Эконометрические методы управления качеством и сертификации продукции
(1 - pбр )n = 0,10 .
Это соотношение дает возможность по заданному браковочному уровню дефектности pбр найти необходимый объем выборки:
n = ln 0,10 / ln (1 - pбр ) = - 2,30 / ln (1 - pбр ) .
Поскольку в силу сказанного ранее представляют интерес малые значения браковочного уровня дефектности, воспользуемся тем, что при малых x согласно правилам математического анализа
ln (1 + x) = x + O (x2) .
Вторым слагаемым в правой части последней формулы, как обычно в асимптотических рассуждениях, можно пренебречь. Следовательно, необходимый объем выборки с достаточной точностью может быть найден по формуле
n = 2,30 / pбр .(15)
(При конкретных расчетах надо, очевидно, правую часть округлить до ближайшего целого числа.) Например, при довольно низком (с точки зрения мирового рынка) качестве выпускаемой продукции можно задать pбр = 0,01, т.е. потребовать, чтобы почти все (точнее, не менее 90%) партии, в которых дефектных единиц больше, чем 1 из 100, были забракованы и не достигли потребителя. Тогда объем контроля должен составлять не менее n = 230.
Основной парадокс теории статистического приемочного контроля. Как следует из сказанного выше, необходимый объем выборки, определяемый для какого-либо плана контроля по заданному браковочному уровню дефектности pбр , будет не меньше, чем для плана (n,0), т.е. не меньше, чем 2,30 / pбр .Таким образом, если достигнут достаточно высокий уровень качества, такой, что потребителю может попасть не более 1 дефектной единицы продукции из 10000, т.е. pбр = 0,0001, то объем контроля должен быть не меньше n = 23000. Если же качество повысится в 100 раз, т.е. потребителю сможет попасть не более 1 дефектной единицы продукции из 1000000, то объем контроля и затраты на него возрастут также в 100 раз, и минимально необходимый объем контроля составит 2,3 миллиона единиц продукции. Поскольку объем партий большинства видов продукции существенно меньше этого числа, то проведенные выше расчеты говорят о необходимости перехода на сплошной контроль.
Итак, выводы парадоксальны: если качество выпускаемой продукции не очень хорошее, то целесообразно проводить статистический (выборочный) контроль, если же качество возрастает, то объем контроля и затраты на него увеличиваются, вплоть до перехода на сплошной контроль. Если это возможно, т.е. контроль не является разрушающим. А если невозможно, то попадаем в тупиковую ситуацию - высокое качество не может быть подтверждено.
В реальных ситуациях объемы контролируемых выборок - единицы или десятки, но обычно отнюдь не сотни и тысячи. Если контролируются 100 изделий, то согласно формуле (15) браковочный уровень дефектности равен 2,3 %. И это - предел для реально используемых объемов контроля. Следовательно, статистический приемочный контроль (в том числе выходной или входной) может быть применен для контроля лишь такой продукции, в которой из 50 изделий хотя бы одно дефектно. Другими словами, этот метод управления качеством предназначен лишь для продукции сравнительно низкого качества (входной уровень дефектности не менее 1-2%) или при обслуживании потребителя, согласного на довольно высокий браковочный уровень дефектности (не менее 2,3%).
Следовательно, для повышения качества необходимо использовать контрольные карты и другие методы статистического регулирования технологических процессов на предприятии (о них подробно рассказано, например, в монографиях [1,10]), методы "всеобщего (в другом переводе - тотального) контроля качества" и др. Недаром этим методам уделяется больше внимания в зарубежных методических изданиях, чем собственно статистическому приемочному контролю.
От контроля к пополнению партии. Рассмотрим простую идею: отказываемся от контроля качества вообще, но зато по первому требованию потребителя заменяем дефектную единицу продукции на новую. При этом экономим на контроле, но вместо этого тратим средства на замену продукции. Выгодно это или не выгодно?
Замена продукции может проводиться различными способами. Для многих видов товаров народного потребления это делается с помощью системы гарантийного обслуживания, гарантийных сроков и мастерских, через сеть розничной торговли и т.д.
Другой вариант - к партии поставляемой продукции добавляется некоторое количество единиц продукции для замены имеющихся, возможно, в ней дефектных единиц. Сначала обсудим подробнее именно этот вариант идеи замены продукции.
Пусть поставщик выпускает продукцию с известным ему уровнем дефектности p. Тогда число Х дефектных единиц в партии объема N имеет биномиальное распределение с параметрами N и p. По теореме Муавра-Лапласа Х не превосходит (при достаточно большом N) величины
D0(t) = Np + t (Np(1-p))1/2
с вероятностью Ф(t). где Ф(.) - функция стандартного нормального распределения с математическим ожиданием 0 и дисперсией 1. Поскольку Ф(4) = 0,999968329, то для практических целей достаточно положить t = 4, при этом более чем D0(4) дефектных единиц продукции попадет в партию лишь в 3 случаях из 100000.
Пусть С0 - цена одной единицы продукции, С1 - стоимость неразрушающего контроля одной единицы продукции (с исправлением дефектов при их обнаружении). Сравним сначала две стратегии технико-экономических отношений поставщика с потребителями:
сплошной контроль (затраты С1N)
и пополнение партии дополнительными изделиями в числе D0(4) (затраты С0D0(4) ). Вторая стратегия лучше (экономически выгоднее), если
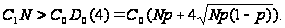 (16)
Поделим
на
 получим равносильное
неравенство
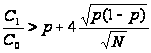 .
Поскольку p(1-p) не превосходит 1/4 при всех p, то из неравенства
С1/С0 > p + 2 / N1/ 2 (17)
вытекает неравенство (16). Ясно, что в случае, если
С1/С0 > p ,
неравенство (17) (а потому и неравенство (16)) выполняется при достаточно больших объемах партии, а именно, при
N > {2 С0 / (С1 - С0 p)} 2 .
Например, если стоимость контроля составляет 10% от стоимости продукции (типовая ситуация в машиностроении), т.е. С1/С0 = 0,1, а уровень дефектности p = 0,01, то последнее неравенство дает N>493. В то же время нетрудно проверить, что неравенство (16) выполняется при
0,1 > 0.01 + 4 (0.01*0,99)1/ 2 / N1/ 2 ,
т.е. при N > 19. Расхождение более чем на порядок (в 26 раз) объясняется заменой при переходе от формулы (16) к формуле (17) величины p(1-p) на 1/4, т.е. на гораздо большую величину - при малом входном уровне дефектности p.
Выгодно ли введение статистического контроля? Пусть рассматривается описанная выше стратегия пополнения партий. Мы сравнивали ее со стратегией сплошного контроля, которая во многих случаях оказалась хуже. Может быть, поставщику имеет смысл использовать статистический контроль? Понятно, что речь может идти лишь о (неразрушающем) контроле с разбраковкой, поскольку только в этом случае меняется доля дефектности в потоке партий, направляемых потребителям.
Пусть используется план (n,0) с приемочным уровнем дефектности, равным реально достигнутому предприятием уровню дефектности p. Как известно, тогда объем выборки определяется из условия
(1-p)n = 0,95,
т.е.
n = ln 0,95 / ln (1 - p ) = - 0,0513 / ln (1 - p ) .
При малом p уже не раз применявшееся соотношение из математического анализа дает с достаточной для практики точностью
n = 0,05 / p .
С вероятностью (1-p)n = 0,95 партия принимается, с вероятностью 0,05 подвергается разбраковке. В первом случае партия поступает к потребителю с тем же уровнем дефектности, что и до контроля, но при этом добавляются затраты на контроль, равные С1n. Партию необходимо пополнить D0(4) изделиями (затраты С0D0(4)), общие затраты (в среднем на одну выпущенную партию) равны
0,95 (С1n + С0 D0 (4)) .
Во втором случае фактически проводится сплошной контроль с исправлением дефектов и затратами С1N. Суммарные затраты при использовании выборочного контроля равны
0,95 (С1n + С0 D0 (4)) + 0,05 С1N .
Он более выгоден, чем отсутствие контроля (с добавлением "запасных" изделий), в случае справедливости неравенства
0,95 (С1n + С0 D0 (4)) + 0,05 С1N < С0 D0 (4),
что эквивалентно неравенству
19 С1n + С1N < С0 D0 (4).
Сравнение с формулой (16) показывает, что если контроль не является разрушающим, то выборочный контроль менее выгоден, чем сплошной (по сравнению с формулой (16) добавляется первое слагаемое в левой части последней формулы), и тем более весьма проигрывает в экономической эффективности по сравнению с отсутствием контроля в сочетании с пополнением партии.
Итак, введение статистического контроля в схеме пополнения партии не выгодно.
От системы контроля к системе технического обслуживания. Вернемся к первому из указанных ранее вариантов замены продукции. Что выгоднее - сплошной контроль на предприятии или замена дефектных изделий, обнаруженных потребителями? Реальное перекладывание контроля на потребителей влечет потери, связанные с удовлетворением их претензий, но при малой доле дефектных изделий эти потери малы по сравнению с затратами на контроль.
Действительно, пусть W - средние потери поставщика, связанные с пропуском потребителю дефектной единицы продукции. Сюда входят, в частности, такие виды потерь:
- стоимость новой единицы продукции (при замене изделия или возврате его стоимости);
- расходы системы распределения продукции и гарантийного ремонта, включая издержки на устранение дефектов;
- потери из-за нежелательного изменения предпочтений потребителя, из-за снижения имиджа фирмы;
- затраты на возмещение ущерба, понесенного потребителем, страховые сборы, судебные издержки, и т.д.
Потери W в несколько раз (по экспертной оценке - обычно в 5-10 раз) превышают расходы С0 на изготовление единицы продукции. Кроме того, для быстрого решения проблем потребителей, связанных с обнаружением дефектов, необходима развитая система технического обслуживания.
Пусть изготовлена партия продукции объема N. Тогда расходы на сплошной (неразрушающий) контроль составляют С1N (при этом дефектные единицы продукции извлекаются и утилизируются, расходами на утилизацию или доходами от нее в настоящем изложении пренебрегаем). Пусть p - доля дефектных единиц продукции в партии. Тогда Np - математическое ожидание числа дефектных единиц продукции в партии, а WNp - математическое ожидание потерь. Если
WNp < С1 N, p < С1 / W, (18)
то выгоднее отказаться от сплошного контроля. При повышении качества, т.е. снижении доли дефектности, целесообразно переходить к поиску и устранению дефектов не непосредственно на предприятии, а в пунктах системы технического обслуживания.
В формуле (18) участвует математическое ожидание WNp. Реальные потери могут быть больше, но не намного. Как и выше, с помощью теоремы Муавра-Лапласа можно утверждать, что практически наверняка они не превышают WD0(4), а потому преимущество решения об отказе от контроля неоспоримо при
WD0(4) < С1N, p + 4 (p(1-p))1/ 2 / N1/ 2 < С1 / W. (19)
Аналогично выводу неравенства (17) заключаем, что неравенство (19) наверняка будет выполнено, если
p + 2 / N1/ 2 < С1 / W. (20)
Пусть С1 / W = 0,1, выпускается партия объема N = 1600. Тогда согласно неравенству (20) отказ от контроля выгоден уже при p< 0,05, т.е. граничное значение соответствует довольно низкому уровню качества - 1 единица продукции из 20.
Выгодно ли в рассматриваемой ситуации вводить выборочный контроль? Пусть объем контроля равен n, приемочное число с = 0, с вероятностью y партия принимается, а с вероятностью 1 - y бракуется (и затем подвергается разбраковке). В первом случае расходы на контроль равны С1n, а остальная часть партии содержит в среднем (N - n) p дефектных единиц продукции, и средние издержки равны y{С1n + W(N - n)p}. Во втором случае суммарные затраты равны (1 - y)С1N . Следовательно, введение контроля выгодно, если
y{С1n + W(N - n)p} + (1 - y)С1 N < WNp .
Преобразуем это неравенство к виду
yn{С1 - Wp}(1 - y)-1 + С1N < WNp. (21)
Если выполнено неравенство p<С1/W, то второе слагаемое в левой части неравенства (21) больше правой части этого неравенства, в то время как первое слагаемое в левой части (21) положительно. Следовательно, неравенство (21) неверно, и введение выборочного контроля нецелесообразно - как и в разобранном ранее случае метода пополнения партий.
Выше приведен базовый (простейший, исходный) метод сравнения различных систем взаимоотношений поставщиков и потребителей. Целесообразно дальнейшее его развитие, которое предоставляем читателю.
Отметим в заключение, что реально статистический контроль качества продукции, осуществляемый поставщиком (выходной контроль), решает две основные задачи: обеспечение интересов потребителя и обнаружение разладок собственных технологических процессов (по результатам контроля последовательности партий). Как показано выше, для решения первой из этих задач он не всегда оптимален. Вторую из названных задач также часто эффективнее решать с помощью иных методов, например, обнаруживать разладку технологических процессов с помощью тех или иных контрольных карт. Таким образом, область применения методов статистического приемочного контроля является довольно ограниченной. Очевидно, однако, что нельзя исключать эти методы из арсенала менеджеров по качеству, в частности, при использовании концепции "всеобщего управления качеством (TQM - Total Quality Management)". Хотя бы потому, что они незаменимы при использовании разрушающих методов контроля.
Наиболее перспективным представляется использование результатов настоящего пункта в рамках концепции контроллинга - современной концепции системного управления организацией, в основе которой лежит стремление обеспечить ее долгосрочное эффективное существование (см., например, [11-13]).
Итак, в настоящем пункте сформулирован основной парадокс теории статистического приемочного контроля - повышение качества выпускаемой продукции приводит к увеличению объема контроля. Описан способ разрешения этого парадокса на основе перехода от чисто технической политики выбора плана контроля к технико-экономической, основанной на сравнении по экономическим показателям схем контроля и схем технического обслуживания и пополнения партий. Проанализирован базовый метод такого сравнения, позволяющий выделить область экономического преимущества схемы пополнения партий и схемы технического обслуживания по сравнению со схемой контроля.
Статистический контроль по двум альтернативным признакам
и метод проверки их независимости по совокупности малых выборок
В настоящем пункте рассмотрим статистический приемочный контроль по двум альтернативным признакам одновременно. Обсуждается соотношение входного уровня дефектности изделия в целом с входными уровнями дефектности отдельных контролируемых параметров. На основе результатов статистики объектов нечисловой природы (глава 8) рассмотрен метод проверки независимости двух альтернативных признаков. Метод нацелен на применение прежде всего в задачах статистического контроля качества продукции. При этом проверка независимости проводится по совокупности малых выборок, т.е. в так называемой асимптотике А.Н.Колмогорова, когда число неизвестных параметров распределения не является постоянным, а растет пропорционально объему данных.
При статистическом контроле качества продукции, в частности, при сертификации, чаще всего используют контроль по альтернативным признакам. При этом устанавливается, соответствует ли контролируемый параметр единицы продукции (изделия, детали) заданным в нормативно-технической документации требованиям или не соответствует. Если соответствует - единица продукции признается годной. Примем для определенности, что в этом случае результат контроля кодируется символом 0. Если же не соответствует - единица продукции признается дефектной, а результат контроля кодируется символом 1.
Таким образом, в рассматриваемой нами математической модели контроля альтернативный признак - это функция X = X(w), определенная на множестве единиц продукции W = {w} и принимающая два значения 0 и 1, причем X(w) = 0 означает, что единица продукции w является годной, а X(w) = 1 - что она является дефектной.
Методы статистического контроля, в частности, включенные в государственные стандарты и иную нормативно-техническую документацию (НТД), как правило, используют контроль по одному признаку. В НТД указывают правила выбора планов контроля и расчета различных их характеристик, приводят графики оперативных характеристик и т.п.
Однако на производстве контроль нередко проводится по нескольким альтернативным признакам. Возникает проблема выбора плана контроля и расчета его характеристик. В настоящее время для решения этой проблемы нет достаточно обоснованных и общепринятых рекомендаций.
Рассмотрим сначала контроль по двум альтернативным признакам X(w) и Y(w). В вероятностной модели X(w) и Y(w) - случайные величины, принимающие два значения - 0 и 1. Пусть, пользуясь стандартной терминологией,
p1 = P ( X(w) = 1)
- входной уровень дефектности для первого признака, а
p2 = P ( Y(w) = 1)
- для второго. Вероятности результатов контроля по двум признакам одновременно описываются четырьмя числами:
P ( X(w) = 0, Y(w) = 0) = p00 , P ( X(w) = 1, Y(w) = 0) = p10 ,
P ( X(w) = 0, Y(w) = 1) = p01 , P ( X(w) = 1, Y(w) = 1) = p11 ,
при этом справедливы соотношения:
p00 + p10 + p01 + p11 = 1, p10 + p11 = p1 , p01 + p11 = p2 .
С прикладной точки зрения наиболее интересна вероятность p00 того, что единица продукции является годной (по всем параметрам), и вероятность ее дефектности (1-p00 ), т.е. входной уровень дефектности для изделия в целом.
В табл.1 сведены вместе введенные выше вероятности.
Табл. 1. Вероятности результаты испытаний
при контроле по двум альтернативным признакам
| X=0 | X=1 | Всего | |
| Y=0 |
|
|
|
| Y=1 |
|
|
|
| Всего |
|
|
1 |


Есть три важных частных случая - поглощения, несовместности и независимости дефектов, другими словами, поглощения, несовместности и независимости событий {w: X(w) = 1} и {w: Y(w) = 1}. В случае поглощения одно из этих событий содержит другое, а потому
p00 = 1 - max ( p1 , p2 ) .
В случае несовместности
p00 = 1 - p1 - p2 .
В случае независимости
p00 = (1 - p1 )(1 - p2) = 1 - p1 - p2 + p1p2 .
Ояевидно, что вероятность годности изделия всегда заключена между значениями, соответствующими случаям поглощения и несовместности. Кроме того, известно, что при большом числе признаков и малой вероятности дефектности по каждому из них случаи поглощения и независимости дают (в асимптотике) крайние значения для вероятности годности изделия, т.е. формулы, соответствующие независимости и несовместности, асимптотически совпадают.
Рассмотрим несколько примеров. Пусть некоторая продукция, скажем, гвозди, контролируются по двум альтернативным признакам, для определенности, по весу и длине. Пусть результаты контроля 1000 единиц продукции представлены в табл.2
Табл. 2. Результаты 1000 испытаний
по двум альтернативным признакам (случай поглощения)
| Х=0 | Х=1 | Всего | |
| У=0 | 952 | 0 | 952 |
| У=1 | 0 | 48 | 48 |
| Всего | 952 | 48 | 1000 |
Судя по данным табл.2, дефекты всегда встречаются парами - если есть один, то есть и другой. Входной уровень дефектности как по каждому показателю, так и по обоим вместе - один и тот же, а именно, 0,048. Получив по результатам статистического наблюдения данные типа приведенных в табл.2, целесообразно перейти к контролю только одного показателя, а не двух. Каково именно? Видимо, того, контроль которого дешевле. Однако совсем иная ситуация в случае несовместности дефектов (табл.3).
Табл. 3.
Результаты 1000 испытаний
по двум альтернативным признакам (случай несовместности )
| Х=0 | Х=1 | Всего | |
| У=0 | 904 | 48 | 952 |
| У=1 | 48 | 0 | 48 |
| Всего | 952 | 48 | 1000 |
Судя по данным табл.3, дефекты всегда встречаются поодиночке - если есть один, то другого нет. В результате входной уровень дефектности по каждому признаку по-прежнему равен 0,048, в то время как доля дефектных изделий (т.е. имеющих хотя бы один дефект) вдвое выше, т.е. входной уровень дефектности для изделия в целом равен 0,096.
Случай независимости результатов контроля по двум независимым признакам (табл.4) лежит между крайними случаями поглощения и несовместности. Независимость альтернативных признаков обосновывается путем статистической проверки с помощью описанного ниже критерия n1/2V, значение которого для данных табл.4 равно 1,866.
Табл. 4.
Результаты 1000 испытаний
по двум альтернативным признакам (случай независимости)
| Х=0 | Х=1 | Всего | |
| У=0 | 909 | 43 | 952 |
| У=1 | 43 | 5 | 48 |
| Всего | 952 | 48 | 1000 |
Согласно данным табл.4, входной уровень дефектности для каждого из двух альтернативных признаков по-прежнему равен 0,048, в то время как для изделий в целом он равен 0,091, т.е. на 5,5% меньше, чем в случае несовместности, и на 47% больше, чем в случае поглощения.
Проблема состоит в том, что таблицы и стандарты по статистическому приемочному контролю относятся обычно к случаю одного контролируемого параметра. А как быть, если контролируемых параметров несколько? Приведенные выше примеры показывают, что входной уровень дефектности изделия в целом не определяется однозначно по входным уровням дефектности отдельных его параметров.
Как должны соотноситься характеристики планов контроля по отдельным признакам с характеристиками плана контроля по двум (или многим) признакам одновременно? Рассмотрим распространенную рекомендацию - складывать уровни дефектности, т.е. считать, что уровень дефектности изделия в целом равен сумме уровней дефектности по отдельным его параметрам. Она, очевидно, опирается на гипотезу несовместности дефектов, а потому во многих случаях преувеличивает дефектность, а потому ведет к использованию излишне жестких планов контроля, что экономически невыгодно.
Зная специфику применяемых технологических процессов, в ряде конкретных случаев можно предположить, что дефекты по различным признакам возникают независимо друг от друга. Это предположение необходимо обосновывать по статистическим данным. Если же оно обосновано, следует рассчитывать входной уровень дефектности по формуле
1 - p00 = p1 + p2 - p1p2 ,
соответствующей независимости признаков.
Итак, необходимо уметь проверять по статистическим данным гипотезу независимости двух альтернативных признаков. Речь идет о статистической проверке нулевой гипотезы
Н0: p11 = p1 p2 (22)
(что эквивалентно проверке равенства p00 = (1 - p1)(1 - p2)). Нетрудно проверить, что гипотеза о справедливости равенства (22) эквивалентна гипотезе
Н0 : p00 p11 - p10 p01 = 0. (23)
В простейшем случае предполагается, что проведено n независимых испытаний (Xi , Yi), i = 1,2,...,n, в каждом из которых проконтролированы два альтернативных признака, а вероятности результатов контроля не меняются от испытания к испытанию. Общий вид статистических данных приведен в табл.5.
Табл. 5.
Общий вид результатов контроля
по двум альтернативным признакам.
| Х=0 | Х=1 | Всего | |
| У=0 | a | b | a+b |
| У=1 | c | d | c+d |
| Всего | a+c | b+d | n |
В табл.5 величина a - число испытаний, в которых (Xi , Yi) = (0,0), величина b - число испытаний, в которых (Xi , Yi) = (1,0), и т.д.
Случайный вектор (a, b, c, d) имеет мультиномиальное распределение с числом испытаний n и вектором вероятностей исходов (p00 , p10 , p01 , p11 ). Состоятельными оценками этих вероятностей являются дроби a/n, b/n, c/n, d/n соответственно. Следовательно, критерий проверки гипотезы (23) может быть основан на статистике
Z = ad - bc . (24)
Как вытекает из известной формулы для ковариаций мультиномиального вектора (см., например, формулу (6.3.5) в учебнике С.Уилкса [14] на с. 153),
М(Z) = n (p10 p01 - p00 p11), (25)
что равно 0 при справедливости гипотезы независимости (23).
Связь между переменными X и Y обычно измеряется коэффициентом, отличающимся от Z нормирующим множителем:
V = (ad - bc) { (a + b)(a + c)(b + d)(c + d) } - 1/2(26)
(см. классическую монографию М. Дж. Кендалла и А. Стьюарта [15, с.723], на которую уже были ссылки, в частности, в главе 5). При справедливости гипотезы Н0 и больших n случайная величина nV2 имеет хи-квадрат распределение с одной степенью свободы, а n1/2V имеет стандартное нормальное распределение с математическим ожиданием 0 и дисперсией 1 (см. [15, с.736]).
Рассмотрим еще один пример. Пусть проведено 100 испытаний, результаты которых описаны в табл.6. Тогда
V = (50 . 20 - 10 . 20)