Эффективность средств статистического регулирования качества технологических процессов
Размещено на /
Содержание
Введение
1. Статистическое регулирование технологических процессов
1.1 Виды статистического регулирования технологических процессов
1.2 Теоретические основы статистических методов регулирования технологических процессов
1.2.1 Контроль по количественному признаку
1.2.2 Контроль по альтернативному признаку
1.3 Контрольные карты
2. Статистические методы регулирования качества технологических процессов при контроле по количественному признаку
3. Статистические методы регулирования технологических процессов при контроле по альтернативному признаку
4. Примеры построения контрольных карт Шухарта с использованием ГОСТ-Р 50779.42–99
4.1 Контрольные карты для количественных данных
4.1.1
 и
 -карты.
Стандартные
значения не
заданы
4.1.2 Карта медиан. Стандартные значения не заданы
4.2 Контрольные карты для альтернативных данных
4.2.1
 –карты.
Стандартные
значения не
заданы
4.2.2
 –
карта. Стандартные
значения не
заданы
5. Пример построения контрольной карты для арифметического среднего с предупреждающими границами с использованием ГОСТ Р 50779.41–96
Заключение
Список литературы
Введение
Любая продукция или услуга есть результат некоторого процесса. Под процессом подразумевают совокупность взаимосвязанных ресурсов и деятельности, которая преобразует входящие элементы в выходящие. Причем к ресурсам относятся персонал, оборудование, материалы, технология (методы и средства), окружающая среда, информация. По существу, процесс представляет собой взаимодействие людей, оборудования, материалов, методов и среды, в результате которого производится продукция или оказываются услуги.
Все процессы и их результаты подвержены изменчивости – вариабельности. Поэтому при решении задач статистического управления процессами исходят из того, что как в производственных, так и в любых других процессах, всегда имеют место изменения или вариации, проявляющиеся в отклонении от целевых значений каких-либо параметров, характеризующих процесс.
При естественном ходе процесса его изменчивость обычно обусловлена влиянием множества разнообразных случайных (обычных) неконтролируемых причин. Каждая из таких постоянно присущих причин составляет незначительную долю общей изменчивости, и ни одна из них не значима сама по себе. Тем не менее, сумма всех этих случайных причин изменчивости процесса измерима, и предполагается, что она внутренне присуща процессу. Исключение или уменьшение влияния обычных причин требует управленческих решений и выделения ресурсов на улучшение процесса и в ряде случаев оказывается экономически нецелесообразным или технически невозможным.
Основными задачами статистического управления процессами являются:
– обеспечение и поддержание процессов на приемлемом и стабильном уровне, гарантирующем соответствие продукции и услуг установленным требованиям;
– своевременное распознавание перехода процесса в статистически неуправляемое состояние;
– обнаружение неслучайных (особых) причин изменчивости процесса и принятие надлежащих мер для исключения или ослабления их влияния на ход процесса;
– исключение излишнего управления процессом, находящимся в статистически управляемом состоянии, и случаев непринятия необходимых действий при переходе процесса в статистически неуправляемое состояние.
Простым и эффективным средством статистического управления процессами являются контрольные карты, которые отражают текущее состояние процесса, дают возможность производить оценку степени изменчивости процесса, определять наличие статистической управляемости процесса и оказывают помощь в достижении такой управляемости [5].
1. Статистическое регулирование технологических процессов
Статистическое регулирование технологических процессов – корректирование значений параметров технологического процесса по результатам выборочного контроля контролируемых параметров, осуществляемое для технологического обеспечения требуемого уровня качества. При этом технологический процесс должен быть статистически управляемым и стабильным [8].
Принято считать, что процесс находится в “статистически управляемом состоянии” или “статистически управляем или контролируемым”, если источником его изменчивости являются только случайные (обычные) причины, которые имеют стабильное и повторяемое распределение во времени. Такую изменчивость процесса называют собственной.
Любой процесс, находящийся в статистически управляемом состоянии, стабилен и характеризуется тем, что ход процесса предсказуем, его параметры со временем не отклоняются от целевых значений, а разброс параметров находится в прогнозируемых пределах.
Однако естественный ход процесса может нарушаться из-за изменений, обусловленных неслучайными (особыми) причинами, внутренне не присущими процессу. Применительно к производственному процессу такими непредсказуемыми и нестабильными причинами могут быть поломка инструмента, неправильная настройка станка, его износ, недостаточная однородность обрабатываемого материала, нарушение рабочим требований документации из-за усталости или недомогания, ошибки контрольно-измерительного оборудования, колебания источников энергии, изменения окружающей среды и т.д.
При воздействии на процесс неслучайных (особых) причин изменчивости он выходит из статистически управляемого состоянии, ход процесса становится непредсказуемым, его параметры могут существенно отклониться от целевых значений, разброс параметров может оказаться неприемлемым, а выход процесса нестабильным во времени. Когда процесс оказывается в “статистически неуправляемом состоянии”, необходимо возможно быстрее обнаружить неслучайные изменения процесса с тем, чтобы выявить их причину и своевременно внести необходимые корректировки в процесс. Тем самым предотвращаются существенные отклонения характеристик процесса от целевых значений, и обеспечивается поддержание процесса на приемлемом и стабильном уровне, гарантируя соответствие продукции и услуг установленным требованиям [5].
Статистическое регулирование технологических процессов заключается в том, что в определенные моменты времени или через определенное количество изготовленных единиц продукции отбирается мгновенная выборка установленного объема и производится измерение контролируемого параметра.
По результатам измерений определяют статистическую характеристику контролируемого параметра, значение которой наносят на контрольную карту и, в зависимости от этого значения принимают решение о корректировке технологического процесса или о продолжении процесса баз корректировки, т.е. на основании данных о состоянии технологического процесса в предшествующие моменты времени прогнозируется его состояние в последующие моменты времени.
Значение статистической характеристики контролируемого параметра качества продукции, при котором наступает разладка операции или процесса, должно определяться, исходя из выборочной характеристики [8].
1.1 Виды статистического регулирования технологических процессов
Задача статистического регулирования технологического процесса состоит в том, чтобы на основании результатов периодического контроля выборок малого объема приходить к заключению: "процесс налажен" или "процесс разлажен".
Выявление разладки технологического процесса основано на результатах периодического контроля малых выборок, осуществляемого по количественному или альтернативному признакам. Для каждого из этих способов контроля используются свои статистические методы регулирования.
Контроль по количественному признаку заключается в определении с требуемой точностью фактических значений контролируемого параметра у единиц продукции из выборки. Фактические значения контролируемого параметра необходимы для последующего вычисления статистических характеристик, по которым принимается решение о состоянии технологического процесса. Такими характеристиками являются медиана и выборочное среднее; квадратическое отклонение и размах. Первые две характеристики – характеристики положения, а последние две – характеристики рассеивания случайной величины Х.
Контроль по альтернативному признаку заключается в определении соответствия контролируемого параметра или единицы продукции установленным требованиям. При этом каждое отдельное несоответствие установленным требованиям считается дефектом, а единица продукции, имеющая хотя бы один дефект, считается дефектной.
При контроле по альтернативному признаку не требуется знать фактическое значение контролируемого параметра – достаточно установить факт соответствия или несоответствия его установленным требованиям. Поэтому можно использовать простейшие средства контроля: шаблоны, калибры, контроль по образцу и др.
Решение о состоянии технологического процесса принимается в зависимости от числа дефектов или числа дефектных единиц продукции, обнаруженных в выборке.
Каждый из перечисленных способов контроля имеет свои преимущества и свои недостатки. Преимущество контроля по количественному признаку состоит в том, что он более информативен (по сравнению с контролем по альтернативному признаку) и поэтому требует меньшего объема выборки. Однако такой контроль более дорогой, поскольку для него необходимы такие технические средства контроля, которые позволяют получать фактические значения контролируемого параметра. Кроме того, для статистического регулирования при контроле по количественному признаку необходимы вычисления, связанные с определением статистических характеристик.
Преимущество контроля по альтернативному признаку заключается в его простоте и относительной дешевизне, поскольку можно использовать простейшие средства контроля или визуальный контроль. К недостаткам такого контроля относится его меньшая информативность, что требует значительно большего объема выборки при равных исходных данных [4].
1.2 Теоретические основы статистических методов регулирования технологических процессов
1.2.1 Контроль по количественному признаку
Любой контролируемый параметр по своей природе является случайной величиной, поскольку он может принять то или иное значение, причем заранее неизвестное.
Изучением случайных величин занимается теория вероятностей. Эта математическая наука позволяет получать вполне определенные количественные результаты и на их основе принимать достаточно обоснованные и в основном правильные решения. Все случайные величины подчиняются определенным закономерностям, называемым законами распределения.
Законом распределения случайной величины называется соотношение, устанавливающее связь между возможными значениями случайной величины и соответствующими им вероятностями. Сумма вероятностей всех возможных значений случайной величины равна единице. Эта суммарная вероятность каким-то образом распределена между отдельными значениями, что полностью определяется законом распределения. Законы распределения могут быть представлены в аналитической, табличной или графической формах. Законы распределения имеют большое прикладное значение в различных областях человеческой деятельности и, в частности, в области промышленного производства для решения задач, связанных с обеспечением качества продукции.
Случайные величины могут быть либо дискретными, либо непрерывными, которые описываются различными законами распределения.
Дискретными называются такие случайные величины, которые можно заранее перечислить. Например, число дефектных единиц продукции или число дефектов.
Непрерывными называются случайные величины, возможные значения которых непрерывно заполняют некоторый промежуток. Примером непрерывной случайной величины является любая измеряемая величина, например, размер детали.
В теории вероятностей рассматривается достаточно большое количество разнообразных законов распределения. Для решения задач, связанных с построением контрольных карт, представляют интерес лишь некоторые ив них. Важнейшим из них является нормальный закон распределения, который применяется для построения контрольных карт, используемых при контроле по количественному признаку, т.е. когда мы имеем дело с непрерывной случайной величиной. Нормальный закон распределения занимает среди других законов распределения особое положение. Это объясняется тем, что, во-первых, наиболее часто встречается на практике, и, во-вторых, он является предельным законом, к которому приближаются другие законы распределения при весьма часто встречающихся типичных условиях. Что касается второго обстоятельства, то в теории вероятностей доказано, что сумма достаточно большого числа независимых (или слабо зависимых) случайных величин, подчиненных каким угодно законам распределения (при соблюдении некоторых весьма нежестких ограничений), приближенно подчиняется нормальному закону, и это выполняется тем точнее, чем большее количество случайных величин суммируется. Большинство встречающихся на практике случайных величин, таких, например, как ошибки измерений, могут быть представлены как сумма весьма большего числа сравнительно малых слагаемых – элементарных ошибок, каждая из которых вызвана действием отдельной причины, независящей от остальных.
В графической форме нормальный закон распределения изображается колоколообразной кривой (рис. 1).
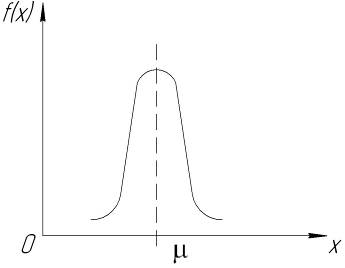
Рис. 1. Кривая нормального законно распределения
Этой
кривой определяется
плотность
вероятности
f(х)
значений случайной
величины
 .
Форма этой кривой определяется выражением:
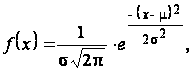 (1.1)
где
 – среднее
квадратичное
отклонение
случайной
величины
;
 – математическое
ожидание случайной
величины
;

Максимальная ордината кривой равна
 при
 .
(1.2)
По мере
удаления от
точки
 плотность
распределения
уменьшается,
и при
 стремящимся
к бесконечности
кривая асимптотически
приближается
к оси абсцисс.
Кривая
нормального
распределения
характеризуется
двумя параметрами:
и
.
Смысл этих
параметров
состоит в следующем.
Значением
определяется
центр рассеивания
– если изменять
центр рассеивания,
кривая распределения
будет смещаться
вдоль оси абсцисс,
не изменяя
своей формы
(рис. 2). Таким
образом, значением
определяется
положением
кривой распределения
на оси абсцисс.
Размерность
такая же, что
и размерность
случайной
величины
.
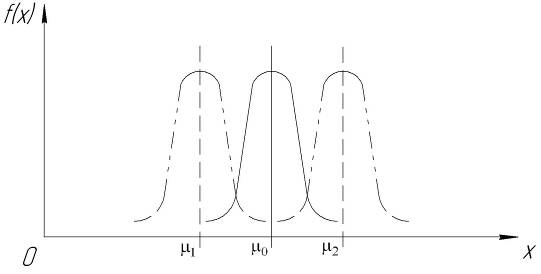
Рис. 2. Кривые распределения нормального распределения при изменении центра рассеивания
Значением
определяется
форма кривой
распределения.
Поскольку
площадь под
кривой распределения
должна всегда
оставаться
равной единице,
то при увеличении
кривая распределения
становится
более плоской.
На рис. 3 показаны
три кривые при
разных
:
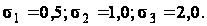
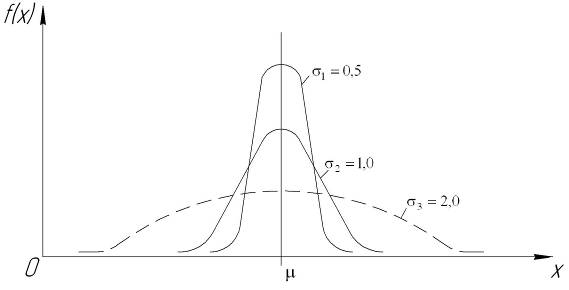
Рис. 3.
Кривые распределения
при разных
значениях
статистический метод управление качество
Таким
образом, значением
определяется
форма кривой
распределения –это
есть характеристика
рассеивания.
Размерность
параметра
совпадает с
размерностью
случайной
величины
.
Во многих
задачах, связанных
с нормально
распределенными
случайными
величинами,
приходится
определять
вероятность
попадания
случайной
величины
,
подчиненной
нормальному
закону с параметрами
μ,
σ, на
участок от А
до В.
Таким участком
может быть,
например, поле
допуска от
верхнего значения
 до нижнего –
 .
Эту задачу решают по формуле
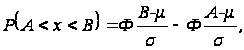 (1.3)
где
 – есть нормальная
функция распределения
с параметрами
 и

Значения
 определяют
по таблице 1
[6].
Для
отрицательных
значений
 функцию определяют
из соотношения
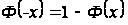 .
(1.4)
Это соотношение следует из симметричности нормального распределения относительно начала координат.
По формуле
1.3. можно определись
вероятность
попадания
контролируемого
(по количественному
признаку) параметра
в поле допуска,
ограниченного
значениями
,
.
Заменив в формуле
1.3. значения А
и В
на
и
соответственно,
получим формулу
для решения
нашей задачи:
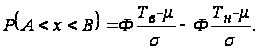 (1.5)
По сути
этой вероятностью
определяется
вероятная доля
годной продукции
(по контролируемому
параметру).
Если из единицы
вычесть вероятную
долю годной
продукции, то
получим вероятную
долю дефектной
продукции,
которую обозначим
через
:
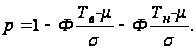 (1.6)
Граница
регулирования
для контрольных
карт средних
арифметических
значений определяют
также с помощью
закона нормального
распределения.
В качестве
случайной
величины используют
значение
 :
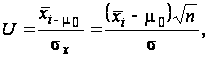 (1.7)
где
 –
выборочное
среднее арифметическое
значение случайной
величины
;
–
математическое
ожидание случайной
величины
при налаженном
состоянии
технологического
процесса (обычно
за
принимают
середину поля
допуска);
 – среднее
квадратическое
отклонение
выборочного
среднего (),
которое связано
со средним
квадратическим
отклонением
случайной
величины соотношением
 (1.8)
Случайная
величина
,
как и случайная
величина
,
распределена
нормально,
причем ее
математическое
ожидание равно
нулю, а среднее
квадратическое
отклонение
равно единице.
Поэтому, для
решения задачи
статистического
регулирования
можно использовать
таблицу функции
нормированного
нормального
распределения.
Тогда условием
налаженности
технологического
процесса является
выполнение
неравенства:
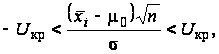 (1.9)
где

 – критические
значения, которые
для статистического
регулирования
обычно устанавливают
равными +3, -3. Отсюда
получаем:
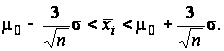 (1.10)
Таким
образом, процесс
будет признаваться
налаженным
до тех пор, пока
выборочное
среднее арифметическое
не превысит
значение в
левой или правой
частях этого
неравенства,
которыми определяется
положение
границ регулирования
на контрольной
карте средних
арифметических
значений. Обозначим
их
– для верхней
границы регулирования
и
– для нижней
границы регулирования
[7].
1.2.2 Контроль по альтернативному признаку
При контроле
по альтернативному
признаку мы
имеем дело с
дискретными
случайными
величинами
– это число
дефектных
единиц продукции
или число дефектов.
При статистическом
регулировании
возникает
задача выбора
критерия для
оценки состояния
технологического
процесса. Здесь
могут быть
разные подходы.
Рассмотрим
один из них, на
основе которого
строятся контрольные
карты. По периодически
отбираемым
выборкам объема
 требуется
оценить состояние
технологического
процесса –
процесс налажен
или он разлажен.
Оценка проводиться
на основе подсчета
числа дефектных
единиц продукции
или числа дефектов
в выборке. Необходимо
определить,
какое число
считается
допустимым.
Видимо это число должно быть таким, при котором хорошие партии будут приниматься с большой вероятностью, что и будет свидетельствовать о налаженном состоянии технологического процесса. Эту вероятность вычисляют по известной в теории вероятностей формуле, которую называют функцией гипергеометрического распределения:
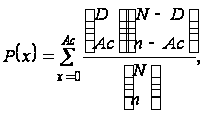 (1.11)
где
 – объем партии,
определяемый
как количество
изделий изготовляемых
за время
 ;
 – допустимое
количество
дефектных
изделий или
допустимое
число дефектов
в партии объема
,
определяемое
значением AQL;
–
объем выборки;
 –
допустимое
количество
дефектных
изделий или
допустимое
число дефектов
в выборке объема
.
Выражение в скобках в формуле 1.11. и есть биноминальные коэффициенты, например,
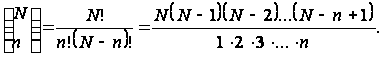 (1.12)
где
– объем партии,
определяемый
как количество
изделий изготовляемых
за время
;
– допустимое
количество
дефектных
изделий или
допустимое
число дефектов
в партии объема