Планирование объемов работ в условиях риска и неопределенности
Курсовой проект
На тему:
«Планирование объемов работ в условиях риска и неопределенности»
Введение
В рыночных условиях обеспечение конкурентоспособности выпускаемой продукции является одной из главных задач деятельности предприятий.
Один из основных факторов, определяющих конкурентоспособность выпускаемой продукции – это эффективность производства.
Создание сети небольших, узкоспециализированных предприятий, выпускающих отдельные комплектующие узлы и агрегаты для крупных заводов производителей, позволяет последним повысить эффективность основного производства за счет уменьшения необходимых объемов незавершенного производства и требуемой величины оборотных средств.
В свою очередь экономическая эффективность узкоспециализированных предприятий обуславливается увеличением объема производства однородной в конструктивно-технологическом отношении продукции, что создает предпосылки для широкого применения высокопроизводительного, специализированного оборудования и передовых технологических процессов.
Небольшие масштабы предприятия способствуют повышению гибкости и мобильности производства при переходе на новые виды продукции, усиливают мотивацию трудового коллектива при выполнении принятых обязательств, благодаря реальной связи между результатами труда и получаемым вознаграждением. Все это позволяет повысить производительность труда, снизить себестоимость и улучшить качество выпускаемой продукции.
Примером эффективности такой схемы реструктуризации крупномасштабного производства может служит структура консорциума «Эрбас Индастри» (Airbus Industry), являющегося собственностью четырех крупнейших европейских авиационно-космических фирм: «Аэроспасьяль» (Aerospatiale) Франция, «Даймлер – Бенц Аэроспейс Эрбас» (Daemler – Benz Aerospace Airbus) Германия, «Бритиш Аэроспейс» (British Aerospace) Великобритания, «КАСА» («CASA») Испания.
Самолеты «Эрбас Индастри», охватывающие весь спектр воздушных перевозок от региональных А319, А320, А321 до магистральных А300, А310 и сверхдальних А330, А340, собираются на предприятиях «Аэроспасьяль» в г. Тулузе из комплектующих агрегатов, некоторые производятся на различных дочерних предприятиях консорциума, расположенных по всей Европе. При этом трудоемкость окончательной сборки составляет не более 20% от всего необходимого объема работ по производству самолетов.
Для предприятий, выпускающих узкоспециализированную продукцию и функционирующих в условиях риска и неопределенности рынка, главная задача планирования заключается в том, чтобы на основе имеющихся данных определить стратегию производства, придерживаясь которой предприятие в наименьшей степени будет уязвимо в будущем с точки зрения некоторого выбранного критерия оптимальности его деятельности.
В настоящем пособии рассматриваются проблема определения оптимальной диверсификации производственных ресурсов, позволяющей максимизировать гарантированную прибыль агрегатно-сборочного предприятия авиационного профиля вне зависимости от сложившейся конкретной ситуации на рынке авиационной техники.
Исходные данные
Задаваемые исходные данные представляют собой характеристики проектируемого агрегатно-сборочного предприятия авиационного профиля, предлагаемого «портфеля заказов» и возможных состояний «внешней среды» (уровней цен на производственные ресурсы и готовую продукцию).
Проектируемое предприятие характеризуется:
производственной мощностью Тгод [н – час];
располагаемыми денежными средствами Д [грн];
количеством рабочих смен в сутках;
перечнем видов основного технологического оборудования;
перечнем специальностей основных производственных рабочих.
Каждый k-тый вид основного технологического оборудования характеризуется:
процентной долей трудоемкости выполняемых работ Тк [%];
полной первоначальной (балансовой) стоимостью единицы оборудования Цк [грн];
нормативом удельной площади на единицу технологического оборудования Sк [м2];
количеством одновременно работающих на единице k-того вида оборудования Кодн к [чел.].
Каждая k-тая специальность основных производственных рабочих характеризуется процентной долей трудоемкости Тк [%] и разрядом (Rк) выполняемых работ.
Предлагаемый «портфель заказов» характеризуется номенклатурой (перечнем) однородных в конструктивно-технологическом отношении изделий jО {1,2,…, n}, для каждого из которых известны трудоемкость tj [н–час] и материалоемкость Нpj [кг/изд] изготовления.
Возможное i-тое состояние «внешней среды» функционирования предприятия характеризуется:
уровнем
цен на материальные
ресурсы
 [грн/кг];
минимальным уровнем заработной платы di [грн/мес];
относительным
уровнем цен
на готовую
продукцию
 [%] jО
{
 },
где
= (Цij/Sij)Ч100%,
Sij – прямые затраты на производство j-того изделия при i-том уровне цен на ресурсы.
| Тгод = | 700000 | Фр= | 4140 | |||
| D= | 9 000 000,00 | |||||
| См1= | 8 | |||||
| См2= | 10 | |||||
| d1= | 20 | |||||
| d2= | 18 | |||||
|
Наименование обрудования |
T [%] |
Ц, грн |
Sуд., м2 |
Кодн |
||
| Сапель общей сборки | 35 | 70000 | 40 | 6 | ||
| Стелаж внестапел. доработки | 20 | 5000 | 40 | 2 | ||
| Приспособление для узловой и панельной сборки | 30 | 8000 | 12 | 2 | ||
| Сверлильно-зенковальные и клепальные оборудования | 15 | 70000 | 80 | 2 | ||
|
Специальность |
Разряд |
T [%] |
||||
| Слесарь сборщик | 5 | 35 | ||||
| Сверловщик ручным пневмо-инструментом | 4 | 20 | ||||
| Клепальщик ручным пневмо-инструментом | 4 | 35 | ||||
| Сверловщик на СЗА | 5 | 5 | ||||
| Клепальщик на прессах | 5 | 5 | ||||
|
Индекс изделия |
i |
1 |
2 |
3 |
4 |
5 |
| Трудоемкость изделия, нормо-ч | ti | 400 | 500 | 700 | 800 | 1000 |
| Норма расхода материала на изделие, кг/ед | Hpi | 1500 | 1200 | 900 | 800 | 700 |
| Относительная цена изделия, % | Ц1i | 210 | 180 | 190 | 200 | 170 |
| Ц2i | 190 | 170 | 160 | 150 | 240 |
Расчет основных параметров проектируемого предприятия
Исходной информацией при расчетах основных параметров предприятия является объем выполняемых работ и величина фонда времени работы оборудования и работников в планируемом периоде.
Объем работ характеризуется величиной трудоемкости, которая измеряется количеством труда, затраченного на единицу работы. Различают нормированную и фактическую трудоемкости, которые связаны между собой следующим образом:
Тфак= Тнор/Квн,
где Тфак – фактическая трудоемкость, которая измеряется либо в человеко-часах [чел.-час], либо в станко-часах [ст-час],
Тнор – нормированная (планируемая) трудоемкость, которая измеряется либо нормированными человеко-часами, которые называются нормо-часами [н-час], либо нормированными станко-часами [н.ст.-час],
Квн – коэффициент выполнения норм, который определяется способом организации труда на предприятии.
В свою очередь трудоемкость единицы работы в человеко-часах [чел.-час] и станко-часах [ст-час] связаны между собой следующим соотношением:
Т [чел.-час] = Т [ст-час]Ч Кодн.
Что касается фондов времени работы оборудования и работников предприятия, то различают календарный Фк, режимный Фр и действительный Фд фонды времени.
Календарный годовой фонд времени Фк – это полное количество времени (часов, дней, месяцев) в году.
Фк = 365 днЧ24 час/дн = 8760 час
Режимный годовой фонд времени Фр – это количество времени (часов, дней, месяцев) в году, которое может отработать работник или оборудования при принятом режиме работы без учета потерь времени.
При расчетах режимного фонда времени принимают во внимание следующие факторы:
длительность рабочей недели при нормальных условиях работы (41 час) и при вредных условиях (36 часов);
количество недель в году (52);
количество предпраздничных и праздничных дней в году (рассчитывается конкретно на каждый календарный год);
длительность полной рабочей смены при нормальных условиях работы (8.2 час) и при вредных условиях (7.2 час);
длительность сокращенной рабочей смены при нормальных условиях работы (7.2 час) и при вредных условиях (6.2 час);
количество рабочих смен в сутках (для расчета режимного фонда времени оборудования).
В проектных расчетах режимный годовой фонд времени работы персонала можно принимать при 41-часовой рабочей неделе
Фр = 2070 час.
При 36-часовой рабочей неделе
Фр = 1816 час.
Соответственно в зависимости от длительности рабочей недели (41 или 36 часов) режимный фонд времени оборудования будет составлять
при односменной работе 2070 час или 1816 час.;
при двухсменной работе 4140 час или 3632 час.;
при трехсменной работе 6210 час или 5448 час.
Действительный годовой фонд времени Фд определяет то планируемое время, которое работник или оборудование отрабатывает с учетом неизбежных для нормального организованного производства потерь времени, не входящих в техническую норму времени. К таким потерям для работников относятся: основные и дополнительные отпуска, отпуска по учебе, невыходы на работу по болезни, декретные отпуска, сокращенное время для подростков и кормящих матерей и т.д.
Фд = Фр (1 – а/100%);
где: а – процент плановых потерь времени.
По статистическим данным для работников можно принять следующие потери от их режимного фонда времени:
при 15 днях отпуска в год а =10%;
при 18 днях отпуска в год а =11%;
при 24 днях отпуска в год а =13%.
Для технологического оборудования к потерям относят время его простоев в плановом ремонте:
а = 3% ё6%.
3. Расчет количества технологического оборудования
Методика расчета количества основного производственного оборудования зависит от формы организации производства на предприятии.
На агрегатно-сборочных предприятиях, для которых характерна стапельная (стендовая) стационарная сборка, тип производства определяется не характером и степенью загрузки стапелей (стендов), так как специальную оснастку загрузить другими изделиями невозможно, а характером загрузки рабочих-сборщиков и характером их перемещения от одного рабочего места к другому.
Расчетное количество к-ого вида технологического оборудования определяется как
Срасч.к
=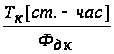
где
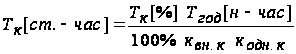 .
Полученное в результате расчета дробное количество оборудования к-ого вида Срасч.к округляется до необходимого целого значения Спр.к с учетом следующих требований.
Отношение расчетного количества оборудования к принятому
 ;
которое называется коэффициентом загрузки оборудования, должно находиться в пределах кз = [0.8 ё0.9].
2. Принятое количество стапелей сборки консолей крыла и горизонтального оперения должно быть четным.
Коэффициент выполнения норм принимается:
при повременной системе оплаты труда Кв.н = 1;
при сдельной системе оплаты труда Кв.н = [1.10ё1.15].
Полученные результаты заносятся в таблицу №1.
Расчет количества оборудования
Таблица 19
| Наименование оборудования | Количество одновременно работающих на единице оборудования | Годовой действительный фонд времени | Годовая трудоемкость работ | Количество оборудования | Коэффициент загрузки оборудования | |
| Расчетное | Принятое | |||||
|
кодн к [чел] |
Фд к [час] |
Тк [ст-час] |
Срасч к [шт] |
Спр к [шт] |
кз к |
|
| Сапель общей сборки | 6 | 3933 | 37121 | 9,44 | 11 | 0,86 |
| Стелаж внестапел. доработки | 2 | 3933 | 63636 | 16,18 | 18 | 0,90 |
| Приспособление для узловой и панельной сборки | 2 | 3933 | 95455 | 24,27 | 27 | 0,90 |
| Сверлильно-зенковальные и клепальные оборудования | 2 | 3933 | 47727 | 12,14 | 14 | 0,87 |
| 15732 | 243939 | 62,02 | 70 | 3,52 | ||
4. Расчет количества работающих на предприятии
В штат предприятия входят следующие категории работающих:
производственные рабочие;
вспомогательные рабочие;
руководители (администрация);
специалисты (инженерно-технические работники – ИТР);
служащие (счетно-конторский персонал – СКП);
младший обслуживающий персонал (МОП).
Количество основных производственных рабочих к-ой специальности рассчитывается по формуле
nрасч.к
=
где
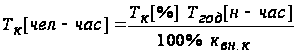 .
Принятое количество основных производственных рабочих определяется путем округления их расчетного числа. Полученные результаты заносятся в таблицу №2.
Расчет количества основных производственных рабочих nосн.
диверсификация прибыль авиационный производственный
Таблица 19
| Специальность | Разряд Rк | Годовая трудоемкость работ Тк [чел.-час] | Длительность отпуска [дней] | Годовой действительный фонд времени [час] Фд.к | Расчетное количество рабочих [чел.] nрасч.к | Принятое количество работающих [чел.] nосн.к |
| 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Слесарь сборщик | 5 | 222727,2727 | 15 | 1863 | 119,55 | 120 |
| Сверловщик ручным пневмо-инструментом | 4 | 127272,7273 | 15 | 1863 | 68,32 | 69 |
| Клепальщик ручным пневмо-инструментом | 4 | 222727,2727 | 15 | 1863 | 119,55 | 120 |
| Сверловщик на СЗА | 5 | 31818,18182 | 15 | 1863 | 17,08 | 18 |
| Клепальщик на прессах | 5 | 31818,18182 | 15 | 1863 | 17,08 | 18 |
| Итого |
636364 |
345 |
||||
Количество вспомогательных рабочих nвсп определяется по нормам обслуживания Н обсл., приведенными в таблице №3.
nвсп
=

Характеристики вспомогательных рабочих агрегатно-сборочного предприятия авиационного профиля.
Таблица 19
| № п/п | Наименование специальности (должности) | Норма обслуживания на одного вспомогательного рабочего Нобс [чел.] | Длительность отпуска [дн] | Вид оплаты труда | |
| nоснЈ400 чел. |
400 чел.<nосн Ј600 чел. |
||||
| 1 | Слесари по обслуживанию оборудования | 120 | 120 | 15 | Почасовая повременная |
| 2 | Электромонтеры | 100 | 120 | 15 |
Почасовая повременная |
| 3 | Слесари мастерской ПРИН | 80 | 85 | 15 |
Почасовая повременная |
| 4 | Станочники мастерской ПРИН | 80 | 85 | 15 |
Почасовая Повременная |
| 5 | Кладовщики ИРК | 120 | 130 | 15 | Должностной оклад |
| 6 | Кладовщики и комплектовщики производственных складов (СГД, МАСК, ПРОСК) | 30 | 35 | 15 | Должностной оклад |
| 7 | Раздатчики чертежей | 200 | 200 | 15 | Должностной оклад |
| 8 | Подготовители (распределители) работ | 25 | 25 | 15 | Должностной оклад |
| 9 | Транспортные рабочие | 45 | 50 | 15 | Должностной оклад |
| 10 | Контролеры | 18 | 20 | 15 |
Почасовая Повременная |
| 11 | Уборщики производственных помещений | 35 | 60 | 15 | Должностной оклад |
Полученные результаты сводятся в таблицу №4.
Таблица 19. Штат вспомогательных рабочих
| № п/п | Специальность | Норма обслуживания [чел.] Нобс | Количество рабочих nвсп [чел.] | Разряд R | Вид оплаты труда | Длительность отпуска [дн] |
| 1 | Слесари по обслуживанию оборудования | 120 | 3 | 5 | Почасовая повременная | 15 |
| 2 | Электромонтеры | 100 | 3 | 5 | Почасовая повременная | 15 |
| 3 | Слесари мастерской ПРИН | 80 | 4 | 4 | Почасовая повременная | 15 |
| 4 | Станочники мастерской ПРИН | 80 | 4 | 4 | Почасовая повременная | 15 |
| 5 | Кладовщики ИРК | 120 | 3 | Должностной оклад | 15 | |
| 6 | Кладовщики и комплектовщики производственных складов | 30 | 12 | Должностной оклад | 15 | |
| 7 | Раздатчики чертежей | 200 | 2 | Должностной оклад | 15 | |
| 8 | Подготовители (распределители) работ | 25 | 14 | Должностной оклад | 15 | |
| 9 | Транспорные рабочие | 45 | 8 | Должностной оклад | 15 | |
| 10 | Контролеры | 18 | 19 | 5 | Почасовая повременная | 15 |
| 11 | Уборщики производственных помещений | 35 | 10 | Должностной оклад | 15 | |
|
82 |
Количество руководителей, специалистов, служащих и младшего обслуживающего персонала увязывается со схемой организационной структуры предприятия и определяется по нормам численности, управляемости и обслуживания приведенными в таблицах №5, №6, №7.
При организации сравнительно небольших агрегатно-сборочных предприятий (до 500 чел. основных производственных рабочих), как правило, используется бесцеховая структура управления, позволяющая упростить и сократить управленческий аппарат, приблизить руководство к производству и повысить роль мастера.
Таблица 19. Примерная численность специалистов (ИТР) для агрегатно-сборочных предприятий авиационного профиля
| Структурное подразделение | Должность | Количество основных производственных рабочих [чел.] |
| Руководящий состав | Директор | 1 |
| Главный инженер | 1 | |
| Зам. директора по коммерческим вопросам | 1 | |
| Производство | Начальник производственного участка | 2 |
| Старший мастер | 5 | |
| Мастер | 17 | |
| Технологическое подразделение | Начальник | 1 |
| Технолог | 5 | |
| Конструктор | 3 | |
| Инструментальное подразделение | Начальник | 1 |
| Инженер по инструменту | 1 | |
| Техник по инструменту | 2 | |
| Заведующий ИРК | 1 | |
| Планово-экономическое подразделение | Начальник | 1 |
| Экономист | 1 | |
| Инженер | 1 | |
| Подразделение организации труда и зарплаты | Начальник | 1 |
| Специалист по нормированию | 1 | |
| Нормировщик | 2 | |
| Планово-диспетчерское подразделение | Начальник | 1 |
| Плановик (инженер) | 3 | |
| Диспетчер (техник) | 2 | |
| Техник по материалам | 1 | |
| Подразделение материально-технического снабжения | Начальник | 1 |
| Инженер | 4 | |
| Техник | 1 | |
| Подразделение сбыта | Начальник | 1 |
| Инженер | 2 | |
| Специалист по маркетингу | 1 | |
| Менеджер по рекламе | 1 | |
| Подразделение технического контроля | Начальник | 1 |
| Старший контрольный мастер | 4 | |
| Контрольный мастер | 8 |
Таблица 19. Примерная численность служащих (СКП) для агрегатно-сборочных предприятий авиационного профиля
| Структурное подразделение | Должность | Количество основных производственных рабочих [чел.] |
| Планово-диспетчерское подразделение | Нарядчик | 2 |
| Учетчик | 1 | |
| Бухгалтерия | Главный бухгалтер | 1 |
| Бухгалтер | 2 | |
| Технологическое подразделение | Архивариус | 1 |
| Чертежник копировщик | 1 | |
| Подразделение снабжения | Учетчик | 2 |
| Хозяйственное подразделение | Завхоз | 1 |
| Подразделение организации труда и заработной платы | Табельщик | 1 |
| Кадровое подразделение | Начальник | 1 |
| Делопроизводитель | 2 | |
| Секретарь-машинист | 1 |
Таблица 19. Примерная численность младшего обслуживающего персонала (МОП) для агрегатно-сборочных предприятий авиационного профиля
| Структурное подразделение | Должность | Количество основных производственных рабочих [чел.] |
| Хозяйственное подразделение | Уборщик конторских помещений | 2 |
| Гардеробщик | 2 | |
| Курьер | 4 | |
| Кубовщик | 3 |
Типовая схема бесцеховой организационной структуры предприятия приведена на рис. 1, где каждое структурное подразделение (отдел, бюро, группа, сектор), выполняя одну или несколько функций управления, организуется при определенной численности специалистов и служащих, занятых выполнением соответствующих функций. Так отдел может быть создан при числе работников не менее 10 человек, бюро – не менее 6 человек. При меньшем числе работников бюро не создаются, а назначаются старшие исполнители в группах и секторах.
Должность мастера вводится при наличии на участке не менее 20 рабочих, должность старшего мастера – при условии подчинения ему не менее трех мастеров, должность начальника производственного участка – при условии подчинения ему не менее двух старших мастеров.
Количество заместителей и помощников у руководителя предприятия может быть определено как
nзам = 1.5+0.00037 (nосн.+ nвсп).
Количество самостоятельных структурных подразделений подчиненных непосредственно руководителю предприятия может быть рассчитано следующим образом nстр.под = 0.396 (nосн+ nвсп).
Результаты расчетов вводятся в таблицу №8.
Таблица
19. Штат руководителей,
специалистов,
служащих и
младшего
обслуживающего
персонала
| Структурное подразделение | Должность | Количество работников | Длительность отпуска |
| Руководящий состав | Директор | 1 | 24 |
| Главный инженер | 1 | 24 | |
| Зам. директора по коммерческим вопросам | 1 | 24 | |
| Производство | Начальник производственного участка | 2 | 24 |
| Старший мастер | 5 | 18 | |
| Мастер | 17 | 18 | |
| Технологическое подразделение | Начальник | 1 | 24 |
| Технолог | 5 | 18 | |
| Конструктор | 3 | 24 | |
| Инструментальное подразделение | Начальник | 1 | 24 |
| Инженер по инструменту | 1 | 24 | |
| Техник по инструменту | 2 | 18 | |
| Заведующий ИРК | 1 | 18 | |
| Планово-экономическое подразделение | Начальник | 1 | 24 |
| Экономист | 1 | 24 | |
| Инженер | 1 | 24 | |
| Подразделение организации труда и зарплаты | Начальник | 1 | 24 |
| Специалист по нормированию | 1 | 24 | |
| Нормировщик | 2 | 15 | |
| Планово-диспетчерское подразделение | Начальник | 1 | 24 |
| Плановик (инженер) | 3 | 24 | |
| Диспетчер (техник) | 2 | 18 | |
| Техник по материалам | 1 | 18 | |
| Подразделение материально-технического снабжения | Начальник | 1 | 24 |
| Инженер | 4 | 24 | |
| Техник | 1 | 18 | |
| Подразделение сбыта | Начальник | 1 | 24 |
| Инженер | 2 | 24 | |
| Специалист по маркетингу | 1 | 24 | |
| Менеджер по рекламе | 1 | 24 | |
| Подразделение технического контроля | Начальник | 1 | 24 |
| Старший контрольный мастер | 4 | 18 | |
| Контрольный мастер | 8 | 18 | |
| Планово-диспетчерское подразделение | Нарядчик | 2 | 15 |
| Учетчик | 1 | 15 | |
| Бухгалтерия | Главный бухгалтер | 1 | 24 |
| Бухгалтер | 2 | 24 | |
| Технологическое подразделение | Архивариус | 1 | 15 |
| Чертежник копировщик | 1 | 15 | |
| Подразделение снабжения | Учетчик | 2 | 15 |
| Хозяйственное подразделение | Завхоз | 1 | 18 |
| Подразделение организации труда и заработной платы | Табельщик | 1 | 15 |
| Кадровое подразделение | Начальник | 1 | 24 |
| Делопроизводитель | 2 | 15 | |
| Секретарь-машинист | 1 | 15 | |
| Хозяйственное подразделение | Уборщик конторских помещений | 2 | 15 |
| Гардеробщик | 2 | 15 | |
| Курьер | 4 | 15 | |
| Кубовщик | 3 | 15 | |
| 106 |
Площадь предприятия по своему назначению делится на:
производственную;
вспомогательную;
складскую;
конторско-бытовую;
прочую.
Производственная площадь – это площадь участков, на которых изготавливаются изделия основного производства, контрольные участки и загрузочные площадки, расположенные в общем потоке с оборудованием, проезды и проходы, служащие для движения рабочих и транспорта (кроме корпусных проездов).
Производственная площадь Sпр определяется по нормативам удельных площадей Sк на единицу k-того вида технологического оборудования
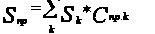 ,
где Спр k – принятое количество k-того вида технологического оборудования.
Вспомогательная площадь – это площадь участков, занятых ремонтом оборудования, ремонтом и изготовлением инструмента (мастерская ПРИН), мастерская механика, помещение электромонтеров и т.п.
Складская площадь – это площадь, предназначенная для хранения и выдачи материалов, полуфабрикатов, инструмента и т.д. К ней относятся:
склад материалов (МАСК);
промежуточные склады (ПРОСК);
склад готовых изделий (СГД);
инструментально-раздаточные кладовая (ИРК).
Конторско-бытовая площадь – это площадь, отведенная для кабинетов административно-технического персонала, для конторских помещений (техбюро, планово-диспетчерское бюро – ПДБ, бюро труда и зарплаты – БТЗ, планово экономическое бюро – ПЭБ, бюро технического контроля – БТК), а также гардеробных, умывальных, туалетов, душевых, пунктов приема пищи и т.п.
Прочая площадь – это площадь занимаемая тамбурами, корпусными проездами, лестничными клетками, вентиляционными камерами и т.д.
При выполнении курсовых проектов, в случае когда планировка производственных подразделений не делается, вспомогательную, складскую, конторско-бытовую и прочую площади можно рассчитать укрупненно в процентах от производственной площади.
Для агрегатно-сборочных предприятий авиационного профиля вспомогательная и складская площади составляют 20%-30%, конторско-бытовая – 25%-35%, прочая – 10%-15% от производственной площади Sпр.
Объем t-го вида помещений рассчитывается по формуле
Vt = 1.1ЧStЧht,
где коэффициент 1.1 учитывает толщину стен, пространство, расположенное выше нижнего пояса ферм, и т.п.;
St – площадь t-го вида помещения [м2];
ht – высота t-го вида помещения, [м], которая приведена в таблице №9.
Таблица 19. Примерная высота помещений агрегатно-сборочного предприятия авиационного профиля
| № п/п | Наименование помещения | Высота помещения [м] |
| 1 | Агрегатно-сборочный цех | 12 |
| 2 | Вспомогательные помещения | 6 |
| 3 | Складские помещения | 6 |
| 4 | Конторско-бытовые помещения | 3.5 |
| 5 | Прочие помещения | 3.5 |
Результаты расчета площадей и объемов сводят в таблицу 10.
Таблица 19. Площади и объемы помещений предприятия
| № п/п | Вид помещений | Процент от производственной площади [%] | Площадь помещения [м2] | Высота помещения [м] | Объем помещения [м3] |
| 1 | Производственные помещения | 100 | 2604 | 12 | 34372,8 |
| 2 | Вспомогательные и складские | 25 | 651 | 6 | 4296,6 |
| 3 | Конторско-бытовые помещения | 30 | 781,2 | 3,5 | 3007,62 |
| 4 | Прочие | 15 | 390,6 | 3,5 | 1503,81 |
5. Расчет оптимальных программ выпуска продукции при различных уровнях цен на производственные ресурсы и готовые изделия
Проблема выбора управленческих решений в условиях различной степени информированности о состоянии «внешней среды» т.е. совокупности внешних факторов, оказывающих влияние на функционирование организации сводится к следующим двум вопросам:
выбор критерия принятия решения;
определение стратегии функционирования, обеспечивающей наилучшую реализацию принятого критерия
В зависимости от степени информированности о состоянии «внешней среды» различают следующие условия принятия решений:
условия определенности, соответствующие условиям когда состояние «внешней среды» строго определено (детерминировано), т.е. вероятность этого состояния практически равно единице;
условия риска, соответствующие условиям при которых задано (известно) распределение вероятностей возможных состояний «внешней среды»;
условия неопределенности, соответствующие условиям когда распределение вероятностей состояний «внешней среды» неизвестно.
Проблема выбора из возможного «портфеля заказов» наиболее выгодного в данных условиях, для заданного предприятия выпуска продукции сводится к проблеме принятия решения в условиях определенности, когда известны:
рыночные
цены на готовую
продукцию Цj,
j =
 и материальные
ресурсы См;
минимальный уровень зарплаты d в отрасли;
трудоемкости
tj
и материалоемкости
Hpj
производства
изделий jО{};
имеющиеся производственные мощности Тгод и располагаемые финансовые ресурсы D.
Сформулированная
проблема эквивалентна
задаче нахождения,
исходя из критерия
максимизации
прибыли, количества
xj 0
заданных видов
изделий jО
{1, n}, характеризующихся
трудоемкостью
tj и
материальностью
Hpj
изготовления,
при ограничениях
по имеющимся
производственным
мощностям Тгод
и располагаемым
денежным средствам
D, если известны
цены на готовую
продукцию,
материальные
и трудовые
ресурсы.
Предполагается,
что рынок
комплектующих
узлов и агрегатов
авиационной
техники в силу
жесткого ограничения
сбыта является
абсолютно
неэластичным
по спросу, т.е.
никакое изменение
цены Цj
не влечет за
собой изменение
количества
требуемой
продукции xj.
Тогда формальное
выражение
прибыли (P)
отдельного
производителя
как функции
объемов выпуска
продукции
 = x1,…, xn
будет иметь
вид
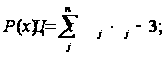
где З – производственные затраты производителя;
Затраты на производство (З) можно представить как сумму переменных (прямых) (Зпер) и условно-постоянных (косвенных) (Зпост) затрат
З = Зпер+ Зпост.
Переменные затраты на производство (Зпер) – это расходы, которые прямопропорциональны количеству выпускаемой продукции
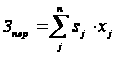
где: Sj – прямые затраты на производство единицы j-го вида продукции.
Условно постоянные (косвенные) затраты – это расходы которые связаны с обслуживанием и управлением всем производством.
Ставится
задача найти
также неотрицательные
значения объемов
выпуска продукции
xjі0,
jО{}
доставляющие
максимум целевой
функции
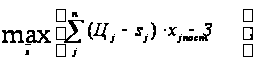
при ограничении
объемов производства
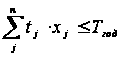 ;
и ограничении производственных затрат
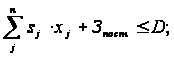
Сформулированная задача эквивалентна следующей задаче линейного программирования


где:
 = (x1,…, xn)
– вектор объема
выпуска продукции;
 = (k1,…, kn)
– вектор коэффициентов
целевой функции;
причем
kj
= sj( /100%
– 1), "
j О
{
 };
А = (аgj)g=1,2
j= –
матрица
технико-экономических
коэффициентов,
характеризующих
производство
изделий jО
{};
a1j= tj; a2j=Sj;
 = (b1, b2)
– вектор констант
ограничений,
b1 = Tгод; b2 = D – Зпост.
Для решения
сформулированной
задачи линейного
программирования
необходимо
знать значения
коэффициентов
Sj; j
=;
Зпост.
Для каждого i-го состояния «внешней среды», которое характеризуется вектором уровня цен на готовые изделия и ресурсы
 =
(Цi1,….,
Цin,
Смi,
di),
iО
{1,2};
прямые затраты (Sij) на производство j-того изделия рассчитывается как сумма следующих статей расходов
sij= Зм ij+ПЗПij+ДЗПij+Зотч ij+Зосв ij;
где: Зм ij – стоимость материалов израсходованных на производство j-того изделия при i-том уровн цен, [грн/изд];
ПЗПij – прямая заработная плата основных производственных рабочих по j-тому изделию при i-том состоянии «внешней среды», [грн/изд];
ДЗПij – дополнительная заработная плата основных производственных рабочих по j-тому изделию при i-том состоянии «внешней среды», [грн/изд];
Зотч ij – отчисления в фонды социального страхования, Чернобыля, занятости и пенсионный фонд по j-тому изделию при i-том состоянии «внешней среды», [грн/изд];
Зосв ij – затраты на подготовку и освоение производства j-того изделия при i-том состоянии «внешней среды», [грн/изд];
Стоимость материалов израсходованных на производство j-того изделия при i-том уровне цен определяется по формуле
Змij = 1.05ЧHpjЧCмi;
где: Hpj – норма расхода материала на j-тое изделие [кг/изд];
Cмi – цена материала при i-том состоянии «внешней среды» [грн/кг].
Коэффициент 1.05 учитывает транспортно-заготовительные расходы.
Прямая заработная плата основным производственным рабочим по j-тому изделию при i-том состоянии «внешней среды» включает в себя доплаты за условия и интенсивность труда и рассчитывается по формуле
ПЗПij
= tjЧ Ч(1+(Кут+Кит)/100%);
где: tj – трудоемкость производства j-го изделия, [н-час];
–
средняя часовая
ставка основных
производственных
рабочих при
i-том состоянии
«внешней среды»,
[грн/н-час];
Кут – средний по предприятию норматив доплат за условия труда основных рабочих, [%];
Кит – средний по предприятию норматив доплат за интенсивность труда основных рабочих, [%];
Доплаты к тарифной ставке за работу в тяжелых и вредных условиях составляют 4%-12%, а за работу в особо тяжелых и особо вредных условиях составляют 16%-24% от тарифной ставки.
Рабочим, занятым на конвейерах, поточных и автоматических линиях могут устанавливаться доплаты за интенсивность труда в размере до 12% тарифной ставки. При этом сумма доплат за условия и интенсивность труда не должна превышать 24% тарифной ставки.
Средняя
часовая ставка
при i-том
состоянии
«внешней среды»
рассчитывается
на основании
данных таблицы
№2 по формуле
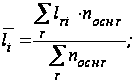 ,
где lri – часовая ставка r-го разряда при i-ом состоянии «внешней среды»;
nосн r – количество основных производственных рабочих r-го разряда.
Часовая ставка r-го разряда при i-ом состоянии «внешней среды» рассчитывается по коэффициенту kr отношения месячного оклада рабочего r-го разряда к минимальному уровню зарплаты di в отрасли при i-том состоянии «внешней среды»
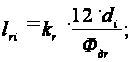
где: kr – коэффициент относительной часовой ставки рабочих r-го разряда в долях минимального уровня заработной платы, значения которого приведены в таблице №11;
di – минимальный уровень заработной платы при i-том состоянии «внешней среды»;
Фдr – годовой действительный фонд времени производственных рабочих r-го разряда.
Таблица 19. Длительность отпуска и коэффициенты относительных часовых ставок производственных рабочих (основных и вспомогательных)
| Вид оплаты | Разряд | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | |
| Сдельная | 8.34 | 9.08 | 10.04 | 11.26 | 12.76 | 15.01 | 17.5 | 18.62 |
| Повременная | 7.81 | 8.48 | 9.31 | 10.42 | 11.95 | 13.91 | 16.31 | 17.50 |
| Длительность отпуска | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
Дополнительная заработная плата ДПЗij основных производственных рабочих по j-ому изделию при i-ом состоянии «внешней среды» рассчитывается по формуле
ДПЗij = ПЗПijЧ((Kп+Kч+Kд+Kм)/100%),
где: Kn – средний норматив премиальных выплат [%];
Kч – средний норматив часовых доплат за