Проект совершенствования организации ремонта машин в колхозе "Мир" Дебёсского района Удмуртской Республики
Рвсп.р=0,1Ч14=1,4
Численность инженерно-технических работников (ИТР) принимают до 10%, служащих 2-3% и младшего обслуживающего персонала 2-4% от суммы производственных и вспомогательных рабочих [1].
Ритр=0,1Ч15=1,5.
Рслуж.=0,02Ч15=0,3.
Рмол=0,04Ч15=0,6.
Таким образом численность ИТР, служащих и младшего обслуживающего персонала можно принять соответственно Ритр=2, Рслуж.=1 и Рмол=1 человек.
Весь штат ремонтной мастерской будет равен:
Р=Рсп.+Рвсп.р+Ритр+Рслуж+Рмол . (3.12)
Р=14+1+2+1+1=19 чел.
Исходные данные для определения количества оборудования - это рабочий технологический процесс и трудоёмкость выполнения определённых видов работ и операций. При проектировании необходимо рассчитать количество основного оборудования, на котором выполняются основные, наиболее сложные и трудоёмкие технологические операции ремонта машин и агрегатов. К основному оборудованию ремонтной мастерской относятся: моечные машины, металлорежущие станки, обкаточно-тормозные стенды.
Для определения числа моечные машин и обкаточных стендов определяют число приведённых ремонтов по формуле:
Nпр.р=Тсум/Ттр, (3.13)
где Тсум- суммарная трудоёмкость работ по мастерской за год, чел.-ч.;
Тт.р.- трудоёмкость текущего ремонта единицы техники
для ДТ-75М, чел.-ч.
Nпр.р=25433,2/275,1=92 ремонта.
Количество моечных машин определяют по формуле [1]:
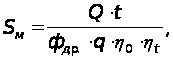 (3.14)
где
 - масса деталей
подлежащих
мойке за планируемый
период в
данной машине, кг (для ДТ-75М Q=5500 кг);
t - время мойки одной деталей или узлов, ч. (t=0,5ч);
Фд.р- действительный фонд времени за планируемый период, ч.;
q - грузоподъёмность поворотного стола для машины ОМ 1366-01
равна 300 кг;
 -
коэффициент,
учитывающий
одновременную
загрузку моечной
машины по массе в зависимости от конфигурации и габаритов
деталей,
 ...0,8;
 -
коэффициент
использования
моечной машины
по времени,
=
0,8...0,9.
Sм=5500Ч0,5Ч92/1682,9Ч300Ч0,7Ч0,8=0,89»1 шт.
Число испытательных стендов определяют по формуле:
Su=NдЧtuЧc/(Фд.рЧhс), (3.15)
где Nд - число двигателей проходящих обкатку и испытание в расчётном
периоде, шт.;
tu - время обкатки и испытания двигателя
(с учётом монтажных работ), ч, t =4ч;
с - коэффициент, учитывающий возможность повторной обкатки
и испытания двигателя, с = 1,05...1,1;
hс - коэффициент использования стендов, hс = 0,9...0,95.
Su=92Ч4Ч1,075/1682,6Ч0,925=1шт.
Число металлорежущих станков определяют по формуле [1]:
Scn=(TстЧкн/(Фд.р. Чh0)) Ч0,7, (3.16)
где Тст - трудоёмкость станочных работ (см. приложение 3), чел.-ч.;
кн - коэффициент неравномерности загрузки предприятия, кн=1,0...1,3;
hо - коэффициент использования станочного оборудования,
hо=0,86...0,90;
0,7 - коэффициент, учитывающий, что трудоёмкость слесарно-механических работ 70% производится станками, а 30% - слесарные работы.
Sст=11373Ч1Ч0,7/1682,6Ч0,9=5 станков.
Рассчитанное число станков распределяют по видам: 30...50% - токарные, 8...10% - расточные, 10-12% - фрезерные, 10-15% - сверлильные, 12-20% - шлифовальные.
Число станков равно:
токарные - Sст=2;
фрезерные - Sст=1;
сверлильные - Sст=1;
шлифовальные - Sст=1.
Число сварочного оборудования принимают по числу электрогазосварщиков, т.е. 1 сварочный агрегат. Число горнов и молотов - по числу кузнецов, т.е. 1 горн и 1 молот.
Потребность в остальном оборудовании и оснастке рабочих мест принимается на основании спецификации оснащения рабочих мест типовой мастерской [2].
Результаты расчёта и подбора оборудования сводятся в приложении 5.
При расчёте производственных площадей участков (наружной очистки и мойки, разборочно-моечного, сборки, технического диагностирования машин и др.) по площади, занимаемой оборудованием и машинами, и переходным коэффициентом пользуются формулой [1]:
Fуч=(Fоб+Fм) Чs , (3.17)
где Fоб и Fм -площади занимаемые соответственно оборудованием и машинами, м2;
s - коэффициент, учитывающий рабочие зоны и проходы, табл. 46 [1].
Площади остальных участков определяют по площади, занимаемой оборудованием, с учётом рабочих зон и проходов [1]:
Fуч=FобЧs. (3.18)
Площадь занимаемая оборудованием приводится в приложении 5. Результат расчёта площадей участков заносятся в приложение 6.
3.3 Компоновка участков, планировка оборудования
Компоновку производственного корпуса производят на основании расчётов площадей участков, а также общей длины производственного потока.
Участки на плане производственного корпуса размещают так, чтобы ремонтируемые агрегаты и другие громоздкие детали можно было перемещать по наикратчайшему пути, а взаимосвязь разборочно-сборочных участков по восстановлению деталей соответствовала ходу технологического процесса и направлению основного грузопотока.
Согласно противопожарным требованиям огнеопасные участки (сварочный, кузнечный и др.) рекомендуется располагать группами у наружных стен и изолировать от других помещений огнестойкими стенами.
В сварочном участке основной проход принимают шириной не менее трёх метров, расстояние между верстаками - 15м. Ширина оконных проёмов - 1,2м, дверей - 1,2...1,5м. Расстояние от стен до станков не менее 0,5м.
Планировку производственных участков мастерской производят по схеме компоновки участков с прямым потоком. Ширину мастерской принимают стандартной, равной 24м.
Длину здания прямоугольной формы рассчитывают по формуле [1]:
LЗ=FЗ/B, (3.19)
где F - площадь здания мастерской, м2;
B - ширина здания, м.
LЗ=1230/24=51,25м.
Длину здания принимают кратной 6, т.е. L=54м.
При вычерчивании компоновочного плана здания, все его элементы показывают с принятыми условными обозначениями приведёнными в таблице 48 [1].
Для проведения планировки каждый вид оборудования имеет условное обозначение. Контуры оборудования изображают упрощённо в соответствующем масштабе.
Нумерация всех видов оборудования сквозная.
4. ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ОБКАТКИ СЕЯЛОК
4.1 Анализ существующих технологических процессов
Технологический процесс на обкатку и регулировку сеялок С3-3,6 включает все операции и технические требования, приведённые на листе РМДП.
Анализируя данный технологический процесс возникает убеждение в том, что все основные операции по обкатке и регулировке сеялок, а также их технические требования одинаковы во всех случаях. Они описываются в техническом паспорте сеялок и технической документации, высылаемых заводом-изготовителем. Следовательно, технологический процесс, приведённый в проекте можно считать универсальным, подходящим для различных стендов различных конструкций. Если же сеялка регулируется на заданную норму высева в полевых условиях, технологический процесс на регулировку будет изменён, так как изменится количество операций технологических процессов.
Для стендов, конструкция которых значительно отличается от проектируемой (например, стенд имеет привод от вала отбора мощностей трактора), то в этом случае увеличивается наименование и количество операций, которые необходимо провести при обкатке и регулировке сеялки. При этом технологический режим практически не изменится.
4.2 Описание разрабатываемого технологического процесса
В данном проекте разрабатывается технологический процесс обкатки сеялок любых марок, у которых привод рабочих органов осуществляется от вращения колёс сеялки.
В этом процессе проводится предэксплуатационная обкатка, производится техническое обслуживание сеялки и устанавливается норма высева от заданной посевной культуры.
Последовательность операций, которые необходимо провести при обкатке и регулировке сеялок приведены на листе формата А1.
Во время проведения операций по обкатке и регулировке сеялок основное внимание удаляют следующим регулировкам:
установка нормы высева;
установка нормы внесения минеральных удобрений;
установка равномерности посева;
расстановка сошников на заданную схему посева (на заданную ширину междурядий);
регулировка глубины заделки семян.
Основное внимание уделяют проверке состояния семенных и туповых ящиков, высевающих аппаратов, сошников, загортачей и механизмов передачи. Для обеспечения равномерности высева катушки всех высевающих аппаратов должны выступать из корпусов на одинаковую величину, допускается отклонение ±1мм. Вал высевающих аппаратов с катушками должен свободно перемещаться под действием рычага регулятора высева.
Диски сошников должны свободно вращаться без бокового качания и заеданий. Толщина лезвия дисков 0,4-0,5мм.
Зазор между дисками сошников в передней части допускается не более 1-1,5мм.
Количество семян q, которое должно высеваться сеялкой за m оборотов колёс равно:
q=pЧDЧmЧHЧbЧn/10000, (4.1)
где H -норма высева семян, кг/га;
b - ширина междурядий, см;
n - число сошников;
D - диаметр колеса, м.
Равномерность высева лучше всего проверять при установке нормы высева.
Для этого семена собирают отдельно от каждого высевающего аппарата, каждый должен подавать q/n кг семян, где n - число высевающих аппаратов, равное числу сошников.
Равномерность высева регулируют перемещением катушки высевающего аппарата относительно вала высевающих аппаратов.
4.2.1 Определение норм времени на операции по обкатке и регулировке сеялок
Технически обоснованной нормой времени называют время, заданное на выполнение определённой работы в определённых организационно-технических условиях с учётом наиболее рационального использования средств производства и передового опыта рабочих.
Нормы времени на слесарные работы находятся по таблицам и используются некоторые простейшие формулы.
В норму времени на выполнение слесарных работ включают основное, вспомогательное, дополнительное и подготовительно - заключительное время, которое рассчитывается по формуле:
Тн=То+Тв+Тдоп.+Тпз/nшт., (4.2)
где То - основное время, мин.;
Тв - вспомогательное время, мин.;
Тдоп. - дополнительное время, мин.;
Тпз - подготовительно-заключительное время, мин.;
nшт. - количество деталей.
Основное время - это время, в течении которого изменяют форму или размер детали в результате какого-либо вида обработки.
Вспомогательным называют время, затрачиваемое на установку детали, наладку оборудования, замеры и т.п.
Сумма основного и вспомогательного времени составляют оперативное время:
Топ=То+Тв, мин. (4.3)
Дополнительное время складывается из времени обслуживания рабочего места, перерывов на отдых и т.д.
Дополнительное время на слесарных работах принимают в пределах 8% от оперативного.
Сумма основного, вспомогательного и дополнительного времени составляет штучное время:
Тш=То+Тв+Тдоп., мин (4.4)
Подготовительно-заключительное время включает в себя получение наряда, инструмента, подготовка рабочего места, сдача выполненной работы. Это время находится по таблице 207 [11] в зависимости от степени сложности выполняемой работы. Таким образом, определяя норму времени, используя штучное время получили:
Тн=Тш+Тпз/nшт, мин. (4.5)
Штучное время целиком включается в норму времени на изготовление каждой детали. Это время находится из таблицы [11] и рассчитывается норма времени на каждую операцию. Результаты расчётов приведены на листе..... формата А1.
Операция N2 по монограмме устанавливает длину рабочей части высевающей катушки. При использовании линейки с учётом размеров штучное время составляет:
Тшт=0,4 мин;
Тпз=3 мин;
Тн=0,4+3/24=0,5 мин.
4.3 Составление технологической документации
Технологические процессы проектируются применительно к ЦРМ или машинному двору в соответствии с требованиями стандартов ЕСКД и ЕСТД, а также с учётом дополнений, разъяснений, изложенных в руководящих технических материалах и отраслевых стандартах.
При проектировании технологических процессов при обкатке сеялки, проведение технического обслуживания и установления нормы высева разрабатывается следующая документация:
титульный лист (Т.Л.) лист РМДП ;
карта эскизов (К.Э.) лист РМДП ;
операционная карта (О.К.) лист РМДП .
Технологическая документация оформляется на листе формата А1 [22].
5. КОНСТРУКТОРСКАЯ РАЗРАБОТКА. СТЕНД ДЛЯ ОБКАТКИ СЕЯЛОК ПОСЛЕ РЕМОНТА
5.1 Обоснование целесообразности и необходимости выполнения принятой конструкторской разработки
В связи с тем, ремонтно-обслуживающая база сельскохозяйственных предприятий нуждается в ремонтном оборудовании, в дипломном проекте рассматривается вопрос изготовления стенда по обкатке и регулировке сеялок в условиях ремонтной мастерской.
В данном проектировании в большей степени используются узлы и агрегаты с отработавших и вышедших из строя сельскохозяйственных машин, что существенно сказывается на стоимости стенда и простоте изготовления. Все основные сборочные единицы стенда заимствованы с сельскохозяйственных машин. Следовательно, работы по изготовлению данной конструкции сводятся к следующим операциям: изготовление рамы стенда, изготовление валов и подшипниковых узлов, сборка и установка всей конструкции.
Отсюда следует, что при небольшом количестве затрат можно изготовить стенд, который будет приносить значительную прибыль, т.к. в хозяйстве подобных стендов нет, а настройку сеялок производят в полевых условиях, что негативно сказывается на качестве посевов, а следовательно снижает урожайность зерновых культур.
5.2 Анализ существующих аналогичных конструкций
В настоящее время в сельском хозяйстве для регулировки сеялок используют следующие стенды: стенд для регулировки сеялок передвижных с приводом от вала отбора мощности трактора передаётся через карданную передачу и муфту к редуктору, который снижает частоту вращения и передаёт момент валу, на котором находится ведущий каток стенда; стенд стационарный с приводом от электродвигателя, где через ремённую или цепную передачу передаётся крутящий момент к редуктору, который также связан с валом, на котором находится ведущий каток стенда.
Также могут применяться стенды, имеющие небольшие отличия от вышеназванных стендов, или имеющие ряд усовершенствований, например, можно увидеть установленный на стенд мотор-редуктор, разъёмную муфту и т.д.
Все вышеуказанные стенды имеют ряд недостатков, одним из которых является подбор редуктора, т.к. необходимого может не оказаться в наличии, а на приобретение требуются дополнительно материальные затраты.
5.3 Описание разрабатываемой конструкции и её особенности
Работа стенда заключается в следующем: вращение оси электродвигателя передаётся через цепную передачу вариатору. Вариатор ремённый состоит из двух шкивов. Ведомый шкив , установленный на валу ведущего опорного ролика, через ведущий опорный ролик передаёт вращение на колесо сеялки.
Кинематическая схема привода стенда показана на рис. 5.1.
Кулачковая муфта 3 (рис. 5.1) служит для отключения привода от рабочего органа.
Обслуживание стенда заключается в ежедневном осмотре стенда, подтяжке ослабших креплений, регулировки натяжения цепи привода.
Вариатор 1 (рис. 5.1) кроме функции регулирования, играет роль предохранительной муфты. В корпусе шкива вариатора имеется срезная шпилька, рассчитанная на определённое сопротивление передаче вращения.
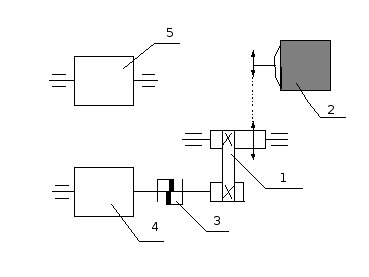
Рисунок 5.1 Кинематическая схема привода:
1 - вариатор; 2 - электродвигатель; 3 - кулачковая муфта;
4 - ведущее опорное колесо; 5 - ведомое опорное колесо.
Привод и крепление узлов и деталей стенда в основном заимствуют со списанной сельскохозяйственной техники и машин. В частности, заимствованными узлами в конструкции являются: вариатор оборотов (скорости вращения), кулачковая муфта. Узлы заимствованы соответственно с жатки (регулятор оборотов мотовила или подборщика) комбайна СК-5М и с выгрузного зернового шнека комбайна СКД-6. Вариатор применён без переделок, кроме регулировки (гидравлическая заменена на механическую). Сборочный чертёж механизма регулирования приводится на листе РМДП .
Кулачковая муфта берётся без фрикционных дисков. Муфту при помощи шести болтов крепят к опорному катку.
Опорный каток изготавливается из тонкостенной трубы, диаметром 300мм, длиной 400мм. С торцов заваривается листом из железа толщиной 3мм. На торцах просверливаются отверстия под крепления для подшипниковых узлов и кулачковой муфты. Внутри катка проходит вал, вращающийся на подшипниках. Сам каток вращается на подшипниках относительно вала.
При включении кулачковой муфты, каток фиксируется с валом и они вращаются как одно целое.
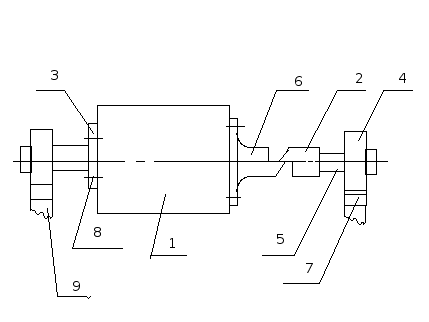
Рисунок 5.2 Опорный каток с узлами:
1 -опорный каток; 2 -кулачковая муфта; 3 -подшипниковый узел катка; 4 -подшипниковый узел вала; 5 - вал; 6 -болт крепления муфты к катку; 7 -болт крепления подшипникового узла к раме; 8 -крепление подшипникового узла катка к корпусу катка; 9 -рама.
Ведущая полумуфта кулачковой муфты перемещается и фиксируется от проворачивания относительно вала при помощи двух шпонок, одна из которых служит для фиксации, другая для перемещения по валу.
Один из подшипников узлов опорного катка вмонтирован в ведомую полу муфту при помощи втулки и стакана.
Рама стенда состоит из сварных соединений, уголков на которых монтируются рамы катков. Основание двигателя приварено к одной из рам катков и нижней частью крепится к раме стенда. Рама катка крепится к раме стенда при помощи болтов, для чего внутрь рамы стенда привариваются с подтаем нарезные гайки. Рама стенда при помощи анкерных болтов, залитых в фундамент, крепится гайками.
Для крепления подшипниковых узлов в раме просверливают отверстия под диаметр болта.
5.4 Кинематический расчёт и расчёт основных деталей конструкции
5.4.1 Определение требуемой мощности электродвигателя
Искомую мощность электродвигателя определяем по формуле [12]:
P=FЧn/h, квт (5.2)
где F - сила тяги, необходимая для вращения колёс сеялки, H;
n - максимальная скорость движения сеялки, м/с;
h - коэффициент полезного действия привода
h=h1Чh2Чh34, (5.3)
где h1 - коэффициент полезного действия цепной передачи, 0,96
h2- коэффициент полезного действия ремённой передачи, 0,98
h3- Коэффициент полезного действия подшипниковых узлов в
валах, кратность обозначает количество опор, где возможны
потери мощности на трение, 0,99.
Сила тяги F=1410H [24]. Скорость движения сеялки при севе по агротребованиям 8...12км/ч или 2,2...3,3м/с. Расчёт производится на максимальной скорости
h=0,96Ч0,98Ч0,994=0,89.
P=1410Ч3,3/0,89=5,2кВт
5.4.2 Выбор электродвигателя
При выборе электродвигателя учитывается определённая по расчётам мощность.
Мощность выбранного для привода электродвигателя должна быть не менее расчётной.
В ряду нестандартных мощностей электродвигателей выше расчётной мощности подходит электродвигатель мощностью P=5,5кВт с синхронной частотой вращения nн=750 мин-1.
При больших частотах вращения возникают затруднения с реализацией передаточного отношения. Двигатель марки ЧА132М8УЗ с частотой вращения, с учётом скольжений, nc=720 мин-1.
5.4.3 Расчёт передаточного отношения
Расчёт передаточного отношения производится, используя данные по сеялке С3-3,6.
Определение частоты вращения колеса сеялки:
np=60Чn/pЧD (5.4
где n - скорость движения сеялки, м/с
D - диаметр колеса сеялки, м (D=1,245)
nр = 60Ч3,3/3,14Ч1,245=50,6 мин-1
Определение передаточного отношения привода
iо=nном/nр, (5,5
где nном - номинальная частота вращения вала электродвигателя, мин-1;
nр - частота вращения колеса сеялки, мин-1
iо=720/50,6=14,2
Общее передаточное отношение разбивается на передаточные отношения цепной, ременной и передачи с опорного катка на колесо сеялки
Передаточное отношение опорного катка на колесо сеялки:
iк=D/D1, (5,6)
где D1 - диаметр опорного катка, м.
iк=1,245/0,3=4,15.
Передаточное отношение ременной передачи iр=1...2.
Передаточное отношение цепной передачи:
iц=i0/iк, (5.7)
где i0- передаточное отношение привода;
iк - передаточное отношение опорного катка на колесо сеялки.
iц=14,2/4,15=3,4.
Определение общего передаточного отношения:
iобщ.=iкЧiрЧiц (5.8)
iобщ=4,15Ч2Ч3,4=28,2
Таким образом, наименьшая скорость на стенде получается:
nmin=nномЧpЧD/60Чiобщ . (5.9)
nmin=720Ч3.14Ч1.245/60Ч28.2=1.7м/с (6,2 км/ч).
5.4.4 Расчёт цепной передачи
По передаточному отношению цепной передачи определяем число зубьев малой ведущей звёздочки:
Z1=Z/iц, (5.10)
где Z - число зубьев ведомой звёздочки, число зубьев применяемой
звёздочки z=50;
iц - передаточное число цепной передачи.
Z1=50/3.4=14.7.
За ведущую звёздочку берём звёздочку с числом зубьев z1=15. Цепь берём с шагом i=19,05 с условием, что допускает работу звёздочки с числом зубьев не менее 15 и частотой вращения 900 мин-1.
Проверка коэффициента запаса прочности цепи:
S=Q/к0Ft+Fv+Ff, (5.11)
где Q - разрушающая нагрузка, Н (Q=31,8Ч103);
к0 - динамический коэффициент, к0=1,25;
Ft - окружная сила, Н;
Fv - центробежная сила, Н;
Ff - сила от провисания цепи, Н.
Ft=P/V, H (5.12)
где Р - мощность электродвигателя, Вт;
V - скорость движения цепи, м/с.
V=Z1ЧtЧn1/60Ч103, м/с , (5.13)
где z1 - число зубьев ведущей звёздочки;
t - шаг цепи, мм;
n1 - частота вращения ведущей звёздочки, мин-1.
V=15Ч19,05Ч720/60Ч103=3,43 м/с .
Ft=5,5Ч103/3,43=1604Н .
Fv=qЧV2, Н (5.14)
где q - масса одного метра цепи, кг/м (1,9 кг/м).
Fv=1,9Ч3,432=22,4Н.
Ff=9,81ЧkfЧqЧa, Н. (5.15)
где kf - коэффициент, учитывающий расположение цепи, kf=1,5;
а- межосевое расстояние звёздочек, а=0,35.
Ff=9,81Ч1,5Ч1,9Ч0,35=9,78Н,
S=31,8Ч103/(1,25Ч1604+22,4+9,78)=15,6.
Допустимое значение коэффициента запаса прочности S=10,7 при nс=750 мин-1, следовательно подобранная цепная передача применима в данном приводе.
5.4.5 Проверка ременной передачи
Для привода вариатора используется клиноремённая передача (Г-1700Ш ГОСТ 12841-80).
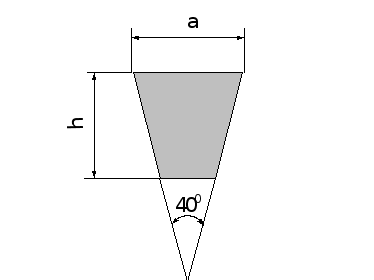
Рисунок 5.3 Ремень клиновой:
Дано:
Размеры ремня:
высота h=19мм;
ширина a=32мм.
Межосевое расстояние шкивов 370мм.
Максимальный диаметр шкива 400мм.
Скорость вращения ведущего шкива 212мин-1.
Сравнивая данные с табличными и монограммой выбора сечения клинового ремня видно, что выбранный вариатор с ремнём позволяет использовать его на стенде.
Ремень способен работать при вращении 800мин-1, передавать мощность до 8,3кВт.
5.4.6 Расчёт валов
Проектирование валов начинается с определения реакций в точках опор. Силу, действующую на валы считают распределённой, величину силы определяют по массе сеялки.
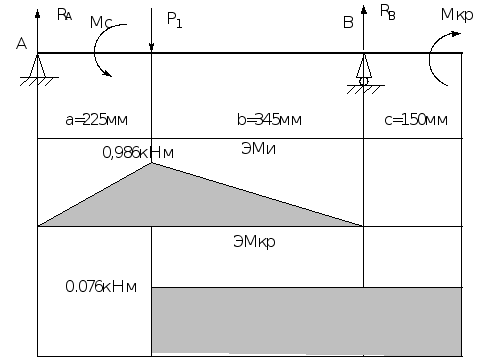
Рисунок 5.4 Эпюры моментов:
Уравнение реакций в опорах:
еМА=0; Rb(a+b)-P1a=0. (5.16)
еМb=0; - RA(a+b)+P1b=0. (5.17)
Выражаем и определяем величины реакций:
Rb=P1Чa/(a+b), (5.18)
Ra=P1Чb/(a+b), (5.19)
где P1 - сила давления сеялки на валы катков, равная половине массы сеялки С3=3,6, равная 7,25кH.
Rb=7,25Ч0,225/(0,225+0,345)=2,86kH.
Ra=7,25Ч0,345/(0,225+0,345)=4,38kH.
Приступим к определению диаметра вала опорного катка:
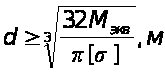 (5.20)
где
 - эквивалентный
момент, HЧм;
 - предел
выносливости
для Ст 45, 240МПа.
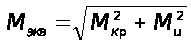 , кНЧм
, (5.21)
где
 -крутящий момент,
кНЧм;
 - изгибающий
момент, кНЧм.
=10N/n,
кНЧм (5.22)
где N - мощность электродвигателя, кВт;
n - число оборотов двигателя, мин-1.
=10Ч5,5/720=0,076
кНЧм.
=RaЧa,
кНЧм .
(5.23)
=4,38Ч0,225=0,986.
По данным расчётов строятся эпюры изгибающих и крутящих моментов.
По эпюрам видно, что опасное сечение находится в точке приложения силы P1.
Определение величины эквивалентного момента в опасном сечении:
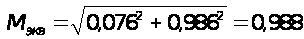 кНЧм
Определение минимального диаметра вала катков:
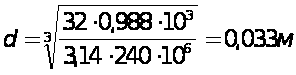 .
Диаметр вала принимается равным 35мм.
5.4.7 Расчёт подшипников под валы
Номинальную долговечность подшипника определяем по формуле [9]:
L=(C/P)P, (5.24)
где C - динамическая грузоподъёмность для подшипника однорядного,
средней серии с внутренним диаметром кольца под вал 35мм,
C=33,2 кН;
p - показатель степени для шарикоподшипников, p=3;
P - эквивалентная нагрузка, кН.
При отсутствии осевой нагрузки:
P=nЧFrЧkdЧkT, (5.25)
где n -коэффициент равный 1,2;
Fr - радиальная нагрузка, Н;
kd - коэффициент, учитывающий условия работы подшипника, kd=1,2;
kT - температурный коэффициент, kT=1,05.
Радиальная нагрузка на подшипник определяется весом сеялки С3-3,6 и весом катков и подшипников катков. С учётом выше перечисленных фактов Fr принимается равной Fr=4550Н.
P=1,2Ч4550Ч1,2Ч1,05=6879,6Н.
L=(33,2/6,9)3=111,4 млн. оборотов.
Определение номинальной долговечности:
Ln=106ЧL/60Чn, (5.26)
где n - частота вращения кольца подшипника, n=105,8 мин-1.
Ln=106Ч111,4/60Ч105,8=17548,84.
По результатам расчётов выбирается шариковый радиальный подшипник однорядный 80307 ГОСТ 7242-81, который удовлетворяет условиям работы.
5.4.8 Расчёт сварочного шва
Рассчитывается сварочный шов рамы для крепления электродвигателя. Сварка произведена ручная электродуговая, в нахлёст.
Толщина свариваемой рамы 5мм, следовательно толщина шва, т.е. его катет будет не менее 4мм.
При расчёте предлагается условие, что относительный поворот деталей свариваемых вокруг центра тяжести фигуры, образованной сечениями швов, происходит только за счёт деформации швов.
В этом случае:
tўmax=МрРmax/JрЈ[t'] (5.27)
где Мр - приложенный момент, нЧм;
рmax - максимальное расстояние оси центра тяжести до точки максимального напряжения, создаваемое в швах, м;
Jр - полярный момент инерции;
[t] - допускаемые напряжения в сварных швах.
Jр =Jy+Jz, (5,28)
где Jy, Jz - осевые моменты инерции, м4.
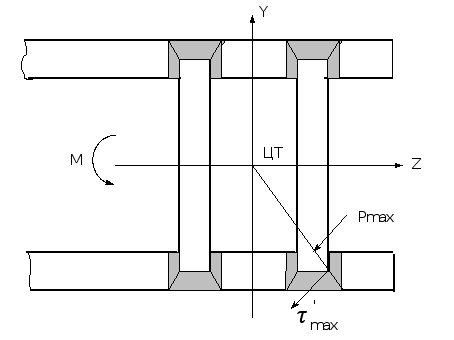
Рисунок 5.5 Схема рамы под электродвигатель, загруженная моментом при передаче крутящего момента цепной передаче:
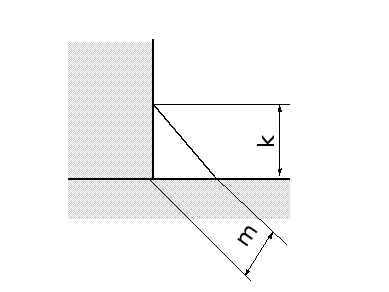
Рисунок 5.6 Поперечное сечение сварного шва:
Jy=0,12n(a3+12ac22+6hc12), (5.29)
где к - катет шва, м;
h - суммарная длина сварных швов, м;
а - длина перпендикулярного шва, м;
с1,с2 - коэффициенты.
с1=а(а+0,7к)/2(2а+h), (5.30)
с1=0,2(0,2+0,7Ч0,003)/2(2Ч0,2+0,4)=0,03.
с2=h(а+0,7к)/2(2а+h), (5.31)
с2=0,4(0,2+0,7Ч0,003)/2Ч(2Ч0,2+0,4)=0,05.
Jy=0,12Ч0,003Ч(0,23+12Ч0,2Ч0,052+6Ч0,4Ч0,003)=0,58Ч10-5м4.
Jz=0,06ЧкЧ[6a(h+0,7к)2+h3] . (5.32)
Jz=0,06Ч0,003Ч[6Ч0,2(0,4+0,7Ч0,003)2+0,43]=4,64Ч10-5м4.
Jр=0,58Ч10-5+4,64Ч10-5=5,22Ч10-5м4.
t'max=561Ч0,05/5,22Ч10-5=5,4Ч103н/м2.
Полученное значение t'max Ј[t]=18Ч103н/м2, следовательно сварной шов выдержит момент, создаваемый электродвигателем.
5.4.9 Расчёт размерной цепи
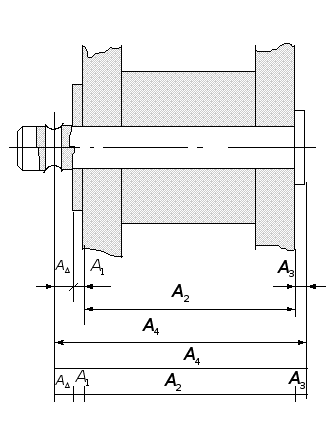
Приводится расчёт допусков размерной цепи соединения гайки-толкателя с рычагом в механизме регулирования, которое осуществляется с помощью кольца. Рассматривая расстояние АD(см. рис. 5.7) видно, что оно зависит от взаимного положения центра отверстия под момент и шайбы. Шайба в свою очередь упирается в толкатель, толкатель в выступ кольца.
Составляется размерная цепь:
свободное расстояние - шайба;
шайба - толкатель;
толкатель - выступ кольца;
выступ кольца - торец кольца;
торец кольца - центр отверстия;
центр отверстия - свободное расстояние.
Производится расчёт допусков размерной цепи. Шайба в свою очередь упирается в толкатель. Условия:
А1=3мм; А2=20мм; А3=6мм; А4=31мм.
DА=А4-А1-А2-А3=2мм.
Устанавливаются
допуски [21]

 .
Определяется значение iAi [21] и по найденным значениям определяется коэффициент точности размерной цепи:
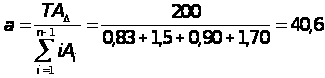 .
По коэффициенту точности устанавливают допуски на все остальные звенья цепи по JТ10 [21]. Для охватываемых размеров отклонения определяют как для основного вала:
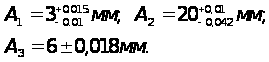
Считается, что А4 - корректирующее звено. Тогда отклонения рассчитывается как для корректирующего звена увеличивающегося [21]:
ЕSA4=[-JA1+ЕJА2+EJA3+ESAD], (5.33)
ЕSА4=(-10)+(-42)+(-18)+200=+130мкм.
ЕSА4=ЕSА1+ЕSA2+ESA3+EJAD, (5.34).
ESA4=10+15+18+50=93 мкм.