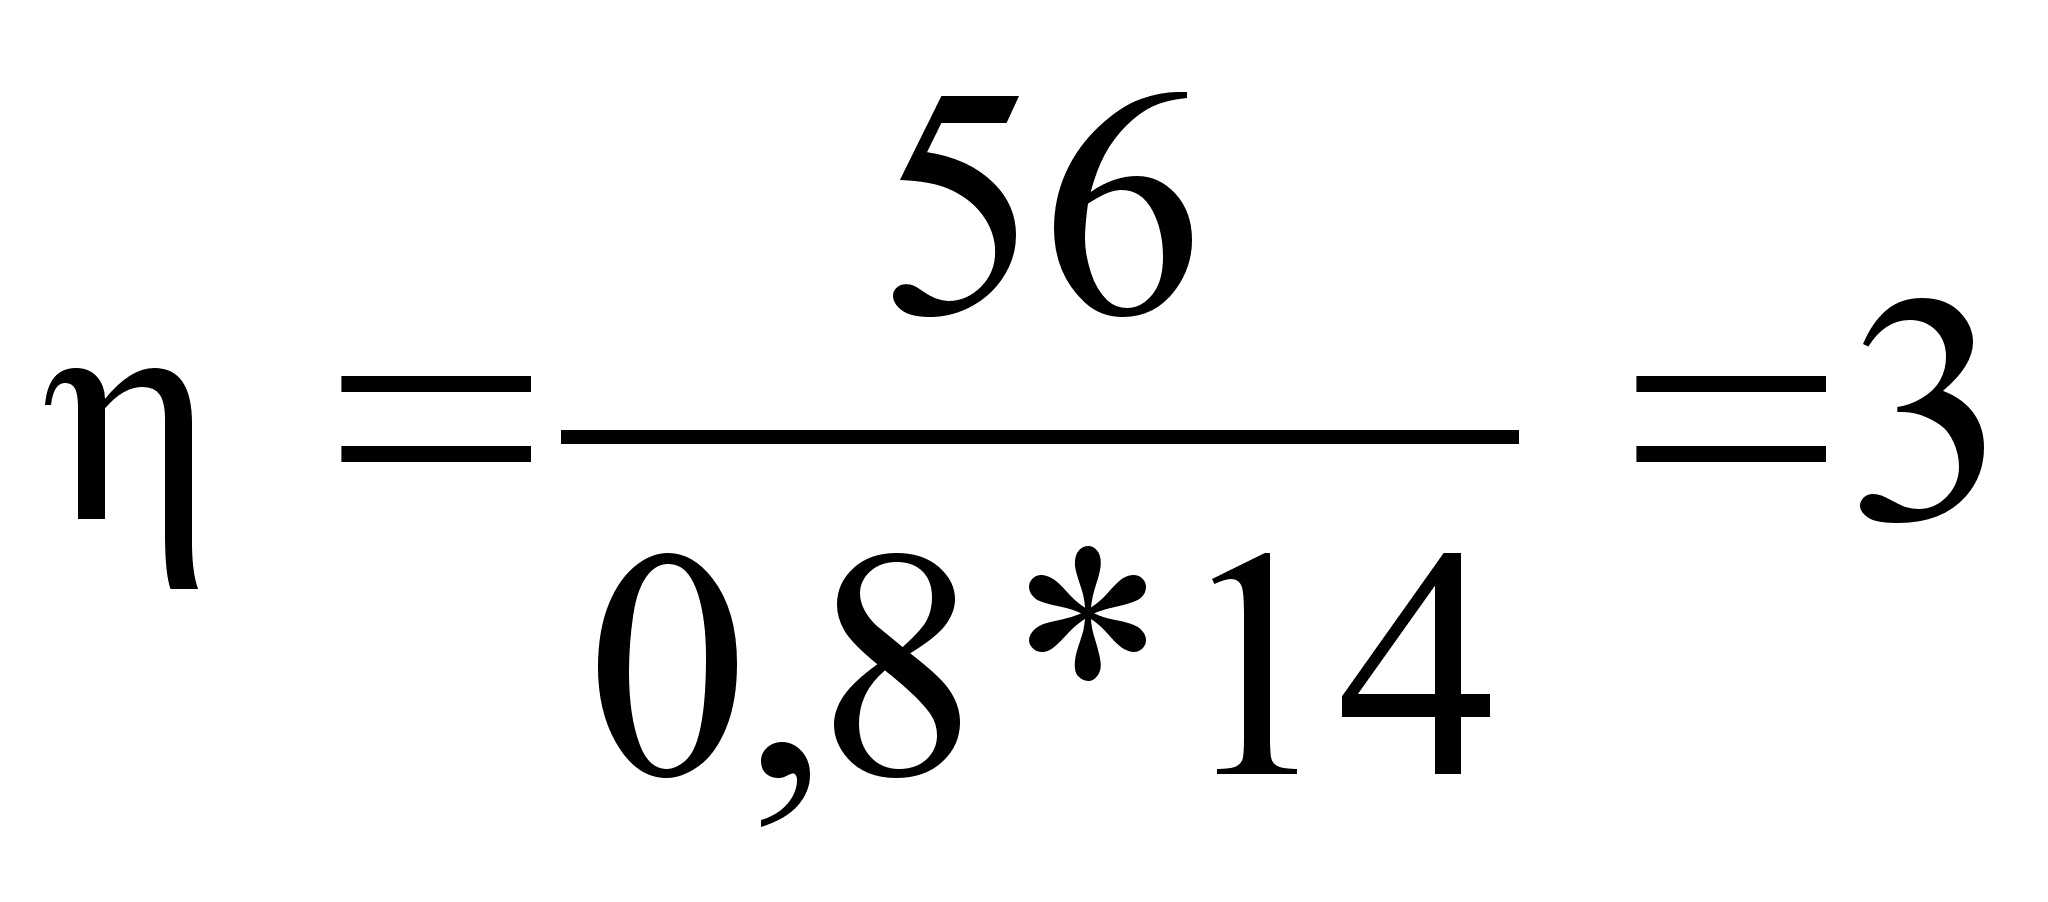Организация машинно-ремонтной мастерской в сельском хозяйстве
4 Проектирование технологического процесса изготовления детали.
4.1 Общие положения технологического процесса проектируют и оформляют в соответствии с требованиями стандартов 3.1118-82 и ЕСТД. Формы и правила оформления маршрутных карт, 3.1103-82 и ЕСТД. Основные надписи, 3.1407-86 и ЕСТД. Формы и требования к заполнению и оформлению документов на технологические процессы (операции), специализированные по методам сборки и др.
При проектировании технологического процесса на изготовление разработана следующая документация: ремонтный чертеж детали, маршрутные карты (МК), операционные карты (ОК), карты эскизов (КЭ)(см. прил. 4)
4.2 Исходные данные для проектирования технологического процесса на изготовление деталей.
Требуется изготовить один специальный болт из стали 30 (ГОСТ 1050-74). Масса заготовки 0.1 кг., а масса готового болта 0.08 кг.
При изготовлении детали используется инструменты и оборудование:
токарная обработка, станок 1К62, резец Т15К6, резец Р9, резец 2103-0057 ВК8, угломер тип 1-2, штангельциркуль ШЦ-1-0-125.
термическая обработка, электропечь СНО 6.12.4/10, термопара ТПП, щипцы, бак закалочный.
4.3 Расчет режимов выполнения операций.
Токарная обработка.
Определим припуск на обработку в мм. по формуле /1/.
h0=(D-d)/2, ( )
где D и d – диаметр детали до и после токарной обработки, мм.
h0=(19-10)/2=4.5 мм.
Глубина резания t=1.5 мм., при протачивании поверхности. Вычислим число проходов по формуле /1/.
J= h0/t=4.5/1.5=3, ( )
Подача при протачивании поверхности В S=0.5 мм/об.
Находим фактическую скорость резания, м/мин:
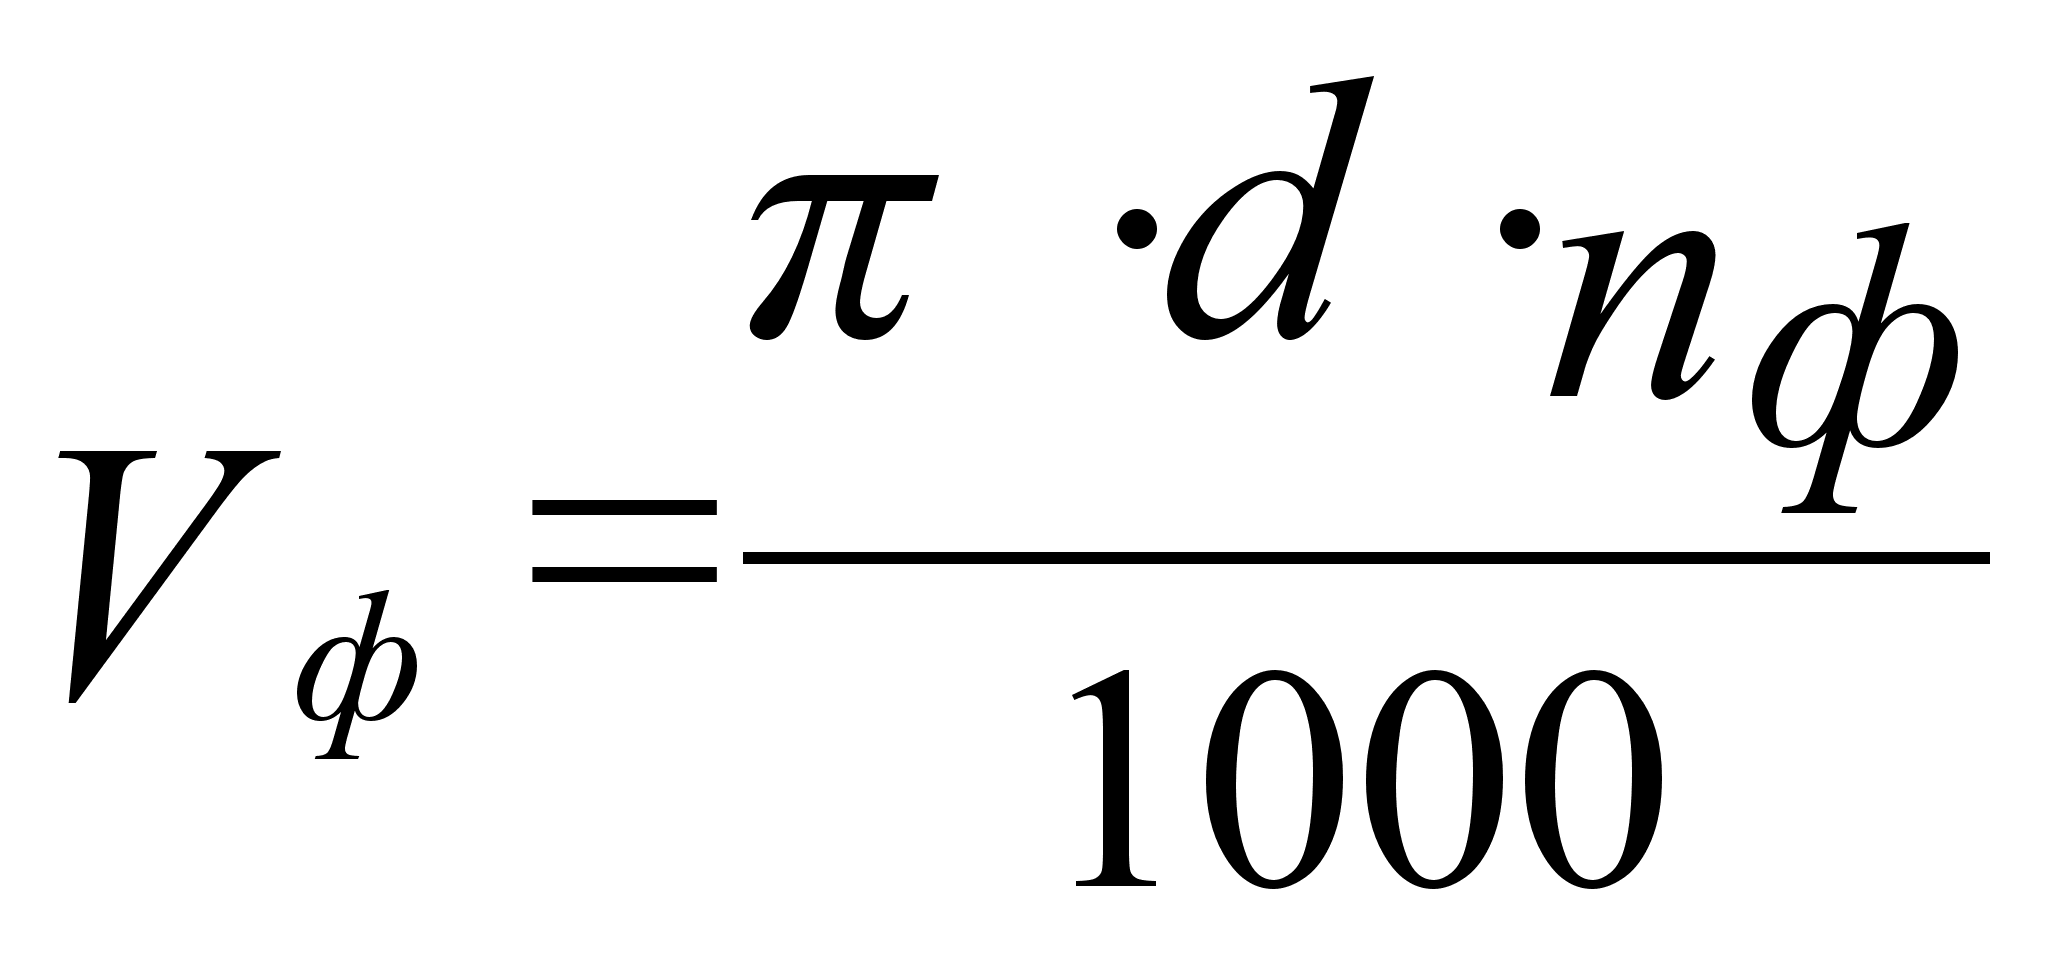 ,
( )
где пф=960 об/мин.
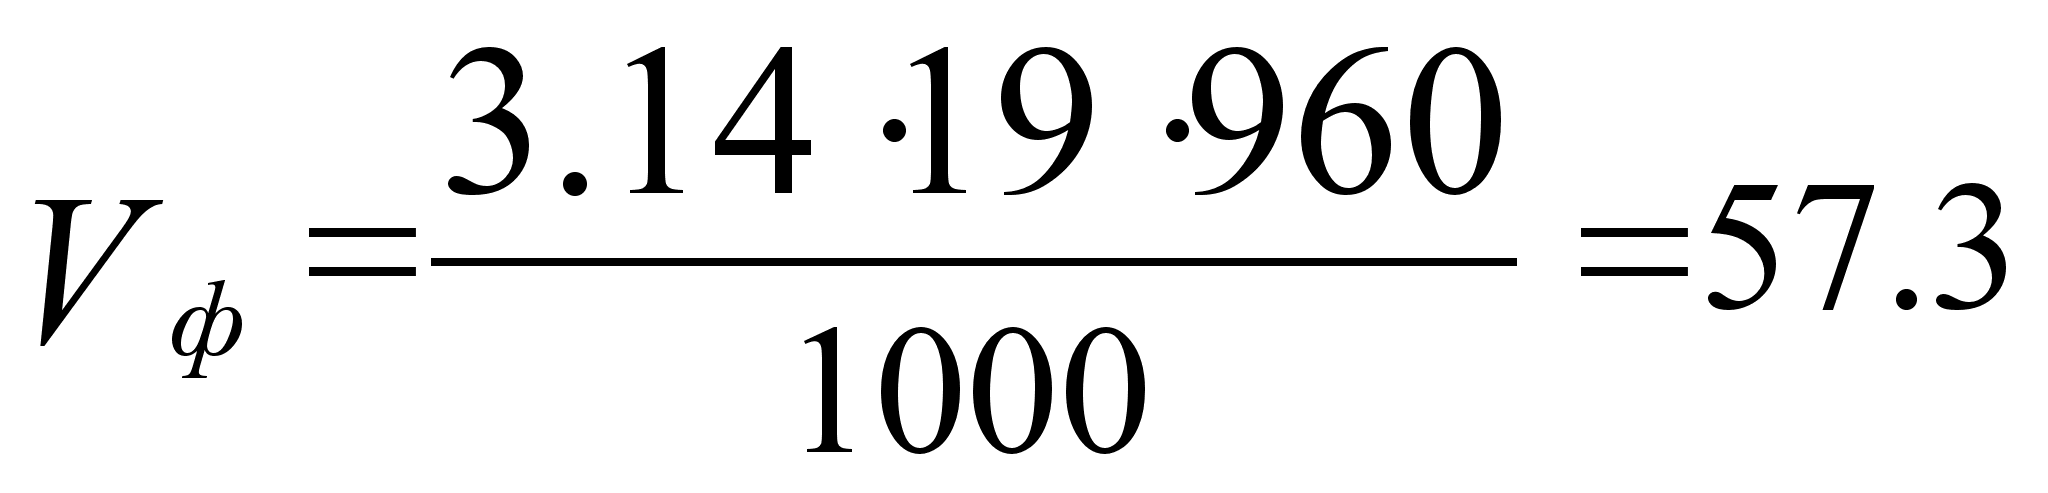 м/мин.
Определим припуск на обработку, в мм.
h0=(10-8)/2=1 мм.
Глубина резания t= 1 мм., при протачивании поверхности А.
Вычислим число проходов.
J=1/1=1
Подача при протачивании поверхности А S=0.5 мм/об. Находим фактическую скорость резания, м/мин
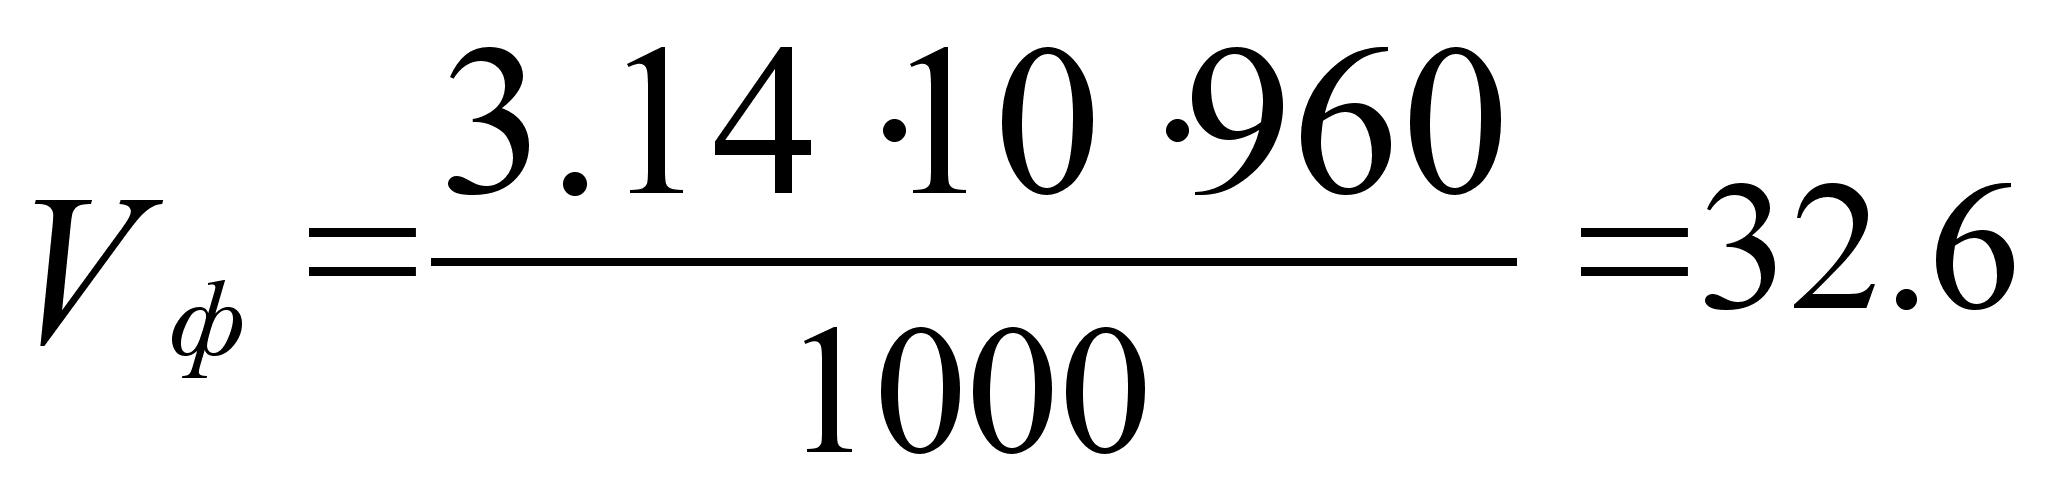 м/мин.
При нарезании резьбы на станке 1К62 применяем резьбовой резец. Подача при нарезании резьбы S=1.5 мм/об. Число проходов j=2. Скорость при нарезании резьбы Vф=5.2 мм/мин.
4.3.2 Термическая обработка.
При термической обработке предлагается произвести закалку поверхности А. Закалка – термическая обработка, заключающаяся в нагреве металла выдержке и последующем быстром охлаждении.
При термической операции предлагаются следующие режимы закалки:
а) Температура нагрева детали Т=620-650оС
в) Температура нагрева печи должна быть на 10-30 оС выше чем температура нагрева детали под закалку.
с) Контроль температуры нагрева осуществлять при помощи термопары ТПП.
При охлаждении детали использовать бак закалочный и щипцы. Температура охлаждающей жидкости (вода) Т=20-21 оС. скорость охлаждения 10.6 оС/сек. Твердость детали 250 НВ.
4.4 Расчет норм времени по операциям.
4.4.1 Расчет норм времени при токарной обработке.
Технические нормы времени находим по формуле / 1 /.
Тн=То+Тb+Тдоп+Тпз/Nшт, ( )
где То – основное время;
Тb – вспомогательное время;
Тдоп – дополнительное время;
Тпз – подготовительно-заключительное время, ч.
При протачивании поверхности В основное время находят по формуле:
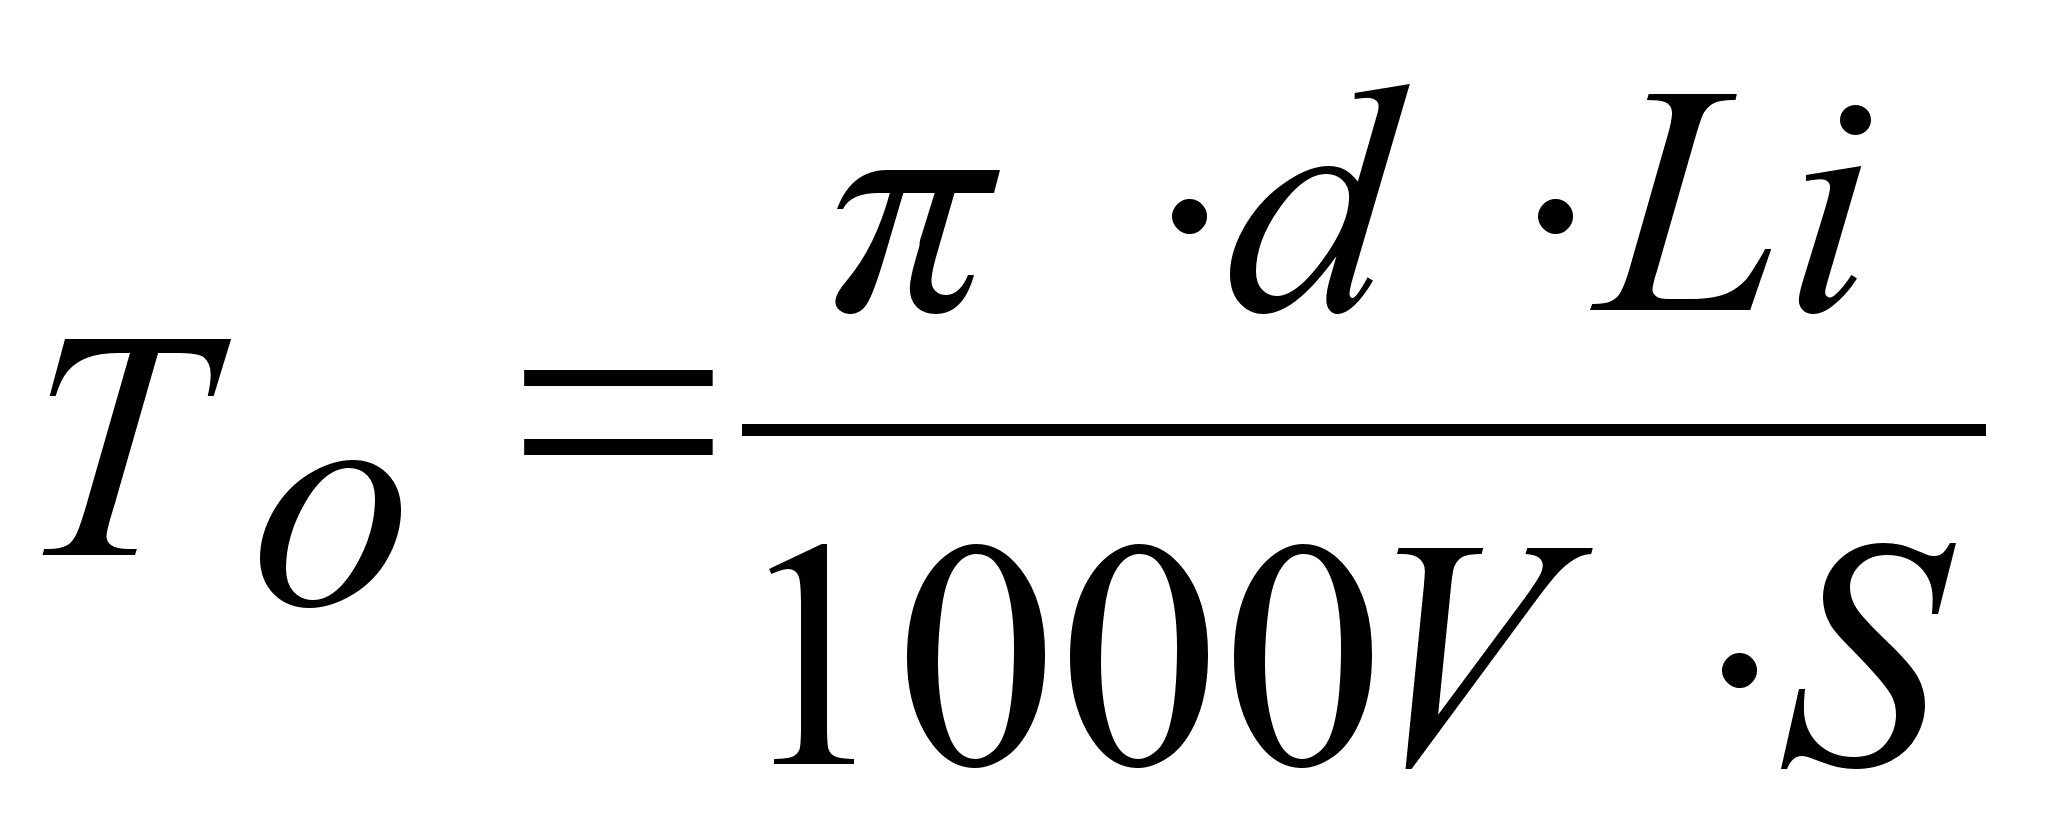 ,
( )
где d – диаметр обрабатываемой детали, мм;
L – длинна обрабатываемой поверхности, мм;
i – число проходов;
V – фактическая скорость резания, м/мин;
S – подача, мм/об.
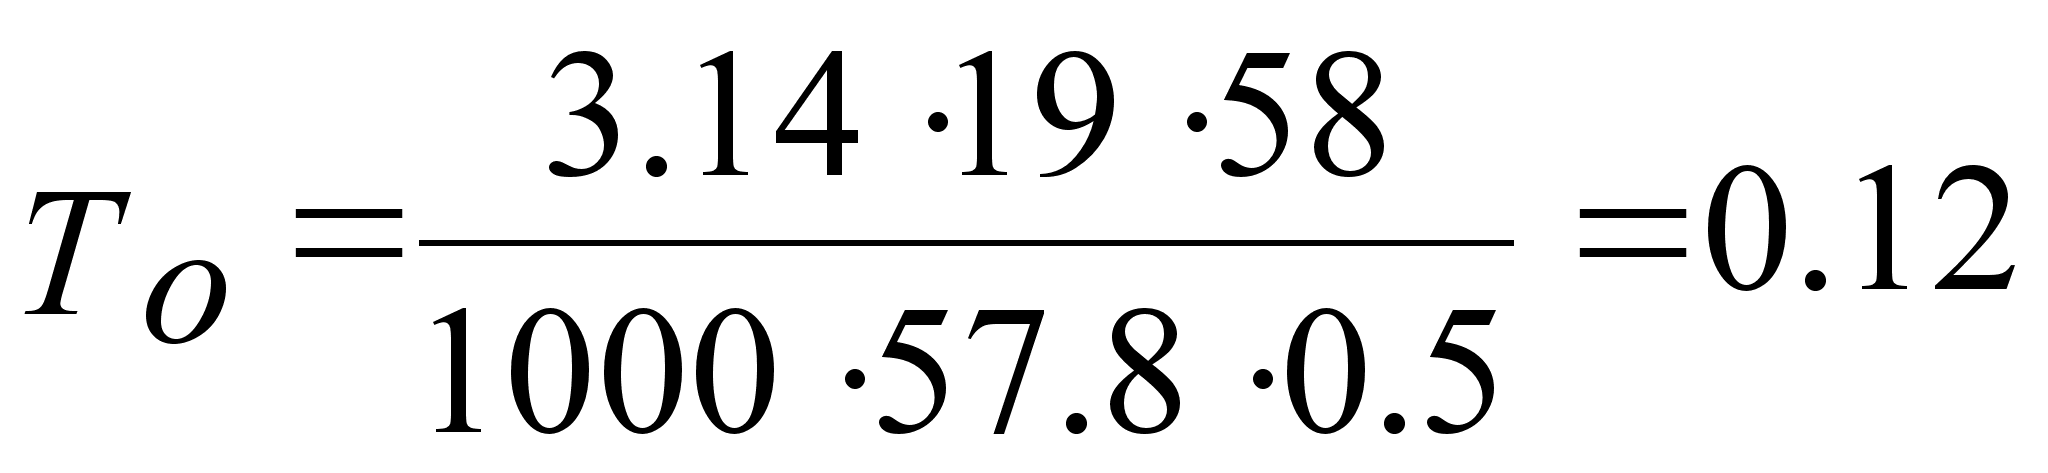
Вспомогательное время Тb=0.9 мин.
Дополнительное время определяем по формуле:
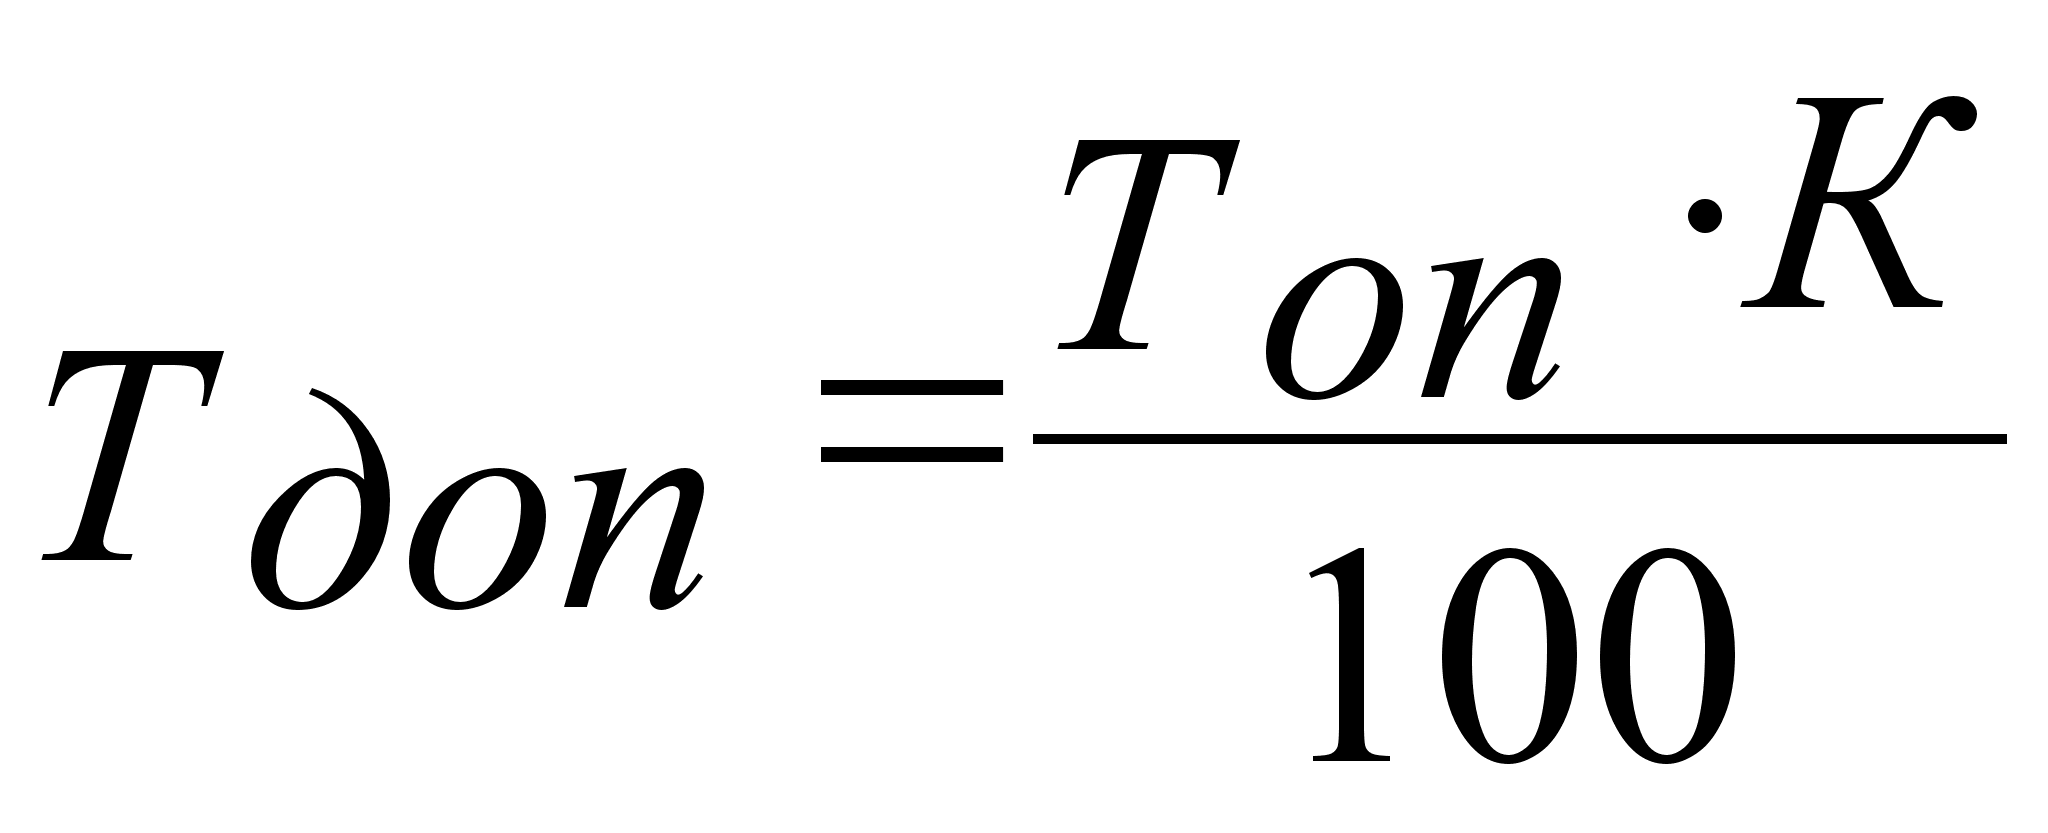 ,
( )
где К=7…9%;
Топ=Тb+To.
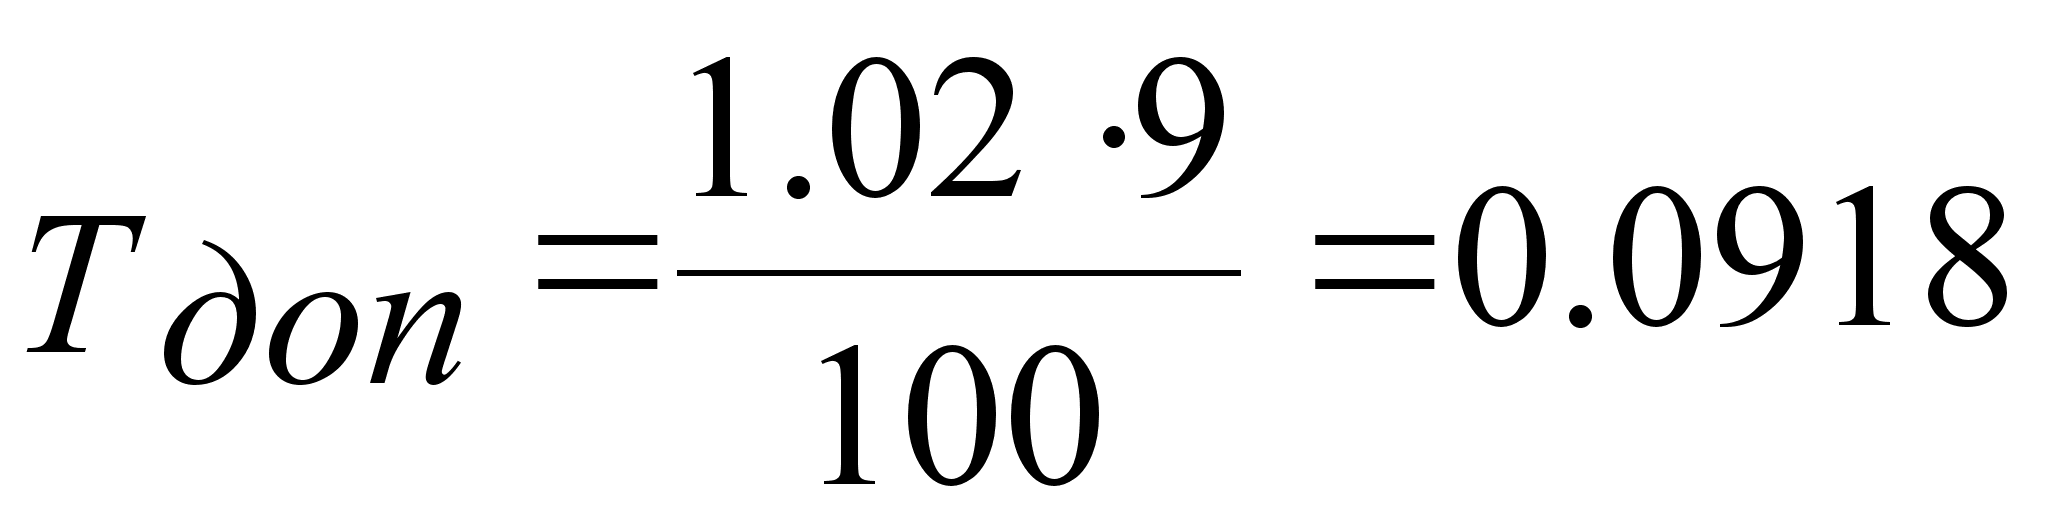
При протачивании поверхности А основное время равно:
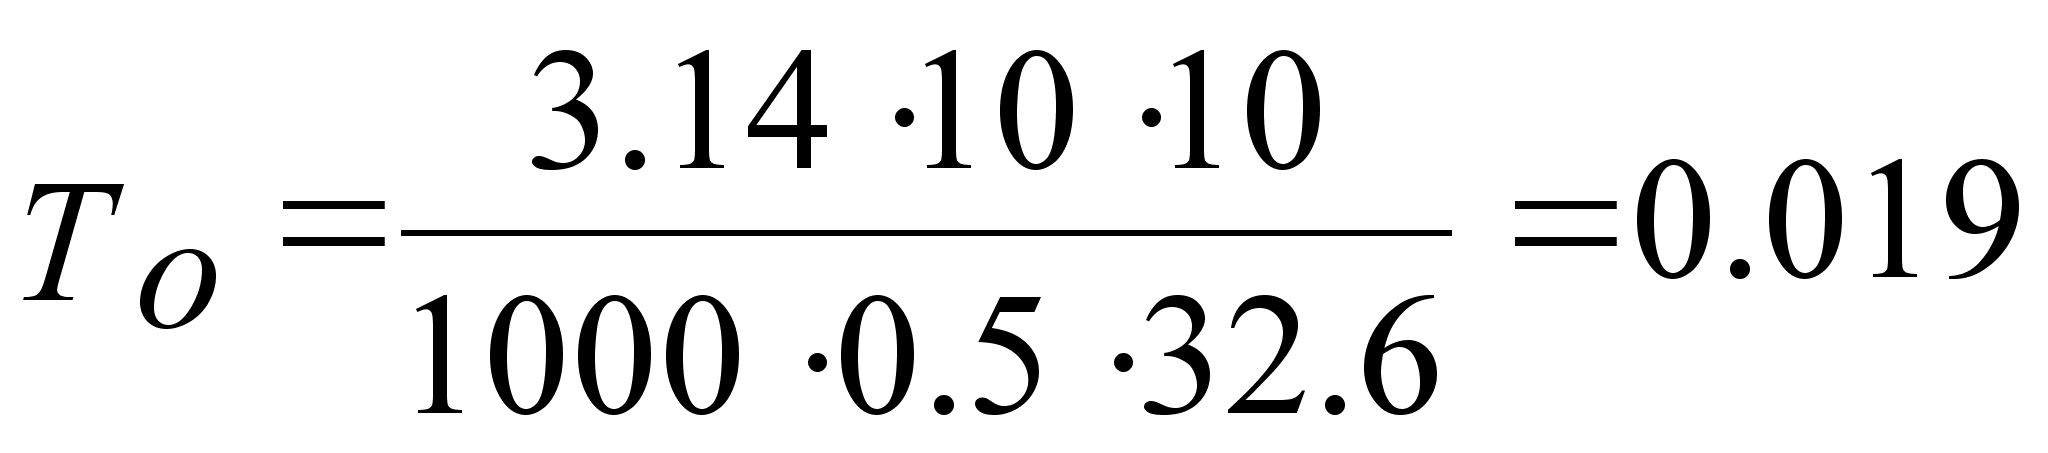
Вспомогательное время Тb=0.38 мин.
Дополнительное время Тдоп=0.036 мин.
Основное время при нарезании резьбы находим по формуле:
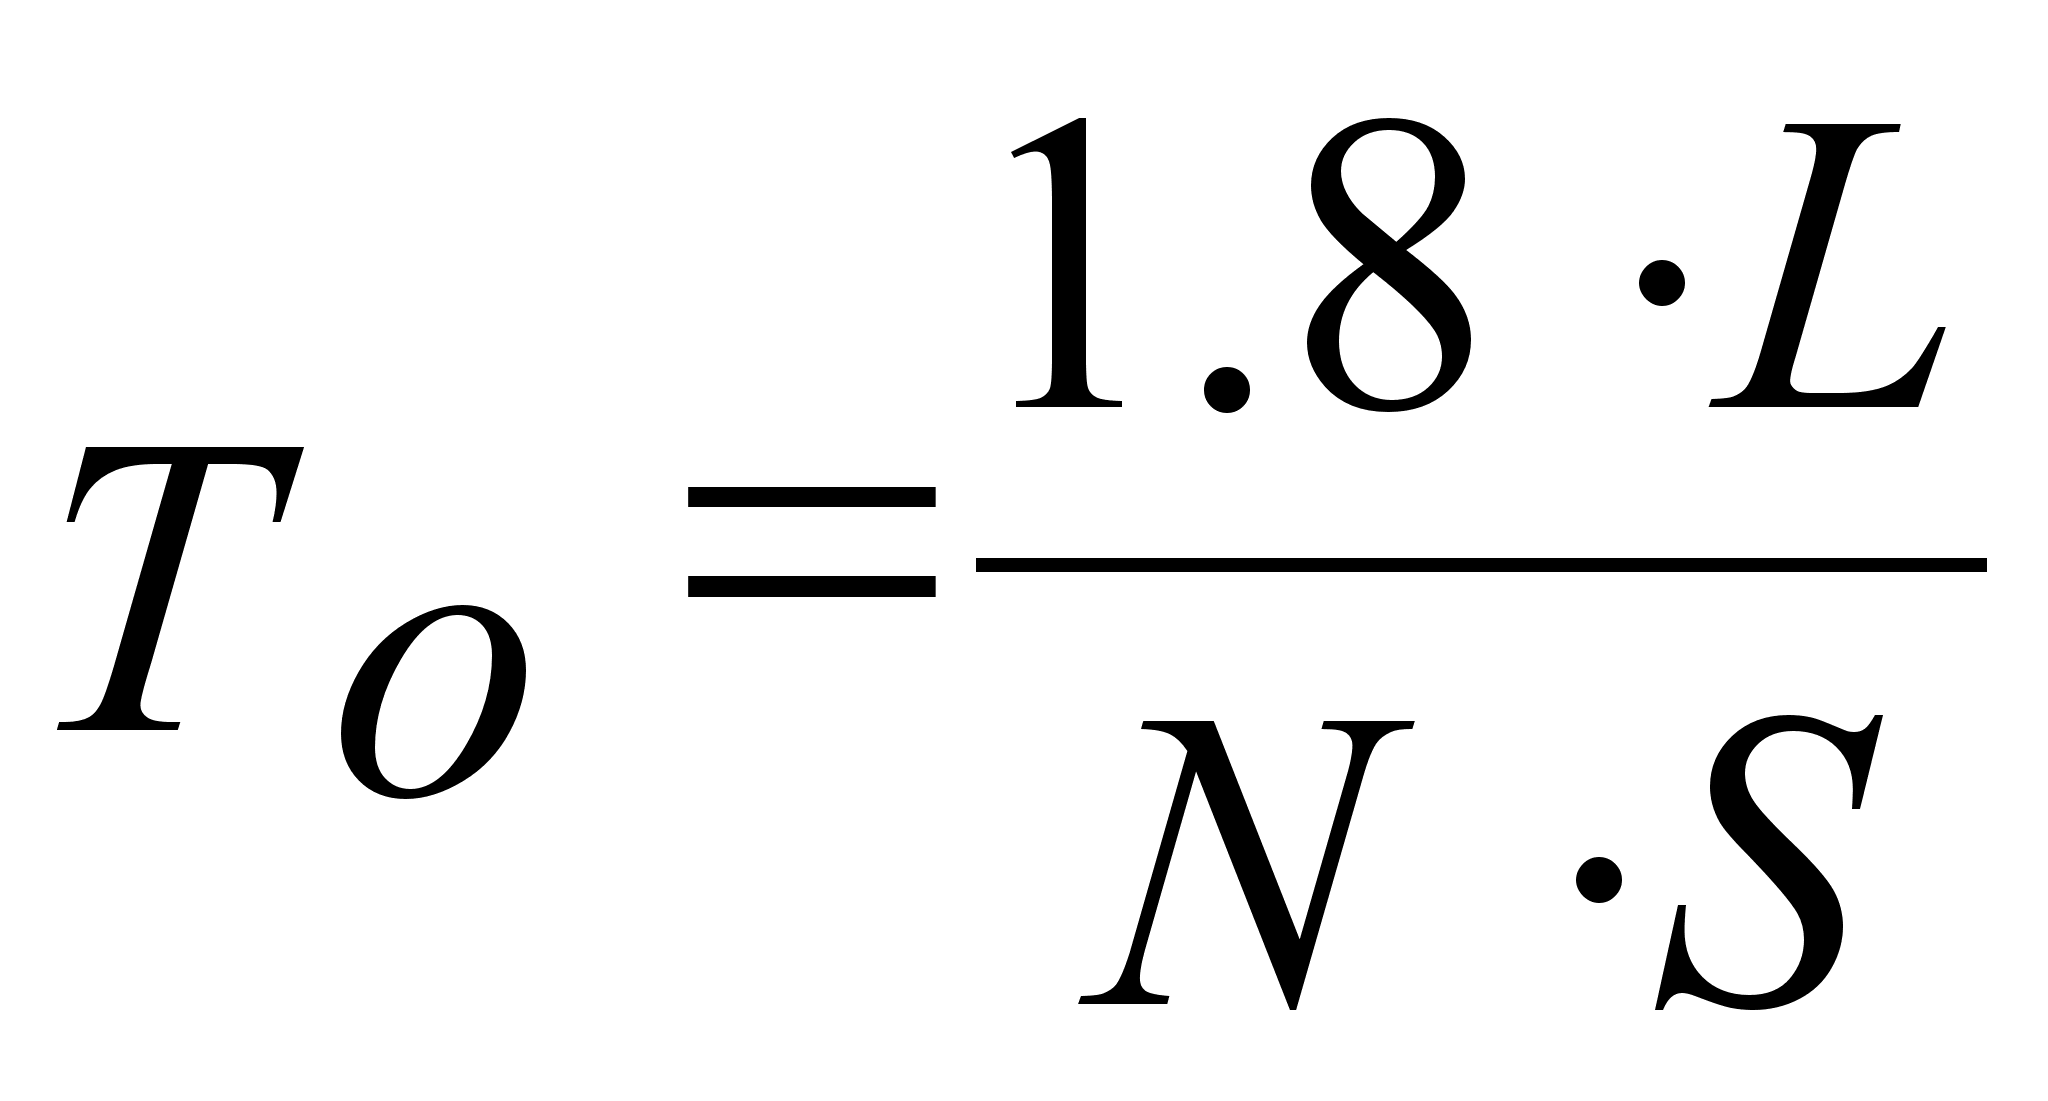 ,
( )
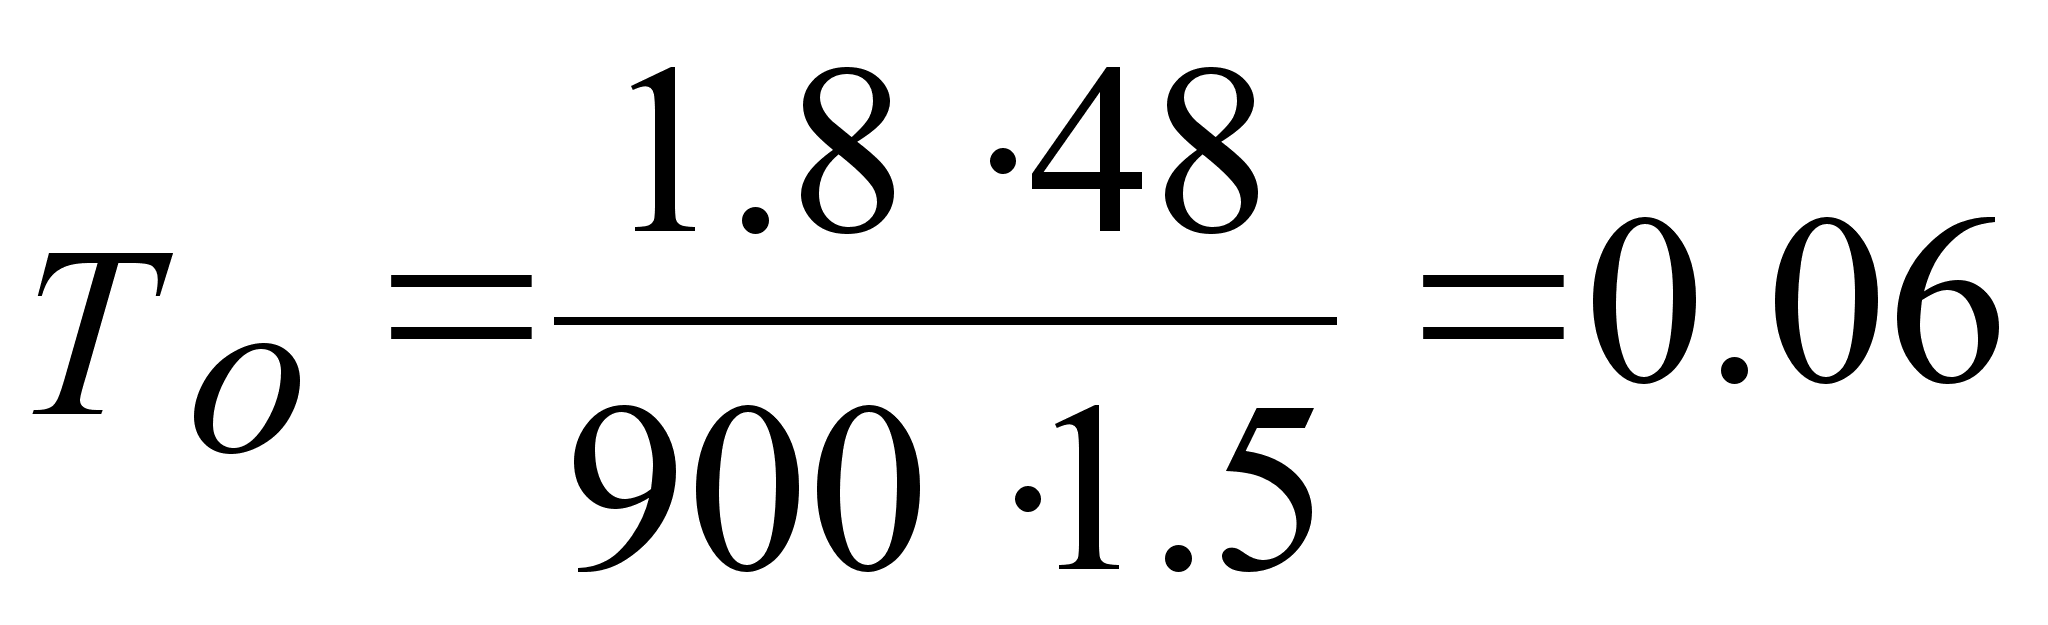
Вспомогательное время Тb=0.042 мин.
Дополнительное время Тдоп=0.009 мин.
Основное время при проточке фаски 2 То=0.69 мин., Тb=0.43 мин., Тдоп=0.1 мин.
Основное время при проточке фаски 3 То=0.86 мин., Тb=0.57 мин., Тдоп=0.13 мин.
Затраты подготовительно-заключительного времени Тпз=10 мин.
Тн=2.659+2.8+0.946+10/1=16.405 мин.
4.4.2 Расчет норм времени при термической обработке.
Продолжительность нагрева детали 32 минуты. Время охлаждения 0.96 минуты. Затраты подготовительно-заключительного времни Тпз=7 мин.
Тн=32+0.96+7=39.96 мин
5 ОХРАНА ТРУДА.
5.1 Разработка организационно-технических мероприятий по улучшению условий и охраны труда на участке ремонта комбайнов.
Характерной особенностью машин, выпускаемые в настоящее время, является их высокая производительность, достигаемая преимущественно за счёт форсирования рабочих режимов. Сложность конструкций машин и высокие режимы работы выдвинули повышенные требования к охране труда на ремонтных предприятиях /29/.
Создание здоровых и всесторонне благоприятных условий труда на проектируемом участке – задача этого раздела.
Ответственность за организацию службы охраны труда в ремонтном предприятии возложена на администрацию предприятия.
Проектируемый участок ремонтов комбайнов соответствует санитарным нормам. Пол с твёрдым покрытием. Рабочие места по осмотру, приемке, разборке и сборке оборудованы подъёмно-транспортными устройствами. Между комбайнами остаётся пространство в 1..2м, между комбайном и стеной не менее 1,2м /20/.
Объём помещения на одного рабочего составляет более 20м3, высота не менее 3,2м. На участке ремонта рационально устроены естественное и искусственное освещение, отопление. Кроме основных помещений, предусматриваются вспомогательные: гардеробные туалет, душевые /19/.
Обучение охране труда рабочих и специалистов участка осуществляется в соответствии с ГОСТ 12.0.004-90 (ССБТ. Организация обучения безопасности труда. Общие положения.)
Инструктажи рабочих проводят в соответствии с ГОСТ 12.0.004-90. По характеру и времени проведения подразделяют на вводный первичный на рабочем месте, повторный, внеплановый и целевой /19/.
Средства защиты рабочих, спецодежда, выдаётся согласно отраслевым нормам выдачи одежды.
На проектируемом участке предлагается ввести общие требования безопасности:
к работе по ремонту комбайнов допускаются лица не моложе 18 лет;
перед началом ремонтных работ, с рабочими проводят инструктаж непосредственно на рабочем месте, и в журнале регистрации инструктажей;
необходимо выполнять только ту работу, которая поручена администрацией, и при условии, что безопасные приёмы её выполнения хорошо известны;
перед началом работы надевать комбинезон, головной убор, а при необходимости спецодежду и средства защиты;
запрещается допускать к работе в состоянии хотя бы лёгкого алкогольного опьянения.
На проектируемом участке, в отделении разборочно-сборном предусмотрено два сварочных поста. При работе сварочных постов выделяется большое количество вредных паров, газов, поэтому целесообразно устраивать местную вытяжную вентиляцию. Предлагается устройство для вытяжки газов и пыли от стола сварщика через наклонную жалюзийную панель (зонт). В этом устройстве вредные вещества отсасываются с места их образования в сторону от сварщика, а не вверх, так как при отсосе вверх вредные газы будут попадать в зону дыхания сварщика. Предлагается вытяжная система вентиляции в рабочей зоне газо-электро-сварщика.
5.2 Расчёт производительности вентиляции для сварочных установок.
Производительность вентиляции для сварочных установок определяется по часовому расходу электродов и процентному содержанию в них токсичных компонентов: марганца, хрома и фтористых соединений.
При ручной дуговой сварке из металлических электродов выделяется в воздух 3% марганца, 0,4% хрома и 3,4% фтористых соединений.
Необходимая производительность вентиляции м3/ч определяется по формуле /18/:
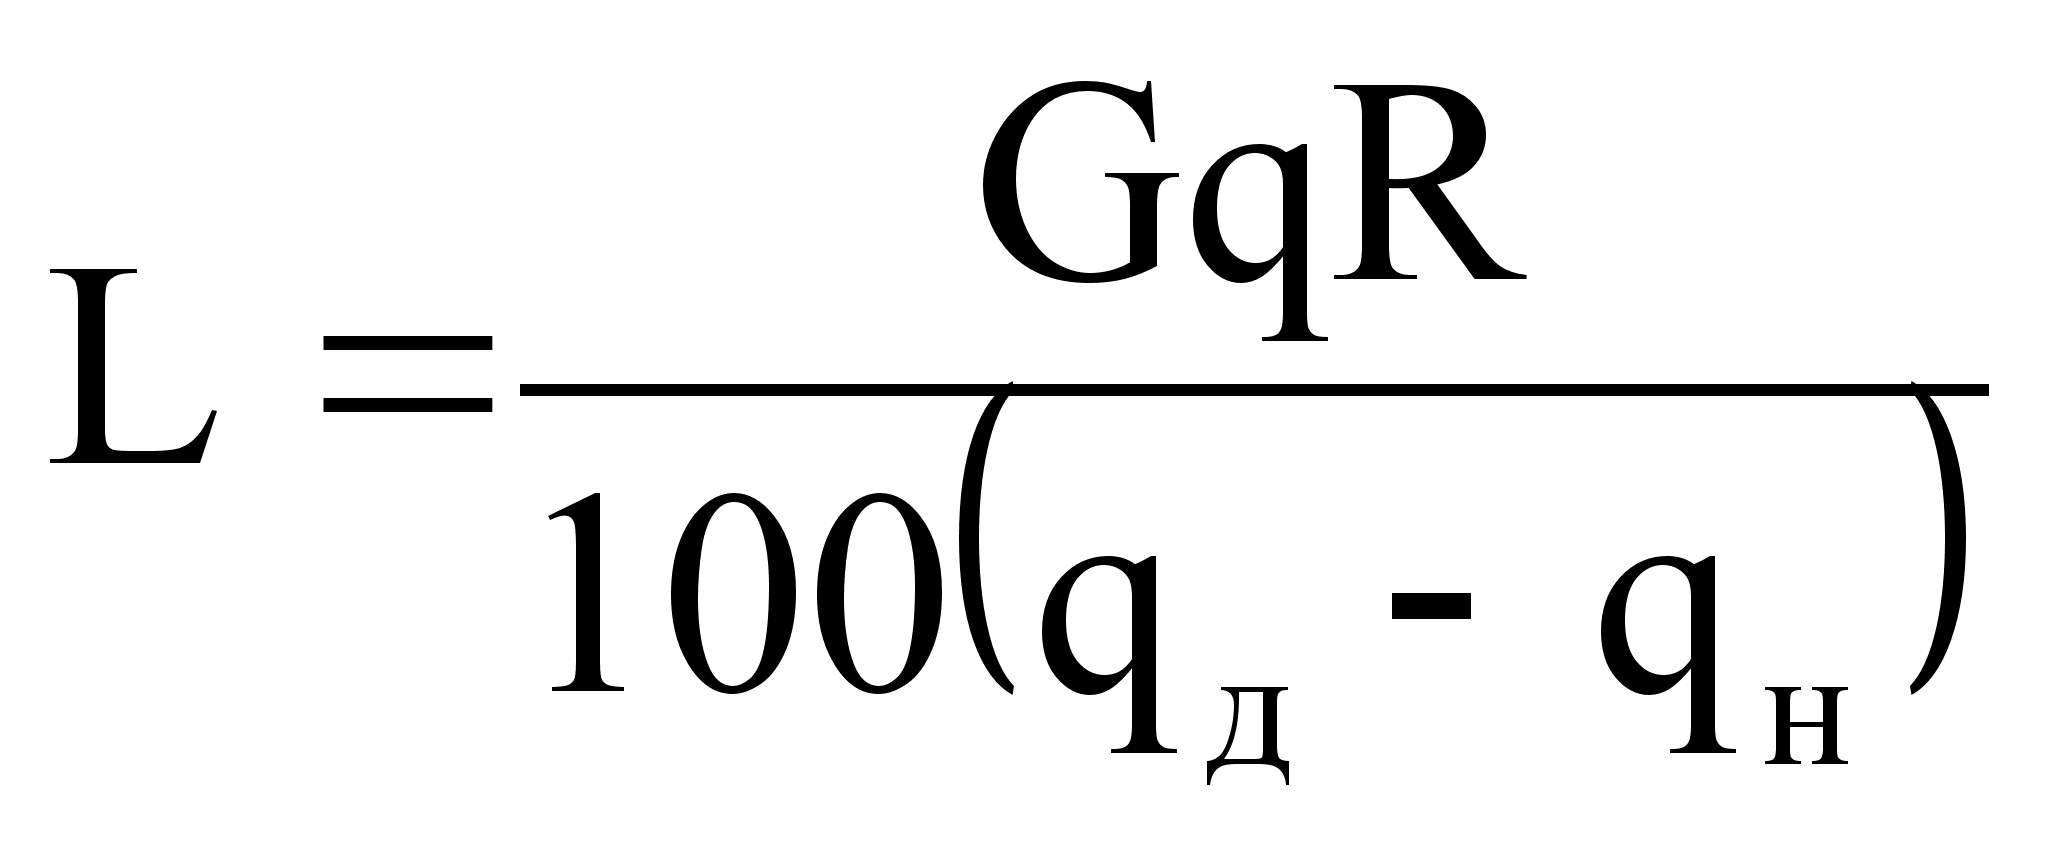 ,
( )
где G – масса израсходованных электродов, кг/г
q – содержание вредных компонентов в электродах г/кг
R – содержание выделяющихся токсичных веществ, % от qn
qд и qн – допустимая концентрация токсичных веществ соответственно в воздухе помещения и в наружном воздухе, г/м3.
За час расходуется 0,5 кг электродов . Зная, что в 1 кг электродов содержится 67,2 г. марганца. Допустимая концентрация окиси марганца в воздухе 0,3мг/м3. Подставляя все данные в формулу /18/, получим
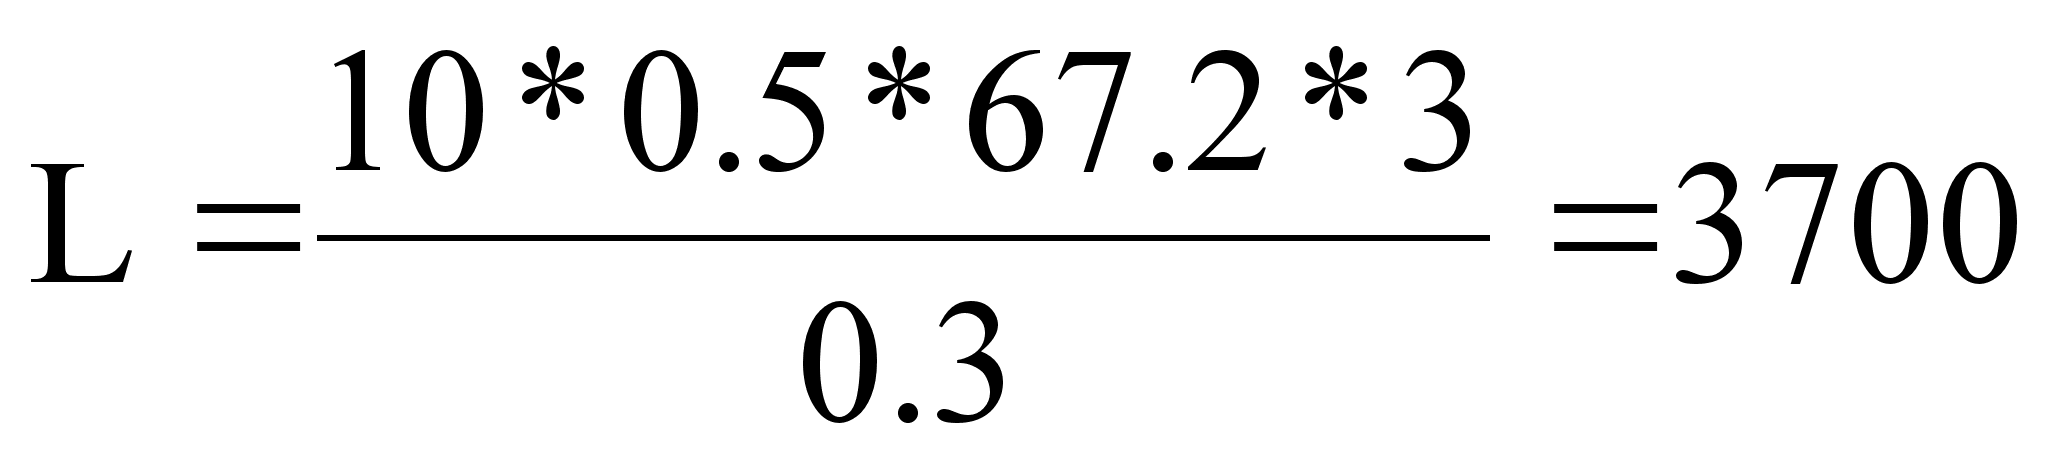 м3/ч
( )
Мощность электродвигателя для выбранного вентилятора находим по формуле /18/
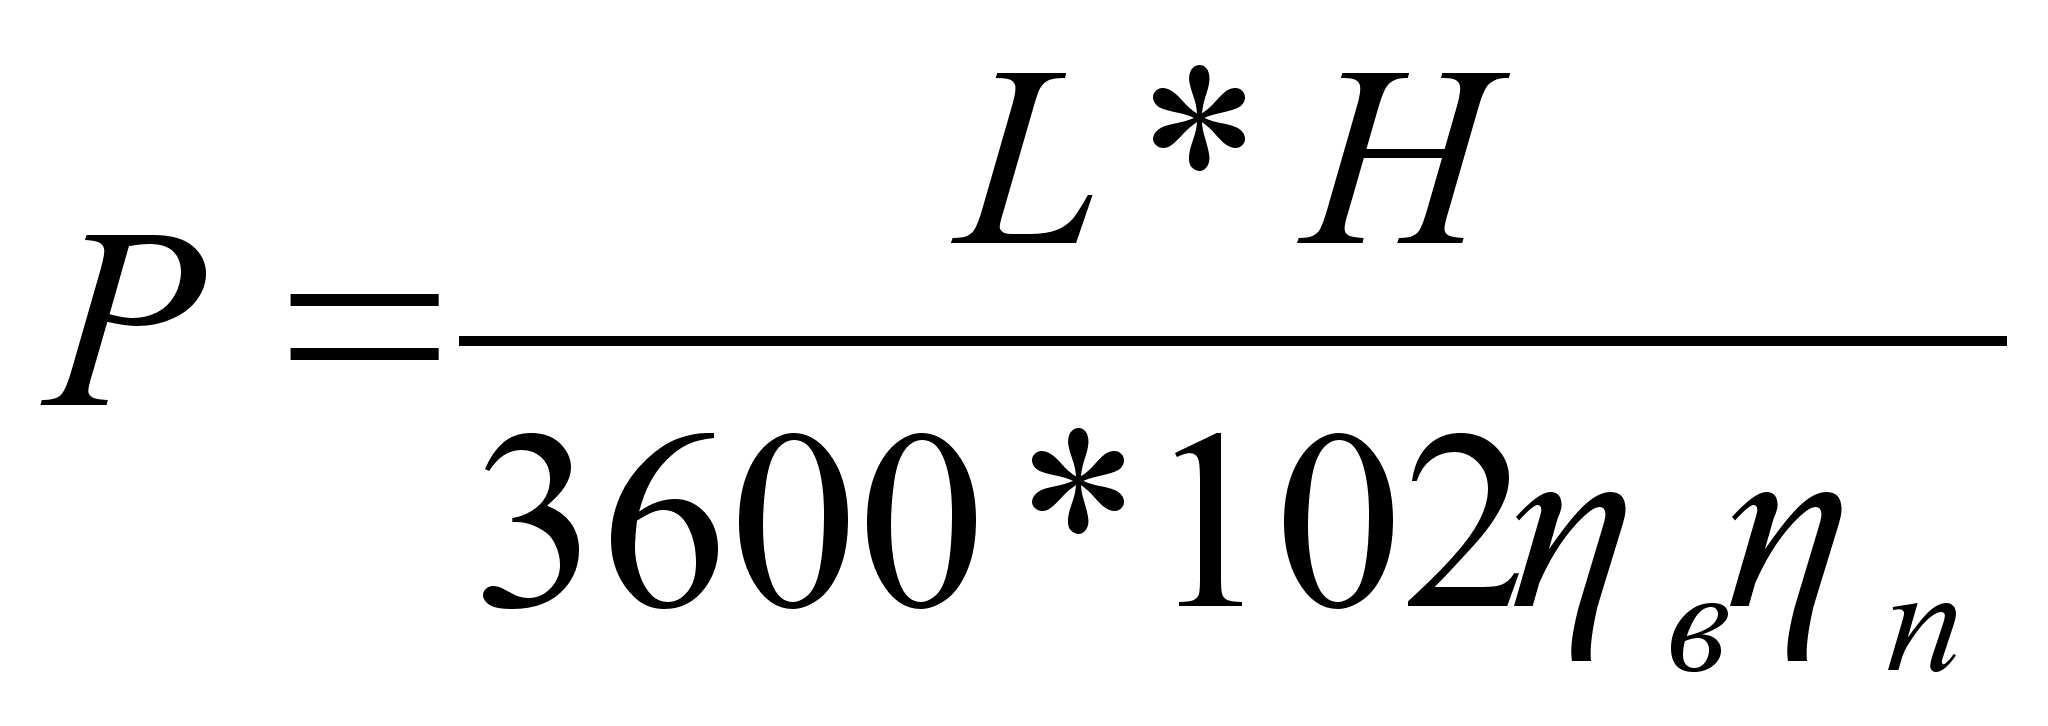 ,
(
)
где L – производительность вентилятора, м3/ч
Н – давление, создаваемое, вентилятором, Па
в – к.п.д. вентилятора
п – к.п.д. ременной передачи от двигателя к вентилятору, п = 0,95.
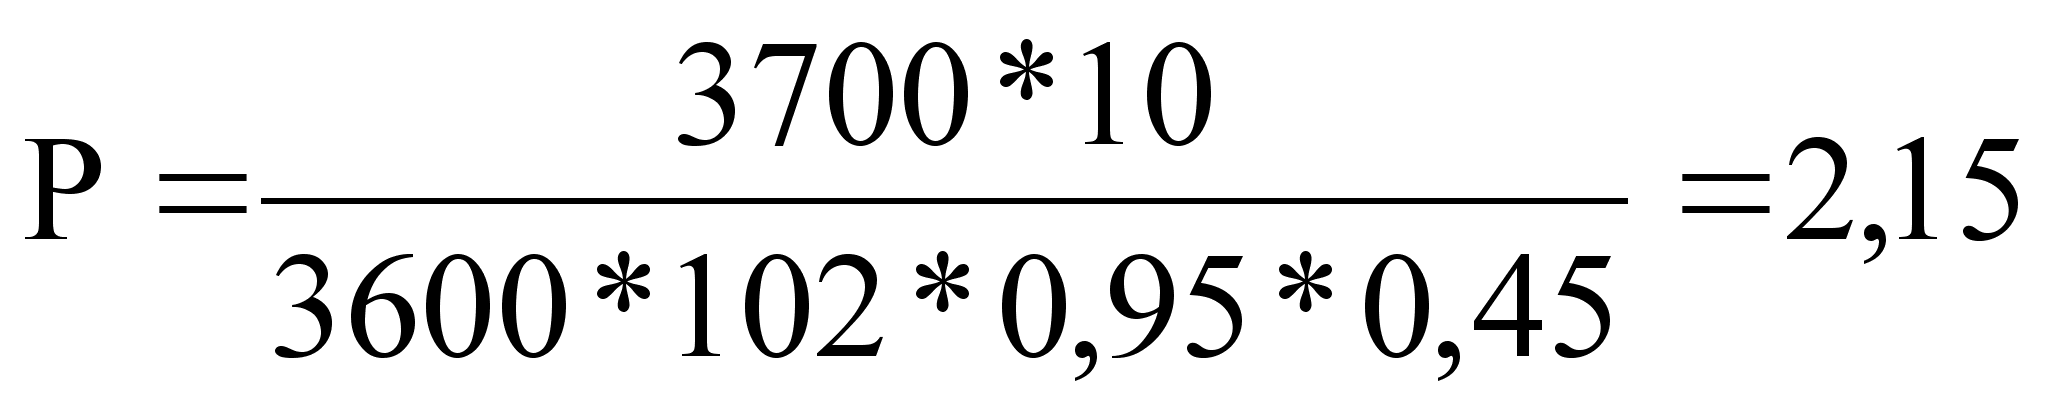 кВт
Выбирается электродвигатель закрытый, обдуваемый серии 4А. Паспортная мощность Р=2,2 кВт. Тип двигателя 80А2/2850.
На проектируемом участке предлагается вытяжная система вентиляции рабочей зоны электросварщика (см. лист 9).
По существующим правилам сопротивление заземления в установках мощностью до 100 кВт включительно не должно быть более 10 Ом. На участке ремонта комбайнов мощность установок меньше, чем 100 кВт. Такое заземление эффективно снижает напряжение прикосновения. На проектируемом участке всё оборудование заземлено, так как одновременное прикосновенье к оборудованию, случайно оказавшемуся под напряжением, и к незаземлённому оборудованию, имеющему контакт с землёй, очень опасно и может привести к тяжёлому последствию человека /19/.
5.3 Расчёт защитного заземления электрооборудования.
Цель расчёта заземляющего устройства сводится к тому, чтобы определить необходимое количество вертикальных заземлителей и длину соединительной полосы /20/.
Произведём расчёт заземляющего устройства проектируемого участка ремонта зерноуборочных комбайнов /19/:
Согласно ПУЭ принимаем допустимое значение сопротивления заземляющего устройства 10 Ом. /19/;
Принимаем значение удельного электрического сопротивления грунта, = 200 Ом*м /20/;
Удельное расчётное электрическое сопротивление грунта с учётом климатического коэффициента составит /19/:
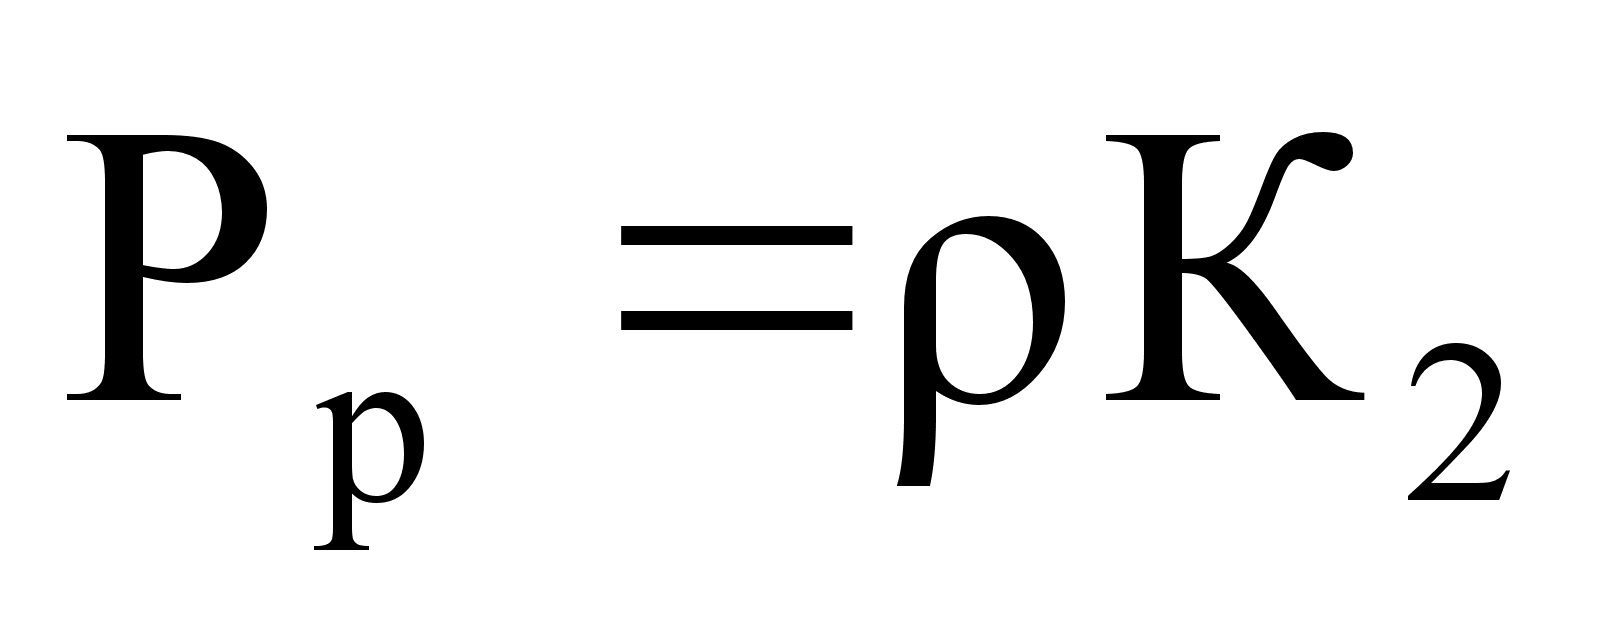 ( )
где - удельное электрическое сопротивление грунта, =200 Ом*м.
К2 – климатический коэффициент, К2 = 1,6
Рр= 1,6*200=320 Ом*м ( )
4. Для заземления используется вертикальные заземлителя выполненные из угловой стали 50*50*5 мм, длиной 3м, забитых вровень с поверхностью земли /19/. Эквивалентный диаметр уголка:
dy = 0.95*50=0.0475 м ( )
Сопротивление вертикального одиночного заземлителя составит /19/:
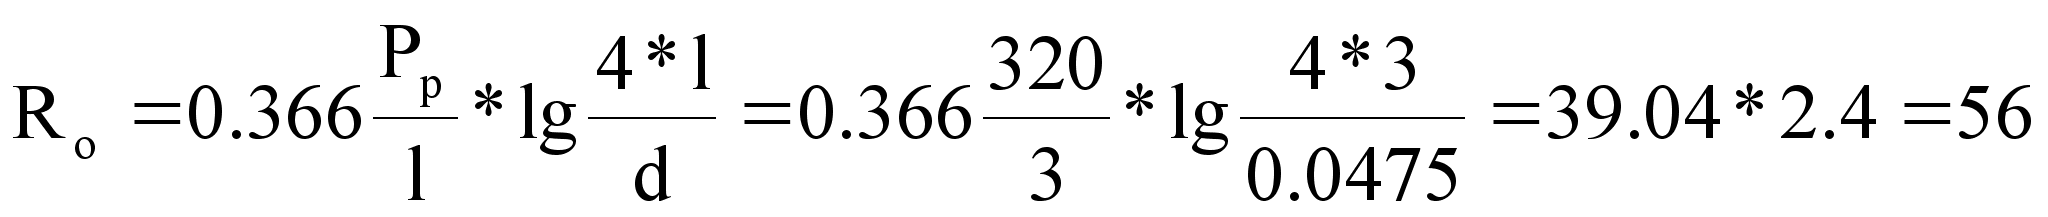 Ом ( )
5. коэффициент
экранирования
=0,8 при
отношении
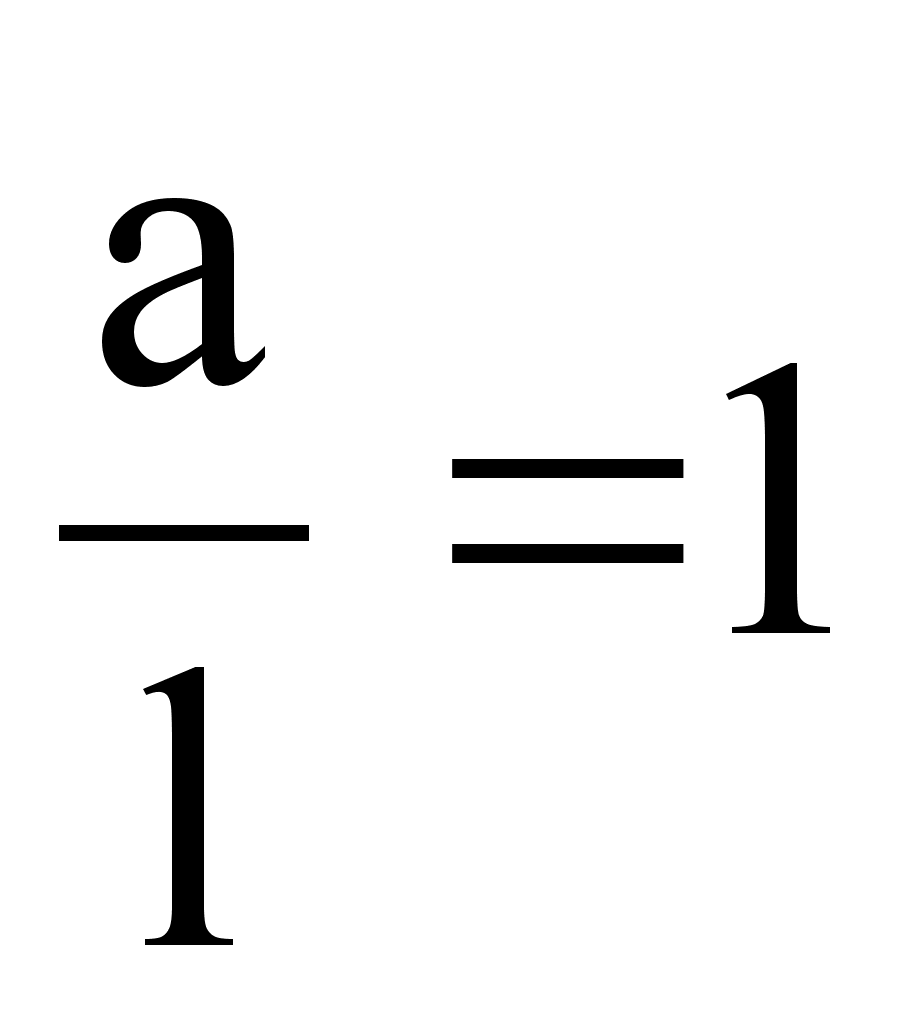 и необходимое
количество
заземлителей
определяется
по формуле
/17/:
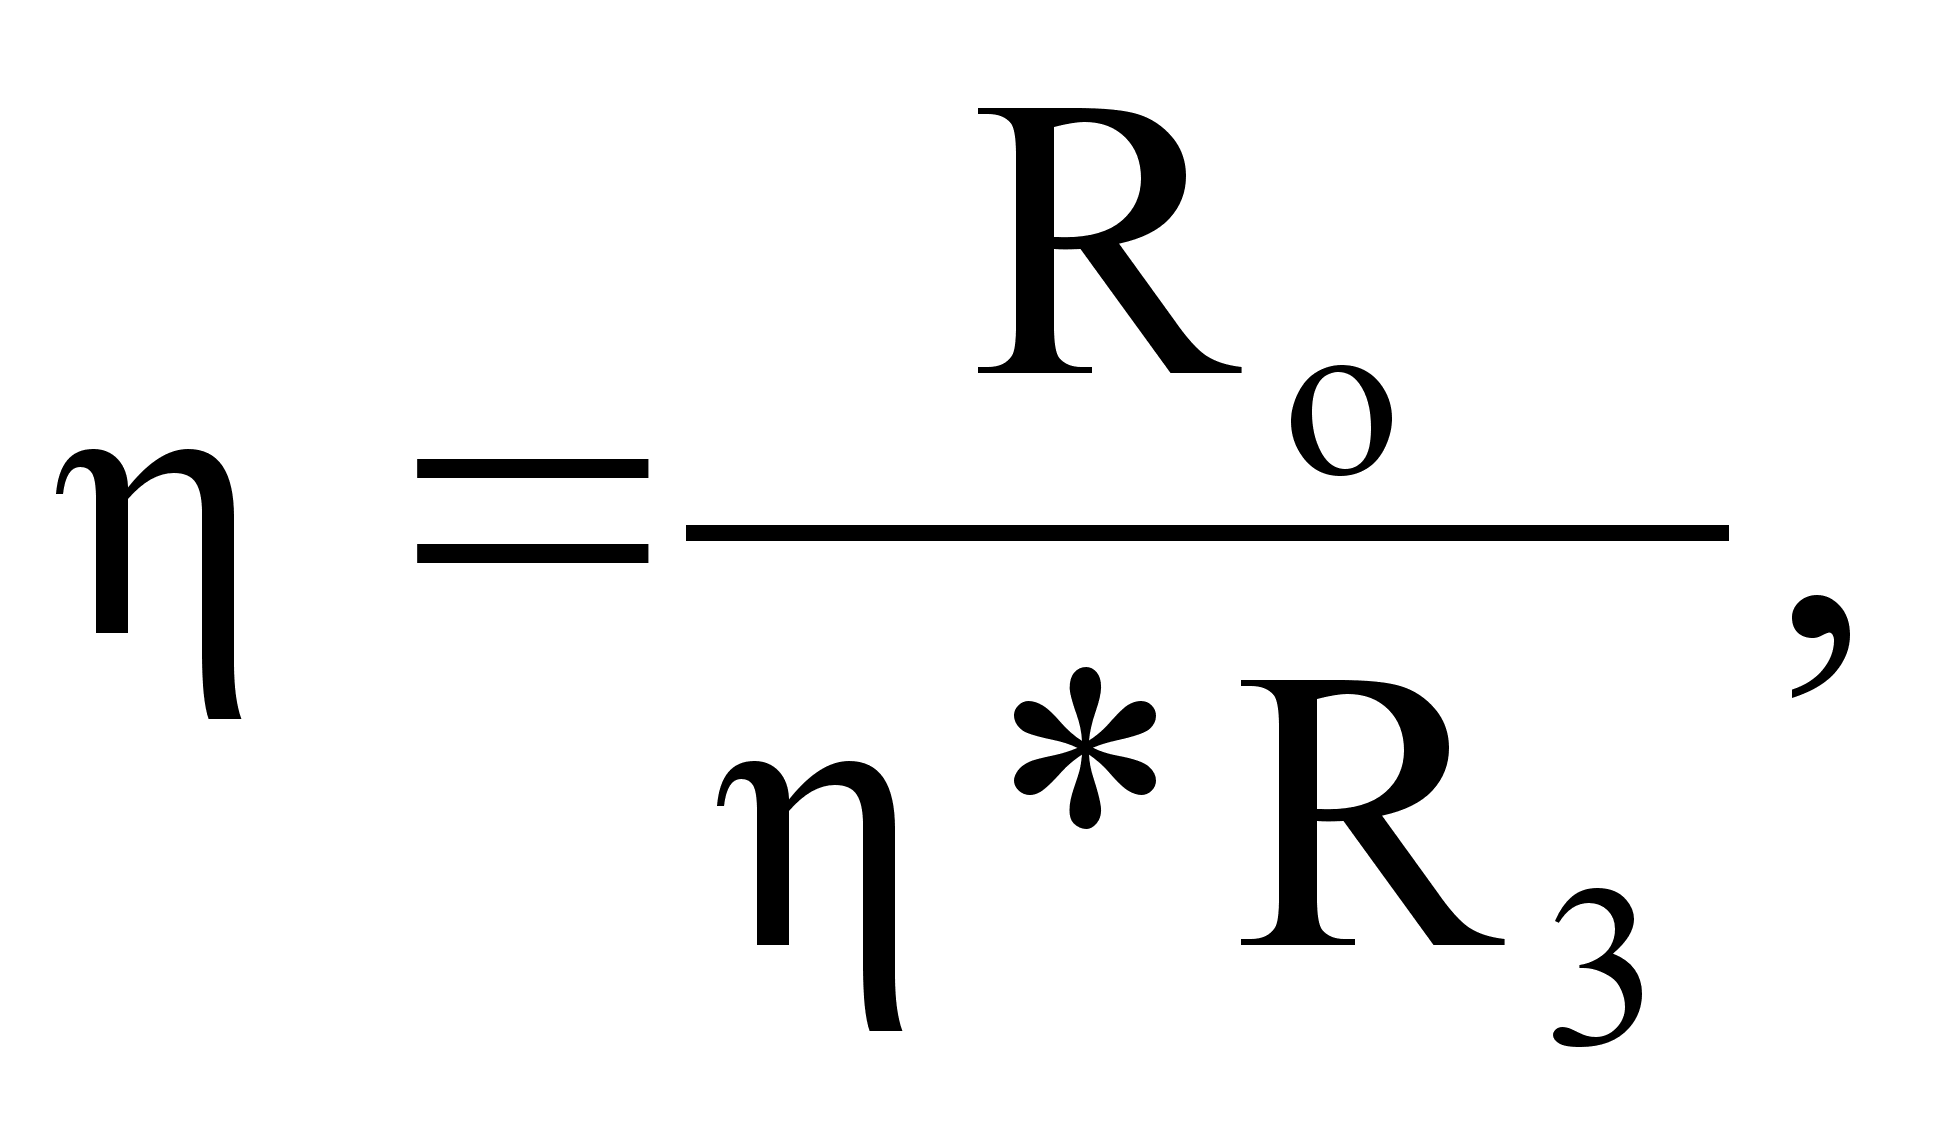 ( )
где R3 – сопротивление заземлителей в ряду R3 = 14 Ом.