Организация машинно-ремонтной мастерской в сельском хозяйстве
Средний коэффициент охвата капитальным ремонтом принимаем равным 0.17м (Ках=0.17) / 1 /.
Средний коэффициент, учитывающий возраст машин и зональные условия их эксплуатации (табл. 6 )
6. Коэффициент учитывающий возраст машины и зональные
условия их эксплуатации.
| Средний возраст машины, год | 1,0 | 1,5 | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 | 4,5 | 5 |
| | 0,20 | 0,20 | 0,60 | 0,70 | 0,80 | 0,90 | 0,95 | 0,97 | 1,00 |
Число машин, подлежащих капитальному ремонту на рассматриваемой территории, рассчитывается по формуле / 1 /.
NM=KKoxn, (1)
где К – коэффициент, учитывающий дополнительные ремонты агрегатов (К=1,35…1,50);
Кох – коэффициент охвата капитальными ремонтами с учетом среднего срока машины;
n – число машин на рассматриваемой территории.
NМ=1.50.17387=100 шт.
2.2 Трудоемкость ремонта комбайнов.
Годовую трудоемкость капитального ремонта комбайнов на проектируемом участке можно рассчитать, опираясь на справочные данные /1,2,3/. Трудоемкость общая на капитальный ремонт одного комбайна при программе 100 ремонтов на проектируемом участке составляет 361.8 чел./часов. Зная, что участок ремонта комбайнов работает в кооперации с другими существующими подразделениями АООТ "Оренбургское РТП" это: станция технического обслуживания автомобилей (СТОА) и ремонтно-механическая мастерская (РММ).
МТМ производит ремонт двигателя основного и пускового, коробки передач, топливной аппаратуры, узлов и деталей гидросистемы, восстановление изношенных деталей, станочные работы, кузнечно-термические работы. Общая трудоемкость ремонта одного комбайна составляет 109.6 чел/час.
СТОА производит ремонт ведущего и управляющего мостов, ремонт колес, электрооборудования, радиаторов. Трудоемкость переданных СТОА работ составляет 29.6 чел/часов на один комбайн.
Годовую трудоемкость капитального ремонта комбайнов на проектируемом участке, при принятой годовой программе (см. п. 2.1) можно рассчитать по формуле /1/.
Tx=Kox nM T, (2)
где, Кох – коэффициент охвата капитальным ремонтом (Кох = 0.17);
nM – количество комбайнов эксплуатируемых в Оренбургском районе (nM=387);
Т – трудоемкость капитального ремонта одного комбайна (Т=361.8 чел/час).
Тк=0.17 387 361.8 = 23 802.82 чел/час.
В качестве справочных данных можно привести нормативы трудоёмкости капитального ремонта полнокомплектного зерноуборочного комбайна и его некоторых узлов и агрегатов в табл.7 /1,3/.
7. Нормативы трудоемкости капитального ремонта зерноуборочных комбайнов и их узлов и агрегатов.
| Агрегат, сборочная единица, узел. | Трудоёмкость ремонта зерноуборочных комбайнов, чел/час. | |
| СК-5 "Нива" | Енисей – 1200 | |
| Полнокомплектный комбайн | 361,8 | 327,9 |
| Жатка | 15,92 | 15,92 |
| Камера наклонная | 9,18 | 9,18 |
| Подборщик | 7,86 | 7,86 |
| Мост ведущих колес | 12,14 | 12,14 |
| Мост управляющих колес | 4,78 | 4,78 |
| Радиатор (водяной, масляный) | 5,19 | 5,19 |
| Двигатель в сборе | 86,58 | 86,58 |
2.3 Режим работы предприятия и фонды времени.
Режим работы предприятия, т.е. характер рабочей недели, число рабочих дней, смен и их продолжительность зависит от характера производства.
На ремонтных предприятиях, как правило, режим работы планируют по прерывной рабочей неделе в одну смену. Для лучшего использования дорогостоящего оборудования работу механического цеха (отделения), испытательной станции и некоторых других производственных участков следует предусмотреть в виде смены.
При пятидневной рабочей неделе с двумя выходными днями средняя продолжительность смены составляет 8.2 ч. Если продолжительность смены установлена 8 часов, то каждая восьмая суббота будет рабочим днем. При шестидневной рабочей неделе смена длится 7 часов, в предвыходные и праздничные дни 6 часов.
Для проектируемого участка по ремонту комбайнов на базе АООТ "Оренбургское РТП" можно принять пятидневную рабочую неделю с двумя выходными. Средняя продолжительность смены составляет 8 часов.
Номинальный фонд времени рабочего дня для пятидневной рабочей недели подсчитывается по формуле /5/.
нр=(dk-db-dn)t-(dnn+dnb); (3)
где, dk, db, dn, dnn, dnb – годовое количество календарных, выходных, праздничных, предпраздничных, предвыходных дней;
t – продолжительность смены, ч;
нр=(365-52-10) 8-(52+10)=2070 ч.
Действительный фонд времени рабочего подсчитывается по формуле /5/.
др=[(dk-db-dn-do)t-(dnn+dnb)] /р; (4)
где, dо – годовое количество отпускных дней (в среднем 24 дня);
/р – коэффициент, учитывающий не выход рабочего на работу по уважительной причине – болезнь, командировки т.д., /р=0,95.
др =[(365-52-10-24)8-(+dnb)] 0.95=1820 ч.
Кроме фондов времени производственных рабочих необходимо определить фонд времени оборудования. Фонд времени оборудования но определяется по формуле /5/.
но=(dk-db-dn)t-(dnn+dnb); (5)
но=(365-52-10)7-(52+10)= 2070 ч.
Действительный фонд времени оборудования можно определить по формуле /5/.
до=[(dk-db-dn-do)t-(dnn+dnb)] /о; (6)
где /о – коэффициент использования оборудования, учитывающий простои оборудования по техническим причинам, то есть время на ремонт, ТО и др., /о=0,97.
до=[(365-52-10)7-(52+10)] 0.97=2030 ч.
Обобщим все полученные данные в табл. 8 и табл. 9.
8. Годовые номинальные (но) и действительные (до) фонды времени оборудования.
| Тип оборудования | Односменная работа, час | Двухсменная работа, час. | ||||
|
но |
*о |
до |
но |
*о |
до |
|
| Металлорежущие стенды для разборочно-сборочных работ | 2070 | 0,98 | 2030 | 4140 | 0,97 | 4015 |
| Кузнечно-прессовые, контрольно-испытательные стенды | 2070 | 0,97 | 2010 | 4140 | 0,96 | 3975 |
| Сварочные, моечные установки | 2070 | 0,97 | 2010 | 4140 | 0,96 | 3975 |
*о – коэффициент использования оборудования.
9. Годовые номинальные (нр) и действительные (др) фонды
времени рабочих.
| Категория специальности | Специальность рабочего |
нр, ч. |
Продолжительность отпуска |
*р |
нр, ч. |
I |
Кузнец, электрогазосварщик, аккумуляторщик, маляр | 2070 | 24 | 0,88 | 1820 |
| II | Мойщик, вулканизаторщик, испытатель. | 2070 | 18 | 0,89 | 1840 |
| III | Слесарь, токарь, плотник. | 2070 | 15 | 0,90 | 1860 |
*о – коэффициент использования рабочего времени.
Номинальные фонды времени рабочего для каждого месяца определяются по формуле /5/. Результат расчетов занесем в табл.10.
10. Номинальные месячные и квартальные фонды времени при односменной работе.
| Месяц (квартал), ч. | |||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 |
| Январь | Февраль | Март | I квартал | Апрель | Май | Июнь | II квартал | Июль | Август | Сентябрь | III квартал | Октябрь | Ноябрь | Декабрь | IV квартал |
| 170 | 162 | 176 | 508 | 174 | 162 | 174 | 510 | 175 | 164 | 176 | 535 | 178 | 162 | 177 | 517 |
2.4 Расчет основных параметров производственного процесса и построение графика цикла производства.
К основным параметрам производственного процесса относятся: такт ремонта, длительность цикла ремонта, фронт ремонта, пропускная способность предприятия.
Такт ремонта означает время, через которое на предприятие должно поступить или выйти из ремонта очередное изделие. Такт не одинаков для рабочих мест, производственных участков и цехов. В связи с этим различают общий такт производственного процесса и частные такты на рабочих местах, цехах, участках.
Общий такт ремонта рассчитывается по формуле /1/.
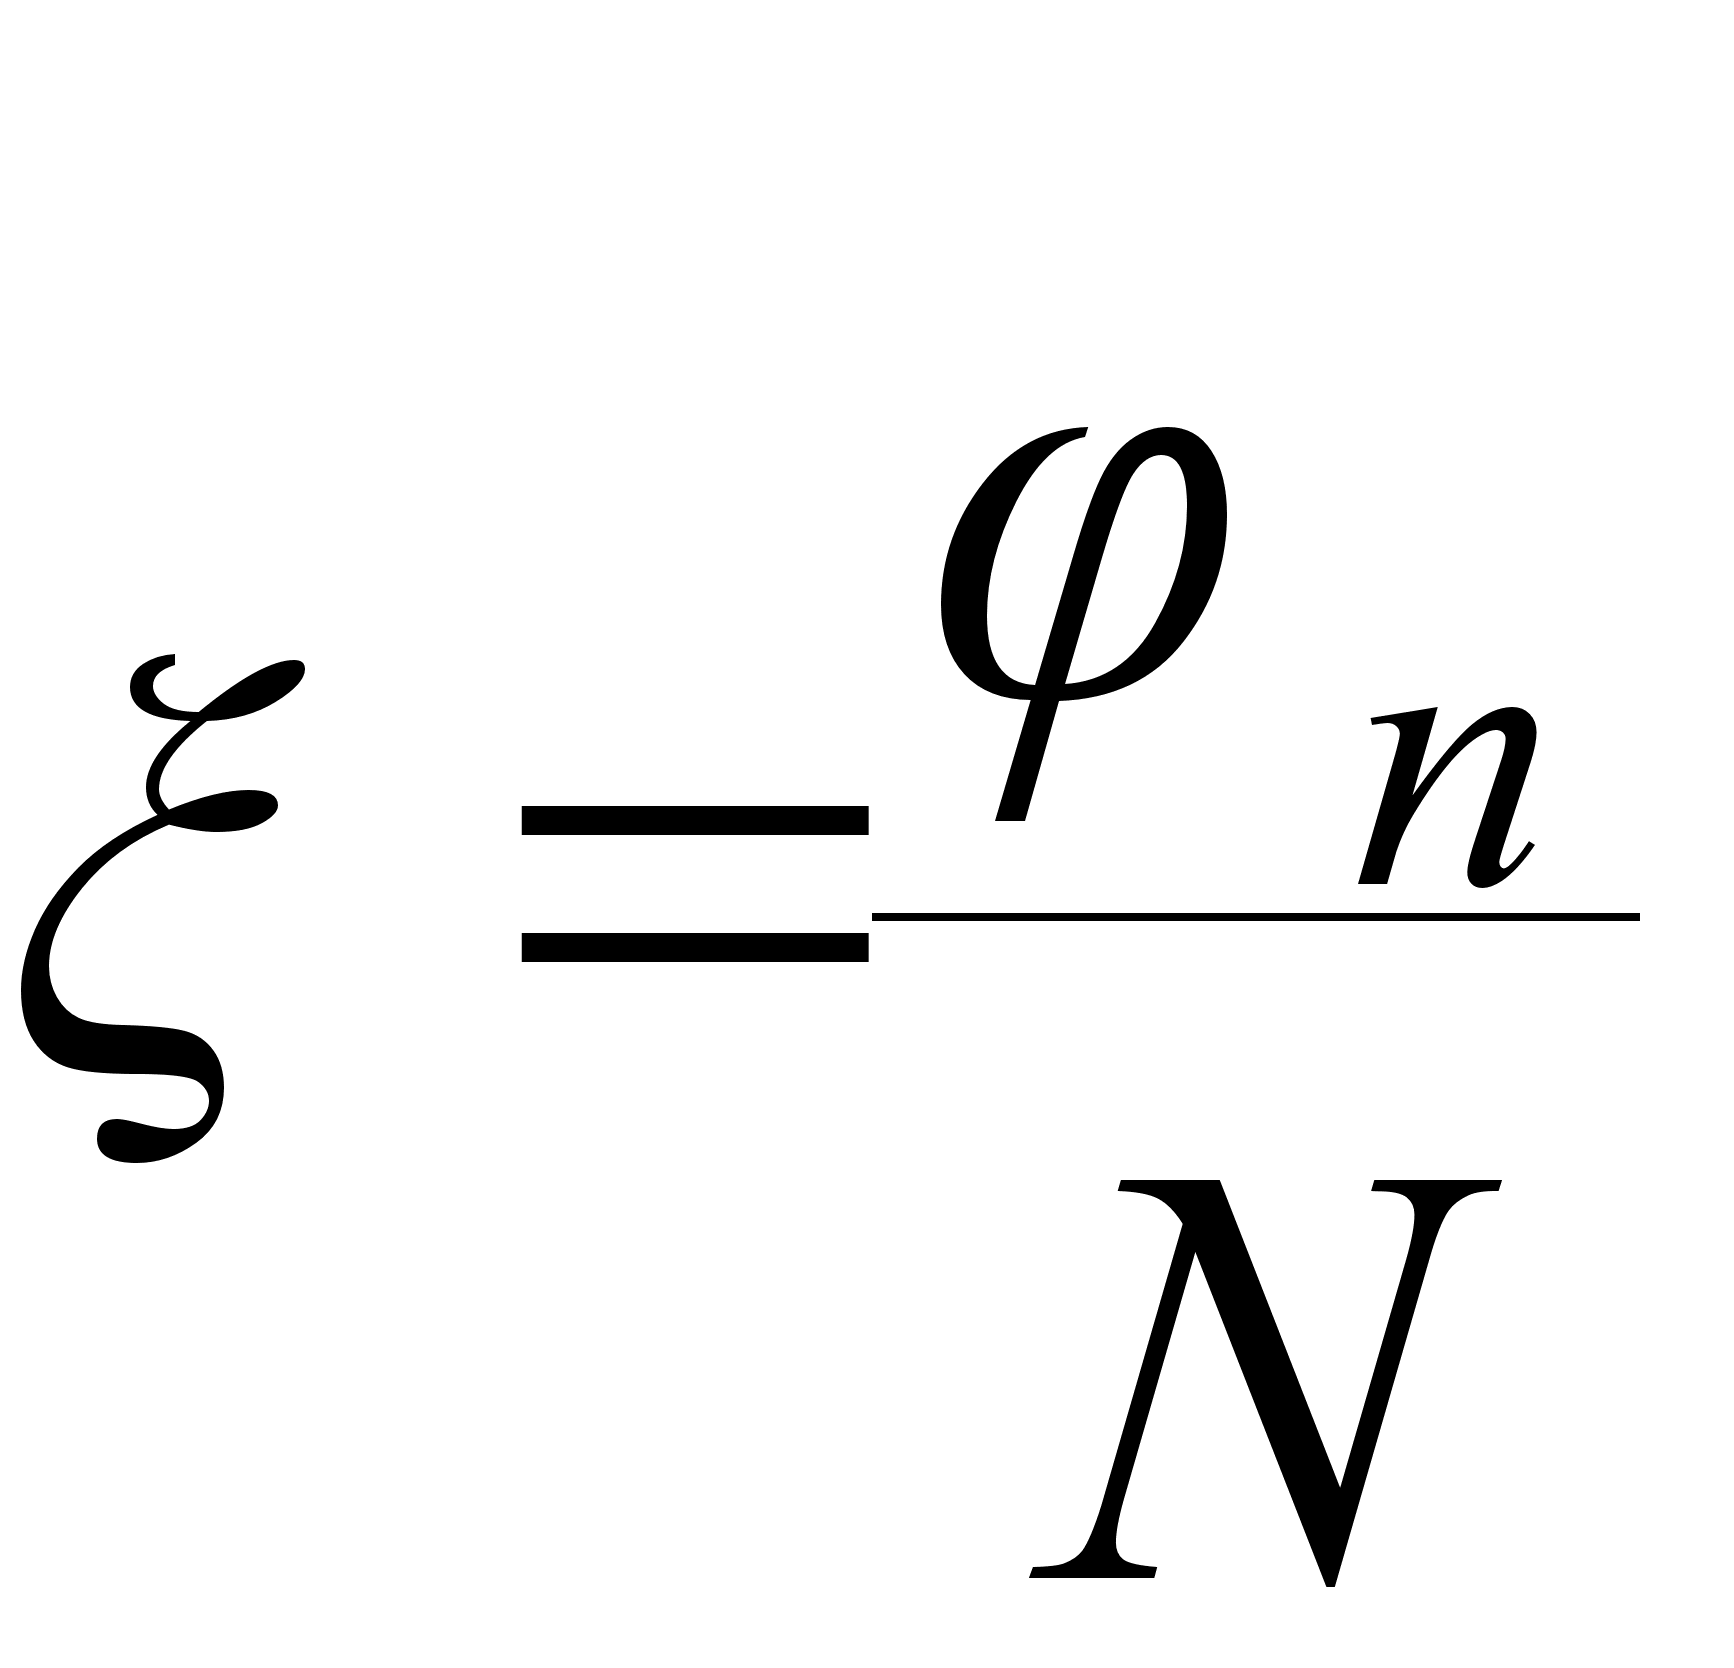 ;
(7)
где
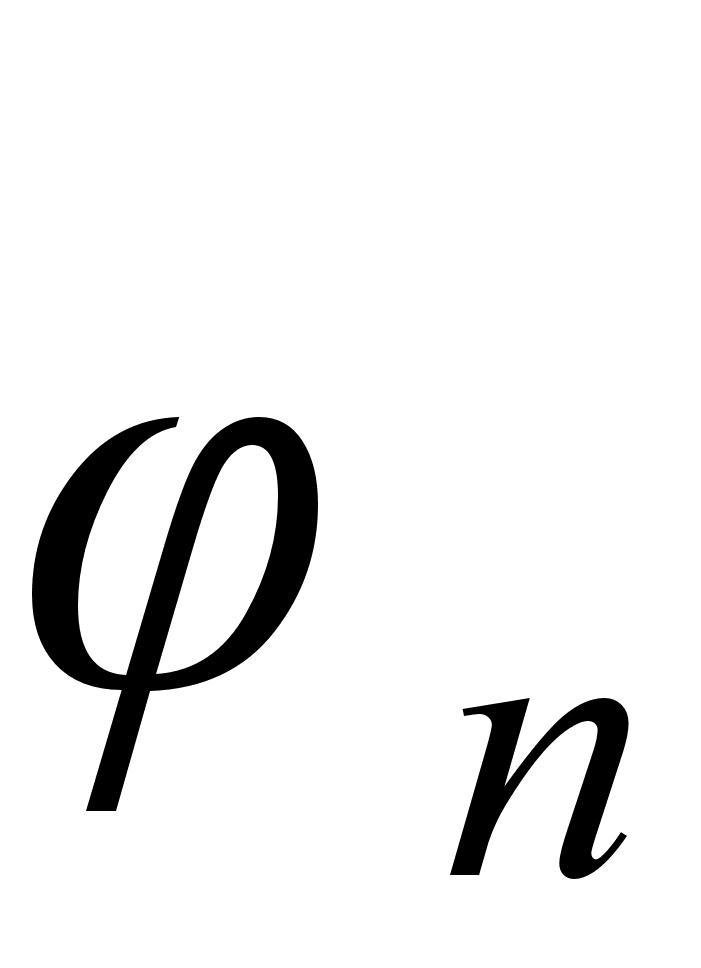 - годовой фонд
времени предприятия,
ч;
N – принятая программа проведенных ремонтов по предприятию.
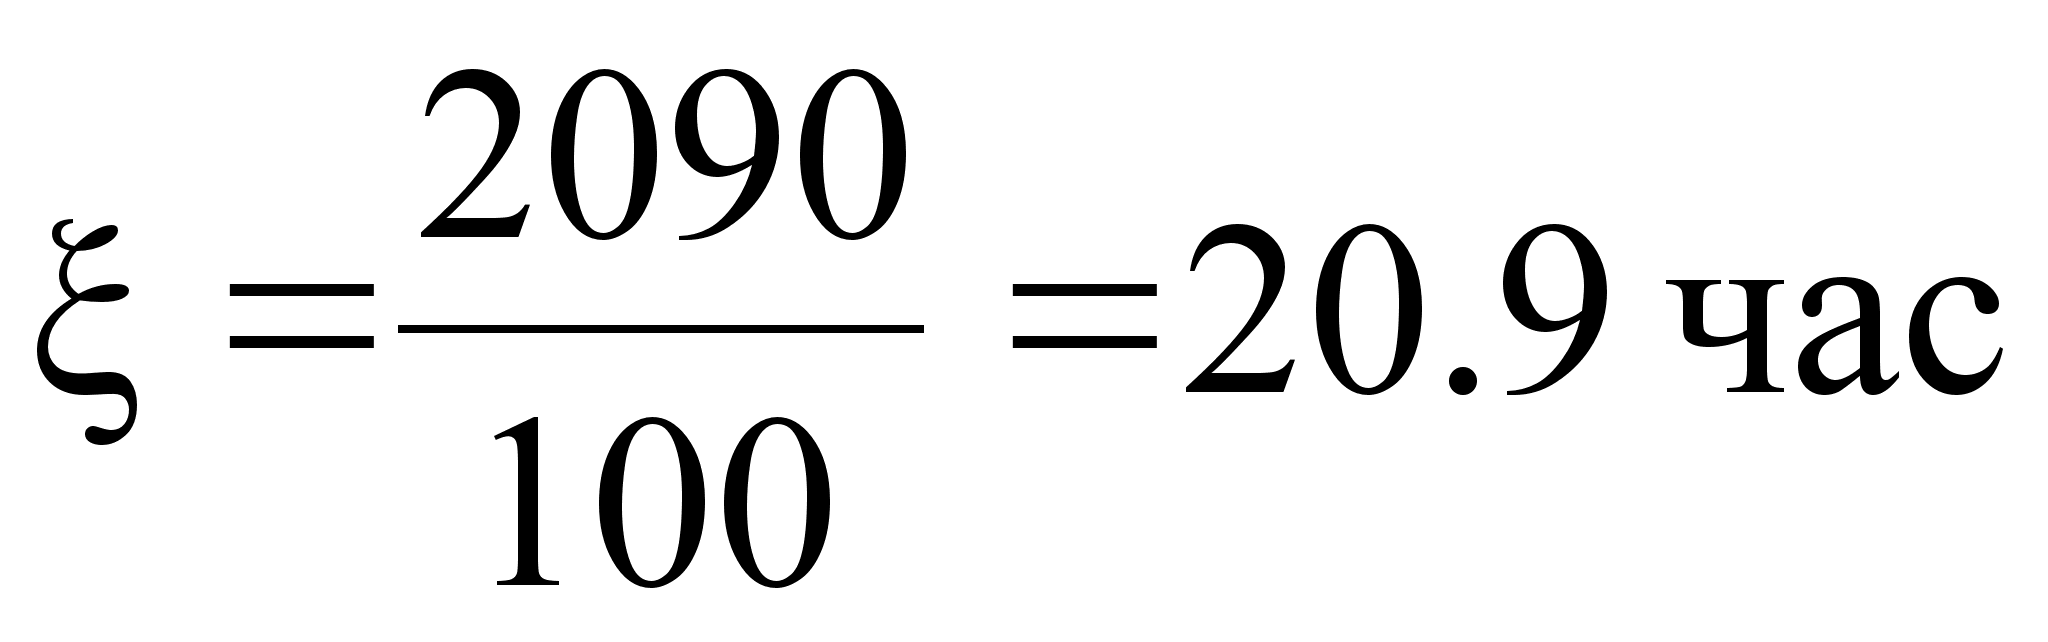
Длительность производственного цикла ремонта изделия характеризует совершенство организации производственного процесса на проектируемом участке и означает продолжительность пребывания изделия в ремонте.
Длительность цикла ремонта изделия наиболее точно определяется графическим путем, т.е. построением линейного графика согласования ремонтных работ. Исходные данные для построения графика: - последовательный перечень работ (операций), составляющий технологический процесс ремонта изделия, с указанием нормы времени (трудоемкости) и разряда по каждой работе.
Следует помнить, что чем меньше такт ремонта, тем больше должен быть дифференцирован технологический процесс на отдельные ремонтные операции.
Построение линейного графика согласования операций ремонта изделий выполняют в такой последовательности /1/.
На листе вычерчивают специальную форму, в которую, пользуясь справочными данными /2,3/, заносят номера рабочих мест, наименование операций (работ) в соответствии с принятой технологией ремонта машин, разряды работ и их трудоемкость.
Расчетную численность рабочих по каждому рабочему месту определяют по формуле /1/.
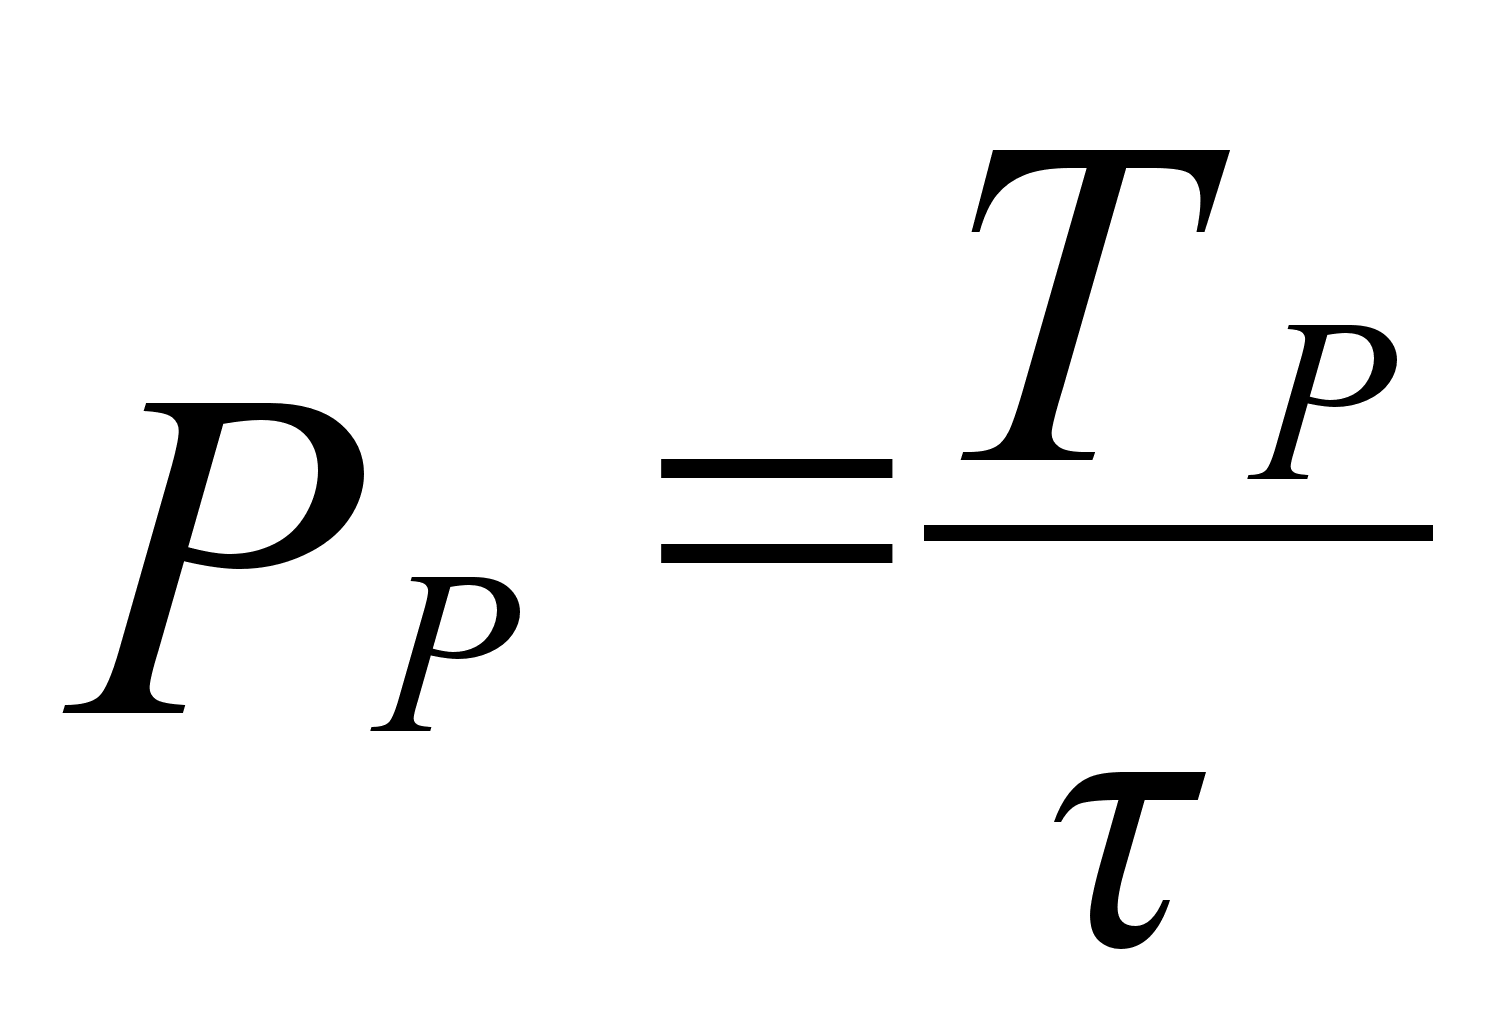 ;
(8)
Рабочие места комплектуют в посты. Так как численность рабочих по каждой укрупненной операции при расчете, как правило, не будет целым числом. Принятое количество их определяют комплектованием рабочих мест в посты по признаку сходности выполняемых операций, близких по разряду, до наиболее полной загрузки рабочего. При этом надо иметь в виду, что недогрузка допускается до 5%, а перегрузка до 15%.
Загрузка рабочего на каждом посту составит /1/:
Зр=(Рр/Рпр)* 100; (9)
где Рпр – принятое число рабочих на посту.
4. Данные по формированию рабочих мест заносят в соответствующие графы таблицы линейного графика согласования операций /1/.
5. Продолжительность каждой операции в принятом масштабе откладывают на графике в виде отрезков прямой, около которой цифрой указывают номер рабочего, выполняющего данную работу. В случае наличия нескольких исполнителей на одном рабочем месте продолжительность выполняемой операции изображают параллельными линиями, число которых равно численности исполнителей. При недостаточной загрузке рабочего на одном виде и догрузки его другим видом работ связь между указанными работами на графике показывают вертикальной пунктирной линией. Для уменьшения продолжительности цикла производства целесообразно возможно большее число работ выполнять параллельно с учетом технологической возможности.
6. По графику определяют длительность цикла, отражающего только технологическое время (tтех).
7. Для оценки правильности организации технологического процесса ремонта изделия, запроектированного при помощи графика согласования работ, строят ломанную линию, представляющую собой нарастающий итог количества человеко-часов. Чем больше ломанная линия приближается к прямой, тем равномернее распределены работы.
8. Устанавливают параметр производства – фронт ремонта, т.е. число изделий, одновременно находящихся в ремонте. Его определяют по формуле /1/.
= tтех/ ; (10)
где tтех – технологическое время.
= 105/21 = 5шт.
Сокращая длительность производственного цикла, можно уменьшить фронт ремонта изделий, а следовательно, снизить затраты на содержание здания предприятия, амортизацию и т.п., т.е. снизить накладные расходы.
9. Пропускную способность предприятия, можно определить зная площадь проектируемого участка по ремонту комбайнов. Она составляет 648 м2. Для ремонта одного комбайна с учетом оборудования необходимо 100 м2. Зная фронт ремонта который равен пять комбайнов, коэффициент загрузки предприятия можно подсчитать по формуле /4/.
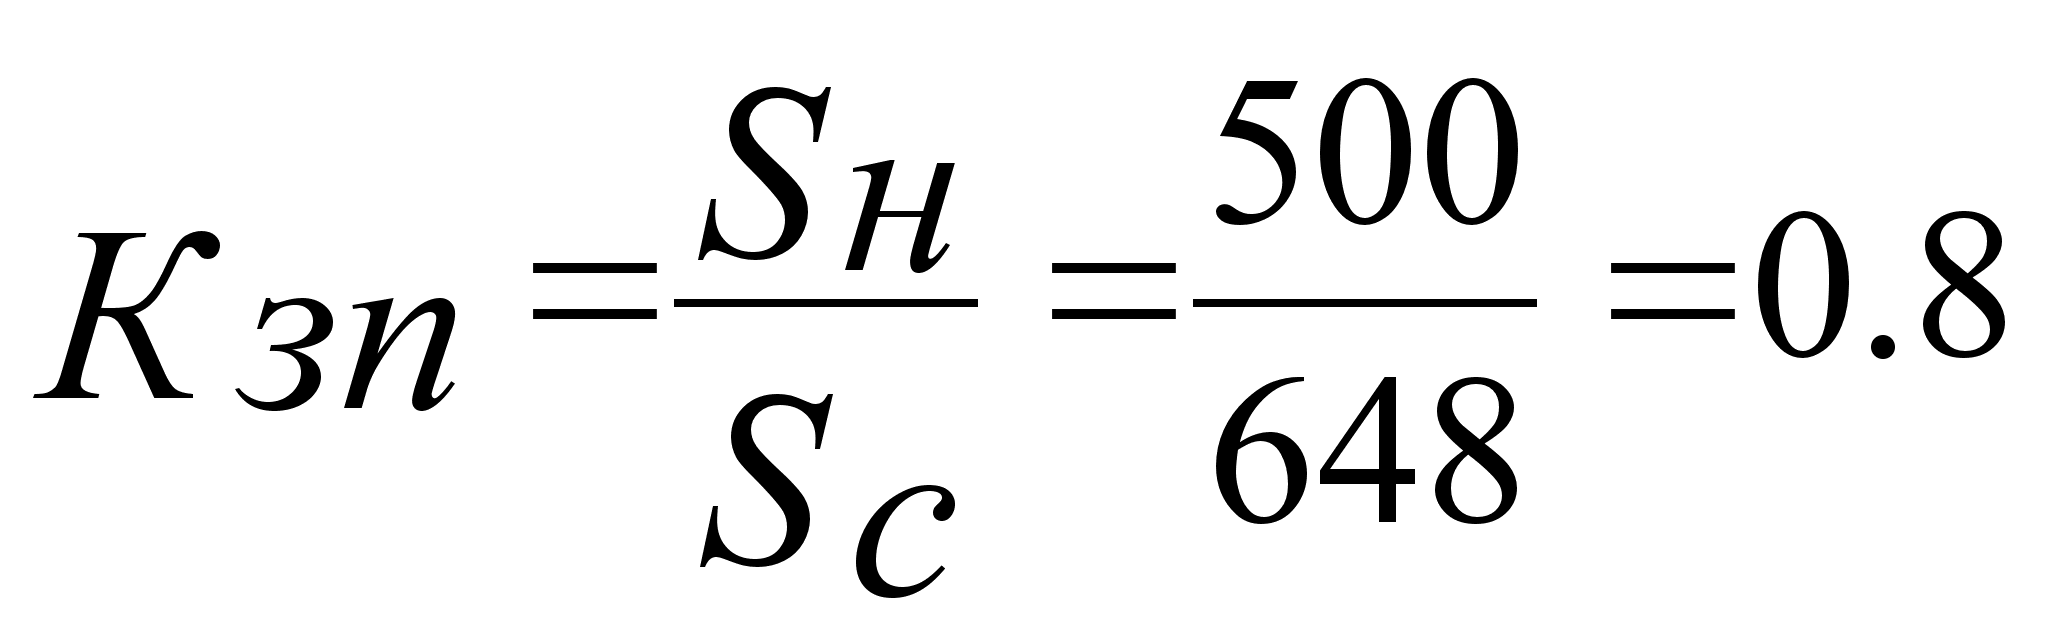 ,
(11)
где Sн – необходимая площадь участка.
Sc – данная площадь участка.
Коэффициент загрузки предприятия должен стремится к единице./1/
2.5 Распределение общей трудоемкости по видам работ и отделениям проектируемого участка и определение состава отделений.
2.5.1. Распределение трудоемкости на проектируемом участке по видам работ и отделениям.
Трудоемкость капитального ремонта зернового комбайна распределим по видам работ на проектируемом участке.
11. Распределение трудоемкости на проектируемом участке.
| Работы | Вид и объект ремонта. | |
| Капитальный ремонт зерновых комбайнов | ||
| % |
Туч |
|
| 1 | 2 | 3 |
| Разборочные | 8.47 | 30.6 |
| Моечные | 4 | 14.5 |
| Дефектация | 3.32 | 12 |
Продолжение табл. 11
| 1 | 2 | 3 |
| Комплектация | 2.8 | 10 |
| Обкатка | 7.5 | 2.7 |
| Окраска | 3.04 | 11 |
| Сборка | 29.36 | 105 |
| Транспортировка | 3.32 | 12 |
2.5.2 Определение состава производственных и вспомогательных участков.
Состав отделений определяют исходя из технологических процессов ремонта машин и данных типовых проектов ремонтных предприятий.
В состав различных типов ремонтных предприятий входят следующие производственные участки: наружной очистки и мойки; диагностирования; разборочно-моечный; дефектации и комплектовки; мотороремонтный; медницко-жестяной; ремонта электрооборудования; ремонта топливной аппаратуры; ремонта гидравлических систем; испытательный; ремонтно-монтажный с отдельным помещением для регулировки и окраски ремонтируемой техники; кузнечно-сварочный; слесарно-механический; гальванический / 1/.
Кроме того, предусматриваются вспомогательные помещения: инструментально-раздаточная кладовая; контора; санитароно-бытовой узел (умывальные, гардеробы, душевые, туалеты, комнаты отдыха и приема пищи).
Состав отделений (участков) проектируемого производственного корпуса по ремонту комбайнов (на базе АООТ «Оренбургское РТП») принят исходя из технологических процессов ремонта машин и данных типовых проектов.
Проектируемый участок ремонта комбайнов включает следующие производственные отделения:
- наружной очистки и мойки;
- сборочно-разборочный;
- дефектации и комплектовки;
- окраски;
- обкатки и устранения неисправностей;
- участок ремонта жатки;
- транспортное.
2.5.3 Распределение трудоемкости по отделениям проектируемого участка.
Зная состав и количество отделений проектируемого участка можно распределить по ним трудоемкость участка (см. лист )
12. Распределение трудоемкости по отделениям проектируемого участка.
| Отделения |
Вид и объекта |
|
| Капитальный ремонт зернового комбайна. | ||
| % |
Туч |
|
| Наружной очистки и мойки | 4 | 14.5 |
| Дефектации и комплектовки | 6.12 | 22 |
| Ремонт жатки | 4.4 | 15.92 |
| Разборочно-сборочный | 33.29 | 120.18 |
| Окраски | 3.04 | 11 |
| Обкатки и устранения неисправностей | 7.5 | 27 |
| Транспортное | 3.32 | 12 |
2.6 Определение численности работающих (промышленно-производственного предприятия).
2.6.1 Численность основных производственных рабочих по участкам рассчитываются по формулам /1/.
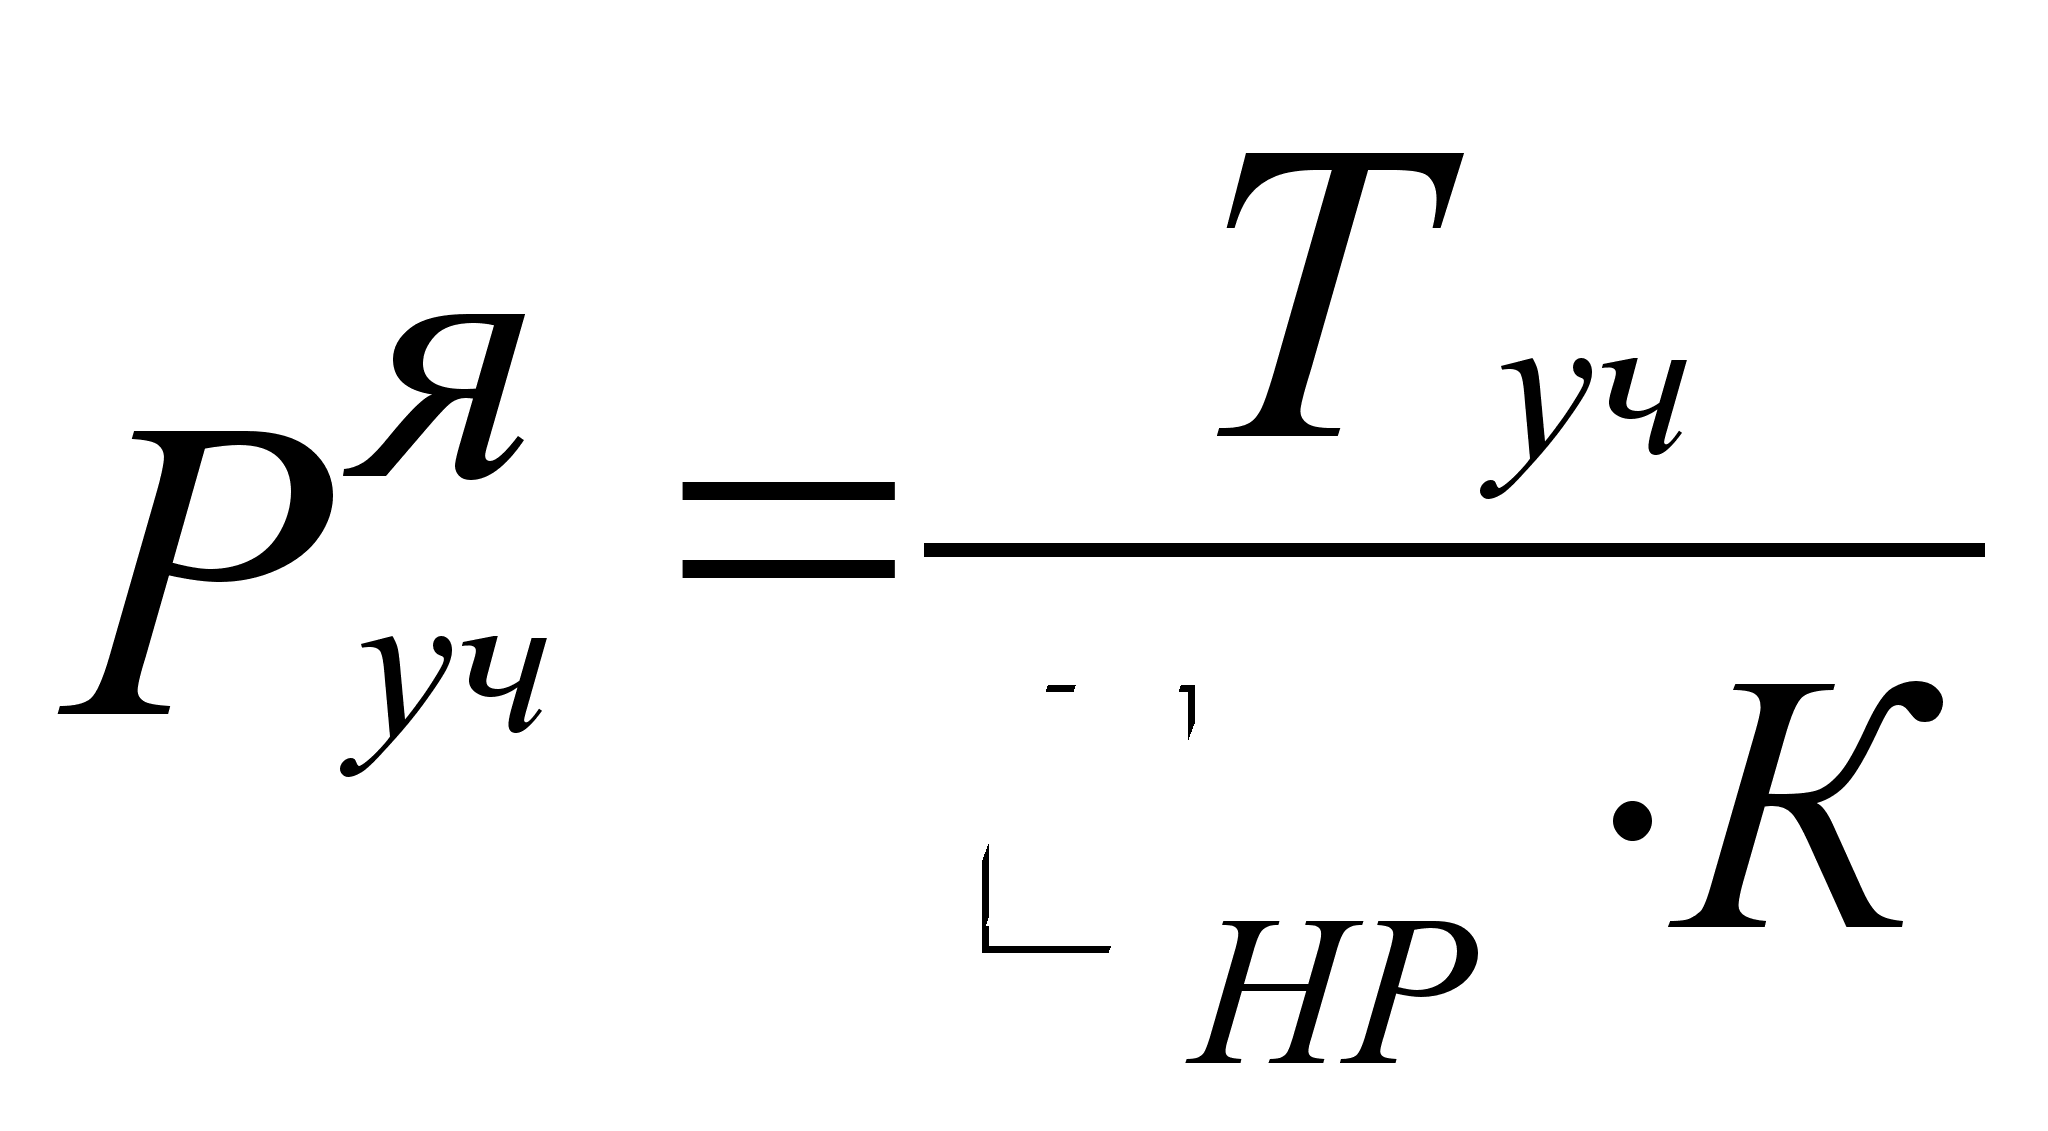 ; (12)
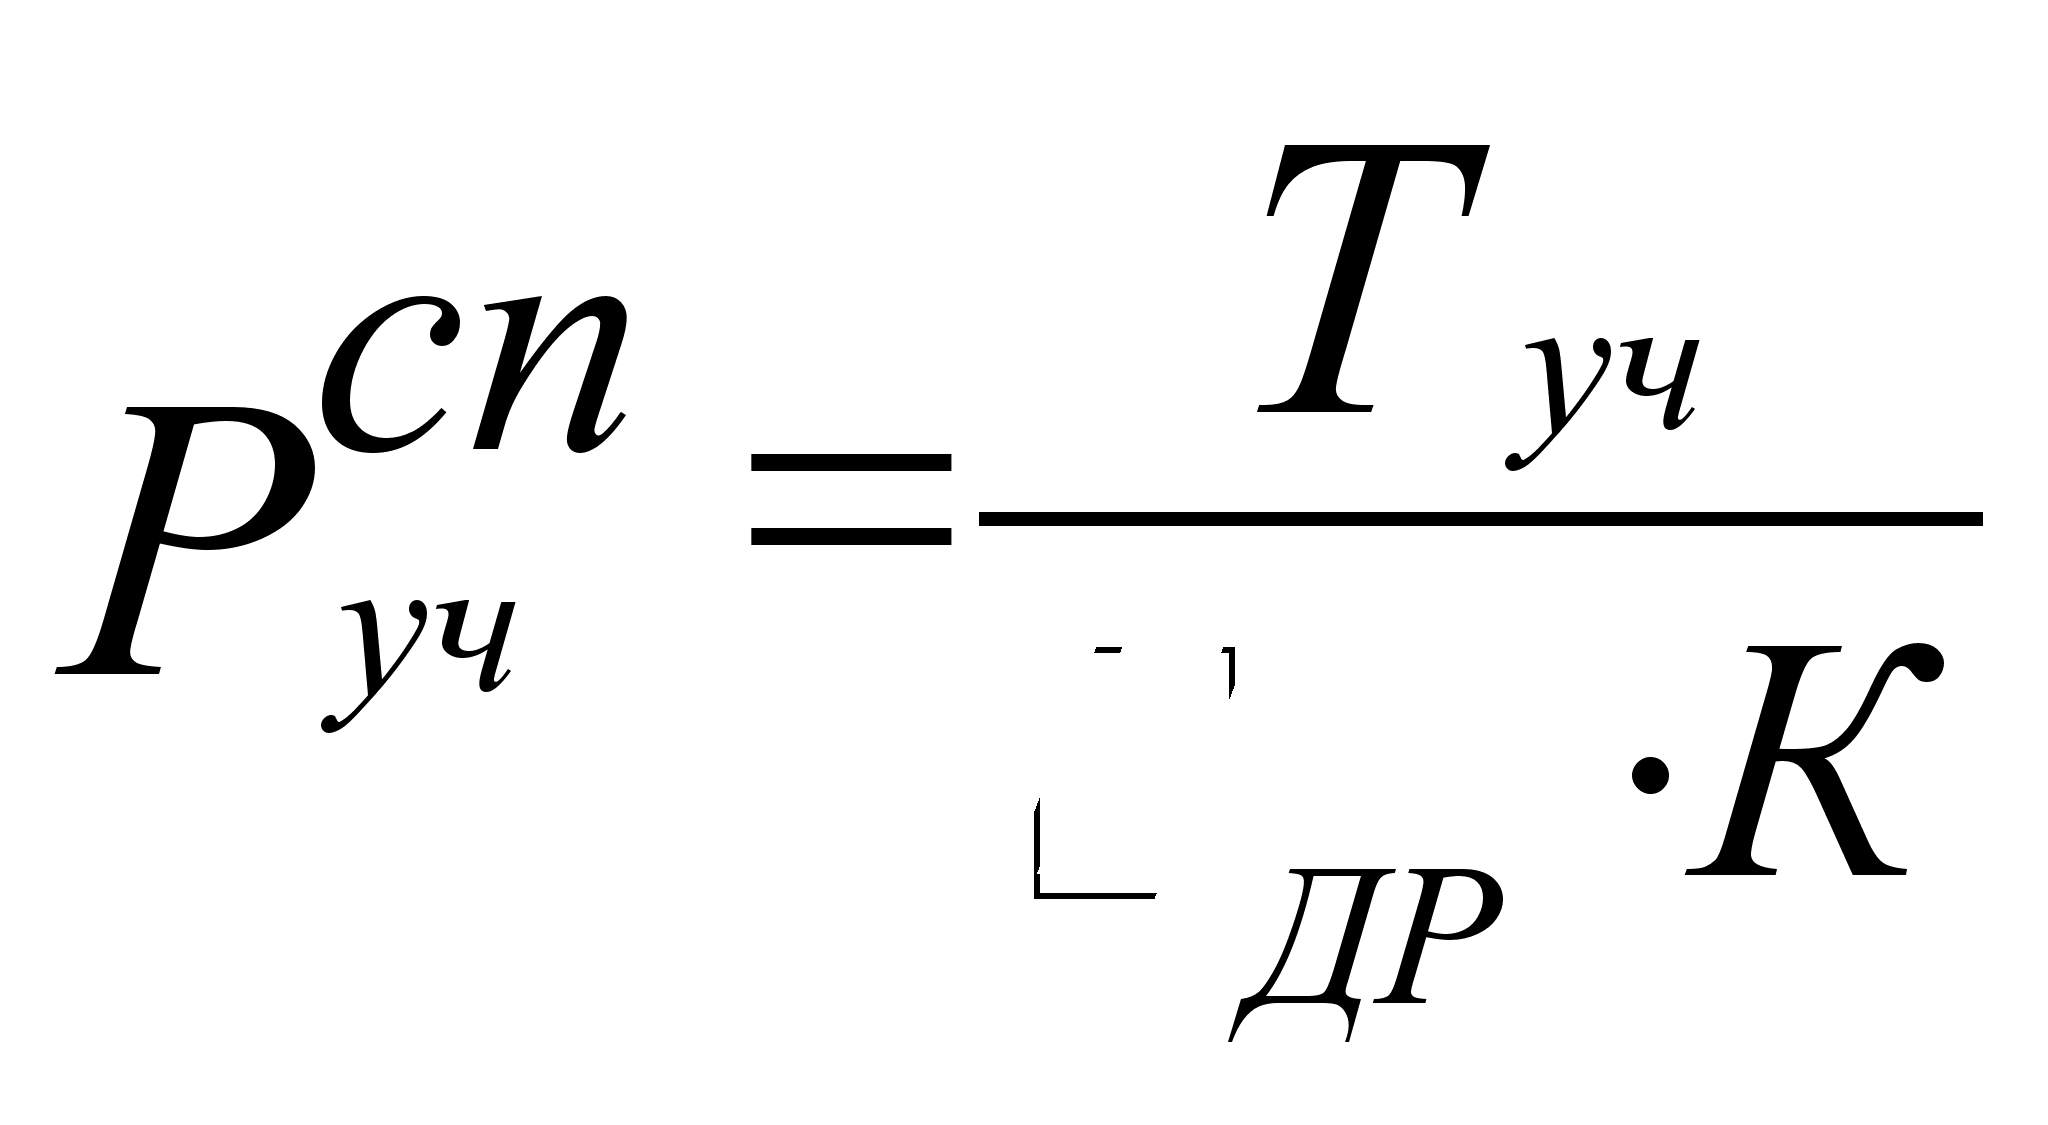 ;
(13)
где
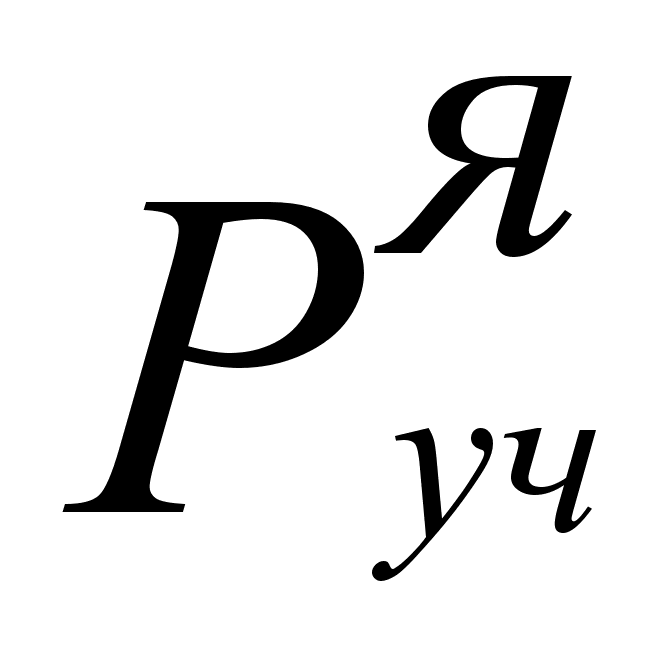 ,
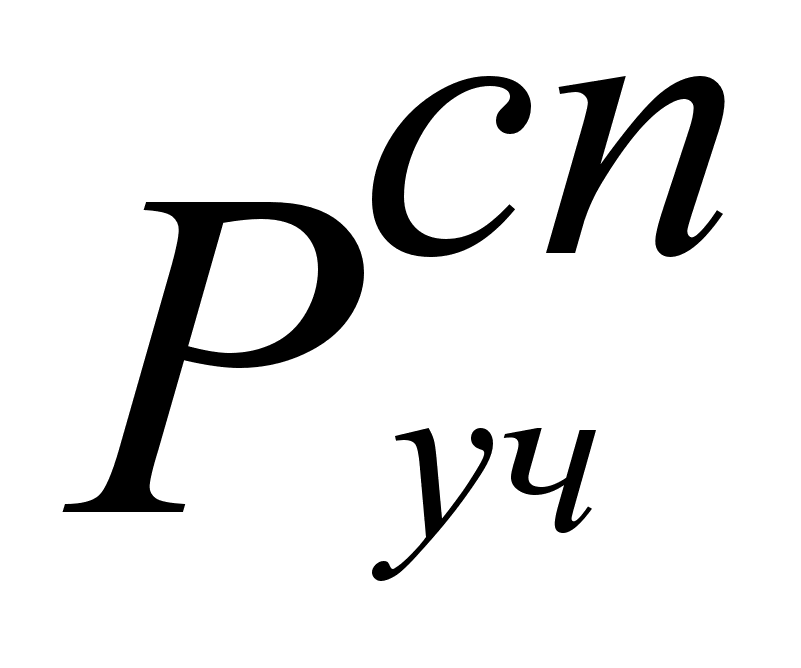 -
явочное и списочное
число рабочих;
Туч – трудоемкость работ по отделению, чел./ч.;
нр,др – номинальный и действительный фонды времени рабочего, ч.;
К – планируемый коэффициент перевыполнения норм выработки, К=1.05…1.15.
Отделение наружной очистки и мойки:
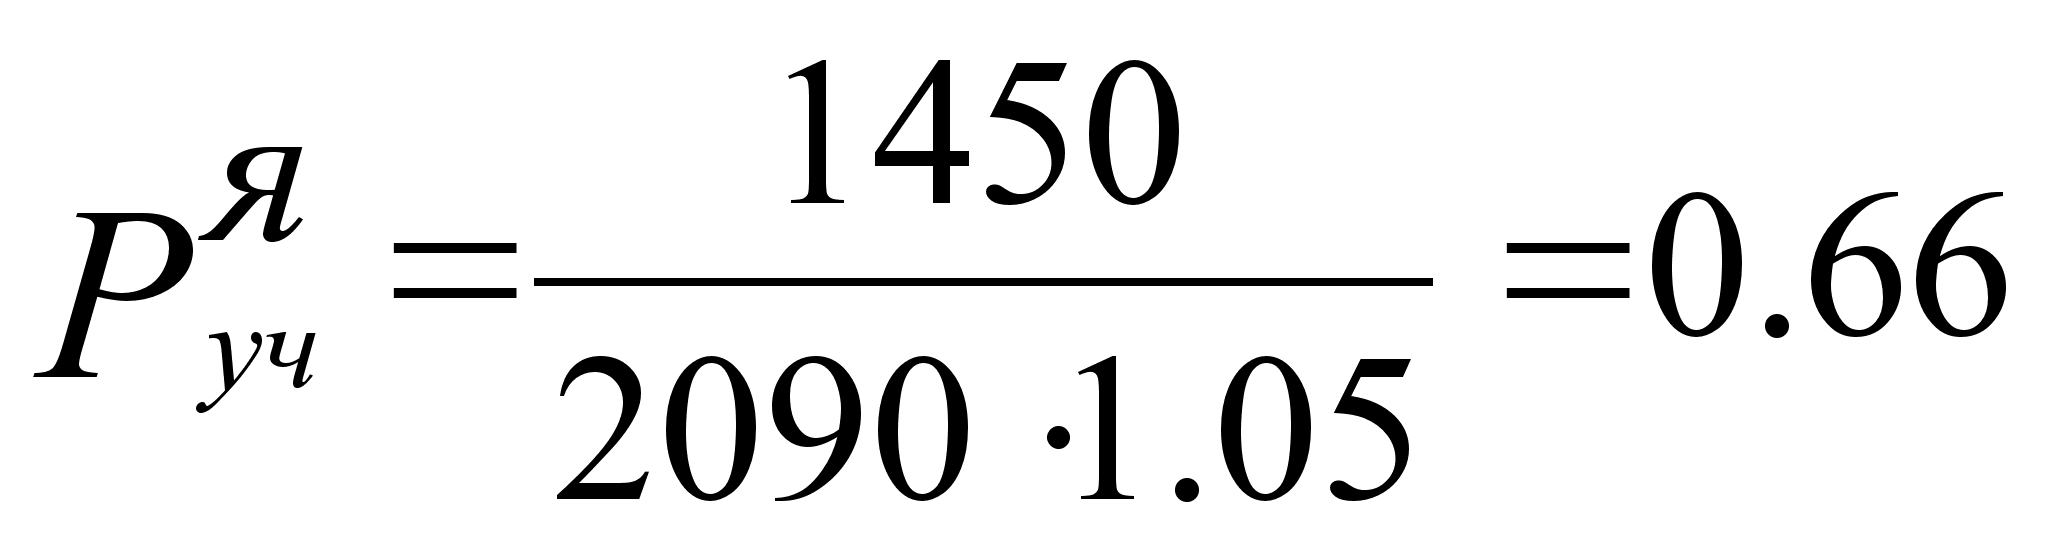 ч.;
Отделение дефектации и комплектовки:
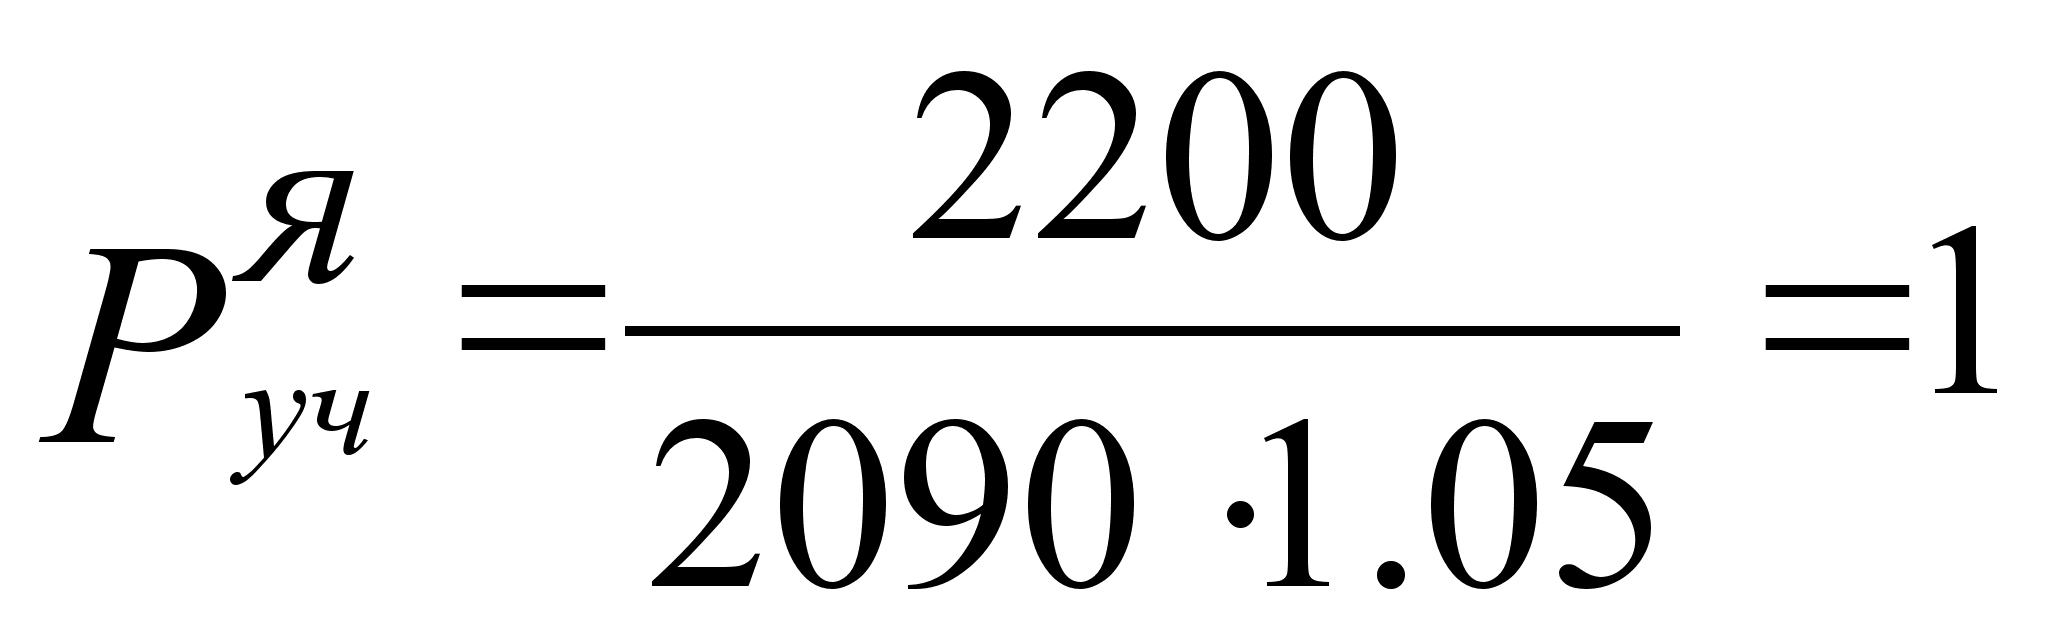 ч.;
Отделение ремонта жатки:
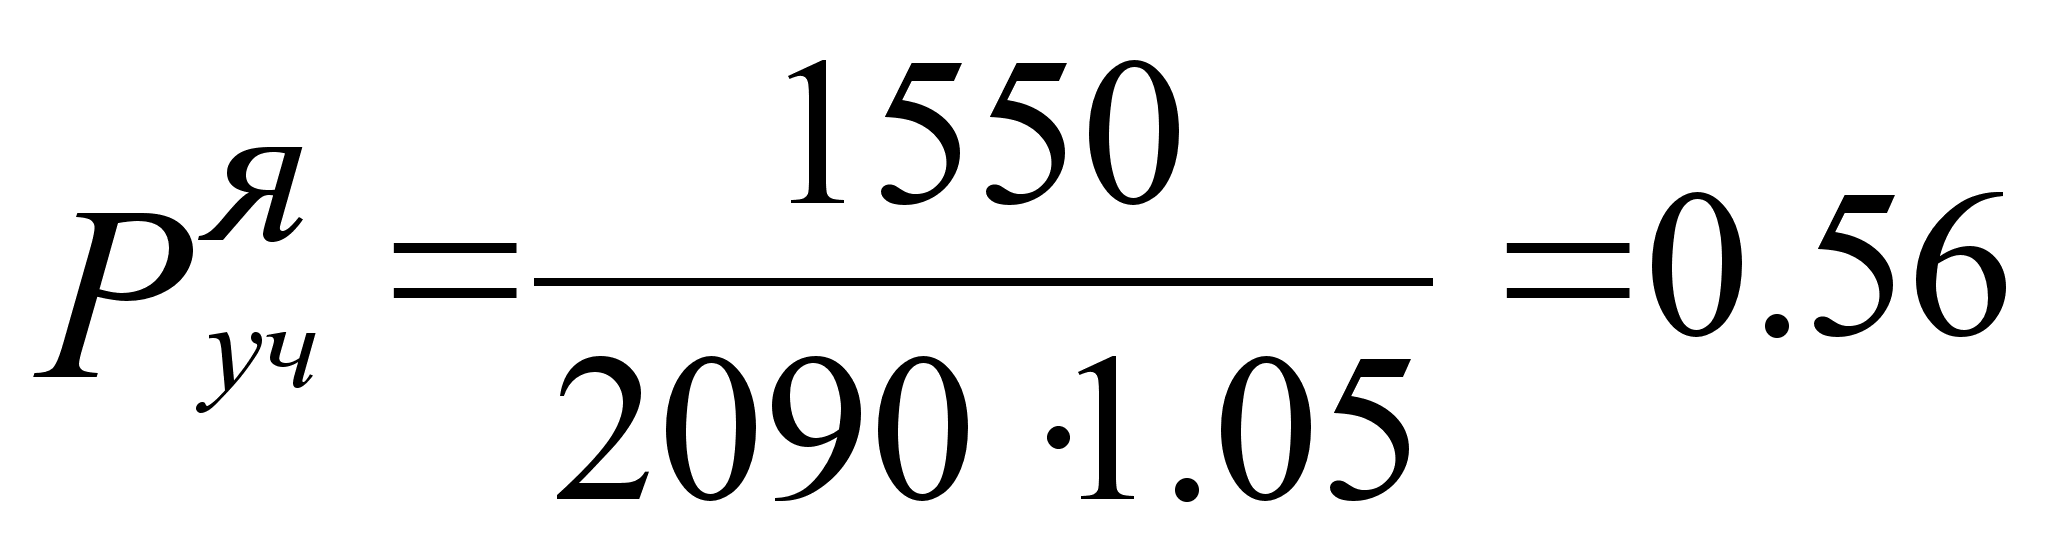 ч.;
Отделение окраски: