Розробка лінії по виробництву рослинної олії
СФГ «СВІТ» вклало великі кошти в розвиток галузі тваринництва. Значно розвинутий на даний час комплекс для вирощування та годівлі ВРХ, який добре оснащений не тільки виробничими цехами, але і добре підготовлена кормова база. При порівнянні голштинської та червоної степової порід корів можемо зробити висновки, що затрати на утримання голштиннської породи майже в двічі більші ніж затрати на червону степову, але собівартість 1 ц молока від голштинської породи на 9 грн. менша. Тому краще заводити корів голштинської породи. Для цього побудований спеціальний карантинний комплекс.
3. Перспективи розвитку переробної галузі
3.1 Аналіз потреби господарства в подальшому розвитку переробної галузі
Подальший розвиток переробної галузі для господарства має дуже велике значення, а саме розробка технологічної лінії з виробництва соняшникової олії. Це пояснюється тим, що при переробці соняшника в господарстві значно зменшаться витрати на транспортування сировини, а саме головне, що вартість сировини тобто соняшника значно нижче ніж вартість олії. Крім того, частково вирішиться проблема зайнятості населення, так, як з’являться нові робочі місця в майбутньому цеху. Все це суттєво відобразиться на економіці господарства, що приведе до одержання значних прибутків.
3.2 Можливість господарства в забезпеченні сировиною
Як було сказано в попередньому розділі орні землі в господарстві займають досить велику площу і розвитку господарства приділяється велика увага. Для виготовлення олії можна використовувати насіння різних культур, але в господарстві велика увага приділяється посівам соняшника, які займають велику площу, щорічно площа посівів складає близько 1500 га. Отже для господарства необхідно розробити технологічну лінію з переробки насіння соняшника в олію. Також велику роль в забезпеченні сировиною відіграє сусідні одноосібні фермерські господарства, які не мають таких технологічних ліній і соняшник який вони вирощують в значних кількостях будуть поставляти на переробку в цех, що проектується. Отже майбутня технологічна лінія буде повністю забезпечена сировиною.
3.3 Забезпечення робочою силою
Дані про стан населення на території господарства приведені в табл. 2.1.
Таблиця 3.1 Дані про стан населення в СФГ «СВІТ»
| Кількість мешканців, чол. | Роки | ||
| 2004 | 2005 | 2006 | |
| Всього | 1180 | 1150 | 1211 |
| Працездатних | 476 | 468 | 452 |
| З них зайнято у виробництві | 419 | 401 | 386 |
| Діти та пенсіонери | 285 | 281 | 373 |
За даними табл. 2.1. видно, що в 2006 році населення в СФГ «СВІТ» складало 1211 чоловік, серед них працездатного 452 чоловік, але в господарській діяльності зайнято лише 386 чоловік, що складає 35,6% решта мешканців діти та пенсіонери різного віку. Отже функціонування в господарстві технологічної лінії з переробки сої в олію, що проектується дасть можливість відкрити нові робочі місця, тим самим частково вирішивши проблему зайнятості населення в господарстві.
Тобто майбутня лінія буде повністю забезпечена робочою силою.
3.4 Аналіз ринку збуту
Проведені маркетингові дослідження свідчать про те, що попит населення на рослинну олію в тому числі на соєву з кожним роком зростає. Її використовують в їжу як висококалорійний продукт, також її використовують в лікарському та дієтичному харчуванні, і іще в різних галузях харчової промисловості і на технічні потреби.
В сусідніх населених пунктах підприємств з виробництва олії немає, тому продукцію, що буде вироблятися на технологічний лінії, що проектується можна буде реалізовувати в торгівельній мережі на території цих населених пунктів. На незначних відстанях від господарства знаходяться міста такі, як Синельникове, Дніпропетровськ, Запоріжжя, Новомосковськ та інші, які мають велику кількість населення, тому реалізація продукції також буде відбуватися для забезпечення потреб в олії міського населення. Крім того місто Синельникове яке розташоване на відстані 20 км від цеху є великою залізничною станцією, тому при необхідності реалізацію олії можна проводити і на більш значні відстані. Отже ринок збуту олії буде забезпечений.
3.5 Вибір теми дипломного проекту та постановка задачі на проектування
На основі проведеного аналізу в забезпеченні сировиною, робочою силою, ринком збуту, можна зробити висновок, що технологічна лінія з виробництва соняшникової олії буде забезпечена сировиною, робочою силою та ринком збуту. Тому темою дипломного проекту і є проектування технологічної лінії з виробництва соняшникової олії.
4. Проектування технологічної лінії
4.1 Вибір технології
4.1.1 Загальні відомості
Олія в наш час є дуже важливим продуктом який використовується в харчуванні, тому вона користується дуже великим попитом серед населення. Соняшникову олії добувають з насіння двома основними способами, механічним та хімічним.
4.1.2 Механічний спосіб отримання соняшникової олії
Серед різних технологій отримання рослинної олії важливе місце займає також механічний спосіб отримання олії. В основі механічного способу лежить пресування подрібненої маси механічним шляхом. (2). Зараз перевагу віддають пресуванню в шнекових пресах, а не в гідравлічних, тому, що пресування в гідравлічних пресах це процес періодичної дії і потребує великих затрат праці. Це пояснюється тим, що в гідравлічний прес маса сама не потрапляє, а також сама і не виводиться, тому ці операції потрібно людині виконувати в ручну. Тому будемо використовувати пресування в шнекових пресах, так, як це процес тривалої дії і потребує невеликих затрат праці в порівнянні з пресуванням в гідравлічних пресах.
Очистка насіння від смітних домішок проводиться спеціальними машинами з урахуванням геометричних розмірів та аеродинамічних властивостей, для видалення металевих домішок використовують феромагнітну очистку за допомогою електромагнітних сепараторів різних марок.
Підсушування насіння проводять за умови якщо його вологість на рівні критичної або більша. Оптимальною вологістю насіння олійних культур перед лущенням вважається така яка приблизно на 2% менша від критичної.
Після обтрушування рушанка обробляється в сепараторних та пневмоочисних машинах з метою відокремлення ядра від плодових та насінних оболонок з мінімальними втратами олії. Для цього використовують аспіраційні та віяльні машини, які розділяють рушанку на фракції: ядро, ціле та недопущене насіння. Останні дві фракції направляються на повторне обрушування.
Наступним етапом є подрібнення ядра, яке суттєво впливає на вихід олії і продуктивність обладнання. Головне завдання цього процесу полягає у тому, щоб максимально зруйнувати клітинну структуру. Для цього насіння соняшнику кілька разів пропускають крізь вальцеві станки. На якість подрібнення значно впливає вологість ядра. Найкраще руйнування клітинної структури відбувається за його вологості 5,5–6,0%. Подрібнене ядро називається м’яткою, яку неможна довго зберігати, тому, що ферменти ліпідів швидко розщеплюють жири, гідролізуючи їх на гліцерин та вільні жирні кислоти. Від цього погіршуються як харчові так і технологічні властивості олію
До пресу підходить вже прожарена м’ятка тобто мезга, тривалість підсмажування 40–45 хвилин. Пресування проходить в шнекових пресах різного типу з виходом олії 35–40%. Олія після пресування містить тверді та колоїдні домішки, зокрема білкові речовини, фосфатиди, жиророзчинні вітаміни. Які погіршують її якість.
Для очистки олії використовують різні способи: відстоювання, центрифугування та фільтрування. Очищену олію зберігають в щільно закритих ємкостях, без доступу повітря, вологи та світла. [2]
4.1.3 Хімічний спосіб отримання рослинної олії
В основі цього способу покладено обробку спеціально підготовленої олійної сировини органічними розчинниками. Для наглядності процес отримання олії приведений на рис 4.1. А саме макуха з форпресового цеху після попереднього видалення олії потрапляє на дробілки (дискові та молоткові), де перетворюється на крупку. В деяких схемах олійний матеріал у вигляді крупки направляється прямо в екстрактор. Форма частинок матеріалу у вигляді листочка (пластинки матеріалу товщиною приблизно 0,4 мм) дозволяє мати в екстракторах легкопроникненну розчинником масу матеріалу. Для отримання олійного матеріалу у вигляді листка крупку направляють на плющильні вальці.
З-під плющильних вальців листок направляється в екстрактор. Екстрактор є основним апаратом екстракційного цеху, він призначений для видалення олії в розчинник при протиточному контактуванні. В наш час в якості екстракційного розчинника використовують бензин (температура кипіння при атмосферному тиску 65–68оС). Розчин олії в бензині називається мисцелою, а знежирений матеріал (залишкова олійність приблизно 1%) – шротом. Крім олії в шроті міститься бензин (до 40%), для видалення якого шрот, що виходить із екстрактора направляється у випарник (тостер). Шляхом подачі глухого та гострого пару у випарнику відганяється бензин, який у вигляді пару в суміші з водяною парою потрапляє в конденсатор, а шрот після охолодження, і якщо необхідно, зволоження відправляється на склад шрота для відгрузки в якості цінного кормового продукту.
Мисцела, яка виходить з екстрактора, також обробляється з метою розділення на олію та бензин. В деяких екстракторах (вертикальном шнековом) мисцела виносить деяку кількість мілкої і твердої фази, яка відфільтровується до подачі на розділення шляхом дистиляції.
Звичайно дистиляція (теплова відгонка бензину від олії) проводиться в дві стадії. На стадії проміжної дистиляції під дією тепла, підведеного «глухим» паром, відбувається нагрів мисцели до кипіння та випаровування бензину. Пари бензину виходять з апарату на конденсацію, а спарена мисцела потрапляє в кінцевий дистилятор, де і проходить повне видалення бензину з олії. Кінцева дистиляція проводиться як правило, з застосуванням вакууму, та подачі «гострої» пари. Суміш парів бензину та водяної пари виходить з кінцевого дистилятора на конденсацію, а отримана в кінцевому дистиляторі олія виводиться з нього, охолоджується, зважується та направляється в олієсховище. [2]
Судячи з операцій які виконуються в даному способі можна зробити висновок, що він є дуже продуктивним, а тому дуже дорогим і його доцільно використовувати на великих олієпереробних підприємствах. Виходячи з можливостей господарства в забезпеченні сировиною цей спосіб використовувати буде не раціонально, тому на лінії, що проектується будемо використовувати механічний спосіб отримання олії.
4.1.4 Матеріальні розрахунки за стадіями технологічного процесу
Валовий збір урожаю соняшника в 2006 році склав 2400 тон. На переробку планується направити 2400 тон. Робота в цеху буде виконуватися на протязі 251 дня на рік, не включаючи вихідні та святкові дні.
Добову продуктивність лінії за сировиною будемо розраховувати за формулою:
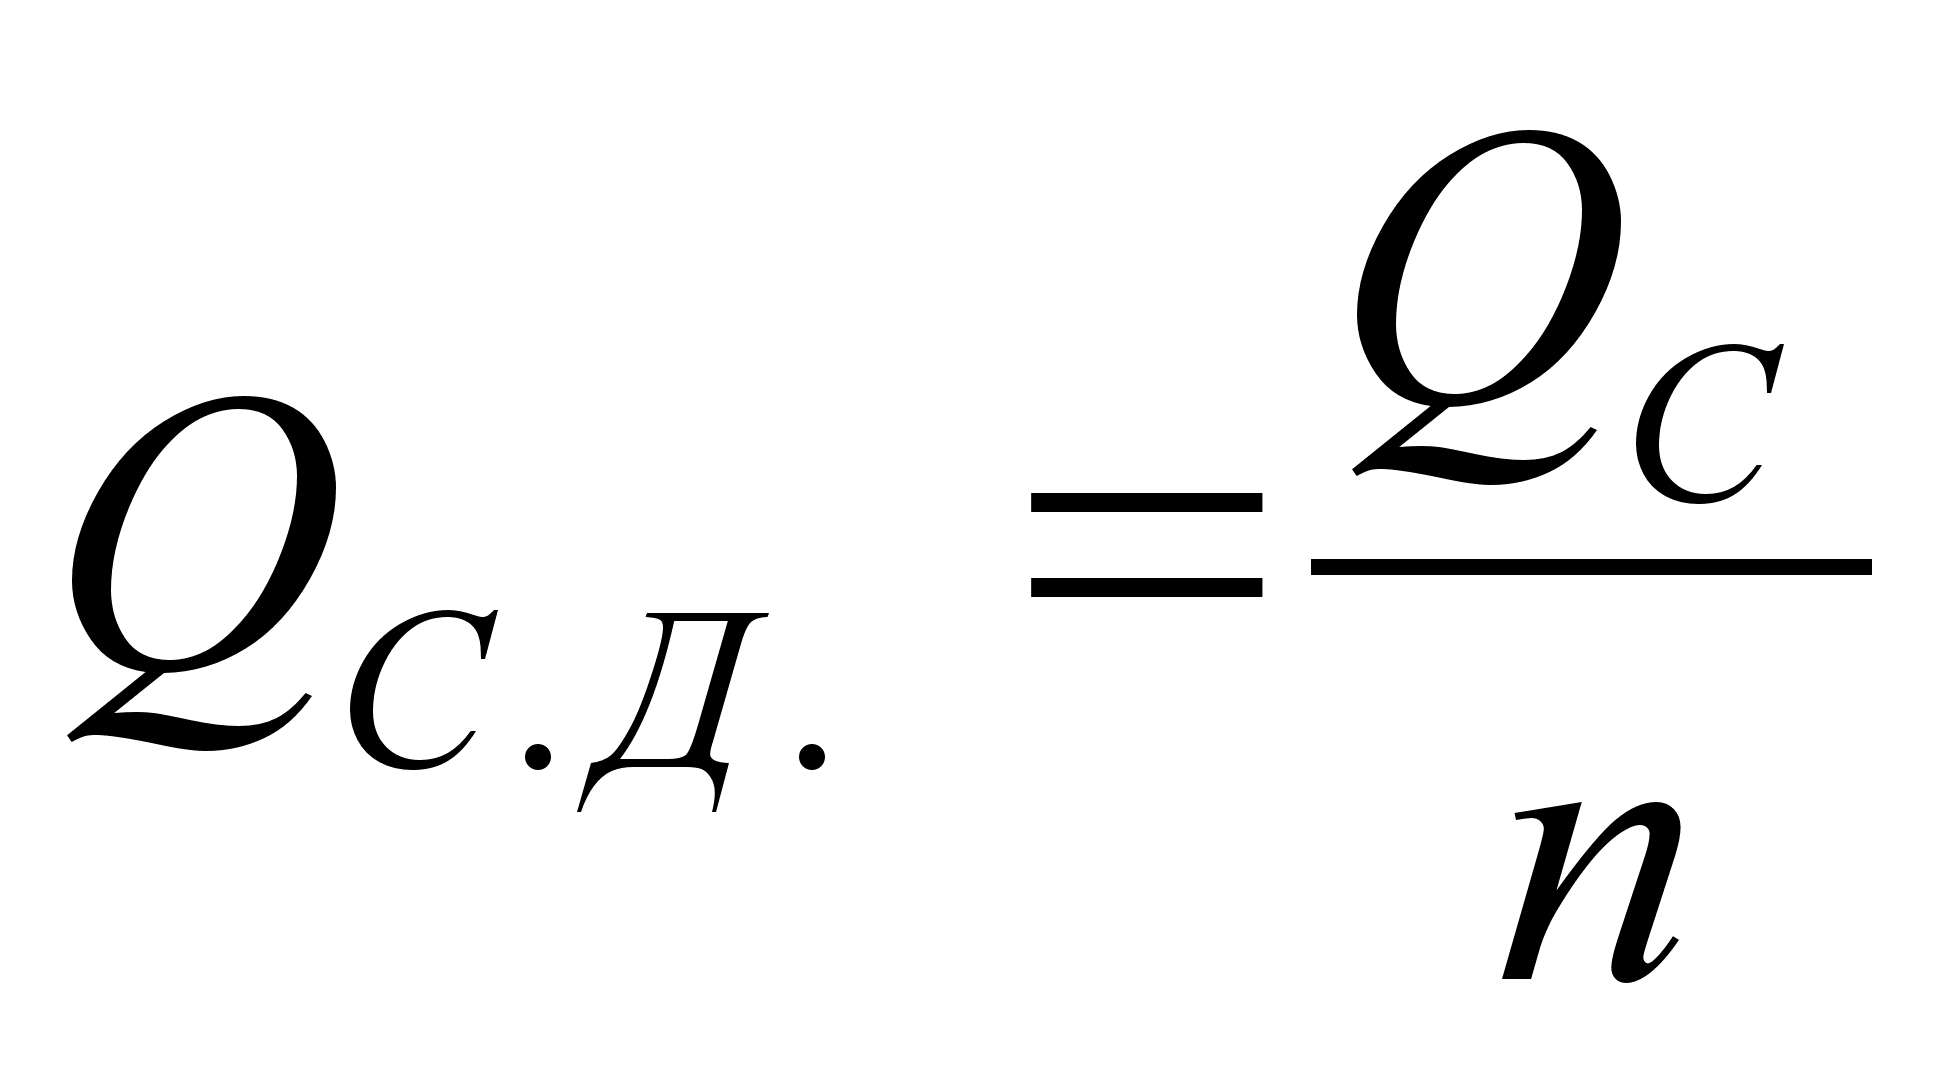 , (4.1)
де, Qс – кількість соняшника, який планується направити на переробку.Qс=2400000 кг.
n – кількість робочих днів у році. n=251 день.
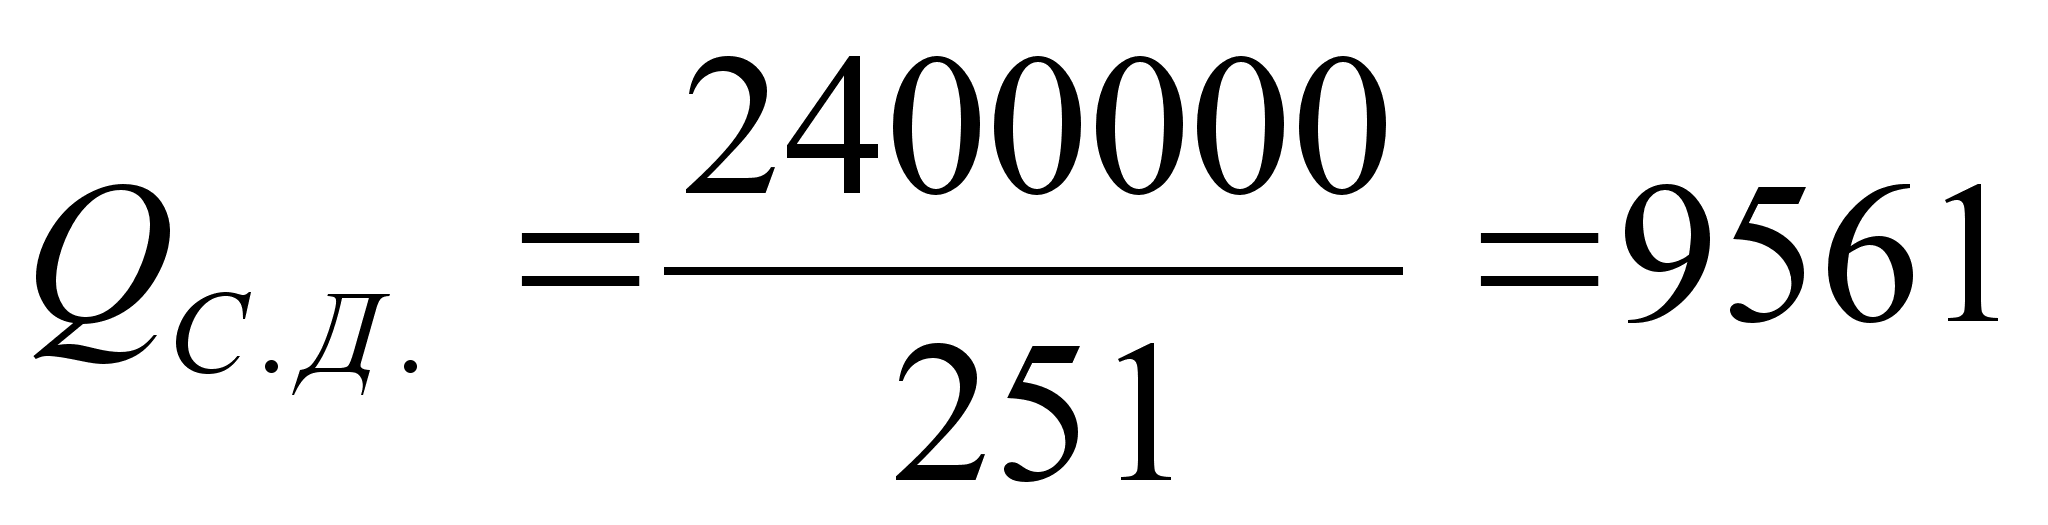 кг.
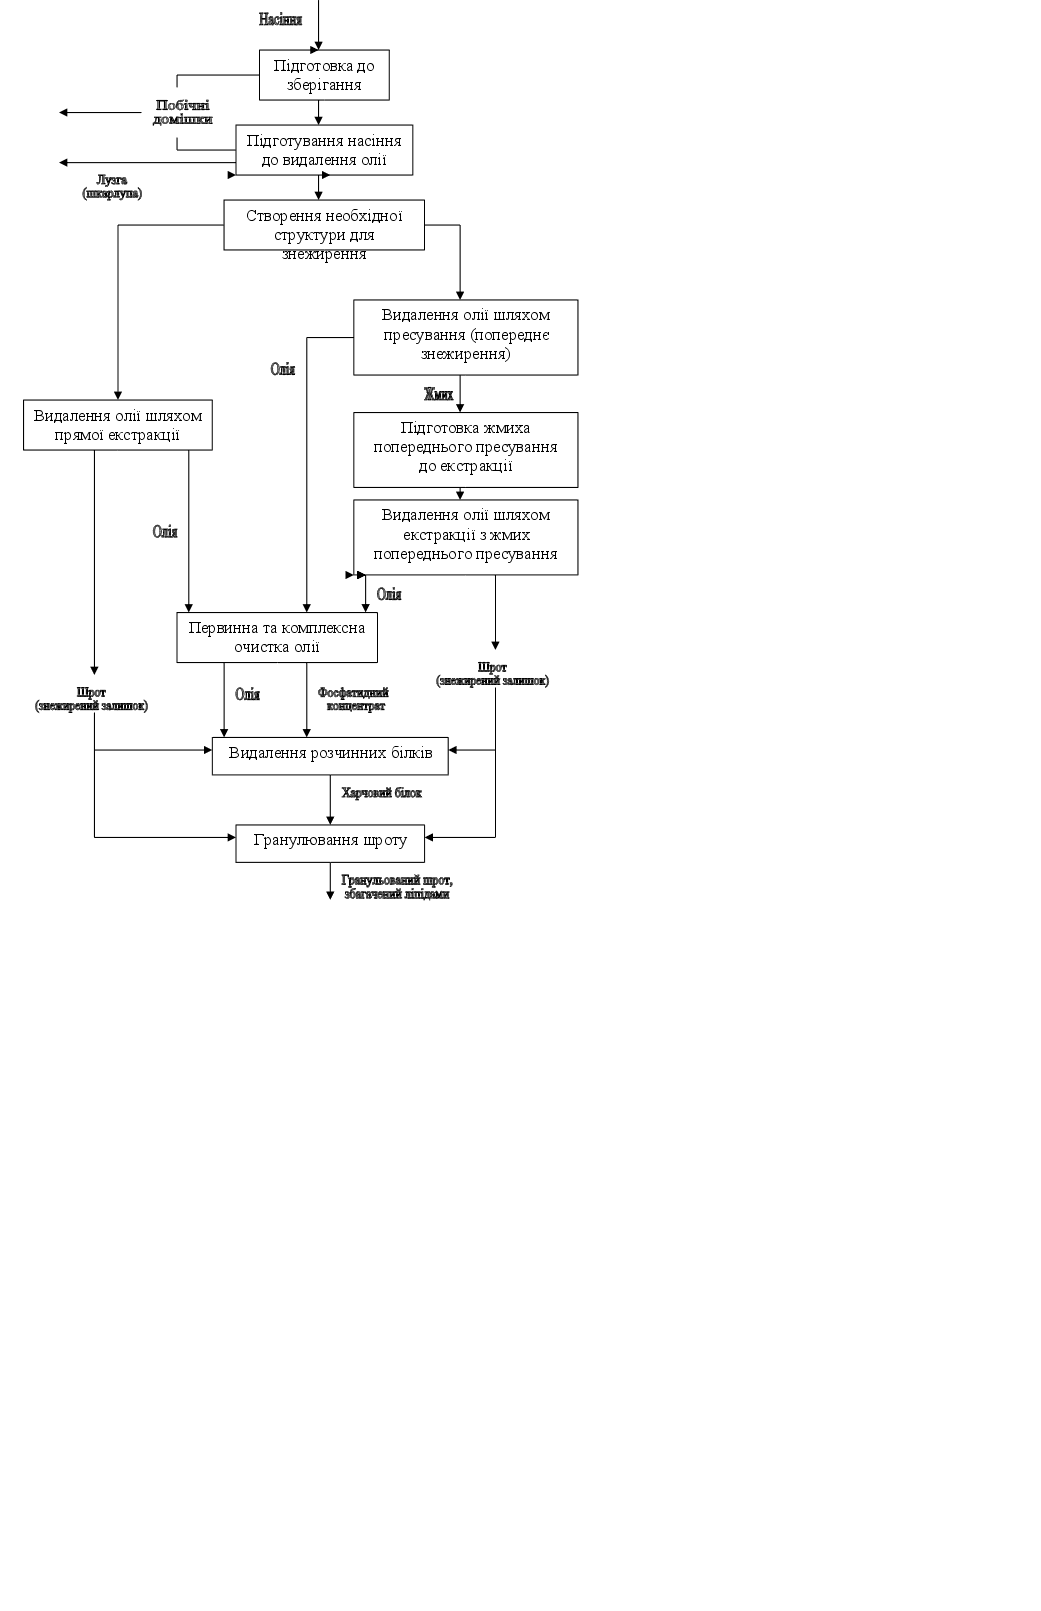
Рис. 4.1. Послідовність операцій переробки олійної сировини
Таблиця 4.1 Матеріальний розрахунок при очищенні соняшника
| Завантажено | % | кг/добу | Одержано | % | кг/добу |
| Неочищене насіння | 100 | 9561 | Очищене насіння | 91 | 8701 |
| Відходи | 9 | 860 | |||
| Разом | 100 | 9561 | Разом | 100 | 9561 |
Матеріальні розрахунки за стадіями технологічного процесу приведені в табл. 4.2.
Таблиця 4.2 Матеріальні розрахунки за стадіями технологічного процесу
| Обрушування | |||||
| Завантажено | % | кг/добу | Одержано | % | кг/добу |
| Насіння | 100 | 8701 | Рушанка | 99 | 8614 |
| Втрати | 1 | 87 | |||
| Разом | 100 | 8701 | Разом | 100 | 8701 |
| Відділення лушпиння | |||||
| Рушанка | 100 | 8614 | Ядро | 88 | 7580 |
| Лузга | 12 | 1034 | |||
| Разом | 100 | 8614 | Разом | 100 | 8614 |
| Подрібнення | |||||
| Ядро | 100 | 7580 | Мятка | 99,95 | 7576 |
| Втрати | 0,05 | 4 | |||
| Разом | 100 | 7580 | Разом | 100 | 8614 |
| Вологотеплова обробка | |||||
| М’ятка | 97 | 7576 | Мезга | 99,37 | 7753 |
| Вода | 3 | 227 | Втрати | 0,01 | 0,8 |
| Втрати вологи | 0,62 | 49 | |||
| Разом | 100 | 7803 | Разом | 100 | 7803 |
| Пресування | |||||
| Мезга | 100 | 7753 | Жмих | 55 | 4264 |
| Олія | 45 | 3489 | |||
| Разом | 100 | 7753 | Разом | 100 | 7753 |
| Очищення олії | |||||
| Неочищена олія | 100 | 3489 | Очищена олія | 99,8 | 3482 |
| Олійні втрати | 0,2 | 7 | |||
| Разом | 100 | 3489 | Разом | 100 | 3489 |
Дані по матеріальному розрахунку при очищенні соняшника від сторонніх домішок приведені в табл. 4.1.
Зведений матеріальний баланс по сировині та готовій продукції приведений в табл. 4.3 та 4.4.
Таблиця 4.3 Зведений матеріальний баланс по сировині
| Завантажено | Кількість | ||
| кг/год | кг/добу | т/рік | |
| Насіння | 1195,1 | 9561 | 2399,8 |
| Вода | 28,3 | 227 | 56,9 |
| Разом | 1223,4 | 9788 | 2456,7 |
Таблиця 4.4 Зведений матеріальний баланс по готовій продукції
| Одержано | Кількість | ||
| кг/год | кг/добу | т/рік | |
| Олія | 435,25 | 3482 | 873,9 |
| Мезга | 969,1 | 7753 | 1946 |
| Жмих | 533 | 4264 | 1070,3 |
| Олійні втрати | 0,9 | 7 | 1,757 |
| Втрати вологи | 6,125 | 49 | 12,3 |
4.2 Підбір необхідного технологічного обладнання
4.2.1 Обладнання для очищення насіння
На олійних заводах застосовуються різні типи зернових сепараторів, а саме ЗСП-5, ЗСП-10, ЗСМ-10, ЗСМ-20, ЗСМ-50, ЗСМ-100, ПДП-10 та інші. Сепаратори різних марок відрізняються один від одного за типорозмірами, масою та іншими параметрами. Але за конструкцією вони мають багато спільного. Основні вузли машин для очищення змонтовані на спільній станині, наступні: приймальний пристрій для насіння з живильним пристроєм, ситові рами в кузові, аспіраційна система, привідний механізм.
В останні роки на олійницях широко використання отримали сепаратори типу ЗСМ (ЗСМ-50, ЗСМ-100), подібні за конструкцією, так, як сепаратор ЗСМ-100 є подвійний сепаратор ЗСМ-50. [1]
Сепаратор складається з наступних основних вузлів: станини, електродвигуна, приводу поливальника, дох ситових кузовів, ексцентрикового поливальника, приймального сита, каналу першої продувки, Дані по матеріальному розрахунку при очищенні соняшника від сторонніх домішок приведені в табл. 4.1.
приймальної коробки та патрубка, осадових камер, очисників сит та каналу другої продувки.
Але на ці сепаратори особливої уваги звертати не будемо, тому, що вони мають велику продуктивність 480 та 960 тон/добу відповідно. Для умов господарства більш раціонально буде використовувати такий сепаратор, як ПДП-10 бо він є більш простішим за конструкцією, а також має меншу продуктивність – 150 тон/добу, крім того, що він розділяє насіння за розмірами, аеродинамічними властивостями, він також розділяє і по магнітним властивостям, що позбавить від додаткових витрат на встановлення електромагнітного сепаратору.
Схема сепаратору ПДП-10 приведена на рис. 4.1.
Сепаратор ПДП-10 складається зі станини 1, подвійного ситового кузову 2 з горизонтальними рядами сит в кожній половині та загальними лотками для відносів, аспіраційної камери 3 з приймальною коробкою, аспіраційної камери 4 з магнітним пристроєм, вентиляторів 6, ексцентрикового вала 7, приведеного в рух від електродвигуна 8. для очищення сит машина обладнана щітковим механізмом з приводом. Ситовий кузов підвішений до станини на чотирьох пружних підвіска, розташованих під кутом 7о до вертикалі. Сита розміщені під кутом.
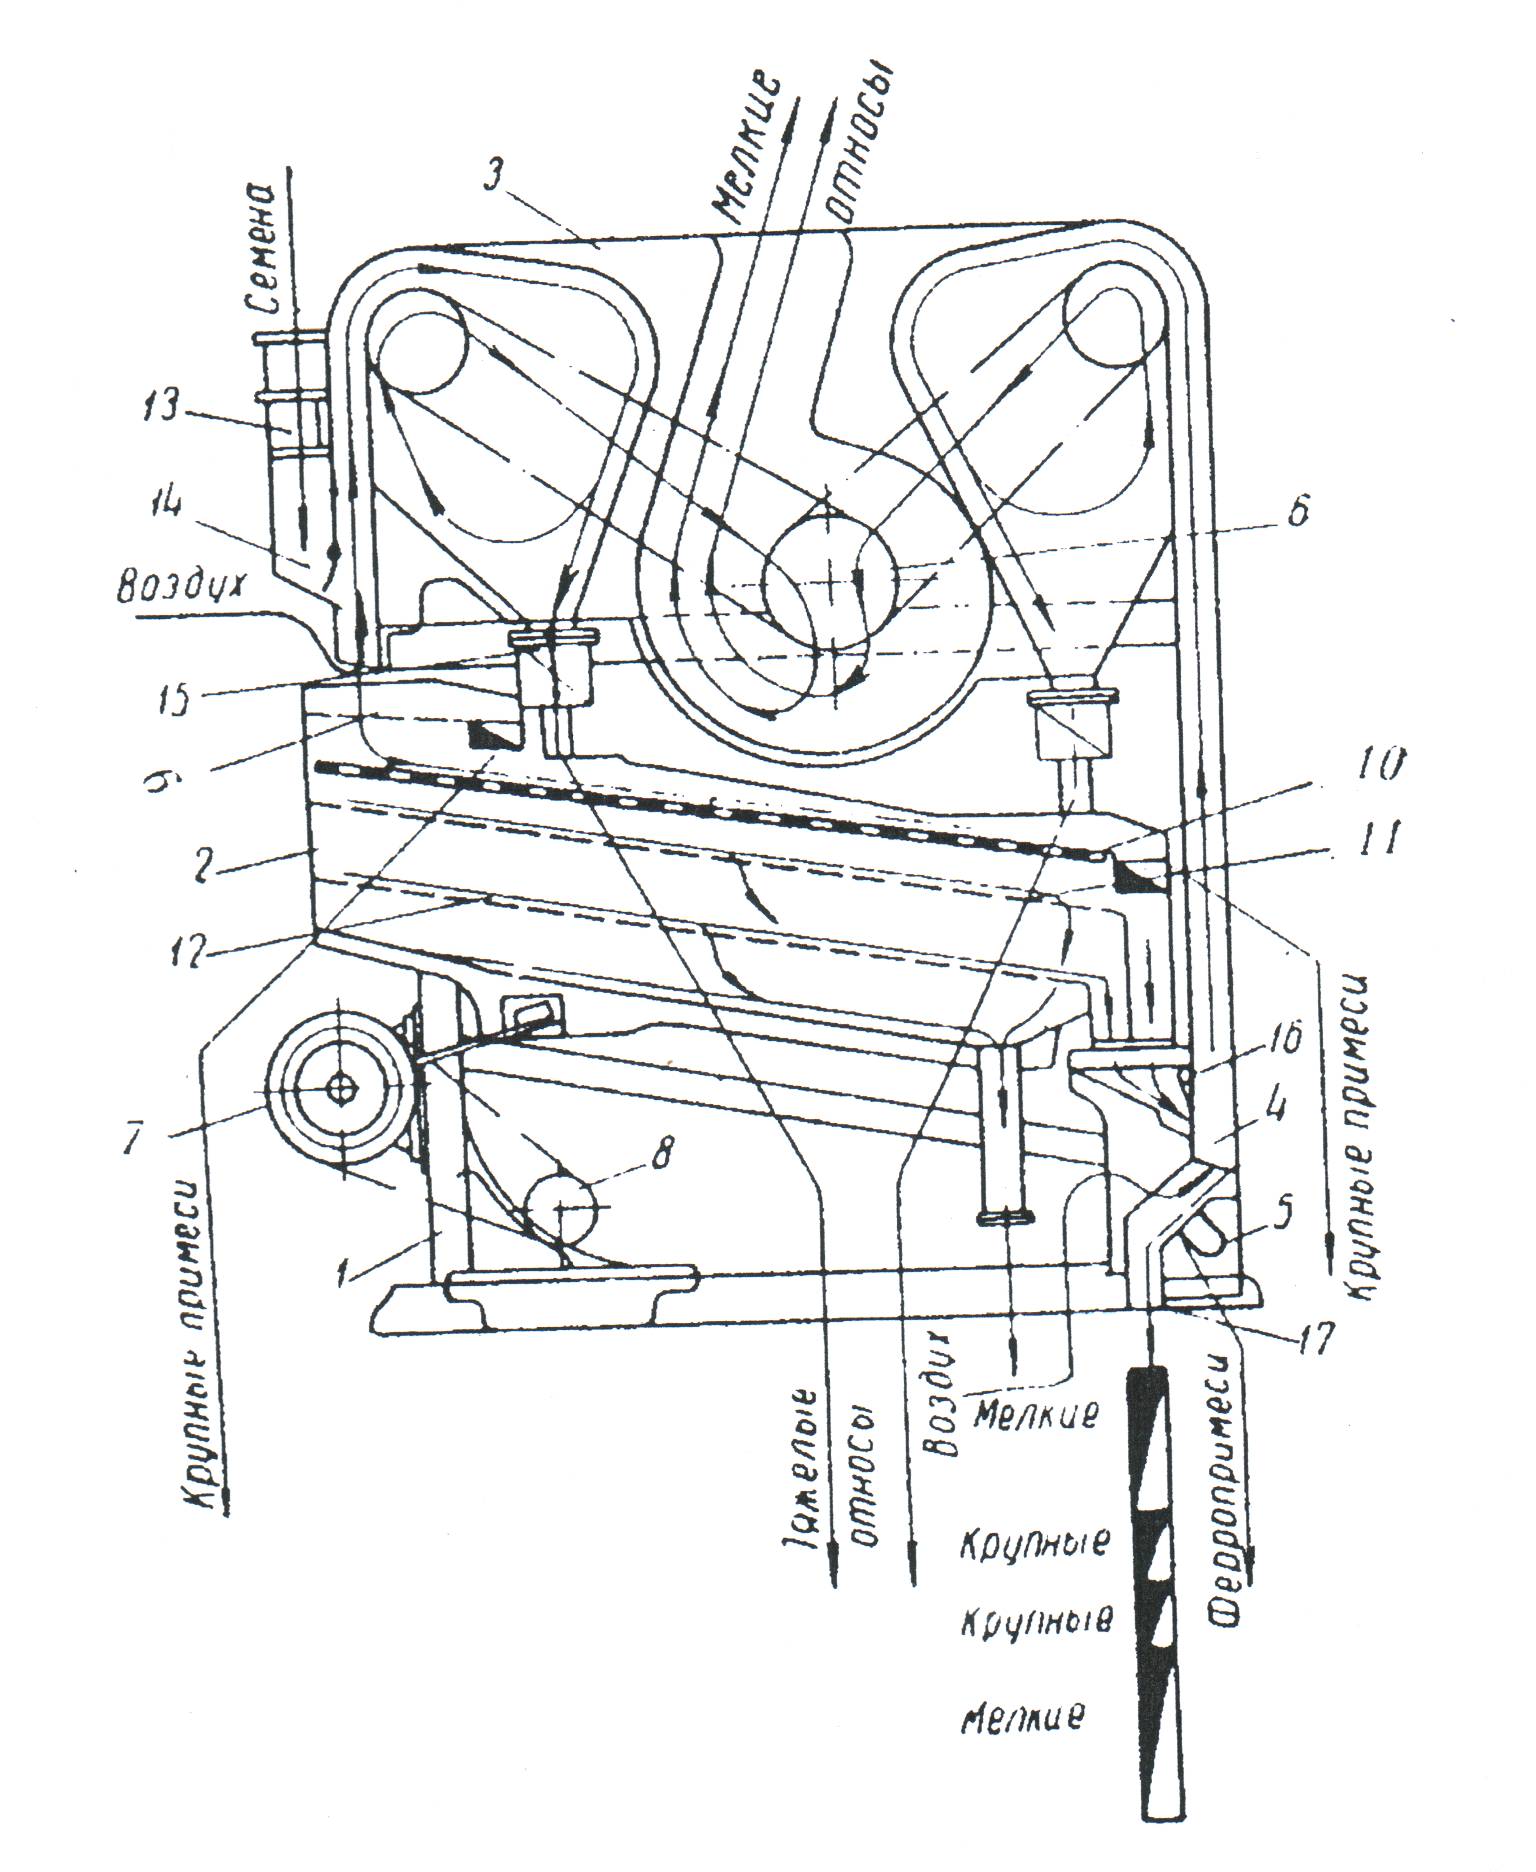
Рис. 4.1. Схема сепаратора ПДП-10
Принцип дії сепаратора наступний. Насіння потрапляє в приймальні коробки 13 сепаратора. Завантажувальні клапани 14 під дією ваги насіння відкриваються, і насіння рівномірним потоком падає в канал першої продувки. Повітря пронизує насіння та відносить з нього легкі домішки. Домішки, що відокремлюються осідають в першій половині аспіраційної камери 3 та падають в коливальний похилий лоток 15, котрий виводить їх на зовні. Повітря звільнене від крупних домішок, з камери по повітропроводу потрапляє в вентилятор першої продувки і з нього направляється в фільтр чи циклон. На підситку 9 сходом відбираються крупні домішки з насіння, а проходом – насіння, що направляється далі на розвантажувальні сита 11, з яких сходом іде більш крупніше насіння. Проходом насіння потрапляє на підсівні сита 12. Схід з розвантажувальних сит, представляє собою крупне насіння, виводиться з сепаратора окремо від дрібного. Підсівне сито відділяє від насіння дрібні домішки, мінеральні домішки, котрі збираються на піддоні кузова та виводяться з нього по лотку.
Очищене насіння, переборовши опір випускного клапана 16, потрапляє до каналу другої продувки, звідки легкі домішки, котрі відносяться з насіння повітряним потоком, осідають в другій половині аспіраційної камери 3, а повітря подається у вентилятор звідки в пилезбірник. Потік очищеного насіння проходить через них, звільнюючись від металомагнітних домішок, котрі знімаються та відводяться на зовні. Очищене насіння після цього подають в канал 17 та виводиться з сепаратора. [1]
Технічна характеристика сепаратора ПДП-10
Продуктивність добова, т/добу 150
Продуктивність змінна, т/зміну 50
Кількість електродвигунів, шт. 1
Потужність електродвигуна, кВт 4,5
За даними табл. 4.1 визначаємо необхідну кількість сепараторів для очищення насіння, за формулою:
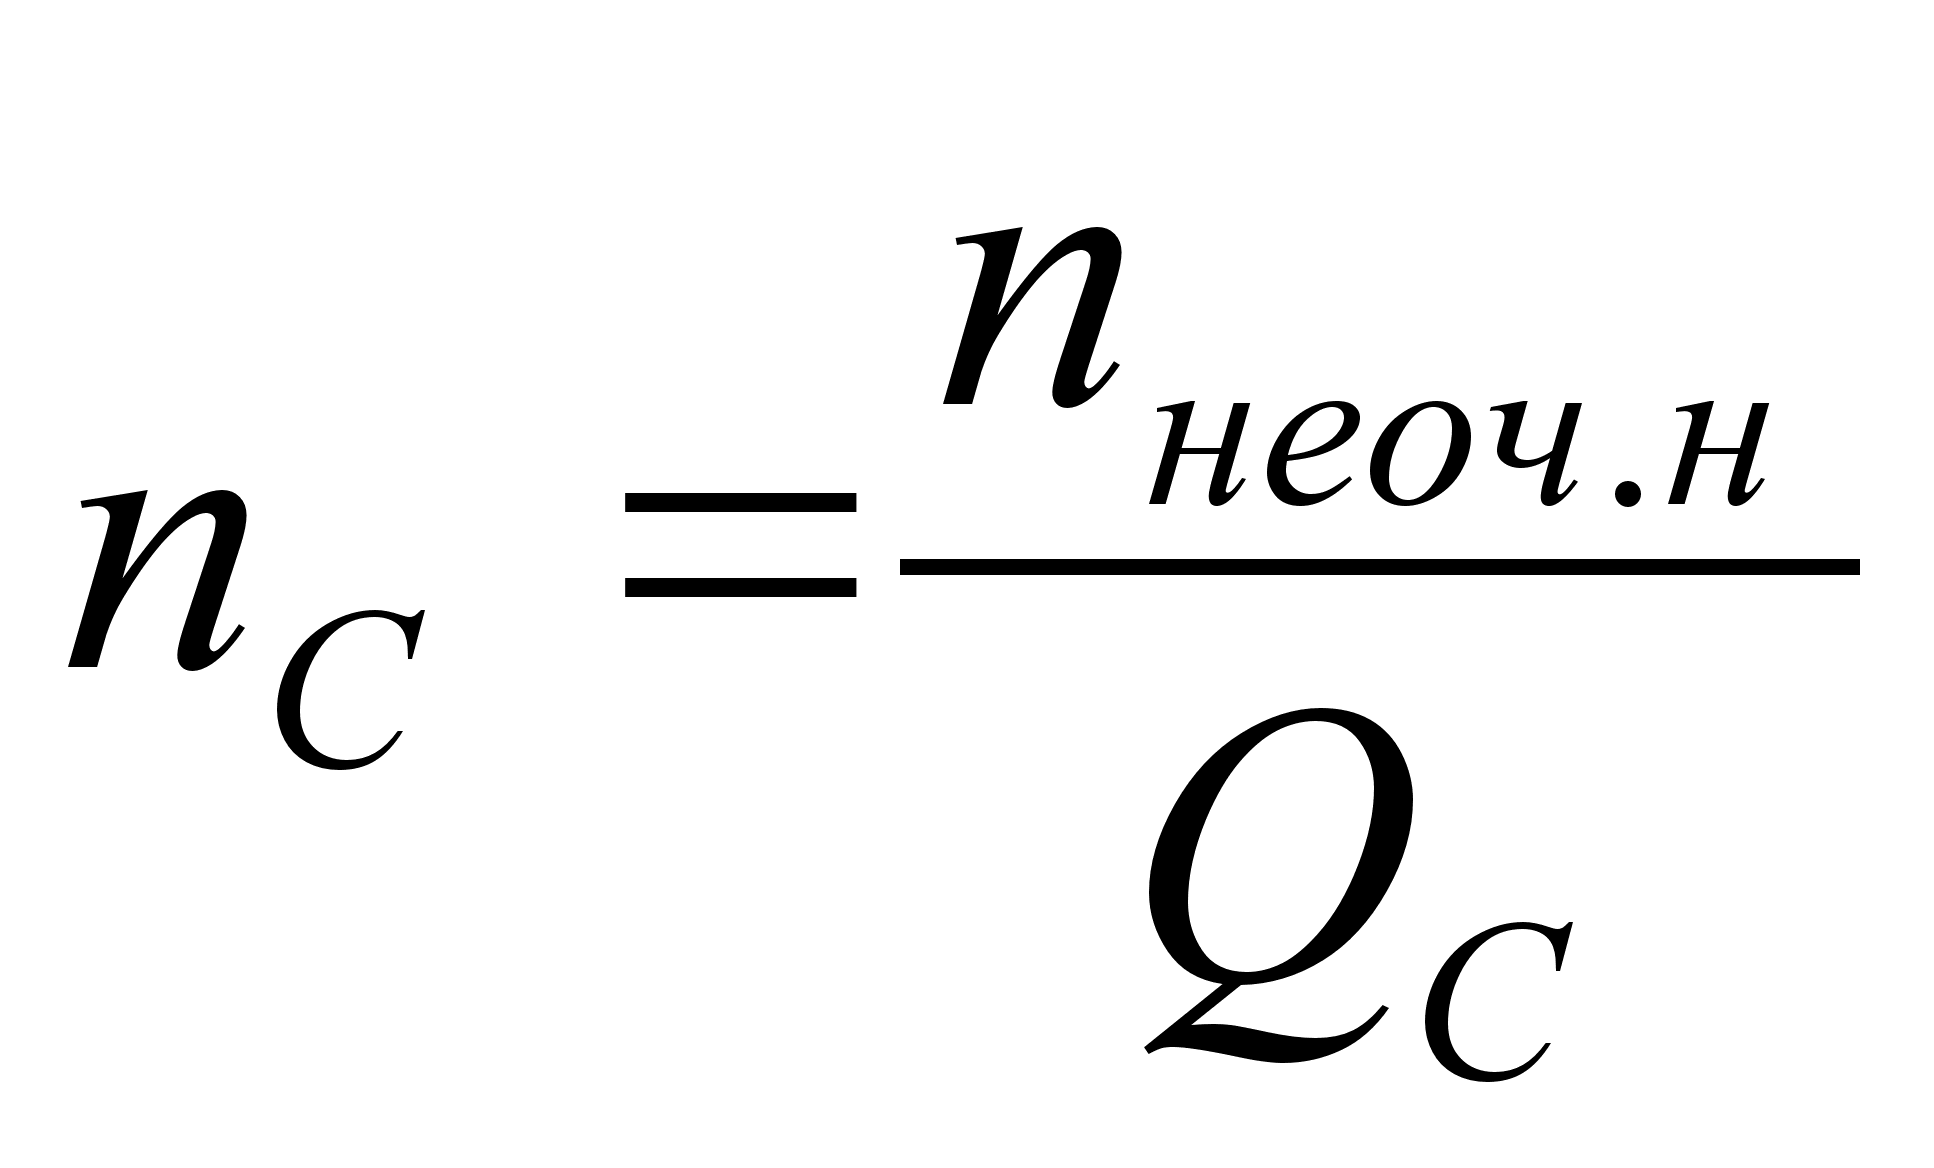 шт., (4.2)
де, пнеоч.н – кількість насіння яке подається на очистку. пнеоч.н=9561 кг.
QC – продуктивність сепаратора, змінна. QC=50000 кг/зміну.
Звідки,
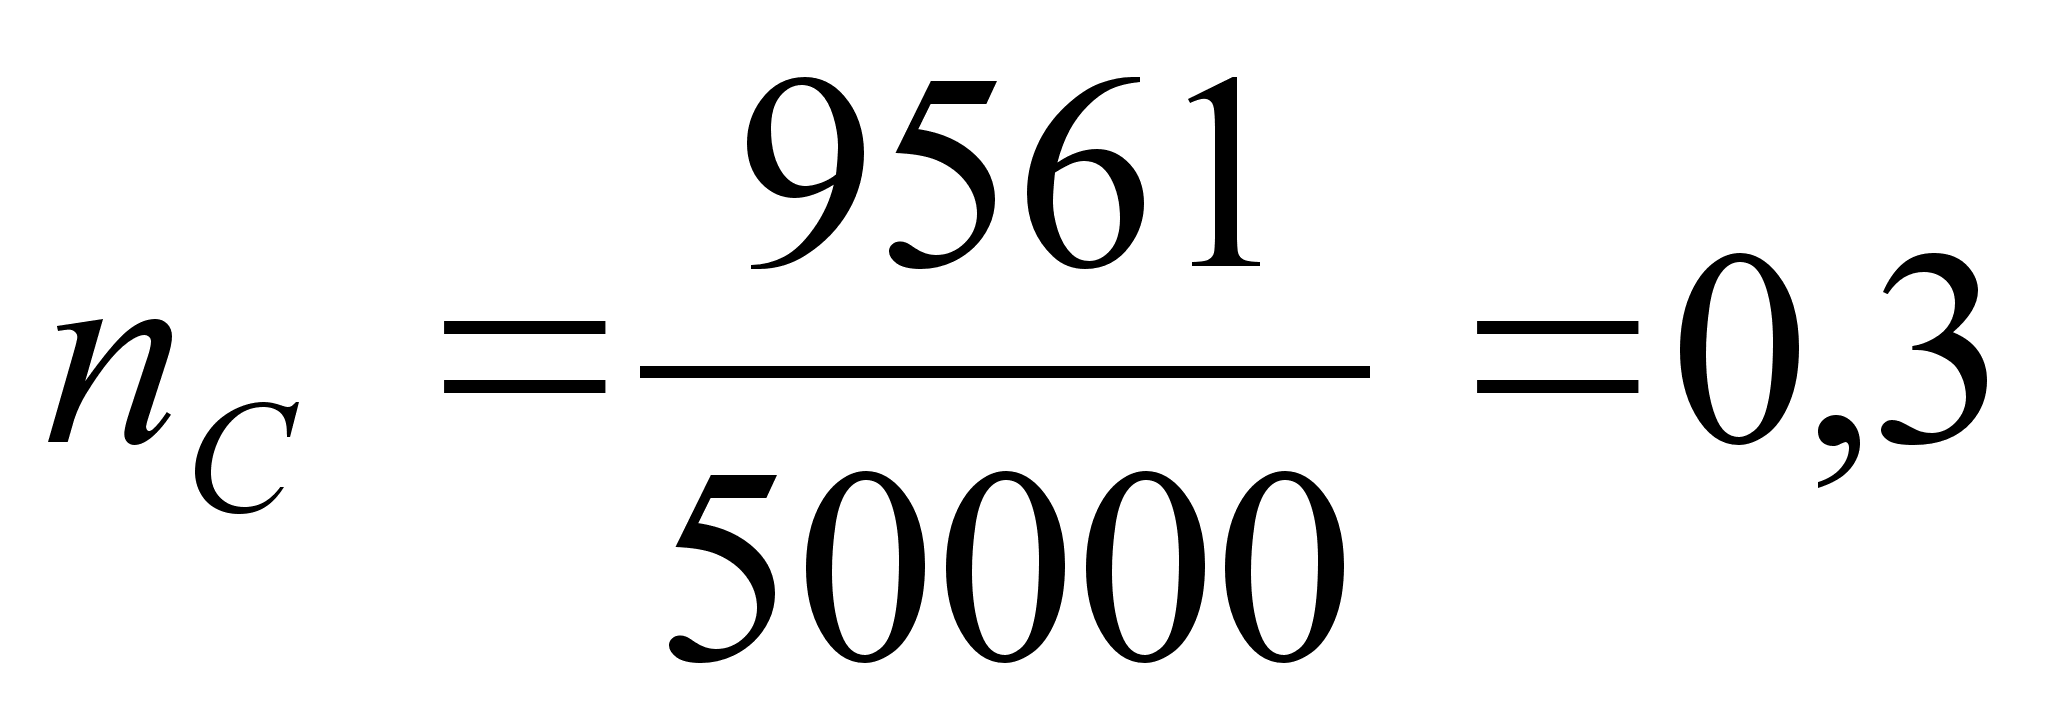
Отже, приймаємо один сепаратор марки ПДП-10.
4.2.2 Обладнання для сушки насіння соняшника
Обладнання для сушки підбирати не будемо, так як на переробку соняшник доставляється з оптимальною вологістю, а при необхідності сушка його проводиться на сушилах які встановлені на території центрального складу господарства, де проводиться сушка не тільки насіння соняшника, а і всіх зернових культур, що вирощуються в господарстві.
4.2.3 Обладнання для обрушування насіння
Для обрушування насіння соняшника використовують різні машини, а саме насіннєрушки типу МНР, відцентрові насіннєрушки А1-МРЦ, та дискові лущильники.
На дискові лущильники уваги звертати не будемо так, як вони більше підходять для обрушування хлопкового насіння. А серед насіннєрушок МНР та А1-МРЦ більш вдалою для технологічної лінії, що проектується є насіннєрушка типу МНР, тому, що вона має продуктивність 50 т/добу, ще одним недоліком відцентрової насіннєрушки є велика потужність електродвигуна, яка складає 28 кВт, а потужність електродвигуна в МНР – 5,1 кВт. [1]
Схема насіннєрушки типу МНР Приведена на рис. 4.2.
Розглянемо будову та принцип дії насіннєрушки типу МНР. Бічева насіннєрушка складається з чотирьох основних вузлів: живильного пристрою, бічевого барабану, деки та корпуса.
До складу живильного пристрою входять: живильний бункер 4, рифлений валик 3 та регулювальна заслінка 2.
Конструкція бичевого барабану представляє собою вал з закріпленими на ньому трьома дисками 10 зі ступицями та 16 стійками 5 бичів. Жорсткість дисків забезпечується привареними з обох боків ребрами 7. на зовнішній кромці кожного диску приварено 16 пар уголків 6 під кутом 55о до вісі. До цих уголків болтами прикріплені 16 пар бичів 8. бичі виготовлені з полосової сталі товщиною 12 – 12 мм. Бічевий барабан встановлений в машині горизонтально в підшипниках і обертається з частотою 550– 630 об/хв.
Биче вий барабан зовні з боку на дузі 110о окружений хвилястою поверхнею, яка називається декою 1.
Бічева насіннєрушка працює наступним чином. Насіння потрапляє в живильний бункер де валиком рівномірно розподіляється по ширині робочої зони. Потік насіння, котрий регулюється заслінкою, потрапляє на похилу площину в живильному бункері і далі потрапляє на бичі барабана що обертається.
При достатній швидкості обертання бічевого барабана 23 – 27 м/с, сила удару бичів об насіння забезпечує їх обрушення. Так як окремі насінини відрізняються між собою властивостями, а саме міцністю, то для деякої частини насіння сила удару недостатня для обрушування, а для решти насіння вона занадто велика, що проходить не тільки руйнування шпор лузги, але і руйнування ядра.
Після удару бичами утворюється рушанка (суміш ядер, лузги, цілого насіння та січки ядра) відкидається на деку багаторазово, із-за пружності насіння при ударі. Таким чином рушанка б’ється об деку, і при цьому проходить обрушування цілого насіння та руйнування ядер. Частини рушанки, відскакують після удару від деки, потрапляють знову на бичі бічевого барабану що обертається. Далі цей процес повторюється багаторазово. [1]
За даними табл. 4.2 підраховуємо необхідну кількість насіннєрушок за формулою:
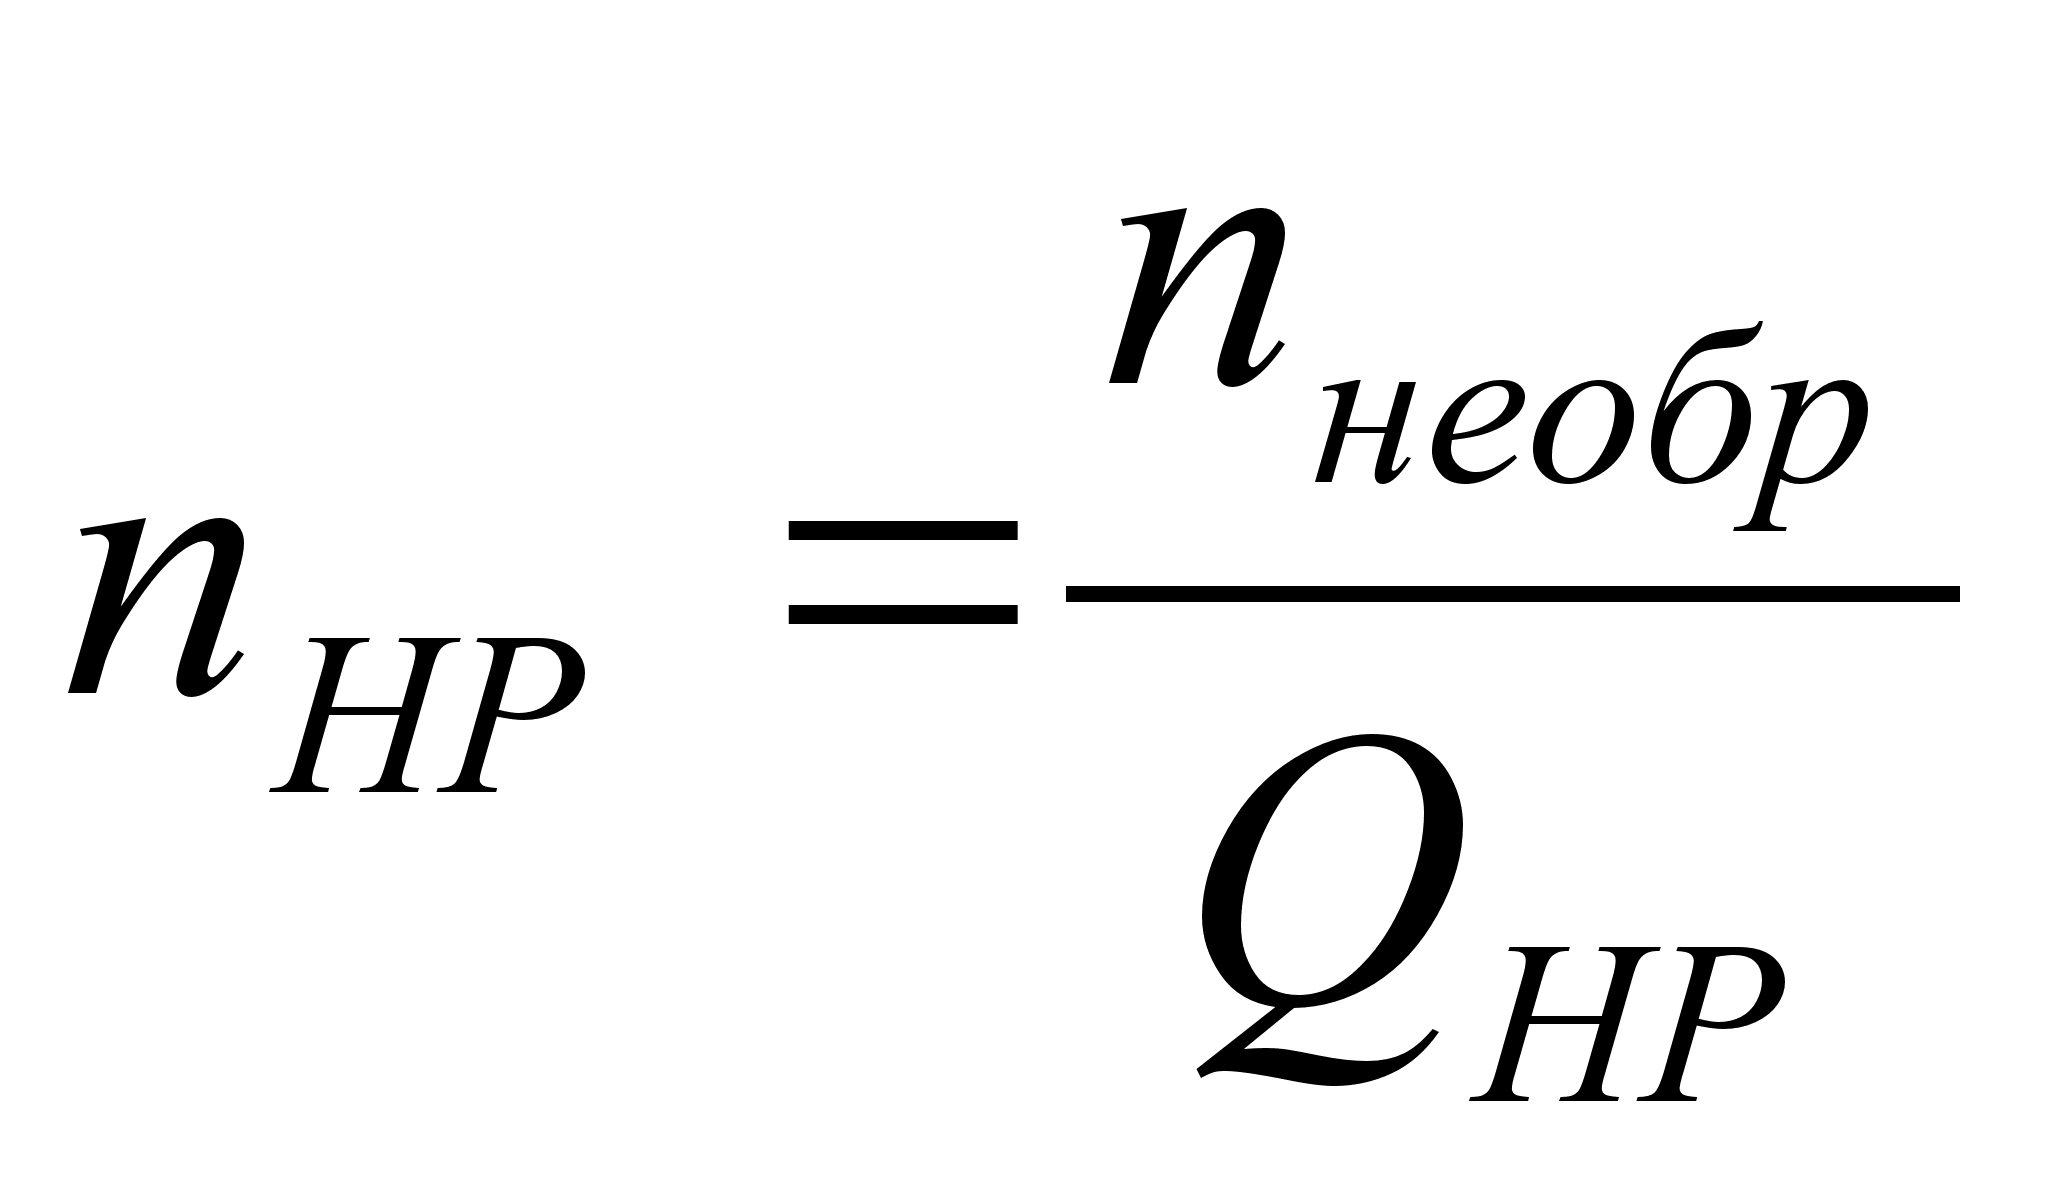 ,
шт. (4.3)
де, пнеобр – кількість насіння, що подається на обрушування. пнеобр=8701 кг.
QНР – змінна продуктивність насіннєрушки. QНР=20000 кг/зміну.
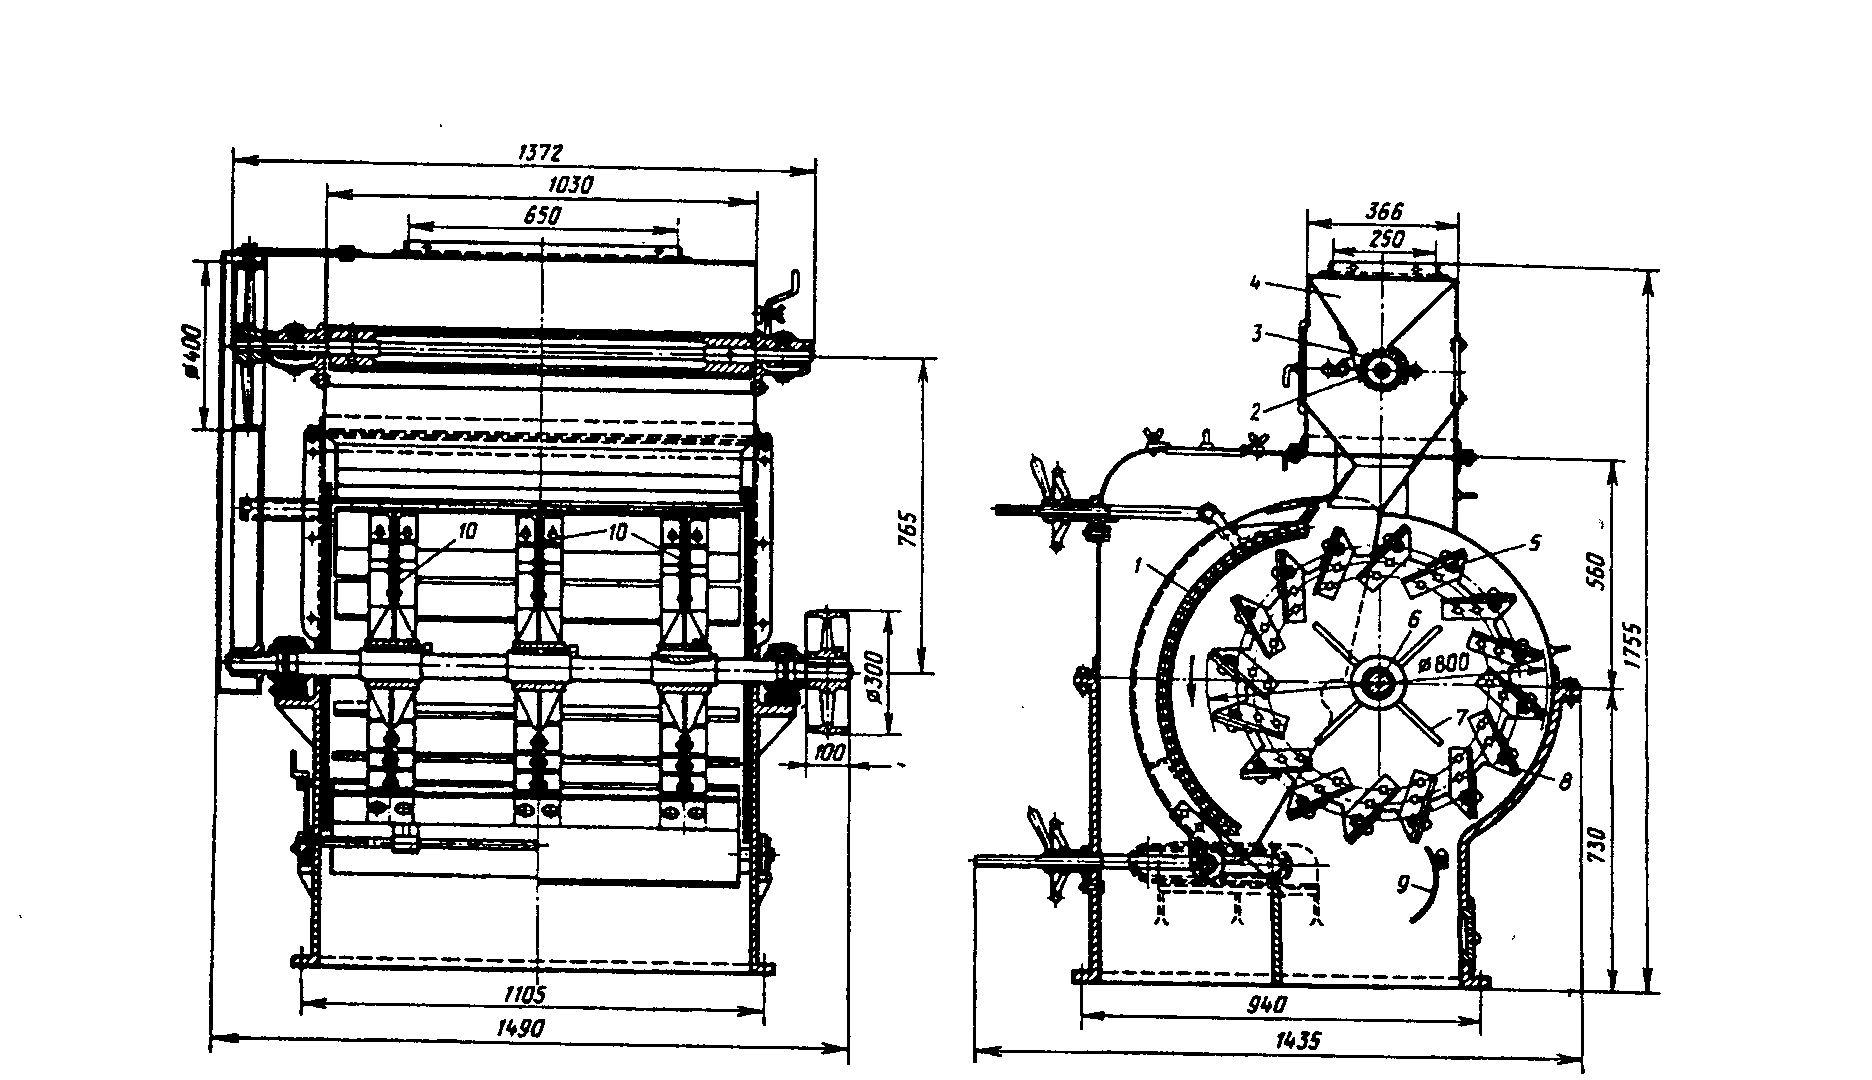
Рис. 4.2. Схема насіннєрушки МНР
Звідки,
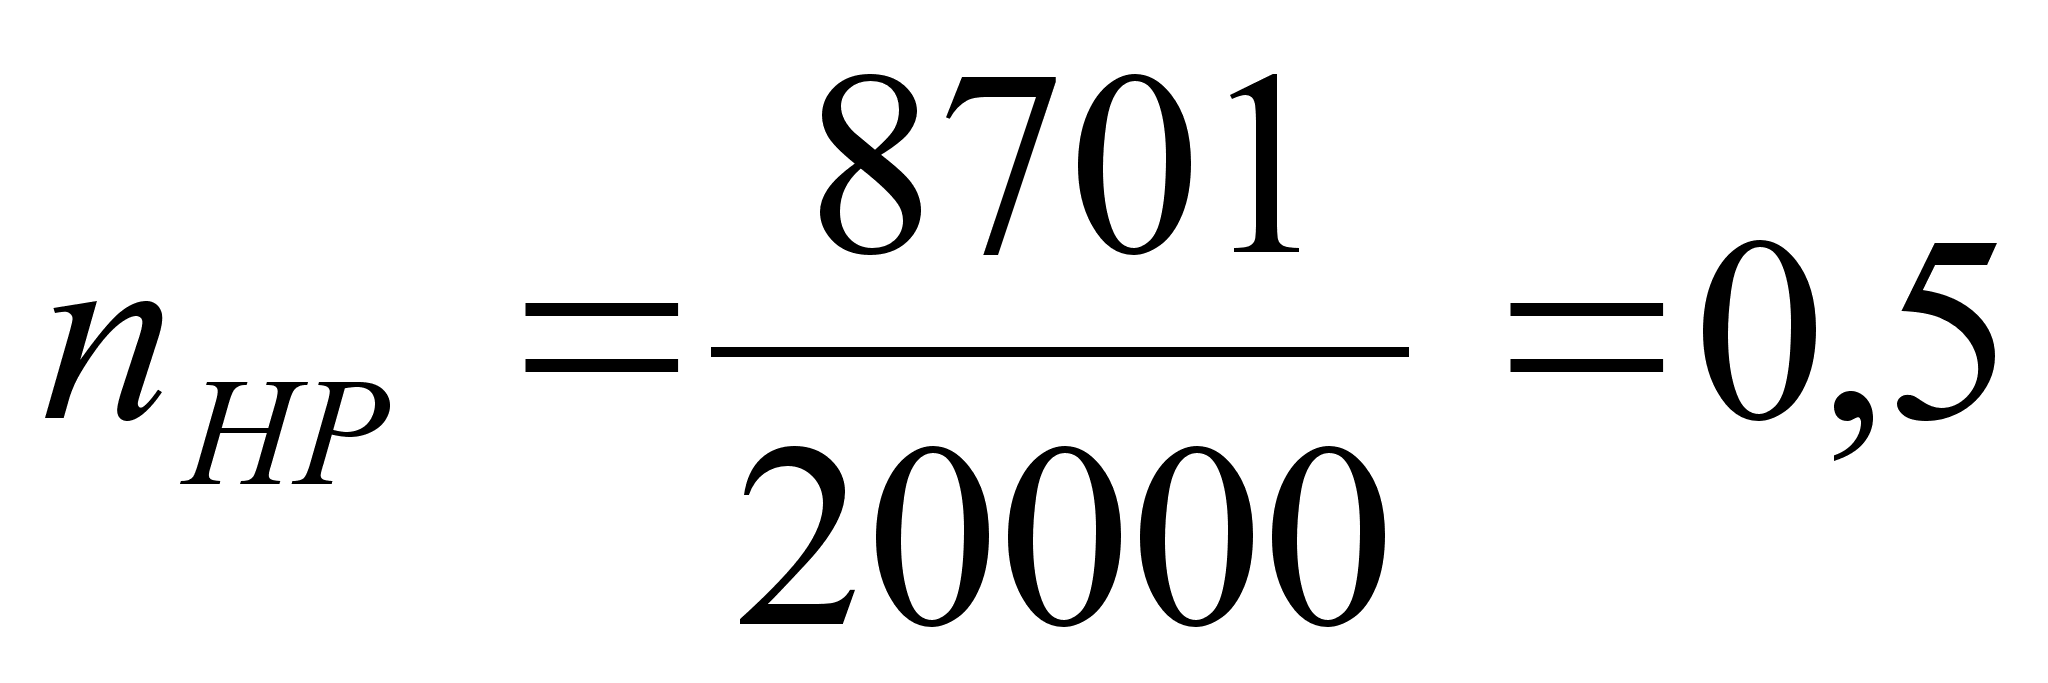
Отже, приймаємо одну насіннєрушку МНР.
Технічна характеристика насіннєрушки МНР
Продуктивність добова, т/добу 50 – 60
Продуктивність змінна, т/зміну 20
Потужність, кВт 5,1
Маса, кг 1380
4.2.4 Машини для розділу рушанки
Призначення технологічної операції розділу рушанки є отримання самостійних технологічних потоків:
лузги, відділення якої як відходу виробництва пов’язане зі зниженням втрат олії;
ядра, яке потрібне в подальшому процесі переробки з метою видалення олії;
недоруша, що направляється на додаткове обрушування.
В наш час отримали розповсюдження два типи машин:
– машини, що розподіляють рушанку по розмірам на решетах, а потім в повітряному потоці по аеродинамічним властивостям (аспіраційні насіннєвійки використовуються при розділі рушанки насіння соняшника);
– машини, що розділяють рушанку на решетах з різним рухом (підвісні струшувачі та біттер-сепаратори – при розділі рушанки насіння хлопчатника).
Судячи з вище сказаного можна зробити висновок, що оптимальним варіантом буде аспіраційна насіннєвійка М2С-50.
Схема аспіраційної насіннєвійки М2С-50 зображена на рис. 4.3.
Вона складається з двох машин: розсіву 7 та війки 25, розташованих одна під одною та з’єднаними між собою гнучкими рукавами 11.
Розсів представляє собою дерев’яний короб 5, на похило розміщених (під кутом 3 – 5о) направляючих якого знаходиться три ряди рухомих решет 10. короб розділений на дві половини поздовжньою вертикальною перегородкою і відповідно на кожному ряді по дві одинакові видвижні решета. Під кожним решетом розташовані піддони 4 з різними кришками для збору та транспортування частин, що пройшли через решета.
Розсів підвішують на чотирьох тросах 8 до сталевої рами над війкою. Зверху розсіву встановлена приймальна коробка 6 з гнучким рукавом для подачі рушанки, а знизу розсіву з протилежної сторони кріпляться 6 гнучких рукавів для передачі отриманих в розсіві фракцій в канали аспіраційної війки.
В центрі розсіву на його верхній кришці встановлений привідний пристрій 9, який складається з вертикального валу, двох балансирів та шківа.
З низу корпуса війки є три конуса 16, 18, 24 з автоматичними клапанами 17, 19, 23.
Кожен з шести клапанів війки має шиберний механізм 3 регулювання швидкості повітряного потоку, вони встановлені перед вентилятором.
В середині корпуса війки розташовані решітки 20 та дві перегородки 21 для аеродинамічної дії на потік повітря з метою виділення з потоку се паруючої рушанки. [1]
За даними табл. 4.2 визначаємо необхідну кількість насіннєвійок за формулою:
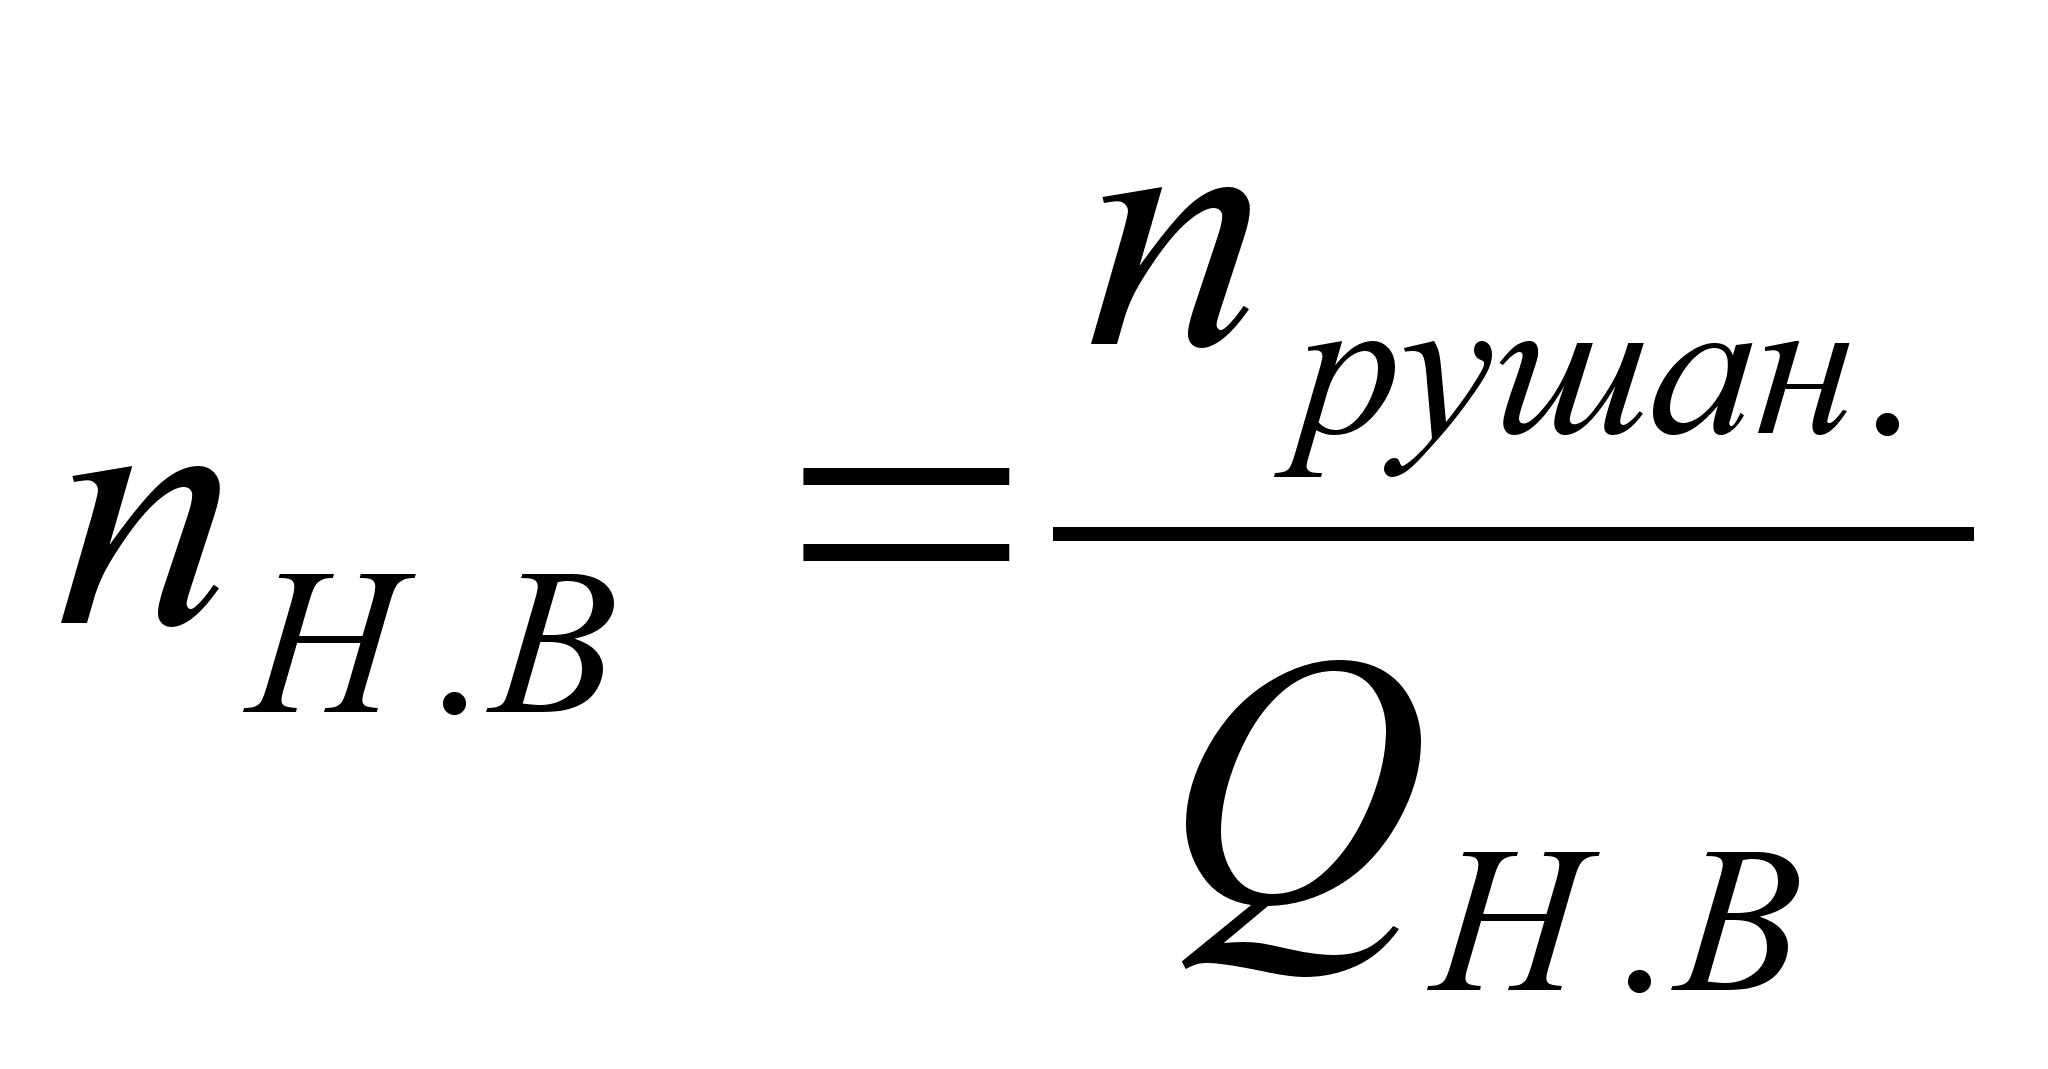 ,
шт. (4.4)
де, прушан. – кількість рушанки. прушан.=8614 кг.
QН.В – продуктивність насіннєвійки за зміну. QН.В=17000 кг/зміну.
Звідси,
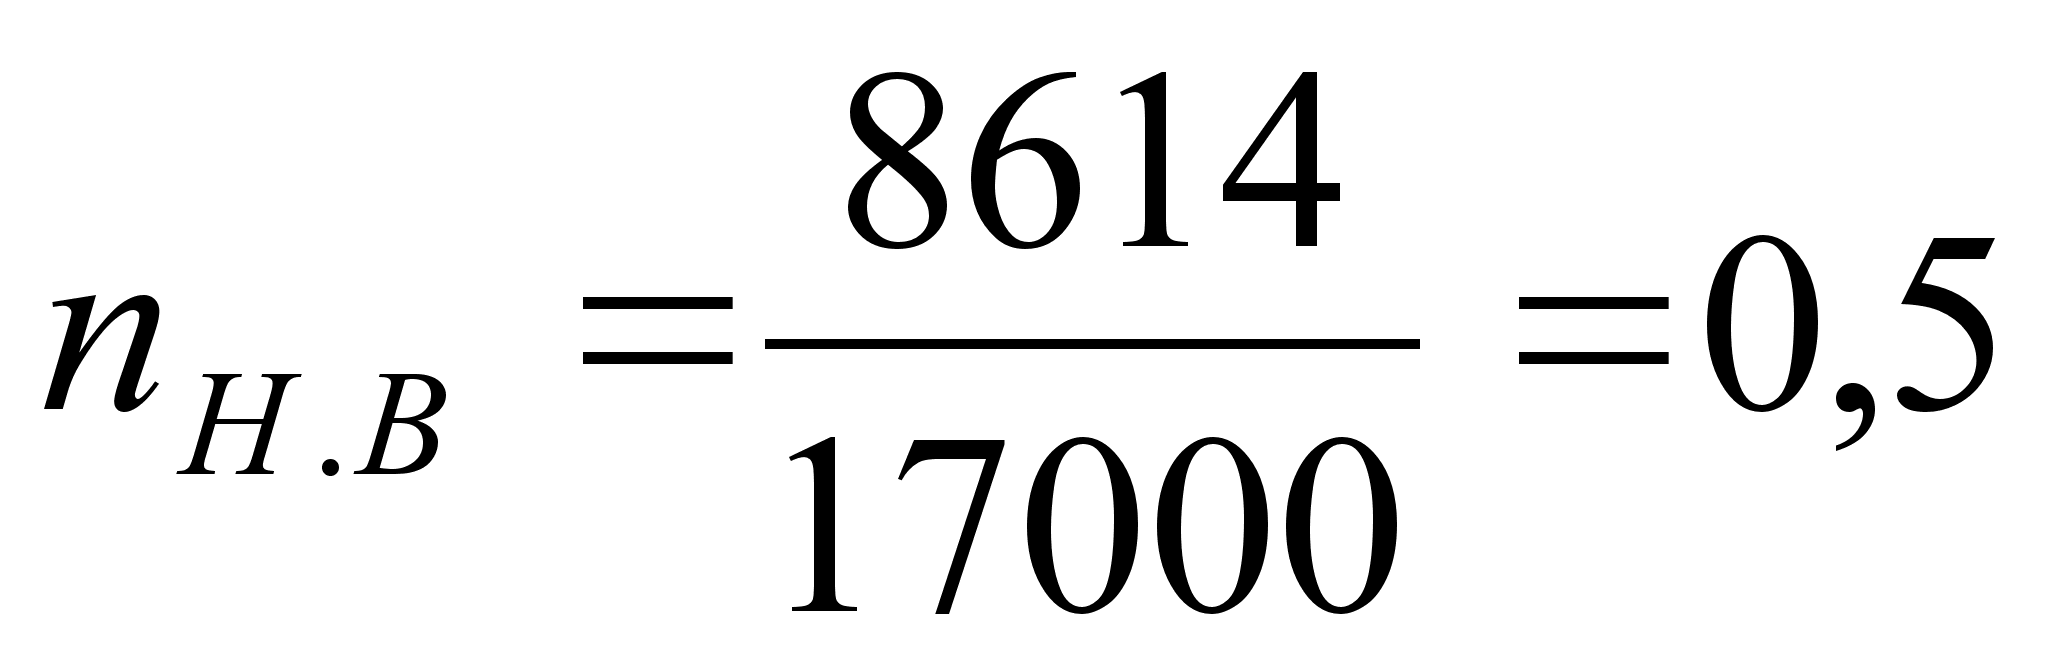
Отже, приймаємо одну аспірацій ну насіннєвійку М2С-50.
Технічна характеристика аспіраційної насіннєвійки М2С-50
Продуктивність добова, т/добу 50
Потужність, кВт 6
Маса, кг 3177
4.2.5 Машини для подрібнення насіння і ядра
Для якісного пресування та більшого виходу олії насіння необхідно подрібнити, ля цього використовують вальцеві станки марок ВС-5 та Б6-МВА, але найбільш розповсюдженим на олійних підприємствах малої
потужності є ВС-5, його продуктивність складає 60 т/добу, що значно менша за продуктивність Б6-МВА – 100 т/добу. Отже для технологічної лінії, що проектується більше буде підходити п’ятивальцевий станок ВС-5.
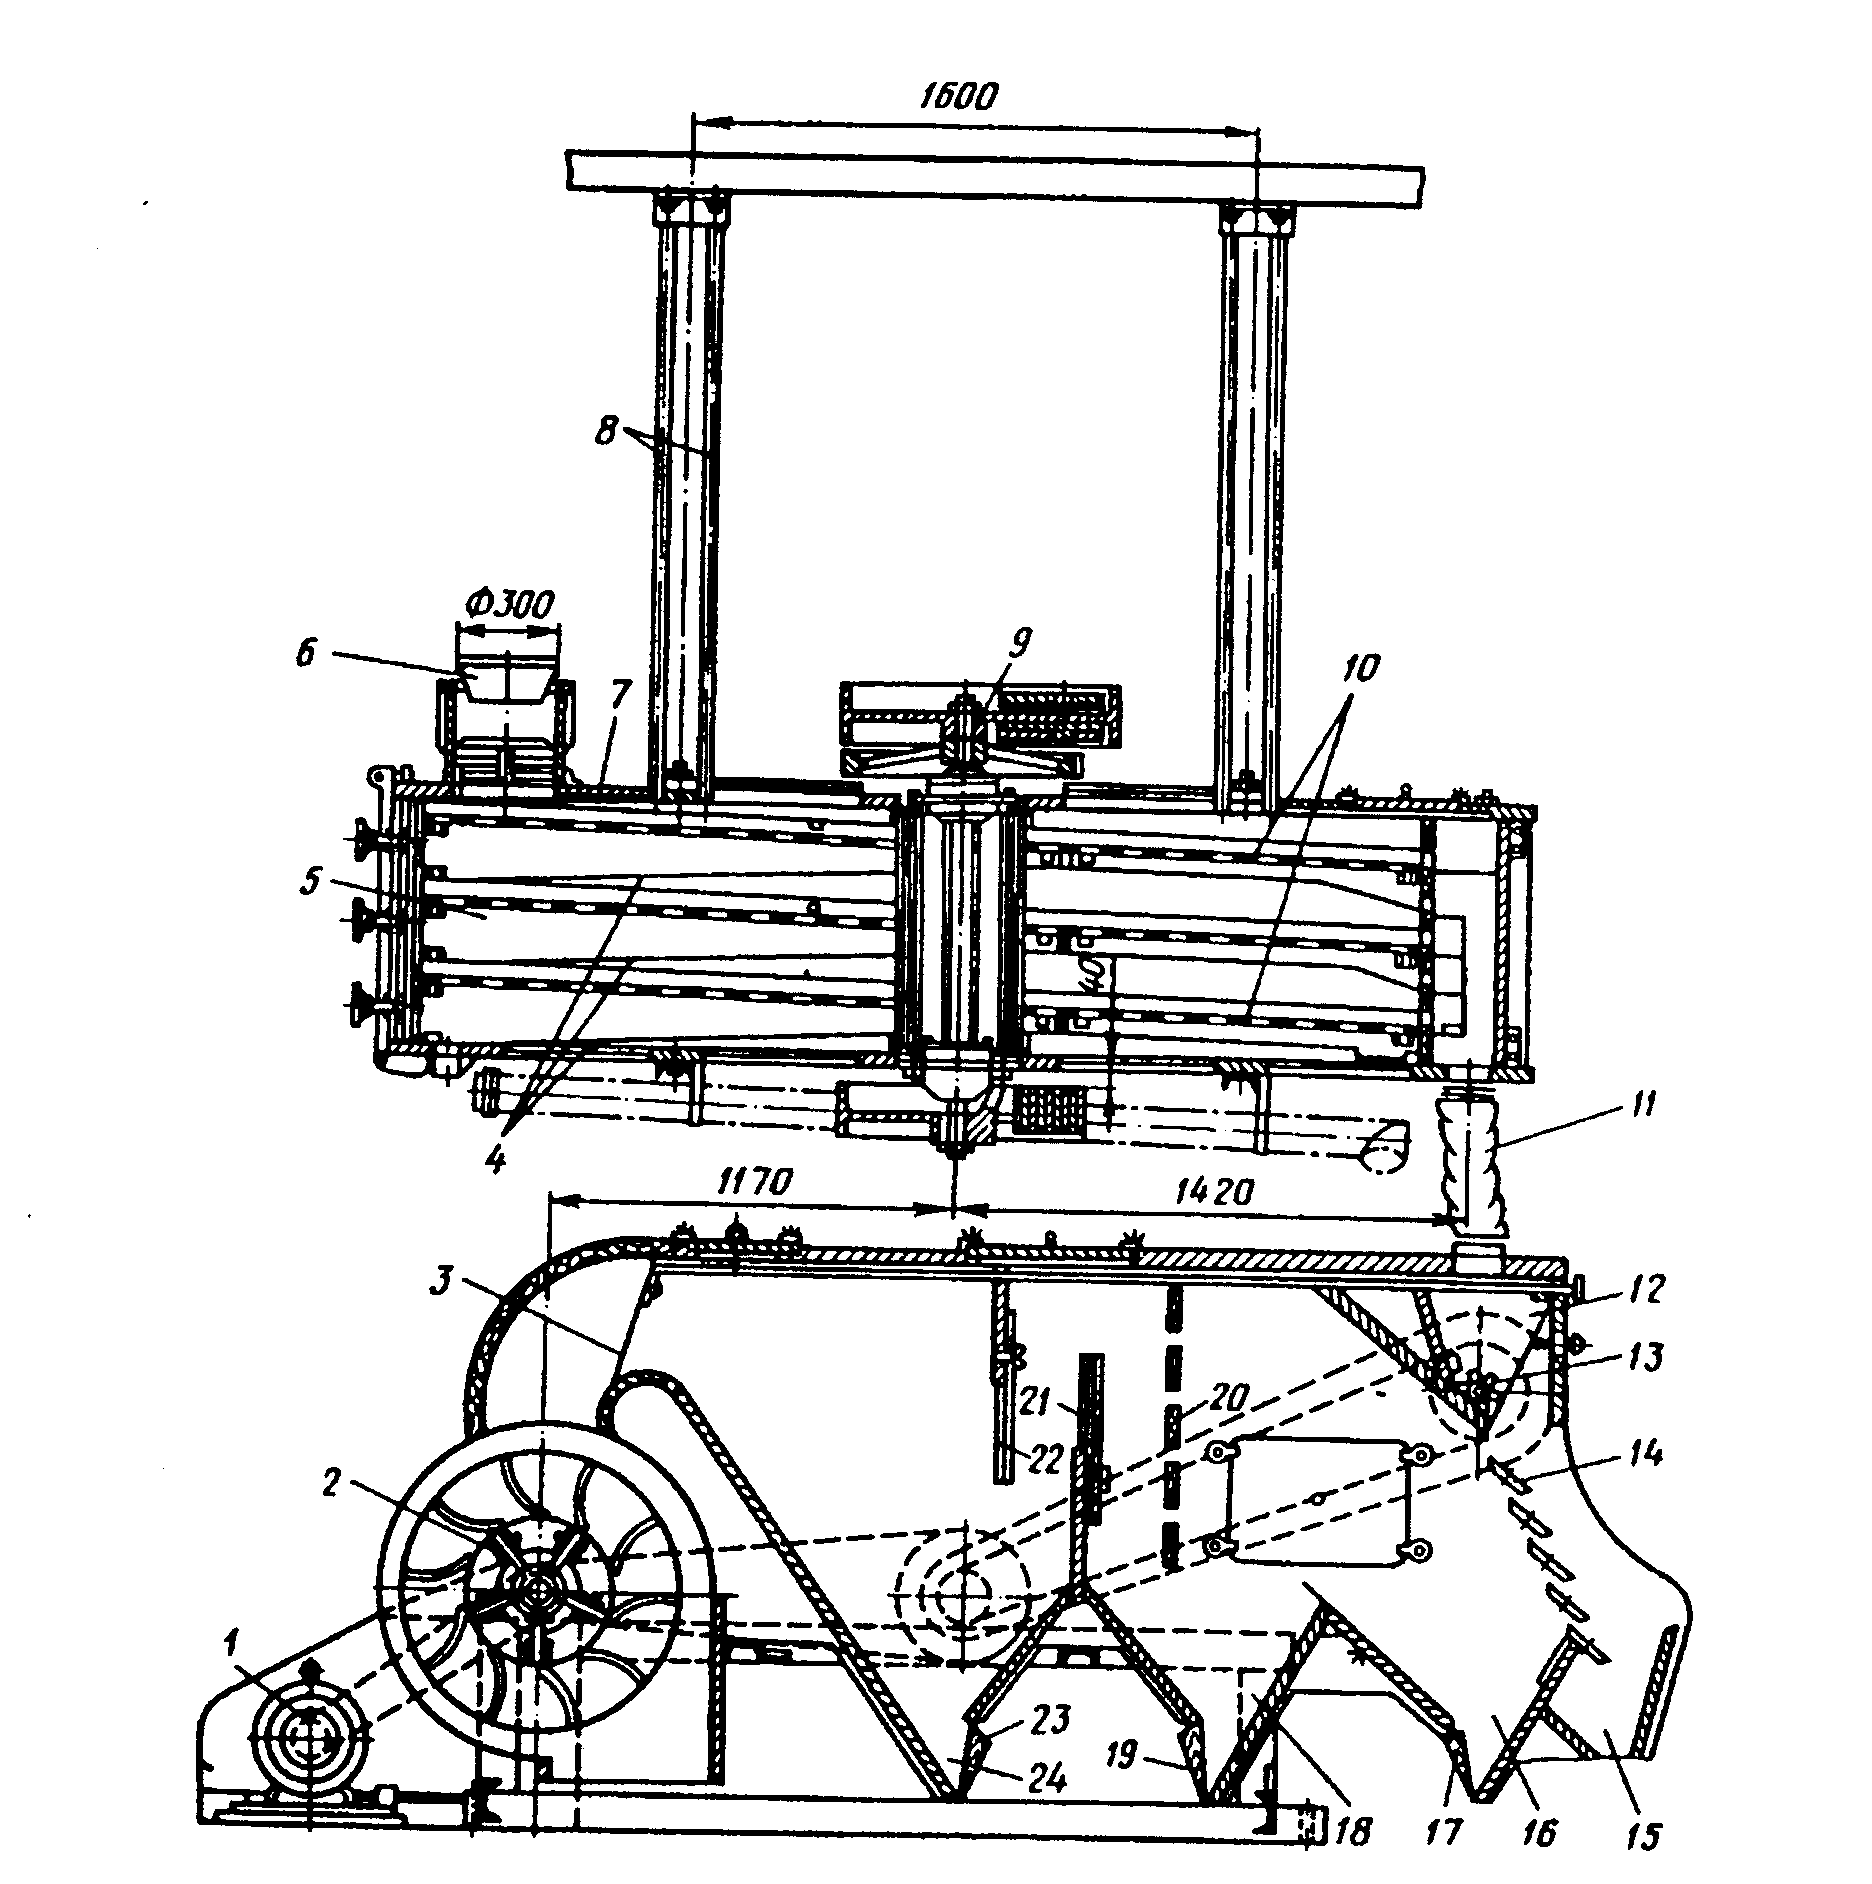
Рис. 4.3. Схема аспіраційної насіннєвійки М2С-50
Схема п’ятивальцевого станка ВС-5 приведена на рис. 4.5.
Основні робочі органи станка ВС-5 – п’ять вальців 3 з білого чавуну діаметром 400 та довжиною 1250 мм, корпуса підшипників 1, що називається буксами, мають форму торця подібну до квадратної. Боковими поверхнями корпуса підшипників входять в направляючи вертикальних стійок 6 станка.
Обертання вальцям передається від електродвигуна через муфту та двоступеневий редуктор 4 з передаточним числом 6,4. Обертання від редуктора через муфту передається на нижній валець, від нього за допомогою плоско пасової передачі обертання передається третьому (середньому) та п’ятому (верхньому) вальцям. Другий та четвертий вальці обертаються за рахунок тертя з примусово обертаючимися першим, третім та п’ятим вальцями.
На валу четвертого вальця є шків, від якого за допомогою перехресної пасової передачі обертання передається на вісь живильного вальця. Вмикання обертання вальця виконується за допомогою важільного механізму, що приводе в зачеплення кулачкову муфту. Живильний валець розташований в нижній частині живильного бункера, який в свою чергу розташований у верхній частині станка.
Ядро чи насіння, що направляється на подрібнення, спочатку потрапляє в живильний бункер. З бункера, при працюючому живильному вальцю, через щілину між валиком та шибером, матеріал широкою тонкою смужкою потрапляє на щит і по його поверхні направляється в зазор між двома верхніми вальцями. Направляючи щити виготовлені з листової сталі товщиною 4–6 мм, вони вставляються в пази в стійках станка. Після першого проходу між валками матеріал подається на другий щит, направляючий його на другий прохід між четвертим та третім вальцями. Далі послідовно матеріал, що направляється щитами, проходить між третім та другим та в кінці між другим та першими вальцями. Після чого подрібнений олійний матеріал, м’ятка, подається в збірний шнек м’ятки. [1]
За даними табл. 4.2 визначаємо необхідну кількість п’ятивальцевих станків за формулою:
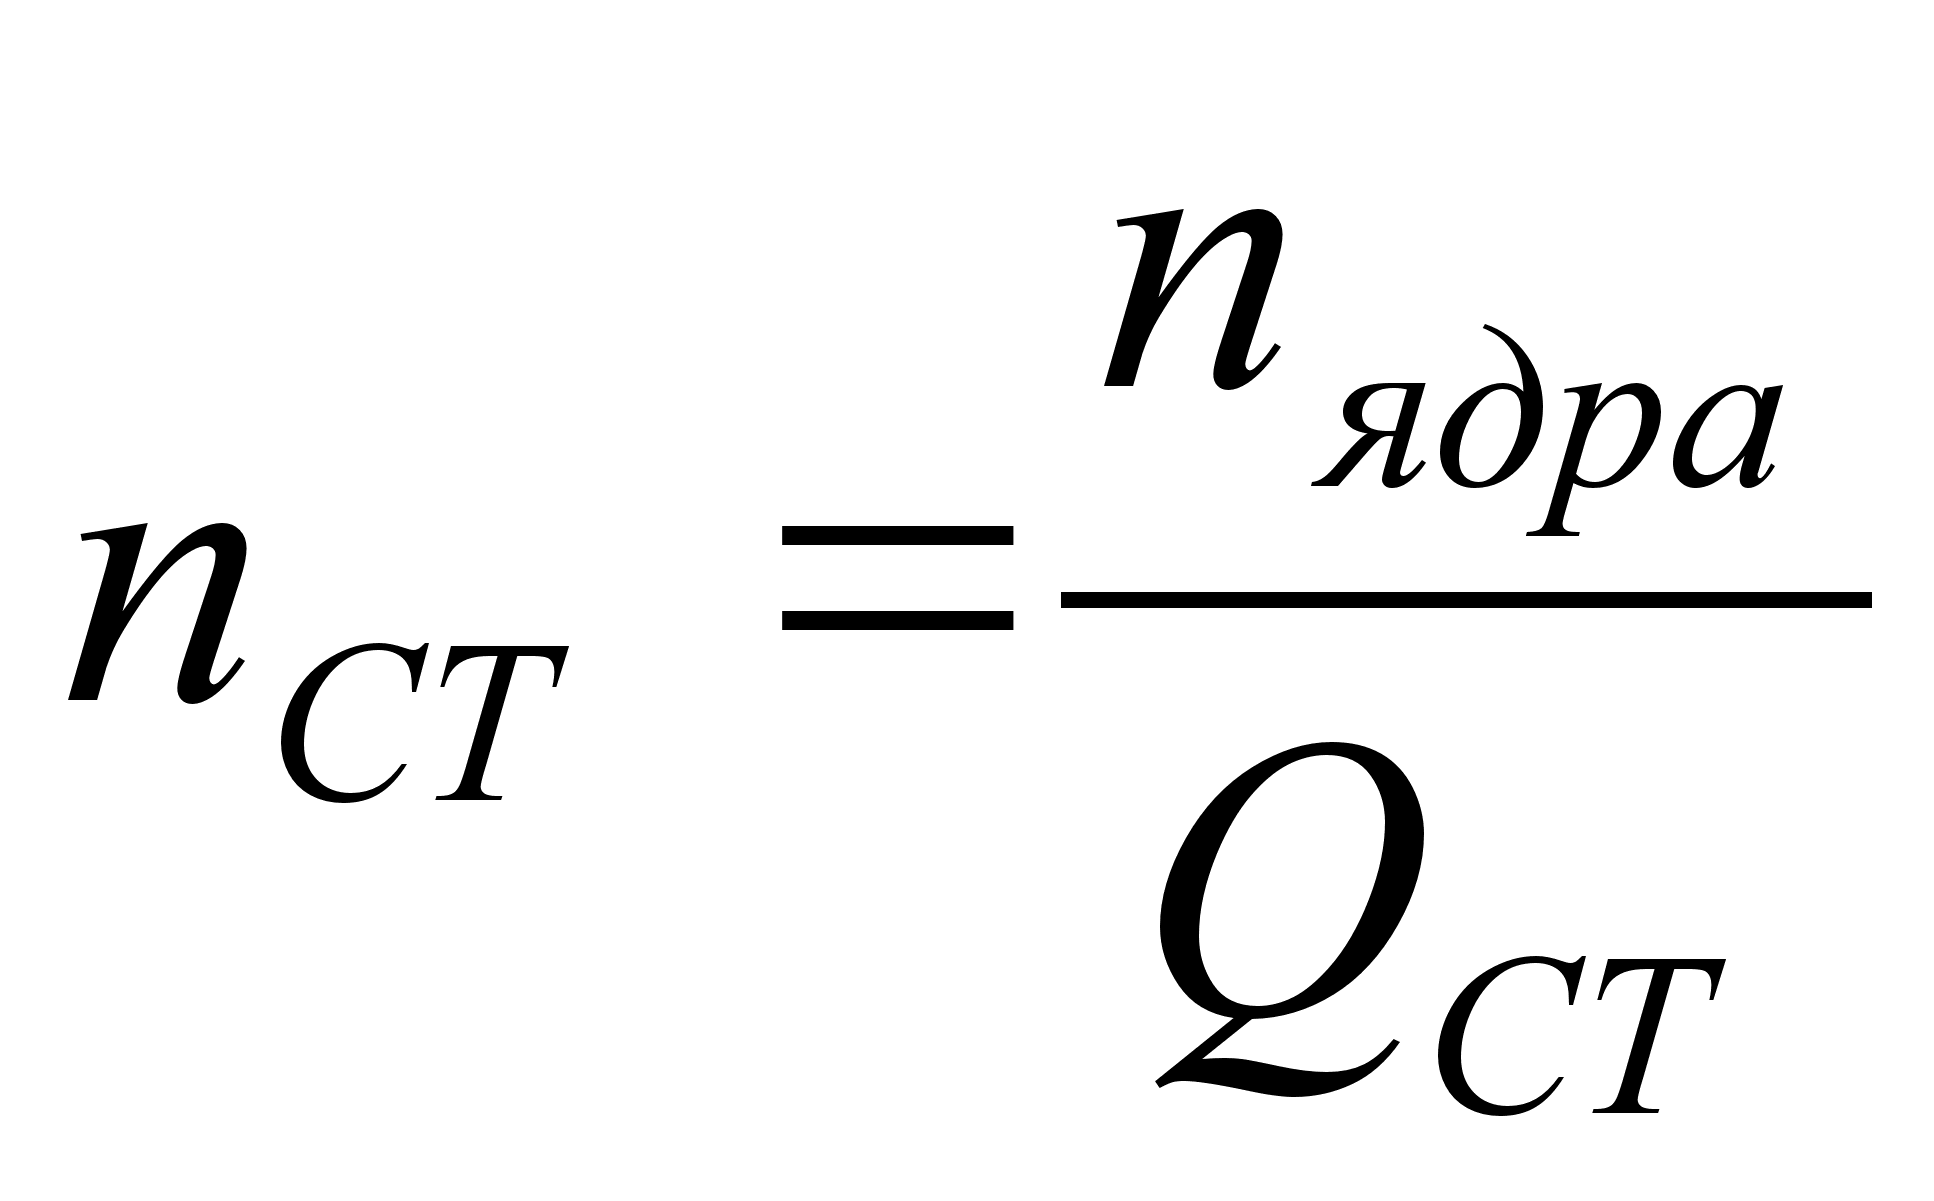 ,
шт. (4.5)
де, пядра. – кількість ядер направлених на подрібнення. пядра=7580 кг.
QСТ – продуктивність вальцевого станка за зміну. QСТ=20000 кг/зміну.
Звідси,
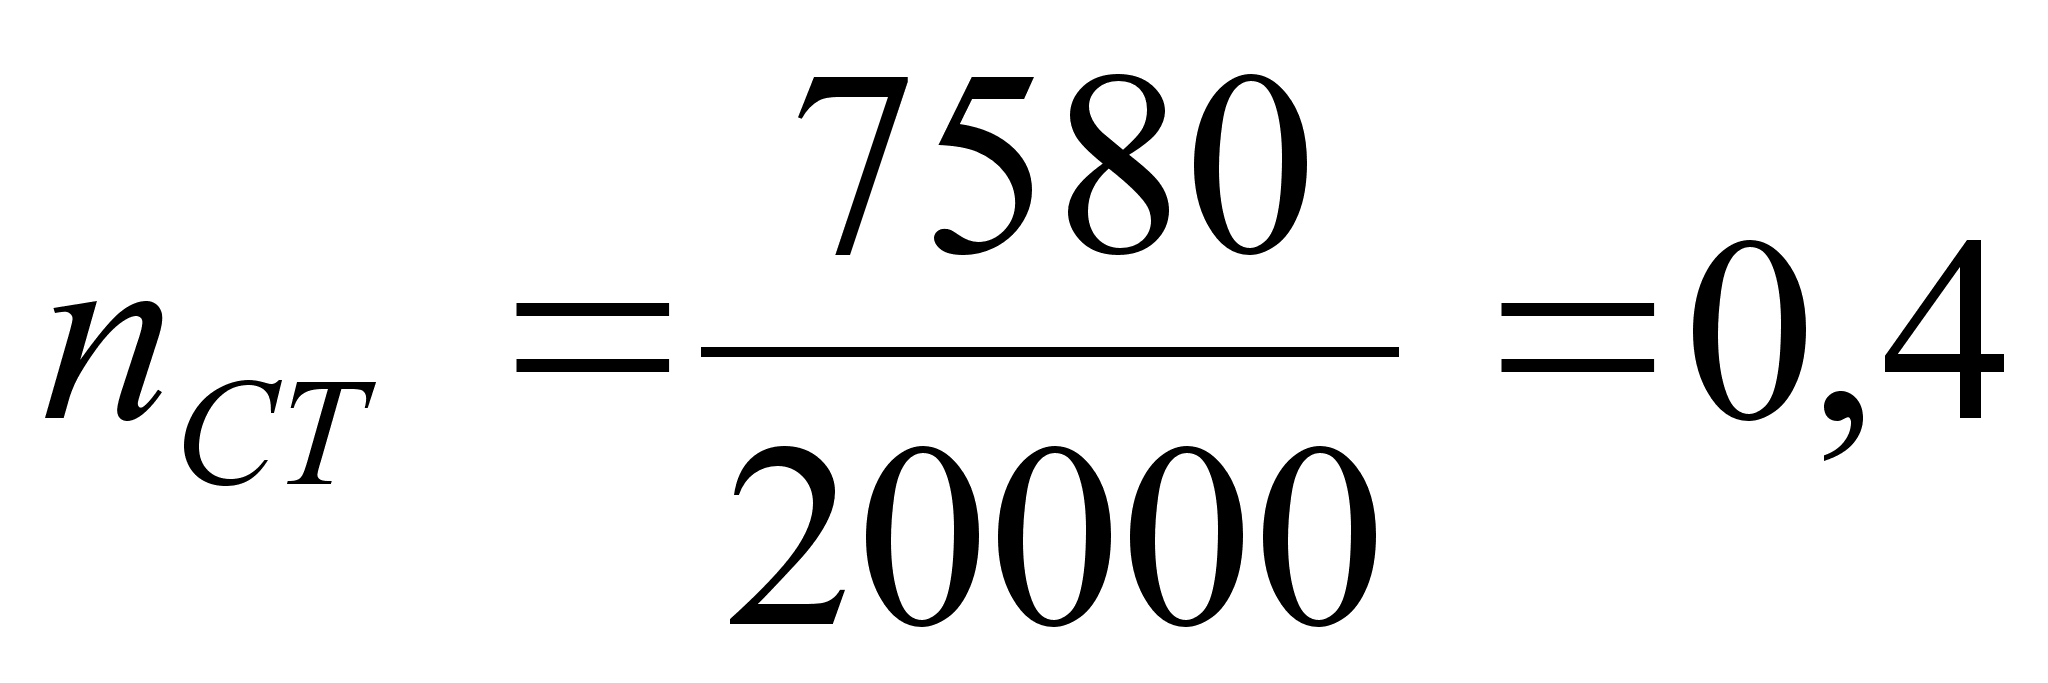
Отже, приймаємо один п’ятивальцевий станок ВС-5.
Технічна характеристика п’ятивальцевого станка ВС-5
Продуктивність добова, т/добу 60
Продуктивність змінна, т/зміну 20
Потужність, кВт 30
Маса, кг 9743
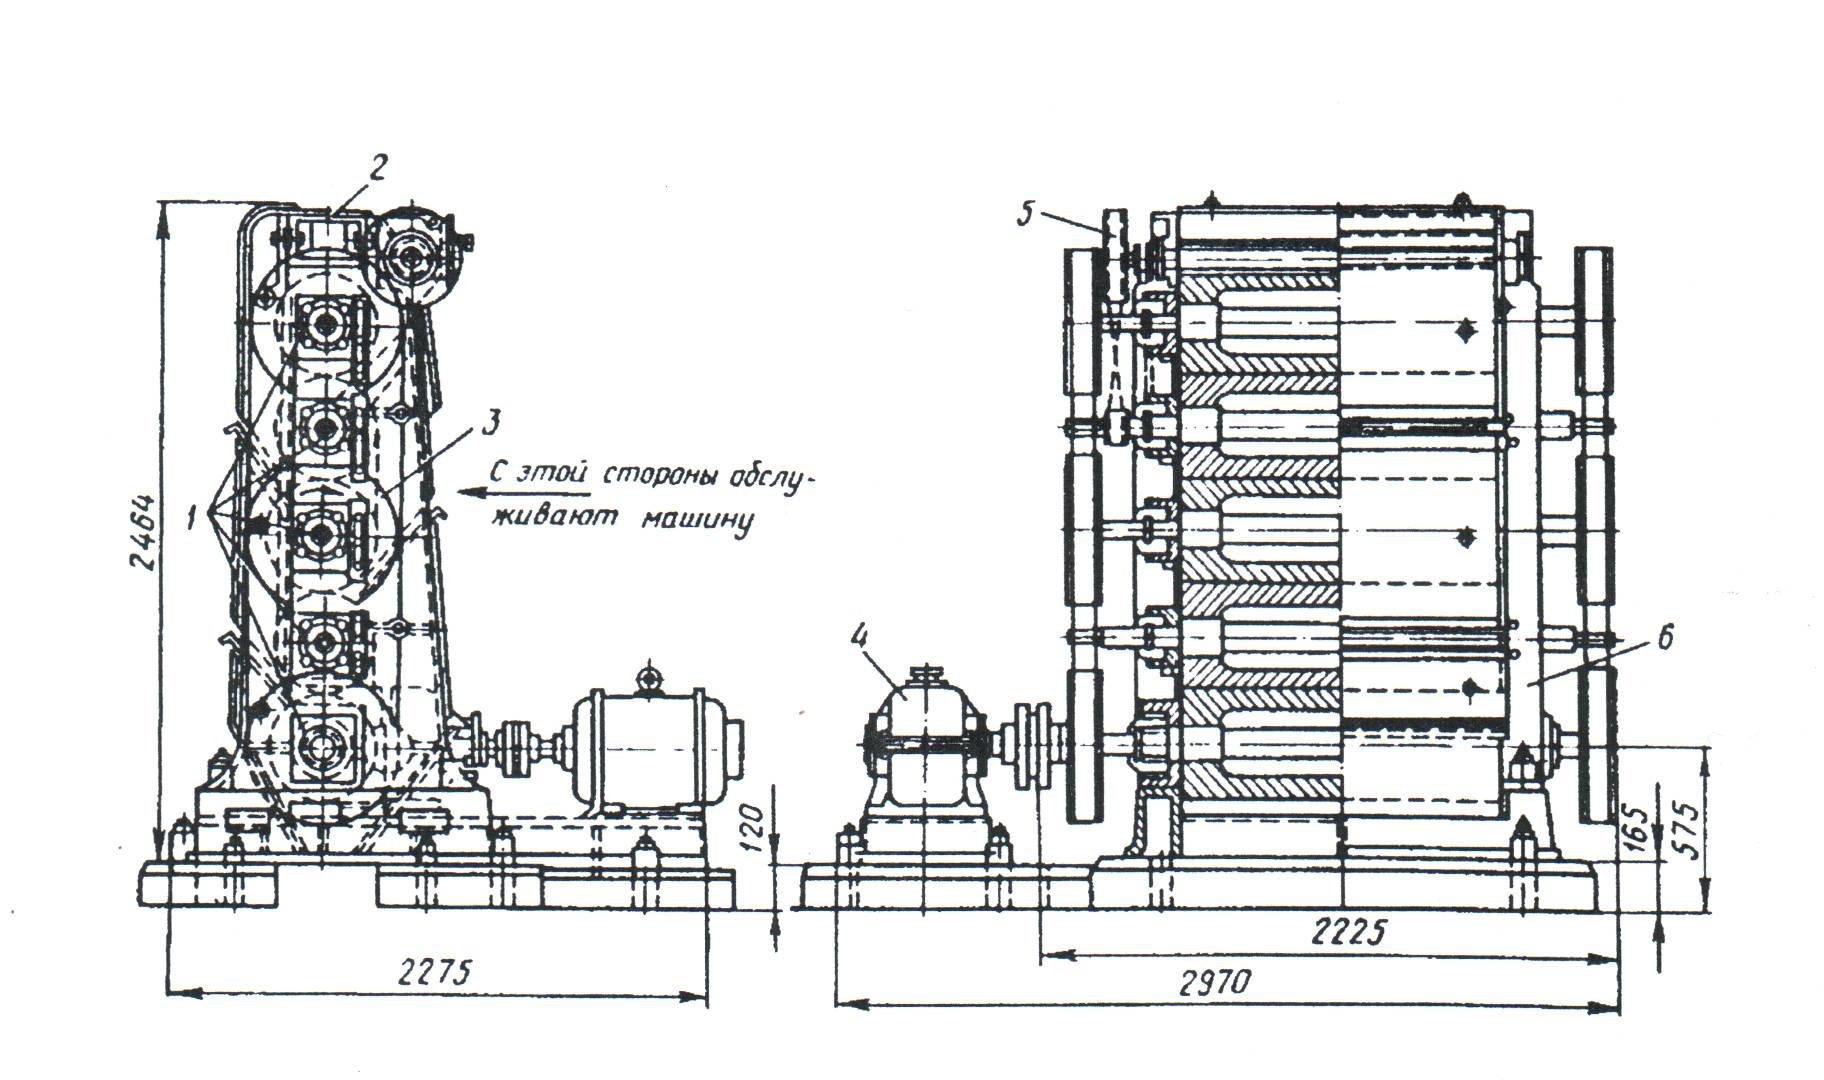
Рис. 4.5. Схема п’ятивальцевого станка ВС-5
4.2.6 Машини для вологотеплової обробки м’ятки
Серед великої кількості машин для вологотеплової обробки найбільш розповсюдженими є чанні жаровні. Для даної технологічної лінії більш вдало буде вибрати шести чанну жаровню, яка має продуктивність 150 т/добу.
Схема шести чанної жаровні Ж-68 приведена на рис. 4.6.
Основними елементами жаровні є чани, в яких можливо проводити обидва процеси жарки.
Чани бувають різної конструкції – чавунні литі, сталеві зварні. Основними частинами чана є днище 1, та обичайка 2. сталева зварна конструкція чана дозволяє зробити рубашки 3 як в днищі, так і в обичайці. При конструюванні обичайок потрібно враховувати, що пар, що подається в них має тиск до 0,7 МПа, а деформації стінок, особливо днищ, із-за необхідності забезпечення мінімального зазору між ним та мішалкою 6 на валу 5 повинні бути мінімальними. Зварене сталеве днище виготовляють з двох дисків (верхнього та нижнього), а жорсткість конструкції забезпечується установкою анкерних зв’язків 4 по всій площині днища з кроком 250–300 мм.
Для перепуску матеріалу з чана в днищах передбачені перепускні отвори розміром 350*350 мм. Автоматичний перепуск з підтримкою заданого рівня матеріалу в чанах забезпечується забезпечується перепускними клапанами.
Якщо обидва етапи жарка проводиться в чанній жаровні, то зволоження проводять у верхньому чані. Для відводу пари в чанах жаровні мається аспіраційна система, що представляє собою трубу-стояк, з’єднану індивідуально з кожним чаном. Тяга