Розробка лінії по виробництву рослинної олії
Принцип дії. З моменту подачі м’ятки в проварювально-зволожувальний шнек в нього подається пара. Далі починається заповнення м’яткою чанів жаровні, що виконують при відчинених перепускних клапанах. Після досягнення мезгою потрібної температури в останньому чані її пускають в прес і жаровню переводять в установлений режим роботи. [1]
За даними табл. 4.2 визначаємо необхідну кількість жаровень за формулою:
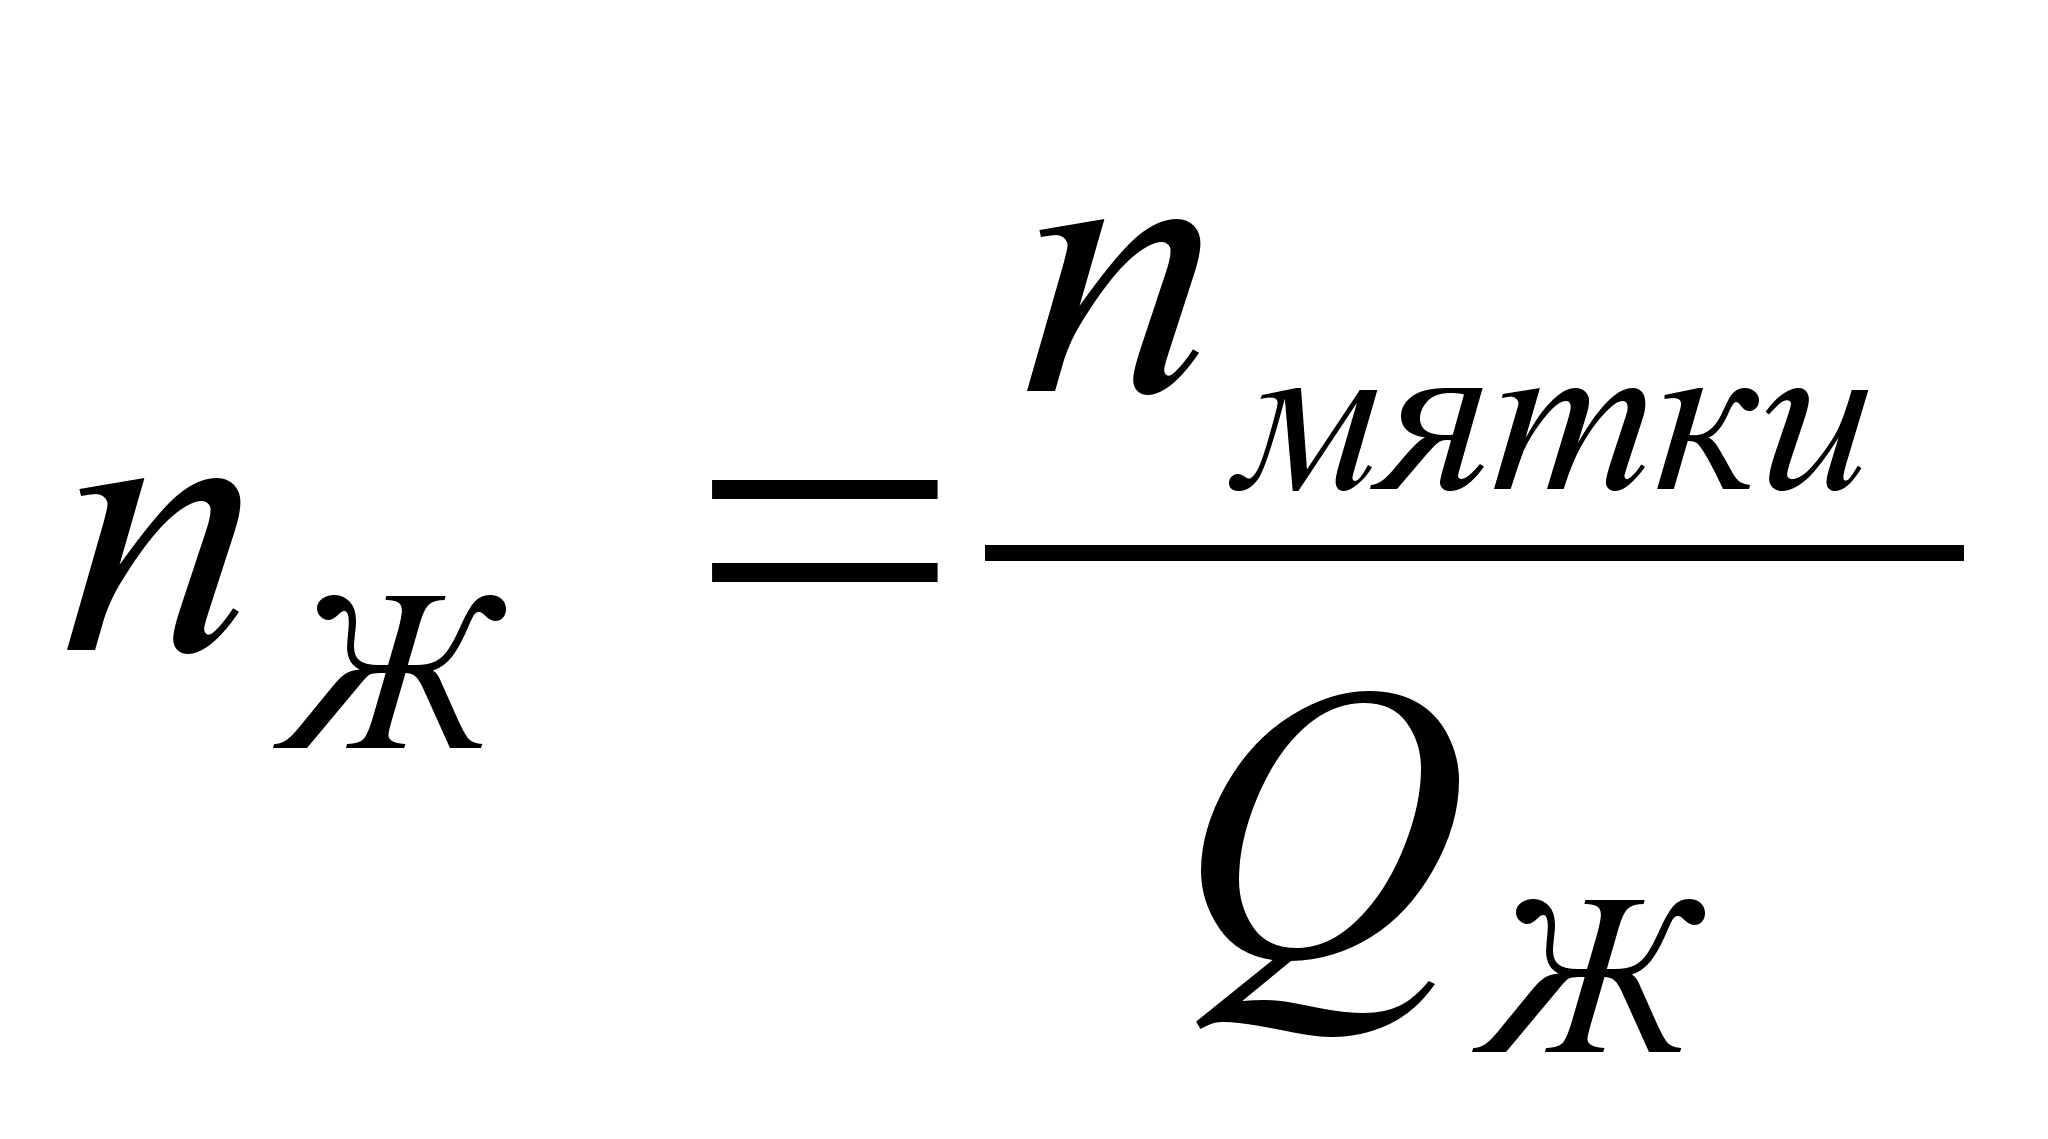 ,
шт. (4.6)
де, пмятки – кількість м’ятки направленї на прожарювання. Пмятки=7576 кг.
QЖ – продуктивність жаровні за зміну. QЖ=50000 кг/зміну.
Звідси,
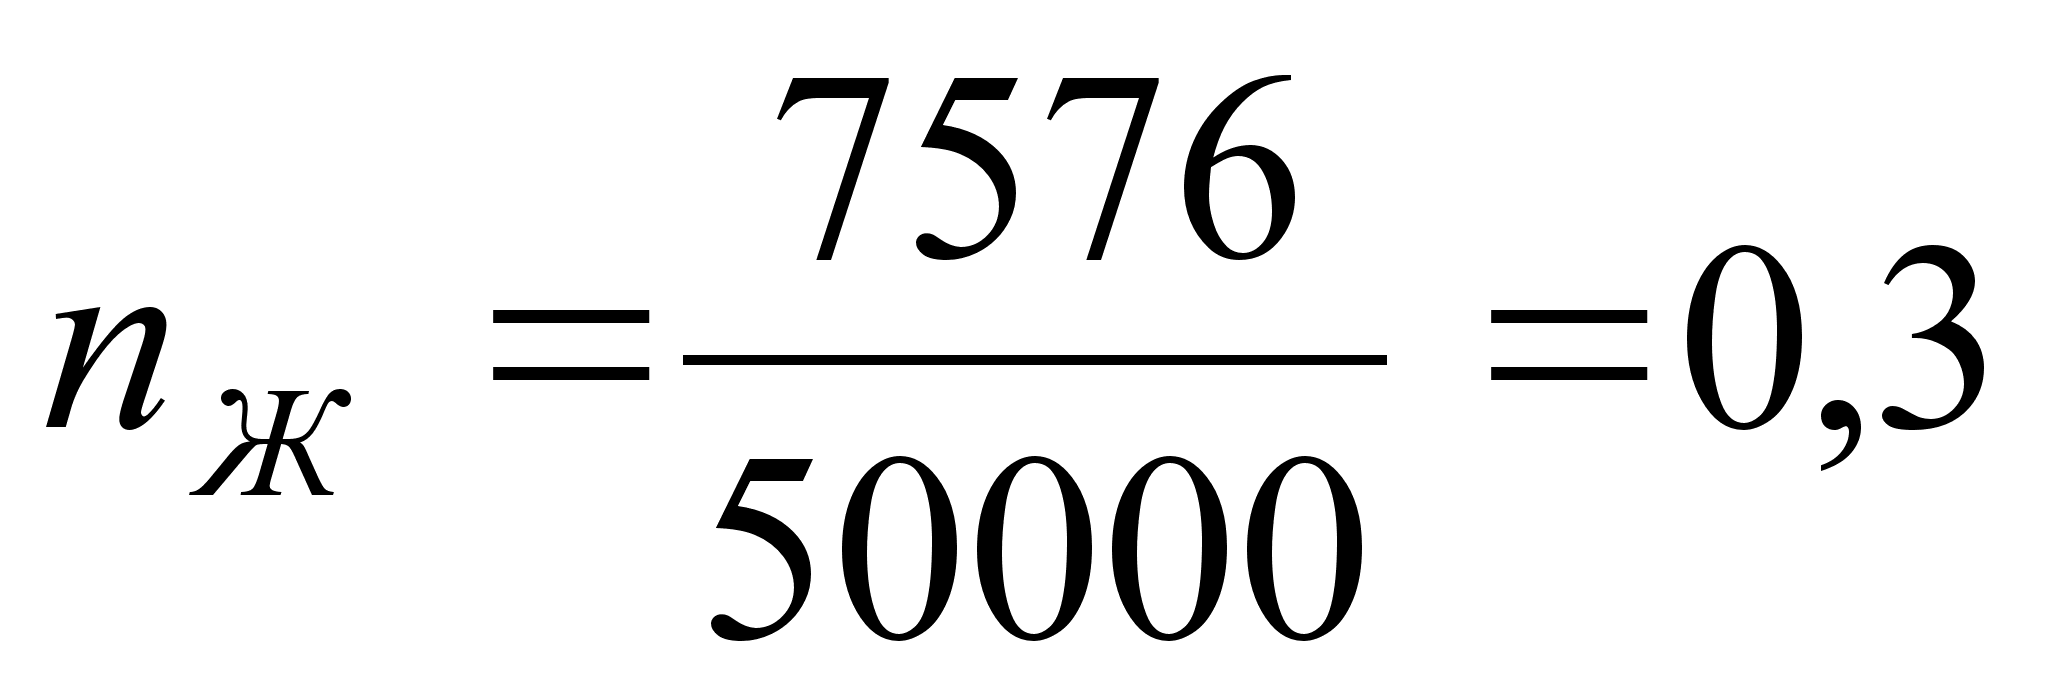
Отже, приймаємо одну жаровню Ж-68.
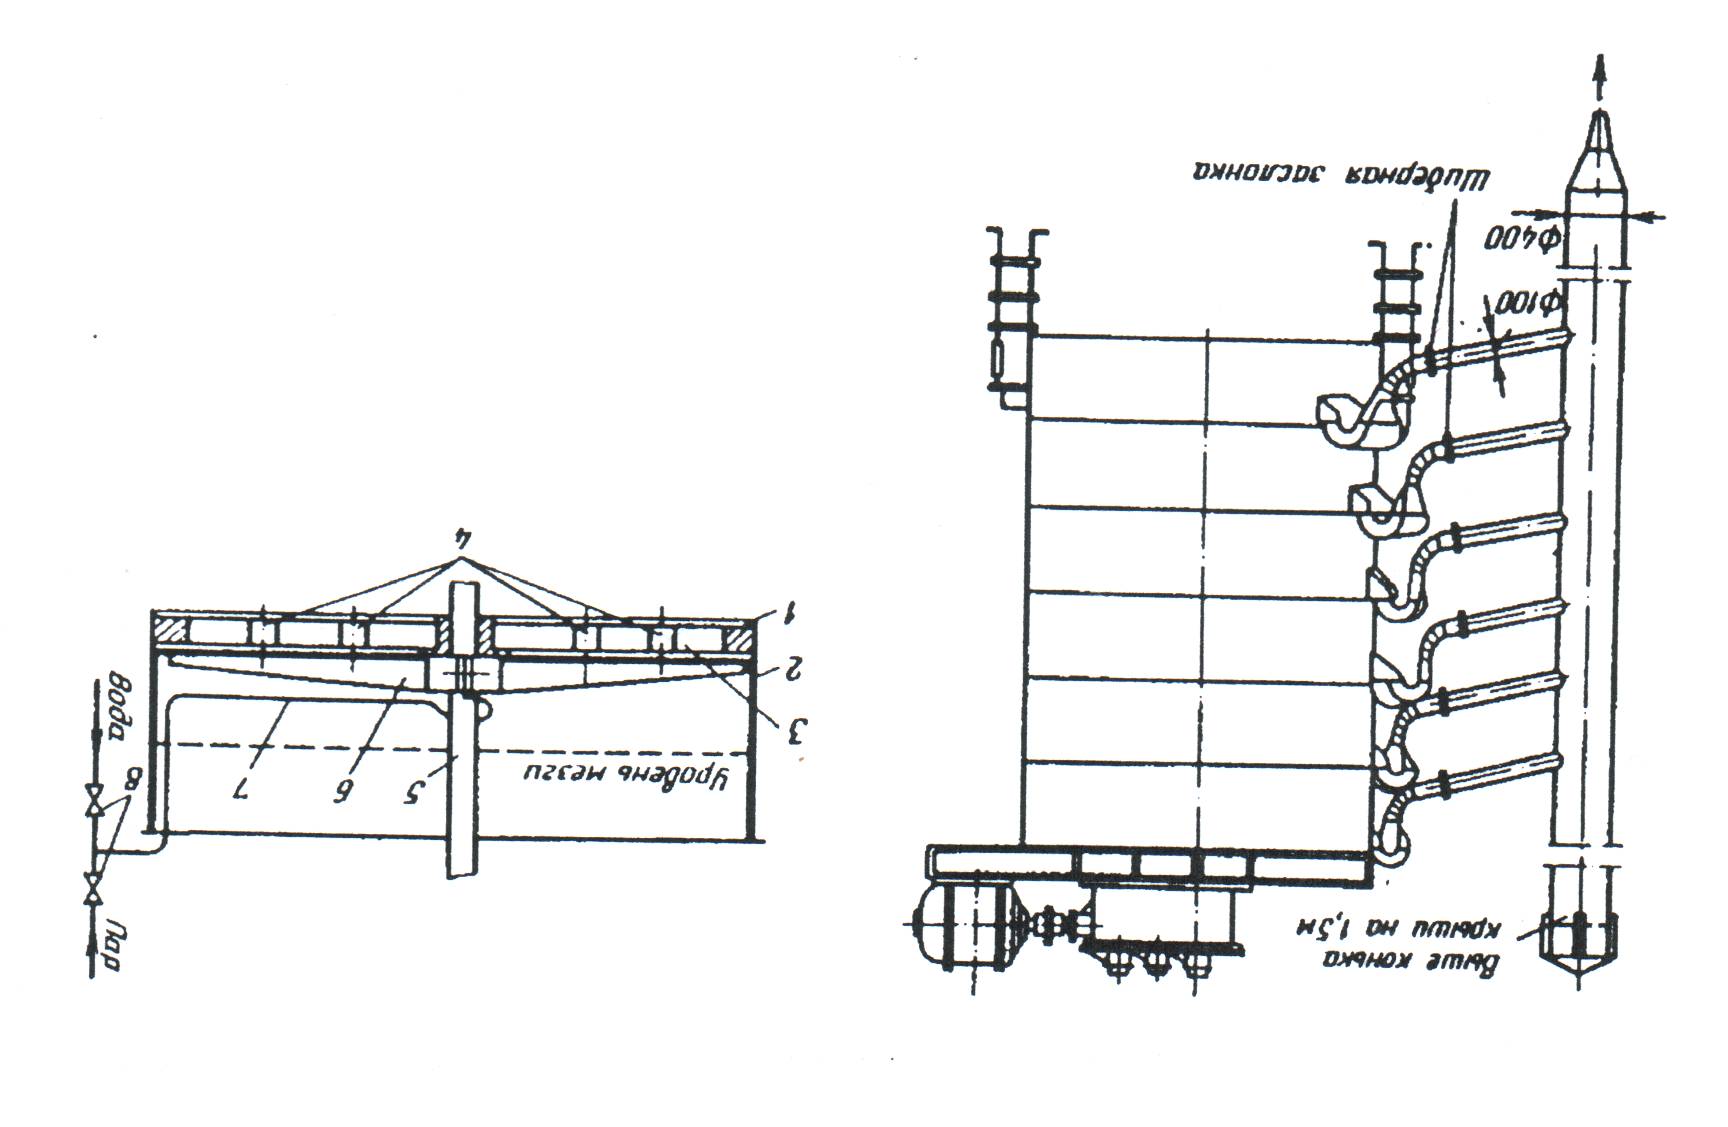
Рис. 4.6. Схема шестичанної жаровні Ж-68
Технічна характеристика шестичанної жаровні Ж-68
Продуктивність добова, т/добу 150
Продуктивність змінна, т/зміну 50
Потужність, кВт 30
Маса, кг 12000
4.2.7 Машини для видалення олії шляхом пресування
Серед багатьох марок шнекових пресів, а саме ФП, МП-68, ЕТП-20, Р3-МОА порівняно малу продуктивність має форпрес ФП – 35 т/добу, але принцип дії та будова у них практично одинакові.
Схема форпреса ФП приведена на рис. 4.7.
Розглянемо будову та принцип дії пресу. Він складається зі станини1, що є основою на якій змонтовані всі головні вузли шнекового пресу, виготовляється частіше всього з чавуну. Леєрний барабан 4 найчастіше виготовляється з декількох ступенів, що відрізняються діаметром. Шнековий вал 5 є основним робочим органом любого шнекового пресу. Простір між зовнішньою поверхнею шнекового валу та внутрішньою поверхнею леєрного циліндру називається робочим простором. Регулювальний пристрій 6 конусного типу забезпечує регулювання тиску в робочий камері пресу, що особливо важливо в період запуску пресу, який розігрівається на протязі певного проміжку часу. Регулятор живлення 3 забезпечує рівномірну подачу матеріалу в робочу камеру пресу, а також потрібну щільність матеріалу на приймальному витку шнекового валу, що дозволяє підтримувати номінальну продуктивність та олійність матеріалу на виході. Привід пресу виконується від електродвигуна через редуктор. Редуктори на пресах зустрічаються різноманітної конструкції. Зокрема в пресі ФП використовується конічно-циліндричний вмонтований редуктор. [1]
За даними табл. 4.2 визначаємо необхідну кількість пресів за формулою:
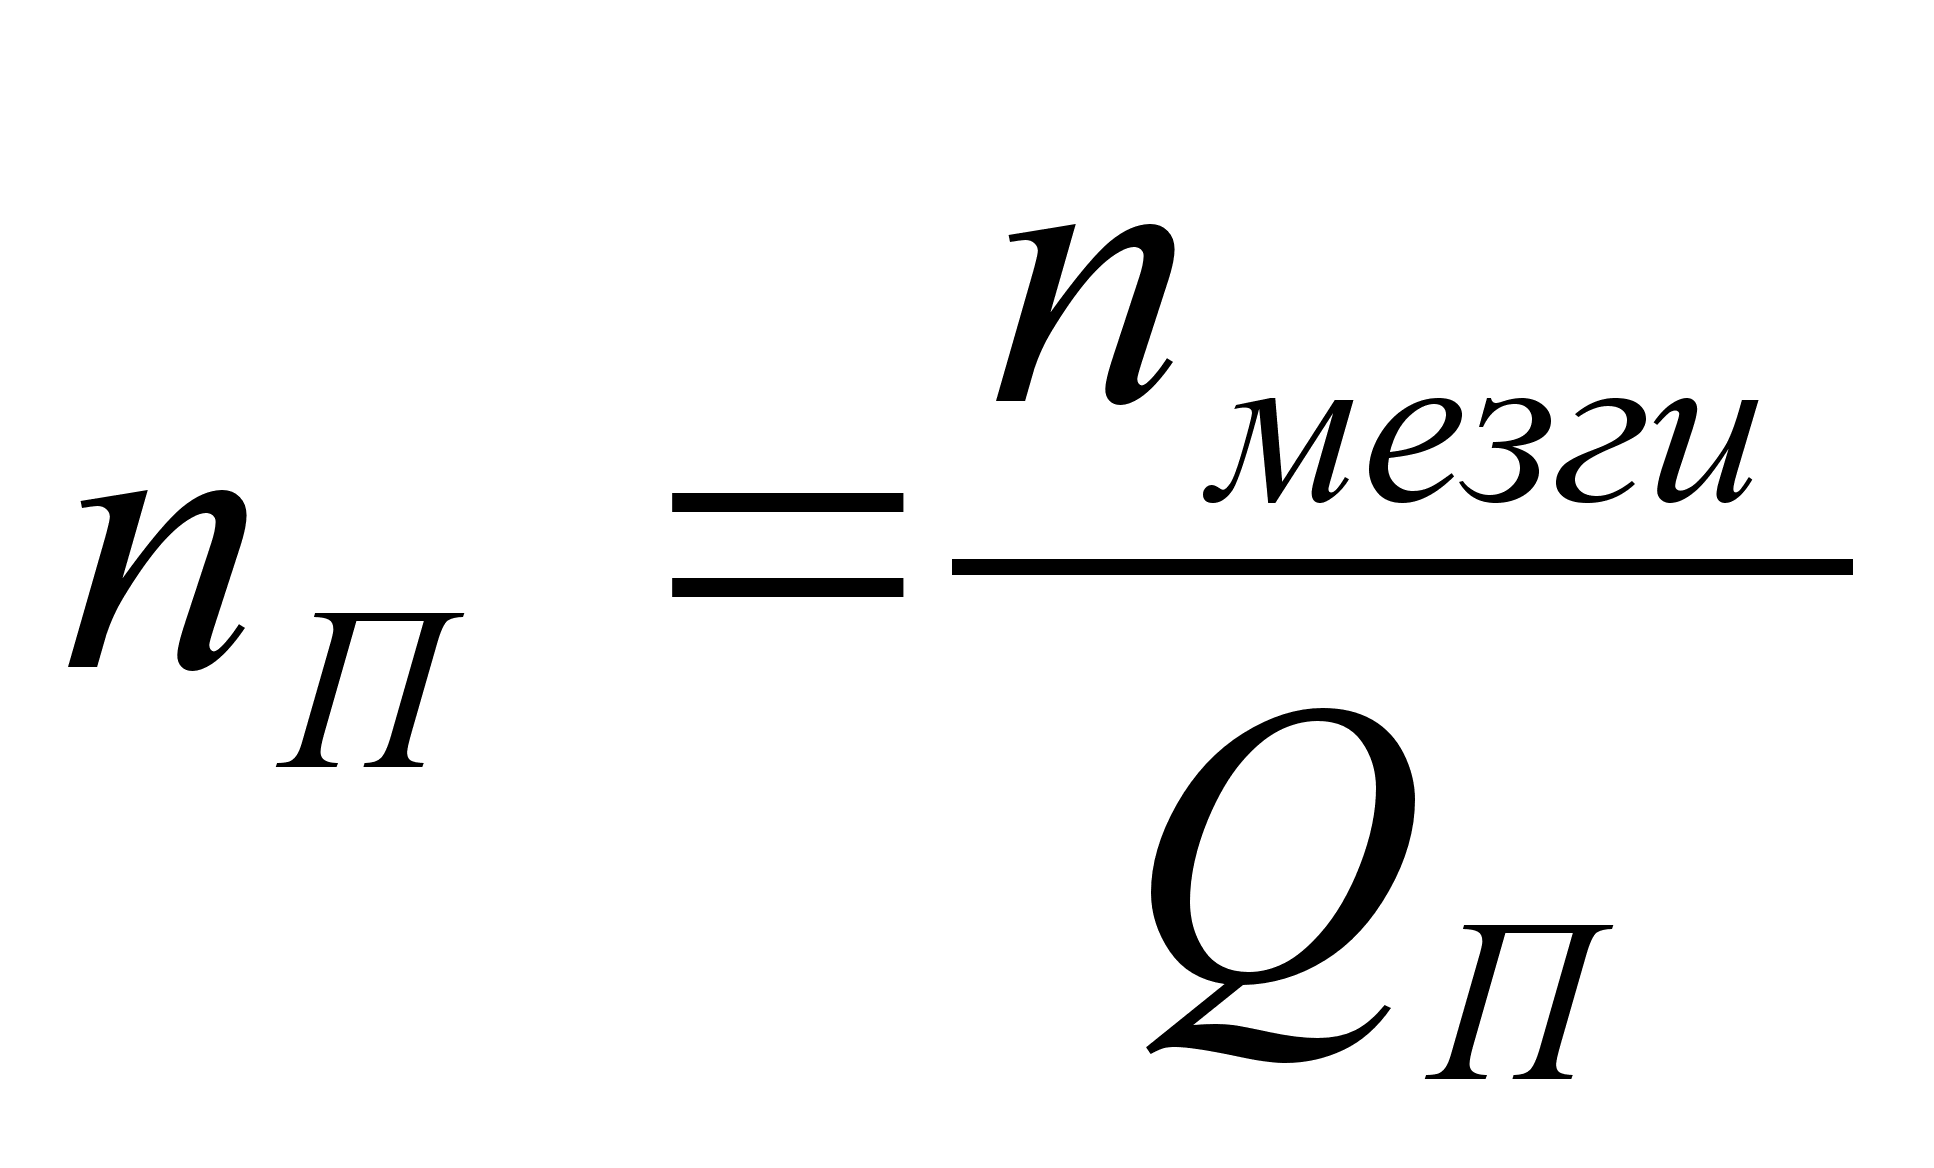 ,
шт. (4.7)
де, пмятки – кількість м’ятки направленї на прожарювання. Пмятки=7753 кг.
QЖ – продуктивність жаровні за зміну. QЖ=11500 кг/зміну.
Звідси,
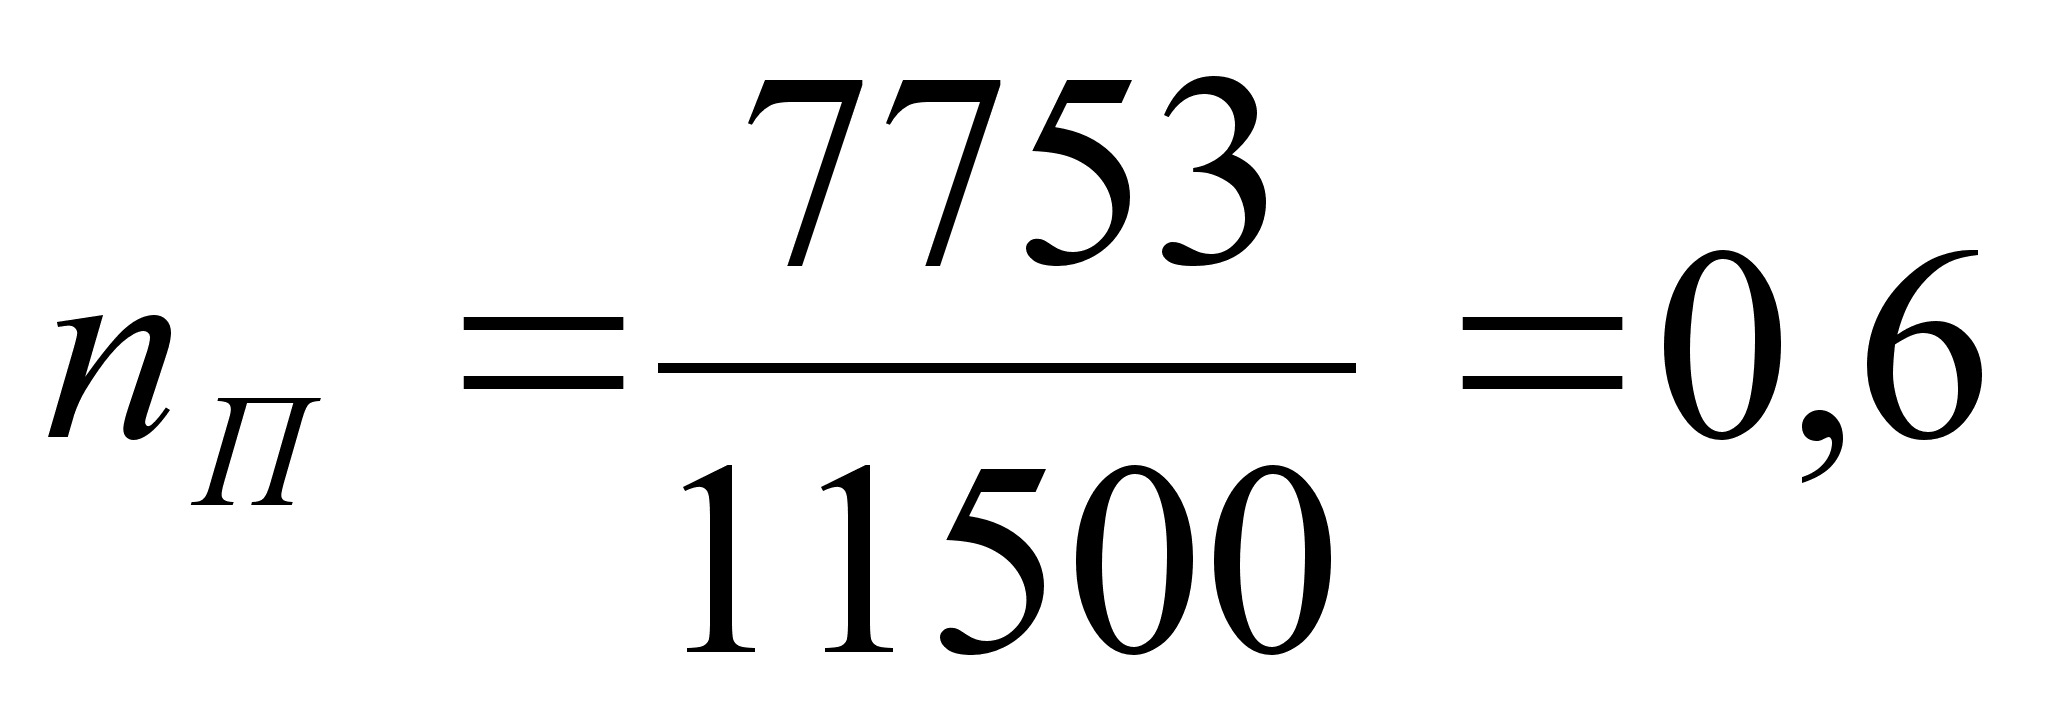
Отже, приймаємо один прес марки ФП.
Технічна характеристика преса ФП
Продуктивність добова, т/добу 35
Продуктивність змінна, т/зміну 11,5
Потужність, кВт 8 – 20
Маса, кг 4250
4.2.8 Машини для очищення олії
Для очищення олії існує цілий ряд машин, але серед них найменшу продуктивність має фільтр-прес з гідравлічним затискачем – 1900 кг/год. З даних табл. 4.2. видно, що вихід олії складає 2822,96 кг/добу, тому найкращим варіантом машини для очищення олії в цеху, що проектується буде фільт-прес з гідравлічним затискачем. [1]
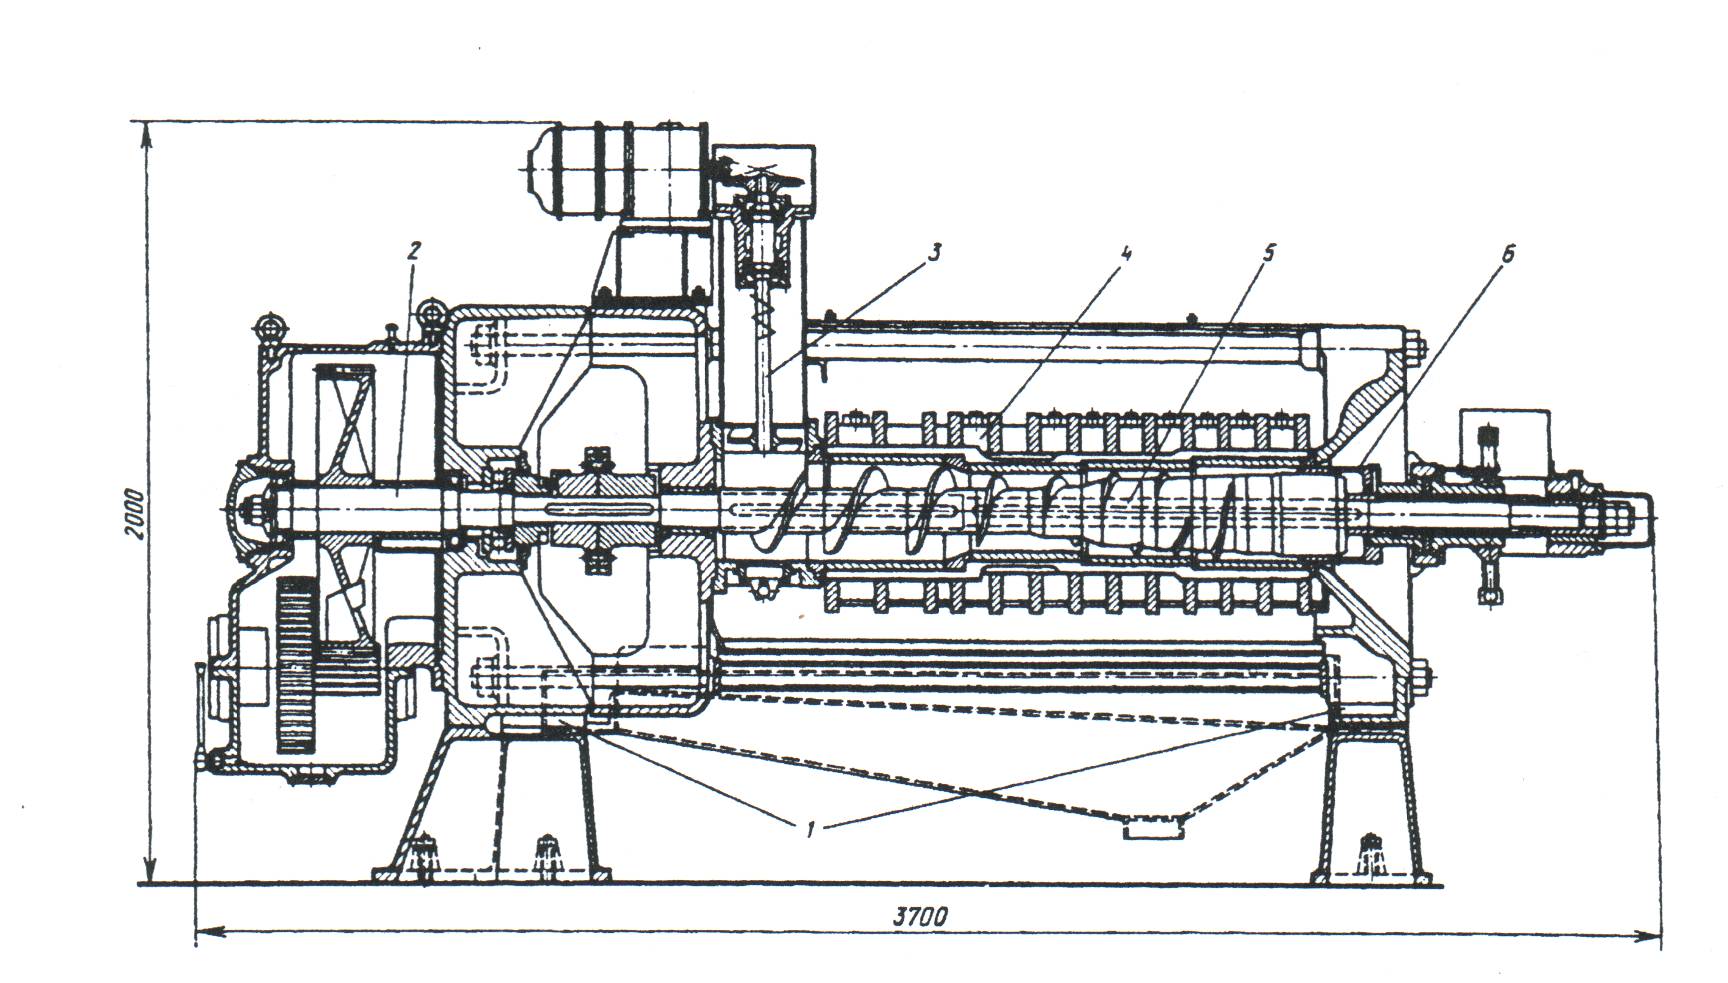
Рис. 4.7. Схема преса ФП
Технічна характеристика фільт-преса з гідравлічним затискачем
Продуктивність добова, кг/год 1900
Площа фільтруючої поверхні, м2 31,92
Температура олії при фільтрації, оС 60
Тиск при фільтрації, атм 0,4 – 0,6
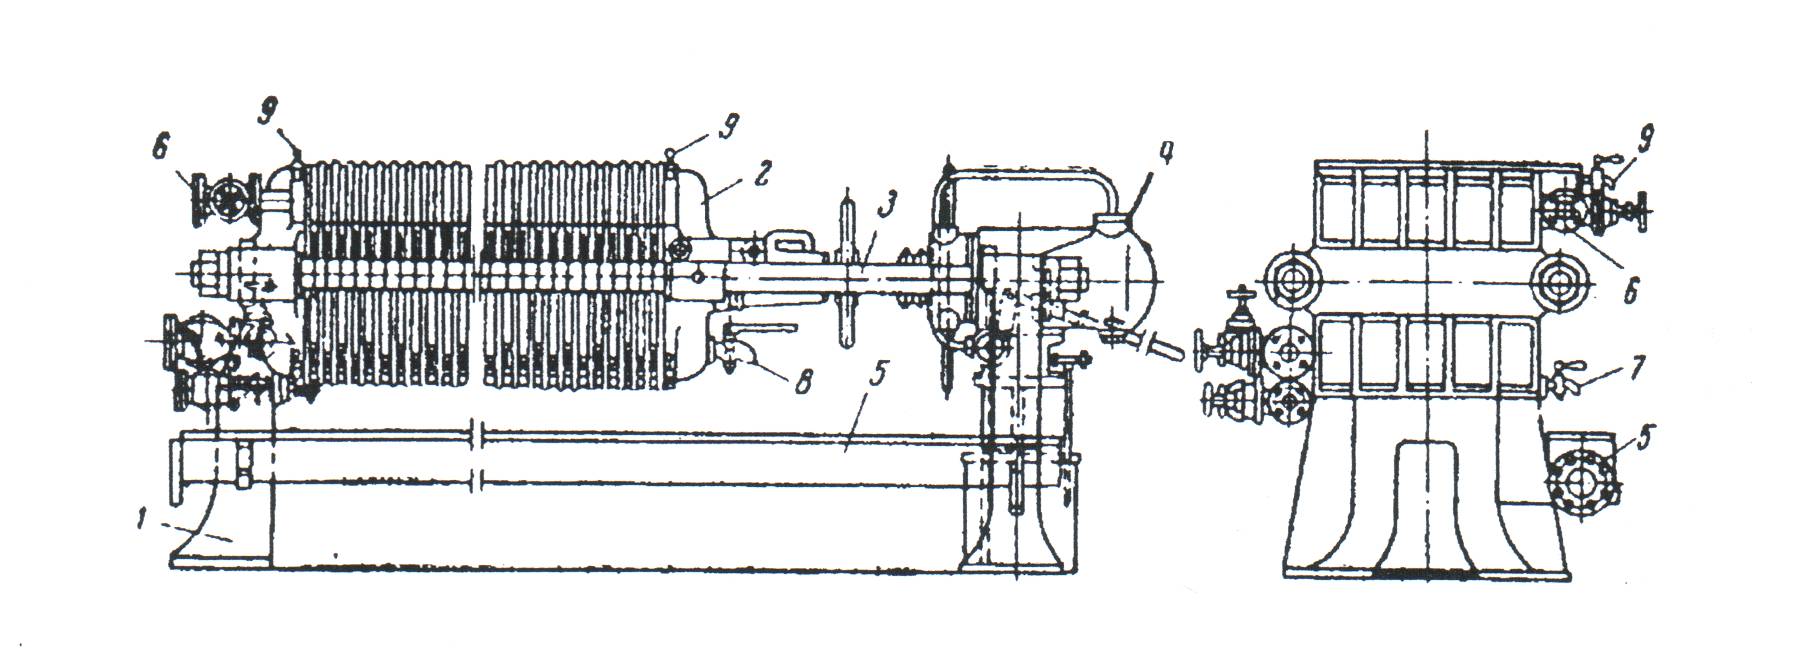
Рис. 4.8. Схема фільтр-преса з гідравлічним затискачем
1 – станина; 2 – головна плита; 3 – опорні балки; 4 – гідравлічний затискач;
5 – збірний жолоб; 6 – штуцер для впуску олії; 7 – крани для виходу олії;
8 – контрольний кран для випуску олії; 9 – кран для випуску повітря.
За даними табл. 4.2 визначаємо необхідну кількість фільтр-пресів за формулою:
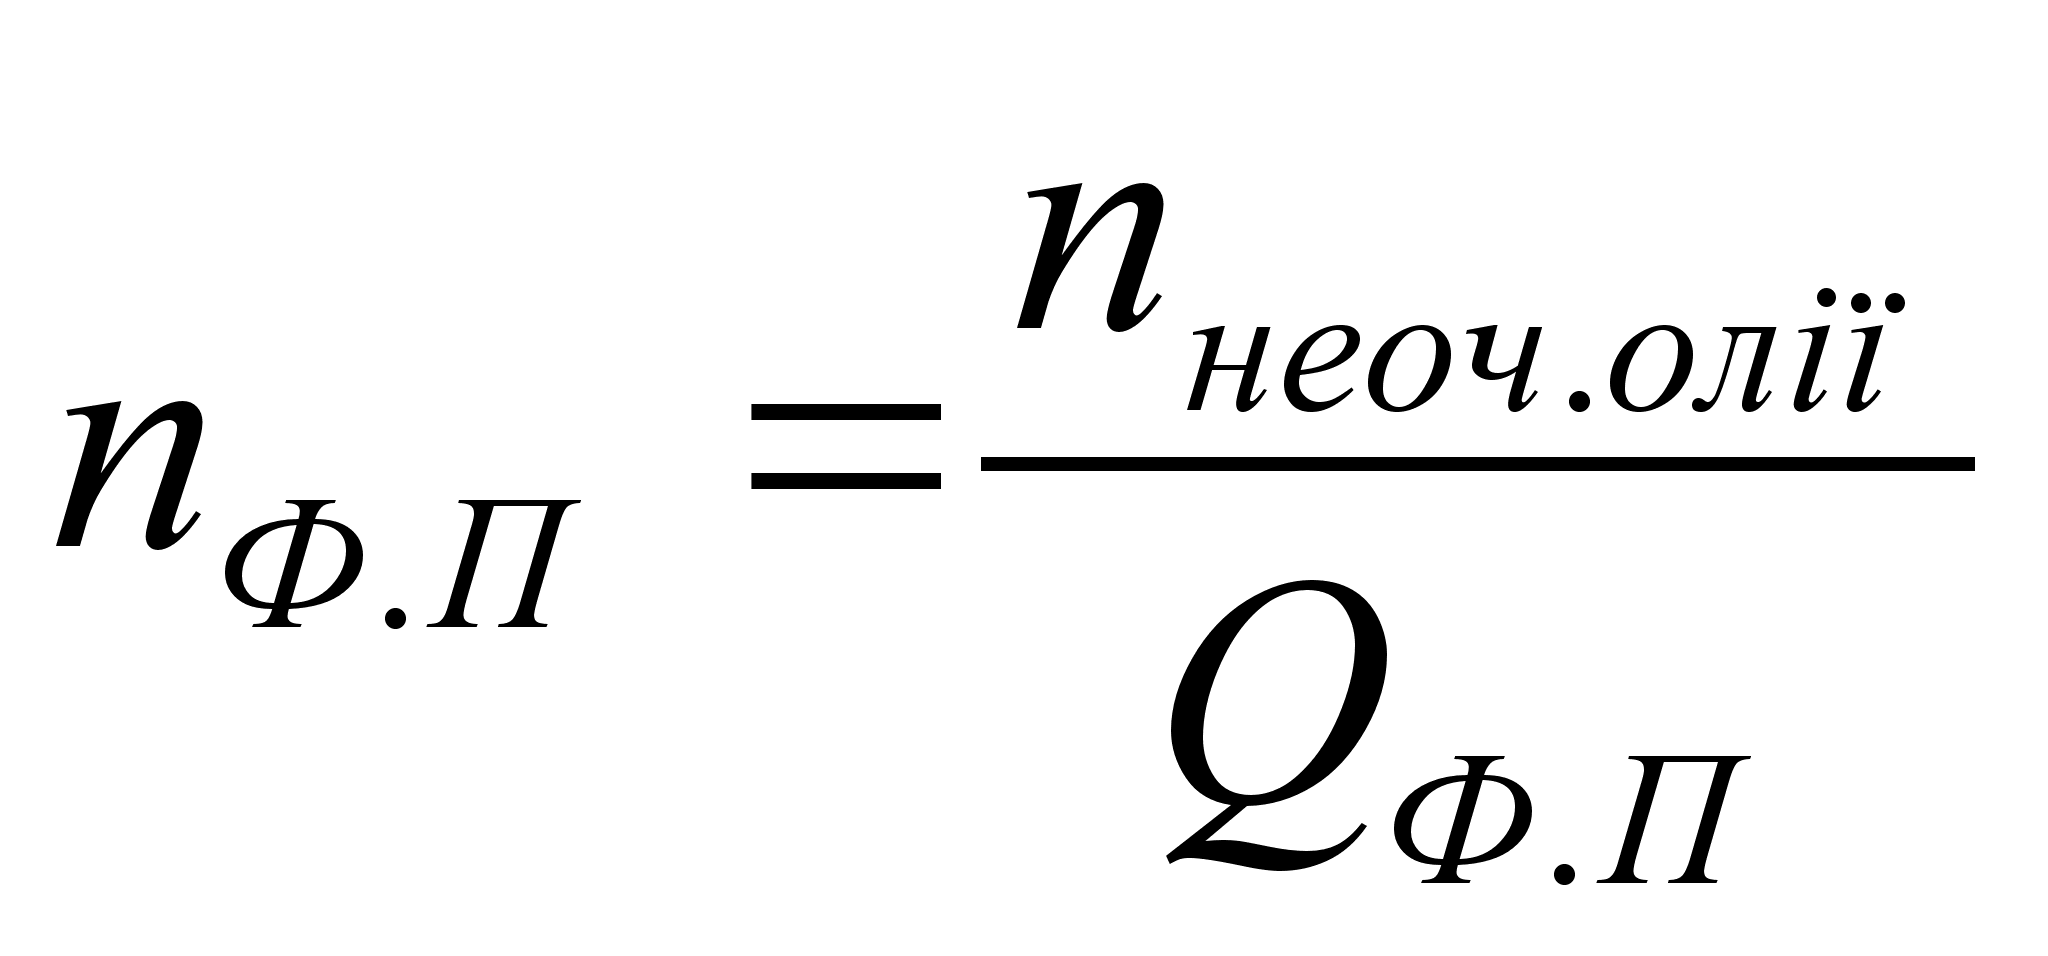 ,
шт. (4.8)
де, пнеоч.олії – кількість неочищеної олії. Пнеоч.олії=2822,96 кг.
QФ.П – продуктивність фільтр-преса. QФ.П=13300 кг/добу.
Звідси,
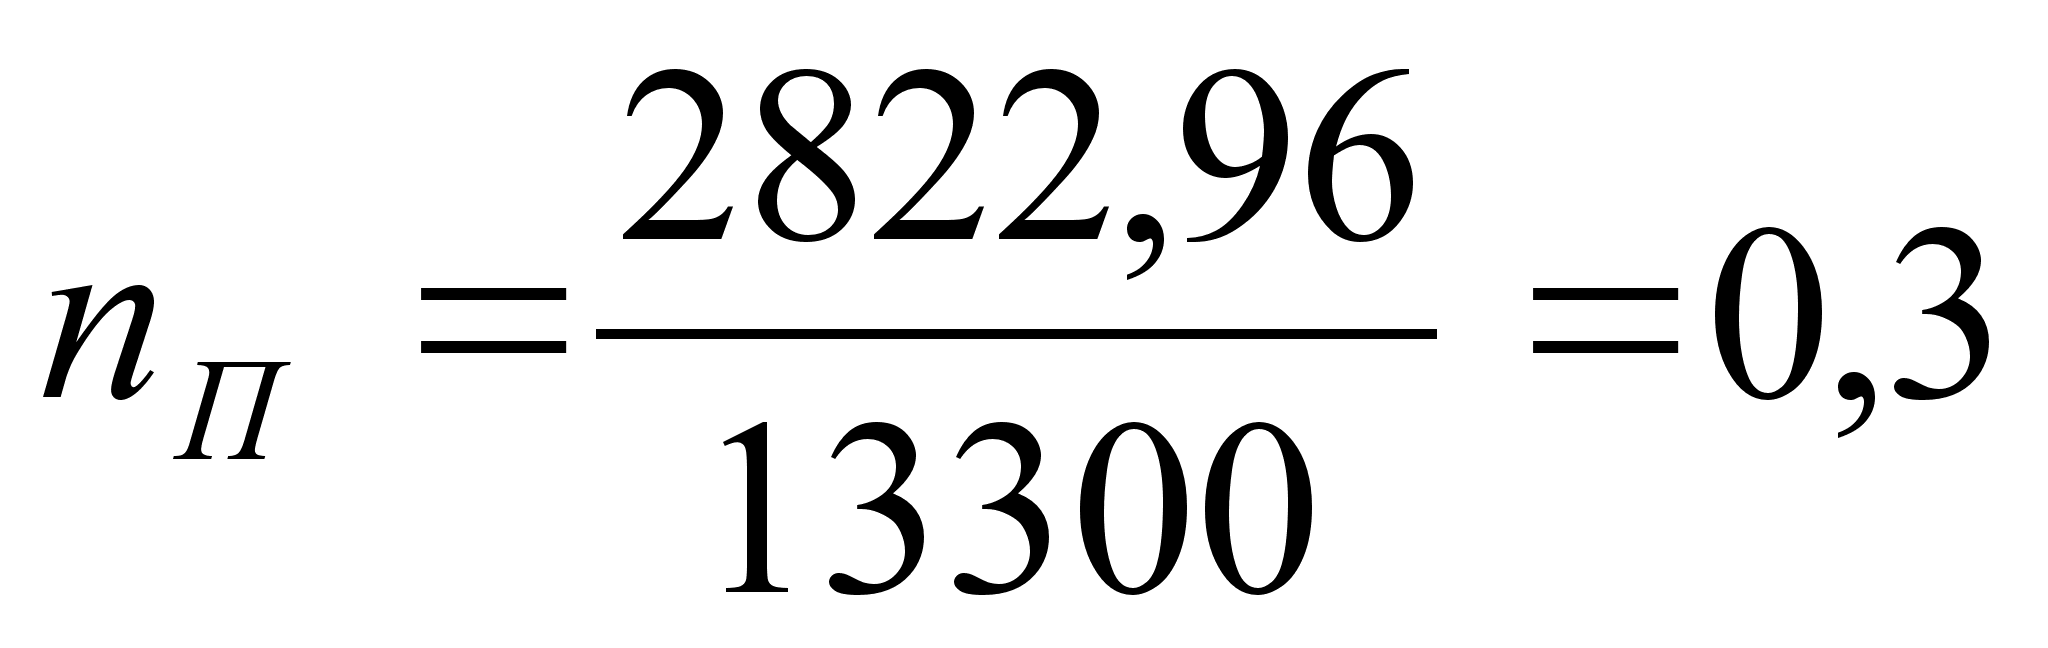
Отже, приймаємо один фільтр-прес з гідравлічним затискачем.
4.2.9 Розрахунок кількості збірників для олії
Розрахунок будемо вести за формулою:
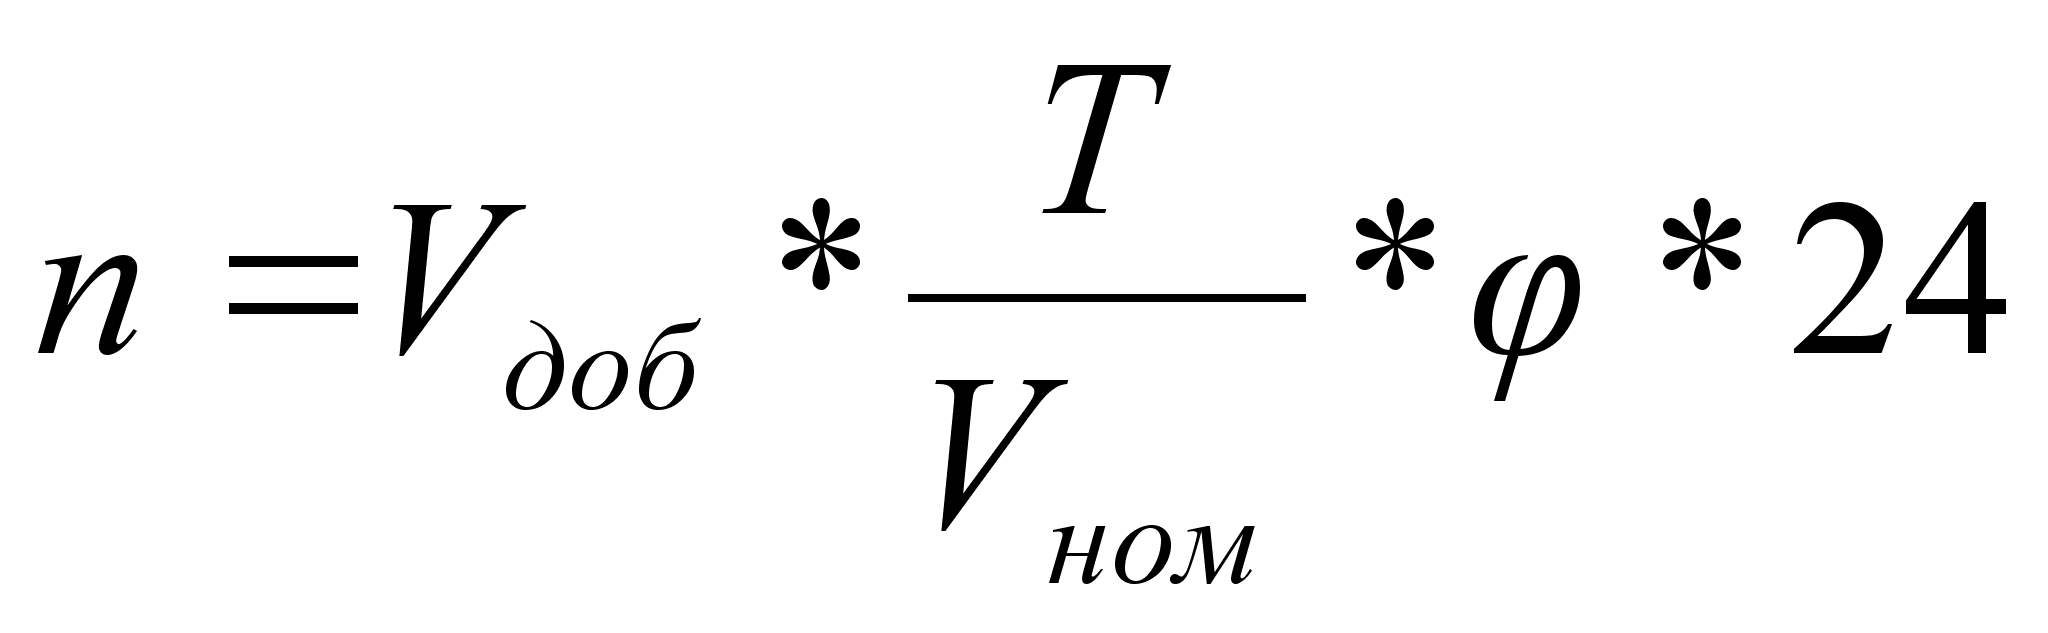 , (4.9)
де, Vдоб – добовий об’єм матеріалу, який перероблюється, м3;
φ – коефіцієнт завантаження. φ = 0,9;
Vном – номінальний об’єм матеріалу. Приймаємо рівним 25 м3;
Т – час перебування компонентів у збірнику, год.
Добовий об’єм матеріалу знаходимо за формулою:
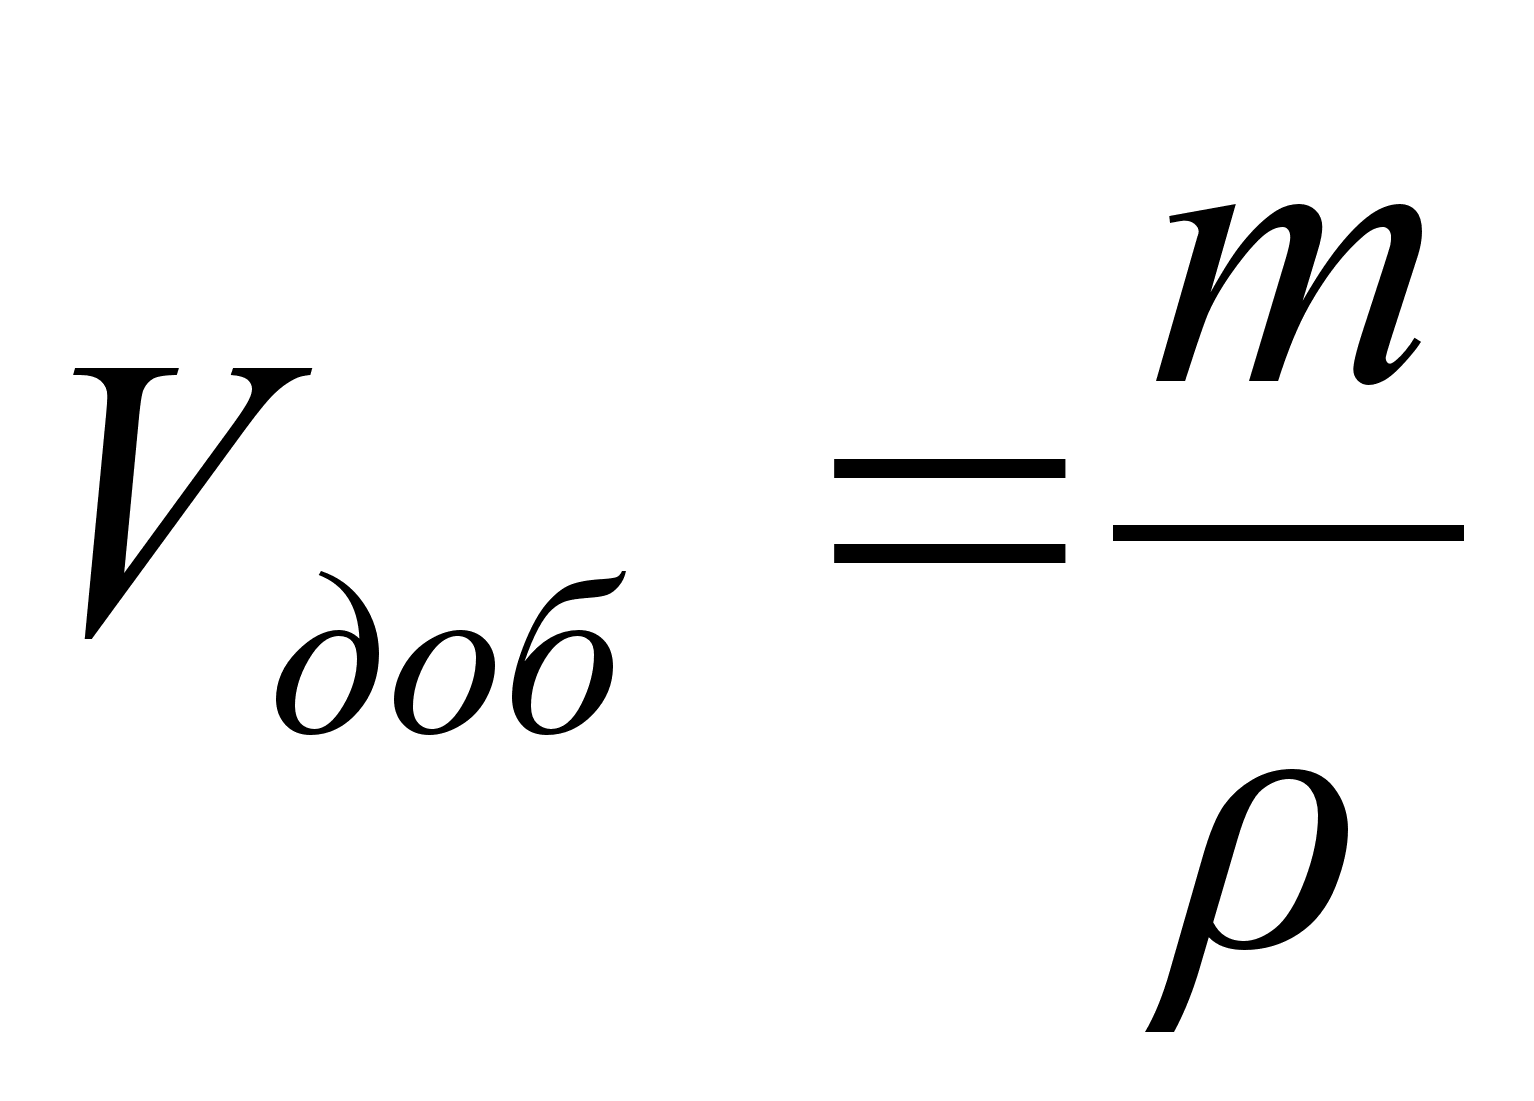 , (4.10)
де, т – маса одержаної олії, кг/добу;
ρ – густина олії, кг/м3. Приймаємо ρ = 980 кг/м3.
Звідси,
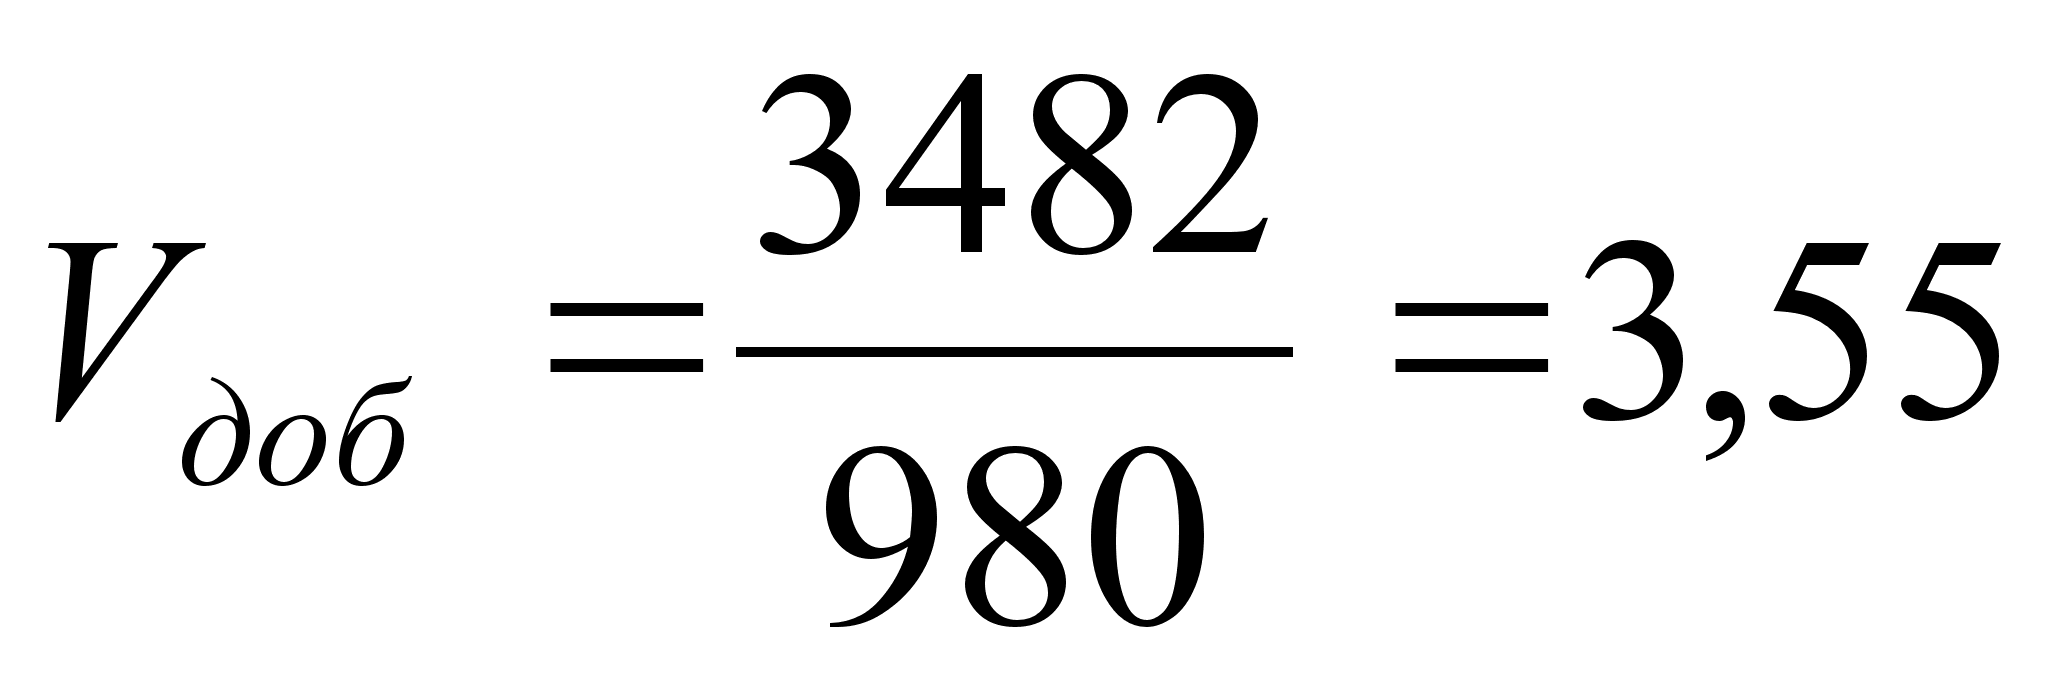 ,
м3
Час перебування компонентів у збірнику визначимо за формулою:
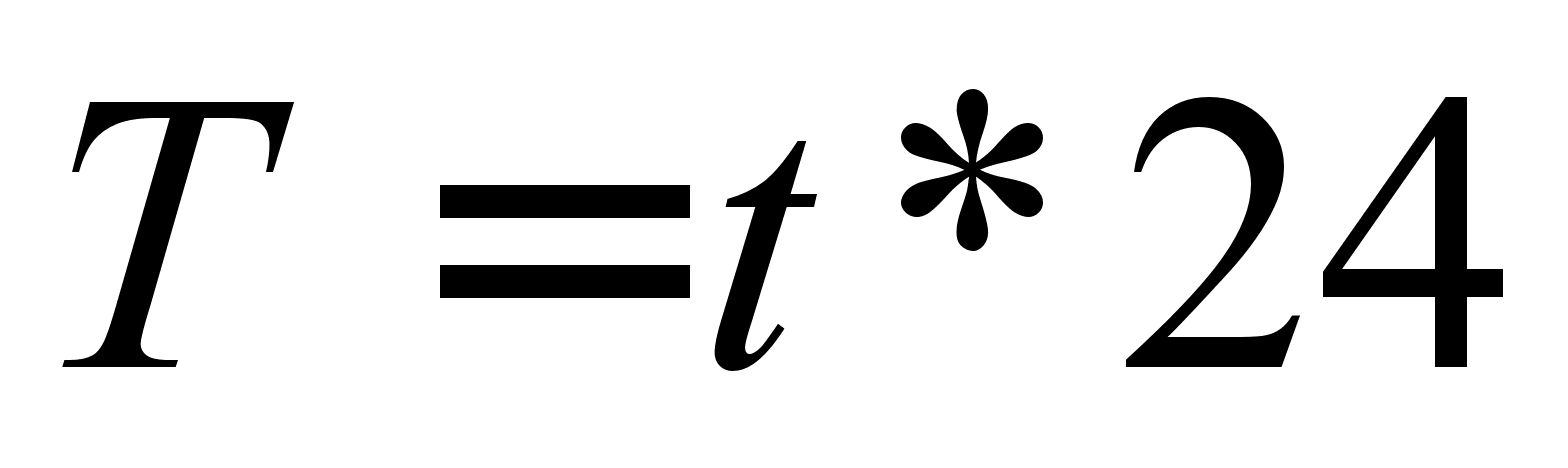 (4.11)
де, t – кількість діб, доба. Приймаємо t = 5 діб.
Звідси,
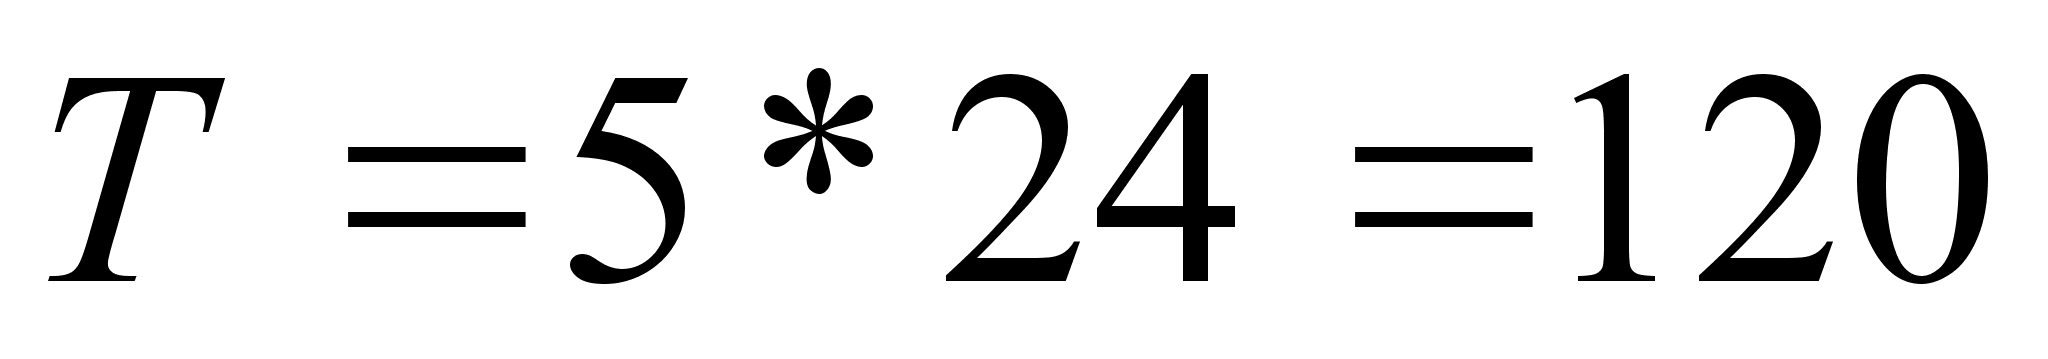 ,
год
Тоді,
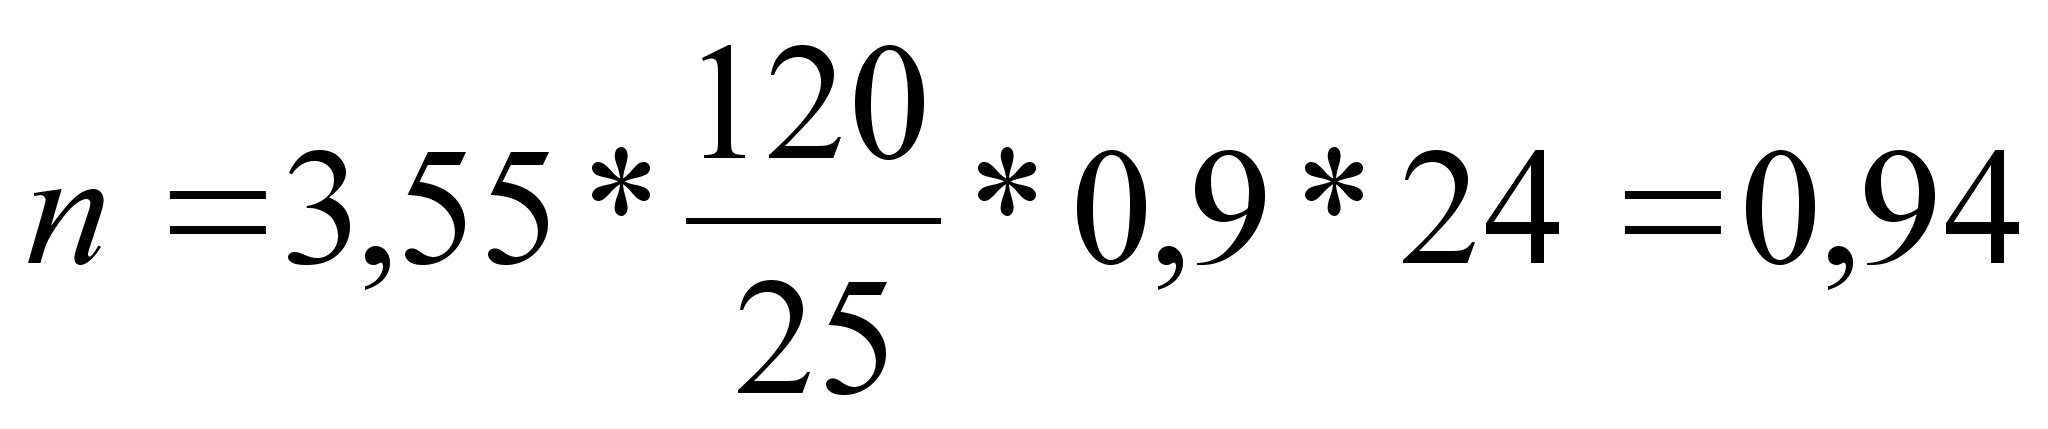
Отже, приймаємо один збірник об’ємом 25 м3. [1]
4.3 Технологія виробництва олії в цеху, що проектується
Майбутній цех, що проектується буде мати наступну технологію виробництва олії. Насіння буде завантажуватися в приймальний бункер, воно у відповідності з ГОСТ 22391–89 повинно мати такі показники, що привелені в табл. 4.5.
Таблиця 4.5 Показники насіння соняшника
| Показники | Для заготовленого насіння | Для поставлених на промислову переробку | |
| базисні | обмежуючи | обмежуючи | |
| Вологість, % | 7,0 | не більше 17,0 | не більше 8,0 |
| Смітна домішка, % | 1,0 | не більше 10,0 | не більше 3,0 |
| Олійна домішка, % | 3,0 | не більше 7,0 | не більше 7,0 |
| Кислотне число, КОН | - | не більше 3,5 | не більше 5,0 |
З бункера за допомогою норії воно потраплятиме в сепаратор ПДП-10,
де проводиться очищення від сторонніх домішок які відрізняються за розмірами, аеродинамічними та магнітними властивостями. Після чого насіння поступає в бічову насіннєрушку МНР, в якій ядра соняшника відокремлюються від лузги. Ядра відділені від лузги називаються рушанкою. Рушанка направляється в аспірацій ну війку М2С-50. Повітряним потоком, який створює вентилятор війки, відокремлюється лузга. Ядро та січка з невеликою кількістю лузги (2 – 3%) само током потрапляє в п’ятивальцевий станок ВС-5 для подрібнення. Подрібнену масу (м’ятку) похилим скребковим транспортером подають в жаровню. Далі мезга за допомогою шнека транспортується в леєрний циліндр шнекового преса ФП.
Отримана олія, проходячи через сито, потрапляє в збірник, розміщений під пресом, потім вона за допомогою насоса подається в спеціальний фільтр-прес, для очищення, потім в бак готової продукції. Побічний продукт, тобто макуха, шнековим транспортером завантажується в бункер накопичувач.
Соняшникова олія відноситься до групи жирів, що напіввисихають. Характерні властивості: висихає повільно, плівки плавляться при 90–120оС частково або повністю у петролейному ефірі, при 280–290оС повільно загускає.
Таблиця 4.6 Показники якості олії
| Найменування показника | Норма для олії | |||
| Вищий сорт | 1-й сорт | 2-й сорт | ||
| Кольорове число, І2 | 15 | 25 | 35 | |
| Кислотне число, КОН | 1,50 | 2,25 | 6,00 | |
| Масова частка не жирових домішок, % | 0,05 | 0,10 | 0,20 | |
| Масова частка фосфоровмісних речовин, % не більше | 0,035 | 0,053 | 0,70 | |
| Масова частка вологи і летючих речовин, % | 0,20 | 0,20 | 0,30 | |
| Мило (якісна проба) | Не визначається | |||
| Йодне число, І2 | 125 – 145 | 125 – 145 | 125 – 145 | |
| Масова частка незмилюючихся речовин, % | 1,2 | 1,2 | 1,3 | |
| Температура спалаху, оС | 225 | |||
| Колір | Яскраво-жовтий | |||
| Олійність, % | 24 – 48 | |||
| Густина при 15оС, кг/м3 | 920 – 924 | |||
По органолептичних і фізико-хімічних показниках олія соняшникова нерафінована, повинна відповідати вимогам приведеним в табл. 4.6, відповідно до ГОСТ 1129–78 «Соняшникова олія, нерафінована рослинна олія». [12]
5. Удосконалення вузла
5.1 Недоліки машини
Як відомо шнекові преси використовують для видалення олії, як з насіння соняшника, так і з насіння інших олійних культур. Широке їх розповсюдження в олійно-жировій промисловості зв’язано з їх перевагами:
високою продуктивністю;
простотою конструкції основних механізмів;
зручністю в обслуговуванні та експлуатації;
надійності в роботі та можливістю включення в технологічні лінії.
Але є також і недоліки, одним з яких, але дуже важливим є низький вихід олії (30 – 35%) в порівнянні з гідравлічними пресами. Тому в наступному пункті ми пропонуємо ліквідувати цей недолік.
5.2 Удосконалення вузла
Як говорилося в попередньому пункті недоліком шнекового пресу є малий вихід олії при пресуванні. Тому ми в даному розділі пропонуємо збільшити повноту виходу олії, та підвищити зручність експлуатації шнекового пресу. Це можливо досягти шляхом заміни суцільного шнекового валу пустотілим, який складається з декількох окремих ділянок, між якими встановлені з утворенням зазору кільця, та розміщеним в середині пустотілого шнекового валу циліндричного стержня з поздовжніми олієвідвідними пазами. На його поверхні забезпечується відвід олії з сировини, що пресується в бік леєрного циліндра, так і в бік шнекового валу, причому наявність кільцевого зазору між кільцями дозволить збільшити повноту виходу олії, а простота демонтажу та очищення підвищує зручність експлуатації.
На рис. 5.1 виконаний шнековий вал, поздовжній переріз з якого ми можемо детальніше розглянути будову шнекового валу, на рис. 5.2 зображено розріз А-А, на ньому видно розташування олієвідвідних пазів, а також ми можемо побачити яку форму мають кільця, та спосіб кріплення кілець до циліндричного стержня, а на рис. 5.3 зображено розріз Б-Б з нього можемо побачити яку форму мають виступи 4 завдяки яким між кільцями утворюється зазор.
Прес працює наступним чином.
Сировина, що містить олію подається в пресуючий тракт між зеєрним циліндром 1 та поверхнею пустотілого шнекового валу, транспортується витками шнекового валу та пресується, переходячи при цьому з однієї ділянки 2 на іншу (рис. 5.1). При стисканні з сировини виділяється олія, більша частина якої видаляється з пресую чого тракту через отвори леєрного циліндру 1. Частина олії в основному з шарів сировини, що прилягають до поверхні шнекового валу, відводиться через зазори утворені кільцями 3. Проходячи через зазори між кільцями 3 олія стікає в поздовжні пази 6 на поверхні циліндричного стержня 5, а звідти відводиться в збірник олії 8.
5.3 Розрахунок вузла
5.3.1 Розрахунок параметрів вала
Розраховуємо діаметр вала, використовуючи умову міцності. [8]
Розрахуємо крутний момент вала за формулою:
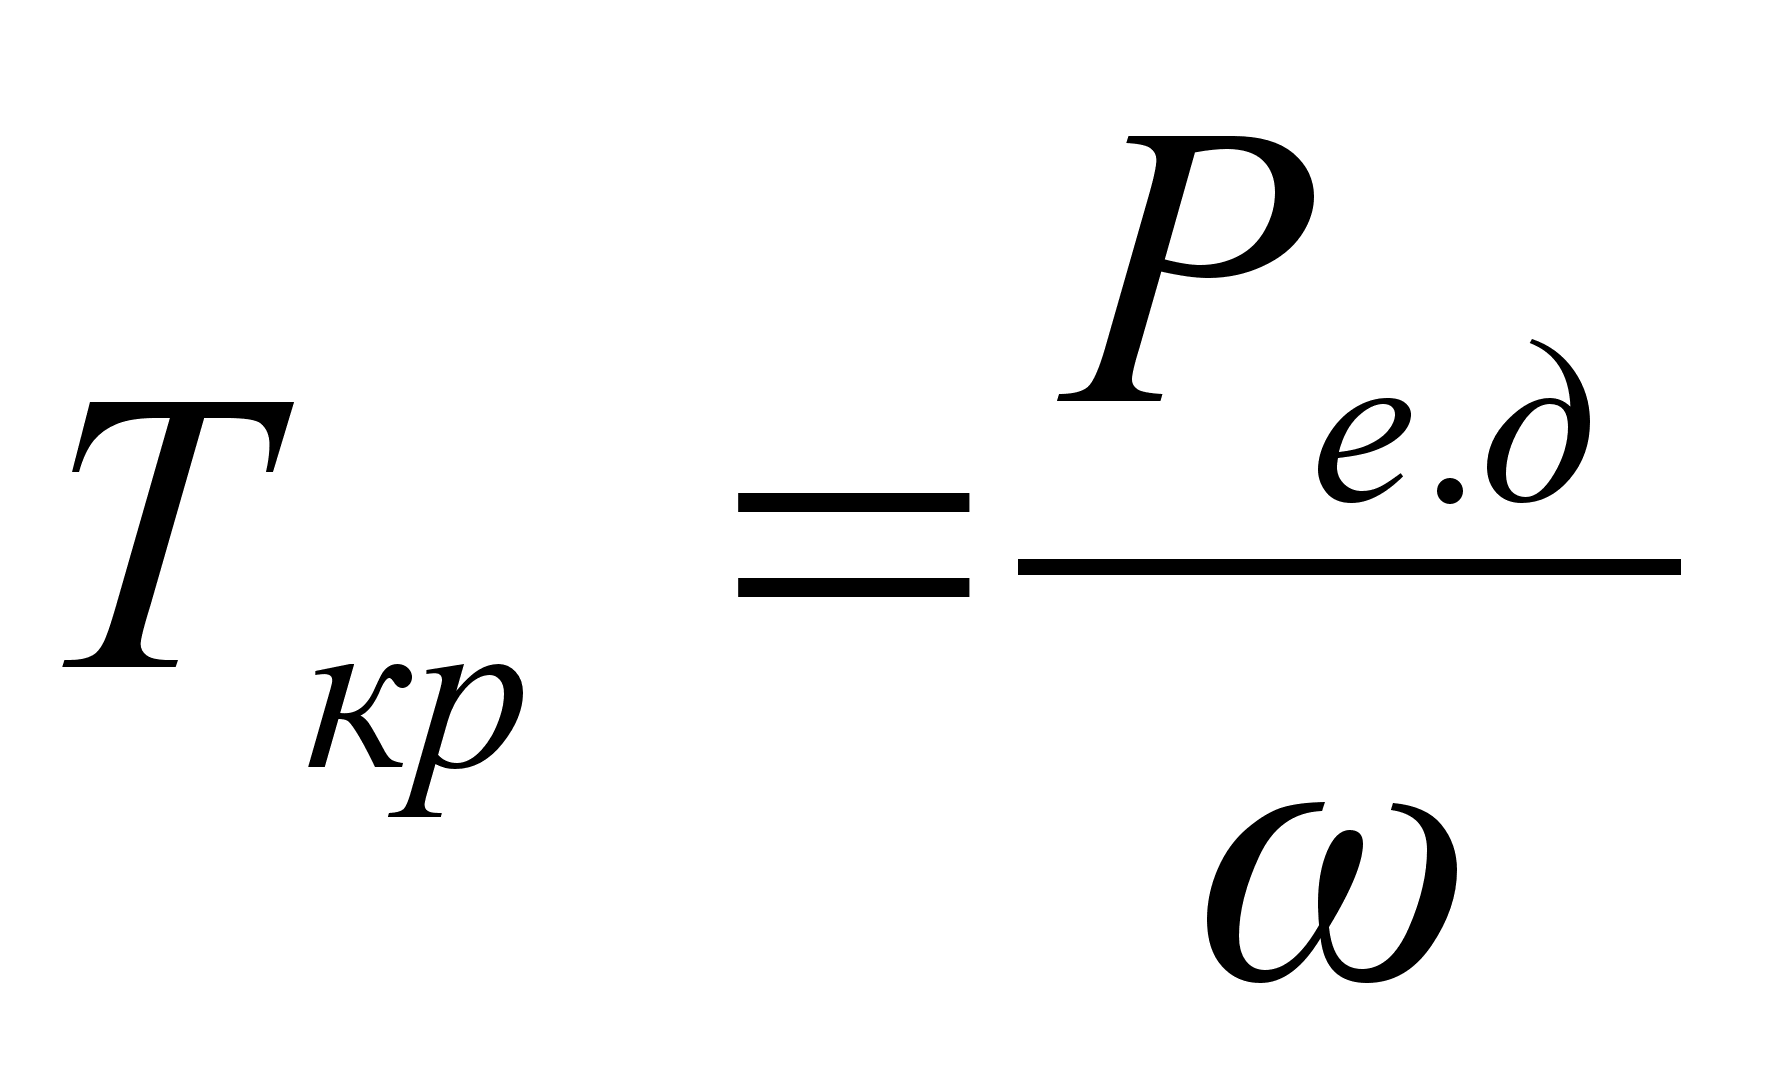 , (5.1)
де, Ре.д – загальна потужність електродвигуна, кВт. Ре.д = 15 кВт.
Кутове прискорення вала розраховуємо за формулою:
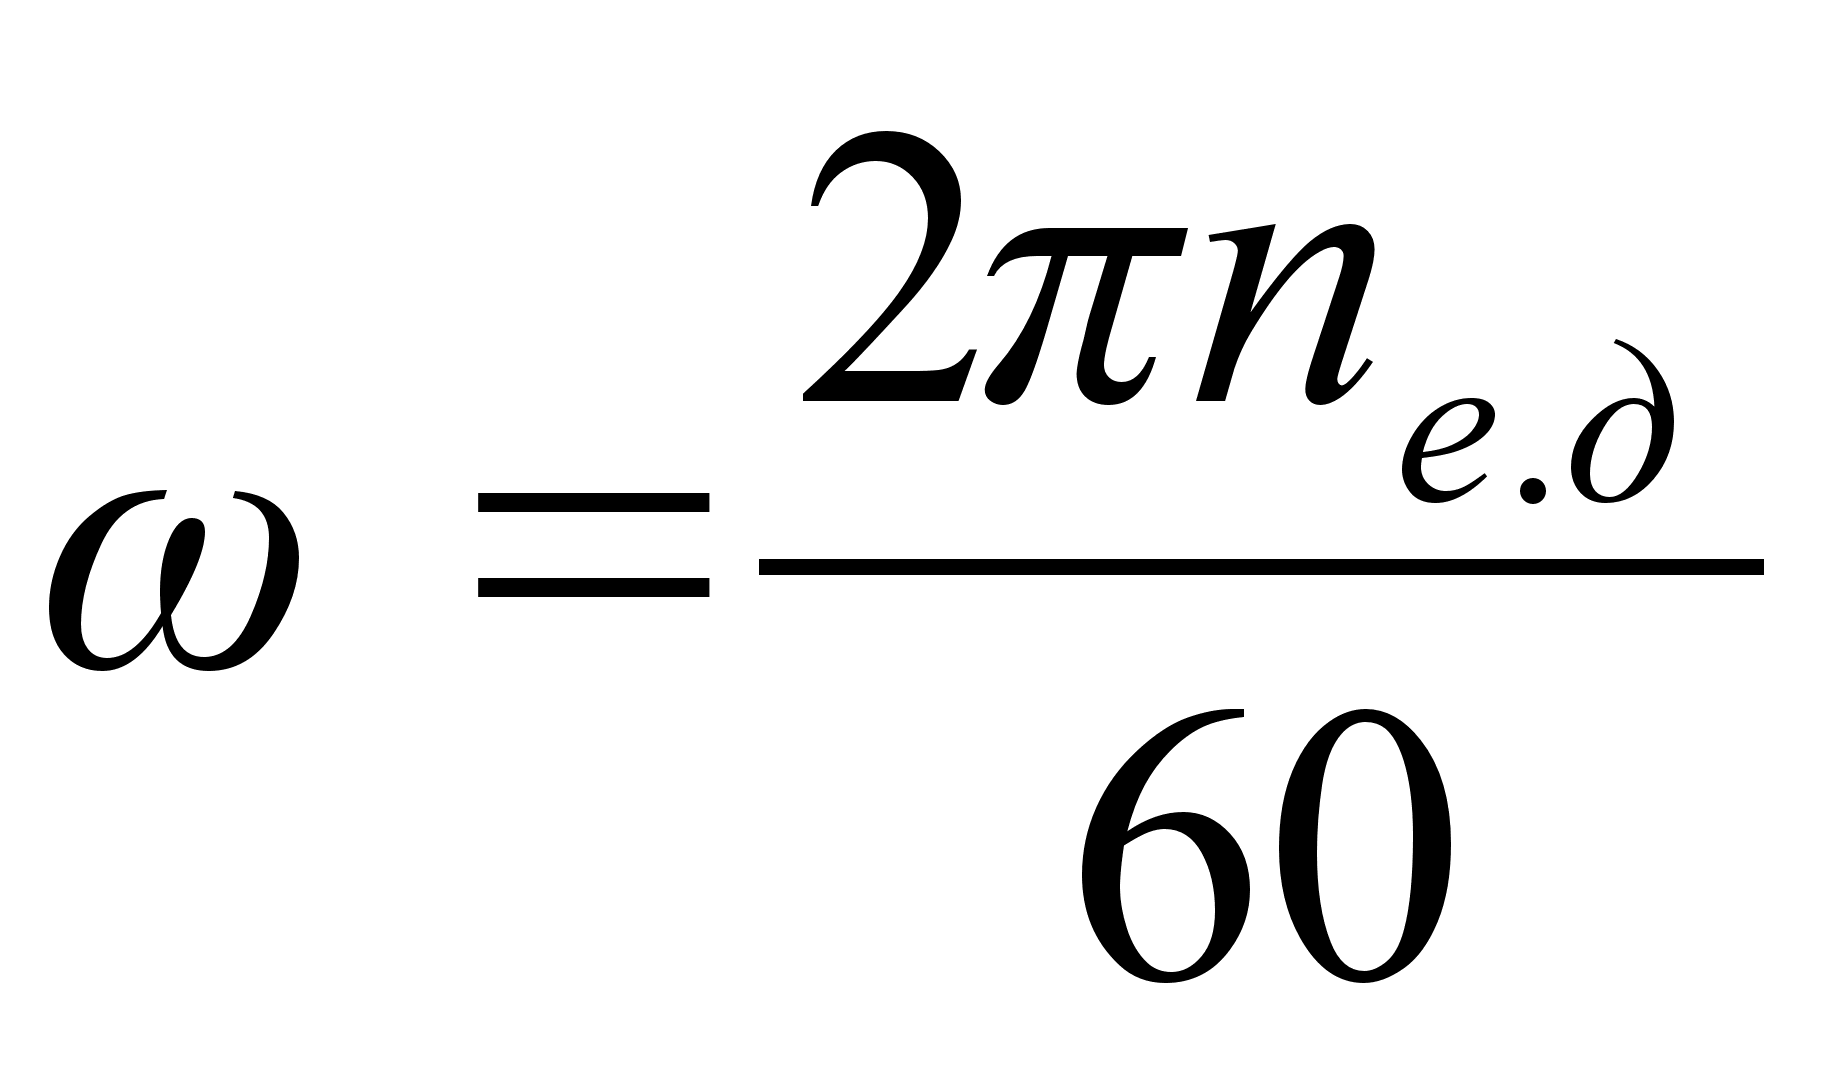 , (5.2)
де, пе.д – частота обертання вала, об/хв. пе.д = 15 об/хв.
Звідси,
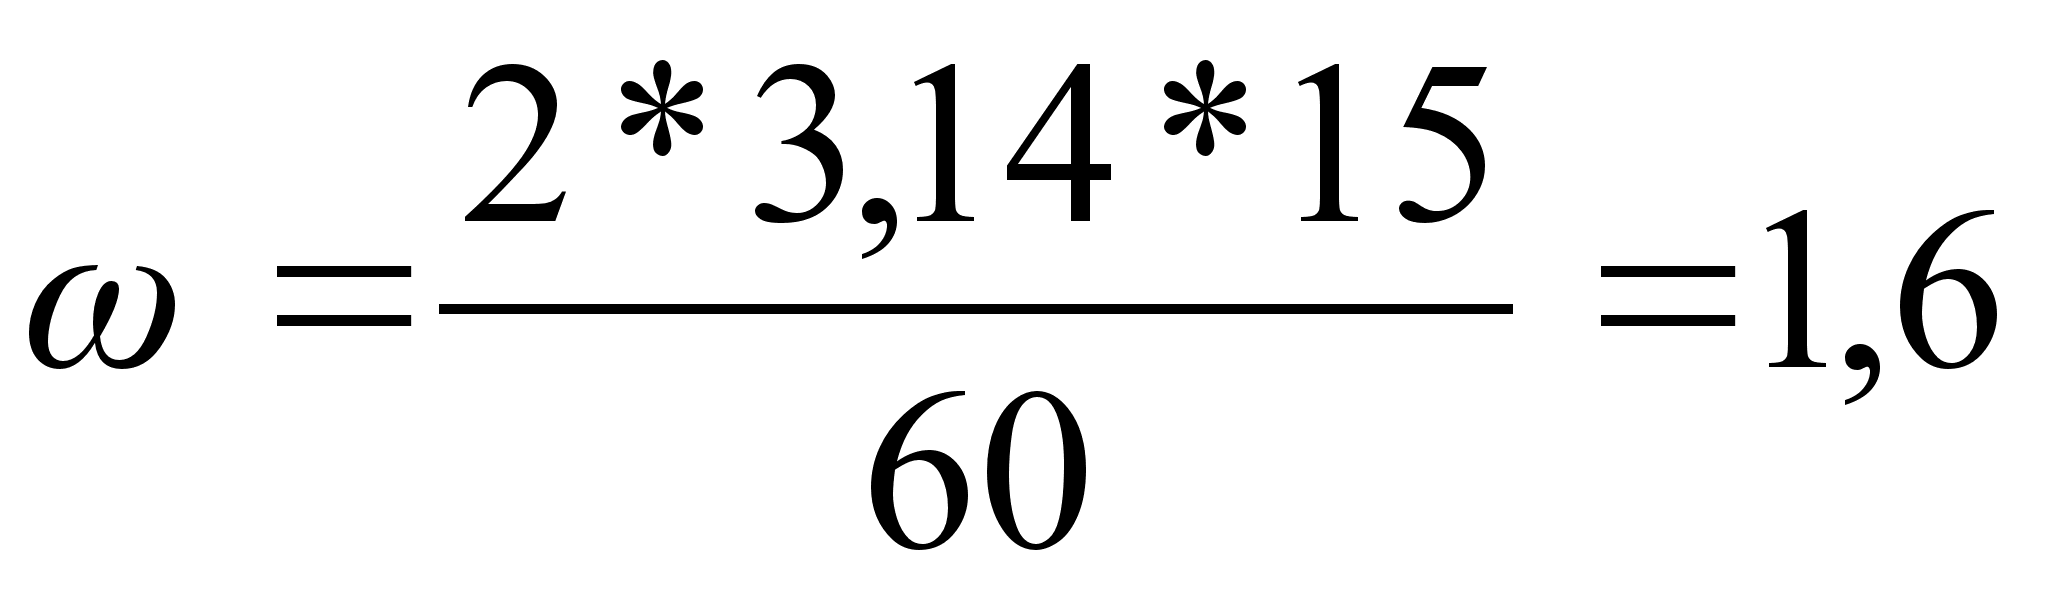 с-1
Значення кутового прискорення підставляємо в формулу (5.1), або ж
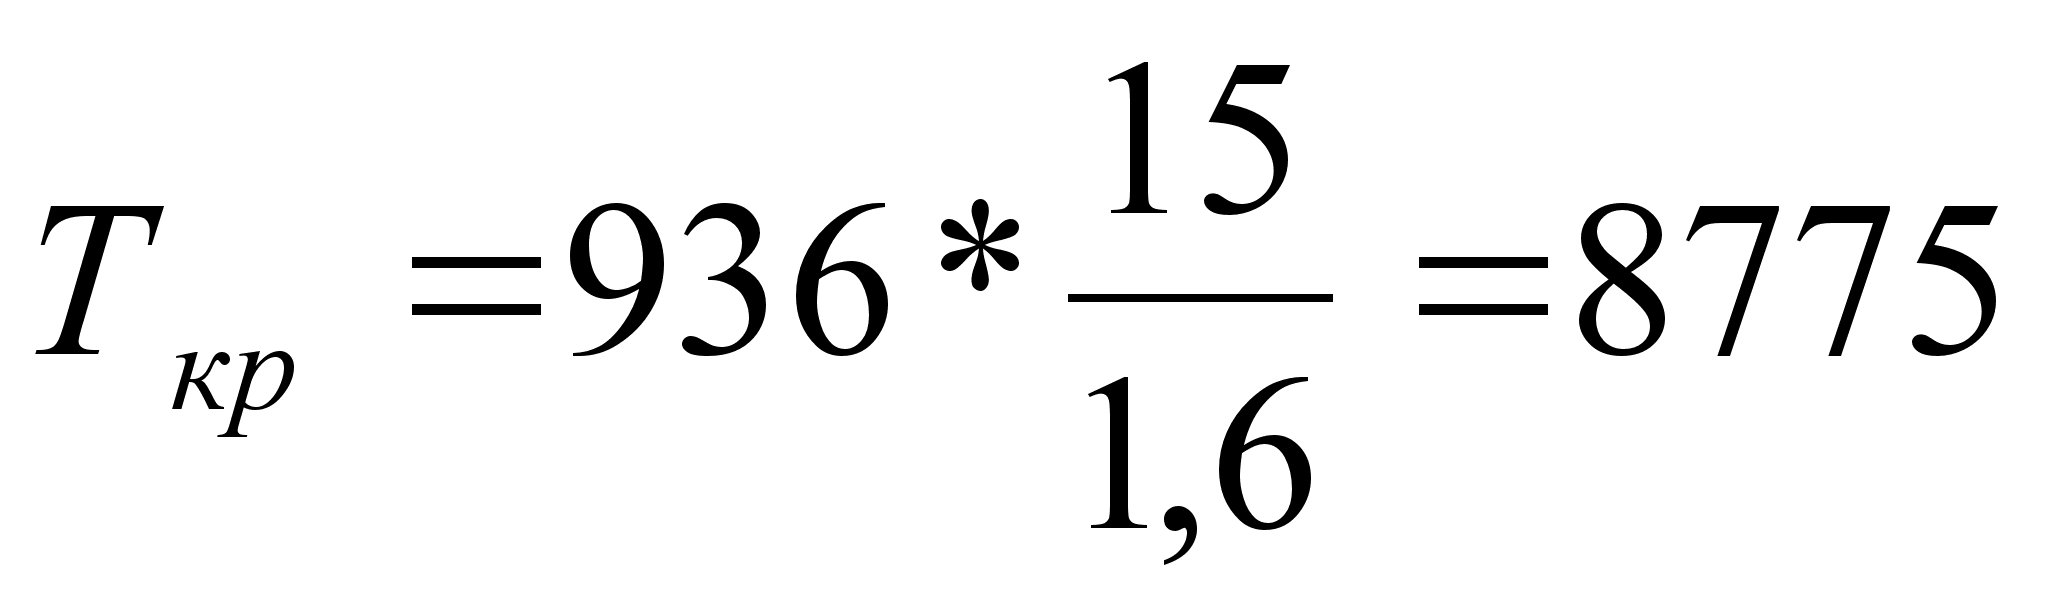 кг*м
Розрахуємо діаметр вала із умови міцності:
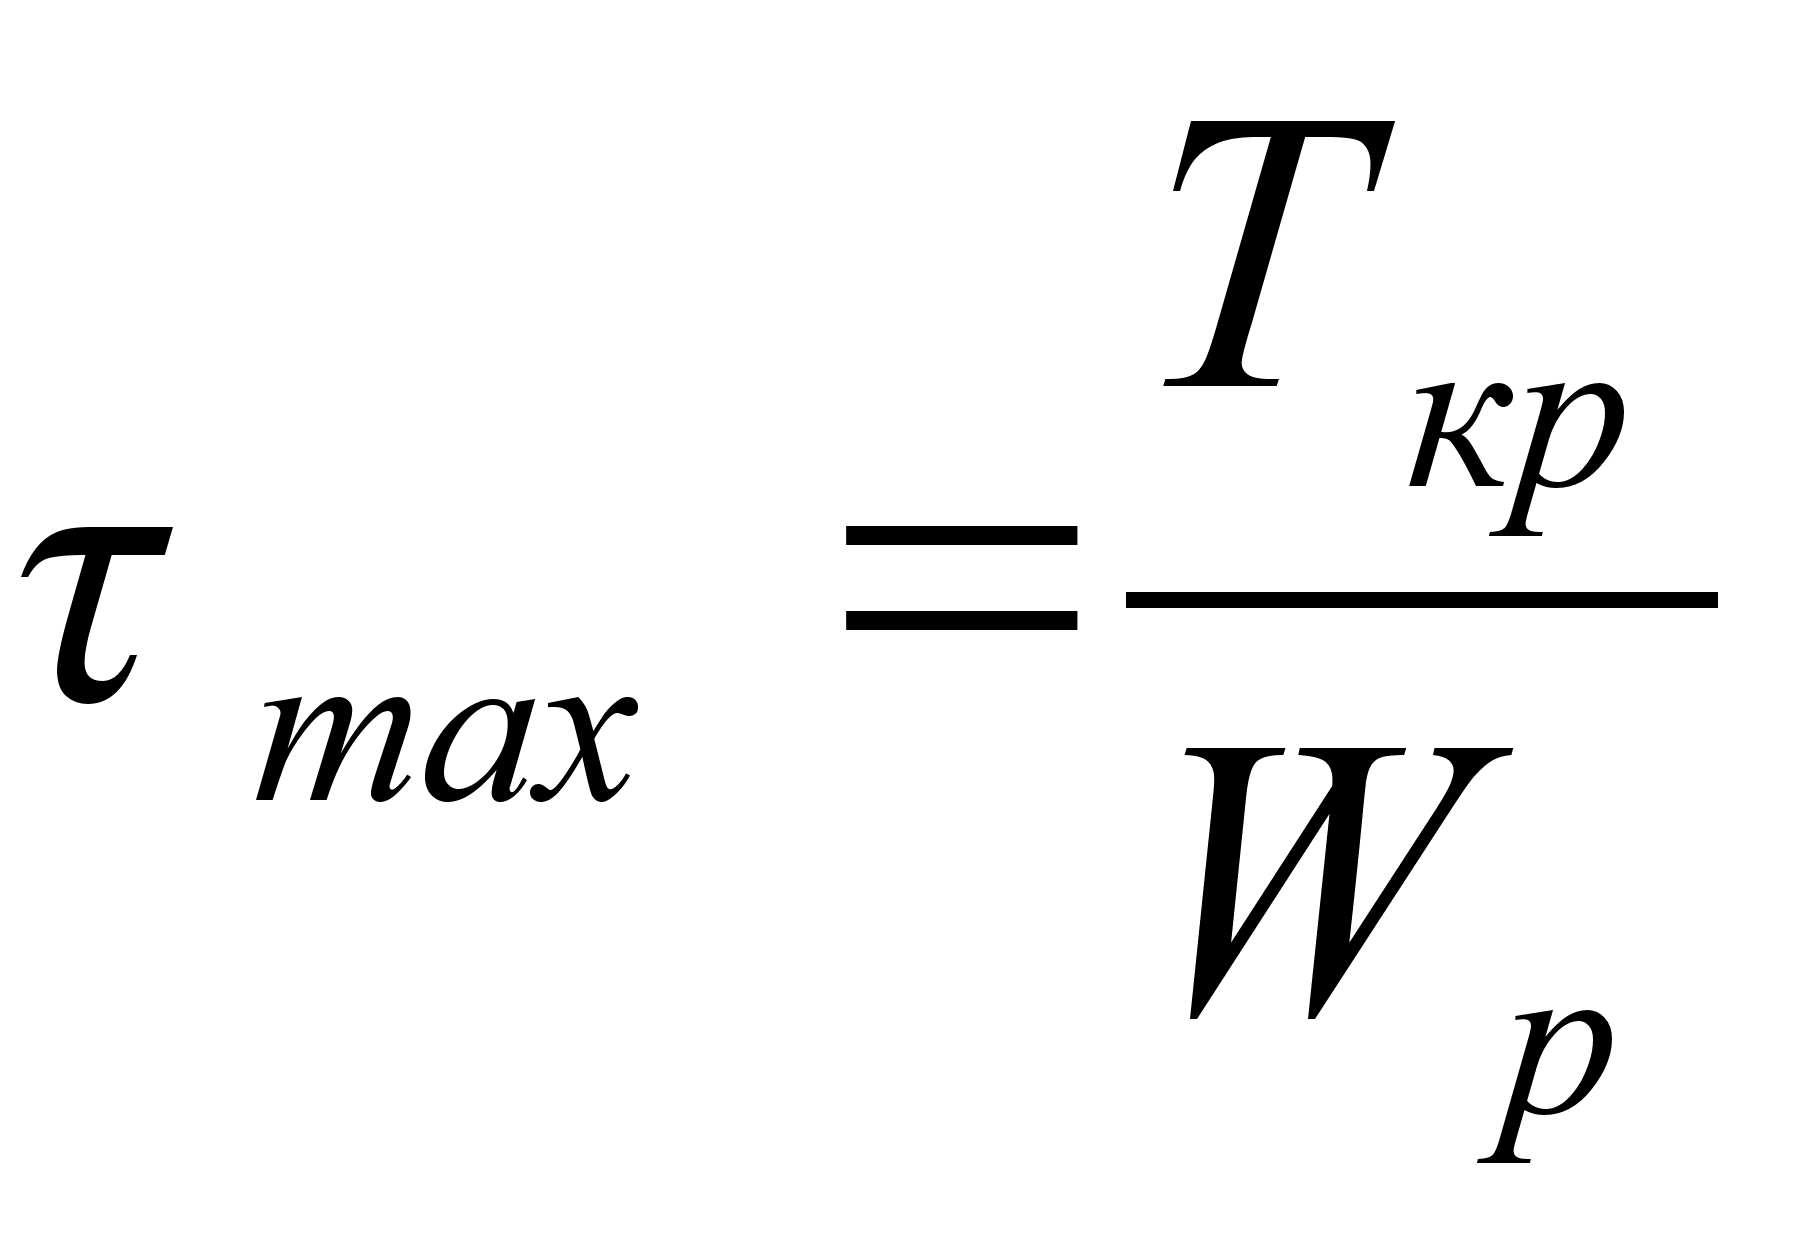 , (5.3)
З формули (5.3) знаходимо осьовий момент інерції.
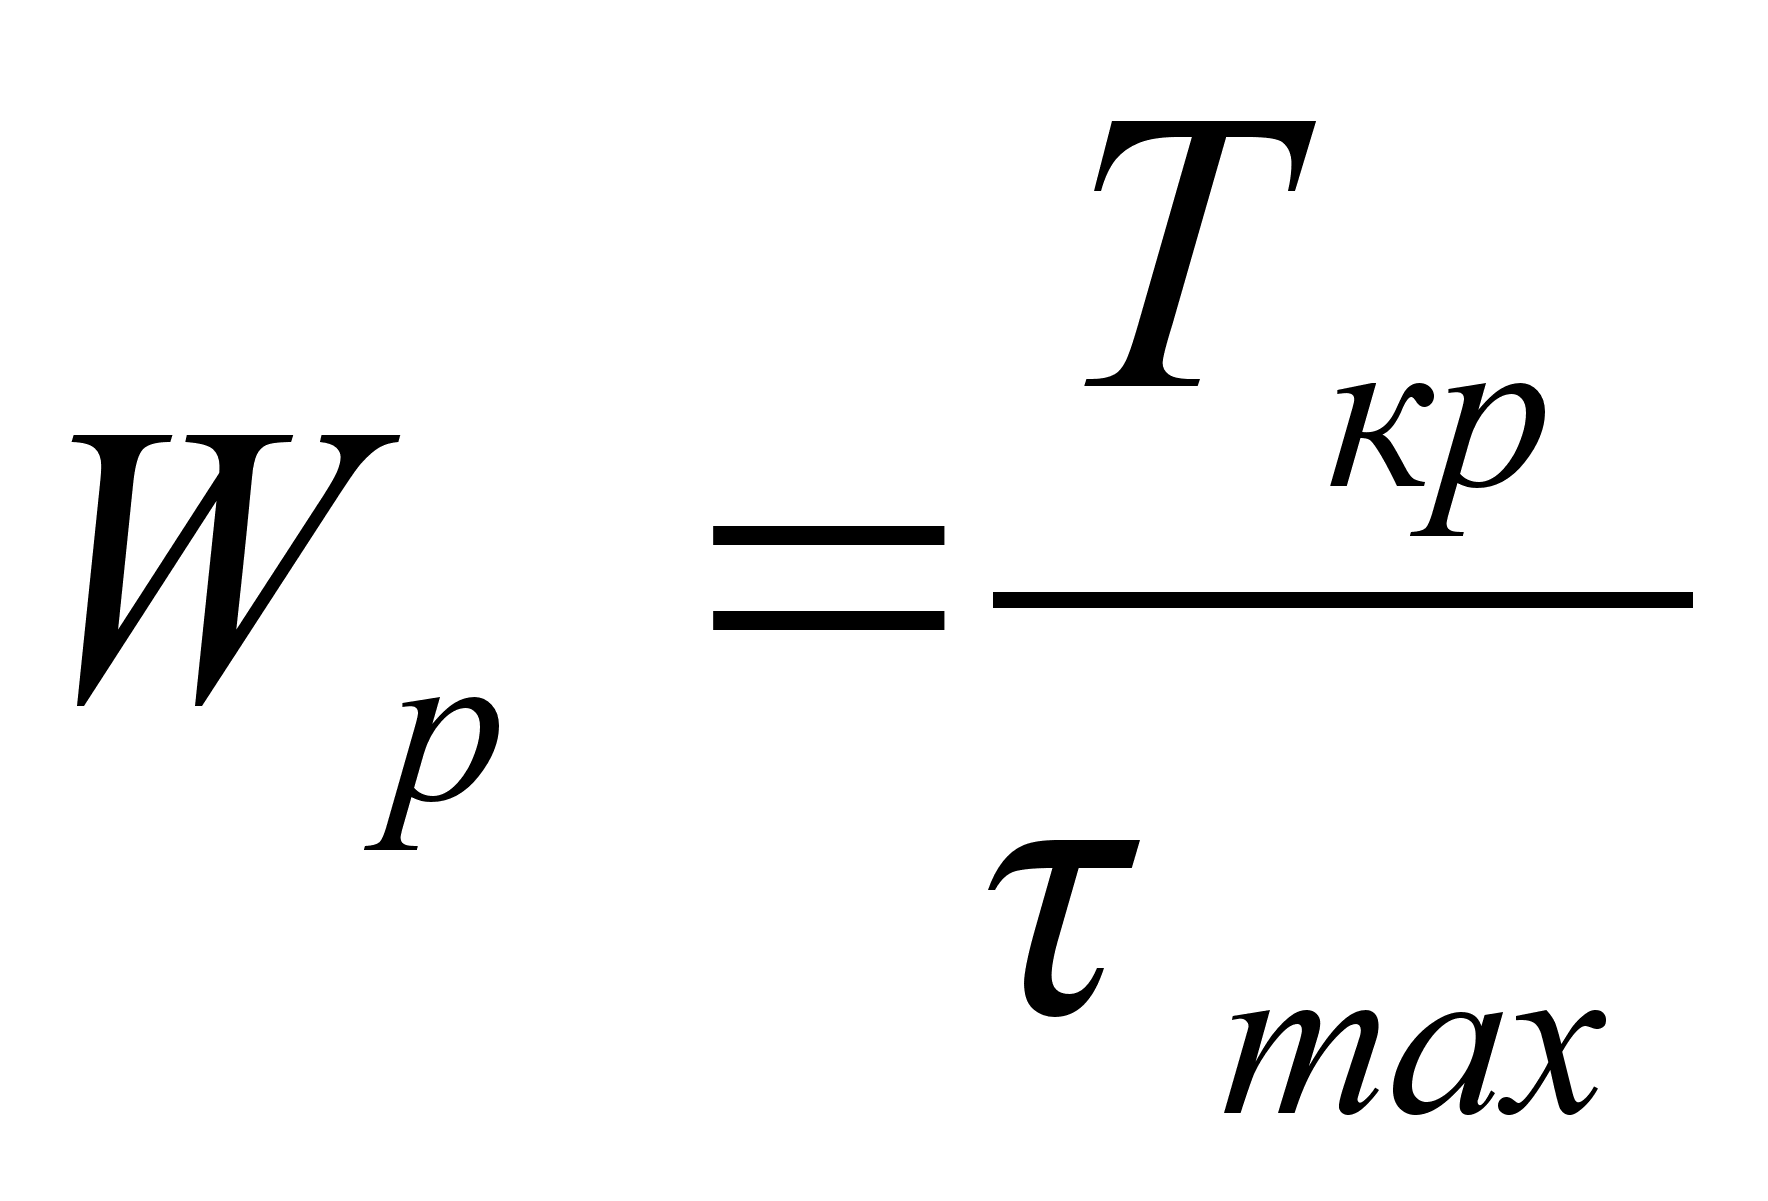 ,
(5.4)
Звідси,
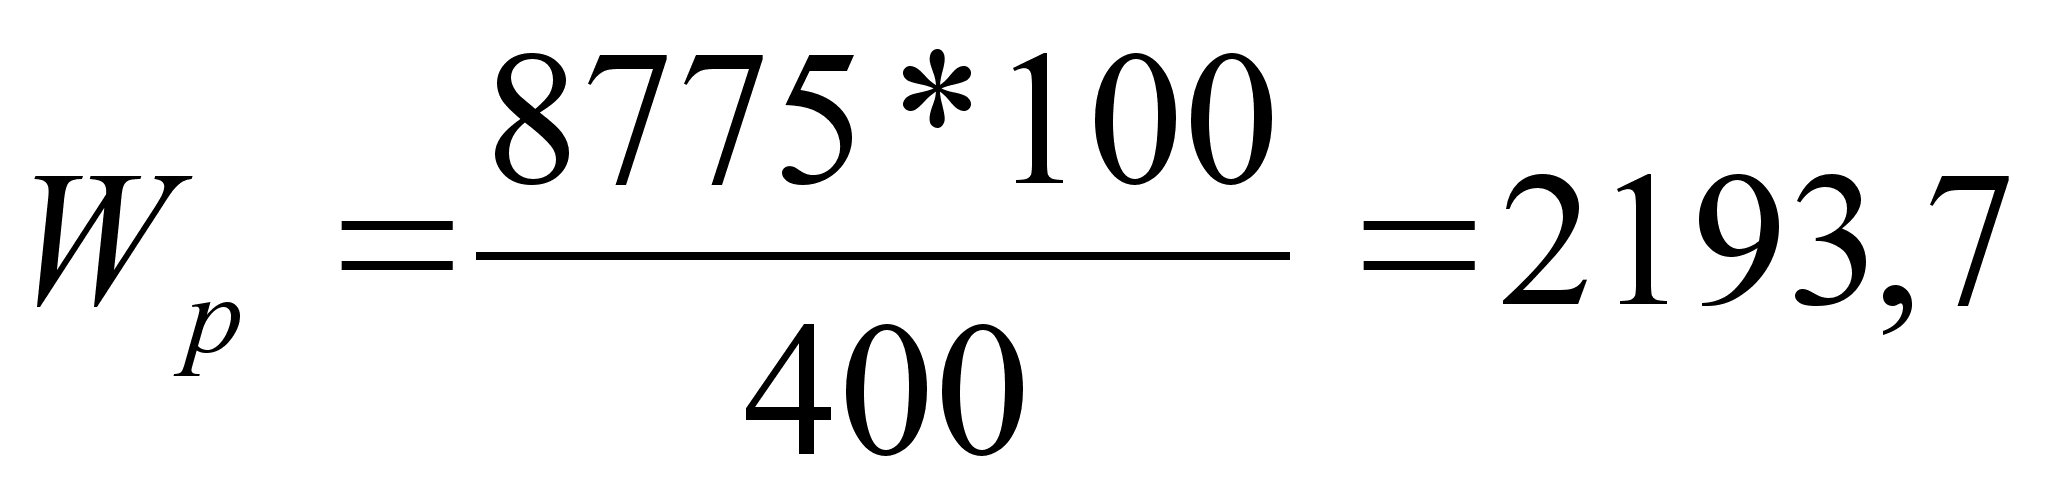 см3
де, Ткр – крутний момент, Н*м.
τтах – найбільше дотичне напруження для даного перерізу, кг/см2.
τтах = 400 кг/см2.
Осьовий момент інерції можна визначити також і за іншою формулою:
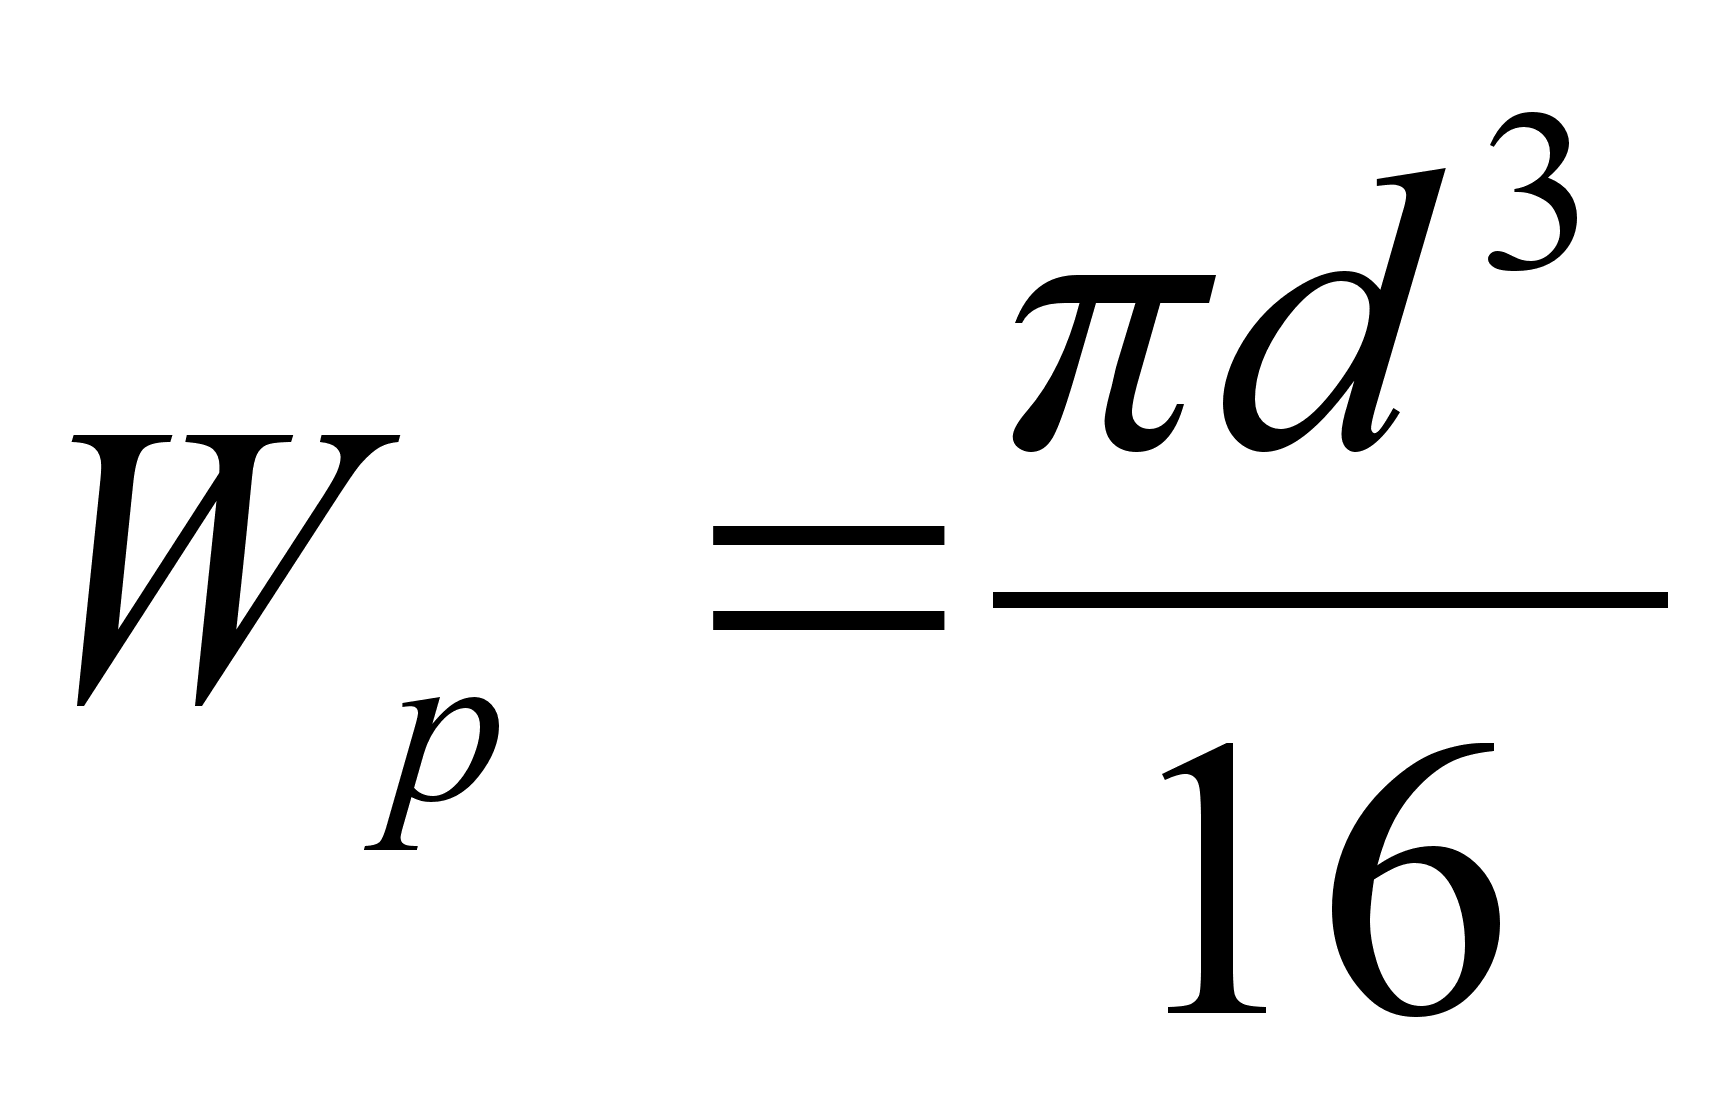 , (5.5)
де, d – діаметр вала, см.
За формулою (5.5) визначаємо діаметр вала:
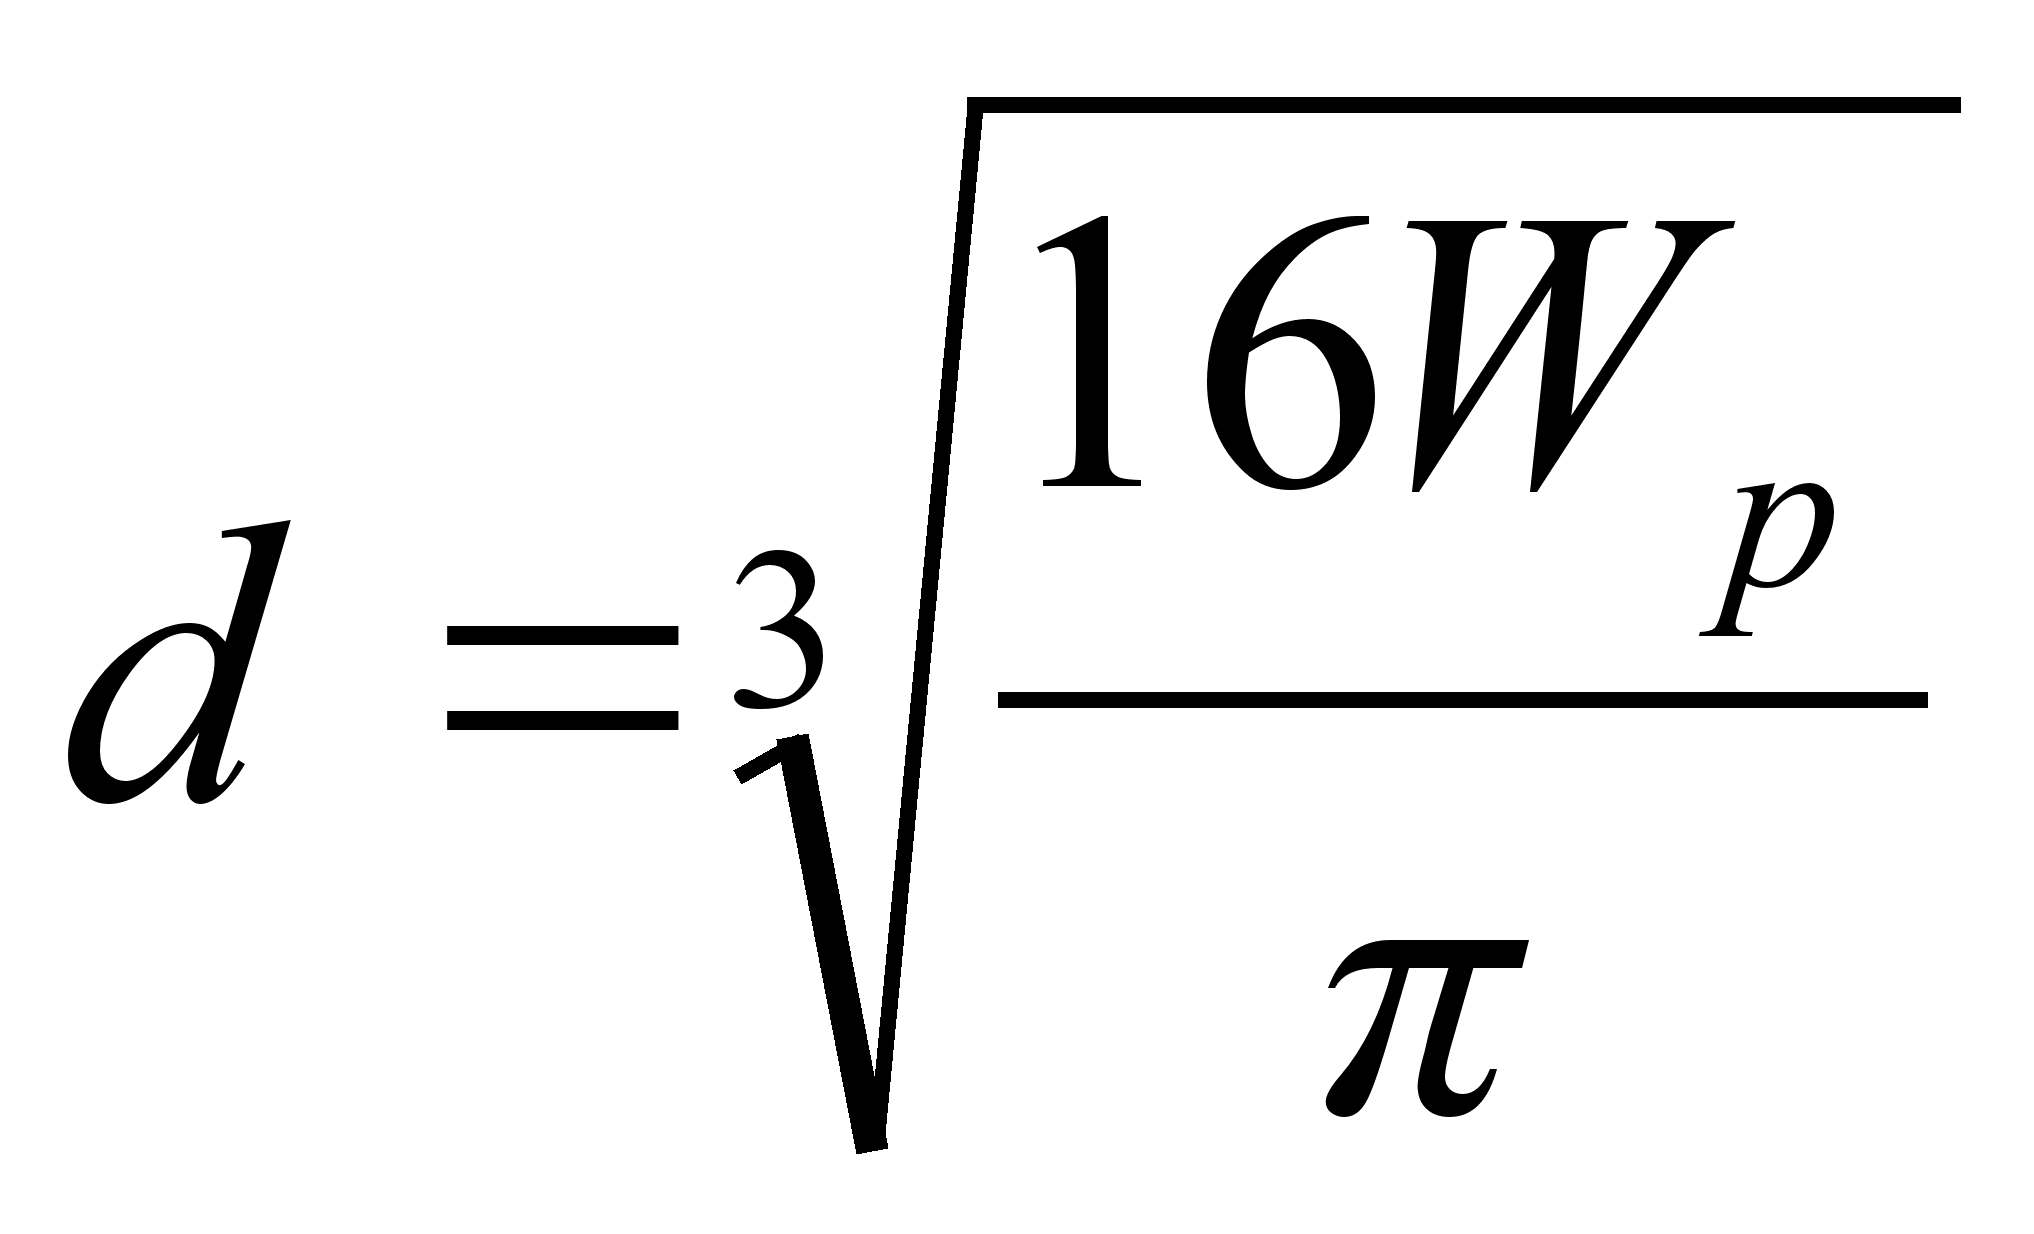 , (5,6)
Звідси,
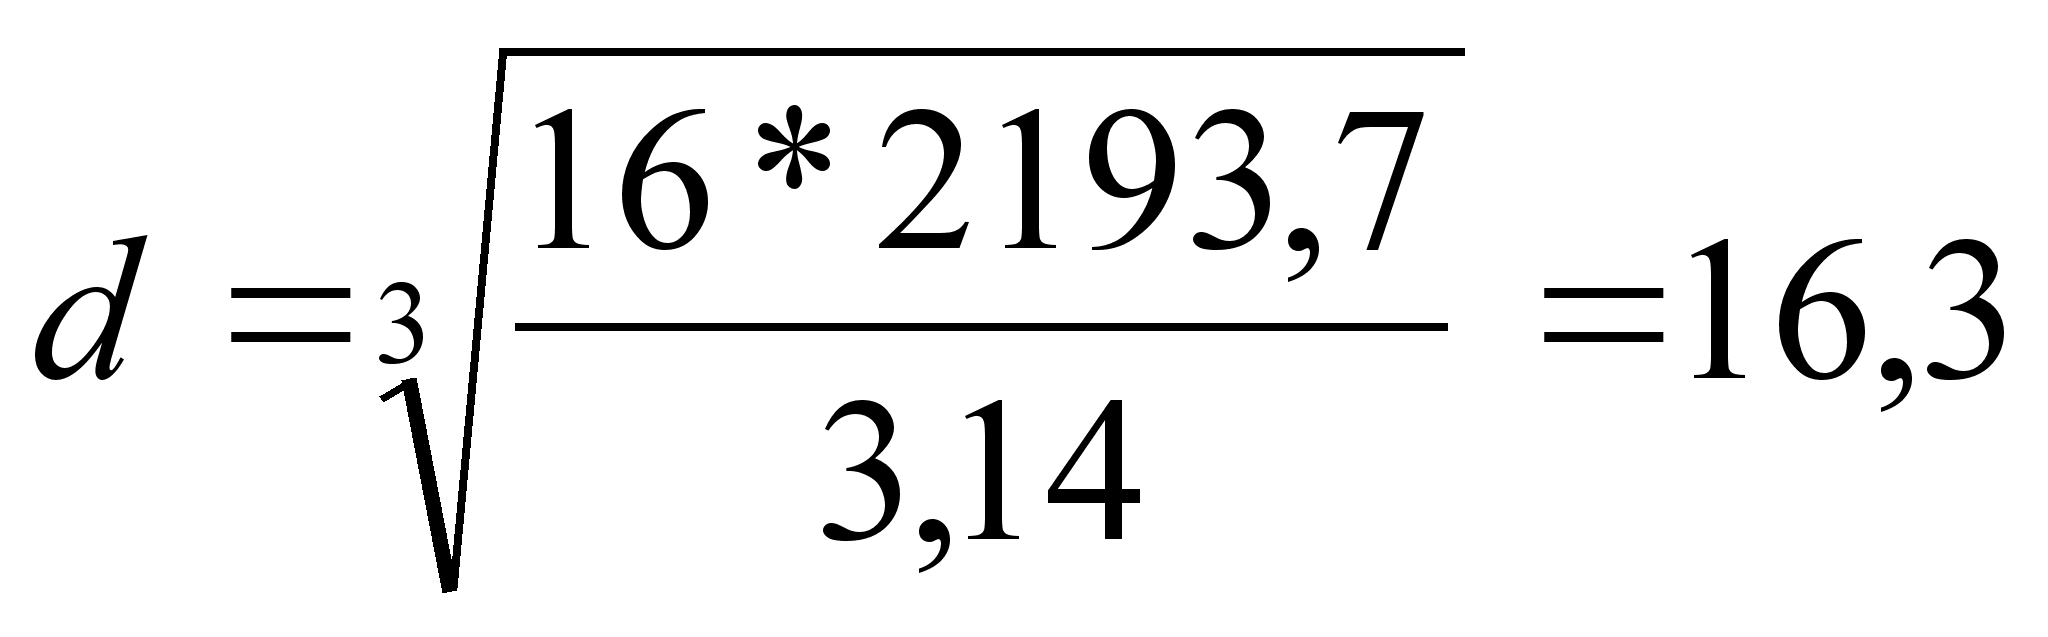 см
Отже, приймаємо діаметр вала рівний 22 см.
5.4 Розрахунок вала на кручення
Знайдемо реакції в опорах (див. рис. 5.5)
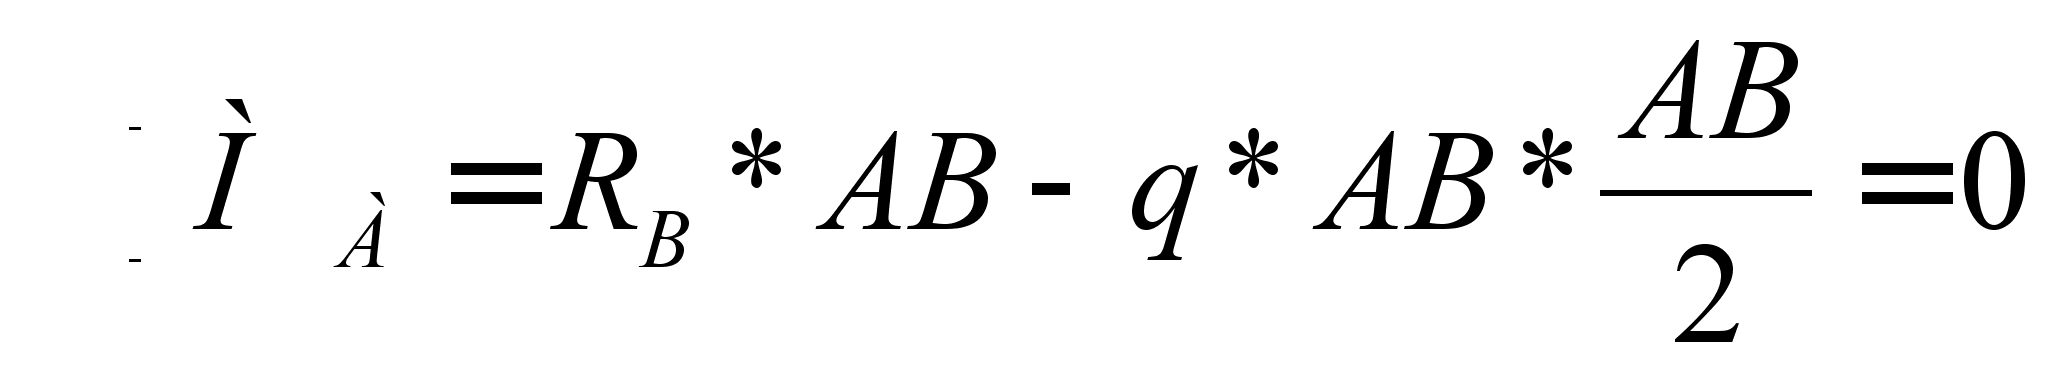 (5.7)
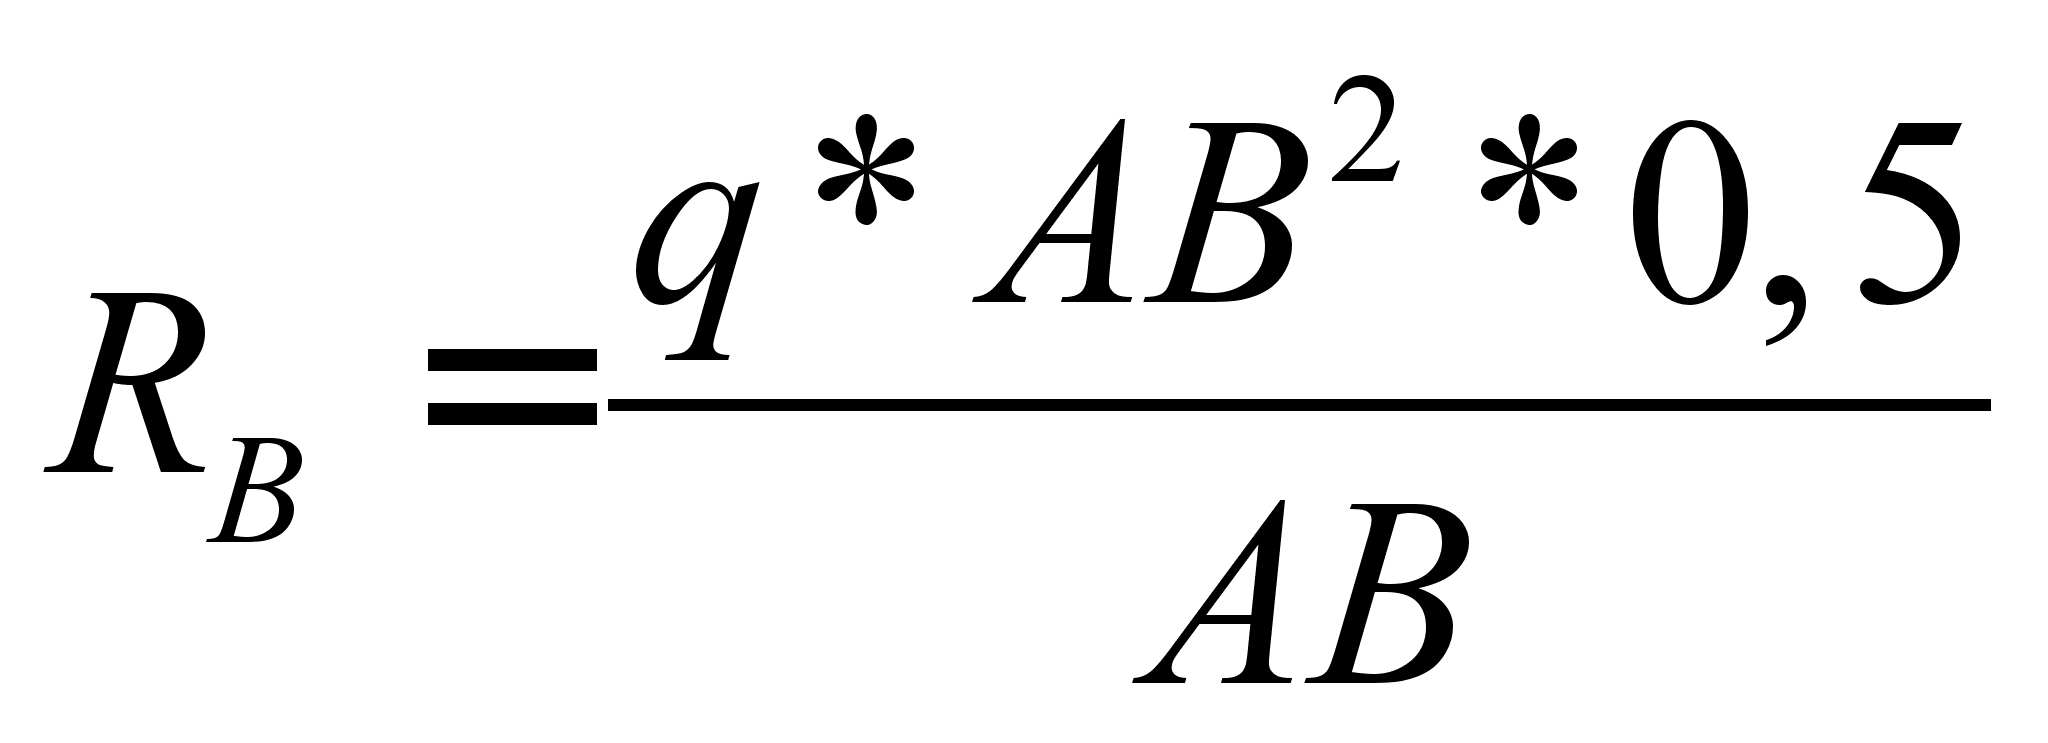 (5.8)
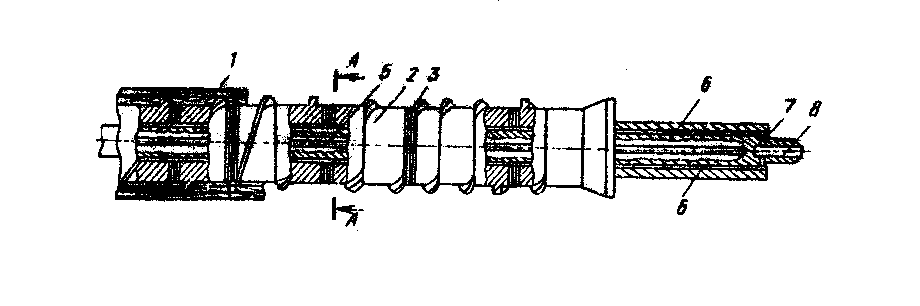
Рис. 5.1 Поздовжній переріз шнекового валу
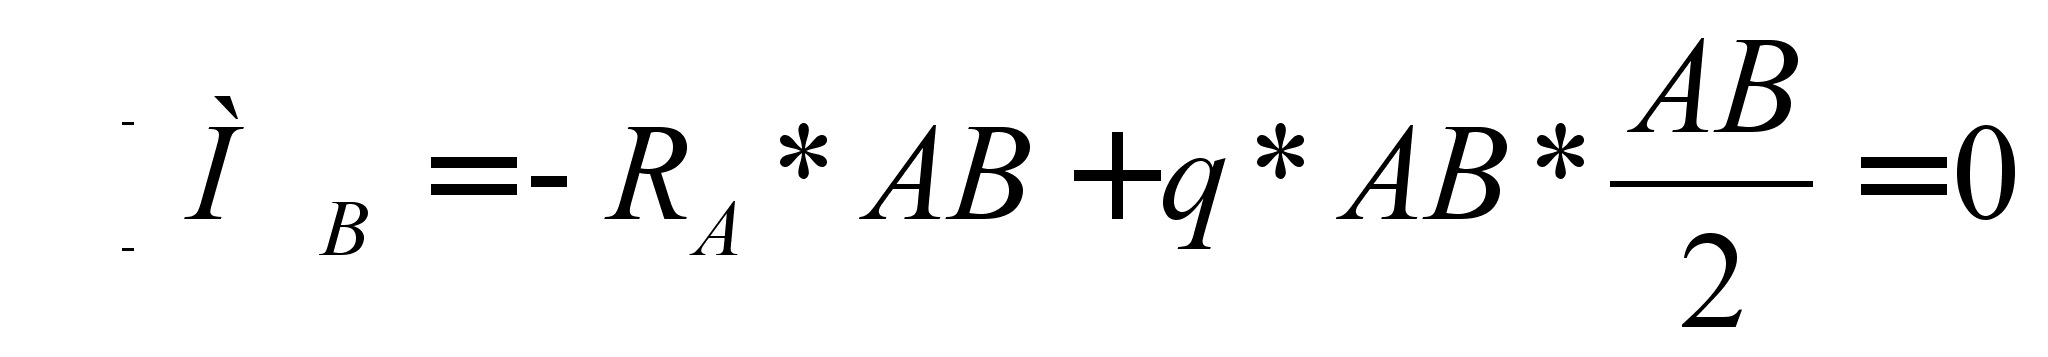 (5.9)
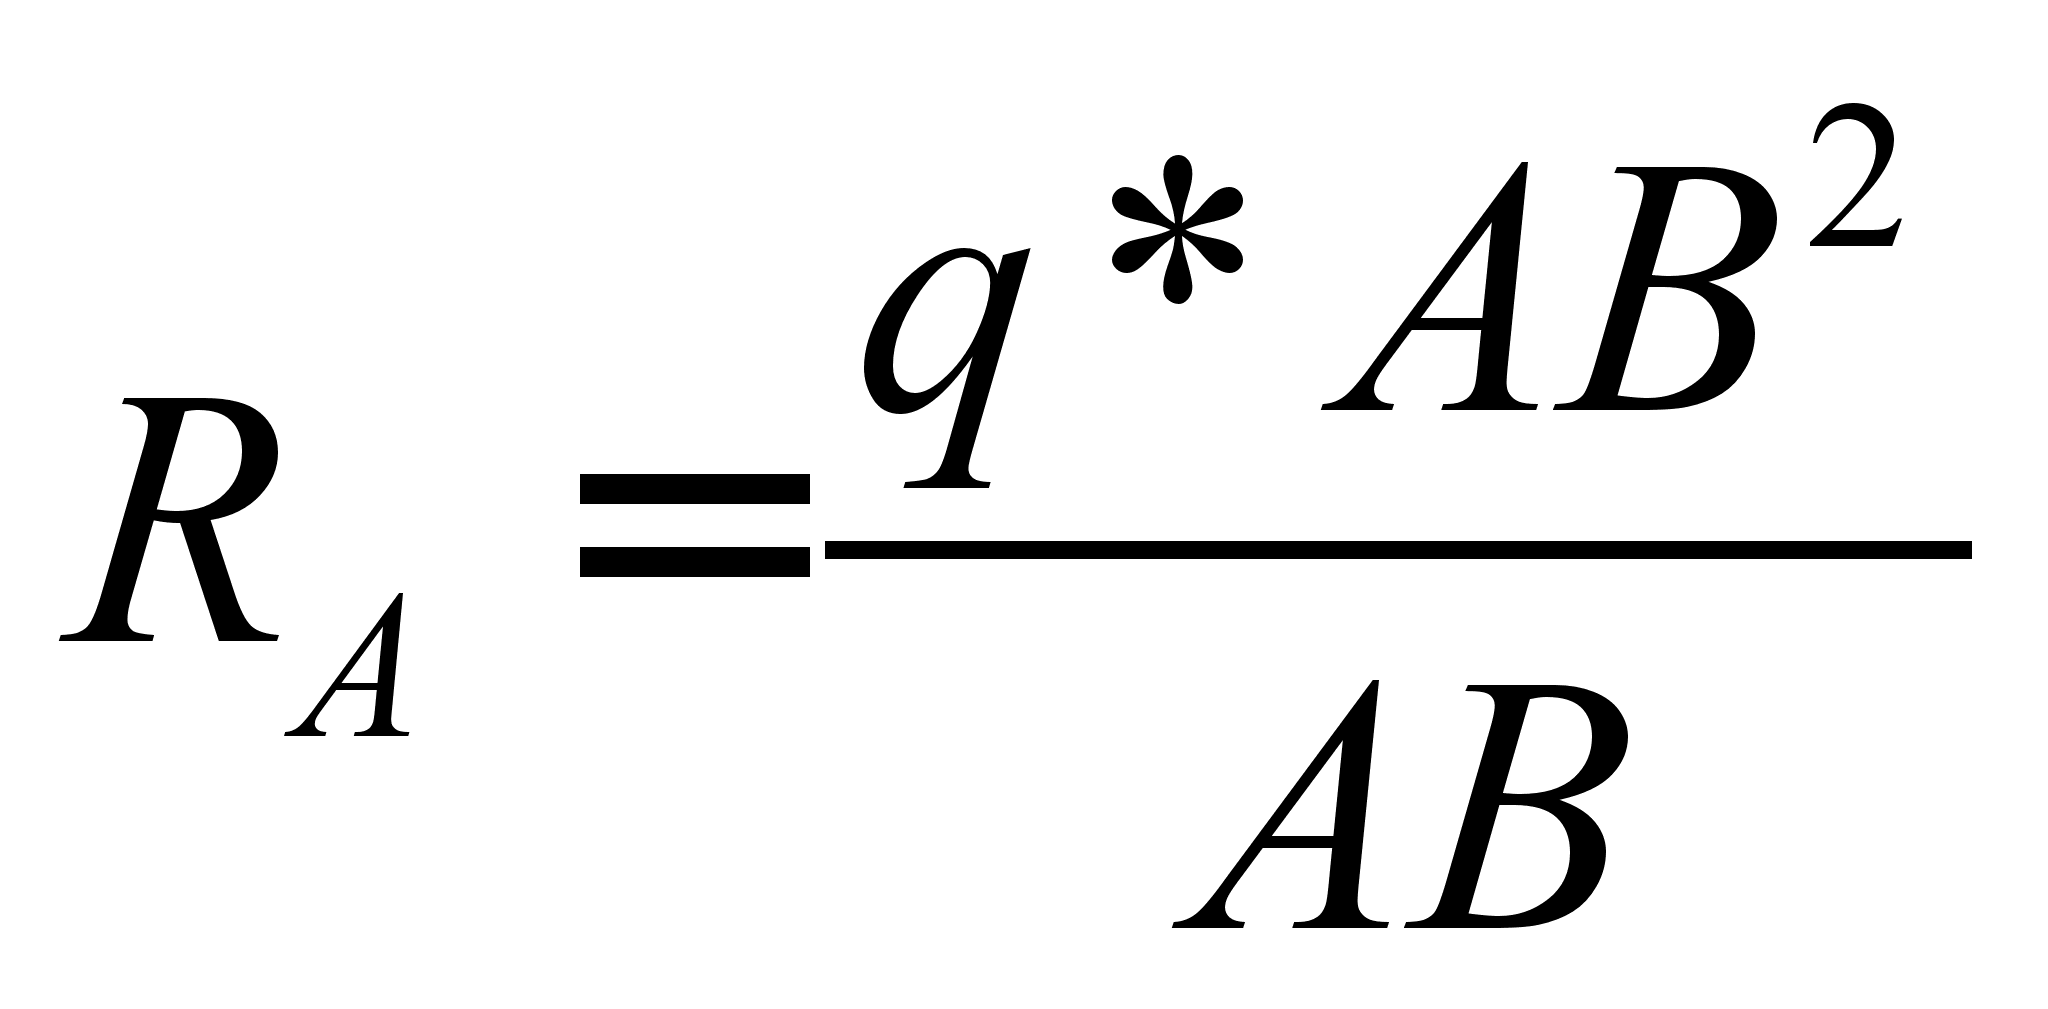
Отже,
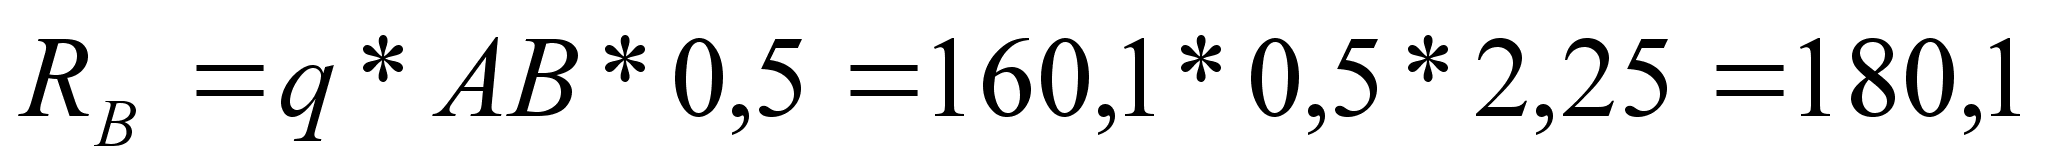 ,
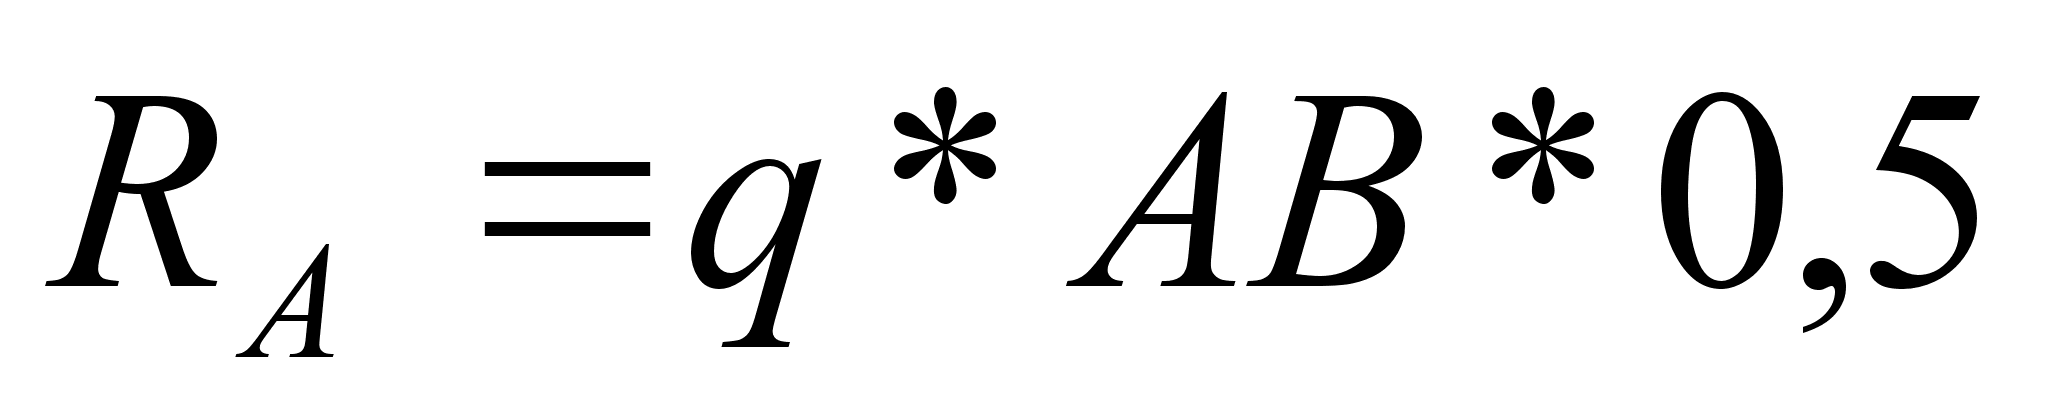 ,
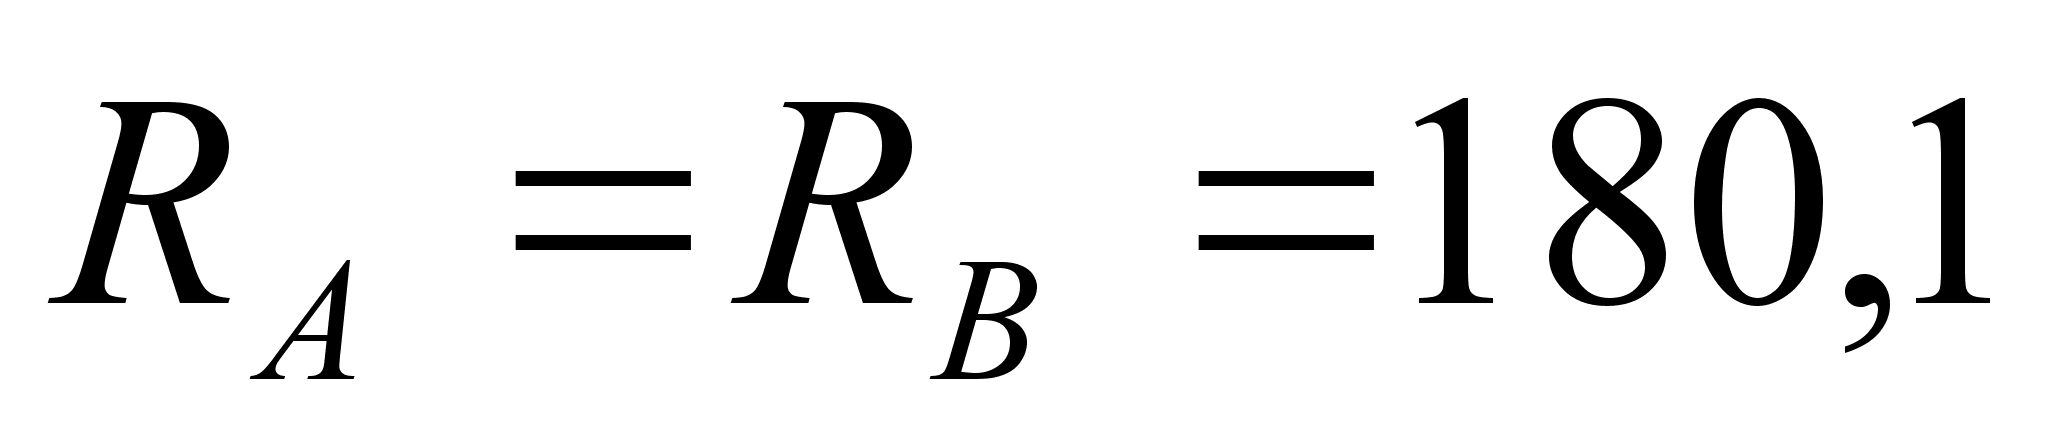 кг.
Будуємо опору моментів та поперечної сили:
– ділянка 0 ≤ z ≥ l, l = АВ
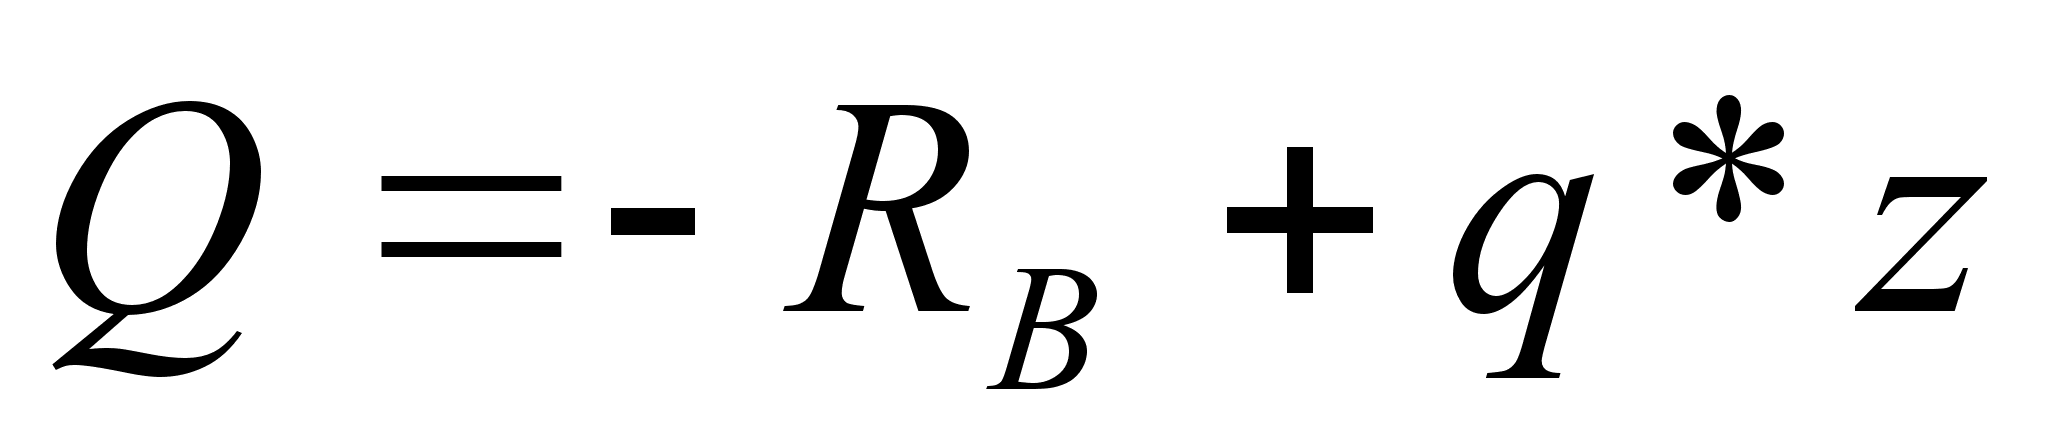 , (5.10)
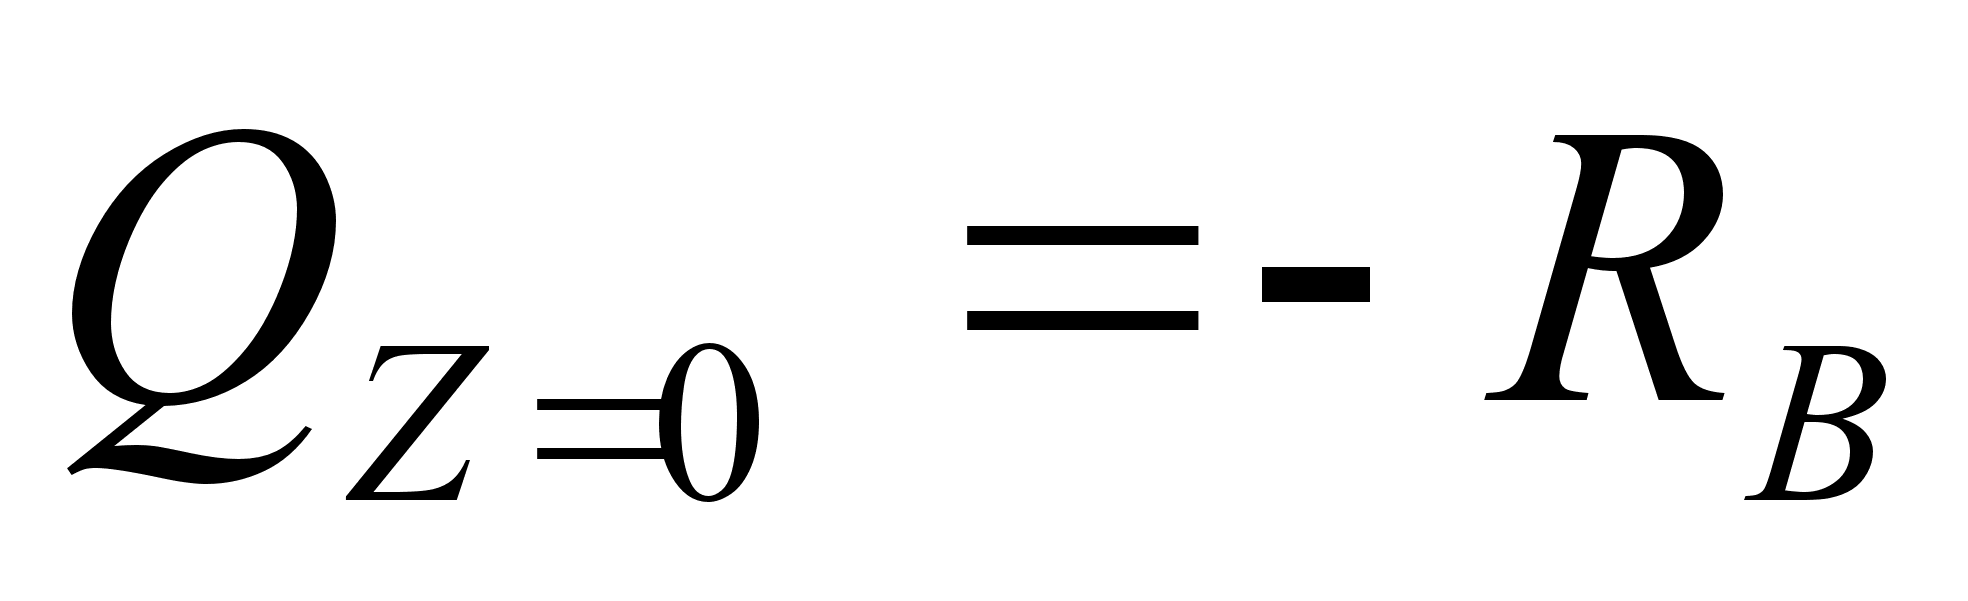 ,
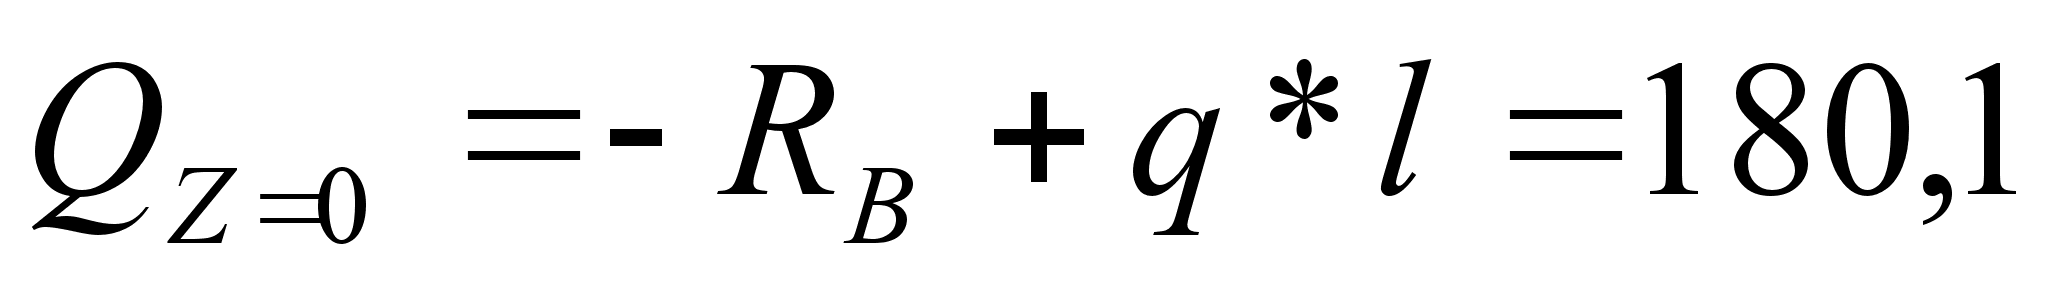 кг
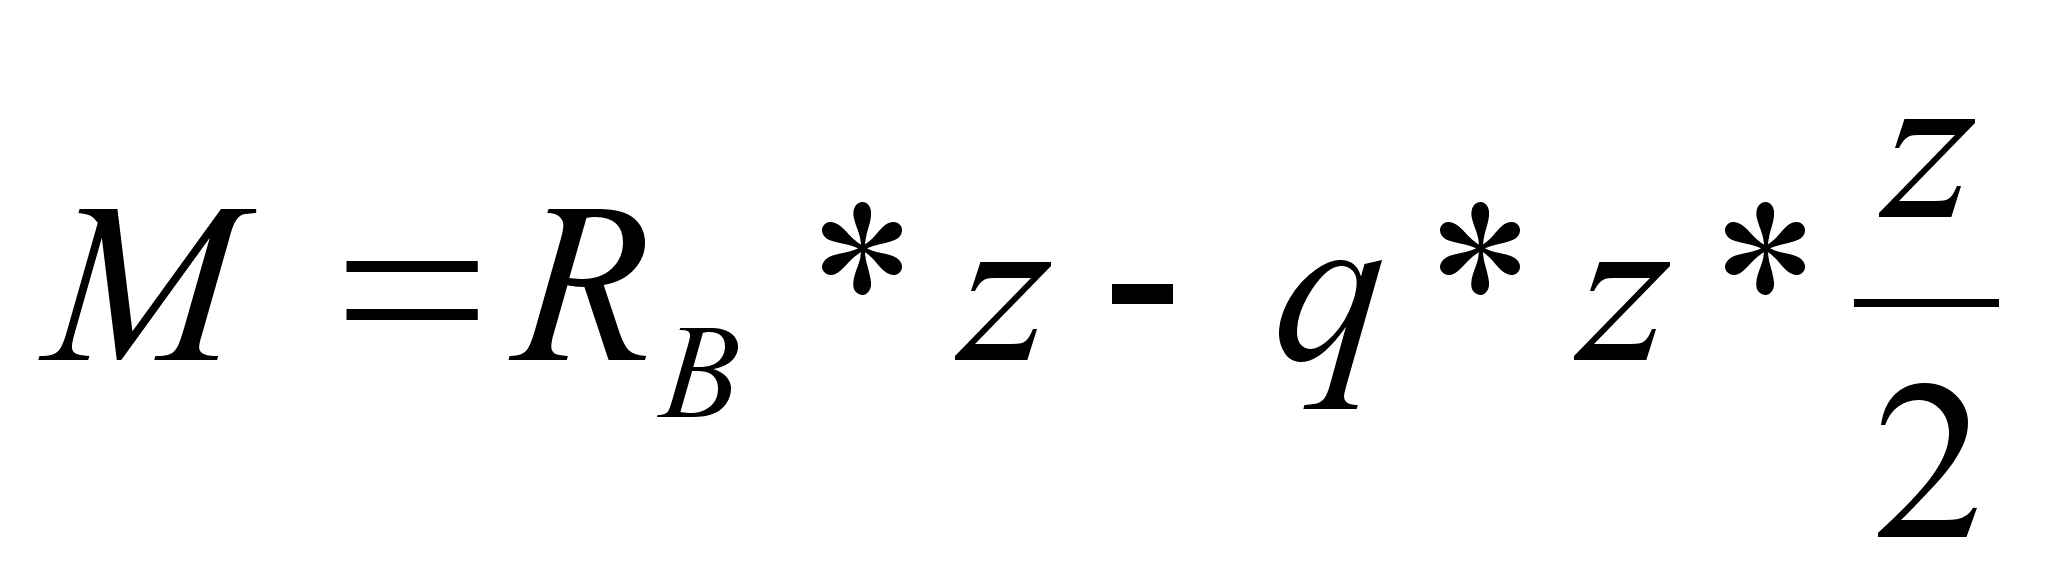 ,
(5.11)
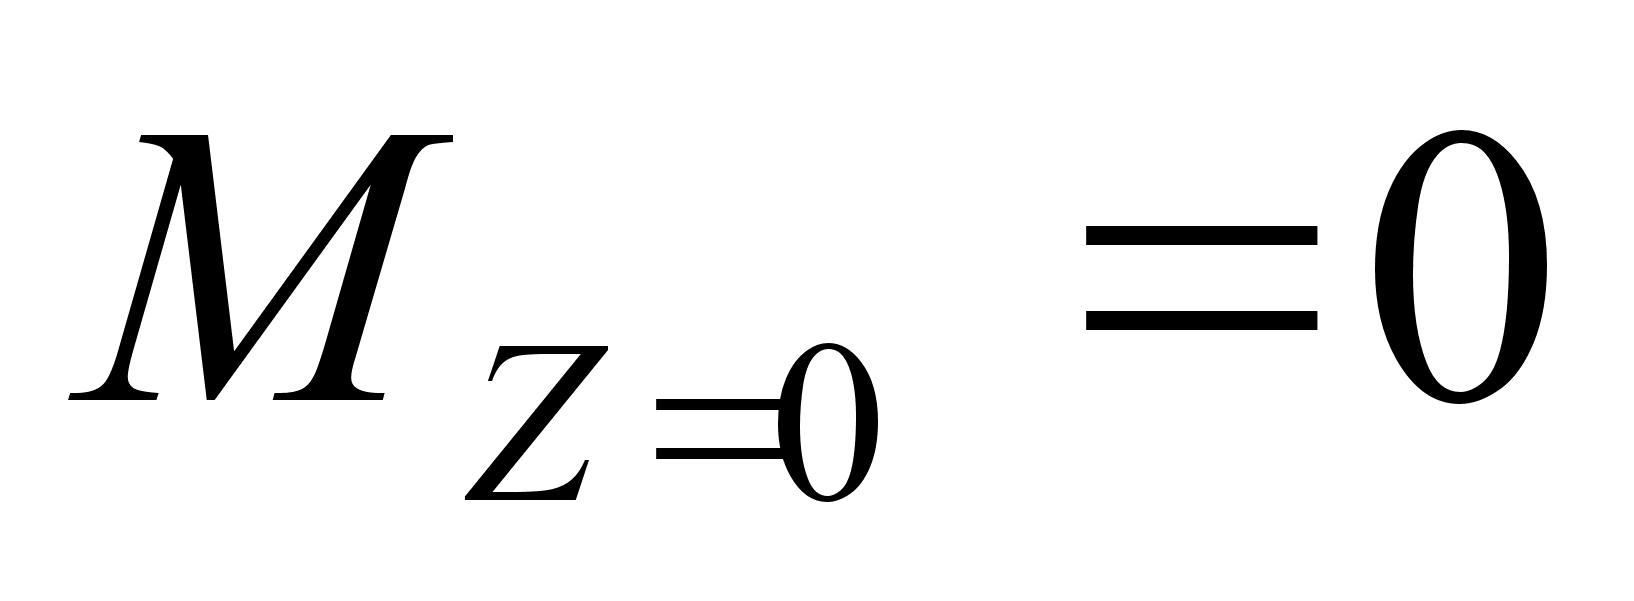 ;
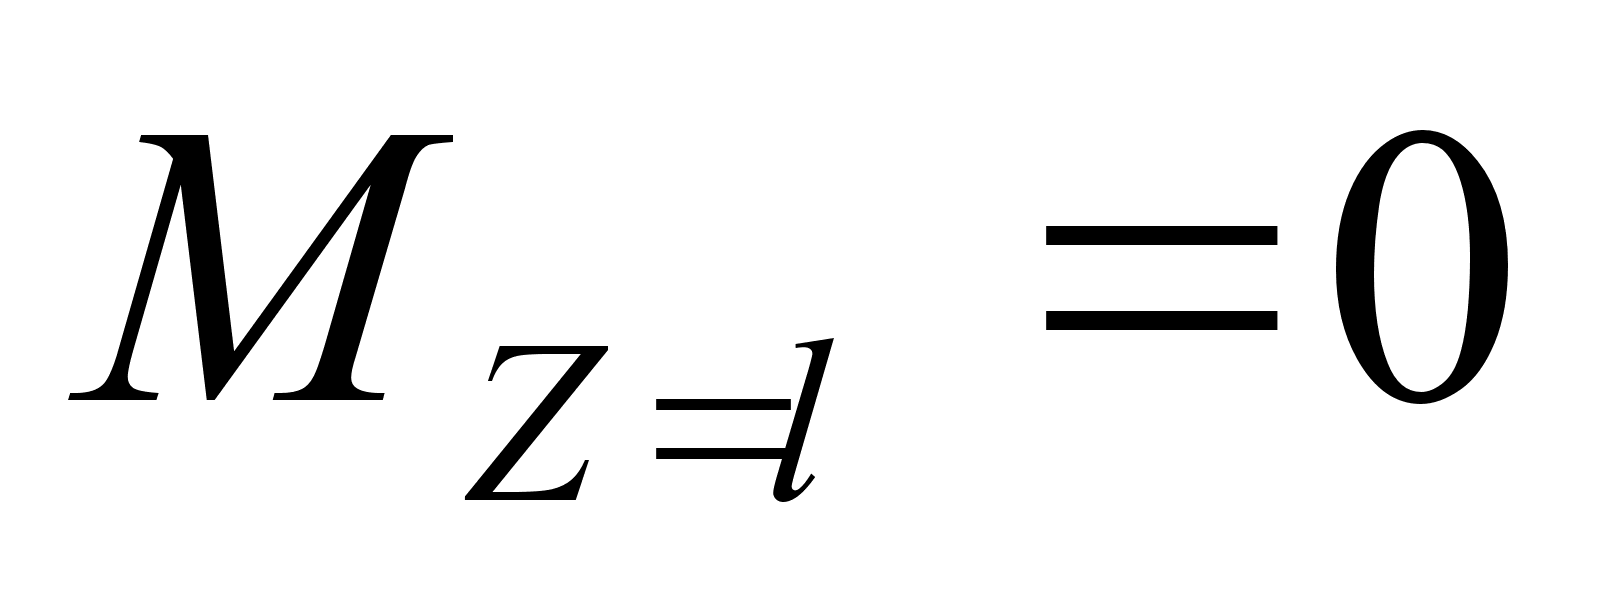 ,
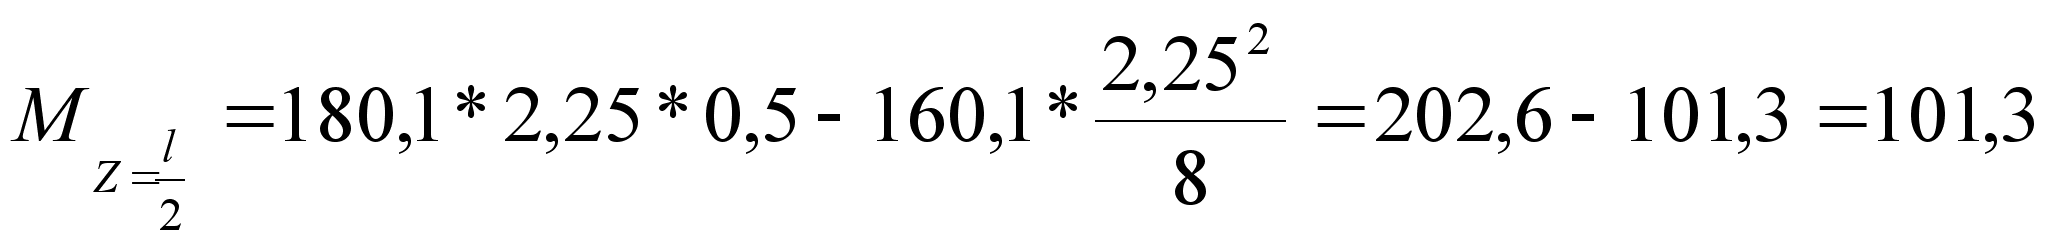 кг*м.
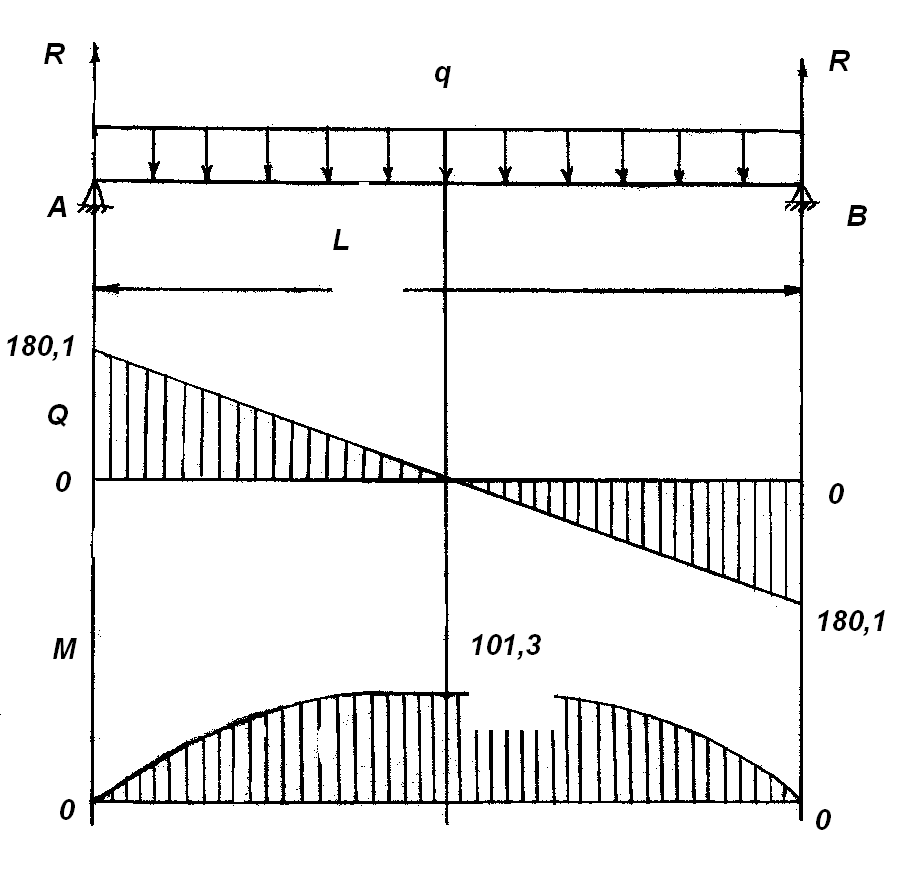
Рис. 5.2 Розрахункова схема вала
6. Економічна частина
При проектуванні будь-якого об’єкту громадського або сільськогосподарського призначення, зараз в першу чергу, рахуються матеріальні витрати потрібні для реалізації цього проекту. В більшій мірі це стосується сільського господарства, тому, що на сьогоднішній день АПК України знаходиться в майже зароджуваному стані. Але ці проекти вкрай потрібні селянам, бо існуюче обладнання або застаріле і непридатне до використання, або розукомплектоване. Саме тому, проектуючи новий об’єкт сільськогосподарського призначення необхідно оптимізувати співвідношення «ціна – якість». Тобто, при забезпеченні високої якості протікання технологічного процесу, проект повинен мати і невелику вартість. Слід зазначити, що при проектуванні доцільно буде прийняти вітчизняне обладнання, тому, що воно забезпечує відчутну економію коштів при тій же якості (а іноді і краще) та сприяє розвитку промисловості України та її економіки в цілому.
При проектуванні технологічної лінії з виробництва соняшникової олії було використано вітчизняне обладнання, яке має високу якість та досить невисоку ціну.
Удосконалення шнекового пресу ФП дозволить нам отримувати більший вихід олії, приблизно на 5%, що за рік складе на 43650 кг більше ніж до удосконалення.
Отже, підрахувати прибуток можемо за формулою:
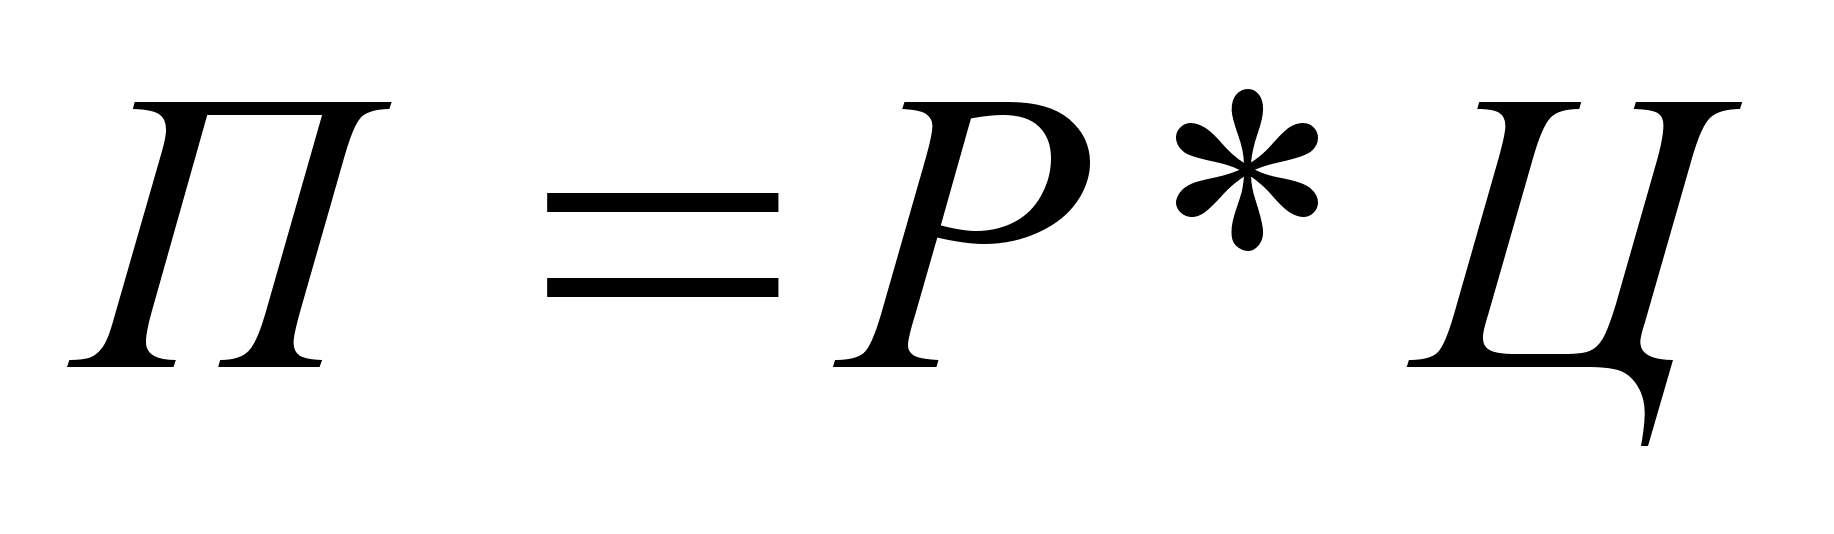 ,
грн (7.1)
де, Р – збільшення виходу олії за рік, після удосконалення, кг. Р=43650 кг.
Ц – ціна 1 кг олії, грн. Ц=8 грн.
Звідси,
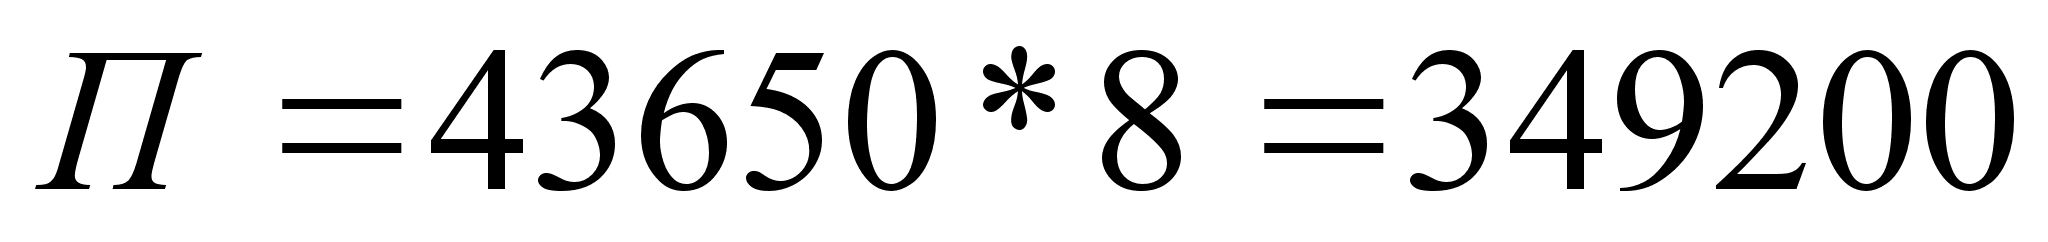 ,
грн./рік
Тоді чистий прибуток можемо підрахувати за формулою:
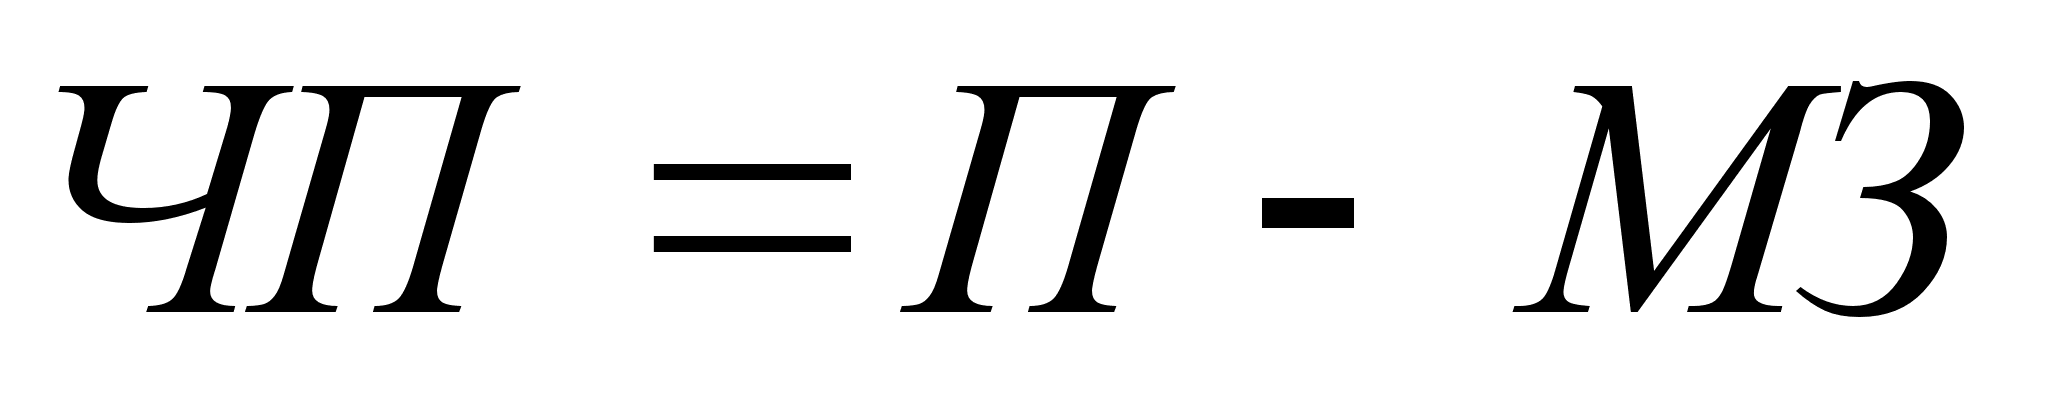 ,
грн./рік (7.2)
де, П – прибуток, грн./рік.
МЗ – матеріальні затрати на переобладнання, грн.
Матеріальні затрати підраховуємо за формулою:
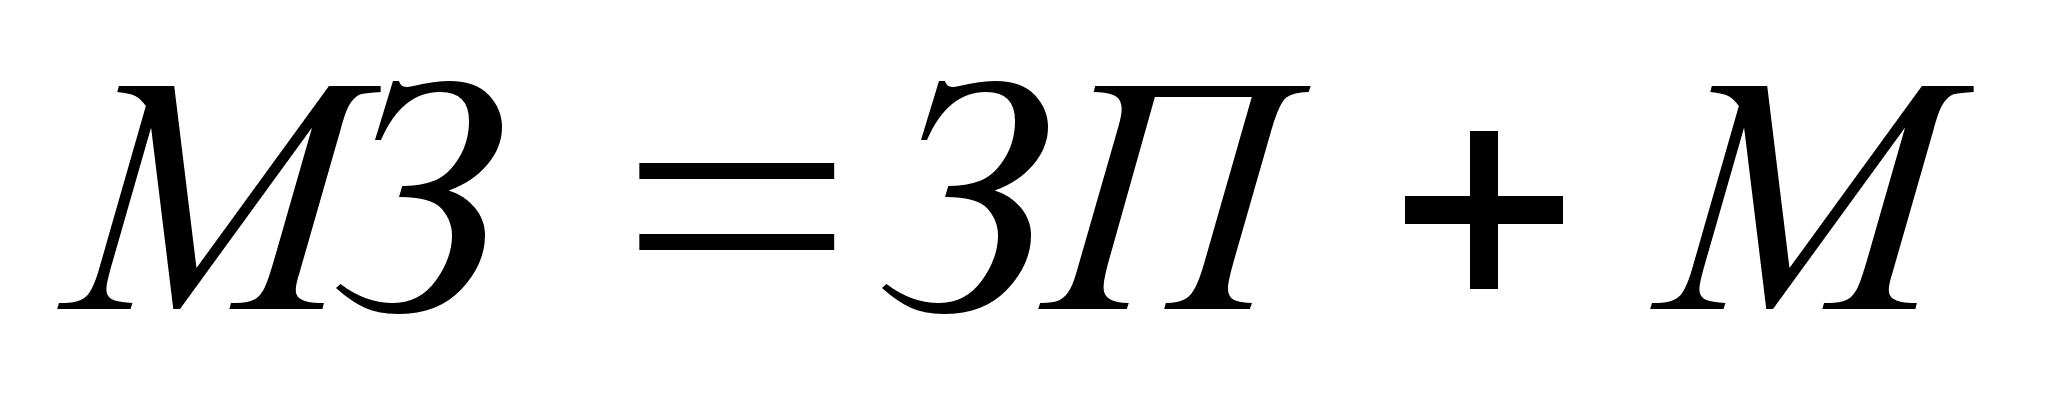 ,
грн (7.3)
де, ЗП – витрати на заробітну плату майстрам, грн. ЗП=1000 грн.
М – витрати на матеріали, що необхідні для переобладнання, грн. М=600 грн.
Звідси,
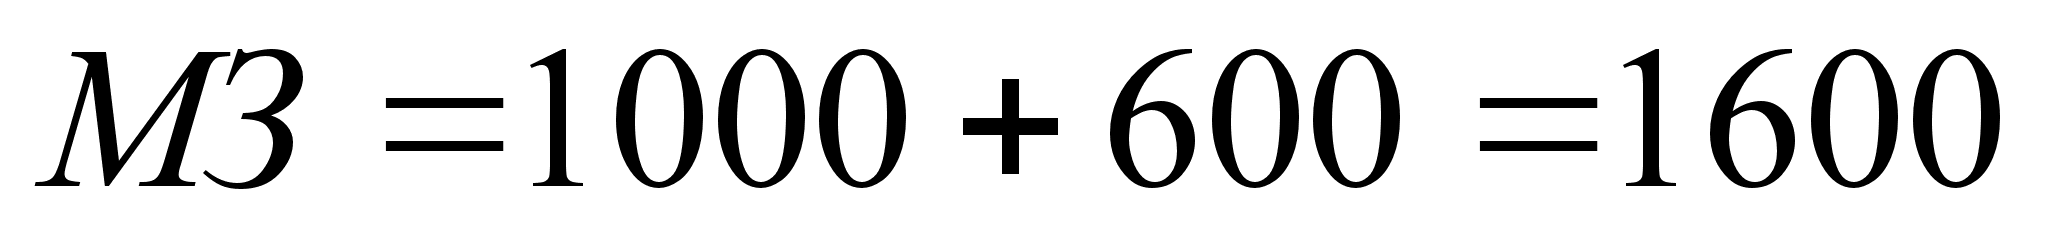 ,
грн.
Отже,
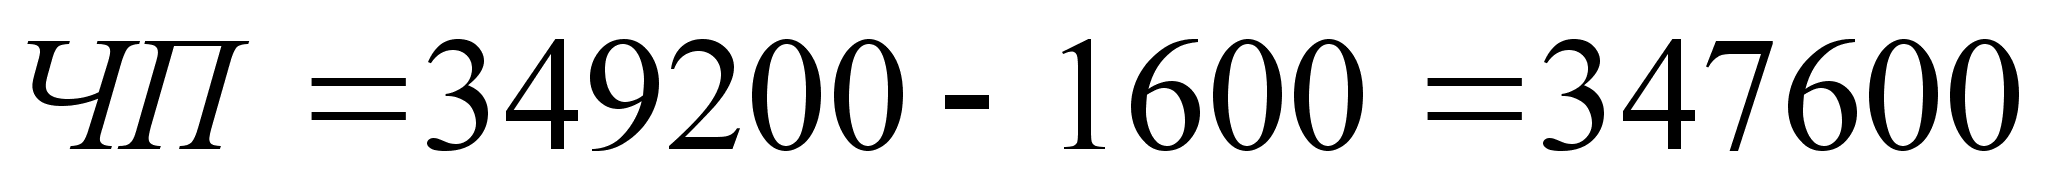 ,
грн./рік.
Таким чином провівши удосконалення шнекового пресу ФП ми зможемо отримати чистий прибуток, який складає ЧП=347600 грн/рік.
Висновки
Якісне харчування має важливе значення для життєдіяльності людини, тому в останні роки особлива увага звертається на удосконалення технології виробництва, впровадження більш технологічного обладнання.
Переробка сировини у місцях збирання забезпечує використання додаткових сировинних ресурсів завдяки зниженню витрат при транспортуванні. Також раціонально використовується сировина, прискорюються темпи розвитку виробництва, підвищується якість продукції і знижується її собівартість. Значення переробки у господарстві не обмежується одержанням прибутку від реалізації готової продукції. У господарствах залишаються різні відходи переробки, які використовують на кормові цілі.
З такою метою виконано проектування технологічної лінії з переробки соняшника в олію з річним об’ємом перероблюваної сировини 2399,8 тон.
Так, як господарство займається вирощуванням соняшника на великих площах, то в майбутньому можливо розширити виробництво соняшникової олії.
Бібліографічний список
Бітюк О.В., Піддубник В.О. Журнал «Олійно-жирова промисловість України», Агросвіт 2005. №2.
Гавриленко И.В. Оборудование для производства растительных масел. Издательство пищевая промышленность. – М.: 1975. – 350 с.
ЕСКД: Основные положення. – М.: Издательство стандартов, 1984. – 343 с.
ЕСКД: Общие правила выполнения чертежей. – М.: Издательство стандартов, 1984. – 232 с.
Иванов М.Н. Детали машин: ученик для высших учебных заведений. – М.: Высшая школа, 1991. – 383 с.
И.Т. Кретов, В.М. Кравченко Оборудование пищеконцентратного производства. – М.: Агропромиздат, 1988. – 353 с.
Камышник Л.Д. Сушка и хранение семян подсолнечника. – М.: Агропромиздат. 1988.
Памфилов В.А. Машины и апараты пищевых производств. – М.: Агропромиздат 1991.
Технические культуры. Под редакцией Я.В. Губанова. – М.: Агропроиздат, 1986.
Трисвятский А.А. Хранение и технология сельскохозяйственных продуктов. – М.: Агропроиздат, 1991 – 415 с.