Впровадження технології експандування при виробництві кормів
Результати гігієнічної обробки комбікормів (проба комбікормів - 25 р.) в експандер з кільцевих зазором фірми «Амандус- Каль» представлені в таблиці 2.1.
Таблиця 2.1 Гігієнічна обробка в експандері (кількість мікроорганізмів в 1 г)
|
Показники обсіменіння |
Загальна обтяженість |
Коліба-ктерій |
Е-колібакте-рій |
Цвілеві грибки |
Сальмонели |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Комбікорми для свиней |
67000000 |
100000 |
1000 |
300 |
Не виявлено |
|
Комбікорми для птиці |
330000 |
0 |
1000 |
0 |
Виявлено |
|
Сировина (розсипний комбікорм): 24° С після експандування при 120 ° С сировина (розсипний комбікорм) |
830000 |
1000 |
0 чи не досліджувався |
1400 |
Відсутні |
|
27 ° С після експандування при 125 ° С |
39000 |
0 |
0 чи не досліджувався |
0 |
0-менше 10 мікроорганізмів / грам |
Процес експандування впливає на збереження біологічно активних речовин, що вводяться в комбікорми з преміксом або як монокомпоненти. Це стосується в першу чергу до вітамінному комплексу. Залишкова активність вітамінів в експандуйованому комбікормі наведена нижче.
Таблиця 2.2 Залишкова активність вітамінів після обробки кормів,%
|
Вітаміни |
Експандер |
Експандер + пресс-гранулятор |
Пресс-гранулятор |
|||
|
101-105єС |
111-115єС |
80-90єС |
91-95єС |
86-90єС |
91-95єС |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
А капсульованих |
97 |
95 |
93 |
90 |
94 |
91 |
|
D 3 - капсульованих |
98 |
96 |
93 |
91 |
93 |
92 |
|
Е ацетат |
97 |
95 |
92 |
90 |
93 |
92 |
|
К 3 |
82 |
78 |
63 |
58 |
75 |
72 |
|
В 1 - мононітрат |
96 |
92 |
87 |
82 |
89 |
87 |
|
В 2 - рибофлавін |
92 |
88 |
84 |
78 |
89 |
87 |
|
В 6 – піридоксин |
94 |
91 |
85 |
79 |
87 |
85 |
|
В 12 - кобаламін |
97 |
96 |
94 |
92 |
96 |
96 |
|
Пантотеновая кислота |
95 |
92 |
86 |
82 |
89 |
87 |
|
Фоліевая кислота |
94 |
91 |
85 |
81 |
89 |
87 |
|
Біотин |
94 |
91 |
85 |
81 |
89 |
87 |
|
Ніацин |
93 |
89 |
85 |
80 |
90 |
89 |
|
С – фосфат аскорбінової кислоти |
98 |
96 |
92 |
89 |
93 |
92 |
|
Холінхлорид |
99 |
98 |
97 |
95 |
97 |
97 |
Доказом високої ефективності експандування є визначення після процесу експандування стабільності біологічно-активних компонентів (амінокислот).
Таблиця 2.3 Порівняльний вміст амінокислот до і після експандування
|
Показник |
Амінокислоти |
||
|
Лізин |
Треонін |
Метіонін |
|
|
1 |
2 |
3 |
4 |
|
Вміст у необроблених комбікормах,% |
0,84 |
0,61 |
0,55 |
|
Вміст у експандуйованих комбікормах (у%) при обробці, є С 120 єС |
0,83 |
0,59 |
0,56 |
|
130 єС |
0,78 |
0,57 |
0,54 |
Економічну ефективність експандуйованих комбікормів в порівнянні з аналогічними розсипних і гранульованими комбікормами доводять наступні результати досліджень:
Таблиця 2.4.Показники відгодівлі свиней (від 10 до 40 кг.) різним комбікормами
|
Показники |
Витрата кормів, г / день |
Збільшення живої маси, г / день |
Використання корму на 1 кг. приросту ваги |
|
1 |
2 |
3 |
4 |
|
Розсипний комбікорм |
1007 |
473 |
2,13 |
|
Гранульований комбікорм |
955 |
470 |
2,03 |
|
Експандуйований комбікорм |
922 |
476 |
1,94 |
Є низка помилок про негативний вплив теплової обробки гранулювання і експандування. Основа цих помилок пояснюється тим, що при дуже високих температурах 150-240 0С і тривалому їх дії в зерні знижується вміст протеїну, а так само знижується доступність лізину. Нагадуємо, що робоча температура експандера 80-130 0С і час протікання процесу не більше 8 секунд.
2.4 Перспективні напрямки удосконалення технології приготування кормів
Технології екструдуювання від «Інста-Про»
Технологія екструдуювання компанії «Інста-Про» передбачає як істину суху екструзію, названу так тому, що екструдування проходе за допомогою тепла, яке виробляється в процесі проходження екструдованого продукту через декілька шнекових обмежувачів в стволі екструдера, так і можливість використовувати при екструдуванні пару. Для цього екструдер може бути обладнаний камерою попереднього обробітку сировини паром (кондиціонером). Використання пару подвоює продуктивність і зменшує знос робочої частини ствола екструдера.
Процес сухого екструдування займає менше 30 секунд. За цей час сировина встигає пройти декілька стадій обробітку:
теплову. В залежності від виду сировини проходе повний тепловий обробіток при температурі 120-175 оС, яка підвищує перетравність живильних речовин, покращуючи смакові якості продукту, подавлюючи негативні властивості сировини;
стерилізацію, знезараження. Під дією температури і тиску, хвороботворні мікроорганізми, наприклад сальмонела, повністю знищуються. Тому екструзія є ефективним способом переробітку відходів з боєнь і продуктів падежу з птахофабрик і тваринницьких комплексів. Токсини бактерій і активність грибків также або повністю знищується, або подавляється до прийнятного рівня;
збільшення об’єму. Є наслідком розриву стінок клітки, руйнування структури гранул і розриву молекулярного ланцюгу крохмалю. Це підвищує енергетичну цінність продукту;
подрібнення, змішування. Не дивлячись на те,що частина сировини подрібнюється і перемішується перед подачею в екструдер, в камерах стволу екструдеру ці процеси продовжуються до тих пір, доки продукт не стане повністю однорідним;
зневоднення. За 30 секунд перебування сировини в екструдері вміст вологи знижується на50%(від вихідної);
стабілізація. Висока температура і тиск нейтралізують руйнівну дію ферментів що є, наприклад причиною прогірклості продукту;
Як впливає екструзія на:
Білки. Екструзійний обробіток підвищує перетравність білків, робить більш доступними амінокислоти внаслідок руйнування в молекулах білка вторинних зв’язків. Завдяки відносно низьким температурам і короткочасності теплового обробітку самі амінокислоти при цьому руйнуються. В той же час екструдери успішно нейтралізують фактори, негативно впливаючі на харчову цінність сировини, такі, як інгібітор тріпсіна, уреазу та інші.
Технологія екструзії особливо благодійно впливає на білкові добавки для жуйних тварин, так як при цьому збільшується кількість білка, не руйнуючогося в рубці тварини, крім того, екструзія забезпечує більш повне засвоювання білка в тонкому відділі кишечника. Внаслідок підвищується продуктивність скота і знижуються затрати кормів на виробництво продукції.
Крохмаль. В процесі екструзії крохмаль желатинізується, що підвищує його засвоюваність. При виході із екструдера температура і тиск різко падають, що приводе до збільшення кінцевого продукту в об’ємі.
Жири. Проходе розрив стінок жирових клітин, внаслідок чого підвищується доступність масла, збільшується енергетична цінність продукту. завдяки тому, що такі ферменти, як ліпаза, викликаючи прогорання масел, руйнуються в процесі екструзії, а лецитин і токоферолі, що є природнім стабілізатором, зберігаючи повну активність, підвищується стабільність масла.
Клітковину. В процесі тертя і подрібнення клітковини подрібнюється, що підвищує її перетравність.
Смакові якості. Практика показує, що технологія екструдування компанії «Інстра-Про» значно підвищує смакові якості готового продукту. Цьому є декілька причин:
крохмаль розчіплюється на більш прості, солодкі компоненти;
при виході продукту із екструдера улітучується неприємний запах, характерний для деякої сировини;
готовий продукт має однорідну структуру.
Область використання екструдерів досить широка. Компанією «Інста-Про» розроблені і використовуються на практиці технології з використанням екструдерів по виробництву:
полножирної сої;
соєвого жмиху (44% протеіну, 6-7% жиру) і соєвого масла;
напівжирної соєвої муки;
жмиху і масла із масличних культур;
переробка на корм відходів птахівництва і тваринництва;
насіння культур, вмісту антиживильних факторів.
Використовуючи обладнання «Інста-Про», можна виробляти як повноцінні комбікорми або компоненти для них, так і харчові продукти (легкові закуски, індігрієнти для кондитерських виробів.
За допомогою спеціальної насадки до екструдерів-кутера-екструдат можна подрібнювати, надавати йому різну форму (кільця, сердечка, рибки, кісточки і т.д.), отримують екструдат у виді пластівців різної форми, проводить гранулювання (діаметр гранул).
Технологія гранулювання з «тепловим щитом»
Загальні вимоги сучасної комбікормової промисловості міститься в одній фразі «Промислове виготовлення кормів – це рентабельне виробництво високоякісного комбікорму.
Якість кормів визначається їх фізичними властивостями, харчовою цінністю, точною відповідністю своєму призначенню і чистим бактеріологічним статусом. Для випуску високоякісної продукції завод повинен бути обладнаний сучасним обладнанням для теплового обробітку. Таке обладнання і технологія використовуються з ціллю покращення харчових властивостей і підтримання бактеріологічної чистоти корму. Бажаними і навіть необхідними властивостями використовуваної технології теплового обробітку є малі енергозатрати, безпека, надійність, простота очищення, виключення можливості зараження кормів.
Гранулювання має добре відомі переваги: отримання комбікорму з високими гігієнічними і якісними показниками, що робить цей процес ще більше популярним.
З’явилась ця технологія декілька років назад в зв’язку зі складною проблемою зараження корму сальмонелою, з якою зіштовхнувся ряд європейських країн. В Скандинавії вже багато років працювали установки фірми «Бюлер АГ» для гранулювання, які спеціально використовувались для знезараження таких компонентів, як риб’яча кормова мука. Це виявилось дуже ефективним для зменшення кількості небезпечних бактерій. На основі такого досвіду з’явилась ідея модернізації установок для гранулювання, щоб їх можна було використовувати для знезараження звичайних комбікормів в масовому виробництві. Була розроблена система «тепловий щит». Принцип її простий, економічний і ефективний.
Техніка «теплового щита». Час теплового обробітку компонентів збільшено, для чого встановлений додатково другий кондиціонер. На поверхні обох кондиціонерів і на приймальному пристрої преса закріплена обігрівальна сорочка - силіконові мати з електронагрівальними елементами. При цьому забезпечений безпосередній контакт нагрівальних елементів з поверхнею металу і в той же час ефективна ізоляція. Система електрообігріву забезпечує лише додатковий нагрів продукту і внаслідок цього працює дуже економічно. Одночасно ведення гарячого повітря через дверцята преса виключає конденсацію в проблемних зонах робочої камери пресу впритик до входу в охолоджувальну колонку.
Технологія «теплового щита». Використання технології «теплового щита» при гранулюванні забезпечує оптимальний нагрів частинок продукту при безпосередній подачі пара. Завдяки нагріву стінок кондиціонерів до високої температури ведений пар конденсується саме на частинках пресує мого продукту, що значно підвищує ефективність процесу кондиціювання. Поверхні самих важливих робочих зон прес-гранулятора додатково обігріваються, що важливо для пуску в роботу, під час виробничого циклу і після закінчення процесу гранулювання. Температура підтримується в тих межах, при яких знищуються бактерії сальмонели.
Переваги системи:
суха атмосфера внутрі кондиціонерів і робочої камери пресу;
чистий знезаражений корм при високій якості гранул і мінімумі мілкої фракції;
економія енергії головного приводу прес-гранулятора, внаслідок більш ефективного кондиціювання;
великий строк служби прес-форми;
збільшення продуктивності преса.
Діюче знезараження. Впливання кондиціювання на знищення сальмонел в кормі залежить від температури, тривалості термообробки, вологості продукту і ступеня інтенсивності змішування в кондиціонері.
Ефективне знезараження комбікорму забезпечується наступними факторами:
послідовне використання двох кондиціонерів збільшує тривалість термообробітку до 30 секунд;
конструкція лопаток кондиціонерів гарантує інтенсивне змішування пресованого продукту;
система «тепловий щит» підтримує оптимальний температурний режим продукту (83-86 оС), при якому знищуються бактерії сальмонели, та не пошкоджуються вітаміни.
Ефективність технології гранулювання з «тепловим щитом» була доведена в ході наукових досліджень, проведених фірмою «Бюлер АГ» під контролем Інституту клінічної мікробіології і імунології (ИКМИ), Санкт-Галден, Швейцарія. Досліди проводили у виробничих умовах на кормі для птиці, використовуючи установку гранулювання ДРВА потужністю 110 кВт, продуктивністю 7,5 т/год. При цьому температура попереднього кондиціювання була 80 оС, задана величина зазору роликів 0,3 мм, температура гранул на виході 84 оС. Корм був заражений бактеріями ентерокока до рівня 310000±17000 бактерій на грам.
Результати теплового обробітку при гранулюванні з системою «тепловий щит» виявились ідентичними результатам обробітку при експандуванні, і вони показали: бактерії сальмонели повністю знищені, а зниження кількості бактерій ентерокока склало не менше 5х103 рази. Повторний аналіз зразків з позитивною пробою через 5 днів не виявив жодної бактерії ентерокока. Ці досліди довели, що такий щадівний тепловий обробіток забезпечує практично повне знищення цього штампа ентерокока, не дивлячись на його більш високу резистентність до температури, ніж у бактерій сальмонели.
Таким чином, ефективність термообробітку шляхом використання технології «тепловий щит» аналогічна результатам,досягаємих в процесі експандування. При цьому температурний режим, використовуваний в технології «теплового щита» гарантує збереженість ведених в корма вітамінів, ензимів та інших активних речовин,які можуть бути підвернені впливу більш високих температур. Інвестиційні і експлуатаційні затрати для даної технології значно нища, ніж при використанні інших методів теплового обробітку. Наприклад, розрахунок проведений для швейцарського виробника кормів і враховуючий такі фактори, як затрати електроенергії, пару, потреби в персоналі, амортизацію обладнання і виплату процентів по кредиту, показав наступне: в порівнянні із затратами при традиційній технології гранулювання (прийнято за 100%), виробничі затрати при гранулюванні з «тепловим щитом» складають-104%, при використанні експандера – 146%.
Ефективність використання технології «тепловий щит» була багатократно підтверджена успішним використання при проектуванні нових заводів і при проведені реконструкції працюючих ліній гранулювання у всьому світі.
Технологія експандування
При експандуванні комбікорм піддається короткочасного (4-5 сек.). Тепловій дії парою з наступним стисненням в експандері до тиску 30 атмосфер. На виході з експандера комбікорм потрапляє в область низького тиску, в цей момент відбувається як би спучування продукту, розриваються зв'язку на клітинному рівні, модифікується крохмаль, підвищується доступність вуглеводів дії травних ферментів. Крім того знищуються всі хвороботворні бактерії, при транспортуванні комбікорм не розшаровується і не пилить. В результаті, при використанні експандуйованих кормів, зростають прирости, скорочуються терміни відгодівлі, знижується падіж тварин і птиці, підвищується конверсія корму.
Пропарений комбікорм з кондиціонера направляється в експандер FEX-34. Принцип дії експандера аналогічний екструдера, але випресування продукту виробляється не крізь отвори матриць, а в кільцевий зазор, що регулюється за допомогою гідравлічної системи. На експандер встановлений шнек, за допомогою якого продукт переміщається, перемішується і додатково прогрівається за рахунок сил тертя до 85-100 ° С. Спресоване продукт виводиться через конічний дифузор, забезпечений замикаючим конусом, яким регулюють величину вихідного кільцевого зазору і величину робочого тиску на продукт. На виході з експандера в результаті різкого падіння тиску у продукті волога випаровується і продукт дещо збільшується в обсязі. Далі експандуйований комбікорм піддається грубому подрібнення на лопатевою дробарці і спрямовується на гранулювання або охолодження.
Параметри експандування: тиск, температура продукту на виході з експандера, величина кільцевого зазору постійно реєструються і виводяться на монітор, що дозволяє оператору візуально контролювати процес експандуювання і при необхідності регулювати його. При виході процесу на оптимальний режим автоматизована система забезпечує управління і підтримку основних параметрів на рівні заданих значень. В залежності від оброблюваного продукту параметри роботи експандера змінюються.
Застосування експандера покращує роботу гранулятора, дозволяє збільшити введення в гранульовані комбікорми жиру і рослинного масла, сприяє підвищенню продуктивності гранулятора, зменшення товщини матриці і зниження зносу пресувальне роликів та матриць.
2.5 Технічний та технологічний огляд вітчизняних екструдерів
ООО НПП «Експро» розробив і запатентував Російським агентством по патентам і товарним знакам екструдер Експро-02, працюючий по технології «сухої» екструзії. Він призначений для екструзійного обробітку зерна пшениці, ячменю, жита, кукурудзи, гороху, бобових і сої, для отримання високоякісних комбікормів.
Екструдер має ряд переваг:
виконаний на жорсткій розбірній рамі;
обладнаний дозатором пропускної здатності до 2000 кг за годину з регулятором, дозволяючи подавати в екструдер з великою точністю різні продукти в необхідній кількості;
має електронний блок автоматичного керування процесом екструзії, для запобігання роботи машини на нерозрахованих режимах, дозволяючи досягти заданих технологічних параметрів за рахунок зміни об’єму камери стиску під дією переміщення корпусу філери;
підвищення зносостійкості всіх деталей, підлеглих навантаженням від тертя, тиску і температури;
малі енергозатрати при виготовлені корму;
можливість отримувати повно жирну сою;
можливість використовувати в харчовій промисловості.
Таблиця 2.5 Технічна характеристика екструдера Експро-02
|
Показник |
Одиниці виміру |
Значення |
|
1 |
2 |
3 |
|
Максимальна продуктивність, на зерновому продукті |
кг/год |
1000 |
|
на сої |
1200 |
|
|
Встановлена потужність |
кВт |
75(90) |
|
Напруга |
В |
380 |
|
Потужність електродвигуна дозатора, |
кВт |
1,7 |
|
Габарити |
мм |
2200х2200х1650 |
|
Маса, не більше |
кг |
2200 |
Прес-екструдери типу ПЕ призначені для виробництва з суміші зерна, карбаміду і бентонітового порошку - карбаміду концентрату, який застосовується в тваринництві для годівлі жуйних тварин (корів, овець, свиней) з метою підвищення продуктивності, при нестачі білків в кормах, а також для економії кормів.
Таблиця 2.6 Технічна характеристики прес-екструдерів ПЕ:
|
Показник |
Значення |
||
|
ПЕ-1 |
ПЕ-КМЗ-2 |
ПЕ-КМЗ-2У |
|
|
1 |
2 |
3 |
4 |
|
Продуктивність, при щільності вихідної сировини 0,65 кг / л: карбаміду концентрату, кг / год не менше |
500 |
500 |
650 |
|
підірваного зерна із зерна, крупи і зернових сумішей (залежно від виду зерна і крупи, його вологості і вимоги до якості продукту), кг / год |
250-330 |
250-330 |
250-450 |
|
Діапазон робочих температур, ° С |
110-135 |
110-135 |
110-135 |
|
Маса, кг |
1220 |
1200 |
1065 |
|
Габаритні розміри: |
1620х1940х1560 |
1510х1870х1490 |
1630х1500х1500 |
|
Потужність основного привода, кВт |
56,1 |
56,1 |
55 |
|
частота обертання, об / хв |
1500 |
1500 |
1500 |
|
Частота обертання основного шнека, об / хв |
345 |
345 |
345-385 |
|
Діаметр основного шнека, мм |
121 |
121 |
123 |
|
Питомі витрати енергії на 1 кг продукту, кВт |
0,11-0,28 |
0,11-0,22 |
0,085-0,22 |
3. Технологічні розрахунки впровадження нової технології
3.1 Пояснення заміни обладнання
Серед головних причин скорочення поголів’я тварин є збитковість галузі і підвищення ціни на кормові засоби, незбалансованість раціонів.
Найбільша ефективність використання кормів досягається при згодовуванні їх у вигляді повноцінних кормових сумішей, збалансованих по елементам живлення, вітамінам, мікроелементам, антибіотикам, біостимуляторам, оскільки повного такого набору немає ні в одому виді корму. Отримуванні в кормоцехах суміші повинні суворо відповідати заданій науково обгрунтованій рецептурі раціону для певної групи тварин. Для цього потрібно провести правильний розрахунок складу обладнання кормоцеху, проводити модернізації обладнання, для виконання певної технології приготування кормосумішей, впроваджувати нові технології у виробництво.
За кордоном вже давно уділяють потрібну увагу виготовленню кормової продукції для жуйних любого віку. Одним із найбільш ефективних і часто використовуваних технологічних прийомів є тепловий обробіток.
Найбільш поширеним і перспективнішим способом теплового обробітку є експандування. В цьому випадку зернову сировину зволожують пропарюванням або додатковими рідкими компонентами (олії, жири, меляса та ін.) і подають в експандер де в шнековому робочому органі продукт розігрівається, ущільнюється і випресовується. Оскільки для проходження процесу експандування потрібна сировина з вологістю до 30%, нами пропонується до складу зернової сировини включити зелені корма, зокрема люцерну (вологістю близько 65-70%) , це дозволить зменшити затрати на зволоження зернової сировини і підвищити поживність концентрованого корму.
В господарстві існує наступна технологія приготування кормосумішей для годування великої рогатої худоби. В кормоцех привозять коренеплоди, грубі корма, концентровані корма і зелену масу, рисунок 3.1. Коренеплоди із транспортних засобів завантажуються в приймальні бункера. Потім вони поступають в мийку-подрібнювач ИКМ-5, де очищуються, миються, подрібнюються до заданих розмірів і спрямовуються в дозатор соковитих кормів ДС-15. Фуражне зерно подається у норію НЦГ-10, з якої поступає у бункер-накопичувач БСК-10. Із бункера-накопичувача суміш поступає у баранний дозатор, далі вона проходить через магнітну колонку і поступає у дробарку КДУ-2. Грубі корма із транспортних засобів подаються в живильник-завантажувач ПМЗ-1,5 з якого подається в подрібнювач ИГК-30, потім подрібнена маса поступає в бункер-дозатор 5ДК-200. Зелена маса поступає в бункер-накопичувач, з якого подається в подрібнювач «Волгарь-5», а після в бункер-дозатор для зеленої маси 5ДК-500. Всі компоненти, в певній кількості, направляються у змішувач 2СМ-1М, а далі у вивантажувальний транспортер ТС-40М, з якого подається в кормороздавач КТУ-10А.
За новою технологією рисунок 3.2, головні компоненти залишаються без змін. Головною відмінністю у новій технології є заміна дробарки КДУ-2, експантрудером на базі КМЗ-2М. Це дозволить підвищити якість і поживність кормів, а також зменшити витрати кормів на відгодівлю.
Фуражне зерно подається у норію НЦГ-10, з якої поступає у бункер-накопичувач. Із накопичувача суміш поступає у баранний дозатор ДП-1, далі вона проходить через магнітну колонку і поступає до змішувача експантрудера. Частина подрібненої зеленої маси (розміром 8-10 мм) відбирається із бункера-дозатора 5ДК-500 і поступає у змішувач експантрудера. А головна частина зеленої маси поступає у змішувач 2СМ-1М.
За рахунок внесення зеленої маси вологість якої 60-70% зволожується фуражне зерно, яке має вологість приблизно 14%, що дозволяє проходженню процесу експандування. Зазначимо що тільки частина зеленої маси поступає на експандування.
Перевагами даного способу виробництва кормів являється:
підвищення якості і засвоюваності кормів на 20-25%;
знешкодження шкідливих для живлення компонентів;
тепловий обробіток білка при температурі 80-120 оС призводе до зниження рівня його розчинності без погіршення перетравності. Білки люцерни представлені головним чином, альбумінами і глобулінами 60-75%, які швидко розчіплюються, і тому мають низьку зоотехнічну ефективність. Після експандування кормів розчеплення білку знижується майже в два рази.
висока якість розподілу компонентів в експандаті;
здійснення одночасно з експандуванням додаткового подрібнення зернових і трав’яної різки;
уникнення додаткових затрат на дозволожування корму.
Дана технологія є досить ефективною і може використовуватися в комбікормовому виробництві.
3.2 Розрахунок кількості сировини яка оброблятиметься в експантрудері
На нашій фермі 294 голови ВРХ. Які містять в собі: корови, нетелі, тілки старше 1 року, тілки від 6 місяців до 1 року, телята до 6 місяців. Структуру поголів’я заносимо в таблицю 3.1
Таблиця 3.1 Структура поголів’я
|
Група тварин |
Процент від загального поголівя |
Кількість голів |
|
1 |
2 |
3 |
|
Корови |
50 |
147 |
|
Нетелі |
8 |
23 |
|
Тілки старше 1 року |
10 |
29 |
|
Тілки від 6 місяців до 1 року |
6 |
17 |
|
Телята до 6 місяців |
26 |
78 |
|
Всього |
100 |
294 |
При розрахунку потреби в кормах в основу розрахунків покладені рекомендовані зоотехнічною наукою кормові норми, які уточнюються в кожному господарстві в залежності від наявності угідь, структури поголів’я і особливо нормових угідь, сівооборотів, продуктивності тварин, їх живої маси, тощо. Добові витрати корму для ВРХ Ро, кг розраховуємо для кожного виду корму по формулі:
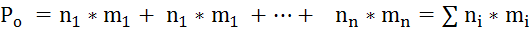 (3.1)
де
 ,
 і т.д. – добові
норми видачі
корму на одну
тварину для
різних груп,
кг;
 ,
 і т.д. – поголів’я
тварин в групах,
гол.
Таблиця 3.2 Раціон для дорощування і відгодівлі ВРХ, кг/гол на добу.
|
Група тварин |
Вид корму |
|
|
Концентрати |
Зелена маса |
|
|
1 |
2 |
3 |
|
Корови |
3,6 |
20,0 |
|
Нетелі |
1,0 |
19,0 |
|
Тілки старше 1 року |
1,0 |
17,0 |
|
Тілки від 6 місяців до 1 року |
1,0 |
11,0 |
|
Телята до 6 місяців |
0,5 |
4,0 |
Дерть зернобобова
 =147*3,6+23*1,0+29*1,0+17*1,0+78*0,5=637,2
кг
Зелена маса
 =147*20,0+23*19,0+29*17,0+17*11,0+78*4,0=4369
кг
Річні потреби корму розраховують за формулою:
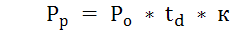 (3.2)
де
–
добові витрати
корму;
 – період
годівлі (365 днів);
к – коефіцієнт, який враховує псування кормів при зберіганні.
Дерть зернобобова:
=
637,2*365*1,01=234,9 тон;
Зелена маса :
=
4369*365*1,03=1642,5 тон;
Оскілки потреба в зеленому кормі для експандування складає 36% від маси зернової сировини, тому експандуванню підаватиметься 84,6 тон зеленої маси.
Отже для задоволення власних потреб потрібно обробляти в експандрутері 319,4 тони сировини.
За добу в експантрудері потрібно обробляти наступну кількість сировини:
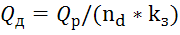 (3.3)
де
 - річна кількість
оброблювальних
кормів, тон;
 –
кількість
робочих днів
по літньому
раціону;
 – кількість
змін, за сутки.
 =
319,4/(265*1) = 1,2 тони
4. Формування математичної моделі процесу експандуювання корму
4.1 Теоретичне обґрунтування пропонованої розробки
Експандування – це термомеханічний обробіток, що дозволяє отримувати структурований корм, що має переваги перед екструдуванням в добавці великого проценту рідини (олії, жиру, меляси) і у використанні більш дешевшої і складної сировини, удільна енергомісткість процесу експандування в 4-6 рази менша ніж екструдування. Особливе значення в роботі експандера має головка, яка сумісно із зовнішнім підводом теплоти і дією гвинтової поверхні на кормову сировину формує температурний режим і тиск в робочому просторі.
Експандування забезпечує слідуючі переваги: увід великої кількості рідких компонентів – олії, жиру,меляси та ін.; знешкодження шкідливих для живлення компонентів; покращення якості і засвоюваності кормів; більш високу продуктивність пресу, кращу якість продукту; використання більш дешевої і складної для пресування сировини; кращу збереженість вітамінного складу; менші енергозатрати в порівнянні із традиційним обробітком на пресах.
Процес ущільнення корму в експандері можна розділити на чотири зони (Рисунок4.1):
1-а - перемішування, переміщення кормової суміші вздовж шнека та початку ущільнення;
2-а - наростання тиску, пресування і руйнування часток;
3-я - подальше підвищення тиску, температури і переходу корми в вязкопластичний стан;
4-а - продавлювання маси через отвори вихідний головки машини.
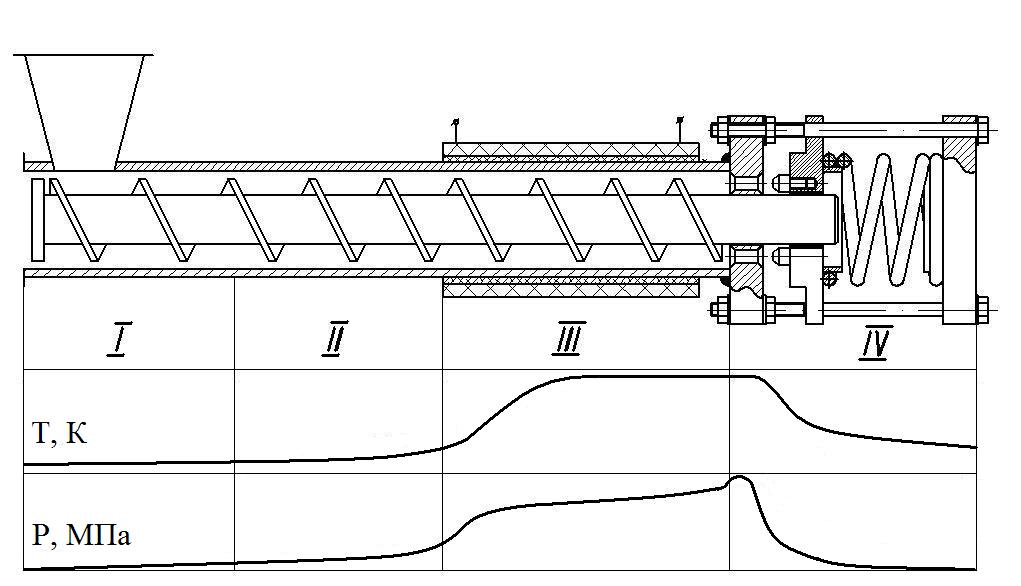
Рисунок 4.1 Зони ущільнення корму в експандері і зміна фізичних властивостей реологічні сировини при русі в робочому органі
Розглянемо режим роботи установки без пружини на вихідний голівці. Внутрішній радіус на початку каналу rk і довжина кільцевого каналу головки експандера Lk змінюються при переміщенні конуса. Хай при закритому вихід довжина Lk дорівнює Lko (може бути Lko = 0) (Рисунок 4.2).
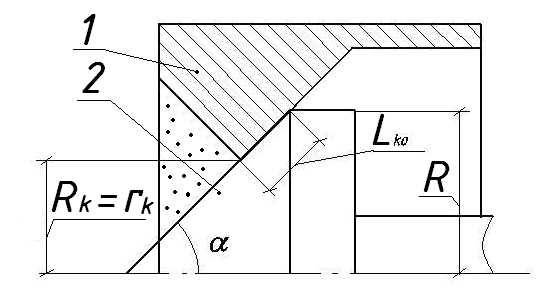
Рисунок 4.2. Початкове положення головки експандера: 1 - корпус експандера; 2 - запірний конус головки експандера.
При цьому rkо = Rk. Зовнішній радіус на початку каналу Rk при переміщенні конуса не змінюється, Rk = const. Перемістивши конус на відстань Δx вправо (Рисунок 4.3).
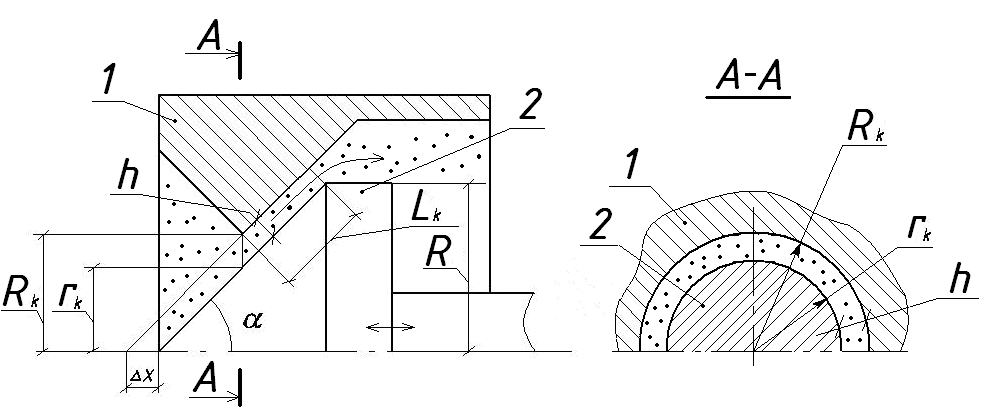
Рисунок 4.3. Робоче положення головки експандера: 1 - корпус експандера; 2 - запірний конус головки експандера.
Тоді rk = Rk - Δx ∙ tgα і Lk = Lkо + Δx ∙ cosα. Наприклад, при α = 60о буде
rk = Rk - Δx, Lk = Lkо + Δx / 2, де Δx - осьовий переміщення конуса.
Пропускна здатність вихідний головки експандера, кг / с:
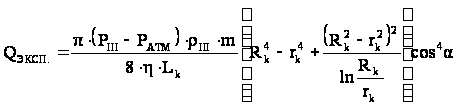 (4.1)
де Lk - довжина кільцевого каналу, м;
Rk, rk - зовнішній і внутрішні радіуси на початку каналу, м;
α - кут між утворюючої регулюючого конуса і його висотою;
РIII - щільність суміші в кінці 3-ї зони, кг/м3;
m - кількість каналів головки експандера;
PIII - максимально можливий тиск оброблюваної суміші на останньому витку шнека наприкінці 3-ї зони, Па;
η - динамічна в'язкість суміші в 3-й зоні, Па • с.
З рівняння (1) визначають залежність основного регульованого конструктивного параметра експандера - ширини кільцевого каналу (Rk- rk) від тиску PIII при Rk = const.
Важливий параметр, що задається в залежності від необхідної якостіі виду оброблюваного корми - тиск суміші PIII наприкінці 3-ї зони, максимально по всій довжині шнека. Воно залежить від ширини кільцевого вихідного каналу.
При повністю закритих отворах вихідний головки тиск суміші PIII наприкінці 3-ї зони буде максимально, і, з припущенням, що тиск між 1-й і 2-й зонами практично відсутня, визначається за формулою (Рисунок 4.1), Па:
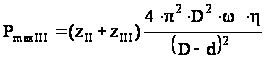 (4.2)
де zII, zIII - число витків шнека в 2-й і 3-й зонах;
D, d - зовнішній і внутрішні діаметри шнека, м;
ω - частота обертання шнека, с-1;
Формула (4.1) може бути записана у вигляді, кг / с:
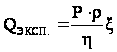 (4.3)
де Р - тиск (середній тиск понад атмосферного (РIII - PАТМ) / 2), Па;
ρ - щільність суміші, кг / м 3;
ξ - геометричний параметр (залежить від Rk, rk, Lk, α, m).
При заданих Rk, Lkо, α - можна табульованою залежністю ξ (Δx) і зобразити цю залежність графічно. При Δx = 0 буде ξо = 0 (тому що Rk = rk).
При
rk
= 0,
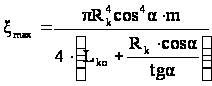 . При Δx>
Rk
• cosα / tg α формула
для QЕКСП.
буде іншою.
Продуктивність шнека наприкінці 3-ї зони, кг / с:
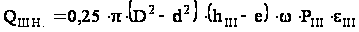 (4.4)
де hIII - крок витків шнека в 3-й зоні, м;
е - товщина витка шнека, м;
εIII - коефіцієнт осьового переміщення суміші останнім витком шнека в
3-й зоні, обумовлений провертання маси відносного нього.
Умова неперервності потоків матеріалу, що забезпечує стійку роботу експандера, визначається рівністю пропускної здатності вихідний головки (3) і продуктивності шнека (4):