Автоматизация производственных систем
· сокращение трудозатрат на управление и подготовку производства, изготовление, испытание и ремонт
изделий
Улучшение потребительских свойств изделий:
- предоставление новых функциональных возможностей;
- комплексирование функциональных возможностей;
- улучшение эргономических качеств;
- улучшение эстетических качеств;
- повышение чувствительности, точности, стабильности, диапазона.
Цели и задачи автоматизации производственных систем
Автоматизация - это совокупность организационно-технических мероприятий, обеспечивающих замену физического и умственного труда человека, затрачиваемого на планирование, проектирование и управление.
Автоматизации всегда предшествует механизация - замена физического труда человека работой механизмов, получающих энергию от внешнего источника.
Автоматизация сегодня- это не просто копирование программой для ЭВМ действий человека по заранее известному жесткому алгоритму, но и принятие решений на основании известной системы правил и умозаключений.
Цели и задачи автоматизации
| Средство автоматизации | Цели автоматизации |
|
Автоматизированная система управления предприятием (АСУП) Выполняемые функции: А21-управление материально-техническими ресурсами А22-управление снабжением и сбытом А23-планирование работы предприятия А24-управление кадрами и заработной платой А25-управление производственными затратами и финансовыми ресурсами А26- проведение бухгалтерского учета и анализа |
- сокращение сроков и себестоимости подготовки производства, изготовления, испытаний и ремонта изделий - уменьшение накладных расходов - сокращение затрат на получение, обработку, передачу и хранение управленческой информации - сокращение трудозатрат на управление |
|
Система автоматизированного проектирования изделий (САПР-К) Выполняемые функции: А321-проектирование изделий |
- сокращение сроков и себестоимости подготовки производства, изготовления, испытаний и ремонта изделий - уменьшение материалоемкости изделий - сокращение отходов - уменьшение энергоемкости производства - сокращение трудозатрат на подготовку производства - экономия ресурсов потребителя - улучшение потребительских свойств изделий - сокращение затрат на получение, обработку, передачу и хранение проектно-конструкторской информации |
|
Автоматизированная система Технологической подготовки производства (АСТПП) Выполняемые функции: А322-проектирование техпроцессов изготовления изделий A323-проектирование средств технологического оснащения A324-проектирование техпроцессов изготовления средств технологического оснащения |
- сокращение сроков и себестоимости подготовки производства изготовления, испытаний иремонта изделий -сокращение отходов -уменьшение энергоемкости производства -сокращение трудозатрат на подготовку производства изготовление, испытания и ремонт изделий - экономия ресурсов потребителя - сокращение затрат на получение, обработку,передачу и хранение проектно-технологической информации |
|
Автоматизированная система управления качеством (АСУК) Выполняемые функции: А5 - управление качеством |
- сокращение сроков и себестоимости испытаний и ремонта изделий - экономия ресурсов потребителя - сокращение затрат на получение, обработку, передачу и хранение информации о качестве |
|
Автоматизированная система управления производством (АСУПр) Выполняемые функции: А331-управление изготовлением изделий и средств технологического оснащения |
- сокращение сроков и себестоимости изготовления, испытаний и ремонта изделий - уменьшение накладных расходов - сокращение затрат на получение, обработку, передачу и хранение управленческой информации - сокращение трудозатрат на управление |
|
Гибкая производственная система (ГПС) Выполняемые функции: А33-изготовление изделий и средств технологического оснащения |
- сокращение сроков и себестоимости изготовления, испытаний и ремонта изделий - сокращение трудозатрат на изготовление, испытание и ремонт изделий - сокращение затрат на получение, обработку, передачу и хранение производственной информации |
Основные понятия автоматизации производственных систем, области ее применения
Комплексы средств автоматизированных систем (АС), к которым относятся АСУП, САПР-К, АСТПП, АСУК, АСУПр, представляют собой совокупность различных видов обеспечения, необходимых для их функционирования.
Математическое обеспечение (МО) - это совокупность математических методов, математических моделей и алгоритмов, необходимых для функционирования АС.
Техническое обеспечение (ТО) - это совокупность взаимосвязанных и взаимодействующих технических средств, обеспечивающих функционирование АС.
Программное обеспечение (ПО) - это совокупность машинных программ, необходимых для функционирования АС.
Информационное обеспечение (ИО) - совокупность сведений, необходимых для функционирования АС. Основной частью ИО являются автоматизированные банки данных и знаний. В ИО входят нормативно-справочные данные, системы классификации и кодирования, типовые проектные решения и т.п. Банк данных состоит из баз данных (БД) и системы управления базами данных (СУБД). Базы данных и СУБД делятся на графические и неграфические. Банк знаний помимо баз данных и СУБД, включает базы знаний (БЗ) и систему управления, осуществляющую функции логического вывода.
Лингвистическое обеспечение (ЛО) - совокупность языков, предназначенных для решения прикладных задач.
Методическое обеспечение (МтО) - совокупность документов, устанавливающих состав и правила эксплуатации средств обеспечения АС. Методическое обеспечение может включать в качестве компонентов МО и ЛО.
Организационное обеспечение (ОО) - совокупность документов, устанавливающих организационную структуру, подразделений, эксплуатирующих АС, связи между подразделениями и их функции. Компонентами ОО являются методические и руководящие материалы, положения, инструкции, приказы и другие документы, обеспечивающие взаимодействие структурных подразделений.
Выше были рассмотрены назначение, цели и основные компоненты АС, обеспечивающих переработку информации. Рассмотрим основные понятия и компоненты систем материального производства.
Материальное производство складывается из технологических процессов, каждый из которых представляет собой часть производственного процесса, содержащую целенаправленные действия по изменению и (или) определению состояния предмета труда. К предметам труда относятся заготовки и изделия. Заготовка - это предмет труда, из которого изменением формы, размеров, свойств поверхности и (или) материала изготавливают деталь.
Технологические процессы делятся на следующие основные классы:
1. Формообразования
2. Размерной обработки
3. Термической обработки и покрытий
4. Сборки и сварки
5. Контроля и испытаний
6. Общего назначения
Формообразование - это изготовление заготовки или изделия из жидких, порошковых или волокнистых материалов. Изготовление заготовки или изделия из жидкого материала заполнением им полости заданных форм и размеров с последующим затвердеванием осуществляется процессами литья; из порошковых материалов - спеканием; из волокнистых - намоткой и выкладкой. Изготовление заготовок из материала в пластичном состоянии производится процессами обработки давлением, заключающимися в пластическом деформировании или разделении материала методами ковки и горячей штамповки, а из листового материала в твердом состоянии - холодной штамповки.
Размерная обработка производится, в основном, процессами резания и электрофизической обработки. Обработка резанием заключается в образовании новых поверхностей отделением поверхностных слоев материала с образованием стружки. В зависимости от способа формирования скорости резания различают два основных типа процессов резания: токарный и сверлильно-фрезерный. В случае токарной обработки скорость резания образуется вращением детали, а при сверлильно-фрезерной обработке - вращением инструмента: сверл, зенкеров, разверток, расточных блоков и метчиков для обработки гладких и резьбовых отверстий и фрез - для обработки поверхностей, не принадлежащих к числу поверхностей вращения.
К электрофизической относятся электроэрозионная, плазменная, лазерная и другие виды обработки.
Термическая обработка заключается в изменении структуры и свойств материала заготовки вследствие тепловых воздействий. Нанесение покрытий - это образование на заготовке поверхностного слоя из инородного материала.
Сборка - это образование соединений составных частей изделия, а сварка - образование неразъемных соединений.
К процессам общего назначения относятся операции транспортирования, маркирования, упаковывания и т.п.
Производственный процесс реализуется с помощью средств технологического оснащения (СТО) - совокупности орудий производства, необходимых для осуществления технологического процесса. К числу СТО относится технологическое оборудование, в котором для выполнения определенной части технологического процесса размещаются материалы или заготовки, средства воздействия на них, а также технологическая оснастка. Технологическое оборудование - это склады, литейные машины, прессы, станки, роботы, печи, испытательные стенды т.п. Технологическая оснастка - это СТО, дополняющее технологическое оборудование для выполнения определенной части технологического процесса: режущий инструмент, штампы, приспособления и т.п.
Эффективность решений, принимаемых по автоматизации зависит от типа производства.
Различают три типа производства: массовое, серийное, единичное. Критерий определения типа производства - коэффициент закрепления операций (КЗО). КЗО - это отношение количества операций, выполняемых в течение месяца, к числу рабочих мест (количество переналадок).
Единичное производство - при КЗО больше 40; мелкосерийное- 40-20 (около 80%); серийное 20-10 (повторяющиеся партии деталей); крупносерийное 10-2; массовое -1 (здесь нет переналадок ,номенклатура постоянная, составляет около 15% )
В случае массового переналаживаемого производства заранее планируются остановки на переналадку для перехода на новое изделие.
Основу технологического оборудования современного компьютеризированного производства составляют гибкие производственные системы.
Гибкая производственная система (ГПС) - это совокупность оборудования с ЧПУ (гибких производственных модулей, станков, транспорта, склада и т.д.) с управлением от ЭВМ, обладающая свойством автоматизированной переналадки при производстве изделий произвольной номенклатуры в установленных пределах значений их характеристик.
Гибкий производственный модуль (ГПМ) - многоцелевой станок, способный выполнять комплексную обработку деталей, с накопителем заготовок, магазином инструмента и автоматическим осуществлением всех функций. По принципу автоматизации загрузки и снятия заготовок ГПМ делят на две группы: со сменными приспособлениями- паллетами и с применением промышленных роботов. Первый тип ГПМ предназначен в основном для обработки корпусных деталей, а второй - для деталей типа тел вращения. Для смены инструмента применяют в обоих типах ГПМ манипуляторы или промышленные роботы, а также комплектную замену магазина инструментов.
Гибкая производственная ячейка (ГПЯ) - это совокупность нескольких ГПМ и системы обеспечения функционирования совместно с управляющими средствами вычислительной техники, осуществляющая комплекс технологических операций, способная работать автономно и в составе ГПС при изготовлении изделий в пределах подготовленного запаса заготовок и инструмента.
Гибкая автоматизированная линия (ГАЛ) - это разновидность ГПС, в которой оборудование расположено в заданной последовательности технологических операций.
Гибкий автоматизированный участок (ГАУ) - это ГПС, в которой предусмотрено изменение последовательности использования технологического оборудования.
Гибкий автоматизированный цех (ГАЦ) - это ГПС для изготовления изделий(узлов) заданной номенклатуры, включающая в себя несколько ГАУ или ГАЛ с общей транспортно-складской системой и локальной вычислительной сетью (ЛВС).
Автоматический завод (АЗ) - завод, состоящий из ГАЦ, в том числе цеха автоматической сборки и упаковки готовой продукции. Центральная ЭВМ АЗ связана ЛВС с ЭВМ нижних уровней.
Автоматизированный транспорт ГПС подразделяют на две основные группы: конвейерного типа (в том числе подвесной) и самоходные тележки (так называемые робокары). Последние разделяются на рельсовые и безрельсовые. Наибольшую гибкость транспортных потоков обеспечивают безрельсовые средства, так как они позволяют выполнять разворот на месте, слияние маршрутов, отход от маршрута на заданное расстояние для пропуска встречного транспорта, наращивание числа тележек и т.д.
Самоходные тележки выполняют с различным способом наведения на траекторию движения: индукционным, фотоэлектрическим (инфракрасное излучение), лазерным и навигационным. На борту тележки находятся аккумуляторы питания двигателей перемещения и микро-ЭВМ для управления ими.
Автоматические линии (АЛ), роторные линии (РЛ) применяются в массовом производстве.
В автоматических линиях время тратится на обработку и транспортировку. На роторных линиях обработка ведется во время транспортировки. Другими словами происходит совмещение во времени обработки и транспортировки, что дает дополнительный эффект.
Переналаживаемые автоматические линии (ПАЛ) создаются таким образом, что заранее предусматривается возможность изготовления нескольких поколений изделий. На переналадку тратится 1-2 недели. Например, меняется модель изделия линия сохраняется.
Аналогично строится ГАЛ. Разница в том, что время на переналадку меньше за счет гибкости.
Узкономенклатурная ГАЛ обеспечивает одновременный выпуск разных изделий или позаказный выпуск (переналадка занимает 1-2 часа). Отсутствует жесткий маршрут.
ГАУ - гибкий автоматизированный участок в отличие от линии нет цепочки оборудования, выстроенной по последовательности операций.
ГПЯ - малая система, объединяющая 2-3 станка.
5. Техническое обеспечение и вычислительные сети комплексно-автоматизированных машиностроительных предприятий
Основу технического обеспечения современных комплексно-автоматизированных машиностроительных предприятий составляют автоматизированные рабочие места на базе персональных компьютеров и рабочих станций, серверы и (или) центральные вычислительные машины, а также вычислительные сети. Структура технических средств во многом определяется организационной структурой предприятия. Основные подразделения, выполняющие функции автоматизированного управления предприятием и производством, сбыта и сопровождения, технической подготовки производства и управления технологическими процессами должны иметь свои центральные вычислительные средства, с помощью которых ведутся соответствующие базы данных. Рабочие места подразделений связываются с центральными вычислительными средствами этих подразделений с помощью локальных вычислительных сетей. В свою очередь центральные вычислительные средства связываются вычислительными сетями друг с другом.Примерная схема комплекса технических средств автоматизированного предприятия представлена на рис.5.1.
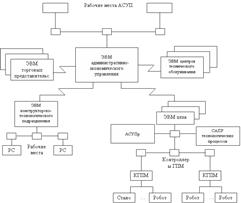
Рис.5.1 Схема комплекса технических средств автоматизированного предприятия
6. Уровни представления знаний
Любая проектируемая система состоит из элементов и связей между ними. Формально структуру системы (изделия или процесса) можно представить в виде упорядоченной пары S=<A,R>, где A есть множество элементов системы, а R- множество отношений между этими элементами. Отсюда следует, что классификация проектируемых систем может быть произведена с использованием одного из двух фундаментальных критериев различия: