Разработка технологического процесса изготовления детали в САПР ТехноПро
Технологический код детали: 0 1 А 1 К 6 . 5 4 2 1 1 0 Д 5
6.2 Оценка показателя технологичности конструкции детали
Технологичность - это свойство конструкции изделия, обеспечивающее возможность его выпуска с наименьшими затратами времени, труда и материальных средств при сохранении заданных потребительных качеств. Значение показателя технологичности определяется как комплексное через значения частных показателей в соответствии с ОСТ 107.15.2011-91 по формуле:

ki - нормированное значение частного показателя технологичности детали
Конструкция детали является технологичной, если рассчитанное значение показателя технологичности не меньше его нормативного значения. В противном случае конструкция детали должна быть доработана конструктором. Оценка технологичности детали 01А1К6.542110Д5.
Таблица 6.2.
| Наименование и обозначение частного показателя технологичности | Наименование классификационного признака | Код градации признака | Нормированное значение показателя технологичности |
| Показатель прогрессивности формообразования Кф | Технологический метод получения, определяющий конфигурацию (1-й разряд технологического кода) | 0 | 0,90 |
| Показатель многономенклатурности видов обработки Ко | Вид дополнительной обработки (4-й разряд технологического кода) | 1 | 0,98 |
| Показатель многономенклатурности видов контроля Кк | Вид контролируемых параметров (6-й разряд технологического кода) | 6 | 0,96 |
| Показатель унификации конструктивных элементов Ку | Количество типоразмеров конструктивных элементов (9-й разряд технологического кода) | 2 | 0,99 |
| Показатель точности обработки Кт | Точность обработки (13-й разряд технологического кода) | Д | 0,98 |
| Показатель рациональности размерных баз Кб | Система простановки размеров (14-й разряд технологического кода) | 5 | 0,97 |
Тогда
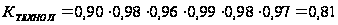
Определим достигнутый уровень выполнения требований по технологичности.
 ,
где КФАКТ – фактическое значение показателя технологичности, КБАЗ – базовое значение показателя технологичности.
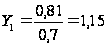 >1
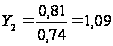 >1
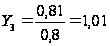 >1
Видим, что деталь технологична для разового, повторяющегося единичного и серийного производств.
7. Разработка технологического процесса изготовления детали в САПР ТехноПро
Технологический процесс изготовления детали будем разрабатывать в САПР ТехноПро. Система ТехноПро обеспечивает проектирование операционных технологических процессов (ТП). Оформляемая с помощью системы документация может содержать любую информацию, имеющуюся в этих ТП. Документы могут оформляться как на каждую операцию ТП (операционные карты), так и на ТП в целом (маршрутно-операционные, маршрутные карты, ведомости оснастки, титульные листы).
Документы могут содержать сводную информацию по нескольким ТП, входящим в определенное изделие, узел или сборочную единицу (ведомости материалов, расцеховки). В документы может добавляться графическая информация. Например, операционные эскизы.
Комплекс T-FLEX/ТехноПро охватывает все аспекты технологического проектирования, что делает его наилучшим выбором среди средств автоматизации проектирования и производства.
7.1 Добавление операции
Для добавления операции в ТП необходимо выбрать подгруппу "Деталь", затем правой кнопкой мыши вызвать контекстное меню и выбрать пункт "Добавить". В открывшемся окне ввести наименование операции, например, фрезерование.
Номер операции присваивается автоматически c шагом, задаваемым в пункте
"Настройка" основного меню системы. Перевод курсора в поле "Б оборудование, ПР приспособление, М вспом. материал…" вызывает появление пункта "005 Фрезерование" в дереве классификации КТП.
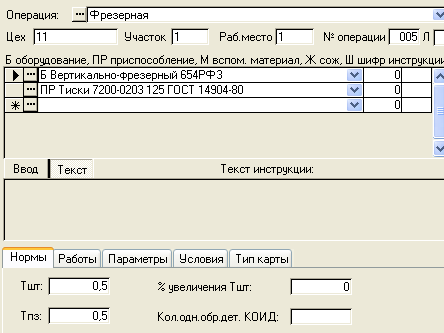
Рис. 7.1. Добавление фрезерной операции.
Для назначения
оборудования
можно выбрать
кнопку
 .
Появится окно
Информационной
базы. Используя
дерево классификации
ИБ, необходимо
найти требуемую
подгруппу,
например, отрезные.
Для передачи оборудования в проектируемый ТП необходимо выбрать кнопку [Добавить в ТП], расположенную справа внизу окна ИБ.
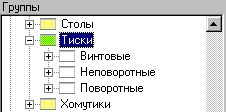
После
выбора кнопки
[Добавить в ТП]
в дереве классификации
ИБ открывается
группа "Приспособления".
В ней необходимо
для данного
примера выбрать
подгруппу
"Тиски". Выбор
требуемой
модели тисков
осуществляется
выбором кнопки
"Поиск"
 .
Например, необходимо
найти тиски
с величиной
рабочего хода
не менее 100 мм.
Введите критерий
">100" в поле параметра
"Рабочий ход".
Запуск поиска
производится
выбором кнопки
 "Применить
фильтр". Установив
курсор в требуемую
строку, необходимо
выбрать кнопку
[Добавить в ТП]
для передачи
строки в ТП.
После в дереве
классификации
ИБ открывается
группа "Вспомогательные
материалы",
затем "Шифры
инструкций",
"СОЖ" и "Дополнительные
материалы".
Закрыть окно
ИБ можно выбором
кнопки
 в правом нижнем
углу окна.
Выбранное
оснащение
появится в
форме операции.
В форму операции
из ИБ можно
добавить тексты
инструкций.
Для этого необходимо
нажать кнопку
[Ввод] и затем
выбрать кнопку
в поле "Текст
инструкции":
Для добавления и заполнения следующей операции необходимо повторить действия, описанные выше.
Для
изменения
положения
операций в ТП
можно воспользоваться
кнопками со
стрелками
вверх, вниз
 ,
расположенными
слева внизу
окна КТП, при
этом номера
операций
пересчитываются
автоматически.
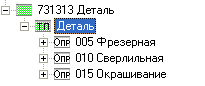
В данном технологическом процессе необходимо создать 3 операции: фрезерование, сверление и лакирование. Фрезерование применяем для обработки профиля детали из отливки, а также для вырезки прямоугольного отверстия на боковой поверхности детали Необходимые отверстия (на боковой стенке, в основании, в задней стенке и внутри конусной поверхности детали) будем изготавливать сверлением. После этого производится окрашивание детали.
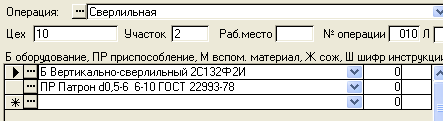
Рис. 7.2. Добавление сверлильной операции.
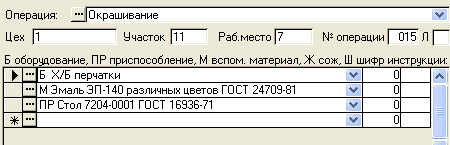
Рис. 7.3. Добавление операции Окрашивание.
7.2 Добавление перехода
Для
добавления
перехода в
операцию необходимо
в дереве классификации
КТП поставить
курсор на операцию,
например, "005
Фрезерование"
и нажать правую
кнопку мыши.
Ввод текста
перехода производится
при нажатой
кнопке [Ввод].
Текст перехода
можно добавить
выбором из
Информационной
базы. Для этого
можно воспользоваться
выпадающим
списком текстов
переходов,
появляющимся
при выборе
кнопки
 на правом краю
поля.
Другим
способом ввода
текста перехода
является его
выбор в окне
Информационной
базы. Это окно
открывается
выбором кнопки
 на левом краю
поля. В открывшемся
окне необходимо
найти требуемую
группу текстов
переходов и
выбрать кнопку
[Добавить в
ТП].
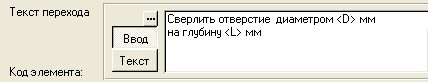
Рис. 7.4. Создание текста перехода
Если в ИБ нет требуемого текста перехода, то его можно добавить в последнюю, пустую строку списка и затем передать в ТП.
Для заполнения текста необходимо перейти в режим его редактирования, для этого надо выбрать кнопку [Текст]. Заполнить текст перехода конкретными размерами можно двумя способами.
1. Вручную, набором с клавиатуры цифр для замены параметров D и L.
2. Автоматически, выбором кнопки [Пересчитать].
Установить
связь перехода
с обрабатываемым
элементом
можно, выбрав
его код из
выпадающего
списка элементов
детали. Для
открытия списка
необходимо
выбрать кнопку
слева в поле
кода элемента.
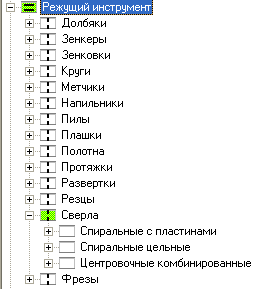
Рис. 7.5. Выбор режущего инструмента
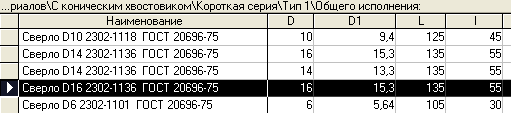
Рис. 7.6. Выбор сверла
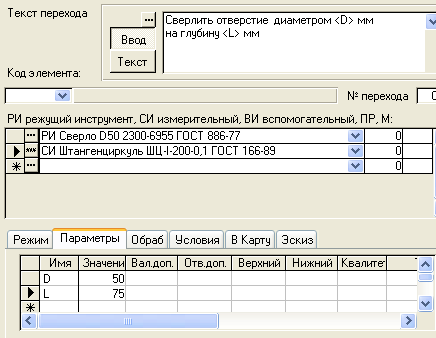
Рис. 7.7. Задание параметров перехода
В данном технологическом процессе необходимо создать несколько переходов в каждой операции. Рассмотрим их подробнее.
Фрезерование:
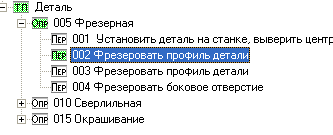
для обработки детали по профилю используется 2 перехода, первый – при первичной обработке, режущий инструмент - Фреза D50-z14-B6 2250-0004 ПШ ГОСТ 3964-69; второй – при вторичной, режущий инструмент - Фреза D10 2234-0207 ВК8 ГОСТ 16463-80;
для создания бокового прямоугольного отверстия применяется Фреза D50-z14-B6 2250-0004 ПШ ГОСТ 3964-69
Сверление:
создание отверстий в боковой стенке - Сверло D6 2302-1101 ГОСТ 20696-75;
создание отверстий в основании - Сверло D16 2302-1136 ГОСТ 20696-75;
создание отверстия в конусе - Сверло D50 2300-6955 ГОСТ 886-77;
создание отверстия в задней стенке - Сверло D75 2300-6955 ГОСТ 886-77
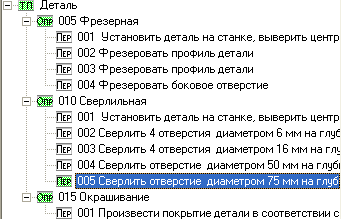
Рис. 7.8. Дерево операций и переходов ТП
7.3 Оформление технологического процесса. Печать технологической документации
Для того, чтобы ТехноПро смогла опознать и заполнить шаблон документа, необходимо его подключить к системе. Подключение заключается во вводе новой строки описания шаблона в меню "Выбор документов". Это меню появляется после выбора кнопки с изображением принтера. Кнопка высвечивается в каждом переходе и операции КТП.
Каждая строка меню "Выбор документов" описывает параметры одного из шаблонов документов:
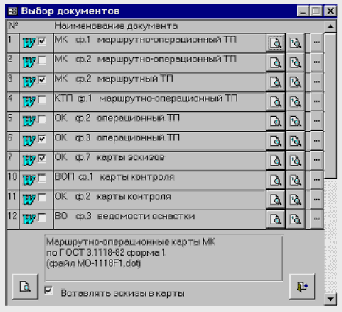
Для
формирования
технологических
карт выберем
расположенную
справа внизу
в окне КТП кнопку
с изображением
принтера
 .
На
экране появится
меню доступных
форм документов.
Для формирования
документа
выбираем кнопку
 ,
находящуюся
в строке его
описания. ТехноПро
начнет формировать
документ для
Microsoft
Word.
Для открытия сформированного документа необходимо развернуть (выбрать) значок Microsoft Word.

Сформированному документу автоматически присваивается имя файла и он сохраняется в папке, указанной в поле "Путь для готовых документов ТП" в меню настройки системы.
Сведения обо всех сформированных документах автоматически вносятся в закладку "Документы" общих сведений о детали.
Сформированные маршрутные карты представлены в Приложении.
8. Разработка УП для изготовления детали
8.1 Загрузка модели, созданной в T-FLEX CAD
Чтобы загрузить в программу EdgeCam построенную ранее модель детали, нужно сохранить в T-FLEX CAD 3D-модель детали с расширением .dxf (файл – экспортировать - dxf), а затем загрузить этот файл в EdgeCam. Результат показан на рис. 8.1.
8.2 Добавление заготовки
Для добавления заготовки, из которой будет изготавливаться (фрезерованием) деталь, будем использовать автоматический способ ее создания. Для этого выберем на главной инструментальной панели EdgeCam кнопку Auto-Stock. Переключать режим отображения заготовки с полупрозрачного на каркасный и обратно можно с помощью команды Toggle Stock. Результат показан на рис. 8.2.
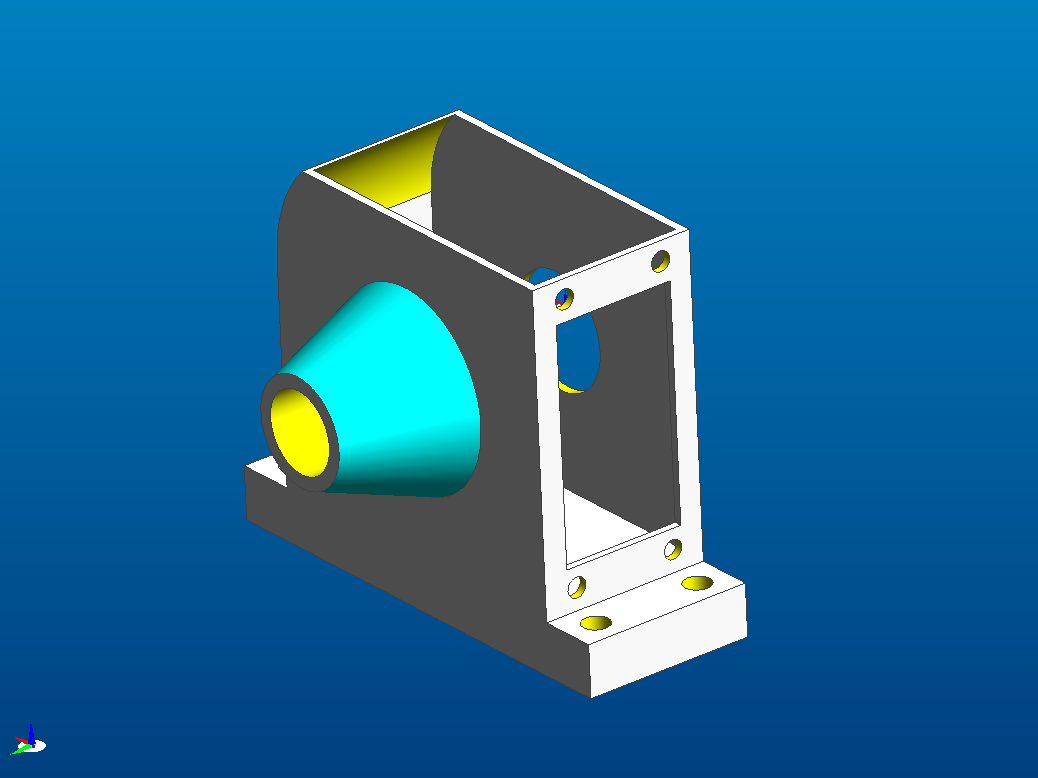
Рис. 8.1. Загрузка 3D-модели
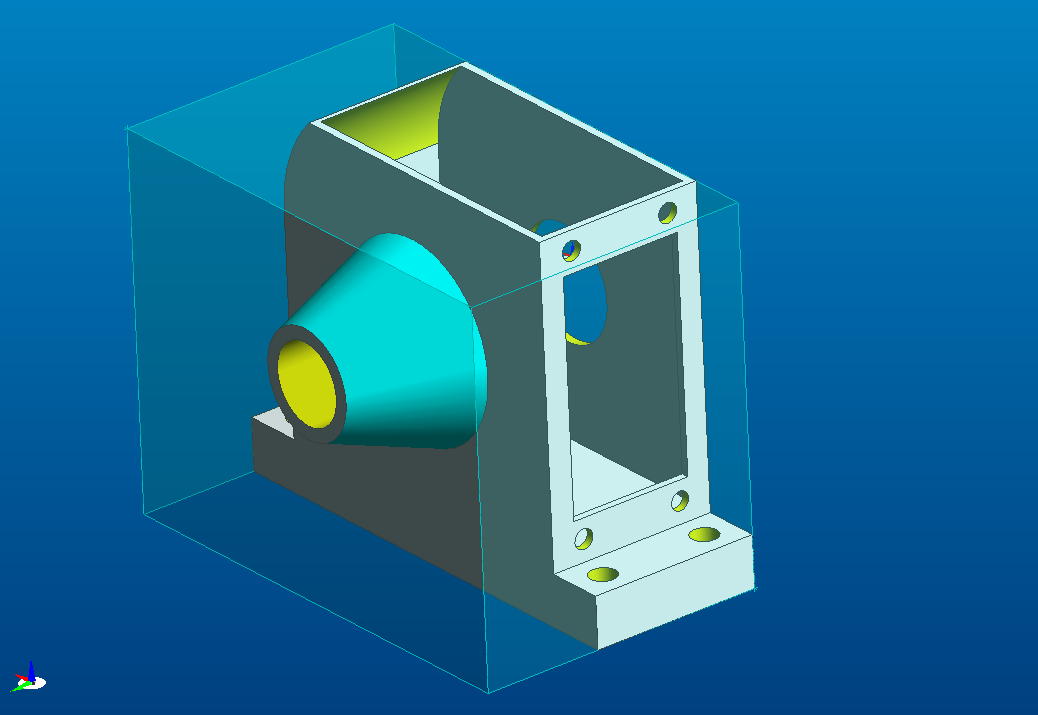
Рис. 8.2. Создание заготовки
8.3 Формирование маршрута обработки
Выберем команду Manufacture для включения режима формирования маршрута обработки.
На вкладке Общие из списка дисциплин выбираем пункт Mill и модель станка fanuc3x-in.mcp.
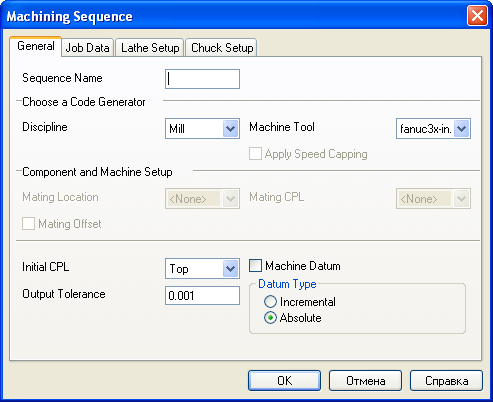
8.4 Обработка профиля детали
Выбрав команду Profiling Operation, указываем на вкладке Tooling (Инструмент) параметры используемого инструмента(фрезы). Задаем диаметр, равный 50 мм. Обработка инструментом такого размера будет довольно грубой, поэтому целесообразно использовать вторичную обработку по контуру. Для этого выберем меньший диаметр фрезы, равный 2 мм.
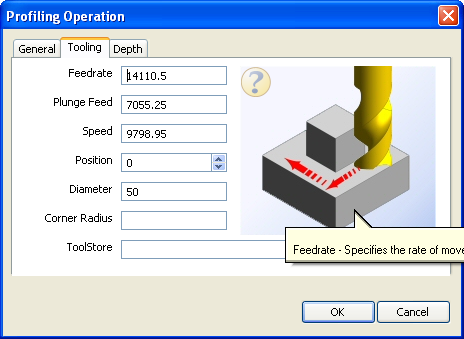
Рис. 8.3.
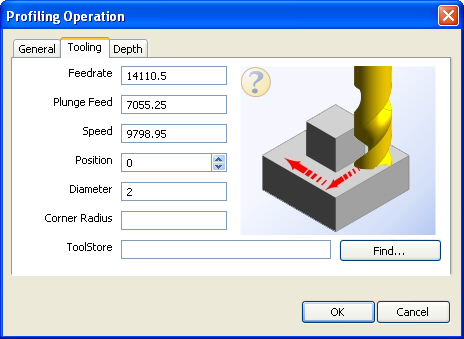
Рис. 8.4.
8.5 Результаты обработки
Наблюдать за процессом обработки детали можно с помощью симулятора. В открывшемся новом окне показывается исходная заготовка, контур изготавливаемой детали и ход движения сверла (рис. 8.5). Также можно просматривать траекторию движения инструмента. Результаты первичной и вторичной обработки показаны на рисунках 8.7 и 8.8.
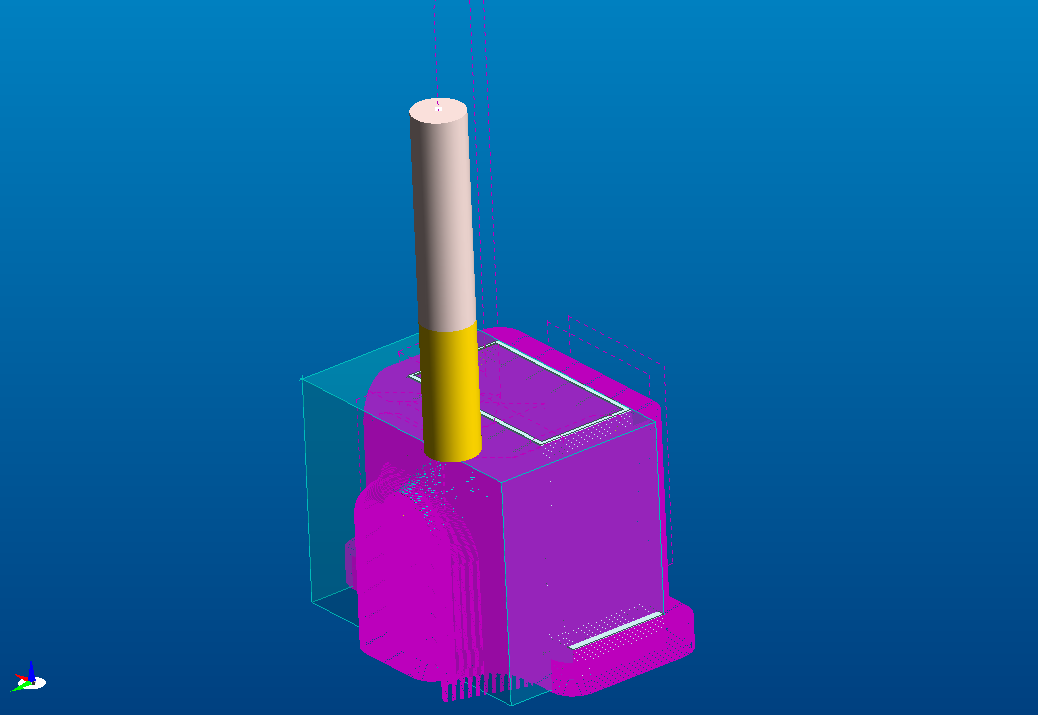
Рис. 8.5. Просмотр процесса обработки
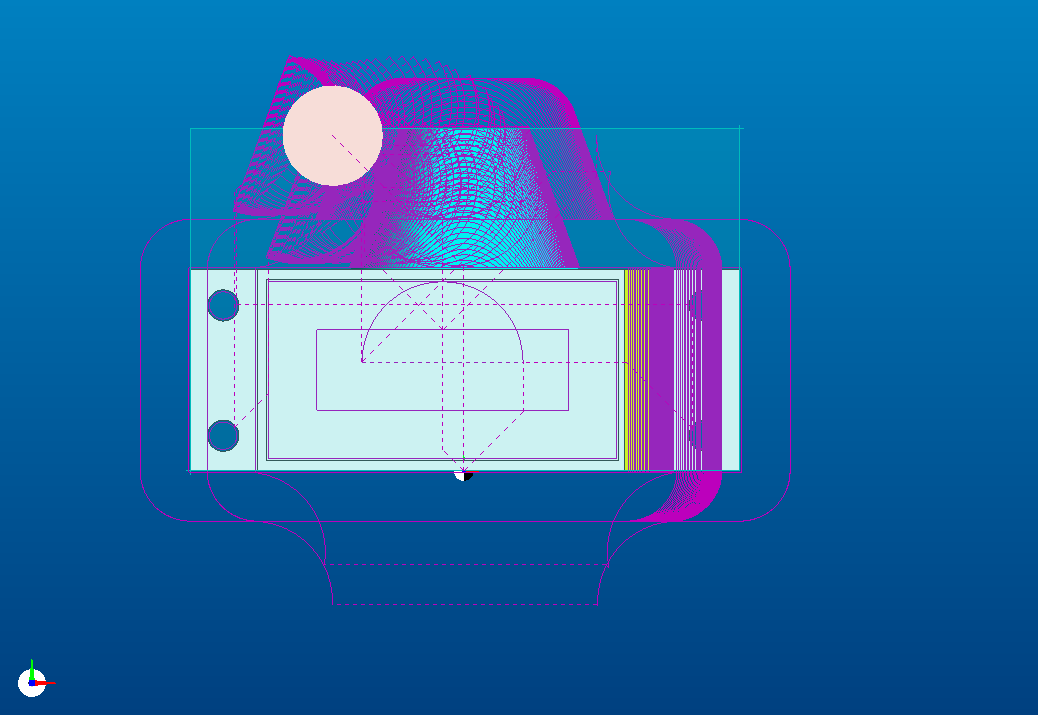
Рис. 8.6. Траектория движения инструмента
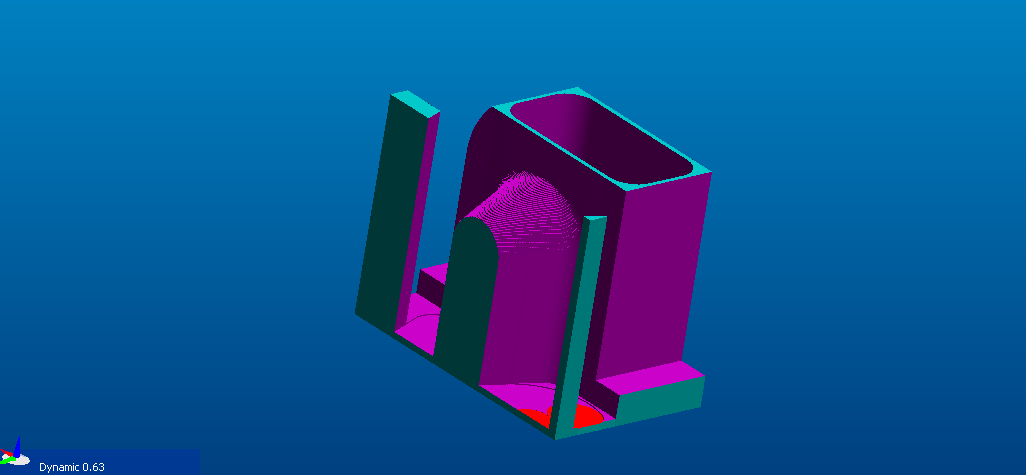
Рис. 8.7. Результат первичной обработки
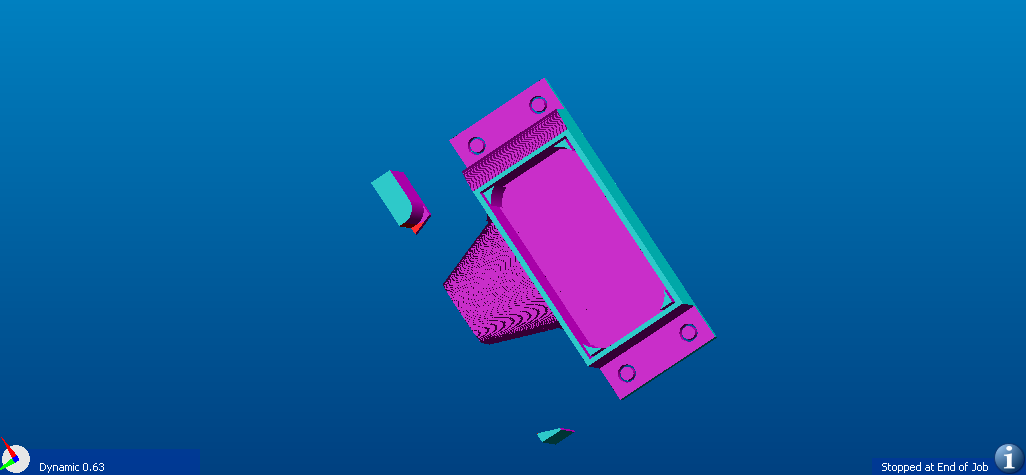
Рис. 8.8. Итоговый результат обработки
К сожалению, учебная версия EdgeCam не позволяет нам добиться желаемой формы детали. Потому что не получается поменять ориентацию инструмента и обработать конусную поверхность и сквозное отверстие. Таким образом, после двух проделанных операций деталь отправляется на дальнейшую обработку.
Список литературы
Методические указания "T-FLEX DOCs", 2009 (1-3)
Методические указания "T-FLEX Статический анализ", 2009
Методические указания к лабораторной работе "ЧПУ", 2009
Методические указания к лабораторной работе "Токарная обработка", 2009
Методические указания к лабораторной работе "Фрезерная обработка", 2009
Методические указания к лабораторным работам 1 и 2 "Техно Про", 2009
Учебный курс EdgeCAM 7.75 на русском языке