Технология сборки и монтажа блока питания
подготовки проводов и кабелей к монтажу (снятие изоляции, зачистка, заделка, маркировка, вязка жгутов, лужение);
механосборочных (расклепка, развальцовка, запрессовка, расчеканка, свинчивание, стопорение резьбовых соединений);
установки радиоэлементов на печатные платы (укладка, закрепление, склеивание);
монтажных (пайка, сварка, накрутка, демонтаж элементов);
регулировочных и контрольных операций (подстройка параметров, визуальный и автоматический контроль) и т.д.
Разработка технологической оснастки имеет целью механизировать или автоматизировать отдельные операции технологического процесса.
Выбор технологической оснастки проводят в соответствии с ГОСТ14.305-73 путем сравнивания вариантов и определения принадлежности к стандартным системам оснастки. На этом этапе используются отраслевые стандарты: ОСТ4ГО.054.263 - ОСТ4Г0.054.268.
Оснастка разрабатывается с учетом затрат на реализацию технологического процесса в установленный промежуток времени при заданном качестве изделий. Вид оснастки определяется предварительным выбором используемого оборудования.
В данном курсовом проекте разработаем оснастку для формовки резисторов с осевыми выводами. Оснастка проста в использовании и имеет хорошую надежность, может широко применяться из-за своей универсальности.
Чертеж оснастки для формовки выводов резисторов С2 и чертеже деталей оснастки приведены в графической части.
Приведем расчет технических данных оснастки.
При свободной гибке выводов радиоэлементов усилие гиба на один выбирается из условия:
Fг=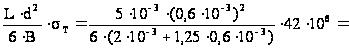 4,58
(Н),(6.1)
где L - длина линии изгиба, м;
d - диаметр вывода, м;
B - плечо гибки, равное r+1,25Чd, м:
где r - внутренний радиус гибки, м;
sТ - предел текучести материала выводов, для меди 42 МПа.
Так как разработанное устройство может одновременно осуществлять формовку четырнадцати резисторов (у каждого по два вывода), то общее усилие гиба приспособления равно:
FГ.общ.=FГЧ28=4,58Ч28=128,24 (Н),(6.2)
Рассчитанное усилие, необходимое для работоспособности приспособления, должно быть как минимум в 5-8 раз меньше усилия, развиваемого приводом приспособления или технологическим оборудованием.
Усилие, развиваемое пневмоприводом:
Fп=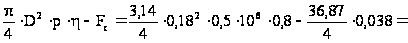 12,5
(кН),(6.3)
где D – диаметр поршня или диафрагмы в пневмоприводе, м;
р – давление сжатого воздуха, Па;
h - КПД, принимаем равным 80%;
Fс – усилие сопротивления возвратной пружины в крайнем рабочем положении поршня, Н:
FC= (Н),(6.4)
где k – коэффициент жесткости одного витка пружины, по справочным данным для пружины сжатия и растяжения первого класса, первого разряда (ГОСТ 13766-68) из материала проволоки класса 1 по ГОСТ 9389-75 для диаметра проволоки 3 мм и наружным диаметром пружины 16 мм k=36,87;
n – количество витков пружины, n=4;
х – рабочая длина пружины, мм.
Как видно из результатов формул (6.2) и (6.3) условие Fп/Fг.общ.>5..8 выполняется.
Время срабатывания пневмопривода:
t=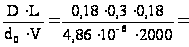 1
(c),(6.5)
где L – длина хода поршня, для диафрагмы L=(0,25ё0,35)ЧD, принимаем L=0,3ЧD, м;
 - диметр
воздухопровода,
м;
V – скорость подачи воздуха, принимаем равной 2000 м/с.
Литература
Варламов Р.Г. Справочник конструктора РЭА – М., Сов. Радио, 1980
Гуськов Г.Я. Монтаж микроэлектронной аппаратуры – М., Радио и связь, 1986
Достанко А.П. Технология и автоматизация производства – М., Радио и связь, 1985
Достанко А.П., Ланин В.Л. Методическое пособие к курсовому проектированию по курсу «Технология РЭА и оборудования» – Мн., МРТИ, 1987
ЕСТД. Общие требования к формам, бланкам и документам (ГОСТ 3.1104-81). Формы и правила оформления маршрутных карт (ГОСТ 3.1118-82). Система обозначения технологической документации (ГОСТ 3.1201-85).
Классификатор технологических операций машиностроения и приборостроения – М., Издательство стандартов, 1987
Павловский В.В., Васильев В.И. Проектирование технологических процессов изготовления РЭА – М., Радио и связь, 1982
Хмыль А.А., Ланин В.Л. Методическое пособие к курсовому проектированию по курсу «Технология РЭА, оборудование и автоматизация» – Мн., МРТИ, 1979
1. Достанко А.П., Емельянов В.А., Ланин В.Л., Хмыль А.А. Методическое пособие по курсовому проектированию по дисциплине ІТехнология РЭС и автоматизация производстваІ для студентов специальности ІПроектирование и производство РЭС І. - Мн.:БГУИР, 1997. - 104 с.
2.ОСТ 4ГО.054.263 Сборочно-монтажное производство. Подготовка проводов, сборка жгутов и кабелей.
3.ОСТ 4ГО.054.264 Подготовка ЭРЭ к монтажу.
4.ОСТ 4ГО.054.265 Установка ЭРЭ на плате.
5.ОСТ 4ГО.054.267 Пайка электромонтажных соединений.
6.ГОСТ 25378-82 Работы промышленные. Номенклатура основных показателей.