Радиочастотная идентификационная метка на поверхностных акустических волнах
Действительный годовой рабочий фонд времени работы оборудования определяется по формуле:
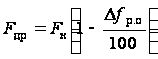 ,(3.1)
где
 =5%
– планируемые
потери времени
на ремонт
оборудования,
 – возможный
к использованию
фонд времени,
определяемый
по формуле
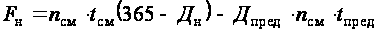 ,
(3.2)
где
 =2
– число смен
работы оборудования
данной группы;
 – продолжительность
смены (8 ч);
 – число
нерабочих дней
в плановом
периоде(110 дней);
 – число
рабочих предпраздничных
дней (не учитывается);
 – число
сокращенных
часов в предпраздничные
дни (не учитывается).
Расчет величины партий запуска-выпуска
Размер партий экранов – основной календарно-плановый норматив в серийном производстве. Он определяет все остальные нормативы (периодичность запуска-выпуска, длительность цикла изготовления и т.п.) и влияет на технико-экономические показатели работы участка.
Минимальный размер партии (для каждой метки) определяется по наиболее загруженной группе оборудования или по самой трудоемкой операции, для которой справедливо соотношение tпзi/tшi=max. В нашем случае наиболее трудоемкая операция напыления металлической пленки на пьезопластину и минимальный размер партии будет равен:
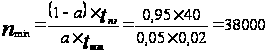 меток,
где tпз – норма подготовительно-заключительного времени на наиболее трудоемкую операцию;
tш – штучное время на эту операцию;
а – коэффициент, учитывающий допустимые потери времени на переналадку (а=0,03–0,12).
Расчет периодичности (ритма запуска-выпуска) партии деталей
Периодичность (ритм запуска) характеризуется отрезком времени между двумя следующими друг за другом запусками партий деталей одного наименования:
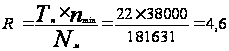 ,
где Тn =22 дней – продолжительность планово-отчетного периода (количество рабочих дней в плановом месяце);
nmin – минимальный размер партии деталей, шт;
Nм – программа выпуска деталей на данный планово-отчетный период.
Для упрощения планирования производства периодичность запуска-выпуска партий деталей унифицируется. Для пятидневной рабочей недели унифицированные значения Rу: 1, 5, 10, 20, 40, 60 сут. При этом размер партии корректируется:
nд=RуґNсут=5*8256=41280 меток.
Количество запусков партии меток в течение планово-отчетного периода определяется по формуле:
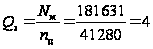
Расчет штучно-калькуляционного времени
По каждой операции определяется штучно-калькуляционное время (tшк) по формуле:
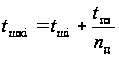
где tшi – штучное время на i-ю операцию;
tпз – подготовительно-заключительное время на партию;
nд – величина партии деталей.
Химическая обработка: t=0,1+9/8256=0,101 мин;
Напыление металлической пленки: t=0,005+40/8256=0,025 мин;
Процесс литографии (формирование электродных структур и кодирование данных): t=0,1+20/8256=0,102 мин;
Измерение параметров электродных структур на пластине t=0,1 мин;
Резка пьезопластины: t=0,01+12/8256=0,011 мин;
Приварка антенны: t=0,06+6/8256=0,061 мин;
Корпусировка: t=0,01+7/8256=0,011 мин;
Измерение параметров готовой метки: t=0,1 мин.
Расчет потребности в оборудовании
Количество оборудования на i-ой операции определяется следующим образом:
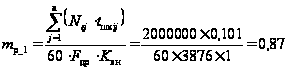 ,
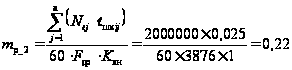 ,
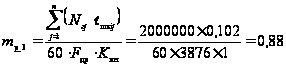 ,
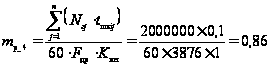 ,
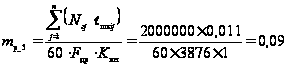 ,
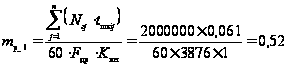 ,
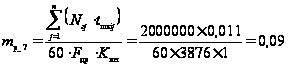 ,
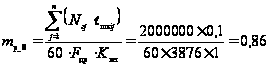 .
где n – количество типоразмеров деталей;
 – годовая
программа j-ой
детали;
 –
трудоемкость
j-ой детали
на i-ой операции;
 –
коэффициент
выполнения
норм,
 .
 – действительный
годовой рабочий
фонд времени
работы оборудования
Расчетное
значение округляется
до ближайшего
целого числа
в большую сторону
 (в меньшую сторону
округление
допускается
при превышении
расчетного
значения над
принятым не
более 5-8 %)
Загрузка оборудования определяется по каждой операции:

Средний коэффициент загрузки оборудования по участку определяется по формуле
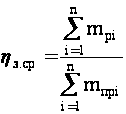 .(3.5)
Полученные данные заносим в таблицу 3.7.
Таблица 3.7 – Расчет количества оборудования
| № | Наименование операции | Трудоемкость, мин | Оборудование | Расчетное количество станков | Принятое количество станков | Коэффициент загрузки | |
| 1 | Химическая обработка | 0,101 | Линия химобработки «Лада М» | 0,87 | 1 | 0,86 | |
| 2 | Напыление металлической пленки | 0,025 | УВН-75П-1 | 0,22 | 1 | 0,22 | |
| 3 | Процесс литографии | 0,102 | Комплекс субмикронной литографии | 0,88 | 1 | 0,88 | |
| № | Наименование операции | Трудоемкость, мин | Оборудование | Расчетное количество станков | Принятое количество станков | Коэффициент загрузки | |
| 4 | Измерение параметров ВШП | 0,1 | Зонд-А5 | 0,86 | 1 | 0,86 | |
| 5 | Резка пьезопластины | 0,011 | Автомат дисковой резки ЭМ-2065 | 0,1 | 1 | 0,1 | |
| 6 | Корпусировка | 0,011 | Автомат монтажа кристаллов в корпус ЭМ-4685 | 0,1 | 1 | 0,1 | |
| 7 | Приварка антенны | 0,061 | Установка ультразвуковой сварки F&K Delvotec G5 | 0,52 | 1 | 0,52 | |
| 8 | Измерение параметров готовой метки | 0,1 | Х1-43 | 0,86 | 1 | 0,86 | |
| Итого по участку | 8 | ||||||
Балансовая стоимость единицы оборудования:
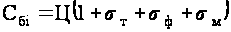
где Ц – цена приобретения единицы оборудования;
 – коэффициенты,
учитывающие
затраты на
транспортировку,
устройство
фундамента
и монтаж соответственно.
Укрупнено
принимается
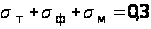 .
Таблица 3.8 – Полученные данные
| Наименование оборудования | Балансовая стоимость, тыс. руб. | Мощность, кВт |
| Линия химобработки «Лада М» | 210,2 | 10 |
| Комплекс субмикронной литографии | 1150 | 5 |
| УВН-75П-1 | 250 | 65 |
| Автомат дисковой резки пластин на кристаллы ЭМ-2065 | 50 | 25 |
| Автомат монтажа кристаллов в корпус ЭМ-4685 | 300 | 1,8 |
| Автоматическая установка ультразвуковой сварки F&K Delvotec G5 | 700 | 6 |
| Х1-43 | 12 | 0,2 |
| Зонд-А5 | 100 | 0,8 |
Расчет длительности производственного цикла
Длительность операционного цикла по каждой операции определяется

1. =
41280*0,101=4169,3 мин (69,49 ч);
2.
 =41280*0,025=1032
мин (17,2 ч);
3.
 =
41280*0,102=4312,56 мин (71,88 ч)
4.
 =41280*0,1=4128
мин (68,8 ч);
5.
 =41280*0,011=454,08
мин (7,57 ч);
6.
 =41280*0,011=454,08
мин (7,57 ч) ;
7.
 =41280*0,061=2518,08
мин (41,97 ч);
8.
 =
41280*0,1=4128 мин (68,8 ч);
Длительность технологического цикла при параллельном виде движения рассчитывается
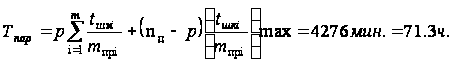
где
p – размер
транспортной
партии, шт.,
принимается
кратной размеру
партии деталей
 .
С учетом всех неизбежных перерывов производственный цикл при параллельном виде движения в календарных днях определяется:
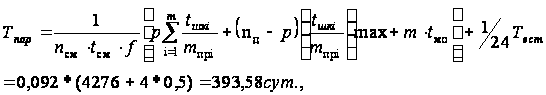
где f – коэффициент перевода рабочего времени в календарное.
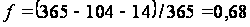 ;
 – среднее
время межоперационных
перерывов,
принимается
 мин;
 – время протекания
естественных
процессов, ч,
принимается
равным нулю.
3.3 Экономические расчеты
3.3.1 Определение стоимости основных фондов и их износа на полное восстановление
Общая стоимость оборудования определяется с помощью формулы
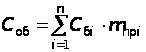 =1*210,2=210,2
т.руб (Линия
химобработки
«Лада М»),
=1*1150=1150
т.руб (Модульно-кластерный
комплекс субмикронной
литографии),
=1*50=50
т.руб (Автомат
дисковой резки
пластин на
кристаллы
ЭМ-2065),
=1*300=300
т.руб (Автомат
монтажа кристаллов
в корпус ЭМ-4685),
=1*700=700
т.руб (Автоматическая
установка
ультразвуковой
сварки F&K
Delvotec G5),
=1*250=250
т.руб (УВН-75П-1),
=1*12=12
т.руб (Х1-43),
=1*10=100
т.руб (Зонд-А5),
где
 – количество
единиц оборудования
на i-ой
операции.
Стоимость подъемно-транспортного оборудования может быть принята в размере 5 % от стоимости производственного оборудования.
Производственная площадь, занимаемая участком рассчитывается по упрощенной формуле:
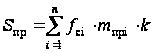 =8*12*1*1,1=105,6
м2
(площадь
занимаемая
каждым из участков)
где
 –
средняя площадь,
занимаемая
единицей
оборудования,
м2, для легких
станков принимается
равной 12 м2.К
легким относятся
станки массой
до 3 т.
 – принятое
количество
оборудования
данной группы;
k = 1,1ё1,2 – коэффициент, учитывающий проходы и проезды.
Доля административно-бытовых помещений укрупнено может быть принята 10-12 % от величины производственной площади:
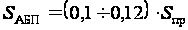 =10,56
м2
Общая стоимость производственной площади:
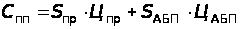 (3.8)
где
 – стоимость
1 м2 площади,
соответственно,
производственной
и административно-бытовой.
Спп=132 т.руб.
Стоимость энергетического оборудования (доля стоимости цеховых распределительных устройств, энергетических установок сетей, приходящихся на участок) рассчитывается как:
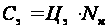 =650*113,8=73970
руб,
где
 – стоимость
энергооборудования,
приходящаяся
на 1 кВт установленной
мощности оборудования
участка, руб.
 – суммарная
мощность
установленного
оборудования
участка, кВт,
определяется
по паспортам
установленного
оборудования.
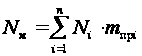 =113,8
кВт,
где
 – установленная
мощность i-ой
единицы оборудования,
кВт (исходные
данные).
Стоимость инструмента и оснастки, включаемых в основные фонды, принимается укрупнено 6 % от балансовой стоимости производственного оборудования.
Стоимость производственного и хозяйственного инвентаря может быть принята укрупнено в размере 2-3 % от совместной стоимости производственного оборудования и площадей.
Норма амортизационных отчислений определяется по нормативам для каждой группы основных производственных фондов (дополнительные данные).
Для участка, на котором производится несколько деталей (детали А, Б, В), рассчитывается общая годовая трудоемкость выпуска продукции:
Тгл=2000000*0,511 =1022000 мин,
где n – количество деталей, закрепленных за линией;
 – полная
трудоемкость
изготовления
деталей (А, Б,
В), мин.;
 – годовая
программа i-ой
детали (А, Б, В).
Определяется удельный коэффициент трудоемкости годовой программы в годовой трудоемкости участка:
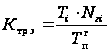 =2000000*0,511
/1022000=1,
где
 – полная трудоемкость
изготовления
метки;
 – годовая программа
экрана;
 – общая
годовая трудоемкость
участка.
Балансовая стоимость оборудования по видам станков и расчет сумм годовой амортизации представлены в таблице 3.9.
Таблица 3.9 – Расчет амортизационных отчислений производственного оборудования
| Оборудов-е | Стоимость единицы оборудования | Кол-во | Суммарная балансовая стоимость, т.руб. | Норма амортизации, % | Сумма годовой амортизации, руб. |
| Линия химобработки «Лада М» | 210,2 | 1 | 210,2 | 12 | 25224 |
| Комплекс литографии | 1150 | 1 | 1150 | 138000 | |
| УВН-75П-1 | 250 | 1 | 250 | 30000 | |
| Автомат дисковой резки ЭМ-2065 | 50 | 1 | 50 | 6000 | |
| Автомат монтажа кристаллов в корпус ЭМ-4685 | 300 | 1 | 300 | 36000 | |
| Автоматическая установка ультразвуковой сварки F&K Delvotec G5 | 700 | 700 | 84000 | ||
| Оборудов-е | Стоимость единицы оборудования, т.руб. | Кол-во | Суммарная балансовая стоимость, т.руб. | Норма амортизации, % | Сумма годовой амортизации, руб. |
| Х1-43 | 12 | 12 | 12 | 1440 | |
| Зонд-А5 | 100 | 100 | 12000 | ||
| Итого | 2772,2 | 8 | 2772,2 | 332664 |
Расчет стоимости основных фондов сводится в таблицу 3.10.
Таблица 3.10 – Расчет стоимости основных фондов и сумм годовой амортизации производственного участка
| Наименование групп основных фондов | Балансовая стоимость, руб. | Амортизация | |
| % | руб. | ||
| 1. Производственная площадь | 132000 | 5 | 6600 |
| 2. Производственное оборудование | 2772200 | 12 | 332664 |
| 3. Подъемно-транспортное оборудование | 138610 | 16,67 | 23106,3 |
| 4. Энергетическое оборудование | 73970 | 20 | 14794 |
| 5. Инструменты и приспособления | 166332 | 33 | 54889,6 |
| 6.Производственный и хозяйственный инвентарь | 58084 | 50 | 29042 |
| Итого | 3341196 | - | 461096 |
3.3.2 Расчет затрат на материалы
Затраты на материалы за вычетом возвратных отходов в расчете на 1 экран определяются по формуле:
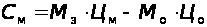 (3.9)
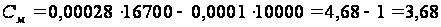 руб.,
где
 – масса заготовки
детали, кг.
 – цена
за один килограмм
ниобата лития
(с учетом
транспортно-заготовительных
расходов);
 – масса
реализуемых
отходов, кг;
 – цена 1 кг
реализуемых
отходов.
Затраты на материал на программу:
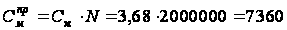 т.руб,
где
 – программа
выпуска деталей.
3.3.3 Расчет численности работающих по категориям и фонда заработной платы
Для участка численность основных рабочих определяется
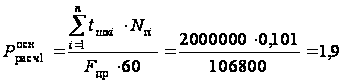 ,
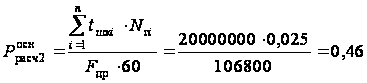 ,
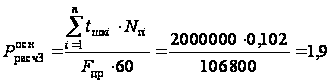
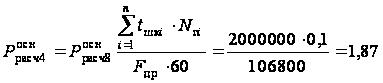 ,
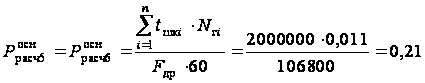 ,
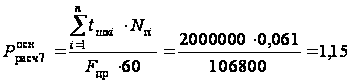 ,
где
 – норма штучно-калькуляционного
времени i-ой
детали, мин;
 – годовая
программа i-ой
детали;
– действительный
годовой фонд
рабочего времени
одного работника,
укрупнено может
быть принят
равным 1780 ч.
Явочная численность основных рабочих на участке определяется округлением расчетного значения до ближайшего целого числа, при этом должно выполняться условие
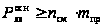
где
 – сменность
работы оборудования;
 – количество
единиц установленного
оборудования.
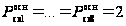
Списочная численность:
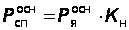 =16*1,09=17
где
 – коэффициент,
учитывающий
невыходы на
работу по
уважительной
причине.
Кроме основных рабочих, производящих продукцию, долевое участие в работе участка принимают работники централизованных служб цеха, осуществляющие обеспечение процесса основного производства (вспомогательные рабочие, ИТР и служащие).
Численность вспомогательных рабочих (ремонтники, наладчики, контролеры) укрупнено может быть определена и размере 26-30 % от численности основных рабочих.
Численность инженерно-технических работников и служащих может быть определена в размере 8-12 % от численности всех рабочих (основных и вспомогательных).
Общая численность работающих:
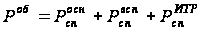 =17+4+1=22.
Основная и дополнительная заработная плата рабочих на метку:
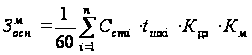 (3.11)
где n – количество операций;
 – часовая
тарифная ставка
разряда, руб./ч;
 – время
проведения
i-ой опереции,
мин.;
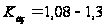 – коэффициент,
учитывающий
дополнительную
заработную
плату (оплата
отпусков, доплаты
к тарифу);
 – коэффициент
многостаночного
обслуживания.
Расчет затрат на заработную плату основных производственных рабочих на метку сводится в таблицу