Блок автоматизированного управления связью
Рассчитываем температуру нагретой зоны
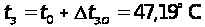 (4.59)
Температура нагретой зоны tз не превышает допустимой температуры эксплуатации выбранной элементной базы согласно 2.3. Проведенный расчет показал, что для охлаждения проектируемого изделия рациональной является система, основанная на естественном воздушном охлаждении.
4.3 Расчет технологичности блока
Технологическая подготовка производства
Технологическая подготовка производства включает в себя решение задач, группируемых по следующим основным направлениям:
обеспечение технологичности конструкции изделия;
проектирование технологических процессов;
проектирование и изготовление средств технологической оснастки.
организация и управление процессом технологической подготовки производства.
Таким образом, охватывает весь необходимый комплекс работ по технологической подготовке производства, в том числе конструктивно-технологический анализ изделий, организационно-технологический анализ производства, расчет производственных мощностей, составление производственно-технологических планировок, определение материальных и трудовых нормативов, отладку технологических процессов и средств технологического оснащения.
Проектируемые технологические процессы согласно ГОСТ 14.301–73 для проектирования деталей, конструкции которых отработаны на технологичность. Для этой цели ГОСТ 2.121–73 ЕСКД и ГОСТ 14.201–73 ЕСТП предусматривают технологический контроль конструируемой документации на всех стадиях разработки: ТЗ, техническое предложение, эскизный проект, технологический проект, рабочая документация.
Обязательным этапом, предшествующим проектированию технологических процессов, согласно ГОСТ 14.301–73 является группирование изделий по конструктивным и технологическим признакам с учетом организации производства. Проектирование технологических процессов в общем случае включает комплекс взаимосвязанных работ:
выбор заготовок;
выбор технологических баз;
подбор типового технологического процесса;
определение, выбор и задание новых средств технологического оснащения;
назначение и расчет режимов обработки;
нормирование технологического процесса;
определение профессий и квалификаций исполнителей;
организация производственных участков;
оформление рабочей документации на ТП.
В технологии производства РЭА используются процессы, свойственные машино- и приборостроению: литье, холодная штамповка, механическая обработка, гальванические и лакокрасочные процессы.
Важной задачей технологов является обеспечение в производстве заданной точности линейных размеров изделий. Для технологии РЭА это еще не достаточно. Наряду с линейными размерами должны быть обеспечены многие технические параметры аппаратуры, работающей на различных частотах. Нетрудно показать, насколько усложняется технология с повышением частоты, на которой работает аппаратуры.
Расчет комплексного показателя технологичности
Под технологичностью конструкции изделия понимают совокупность свойств конструкции изделия проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовки производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями однотипных конструкций изделий того же назначения. При обеспечении установленных значений показателей качества и принятых условий изготовления, эксплуатации и ремонта.
В зависимости от вида технологичности конструкции различают производственную, эксплуатационную, ремонтную технологичность и технологичность при техническом обслуживании, технологичность конструкции детали и сборочной единицы, а также технологичность конструкции по процессу изготовления, форме поверхности и размерам и материалам.
К качественным характеристикам технологичности конструкции относят взаимозаменяемость, регулируемость и инструментальную доступность конструкции. Количественная оценка технологичности конструкции основана на системе показателей, которые согласно ГОСТ 14.201–73 делятся на три вида:
базовые показатели надежности;
показатели технологичности конструкции;
показатели уровня технологичности конструкции разрабатываемого изделия.
Производственная технологичность конструкции проявляется в сокращении затрат средств и времени на конструкцию и технологическую подготовку производства и процесс изготовления.
Эксплуатационная технологичность проявляется в сокращении затрат средств и времени на технологическое обслуживание изделия.
Количественная оценка технологичности блока устанавливается по ОСТ4.ГО.091.219. Стандарт использует две оценки технологичности: систему относительных частных показателей Кi и комплексный показатель Ки рассчитываемый по средневзвешенной величине относительных частных показателей с учетом коэффициента φi – характеризующих весовую значимость частных показателей, т.е. степень их влияния на трудоемкость.
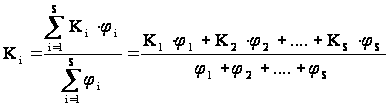 , (4.60)
Кi – значение показателей по таблицы состава базовых показателей соответствующего класса балов; φi – функция нормирующая весовую значимость показателя; S – общее количество относительных частных показателей, шт.
Отраслевой стандарт ОСТ4.ГО.091.219 предусматривает выбор базовых показателей не более 7. В выбираемые должны включатся показатели, оказавшие наибольшее влияние на технологичность конструкции. Все блоки РЭА разбиты условно на семь классов: электронные, радиотехнические, электромеханические, механические, соединительные, коммутационные, распределительные.
Проектируемый блок относится к радиотехническим блокам, следовательно, для него по рекомендации [1] рассчитываются следующие частые показатели Кi:
Коэффициент подготовки ЭРЭ к монтажу:
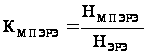 (4.61)
φ=1, НМПЭРЭ – количество ЭРЭ, шт., подготовка которых может осуществляться механизированным или автоматизированным способом; НЭРЭ – количество ЭРЭ в блоке, шт.
Коэффициент автоматизации и механизации монтажа изделия:
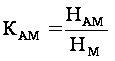 (4.62)
φ=1, НАМ – количество монтажных соединений, которые могут осуществляться механизированным или автоматизированным способом, шт; НМ – общее количество монтажных соединений, шт.
Коэффициент сложности сборки:
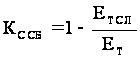 (4.63)
φ=0,75, ЕТСЛ – количество типоразмеров узлов входящих в изделие, требующих регулировки в составе изделия с применением специальных устройств, либо подгонки или совместной обработки с последующей разборкой и повторной сборкой, шт; ЕТ – общее количество типоразмеров в изделии, шт.
Коэффициент механизации контроля и настройки:
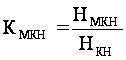 (4.64)
φ=0,5, НКМН – количество операций контроля и настройки, которые можно осуществить механизированным или автоматизированным способом, шт; НКН – общее количество операций контроля и настройки, шт.
Коэффициент прогрессивности формообразования деталей:
 (4.65)
φ=0,31, ДПР – количество деталей, шт., заготовка которых или сами детали получены прогрессивными методами формообразования, шт; Д – общее количество деталей, шт.
Коэффициент повторяемости ЭРЭ:
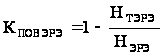 (4.66)
φ=0,187, НТЭРЭ – общее количество типоразмеров ЭРЭ в изделии, шт; НЭРЭ – общее число ЭРЭ, шт.
Коэффициент точности обработки:
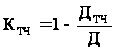 (4.67)
φ=0,11, ДТЧ – количество деталей, имеющие размеры с допусками по 10 квалитету и выше, шт.
Таблица 4.4 – Данные для расчета частных показателей технологичности.
-
Наименование Обозначение Значение 1 2 3 1.Общее количество ЭРЭ, шт. НЭРЭ
1050 2.Общее количество типоразмеров ЭРЭ в изделии НТЭРЭ
15 3.Количество типоразмеров узлов требующих регулировки ЕТСЛ
4 4.Общее количество типоразмеров узлов в изделии ЕТ
17 5.Количество деталей, шт., имеющих размеры по 10 квалитету и выше ДТЧ
50 6.Общее количество деталей Д 400 7.Количество деталей, шт., изготавливаемых прогрессивными методами ДПР
300 Окончание таблицы 4.4 1 2 3 8.Количество ЭРЭ, шт., подготовка, которых может осуществляться автоматизировано НМПЭРЭ
850 9.Количество монтажных соединений, осуществляемых автоматизировано НАМ
2200 10.Количество монтажных соединений НМ
2500 11.Количество операций контроля и настройки осуществляемых автоматизировано НМКН
5 12.Общее количество операций контроля и настройки НКН
10
По формулам 4.61 – 4.67 рассчитаем частные показатели технологичности:
Коэффициент подготовки ЭРЭ к монтажу:
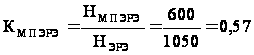
Коэффициент автоматизации и механизации монтажа изделия:
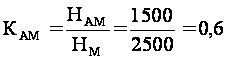
Коэффициент сложности сборки:
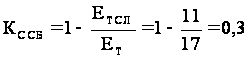
Коэффициент механизации контроля и настройки:
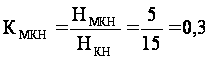
Коэффициент прогрессивности формообразования деталей:
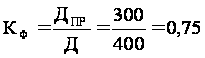
Коэффициент повторяемости ЭРЭ:
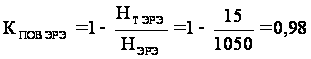
Коэффициент точности обработки:
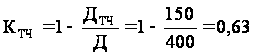
Полученные данные заносим в таблицу 4.5.
Таблица 4.5 – Значения частных показателей технологичности.
|
Обозначение показателя технологичности |
Значение весового коэффициента ji |
Значение показателя технологичности Кi |
Суммарное значение Кi ji |
|
1.КМПЭРЭ |
1 | 0,81 | 0,81 |
|
2.КАМ |
1 | 0,88 | 0,88 |
|
3.КССБ |
0,75 | 0,76 | 0,57 |
|
4.КМКН |
0,5 | 0,5 | 0,25 |
|
5.КФ |
0,31 | 0,75 | 0,23 |
|
6.КПОВЭРЭ |
0,187 | 0,98 | 0,18 |
|
7.КТЧ |
0,11 | 0,88 | 0,096 |
Далее по формуле (4.60) рассчитаем комплексный показатель технологичности:
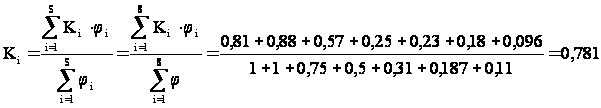
Блок автоматизированного управления связью относится к радиоэлектронным блокам по данным [15] комплексный показатель технологичности при производстве установочной серии (до 10 шт.) лежит в пределах от 0,75 до 0,8. По данным расчета можно сделать вывод, что блок автоматизированного управления связью, с точки зрения комплексного показателя технологичности, является технологичным.
Экономическое обоснование варианта сборки
При выборе варианта технологического процесса сборки в большинстве случаев экономические требования являются решающими. Для экономической оценки используют две характеристики: себестоимость и трудоемкость.
Себестоимость выражается в денежных затратах на изготовление изделия, с учетом затрат на амортизацию оборудования специальной технической оснастки.
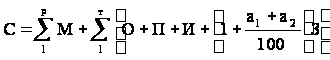 ,
(4.68)
где М – стоимость материалов расходуемых на единицу продукции, за вычетом стоимости реализуемых отходов, р.; О – расходы на амортизацию и содержание оборудования, приходящиеся на единицу продукции, р., П, И – расходы на содержание соответственно приспособлений и инструмента, на единицу продукции; а1=13,5%; а2 – процент накладных расходов, начисляемых на расходы по заработанной плате; р – количество различных марок материалов, на единицу продукции; m – количество операций, необходимых для изготовления единицы продукции; З – заработная плата.
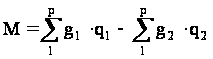 ,
(4.69)
где q1 – масса материала расходуемого на единицу продукции; g1 – стоимость расходуемого материала; q2, g2 – масса и стоимость 1 кг реализуемых отходов.
Трудоемкость t входит в себестоимость и устанавливается для каждой операции. Трудоемкость процесса составляет сумму трудоемкостей по всем операциям.
Для исследования или выбора более экономичного варианта процесса чаще всего используют трудоемкость, так как она непосредственно связана с производительностью, потребной зарплатой, количеством необходимого оборудования и т.д.
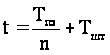 ,
(4.70)
где Тпз – подготовительно-заключительное время, необходимое на ознакомление с чертежом, технологическим процессом, консультацию с мастером, технологом и т.д., ч; Тшт – штучное время, оно выражается, ч:
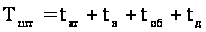 ,
(4.71)
где tат – основное технологическое время, ч; tв – вспомогательное время, ч; tоб – время обслуживания рабочего места, ч; tд – время перерывов на отдых и т.д., ч.
Сумму основного технологического и вспомогательного времени называют оперативным временем tоп:
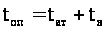 (4.72)
если обозначить
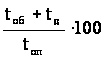 через К, то
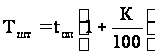 ,
(4.73)
где К – в процентах от оперативного времени.
Трудоемкость t для данной операции получила название технической нормы времени, величина обратная технической норме времени, называется – нормой выработки Q:
 [шт. в единицу
времени] (4.74)
производительность технологического процесса Q1, определяется количеством деталей или узлов, изготавливаемых в единицу времени:
 ,
(4.75)
где Ф – сумма рабочего времени; St – сумма трудоемкостей по всем операциям процесса.
Для механизации обработки величины входящие в формулу определения Тшт берут из таблиц справочника по нормированию станочных работ, а для сборочно-монтажных и регулировочных работ – из таблиц примерных норм времени. Следует заметить, что нормирование технологических процессов должно быть выполнено с достаточной точностью, так как величина трудоемкости служит основой для определения других технико-экономических показателей производства.
Блок автоматизированного управления связью сложное и много детальное изделие, сборка которого состоит из множества мелких и не достаточно трудоемких сборочных операций, но все операции по сборке усилителя предварительного можно объединить в следующие операции:
– сборка передней панели;
– сборка каркаса;
– установка направляющих плат;
– контроль закрепления деталей;
– сборка задней панели;
– установка передней и задней панели;
– монтаж жгута и соединительных проводов;
– маркировка обозначения элементов;
– установка модулей в блок;
– установка направляющих блока;
– установка амортизатора;
– регулировка блока;
– контроль качества монтажа и маркировки;
– закрепление на блоке обшивки;
– электроконтроль;
– упаковка.
Таблица 4.6 – Исходные данные для расчета производительности I вариант
| № Операции |
Наименование операции |
|
Тпз, мин |
| 1 | 2 | 3 | 4 |
| 1 | Сборка передней панели | 5 | 5 |
| 2 | Сборка каркаса | 5 | 5 |
| 3 | Установка направляющих плат | 15 | 5 |
| 4 | Контроль закрепления деталей | 3 | 5 |
| 5 | Сборка задней панели | 10 | 5 |
| 6 | Установка передней и задней панели | 5 | 5 |
| 7 | Монтаж жгута и соединительных проводов | 40 | 10 |
| 8 | Маркировка обозначения элементов | 10 | 5 |
| 9 | Установка модулей в блок | 10 | 5 |
| 10 | Установка направляющих блока | 5 | 15 |
| 11 | Установка амортизатора | 10 | 5 |
| 12 | Регулировка блока | 180 | 30 |
| 13 | Контроль качества монтажа и маркировки | 9 | 5 |
| 14 | Закрепление на блоке обшивки | 5 | 5 |
| 15 | Электроконтроль | 15 | 5 |
| 16 | Упаковка | 5 | 5 |
В данном варианте сборке производительность Q=25, но в этом варианте сборки есть несколько операций, которые следует поменять местами, что приведет к уменьшению штучного времени и соответственно к уменьшению трудоемкости. Таким образом, мы должны сначала поставить направляющие блока и амортизаторы, а затем производить остальную сборку блока. Таким образом, технологический процесс сборки блока автоматизированного управления связью будет выглядеть следующим образом:
– сборка передней панели;
– сборка каркаса;
– установка направляющих блока;
– установка амортизатора;
– установка направляющих плат;
– контроль закрепления деталей;
– сборка задней панели;
– установка передней и задней панели;
– монтаж жгута и соединительных проводов;
– маркировка обозначения элементов;
– установка модулей в блок;
– регулировка блока;
– контроль качества монтажа и маркировки;
– закрепление на блоке обшивки;
– электроконтроль;
– упаковка.
Таким образом, мы можем записать таблицу исходных данных для расчета трудоемкости в следующем виде:
Таблица 4.7 – Исходные данные для расчета производительности II вариант.
| № Операции | Наименование операции |
|
Тпз, мин |
| 1 | Сборка передней панели | 5 | 5 |
| 2 | Сборка каркаса | 5 | 5 |
| 3 | Установка направляющих блока | 5 | 5 |
| 4 | Установка амортизатора | 5 | 5 |
| 5 | Установка направляющих плат | 15 | 5 |
| 6 | Контроль закрепления деталей | 3 | 5 |
| 7 | Сборка задней панели | 10 | 10 |
| 8 | Установка передней и задней панели | 5 | 5 |
| 9 | Монтаж жгута и соединительных проводов | 40 | 5 |
| 10 | Маркировка обозначения элементов | 10 | 15 |
| 11 | Установка модулей в блок | 10 | 5 |
| 12 | Регулировка блока | 180 | 30 |
| 13 | Контроль качества монтажа и маркировки | 9 | 5 |
| 14 | Закрепление на блоке обшивки | 5 | 5 |
| 15 | Электроконтроль | 15 | 5 |
| 16 | Упаковка | 5 | 5 |
В этом варианте сборки производительность изменила свое значение и стала равной Q=35, это было достигнуто уменьшением трудоемкости сборки блока. Следовательно, мы оставляем вариант сборки блока приведенного в таблице 4.7.
Разработка технологического процесса сборки блока.
Для блока автоматизированного управления связью выбирается технологический процесс сборки с базовой деталью. Разработка технологического процесса сборки начинается с расчленения изделия или его части на сборочные элементы путем построения схем сборочного состава и технологических схем сборки. Элементами сборочно-монтажного пространства являются детали и сборочные единицы различной степени сложности. Построение таких схем позволяет установить последовательность сборки, взаимную связь между элементами и наглядно представить технологический процесс.
В начальной стадии сборки блока нужно очистить рабочее место от посторонних предметов и если это необходимо, то следует промыть необходимый для сборки инструмент. Далее проверяется комплектность составных частей.
После проверки комплектности начинается сборка. В начале сборки рекомендуется собрать лицевую и заднюю панели, т.е. нужно установить на них необходимые детали по ТГТУ.468323.043 СБ.
Когда сборка закончена, собирается основной каркас, для этого необходимо скрепить панели между собой стяжками. Далее на собранный каркас ставятся направляющие блока, на которые затем укрепляются амортизаторы с дальнейшим закреплением на них планок.
На данном этапе сборки необходимо установить детали, которые будут являться в дальнейшем местом установки печатных плат в блок. Для этого на собранный каркас укрепляют стойки и скобы, скрепленные между собой винтами. Далее к ним прикрепляются разъемы, после чего к стойкам крепятся направляющие печатных плат.
После выполненных операций проводится контроль закрепления деталей.
Теперь можно приступить к монтажу соединительных электропроводов в блоке. Затем проводится маркировка элементов, которую необходимо затем покрыть лаком.
Далее устанавливаем узлы в блок и проводим проверку качества монтажа и маркировки. В случае обнаружения неполадок, блок дорабатывается в соответствии с замечаниями регулировщика.
Далее закрепляются крышки и блок можно отправлять на упаковку.
Подробное описание технологического процесса изготовления блока автоматизированного управления связью представлено в приложении Б.
4.4 Разработка системы автоматизации
Автоматизация производства РЭС – комплекс мероприятий по разработке прогрессивных технологических процессов и проектированию на их основе высокопроизводительного автоматизированного технологического оборудования, осуществляющего рабочие и вспомогательные процессы без непосредственного участия человека.
Цель автоматизации производства РЭС – повышение производительности труда, улучшение качества продукции, экономия материальных ресурсов, рост коэффициента использования оборудования, улучшение условий труда и безопасности работы, повышение оперативности управления объектом и технологического уровня производства.
Основные направления автоматизации основного производства РЭС реализуются по типовым технологическим процессам: автоматизация заготовительных процессов, вспомогательных операций (настроечно-регулировочных, конторльно-проверочных); автоматизация инструментального производства, погрузочно-разгрузочных, транспортно-складских работ.
Автоматизация процессов производства РЭС происходит в три этапа :
создание и внедрение автоматов (автоматизируются рабочие циклы отдельных операций);
создание и внедрение автоматических линий (автоматизируются отдельные классы ТП на основе организации системы автоматов);
создание и внедрение автоматических комплексов (автоматизируются цеха и заводы).
Но следует отметить, что применение автоматизации технологических процессов производства РЭС является рентабельным лишь в условиях массового производства. Это происходит по тому, что при производстве единицы продукции закупка дорогостоящих автоматических и автоматизированных линий попросту не окупится. Такое производство заранее обречено на вымирание.
В дипломном проекте рассматривается производство блока автоматизированного управления связью. Данное изделие разрабатывается и производится в ТНИИР «ЭФИР». Спецификой данного производства является то, что изделие производится единицами в год. Поэтому о применении, каких либо систем автоматизации речь не идет в принципе, из-за экономической не рентабельности.
Рассмотрим случай, когда данный блок автоматизированного управления связью взят для массового производства. В данном случае можно рассматривать вопрос о применении автоматизации.
Рассмотрим установку для присоединения выводов с применением ультразвуковой сварки с продольно поперечными колебаниями. Схема установки приведена на рисунке 4.1.
Ультразвуковая микросварка – это соединение металлов в твердом состоянии путем возбуждения в свариваемых деталях упругих колебаний ультразвуковой частоты при одновременном создании давления.
Преимуществами такой микросварки являются отсутствие нагрева свариваемых деталей; малое время сварки; возможность сварки разнородных и трудно свариваемых материалов.
Механизм образования соединения между поверхностями контактируемых компонентов при ультразвуковой сварке определяется следующими факторами:
– пластической деформацией, которая под действие ультразвуковых колебаний ускоряется;
– повышением температуры, происходящим в зоне контакта двух соединяемых тел при поглощении ультразвуковой энергии в результате трения;
– удалением органических пленок, поверхностных окислов в результате действия ультразвуковых колебаний и пластической деформации из зоны контакта;
– в зоне контакта материалов – распределением твердого вещества в результате вязкого трения, вызванного действием объемной самодиффузии и сил поверхностного натяжения.
На конкретном примере рассмотрим ультразвуковую микросварку с постоянным дополнительным подогревом. Такой вид сварки применяется для присоединения выводов к кремниевым мезаструктурам; p-n-переход в них получен диффузией алюминия и располагается на глубине 150 мкм. Малое сопротивление омического контакта в таких структурах достигается высоким легированием поверхностных областей. Допускается возможное проплавление слоя кремния толщиной до 20 мкм, так как слой высоколегированного кремния составляет 25-40мкм.
Присоединяемый вывод представляет собой серебряную ленту, которая гальванически покрыта слоем никеля толщиной 2–5 мкм, а затем слоем золота толщиной 8-10 мкм. Серебро обладает высокой теплопроводностью и вследствие своей пластичности исключает возникновение высоких механических напряжений в контакте с кремнием. Никелевая прослойка препятствует проникновению серебра в сплав золота с кремнием, что повело бы к уменьшению прочности сплава.
Присоединение выводов этим способом осуществляется на установке с применением продольно–поперечных ультразвуковых колебаний (рисунок 1). На нагревательный столик 7, поставленный на микроманипулятор, помещена кассета 6, в которую закладывается вывод, на него кристалл кремния 5 и сверху второй вывод. Игла Ж1–1,5 мм опускается сверху на второй вывод. Давление иглы регулируется при помощи электромагнита. На иглу подают ультразвуковые колебания с частотой 25 кГц. Вокруг иглы располагается спираль нагревателя. Охлаждение производится без выключения нагревателя с помощью обдува холодным воздухом. Это способствует быстрой кристаллизации жидкой фазы, образовавшейся в результате сплавления.
Оптимальный режим присоединения плоских выводов на установке с продольно-поперечными ультразвуковыми колебаниями следующий:
Температура микросварки,°С……………………….……..400
Давление на игле,Н/м2…………………………….…..…..170Ч105
Время действия ультразвуковых колебаний, с….………..3 — 5
Частота ультразвуковых колебаний, кГц…………….…….25
Следует отметить, что оптимальный режим присоединения выводов выбирают в соответствии с условиями получения соединения максимальной прочности и минимальной глубины сплавления (8 — 10 мкм).
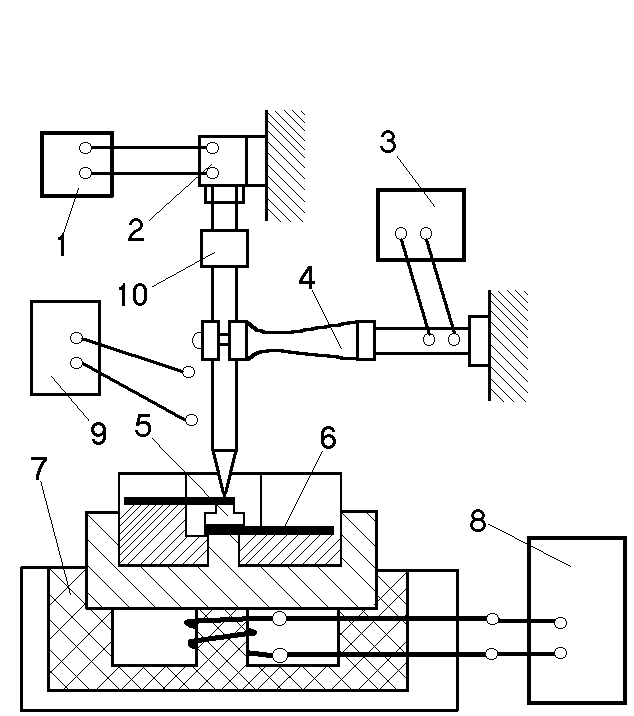
Рис 4.1. Схема установки для присоединения выводов с применением ультразвуковой сварки с продольно-поперечными колебаниями.
На рисунке изображены:
Электромагнит;
Механизм давления; 5. Кристалл; 8. Нижний нагреватель;
Генератор; 6. Кассета; 9. Верхний нагреватель;
4. Магнитостриктор; 7. Нижний столик; 10. блок крепления кассеты.
5. Технико-экономический расчет
5.1 Маркетинговые исследования
Проектируемый блок входит в состав комплекса радиосвязи, применяемого в вооруженных силах Российской Федерации. Так как данное устройство имеет узкоспециализированное назначение, то производство и сбыт данного изделия имеет следующие особенности.
Покупатель аппаратуры является одновременно и заказчиком и, как правило, закупает всю партию. Покупатели аппаратуры являются профессионалами, поэтому основными критериями при выборе аппаратуры одного типа являются высокие технические характеристики, а также условия технического обслуживания. Исходя из перечисленных выше признаков следует, что изделие относится к рынку товаров промышленного назначения длительного пользования отраслей связи и обороны.
По техническому обслуживанию изделие относится к товарам с подкреплением, то есть поставки партий изделия происходят планировано; возможна так же поставка в кредит. После продажи изделия ведется его последующий монтаж и сервисное техническое обслуживание.
К данному изделию предъявляются повышенные требования по упаковке, которая должна обеспечивать сохранность изделия при длительном хранении и транспортировке.
При назначении цены на изделие необходимо учитывать, что оно входит в олигополистический рынок, причем на решение покупателя о приобретении изделия в первую очередь влияют технические характеристики изделия, а затем уже цена.
Продвижение товара осуществляется по каналу изготовитель-покупатель. При этом следует учитывать специфичность продукции, то есть стимулирование сбыта изделия не может происходить за счет рекламы в средствах массовой информации. В данном случае продвижению товара на рынке могут способствовать профессиональные встречи и специализированные выставки.
5.2 Расчет производительности изделия
Расчет производительности радиоэлектронных изделий начинается с выбора единицы полезной работы. За единицу полезной работы примем скорость передачи информации по модемам блока, которая равна 2400 бит/c. Тогда время, необходимое изделию для передачи бита информации (выполнения единицы полезной работы):
tед=4,2∙10-4 с
Эффективный фонд времени использования изделия определяется по формуле:
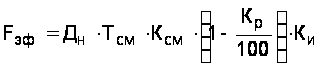 ; (5.1)
где Дн - число рабочих дней в году в соответствии с установленным режимом, Дн=288;
Тсм - продолжительность рабочей смены, ч., Тсм=8;
Ксм - установленная сменность работы, Ксм=1;
КР - коэффициент учета плановых потерь времени на ремонт и профилактические работы, процент, КР=10%;
Ки - коэффициент загрузки радиоэлектронного изделия в составе комплекса радиосвязи, в долях единицы, Ки=0,95.
Fэф=288∙8∙1∙ ∙0,95=1969,9
ч
Годовая производительность для проектируемого варианта определяется по следующей формуле:
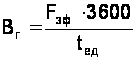 . (5.2)
Вг =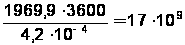 бит/год.
5.3 Расчет капитальных вложений и единовременных затрат
Капитальные вложения по базовому и проектируемому вариантам определяются по формуле:
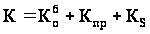 , (
5.3)
где
 вложения на
приобретение
оборудования,
р.;
Кпр - стоимость прочих основных средств (оснастки, приспособлений, дорогостоящего инструмента, транспортного, контрольного оборудования и т. п.), р.;
КS - стоимость производственных площадей, р.
Расчет балансовой стоимости основного технологического оборудования ведется по следующей формуле:
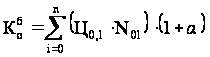 , (5.4)
где i=1,2... , n количество видов оборудования;
Ц0,1 - цена приобретения (изготовления) единицы оборудования i - го вида, р.;
N0,1 - количество единиц i - го вида оборудования, шт.;
a=0,12 -коэффициент, учитывающий затраты на доставку и установку оборудования.
Представим расчет на приобретение оборудования в таблице 5.1.
Таблица 5.1 – Вложения на приобретение оборудования
| Наименование оборудования |
|
Цена за ед., р. |
Сумма,р. | ||
| базовый | проект. | базовый | проект. | ||
| 1.Токарное | 1 | 1 | 251000 | 251000 | 251000 |
| 2.Сверлильное | 1 | 1 | 80000 | 80000 | 80000 |
| 3.Литейное | 1 | 0 | 35000 | 35000 | 0 |
| 4.Фрезерное | 1 | 1 | 123000 | 123000 | 123000 |
| 5.Штамповочное | 1 | 1 | 130000 | 130000 | 130000 |
| 6.Гальваническое | 1 | 1 | 230000 | 230000 | 230000 |
| 7.Сборочный стол | 2 | 2 | 1600 | 3200 | 3200 |
| 8.Монтажное | 3 | 3 | 100000 | 300000 | 300000 |
| Стоимость основного технологического оборудования, р. | 1290464 | 1251264 | |||
Стоимость прочих основных средств (оснастки, приспособлений, дорогостоящего инструмента, транспортного, контрольного оборудования) рассчитывается следующим образом:
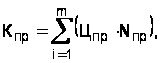 (5.5)
где i - количество видов прочих основных средств, i=1,2... ,n;
Цпр - цена единицы i-го вида прочих основных средств, р.;
Nпр - количество единиц прочих основных средств i-го вида.
Расчет затрат на приобретение прочих основных средств приведен в таблице 5.2.
Таблица 5.2 – Стоимость прочих основных средств
|
Наименование прочих основных средств |
Количество |
Цена за ед., р. |
Сумма, р. | ||
| базовый | проект. | базовый | проект. | ||
| 1. Транспортное | 1 | 1 | 1840 | 1840 | 1840 |
| 2. Инструмент | 138 | 138 | 280 | 38640 | 38640 |
| 3. Лакокрасочные | 1 | 1 | 3260 | 3260 | 3260 |
| 4. Контрольное | 35 | 35 | 7460 | 261100 | 261100 |
| Стоимость прочих ОС, Кпр, р. | 304840 | 304840 |
Стоимость производственных площадей, необходимых для реализации данного проекта:
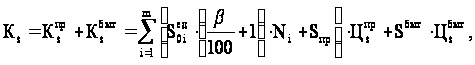 (5.6)
где
 стоимость
производственных
площадей,
непосредственно
участвующих
в процессе
производства,
р.;
 стоимость
бытовой площади,
р.;
 площадь,
занимаемая
единицей
оборудования,
м2 ;
b - коэффициент, учитывающий дополнительную площадь;
Ni - количество оборудования i-го типа, шт.;
Sпр - прочая площадь, занимаемая контрольными пунктами, складами и т. п., м2;
 цена
за единицу
производственной
площади, р.;
 цена
за единицу
бытовой площади,
р.
Расчет стоимости производственных площадей и капитальных вложений по вариантам представлен в таблице 5.3
Таблица 5.3 – Стоимость производственных площадей и капитальные вложения
|
Наименование |
Занимаемая площадь, кв. м |
Количество |
Коэффициент b |
Общая площадь, м2 |
||
|
базовый |
проект. |
базовый |
проект. |
|||
| Токарное | 5 | 1 | 1 | 1,15 | 5,75 | 5,75 |
| Сверлильное | 4 | 1 | 1 | 1,15 | 4,60 | 4,60 |
|
Фрезерное |
6 | 1 | 1 | 1,15 | 6,90 | 6,90 |
| Литейное | 9 | 1 | 0 | 1,15 | 10,35 | 0 |
| Штамповочное | 8 | 1 | 1 | 1,15 | 9,20 | 9,20 |
| Гальваническое | 25 | 1 | 1 | 1,15 | 28,75 | 28,75 |
| Сборочный стол | 3 | 2 | 2 | 1,15 | 6,90 | 6,90 |
| Монтажное | 5 | 1 | 1 | 1,15 | 5,75 | 5,75 |
|
Суммарная площадь, м2 |
78,2 | 67,85 | ||||
|
Прочая площадь, м2 |
190 | 190 | ||||
| Стоимость одного квадратного метра, р. | 3000 | 3000 | ||||
| Стоимость производственных площадей, Кs, р. | 804600 | 773550 | ||||
| Стоимость квадратного метра бытовых площадей, р. | 3200 | 3200 | ||||
|
Бытовая площадь, м2 |
22,0 | 22,0 | ||||
| Стоимость бытовых площадей, р. | 70400 | 70400 | ||||
| Затраты на приобретение всех площадей, р. | 875000 | 843950 | ||||
| Капитальные вложения, р. | 2470304 | 2400054 | ||||
Единовременные затраты имеют следующий состав:
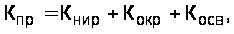 (5.7)
где Книр - затраты на научно-исследовательские работы (НИР): испытания в лабораториях, опытных цехах, р.;
Кокр - затраты на опытно-конструкторские работы (ОКР), технологические и др. проектные работы, р.;
Косв - затраты на подготовку и освоение производства, р.
По фактическим данным ТНИИР “Эфир” затраты на НИР и ОКР, т. е. Книр+Кокр составили 69200 р. Затраты на освоение и подготовку производства Косв равны 180300 р. Таким образом единовременные затраты по каждому из вариантов составили
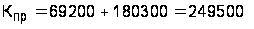 р.
5.4 Расчет себестоимости и оптовой цены продукции
Расчет затрат на сырье и основные материалы ведется по следующей формуле:
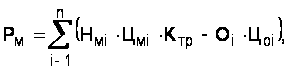 (5.8)
где i - количество видов материалов, i=1,2... ,n;
Нм i - норма расхода материала i-го вида на одно изделие в принятых единицах измерения;
Цм i оптовая цена сырья и основных материалов, р.;
Ктр - коэффициент, учитывающий траспортно-заготовительные расходы на приобретение материала, Ктр=1,1...1,15;
Оi - количество отходов материала i-го вида материала на единицу изделия в принятых единицах измерения;
Цоi - оптовая цена отходов i-го вида материала, р.;
Расчет затрат на сырье и основные материалы приведен в таблице 5.4.
Таблица 5.4 – Расчет затрат на сырье и основные материалы
|
Материал |
Единица измерения |
Норма расхода |
Кол. отходов |
Цена за единицу, р. |
Сумма, р. |
||||
|
базовый |
проект |
базовый |
проект |
мате- риала |
отходов |
базовый |
проект |
||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Сталь листовая | кг | 4,55 | 4,35 | 0,05 | 0,04 | 8 | 2 | 36,30 | 34,72 |
| Сталь сортовая | кг | 2,00 | 1,38 | 0,05 | 0,04 | 8,64 | 2 | 17,18 | 11,84 |
| Шлифпорошок 4 | кг | 0,019 | 0,019 | 0 | 0 | 7 | 0 | 0,13 | 0,13 |
| Шлифпорошок М-40 | кг | 0,204 | 0,204 | 0 | 0 | 7 | 0 | 1,43 | 1,43 |
| Пруток круглый ПОС-61 | кг | 0,200 | 0,176 | 0 | 0 | 111,2 | 0 | 22,24 | 19,57 |
| Сплав АК-12 | кг | 2,12 | 2,12 | 0 | 0 | 55 | 0 | 116,60 | 116,60 |
| Лист из алюминиевого сплава А5Н | кг | 0,80 | 0,71 | 0,007 | 0,007 | 55 | 15 | 43,90 | 38,95 |
| Лист из алюминиевого сплава АМГ 2М | кг | 1,200 | 0,913 | 0,01 | 0,009 | 69,2 | 15 | 82,89 | 63,04 |
| Лист из алюминиевого сплава Д16 АТ | кг | 1,22 | 1,22 | 0,01 | 0,01 | 73,8 | 15 | 89,89 | 89,89 |
| Плита из алюминиевого сплава Д16 Б | кг | 4,00 | 2,00 | 0,04 | 0,02 | 37,1 | 15 | 147,80 | 73,90 |
| Профиль из алюминиевого сплава ПС 885 | кг | 0,20 | 0,964 | 0,001 | 0,001 | 95,2 | 15 | 19,03 | 91,76 |
| Провод МГТФЭ | м | 15,00 | 15,00 | 0,5 | 0,5 | 11,5 | 0 | 172,50 | 172,50 |
| Провод МПМ | м | 87,12 | 87,12 | 1,0 | 1,0 | 0,64 | 0 | 55,76 | 55,76 |
| Плетенка ПМЛ | м | 1,495 | 1,495 | 0,1 | 0,1 | 9,46 | 0 | 14,14 | 14,14 |
|
Гетинакс 2718-74 |
кг | 0,1 | 0,1 | 0 | 0 | 63,5 | 0 | 6,35 | 6,35 |
|
Лакоткань ЛКМ-105 |
кв. м |
0,028 | 0,028 | 0 | 0 | 45 | 0 | 1,26 | 1,26 |
| Продолжение таблицы 5.4 | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Стеклотекстолит СФ-1-50Г | кг | 0,111 | 0,111 | 0 | 0 | 133,6 | 0 | 14,83 | 14,83 |
| Стеклотекстолит СФ-2-35Г | кг | 0,694 | 0,694 | 0 | 0 | 147,7 | 0 | 102,50 | 102,50 |
| Аммоний надсернокислый | кг | 0,222 | 0,222 | 0 | 0 | 121,82 | 0 | 27,04 | 27,04 |
| Гидрохинон | кг | 0,146 | 0,146 | 0 | 0 | 56,9 | 0 | 8,31 | 8,31 |
| Ацетон | кг | 0,187 | 0,187 | 0 | 0 | 49 | 0 | 9,16 | 9,16 |
| Калий бромистый | кг | 0,146 | 0,146 | 0 | 0 | 21,7 | 0 | 3,17 | 3,17 |
| Калий железосинеродистый | кг | 0,544 | 0,544 | 0 | 0 | 89 | 0 | 48,42 | 48,42 |
| Калий углекислый | кг | 0,972 | 0,972 | 0 | 0 | 23,5 | 0 | 22,84 | 22,84 |
| Кислота серная | кг | 0,5 | 0,5 | 0 | 0 | 9 | 0 | 4,50 | 4,50 |
| Кислота соляная | кг | 0,2 | 0,2 | 0 | 0 | 15,7 | 0 | 3,14 | 3,14 |
| Кислота уксусная | кг | 0,817 | 0,817 | 0 | 0 | 30,5 | 0 | 24,92 | 24,92 |
| Медь сернокислая | кг | 0,108 | 0,108 | 0 | 0 | 47,5 | 0 | 5,13 | 5,13 |
| Метол | кг | 0,122 | 0,122 | 0 | 0 | 46,7 | 0 | 5,70 | 5,70 |
| Натрий едкий | кг | 0,37 | 0,37 | 0 | 0 | 14 | 0 | 5,18 | 5,18 |
| Натрий сернистокислый | кг | 1,378 | 1,378 | 0 | 0 | 11,46 | 0 | 15,79 | 15,79 |
| Тиосульфат натрия | кг | 16,2 | 16,2 | 0 | 0 | 10 | 0 | 162,00 | 162,00 |
| Аммиак водный 25% | кг | 1,998 | 1,998 | 0 | 0 | 9,54 | 0 | 19,06 | 19,06 |
| Аммоний хлористый | кг | 0,666 | 0,666 | 0 | 0 | 10,8 | 0 | 7,19 | 7,19 |
| Канифоль сосновая | кг | 0,028 | 0,028 | 0 | 0 | 17 | 0 | 0,48 | 0,48 |
| Кислота азотная слабая | кг | 1,695 | 1,695 | 0 | 0 | 10,8 | 0 | 18,31 | 18,31 |
| Клей казеиновый "Экстра" | кг | 0,3 | 0,3 | 0 | 0 | 161 | 0 | 48,30 | 48,30 |
| Силикагель КСМК | кг | 0,5 | 0,5 | 0 | 0 | 10,5 | 0 | 5,25 | 5,25 |
| Сода кальцинированная | кг | 0,146 | 0,146 | 0 | 0 | 4,66 | 0 | 0,68 | 0,68 |
| Спирт этиловый | л | 0,686 | 0,686 | 0 | 0 | 50,4 | 0 | 34,57 | 34,57 |
| 1 | 2 | 3 | 4 | 5 | 6 | 14 | 8 | 2,00 | 8,00 |
| Тринатрийфосфат | кг | 0,1 | 0,1 | 0 | 0 | 13 | 0 | 1,30 | 1,30 |
| Пленка поливинилхлоридная | кв. м | 0,88 | 0,88 | 0 | 0 | 9,4 | 0 | 8,27 | 8,27 |
| Окончание таблицы 5.4 | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Керосин осветительный | кг | 0,036 | 0,036 | 0 | 0 | 7,5 | 0 | 0,27 | 0,27 |
| Нефрас | кг | 0,515 | 0,515 | 0 | 0 | 20,36 | 0 | 10,49 | 10,49 |
| Грунт АК-070 | кг | 0,460 | 0,460 | 0 | 0 | 39,4 | 0 | 18,12 | 18,12 |
|
Краска ТНПФ-01 |
кг | 0,05 | 0,05 | 0 | 0 | 34,5 | 0 | 1,73 | 1,73 |
| Растворитель | кг | 0,653 | 0,653 | 0 | 0 | 20,42 | 0 | 13,33 | 13,33 |
| Лак | кг | 0,485 | 0,485 | 0 | 0 | 32,9 | 0 | 15,96 | 15,96 |
| Шпатлевка | кг | 0,313 | 0,313 | 0 | 0 | 42 | 0 | 13,15 | 13,15 |
| Эмаль МЛ-12 | кг | 0,339 | 0,339 | 0 | 0 | 44,7 | 0 | 15,15 | 15,15 |
| Эмаль ПФ-115 | кг | 0,143 | 0,143 | 0 | 0 | 26,3 | 0 | 3,76 | 3,76 |
| Эмаль ХВ-124 | кг | 0,327 | 0,327 | 0 | 0 | 110 | 0 | 35,97 | 35,97 |
| Эмаль ЭП-51 | кг | 0,008 | 0,008 | 0 | 0 | 72 | 0 | 0,58 | 0,58 |
| Батист | м | 0,340 | 0,340 | 0 | 0 | 20 | 0 | 6,80 | 6,80 |
| Бязь | м | 0,981 | 0,981 | 0 | 0 | 13,46 | 0 | 13,20 | 13,20 |
| Нитки армированные белые | м | 16,00 | 16,00 | 0 | 0 | 5 | 0 | 80,00 | 80,00 |
| Нитки капроновые отваренные | м | 17,20 | 17,20 | 0 | 0 | 20 | 0 | 344,00 | 344,00 |
| Бумага кабельная | кг | 0,616 | 0,616 | 0 | 0 | 21,28 | 0 | 13,11 | 13,11 |
| Бумага светочувствительная | кг | 1,226 | 1,226 | 0 | 0 | 88,04 | 0 | 107,94 | 107,94 |
| Фотопленка ФТ-41П | пог. м | 104,2 | 104,2 | 0 | 0 | 2,4 | 0 | 250,08 | 250,08 |
| Фоторезист СПФ-ВЩ | кв. м | 0,777 | 0,777 | 0 | 0 | 55 | 0 | 42,74 | 42,74 |
| ИТОГО затрат на сырье и основные материалы | 2423,80 | 2400,25 | |||||||
Затраты на покупные комплектующие изделия и полуфабрикаты определяются следующим образом:
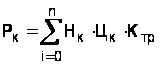 , (5.9)
где i - количество видов покупных изделий, входящих в изделие, i=1, ..., n; Нкi - норма расхода комплектующих изделий i-го вида на одно изделие, единиц; Цк - цена за единицу покупного изделия i-го вида, р.; Ктр - коэффициент транспортно-заготовительных расходов, Ктр=1,1...1,15.
Расчет представлен в таблице 5.5.
Таблица 5.5 – Расчет затрат на покупные комплектующие и полуфабрикаты
| Наименование изделия | Кол. на одно изделие, шт. |
Цена единицы изделия, р. |
Сумма затрат, р. | ||
| Базовый | проект. | базовый | проектный | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Конденсаторы: | |||||
| К10-17а | 31 | 31 | 6,90 | 239,56 | 239,56 |
| К53-18 | 28 | 28 | 26,07 | 817,5 | 817,5 |
| Резистор С2 33Н | 156 | 156 | 1,50 | 262,08 | 262,08 |
| Блок Б19К | 7 | 7 | 8,56 | 67,11 | 67,11 |
| Диод 2Д510А | 85 | 85 | 1,30 | 123,76 | 123,76 |
| Индикатор 3Л341Г,Е,К | 23 | 23 | 8,46 | 217,92 | 217,92 |
| Транзистор 2Т830В | 1 | 1 | 5,45 | 6,1 | 6,1 |
| Транзисторные матрицы: | |||||
| 1НТ251 | 11 | 11 | 27,00 | 332,64 | 332,64 |
| Фильтр Б24В | 8 | 8 | 38,70 | 346,75 | 346,75 |
| Резонатор РК319-11,0592 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| Микросхемы: | |||||
| 156ИД7 | 1 | 1 | 20,00 | 22,4 | 22,4 |
| 140УД20А | 2 | 2 | 35,00 | 78,4 | 78,4 |
| 240ЛП3 | 1 | 1 | 20,00 | 22,4 | 22,4 |
| 249ЛП8 | 4 | 4 | 18,00 | 80,64 | 80,64 |
| 249ЛП15 | 1 | 1 | 18,00 | 20,16 | 20,16 |
| 293ФН16 | 2 | 2 | 24,00 | 53,76 | 53,76 |
| 564ЛН1 | 1 | 1 | 12,00 | 13,44 | 13,44 |
| 564ЛН2 | 5 | 5 | 12,00 | 67,2 | 67,2 |
| 564ИЕ10 | 3 | 3 | 15,00 | 50,4 | 50,4 |
| 564ИЕ11 | 2 | 2 | 15,00 | 33,6 | 33,6 |
| 564ИЕ15 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 564ИР1 | 4 | 4 | 25,00 | 112 | 112 |
| 564ИР2 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 564ИД2 | 1 | 1 | 20,00 | 22,4 | 22,4 |
| 564АГ1 | 1 | 1 | 20,00 | 22,4 | 22,4 |
| 564ЛП2 | 3 | 3 | 20,00 | 67,2 | 67,2 |
| 564ЛГ1 | 1 | 1 | 20,00 | 22,4 | 22,4 |
| 564КН1 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 564КП2 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 564КТ3 | 3 | 3 | 12,00 | 40,32 | 40,32 |
| 564ЛА7 | 3 | 3 | 12,00 | 40,32 | 40,32 |
| 564ЛА8 | 3 | 3 | 12,00 | 40,32 | 40,32 |
| 564ЛА9 | 1 | 1 | 12,00 | 13,44 | 13,44 |
| 564ЛА10 | 5 | 5 | 12,00 | 67,2 | 67,2 |
| 564ТМ2 | 5 | 5 | 12,00 | 67,2 | 67,2 |
| Окончание таблицы 5.5 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 564ЛЕ5 | 1 | 1 | 12,00 | 13,44 | 13,44 |
| 564ПУ4 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 585ИК14 | 1 | 1 | 85,00 | 95,2 | 95,2 |
| 590КН5 | 1 | 1 | 24,50 | 27,44 | 27,44 |
| 1533ИР13 | 2 | 2 | 23,00 | 51,52 | 51,52 |
| 1533ИР22 | 1 | 1 | 23,00 | 25,76 | 25,76 |
| 1533ИР33 | 7 | 7 | 23,00 | 180,32 | 180,32 |
| 1533ИД4 | 5 | 5 | 19,45 | 108,92 | 108,92 |
| 1533АП3 | 4 | 4 | 25,00 | 112 | 112 |
| 1564ТЛ2 | 2 | 2 | 15,00 | 33,6 | 33,6 |
| 1564ТМ2 | 2 | 2 | 15,00 | 33,6 | 33,6 |
| 1564ЛИ1 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 1564ЛЛ1 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| 1564ЛН1 | 1 | 1 | 15,00 | 16,8 | 16,8 |
| М558РР4 | 2 | 2 | 35,00 | 78,4 | 78,4 |
| М1623РТ1А | 1 | 1 | 75,60 | 84,67 | 84,67 |
| М1821ВВ51А | 1 | 1 | 62,00 | 69,44 | 69,44 |
| М1821РУ55 | 1 | 1 | 56,30 | 63,05 | 63,05 |
| Н1830ВЕ51 | 1 | 1 | 47,50 | 53,2 | 53,2 |
| Реле: | |||||
| РЭС80 | 13 | 13 | 22,80 | 331,96 | 331,96 |
| Дроссели: | |||||
| Д13-10 | 1 | 1 | 7,20 | 8,06 | 8,06 |
| ДМ-0,1 | 2 | 2 | 4,00 | 8,96 | 8,96 |
| Тумблер П2Т-1-1В | 1 | 1 | 13,10 | 14,67 | 14,67 |
| Вилки: | |||||
| 2РМТ | 6 | 4 | 21,56 | 144,88 | 96,58 |
| Розетки: | |||||
| ГРПМШ | 15 | 14 | 18,00 | 302,4 | 282,24 |
| 2РМТ24Б | 10 | 10 | 16,00 | 179,2 | 179,2 |
| СНО64 | 3 | 2 | 15,00 | 50,4 | 33,6 |
| 2РМТ30Б | 4 | 3 | 20,00 | 89,6 | 67,2 |
| 2РМТ18Б | 5 | 4 | 17,20 | 96,32 | 77,05 |
| Вставка плавкая | |||||
| ВП–1В 0,5 А | 1 | 1 | 1,00 | 1,12 | 1,12 |
| ВП–1В 1,5 А | 1 | 1 | 1,00 | 1,12 | 1,12 |
| ИТОГО затрат на комплектующие изделия и полуфабрикаты, р. | 5781,47 | 5654,54 | |||
Заработная плата основных производственных рабочих, оплачиваемых по сдельной форме, рассчитывается следующим образом:
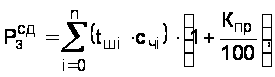 (5.10)
где i - число операций по изготовлению изделия, i=1, ... , n; tшi - штучное время на i-ой операции, нормо-ч.; Счi - часовая тарифная ставка соответствующего разряда на i-ой операции,