Телефонный аппарат специального назначения
Удалить брызги припоя с корпусов навесных элементов и с поверхности платы механическим способом с помощью жесткой кисти или гетинаксовой палочки.
При наличии припоя на проводниках в местах, не допускаемых по чертежу, удалить припой с помощью паяльника. Толщина припоя на контактной площадке не более 0,3 мм.
Контроль.
Паяльная станция
WESP – 20;
Дымоуловитель WFE–2S;
Устройство для очистки жала паяльника Clean-o-point;
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Паяльная станция
МВТ-201Е;
Наконечник паяльника типа “мини-волна”
ET GW SOLDERING 005 41 04599;
Микроскоп “Mantis”;
Кисть КХЖК №20 щетин.
ТУ 17-1507-89;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Отмывка.
Протирка участков субблока спиртом после пайки “волной” припоя.
Бязевым тампоном смоченным в спирте, удалить остатки флюса на участках печатной платы в местах соприкосновения платы и предохраняющих планок для пайки “волной” припоя. Ширина протираемых поверхностей 1см, длина 165мм, кол-во мест-2 на печатной плате – противоположные стороны печатной платы.
Контроль.
Бязевый тампон;
250
Монтажная
Установка шины “Земля-Питание” (2шт).
Установить перемычку шина “Земля-Питание” из проволоки мм 0,5
Нанести флюс на места соединений.
Паять места соединений. Температура жала наконечника паяльника 250-2600С, температура пайки 2-3 сек.
Протереть места пайки СНС.
Контроль.
Пинцет прецизионный антистатический 3CSA;
Браслет антистатический с гарнитурой заземления;
Пластина заземления;
Линза 8066 3х увеличение;
Паяльная станция
WESP – 20;
260
Сборочно-монтажная.
Установка радиоэлементов со штырьковыми выводами вручную
1. Установить компонент со штырьковыми выводами . Выводы допускается не отгибать.
2. Паять выводы паяльником (флюс ВФ850, припой 3201 или Sn60Pb38Си2). Температура жала паяльника 250-2600 С. Время пайки не более 2с. Интервалы между пайкой каждого вывода не менее 3 сек.
3. Подрезать выводы радиоэлементов с монтажной стороны.
4. Проверить границу монтажа со стороны выводов.
5. Контроль.
Браслет антистатический с гарнитурой заземления;
Пластина заземления;
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Паяльная станция WS-51 c паяльником LR21;
Плоскогубцы 7814-0103
ГОСТ 17440-72;
Пинцет прецизионный антистатический 3CSA;
Бокорезы 140.7814-4080;
Кусачки НГ, модель 170М
длина 127 мм,
фирма “Xcelite”
ГОСТ 28.037-89;
270
Контроль ОТК.
Проверить блок внешним осмотром на соответствие чертежу
Проверить внешним осмотром качество паек.
Форма паяных соединений должна быть скелетной с вогнутыми галтелями припоя по шву и без избытка припоя. Она должна позволять визуально просматривать через тонкие слои припоя контуры входящих в соединения отдельных электромонтажных элементов.
Допускается соединения с заливной формой пайки, при которых контуры отдельных электромонтажных соединений, входящих в соединение, полностью скрыты под припоем со стороны пайки соединения. Поверхность галтелей припоя по всему периметру паяного шва должна быть вогнутой гладкой, непрерывной, глянцевой или светло-матовой, без темных пятен и посторонних включений.
На поверхности диэлектрика печатной платы допускается точечное посветление волокон, проявление текстуры материала, на поверхности платы не должно быть перемычек припоя между близлежащими проводниками и контактными площадками.
Допускаются подтеки на проводниках при пайке с маской.
Проверить внешним осмотром на отсутствие повреждений корпусов и выводов радиоэлементов, следов излома, задиров,
трещин, нарушения покрытий и др дефектов нарушающих целостность выводов и корпусов.
Проверить расстояние в узких местах между проводниками и контактными площадками. Допускается растекание припоя за пределы контактных площадок и проводников, не уменьшающее минимальное допустимое расстояние 0,3 мм.
Проверить границу монтажа со стороны установки и пайки ЭРЭ на соответствие чертежу
При пайке соединений с применением паяльных паст, паяные соединения не должны иметь остатков припоя (шариков припоя), неоплавленной пасты, непропаев, раковин и наплывов.
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
280
Термоциклирование.
Подвергнуть субблок термоциклированию (3 цикла) по следующему режиму:
1. При температуре (+ 65 ± 3)0С время выдержки 2ч.
2. При температуре (- 40 ± 3)0С время выдержки 2ч.
3. Время переноса субблоков из камеры в камеру не
более 3х минут.
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Шкаф сушильный
КП- 4506;
Перчатки трикотажные №10 ГОСТ 1108-74;
Халат х/б ГОСТ 621-73;
Держатель плат;
Термостат ТС-80М.;
300
Рихтовка монтажа.
Рихтовать радиоэлементы (кроме многовыводных) согласно треб. черт.
Поправить по мере надобности некачественные пайки. Правку паек выводов микросхем производить при температуре керна паяльника 250-2600 С, время пайки не более 2сек. Правку паек остальных элементов производить при температуре керна паяльника 270-2800 С, время пайки не более 2сек. Интервал между пайками 3сек.
Контроль.
Пинцет прецизионный антистатический 3CSA;
Линза 8066 3х увеличение;
Щуп набор № 3, Кл 2
ГОСТ 882-75;
Вакуумный пинцет
EFD-4;
Микроскоп МБС-9
ТУ 3-3.1210-78;
Паяльная станция WS-51 c паяльником LR21;
310
Обезжиривание.
Обезжиривание перед лакировкой в спирте.
1.Извлечь сборочные единицы из тары и поместить на транспортную систему установки промывки.
2.Промыть сборочные единицы на установке.
Температура воды (55±10)0С
3.Снять сборочные единицы с транспортной системы и поместить в подставку для сушки блоков
Браслет антистатический с гарнитурой заземления,
Пластина заземления
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Предохранение герметиком ВГО-1.
Заливка зазора между платой и вилкой герметиком ВГО-1.
Снять с блока закорачивающее приспособление.
Установить блок в тару. При этом выдержать расстояние между блоками не допускающее касание радиоэлементов пайками соседних субблоков.
Сделать кулек из электроизоляционной пленки с отверстием диаметром 0,8-1мм. Кулек закрепить лентой ПВХ. Отверстие зажать скрепкой. Кулек заполнить герметиком ВГО-1. Верхнюю часть кулька завернуть до уровня герметика.
Снять скрепку. Нанести ВГО-1 тонким сплошным слоем в зазор между вилкой ГРПМ-1-61ШУ2-В и платой вдоль всей вилки.
Сушить при комнатной температуре 24 часа.
Осмотреть залитый шов через 4-5 часов с момента заливки. Шов должен быть сплошным, без сквозных раковин. При их появлении подзалить герметик с помощью пики цеховой.
ПРИМЕЧАНИЕ:
Не допустимо попадание герметика на выводы вилки и на поверхность платы. При необходимости удалить ножом из оргстекла.
Линза 8066 3х увеличение;
Пика цеховая;
Нож 140/7887-5575;
Кистью КХЖП № 20,
ТУ 17-1507-89;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
330
Предохранение компаундом “Виксинт К-18”.
Защита резисторов СП3-39А(2шт.) (в пластмассовом корпусе) от попадания лака с помощью компаунда “Виксинт К-18”.
Нанести компаунд “Виксинт К-18” на регулировочный винт резистора и поверхность вокруг него в радиусе 3 мм.
Нанести компаунд “Виксинт К-18” на штифт расположенный, на верхней стороне резистора. Одновременно покрыть “Виксинтом К - 18” маркировку, находящуюся на верхней стороне резистора.
Сушить компаунд “Виксинт К-18” в течении одного оборота конвейера при температуре 15-300С не менее 30 мин.
Осмотреть 100% резисторов защитный слой должен быть сплошной без трещин, раковин, отслоений. В случае обнаружения указанного дефекта произвести его исправление. Не допускается попадание компаунда “Виксинт” на плату.
Линза 8066 3х увеличение;
Пика цеховая;
Шкаф сушильный
КП- 4506;
Перчатки трикотажные №10 ГОСТ 1108-74;
Халат х/б ГОСТ 621-73;
Держатель плат;
Термостат ТС-80М.;
Сушка.
Сушка перед лакированием
1. Сушить субблоки перед лакированием в течение
двух часов при температуре 65 ± 5 0С.
2. Допускается сушить в течение одного часа
если нанесение компаунда “Виксинт К-18”
произведено за сутки до нанесения лака.
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Шкаф сушильный
КП- 4506;
Перчатки трикотажные №10 ГОСТ 1108-74;
Держатель плат;
Термостат ТС-80М.;
350
Лакирование
Лакирование платы с электрорадиоэлементами кистью.
Приготовить лак УР-231.
Нанести первый слой лака на одну сторону платы согласно КД кистью. Допустимо в свободных местах, со стороны пайки кистью КХЖП № 20, в труднодоступных местах кистью КХЖК № 1, № 2.
Сушить лаковое покрытие на одной стороне платы, установив ее на приспособление или крючки, при температуре 23 ± 5 0 С в течение 30-35 минут.
Нанести первый слой лака на вторую сторону платы.
Сушить лаковое покрытие на второй стороне платы, при температуре 23 ± 5 0 С в течение 30-35 минут.
Проверить внешний вид на соответствие. Не допустимо попадание лака на разъемы и др места не подлежащие лакировке, наплывы лака между планарными выводами микросхем.
Сушить первый слой лака окончательно в теч.
1,5-2 часов при температуре 23 ± 5 0 С.
Нанести второй слой лака и повторить переходы 2, 3, 4, 5, 6.
9. Сушить второй слой окончательно в течение 8-9
часов при температуре 65 ± 5 0С.
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Кистью КХЖП № 20, КХЖК № 1, № 2.
ТУ 17-1507-89;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Шкаф сушильный
КП- 4506;
Перчатки трикотажные №10 ГОСТ 1108-74;
Халат х/б ГОСТ 621-73;
Держатель плат;
Термостат ТС-80М.;
360
Удаление герметика ВГО-1.
Зачистка резисторов СП3-39А.
Удалить изолирующий состав с регулировочного винта, штифта и верхней стороны резистора.
Удалить остатки изолирующей пасты из-под крепежных винтов с шайбами (2 шт на один резистор) с помощью иглы и кисти.
Проверить внешний вид. На зачищаемой поверхности не должно быть остатков изолирующей пасты и лака.
Линза 8066 3х увеличение;
Лупа ЛП1-4Х
ГОСТ 25.706-83;
Кистью КФ-25
ТУ 17-1507-89;
Нож цеховой из оргстекла
Игла цеховая
370
Удаление компаунда “Виксинт К-18”.
Зачистка вилки ГРПМ-1-61ШУ2-В от компаунда “Виксинт К-18”.
Снять с вилки защитное приспособление, удалив предварительно цеховым ножом компаунд “Виксинт К-18” с торцов и штифтов защитного приспособления.
Снять с вилки закорачивающее приспособление.
Удалить компаунд “Виксинт К-18”.
Осмотреть вилку. Не должно быть остатков изолирующего состава и лака. При необходимости удалить остатки компаунда попавшего на контакты.
Торцы платы при отсутствии на них герметика подлакировать.
Одеть на вилку закорачивающее приспособление
Линза 8066 3х увеличение;
Лупа ЛП1-4Х
ГОСТ 25.706-83;
Кистью КФ-25
ТУ 17-1507-89;
Нож цеховой из оргстекла
Игла цеховая;
380
Рабочий контроль.
Проверить размеры блока согласно чертежу.
Штангенциркуль ШЦ 1-125-0,10 ГОСТ 166-89;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
390
Контроль ОТК
Проверить качество лакового покрытия внешним осмотром. Лаковое покрытие должно быть прозрачным, глянцевым не вуалирующим маркировочные обозначения изделий, сплошным по всей поверхности, за исключением мест указанных на чертеже. Лаковое покрытие не должно иметь раковин, сколов, трещин, вздутий, царапин, отслаиваний, скопления инородных включений, коррозии.
Не допускается наличие лака на местах, указанных в чертеже и в ТП, приклеивания выводов транзисторов к корпусу, к деталям, к корпусам и выводам соседних элементов,
Проверить толщину платы (с 2х сторон). Согласно указаниям в чертеже толщина платы должна быть 1,9max.
Установить блоки в тару.
в случае некачественного нанесения лакировочного покрытия произвести очистку ячейки и заново произвести лакирование.
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Штангенциркуль ШЦ 1-125-0,10 ГОСТ 166-89;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
400
Подмаркировка знаков.
Маркировать знаки, нарушенные в процессе изготовления субблока.
Сушить краску при температуре 18-250С в течение 15-30 мин.
Покрыть маркировочные обозначения лаком УР-231. Лак наносить тонким слоем, не допуская попадания его на отдельные контактные площадки и в металлизированные отверстия. Для исключения стекания лака после его нанесения выдержать платы в горизонтальном положении не менее 30 минут.
Сушить лаковое покрытие при 18-250С в течение 30-40 мин, затем при 65± 50С в течение 1,5-2 часа.
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Кистью КХЖП № 20, КХЖК № 2.
ТУ 17-1507-89;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Шкаф сушильный
КП- 4506;
410
Подлакировка мест паек.
Нанести лак УР-231 кисточкой в один слой на места
Сушить лак при 18-250С в течении 30-40мин, затем при 65±50С 1,5-2 часа.
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Кистью КХЖК № 1, № 2.
ТУ 17-1507-89;
420
Контроль ОТК.
Проверить блок внешним осмотром на соответствие чертежу
Проверить внешним осмотром качество паек.
Форма паяных соединений должна быть скелетной с вогнутыми галтелями припоя по шву и без избытка припоя. Она должна позволять визуально просматривать через тонкие слои припоя контуры входящих в соединения отдельных электромонтажных элементов.
Допускается соединения с заливной формой пайки, при которых контуры отдельных электромонтажных соединений, входящих в соединение, полностью скрыты под припоем со стороны пайки соединения. Поверхность галтелей припоя по всему периметру паяного шва должна быть вогнутой гладкой, непрерывной, глянцевой или светло-матовой, без темных пятен и посторонних включений.
На поверхности диэлектрика печатной платы допускается точечное посветление волокон, проявление текстуры материала, на поверхности платы не должно быть перемычек припоя между близлежащими проводниками и контактными площадками.
Допускаются подтеки на проводниках при пайке с маской.
Проверить внешним осмотром на отсутствие повреждений корпусов и выводов радиоэлементов, следов излома, задиров, трещин, нарушения покрытий и др дефектов нарушающих целостность выводов и корпусов.
Проверить расстояние в узких местах между проводниками и контактными площадками. Допускается растекание припоя за пределы контактных площадок и проводников, не уменьшающее минимальное допустимое расстояние 0,3 мм.
Проверить границу монтажа со стороны установки и пайки ЭРЭ на соответствие чертежу
При пайке соединений с применением паяльных паст, паяные соединения не должны иметь остатков припоя (шариков припоя), неоплавленной пасты, непропаев, раковин и наплывов.
Линза 8066 3х увеличение;
Лупа RLL 122/122T;
Магазин LP-Magazin Miko-Rack NKAJ 0525;
430
Приемо-сдаточные испытания.
Проверить плату на соответствие чертежу.
Проверить установку контактов. Выборочно проверить параллельность и перпендикулярность
Проверить качество лужения контактов припой должен покрывать min 2мм длины контакта. Не допускается пористость, непокрытые места, отслоения.
Проверить размер между накладкой и вилкой с помощью приспособления и щуп-набора.
Проверить наличие знаков на блоке в соответствие с чертежом платы.
Поставить клеймо ОТК на монтажную сторону в верхнем правом или левом углах краской ЧМ со смолой ЭД-20. При плотном монтаже клеймо наносить в любом свободном месте в верхней части платы.
Клеймо ОТК сушить в термостате при 60-650С.
440
Маркирование
Маркирование штампа заказчика.
1. Извлечь плату из тары.
2. Маркировать штамп ПЗ, ОТК на блоках, прошедших приемку, черной краской, один оттиск на блок.
3. Визуально оценить качество маркировки. Маркировка должна быть четкой.
Браслет антистатический с гарнитурой заземления,
Пластина заземления
Магазин LP-Magazin Miko-Rack NKAJ 0525;
Матрица, ракель,
желатин, штемпель,
Кистью КХЖК № 2.
ТУ 17-1507-89;
Шкаф сушильный
КП- 4506;
450
Отыскание неисправностей
1. Извлечь плату из тары.
2. Проверка электрических параметров ячейки на соответствие заданным.
Тестер
Упаковка
Изъять блок из тары цеховой.
Уложить блок в упаковочную, переложив упаковочным материалом.
После заполнения упаковочной тары закрыть ее крышку и заклеить липкой лентой.
Повторить пункт 1,3 для упаковки всей партии блоков.
Ножницы 175
ГОСТ Р 51268-99
Ремонт
1. Извлечь плату из тары
2. В случае обнаружения каких либо неисправностей на этапе отыскания неисправностей, устранить их.
3. Произвести повторную проверку электрических параметров, в случае соответствия электрических параметров заданным, отправить ячейку на этап упаковки
Утилизация
1. Извлечь плату из тары
2. В случае невозможности ремонта платы произвести ее утилизацию
2.2 Аттестация разработанного технологического процесса
Аттестация технологических процессов осуществляется в соответствии с методическими указаниями ЕСТПП.РД. 50–532–85, где изложены типовые методики регламентирующие процесс аттестации технологических процессов. Стандарт ГОСТ 14.303–83 предполагает использование различных методик на ранних стадиях разработки(проектирования) технологических проектов, в том числе и методику расчета экономической эффективности различных вариантов типовых или групповых технологических процессов. Основная информация необходимая для оценки экономической эффективности технологического процесса содержит сведения о трудоемкости и себестоимости различных технологических операций и переходов. Данные сведения могут быть полученными в том же ГОСТе или определены как базовые при проектировании нового технологического процесса.
Четыре основных показателя оценки уровня технологического процесса вычисляются следующим образом:
1. Показатель производительности труда.
Пп =
где В.п. – объем выпуска нормативно–чистой продукции в год(шт),
Кп – численность производственного персонала оцениваемого технологического процесса(чел.),
Нп – норматив производительности технологического процесса данного типа(шт/чел).
2. Показатель применения прогрессивного технологического оборудования.
Поб. =
где Тпрог – число рабочих мест, оснащенных прогрессивным технологическим оборудованием,
Т – общее число рабочих мест.
3. Показатель охвата рабочих мест механизированным и автоматизированным оборудованием.
Пм.а. =
где Тм.а. – число рабочих мест, оснащенных механизированным и автоматизированным оборудованием.
4. Показатель использования материалов.
Пи.м. =
где М – масса изделия, без учета комплектующих, Н – норматив расхода материалов на данное изделие.
С учетом этих показателей уровень технологического процесса рассчитывается по формуле:
Ут =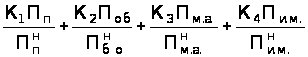
где
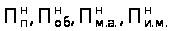 – нормативные
значения показателей
производительности,
прогрессивности
оборудования,
охвата механизированным
и автоматизированным
оборудованием
и использования
материалов.
К1, К2, К3, К4 – коэффициенты весомости показателей.
Согласно ГОСТ 14.303–83 все технологические процессы делятся на три категории:
– высшая(В). Технологические процессы, которые по своим показателям качества соответствуют лучшим мировым и отечественным достижениям или превосходят их.
– первая(I). Технологические процессы. которые по своим показателям качества находятся на уровне современных требований производства и соответствуют утвержденной технологической документации.
– вторая(II). Технологические процессы, которые по своим показателям качества не соответствуют современным требованиям производства, значительно уступая достигнутому уровню технологии.
Граничные значения показателя качества:
– высшей категории: 1,0 і Ут і 0,92.
– первой категории: 0,92 і Ут і 0,7.
– второй категории: 0,7 > Ут.
Исходные данные для аттестации:
Объем выпуска: 2000 шт в год.
Норматив производительности технологического процесса данного типа: 200 шт/чел.
Численность производственного персонала: 24человека
Общее число рабочих мест: 20 мест.
Число рабочих мест, оснащенных прогрессивным оборудованием: 4места:технологические операции № 90, 110, 160, 220.
Число рабочих мест, оснащенных механизированным и автоматизированным оборудованием: 9 мест: технологические операции № 020, 040…180, 220, 230, 280,310, 420.
Показатель использования материалов: 0,8
Нормативные значения показателей:
Производительности труда: 0,65
Прогрессивности оборудования: 0,5
Охвата механизированным и автоматизированным оборудованием:0.55
Использования материалов: 0,4.
Коэффициенты весомости показателей: К1, К2 = 0,3; К3, К4 =0,2.
Пп =
Поб =

Пм.а. =
Ут
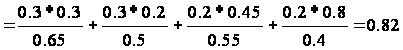
Таким образом, согласно ГОСТу 14.303–83 оцениваемый технологический процесс сборки ячейки усилителя и коммутатора относится к первой категории.
Заключение
Результатом курсового проектирования являются расчет механических параметров, расчет надежности, температурный расчет. Расчеты показали полное соответствие конструкции, выбранных ЭРЭ и основных параметров печатного узла требованиям проектирования.
Разработан техпроцесс сборки субблока, выбрана специальная оснастка и выполнена аттестация техпроцесса, в результате которой ему была присвоена вторая категория.
По результатам курсового проектирования оформлено:
Лист 1 – Формат А1 – Схема электрическая принципиальная,
Лист 2 – Формат А1 – Схема структурная,
Лист 3 – Формат А1 – Субмодуль. Чертёж сборочный,
Лист 4 – Формат А1 – Схема техпроцесса,
Лист 5 – Формат А1 – Техоснастка. Чертёж сборочный.
Список литературы
Гелль П.П., Иванов-Есипович Н.К. Конструирование радиоэлектронной аппаратуры. — М.: Энергия, 1972. — 280 с.
Ненашев А.П. Конструирование радиоэлектронных средств. — М.: Высш. шк.,1990. — 220 с.
Интегральные микросхемы. Справочник. — М.: Радио и связь, 1990. — 278 с.
Разработка и оформление конструкторской документации РЭС. — М.: —Радио и связь, 1984. — 255 с.
Резисторы. Справочник. Под ред. Четверткова И.И. и Терехова В.М. — М.: —Радио и связь, 1991. — 255 с.
Справочник конструктора РЭА. Общие принципы конструирования // Советское радио,1980. — 220 с
Справочник по электролитическим конденсаторам. Под ред. Четверткова И. И., Смирнова В.Ф. —М.: — Радио и связь,1983. — 323 с.
Справочник радиолюбителя конструктора. — М.: —Радио и связь, 1983.
Транзисторы для аппаратуры широкого применения. Справочник. Под ред. Перельмана Б.Л. — М.: Радио и связь, 1981. — 296 с.
Методические указания по курсовому проектированию по курсу «Конструирование РЭС» // КФ МГТУ им. Н.Э. Баумана. — 2000.
Зайцев А.К., Андреев В.В. Методическое пособие по расчету конструкций РЭА// КФ МГТУ им. Н.Э. Баумана. — 2002.