Разработка конструкции и технологического процесса изготовления печатной платы
Нанесение флюса на выводы элементов.
Механизм действия флюса заключается в том, что оксидные пленки металла и припоя растворяются, разрыхляются и всплывают на поверхность флюса. Флюсы служат для уменьшения сил поверхностного натяжения расплавленного припоя на границе металл-припой-флюс.
Наиболее широкое применение при монтажной пайке получили бескислотные флюсы (канифоль и флюсы, приготовленные на ее основе с добавлением неактивных веществ - спирта, глицерина и т.п.). Остаток канифоли не гигроскопичен и является хорошим диэлектриком. Эти флюсы, в отличии от кислотных, не оказывают коррозийного действия. Поэтому будем использовать флюс марки ФСК, представляющий собой раствор сосновой канифоли (10-40%) в этиловом спирте.
Пайка
Процесс пайки контактных соединений состоит из:
а) фиксации соединяемых элементов с предварительно подготовленными поверхностями для пайки;
б) нагрева поверхностей пайки до заданного значения температуры в течениие ограниченного времени;
в) введения в зону пайки флюса и припоя в необходимых и достаточных для пайки дозах;
г) расплавления припоя с максимальным смачиванием им поверхности пайки;
д) остывания припоя в условиях, исключающих взаимное перемещение паяемых деталей.Большое влияние на качество пайки оказывает марка выбранного припоя. Припой должен быть с заданными электрическими характеристиками, легко вытеснять флюс, образуя с основным металлом соединения достаточной механической прочности, а так же обладать определенной плотностью, коэффициентом теплового расширения и антикоррозийными свойствами. Наилучшее качество пайки обеспечивает эвтектический припой. Важное его свойство - узкий диапазон температур для кристаллизации. Припой ПОС61 близок к такому типу припоя. Кроме того, ПОС61 имеет низкую температуру плавления, высокую устойчивость к коррозии. Так как заказчик располагает средствами только для групповой пайки путем погружения платы в расплавленный припой, то выберем этот метод пайки. Время выдержки при температуре припоя Т=240 °С составляет 2…5 сек. Необходимо поддерживать постоянный уровень припоя в ванне и следить за чистотой зеркала припоя, очищая при необходимости от оксидной пленки.
Удаление флюса.
осле пайки необходимо тщательно очистить и отмыть узлы и паяные соединения от загрязнений, способных привести к коррозии и снижению сопротивления диэлектрических материалов. Используем для удаления флюса последовательное погружение в ванну со спиртобензиновой смесью, затем в ванну с горячей и холодной водой. Продолжительность выдержки в каждой ванне около 1 минуты.
Контроль качества пайки производится визуально.
Паяная поверхность должна быть блестящей, ровной, без вздутий, раковин и острых выступов припоя. Дефекты устраняются с помощью паяльника и флюса ФКС путем нанесения небольшого количества флюса на место дефекта и снятия избытка припоя паяльником. Осмотр проводить с помощью увеличительного стекла.
Маркировка производится для повышения ответственности изготовителя блока устройства. Черными чернилами наносится номер устройства, дата изготовления и код цеха или завода изготовителя. При этом дается отметка в техпаспорте на блок.
Проверку на работоспособность проводят на заранее разработанных стендах. В случае неисправности устройства для поиска дефекта применяют осциллограф, с помощью которого можно сравнивать временные диаграммы работы схемы в определенной точке с эталонными. В случае отказа в карточке отказа указываются выявленные при первичном анализе причины и отмечается, как установленные причины отказа влияют на работу других элементов схемы. В техпаспорте делается отметка о дате отказа, причине, элементах схемы, подлежащих замене. Повторное включение производится только после устранения дефекта.
Вторичный монтаж включает в себя демонтаж элементов, вышедших и строя и обнаруженных в процессе проверки. Общее число таких элементов не должно превышать 5,5% , в противном случае плата забраковывается. Повторная пайка замененных элементов производится вручную. Время касания паяльником выводов элементов не превышает 3сек. Повторное касание производится не ранее, чем через 15 сек.
Очистка мест повторной пайки производится с использованием щетинной кисти и спиртобензиновой смеси.
Выходной контроль устройства предназначен для установления соответствия изделий физическим и электрическим параметрам. Все ИМС должны быть припаяны без перекосов. Корпус разъема должен вплотную стоять на плате. На наружной поверхности ПП не должно быть вмятин, царапин и других дефектов, способных повлиять на качество.
Лакировка плат и сушка устраняют влияние климатических воздействий, а так же для повышения коррозийной стойкости. Для этих целей используют лак УР231. Сушка производится горячим воздухом при t = 40..бО°С. После этого плата ставится в тару и упаковывается.
2.4 Анализ технологичности конструкции изделия
Согласно ГОСТ 14.205-803 под технологичностью следует понимать совокупность свойств конструкции изделия, определяющую ее приспособленность к достижению оптимальных затрат при производстве, эксплуатации и ремонте для заданных показателей качества, объема выпуска и условий выполнения работ.
Основным показателем оценки технологичности конструкции является комплексный показатель технологичности, который определяется с помощью базовых показателей по формуле:
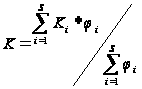 ,
де Ki - значение базового показателя;
ji - значимость показателя;
i - порядковый номер показателя;
S - общее число показателей.
Расчет базовых показателей технологичности.
1. Коэффициент использования ИМС в блоке
Кисп.имс = Нимс /(Нимс +Hэрэ), где
Нимс = 24 - число ИМС;
Нэрэ=1 - общее число элементов в блоке;
Кисп.имс = 24 / (24+1) = 0,96 (j1 = l)
2. Коэффициент автоматизации и механизации монтажа изделий.
Ка.м. = На.м. / Нм,
где На.м. - число монтажных соединений, осуществляемых механизированным или автоматизированным способом;
Нм - общее число монтажных соединений;
Ка.м.=1 (На.м=Нм) (j2 = 0,2)
3. Коэффициент повторяемости ИМС :
Кп.имс = 1 - Нт.имс / Нимс,
где Нт.имс = 4 – число типоразмеров ИМС в блоке;
Нимс =24 - общее число ИМС;
Кп.имс = 4 - 4/24= 3,8 (j3 = 0,31)
4. Коэффициент прогрессивности формообразования деталей :
Кф=Дпр. / Д,
где Дпр. - число деталей, которые получены прогрессивными методами формообразования;
Д - общее число деталей Кф=0 (j4=0,11)
5. Коэффициент механизации автоматизации операций контроля и настройки параметров:
Кмнп = Нмнп / Нкн,
где Нмнп - число операций контроля и настройки параметров, осуществляемых автоматическим или механическим методом;
Нкн - общее число операций контроля и настройки;
Кмнп = 1 (j5=0,5)
С учетом полученных коэффициентов найдем К :
К = (0,96*1 + 1*0,2 + 3,8*0,31 + 0*0,11+1*0,5)/(1+0,2+0,31 +0,11 + 0,5) = 1,34
В целях обеспечения высокого технического уровня изделий для всех предприятий, разрабатывающих и выпускающих приборы и РЭА, устанавливаются нормативы комплексных показателей, которые характеризуют допустимый предел технологичности, ниже которого показатели вновь разрабатываемого изделия быть не должны. Согласно ОСТ ЧГО. 091.219 норматив комплексного показателя для электронных блоков Ки=0,5..0,8.
Оценка уровня технологичности проектируемого изделия при известном нормативном комплексном показателе должна удовлетворять условию:
К / Ки і 1.В нашем случае К / Ки і 1,34 / 0,8 = 1,68.
На основании этого можно сделать вывод о технологичности устройства.
Качественная оценка технологичности изделия.
Данное устройство выполнено на ПП, размер которой 4U = 144,5*220 мм точно соответствует принятому размеру в конструкционной системе микроЭВМ. Повышение технологичности изделия обеспечивает применение в разработанном устройстве стандартных элементов. Установка ИМС на ПП производится рядами, что упрощает процесс сборки платы. Отсутствие объемного и жгутового монтажа повышает технологичность конструкции.
2.5 Расчет нормы времени
Норма времени - регламентированное время для выполнения некоторого объема работ в определенных производственных условиях одним или несколькими исполнителями соответствующей квалификации.
Норма штучного времени Тш - время, затрачиваемое на выполнение одной операции по изготовлению одной детали или сборке одной сборочной единицы.
Тш = То + Тв + Тобс + Тотд ,
где То - основное время, затрачиваемое на изменение и последующее определение состояния объекта;
Тв - вспомогательное время, затрачиваемое на выполнение приемов, необходимых для обеспечения изменения и последующего определения состояния предмета труда;
Тобс - время обслуживания рабочего места, затрачиваемое исполнителем на поддержание средств технического оснащения в рабочем состоянии и уход за рабочим местом:
Тобс = (0,01...0,07) * Топ.Тотд - время необходимых перерывов в работе, затрачиваемое на личные потребности и дополнительный отдых:
Тотд = 0,02 * Топ
Toп - оперативное время, затрачиваемое на осуществление работы, результатом которой является выполнение заданной операции:
Toп = То +Тд
Рассчитаем Тш на операцию пайки
Ton = 0,8 мин
Тобс = 0,05 * 0,8 = 0,04 мин
Тотд = 0,02 * 0,8 = 0,016 мин
Тш = 0,8 + 0,04 + 0,016 = 0,856 мин
2.6 Основные требования к ТП
1. При работе с ИМС на руку надеть браслет, предварительно заземлив его.
2. Не допускается использование восстановленных деталей и замена материалов комплектующих изделий, которые могут привести к ухудшению технических характеристик и внешнего вида изделия.
3. Работа с платами производится на металлическом листе, заземленном через R = l MОм.
4. Дефекты пайки исправлять паяльником со встроенной термопарой и системой автоматического регулирования температуры.
5. Периодически, после операции лужения производить проверку выводов элементов на паяемость.
6. Во всех производственных помещениях должна быть обеспечена стабильность температуры и влажности воздуха в заданных пределах. Помещения должны очищаться от пыли путем влажной обработки.
7. Организация рабочих мест и выполнение правил личной гигиены по СТП 610-459.
8. Правила техники безопасности согласно ТБ-104.
Условные сокращения
ДРЭ - дискретный радиоэлемент - интегральная микросхема
ПП - печатная плата
ТП - технологический процесс
Список литературы
1. Гузаиров М.Б. Методические указания к курсовому проектированию по дисциплине "Конструкторско-технологическое обеспечение производства ЭВМ ", УГАТУ, Уфа, 1995.-18 с.
2. Шило В. П. Популярные цифровые микросхемы: Справочник.2- е изд. Испр.- Челябинск: Металлургия, 1989.- 352 с.
3. Пирогова Е.В. Проектирование и технология печатных плат: Учебник. – М.: ФОРУМ: ИНФРА-М, 2005. – 560 с.
4. Савельев А.Я., Овчинников В.А. Конструирование ЭВМ и систем. - М.: Высшая школа, 1988.- 305с.
5. ГОСТ 2.707- 81. Правила выполнения электрических схем цифровой вычислительной техники.- М.: Изд- во стандартов, 1981.- 16 с.
6. ГОСТ 2.743- 91. Обозначения условные графические в схемах. Элементы цифровой техники.- М.: Изд-во стандартов, 1992.- 58 с.
| Инв. № подл. | Подл. И дата | Взаим. инв. № | Инв. № дубл. | Подл. и дата | |||||||||||||||||||||
| Предприятие- разработчик | Ведомость оснастки | ||||||||||||||||||||||||
| Литера | |||||||||||||||||||||||||
| Номер операции | Наименование приспособления и вспомогательного инструмента | Код приспособления и вспомогательного инструмента | Кол ичес тво | Наименование режущего инструмента | Код режущего инструмента | Кол ичес тво | Наименование измерительного инструмента | Код измерительного инструмента | Кол ичес гво | ||||||||||||||||
| 5 | Пинцет | БА7809-4001 | |||||||||||||||||||||||
| Ручка шариковая | ЛН1455-0772 | ||||||||||||||||||||||||
| Тара | БА7878-9150 | ||||||||||||||||||||||||
| 10 | Ванна | БА1810-9156 | |||||||||||||||||||||||
| Кисть щетинная | БА7816-1000 | ||||||||||||||||||||||||
| Стержень из | БА7816-1010 | ||||||||||||||||||||||||
| оргстекла | |||||||||||||||||||||||||
| Стекло увеличит. | УСЗОЗО-4040 | ||||||||||||||||||||||||
| 15 | Контр.-измер. стенд | ЛН2990-4005 | |||||||||||||||||||||||
| 20 | штамп | БА1420-5001 | |||||||||||||||||||||||
| БАО 152-6007 | |||||||||||||||||||||||||
| Разраб. | Петров Д.Г. | Лист | |||||||||||||||||||||||
| Нач. ТБ | Гузаиров М.Б. | 1 | |||||||||||||||||||||||
| Нач.БИХ | |||||||||||||||||||||||||
| Гл.технолог | Листов | ||||||||||||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | № докум. | Подпись | Дата | Н.контр. | 4 | ||||||||||||||
| Инв. № подл. | Подл. И дата | Взаим. инв. № | Инв. № дубл. | Подл. и дата | ||||||||||||||||||||||
|
Предприятие- разработчик |
Ведомость оснастки | |||||||||||||||||||||||||
| Литера | ||||||||||||||||||||||||||
| Номер операции | Наименование приспособления и вспомогательного инструмента | Код приспособления и вспомогательного инструмента | Кол ичес тво | Наименование режущего инструмента | Код режущего инструмента | Кол ичес тво | Наименование измерительного инструмента | Код измерительного инструмента | Кол ичес тво | |||||||||||||||||
| 25 | Ванна | БА7810-9158 | ||||||||||||||||||||||||
| Тара | БА0810-6091 | |||||||||||||||||||||||||
| Тара | БА0870-6091 | |||||||||||||||||||||||||
| 30 | Ванна | БА7810-9160 | ||||||||||||||||||||||||
| Ванна | БА7810-9161 | |||||||||||||||||||||||||
| Тара | БА0871-6092 | |||||||||||||||||||||||||
| Тара | БА0871-6093 | |||||||||||||||||||||||||
| 35 | Пинцет | БА7800-6141 | ||||||||||||||||||||||||
| Шаблон | БА7800-4002 | |||||||||||||||||||||||||
| Браслет | БА7269-1295 | |||||||||||||||||||||||||
| Ключ гаечный | КТ1953-1777 | |||||||||||||||||||||||||
| 40 | бокорезы | БА7814-6245 | ||||||||||||||||||||||||
| 45 | Устройство для | ФП1435-6519 | ||||||||||||||||||||||||
| Флюсования и | ||||||||||||||||||||||||||
| пайки | ||||||||||||||||||||||||||
| Разраб. | Петров Д.Г. | Лист | ||||||||||||||||||||||||
| Нач. ТБ | Гузаиров М.Б. | 2 | ||||||||||||||||||||||||
| Нач. БИХ | ||||||||||||||||||||||||||
| Гл.технолог | Листов | |||||||||||||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | № докум. | Подпись | Дата | Н. контр. | 4 | |||||||||||||||
| Инв. № подл. | Подл.И дата | Взаим. инв. № | Инв. № дубл. | Подл. и дата | ||
|
Предприятие- разработчик |
Ведомость оснастки | |||||
| Литера |
| Номер операции | Наименование приспособления и вспомогательного инструмента | Код приспособления и вспомогательного инструмента | Кол ичес тво | Наименование режущего инструмента | Код режущего инструмента | Кол ичес тво | Наименование измерительного инструмента | Код измерительного инструмента | Кол ичес гво | |||||||||||
| 55 | Ванна | БА0871-6095 | ||||||||||||||||||
| Кисть щетинная | БА7816-1001 | |||||||||||||||||||
| 60 | Стекло увеличит. | УС1601-1205 | ||||||||||||||||||
| Паяльник | БА0388-6011 | |||||||||||||||||||
| Подставка | НЛ40-548 | |||||||||||||||||||
| Флакон ФД-10 | БА1843-3222 | |||||||||||||||||||
| Кисть №2 | НБ072-02 | |||||||||||||||||||
| 65 | Испытат. стенд | БА1843-3222 | осциллограф | БА7001-2466 | ||||||||||||||||
| 70 | Ручка чернильн. | НЛ1516-1817 | ||||||||||||||||||
| 75 | Флакон ФД-10 | БА1846-3222 | ||||||||||||||||||
| Паяльник | БА0838-6011 | |||||||||||||||||||
| Кисть №2 | НБ072-02 | |||||||||||||||||||
| Подставка | М40-548 | |||||||||||||||||||
| Разраб. | Петров Д.Г. | Лист | ||||||||||||||||||
| Нач. ТБ | Гузаиров М.Б. | 3 | ||||||||||||||||||
| Нач. БИХ | ||||||||||||||||||||
| Гл.технолог | Листов | |||||||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | № докум. | Подпись | Дата | Н.контр. | 4 | |||||||||
| Инв.№ подл. | Подл. И дата | Взаим. инв. № | Инв. № дубл. | Подл. и дата | ||||||||||||||||||||
|
Предприятие- разработчик |
Ведомость оснастки | |||||||||||||||||||||||
| Литера | ||||||||||||||||||||||||
| Номер операции | Наименование приспособления и вспомогательного инструмента | Код приспособления и вспомогательного инструмента | Кол ичес тво | Наименование режущего инструмента | Код режущего инструмента | Кол ичес тво | Наименование измерительного инструмента | Код измерительного инструмента | Кол ичес тво | |||||||||||||||
| 80 | Кисть щетинная | КЩ073-3232 | ||||||||||||||||||||||
| Флакон ФД-10 | БА1846-1002 | |||||||||||||||||||||||
| Кисть № 2 | БАВ1816-1002 | |||||||||||||||||||||||
| 85 | Приспособление | ГГ6-3669/02 | стенд | БА7269-1769 | ||||||||||||||||||||
| для визуального | осциллограф | БА7002-2465 | ||||||||||||||||||||||
| контроля | ||||||||||||||||||||||||
| Браслет | БА3514-1 111 | |||||||||||||||||||||||
| 90 | Стойка для ПП | ГГ 1879-4097 | ||||||||||||||||||||||
| Ванна | БА3514-1 111 | |||||||||||||||||||||||
| 95 | Тара | БА7878-6476 | ||||||||||||||||||||||
| Разраб. | Петров Д.Г. | Лист | ||||||||||||||||||||||
| Нач. ТБ | ГузаировМ.Б. | 4 | ||||||||||||||||||||||
| Нач.БИХ | ||||||||||||||||||||||||
| Гл.технолог | Листов | |||||||||||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | №докум. | Подпись | Дата | Н.контр. | 4 | |||||||||||||
| Маршрутная карта | |||||||||||||||||||||||||||||||||
| Литера | |||||||||||||||||||||||||||||||||
| Материал |
Код ед. величины |
Масса детали | Заготовка |
Единица нормир. |
Номер расхода |
Коэф. исп. материал |
|||||||||||||||||||||||||||
| Наименование, марка | Код | Код и вид | Профиль и размер | Кол. дет. | Масса | ||||||||||||||||||||||||||||
| Номер | Наименование и содержание операции |
Оборудование (код, наименование, инвентарный номер) |
Приспособление И инструмент (код, наименование) |
Коэф. штучного времени |
Кол. рабочих |
Кол. одн. обрабат. дет. |
Код тариф- ной сетки |
Объем производственной партии |
Тп.з. | ||||||||||||||||||||||||
| цеха | участка | операции | |||||||||||||||||||||||||||||||
|
Код про-фессии |
Разряд работы |
Единица нормиро- вания |
Код вида нормы |
Т. шт. | |||||||||||||||||||||||||||||
| 80 | Очистка мест повторной пайки | 8320045 | 1,7мин | ||||||||||||||||||||||||||||||
| Стол МЗО-14 | |||||||||||||||||||||||||||||||||
| 85 | Выходной-контроль устройства | 8220007 | |||||||||||||||||||||||||||||||
| Стол МЗО-14 | |||||||||||||||||||||||||||||||||
| 90 | Лакировка | 8310047 | 0,31мин | ||||||||||||||||||||||||||||||
| Кабина ВТ4127 | |||||||||||||||||||||||||||||||||
| 95 | Упаковка | 8550000 | |||||||||||||||||||||||||||||||
| Стол МЗО-14 | |||||||||||||||||||||||||||||||||
| Разраб. | Петров Д.Г. | Лист | |||||||||||||||||||||||||||||||
| Нач. Т.Е. | Гузаиров М.Б. | 4 | |||||||||||||||||||||||||||||||
| Нач. БТЗ | |||||||||||||||||||||||||||||||||
| Гл.Технол. | Листов | ||||||||||||||||||||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | № докум. | Подпись | Дата | Н.контр. | 4 | ||||||||||||||||||||||
| Инв.№ подл. | Подпись и дата | Взам. инв. № | Инв. № дубл. | Подпись и дата | ||||||||||||||||||||||||||
| Комплектовочная карта | ||||||||||||||||||||||||||||||
| Номер | Обозначение |
Наименование |
Откуда поступает | Кол. ед. величины | Единица нормиров | Норма расхода | Кол. | Текст подачи | ||||||||||||||||||||||
| цеха | участка | Раб. места | операции |
№ позиции |
Разовая подача | Общая подача | ||||||||||||||||||||||||
| 5 | Покупные | |||||||||||||||||||||||||||||
| К561ИР6 | 8 | |||||||||||||||||||||||||||||
| К561КП1Б | 8 | |||||||||||||||||||||||||||||
| К561ИМ1 | 8 | |||||||||||||||||||||||||||||
| К561АГ1 | 2 | |||||||||||||||||||||||||||||
| Разъем PC104-64 | 1 | |||||||||||||||||||||||||||||
| Отходы ИМС содержат драгоценные | ||||||||||||||||||||||||||||||
| металлы, подлежат сборе и | ||||||||||||||||||||||||||||||
| сдаче на материальный склад. | ||||||||||||||||||||||||||||||
| Разраб. | Петров Д.Г. | Лист | ||||||||||||||||||||||||||||
| Пров. | Гузаиров М.Б. | 1 | ||||||||||||||||||||||||||||
| Листов | ||||||||||||||||||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | № докум. | Подпись | Дата | Н.контр. | 3 | |||||||||||||||||||
| Инв.№ подл. | Подпись и дата | Взам. инв. № | Инв. № дубл. | Подпись и дата | ||
| Комплектовочная карта | ||||||||||||||
| Номер | Обозначение |
Наименование |
Откуда поступает | Кол. ед. величины |
Единица нормиров |
Норма расхода | Кол. | Текст подачи | ||||||
| цеха | участка | Раб. места | операции |
№ позиции |
Разовая подача | Общая подача | ||||||||
| 60 | Канифоль сосновая ГОСТ19113-73 | кг/127 | 0,4 | ||||||||||
| 65 | Краска черная ФА59ТУ6-10-9043 | кг/127 | 0,01 | ||||||||||
| 75 | Канифоль сосновая ГОСТ 19113-73 | кг/127 | ОД | ||||||||||
| Припой ПОС61 ГОСТ 21930-73 | кг/127 | 0,1 | |||||||||||
| 80 | Спирт ГОСТ 183000-72 | л/097 | 0,2 | ||||||||||
| Бензин БР-1 ГОСТ 443-76 | л/097 | 0,2 | |||||||||||
| 90 | Лак УР-231ТУ6-10-863-76 | кг/127 | 0,3 | ||||||||||
| Инв.№ подл. | Подпись и дата | Взаим. инв.№ | Инв.№ дубл. | Подпись и дата | |||||||||||
9А |
Операционная карта Слесарных, слесарно-сборочных и электромонтажных работ |
||||||||||||||
| Номер цеха | Номер участка | Номер раб.м. | Номер операции | Наименование операции | Оборудование (наименование, модель) | ||||||||||
| 5 | Комплектовочная | ||||||||||||||
| Номер перехода | Содержание перехода | Технологический режим | Приспособление (код, наименование) | Инструмент (код, наименование) | То | ||||||||||
| 1 | Комплектацию произвести согласно комплектовочной карте | БА7878-9150 | тара | ||||||||||||
| 2 | Сделать отметку в техпаспорте | ЛН1455-0772 | |||||||||||||
| - поставить дату выдачи комплектовки | ручка | ||||||||||||||
| - поставить личное клеймо | шариковая | ||||||||||||||
| Разраб. | Петров Д.Г. | Лист | |||||||||||||
| Пров. | ГузаировМ.Б. | 1 | |||||||||||||
| Листов | |||||||||||||||
| Изм. | Лист | № докум. | Подпись | Дата | Изм. | Лист | № докум. | Подпись | Дата | Н. контр. | 19 |
| Инв.№ подл. | Подпись и дата | Взаим. инв.№ | Инв.№ дубл. | Подпись и дата | ||||||||||||
9А |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||||||||||||