Конструирование и технология изготовления генератора "воющего" шума
-ширина проводников платы равна минимально допустимой для класса точности 3, то есть 0,25мм (команда Line OptionsWidth);
-размеры переходных отверстий согласно п. 6 (команда OptionsVia Style..);
-создание печатного рисунка платы:
Для автоматической трассировки используем автотрассировщика Quick Route, который позволяет разводить несложные печатные платы, содержащие небольшое количество компонентов. [9]
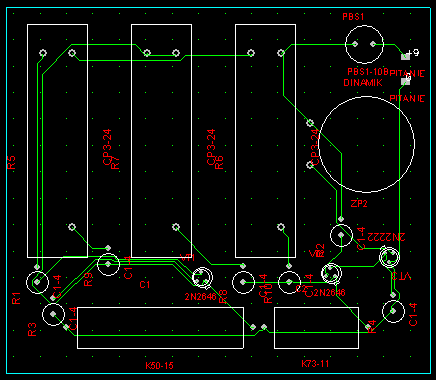
Рисунок 24. Результат трассировки
4. Проверка правильности трассировки печатной платы (командой Utils/DRC..).
Отчет о трассировке: P-CAD Design Rule Check Report
D:КурсачRПлата.drc:
DRC Report Options:
Net List Compare: Off
Clearance Violations: On
Text Violations: On
Net List Violations: On
Unrouted Nets: On
Unconnected Pins: On
Net Length Violations: On
Silk Violations: On
Copper Pour Violations: On
Plane Violations: On
Component Violations: On
Drill Violations: On
Test Point Violations: Off
DRC Errors:
NETLIST VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
CLEARANCE VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
UNROUTED NETS:
0 warning(s) detected.
0 error(s) detected.
UNCONNECTED PINS:
0 warning(s) detected.
0 error(s) detected.
Warning: Net length violation tests were not performed because
of missing MinNetLength, MaxNetLength, or MatchedLength rules.
NETLIST LENGTH VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
WIDTH VIOLATIONS:
Warning: Width violation tests were not performed because
of missing Width rule.
0 warning(s) detected.
0 error(s) detected.
COPPER POUR VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
PLANE VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
COMPONENT VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
DRILL VIOLATIONS:
0 warning(s) detected.
0 error(s) detected.
DRC Summary:
Netlist:
Errors: 0
Warnings: 0
Ignored Errors: 0
Clearance:
Errors: 0
Warnings: 0
Ignored Errors: 0
Unrouted Nets:
Errors: 0
Warnings: 0
Ignored Errors: 0
Unconnected Pins:
Errors: 0
Warnings: 0
Ignored Errors: 0
Net Length:
Errors: 0
Warnings: 0
Ignored Errors: 0
Silk Screen:
Errors: 0
Warnings: 0
Ignored Errors: 0
Text:
Errors: 0
Warnings: 0
Ignored Errors: 0
Width:
Errors: 0
Warnings: 0
Ignored Errors: 0
Copper Pour:
Errors: 0
Warnings: 0
Ignored Errors: 0
Plane:
Errors: 0
Warnings: 0
Ignored Errors: 0
Component:
Errors: 0
Warnings: 0
Ignored Errors: 0
Drilling:
Errors: 0
Warnings: 0
Ignored Errors: 0
Согласно протоколу полученная конструкция печатного узла соответствует схеме электрической принципиальной и отвечает требованиям по классу точности 3. Таким образом, проделанную работу по её проектированию можно считать завершенной.
2.3 Конструирование деталей
(корпуса)
Для удобства применения генератора «воющего» шума, следует предусмотреть в конструкции его корпуса место для автономного источника питания. В качестве этого источника применим высоковольтную батарею HIGH VOLTAGE.
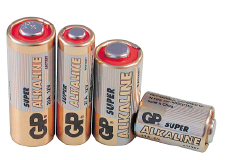
Рисунок 25. Батареи HIGH VOLTAGE
Высоковольтные батареи HIGH VOLTAGE включают в себя целый ряд элементов питания марганцево-цинковой системы с щелочным электролитом. Все батареи этой системы представляют собой набор элементов дисковой конструкции, собранных в металлический корпус. Такие батареи отличаются высоким напряжением от 6 до 15 вольт. Применяются для фототехники, электронных игр, зажигалок, охранных устройств, электронных и медицинских приборов. [29]
Устанавливаем размеры корпуса генератора «воющего шума» 130 х 96 х 21.
Корпус устройства будет изготавливаться из пластмассы.
Пластмассы - материалы на основе органических природных, синтетических или органических полимеров, из которых можно после нагрева и приложения давления формовать изделия сложной конфигурации. Использование пластмассы в качестве материала для корпуса устройства, прежде всего, связано с рядом их достоинств.
Важнейшие из них:
1. Низкая себестоимость изготавливаемых деталей;
2. Великолепные диэлектрические свойства;
3. Пластмассы имеют достаточную прочность;
4. Высокая технологичность переработки пластмасс;
5. Высокая химическая стойкость.
Для изготовления корпуса генератора «воющего» шума применим винипласт.
Характерные свойства: винипласт имеет высокую механическую прочность, стоек против воздействия почти всех минеральных кислот, щелочей и растворов солей. Недостатки: склонность к ползучести, набухаемость в воде, низкая ударная вязкость, малая теплостойкость, резкая зависимость свойств от температуры и большой коэффициент теплового расширения.
Области применения: из винипласта изготовляют трубы, детали арматуры, емкости для хранения химикатов. В машиностроении винипласт используется в качестве корпусных материалов в сложных конструкциях, изготовляемых методом сварки.
Способы переработки: экструзия, прокатывание, прессование, литьевое прессование, горячее формование полуфабрикатов давлением, литье под давлением, механическая обработка, сварка.
Корпус устройства будет состоять из двух частей: платформы корпуса, на которой размещается печатная плата устройства и батарея питания, и крышки корпуса.
Платформа корпуса и крышка крепятся между собой посредством защелок.
Учитывая небольшое кол-во элементов, генератор целесообразно выполнить на одной плате. Плата будет размещаться на платформе и крепиться защелками. Так как плата односторонняя, а нагрев элементов незначителен, то разместим ее прямо на корпусе.
На платформе имеется и отсек для элемента питания, клеммы для батареи приклеиваются клеем ВК-9 в специальных «карманах» этого отсека. Клеммы являются покупным изделием.
Чертежи печатных плат и корпуса приведены на чертежах в графическом материале.
3 ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ, СБОРКИ И МОНТАЖА
3.1 Анализ конструкции на технологичность
Под технологичностью конструкций аппаратуры следует понимать совокупность свойств конструкции, проявляющихся в возможности оптимальных затрат труда, материалов и времени при технической подготовке производства, изготовления, эксплуатации и ремонта. [11]
Условия изготовления или ремонта изделия определяются специализацией и организацией производства, применяемыми технологическими процессами и годовой программой.
Оценка технологичности конструкции изделия может быть качественной и количественной.
Количественная оценка технологичности конструкции выражается показателем, численное значение которого характеризует степень удовлетворения требованиям технологичности конструкции. Количественная оценка рациональна только в зависимости от признаков, которые существенно влияют на технологичность рассматриваемой конструкции.
Целью такой оценки является обеспечение эффективной отработки аппаратуры на технологичность при снижении затрат времени и средств на ее разработку, технологическую подготовку производства, изготовление, эксплуатацию и ремонт.
Для оценки технологичности конструкций аппаратуры используются относительные частные показатели Кi и комплексный показатель Кк , рассчитываемый по средневзвешенному значению относительных частных показателей с учетом коэффициентов φі, характеризующих весовую значимость частных показателей, т. е. степень их влияния на трудоемкость изготовления изделия. [21]
Генератор «воющего» шума относится к электронным устройствам. Для электронных устройств по ОСТ 4Г0 091.219 −76 применяются частные показатели технологичности, состав которых представлен в табл.8.
Таблица 8.Состав показателей технологичности для электронных блоков и узлов
|
Показатели технологичности |
Коэффициент значимости |
|
Коэффициент автоматизации и механизации монтажа |
j= 1 |
|
Коэффициент механизации подготовки ЭРЭ |
j= 0,75 |
|
Коэффициент повторяемости ЭРЭ |
j= 0,31 |
|
Коэффициент применяемости ЭРЭ |
j= 0,187 |
|
Коэффициент прогрессивности формообразования деталей |
j= 0,11 |
Оценку технологичности будем производить в следующей последовательности:
Определим коэффициент автоматизации и механизации монтажа изделия:
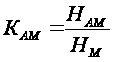 ,
(3.1)
где НАМ – количество монтажных соединений, которые могут осуществляться механизированным или автоматизированным способом; НМ – общее количество монтажных соединений.
Так как все ЭРЭ стандартные, их монтаж можно осуществлять механизированным или автоматизированным способом.
 .
Определим коэффициент механизации подготовки ЭРЭ к монтажу:
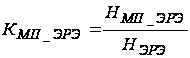 ,
(3.2)
где НМП ЭРЭ– количество ЭРЭ, подготовка которых к монтажу может осуществляться механизированным или автоматизированным способом.
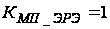 .
Определим коэффициент применяемости ЭРЭ:
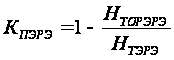 ,
(3.3)
где НТОР ЭРЭ=0 – число типов применяемых оригинальных ЭРЭ; НТ ЭРЭ=8 - число применяемых типов ЭРЭ.
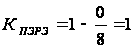 .
Определим коэффициент повторяемости ЭРЭ:
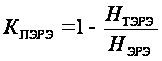 ,
(3.4)
где НТЭРЭ=8 – число применяемых типов ЭРЭ.
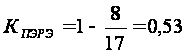 .
Коэффициент прогрессивности формообразования деталей:
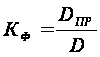 ,
(3.5)
где DПР – количество деталей, заготовки которых или сами детали получены прогрессивными методами формообразования (штамповкой, прессованием, порошковой металлургией, литьём по выплавляемым моделям, под давлением и в кокиль, пайкой, сваркой, склеиванием, из профилированного материала); D – количество деталей, являющихся составными частями изделия. В данном случае такой деталью является плата, следовательно:
 .
Основным показателем, используемым для оценки технологичности конструкции, является комплексный (интегральный) показатель, под которым понимается показатель технологичности конструкций, характеризующий несколько ее признаков. Комплексный показатель определяется на основе базовых показателей по формуле:
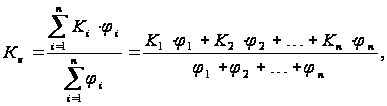 (3.6)
где
 - показатель,
определяемый
по таблице
базовых показателей
соответствующего
класса блоков;
 - функция,
нормирующая
весовую значимость
показателя
в зависимости
от его порядкового
номера в таблице.
Таким образом, получим следующее значение комплексного показателя технологичности:
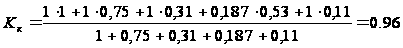
Вывод: Согласно требованиям к несущим конструкциям, коэффициент технологичности должен быть больше или равен 0,8, следовательно, конструкция устройства технологична. В случае необходимости повышения технологичности используется применение микросхем и микросборок, устройств механизированного или автоматизированного контроля и настройки.
3.2 Проектирование конструкции технологической оснастки
Технологическая оснастка – это комплекс приспособлений режущих и измерительных инструментов для изготовления определенного изделия.
Организация работ по обеспечению технологической оснасткой определяется стандартами ЕСТПП. [11]
Проектированием оснастки занимается КБ отдела главного технолога. Изготовление – инструментальный цех. Внедрение оснастки – цеховые технологические бюро и наладчики.
Номенклатура и количество оснастки определяется технологом при разработке тех. процесса.
Порядок разработки:
Технолог проводит поиск необходимой оснастки среди существующих. При отрицательном результате поиска технолог разрабатывает ТЗ на изготовление оснастки, которое должно содержать руководящую и справочную информацию, необходимую для проектирования оснастки (указания по технике безопасности, модель оборудования, обозначения деталей и изделия, геометрия и вид режущего инструмента и т.д.).
Чертежи оснастки размножаются и передаются в отдел инструментального производства, где разрабатывается технология на оснастку и осуществляется ее изготовление. [17]
3.2.1 Штамп
При сборке и монтаже печатного узла требуется гибка выводов дип-элементов. Для этой цели будем использовать гибочный штамп. Холодная штамповка – одна самых прогрессивных технологий получения заготовок, а в ряде случаев и готовых изделий машиностроения, приборостроения, радиоэлектронных и вычислительных средств. По данным приборостроительных и машиностроительных предприятий методами холодной штамповки изготавливается до 75% заготовок и деталей.
Характерными чертами процессов холодной штамповки, обеспечивающими её широкое распространение, являются:
- простота эксплуатации оборудования;
- возможность изготовления изделий из разнообразных материалов;
- высокая производительность труда;
- низкая квалификация рабочих;
- малая себестоимость изделий;
- возможность механизации и автоматизации процессов.
Для данного устройства в производстве отсутствует штамп для гибки выводов конденсатора К73-11 (С2). Диаметр выводов ds=0.8, радиус закругления выводов 1мм, а расстояние между выводами (а соответственно и центрами отверстий КП) равно 25 мм (смотреть пункт 2.2.1). [31]
Штампы, применяемые для гибки, отличаются большим разнообразием как в отношении выполняемых ими операций, так и по конструктивному оформлению, определяемому характером производства. В массовом производстве применяют сложные штампы, обладающие высокой стойкостью и средствами автоматического контроля параметров. В серийном – используются более простые конструкции и, соответственно, более дешевые в изготовлении. В мелкосерийном производстве находят применение наиболее простые и дешевые штампы.
По способу действия различают штампы простые, последовательные и совмещенные.
По количеству операций штампы могут быть одно- или многооперационными.
По способу подачи материала – с неподвижным или подвижным упором, с ловителями, с боковыми шаговыми ножами и т.д. [32]
При гибке выводов элементов размером D-∆, где D-номинальный
размер детали, ∆ - отклонение данного размера, исполнительные размеры определяются по формулам:
для матрицы – DМ=(D-∆)+δм; (3.7)
для пуансона
– DП=(D-∆-z)- п.
(3.8)
Здесь: DМ и DП – сопрягаемые размеры соответственно матрицы и пуансона, мм;
ΔМ и δП – отклонения размеров, мм;
z – номинальный (наименьший), мм.
Определим исполнительные размеры для матрицы:
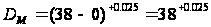
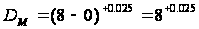
Определим исполнительные размеры для пуансона:
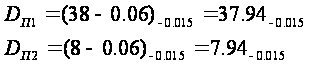
Чертежи гибочного штампа приведены в приложении.
3.2.2 Прессформа
Корпус генератора «воющего» шума изготовлен из термореактивной пластмассы – винипласта. В настоящее время известно значительно число способов формирования пластмассовых изделий, которые применяют в зависимости от их конструкций, типа и размеров, технически требований, предъявляемых к использованию изделий. Наиболее распространенными являются:
– прессование;
– литье под давлением;
– формование.
Сущность всех этих способов обработки заключается в том, что исходное сырье подвергается обработке в специальных формах, которые называются пресс-формами, под давлением при соответствующем нагреве в процессе формирования формообразования или после него. Построение типового технологического процесса зависит от конструкций и назначения детали. При выборе операций и переходов решаются следующий вопросы:
1. Подбор и дозировка компонентов: полимер, стабилизатор, пластификатор, краситель, инициатор, парообразователь и др.;
2. Образование исходного материала (пластмассы): смешение; гранулирование; растворение и т.д.;
3. Изготовление изделия (переработка материала): прессование, литье под давлением, выдувание, напыление, окунание и т.д.;
4. Доработка изделия: декоративная отделка, термообработка, механическая обработка и т.д.
Выберем для изготовления нашего корпуса способ обработки в виде литья под давлением.
Литье под давлением
Применяется для изготовления сложных деталей из термопластических масс с большим количеством арматуры и сложной конфигурации. Оно производится на специальных машинах, которые называются инжекционными.
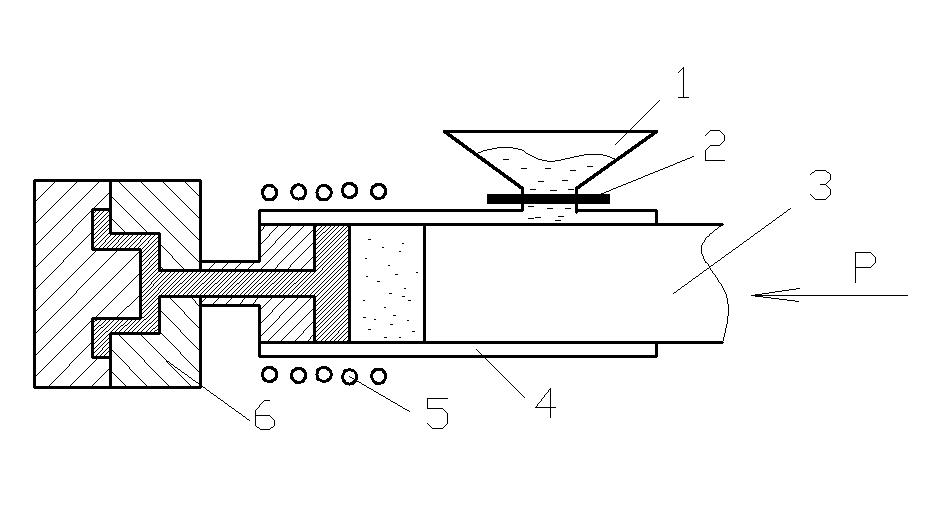
Рисунок 26. Литье пластмасс под давлением
В бункер (1) загружают гранулированную пластмассу, откуда через дозирующее устройство (2) гранулы в требуемом объеме для одного впрыска поступают в цилиндр (4) с нагревательным устройством (5).
Температура пластмассы в цилиндре повышается от начальной на входе до заданной технологическим режимом (185–280є С) на выходе. Пуансон (3) впрыскивает расплавленную пресс-массу в охлаждаемую водой пресс-форму (6) t=30–40єC при давлении 20 МПа.
Из-за того, что температура пресс-формы ниже температуры впрыснутой в нее пресс-массы отливка быстро охлаждается, и затвердевает, уменьшаясь в объеме.
В полости пресс-формы образуется незанятый объем, поэтому для заполнения всего объема, а также для сохранения впрыснутой пластмассы плунжером (3) поддерживается давление с учетом времени, определяющим отвердение отливки в пресс-форме.
После такой выдержки плунжер (3) отходит вправо и из загрузочного бункера (1) в цилиндр (4) поступает новая порция пресс-материала. Цикл повторяется.
После требуемой выдержки для охлаждения отлитой детали половинки формы раскрываются и деталь удаляется.
Весь цикл обработки производится автоматически. Поэтому данный способ изготовления пластмассовых изделий является одним из самых производительных. Удельное давление при литье термопластов в зависимости от марки материала применяется в пределах от 50 до 300 МН/м2. Изделие извлекается из формы после охлаждения до 40–60є С.
Выдержка изделия в форме не превышает 40–50 с.
Требуется две прессформы – для корпуса и крышки корпуса. Контур прессформ по форме напоминает контур деталей.
Подбор литьевых машин осуществляется по усилию смыкания пресс-форм и по массе получаемых деталей. Наиболее распространены литьевые машины немецкой фирмы DEMAG, где смыкание осуществляется усилием и кулачками.
Литьевые машины:
Д-125 предназначены для изготовления деталей весом до 240 гр;
Д-400 – для изготовления деталей 1 кг 200 гр.
На литьевой машине с ЧПУ время заливки составляет 5 секунд, а охлаждения -15-20 секунд. [33]
Чертежи прессформ корпуса и крышки приведены в приложении.
3.3 Разработка технологического процесса изготовления, сборки и монтажа
Технологический процесс (ТП) изготовления радиоаппаратуры представляет собой сложный комплекс действий оборудования и исполнителей по преобразованию исходных материалов в готовое изделие. Построение технологического процесса предприятия и его оснащенность определяются количеством выпускаемых изделий. В зависимости от количества выпускаемых изделий различают единичное, серийное и массовое производство.
При серийном производстве изготовление изделий ведут чередующимися партиями. В зависимости от величины партии различают мелкосерийное и крупносерийное производство. При мелкосерийном производстве используют специальную оснастку и инструмент, подробно разрабатывают технологический процесс, операции закрепляют за определенными рабочими местами. При крупносерийном производстве рабочие места оснащают специальными приспособлениями и инструментами, используют рабочих более низкой квалификации, так как технологические операции упрощаются.
Процесс монтажа состоит из следующих частей:
установка и пайка элементов, монтируемых в отверстия;
контроль.
Рассмотрим каждую из составляющих технологического процесса подробнее.
Пайка двойной волной припоя.
Пайка волной припоя появилась 30 лет назад и в настоящее время достаточно хорошо освоена. Она применяется только для пайки компонентов в отверстиях плат (традиционная технология), хотя некоторые изготовители утверждают, что с ее помощью можно производить пайку поверхностно монтируемых компонентов с несложной конструкцией корпусов, устанавливаемых на одной из сторон коммутационной платы.
Процесс пайки прост. Платы, установленные на транспортере, подвергаются предварительному нагреву, исключающему тепловой удар на этапе пайки. Затем плата проходит над волной припоя. Сама волна, ее форма и динамические характеристики являются наиболее важными параметрами оборудования для пайки. С помощью сопла можно менять форму волны; в прежних конструкциях установок для пайки применялись симметричные волны. В настоящее время каждый производитель использует свою собственную форму волны (в виде греческой буквы "омега", Z-образную, Т-образную и др.). Направление и скорость движения потока припоя, достигающего платы, также могут варьироваться, но они должны быть одинаковы по всей ширине волны. Угол наклона транспортера для плат тоже регулируется. Некоторые установки для пайки оборудуются дешунтирующим воздушным ножом, который обеспечивает уменьшение количества перемычек припоя. Нож располагается сразу же за участком прохождения волны припоя и включается в работу, когда припой находится еще в расплавленном состоянии на коммутационной плате. Узкий поток нагретого воздуха, движущийся с высокой скоростью, уносит с собой излишки припоя, тем самым разрушая перемычки и способствуя удалению остатков припоя.
Когда впервые появились коммутационные платы, с обратной стороны которых компоненты устанавливались на поверхность, их пайка производилась волной припоя. При этом возникло множество проблем, связанных как конструкцией плат, так и с особенностями процесса пайки, а именно: непропаи и отсутствие галтелей припоя из-за эффекта затенения выводов компонента другими компонентами, преграждающими доступ волны припоя к соответствующим контактным площадкам, а также наличие полостей с захваченными газообразными продуктами разложения флюса, мешающих дозировке припоя.
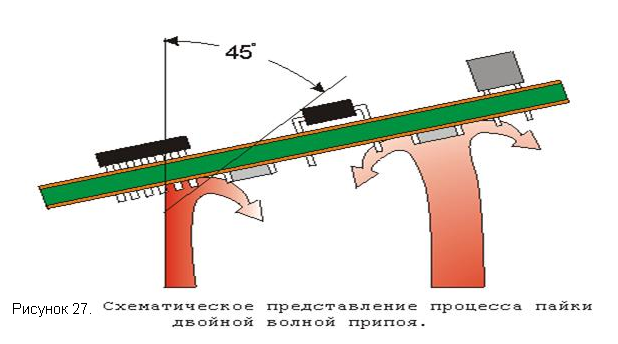
Совершенствование конструкции платы оказалось недостаточным для достижения высокого уровня годных при традиционных способах изготовления изделий с простыми компонентами, монтируемыми на поверхность обратной стороны плат. Потребовалось изменить технологический процесс пайки волной, внедрив вторую волну припоя. Первая волна делается турбулентной и узкой, она исходит из сопла под большим давлением (рис. 27).
Турбулентность и высокое давление потока припоя исключает формирование полостей с газообразными продуктами разложения флюса. Однако турбулентная волна все же образует перемычки припоя, которые разрушаются второй, более пологой ламинарной волной с малой скоростью истечения. Вторая волна обладает очищающей способностью и устраняет перемычки припоя, а также завершает формирование галтелей. Для обеспечения эффективности пайки все параметры каждой волны должны быть регулируемыми. Поэтому установки для пайки двойной волной должны иметь отдельные насосы, сопла, а также блоки управления для каждой волны. Установки для пайки двойной волной рекомендуется приобретать вместе с дешунтирующим ножом, служащим для разрушения перемычек из припоя.
Хорошо разнесенные, не загораживающие друг друга компоненты способствуют попаданию припоя на каждый требуемый участок платы, но при этом снижается плотность монтажа. [34]
Контроль.
Рабочее место на основе системы визуального контроля MANTIS отвечает всем требованиям эргономики, уменьшает усталость работника в процессе работы, повышает его производительность за счет снижения напряжения зрения и уменьшения утомляемости глаз.
Стереоизображение с высокой разрешающей способностью, большая глубина резкости, оптимальная цветопередача и хорошее регулируемое освещение обеспечивают более эффективное проведение работ. Эффективность системы MANTIS сохраняется при работе в очках или с контактными линзами.
Пользователю доступны пять объективов с различной степенью увеличения, два из которых постоянно находятся на турели и могут быть выбраны простым переключением рычага. Для работы в условиях сильного загрязнения, например, при пайке, объективы могут быть оснащены прозрачными защитными фильтрами. Применение сменного патрона с влагопоглотителем препятствует запотеванию оптической системы прибора.
Достоинства:
- максимальное увеличение до 10 крат;
- стереоизображение с высокой разрешающей способностью;
- антибликовый экран;
- регулируемое освещение;
- низкая утомляемость оператора.
Все вышеперечисленное позволяет добиться высокого качества изготовления проектируемого изделия.
Основными документами при разработке технологических процессов являются технологические карты. В картах указывается структура технологического процесса и его содержание, последовательность выполнения операций, применяемое оборудование, режимы обработки и тому подобное. Применяются технологические карты трех видов: маршрутные, технологического процесса и операционные.
Маршрутные карты представляют собой технологический документ, содержащий описание технологического процесса изготовления или ремонта изделия по всем операциям различных видов в технологической последовательности с указанием данных об оборудовании, оснастки, материальных и трудовых нормативах, в соответствии с установленными нормами. Эти карты определяют последовательность прохождения обрабатываемого изделия по цехам. Они применяются в единичном и мелкосерийном производстве в тех случаях, когда не требуется точной деталировки технологического процесса и обрабатываемое изделие твердо не закреплено за операциями на длительное время.
Маршрутные карты содержат сведения о материале и маршрутах заготовки, цехах и мастерских, в которых производится обработка, а так же перечень операций, оборудования, технологической оснастки, профессий и разряды рабочих, а так же нормированные сведения.
Маршрутные карты технологического процесса сборки печатной платы приведены в приложении. Технологический процесс разработан в соответствии с ОСТ 4ГО.019.432 [22]
3.4 Инженерные расчеты
3.4.1 Расчет надежности
Надежность – свойство изделия выполнять заданные функции, сохраняя свои эксплуатационные показатели в заданных пределах в течении требуемого промежутка времени.
Все устройства с точки зрения надежности делят на восстанавливаемые и невосстанавливаемые. Восстанавливаемым считается устройство, работа которого после отказа может быть восстановлена в результате проведения необходимых восстановительных работ. Устройство, работа которого после отказа полностью невозможна или нецелесообразна, называется невосстанавливаемым. Разрабатываемое устройство является восстанавливаемым.
В технических условиях на аппаратуру устанавливают допустимые пределы изменения основных параметров. Если происходит нарушение нормальной работы, при котором наступает полное нарушение (прекращение) работоспособности системы (элемента), или параметры выходят за пределы установленных допусков, то такое состояние называют отказом. Различают отказы внезапные и постепенные. Внезапные отказы возникают в результате скачкообразного изменения параметров устройств (например, пробой диэлектрика, сгорание резистора). Постепенные отказы возникают вследствие медленного изменения параметров устройств за счет действия различных дестабилизирующих факторов. Деление отказов на внезапные и постепенные условно. Эти понятия отражают только скорость изменения параметров во времени.
Надежность – это мера способности аппаратуры работать безотказно. Количественно надежность устройств выражается показателями надежности. Расчет надежности заключается в определении показателей надежности изделия по известным характеристикам надежности составляющих компонентов. Важным показателем надежности является вероятность безотказной работы аппаратуры в течении заданного периода времени.
Результаты расчетов надежности позволяют решать различные задачи конструирования РЭА:
выбирать из различных вариантов системы лучшую по надежности;
принять или отклонить конструкцию до ее практического выполнения, не расходуя средств на ее изготовление и испытания;
определить пути повышения надежности создаваемой конструкции .
Надежность РЭА можно повысить в процессе конструирования следующими методами:
применением наиболее надежных и перспективных элементов со сроком службы и техническим ресурсом не менее заданных в техническом задании на аппаратуру;
снижением уровня электрической нагрузки элементов;
снижением рабочей температуры в изделии;
защитой элементов и всей конструкции от воздействий окружающей среды;
повышением стабильности параметров элементов относительно воздействий окружающих условий;
введением предохранителей и защитных устройств;
упрощением схем и конструкций;
заменой дискретных элементов интегральными схемами;
резервированием.
При расчете надежности генератора «воющего» шума приняты следующие допущения:
интенсивности отказов всех элементов постоянны;
отказы элементов изделия являются событиями случайными и независимыми друг от друга;
все элементы и узлы с точки зрения надежности соединены последовательно, т.е. отказ каждого элемента является отказом изделия в целом;
при расчете надежности учитывались только внезапные отказы ЭРЭ, паек и узлов (при определении интенсивности отказов при хранении учтены и постепенные отказы). [25]
Таблица 9. Значения интенсивностей отказов [4]
|
Наименование и тип ЭРЭ |
Количество ЭРЭ, Ni |
Интенсивность отказов |
|
|
|
|
||
|
Резистор постоянный С1-4 |
7 |
0,03 |
0,21 |
|
Резистор переменный СП3-19 |
3 |
0,033 |
0,099 |
|
Конденсатор К73-11 |
1 |
0,15 |
0,15 |
|
Конденсатор полярный К50-15 |
1 |
0,15 |
0,15 |
|
Транзистор 2N2222 |
1 |
0,0015 |
0,0015 |
|
Транзистор 2N2646 |
2 |
0,0015 |
0,003 |
|
Звукоизлучатель ЗП-2 |
1 |
0,7 |
0,7 |
|
Выключатель |
1 |
0,6 |
0,6 |
|
Плата печатная |
1 |
0,7 |
0,7 |
|
Пайка |
40 |
0,01 |
0,4 |
|
Всего: |
58 |
3,01 |
|
 *10-6,1/ч
Общая интенсивность отказов устройства с учетом условий эксплуатации найдём по формуле:
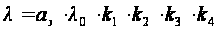 ,
(3.9)
где
 и
 -
поправочные
коэффициенты
в зависимости
от воздействия
механических
факторов;
 -
поправочный
коэффициент
в зависимости
от воздействия
влажности и
температуры;
 -
поправочный
коэффициент
в зависимости
от давления
воздуха;
 - поправочный
коэффициент
в зависимости
от температуры
поверхности
элемента и
коэффициента
нагрузки.
Для лабораторных
условий:
,
,
,
,=
1,0.
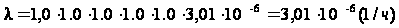
Среднее время наработки на отказ Tср, вычисляется по формуле:
 (3.10)
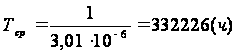
Полученное время превышает заданную наработку на отказ (10 000 ч).
Вероятность безотказной работы устройства за время t по формуле:
P(t)=еxp(-λизд*t)=exp(-t/Tср). (3.11)
Вероятность безотказной работы для времени, t=5000ч.:
P(t) = 0,9995
Полученные результаты говорят о высокой надежности сконструированного преобразователя.
График зависимости вероятности безотказной работы от времени представлен на рисунке 28.
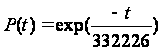
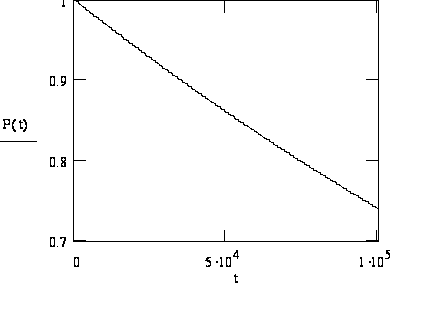
Рисунок 28.Зависимость вероятности безотказной работы от времени эксплуатации
Вывод: Полученное среднее время наработки до отказа превышает указанное в техническом задании, следовательно, требования по надежности выполняются.
3.4.2 Расчет теплового режима
Практически все радиоэлементы схемы излучают тепловую энергию. Резисторы рассеивают тепло, выделяющееся в их резистивном слое. Транзисторы рассеивают тепло, выделяющееся в их коллекторном переходе. Конденсаторы нагреваются из-за потерь в диэлектрике. В какой-то степени нагреваются даже соединительные провода и проводники на печатной плате.
Нормальное функционирование РЭА возможно лишь при условии поддержания температур ее элементов в определенных пределах. Изменение теплового режима оказывает влияние на характеристики элементов и может привести к возникновению физико-химических процессов, выводящих элемент из строя. При этом дестабилизирующими тепловыми воздействиями являются рассеиваемые при работе элементов мощности, изменения температуры внешней среды и тепловые потоки от окружающих прибор объектов. Поэтому на этапе конструкторского проектирования РЭА при выборе вариантов конструкции и компоновки наряду с задачами обеспечения монтажно-коммутационных требований, помехоустойчивости, технологичности, вибропрочности необходимо решать задачи обеспечения нормального теплового режима.
Применение новой элементной базы, позволяющей уменьшить массу и объем устройств, во многих случаях увеличивает удельные рассеиваемые мощности, что заставляет искать новые пути решения задач обеспечения теплового режима. Часто требования к тепловому режиму приводят к необходимости использования систем охлаждения и термостатирования, конструкции которых во многом определяют конструкцию самой аппаратуры, причем массогабаритные показатели и энергопотребление системы охлаждения могут быть соизмеримы или превышать соответствующие характеристики функциональных устройств.
Из выше сказанного вытекает, что проблемы комплексной микроминиатюризации, унификации конструкций, повышения надежности и автоматизации конструкторского проектирования РЭА неразрывно связаны с разработкой эффективных систем охлаждения и методов проектирования конструкций, обеспечивающих нормальный тепловой режим.
При конструировании устройств процессы теплообмена должны рассматриваться на всех уровнях компоновки — от функциональных узлов до многоблочных конструкций и отсеков. Выбор систем охлаждения каждого уровня должен проводиться с учетом возможности отвода теплоты и наличия фоновых перегревов на более высоком конструктивном уровне. Поэтому, если это возможно, тепловое проектирование следует начинать с верхних уровней и при переходе на более низкий иметь для рассматриваемого модуля достоверную информацию о тепловых воздействиях со стороны других модулей .
Расчёт теплового режима необходим, т.к. он позволяет определить надёжность функционирования наиболее критичных к температуре радиоэлементов, позволяет проконтролировать их тепловой режим и не допустить их перегрева.
Определение мощности, выделяющейся радиоэлементами внутри аппарата, является сложной задачей, так как тепловыделение отдельного элемента зависит от большого количества факторов. Так, для цифровых микросхем потребляемая ими мощность сильно зависит от частоты работы. Для аналоговых микросхем рассеиваемая мощность определяется параметрами входных и выходных сигналов (током и напряжением). Для диодов и транзисторов, работающих в импульсном режиме, тепловыделение определяется параметрами протекающих токов (длительность импульса, амплитуда импульса тока, скважность, форма импульса и др.). Для элементов источника питания тепловыделение сильно меняется при изменениях напряжения в питающей сети и при изменениях тока нагрузки. Тепловыделение конденсаторов и индуктивностей также зависит от формы импульсов тока и напряжения, параметров диэлектрика. [18]
Определим температуру корпуса.
Рассчитаем площадь внешней поверхности устройства:
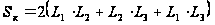 ,
(3.12)
где
 и
 -
габаритные
размеры корпуса
блока.
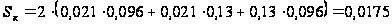 (м2)
Рассчитываем удельную поверхностную мощность корпуса:
 ,
(3.13)
где
 -
мощность,
рассеиваемая
устройством,
Вт.
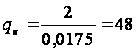 (Вт/м2).
Задаемся значением перегрева корпуса в первом приближении ∆tk = 0,1o C.
Определяем коэффициент лучеиспускания для верхней aл.в, боковой
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.