Линия производства филе минтая мороженого, 25 т/сут
Массовая доля оксида железа (III), %, не более
Массовая доля влаги, %, не более:
Выварочной соли
Каменной соли
Самосадочной и садочной соли
рН раствора
0,10
-
-
6,5-8,0
0,70
0,25
3,20
0,70
0,25
4,00
0,70
0,25
5,00
По крупности пищевая поваренная соль должна соответствовать следующим требованиям:
нулевой помол – размер частиц до 0,8 мм
первый помол – размер частиц до 1,2 мм
второй помол – размер частиц до 2,5 мм
третий помол – размер частиц до 4,5 мм
Содержание токсичных элементов и радионуклидов в поваренной соли не должно превышать допустимые уровни, установленные органами здравоохранения.
Характеристика вспомогательных и тарных материалов.
Полимерные пакеты
Полимерные пакеты должны соответствовать требованиям ОСТ 15-390.
Длина – 120 мм, высота – 190 мм.
Характеристики:
Качество поверхности пакетов, кроме швов, должно соответствовать требованиям нормативной документации на полимерные материалы, из которых они выпускаются. Внутренние поверхности пакетов не должны слипаться.
Пакеты должны иметь швы шириной не более 3 мм. Расстояние то края до шва должно быть не более 10 мм.
Швы должны быть герметичными, ровными, без пропусков и прожженных мест.
Прочность швов пакетов из полиэтиленовой пленки должна быть не ниже 0,7 от прочности пленки при разрыве.
Для облегчения раскрытия пакета одна из его сторон может быть короче другой по всей длине пакета не более чем на 20 мм.
Ящики из гофрированного картона
Ящики из гофрированного картона должны соответствовать требованиям ГОСТ 13-615.
Ящик №2.
Внутренние размеры ящика: длина 295 мм, ширина 195 мм, высота 495 мм. Вместимость – 28,5 м3. предельная масса груза в ящике 30 кг. Показатели качества гофрированного картона ящика: удельное сопротивление разрыву с приложением разрушающего усилия вдоль гофров по линии релевки не менее 11,0 кН/м.
Характеристики:
Ящики и обечайки по соединительному шву сшивают скобами.
Скобы располагают в один ряд под любым углом к высоте ящика.
Ширина соединительного шва должна быть 25-45 мм.
Обечайка должна охватывать дно, крышку и торцевые стенки ящика.
Клапаны ящика должны выдерживать не менее пяти двойных перегибов на 18 градусов.
Могут быть трещины длиной не более 25 мм с внутренней стороны поверхности ящика без обнажения гофрированного слоя по линии сгиба клапана.
Ящики должны выдерживать сопротивление ударам при свободном падении не менее четырех раз с высоты 0,5 м.
Проволока стальная низкоуглеродистая
Проволока стальная низкоуглеродистая должна соответствовать требованиям ГОСТ 3282.
Технические требования:
Диаметр проволоки – 1,8 мм.
Временное сопротивление для термически обработанной проволоки 30-50 кг-с/мм2.
Относительное удлинение на базе 100 мм для термически обработанной цинкованной проволоки не менее 12%.
Масса проволоки в мотке не менее 2,0 кг.
Декстрин
Декстрины должны соответствовать требованиям ГОСТ 6034.
По физико-химическим показателям белый кукурузный кислотный декстрин 1 сорта должен соответствовать следующим нормам:
Влажность не более 5%.
Клеящая способность на «условную полоску» не менее 1,5 кг.
Содержание общей золы в пересчете на абсолютное сухое вещество не более 0,35%.
Кислотность 0,1 н. Раствора едкого натра на 100 г абсолютно сухого декстрина не более 40 мл.
Степень растворимости декстрина в пересчете на абсолютно сухое вещество при 20С не менее 62%.
Количество крапин на 1 дм3 поверхности декстрина при рассмотрении невооруженным глазом не более 700.
Этикетки бумажные
Должны соответствовать ТУ 15-01 393 «Этикетки и ярлыки бумажные». Поверхность этикеток должна быть чистой и целой. Размеры 85х100 мм.
Материальные расчеты.
3.2.1. Расчет расхода сырья и вспомогательных материалов.
Исходные данные:
Производительность – 25 т/сут.
Количество часов в сутки – 24
Количество смен в сутки – 3
Расчет производится на основании «Единые нормы отходов, потерь, выхода готовой продукции и расхода сырья при производстве пищевой продукции из морских гидробионтов» от 24.02.2000 года.
Таблица 3.12.
Нормы отходов и потерь выхода готовой продукции и расхода сырья при производстве филе мороженого из минтая.
| Наименование вида рыбы, характеристика сырья | Вид разделки | Отходы и потери к массе сырья, поступившего на операцию, % | В % к массе рыбы-сырца | Коэффициент расхода | ||||
| Разделка | обесшкуривание | Мойка, зачистка | Замораживание | Всего отходов | Выход готовой продукции | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Минтай-сырец | Филе без кожи | 60,3 | 17,8 | 3,07 | 0,5 | 68,56 | 31,44 | 3,18 |
Таблица 3.13.
Движение сырья и полуфабрикатов
| Технологические операции | Отходы и потери, % | Движение сырья, кг | ||||||||
| К исх. массе | К пост. массе | На единицу продукции | В час | В смену | В сутки | |||||
| поступ. | отходы | поступ. | отходы | поступ. | отходы | поступ. | отходы | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| Разделка | 60,3 | 60,3 | 3180 |
1917,54 |
3300 | 1989,9 | 26400 | 15919,2 | 79200 | 47757,6 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|
Обесшкуривание шкуривани |
7,1 | 17,8 | 1262,46 | 225,78 | 1310,1 | 226,65 | 10480,8 | 1813,2 | 31442,4 | 5439,6 |
|
Мойка, зачистка зачистка |
1 | 3,07 | 1036,68 | 31,82 | 1083,45 | 33,26 | 8667,6 | 266,08 | 26002,8 | 798,24 |
|
Замораживание раживание |
0,16 | 0,5 | 1004,86 | 5,02 | 1050,19 | 5,25 | 8401,52 | 42 | 25204,56 | 126 |
| 68,56 | 999,83 | 1045 | 8360 | 25078 | ||||||
К таблице 3.13.
Расчет:
Расход сырья на смену = 1000 3,18 = 3180 кг.
Потери при разделке = 3180 0,603 = 1917,54 кг.
Поступило на обесшкуривание = 3180 – 1917,54 = 1262,46 кг.
Потери при обесшкуривании = 1262,46 0,178 = 225,78 кг.
Поступило на зачистку, мойку = 1262,46 – 225,78 = 1036,68 кг.
Потери при зачистке, мойке = 1036,68 0,0307 = 31,82 кг.
Поступило на замораживание = 1036,68 – 31,82 = 1004,86 кг.
Потери при размораживании = 1004,86 0,005 = 5,02 кг.
Выход замороженной продукции = 1004,86 – 5,02 = 999,84 кг.
Таблица 3.14.
Баланс сырья и п/ф.
| Поступило в производство | Кг | % | Вышло из производства | Кг | % |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Рыба-сырец | 3180 | 100 |
Готовая продукция Отходы и потери |
999,84 2180,16 |
31,44 68,56 |
| Итого | 3180 | 100 | Итого | 3180 | 100 |
Таблица 3.15.
Расход вспомогательных и тарных материалов
| Материалы | Ед.изм. | Расход материала | |||
| Норма расхода на ед-цу готовой продукции | В час | В смену | В сутки | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Пикетки и ярлыки бумажные | Шт. | 101 | 105,5 | 844 | 2532 |
| Декстрин | 0,22 | 0,23 | 1,84 | 5,52 | |
| Ящики из гофрированного картона ОСТ 15-395 | Шт. | 33 | 34 | 272 | 816 |
| Пакеты полиэтиленовые | Шт. | 1020 | 1066 | 8528 | 25584 |
| Проволока стальная низкоуглеродистая | Кг | 1,74 | 1,82 |
14,56 |
43,68 |
| Соль | Кг | 0,43 | 0,45 | 3,6 | 10,8 |
3.2.2. расчет рабочей силы
Объем производственного помещения каждого работающего составляет не менее 15 м3, площадь не менее 4,5 м2. при организации работ необходимо обеспечить работающим удобную позу и удобные сидения.
Расчет обслуживающего персонала представляет табл. 3.16.
Таблица 3.16.
Расчет рабочей силы.
| Наименование операции | Количество машин в линии | Общее количество обслуживающего персонала |
| 1 | 2 | 3 |
| - Гидротранспортирование | 2 | 2 |
| - Филетирование | 1 | 1 |
| - Доработка | 2 | 6 |
| - Обесшкуривание | 1 | 1 |
| - Зачистка и инспектирование | 1 | 2 |
| - Мойка | 1 | 1 |
| - Фасовка и взвешивание | 1 | 6 |
| - Вакуумирование | 3 | 3 |
| - Упаковка в противни | - | 1 |
| - Забивка морозильного аппарата | 2 | 1 |
| - Освобождение противней | - | 1 |
| - Сборка картонных ящиков и наклейка этикеток | - | 1 |
| - Заполнение контрольных талонов и укладка их в ящик | - | 1 |
| - Укладка пакетов в ящик | - | 1 |
| - Обвязка картонных ящиков проволокой | - | 1 |
| Итого | 29 чел. |
Описание оборудования, входящего в линию.
3.3.1. Бункер для хранения сырья
Рыбу до обработки будут хранить в воде в соотношении ј соответственно. Тогда объем бункера будет складываться из объема рыбы и объема воды с учетом коэффициента использования бункера (0,8). Время хранения рыбы-сырца в бункере 2,5 часа.
р.Н.=844,5 кг/м3 – средняя насыпная масса рыбы-сырца.
Vp=mp/р.Н.=11925/844.5=14,12 м3 – объем рыбы-сырца.
mp – масса рыбы-сырца.
рв=999,8 кг/м3 – плотность воды.
Vp=mв/ рв=79200/999,8=79,2 – объем воды.
mв – масса воды.
Vб= ( Vр+ Vв) 1,2=(14,12+79) 1,2 = 111,5 м3 – объем бункера для хранения рыбы-сырца.
lб = 8,6 м – длина бункера.
hб = 3.6 м – высота бункера.
aб = 3,6 м – ширина бункера.
3.3.2. Филетировочная машина ИФА – 101
Технические характеристики:
размеры обрабатываемой рыбы, мм: 280-700
производительность, рыб/мин: 20-25
мощность электродвигателя, кВт: 1,35
габариты, мм: 2070х2000х1620
масса, кг: 700
обслуживающий персонал, человек: 1
20-25 рыб/мин = (20-25) 2 60 = 2400-3000 кг/ч.
n = Qa/(k Q) = 3300/(0.9 2760) = 1.3 принимаем 2 машины.
3.3.3. Шкуросъемная машина BAADER – 52
Техническая характеристика:
производительность, филе/мин.: 30-150
мощность электродвигателя, кВт: 1,5
габариты, мм: 2150х850х1120
масса, кг: 320
30-150 филе/мин. = (30-150) 0,79 60 = 1422 – 7110 кг/ч.
n = Qл/(k Q) = 1262,46/(0,9 1516,8) = 0,9 принимаем 1 машину.
Для обслуживания машины необходимо 1-го рабочего.
3.3.4. Рыбомойка универсальная модернизированная В5-ИРМ
Техническая характеристика:
производительность, тн/ч: 1,5
частота вращения барабана, об/мин: 14,5
расход воды, м3/ч: 2-2,5
мощность электродвигателя, кВт: 3-4
габариты, мм: 2300х910х1665
масса, кг: 680
n = Qл/(k Q) = 1083,45/(1500 0,8) = 0,8 принимаем 1 машину.
3.3.5. Весы «Вега» модель «920»
Техническая характеристика:
пределы взвешивания:
а) минимальный, г – 10
б) максимальный, г – 10000
размеры платформы, мм: 350х280
принимаем 6 весов в соответствии с количеством столов для взвешивания.
Машина упаковочная Н30-ИУП-3.
Техническая характеристика:
Производительность техническая, упаковок/мин.: 10
Номинальная мощность электродвигателя, кВт: 23
Нагревательный элемент:
Вид – нихромовая лента сечением, мм: 2,0-1,5х0,2-0,3
Длина, мм – 850
Максимальная длина свариваемого шва, мм: 500
Максимальная толщина свариваемого материала, мм: 2х100
Потребляемая мощность во время импульсной сварки, кВт: 11
Время сварки, с: 0-180
Вакуум, Па: -0,934 105
Габариты, мм:
Машины: 1373х976х1465
Щита управления: 1175х460х265
Масса, кг: 500
Обслуживающий персонал, человек: 1
10 упаковок/мин.: 10 1 60 = 600 кг/ч
n = Qл/(k Q) = 1045/(0,85 600) = 2,05 3 машины.
Морозильный аппарат ГКА-4-12.
Техническая характеристика:
производительность, т/сут.: 22
продолжительность замораживания, мин
максимальная: 361
минимальная: 35
число молок: 12
число противней, находящихся одновременно в аппарате: 186
мощность электропривода аппарата, кВт: 23,2
габариты, мм: 9840х3500х3230
масса, кг: 21500
22 т/сут. = 22 1000/24 = 916,6 кг/ч
n = Qл/(k Q) = 1050,19/(0,8 916,6) = 1,4 принимаем аппарата.
Для обслуживания 1 аппарата требуется 1 рабочий.
Транспортное оборудование.
Гидротранспортер.
Определяют площадь сечения полукруглого гидротранспортера, его диаметр и перепад уровня, если производительность гидротранспортера по средней рыбе.
Q = 3300 кг/ч, длина транспортера 3 м.
принимаем коэффициент неравномерности загрузки n – 1,5 тогда расчетная производительность транспортера:
Q1 = n Q = 1.5 3300 = 4950 кг/ч
коэффициент расхода воды для средней рыбы принимаем m = 6, следовательно, расход воды в час составляет:
k = 6 4950 = 29700 кг/ч
принимаем плотность воды pв = 1000 кг/м3, найдем часовой объемный расход воды:
W = k/p = 29700/1000 = 29,7 м3/с.
При той же плотности часовой расход воды
W1 = (Q1+k)/pв = (4950+29700)/1000 = 34,65 м3/ч = 0,0139 м3/с.
Известно, что
W = F V, отсюда F = 0,0139/1 = 0,0139 м2,
V – скорость смеси.
из уравнения 2r = 2F находим r =
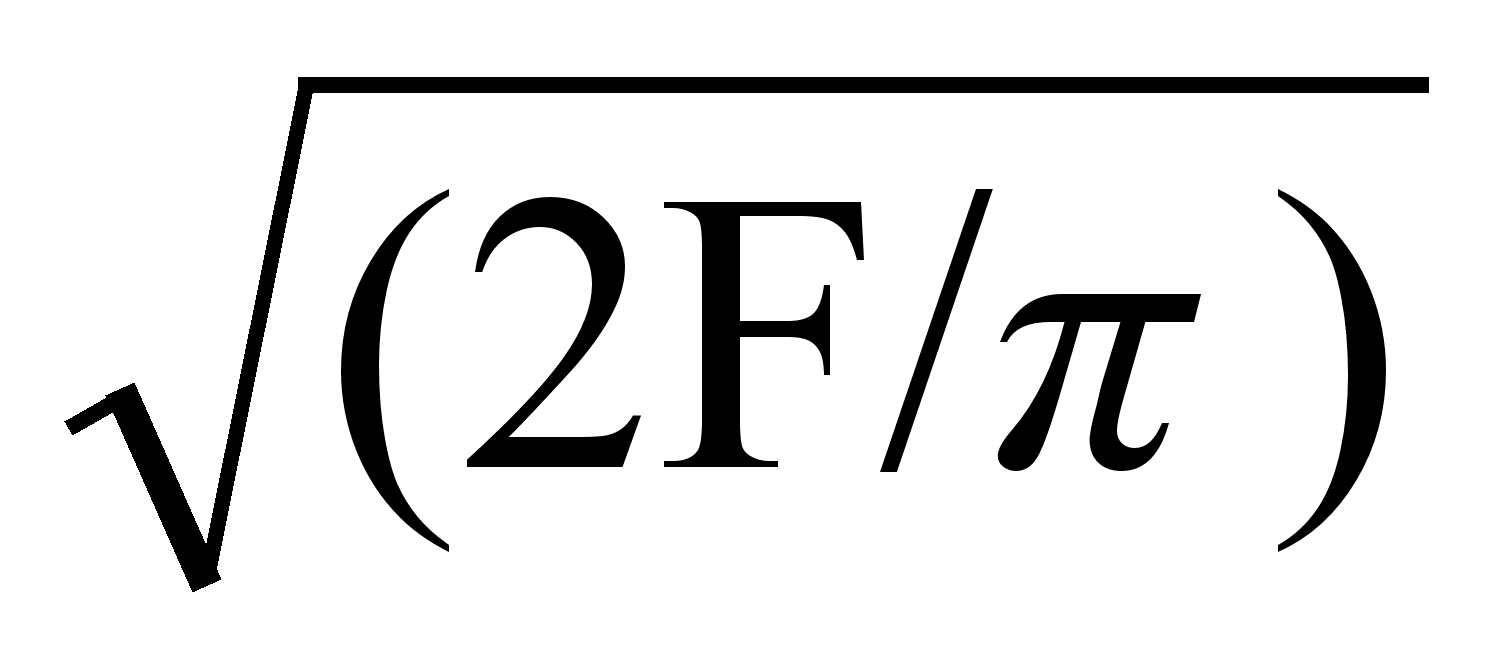 =
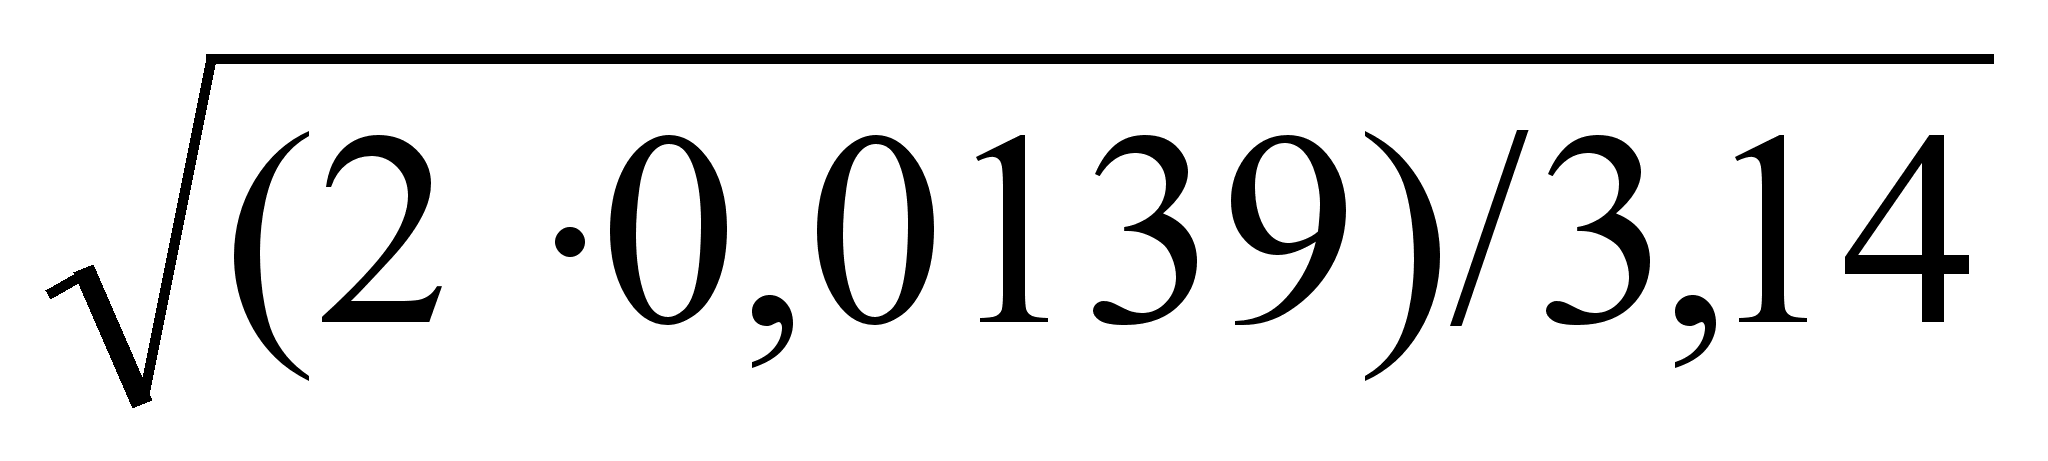 =
0,094
= 94 мм.
Гидравлический радиус
R = r/2 = 0,094/2 = 0,047,
Уклон гидротранспортера
i = aV2/(2gR) = 0,037 12/(2 9,81 0,047) = 0,04, где
а – эмпирический коэффициент
(а = 0,037).
g – ускорение силы тяжести (g = 9,81 м/с2).
Таким образом, при длине гидротранспортера 3 м переход уровня составит
H = l i = 3 0.04 = 0,12 м.
Ленточный транспортер для подачи филейчиков на доработку
Определяют длину транспортера, ширину ленты и мощность электродвигателя для его привода, если производительность конвейера G = 2000 кг/ч = 0,555 кг/с, средняя навеска филейчиков 0,8 кг, скорость ленчатого транспортера 0,5 м/с.
При штучной массе филейчиков 0,8 кг удельная нагрузка по табл. 1 литературы [30] составит q = 28,4 кг/м2.
Ширина ленты
B = G/(3,6*V*q) = 0,555/(3,6*0,5*28,22) = 0.01м. Учитывая, что средняя длина филейчика при штучной массе 0,8 кг равна около 300 мм, принимают ширину ленты равной 300 мм, что дает возможность разворачиваться филейчикам на ленте.
Принимают рабочую длину транспортера равную 4,3 м (из конструктивных соображений), тогда полная длина транспортера, с учетом длины приводной и натяжной станции, а также расстояния, обеспечивающего безопасность при обслуживании конвейера ориентировочно составит около 7 метров.
Мощность электродвигателя для привода транспортера
N = G*L**k3/(102*) = 0,555*4,3*0,8*1,5/(102*0,65) = 0,043 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Габариты – 7000х300х900 мм
Принимают два транспортера, так как имеют две филетировочные машины.
Ленточный двухъярусный конвейер для доработки филейчиков и подачи их на обесшкуривание
Определяют длину конвейера, ширину ленты и мощность электродвигателя для его привода, если производительность конвейера G = 2000 кг/ч = 0,555 кг/с, средняя навеска филейчиков 0,8 кг, скорость ленчатого конвейера 0,25 м/с.
При штучной массе филейчиков 0,8 кг удельная нагрузка по табл. 1 литературы [30] составит q = 28,4 кг/м2.
Ширина ленты
B = G/(3,6*V*q) = 0,555/(3,6*0,25*28,4) = 0,02 м. Учитывая, что средняя длина филейчика при штучной массе 0,8 кг равна около 300 мм, принимают ширину ленты равной 300 мм, что дает возможность разворачиваться филейчикам на ленте.
Количество рабочих мест на конвейере равно 8, так как для доработки филейчиков по технической характеристике машины ИФА-101 необходимо 4 человека.
Принимая длину рабочего места 1 м и полагая, что рабочие места располагаются по обеим сторонам конвейера определяют длину рабочей части конвейера
L = 8/(2*1) = 4 м, при этом полная длина конвейера, с учетом длины приводной и натяжной станции, а также расстояния, обеспечивающего безопасность при обслуживании конвейера ориентировочно составит около 7 метров, но из конструктивных соображений принимают 10 метров.
Мощность электродвигателя для привода конвейера
N = 2*G*L**k3/(102*) = 2*0,555*10*0,8*1,5/(102*0,65) = 0,2 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Габариты – 10000х1100х800 мм.
Ленточный конвейер для зачистки и инспектирования филейчиков
Определяют длину конвейера, ширину ленты и мощность электродвигателя для его привода, если производительность конвейера G = 1600 кг/ч = 0,444 кг/с, средняя навеска филейчиков 0,65 кг, скорость ленчатого конвейера 0,25 м/с, часовая норма зачистки филе на одного рабочего 520 кг.
При штучной массе филейчиков 0,65 кг удельная нагрузка по табл. 1 литературы [30] составит q = 25,7 кг/м2.
Ширина ленты
B = G/(3,6*V*q) = 0,444/(3,6*0,25*25,7) = 0,019 м. Учитывая, что средняя длина филейчика при штучной массе 0,65 кг равна около 300 мм, принимают ширину одной ленты равной 300 мм, что дает возможность разворачиваться филейчикам на ленте. Поскольку конвейер состоит из двух параллельных лент, то его общая ширина будет равна 600 мм.
Количество рабочих мест на конвейере
n = 1555,02/520 = 2,9 принимают 3 рабочих места.
Принимая длину рабочего места 1 м и полагая, что рабочие места располагаются по одной стороне конвейера, определяют длину рабочей части конвейера
L = 3*1 = 3 м, но принимают длину 4,8 м из конструктивных соображений, при этом полная длина конвейера, с учетом длины приводной и натяжной станции, а также расстояния, обеспечивающего безопасность при обслуживании конвейера ориентировочно составит около 7 метров.
Мощность электродвигателя для привода конвейера
N = 2*G*L**k3/(102*) = 2*0,444*4,8*0,8*1,5/(102*0,65) = 0,076 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Габариты – 7000х1000х800 мм.
Скребковый транспортер
Определяют длину транспортера, ширину полотна и мощность электродвигателя для его привода, если производительность транспортера G = 1600 кг/ч = 0,444 кг/с, скорость ленчатого транспортера 0,5 м/с.
Ширина ленты
Принимают ширину полотна равной 300 мм, что дает возможность размещаться филейчикам на полотне поперек.
Длину транспортера принимают равную 2 метра из конструктивных соображений.
Мощность электродвигателя для привода транспортера
N = G*(H+L*)*k3/(102*) = 0.444*(1,7+2*0,8)*1,5/(102*0,65) = 0,033 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Габариты – 2000х350х1700 мм.
Принимают два транспортера для двух подобных операций.
Ленточный конвейер для фасования и взвешивания филе
Определяют длину конвейера, ширину ленты и мощность электродвигателя для его привода, если производительность конвейера G = 1600 кг/ч = 0,444 кг/с, средняя навеска филейчиков 0,65 кг, скорость ленчатого конвейера 0,25 м/с, часовая норма зачистки филе на одного рабочего 200 кг.
При штучной массе пакетов с филе 1 кг удельная нагрузка по табл. 1 литературы [30] составит q = 32 кг/м2.
Ширина ленты
B = G/(3,6*V*q) = 0,444/(3,6*0,25*32) = 0,015 м. Учитывая, что средняя длина филейчика при штучной массе 0,65 кг равна около 300 мм, принимают ширину ленты равной 400 мм, что дает возможность разворачиваться филейчикам на ленте.
Количество рабочих мест на конвейере
n = 1507,28/520 = 7,5 принимают 8 рабочих мест.
Принимая длину рабочего места 1 м и полагая, что рабочие места располагаются по обе стороны конвейера определяют длину рабочей части конвейера
L = 8/(2*1) = 4 м, но принимают 5 м конструктивно, при этом полная длина конвейера, с учетом длины приводной и натяжной станции, а также расстояния, обеспечивающего безопасность при обслуживании конвейера ориентировочно составит около 7 метров.
Мощность электродвигателя для привода конвейера
N = G*L**k3/(102*) = 0,444*5*0,8*1,5/(102*0,65) = 0,04 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Габариты – 7000х1300х800 мм.
Пластинчатый транспортер для подачи противней на заморозку
Техническая характеристика:
Удельная нагрузка на 1 пог.м. полотна, кг………………………100
Скорость движения полотна, м/сек……………………………….0,4
Ширина пластинчатой части транспортера, мм…………………660
Шаг между поддерживающими роликами полотна, мм………247,5
Шаг цепи, мм………………….………………………………….41,52
Габариты, мм………………………………………....12500х1025х610
Принимают длину транспортировки 6 м (из конструктивных соображений).
Мощность электродвигателя для привода транспортера
N = G*L**k3/(102*) = 2,2*12,5*0,8*1,2/(102*0,65) = 0,395 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Пластинчатый транспортер для подачи противней на выбивку
Техническая характеристика:
Удельная нагрузка на 1 пог.м. полотна, кг………………………100
Скорость движения полотна, м/сек……………………………….0,4
Ширина пластинчатой части транспортера, мм…………………660
Шаг между поддерживающими роликами полотна, мм………247,5
Шаг цепи, мм………………….………………………………….41,52
Габариты, мм…………………………………………..7700х1025х610
Принимают длину транспортировки 9 м (из конструктивных соображений).
Мощность электродвигателя для привода транспортера
N = G*L**k3/(102*) = 2,2*7,7*0,8*1,2/(102*0,65) = 0,243 кВт, где
- коэффициент сопротивления при роликовых опорах ( = 0,8).
k3 – коэффициент запаса (k3 до 5).
- к.п.д. привода ( = 0,65).
Стол для накопления пакетов с филе перед вакуумированием
С учетом размеров упаковочных машин Н30-ИУП-3 и проходов между ними, а также высоты конвейера габариты стола будут – 2000х1000х800 мм.
Стол для укладки пакетов в противни
Габариты стола принимают с учетом размеров противней 2000х1000х800 мм.
Расчет габаритных размеров стола упаковки
Этот расчет производится с учетом количества рабочих, работающих на данной операции:
Сборка картонных ящиков и наклейка этикеток.
100 ящ. – 1 чел/ч
50 ящ. – х чел./ч; х = 25/100 = 0,5 чел/ч необходим 1 рабочий.
Заполнение контрольных талонов и укладка их в ящик
100 шт. – 1,8 чел/ч
50 шт. – х чел/ч; х = 0,9 чел/ч необходим 1 рабочий.
Укладка пакетов в ящики
1000 п. – 0,66 чел/ч
1500 п. – х чел/ч; х = 0,99 чел/ч необходим 1 рабочий.
Обвязка картонных ящиков проволокой с помощью ручной проволокообвязывающей машины РПОМ-С1 – 1 рабочий.
Освобождение противней – рабочий.
Общее количество рабочих по уборке пакетов филе в ящик 5 человек. С учетом этого устанавливаем стол размером 3000х1600х800 мм.
ОХРАНА ТРУДА, охрана окружающей среды
Охрана труда – это система законодательных, социально-экономических, организационных, технических, гигиенических и лечебно-профилактических мероприятий и средств, обеспечивающих безопасность, сохранение здоровья и работоспособности человека в процессе работы.
Основополагающими документами, регламентирующими, законодательство о труде и составляющими правовую основу охраны труда являются Конституция РФ, кодекс законов о труде (КЗоТ), законодательство РФ об охране труда. Важное место среди нормативных документов по охране труда отводится системе стандартов безопасности труда (ССБТ), представляющей собой комплекс взаимосвязанных нормативных документов, направленных на обеспечение безопасности труда работающих на производстве.
Машины и аппараты рыбообрабатывающей промышленности должны отвечать требованиям безопасности и производственной санитарии (ГОСТ 122003, ГОСТ 123002, РТМ 15-006, ОСТ 15-240).
Санитарно-гигиеническое благоустройство рыбной промышленности является важнейшей задачей социального значения, так как это способствует улучшению условий труда и здоровья трудящихся.
В процессе труда человек подвергается воздействию различных вредных производственных факторов. Они по степени действия на человека классифицируются на физические, химические, биологические, психофизиологические. Важным условием безопасности является применение надежных способов защиты с помощью средств механизации, автоматизации, дистанционного управления.
3.5.1. Инструктаж по технике безопасности
В соответствии с требованиями ГОСТ 12.0.004 обучение работающих безопасным приемам труда проводится на всех предприятиях и в организациях. Инструктаж является одним из видов обучения безопасным методам и приемам труда. Существуют следующие виды инструктажа: вводный, первичный на рабочем месте (состоящий из 2-х этапов), повторный, внеплановый, текущий.
3.5.1.1. Вводный инструктаж
Проводится со всеми. Инструктаж проводит инженер по охране труда и техники безопасности. О проведении инструктажа делают запись в журнале регистрации вводного инструктажа по охране труда.
3.5.1.2. Первичный инструктаж
Первичный инструктаж на рабочем месте состоит из двух этапов. Первый этап проводит старший инструктор по технике безопасности по соответствующим инструкциям. Инструктаж осуществляется с целью ознакомления инструктируемых с требованиями безопасности применительно к данному предприятию.
Второй этап инструктажа проводят начальники цехов в соответствии с типовой программой и инструкцией по безопасности труда для данной специальности или виду работ индивидуально с каждым работником.
Перед допуском к самостоятельной работе начальник цеха должен проверить знания инструктируемого по выполнению требований инструкций по охране труда и усвоению им безопасных приемов и методов работы.
3.5.1.3. Повторный инструктаж
Повторный инструктаж проводят начальники цехов с привлечением специалистов не реже одного раза в 3 месяца после первичного инструктажа по программе второго этапа первичного инструктажа с разбором случаев нарушений инструкций или трудовой дисциплины.
3.5.1.4. Внеплановый инструктаж
Внеплановый инструктаж проводят начальники цехов при:
изменении правил по охране труда;
изменении технологического процесса, замене или модернизации оборудования и других факторов, влияющих на безопасность труда;
нарушении работниками требований безопасности труда, которые могут привести или привели к травме, аварии, взрыву или пожару;
перерывах в работе более чем на 30 дней;
Внеплановый инструктаж проводят индивидуально или с группой работников одной профессии в объеме первичного инструктажа на рабочем месте. О проведении инструктажа делают записи в журнале регистрации на рабочем месте с обязательными подписями инструктируемого и инструктирующего, с указанием причины, вызвавшей его проведение.
3.5.1.5. Текущий инструктаж
Текущий инструктаж проводит непосредственный руководитель работ (мастер по обработке и т.п.) перед началом работы с повышенной опасностью, на которую оформляется наряд-допуск.
Целью проведения инструктажа является напоминание работнику или группе работников об основных и дополнительных требованиях мер безопасности при выполнении работы.
3.5.2. Основные требования техники безопасности к технологическому оборудованию по производству филе минтая
Создание безопасных условий труда в значительной степени зависит от конструкции машин и аппаратов. Основными направлениями по технике безопасности при конструировании технологического оборудования являются:
комплексная механизация и автоматизация производственных процессов с обеспечением дистанционного управления ведения технологического процесса;
внедрение автоматической защиты;
блокировка отдельных узлов и механизмов;
обеспечение безопасности ведения работ.
В целях безопасности оборудование следует располагать таким образом, чтобы оно исключало перекрещивающиеся пути движения работающих в процессе его обслуживания.
Оборудование, работающее с использованием воды должно иметь поддоны для стока воды в сточную систему.
Все тепловые аппараты (обжарочные печи, стерилизующие аппараты) изолируют. Температура наружной поверхности тепловой изоляции не должна превышать 40-45С. При работе печей следят за постоянным уровнем масла и воды, запрещается наклоняться к маслу.
Опасные зоны оборудования должны быть снабжены оградительными устройствами. Все электрооборудование заземлено. Рабочие площади, расположенные на высоте должны иметь переходные мостики, трапы снабжены ограждениями барьерного типа. В оборудовании вмонтированы предохранительные устройства, предупреждающие аварию и поломку