Изготовление оригинального художественного изделия
Чистовую вырубку обычно производят на гидравлических или механогидравлических прессах тройного действия.
Предполагаемые операции в производстве стенок ларца:
Раскрой листового материала.
Вырубка из материала заготовки необходимых размеров
Вырубка - операция с целью отделения заготовки от проката, разделения заготовки на части, проделывания пазов и канавок.
3 - Вырубка с просечкой орнамента
Просечка - одна из разделительных операций по пробиванию отверстий, узоров в листовой металлической заготовке.
Достоинства метода - высокая точность получаемых деталей, гладкая и перпендикулярная поверхность среза, высокая производительность оборудования, снижение массы при увеличении прочности и жесткости штампованных из листа деталей по сравнению с литыми.
Недостатки - для выполнения изделия требуется изготовить штампы сложной конструкции с большим количеством сменных матриц и вырубных пуансонов.
Плазменная резка на станке с ЧПУ "Гранат ППлКЦ-2.5".
Основой организации работы гибкого автоматизированного участка (ГАУ) тепловой резки являются сменно-суточные задания, которые содержат перечень номеров карт раскроя в технологической последовательности вырезки. Для реализации сменно-суточных заданий оператором УВК формируется библиотека управляющих программ на диске.
Листы металла с линии очистки поступают на модуль складирования ГАУ и укладываются в пачки, совокупность которых вместе с роботом перегружателем листов образует буферный склад. Технологический маршрут включает в себя следующие рабочие позиции: загрузки, резки, разгрузки.
Робот-перегружатель листов производит погрузку по одному листу из пачки на входную позицию транспортной системы.
Затем раскроечная рама с листом поступает к машине тепловой резки, которая с помощью специального датчика определяет наличие листа в районе машины, положение листа относительно направляющих рельс, автоматически изменяет управляющие программы, обеспечивает автоматический выход резака к углу и к точке начала реза.
Машина производит вырезку листовых деталей по управляющей программе, переданной из УВК в систему управления 2Р32Т, после чего возвращается в исходное положение. В процессе резки машины с помощью стабилизатора высоты СВР обеспечивается автоматическое поддержание постоянного расстояния от рабочего инструмента до поверхности листа.
При поступлении от УЧПУ сигнала об окончании выполнения управляющей программы и возврата машины в исходное положение УВК передает команду в контролер напольных средств на отправку раскроечной рамы с деталями на конечную позицию разгрузки, где включается вызов на обслуживание роботом-переключателем деталей.
После снятия всего раскроя деталей и отходов подается сигнал на отправку пустой рамы на входную позицию.
Достоинства метода - главное свойство ГАУ - это способность обеспечить непрерывный процесс вырезки листовых деталей неограниченного множества марко-типоразмеров на текущий и перспективный планы производства.
Недостатки - необходима высокая квалификация технологов, конструкторов, математиков-программистов, дорогостоящее оборудование.
2.1.2 Альтернативные способы изготовления ножек ларца
Для изготовления данной отливки невозможно использовать метод литья в песчано-глинистые формы, это связано с малым размером изделия и сложной конфигурацией а, следовательно, большим количеством разъемов (минимальное количество разъемов - 4). Объемная форма изделия отвергает использование вакуумно-пленочного метода. Изготовление кокилей и пресс форм очень дорого и рентабельно лишь при массовом производстве.
Рассмотрим возможные альтернативные методы изготовления данной отливки в различных формах, учитывая преимущества и недостатки того или иного метода, и выберем наиболее оптимальный метод наиболее экономичный с точки зрения обеспечения качества отливки в соответствии с требованиями технологического процесса.
Литье по выплавляемым моделям.
Универсальный способ получения художественных отливок любой массы, сложности и из различных сплавов.
Сущность литья по выплавляемым моделям заключается в использовании точной, неразъемной, разовой модели, на которую из жидких огнеупорных материалов изготавливают неразъемную керамическую оболочковую форму, из которой модель выплавляется. В образовавшиеся пустоты заливается расплав.
Обычно модели изготавливают в пресс формах, свободной заливкой или запрессовкой пастообразного или пластифицированного модельного состава.
Формирование оболочковой формы включает приготовление суспензии, смачивание ею модельных блоков, обсыпку блоков зернистым огнеупорным материалом и сушку блоков.
Керамическая суспензия позволяет точно воспроизвести контуры модели, а образование неразъемной литейной формы с малой шероховатостью поверхности способствует получению отливок с высокой точностью геометрических размеров и малой шероховатостью поверхности, что значительно снижает объем механической обработки отливок. Припуск на механическую обработку составляет 0,2-0,7 мм. Заливка расплавленного металла в горячие формы позволяет получать сложные по конфигурации отливки с толщиной стенки 1-3 мм и массой от нескольких граммов до нескольких десятков килограммов из жаропрочных трудно обрабатываемых сплавов.
Достоинство метода - по данному методу можно получить отливку, приближенную по размерам и массе к готовому изделию с малыми припусками на механическую обработку или, как в моем случае с низким классом точности, без них.
Недостатки - использование метода литья по выплавляемым моделям сопряжено с большой трудоемкостью производства, применением дорогостоящих материалов.
Литье в гипсовые формы.
Этим способом можно изготавливать любые художественные изделия из цветных сплавов и драгоценных металлов. Отливки из алюминия, меди изготавливают в гипсовых формах, нагреваемых до 8000С.
Формы делаются на основе гипса, как связующего, с огнеупорными наполнителями: асбест, кристобалит, кварцевый песок, динос, шамот.
Сухую гипсовую массу добавляют в воду: на 1 кг сухой массы дают 360 - 400 мл воды.
После подготовки модельной оснастки приступают к изготовлению форм. Модель первоначально окрашивают гипсовой смесью при помощи мягкой кисточки, тщательно заполняя все неровности формы. При изготовлении опок с выплавляемыми моделями (как в нашем случае) смесь заливают по краям опоки, так как интенсивном гипсовом потоке модели могут отломиться от литника.
Опоку с залитой смесью помещают на вибростол на 3 - 4 минуты.
После окончания формовки и отверждении гипсовой массы постоянные модели извлекаются из формы.
Формы выдерживаются от 1 до 3 часов в зависимости от их величины. Из форм по выплавляемым моделям модельный состав выплавляется в электрошкафах при температуре 1500С. При выплавлении таким методом значительная часть модельного состава впитывается в форму, что ухудшает качество отливки. При использовании высококачественных высокопрочных гипсов возможно удаление модели в горячей воде, при этом пропитка формы резко уменьшается.
Режим термообработки затвердевших форм зависит от состава смеси, габаритов формы, вида заливаемого сплава, способа удаления модели из формы и конструкции литниковой системы.
Оптимальным является нагрев со скоростью 250 - 3000 в час. Гипсовые формы для выплавляемых моделей следует нагревать медленно, так как они кроме влаги содержат впитавшийся модельный состав, что приводит к его горению, в результате чего образуется большое давление и форма может разрушиться.
Прокаливание форм для заливки алюминиевых сплавов рекомендуется при температуре 500 - 6000С. Время прокаливания зависит от размера формы и составляет от 3 (в нашем случае для мелкого изделия) до20 часов.
После прокаливания формы охлаждают до температуры заливки. Для алюминия это 150 - 2500С. Температура также зависит от толщины отливки. Охлаждение форм после прокаливания рекомендуется проводить со скоростью 2000С в час.
Заливка или свободная или при сложном рельефе принудительное заполнение под давлением или центробежным способом. При заливке под давлением торцевая поверхность гипсовой формы, где устанавливается литниковая чаша, должна быть ровной, для этого торец формы тщательно выравнивают, следя, чтобы внутрь не попал гипсовый порошок.
После затвердевания форму помещают в воду. Размокший гипс легко удаляется, отливку очищают и обрабатывают полировкой или на пескоструйной машине.
Достоинство метода - метод литья в гипсовые формы позволяет получить отливки с чистой поверхностью, точными размерами и хорошим отпечатком рельефа.
Недостатки - при изготовлении формы по постоянной модели, так как моя отливка имеет сложную конфигурацию необходимо делать большое количество разъемов, что увеличивает финишные операции на зачистку швов; при изготовлении формы по выплавляемым моделям увеличивается газификация, чистота поверхности отливки ниже, чем при литье по выплавляемым моделям.
Литье по газифицируемым моделям
Для изготовление газифицируемых моделей применяют специальный пенополистерол. Изготовленную газифицируемую модель с литниковой системой окрашивают, формуют сухим песком или жидкоподвижной смесью и заливают металлом. Под действием высоких температур модель газифицируется, и ее место занимает металл.
Для художественного литья используется пенополистерол ПСБ-1Д. К пенополистеролу предъявляются следующие требования:
при минимальной плотности он должен обладать достаточной прочностью, чтобы не нарушать конфигурацию при формовке;
модели должны иметь чистую и гладкую поверхность;
противопригарные краски должны хорошо смачивать модель и при высыхании сохранять сцепление;
температура газификации должна быть ниже температуры заливаемого металла;
скорость газификации должна быть достаточной для того, чтобы расплавленный металл мог заполнить полость формы до кристаллизации;
при взаимодействии с жидким металлом пенополистерол должен разлагаться с выделением минимального объема газообразных веществ;
зольность пенополистерола должна быть минимальной.
Для приготовления форм в качестве наполнителя можно использовать сухой огнеупорный материал без связующего, однако применение такого материала требует полного выполнения параметров заливки, то есть температуры металла, степени уплотнения наполнителя и скорости подъема металла в форме. При несоблюдении этих условий возможно обрушение наполнителя, что приводит к браку. Для получения качественных оливок при литье этим способом обычно используют песчано-цементные и жидкостекольные самотвердеющие смеси.
Преимуществами этого способа являются: отсутствие линии разъема у модели, выполнение отливок любой сложности, исключается операция извлечения модели и отделки форм, не нужно делать формовочные уклоны, отсутствуют отдельно изготовляемые стержни, при формовке можно применять сыпучий материал без связующих, следовательно, отпадает процесс приготовления формовочных смесей.
Недостатки - при сгорании пенополистерола выделяется большое количество газа, что приводит к образованию газовых раковин, а также к загрязнению окружающей среды, вредит здоровью рабочих, требует оборудования специальной системы вентиляции.
2.2 Обоснование выбора принятой технологии
На основании анализа трех вариантов изготовления ножек ларца я считаю наиболее экономичным с точки зрения обеспечения качества отливки метод литья по выплавляемым моделям в оболочковые формы.
Для изготовления стенок изделия я считаю рациональным использовать технологию плазменной резки на станках с ЧПУ. При изначально более высоких, чем при методе листовой штамповки капиталовложениях, метод плазменной резки на станках с ЧПУ дает более быструю окупаемость. Выходными параметрами расчета годового экономического эффекта являются следующие: сокращение численности основных рабочих; уменьшение трудоемкости изготовления листовых деталей; уменьшение производственных площадей; окупаемость средств; повышение производительности труда, улучшение качества изготовления плоских деталей за счет инвариантности производственного процесса от человека; решения социальных вопросов, в частности, освобождение человека от вредных условий труда в процессе вырезки деталей
2.3 Выбор материала для изготовления изделия
Фонарь в форме ларца состоит из 15 частей. Это 4 боковые стенки (1 - 3), дно (6), 4 стенки крышки (4,5), 4 ножки (7), ключ (7) и кольцо (10).
Конструкция изделия представлена на сборочном чертеже.
Материал, стиль и назначение изделия предполагают использование недорогого сплава белого цвета.
Материал стенок, дна и ключа - листовой алюминий марки АД. М1.5х600х2000 ГОСТ 21631 - 76.
Для плазменной резки применяют алюминиевые деформируемые отожженные листовые материалы.
Таблица 1. Химический состав алюминиевых деформируемых отожженных листовых материалов по ГОСТ 21631 - 76 (ост. Al).
| Марка | Si | Fe | Cu | Mg | Mn | Cr | Ti | Zn | r, кг/м3 |
| АД | 1 | 0.05 | 0.05 | - | - | 0.05 | 0.10 | 2.71 | |
| АДОО | 0.20 | 0.25 | 0.03 | 0.03 | 0.03 | - | 0.03 | 0.07 | 2.7 |
| АМг2 | 0.40 | 0.30 | 0.15 |
0.10- 0.50 |
0.10 | 0.05 | 0.15 | 0.15 | 2.69 |
Таблица 2. Размеры листов при толщине 1.5мм в зависимости от марки сплава (мм.).
| Марка сплава | ширина | длина |
| АД |
600, 800 900, 1000 |
2000 |
| АДОО | ||
| АМг2 | 1000, 1200,1400, 1500 |
От 2000 до 7000 |
Технологические требования для алюминиевых листовых материалов применяемых для плазменной резки на станках с ЧПУ.
1). Листы из алюминия марок АД, АДОО, АМг2 изготовленные по ГОСТ 4784-74.
2). Для плакировок листов в зависимости от марки сплава применяют алюминий химическим составом:
Таблица 3. Химический состав сплава для плакировки листов из сплава АД.
| Марка |
Al не менее |
Si | Fe | Cu | Mg | Mn | Ti | Zn |
| АД | 99.3 | 0.3 | 0.3 | 0.02 | 0.02 | 0.05 | 0.15 | 0.1 |
3). Толщина плакирующего слоя на каждой стороне листа от фактической толщины листа в % при плакировке: при толщине от 0.5 до 1.9мм - не более 1.5%.
4). Механические свойства должны соответствовать требованиям:
временное сопротивление sв - 60МПа,
относительное удлинение при l=11.3√F d% - 30.
5). Листы должны быть обрезаны по торцам под прямым углом. Косина реза не должна выводить листы за предельные отклонения по ширине и длине (+8 и +25). На кромках обрезанных листов не допускаются заусенцы и расслоения, надрывы и трещины.
6). Поверхность листов должна быть глянцевая или матовая без трещин, рванин, расслоений, пузырей, пережога, налета селитры, пятен карозионного происхождения, диффузионных пятен, шлаковых включений.
7). На лицевой стороне не допускаются светлые и темные полосы, параметры шероховатости не должны быть более Rа=1.25мкм на базовой длине 0.8мм по ГОСТ 2789-73.
Материал ножек ларца.
Ножки служат опорой для подвесного сундучка - светильника, придавая ему многофункциональность (возможность использования как подвесного, так и напольного варианта фонаря), но сам светильник изготовлен из алюминия и имеет очень малый вес, так что нет особых требований к прочностным свойствам сплава.
Материал, стиль и назначение изделия предполагают использование недорогого сплава белого цвета.
Для ножек используем литейный алюминиевый сплав. К литейным сплавам предъявляются высокие требования. Они должны обладать высокой жидкотекучестью, сравнительно небольшой усадкой, малой склонностью к образованию горячих трещин и пористости в сочетании с хорошими механическими и технологическими свойствами.
Температура плавления алюминиевого сплава 5500С. Температура заливки = 650 - 7200С
Принимаем для данной отливки алюминиевый сплав первой группы АК12 (АЛ2).
Выбор сплава обусловлен его литейными и механическими свойствами.
Алюминиевые сплавы делятся на 5 групп:
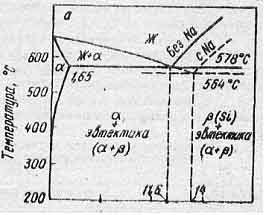
1). на основе Al - Si (силумины)
2). Al - Si - Cu
3). Al - Cu
4). Al - Mg
5). Al - Ti, Ni, Zn.
К первой группе относятся такие сплавы, как АЛ2, АЛ9, АЛ34. Эти сплавы
Рис.2. Диаграмма состояния Al-Si. широко распространены в связи с высокой жидкотекучестью, малой склонностью к образованию трещин. Сплавы этой группы имеют повышенную карозионную стойкость, высокую плотность. Из-за роста зерен с повышением содержания кремния перед заливкой сплав необходимо модифицировать солями NaCl, NaF.
Cплавы второй группы АЛ3, АЛ5, АК7Н2, АЛ32. Из этих сплавов изготавливают отливки с повышенной твердостью, прочностью, стабильными размерами и точной геометрической формы. После легирования сплавов этой группы компонентами, содержащими от 4 до 8% Si и от 1 до 8%Cu, они обладают более высокими жаропрочными свойствами, малой линейной усадкой, но более склонны к образованию усадочной пористости и трещинообразованию при затрудненной усадке.
Сплавы третьей группы АЛ7, АЛ19, АЛ33 обладают высокими механическими свойствами, но склонны к образованию усадочных трещин, обладают низкой жидкотекучестью.
Сплавы четвертой группы АЛ8, АЛ13, АЛ23, АЛ27 имеют малую плотность, высокую карозионную стойкость и прочность. Их применяют для отливок работающих при вибрации. Литейные свойства этих сплавов низкие, повышенная склонность к окислению, образованию усадочных трещин, пониженной жидкотекучестью.
Сплавы пятой группы АЛ1, АЛ11, АЛ21, АЛ25. АЛ30 применяют для изготовления отливок, работающих при повышенных температурах и давлении. Эти сплавы имеют склонность к образованию горячих трещин.
Для художественных отливок обычно применяют сплавы 1 и 2 групп. Выбираем сплав первой группы - АК12 (АЛ2).
Таблица 4. Состав АК12 по ГОСТ 2685 - 75.
| марка | осн. компоненты | примеси, % не более | ||||||
| Si | Al | Mg | Mn | Cu | Zn | Fe | S примесей | |
| АК12 | 10 - 13 | ост. | 0.1 | 0.5 | 0.6 | 0.3 | 1 | 2.5 |
2.3.1 Физико-механические свойства материала изделия
Технологические свойства АК12 (АЛ2), по ГОСТ 2685 - 75.
Предел прочности σв - 14 - 16 кг/см2
Относительное удлинение δ - 2-4%
НВ - 50 кгс/мм2
Температура плавления 5770С.
Температурный интервал кристаллизации 5770С.
Температура литья 6680 - 7200С.
Линейная усадка 0.9%.
Жидкотекучесть при 7000С - 420мм.
Склонность к газификации высокая.
Коррозионная стойкость - хорошая
Рабочая температура не более 2000С
2.3.2 Технология плавки
Перед плавкой печь или тигель тщательно очищают от остатков шлаков и металла от предыдущих сплавов. Тигли изложницы и плавильный инструмент (мешалки, шкребки) очищают от окалины, следов расплава и окрашивают защитной краской. Ковши подогреваются до 500 - 7000С.
Загрузка шихты производится в нагретую до 700 - 7500 печь. Тигель греют до красного каления. В печь или тигель загружают подогретый черновой силумин - первичный или вторичный, пироплавкие лигатуры и отходы собственного производства.
Магний вводят при температуре 720 - 7300С при помощи окрашенного колокольчика. Температура сплава не должна превышать 7500.
Алюминиевые сплавы легко окисляются при расплавлении, насыщаются водородом и другими не металлическими включениями. При комнатной температуре алюминий покрывается тонкой 0.01 микрометров плотной пленкой окиси алюминия. При повышенной температуре, особенно выше температуры плавления алюминия (660.50С) толщина этой пленки возрастает. Плотность Al2O3 - 3.5г/см3, что выше плотности самого алюминия (2.71г/см3), а температура плавления 20500С.
Al2O3 адсорбирует пары воды. Влага разрыхляет структуру окисной пленки и облегчает проникновение газов в металл. Кроме того, прочность пленки снижается, она разрывается, и ее частички опускаются вглубь. При неумелом перемешивании частички окиси алюминия распределяются по массе металла, вызывая ухудшение жидкотекучести и резкое снижение механических свойств.
Для получения высококачественных сплавов плавку ведут под флюсом, применяют рафинирование и модифицирование.
Покровные флюсы должны обладать меньшим удельным весом, чем металл, минимальной гигроскопичностью, легко отделяться от основного металла. Для сплавов алюминия применяются флюсы в виде смесей хлористых и фтористых солей. В зависимости от вида сплавов применяют три вида флюсов:
Таблица 5. Состав флюсов для плавки алюминия.
| NaF% | NaCl% | KCl | Na3AlF6% | |
| 1 | 60 | 25 | - | 15 |
| 2 | 40 | 45 | - | 15 |
| 3 | 30 | 50 | 10 | 10 |
Эти флюсы выпускают в виде таблеток. Принимаем для АЛ2 первый флюс.
Рафинируют, дегазируют и модифицируют сплавы следующим порядком: на поверхность расплавленного сплава высыпают предварительно нагретый до 250 - 3000С флюс.
Через 3 - 4 минуты образовавшуюся корку рубят и замешивают в течение 2 - 3 минут. Снимают этот флюс, замеряют температуру и заливают в формы.
Для повышения качества металла можно провести дегазацию - процесс удаления газа из расплава. Этот процесс производится несколькими методами:
Выстаивание жидкого металла в атмосфере сухого азота.
Путем пропускания через расплав активных и инертных газов (гелий, азот).
Обработка расплава титановой стружкой.
Рассчет литниково-питающей системы.
Для литниково-питающих систем I типа применяют способ расчета по модулям охлаждения (приведенным толщинам).
Исходными данными для расчета является модуль охлаждения массивного узла отливки и ее масса.
Модуль охлаждения сечения питателя (отношение площади сечения питателя к его периметру) определяют по формуле:
δn=24√δ30·G3√ln/δcт,
где δ0-модуль охлаждения отливки или ее массивного узла (δ0=d/6=24/6=4); G - масса отливки, г (100г); ln - длина питателя, мм; δcт - модуль охлаждения сечения стояка (отношение площади сечения стояка к его периметру);
δcт=24√δ30G3√ln/δn
Диаметр стояка dст находим, пользуясь известными G, δ0, ln по таблице.
При весе отливки 100г, δ0=4, dст=30мм; δn (при ln=4мм) =3.75
Значение ln выбираем из условий сборки блоков моделей и отрезки отливок.
Найдем площадь поперечного сечения питателя из формулы для расчета модуля охлаждения:
Т.к. питатель имеет прямоугольную форму
δ0=а·b·c/2 (a·c+a·b+b·c),
где δ0= δn=3.75, b - длинна питателя = 4мм, с - ширина питателя = 3мм,
тогда высота питателя, а = 2мм.
Площадь питателя поперечного сечения питателя = a·c =2·3 = 0.6см2
Диаметр воронки=2.8 от диаметра стоякаDв=dст·2.5=30·2.5=75мм
Высота воронки равна диаметру: hв=Dв=75мм
Баланс металла.
Масса отливок определяется по массе одной отливки и количеству отливок в форме: mотл=4·100=400гр. Масса литников и прибылей определяется расчетом объема литниковой системы по размерам и плотности сплава.
mлс= Vлс·ρал2 (ρал2= 2.7г/см3)
Vлс= Vп+Vст+Vв
Vп=Sп·lп= 6·4= 0.24см3·4шт=0.96см3
Vст=π·r2·h= π·1.52·6.5= 45.9225см3
Vв=1/3·π·h· (r2+ r12+ r·r1) =1/3·π·7.5· (1.52+3.752+1.5·3.75) == 172.209375см3
Vлс= 0.96+45.9225+172.209375=219.091875см3
mлс= 219.091875·2.7=591.548≈592г
Масса брака рассчитывается по принятому проценту брака от массы годных отливок, которая принимается в зависимости от сложности отливки и толщины ее стенок в пределах 3-5%. Принимаем процент брака - 3%: mб =400·3/100= 12г
Скрап и сливы принимаем - 2%: mСС=1004·2/100= 20,08г
Угар и безвозвратные потери в зависимости от рода сплава и типа плавильного агрегата 3-6%. Для сплава АК12 (АЛ2) и плавки в печах сопротивления принимаем - 5%: mу=1004·5/100= 50.2г
Таблица 6. Баланс металла на одну форму.
| составляющие | масса, кг | % |
| Годные отливки | xЧm=4 0.1=0.4 | 37 |
| Брак | 0.012 | 3 |
| Литники и прибыли | 0.592 | 55 |
| Залито | 1.004 | 93.5 |
| Скрап и сливы | 0.0201 | 2 |
| Угар и безвозвратные потери | 0.0502 | 5 |
| Всего | 1.0743 | 100 |
Расчет шихтыдля плавки сплава методом подбора.
Важнейшие свойства сплава зависят от химического состава, необходимый состав можно получить путем подбора компонентов шихты с известным содержанием контролируемых элементов.
Для расчета шихты необходимо знать химический состав всех исходных шихтовых материалов и приготавливаемого сплава. Кроме того, необходимо учесть угар элементов, зависящий от типа плавильного агрегата.
Методом подбора, задаются массами компонентов шихты так, чтобы их сумма была равна 100%. Далее рассчитывают, какую долю каждого элемента химического состава вносит каждая составляющая шихты.
В числе исходных шихтовых материалов в обязательном порядке используется весь возврат производства, полученный при составлении баланса металла на одну форму (сумма брака, литников и прибылей, скрапа и сливов, выраженная в процентах). Остальные компоненты шихты выбираются и рассчитываются исходя из обеспечения заданного в технических условиях на изделие химического состава, с учетом угара элементов в зависимости от принятого плавильного агрегата. Этими компонентами являются свежие сплавы в чушках, ферросплавы и корректировки по отдельным элементам химического состава.
Примем следующие шихтовые материалы:
возврат производства, алюминий в чушках АК11М2 (Si - 10-12%, Cu - 1.5 - 3.5%, ост. Al, примеси - 3%).
Угар элементов: 1%кремния, 1%меди и 2%алюминия.
АК12 (АЛ2), состав по ГОСТ 2685 - 63:
Таблица 7. Расчет шихты для плавки сплава АК12 (АЛ2)
|
Компо- ненты шихто- вых ма- териа- лов |
Марка мате- риала |
ГОСТ |
Содер- жание мате- риала в ших- те, % |
Содержание основных элементов, % | |||||
| Al | Si | Cu | |||||||
|
в комп. |
в ших. |
в комп |
в ших |
в комп |
в ших |
||||
|
Возврат произв. - |
60 | 86 | 51.6 | 12 | 7.2 | 0.6 | 0.036 | ||
|
Алюминий в чушках |
АК11М2 | 2685-63: | 40 | 86 | 34.4 | 12 | 4.8 | 1.5 | 0.6 |
| ИТОГО | 100 | 86 | 12 | 2.1 | 0.636 | ||||
| Угар | 2 | 1.72 | 1 | 0.12 | 1 | 0.00636 | |||
| 84.28 | 11.88 | 0.62 | |||||||
|
Хим. со- став по ТУ |
84-86 | 10-13 | 0.6 | ||||||
Формовка. Заливка форм.
Оболочки формуют в целях предотвращения трещинообразования и разрушения в результате заливки. Наиболее распространена засыпка оболочки сухим наполнителем и прокалка или предварительно нагретым наполнителем перед заливкой. Огнеупорным наполнителем служит обычный кварцевый песок, но необходимо учитывать, что при нагреве кварцевый песок растрескивается, создавая дополнительное давление на оболочку, следовательно, лучше наполнять уже нагретым песком или шамотом, не подвергающимся растрескиванию.
Последовательность формовки:
В контейнер на дно насыпается наполнитель
Устанавливается модельный блок, причем верхний уровень должен быть равен уровню контейнера.
Верх литника накрываем колпачком.
Наполняем.
Уплотняем на встряхивающей машине с амплитудой колебания 0.5-0.6 1000 ударов в минуту.
При использовании в качестве наполнителя кварцевого песка сначала нужно проводить медленный нагрев 200С в мин. до 7000С, а после 500Смин. до 800 - 9000С. Выдержка около часа.
После этого оболочка подается под заливку.
При этом для различных сплавов различна температура подачи под заливку: сталь и чугун 800 - 9000, для никелевых сплавов 900 - 1000, медных - 600 - 700, алюминиевых, как в нашем случае 200 - 2500С.
2.4 Технологический процесс изготовления изделия
2.4.1 Изготовление моделей
Материал модели.
В производстве художественных отливок в основном используются воскообразные составы с tпл< 1000С (» 850), что позволяет удалять массу из формы не только горячим воздухом, но также горячей водой или паром. Эти воскообразные составы используют, как в расплавленном, так и в пластифицированном, пастообразном состоянии. При пластификации замешивается 12 - 16% воздуха, при нагревании воздух расширяется, компенсируя усадку.
Главными составляющими являются: парафин, стеарин, натуральный и синтетический церезин, буроугольный или горный воск, сложные эфиры высших кислот и редко натуральный воск.
Добавки, улучшающие прочность и теплостойкость: кубовые остатки термического крекинга парафина, касторовое масло, этилцелюлоза, полиэтилен….
В расплавленном состоянии модельные составы должны обладать хорошей жидкотекучестью (для четкого отпечатка) tпл. не должна быть выше 800С, а температура размягчения не выше 35 - 450С.
Усадка состава при охлаждении должна быть стабильной и минимальной.
Модельный состав не должен прилипать к полости пресс-формы и не вступать в химическое взаимодействие с материалом пресс-формы.
После заполнения и затвердевания пресс-формы модельный состав должен быть прочным и твердым.
Модельный состав должен обеспечивать соединение частей модели и сборку спайкой и склеиванием, хорошо смачиваться суспензией, не растворяясь и не вступая с ней в химическое взаимодействие.
Плотность модельного состава должна быть минимальной <1.
Свойства не должны изменяться при повторном использовании
Модельный состав должен быть безвредным для рабочих и окружающей среды, не содержать дефицитных составляющих. Технология его изготовления и из него модели должна быть простой.
Таблица 8. Модельные составы и их технические характеристики.
| Обозначение | Т0С |
sизг М/Па |
Зольность% не более |
свободн. лин. усадка % | |||
| Каплепад. | Теплоуст | Расплав | Пастоообр. | ||||
| П25Б35Тэ5 | 77 - 65 | 40 | 4.8 | 0.15 | 0.3 - 1.5 | 0.8 - 0.9 | |
| П70Б15Т15 | 74 - 79 | 32 | 3.5 | 0.15 | 1.2 - 1.3 | 0.7 - 0.8 | |
| П59Б25Псм15 | 75 - 85 | 33 | 3.0 | 0.15 | 1.1 - 1.5 | 0.7 - 1.0 | |
| П40Ц45Б10Пэв5 | 75 - 85 | 35 | 5 | 0.15 | 1.1 - 1.3 | 0.7 - 0.8 | |
| П60Ц22Б10Пэв8 | 78 - 90 | 33 | 4.5 | 0.1 | 1.3 - 1.5 | 0.7 - 0.8 | |
| П70Цс13Б12Ко5 | 70 - 82 | 31 | 3 | 0.02 | 1.2 - 1.4 | 0.6 - 0.8 | |
| П67Ц25Пэв8 | 75 - 80 | 40 | 5 | 0.02 | 1.2 - 1.5 | 0.9 - 1.1 | |
| П50С50 | 47.5 - 53 | 30 | 2.4 | 0.03-0.01 | 1.3 - 1.5 | 0.8 - 1.1 | |
| Р3 | 77 - 84 | 39 | 3.1-4 | 0.12 | 1.04 | ||
П - парафин, Б - буроугольный воск, Т - торфяной воск, Тэ - трителоамин, Псм - пластичный смазочный материал, Ц - церезин, Пэв - полиэтиловый воск, Цэс - синтетический церезин, Ко - кубовые остатки термического крекинга парафина, С - стеарин.
Используем модельный составР3:
Парафин 50-60%, синтетический церезин 20-24%, кубовые остатки термического крекинга парафина 4-6%, буроугольный воск 10-14.
Легкоплавкие модельные составы приготавливают расплавлением составляющих в водных или масляных банях с электроподогревом. Исходные материалы перед загрузкой измельчают до размеров 30 - 50 мм.
Материалы загружаются в порядке возрастания температуры растворимости.
Расплавленный модельный состав перемешивают и фильтруют через металлическую сетку с размером ячейки 0.2. Пастообразный на мешалке со скоростью 2800 оборотов в минуту.
Материал пресс-формы и технология ее изготовления.
Гипс в природе существует в виде двугидрата CaSO4Ч2H2O (гипсовый камень). В нем содержится около 21% воды. При нагреве происходит его обезвоживание, образование полугидрата, содержащего 6.6% H2O - CaSO4Ч0.5H2O. Теоретически реакция разложения двугидрата происходит при t=1070С: CaSO4Ч2H2O ® CaSO4Ч0.5H2O + 5 H2O
При этом в зависимости от способа нагрева образуется aполугидрат - высокопрочный гипс или b - строительный.
При дальнейшем нагреве от 107 до 3000С происходит дальнейшее обезвоживание, образуется ангидрид CaSO4.
При 300 - 4000 происходит полное удаление воды с образование нерастворимого и растворимого ангидрида.
При 400 - 4500 гипс переходит в модификацию гидрида, который практически не реагирует с водой.
Для изготовления пресс - форм для художественных изделий рекомендуется использовать гипс марки Г - 16-25БIII (высокопрочный гипс с нормальным сроком твердения, тонкого помола),
Смешивание жидких и твердых фаз лучше всего производить в миксере с частотой вращения 200 - 400 оборотов в минуту в течении 3 - 4 минут, так как при ручном смешивании замешивается кислород.
Сухую гипсовую массу добавляют в воду: на 1 кг сухой массы дают 360 - 400 мл воды.
Добавки кремний кислого натра и борной кислоты способствуют удалению кислорода из массы, а добавка фосфорной кислоты повышает ее жидкотекучесть.
Если по каким либо причинам надо увеличить время загустевания к массе добавляют столярный клей 1 - 2% от массы воды, буру 0.25 -