Изготовление оригинального художественного изделия
Для особой прочности гипс замешивается на жидкости, состоящей из 4 объемов воды и 1 объема насыщенного раствора буры.
Изготовление гипсовых пресс-форм.
1). Так как эталон имел неразъемную форму, необходимо было изготовить фальшивые части формы. Для этой цели был использован скульптурный пластилин.
2). Установка обечаек.
3). Подготовки модельной оснастки (смазываем эталон, подмодельную плиту и обечайки разделительным составом, это может быть раствор ПАВ, силикон и т.д.).
4). Эталон окрашивают гипсовой смесью при помощи мягкой кисточки, тщательно заполняя все неровности формы, заливают смесь.
5). Опоку с залитой смесью помещают на вибростол на 3 - 4 минуты. Выделение пузырей похоже на кипение, что может привести к переливанию через край.
6). После окончания формовки и отверждения гипсовой массы эталон извлекают из формы, часть тщательно осматривается, ремонтируется, если необходимо прорезаются замки, после чего эталон вкладывается на место.
Аналогично изготавливаются еще 2 составные части пресс-формы.
Если предполагается изготовление большого количества моделей, то пресс-форму замачивают в холодной воде.
Для придания форме повышенной прочности и долговечности ее пропитывают 30-60 мин. в разогретой олифе, протирают, просушивают на воздухе, покрывают спиртовым лаком или нитролаком.
2.4.2 Формообразование
Конструкция пресс-формы, количество гнезд в пресс-форме, метод заполнения пресс-формы модельным составом.
Пресс-форма для изготовления выплавляемых моделей состоит из трех составных частей. Конструкция пресс-формы обеспечивает извлечение объемной модели, рассчитана на одну модель - одногнездовая пресс-форма.
Обычно модели изготавливают в пресс формах, свободной заливкой или запрессовкой пастообразного или пластифицированного модельного состава.
Свободная заливка проста, можно использовать пресс формы из любых материалов, как твердых, так и пластичных. Однако при использовании этого метода необходимо предусматривать свободный выход воздуха из пресс-формы. Жидкие модельные составы хуже смачиваются суспензией.
Предпочтительнее использовать пластифицированные модельные составы. Хорошо извлекаются, не дают трещин. Но нельзя запрессовывать в пластичные пресс-формы. Запрессовка производится или ручными шприцами или механизированными инжекционными установками.
Достаточно широкое поперечное сечение изделия позволяет заполнить пресс-форму модельным составом методом свободной заливки.
Конструкция модельного блока и формы, состав и нанесение огнеупорной обмазки, режим сушки блоков.
Модельный блок состоит из стояка, воронки, 4 питателей и 4 моделей ножки. Модели изделия крепятся посредством питателей к стояку радиально на одном уровне. Конструкция формы соответствует конструкции модельного блока.
Формирование оболочковой формы включает приготовление суспензии, смачивание ею модельных блоков, обсыпку блоков зернистым огнеупорным материалом и сушку блоков.
Керамическую суспензию приготовляют тщательным перемешиванием огнеупорных материалов (пылевидного кварца, электрокорунда, шамотного порошка и др.) со связующим - гидролизованным раствором этил силиката, жидким стеклом, кремнезолем, металофосфатами.
Формы по выплавляемым моделям изготовляют погружением модельного блока в керамическую суспензию, налитую в емкость с последующей обсыпкой кварцевым песком в специальной установке. Затем модельные блоки сушат 2-2,5 ч на воздухе или 20-40 мин в среде аммиака. На модельный блок наносят от 3 до 12 слоев огнеупорного покрытия с последующей сушкой каждого слоя.
Для художественных изделий: связующее: гидролизированный этилсиликат ЭТС-32 и ЭТС-40; огнеупорный материал: пылевидный кварц.
В маркировке этилсиликата 32 и 40 - %SiO2. Для хорошей связующей способности надо SiO2< 12-16%Ю промышленный силикат подвергают гидролизу (разбавляют) т.к. он в Н2О не растворим, вводят растворители: спирт или ацетон. Для ускорения вода подкисляется (HCl)
(C2H5O) 4SiO2 + 2H2O = SiO2 + 4C2H5OH
12-14% этилсиликат; 16-18% ацетона; 6-8% изопропилового спирта; 0,3-0,5% соляной кислоты, 55-60% пылевидного кварца. Вода вводится до сметанообразного состояния.
На рисунке 3 показана последовательность операций формирования оболочковой формы.
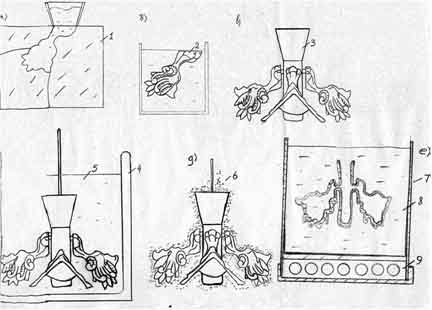
Рис.3. Последовательность операций процесса формирования оболочковой формы:
а) модельный состав запрессовывают в пресс-формы (1);
б) модель (2) вынимают после затвердевания и выталкивают в ванну с холодной водой;
в) модели собирают в модельные блоки (3);
г) погружение модельного блока в керамическую суспензию (5), налитую в емкость (4);
д) обсыпка кварцевым песком (6); сушка и обсыпка 4 - 6 слоев;
е) выплавление в баке (7) с водой (8) нагревательным элементом (9);
Выплавление модельных составов из модельных оболочек.
При выплавлении модели следует максимально удалить модельный состав, сохраняя при этом целостность оболочки. Разрушение более вероятно при медленном нагреве, так как модельный состав расширяется сильнее и быстрее Ю Важнейшее требование - быстрая передача тепла к поверхности модели при этом сразу расплавляется поверхность модели, а внутренняя часть остается холодной.
Наиболее часто применяется расплавление в воде, расплавленном модельном составе, горячим воздухом и перегретым паром.
Перед началом выплавления очищают торец литниковой системы от остатков оболочки.
Таблица 9. Способы удаления модельных составов
| Теплоноситель | Режим удаления | Вероятность образования трещин | |
| Т0С | Время, мин. | ||
| 1. Вода | 90-1000С | 10 - 30 | средняя |
| 2. Модельный состав | 120-1350С | 8 - 15 | незначительная |
| 3. Горячий воздух | 150-3000С | 30 - 60 | высокая |
| 4. Перегретый воздух | 135-1650С | 7 - 10 | незначительная |
При удалении модели из форм выплавлением в горячей воде. Для этого их погружают на несколько минут в бак, наполненный водой, которая нагревается до температуры 80-90°С. При выдержке модельный состав расплавляется, всплывает на поверхность ванны. После выплавления модельного состава блоки осматривают, исправляют дефекты (жидкостекольным составом с пылевидным наполнителем). Модельный состав идет на повторное использование.
Прокаливание оболочковых форм.
Форму прокаливают не менее 2 ч при температуре 900-950°С. При прокалке частички связующего спекаются с частичками огнеупорного материала, испаряется влага, выгорают остатки модельного состава. Полностью прокаленная оболочка должна иметь светлый излом. Недостаточно прокаленная имеет черный излом, высокую газотворность и низкую газопроницаемость.
2.4.3 Механическая обработка
После охлаждения отливки форма разрушается. Отливки на обрезных прессах или другими способами отделяются от литников и для окончательной очистки направляются на механическую чистку. Отливки, изготовленные литьем по выплавляемым моделям, не нуждаются в механической обработке, так как имеют уже достаточную чистоту поверхности.
Места отделения литников обдирают абразивом зернистости 25-16 и шлифуют абразивом 10-8. Для получения гладкой поверхности на последнем переходе применяют пасту.
2.5 Сборка частей изделия
Сборка стенок ларца осуществляется клепкой.
Клепка - получение неразъемных (подвижных или неподвижных) соединений деталей металлических изделий при помощи заклепок (цилиндрических стержней с головками).
Виды клепки: ударная (ручная); прессовая (машинная).
Инструменты: натяжка (для сжатия склепываемых деталей); отжимка (для оформления замыкающей головки); клепальный молоток, поддержки.
Технологический процесс: при склепывании пластин их сжимают, просверливают сквозное отверстие, вкладывают в него заклепку и прижимают тяжелым молотком. Затем выходящий конец заклепки расплющивают молотком и формуют головку.
Ножки приклеиваются к основанию ларца. Внутрь крыши и основания вклеиваются стекла.
Основные преимущества и недостатки склеивания.
Склеивание - один из широко применяемых способов получения неразъемных соединений.
Клеевые соединения имеют ряд преимуществ по сравнению с заклепочными, сварными, болтовыми и т.п. Это, в первую очередь, возможность соединять самые разнородные материалы. В ряде случаев это этот единственный практический метод соединения не металлических соединений между собой и с металлами. В клеевых соединениях более равномерно распределены напряжения, исключены отверстия под болты и заклепки, ослабляющие скрепляемые элементы.
Важным достоинством соединений на основе синтетических клеев является атмосферостойкость, способность противостоять коррозии и гниению. В ряде случаев клеевые соединения обеспечивают герметичность конструкции.
Основной недостаток большинства клеев заключается в их низкой теплостойкости. Разработан ряд клеев на основе органических, элементорганических и неорганических полимеров, которые могут работать при температуре выше 1000 0С, но большинство из них не дает достаточно эластичной клеевой пленки, что пока ограничивает возможность их применения.
Недостатком клеевых соединений является также их относительно невысокая прочность при неравномерном отрыве и необходимость во многих случаях производить нагревание при склеивании.
Общие принципы выбора и применения клеящего материала.
Прежде всего, необходимо иметь четкое представление о свойствах и химической природе клеев и склеиваемых материалов, чтобы наметить для использования клей или группу клеев.
Одним из первых и, по-видимому, наиболее важным фактором, определяющим выбор клея, является характер и величина нагрузки которое должно испытывать соединение при эксплуатации.
Другим не менее важным фактором является температурный интервал при котором эксплуатируется клеевое соединение. В частности, при повышенных температурах не могут быть применены клеи на основе термопластов, тогда как термореактивные смолы можно использовать в условиях высоких температур.
Следует иметь в виду, что прочность склеивания зависит не только от применяемого клея, но и от конструкции соединения, технологии склеивания, состояния склеиваемых поверхностей и многих других факторов.
Прочностные характеристики клеевых соединений должны соответствовать условиям эксплуатации соединения. Основным показателем эксплуатационных свойств клея является их клеящая способность и долговечность.
Разрабатывая тех процесс склеивания необходимо учитывать их специфические особенности, а также их токсичность и горючесть.
При склеивании необходимо строго соблюдать указания по подготовке поверхностей и нанесению клея, а также режим отверждения.
При применении клея необходимо учитывать гарантийные сроки хранения клея и его компонентов, а также его жизнеспособность.
Если клей готовят непосредственно перед употреблением, это необходимо делать, строго следуя указаниям технической документации.
Показатели водостойкости приведены по четырем категориям (стоек, ограниченно стоек, малостоек, не стоек). Эти категории соответствуют падению прочности за 30 суток в воде на 10-20%, 30-50%, 50-60% и более 60% от исходной.
Исходя из рода склеиваемых материалов (алюминиевые сплавы АК12 и АД, стекло), характера и величины нагрузки которое должно испытывать соединение при эксплуатации, температурного интервала при котором эксплуатируется клеевое соединение и условий эксплуатации была выбрана марка клея ВК-1М.
Клей ВК-1М. Свойства и назначение.
Предназначен для клеевых и клеерезьбовых соединений из сталей, алюминиевых и титановых сплавов и стеклотекстолитов.
Техническая документация: инструкция ВИАМ 958-69.
Внешний вид: вязко-текучая серая масса.
Состав: эпоксидная смола, отвердитель, наполнитель, катализатор.
Смола и отвердитель токсичны.
Сухой остаток не содержит растворителя.
Ограниченно водо и влагостоек.
Интервал рабочих температур от 60 до 1500С.
Предел прочности при сдвиге: 15.69МПа при 200С и 2.94 при 1500С.
Предел прочности при равномерном отрыве 23.5МПа при 200С и 3.42 при 1500С; при неравномерном отрыве 40МПа при 200С и 25 при 1500С.
Примечание: модификация клея ВК-1 для вертикальных поверхностей (не стекает).
Из определения клея, как токсичного, следует, что все работы с ним необходимо проводить при соблюдении правил техники безопасности, т.е. работать в специально отведенных для этой цели помещениях, оборудованных приточной вытяжной вентиляцией в спецодежде и резиновых перчатках, в бытовых условиях - при открытом окне. Весьма полезно пользоваться специальными пастами для защиты рук. При проливании клея или попадании его на кожу необходимо немедленно удалить загрязнение, например, стереть ватным тампоном. Отвержденные клеи практически не токсичны.
Технология склеивания и хранение.
Подготовка поверхности перед склеиванием обезжирить бензином и ацетоном. Метод нанесения клея: шпателем в один слой. Расход: 250-350 г/м2. Открытая выдержка: 15 - 20 мин при температуре 200С.
Режим склеивания:
| Температура, 0С | Время, ч. | Давление, МПа |
| 120 | 3 | 0,05 - 0.1 |
| 100 | 5 | |
| 20-25 | 36 |
Жизнеспособность при 18 - 200С - 2 часа.
Срок хранения: смола и отвердитель - 6 месяцев, наполнитель - 12 месяцев.
2.6 Нанесение покрытий
Для защиты изделия от атмосферной коррозии производится нанесение защитных покрытий. Для алюминия и его сплавов наиболее широко используют оксидирование.
Оксидная пленка хорошо защищает не только от атмосферной коррозии, но и служит грунтом под лакокрасочное покрытие. Она плотно адсорбирует покрытие, легко пропитывается разными лаками и дает возможность менять цвет изделия. Пленка устойчива к воде и некоторым минеральным кислотам, хорошо сопротивляется механическому износу и обладает высокими электроизоляционными свойствами.
Осуществляется электрохимическим путем в гальванических ваннах на аноде. Чаще всего процесс проводят в 20% растворе H2SO4 при температуре 200С и плотности тока 1-2А/дм3
Для повышения защитных свойств оксидной пленки изделие после оксидирования и промывки обрабатывают паром или горячей водой при этом происходит смыкание пор или образование более сложных гидратов.
3. Организационно-технические вопросы
В качестве окончательной декоративной обработки я применяю окрашивание краской WS-Plast M 4200 AY.
Описание продукта
WS-Plast M 4200 AY - высококачественная, однокомпонентная, термопластичная, акриловая краска. Образует полуглянцевое покрытие, используется для окраски новых и для ремонта уже окрашенных поверхностей, эксплуатирующихся в атмосферных условиях C2-C5I/M (соответствует требованиям EN ISO 12944).
Выбор именно этой марки краски аргументирован следующими положениями:
Краска произведена на основе акриловых связующих веществ, после полного высыхания образуется высококачественный декоративный и защитный слой.
Имеет надежное сцепление со всеми "сложными" поверхностями: оцинкованными поверхностями, поверхностями из алюминия, меди, бронзы, свинца, нержавеющей стали, твердого ПВХ и т.п.
Не требуется обычная предварительная обработка цинковых и алюминиевых поверхностей. Имеет хорошее сцепление с гладкими металлическими поверхностями. “Хорошее сцепление" без предварительной обработки означает, что возможно производить окраску без предварительного шлифования, обработки кислотами, смачивающими веществами или подобных операций.
Нанесение кистью или любым лакокрасочным оборудованием. Легко наносится кистью, валиком, распылением. Высокое качество электростатического или безвоздушного метода покраски.
Большая толщина сухого слоя благодаря высокой доле нелетучих веществ. Рациональная покраска требует большой толщины сухого слоя за один рабочий проход. Использование краски WS-plast М 4200 обеспечивает большую толщину сухого слоя за один рабочий проход: 70-90 мкм.
Большой выбор цветов. Богатая цветовая гамма обеспечивает широкие возможности внешнего оформления.
Тиксотропия обеспечивает нанесение толстого слоя краски (с высокой плотностью слоя) без образования потеков, капель и шероховатостей покрытия. Обеспечивает и неопытным пользователям нанесение краски без потеков, образования капель и шероховатостей покрытия.
Благодаря ограничению применения растворителей до минимума и применению добавок высшего качества - минимум вредного воздействия на исполнителя и окружающую среду.
Краска WS-plast - это жидкий однокомпонентный (готовый к применению) акриловый материал, который может наноситься непосредственно, т.е. без специального грунта.
10. - Краска WS-plast может храниться как в закрытой, так и в начатой упаковке практически без ограничений, т.к. при подсыхании в банке не образуется пленка: WS-plast является обратимой краской. При добавлении растворителя загустевшая краска WS-plast каждый раз разводится. Только при длительном хранении с образованием ржавчины снаружи и внутри банки материал становится непригодным к использованию.
Характеристики:
Цвет - по стандартам RAL, NCS, DB,
Удельный вес - 1,1 - 1,3 в зависимости от цвета,
Содержание нелетучих веществ - 60 - 63 %,
Вязкость - тиксотропная,
Электрическое сопротивление - 500 ч 750 кОм,
Рекомендуемая толщина сухого слоя - 80 мкм,
Теоретический расход - 250 г/м2 при толщине покрытия 80 мкм,
Время сушки - пыль не прилипает - через 1-2 часа,
Повторное покрытие - минимум через 2 часа, оптимально - через 24 часа,
Срок годности - 1 год (в сухом прохладном месте)
Подготовка поверхности.
Как и при нанесении любой краски основная поверхность должна быть тщательно очищена, т.к. это определяет в решающей степени хорошую сцепляемость и длительную стойкость всей системы. Необходимо удалить любые пятна жира и масла, пыль и другие загрязнения. Следует особо обратить внимание на то, чтобы поверхность была сухой.
Подготовка к нанесению.
Перед нанесением материал тщательно вымешать.
Рекомендуемая температура материала - выше 15°С.
Рекомендуется довести до необходимой вязкости.
Нанесение.
Краска WS-plast M 4200 может наноситься кистью, валиком, пневматическим, безвоздушным или комбинированным распылением, а также электростатическим способом.
| Нанесение | Сопло | Давление | Растворитель | Разведение |
| кистью, валиком | MV 751 | 10-20 % | ||
| воздушное распыление | 2 мм | 4-4,5 бар | MV 751 | 10-20 % |
| безвоздушное распыление | 0,28-0,38 мм | > 150 бар | MV 751 | до 15 % |
| электростатическое распыление | MV 751 | 15-25 % |
Покрытие WS-plast - это толстослойное покрытие, которое наносится за один проход. Для этого лучше всего использовать круглую кисть с жесткой щетиной. Такой кистью можно наносить краску толстым слоем и хорошо шлихтовать. Если во влажном состоянии заметны линии от кисти, то они проходят при высыхании, и пленка краски образует гладкую поверхность. Плоские кисти имеют, как правило, слишком мягкую щетину, так что поверхность невозможно правильно прошлихтовать.
Покрытие должно сохнуть не менее 24 часов.
3.1 Схема организации производственного участка
Я предлагаю ввести новую номенклатуру изделий на металлургическом заводе, оснащенном оборудованием для плазменной резки металла, процесс изготовления изделия не занимает много времени, следовательно, не требуется создание отдельного производственного участка. Возможно, и целесообразно применение остатков основного производства (обреза).
Изготовление ножек также предполагается в уже существующем литейном цехе из-за малого объема не требует введения новых мощностей.
Цех, в котором изготавливаются ножки, должен состоять из следующих участков.
Основные:
модельный (изготовление выплавляемых моделей, сборка блоков);
участок по изготовлению оболочковых форм (обмакивание модельных блоков в суспензию, обсыпка огнеупорным материалом);
сушильный;
участок выплавления модельного состава из оболочковых форм;
формовочный (изготовление литейных форм, охлаждение, выбивка);
смесеприготовительный (переработка отработанной смеси, приготовление новой смеси);
окончательной обработки отливок (обрезка литников, зачистка.)
Вспомогательные:
ковшевой;
участок приготовления красок и растворов;
служба механика и электрика;
служба ремонта литейной оснастки.
Склады и кладовые для хранения исходных и промежуточных материалов и окончательной продукции.
3.2 Обоснование выбора комплекса оборудования, его технические характеристики
Плазменно-кислородная машина "Гранат ППлКЦ-2.5" предназначена для плазменной контурной тепловой резки, охватывает операции от склада (накопителя) очищенных и загрунтованных листов металла до склада (накопителя) вырезанных деталей.
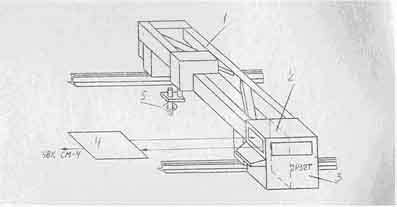
Рис.4. Схема производственного модуля на базе машины "Гранат": 1 - портальная машина, 2 - интерфейс ПИ2, 3 - система управления, 4 - интерфейс ПИ1, 5 - датчик стабилизации высоты и позиционирования.
Машина "Гранат ППлКЦ-2.5" осуществляет вырезку листовых деталей плазмой в воду с максимальной скоростью перемещения резака, соответствующей 6 и 4 м/мин.
Технологические характеристики машины "Гранат ППЛКЦ-2.5".
Скорость перемещения плазматрона 1.2-100 мм/с.
Класс точности машины (ГОСТ 5614-74) - 1.
Расход сжатого воздуха 2.7л/с, охлаждающей воды - не менее 0.08л/с.
Давление сжатого воздуха - 0.5Мпа, охлаждающей воды - 0.5МПа.
Потребляемая мощность - 120 кВ·А.
Номинальный рабочий ток - до 400 А.
Ток питающей сети трехфазный переменный, напряжением 380В, частотой 50 Гц.
Габаритные размеры машины, мм - 1860х4700х1600.
Масса - 1420кг.
Выбор плавильного агрегата.
Для плавки алюминиевых сплавов чаще всего применяются печи сопротивления. В печах сопротивления для плавки металлов используют косвенный нагрев, основанный на передаче теплоты шихте излучением.
В зависимости от конструкции в электрических печах сопротивления возможны следующие способы передачи теплоты шихте:
В тигельных печах емкостью 30-200 кг нагревательные элементы расположены вокруг тигля с шихтой, поэтому теплоту передают стенки тигля. В подовых, ванных, барабанных печах (емкостью более 500 кг) нагревательные элементы размещены по бокам и над подом; шихта нагревается прямым излучением.
В качестве нагревательных элементов чаще всего применяют спирали из нихрома (для температур до 1000-11000С), фехраля (до 10500С) и карбидокремниевые элементы типа силитов (температура в рабочем пространстве печи может достигать 1400-17500С, расплав может иметь температуру 15000С и выше).
При использовании графитовых тиглей металлическая ванна может иметь температуру не выше 750 - 8500С; для металлических тиглей - до 10000С. К достоинствам печей сопротивления относится возможность работы в произвольной атмосфере.
Достоинство электрических печей сопротивления заключается также в возможности точного (и автоматического) регулирования температуры, уменьшении опасности перегрева и высокого угара металла, легкости защиты расплава от газонасыщения, улучшении безопасности, гигиены труда и условий обслуживания.
Таблица 1. Продолжительность плавки алюминия в разных печах.
| Способ нагрева | Продолжительность плавки, мин, при емкости тигля, кг. | |||
| 25 | 50 | 100 | 500 | |
| Кокс | 30 | 45 | 60 | 150 |
| Мазут | 25 | 35 | 50 | |
|
Электросопротивлением: Графитовый тигель |
185 | 175 | 170 | 200 |
| Чугунный тигель | 125 | 120 | 120 | |
Таблица 2. Тепловой к. п. д. электропечей сопротивления при плавке цветных металлов.
| Тип печи сопротивления | Расход электроэнергии на 100кг сплава, кВт ч | Тепловой к. п. д. |
| С графитовым тиглем | 70-100 | 45-32 |
| С чугунным тиглем | 50 | 63 |
| Подовая | 50-70 | 63-45 |
Для изготовления данной отливки ножки при малом объеме производства в небольших литейных удобно использовать стационарные и поворотные тигельные печи сопротивления. Емкость и производительность этих печей выбирается в зависимости от номенклатуры и количества изготавливаемых изделий. Промышленностью производятся печи САТ 0.04; САТ 0.06; 0.15; 0.25 (емкость тигля по расплавленному металлу). Для небольшого размера отливки и малого количества экземпляров принимаем САТ 0.04.
В относительно умеренной области температур (1000-11000С), которую можно получать при непрерывной работе с обычными нагревательными элементами (нихром), температура металла в графитовых тиглях доводится до 700 - 7500С. Тепловой к. п. д. составляет 60%. В тигельных печах теплоту излучают стенки тиглей; тепловой к. п. д. снижен из-за низкой теплопроводности графита. Для улучшения результатов можно применить чугунный тигель, если сплав не взаимодействует с материалом тигля. Расход электрической энергии составляет 0.7-1.0 кВт∙ч на 1 кг алюминиевого расплава при плавке в керамических тиглях и 0.5 кВт∙ч - при плавке в чугунных тиглях.
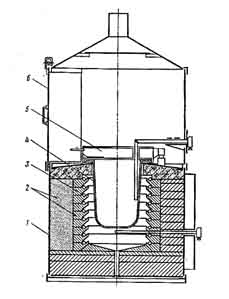
Рис.5. Электрическая тигельная печь сопротивления типа САТ с металлическими нагревателями для плавки и подогрева сплавов алюминия.
1 - кожух,
2 - футеровка и теплоизоляция,
3 - нагревательные элдементы,
4 - тигель,
5 - крышка,
6 - колпак.
Печи выкладывают фасонным шамотом и слоем теплоизоляции из термолитового кирпича. Они оборудованы вытяжкой.
Лучшие результаты дает применение указанных печей в качестве раздаточных устройств, обеспечивающих поддержание заданной температуры расплава с помощью автоматического регулирования. Расход электроэнэргии в этом случае составляет 15 - 20 кВт∙ч на 100 кг алюминиевого сплава.
4. Безопасность и экологичность работы
4.1 Характеристика технологического процесса изготовления изделия с точки зрения безопасности и экологичности условий труда
При изготовлении ларца производятся следующие операции.
I. Изготовление стенок изделия по технологии плазменной резки на станках с ЧПУ.
II. Изготовление ножек ларца методом литья по выплавляемым моделям:
изготовление пресс-форм;
свободная заливка пресс-форм расплавленным модельным составом;
правка восковых моделей;
нанесение на блок моделей суспензии;
обсыпка блоков огнеупорным материалом;
выплавление модельного состава из оболочковой формы;
формовка оболочковой формы в опоки;
прокаливание опок;
плавка металла;
заливка расплавленного металла в формы;
выбивка отливок;
очищение отливок;
механическая обработка отливок (отделение литников, шлифование, полирование).
III. Сборка металлических частей изделия склепыванием.
VI. Окрашивание.
V. Сборка стеклянных частей (склеивание).
В процессе изготовления светильника - ларца "Русские сказки" используются следующие материалы: гипс, модельный состав Р3 (парафин 50-60%, синтетический церезин 20-24%, кубовые остатки термического крекинга парафина 4-6%, буроугольный воск 10-14), связующий раствор (этилсиликат, ацетон, вода, соляная кислота), пылевидный огнеупорный материал (кварц), формовочная смесь (кварцевый песок), материал стенок, дна и ключа - листовой алюминий марки АД. М1.5х600х2000 ГОСТ 21631 - 76, ножек алюминиевый сплав АК12 (АЛ2).
Плазменная резка на станках с ЧПУ производится автоматически, требуется отдельное изолированное помещение. На рабочем месте недопустимо присутствие лиц, непосредственно не участвующих в работе. Допуск рабочих и обслуживающего персонала должен быть разрешен только при отключенном оборудовании. Расположение оборудования в помещении должно быть обеспечивать удобство их обслуживания, а также свободный и удобный доступ к предохранительным устройствам. На оборудовании должны быть таблички с краткой технической характеристикой, световые сигналы, которые должны показывать режим работы.
Литье по выплавляемым моделям относится к IIa категории работ согласно Р 2.2.013 - 94 ГКСЭН России. "Гигиенические критерии оценки условий труда по показателям вредности и опасности факторов производственной среды, тяжести и напряженности трудового процесса".
Для выполнения данных работ необходимо наличие нескольких помещений: для работы формовщика, для изготовления выплавляемых моделей, для правки моделей, для изготовления оболочковых форм, помещение литейного цеха.
В отделениях приготовления модельной массы, изготовления моделей, гидролиза этилсиликата, приготовления керамического огнеупорного состава для покрытия моделей стены, потолки и внутренние конструкции должны иметь поверхности, поддающиеся легкой очистке, мытью и дегазации.
В отделениях прокалки форм и заливки металла полы должны быть изготовлены из несгораемого материала (например, бетона), в остальных отделениях полы могут быть деревянными, ксилолитовыми.
Вентиляционные установки в отделениях изготовления выплавляемых моделей должны быть оборудованы устройствами для предотвращения загрязнения кожуха и лопастей вентилятора осадками паров модельной массы.
В плавильно-заливочном помещении помимо приточной вентиляции должна быть установлена душевая вентиляция.
Во всех помещениях в период отопительного сезона должна быть обеспечена температура воздуха в соответствии с действующими санитарными нормами (средняя температура в помещении 20-220С), за исключением отделения изготовления и хранения моделей, где технологическим процессом устанавливается температура в пределах 15 - 25 С° в любое время года. В качестве нагревательных приборов применяются гладкие трубы, допускающие уборку.
4.2 Анализ опасных и вредных факторов. Мероприятия по улучшению условий труда
4.2.1 Производственные опасности при изготовлении деталей методом плазменной резки
Для обеспечения безопасных условий труда на гибком автоматизированном участке тепловой резки необходимо соблюдать требования по технике безопасности, действующих нормативных документов, ГОСТов, ОСТов, правил и норм.
Администрация, осуществляющая работу ГАУ тепловой резки, обязана разработать инструкции по технике безопасности для всех видов работ с учетом местных производственных условий и обеспечить систематический контроль за их выполнением, внедрение гибкой автоматизации должно осуществляться на основaнии технического или рабочего (технорабочего) проектов, разработанных в соответствии с единой системой конструкторской документации.
При производстве деталей методом плазменной резки к производственным опасностям относятся:
1). Поражение электрическим током (незащищенные провода, детали источников питания).
2). Опасность травматизма, связанная с проникновением в зону работы автоматического модуля.
Мероприятия по обеспечению электробезопасности:
1). Недоступность - электроизоляция токопроводящих путей, размещение их на недоступной высоте.
2). Разделение электрической сети - разделение сети на отдельные участки не связанные между собой путем трансформаторов. В результате этого изолированные участки обладают большим электросопротивлением и малой массой проводов.
3). Двойная изоляция - основная, плюс дополнительная.
4). Защитное заземление - преднамеренное электрическое соединение с землей или ее эквивалентом металлических не токопроводящих путей, находящихся под напряжением. Назначение - устранение поражения при пробое на оборудование. Снижает до безопасных значений ток прикосновения.
Заземляющий контур - заземление проводов по контуру.
Выносное заземление - за границей цеха по периметру здания.
5). Зануление - преднамеренное электрическое соединение с нулевым защитным проводником металлических не токопроводящих частей, находящихся под напряжением. Принцип действия - превращение замыкания на корпус в однофазное короткое замыкание с целью создания большего тока при котором сработает защита в течении 5-7 секунд при плавном предохранителе и 1-2 секунды при автоматическом.
6). Защитное отключение - быстро действующая защита, обеспечивающая автоматическим отключением электроустановки при пробое или опасности поражения электрическим током
7). Средства индивидуальной защиты: основные (перчатки, сапоги, клещи, резиновые коврики) и дополнительные (ограждения и предупреждающие знаки).
Ток питающей сети машины "Гранат ППЛКЦ-2.5" трехфазный, переменный, напряжением 380В, частотой 50 Гц. Потребляемая мощность - 120 кВ А, номинальный рабочий ток - до 400А.
По степени опасности помещение относится ко второму классу - к помещениям с повышенной опасностью.
Основным способом защиты людей от поражения током в данном случае является защитное заземление. Автоматическое отключение можно использовать как дополнительный вид защиты.
Корпуса источников питания и всех электроизмерительных приборов заземлены с помощью проводов из меди сечением 4 мм2, при этом обеспечен надежный контакт между корпусом и проводом.
Провода, соединяющие источник питания с измерительными приборами, должны быть надежно изолированы и защищены от механических и других повреждений.
Защитное заземление должно обеспечивать защиту людей от поражения электрическим током при прикосновении к металлическим нетоковедущим частям, которые могут оказаться под напряжением в результате повреждения изоляции.
Защитное заземление следует выполнять преднамеренным электрическим соединением металлических частей ГАУ с “землей" или её эквивалентом.
Расчет защитного заземления.
Исходными данными для расчета заземления является: удельное сопротивление грунта; ток короткого замыкания; тип одиночного заземления.
1. В установках до 1000 В ток короткого замыкания не должен превышать 10 А. При этом сопротивление заземления R не должно превышать 4 Ом.
2. Реальное заземляющее устройство представляет систему вертикальных электродов, соединенных горизонтальным проводником. Электроды могут располагаться в ряд по контуру.
Выбираем стержневой тип одиночного заземлителя.
Выполним расчет сопротивления растеканию тока одиночного стержневого заземлителя длиной lcт и диаметром d, расположенного от поверхности земли на глубине H0 и соединительной шиной на глубине t. Его сопротивление определяется по формуле:
Rст = rрасч/2plст (ln (2Чlст/d) + 0.5Чln ( (4H0+lст) / (4H0-lст))
где rрасч - расчетное удельное сопротивление грунта
rрасч = rизмy, где y - климатический коэффициент, равный для средней влажности грунта 1.5
rрасч = 100Ч1.5 = 150Ом. М
Удельное сопротивление грунта рекомендуемое для расчета (суглинок) =100 Ом. м
Принимаем длину круглого стержня lст= 2м, диаметром d=0,014м; H0=0,6м; t=0,7 м.
Тогда сопротивление одиночного заземления будет равно:
Rст = 150/2p2 (ln (2Ч2/0.014) + 0.5Чln ( (4Ч0.6+2) / (4Ч0.6 - 2))) = 79Ом
Определяем ориентировочное число заземлителей %
n » Rcт/Rдоп
Rдоп - требуемое сопротивление заземления (Rдоп =4 Ом);
n » 79/4 » 20шт.
По ориентировочному числу заземлителей определяем коэффициент использования вертикальных заземлителей hв (hв=0,48). Расстояние между стержнями принимаем равным их длине (заземлители расположены в ряд).
Необходимое число электродов определяется по формуле:
n = Rcт/ (RдопЧhв)
n = 79/ (4Ч0.48) = 41шт.
Для соединения стержней используется полоса. Длина полосы: ln= 1.05Ча (n - 1), где а - расстояние между заземлителями.
ln= 1.05Ч2 (41 - 1) = 84м
Сопротивление соединительной полосы находим по формуле:
Rn = rрасч/2plnЧln (2Чln2/bn t)
ширина полосы bn=0,05 м, глубина заложения t=0,7м.
Rn = rрасч/2plnЧln (2Чln2/bn t) = 150/2p84Чln (2Ч842/0.05 0.7) = 3.67Ом
С учетом экранирования:
Rn =3.67/hn=3.67/0.48=7.65Ом
Общее сопротивление заземления:
Rобщ=1/ (1/ Rдоп+ 1/ Rn) = 1/ (1/4+ 1/ 7.65) = 2.63Ом
Вывод. Суммарное сопротивление заземления не превышает допустимой величины 4Ом. Разрабатываемая установка соответствует условиям электробезопасности.
При производстве стенок ларца методом плазменной резки на станках с ЧПУ может возникнуть контакт работающего с опасной