Повышение конкурентоспособности товара на основе маркетингового подхода (на примере ОАО "БАТЭ")
Таким образом, экономическая эффективность проекта рассчитывается следующим способом:
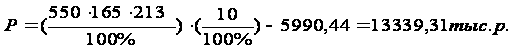
На основании полученного результата можно сделать вывод, что хотя создание полиграфической и сувенирной продукции довольно громоздкий и дорогой процесс, но результаты проведения данной маркетинговой акции выше, чем удовлетворительные. А именно экономический эффект превышает в несколько раз суммарные затраты на маркетинговую акцию.
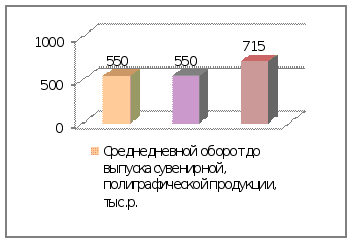
Рисунок 3.4 - Величина среднедневного товарооборота до, в период и после выпуска сувенирной, полиграфической продукции
Итоги. Реклама на сувенирах, полиграфии благоприятно воспринимается окружающими, не вызывает раздражения и имеет большую продолжительность действия. Сам факт дарения и получения подарков вызывает положительные эмоции и способствует созданию благоприятной атмосферы для делового общения.
В результате проведения акции достигнуты основные цели маркетинговой акции, экономический эффект положителен и превышает совокупные затраты.
Распространение сувенирной и полиграфической продукции позволило не только удержать существующих заказчиков, но и повысить количество новых. Издание книги «50 лет БАТЭ», а также юбилейных значков явились неотъемлемыми атрибутами юбилея предприятия, были представлены на многочисленных презентациях. Распространение сувенирной и полиграфической продукции позволило продвинуть торговую марку, улучшить имидж компании на внутреннем и зарубежных рынках, проинформировать об истории развития предприятия, о технологиях и преимуществах продукции ОАО «БАТЭ». Наиболее весомым результатом явилось повышение конкурентоспособности продукции за счёт продвижения имиджа компании и, как следствие, увеличение прибыли предприятия.
3.5 Разработка зенкера, приспособления для обработки отверстий
Рассматриваемое в дипломном проекте предприятие ОАО «БАТЭ» специализируется на следующей деятельности: от мелкого производства не очень сложных изделий электротехнического назначения до массового выпуска стартеров для дизельных и карбюраторных автомобилей и тракторов.
В рамках данного подраздела представлен инструмент зенкер с пластинами из твёрдых сплавов, который используется на предприятии ОАО «БАТЭ».
Для начала, приведём общую харакетиристику зенкера. Зенкер - это металлорежущий инструмент, предназначенный для чистовой обработки стенок отверстий, такая технологическая операция называется зенкование. В отличие от сверла, зенкер обычно имеет от 3 до 6 режущих кромок, расположенных относительно оси наклонно или перпендикулярно. Зенкер изготовляют цельными из быстрорежущей стали, сварными (с хвостовиками из углеродистой конструкционной стали), сборными (со вставными ножами из твёрдого сплава), насадными (с напаянными пластинками из твёрдого сплава) и др.
В данном подразделе рассматривается насадной зенкер с пластинами из твёрдых сплавов. Такой зенкер работает на повышенных режимах резания и применяется для обработки твёрдых и труднообрабатываемых материалов.
Зенкерование обычно оставляется в пределах от 0,7 до 5,0 мм. Диаметр зенкера принимается равным диаметру обработанного отверстия с учётом расположения.
Зенкер со вставными ножами из быстрорежущей стали, изготавливается по ГОСТ 12489-71 и ГОСТ 2255-71, предназначенных для обработки отверстий после сверления перед развёртыванием и окончательной обработкой. Корпус зенкера изготавливается из стали 45 ГОСТ 1050-74 или из стали 40Х ГОСТ 4543-71. Твёрдость хвостовой части зенкеров из стали 45 и 40Х, 37…47 HRC по Роквелу, вставных частей из быстрорежущей стали 63…66 HRC.
Допускается изготовление зенкеров и ножей к ним из других марок быстрорежущей стали, обеспечивающих работоспособность и стойкость зенкеров, не ниже стойкости зенкеров, изготовленных из быстрорежущей стали по ГОСТ 19265-73. На всех поверхностях зенкеров не должно быть раковин, поверхностных трещин, заусенцев, следов коррозии, а на шлифованных поверхностях также черновин.
Нешлифованные поверхности корпусов зенкеров после термической обработки должны быть очищены. Зенкеры должны быть защищены от коррозии форфатированием или другим химическим способом, завалы и выкрашенные места на режущих кромках не допускается.
Как уже было указано, в данном подразделе рассматривается именно насадной зенкер. Такой зенкер применяются для обработки отверстий диаметром до 100 мм, имеет четыре винтовые канавки (и, следовательно, четыре режущие кромки), не имеет хвостовика. Насадной зенкер крепятся в пиноли задней бабки станка при помощи оправки, на которой центрируются коническим отверстием. Данный зенкер с механическим креплением ножей, оснащенных пластинами из твердого сплава.
Диаметр отверстия, обработанного зенкером, снимающим небольшой припуск и направляемым тремя (или четырьмя) ленточками, получается точнее, чем при сверлении. Отсутствие увода зенкера в сторону от оси обрабатываемого отверстия обеспечивает прямолинейность последней лучше, чем при работе сверлом. Для уменьшения увода зенкера, в особенности при обработке отлитых или прошитых глубоких отверстий, следует перед зенкерованием растачивать их резцом до диаметра зенкера на глубину, примерно равную половине длины зенкера.
Зенкер прочнее сверла, поэтому подачи (на оборот обрабатываемой детали) при зенкеровании могут быть больше, чем при сверлении. В то же время зенкер в сравнении со сверлом имеет большее количество режущих кромок, поэтому толщина стружки, снимаемой каждой из кромок, получается меньше толщины стружки при сверлении. Благодаря этому поверхность отверстия, обработанного зенкером, получается чище. Это позволяет использовать зенкеры не только для черновой, но и для получистовой обработки отверстий после сверла, чернового зенкера или чернового резца - перед развертыванием и даже для окончательной обработки отверстий. Получаемая при этом точность соответствует 4-му классу, шероховатость - V5. При особой тщательности обработки достигаются За класс точности и 6-й класс шероховатости поверхности.
В отличие от сверла цилиндрический зенкер имеет большее число зубьев и увеличенный диаметр сердцевины, благодаря чему повышается жесткость инструмента, обеспечивается лучшее направление его в отверстии. Глубина резания при зенкеровании меньше, чем при сверлении, поэтому у зенкера отсутствует поперечная кромка, а его режущие кромки имеют сравнительно небольшие размеры и располагаются на периферии.
Направляющая часть зенкера необходима для направления его при работе, придает отверстию окончательные размеры и чистоту поверхности, является запасом на переточку и обеспечивает удаление стружки по канавкам из зоны резания. Хвостовики служат для крепления зенкера на станке. Чтобы обеспечить соосность цилиндрического углубления с предварительно обработанным отверстием, зенкеры для цилиндрических углублений снабжаются направляющей цапфой. В данном случае она изготовляется как одно целое с зенкером.
Как было указано выше, зенкеры используются для проведения таких операций, как зенкерование и зенкование. Рассмотрим подробно эти операции, выявим их определения и особенности. Зенкерование (Core Drilling) – это обработка отверстия, полученного при литье, ковке или штамповке, для придания ему цилиндрической формы, требуемого размера и получения чистой поверхности. Зенкование (Chamfering) – это обработка выходной части отверстия (снятия заусенцев)для получения конических или цилиндрических углублений под потайные головки заклёпок и винтов.
Зенкерование обеспечивает точность отверстия в пределах 9—11-го квалитетов и шероховатость поверхности в пределах Rz = 40-:-10 мкм, ликвидирует овальность, конусность и другие дефекты.
Так как у зенкеров в отличие от сверл не две, а три или четыре режущие кромки, нет перемычки и направление благодаря большей жесткости лучше, чем у сверла, зенкерованне выполняют с подачами в несколько раз большими, чем сверление, поэтому рекомендуется по возможности рассверливание отверстий заменять зенкерованием.
Зенкерование большей частью является промежуточной операцией между сверлением и развертыванием, поэтому диаметр зенкера должен быть меньше окончательного отверстия на величину припуска, снимаемого разверткой.
Зенкерование торцовых поверхностей бобышек, приливов, упорных колец производится зенкерами-подрезками (цековками), имеющими зубья на торце. Торцовые зенкеры имеют направляющую цапфу.
Зенкование — образование цилиндрических или конических углублений под цилиндрические или конические головки винтов и болтов с помощью цилиндрических или конических зенкеров, называемых зенковками. Операцию зенкования следует проделывать при наименьшей скорости вращения электродрели с минимальным усилием.
Описанные выше операции зенкования и зенкерования предшествуют нарезанию внутренней резьбы. Резьба - это винтовая канавка постоянного сечения на внутренней или наружной цилиндрической поверхности; в первом случае резьба называется внутренней, во втором - наружной. Прежде чем описать процесс нарезания резьбы, кратко опишем ее основные виды. По направлению винтовой линии резьба делится на правую и левую. Профиль резьбы — это сечение ее витка в плоскости, проходящей через ось цилиндра, на котором нарезана резьба. Основные параметры резьбы. Форма профиля бывает такой: треугольная прямоугольная, трапецеидальная, упорная (с профилем в виде неравнобокой трапеции) и круглая. В метрической резьбе угол треугольного профиля равен 60°, а параметры резьбы выражаются в миллиметрах. Например, обозначение М20х 1,5 «переводится» так: М - резьба метрическая, 20 — наружный диаметр в мм, 1,5 — шаг в мм. Существуют и другие системы резьбы - дюймовая и трубная. Но вернемся к нарезанию резьбы. Начнем с внутренней. Ее нарезают метчиком, хвостовую часть которого закрепляют в воротке. Для сквозных отверстий используют метчик с заборной (нижней) частью на первых 4—5 нитках резьбы, которые направляют движение метчика вдоль стенок отверстия. Для глухих отверстий нужны метчики с более короткой заборной частью (на 2-3 нитки), с тем чтобы эффективная (режущая) зона резьбы. Для нарезания резьбы вручную метчики обычно выпускают в комплектах, куда входят 2—3 инструмента: черновой, получистовой и чистовой. Первым и вторым нарезают резьбу предварительно, третьим придают ей окончательный размер и форму. Такое поэтапное нарезание резьбы существенно уменьшает усилие резания. Метчики различают по числу рисок на хвостовой части: у чернового метчика одна риска, у получистового — две, у чистового — три либо ни одной. В двухместный комплект входят черновой и чистовой метчики.
Немаловажное значение имеет правильный выбор диаметра сверла, которым сверлится отверстие под внутреннюю резьбу, и диаметр стержня — под наружную. Диаметр сверла (и стержня) должен быть несколько меньше наружного диаметра резьбы. В нижеприведенной таблице даются диаметры сверл и стержней под некоторые распространенные размеры метрической резьбы. Нарезание внутренней резьбы производится следующим образом. Заготовку (деталь) с высверленным отверстием закрепляют в тисках так, чтобы ось отверстия была строго вертикальной. В отверстие вставляют заборную часть чернового метчика и проверяют его установку по угольнику. Поверхность отверстия и режущую часть метчика следует смазать смазочно-охлаждающей жидкостью (машинным маслом — для стали, керосином — для чугуна). На хвостовую часть метчика надевают вороток. Левой рукой прижимают вороток к метчику, а правой проворачивают до врезания на несколько витков в металл. После этого берут воротокдвумя руками и начинают его медленно вращать в таком режиме: 1 — 1,5оборота по ходу часовой стрелки, 0,5 оборота - против. Обратный поворот нужен для слома стружки. По окончании нарезания резьбы черновым метчиком ставят получистовой, а затем и чистовой метчики, и с каждым из них проделывают те же манипуляции, что и с черновым. Все время с помощью угольника нужно контролировать положение оси метчика относительно поверхности заготовки. Для нарезания наружной резьбы используют плашки с плашкодержателем. Этим же инструментом пользуются для обновления поврежденной резьбы на болтах, винтах и шпильках. Режущая резьба плашки с одной или с двух сторон имеет заборную (начальную) часть. В первом случае плашка должна прилегать к упору плашкодержателя противоположной стороной (без заборной части). Чтобы избежать перекоса резьбы, с торца стержня снимают фаску (предварительно закрепив его вертикально в тисках). Затем плашку устанавливают на конец стержня перпендикулярно его оси и, слегка нажимая правой рукой на плашкодержатель, левой поворачивают его до надежного врезания плашки в металл. Это достигается после врезания первых ниток. После этого нажим уже не нужен, надо лишь медленно вращать плашку. Процесс нарезания можно облегчить, увеличив одновременно чистоту резьбы, если на стержень и плашку капнуть несколько капель машинного масла или смазочно-охлаждающей жидкости.
Непосредственно само зенкерование является либо окончательной обработкой отверстия, либо промежуточной операцией перед развертыванием отверстия, поэтому при зенкеровании оставляют еще небольшие припуски для окончательной отделки отверстия разверткой.
Зенкерование выполняют на сверлильных станках. Крепление зенкеров аналогично креплению сверл. При зенковании стружку следует удалять сильной струей сжатого воздуха или воды или опрокидыванием детали, если она не тяжелая. При зенковании деталей из стали, меди, латуни, дюралюминия применяют охлаждение мыльной эмульсией.
Таким образом, в конструкторско-технологическом подразделе рассмотрен весь процесс обработки поверхности, затрагивающий необходимые нам процессы зенкерования и зенкования и зенкерования. Данные процессы активно участвуют при производстве продукции предприятия ОАО «БАТЭ» и являются неотъемлемой частью технологического процесса производства деталей стартеров и генераторов. По этой же причине для собственных нужд завод производит непосредственно сами зенкеры, которые он активно использует в технологических процессах.
4. Охрана труда и экологическая безопасность: обеспечение основных санитарных требований к производству ОАО «БАТЭ»
4.1 Характеристика производства ОАО «БАТЭ», назначение и вид продукции
ОАО «БАТЭ» - специализированное предприятие по производству стартеров и генераторов для карбюраторных и дизельных двигателей автомобилей и тракторов. Технологические процессы построены как процессы типично массового производства. С учетом значительных объемов производства изделий, ограниченной номенклатуры предпочтение отдаётся высокопроизводительному оборудованию типа агрегатных станков и автоматических линий.
Основные характеристики и область применения части изделий приведены в таблицах 4.1, 4.2, 4.3, 4.4.
Таблица 4.1
Основные характеристики и область применения стартеров
| Тип изделия |
Номин. Напряе-ние, В |
Номин. Мощ-ность, кВт |
Ёмкость аккумуля-торной батареи при 20єС, А-ч |
Область применения (по основным моделям). Марка автомобилей и их модификации. |
| 1 | 2 | 3 | 4 | 5 |
| СТ2А | 12 | 1,8 | 90 | ЗИЛ 131, Урал 375 |
| СТ142-10 | 24 | 8,2 | 190 |
КАМАЗ 740.30-260, 740.51-320, 740.50-360 |
| СТ142Б1 | 24 | 8,2 | 190 | КАМАЗ 740.11-240, 740.13-26, 740.31-240 |
| СТ142Б2 | 24 | 8,2 | 190 | КАМАЗ 740.11-240, 740.13-26, 740.31-240 |
| СТ142М | 12 | 3,5 | 215 |
Дизели Д240, Д 245 и их модификации |
| СТ142Н | 24 | 9,0 | 190 |
Дизели Д240, Д 243, Д260Т и их модификации |
| СТ230Б4 | 12 | 1,5 | 75 |
Двигатели ЗМЗ-24Д, ЗМЗ-24-01, ЗМЗ-320-01, ЗМЗ-502-10, ЗМЗ-402-10, ЗМЗ-321-01, ЗМЗ-322-03, ЗМЗ-4022-10 |
| 1 | 2 | 3 | 4 | 5 |
| 42.3708 | 12 | 1,65 | 75 | Двигатель ЗМЗ 451, 451М, 4146, 4147, 4148, 4149 |
| 42.3708-10 | 12 | 1,75 | 66 |
Двигатель ЗМЗ-406.10, ЗМЗ-4058.10, ЗМЗ-4061.10 |
| 421.3708-01 | 12 | 1,7 | 55 | Москвич 21412 |
| 422.3708 | 12 | 1,75 | 66 |
Двигатели ЗМЗ-402.10, ЗМЗ-4021.10, ЗМЗ-4025.10, ЗМЗ-4026.10, ЗМЗ-4178 |
| 425.3708 | 12 | 1,3 | 55 | ВАЗ-2101…2107 и модификации |
| 426.3708 | 12 | 1,3 | 55 | ВАЗ-2108, ВАЗ-2109 и модификации |
| 2107.3708010-01 | 12 | 1,2 | 55 | ВАЗ-2101, ВАЗ-2107 и их модификации |
| 2109.3708010-01 | 12 | 1,2 | 55 | ВАЗ-2108, ВАЗ-2109 и их модификации |
| 2111.3708010-01 | 12 | 1,2 | 55 | ВАЗ-2110 и модификации |
| 3002.3708 | 24 | 8,2 | 190 |
Двигатели Д260.5, Д260.7, Д265 |
| 3202.3708 | 24 |
8,2 7,4 |
190 182 |
Двигатели СМД-15Н 08/08, СМД-17, СМД-21 |
| 3212.3708 | 24 |
8,2 7,4 |
190 182 |
Двигатели СМД-23, СМД-31, СМД-311 |
| 7402.3708 | 24 | 5,2 | 110 | Дизели Д-243/245, Д246 и их модификации |
| 74.3708 | 12 |
3,3 3,6 |
180 220 |
Дизели Д-243/245, Д246 и их модификации |
Таблица 4.2
Основные характеристики и область применения генераторов
| Тип изделия |
Номин. напряже-ние, В |
Макс. выпрямит. ток, А |
Удельная мощность, Вт/кг | Область применения |
| 3202.3771 | 14 | 90 | 242 | ВАЗ-2108-2109, ВАЗ-2110 и модификации с двигателями с ЭСУД |
| 3212.3771 | 14 | 90 | 242 | Автомобили ГАЗ, УАЗ с двигателями ЗМЗ406.10 |
| 3232.3771 | 28 | 60 | 305 | Автомобили МАЗ |
| 3232.3771-10 | 28 | 60 | 305 |
Двигатели ММЗ Д-260 |
| 3282.3771 | 14 | 90 | 242 | Автомобили УАЗ с двигателями УМЗ-4219, 4213, автомобили ГАЗ с двигателями УМЗ-4216 |
Таблица 4.3
Основные характеристики и область применения электродвигателей
| Тип изделия |
Номин. напряже- ние, В |
Крутящий момент на валу, Н м |
Мощность на валу при М, кВт |
Область применения |
| 5602.3780 | 24 | 11 | 4,0 | Автомобили БелАЗ |
Таблица 4.4 – Основные характеристики и область применения трансформаторов высоковольтных
| Тип изделия |
Техническая характеристика |
Область применения |
| 2102.3705 |
При работе в комплекте с генератором 43.3701 обеспечивает на трёхэлектродном игольчатом разряднике бесперебойное искрообразование в промежутке 7 мм при частоте вращения ротора генератора 5…133 с – 1. Габариты, мм - 46Ч88Ч67. Масса, кг – 0,245 |
Предназначен для питания электрической энергией высокого напряжения изделий, выпускаемых ММВЗ. |
4.2 Санитарные требования промышленного предприятия ОАО «БАТЭ»
При проектировании промышленного предприятия необходимо учитывать организацию технологических процессов и конструирования производственного оборудования.
Согласно СанПиН 2.2.1.13-5-2006 [15]. при проектировании промышленного производства необходимо обеспечить:
устранение или минимальное выделение в воздух рабочей зоны,
атмосферу и сточные воды вредных веществ, тепла и влаги, а также защиту атмосферного воздуха, открытых водоемов и почвы от загрязнения;
устранение
или снижение
уровней шума,
вибрации,
статического
электричества,
ионизирующего
и неионизирущего
излучений и
других физических
факторов;
эргономические требования к производственному оборудованию и организации рабочих мест.
при изменении производственного профиля предприятия, а также при внедрении новых технологических процессов и применении новых видов сырья и оборудования необходимы согласования с органами госсаннадзора.
Основными направлениями инактивации или снижения интенсивности производственных факторов при организации технологических процессов, конструировании и модернизации производства должны являться:
замена вредных веществ безвредными или менее вредными;
замена сухих способов переработки пылящих материалов мокрыми;
применение гидро- и пневмотранспорта при транспортировке пылящих материалов;
герметизация оборудования и аппаратуры;
непрерывность технологических процессов;
автоматизация технологических процессов, связанных с возможностью выделения вредностей;
автоблокировка технологического оборудования и санитарно-технических устройств;
использование газоанализаторов и сигнализаторов, связанных с автоматической системой защиты (автоблокировка, аварийная вентиляция и др.);
улавливание, рекуперация и очистка технологических выбросов, а также очистка производственных стоков от загрязнений;
сокращение водопотребления и водоотведения, широкое использование оборотного и повторного водоснабжения;
максимальная утилизация твердых производственных отходов;
замена процессов и технологических операций, связанных с возникновением шума, вибрации и других неблагоприятных факторов, процессами или операциями, при которых обеспечивается устранение или снижение интенсивности этих факторов;
щумопоглушение и амортизация вибрации;
замена пламенного нагрева электрическим и преимущественное использование газообразного топлива;
тепловая изоляция нагретых поверхностей оборудования, материалопроводов воздуховодов: защита рабочих мест от конвекционного и лучистого тепла;
защита рабочих мест от ионизирующего и неионизнрующего
излучения;
комплексная механизация и автоматизация производственных операций и процессов с применением дистанционного управления;
рациональная организация рабочих мест в соответствии с тяжестью и напряженностью труда;
расположение органов управления в пределах зоны моторного поля и обеспечение оптимального положения тела рабочего.
4.3 Санитарные требования к размещению промышленного предприятия ОАО «БАТЭ»
Санитарные требования были соблюдены при проектировании генерального плана предприятия ОАО «БАТЭ».
Планировка площадок предприятия и территорий промышленных узлов обеспечивает наиболее благоприятные условия для производственного процесса и труда на предприятиях, рациональное и экономное использование земельных участков и наибольшую эффективность капитальных вложений. В генеральном плане предприятия ОАО «БАТЭ» предусмотрено упорядочение функционального зонирования и размещения инженерных сетей. Расстояния между зданиями, сооружениями, в том числе инженерными сетями, принято минимально допустимыми.
В генеральном плане предприятия ОАО «БАТЭ» предусмотрено:
а) функциональное зонирование территории с учетом технологических связей, санитарно-гигиенических и противопожарных требований, грузооборота и видов транспорта;
б) рациональные производственные, транспортные и инженерные связи на предприятиях, между ними и селитебной территорией;
в) кооперирование основных и вспомогательных производств и хозяйств, включая аналогичные производства и хозяйства, обслуживающие селитебную часть города или населенного пункта;
г) интенсивное использование территории, включая наземное и подземное пространства при необходимых и обоснованных резервах для расширения предприятия ОАО «БАТЭ»;
д) организация единой сети обслуживания трудящихся;
е) возможность осуществления строительства и ввода в эксплуатацию пусковыми комплексами или очередями;
ж) благоустройство территории (площадки);
з) создание единого архитектурного ансамбля в увязке с архитектурой прилегающих предприятий и жилой застройкой;
и) защита прилегающих территорий от эрозии, заболачивания, засоления и загрязнения подземных вод и открытых водоемов сточными водами, отходами и отбросами предприятий;
к) восстановление (рекультивацию) отведенных во временное пользование земель, нарушенных при строительстве.
В генеральном плане предприятия ОАО «БАТЭ» учтены природные особенности района строительства:
а) температура воздуха, а также преобладающее направление ветра;
б) возможные изменения существующего режима вечномерзлых грунтов в процессе строительства и эксплуатации зданий и сооружений;
в) возможность больших снегоотложений из-за наличия холмов или возвышений рельефа с подветренной стороны участков намечаемой застройки;
г) изменения режима надмерзлотных вод в результате освоения площадки и влияние этих изменений на тепловой режим вечномерзлых грунтов [16].
На площадках предприятия ОАО «БАТЭ» производства размещены с учетом исключения вредного воздействия на трудящихся, технологические процессы, сырье, оборудование и продукцию других предприятий, а также на здоровье и санитарно-бытовые условия жизни населения. Вспомогательные здания размещены вне циркуляционной зоны (аэродинамической тени), образуемой зданиями и сооружениями, при наличии на площадке источников загрязнения атмосферного воздуха вредными веществами 1-го и 2-го классов опасности.
По функциональному использованию площадки предприятия разделены на зоны:
а) предзаводскую (за пределами ограды или условной границы предприятия);
б) производственную;
в) подсобную;
г) складскую;
территорию промышленного узла следует разделять на зоны:
д) общественного центра;
е) площадок предприятий;
ж) общих объектов вспомогательных производств и хозяйств.
Таким образом, требованиям, обеспечивающим здоровье и безопасные условия труда, отвечают производственные здания ОАО «БАТЭ», сооружения, оборудование и технологические процессы [17].
Проекты строительства ОАО «БАТЭ» и производств подлежали обязательной экспертизе на соответствие их требованиям охраны труда. Проектирование, строительство и реконструкция производственных зданий и сооружений, которые не соответствуют требованиям по охране труда, запрещены.
Заключение
В современной системе внутрифирменного управления все функции управления тесно связаны между собой, и маркетинг выступает как предпосылка планирования, как предплановая деятельность. Обеспечивая определение по каждому продукту целей и направлений развития производственно-сбытовой деятельности, маркетинг выступает исходным моментом планирования, которое направлено на создание благоприятных условий для максимального использования производственных ресурсов и выпуск конкурентоспособной продукции с заранее заданными экономическими и техническими параметрами. Следовательно, внутрифирменное планирование ориентировано на обеспечение благоприятных условий для достижения целей, которые задаются извне, путем реализации функции маркетинга.
Для планирования мероприятий по повышению конкурентоспособности продукции был проведён анализ хозяйственной деятельности предприятия, в ходе которого были выявлены проблемы деятельности предприятия, влияющие на отрицательные результаты.
Наиболее значимые недочёты в деятельности предприятия:
Уменьшение прибыли от реализации и как следствие рентабельности деятельности предприятия, т.е. снижение эффективности хозяйственной деятельности;
Темпы роста производительности труда уступают темпам роста заработной платы, что является негативным фактором.
Выявленные снижения показателей явились исходной точкой в определении целей маркетинговой деятельности.
Для достижения поставленных целей, основной из которых является повышения конкурентоспособности продукции ОАО «БАТЭ» проведены следующие комплекс мероприятий:
выставочные мероприятия;
рекламная компания, которая заключается во внедрении печатной, радиорекламы и рекламы посредством сети Интернет;
обновление и продвижение корпоративного сайта (www.starter);
выпуск полиграфической и сувенирной продукции.
Проведение указанных мероприятий принесло положительный экономический эффект и позволило достичь следующих результатов:
- повышение конкурентоспособности продукции;
- увеличение продаж;
- увеличение прибыли предприятия;
- демонстрация своей продукции, представление новых товаров (услуг);
- продвижение торговой марки, улучшение имиджа компании на внутреннем и зарубежных рынках;
- изучение рынков сбыта, формирование дилерской сети;
- реклама своего предприятия;
- изучение продукции и стратегии конкурентов;
- увеличение сбытовых показателей предприятия;
- коммуникация с партнёрами, существующими корпоративными клиентами;
- осуществление прямого контакта с перспективными потенциальными заказчиками;
- интеграция с мировыми производственными структурами;
- изучение потребительских предпочтений.
- обеспечение эффективной товарной политики;
- реализация действенной ценовой политики;
- обеспечение эффективной политики распределения товаров.
Экономический эффект от проведения маркетинговых акций составил:
- 74871,25 тыс.р. при суммарных расходах 16305 тыс.р. (выставочная деятельность);
- 9999,5 тыс.р. при суммарных расходах 3010,76 тыс.р. (реклама продукции);
- 16507,85 тыс.р. при суммарных расходах 2280,15 тыс.р. (продвижение и обновление сайта);
- 13339,31 тыс.р. при суммарных расходах 5990,44 тыс.р. (полиграфия, создание сувенирной и представительской продукции).
Суммарный экономический эффект от проведения комплекса разработанных маркетинговых акций составил 114717,91 тыс.р. при суммарных расходах 27586,35 тыс.р. Таким образом, за полгода расходы на проведение маркетинговых акций окупаются в 4 раза.
Список литературы
[1] СТБ 972-94. Разработка и постановка продукции на производство.
[2] Азоев, Г. Л. Конкурентные преимущества фирмы / Г.Л. Вайсман, А. П. Челенков. - М.: ОАО Типография «Новости».
[3] Вайсман, А. Стратегии маркетинга: 10 шагов к успеху; стратегия менеджемента, 5 факторов успеха / А. Вайсман. - М.: Экономика, 1995.
[4] Ильин, А. И. Экономика предприятия: учебное пособие / А. И. Ильин, В. П. Волков. – М. : Новое знание, 2003.
[5] Дихтль, Е. Практический маркетинг / Е. Дихтель, Х.Хершген. - М.: : Высшая школа, 1995. - 64 с.
[6] Портер, М.Э. Конкуренция / М. Э. Портер. - М.: Издательство Дом «Вильямс», 2001. - 496 с.
[7] Бизнес-план предприятия ОАО «БАТЭ», 2008 г.
[8] Фатхутдинов, Р.А. Конкурентоспособность: экономика, стратегия, управление / Р.А. Фатхутдинов. - М.: ИНФРА-М, 2000. - 312 с
[9] Садовская, Т.В. Экономика предприятия радиоэлектронной промышленности: методическое пособие к выполнению курсовой работы по теме “Экономическое обоснование инвестиционного проекта по производству нового изделия” для студ. спец. “Экономика и организация производства” дневн. и заочн. форм обучения / Т. В. Садовская. – Мн.: :БГУИР, 2006.
[10] Старова, Л. И. Методические указания к практическим занятиям по курсам “Технико-экономический анализ производственно-хозяйственной деятельности предприятия” и “Анализ хозяйственной деятельности предприятия” Ч.2. / Л.И. Старова. - Мн.: БГУИР, 2001.
[11] Инфобаза. - [Электронный ресурс]. – Электронные данные. – Режим доступа: infobaza.
[12] Гринэкспо. - [Электронный ресурс]. – Электронные данные. – Режим доступа: greenexpo.
[13] Promo.of. - [Электронный ресурс]. – Электронные данные. – Режим доступа: promo.of.
[14] Cena. - [Электронный ресурс]. – Электронные данные. – Режим доступа: cena.
[15] СанПиН 2.2.1.13-5-2006. Гигиенические требования к проектированию, содержанию и эксплуатации производственных предприятий.
[16] СанПиН 11-13Б94. Санитарные правила организации технологических процессов и гигиенические требования к производственному оборудованию.
[17] Михнюк Т.Ф. Охрана труда и основы экологии / Т.Ф. Михнюк – Мн.: Выш. шк., 2007.
[18] Трудовой кодекс Республики Беларусь. – Мн.,2003.