Организация выпуска круглых и овальных спирально-навивных, спирально-замковых воздуховодов
БИЗНЕС-ПЛАН
ОРГАНИЗАЦИИ ВЫПУСКА КРУГЛЫХ И ОВАЛЬНЫХ СПИРАЛЬНО-НАВИВНЫХ (СПИРАЛЬНО-ЗАМКОВЫХ) ВОЗДУХОВОДОВ
Составлен в постоянном уровне цен без учета НДС
Стоимость проекта 35189 тыс. руб.
1. Основные положения проекта (резюме)
Задача любого грамотного производителя обеспечить строящиеся и реконструируемые объекты промышленно-гражданского назначения качественной и современной вентиляционной продукцией. Данные объекты строятся по современным технологиям и главное их отличие от старых построек – это использование современных инженерных систем. И в первую очередь тех систем, которые обеспечивают создание климата в помещениях. Поэтому сейчас существует колоссальная востребованность в качественной, выполненной по современной технологии вентиляционной продукции.
Круглые и овальные спирально-навивные (спирально-замковые) воздуховоды на ниппельном соединении – бесфланцевые воздуховоды с большим разнообразным числом фасонных частей, позволяющих создавать любые конфигурации вентиляционных сетей.
Проектом предусмотрена закупка специализированной линии, включающую 12 станков (страны изготовители - Швейцария, Германия, США), для производства круглых и овальных спирально-навивных воздуховодов и фасонных частей к ним, что позволит выпускать не менее 156 тыс. м2 воздуховодов в год.
В качестве расчетной цены конкурентов принята средняя цена на комплектные вентиляционные системы для диапазона диаметров воздуховодов 100 – 315 мм – 430 руб./м2 воздуховодов (с НДС). При снижении цены продукции на 10% цена по проекту составит 322,5 руб./м2 воздуховодов без НДС.
Общая потребность в инвестициях для приобретения для производства круглых и овальных спирально-навивных (спирально-замковых) воздуховодов и фасонных частей к ним с учетом 8385 тыс. руб. (затраты на создание необходимого уровня производственных запасов) составляет 35189 тыс. руб.
Финансирование будет осуществляться за счет кредита под 14 % годовых. Проценты по кредиту выплачиваются ежемесячно. Срок окупаемости кредита составляет 4 года.
Класс инвестиций определен в зависимости от типа капитальных вложений. Для рисковых капитальных вложений (внедрение новых технологий) назначаем V класс инвестиций с минимальной (пороговой) нормой прибыли 23 - 25%.
Себестоимость продукции составит за первый год 190 руб./м2 комплексных систем воздуховодов; в последующие года 189 руб./м2 комплексных систем воздуховодов.
Индекс доходности составил 1,11.
Дата начала реализации проекта – с 1 мая 2004 года.
Ставка дисконта принята равной 0,23.
При использовании постоянных цен не учитываем инфляцию.
Бизнес-план составлен без применения специализированных программных средств.
2. Описание продукции
Круглые и овальные спирально-навивные (спирально-замковые) воздуховоды на ниппельном соединении – бесфланцевые воздуховоды с большим разнообразным числом фасонных частей, позволяющих создавать любые конфигурации вентиляционных сетей.
Фасонные части воздуховодов имеют отличительную особенность: при изготовлении заделываются прокладки из резины П-образной формы для герметизации мест соединения. Допускается изготовление без прокладки.
Диаметр и номенклатура фасонных частей воздуховодов соответствует стандарту SPIROvent: прямой участок спирально-замкового воздуховода (код PIPE); отвод 900 (код BF90 и BSF90); отвод 600 (код BF60); отвод 450 (код BF45); отвод 300 (код BF30); отвод 150 (код BF15); переход (код RCLF/RLF); врезка (код TBSR); врезка в прямоугольный воздуховод (код TBS); ниппель (код NP); муфта (код MF); заглушка (код ЕS); тройник (код TСР).
Воздуховоды изготавливаются из оцинкованной стали листовой и рулонной холоднокатаной согласно ГОСТ 19904-90 и ГОСТ 16523-89.
Сеть воздуховодов монтируется из прямых участков фасонных частей. Для их соединения достаточно, слегка поворачивая из стороны в сторону, небольшим усилием вдвинуть фасонную часть в прямой участок. Герметизация стыка, при этом, произойдет автоматически. Три-четыре заклепки или самонарезающи винта, поставленных по периметру стыка, сделают его надежным и более прочным.
Применяемые материалы и технология изготовления фасонных частей обеспечивают их высокое качество, а, конфигурация – достаточно хорошую аэродинамику воздушных потоков.
Надежность круглых и овальных спирально-навивных воздуховодов обеспечивается конструкцией двойного шва (Рисунок 1).
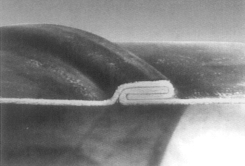
Рисунок 1. Конструкция двойного шва круглых спирально-навивных воздуховодов
Преимуществ у круглых и овальных воздуховодов много, и это повлияло на традиционные рабочие схемы, используемые в Европе и Японии. Это можно проиллюстрировать на примере скандинавских стран, где развитие рынка круглых воздуховодов происходило следующим образом. До 1960 подрядчики изготавливали и устанавливали все системы прямоугольной формы.
В 1961-1970 г.г. некоторые специализированные компании начали серийное производство круглых воздуховодов и фитингов.
Подрядчики начали покупать круглые воздуховоды и устанавливать их наряду с прямоугольными, которые изготавливали в собственных цехах.
В 1971-1992 г.г. произошел полный переворот, когда специализированные компании повысили уровень автоматизации и стали вести интенсивные научные исследования и разработки.
В это время подрядчики приобретали все большее количество готовой продукции у специализирующихся компаний по более низкой цене, чем им обходились воздуховоды собственного производства. Подрядчики постепенно сконцентрировали свои ресурсы на монтаже стандартных готовых изделий, которые предоставлялись со склада готовой продукции.
Эти изменения стали возможны, когда подрядчики смогли приспособить свои рабочие схемы к системе, которая была более конкурентноспособна. Инженеры-консультанты скорректировали чертежи и спецификации, составлявшиеся ранее для каждого отдельно взятого здания, в единую стандартизированную систему.
Приведем основные преимущества круглых и овальных воздуховодов:
В проектах все чаще закладываются круглые воздуховоды.
Герметичность отвечает требованиям самого высокого класса (Евровент/CEN CLASS "C").
Значительно снижаются расходы на монтаж.
Вся продукция стандартизирована.
Занимают меньше места; для овальных воздухопроводов – явное преимущество при установке воздухопроводов в стесненных местах.
Легче осуществлять замеры воздушного потока.
Высочайшая прочность позволяет экономить на металле.
Снижаются потери давления.
Более эффективна чистка внутренней поверхности.
Резиновые уплотнения образуют герметичную систему.
Самая прочная система воздуховодов.
Эстетичный внешний вид
3. Анализ положения дел в отрасли (оценка конъюнктуры рынка)
На рынке продаж в Уральском регионе воздуховоды (гибкие, полужесткие и жесткие) представлены иностранными и отечественными производителями, работающими на оборудовании иностранного производства.
Выпуск аналогичной продукции (жесткие воздуховоды из стали согласно стандарту SPIROvent) в Уральском регионе производится в Свердловской (3 организации), Пермской (1 организация) и Тюменской областях (2 организации). В Челябинской области аналогичного производства нет.
Основным конкурентом в Свердловской области является ЗАО «Евросфера» (г.Новоуральск), который, кроме Екатеринбурга, обеспечивает объемы продаж на северном направлении для районов городов Нижний Тагил, Серов, Североуральск, Нижняя Тура, Качканар. ЗАО «Евросфера» - первое в Уральском регионе предприятие для производства воздуховодов. Производство воздуховодов ведется «Евросферой» на оборудовании швейцарской компании «SPIRO International S.A.».
По последним данным «Евросфера» за семь последних месяцев увеличила объем продаж в 15 раз, заняв около 20% рынка по производству и монтажу воздуховодов для систем вентиляции и кондиционирования в Уральском регионе. Ежемесячно «Евросфера» изготавливает 13000 мІ воздуховодов.
Другим рассматриваемым конкурентом является ООО «Росвент» (г.Самара), имея опыт работы с 1998 года на рынке вентиляции и кондиционирования. ООО "Росвент" в Уральском регионе имеет представительства в городах Уфа, Екатеринбург, Челябинск. С августа 2002 г. ООО «Росвент» налажен выпуск оцинкованных спирально-навивных воздуховодов диаметром от 100 до 1250 мм. Производительность цеха - до 20000 мІ в месяц.
В восточной части Свердловской области основными продавцами воздуховодов являются предприятия, расположенные в г.Тюмени.
Проектом предусматривается рынок сбыта продукции в западной, южной и юго-западной части Свердловской области, в районах, расположенных вдоль железнодорожной ветки Екатеринбург – Приобъе (города Тавда, Туринск, Ивдель, Нягань и т.д.), а также в Челябинской области.
Конкурентами налажено производство только прямоугольных и круглых воздуховодов. Проектом предусмотрено также производство плоскоовальных воздуховодов, применяемых в стесненных условиях.
Недостатками конкурентов можно считать использование стационарного оборудования для изготовления круглых спирально-навивных воздуховодов. В проекте планируется использование передвижного оборудования для организации выпуска воздуховодов на заводах, удаленных от г. Екатеринбурга в целях снижения транспортных расходов.
Кроме того, основные конкуренты наладили только выпуск воздуховодов, реализация которых производится с участием дилеров. Монтаж воздуховодов осуществляют специализированные организации.
Особенностью проекта можно считать наличие полного цикла от изготовления до монтажа воздуховодов силами организации.
4. План маркетинга
В первую очередь целесообразно выделить основные требования спроса и соответствие им выпускаемой продукции на рынке продажи круглых воздуховодов и фасонных частей к ним (Таблица 1)
Таблица 1
Выделение специфических требований спроса
| Соответствие нормативным требованиям |
| Согласно СНиП 2.04.05-91 "Отопление и вентиляция" для монтажа вентиляционных систем рекомендуется применение круглых и овальных воздуховодов. Прямоугольные воздуховоды рекомендуется применять только при обосновании там, где невозможно конструктивно пройти воздуховодами большого круглого сечения или же заменить большое сечение круглого воздуховода на два или три параллельно идущих круглых воздуховодов меньшего сечения. |
| Экономия |
| Стоимость воздуховодов определяется площадью. Площадь поверхности круглого воздуховода на 12% меньше площади поверхности аналогичного по живому сечению прямоугольного воздуховода. Это делает эффективным замену одного плоского воздуховода на несколько круглых, идущих параллельно. Помимо этого, чем меньше периметр прямоугольного воздуховода, тем больше удельная (на 1 м2 поверхности воздуховода) стоимость фланцев и крепежа. |
| Компактность |
| Практически всегда пакет круглых воздуховодов занимает меньше пространства, чем соответствующие по площади сечения прямоугольные воздуховоды. Это особенно важно для стесненных потолков, коридоров и т.д., где воздуховоды устанавливаются в несколько слоев. |
| Универсальность |
| При проектировании и монтаже современных систем вентиляции и кондиционирования воздуха можно использовать любые фасонные детали сетей воздухопроводов, поскольку технология производства круглых воздуховодов позволяет использовать эти детали с высоким качеством. |
| Герметичность, малошумность |
| Очень важно и то, что ниппельное соединение обеспечивает герметичность системы, что полностью устраняет подсосы воздуха в вытяжных системах и потерю воздуха в приточных системах вентиляции. Все это способствует улучшению работы вентиляционных систем, так как нет дополнительных неплотностей в воздуховодах, что улучшает аэродинамические и шумовые характеристики. Спиральный замок создает дополнительную жесткость воздуховода, что уменьшает его вибрацию при работе. |
| Простота и скорость монтажа |
| Спирально-навивные воздуховоды на ниппельном соединении прекрасно монтируются в помещениях любого назначения и собираются как детский конструктор. Для их монтажа необходимо намного меньше места, чем для воздуховодов с фланцевым или бандажным соединением. Круглые прямые участки изготавливаются длиной удобной для транспортировки - 3 метра. Так же, если требуются участки менее 3 метров и в большом количестве, то можем предложить заказать 3-х метровые и на местах подгонять, разрезая их "болгаркой". |
| Долговечность |
| В настоящее время очень широкое применение имеют круглые воздуховоды из оцинкованной стали. И это самый разумный подход, так как срок службы этих воздуховодов до 40 лет. Они не ржавеют, а при хорошем качестве изготовления и не окисляются. |
Средние цены на круглые воздуховоды и фасонные части из оцинкованной стали представлены в таблицах 2 – 4 (данные по состоянию на 05.04.2004).
Таблица 2
Цены на круглые воздуховоды и фасонные части из оцинкованной стали
|
Диаметр, мм |
Цены на круглые воздуховоды и фасонные части из оцинкованной стали | |||||||
|
Воздуховод, руб./п.м |
Воздуховод, руб./м2 |
Отвод 90о, руб./шт |
Отвод 45о, руб./шт |
Бандаж, руб./шт |
Дефлектор, руб./шт |
Зонт, руб./шт |
Дроссель- -клапан, руб./шт |
|
| 100 | 92 | 294 | 143 | 99 | 43 | 966 | 155 | 351 |
| 125 | 109 | 273 | 186 | 130 | 43 | 1028 | 161 | 351 |
| 140 | 122 | 278 | 198 | 143 | 47 | 1053 | 167 | 363 |
| 160 | 142 | 284 | 235 | 161 | 50 | 1115 | 173 | 376 |
| 180 | 156 | 278 | 267 | 192 | 50 | 1140 | 180 | 396 |
| 200 | 175 | 278 | 303 | 205 | 58 | 1177 | 186 | 428 |
| 225 | 198 | 284 | 310 | 217 | 58 | 1252 | 211 | 441 |
| 250 | 218 | 273 | 322 | 229 | 61 | 1363 | 232 | 454 |
| 280 | 237 | 271 | 372 | 254 | 61 | 1425 | 248 | 513 |
| 315 | 271 | 271 | 421 | 279 | 65 | 1487 | 273 | 584 |
| 355 | 318 | 284 | 470 | 303 | 65 | 1660 | 335 | 682 |
| 400 | 370 | 294 | 532 | 322 | 72 | 1859 | 391 | 817 |
| 450 | 416 | 294 | 626 | 408 | 83 | 2168 | 576 | 870 |
| 500 | 468 | 298 | 725 | 440 | 86 | 2974 | 656 | 947 |
| 560 | 506 | 288 | 842 | 558 | 90 | 3469 | 775 | 1038 |
| 630 | 588 | 293 | 1053 | 620 | 97 | 4089 | 893 | 1090 |
| 710 | 700 | 315 | 1252 | 694 | 101 | 4535 | 1090 | |
| 800 | 807 | 323 | 1512 | 756 | 6133 | 1314 | ||
| 900 | 943 | 334 | 1895 | 1214 | 7310 | 1647 | ||
| 1000 | 1045 | 334 | 2317 | 1425 | 9045 | 2044 | ||
| 1120 | 1160 | 334 | ||||||
| 1250 | 1296 | 334 | 10408 | 2943 | ||||
Таблица 3
Цены на тройники и переходы
|
Диаметр D / d, мм |
Тройник 90о, руб./шт |
Переход, руб./шт |
Диаметр D / d, мм |
Тройник 90о, руб./шт |
Переход, руб./шт |
Диаметр D / d, мм |
Тройник 90о, руб./шт |
Переход, руб./шт |
| 100/100 | 130 | 200/200 | 260 | 315/200 | 298 | 253 | ||
| 125/100 | 150 | 123 | 250/100 | 208 | 182 | 315/250 | 389 | 253 |
| 125/125 | 175 | 250/125 | 228 | 182 | 315/315 | 454 | ||
| 160/100 | 195 | 143 | 250/160 | 233 | 182 | 400/125 | 481 | 338 |
| 160/125 | 188 | 143 | 250/200 | 260 | 188 | 400/160 | 481 | 338 |
| 160/160 | 208 | 250/250 | 273 | 400/200 | 481 | 338 | ||
| 200/100 | 188 | 163 | 315/100 | 246 | 233 | 400/250 | 481 | 338 |
| 200/125 | 201 | 163 | 315/125 | 253 | 233 | 400/315 | 519 | 344 |
| 200/160 | 228 | 163 | 315/160 | 286 | 253 | 400/400 | 662 |
Таблица 4
Цены на комплектные вентиляционные системы (воздуховоды)
| Диаметр, мм | Толщина металла, мм | Цена, руб./м2 |
| 100 - 315 | 0,55 | 423 |
| 355 - 500 | 0,70 | 450 |
| 560 - 710 | 0,80 | 462 |
| 800 - 1250 | 1,00 | 496 |
|
Примечания. 1.При наличии в вентиляционной системе фасонных частей более 40% следует применять повышающий коэффициент 1,15, более 60% - 1,40. 2. Для нестандартных воздуховодов следует применять повышающий коэффициент 2,0. |
||
Ассортимент выпускаемых изделий отличен от продукции конкурентов выпуском принципиально новой для Уральского региона продукции – плоскоовальных воздуховодов.
Ценовая политика организации ориентирована как «высокое качество – высокая цена», но предусматривается снижение от цен конкурентов на 5-10% (в экономических расчетах предусмотрено максимальное снижение цен на 10%). Для монтажных организаций предусматриваем скидки 10%. Кроме того, в силу сезонности монтажных работ и роста спроса предусматривается повышение цен, и, наоборот, в зимний период – снижение цен на продукцию.
Реализация продукции планируется как непосредственно со склада готовой продукции (для районов, прилегающих к Екатеринбургу), так и через дилерскую сеть (для удаленных районов).
Подготовка кадров планируется по направлениям:
инженерно-технический персонал;
промышленно-производственный персонал.
Ежемесячные затраты на рекламу в среднем составят 70 тыс. руб. Предусматривается реклама в специализированном строительном журнале Уральского региона «Стройка», а также в «Пульсе цен», в средствах массовой информации, на автотранспорте.
5.Потребность в инвестициях
Для производства круглых и овальных спирально-навивных (спирально-замковых) воздуховодов и фасонных частей к ним планируется приобрести специализированную линию, включающую 12 станков (страны изготовители - Швейцария, Германия, США) (Таблица 5).
Таблица 5
Перечень основного оборудования
| № п/п | Наименование станка | Назначение | Стоимость оборудования | ||
| EUR | USD | тыс. руб. | |||
| 1 | Tube Forming Machine type 1602 (Арт. № 831602), Швейцария | Изготовление круглых воздуховодов | 235000 | - | 8225,00 |
| 2 |
Система плазменной резки, тип SPIRO PLASMACUTTER CUTLASS (Арт. № 800970), Швейцария |
Раскрой заготовок фасонных частей | 85000 | - | 2975,00 |
| 3 |
SPIRO Spot Welding Machine PL-63 (Арт. № 890007), Швейцария |
Точечная сварка | 17700 | - | 619,50 |
| 4 | Зиговочная машина Edgeformer, тип SME 63, Швейцария | Нанесение отбортовки | 16700 | - | 584,50 |
| Дополнительные ролики | ZA | 290 | - | 10,15 | |
| SK | 290 | - | 10,15 | ||
| BA | 156 | - | 5,46 | ||
| BC | 290 | - | 10,15 | ||
| BM | 238 | - | 8,33 | ||
| KA | 290 | - | 10,15 | ||
| KB | 270 | - | 9,45 | ||
| ZB | 414 | - | 14,49 | ||
| M | 260 | - | 9,10 | ||
| BD | 290 | - | 10,15 | ||
| E | 414 | - | 14,49 | ||
| BB | 244 | - | 8,54 | ||
| Итого за дополнительные ролики | 3446 | - | 120,61 | ||
| 5 | Трехвалковый листогиб Rollformer RME 60/128 (Арт. № 890006), Швейцария | Придание заготовкам округлой формы | 8900 | - | 311,50 |
| 6 | SPIRO Gorelocker, тип ВЕТА-3 (Арт. № 840003), Швейцария | Изготовление отводов, полуотводов, заглушек | 27000 | - | 945,00 |
| 7 |
Ручной сегментный листогиб UK-125, Германия |
Придание заготовкам округлой формы | 4800 | - | 168,00 |
| 8 | Электромеханическая гильотина МТ-250, Германия | Изготовление заготовок | 13150 | - | 460,25 |
| 9 | Станок, модель 36/10, США | Растягивание круглых спиральных воздуховодов до плоского овала | - | 138000 | 4002,00 |
| 10 | Трехвалковый листогиб, модель 48/20, США | Вальцевание плоских овальных сегментов | - | 185000 | 5365,00 |
| 11 | SPIRO Litelocker, Швейцария | Холодная сварка | 19500 | - | 682,50 |
| 12 | SPIRO STITCHWELDER TYPE VSTW-1D, HG, Швейцария | Сварочная машина | 67000 | - | 2345,00 |
| Общая стоимость | 498196 | 323000 | 26803,86 | ||
Примечание. Стоимости оборудования рассчитаны по курсу: EUR – 35 руб.; USD – 29 руб.
Инвестиционные затраты включают: затраты на приобретение, транспортирование и монтаж линии в цехе (составят 26803,86 тыс. руб.); затраты на создание необходимого уровня производственных запасов.
Величину оборотных средств (затраты на создание необходимого уровня производственных запасов) рассчитываем по формуле:
ОС =
 , (1)
где ОР – годовой объем реализации; Д – длительность оборота.
Длительность оборота определяется по формуле:
Д = Дм + Дпр + Др , (2)
где Дм – промежуток времени в днях между оплатой сырья и материалов и их поступлением в производство (поскольку материалы поступают ежедневно с оплатой по факту получения, то Дм = 0); Дпр – длительность производственного цикла для выпуска единицы изделия (поскольку затраты времени на выпуск единицы продукции определяются несколькими минутами, то Дпр = 0); Др – промежуток времени в днях между поступлением продукции на склад и ее оплатой покупателем (учитывая время накопления готовой продукции на складе Др = 60 дней).
Годовой объем реализации продукции определяем по формуле:
ОР = Ц ґ Qгод = 156 ґ 322,5 = 50310 тыс. руб., (3)
где Ц – цена продажи продукции без учета налога на добавленную стоимость (НДС).
Поскольку проектом неопределен годовой ассортиментный выпуск продукции, то в качестве расчетной цены конкурентов принята средняя цена на комплектные вентиляционные системы для диапазона диаметров воздуховодов 100 – 315 мм – 430 руб./м2 воздуховодов (с НДС).
При
снижении цены
продукции на
10% цена по проекту
составит
 = 322,5 руб./м2
воздуховодов
без НДС.
Величина оборотных средств (затраты на создание необходимого уровня производственных запасов)
ОС
=
 =
8385 тыс. руб.
Общая потребность в инвестициях для приобретения для производства круглых и овальных спирально-навивных (спирально-замковых) воздуховодов и фасонных частей к ним с учетом 8385 тыс. руб. (затраты на создание необходимого уровня производственных запасов) составляет 35189 тыс. руб.
Финансирование будет осуществляться за счет кредита под 14 % годовых (ставка рефинансирования Центрального банка РФ согласно Телеграмме ЦБ РФ от 14.01.2004 № 1372-У). Проценты по кредиту выплачиваются ежемесячно.
6. Определение целей и классов инвестиций. Выбор ставки сравнения
Класс инвестиций определяем в зависимости от типа капитальных вложений. Для рисковых капитальных вложений (внедрение новых технологий) назначаем V класс инвестиций с минимальной (пороговой) нормой прибыли 23 - 25%.
Поскольку рост цен на составляющие себестоимости вызывает аналогичный рост цен на готовую продукцию, то их динамики в целом совпадают. Следовательно, нет необходимости учитывать инфляционную составляющую ни при расчете ставки сравнения, ни при расчете доходов и расходов. В этом случае падение стоимости денежных средств в зависимости от времени учитывает только фактор риска и недополученную прибыль от изъятия денежных средств из финансового оборота («омертвление» денежных средств). Ставку сравнения для проекта (освоение принципиально новой продукции) принимаем равной Е = 0,23.
7. Основные характеристики и достоинства оборудования
Станок Tube Forming Machine type 1602 позволяет изготавливать круглые спирально-навивные воздуховоды диаметром от 80 до 1600 мм. Ширина металлической ленты (штрипсы) при толщине 0,4…1,0 мм составляет 137 мм, при толщине 1,1…1,3 мм – 140 мм. Вес штрипсы – до 1000 кг. Толщина используемого металла для гальванической стали составляет 0,4…1,3 мм, для нержавеющей стали – 0,4…0,8 мм, для алюминия – 0,6…1,3 мм. Скорость подачи ленты – до 60 м/мин в зависимости от материала. Прижимной ролик – механический или пневматический (Рисунок 2). Отрез воздуховода производится пневматическим роликовым ножом. Разматывающее устройство - с пневматическими тормозами.
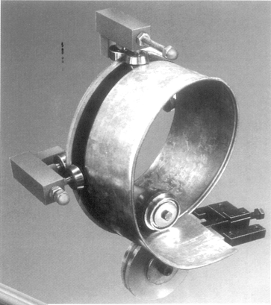
Рисунок. 2. Принцип прижима штрипсы роликами
Основными достоинствами можно считать: удобство и легкость в эксплуатации; возможность плавного регулирования скорости подачи штрипсы; быстрая и легкая перенастройка с одного диаметра на другой в течение 15 мин (Рисунок 3); высокое качество шва (соответствие стандарта DIN 24.145); невысокая стоимость формирующих колец; высокая жесткость воздуховодов; наличие устройства автоматической разгрузки воздуховодов; использование профилирующих роликов для дополнительного ребра жесткости; наличие пневматических разгрузочных столов.
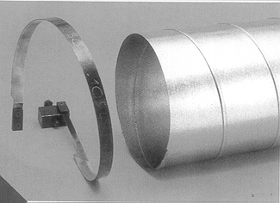
Рисунок 3. Шаблон для регулирования диаметров воздуховодов
Система плазменной резки, тип SPIRO PLASMACUTTER CUTLASS обеспечивает эффективный раскрой заготовок из различных видов листового металла. Система имеет реечный привод по осям X и Y. Толщина обрабатываемого материала составляет 12 мм для стали 400 Н/м2 и оцинкованной стали, 10 мм для нержавеющей стали. Точность резки составляет 0,2 мм. Скорость траверсы составляет 22 м/мин.
Основными достоинствами можно считать: обеспечение свободного доступа к рабочей зоне (3000х1500 мм) со всех сторон; наличие «спрятанной» рамы для обеспечения свободного прохода; наличие внутренней вытяжной системы; наличие контролера Burny 2.8 с памятью 128 Кб (расширение до 512 Кб); наличие системы диагностики; управление производится простыми однозначными командами «да» и «нет»; наличие интерфейса RS-232 для связи с офисным ПК с программой HVAC СВЯЗЬ DNC; наличие модема и кабеля длиной 100 м для непосредственного подключения офисного ПК к режущей машине; программное обеспечение HVAC PM 200 (Арт. № 590001) имеет в своем составе программы для круглых, овальных и прямоугольных форм фланцев, для автоматической раскладки для уменьшения отходов (не более 5%), для разбивки надразмерных фланцев, для интерактивной раскладки и раскладки в отверстиях, для трехмерного представления при параметрическом программировании и создания необходимых спецификаций, чертежей и ярлыков, программируемую пользовательскую базу данных, простую программу САПР для двухмерных узлов, интерфейс для САПР типа AutoCAD).
Станок точечной сварки SPIRO Spot Welding Machine PL-63 обеспечивает регулируемый вылет электродов от 230 мм до 550 мм. Мин. диаметр свариваемого воздуховода 90 мм.
Зиговочная машина Edgeformer, тип SME 63 позволяет наносить отбортовку при работе с металлическими листами толщиной, не превышающей 1,7 мм.
Трехвалковый листогиб Rollformer RME 60/128 позволяет придать заготовкам округлую форму при работе с металлическими листами толщиной, не превышающей 1,2 мм.
Станок SPIRO Gorelocker, тип ВЕТА-3 предназначен для изготовления сегментов фланцевых и запорных соединений (отводов, полуотводов, заглушек) диаметром от 125 до 1000 мм. Толщина обрабатываемого материала составляет 0,4…1,25 мм для мягкой стали и оцинкованной стали, 0,4…0,8 мм для нержавеющей стали и 0,6…1,25 мм для алюминия. Скорость отбортовки зависит от материала и составляет максимально 45 м/мин. Максимальный угол сегмента составляет 30о (поворот 90о состоит из четырех частей). Высота фланцев составляет 5 мм при диаметрах от 125 до 250 мм, 7,5 мм при диаметрах от 250 до 700 мм, 10 мм при диаметрах от 700 до 1000 мм.
На рисунке 4 показаны варианты выполнения отбортовки.
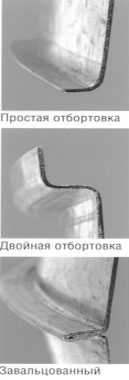
Рисунок 4. Варианты выполнения отбортовки на станке для изготовления сегментных отводов
Основным достоинством можно считать возможность быстрого переключения режимов с простой отбортовки на двойную (несколько секунд) и перенастройки с операции отбортовки на завальцовку (примерно две минуты).
Станок модель 36/10 позволяет растягивать круглые спиральные воздуховоды до плоского овала при максимальной толщине металла воздуховода 1,25 мм и максимальных длинах воздуховодов 6 м. Диаметры исходного круглого воздуховода – от 330 до 2000 мм. Размеры получаемых овальных воздуховодов –125 х 370 мм – 915 х 2650 мм.
Трехвалковый листогиб модель 48/20 позволяет вальцевать плоские овальные сегменты при толщине обрабатываемого металла до 1 мм. Минимальный диаметр вальцовки составляет 76 мм при толщине 0,8 мм и 150 мм при толщине 1 мм. Рабочая скорость составляет 9 м/мин.
Ручной сегментный листогиб UK-125 позволяет придать заготовкам округлую форму при работе с металлическими листами толщиной, не превышающей 1,25 мм для оцинкованной стали и стали 400 H/м2, 1 мм для нержавеющей стали и 2,25 мм для алюминия.
Электромеханическая гильотина МТ-250 оснащена автоматической гильотиной, режущей балкой с плоскими безремонтными направляющими, прямоугольным стопором с точным лезвием (шкала деления 400 мм на столе слева и справа), опорой для металлической пластины, раздвигаемой до 920 мм, автоматическими приспособлениями зажимов с нескользящей эбонитовой прокладкой. Толщина обрабатываемого металла – 1,25 мм для оцинкованной стали. Максимальное количество отрезов в минуту – 35. Угол отреза – 1,45 о.
Станок SPIRO Litelocker предназначен для холодной сварки материалов толщиной 1,8 мм для стали 400 Н/м2 и оцинкованной стали, 1,6 мм для нержавеющей стали. Скорость составляет 180 циклов в минуту. Максимальный вылет электрода - 500 мм. Минимальное расстояние между точками сварки – 9,4 мм. Максимальный диаметр изделий составляет 1100 мм, минимальный – 100 мм.
Станок SPIRO STITCHWELDER TYPE VSTW-1D, HG предназначен для шовной сварки материалов толщиной 0,3…0,8 мм для оцинкованной и нержавеющей стали. Диапазон диаметров составляет от 100 до 600 мм. Длина сварного шва – от 60 до 600 мм. Величина нахлеста – 6 мм. Скорость сварки составляет 5 м/мин.
8. План производства
Поставщиками листового металла для производства круглых и овальных спирально-навивных (спирально-замковых) воздуховодов являются:
торговый дом «Электрощит» (поставка гладкого стального листа толщиной 0,55 мм);
Магнитогорский горно-металлургический комбинат (поставка оцинкованного стального листа толщиной 0,70 мм).
Необходимая площадь цеха для производства круглых и овальных спирально-навивных (спирально-замковых) воздуховодов и фасонных частей к ним составляет 100 м2. Площадь для размещения склада готовой продукции и склада материалов составит 400 м2.
Суммарная потребная мощность оборудования по потреблению электроэнергии составляет 54,13 кВт (Таблица 6).
Воздушная магистраль должна обеспечивать давление 6 атм при расходе воздуха 500 л/мин.
Время изготовления круглых спирально-навивных воздуховодов зависит от длины воздуховода (3 или 6 м), ширины штрипсы и диаметра трубы (Рисунок 5).
Математическая зависимость нормы времени изготовления воздуховодов от диаметра при ширине штрипсы 137 мм определена методом наименьших квадратов для линейной зависимости:
при длине воздуховодов 3 м
Нвр = 225 Dв +20, (4)
при длине воздуховодов 6 м
Нвр = 300 Dв +40, (5)
где Dв – диаметр воздуховода, м; Нвр – норма времени изготовления воздуховодов, с/шт.
Таблица 6
Потребная мощность оборудования
| № п/п | Наименование станка | Мощность электроустановки, кВт |
| 1 | Tube Forming Machine type 1602 (Арт. № 831602), Швейцария | 11,0 |
| 2 |
Система плазменной резки, тип SPIRO PLASMACUTTER CUTLASS (Арт. № 800970), Швейцария |
11,0 |
| 3 | Зиговочная машина Edgeformer, тип SME 63, Швейцария | 2,0 |
| 4 | Трехвалковый листогиб Rollformer RME 60/128 (Арт. № 890006), Швейцария | 1,5 |
| 5 | SPIRO Gorelocker, тип ВЕТА-3 (Арт. № 840003), Швейцария | 5,0 |
| 6 | Электромеханическая гильотина МТ-250, Германия | 3,0 |
| 7 | Станок, модель 36/10, США | 18,75 |
| 8 | Трехвалковый листогиб, модель 48/20, США | 0,38 |
| 9 | SPIRO Litelocker, Швейцария | 1,5 |
| Суммарная потребная мощность оборудования по потреблению электроэнергии | 54,13 |
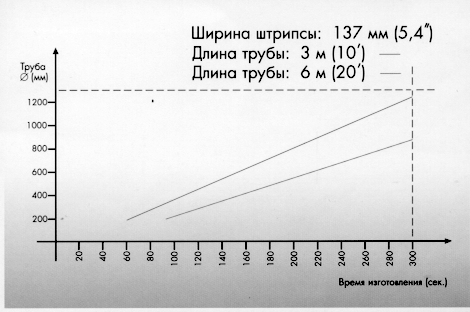
Рисунок 5. График зависимости времени изготовления труб длиной 3 и 6 м от диаметра воздуховодов при ширине штрипсы 137 мм
Поскольку площадь продукции определяется умножением длины трубы на длину окружности С = p Dв, то в этом случае, норма времени изготовления воздуховодов (с/м2):
при длине воздуховодов 3 м
Нвр
=
 ,
(6)
при длине воздуховодов 6 м
Нвр
=
 =
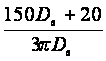 ,
(7)
Часовую производительность оборудования определяем как обратную величину нормы времени на изготовление единицы продукции. Поскольку предусматриваем работу нового оборудования, до выхода его на проектную производительность вводим поправочный коэффициент 0,48.
Соответственно, норма выработки
- при длине воздуховодов 3 м
Нвыр
=
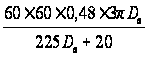 =
 (8)
при длине воздуховодов 6 м
Нвыр
=
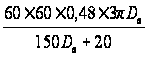 =
 (9)
Поскольку наиболее требуемым потребителями является производство воздуховодов диаметром 160 мм при длине 3 м, то производительность оборудования позволяет выпускать 46,508