Обработка результатов эксперимента
Для наглядного представления и определения характера распределения энергии по трем гармоникам в зависимости от условий операции построим номограмму.
В одной из четвертей первоначально отражается характер распределения энергии по гармоникам возмущения в зависимости от j / y (рис. 15). Эти зависимости построены из результатов исследований, которые здесь не отражаются. Коэффициент Х2 характеризует ² удельный вес² энергии данной гармоники в общем силовом возмущении. Диапазон j / y = 1...9.
Теперь отношение j / y раскрываем в параметрах инструмента и операции
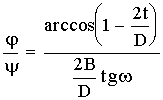 .
Видно, что здесь четыре переменных величины: D, t, B, w .
Введем промежуточную ось С и построим номограмму из помеченных линий для одной из переменных величин, а именно Вi
 .
Видно, что это уравнения прямых линий, проходящих через начало координат. Задаваясь одним значением j / y и Вi можно провести ее график. Например, при j / y = 5, Вi = 5 получим С = 2× 5×5 = 50. Аналогично поступаем для Вi = 10; 15; 20.
Далее вводим следующую промежуточную ось ( и соответственно переменную ) L = C × tg w i. Задаваясь величинами угла w i и С можно определить положение помеченных линий. Например, при w = 45°, С = 50
L = 50× tg 45° =50. Àíàëîãè÷íî ïîñòóïàåì и äëÿ äðóãèõ óãëîâ w i = 15° ; 30° ; 60° ; 75°. Проводим прямые линии через начало системы координат и помечаем значение угла w i каждой линии.
Таким образом осталась одна взаимосвязь параметров
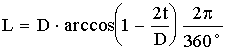 .
Здесь необходимо определиться с параметром, направленном по оси и ² помеченным² параметром. В любом случае зависимость нелинейная. Кроме того, глубина резания является задаваемым параметром и его лучше взять в качестве ² помеченного² параметра. Для построения помеченных линий нужно определить несколько координат каждой линии.
Рассмотрим ² помеченную² линию t = 5 мм. В качестве переменного параметра принимаем диаметр фрезы D. При D = 25; 50; 100; 150; 200 мм соответственно имеем
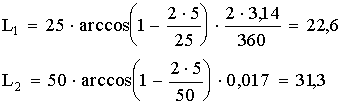

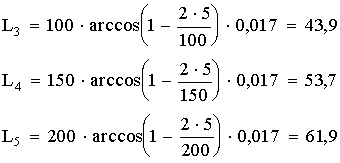
По найденным точкам строится линия для t = 5 мм. Аналогично поступают и для других значений t.
Указаны промежуточные оси С, L, которые при использовании номограммы не нужны и могут не указываться, указаны и частные зависимости для каждой четверти номограммы.
Полученная номограмма наглядно показывает, что распределение энергии по гармоникам возмущения технологической системы определяется условиями операции, изменяя которые можно воздействовать на возмущение технологической системы.
Для исключения резонансных явлений необходимо знать спектр собственных частот системы и согласовывать условия операции с их значениями, уменьшая количество энергии на ² резонансной² частоте. Эти данные, как правило, отсутствуют. Поэтому используя номограмму можно скорректировать условия операции. Для этого по известным параметрам фрезы, которая показала неудовлетворительные результаты, и элементам режима резания необходимо определить распределение энергии по гармоникам возмущения и выбрать другое распределение. Так как глубину резания и ширину фрезерования изменять, как правило, невозможно, а изменение угла наклона режущей кромки часто нецелесообразно по условиям стойкости инструмента, то новое распределение энергии можно получить изменив диаметр фрезы ( в большую или меньшую сторону по сравнению с первоначальным ). При этом необходимо сохранить прежним относительное число зубьев ( z/D) и скорость резания, так как число оборотов и зубьев фрезы играют самостоятельную роль в определении частотного диапазона возмущения (inz).
Как видно из изложенного, номограмма может существенно помогать в управлении процессом резания, на основе заложенных в нее функциональных зависимостей.
Контрольные вопросы
Сущность и назначение номографии; Функцию какого числа переменных можно отразить в одной четверти декартовой системы координат ?Понятие номограммы из ² помеченных² линий; Сущность составной номограммы и промежуточной функциональной шкалы. 5. ТИПОВЫЕ ЗАДАЧИ МАТЕМАТИЧЕСКОЙ ОБРАБОТКИ ЭКСПЕРИМЕНТАЛЬНЫХ ДАННЫХВ целях закрепления знаний и получения практических навыков предлагается решить несколько задач, имеющих практическую направленность.
При измерении твердости по Роквеллу были получены следующие результаты. Для образца А: 97,0; 98,7; 99,9; 99,5; 97,1; 99,5; 92,0; 100,6; 99,7; 98,0; 98,5; 99,5; 99,7; 99,5; 99,0; 98,5; 99,5; 98,8; 98,5; 99,1; 98,4; 96,6; 97,2; 101,7; 97,2; 98,2; 97,5; 97,7; 99,0; 99,0; 97,5. Для образца В, проверяемого на этом же приборе: 85,6; 87,1; 87,9; 86,9; 85,6; 85,2; 85,5; 85,7; 84,7; 86,4; 80,0; 85,0; 82,0; 86,0; 86,0; 87,3; 84,5; 87,0; 87,3; 85,4; 91,0; 90,0; 90,8; 89,2; 91,0; 90,4; 84,1; 81,7; 87,4; 84,0; 85,2.Для каждой группы данных определить значение измеряемого параметра, наличие промахов в ряду измерений. Для какой группы измерений результат получен точнее? Выбрав в случайном порядке 1, 4, 9, 16, 25 отсчетов проверить справедливость зависимости точности среднего значения от числа измерений. Построить эмпирические законы интегрального и дифференциального распределений. Подобрать теоретический закон распределения и оценить его соответствие.
Отклонения диаметра вала распределены по нормальному закону. Половина значений диаметра лежит в интервале 20 ± 0,1 мм. Отклонения диаметра отверстия также распределены по нормальному закону. Половина всех отклонений отверстия находится в интервале 20 ± 0,05 мм. Полагая, что сборка соединения производится вручную, определите, сколько из 50 валов не подойдет по размеру. Какой номинальный диаметр осевого отверстия ( вместо 20 мм ) следует задать ( при том же законе распределения ), чтобы все 100% деталей подошли друг к другу при ручной сборке. В цехе машиностроительного завода выполняется сложный заказ, с определенной вероятностью возникновения брака. Для обеспечения плана выпуска 100 изделий запущено в производство 110 единиц. Какова вероятность, что заказ будет выполнен если вероятность получения одного изделия 0,9; 0,95 ? При исследовании обрабатываемости одного из конструкционных материалов были получены зависимости периода стойкости зуба фрезы от угла наклона w стружечной канавки.Результаты приведены в таблице:
|
w °
|
20 |
30 |
40 |
50 |
60 |
|
T, мин
|
30 |
60 |
80 |
70 |
50 |
Используя метод наименьших квадратов и параболического интерполирования получить аналитическую зависимость стойкости от угла наклона .
С помощью критерия c 2 проверьте соответствие числа бракованных деталей за 51 смену пуассоновскому распределению.Число бракованных изделий за одну смену, m |
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
Число смен с m бракованными изделиями |
3 |
7 |
9 |
12 |
9 |
6 |
3 |
2 |
0 |
|
t, мм
|
1 |
2 |
3 |
4 |
|
Pz, Н
|
2300 |
3200 |
4000 |
4600 |
Графическим методом, методом средних и методом наименьших квадратов установить зависимость составляющей силы от глубины резания.
ЛИТЕРАТУРА Теория Вероятностей, М. 1998 Гутер Р.С., Овчинский Б.В. Элементы численного анализа и математической обработки результатов опыта. - М.: Физматгиз, 1962. - 356 с. Зайдель А.Н. Ошибки измерения физических величин. - Л.: Наука, 1974. - 108 с. Кассандрова О.Н., Лебедев В.В. Обработка результатов наблюдений. - М.: Наука, 1970. - 104 с. Колесников А.Ф. Основы математической обработки результатов измерений. - Томск: ТГУ, 1963. - 49 с. Плескунин В.И., Воронина Е.Д. Теоретические основы организации и анализа выборочных данных в эксперименте. Учебное пособие. - Л.: ЛЭУ, 1979. - 232 с. Румшинский Л.З. Математическая обработка результатов эксперимента. Справочное руководство. - М.: Наука, 1971. - 192 с. Рыжов Э.В., Горленко О.А. Математические методы в технологических исследованиях. - Киев: Наук. думка, 1990. - 184 с. Сухов А.Н. Математическая обработка результатов измерений. Учебное пособие. - М.: МИСИ, 1982. - 89 с. Чкалова О.Н. Основы научных исследований. - Киев: Вища школа, 1978. - 120 с.