Совершенствование организации основного производства на предприятии "Мясопромышленная компания ООО "Лиман"
расположение рабочих мест по ходу технологического процесса;
специализацию каждого рабочего места на выполнении одной из операций;
передачу предметов труда с операции на операцию поштучно и мелкими партиями сразу же после окончания обработки;
ритмичность выпуска, синхронность операций;
детальную проработку организации технического обслуживания рабочих мест.
Поточный метод организации можно применять при соблюдении следующих условий:
объем выпуска продукции достаточно большой и не изменяется в течение длительного периода времени
конструкция изделия технологична, отдельные узлы и детали транспортабельны, изделия можно делить на конструктивно- сборочные единицы, что особенно важно для организации потока на сборке;
затраты времени по операциям могут быть установлены довольно точно, синхронизованы и сведены к единой величине;
обеспечивается непрерывная подача к рабочим местам материалов, деталей и сборочных узлов;
возможна полная загрузка оборудования.
Организация поточного производства связана с проведением ряда расчетов и подготовительных работ. Исходным моментом при проектировании поточного производства является определение объема выпуска продукции и такта потока. Такт — это промежуток времени между запуском (или выпуском) двух смежных изделий на линии. Он определяется по формуле
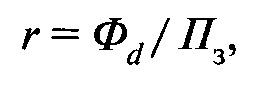
где
Фd, — действительный
фонд времени
работы линии
за определенный
период (месяц,
сутки или смену)
с учетом потерь
на ремонт
оборудования
и регламентированных
перерывов, мин;
 — программа
запуска за тот
же период времени,
шт.
Величина, обратная такту, называется темпом работы линии. При организации поточного производства необходимо обеспечить такой темп, чтобы выполнить план по выпуску продукции. Следующим этапом в организации поточного производства является определение потребности в оборудовании. Расчет количества оборудования осуществляется исхода из числа рабочих мест по операциям процесса:
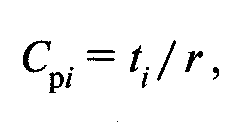
где Сpi — расчетное число рабочих мест на одной операции процесса; ti — норма времени на операцию с учетом установки, транспортирования и снятия деталей, мин. Принятое число рабочих мест С определяется округлением расчетного значения до ближайшего целого числа.
При этом учитывается, что на стадии проектирования допускается перегрузка в пределах 10—12% на каждое рабочее место. Коэффициент загрузки рабочих мест К3 определяется по формуле
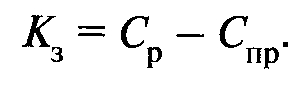
Для обеспечения полной загрузки оборудования и непрерывности протекания производственного процесса в поточном производстве осуществляется синхронизация (выравнивание) операций во времени. Способы синхронизацию операций на металлорежущих станках. Одним из распространенных способов является рационализация метода обработки. Во многих случаях можно повысить производительность станка за счет изменения режима резания, направленного на уменьшение машинного времени, путем одновременной обработки нескольких деталей, устранения дополнительных затрат времени на вспомогательные перемещения рабочих органов станка и др. Кроме того, применяется создание межоперационных заделов и использование малопроизводительного оборудования в дополнительную смену. Данный способ синхронизации связан с поиском дополнительных площадей и увеличением размера незавершенного производства. Величина межоперационного задела Zмо равняется разности выработки на смежных операциях за период времени Т. Максимальная величина может быть рассчитана по формуле
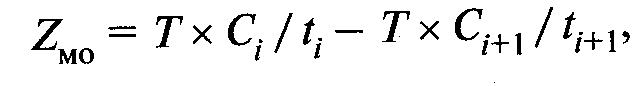
где Т — период работы на смежных операциях при неизменном числе работающих станков, мин; Сi и Ci+1 — число единиц оборудования, работающего на смежных операциях в течение периода Т; (,и — нормы времени на смежных операциях.
Еще одним способом синхронизации является переброска части обрабатываемых деталей на другие станки, не входящие в состав линии. Если на поточной линии возможно скопление деталей из-за превышения длительности операции или такта, их целесообразно обрабатывать на другом станке за пределами данного участка. Этот станок следует расположить таким образом, чтобы он обслуживал не одну, а две или три поточные линии. Такая организация поточного производства целесообразна при условии, что станок достаточно производительный и время, затрачиваемое на его переналадку, невелико.
Способы синхронизации сборочных операций. Одним из таких способов является дифференциация операций. Если операционная норма времени больше и не кратна такту и процесс сборки легко поддается дифференциации, выравнивать время, затрачиваемое на каждую операцию, можно путем разбиения ее на более мелкие части (переходы). Еще одним способом синхронизации операций выступает концентрация операций. Если операция по длительности меньше такта, мелкие операции (переходы), спроектированные в других операциях, группируются в одну. Кроме того, используется комбинирование операций. Если время выполнения двух смежных операций меньше такта работы сборочной линии, можно организовать передвижение рабочего вместе с собираемым изделием, поручив ему выполнение нескольких операций. После того как достигнута синхронизация операций на поточной линии, составляется план-график ее работы, облегчающий контроль за использованием оборудования и рабочих.
Организация межоперационного транспорта. Одним из основных условий непрерывной и ритмичной работы поточных линий является организация межоперационного транспорта. В поточном производстве транспортные средства не только используются для перемещения изделий, но и служат для регулирования такта работы и распределения предметов труда между параллельными рабочими местами на линии. Применяемые в поточном производстве транспортные средства можно разделить на приводные и бесприводные непрерывного и прерывного действия. Наиболее часто в условиях потока применяются разнообразные приводные транспортные средства — конвейеры. Скорость ленты конвейера при непрерывном движении рассчитывается в соответствии с тактом поточной линии:
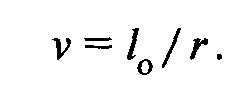
В случае прерывного движения скорость конвейера определяется по формуле
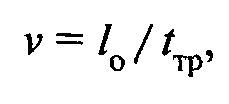
Проектирование потока завершается разработкой рациональной планировки линии. При планировке необходимо соблюдать следующие требования: предусмотреть удобные подходы к рабочим местам для ремонта и обслуживания линии, обеспечить непрерывную транспортировку деталей к различным рабочим местам на линии, выделить площадки для накопления задела и подхода к ним, предусмотреть на линии рабочие места для выполнения контрольных операций.
Метод групповой организации производства.
Этот метод применяется в случае ограниченной номенклатуры конструктивно и технологически однородных изделий, изготовляемых повторяющимися партиями. Суть метода состоит в сосредоточении на участке различных видов технологического оборудования для обработки группы деталей в соответствии с требованиями унифицированного технологического процесса. Характерными признаками организации производства являются:
подетальная специализация производственных подразделений;
запуск деталей в производство партиями по специально разрабатываемым графикам;
параллельно-последовательное прохождение партий деталей по операциям;
выполнение на участках (в цехах) технологически завершенного комплекса работ.
Основные этапы организации группового производства. Различают шесть основных этапов организации группового производства.
1. Конструктивно-технологическая классификация деталей. Несмотря на многообразие и различие конструкций, детали машин имеют много сходных конструктивных, размерных и технологических признаков. Пользуясь определенной системой, можно выявить эти общие признаки и свести детали в определенные группы. Объединяющими качествами в группе могут быть общность применяемого оборудования, технологического процесса, однотипность оснастки. Окончательное комплектование групп деталей, закрепленных за данным участком, осуществляется с учетом трудоемкости и объема их выпуска по показателю относительной трудоемкости Кd
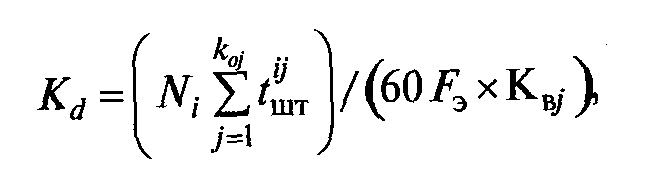
где
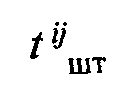 — штучное время
обработки i-й
детали на j-й
операции, мин;
число операций
в Соответствии
с требованиями
технологического
процесса обработки
i-й детали;Ni, —
объем выпуска
i-й детали в плановом
периоде, шт.;
Квj— средний
коэффициент
выполнения
норм времени.
2. Определение потребности в оборудовании. Необходимо укрупнено определить требуемое число единиц оборудования по каждой группе на годовую программу выпуска по формуле (15.2). Принятое количество станков устанавливают путем округления полученного значения до целого. При этом допускается 10-процентная перегрузка в расчете на один станок. Рассчитывают средние коэффициенты загрузки оборудования по группам К3i, и участку в целом К3y
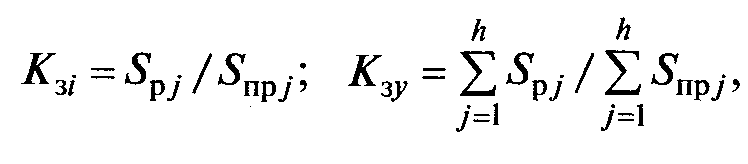
где
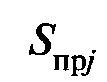 — принятое
число станков;
h— число групп
оборудования
на участке.
Для обеспечения экономически целесообразной загрузки ее устанавливают с учетом внугриучастковой кооперации, а по уникальным и специальным станкам — межучастковой кооперации путем передачи некоторой части работ с недогруженных станков на станки смежных групп.
3. Определение числа производственных участков. В соответствии с количеством станков в цехе определяется число создаваемых в нем участков исходя из нормы управляемости для мастеров. При реорганизации действующих цехов число производственных участков можно определить по формуле
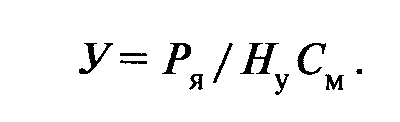
Причем
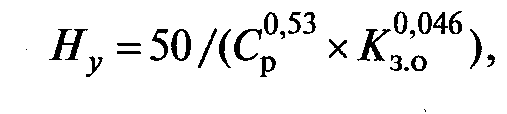
где Ря, — явочное число основных рабочих, человек; См — режим сменности работы; Ну — норма управляемости для мастера, выражаемая числом обслуживаемых им рабочих мест; Ср — средний разряд работ на участке; К3.0 — среднее число операций, закрепленных за одним рабочим местом участка в течение месяца.
При проектировании новых цехов в связи с отсутствием данных о явочном числе основных рабочих число производственных участков определяется следующим образом:
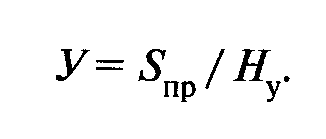
4. Определение степени замкнутости производственных участков. На основе анализа конструктивно-технологической классификации и показателей К осуществляют отбор и закрепление деталей за участками. Эффективность группового производства определяются степенью замкнутости производственных участков. Участок является замкнутым, если на нем выполняются все операции по обработке групп деталей (технологическая замкнутость) и станки не загружены выполнением работ по кооперации с других участков (производственная замкнутость). Количественную оценку степени замкнутости можно получить путем расчета показателей
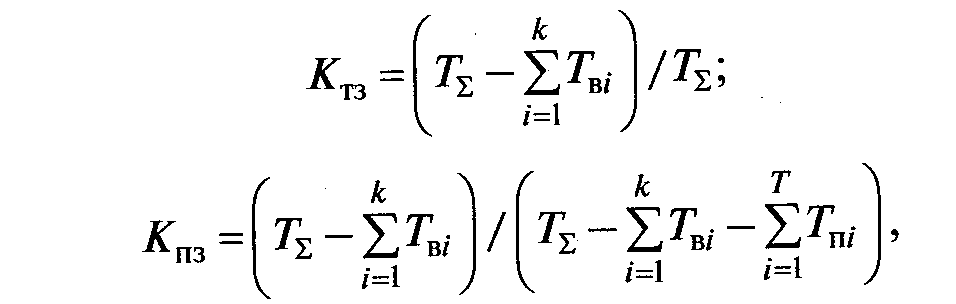
где
Ктз — коэффициент
технологической
замкнутости;
 — трудоемкость
изготовления
деталей, закрепленных
за участком,
часов; Твi — время
обработки 1-й
детали за пределами
участка, часов;
k — число деталей,
цикл обработки
которых не
завершается
на данном участке;
Кпз — коэффициент
производственной
замкнутости;
Тпi — время обработки
1-й детали, изготовляемой
на участке по
кооперации;
Т— число деталей,
переданных
для обработки
на данный участок
по межучастковой
кооперации.
Интегральный показатель степени замкнутости Кинт рассчитывается по формуле
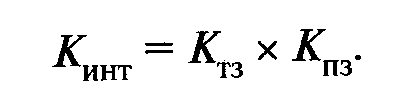
При Кинт =1 применение методов группового производства наиболее эффективно.
5. Разработка маршрутной карты производственного процесса. Маршрутная карта — это графическое представление последовательности всех операций, включая перемещение материалов и их ожидание.
6. Разработка планировки цеха (участка). Планировка цеха (участка) составляется с учетом общего направления движения материалов. Необходимые данные берут из маршрутной карты производственного процесса. Расстановка оборудования производится по существующим нормативам с максимальным соблюдением прямоточности.
1.3 Развитие форм организации производства
Под влиянием научно-технического Прогресса в технике и технологии машиностроения происходят существенные изменения, обусловленные механизацией и автоматизацией производственных процессов. Это создает объективные предпосылки развития новых форм в организации производства. Одной из таких форм, Получившей Применение при внедрении средств гибкой автоматизации в производственный процесс, является блочно-модульная форма организации производства. Создание производств с блочно-модульной формой организации осуществушется путем концентрации на участке всего комплекса технологического оборудования, необходимого для непрерывного Производства ограниченной номенклатуры изделий, и объединения группы рабочих на выпуске конечной продукции с передачей им части функций по планированию и управлению производством на участке. Экономической основой создания таких производств выступают коллективные формы организации труда. Работа в этом случае строится на принципах самоуправления и коллективной ответственности за результаты труда. Основными требованиями, предъявляемыми к организации процесса Производства и труда, в этом случае являются:
создание автономной системы технического и инструментального обслуживания производства;
достижение непрерывности процесса производства на основе расчета рациональной потребности в ресурсах с указанием интервалов и сроков поставок;
учет установленных норм управляемости при определении численности работающих;
подбор группы работающих с учетом полной взаимозаменяемости.
Реализация указанных требований возможна только при комплексном решении вопросов организации труда, производства и управления. Переход к блочно-модульной форме организации проводится в несколько этапов. На этапе предпроектного обследования принимается решение о целесообразности создания подразделения с блочно-модульной формой организации. Проводится анализ конструктивно-технологической однородности продукции, и дается оценка возможности комплектации «семейств» деталей для обработки в рамках производственной ячейки. Затем определяется возможность концентрации всего комплекса технологических операций по выпуску группы деталей, устанавливаются состав и содержание основных требований к организации процесса производства и труда исходя из намеченной степени автоматизации. На стадии структурного проектирования определяются состав и взаимосвязи основных компонентов производственного процесса. На стадии организационно-экономического проектирования объединяются технические и организационные решения, намечаются пути реализации принципов коллективного подряда и самоуправления в автономных бригадах. Вторым направлением развития форм организации производства является переход на сборку сложных агрегатов стендовым методом, отказ от конвейерной системы сборки путем организации мини-потока. Впервые мини-поток был внедрен шведской автомобильной фирмой «Вольно». Производство здесь организовано следующим образом. Весь процесс сборки разделен на несколько крупных этапов. На каждом этапе действуют рабочие группы по 15—25 сборщиков. Бригада располагается вдоль внешних стен четырех- или пятиугольника, внутри которого расположены кассы с деталями, необходимыми на данном этапе сборки. Машины собираются на самодвижущихся платформах, по укрупненным операциям в пределах данного этапа. Каждый рабочий полностью завершает свою операцию. Принцип потока при такой системе сборки полностью сохраняется, так как общее число одинаковых параллельно работающих стендов такое, что выдерживается средний заданный такт Потока. За движением платформ с собираемыми машинами с одного этапа сборки на другой на заводе Вольво следит диспетчерская служба с помощью четырех ЭВМ.
Другим решением организации Поточного производства является сохранение конвейерной Системы С Включением в нее и подготовительных операций, В таком случае сборщики по собственному усмотрению работают то на основных, то на подготовительных операциях. Указанные Подходы в развитии ПОТОЧНОЙ формы организации производства не только обеспечивают рост производительности труда и повышения качества, но и дают сборщикам чувство удовлетворенности работой, исключают монотонность труда. Отметим, что развитием общих форм организации общественного Производства — концентрацией специализацией кооперированием и комбинированием — должны заниматься как государственные органы власти, так и корпоративные Структуры. За эффектность специфических форм организации производства ответственность несут руководители предприятий (организаций).
Глава 2 Анализ производственно хозяйственной деятельности ООО«ЛИМАН»
2.1 Общие сведения о предприятии ООО«ЛИМАН»
МЯСО ПРОМЫШЛЕННАЯ КОМПАНИЯ ЛИМАН, ООО
Телефон+7 (4822) 337545 Почтовый индекс 170000 Почтовый адрес Г Тверь, Ул Вагжанова Д 7 Регион Тверская область
Ассортимент выпуска продукции предприятия ООО«ЛИМАН» (производство № 1-цех замор. Полуфабрикатов и продукции и пастообразных наполнителей)представлен в таблице 1.
Таблица 1.
Ассортимент выпуска продукции на ООО«ЛИМАН»
№ |
Ассортимент |
ед. из. |
Выработка продукции |
Изменения за год |
||||
| 2008г. | Уд. вес | 2009г. |
Уд. вес |
кг. | % | |||
| Пельмени «Тураковские» | кг | 408903 | 14,0 | 449680 | 14,3 | +40777 | 110 | |
| Пельмени «Русские» | ккг | 504860 | 17,3 | 572697 | 18,3 | +67837 | 113 | |
| Блинчики с мясом | ккг | 78490 | 2,7 | 75540 | 2,4 | -2950 | 96 | |
| Блинчики с творогом | ккг | 61208 | 2,1 | 60896 | 1,9 | -312 | 99 | |
| Блинчики с ягодами | ккг | 64470 | 2,2 | 63590 | 2,0 | -880 | 99 | |
| Фарш «Мясной» | ккг | 125050 | 4,3 | 145356 | 4,6 | +20306 | 116 | |
| Ромштекс | ккг | 97706 | 3,3 | 98762 | 3,2 | +1056 | 101 | |
| Котлеты «Тураковские» | ккг | 146900 | 5,0 | 157000 | 5,0 | +10100 | 107 | |
| Котлеты рыбные | ккг | 65408 | 2,2 | 60226 | 1,9 | -5182 | 92 | |
| Голубцы | ккг | 84550 | 2,9 | 84490 | 2,7 | -60 | 100 | |
| Сосиски «Нежные» | ккг | 348090 | 11,9 | 387611 | 12,4 | +39521 | 111 | |
| Колбаса «Посадская» | ккг | 561101 | 19,2 | 587044 | 18,8 | +25943 | 105 | |
| Шницель | ккг | 94680 | 3,2 | 100920 | 3,2 | +6240 | 107 | |
| Паштет с паприкой | ккг | 70332 | 2,4 | 68115 | 2,2 | -2217 | 97 | |
| Паштет с грибами | ккг | 74580 | 2,6 | 73569 | 2,4 | -1011 | 99 | |
| Фрикадельки | ккг | 45227 | 1,6 | 45620 | 1,6 | +393 | 101 | |
| Биточки мясные | ккг | 90276 | 3,1 | 97003 | 3,1 | +6727 | 107 | |
| ИТОГО: 2921831 3128119 +206288 | ||||||||
Из таблицы видно, что всего за 2009год выработка продукции увеличилась на 206,288 т. Это произошло за счет увеличения выработки пельменей «Тураковских» на 40777 кг. и пельменей «Русских» на 67837 кг., фарша «Мясного» на 20306 кг., ромштекса на 1056 кг., котлет «Тураковских» на 10100 кг., сосисок «Нежных» на 39521 кг., колбасы «Посадской» на 25943 кг., фрикаделек на 393 кг. и биточков мясных на 6727 кг. По остальным видам продукции произошло снижение выработки. Так, например, выпуск блинчиков с мясом, блинчиков с творогом и блинчиков с ягодами снизился на 2950 кг., 312 кг. и 880 кг соответственно. Также произошло снижение выработки паштета с грибами на 1011 кг., паштета с паприкой на 2217 кг., голубцов на 60 кг. Наибольший удельный вес составляют: колбаса «Посадская», пельмени «Русские», а наименьший – фрикадельки, блинчики. Это определяется спросом на ту или иную продукцию.
2.2. Структура управления и производства.
Структура управления предприятием представлена на рисунке 1.
Директор предприятия
Заместитель Главный Главный Главный Начальник
директора бухгалтер экономист инженер производства
Начальник Бухгалтер ма- Начальник Мастер
отдела териального планово- производ-
маркетинга стола экономичес- ственного
кого отдела участка
Начальник Бухгалтер-
отдела расчетчик
снабжения
Бухгалтер-
Заведующий кассир
Складом
Табельщик
Начальник цехов
Гаражного
Участка
Учетчик
Рис.2. Структура управления предприятием.
Из данной схемы видно, что во главе предприятия стоит директор. Он руководит всеми видами деятельности предприятия. Организует работу и эффективное взаимодействие производственных единиц, цехов и других структурных подразделений предприятия, направляет их деятельность на достижение высоких темпов развития и совершенствование производства, его соответствия лучшим мировым образцам.
Директор обеспечивает выполнение предприятием заданий государственного плана согласно установленным количествам и качественным показателям, программы обновления продукции, плана капитального строительства, всех обязательств перед государственным бюджетом, поставщиками, заказчиками и банками. Принимает меры по обеспечению предприятия квалификационными кадрами, по наилучшему использованию знаний и опыта работников, созданию безопасных и благоприятных условий для их труда, соблюдению требований законодательства об охране окружающей среды. В его подчинении стоят заместитель директора, главный бухгалтер, главный экономист, главный инженер, начальник производства.
Заместитель директора осуществляет руководство хозяйственно- финансовой деятельностью предприятия в области материально- технического снабжения, заготовки и хранения сырья, сбыта продукции по договорам поставки, транспортного и административно-хозяйственного обслуживания, обеспечивая эффективное использование материальных и финансовых ресурсов, снижение их потерь, ускорение оборачиваемости оборотных средств. Осуществляет контроль за выполнением плана продукции. Организует работу складского хозяйства, обеспечивает рациональное использование всех видов транспорта, совершенствование погрузочно-разгрузочных работ. Организует работу по использованию и реализации вторичных ресурсов и побочных продуктов.
Главный бухгалтер осуществляет учет хозяйственно-финансовой деятельности предприятия и контроль за экономным использованием материальных, трудовых и финансовых ресурсов, сохранностью социалистической собственности. Обеспечивает рациональную организацию учета и отчетности на предприятии и в его подразделениях. Организует учет поступающих денежных средств, товарно-материальных ценностей и основных средств, своевременное отражение на счетах бухгалтерского учета операций, связанных с их движением, учета издержек производства и обращение, исполнения смет расходов, реализации продукции, выполнения работ (услуг), результатов хозяйственно-финансовой деятельности предприятия, а также финансовых, расчетных и кредитных операций, контроль за законностью, своевременностью и правильностью их оформлению, составлению экономически обоснованных отчетных калькуляций себестоимости продукции. Обеспечивает своевременное составление бухгалтерской отчетности на основе данных первичных документов и бухгалтерских записей, представление ее в установленном порядке в соответствующие органы.
Главный экономист осуществляет организацию и совершенствование экономической деятельности труда, эффективности и рентабельности производства, качество выпускаемой продукции, снижение ее себестоимости, обеспечение правильных соотношений темпов роста производительности труда и заработной платы, достижение наибольших результатов при наименьших затратах материальных и финансовых ресурсов. Организует разработку рациональных форм плановой, учетной и отчетной документации, применяемой на предприятии. Организует проведение экономических расчетов и анализа эффективности внедрения новой техники и технологии, организации производства, труда и управления, а также новых видов продукции.
Главный инженер определяет техническую политику, перспективы развития предприятия и пути реализации комплексных программ по всем направлениям совершенствования, реконструкции и технического перевооружения действующего производства, его специализации.
Начальник производства руководит работой по оперативному регулированию хода производства, обеспечению ритмичного выпуска продукции. Осуществляет руководство разработкой производственных планов и календарных графиков выпуска продукции по предприятию и его подразделениям, их корректировкой в течение планируемого периода, разработкой и внедрением календарно- плановых нормативов для оперативного планирования производства. Обеспечивает ежедневный оперативный учет хода производства, выполнения суточных заданий выпуска готовой продукции по количеству и номенклатуре изделий.
В подчинении заместителя директора стоят: начальник отдела маркетинга, начальник отдела снабжения, заведующий складом, начальник гаражного участка.
Начальник отдела маркетинга осуществляет разработку маркетинговой политики на предприятии на основе