Проект организации механического цеха
Министерство образования Российской Федерации
Воронежский государственный технический университет
Кафедра экономики, производственного менеджмента и организации машиностроительного производства
Курсовой проект
по курсу: «Организация производства»
Тема:
«Проект организации механического цеха»
Воронеж 2002
Задание на курсовой проект
Таблица 1 – Производственная программа механического цеха
| Деталь | Производственная программа N, шт. |
| Деталь 1 (Б) | 54000 |
| Деталь 2 (З) | 87600 |
| Деталь 3 (Г) | 38400 |
Таблица 2 – Нормативные данные для проведения расчетов
| Наименование показателя | Условное обозначение | Значение показателя |
| 1. Масса детали 1, кг | М1 | 1,5 |
| 2. Масса детали 2, кг | М2 | 2,6 |
| 3. Масса детали 3, кг | М3 | 0,9 |
| 4. Страховой коэффициент | Кстр | 0,55 |
| 5. Коэффициент использования транспортного парка | Кп | 0,85 |
| 6. Коэффициент резервного запаса, учитывающий возможные задержки в доставке инструмента на рабочие места | Кр | 0,3 |
| 7. Процент отходов производства | Котх | 30 |
| 8. Средняя сложность ремонта оборудования в цехе: | r | |
| токарного | 18 | |
| фрезерного | 12 | |
| сверлильного | 17 | |
| шлифовального | 30 | |
| Экономическая стойкость инструмента между двумя заточками, ч | tст | |
| в т.ч. | ||
| резцы | 40 | |
| сверла | 25 | |
| фрезы | 90 | |
| прочие | 55 |
Таблица 3 – Технологические процессы механической обработки деталей
| Номер операции | Наименование операции | Штучно-калькуляционное время Т, мин |
| 1 | 2 | 3 |
| Деталь 1 | ||
| 005 | Отрезная | 4,36 |
| 010 | Токарная | 3,40 |
| 015 | Токарная | 2,85 |
| 020 | Подрезная | 4,35 |
| 025 | Шлифовальная | 1,80 |
| 030 | Шлифовальная | 5,34 |
| 035 | Шлифовальная | 3,22 |
| Деталь 2 | ||
| 005 | Отрезная | 1,20 |
| 010 | Фрезерная | 3,27 |
| 015 | Токарная | 4,80 |
| 020 | Токарная | 1,95 |
| 025 | Токарная | 5,21 |
| 030 | Резьбонарезная | 3,27 |
| 035 | Токарная | 2,16 |
| Деталь 3 | ||
| 005 | Токарная | 2,53 |
| 010 | Протяжная | 4,76 |
| 015 | Сверлильная | 1,58 |
| 020 | Фрезерная | 3,15 |
| 025 | Фрезерная | 2,65 |
| 030 | Шлифовальная | 3,87 |
| 035 | Шлифовальная | 5,05 |
Режим работы цеха: две смены по 8 часов.
Содержание
Задание на курсовой проект
Введение
1. Принципы, формы и методы организации производства
1.1 Принципы организации производства
1.2 Формы организации производства
1.3 Методы организации производства
2. Проект организации механического цеха
2.1 Расчет производственной программы
2.2 Расчет потребности в оборудовании
2.3 Расчет площади цеха
2.4 Расчет численности основных производственных рабочих
2.5 Организация ремонтного хозяйства
2.6 Организация инструментального хозяйства
2.7 Организация складского хозяйства
2.8 Организация транспортного хозяйства
2.9 Организация управления цехом
2.10 Расчет технико-экономических показателей
2.11 Распределение работ между исполнителями методом линейного программирования
2.12 Пути совершенствования организационной подготовки производства в цехе
Заключние
Список литературы
Приложение А. Годовой план ремонта оборудования по механическому цеху на 2000 год
Приложение Б. Схема обработки деталей
Приложение В. Организационная структура цеха
Введение
Создаваемый в процессе перехода к рыночным хозяйственным отношениям механизм управления производством требует совершенствования организации производства как важного фактора повышения его эффективности за счет лучшего использования всех видов ресурсов и сокращения производственных потерь.
На данный момент состояние организации производства на предприятиях машиностроения характеризуется наличием существенных недостатков, следствием которых является неритмичная работа и невыполнение обязательств по поставкам многих предприятий, низкое качество продукции и т.д. Развитие промышленного комплекса в настоящее время происходит под влиянием необратимых преобразований, обеспечивающих переход к рыночной экономике, что влечет за собой в российских условиях не только снижение уровня обновления производства, но и их коренную структурную перестройку. Именно поэтому необходимо уметь квалифицированно подходить к решению задач проектирования и диагностики состояния организации производства в объединениях и организациях промышленности, разрабатывать пути ее совершенствования в конкретных производственно-хозяйственных условиях, уметь экономически оценивать значение организационных усовершенствований.
В первой части данного курсового проекта раскрывается сущность и содержание принципов, форм и методов организации производства.
Во второй части проведен расчет производственной программы, потребного количества оборудования и основных производственных рабочих, площади цеха, разработана инфраструктура цеха. Организация ремонтного хозяйства предполагает составление плана ремонта оборудования цеха, в том числе определение структуры и длительности межремонтного цикла, длительности межремонтного и межосмотрового периодов, трудоемкость ремонтных работ, расчет численности рабочих для выполнения ремонтных работ, основных станков и площади ремонтной базы. В процессе организации инструментального хозяйства рассчитывается расход режущего инструмента и оборотный фонд инструмента в цехе, определить площадь, потребное количество оборудования и рабочих подразделений инструментального хозяйства: инструментально-раздаточной кладовой, заточного отделения, отделения технологической оснастки. Организация складского хозяйства предполагает определение потребности в основных материалах, площади складов и численности кладовщиков. Организация транспортного хозяйства включает в себя определение видов и количества транспортных средств.
В курсовом проекте также спроектирована организационная структура цеха, рассчитаны технико-экономические показатели, предложены пути совершенствования организации производства в цехе.
1. Принципы, формы и методы организации производства
1.1 Принципы организации производства
Сущность организации производства состоит в объединении и обеспечении взаимодействия личных и вещественных элементов производства, установлении необходимых связей и согласованных действий участников производственного процесса, создании условий для реализации единства экономических интересов общества, коллектива и каждого работника.
Организации производства на промышленных предприятиях присущи определенные закономерности. В числе этих закономерностей следует назвать соответствие организации производства ее целям. Этот принцип определяет методологические подходы к формированию организации производства с учетом требований наиболее полного использования ресурсов, усиления творческой составляющей труда и т.д.
Другой закономерностью является соответствие форм и методов организации производства характеристикам его материально-технического базиса. Согласно этой закономерности содержание организации производства определяется особенностями и уровнем развития техники и технологии. Ручной труд, механизированное производство и комплексно-автоматизированное производственный процесс требуют разной организации производства. Соответствие организации производства конкретным производственно-техническим условиям и экономическим требованиям производства является одним из существенных требований. Характер форм и методов организации производства определяется видом выпускаемой продукции, типом производства, его масштабом и т.п.
Комплексность организации производства как общая закономерность предполагает необходимость рассмотрения всех производственных процессов, протекающих на предприятии, во взаимной связи как единое интегрированное целое.
Непрерывное улучшение организации производства является важной закономерностью, учет которой в практической деятельности служит непременным условием поддержания состояния организации на современном уровне.
В современных условиях все более проявляется закономерность, выражающаяся в соответствии форм и методов организации производства требованиям повышения содержательности труда рабочих, расширения их трудовых функций, обеспечение привлекательности труда.
Взаимное соответствие структуры системы управления и характеристик организации производства, являясь одной из закономерностей организации, обусловливает необходимость постоянной работы по поддержанию этого соответствия.
Важной закономерностью организации производства следует считать участие трудящихся в работе по организации производства на предприятиях.
Принципы организации производственного процесса представляют собой исходные положения, на основе которых осуществляется построение, функционирование и развитие производственных процессов.
Принцип дифференциации предполагает разделение производственного процесса на отдельные части - процессы, операции - и их закрепление за соответствующими подразделениями предприятия. Этому принципу противопоставляется принцип комбинирования, который подразумевает объединение части разнохарактерных процессов по изготовлению отдельных видов продукции в пределах одного участка, цеха или производства.
Принцип концентрации означает сосредоточение отдельных производственных операций по изготовлению технологически однородной продукции или выполнению функционально-однородных работ на отдельных рабочих местах, в цехах или производствах предприятия.
Принцип специализации основан на ограничении разнообразия элементов производственного процесса. Противопоставить ему можно принцип универсализации, согласно которому каждое рабочее место или подразделение занято изготовлением деталей и изделий широкого ассортимента или выполнением разнородных производственных операций.
Принцип пропорциональности заключается в закономерном сочетании отдельных элементов производственного процесса, которое выражается в их определенном количественном соотношении.
Параллельность достигается при обработке одной детали на одном станке несколькими инструментами, однородной обработке разных деталей одной партии по данной операции на нескольких рабочих местах, одновременной обработкой тех же деталей по различным операциям на нескольких рабочих местах, одновременным изготовлением различных деталей одного и того же изделия на разных рабочих местах.
Под прямоточностью понимают такой принцип организации производственного процесса, при соблюдении которого все стадии и операции производственного процесса осуществляются в условиях кратчайшего прохождения предмета труда от начала до конца.
Принцип ритмичности означает, что все отдельные производственные процессы и единый процесс производства определенного вида продукции повторяются через установленный период времени.
Принцип непрерывности реализуется в таких формах организации производственного процесса, при которых все его операции осуществляются непрерывно, без перебоев, и все предметы труда непрерывно движутся с операции на операцию.
1.2 Формы организации производства
Форма организации производства представляет собой определенное сочетание во времени и в пространстве элементов производственного процесса при соответствующем уровне его интеграции, выраженное системой устойчивых связей.
Различные структурные построения во времени и в пространстве образуют совокупность основных форм организации производства.
Временная структура форм организации производства определяется составом элементов производственного процесса и порядком его взаимодействия во времени. По виду временной структуры различают формы организации с последовательной, параллельной и параллельно-последовательной передачей предметов труда в производстве.
Форма организации с последовательной передачей предметов труда представляет собой такое сочетание элементов производственного процесса, при котором обеспечивается движение обрабатываемых изделий по всем производственным участкам партиями произвольной величины. Предметы труда на каждую последующую операцию передаются лишь после окончания обработки всей партии на предшествующей операции.
Форма организации с параллельной передачей предмета труда основана на таком сочетании элементов производственного процесса, которое позволяет запускать, обрабатывать и передавать предмет труда с операции на операцию поштучно и без ожидания.
Форма организации с параллельно-последовательной передачей предметов труда является промежуточной между последовательной и параллельной формами и частично устраняет присущие им недостатки.
Пространственная структура форм организации производства определяется количеством технологического оборудования, сосредоточенного на рабочей площадке, и расположением их относительно направления движения предметов труда и окружающего пространства. Различают однозвенную производственную схему и соответствующую ей структуру обособленного рабочего места и многозвенную систему с цеховой, линейной или ячеистой структурой.
Цеховая производственная структура характеризуется созданием участков, на которых оборудование (рабочие места) расположены параллельно потоку заготовок, что предполагает специализацию по принципу технологической однородности.
На участке с линейной пространственной структурой рабочие места расположены по ходу технологического процесса, и партия деталей, обрабатываемая на участке, передается с одного рабочего места на другое в прямой последовательности.
Ячеистая пространственная структура объединяет признаки линейной и цеховой. Комбинация пространственной и временной структуры производственного процесса при определенном уровне интеграции частичных процессов обуславливает различные формы организации производства: технологическую, предметную, прямоточную, точечную, интегрированную.
Технологическая форма характеризуется цеховой структурой с последовательной передачей предметов труда. Обеспечивает максимальную загрузку оборудования в условиях мелкосерийного производства и приспособлена к частым применениям в технологическом процессе.
Предметная форма производства имеет ячеистую структуру с параллельно-последовательной передачей предметов труда в производстве. Обеспечивает построение участков прямоточности и уменьшение длительности производственного цикла изготовления деталей.
Прямоточная форма организации производства характеризуется линейной структурой с поштучной передачей предметов труда.
При точечной форме организации производства работа полностью выполняется на одном рабочем месте. Изделие изготавливается там, где изготавливается его основная часть.
Интегрированная форма организации производства предполагает объединение основных и вспомогательных операций в единый интегрированный производственный процесс с ячеистой или линейной структурой при последовательной, параллельной или параллельно-последовательной передаче предметов труда в производстве. Жесткая форма, не приспособлена быстро осваивать выпуск новой продукции.
Гибкое точечное производство предполагает пространственную структуру обособленного рабочего места без дальнейшей передачи предметов труда в процесс производства. Деталь полностью обрабатывается на одной позиции. Приспособленность к выпуску новой продукции достигается за счет изменения рабочего состояния системы.
Гибкая предметная форма организации производства характеризуется возможностью автоматической обработки изделий в пределах определенной номенклатуры без прерывания на переналадку. Переход к выпуску новых изделий осуществляется путем переналаживания технических средств, перепрограммирования систем управления. Данная форма охватывает область последовательной и параллельно-последовательной передачи предметов труда в сочетании с комбинированной пространственной структурой.
Гибкая прямоточная форма организации производства характеризуется быстрой переналадкой на обработку новых деталей в пределах заданной номенклатуры путем замены инструментальной оснастки и приспособлений, программирования системы управления. Она основана на таком расположении оборудования, которое строго соответствует технологическому процессу с поштучной передачей предметов труда.
1.3 Методы организации производства
Методы организации производства представляют собой совокупность способов, приемов и правил рационального сочетания основных элементов производственного процесса в пространстве и во времени на стадиях функционирования, проектирования и совершенствования организации производства.
Метод организации индивидуального производства используется в условиях единичного выпуска продукции или производства ее малыми сериями и предполагает отсутствие специализации на рабочих местах, применение широкоуниверсального оборудования по ходу технологического процесса, последовательность перемещения деталей с операцию на операцию партиями.
Метод организации поточного производства предполагает совокупность следующих специальных приемов: расположение рабочих мест по ходу технологического процесса, специализация каждого рабочего места на выполнение одной из операций, передача предметов труда с операции на операцию поштучно и мелкими партиями сразу после окончания обработки, ритмичность выпуска, синхронность операций, детальную проработку организации технического обслуживания рабочих мест.
Метод групповой организации производства состоит в сосредоточении на участках различных видов технологического оборудования по унифицированному технологическому процессу. Характерными чертами этого метода являются: подетальная спецификация производственных подразделений, запуск деталей в производство партиями по специально разработанным графикам, параллельно-последовательное прохождение деталей по операциям, выполнение на участке или в цехе технологически завершенного цикла работ.
Метод синхронизированного производства сводится к отказу от производства продукции крупными партиями и созданию непрерывно-поточного многопредметного производства, в котором на всех стадиях производственного цикла деталь поставляется к месту последующей операции в точно необходимое время. Для этого метода характерно создание производственных бригад, выравнивание производства, активизация человеческого фактора.
2. Проект организации механического цеха
2.1 Расчет производственной программы
Производственная программа механического цеха определяется исходя из потребностей сборочного цеха, поставок и количества деталей, используемых в качестве запасных частей. Коэффициент, учитывающий поставки по кооперации (Кп) равен 1,2. Коэффициент, учитывающий количество деталей, используемых в качестве запасных частей (Кз) равен 1,3. Производственную программу для каждого изделия определим по формуле:
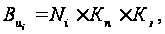 (2.1)
где Ni – программа выпуска i-го изделия на расчетный период, шт.
Ви1=54000ґ1,2ґ1,3=84240 (шт.)
Ви2=87600ґ1,2ґ1,3=136656 (шт.)
Ви3=38400ґ1,2ґ1,3=59904 (шт.)
2.2 Расчет потребности в оборудовании
Назначением производственного оборудования является изменение формы, состояния или свойств сырья, материалов, полуфабрикатов путем их механической, термической, химической и других видов обработки.
Количество оборудования определяется исходя из станкоемкости обработки одного изделия, годовой программы выпуска изделий и действительного фонда времени работы оборудования по формуле:
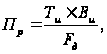 (2.2)
где Пр – расчетное число единиц оборудования, шт.;
Ти – станкоемкость обработки одного изделия, станко-часы;
Ви – годовая программа выпуска изделий, шт.;
Fд – действительный годовой фонд времени работы металлорежущего оборудования (4015 ч).
Результаты расчетов сведем в таблицу (таблица 2.1).
Таблица 2.1 – Расчет количества оборудования
| Наименование оборудования | Количество оборудования по деталям | Итого расчетное число станков | Принятое число станков | Коэффициент загрузки оборудования | ||
| 1 | 2 | 3 | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Отрезное | 1,52 | 0,68 | - | 2,21 | 3 | 0,74 |
| Подрезное | 1,52 | - | - | 1,52 | 2 | 0,76 |
| Протяжное | - | - | 1,18 | 1,18 | 2 | 0,59 |
| Резьбонарез-ное | - | 1,85 | - | 1,85 | 2 | 0,93 |
| Сверлильное | - | - | 0,39 | 0,39 | 1 | 0,39 |
| Токарное | 2,19 | 8,01 | 0,63 | 10,82 | 11 | 0,98 |
| Фрезерное | - | 1,85 | 1,44 | 3,30 | 4 | 0,82 |
| Шлифоваль-ное | 3,62 | - | 2,22 | 5,84 | 6 | 0,97 |
| ИТОГО | 8,85 | 12,4 | 5,87 | 27,12 | 31 | 0,77 |
В итоге принятое число оборудования всего равно 31 единице.
Тип производства определим с помощью коэффициента закрепления. Коэффициент закрепления операций Кзо рассчитывается по формуле /1, С. 87/
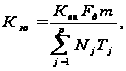 (2.3)
где Квн – коэффициент выполнения норм времени;
Nj – программа выпуска j-го наименования изделия за планируемый период;
Tj – трудоемкость j-го наименования изделия, ч;
m – суммарное число различных операций, выполняемых за планируемый период.
Таким образом, коэффициент закрепления операций будет равен следующему значению
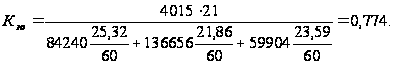
Т.к. коэффициент закрепления операций равен 0,774, следовательно, имеем массовый тип производства /1, С. 88/.
На предметно-замкнутых участках должны выполняться все или большинство операций, необходимых для полной обработки деталей или сборочных единиц в данном цехе.
Номенклатура деталей, обрабатываемых на предметно-замкнутом участке значительно меньше, чем на любом технологическом участке. Вся номенклатура деталей, закрепленных за цехом, разбивается по нескольким предметно-замкнутым участкам, на каждом из которых обрабатывается только некоторая часть. В связи с этим в основе организации участков заложена классификация деталей по определенным признакам и закрепление каждой классификационной группы за определенной группой рабочих мест. Такая организация способствует расширению типизации технологических процессов, вызывая появление предпосылок к переходу в условиях серийного производства к поточным методам производства. Классификация деталей по однородности технологических маршрутов имеет наибольшее значение при формировании предметно-замкнутых участков, что позволяет сократить число участков на которых будет проходить обработку каждая деталь, уменьшить межоперационное время, ликвидировать межучастковое время.
Таким образом, формой организации производства в данном цехе будет параллельно-последовательная передача предметов труда. Изделия с операции на операцию передаются транспортными партиями. При этом обеспечиваются непрерывность использования оборудования и рабочей силы, частично параллельное прохождение партий деталей по операциям технологического процесса. На многоуровневом участке с линейной пространственной структурой рабочие места располагаются по ходу технологического процесса, и партия деталей, обрабатываемая на участке, передается с одного рабочего места на другой в прямой последовательности.
Прямоточная форма организации производства характеризуется линейной структурой с поштучной передачей предметов труда. Такая форма обеспечивает реализацию ряда принципов организации: специализации, прямоточности, непрерывности, параллельности. Применение этой формы приводит к сокращению длительности цикла, более эффективному использованию рабочей силы за счет большей спецификации труда, уменьшению объема незавершенного производства.
2.3 Расчет площади цеха
Определим площадь производственных участков исходя из количества производственного оборудования и удельной площади, приходящейся на единицу производственного оборудования. Результаты расчетов сведем в таблицу 2.2.
Таблица 2.2 – Расчет площади цеха
| Наименование оборудования | Удельная площадь на ед-цу производственно-го оборудования, м2 | Количество производственно-го оборудования | Площадь производственно-го участка, м2 |
| 1 | 2 | 3 | 4 |
| Отрезное | 21,7 | 3 | 65,1 |
| Подрезное | 21,7 | 2 | 43,4 |
| Протяжное | 21,7 | 2 | 43,4 |
| Резьбонарезное | 21,7 | 2 | 43,4 |
| Сверлильное | 21,7 | 1 | 21,7 |
| Токарное | 27,7 | 11 | 305 |
| Фрезерное | 21,7 | 4 | 86,8 |
| Шлифовальное | 34,2 | 6 | 205 |
| ИТОГО | 814 | ||
2.4 Расчет численности основных производственных рабочих
Число рабочих-станочников цеха определим исходя из трудоемкости станочных работ, действительного годового фонда времени рабочего и коэффициента многостаночности по формуле
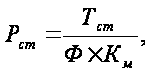 (2.4)
где РСТ – расчетное число производственных рабочих-станочников данной профессии, чел.;
ТСТ – годовая трудоемкость станочных работ (станкоемкость) для данного типа оборудования, станко-часов;
Ф – действительный годовой фонд времени рабочего, ч., 1860 ч.;
КМ – коэффициент многостаночности, т.е. число станков, обслуживаемых одним рабочим, Км=1,5ё1,8.
Результаты расчетов представим в виде таблицы 2.3.
Таблица 2.3 – Расчет производственных рабочих мест
| Профессия | Трудоемкость единицы продукции, мин | Обору-дование | Годовая трудоемкость, станко-ч | Число рабочих | |||
| 1 | 2 | 3 | Расчет-ное | Приня-тое | |||
| Отрезщики | 4,36 | 1,20 | 0,00 | 3 | 8 854,56 | 3,17 | 4 |
| Подрезщики | 4,35 | 0,00 | 0,00 | 2 | 6 107,40 | 2,19 | 3 |
| Протяжники | 0,00 | 0,00 | 4,76 | 2 | 4 752,38 | 1,70 | 2 |
| Резьбонарезчики | 0,00 | 3,27 | 0,00 | 2 | 7 447,75 | 2,67 | 3 |
| Сверлильщики | 0,00 | 0,00 | 1,58 | 1 | 1 577,47 | 0,57 | 1 |
| Токари | 6,25 | 14,12 | 2,53 | 11 | 43 460,66 | 15,58 | 16 |
| Фрезеровщики | 0,00 | 3,27 | 5,80 | 4 | 13 238,47 | 4,74 | 5 |
| Шлифовальщики | 10,36 | 0,00 | 8,92 | 6 | 23 451,17 | 8,41 | 9 |
| ИТОГО | 25,32 | 21,86 | 23,59 | 31 | 108 889,87 | 39,03 | 43 |
2.5 Организация ремонтного хозяйства
Составим план ремонта оборудования по механическому цеху для четырех станков в форме таблицы. Для составления плана осуществим следующие расчеты.
Продолжительность межремонтного цикла определяется по формуле:
ТМ.Ц.=24000ґbпґbмґbуґbт, (2.5)
где bп – коэффициент, учитывающий тип производства (для массового и крупносерийного производства равен 1);
bм – коэффициент, учитывающий род обрабатываемого материала (при обработке сталей равен 1);
bу – коэффициент, учитывающий условия эксплуатации оборудования (при работе в нормальных условиях равен 1);
bт – коэффициент, отражающий особенности различных групп станков (для легких и средних станков равен 1).
Тм.ц.=24000ґ1ґ1ґ1ґ1=24000 (ч).
Структура межремонтного цикла для металлорежущих станков массой до 10 т предусматривает выполнение двух средних, шести текущих ремонтов и девяти технических обслуживаний.
Длительность межремонтного периода определяется по формуле:
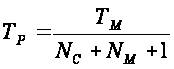 ,
(2.6)
где NC – число средних ремонтов;
NM – число текущих ремонтов.
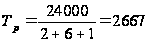 (ч).
Определим длительность межосмотрового периода по формуле:
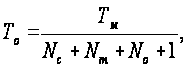 (2.7)
где No – количество осмотров.
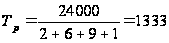 (ч).
Определим трудоемкость ремонтных работ по формуле:
Ti = rґni, (2.8)
де Ti – трудоемкость i-го вида ремонта, ч.;
r – средняя сложность ремонта оборудования в цехе;
ni – норма времени проведения i-го вида ремонта на одну единицу ремонтной сложности оборудования.
Результаты расчетов представим в виде таблицы (табл. 2.4).
Таблица 2.4 – Трудоемкость ремонтных работ
| Наименование оборудования | Вид ремонта | ||||||||||||
| Осмотр перед кап. ремон-том | Осмотр | Текущий | Средний | Капитальный | |||||||||
| Слесарные | Станочные | Слесарные | Станочные | Слесарные | Станочные | Прочие | Слесарные | Станочные | Прочие | Слесарные | Станочные | Прочие | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 |
| Токарное | 18 | 1,8 | 13,5 | 1,8 | 72 | 36 | 1,8 | 288 | 126 | 9 | 414 | 180 | 36 |
| Фрезерное | 12 | 1,2 | 9 | 1,2 | 48 | 24 | 1,2 | 192 | 84 | 6 | 276 | 120 | 24 |
| Сверлильное | 17 | 1,7 | 12,8 | 1,7 | 68 | 34 | 1,7 | 272 | 119 | 8,5 | 391 | 170 | 34 |
| Шлифовальное | 30 | 3 | 22,5 | 3 | 120 | 60 | 3 | 480 | 210 | 15 | 690 | 300 | 60 |
Определим потребное число рабочих для выполнения плановых ремонтов по формуле:
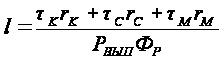 ,
(2.9)
где tк, tс, tм – нормативы времени на одну ремонтную единицу соответственно капитального, среднего и текущего ремонта, ч.;
rк, rс, rм – суммарное число ремонтных единиц оборудования за год, подлежащего соответственно капитальному, среднему и текущему ремонту;
Фр – годовой эффективный фонд времени одного ремонтного рабочего, ч./чел.;
РВЫП – средний коэффициент выполнения норм времени ремонтными рабочими.
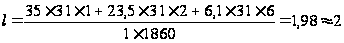 (чел.).
Определим количество основных станков ремонтной базы (РБ) и их распределение по видам.
Определим общее количество единиц сложности ремонта обслуживаемого оборудования (РЕ) по формуле
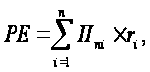 (2.10)
где Ппi – принятое число оборудования i-го вида;
ri – сложность ремонта оборудования.
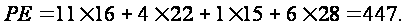
Так как РЕ намного меньше 5000, то принимаем количество основных станков ремонтной базы равное минимальному комплекту (МК) основного и вспомогательного оборудования.
Количество основных станков ремонтной базы и их распределение по видам представим в виде таблицы.
Таблица 2.5 - Состав основных станков РБ и их распределение по видам
| Вид оборудования | Количество, шт. |
| 1 | 2 |
| 1. Токарно-винторезное | 6 |
| 2. Вертикально-сверлильное | 1 |
| 3. Универсально- фрезерное | 2 |
| 4. Вертикально-фрезерное | 1 |
| 5. Поперечно-строгальное | 1 |
| 6. Долбежное | 1 |
| 7. Универсально-круглошлифовальное | 1 |
| 8. Плоскошлифовальное | 1 |
| 9. Зубофрезерное | 1 |
| ИТОГО основных станков РБ | 15 |
Определим площадь ремонтной базы SРБ по показателю общей удельной площади на единицу основного оборудования по таблице показателей общей площади на единицу основного оборудования цеховой ремонтной базы /4, С. 94/.
При числе единиц основного оборудования РМ равном 15 шт. удельная площадь на единицу основного оборудования составляет 28 м2, в том числе площадь склада запасных частей 3 м2.
Тогда площадь ремонтной базы равна
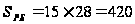 (м2).
В том числе площадь склада запасных частей Sскл
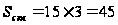 (м2).
Составим план ремонта оборудования по механическому цеху для 4 видов станков в форме таблицы /1, С. 284-285/, которая представлена в приложении А.
2.6 Организация инструментального хозяйства
В состав инструментального хозяйства цеха входят:
инструментально-раздаточная кладовая;
кладовая приспособлений и абразивов;
заточное отделение;
отделение ремонта технологической оснастки;
контрольно-проверочный пункт.
Необходимо рассчитать расход режущего инструмента и оборотный фонд инструмента в цехе.
Расход инструмента в цехе определим по формуле
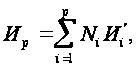 (2.11)
где Ир – расход инструмента в цехе;
Ni – число единиц продукции, подлежащих выпуску в планируемом периоде;
Иi’ – норма расхода инструмента на 1 деталь;
р – число наименований изделий (деталей), для обработки которых применяется данный типоразмер инструмента.
Норма расхода инструмента на 1 деталь рассчитывается по формуле
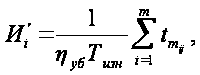 (2.12)
где hуб – коэффициент, учитывающий случайную убыль (принимается обычно равным 0,85-0,90);
m – число операций, при выполнении которых применяется данный инструмент, для детали j-го наименования;
tmij – машинное время по i-той операции детали j-го наименования;
Тизн – машинное время работы инструмента до его полного износа.
Величина Тизн определяется по формуле
Тизн=(kзат+1)ґtст, (2.13)
где kзат – число заточек, допускаемых инструментом до его полного износа (принимается равным от 10 до 30);
tст – экономическая стойкость инструмента между двумя заточками, ч.
Число инструментов на рабочих местах Ир.м рассчитывается по формуле
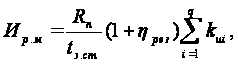 (2.14)
где Rn – периодичность (ритм) подноски инструмента на рабочие места вспомогательными рабочими (принимаемая обычно 3,5-4), ч;
hрез – коэффициент резервного запаса, учитывающий возможные задержки в подноске инструмента на рабочие места (колеблется в пределах 0,2-1,0);
kui – число инструментов данного типоразмера, одновременно применяемых на i-том рабочем месте;
tэ.ст. – эквивалент стойкости инструмента между двумя заточками или ремонтами, ч;
q – число рабочих мест, на которых одновременно используется инструмент данного типоразмера.
Результаты расчета вышеуказанных показателей сведем в таблицы 2.6-2.8.
Таблица 2.6 – Расчет показателей, определяющих расход инструмента в цехе по деталям
| Вид инструмента | Число заточек, Кзат | Экономическая стойкость инструмента, tст, ч | Машинное время работы инструмента, ч |
| 1 | 2 | 3 | 4 |
| Резцы | 30 | 40 | 1240 |
| Сверла | 30 | 25 | 775 |
| Фрезы | 30 | 90 | 2790 |
| Прочие | 30 | 55 | 1705 |
| ИТОГО | - | - | 6510 |
Оборотный запас инструментально-раздаточной кладовой (ИРК) определим по формуле
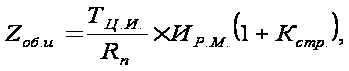 (2.15)
где Тц.и. – длительность цикла заточки инструмента (принимаем 7-10 ч);
Rп – период подноски инструмента на рабочие места, час.;
Ир.м. – число инструментов на рабочих местах.;
Кстр – страховой коэффициент (принимаем 0,55).
Таблица 2.9 – Расчет оборотного запаса ИРК
| Вид инструмен-та | Периодич-ность подноски инструмента | Число инструме-нтов на рабочих местах | Длитель-ность цикла заточки инструме-нта, ч | Страховой коэффици-ент | Оборот-ный запас ИРК, шт. |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Резцы | 4 | 1 | 10 | 0,55 | 3,875 |
| Сверла | 4 | 1 | 10 | 0,55 | 3,875 |
| Фрезы | 4 | 1 | 10 | 0,55 | 3,875 |
| Прочие | 4 | 1 | 10 | 0,55 | 3,875 |
| ИТОГО | - | 4 | - | - | 15,5 |
Определим площадь кладовой инструментального хозяйства цеха Sкл по таблице норм расчета кладовых инструментального хозяйства цеха /2, т. 4, С. 67/
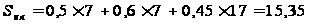 (м2).
Численность кладовщиков ИРК (Чкл.ИРК) определим исходя из числа производственных рабочих (43 чел.), обслуживаемых одним кладовщиком. В условиях серийного и массового типа производства один кладовщик обслуживает 45-50 рабочих.
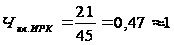 (чел.).
С учетом сменности работы цеха потребность в кладовщиках составляет 2 человека.
Определим количество станков общего назначения в заточном отделении. Количество станков общего назначения в заточном отделении Чст.заточн определяется по процентному отношению к числу обслуживаемых станков: для цехов крупносерийного и массового производств с числом станков до 200 единиц – 4 %. Таким образом, имеем
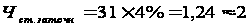 (единиц
оборудования).
Таблица 2.7 – Расчет расхода инструмента на весь объем по каждой детали
|
Вид инстру мента |
Машин ное время работы инстру мента, ч |
Суммарное машинное время для каждой детали, мин | Норма расхода инструмента на одну деталь | Расход инструмента на весь объем по каждой детали | ИТ | ||||||
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Резцы | 1240 | 8,71 | 4,47 | 0 | 0,000138 | 0,000071 | 0 | 11,602 | 9,659 | 0 | 21,26 |
| Сверла | 775 | 0 | 0 | 1,58 | 0 | 0 | 0,000040 | 0 | 0 | 2,395 | 2,395 |
| Фрезы | 2790 | 0 | 3,27 | 5,8 | 0 | 0,000023 | 0,000041 | 0 | 3,141 | 2,442 | 5,582 |
| Прочие | 1705 | 16,61 | 14,12 | 16,21 | 0,000191 | 0,000162 | 0,000186 | 16,091 | 22,191 | 11,16 | 49,44 |
| ИТОГО | 6510 | 25,32 | 21,86 | 23,59 | 0,000329 | 0,000256 | 0,000267 | 27,694 | 34,990 | 16,00 | 78,68 |
Таблица 2.8 – Расчет инструментов на рабочих местах
| Вид инструмента | Периодичность подноски инструмента | Эквивалент стойкости инструмента, tэст, ч | Коэффициент резервного запаса | Число инструментов данного типоразмера | Число инструментов на рабочих местах | ||
| Расчетное |
При нятое |
Расчетное | Принятое | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Резцы | 4 | 40 | 0,3 | 4,252 | 5 | 0,650 | 1 |
| Сверла | 4 | 25 | 0,3 | 0,798 | 1 | 0,208 | 1 |
| Фрезы | 4 | 90 | 0,3 | 1,396 | 2 | 0,116 | 1 |
| Прочие | 4 | 55 | 0,3 | 2,603 | 3 | 0,284 | 1 |
| ИТОГО | - | 210 | - | 9,049 | 11 | 1,257 | 4 |
Необходимость в специальных заточных станках Чзат оценим по таблице норм специальных заточных станков /4, С. 90/. Таким образом, получим следующее значение
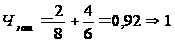 (единица
оборудования).
Общую площадь заточного отделения определим Sобщ.зат исходя из количества заточных станков, специальных заточных станков и удельной площади на 1 станок (10 м2 на 1 станок)
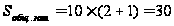 (м2).
Количество рабочих-заточников определим по числу станков заточного отделения по формуле
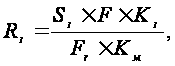 (2.16)
где Sз – число основных станков заточного отделения;
F – действующий годовой фонд времени работы оборудования, ч;
Кз – средний коэффициент загрузки оборудования, принимается равным 0,5-0,7;
Fr – действующий годовой фонд времени одного рабочего, ч;
Км – коэффициент многостаночного обслуживания, Км=1,1-1,2.
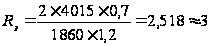 (чел.).
Количество основного оборудования в отделении ремонта технологической оснастки определим из таблицы норм расчета количества основных станков отделений ремонта оснастки в производственных цехах