Нормирование труда
Результаты хронометражного наблюдения за токарной операцией приведены в таблице 4. Количество хронометражных замеров равно 7, а элементов операции – 15.
Мы произвели обработку хронометражного наблюдения путем вычитания из последующего замера предыдущего с записью в отдельную строку, которой соответствует этот очищенный элемент.1
Сначала рассчитаем фактический коэффициент устойчивого ряда (Кустф), он будет равен отношения максимального значения времени хроноряда к минимальному. Например, для первого элемента операции он составит:
Кустф=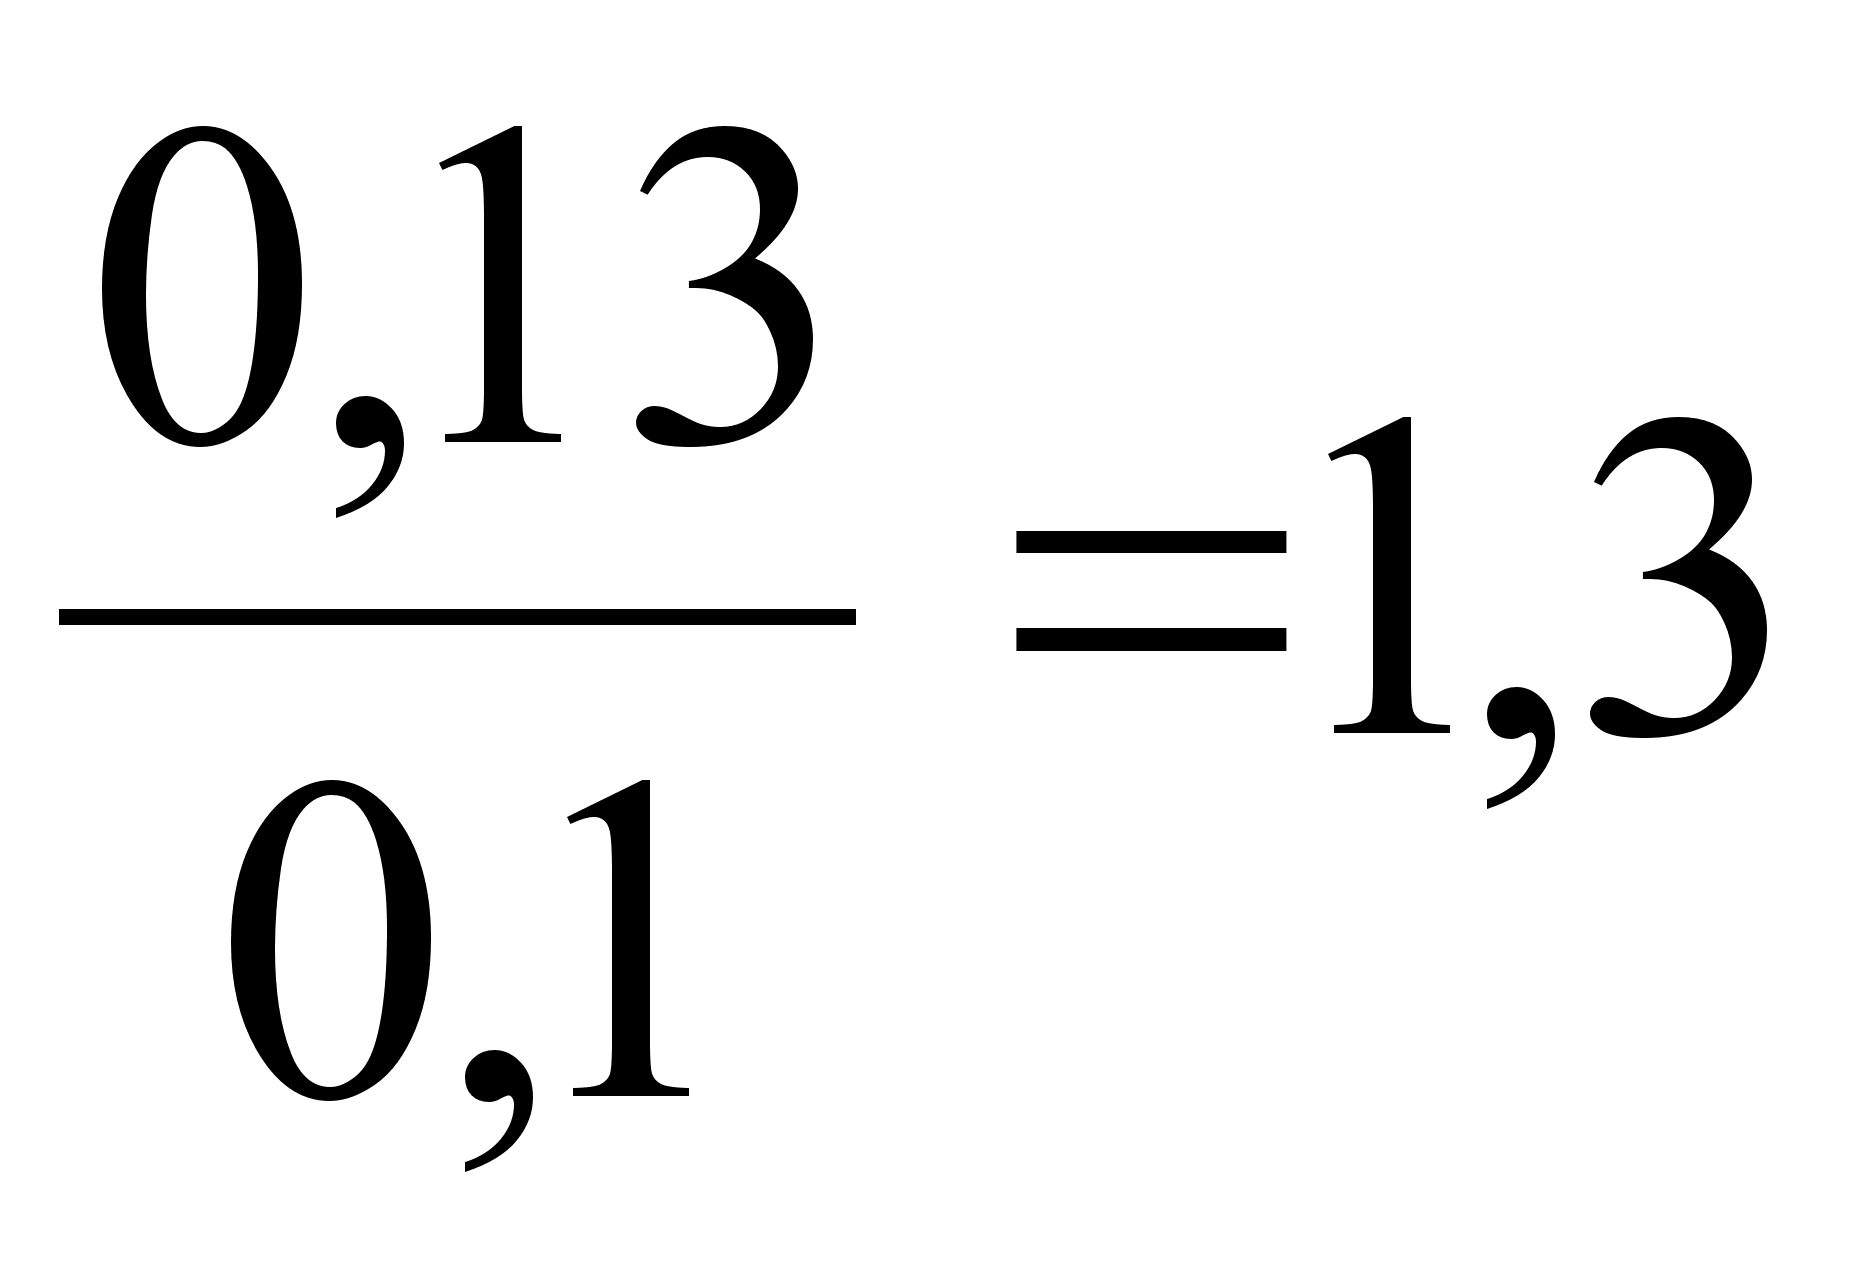
Дальнейшие расчеты ведутся аналогично приведенному выше примеру и записываются в таблицу 4.
Затем каждый фактический коэффициент устойчивого ряда сравниваем его с нормативным коэффициентом (см. приложение 3). В нашем случае производство мелкосерийное. При сравнении коэффициентов должно выполняться условие, что Кфуст < Кнуст.
Убедившись
в качественности
ряда, исчисляем
среднюю его
продолжительность
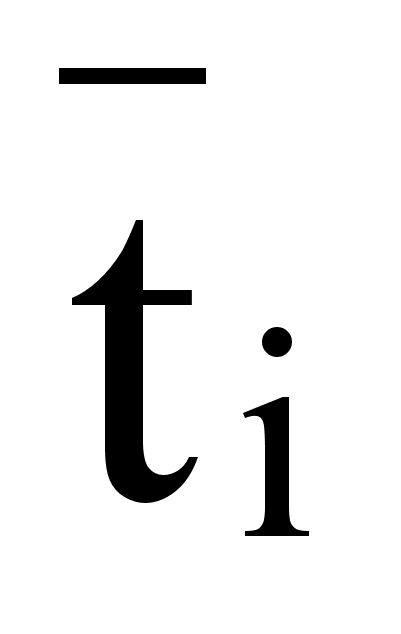 .
Для первого
хроноряда она
составит:
t1=(0,13+0,12+0,11+0,13+0,1+0,11+0,12):7=0,12
Остальные расчеты ведутся аналогично и результаты расчетов составят:
t2=0,14; t3=0,12; t4=0,03; t5=0,06; t6=0,04; t7=0,03; t8=0,84; t9=0,02; t10=0,04; t11=0,07; t12=0,02; t13=0,04; t14=0,1; t15=0,08.
Таблица 4
Результаты хронометражного наблюдения токарной обработки вала.
|
Элементы операции |
Замеры |
Кустф |
||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1. Взять деталь из тары | 0,13 | 1,85 | 3,59 | 5,35 | 7,10 | 8,89 | 10,67 | 1,3 |
|
0,13 |
0,12 |
0,11 |
0,13 |
0,1 |
0,11 |
0,12 |
||
| 2. Взять хомутик и закрепить на детали | 0,27 | 2,01 | 3,71 | 5,49 | 7,24 | 9,04 | 10,83 | 1,3 |
|
0,14 |
0,16 |
0,12 |
0,14 |
0,14 |
0,15 |
0,16 |
||
| 3. Установить деталь в ее центрах и закрепить | 0,37 | 2,12 | 3,84 | 5,60 | 7,33 | 9,14 | 10,95 | 1,4 |
|
0,1 |
0,11 |
0,13 |
0,11 |
0,09 |
0,1 |
0,12 |
||
| 4. Включить станок | 0,40 | 2,16 | 3,87 | 5,64 | 7,36 | 9,17 | 10,99 | 1,3 |
|
0,03 |
0,04 |
0,03 |
0,04 |
0,03 |
0,03 |
0,04 |
||
| 5. Подвести резец продольно | 0,47 | 2,21 | 3,94 | 5,72 | 7,41 | 9,24 | 11,05 | 1,6 |
|
0,07 |
0,05 |
0,07 |
0,08 |
0,05 |
0,07 |
0,06 |
||
| 6. Подвести резец поперечно | 0,50 | 2,24 | 3,98 | 5,77 | 7,44 | 9,28 | 11,08 | 1,7 |
|
0,03 |
0,03 |
0,04 |
0,05 |
0,03 |
0,04 |
0,03 |
||
| 7. Включить подачу | 0,52 | 2,27 | 4,01 | 5,81 | 7,46 | 9,31 | 11,12 | 2 |
|
0,02 |
0,03 |
0,03 |
0,04 |
0,02 |
0,03 |
0,04 |
||
| 8. Обточить деталь | 1,36 | 3,09 | 4,86 | 6,64 | 8,30 | 10,16 | 11,98 | 1 |
|
0,84 |
0,82 |
0,85 |
0,83 |
0,84 |
0,85 |
0,86 |
||
| 9. Выключить подачу | 1,38 | 3,12 | 4,88 | 6,67 | 8,32 | 10,19 | 12,00 | 1,5 |
|
0,02 |
0,03 |
0,02 |
0,03 |
0,02 |
0,03 |
0,02 |
||
| 10. Отвести резец поперечно | 1,41 | 3,15 | 4,92 | 6,71 | 8,37 | 10,22 | 12,04 | 1,7 |
|
0,03 |
0,03 |
0,04 |
0,04 |
0,05 |
0,03 |
0,04 |
||
| 11. Отвести резец продольно | 1,47 | 3,22 | 4,98 | 6,78 | 8,45 | 10,28 | 12,11 | 1,3 |
|
0,06 |
0,07 |
0,06 |
0,07 |
0,08 |
0,06 |
0,07 |
||
| 12. Выключить станок | 1,49 | 3,25 | 5,0 | 6,81 | 8,47 | 10,31 | 12,13 | 1,5 |
|
0,02 |
0,03 |
0,02 |
0,03 |
0,02 |
0,03 |
0,02 |
||
| 13. Открепить деталь, снять и отложить | 1,55 | 3,30 | 5,06 | 6,85 | 8,52 | 10,36 | 12,18 | 1,5 |
|
0,06 |
0,05 |
0,06 |
0,04 |
0,05 |
0,05 |
0,05 |
||
| 14. Снять хомутик и отложить его | 1,65 | 3,41 | 5,14 | 6,94 | 8,70 | 10,45 | 12,28 | 0,25 |
|
0,1 |
0,11 |
0,08 |
0,09 |
0,18 |
0,09 |
0,1 |
||
| 15. Уложить деталь в тару | 1,73 | 3,48 | 5,22 | 7,0 | 8,78 | 10,55 | 12,35 | 1,7 |
|
0,08 |
0,07 |
0,08 |
0,06 |
0,08 |
0,1 |
0 |
||
Продолжительность оперативного времени на операцию, элементы которой приведены в табл. 7 исчисляем по формуле
ТОП
=
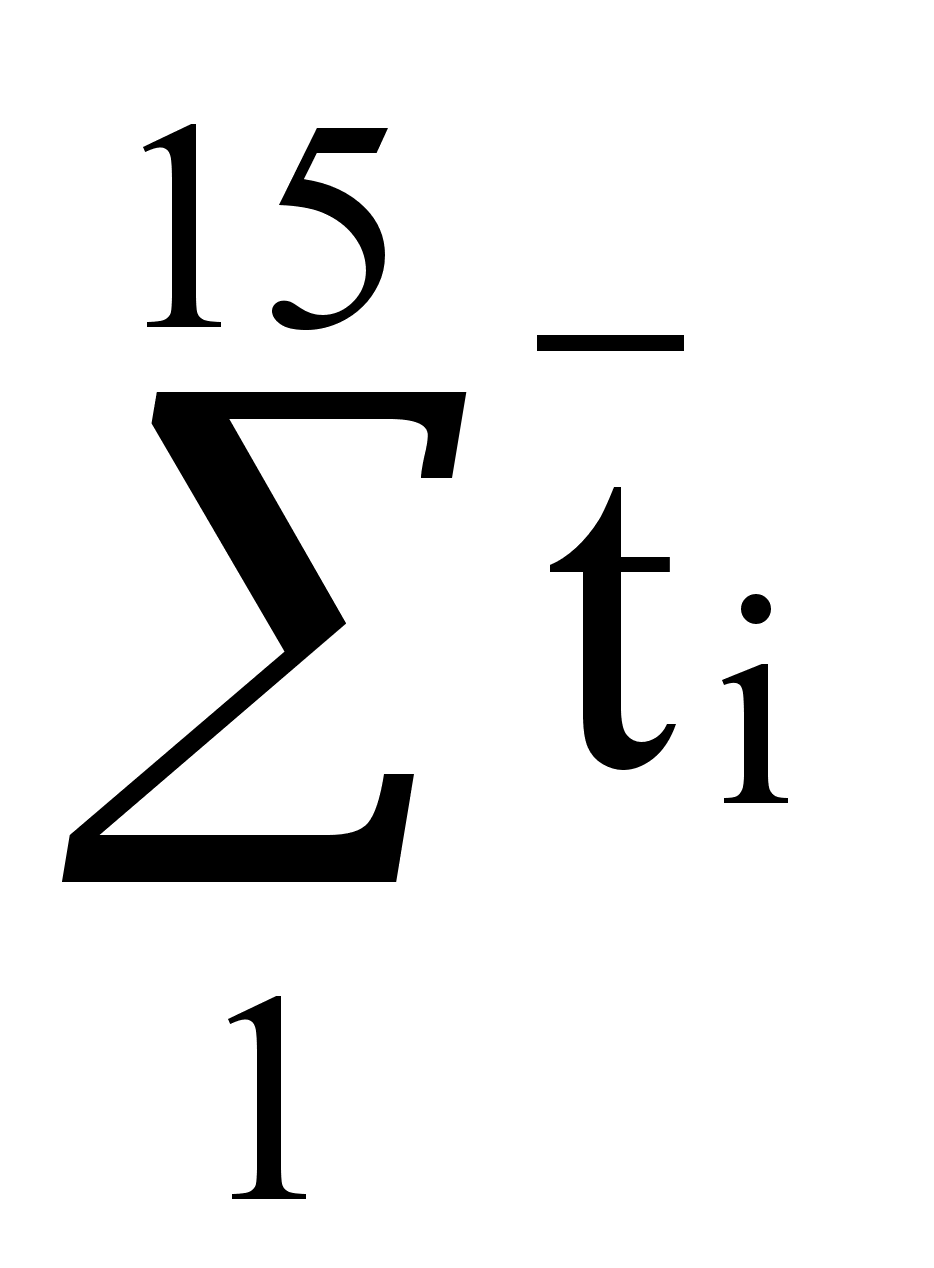 .
ТОП =1,75 (мин)
Время на организационно-техническое обслуживание рабочего места (tОБСЛ) составит 4 % от Топ:
tОБСЛ=1,75·0,04=0,07 (мин)
Время на отдых рабочего при выполнении операции (tОТД) составляет 2 – 3 % от Топ:
tОТД=1,75·0,02=0,035 (мин)
Подготовительно-заключительное время (tП.З) на партию деталей составит 15 мин; партия деталей принимается 120 шт.
Норму времени на токарную операцию исчислим по формуле:
НВР = ТОП + tОБСЛ + tОТД + tП.З,
НВР =1,75+0,07+0,035+15=16,86 (мин)
2. Организация нормирования труда на предприятии.
Содержание оперативного анализа состояния нормирования труда.
В системе централизованной плановой экономики нормирование труда рассматривалось в качестве одного из важных инструментов повышения производительности труда, снижения себестоимости продукции, совершенствования оплаты труда, достижения более полного соответствия между мерой труда и мерой вознаграждения за труд. Нормированием было охвачено до 90% работников. При центральных и отраслевых государственных органах действовали десятки организаций, разрабатывавших нормативы по труду и типовые нормы. Вообще говоря, рыночным отношениям имманентна оценка труда с позиции общественно необходимых затрат. Рынку безразлично, какими именно были нормируемые затраты труда тех или иных работников на предприятии, как они связаны с конкретными организационно-техническими условиями работы, какова численность персонала. Значение имеет лишь стоимость товара. Важнейший элемент издержек производства - затраты на персонал, стоимость человеческого ресурса.
На нормирование труда влияет и конъюнктура рынка. Каждое предприятие стремится предвидеть колебания потребительского спроса, однако зачастую этого сделать не удается. К тому же случается, что потребитель отказывается от своего заказа или предприятие находит выгодный заказ, не предусмотренный планом. В результате фактические параметры работы отклоняются от плановых. Если эти отличия велики, план необходимо откорректировать. Если показатели объема производства, выручки, прибыли и др. отклоняются от плановых незначительно, вопрос о сокращении численности, как правило, не возникает. У большинства штатных сотрудников объем работы либо увеличится, либо уменьшится. В то же время организационно-технические условия труда, могут остаться неизменными. Но если исходить из рассчитанных применительно к ним норм, то выработка у работников должна либо возрасти, либо уменьшиться. При наличии прямой связи между заработной платой и выработкой размеры оплаты труда будут также колебаться. Исходя из изменившихся задач предприятия, каждому работнику придется выполнять объем работы, который соответствует портфелю заказов с учетом потребностей покупателей. Применение сдельной или другой аналогичной системы оплаты труда в данном случае недостаточно оправданно.
Существенный элемент издержек производства - стоимость сырья, материалов, комплектующих изделий или предметов труда. Организация и управление производством нацелены на то, чтобы добиться такого соединения рабочей силы с материальными ресурсами, при котором обеспечивается наивысшая эффективность. Важный, но, как правило, слабо используемый резерв - экономия материальных ресурсов (запасов сырья, материалов, комплектующих изделий и готовой продукции), рационализация движения материальных потоков.
Эффективность производства достигается, когда обеспечивается непрерывность загрузки производственных участков и рабочих мест и максимально возможная непрерывность движения предметов труда. Согласование и оптимизация отмеченных условий возможны при соблюдении ряда требований к организации и управлению производством, которые имеют прямое отношение к нормированию труда. Производственная система, включающая взаимоувязанные звенья (рабочие места, операции), должна быть оптимально структурирована. Без этого невозможны рациональная организация производства и использование информационной системы управления, позволяющей отслеживать ход производственного процесса, выполнение работ на конкретных рабочих местах, принятие соответствующих управленческих решений. Важно обеспечить ритмичную, согласованную работу всех звеньев производственного процесса, упорядочить движение предметов труда между производственными участками и рабочими местами на основе технологических схем, сокращая расстояния между звеньями производственного процесса и максимально увеличивая скорость движения предметов труда.
Все это непосредственно связано с нормированием труда. Обеспечение ритмичности обусловливает применение жестких норм труда (нормированных заданий) на рабочих местах. Синхронизация циклов производственного процесса по изготовлению изделий обусловлена недопустимостью ненужных заделов продукции на рабочих местах, ведущих к росту незавершенного производства и омертвлению материальных ресурсов. В этой связи неприемлемым становится принцип установления равнонапряженных норм.
Задание 1.
Выявим элементы нормы времени по картам, представляющим нормативы затрат труда на различные работы по металлообработке, изложенные в приложении 4.
1.1 Выявим затраты времени на обработку торца зенковкой и подрезной пластиной детали указанной в таблице 5, и нормативах, приведенных в таблице 4.1 приложения 4.
Таблица 5
Нормативы времени на обработку торца зенковкой и подрезной пластиной
| Наименование работ | Деталь | Нормативы времени | |
| 1 Подрезка зенковкой, мм | Чугун св диаметр 80 | - | |
| 2 Подрезка торца подрезной пластиной, мм | Чугун диаметр 80 |
НВ <=170 НВ >=170 |
0,08 |
1.2 Выявим затраты времени на снятие фасок и центровку отверстий по размерам, указанным в таблице 6, и исходным данным нормативных карт таблице 4.2 приложения 4.
Таблица 6
Исходные данные для выявления элементов оперативного времени
| Исходные данные | Размеры | Затраты времени |
| 1 Снятие фаски – размер фаски, а, мм | 1,5/5 | 0,035 |
| 2 Центровка отверстия – размер центрового отверстия, мм | 6/15 | 0,15 |
Примечание. 1. В числителе – размер сварки, в знаменателе – диаметр центрового отверстия. 2. числителе – диаметр центрового отверстия, знаменателе – его длина.
1.3 По нормативным данным таблицы 4.3 (см. Приложение 4), определим затраты основного времени на черновое нарезание шестерен и колес, имеющих размеры, указанные в таблице 7.
Таблица 7
Затраты труда на нарезание шестерен и колес
|
Вид обработки изделия |
Длина зуба |
Нарезаемый модуль |
Средняя скорость резания V м/мин |
Число двойных ходов в минуту | Отношение кол-ва зубьев колеса к кол-ву зубьев шестерни | Основное время |
|
Черновое резание шестерни, мм |
50 | 3 | 18-20 | 198 | Любое | 27,4 |
|
Черновое резание колеса, мм |
20 | 3,5 | 18-20 | 391 | св2:1 | 23,7 |
|
Чистовое резание шестерни и колеса, мм |
25 | 3,5 | 20-24 | 347 | Колеса до 21; шестерни любое | 19,7 |
1.4 По нормативам таблицы 5.1(см. Приложение 5) выявим норму времени на фрезерные работы в зависимости от параметров, изложенных в таблице 8.
Таблица 8
Исходные данные для определения затрат труда на фрезерные работы
|
Длина обрабатываемой поверхности |
Диаметр фрезы, мм |
Ширина обработки, мм |
Глубина резания, мм |
Нормы времени |
| 25 | 125/12 | 150 | 5 | 1,1 |
| 50 | 1,2 | |||
| 100 | 1,6 | |||
| 125 | 1,8 | |||
| 175 | 2 | |||
| 250 | 2,2 | |||
| 300 | 2,3 |
1.5 Используя нормативы времени на шлифовальные работы с продольной подачей (таблица 6.1 приложения 6) на выполнение этой операции в соответствии с исходными данными таблица 9.
Таблица 9
Затраты труда на шлифовальные работы
|
Диаметр шлифования, мм |
Длина шлифования, мм |
Припуск на сторону, мм |
Затраты труда |
| 200 | 250 | 0,8 | 10,6 |
| 250 | 11,9 | ||
| 315 | 11,4 | ||
| 400 | 14 |
1.6 Используя нормативы затрат труда на шлифование отверстий (таблица 6.2 приложения 6), получим затраты труда на обработку отверстий для исходных данных таблица 10.
Таблица 10
Исходные данные для получения затрат труда на шлифование отверстий
|
Длина шлифования, мм |
Диаметр отверстий, мм |
Припуск на обработки, мм |
Затраты труда |
| 25 | 63 | 0,5 | 2,3 |
| 40 | 3,1 | ||
| 50 | 3,6 | ||
| 80 | 5,3 | ||
| 100 | 6,2 |
1.7 Используя нормативы затрат труда на плоское шлифование периферией круга на плоскошлифовальном станке(таблица 6.3 приложения 6), получим затраты труда на обработку поверхности по исходным данным таблица 11.
Таблица 11
Исходные данные для получения затрат труда на шлифование плоскости
|
Длина шлифования, мм |
Ширина шлифования, мм |
Припуск на сторону, мм |
Время, мин |
| 160 | 50 | 0,4 | 3,4 |
| 250 | 3,6 | ||
| 315 | 3,9 | ||
| 500 | 4,6 | ||
| 630 | 5 | ||
| 1000 | 6,5 | ||
| 1200 | 7,6 |
1.8 Используя нормативы затрат труда на шлифование торцем круга на плоскошлифовальном станке (таблица 6.4 приложения 6), получим затраты труда на обработку поверхности по исходным данным таблица 12.
Таблица 12
Исходные данные для получения затрат труда на шлифование торцем круга
|
Длина обрабатываемой поверхности, мм |
Ширина шлифования, мм |
Припуск на сторону, мм |
Время, мин |
| 200 | 40 | 0,15 | 1,76 |
| 250 | 1,85 | ||
| 400 | 2,09 | ||
| 500 | 2,26 | ||
| 800 | 2,76 |
1.9 Корректирование нормативного времени шлифования в зависимости от степени заполнения обрабатываемыми деталями поверхности рабочего стола шлифовального станка.
Таблица 13
Степень заполнения поверхности рабочего стола деталями
| Исходные данные | Размеры |
| Ширина детали, В, мм | 27 |
| Длина детали, L, мм | 560 |
| Кол-во обрабат. дет-ей, N, дет. | 35 |
|
Площадь обработки, Sобр |
529200 |
|
Площадь шлифовального круга, Ршл |
251200 |
|
Степень заполнения стола, Сзап |
0,47 |
1.Расчет площади обработки
Sобр = В·L·N
Sобр =27·560·35=529200
2. Расчет площади круга
Ршл = 2R2П, где П=3,14, R-радиус.
Значение радиуса возьмем из таблицы 6.5 Приложения 6, он будет равен 200 мм.
Ршл =2·2002·3,14=251200
3.Исчисление степени заполнения рабочего стола станка
Сзап = Ршл/ Sобр
Сзап =251200: 529200≈0,47
По степени заполнения стола станка находим корректирующий коэффициент (таблица 6.5 Приложения 6), на который корректируем
Нкв = Нвр·Ккор
Нкв =2,35·0,94≈2,209 мин
Итоги расчетов и исходные данные приведенем в таблице 13.
1.10 Найдем суммарные затраты труда на сверление отверстий по заданию из табл. 14
Таблица 14
| Исходные данные |
Норматив времени |
|
7 отв 22 мм; Lотв 25 мм |
0,6 |
|
4 отв 33, Lотв 65 мм |
0,73 |
Поправочный коэффициент для данного количества отверстий 0,9.
7·0,6·0,9+4·0,73·0,9=3,78+2,52=6,3 мин.
3.Организация оплаты труда
Дифференциация заработной платы- различие уровней оплаты труда работников под влиянием различных факторов. Она определяется как различиями в результатах труда работников, так и общеэкономическими условиями деятельности.
Известно, что дифференциация заработной платы в России не оправданно высока и усугубляется проблемами невыплат. Кроме научного интереса, этот факт вызывает серьезную настороженность и имеет социальное звучание. Это связано с тем, что как показывает опрос ИСЭПНа, более половины работников государственных предприятий на рабочих местах или на низкооплачиваемых канцелярских должностях и более одной трети работников примерно той же категории, но на частных предприятиях, живут за чертой бедности. Таким образом, одной из основных причин бедности в России является не « выпадение» из рынка труда, а низкие заработные платы работающих.
Согласно ранее принятым условиям оплаты труда, разработанным в централизованном порядке, дифференциация заработной платы по сложности труда (квалификации работников) осуществляется с помощью тарифных сеток для рабочих и схем должностных окладов для служащих, включая руководителей, специалистов и других служащих. Предприятия, решая вопрос о методах дифференциации оплаты труда по сложности, при разработке внутрипроизводственных условий оплаты труда чаще всего сохраняют подход к этому направлению дифференциации, т.е. дифференцируют тарифную часть заработной платы по категориям работников - отдельно по рабочим и отдельно по служащим. При этом применительно к оплате труда абсолютного большинства рабочих всех отраслей многие предприятия считают целесообразным применять 6-разрядную тарифную сетку с соотношением тарифных ставок крайних разрядов 1:1,8. Для ограниченного круга работ в машиностроении, в основном производстве черной металлургии, на добыче сырья для черной металлургии, для некоторых работ в электроэнергетике используются два дополнительных разряда тарификации - 7-й и 8-й, применение которых расширяет диапазон дифференциации тарифных ставок до 1:2,0. Например, в машиностроении по 8-разрядной сетке тарифицируются только отдельные профессии рабочих и виды работ, для которых применяется первая группа ставок 1-го разряда.Приступая к совершенствованию тарифных условий оплаты труда, экономические службы предприятия должны провести аналитическую работу, связанную с определением объема необходимых для этого средств. При этом путем сравнения потребных средств с наличными можно аргументирование принять решение о выборе варианта совершенствования "заводской" тарифной системы, ее элементах и конкретных параметрах.
Как показывает опыт работы предприятий в постперестроечный период, при значительно возросшей их самостоятельности в решении вопросов оплаты труда все большее число предприятий предпочитает совершенствовать тарифные условия оплаты на основе "заводских" единых тарифных сеток, регулирующих заработную плату всех категорий работников.
Задание 1
Заработная плата - это основная часть средств, направляемых на потребление, представляющая собой долю дохода ( чистую продукцию), зависящую от конечных результатов работы коллектива и распределяющуюся между работниками в соответствии с количеством и качеством затраченного труда, реальным трудовым вкладом каждого и размером вложенного капитала.
Исходные данные для расчета распределения заработка между членами бригады приведены в таблице 15.
Таблица 15
Исходные данные для распределение бригадного заработка
|
Номера рабочих включенных в бригаду |
Сдельный
фактический
заработок,
тыс.р,
|
Сумма бригадной премии, тыс.р, Пбр |
| 6, 7, 8 | 16,8 | 3,9 |
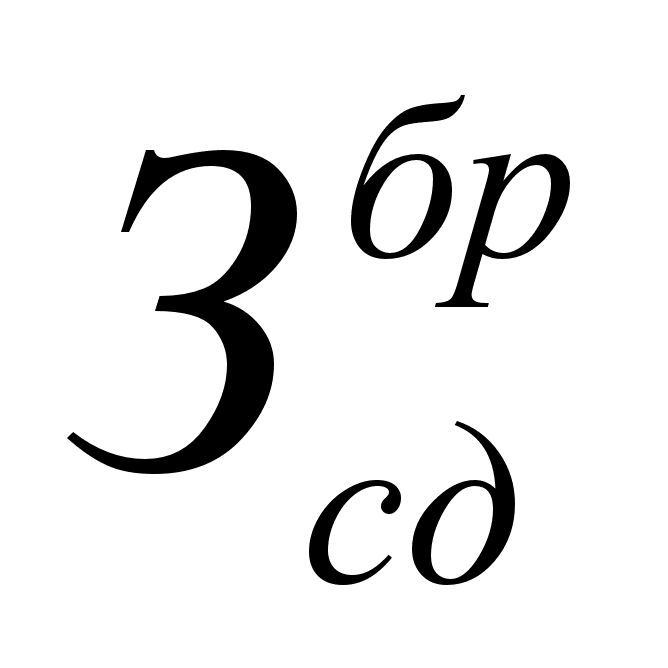
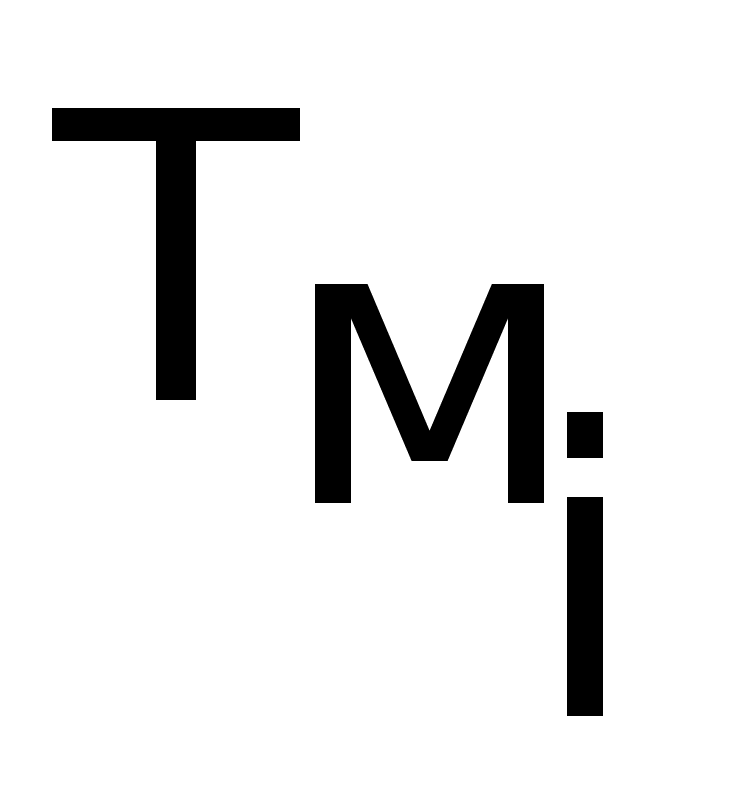
1. Рассчитаем тарифный заработок для каждого члена бригады по формуле:
Тмi = Чстi Ч Чф
Тм1= 5,13Ч130 = 666,9 р.
Тм2= 5,13Ч120 = 615,6 р.
Тм3= 6,32Ч150 = 948 р.
2. Рассчитаем тарифный заработок бригады по формуле:
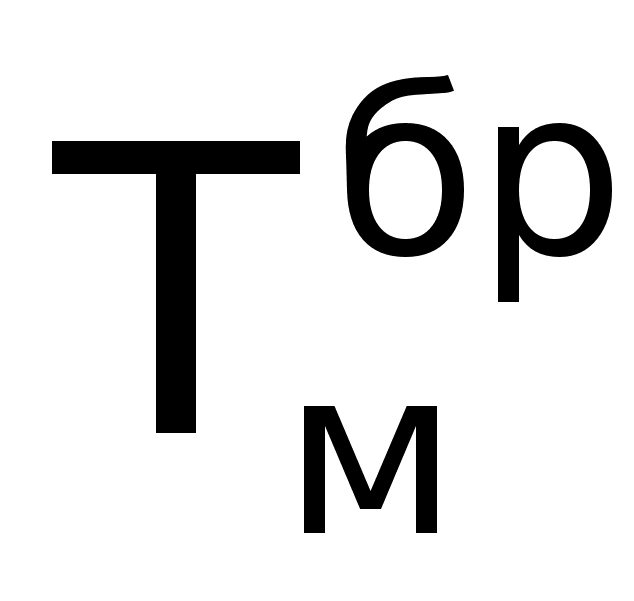 =
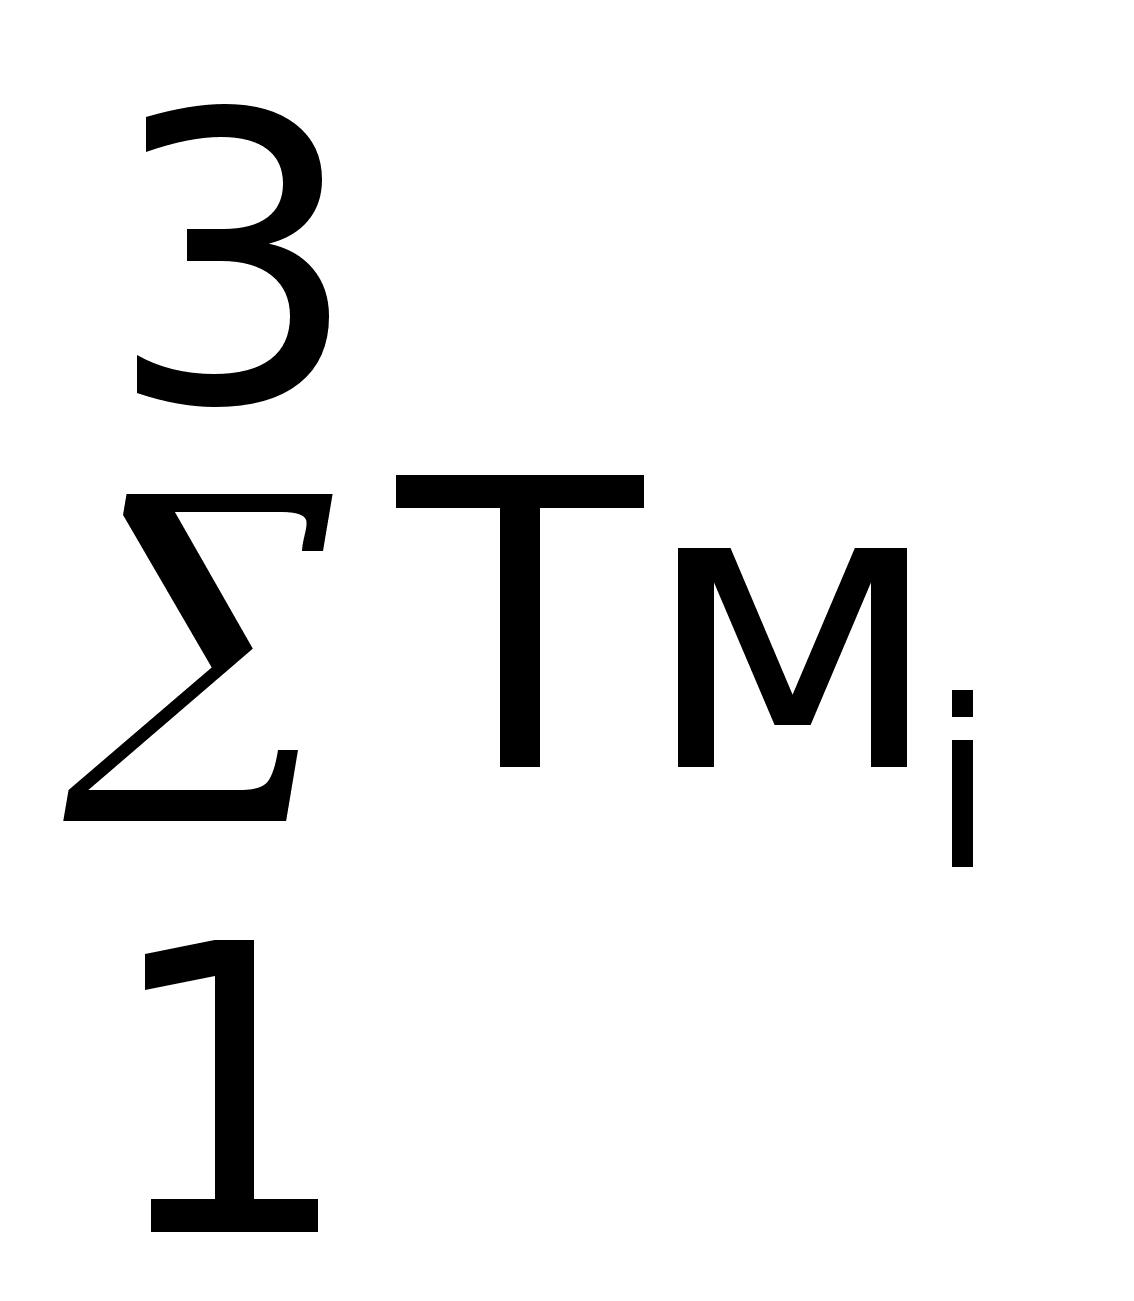
=
666,9+615,6+948 = 2230,5 р.
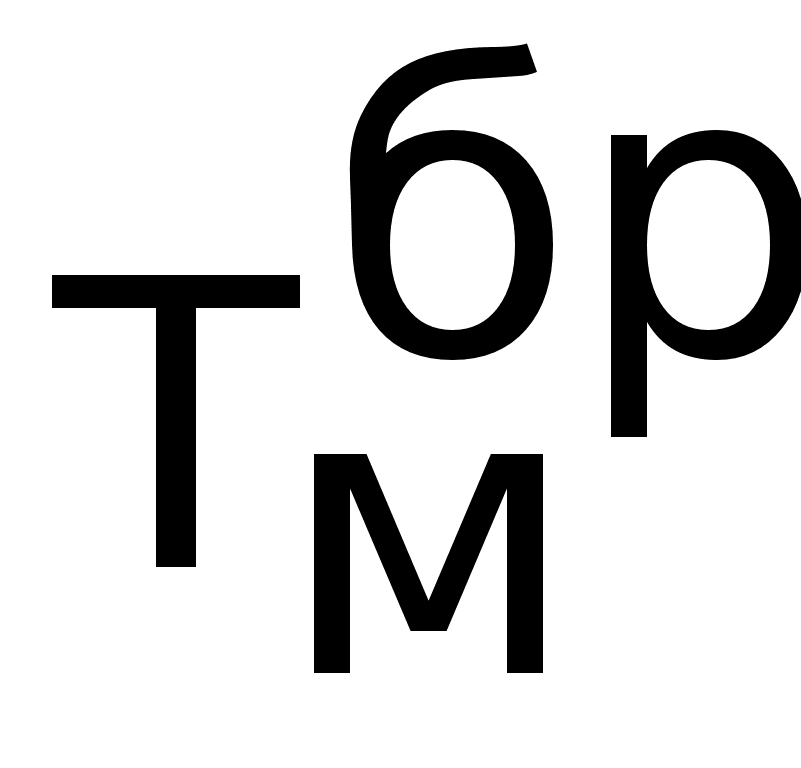
3. Исчисляем приработок бригады по формуле:
ПРбр
=
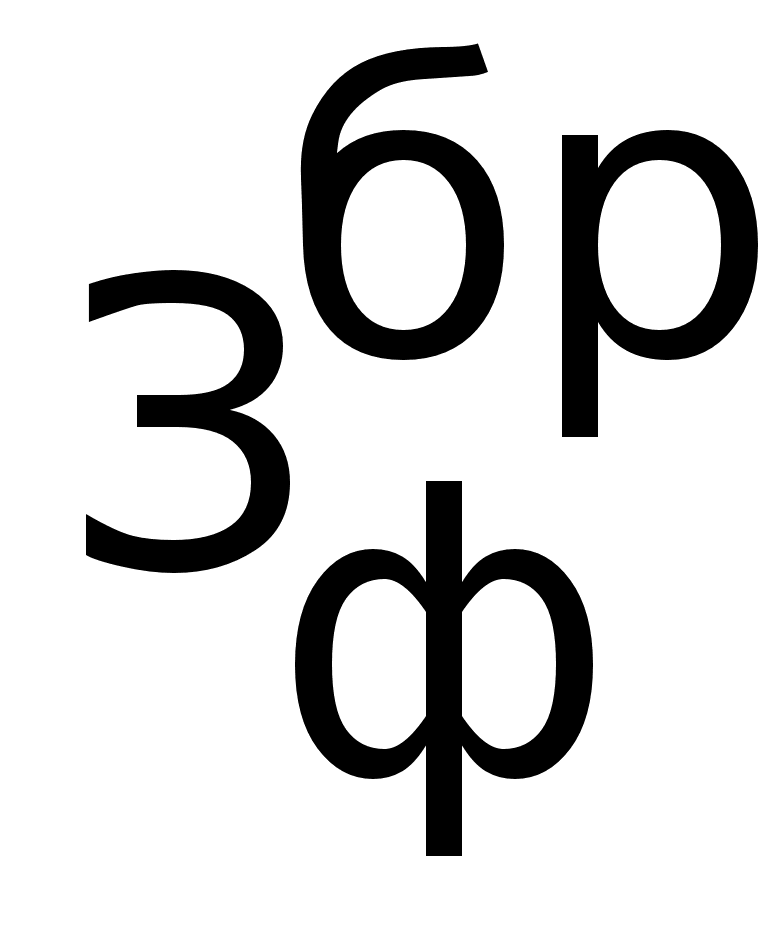 -
ПРбр = 16800-2230,5= 14569,5 р.
4. Распределяем приработок между членами бригады в соответствии с КТУi и тарифным заработком по формуле:
ПРi
=
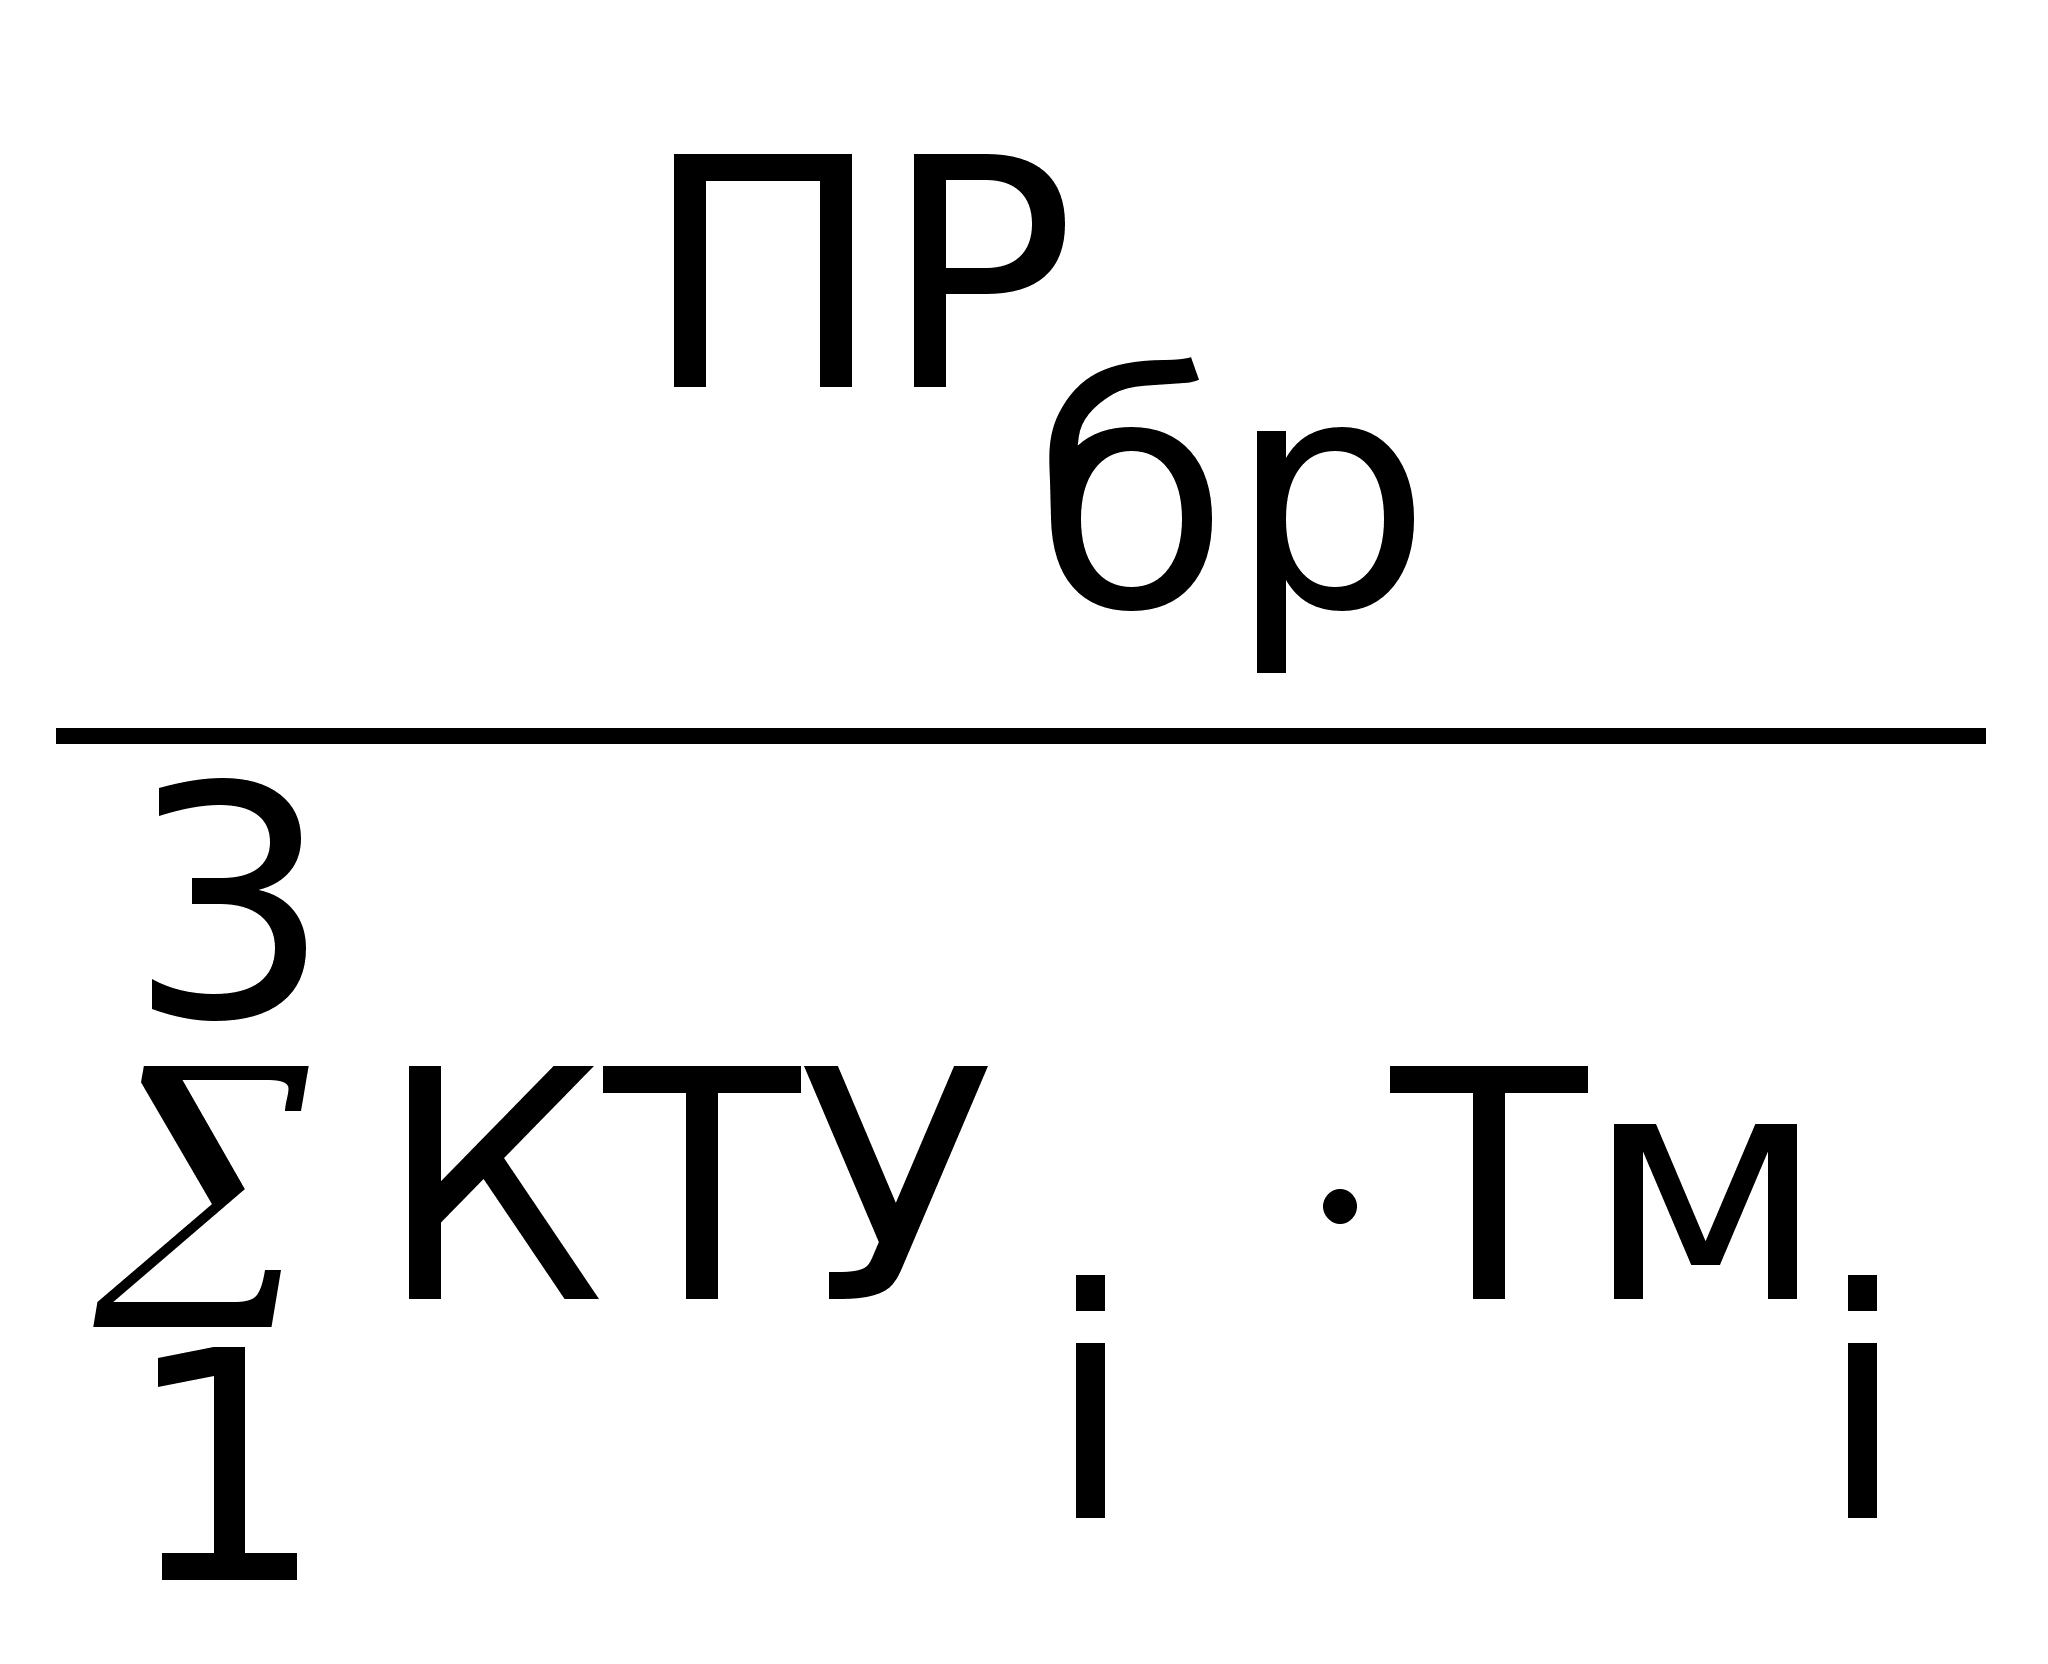 Ч
КТУi
Ч
ПР1 =
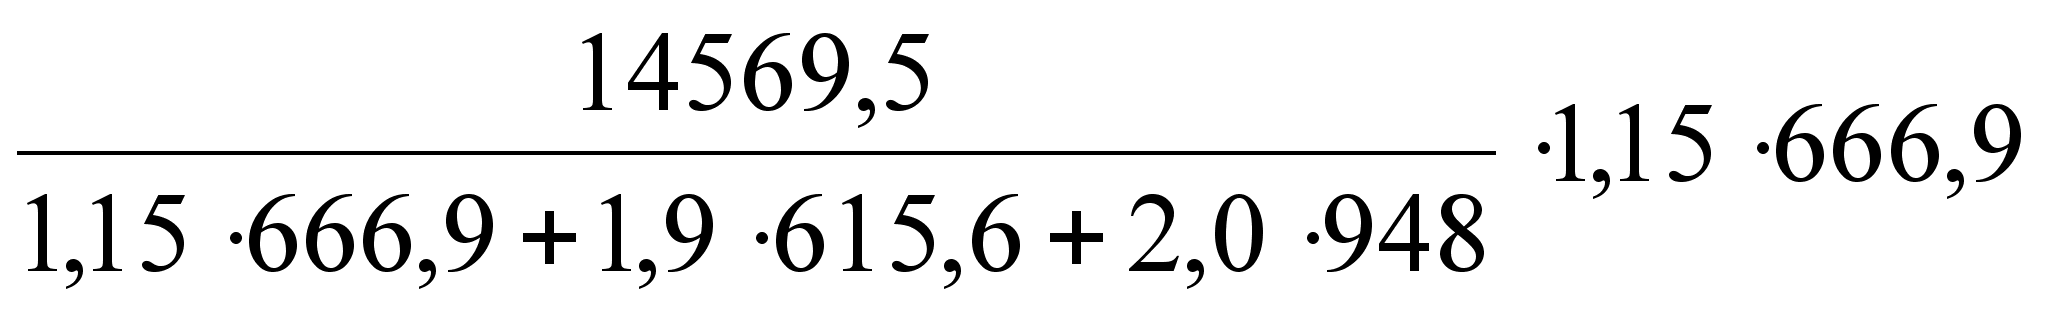 = 2915,50 р.
ПР2 = 4446,39 р.
ПР3 = 7207,64 р.
5. Аналогично исчисляем сумму премии, начисляемой каждому члену бригады Пi:
Пi
=
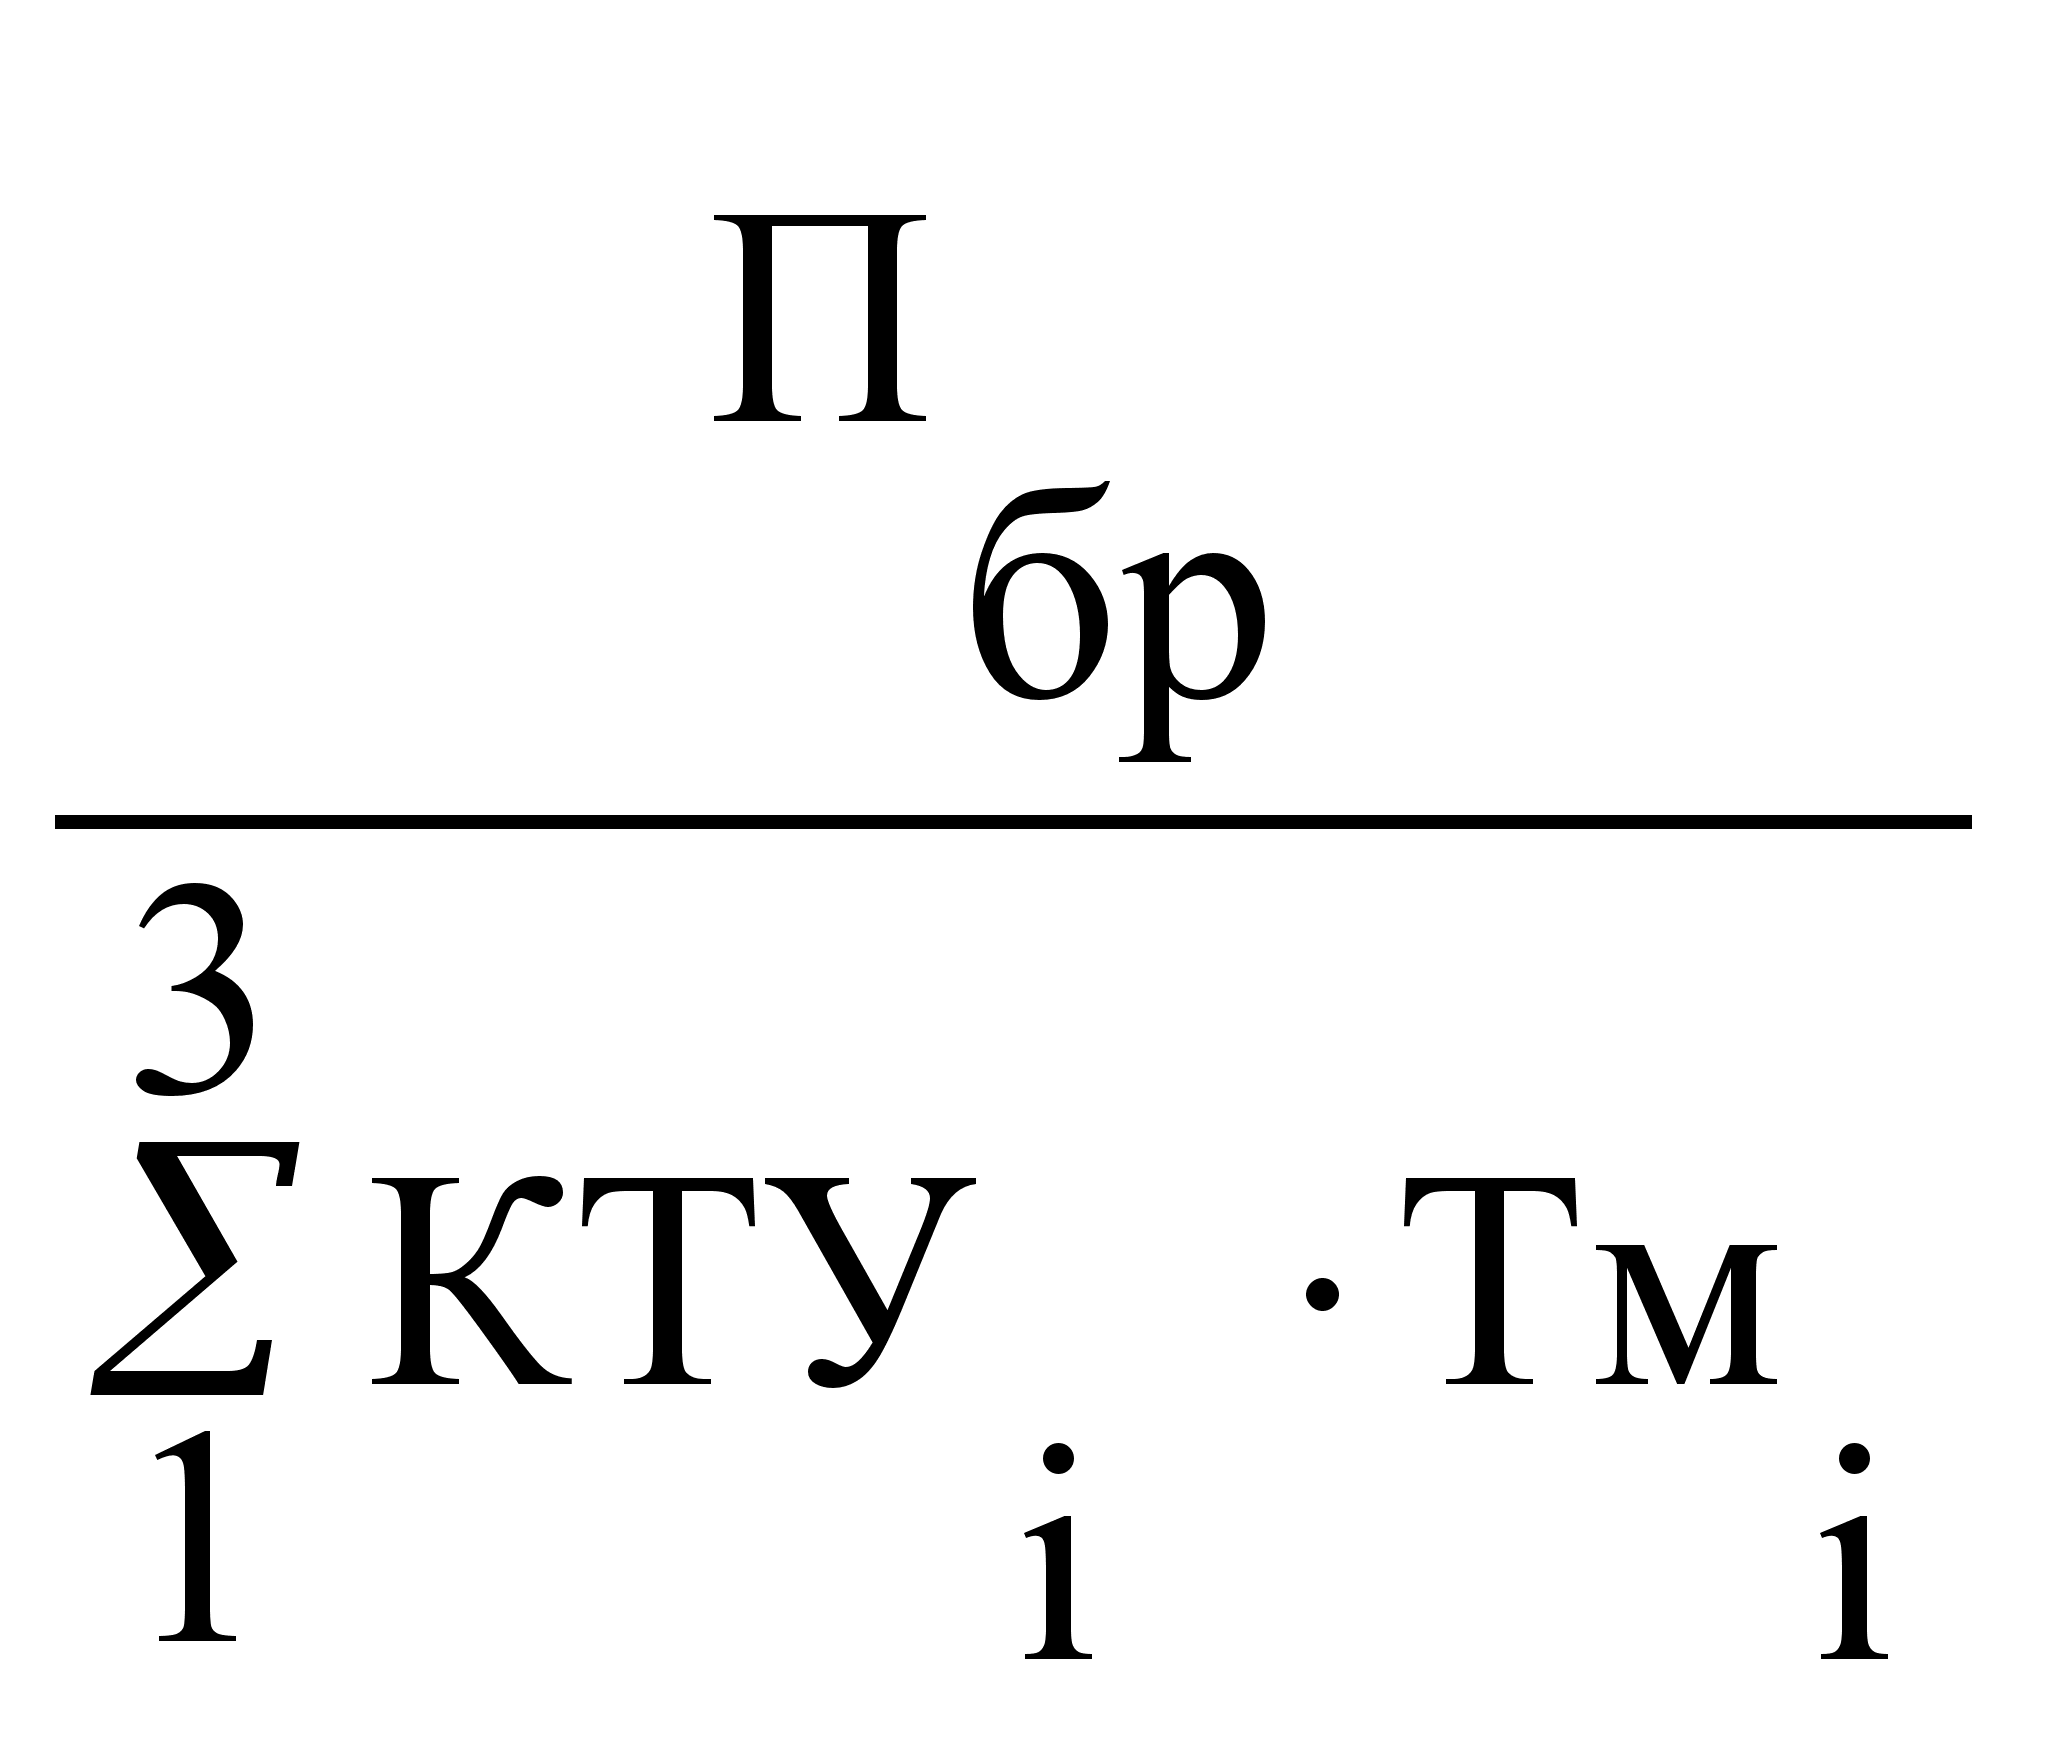 Ч
КТУi
Ч
П1 =
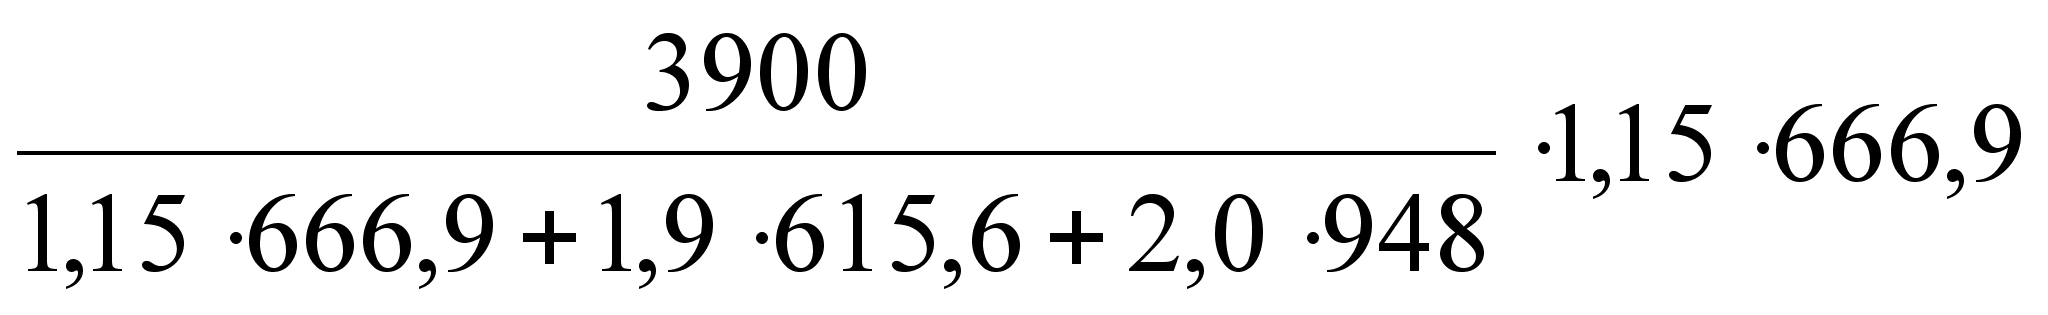 = 780,43 р.
П2 =
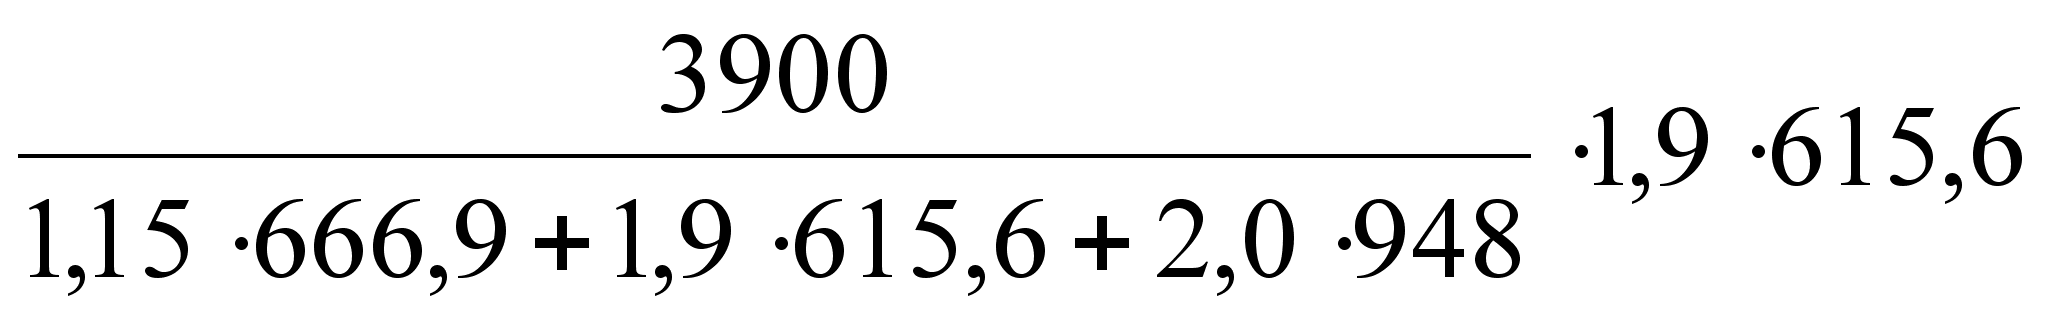 = 1190,22 р.
П3 =
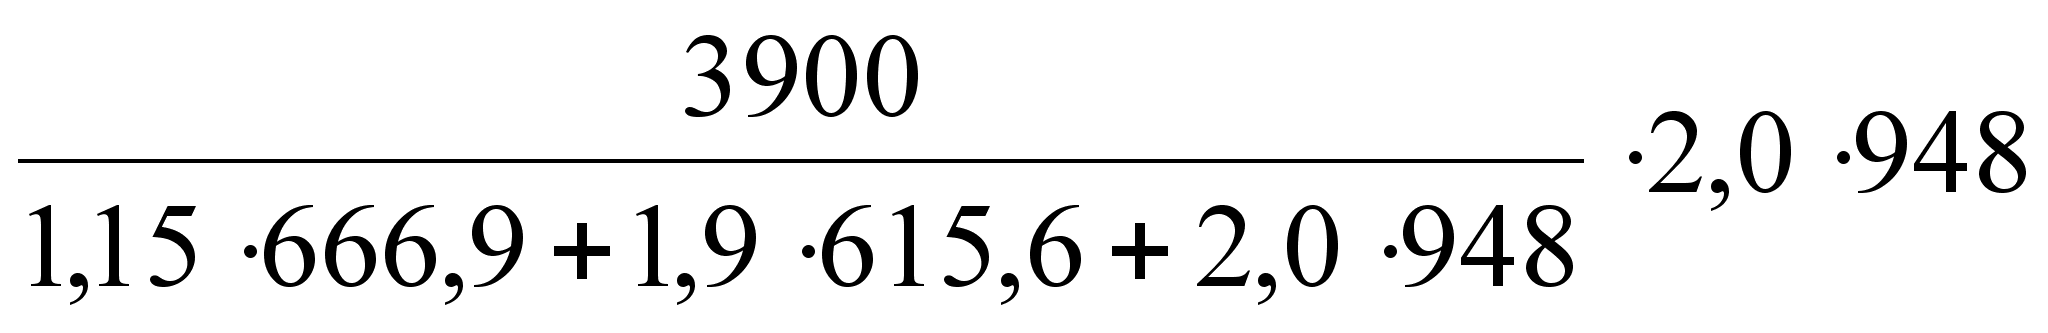 = 1929,35 р.
6. Определяем общий заработок бригады по формуле:
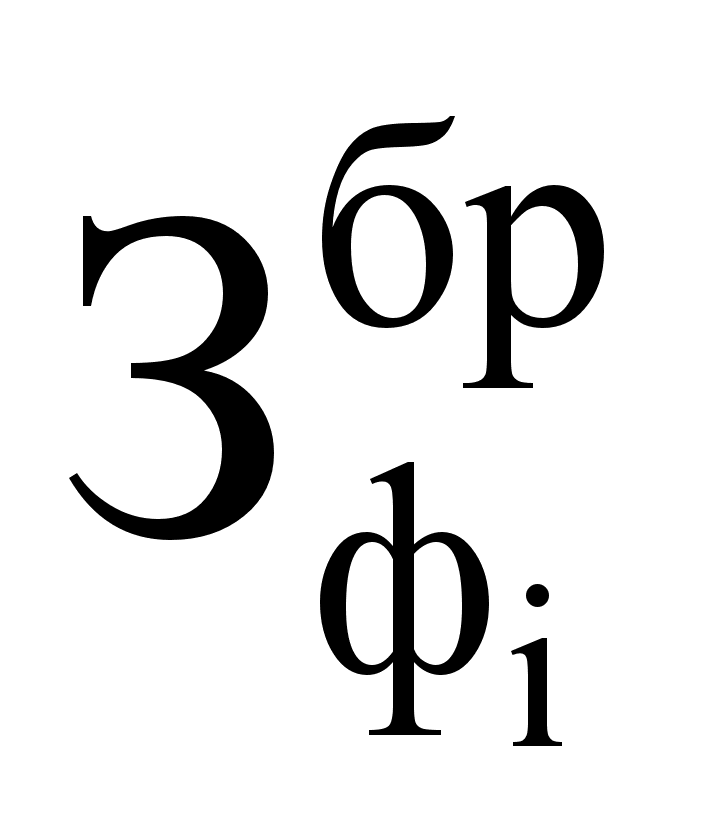 =
Тмi+
ПРi
+Пi
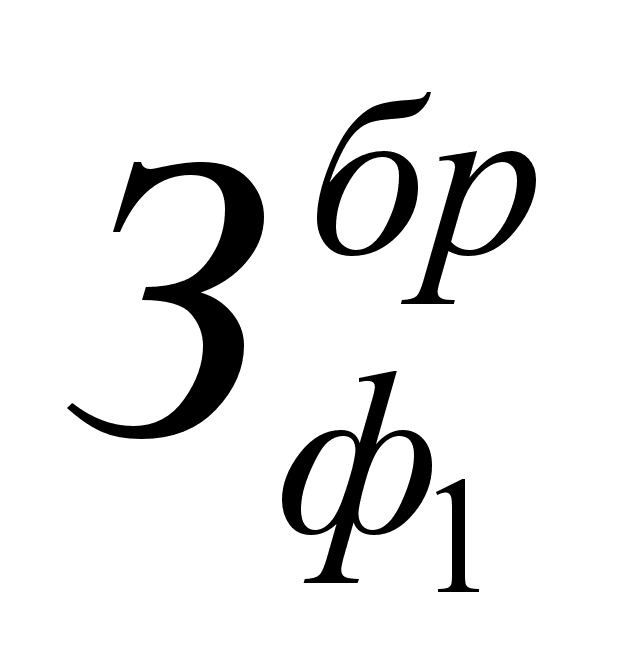 =
666,9+2915,5+780,43 = 4362,83 р.
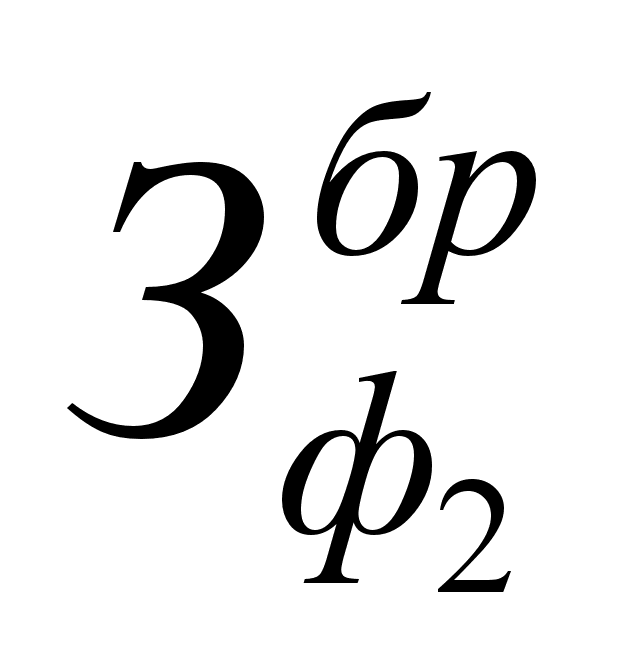 =
615,6+4446,39+1190,22 = 6252,21 р.
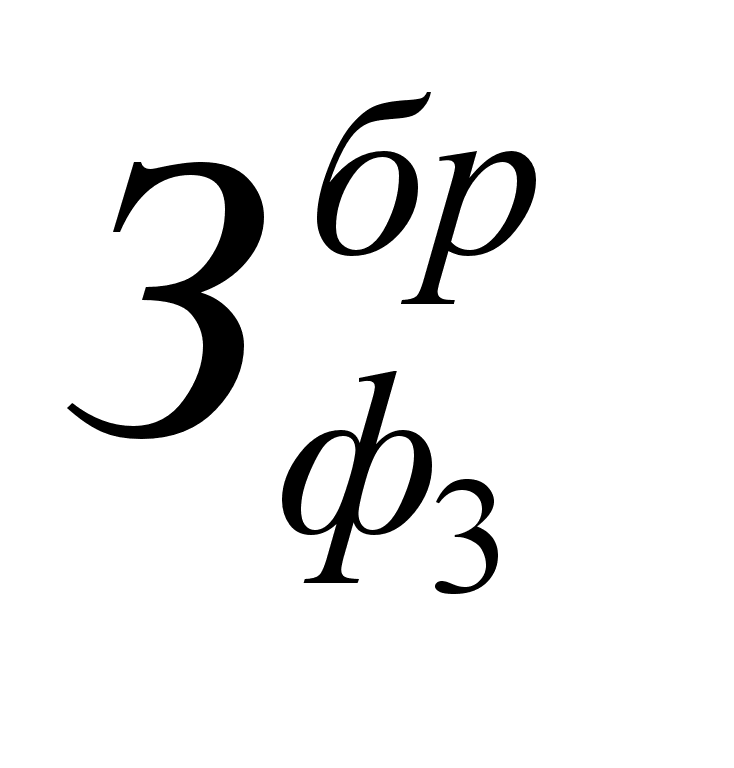 =
948+7207,64+1929,35 = 10084,99 р.
Все полученные результаты расчетов отображены в таблице 16.
Таблица 16
Распределение заработка между членами бригады
Исходные данныедля распределения заработка |
Показатели работы членов |
||
6 |
7 |
8 |
|
| 1 |
2 |
3 |
4 |
| 1. Разряд рабочих | 4 | 4 | 5 |
|
2. Часовая тарифная ставка рабочего, Чстi, р. |
5,13 | 5,13 | 6,32 |
|
3. Количество часов фактически, отработанных в месяц, Чф, ч |
130 | 120 | 150 |
|
4. Тарифный
заработок
бригады в месяц,
|
2230,5 | ||
| 5. Фактический КТУ, установленный советом бригады | 1,15 | 1,9 | 2 |
| 6. Приработок бригады, ПРбр, р. | 14569,5 | ||
| 7. Приработок каждого члена бригады, ПРi, р. | 2915,5 | 4446,4 | 7207,6 |
| 9. Сумма премии, начисленная каждому рабочему, Пi, р. | 780,43 | 1190,22 | 1929,3 |
|
10.
Фактический
общий заработок
каждого рабочего,
|
4362,83 | 6252,21 | 10084,99 |
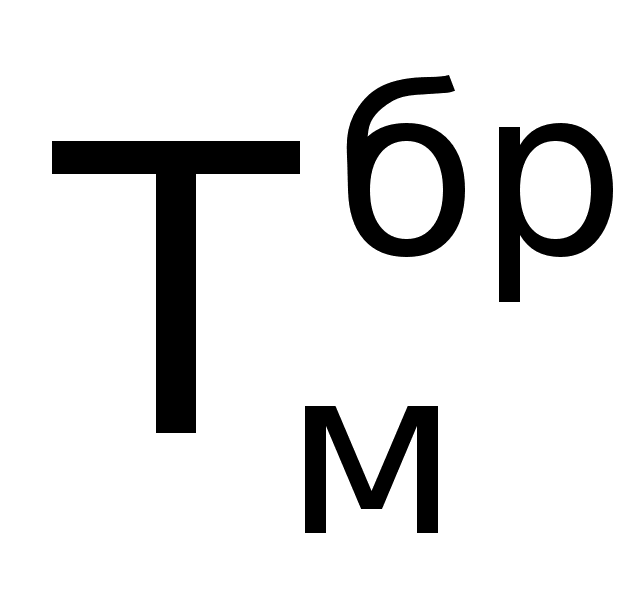
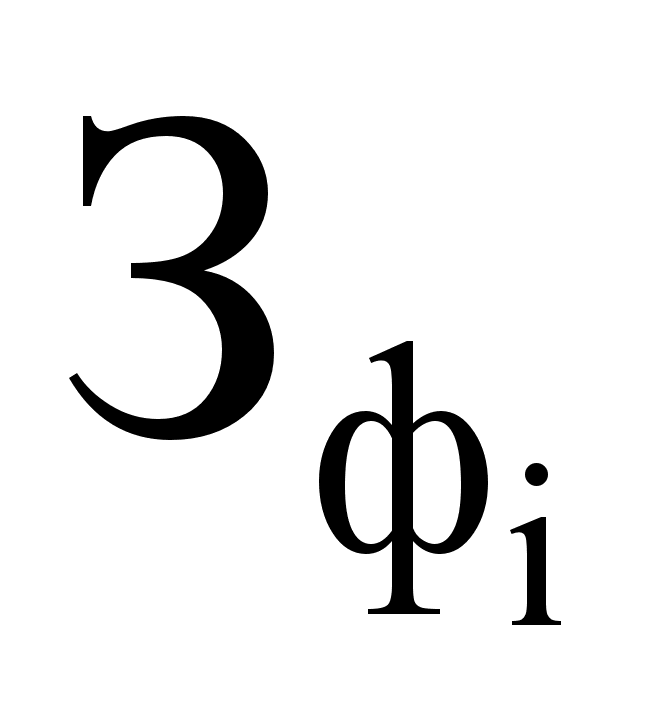 ,
р.
Вывод
Нормирование труда – социальное явление. Оно порождено развитием производства и науки и подчинено объективным экономическим законам того способа производства, на основе и в пределах которого оно осуществляется.
Сущность нормирования труда установление объективной величины затрат рабочего времени в конкретных условиях.
Основными функциями нормирования труда являются распределение по труду, научная организация труда и производства, планирование производства, оценка трудовой деятельности отдельных работников и коллективов, которая служит основанием для морального и материального поощрения и распространения передового опыта.
Основные задачи нормирования труда состоят в том, чтобы обосновать необходимую и достаточную величину затрат рабочего времени на единицу продукции в конкретных условиях; проектировать рациональные методы труда; систематически анализировать выполнение норм труда для вскрытия резервов производства; постоянно анализировать выполнение норм труда для вскрытия резервов производства; постоянно изучать, обобщать и распространять производственный опыт, пересматривать нормы затрат труда по мере изменения условий труда.
Итогом курсовой работы стал выбор и обоснование адекватной формы стимулирования труда для участников рассматриваемых трудовых процессов. Мы провели анализ качества нормирования труда. Данная работа дала нам возможность самостоятельно проанализировать и спроектировать все основные положения по курсу «Организация, нормирование и оплата труда».
Выполнение данной работы закрепило теоретические знания и практические навыки по решению вопросов, оптимального построения современной системы организации нормирования и оплаты труда
Выполнение курсовой работы позволило овладеть знаниями в области рационализации труда, его нормирования и оплаты труда посредством формирования адекватных форм экономической мотивации труда.
Владение системой знаний в области организации, нормирования оплаты труда позволяет продвинуть в практику предприятий новые концепции и подходы в преобразовании его трудовой деятельности.
Список литературы
Общемашиностроительные нормативы времен на слесарную обработку деталей и слесарно-сборочные работы по сборке машин. мелкосерийное и единичное производство. – М., 1974. – 220 с.
Отраслевые нормативы времени на полуавтоматическую сварку в углекислом газе. – Краматорск, 1989. – 226 с.
Нормативы времени на сборку металлоконструкций под сварку. – Краматорск, 1979. – 176 с.
Адамчук В.В., Романов О.В., Сорокина М.Е. Экономика и социология труда: Учебник для вузов. – М.: ЮНИТИ, 1999. – 407 с.
Генкин Б.М. Введение в метаэкономику и основания экономических наук: Курс лекций. – М.: Издательство НОРМА (Издательская группа НОРМА-ИНФРА –М), 2002. – 384с.
Генкин Б.М. Организация, нормирование и оплата труда на промышленных предприятиях: Учебник для вузов. – М.: НОРМА, 2003. – 400 с.
Генкин Б.М. Экономика и социология труда: Учебник для вузов. – 4-е изд., перераб. и доп. – М.: Издательство НОРМА (Издательская группа НОРМА-ИНФРА –М), 2002. – 416 с.
Мазманова Б.Г. Управление оплатой труда: Учеб. пособие. – М. Финансы и статистика, 2001. – 368 с.
Организация и нормирование труда / Под ред. В.В. Адамчука. – М.: ЗАО «Финстатинформ», 1999. – 301 с.
Поляков И.А., Ремизов К.С. Справочник экономиста по труду (Методика экономических расчетов по кадрам, труду и заработной плате на промышленных предприятиях). – М.: Экономика, 1988. – 239с.
Приложение 1
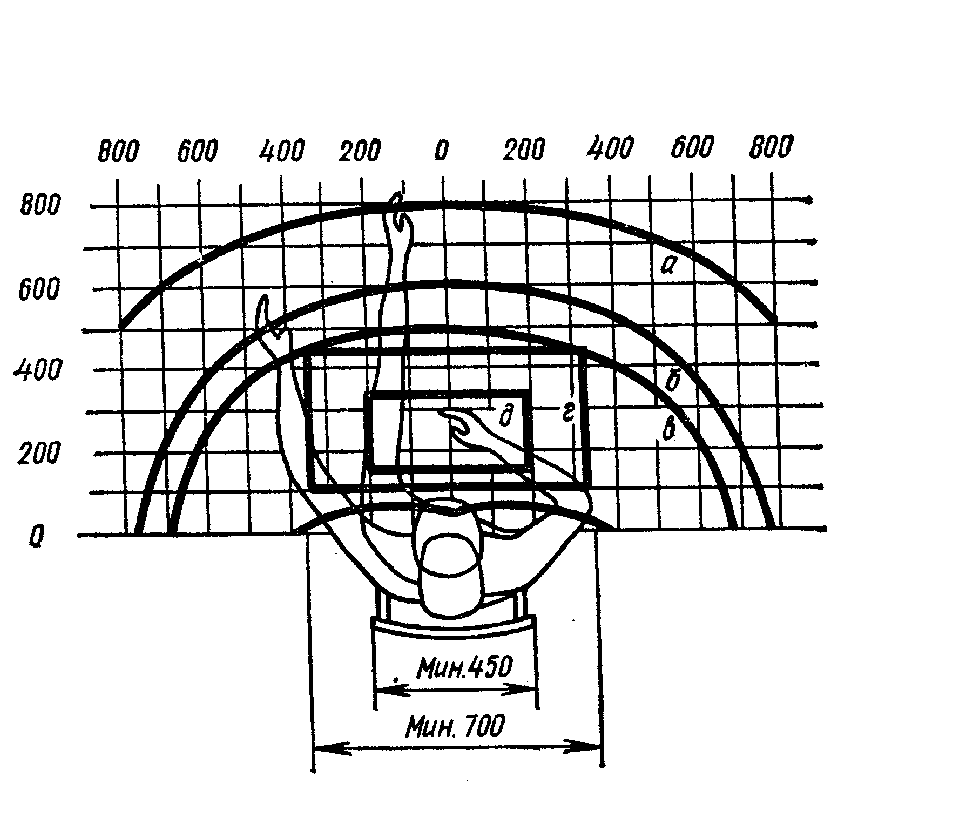
Рис.1.1.Микроклассификация рабочей зоны (при работе сидя):
А- зона максимальной досягаемости; Б- зона досягаемости пальцев при вытянутой руке; В – зона легкой досягаемости ладони; Г – оптимальное пространство для грубой ручной работы; Д – то же для тонкой ручной работы.
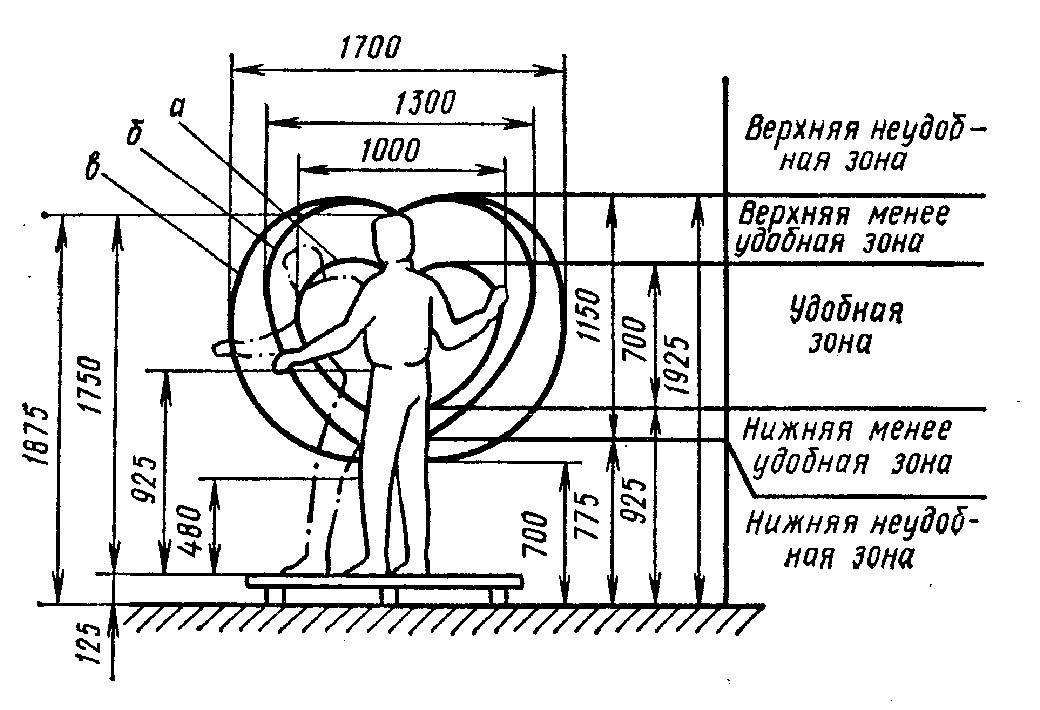
Рис.1.2.Микроклас-сификация рабочей зоны (при работе стоя):
А – оптимальная зона; Б- нормальная зона; В – максимальная зона.
Приложение 2
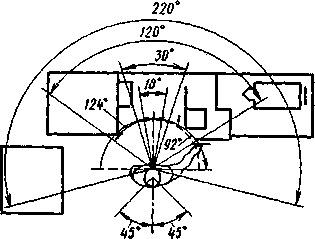
Р и с. 2.1. Поле зрения человека в горизонтальной плоскости:
18° - угол мгновенного зрения; 30° - угол эффективной видимости; 120° - угол обзора при фиксированном положении головы; 92°-220° - угол максимального вращения глаза; 124° - угол бинокулярной зоны; 45° - угол поворота головы
Приложение 3
|
Серийность производства на данном РМ |
Нормативный коэффициент устойчивости хроноряда | |||
| Машинная работа | Машинно-ручная |
Наблюдение за работой оборудования |
Ручная работа | |
| Мелкосерийное производство | 1,2 | 2,0 | 2,5 | 3,0 |
Приложение 4
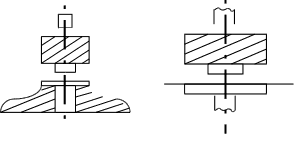
Таблица 4.1
Нормативы времени на подрезку торцев
|
Вид обработки |
Обрабатываемый материал |
Диаметр обрабатываемых отверстий Д, мм |
||
| 30 | 80 |
св. 80 |
||
|
Подрезка торцов зенковкой |
Сталь | 0,07 | 0,08 | - |
| Чугун | 0,08 | 0,09 | - | |
| Медные сплавы | 0,08 | 0,09 | - | |
|
Подрезка торца подрезной пластиной |
Сталь в 90 кг/мм2 90 |
- |
0,08 0,09 |
0,10 0,12 |
|
Чугун
|
- |
0,08 0,11 |
0,11 1,13 |
|
| Медные сплавы | - | 0,10 | 0,12 | |
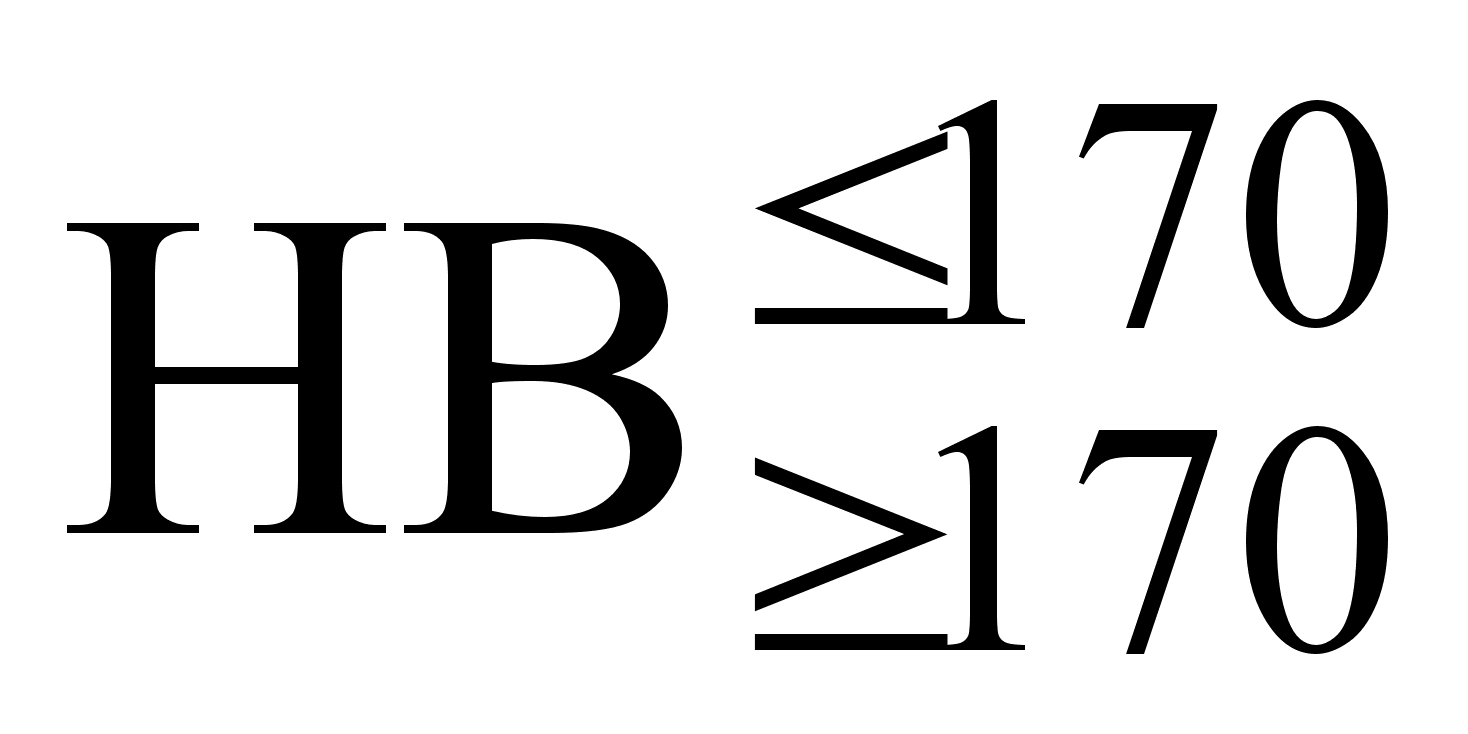
Таблица 4.2
Снятие фасок и центровка отверстий
| Размер фаски, а, мм | ||||||||
| 0,5 | 1,0 | 2 | 3 | |||||
| Машинно-ручное время, мин | ||||||||
| 0,02 | 0,025 | 0,035 | 0,040 | |||||
|
Размеры
центрового
отверстия
|
||||||||
|
|
|
|
|
|
|
|||
| Машинно-ручное время, мин | ||||||||
| 0,05 | 0,07 | 0,09 | 0,12 | 0,15 | 0,21 | |||
|
Размеры
центрового
отверстия
|
||||||||
|
|
|
|
|
|
|
|||
| Машинно-ручное время, мин | ||||||||
| 0,05 | 0,07 | 0,09 | 0,12 | 0,15 | 0,21 | |||
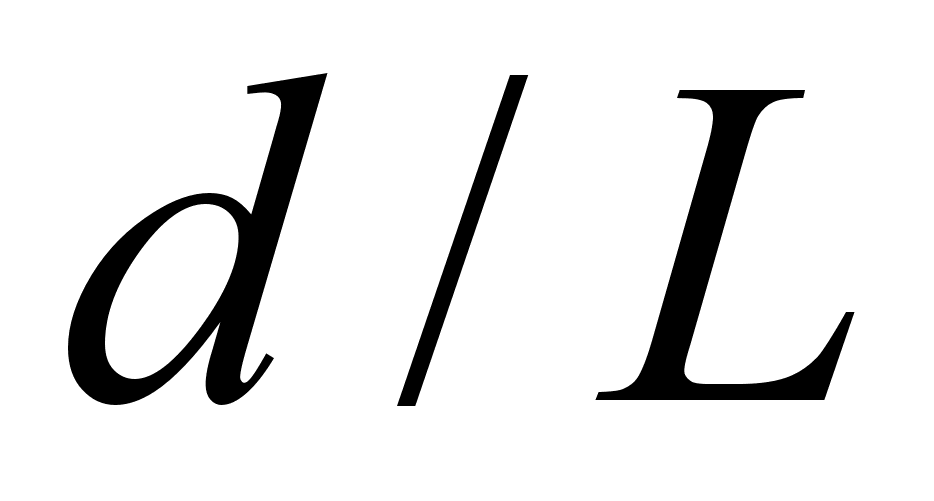 ,
мм
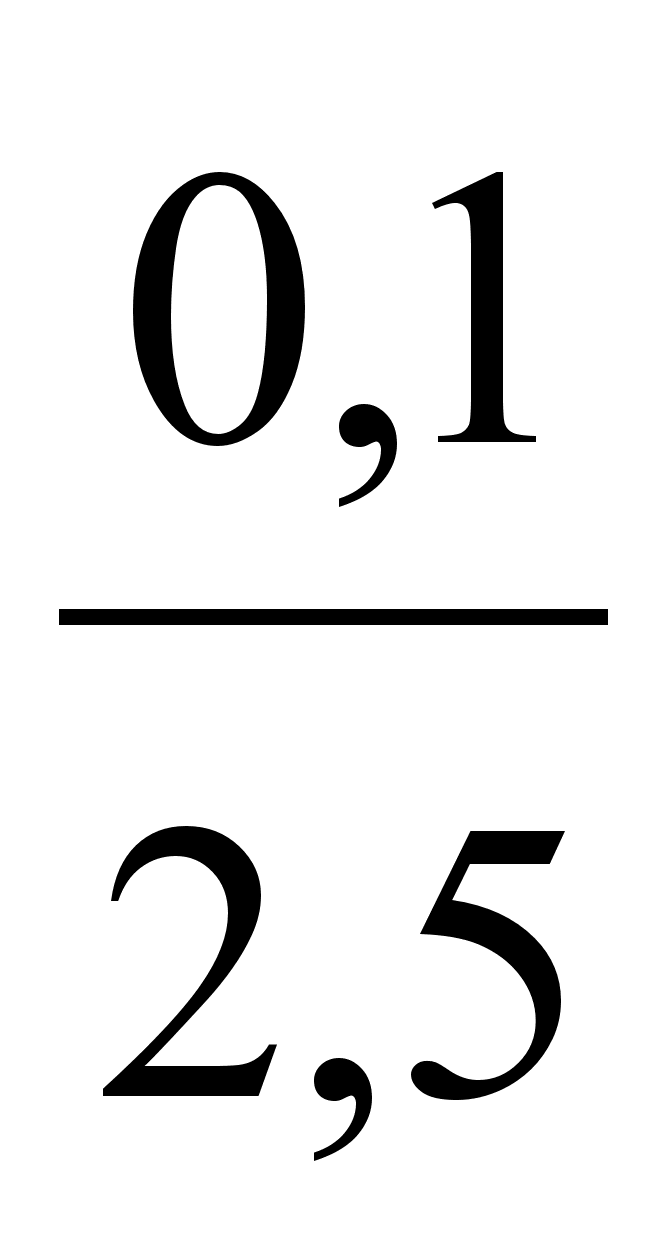
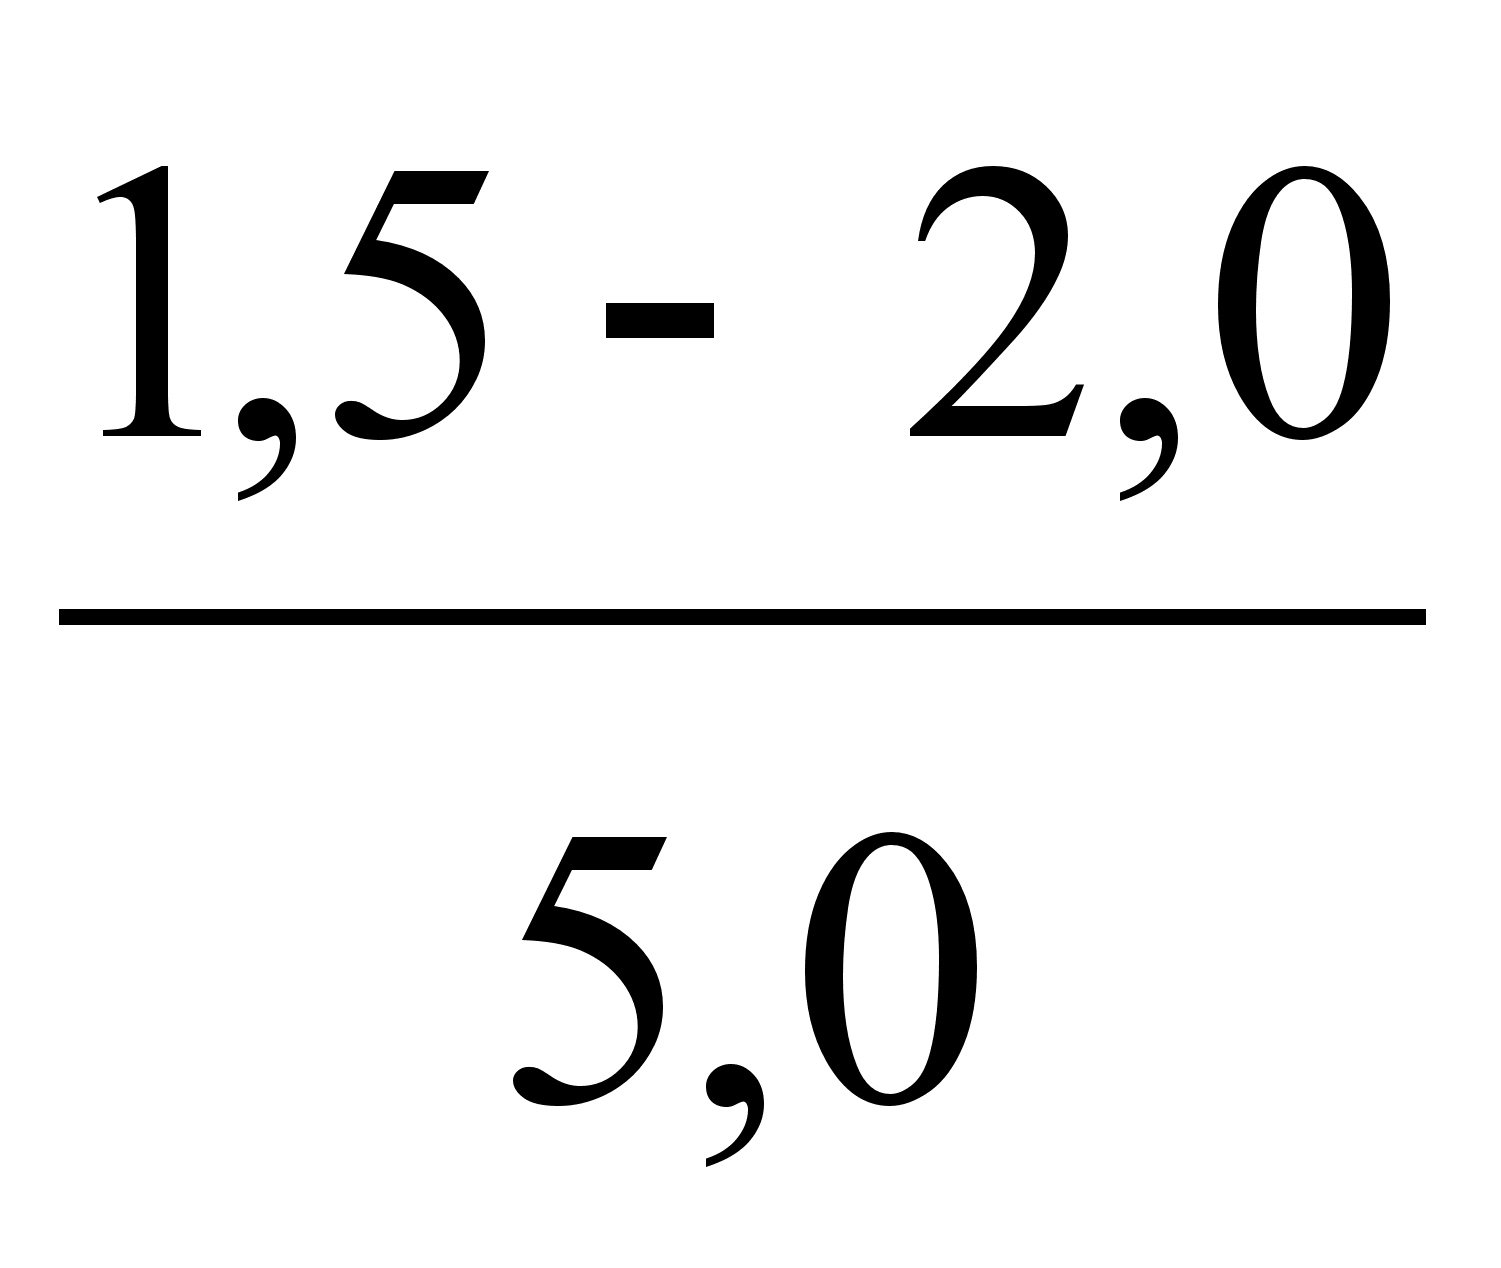
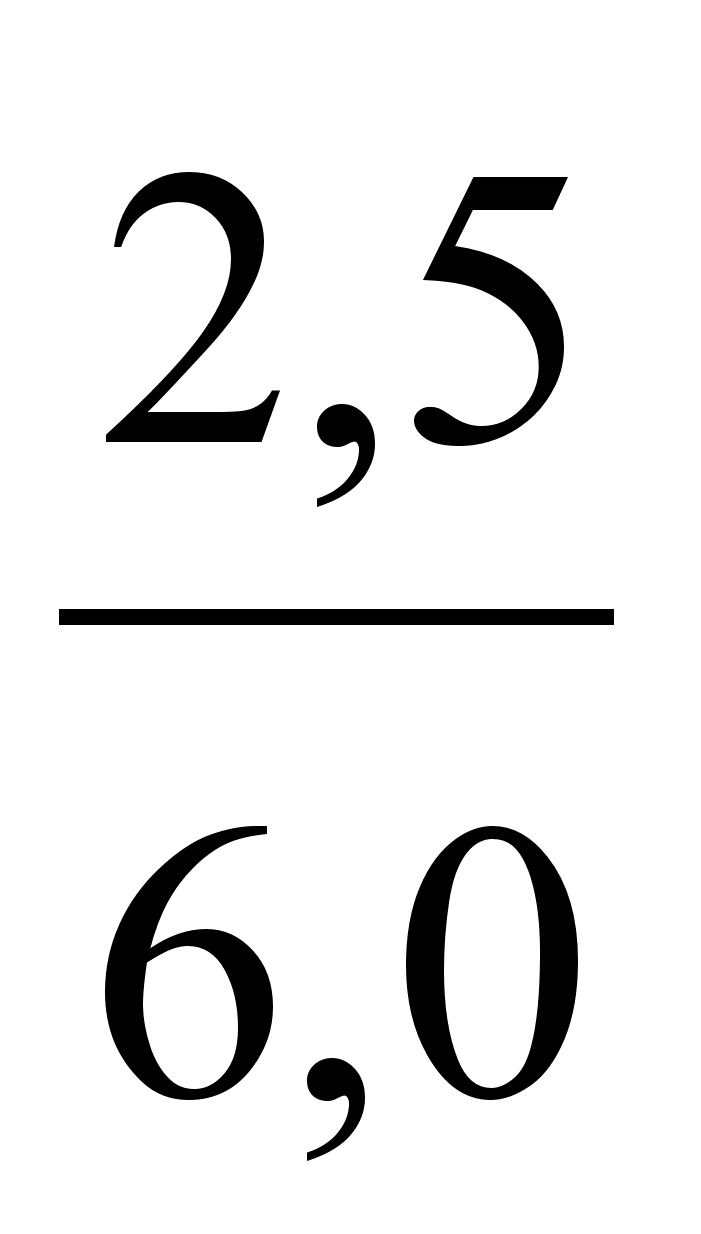
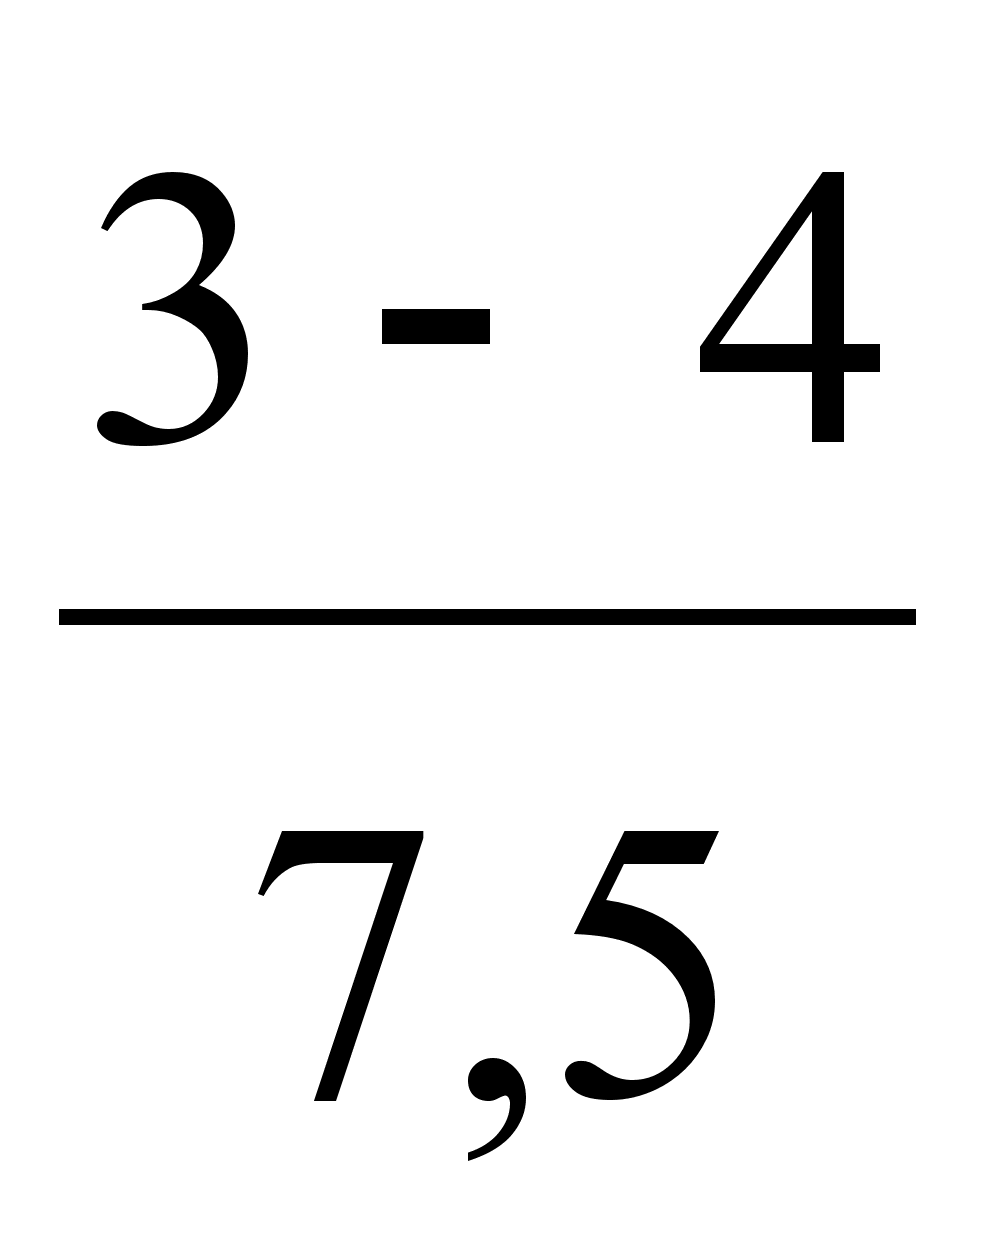
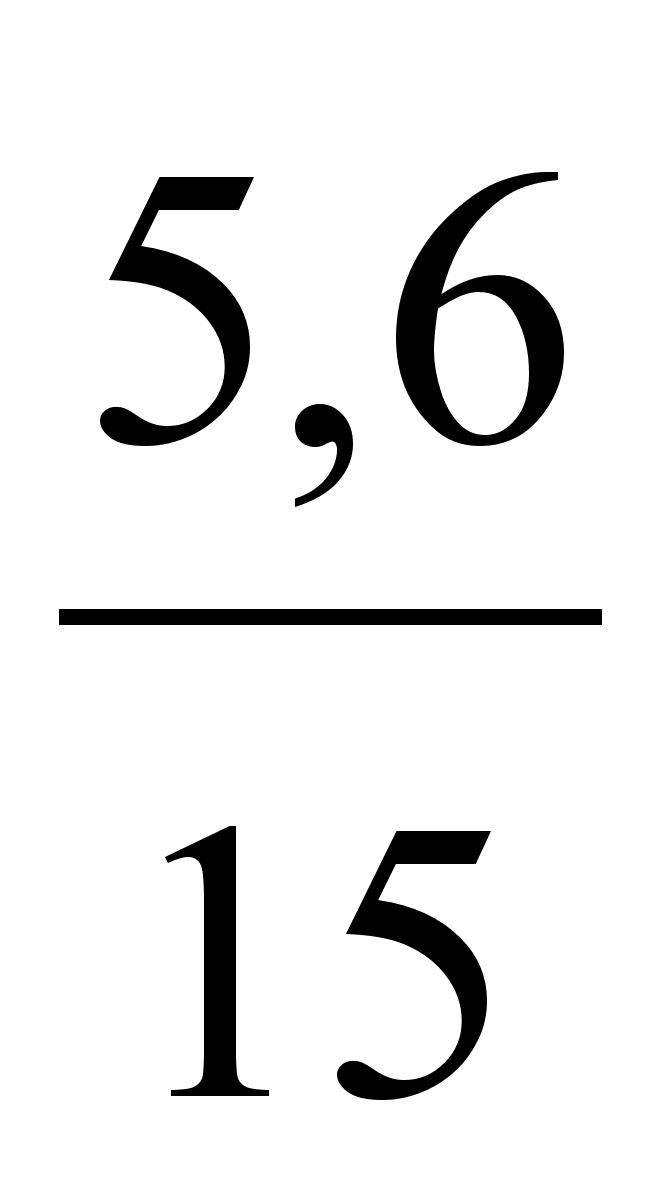
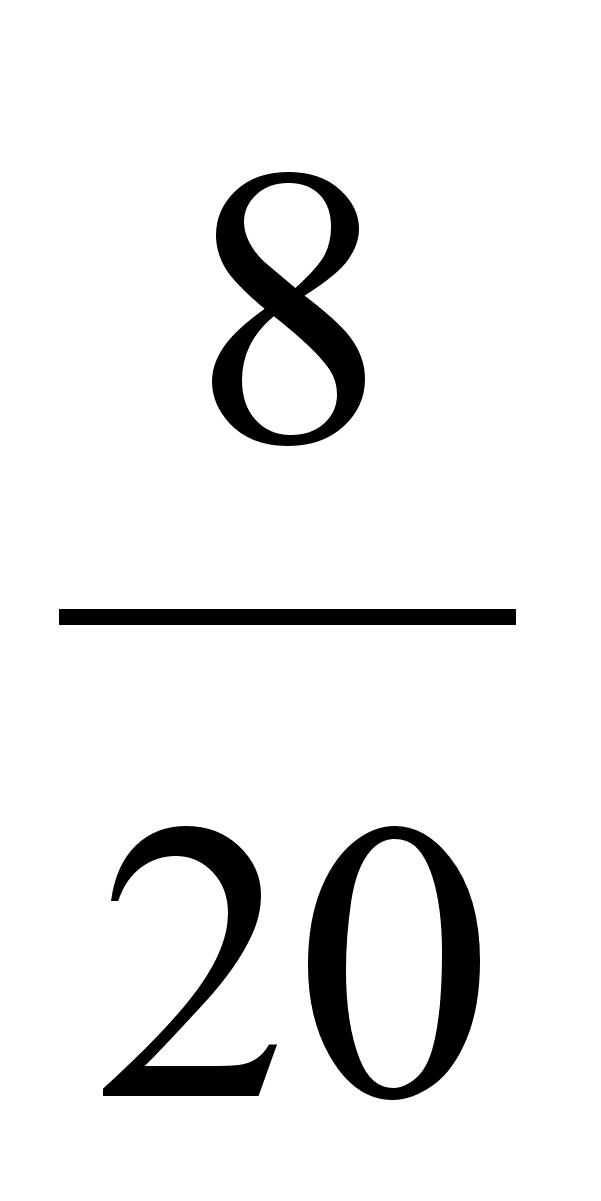
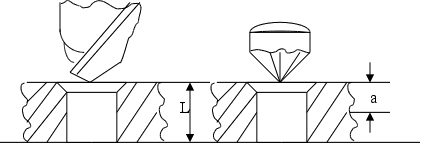 а) б)
Рисунок 4.3. Снятие фасок и заусенцев:
а - сверлом;
б - метчиком.
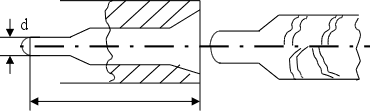
Рисунок 4.4. Центровка отверстий
Таблица 4.3
Нормы времени на зубострогальных работах для прямозубых и конических колес
|
Характер обработки |
Отношение кол-ва зубьев колеса к кол-ву зубьев шестерни |
Средняя скорость резания Vм/мин |
Число двойных ходов n в минуту |
Длина зуба, мм | |||
| 1 | 2 | 3 | 4 | 5 | |||
|
Черновое нарезание |
Шестерни |
18-20 | 442 | 12 | |||
| Колеса 2 : 1; | 391 | 20 | |||||
| 309 | 25 | ||||||
| 276 | 30 | ||||||
| Шестерни - любое | 247 | 40 | |||||
| 198 | 50 | ||||||
| 158 | 60 | ||||||
| Колеса | Св 2 : 1 | 18-20 | 442 | 12 | |||
| 391 | 20 | ||||||
| 309 | 25 | ||||||
| 276 | 30 | ||||||
|
Чистовое |
Шестерни и колеса |
Колеса до 21; шестерни любые | 20-24 | 442 | 12 | ||
| 442 | 20 | ||||||
| 347 | 25 | ||||||
| Нарезаемый модуль Тв, мм до | |||||||
| 1,5 | 2,0 | 2,5 | 2,75 | 3,0 | 3,5 | ||
Окончание таблицы 4.3
| Основное время | |||||||
|
Черновое нарезание |
Шестер-ни | 7,6 | 9,3 | 11,2 | 13,3 | - | - |
| 7,6 | 11,2 | 13,3 | 13,3 | 16,0 | 19,7 | ||
| 9,3 | 13,3 | 16,9 | 19,7 | 23,7 | - | ||
| 11,2 | 16,0 | 16,0 | 19,7 | 23,7 | 27,4 | ||
| - | 16,0 | 19,7 | 23,7 | 27,4 | - | ||
| - | - | - | - | 27,4 | 27,4 | ||
| - | - | - | - | 27,4 | 32,9 | ||
| Колеса | 9,3 | 11,2 | 13,2 | 16,0 | - | - | |
| 9,3 | 13,3 | 16,0 | 16,0 | 19,7 | 23,7 | ||
| 11,2 | 16,0 | 19,7 | 19,7 | 23,7 | 27,4 | ||
| 13,3 | 19,7 | 19,7 | 23,7 | 27,4 | 32,9 | ||
|
Чистовое |
Шестерни и колеса |
7,6 | 7,6 | 9,3 | 11,2 | 13,3 | 13,3 |
| 7,6 | 9,3 | 11,2 | 11,2 | 13,3 | 13,3 | ||
| 9,3 | 11,2 | 13,3 | 13,3 | 16,0 | 19,7 | ||
Приложение 5
Нормирование фрезерных работ
Таблица 5.1
Нормы времени на фрезерные работы
| Диаметр фрезы Д, мм | Ширина обработки В1, мм | Глубина резания, мм |
Длина обрабатываемой поверхности, мм |
||||||
| 25 | 50 | 100 | 125 | 175 | 250 | 300 | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|
|
50 | 3 | 0,95 | 1,0 | 1,2 | 1,25 | 1,4 | 1,6 | 1,7 |
| 5 | 1,0 | 1,15 | 1,35 | 1,45 | 1,65 | 2,0 | 2,1 | ||
| 8 | 1,1 | 1,25 | 1,55 | 1,65 | 1,85 | 2,2 | 2,4 | ||
| 12 | 1,3 | 1,55 | 2,0 | 2,5 | 3,2 | 3,4 | 3,6 | ||
| 100 | 3 | 0,96 | 1,0 | 1,2 | 1,25 | 1,40 | 1,6 | 1,7 | |
| 5 | 1,1 | 1,2 | 1,3 | 1,45 | 1,65 | 2,0 | 2,2 | ||
| 8 | 1,2 | 1,4 | 1,8 | 2,0 | 2,4 | 2,8 | 3,0 | ||
| 12 | 1,6 | 1,8 | 2,3 | 2,6 | 3,0 | 3,4 | 3,6 | ||
| 150 | 3 | 0,96 | 1,0 | 1,2 | 1,3 | 1,6 | 1,8 | 1,9 | |
| 5 | 1,1 | 1,2 | 1,6 | 1,8 | 2,0 | 2,2 | 2,3 | ||
| 8 | 1,2 | 1,4 | 1,8 | 2,0 | 2,6 | 3,4 | 3,8 | ||
| 12 | 1,6 | 2,0 | 2,2 | 3,8 | 4,3 | 4,7 | 4,9 | ||
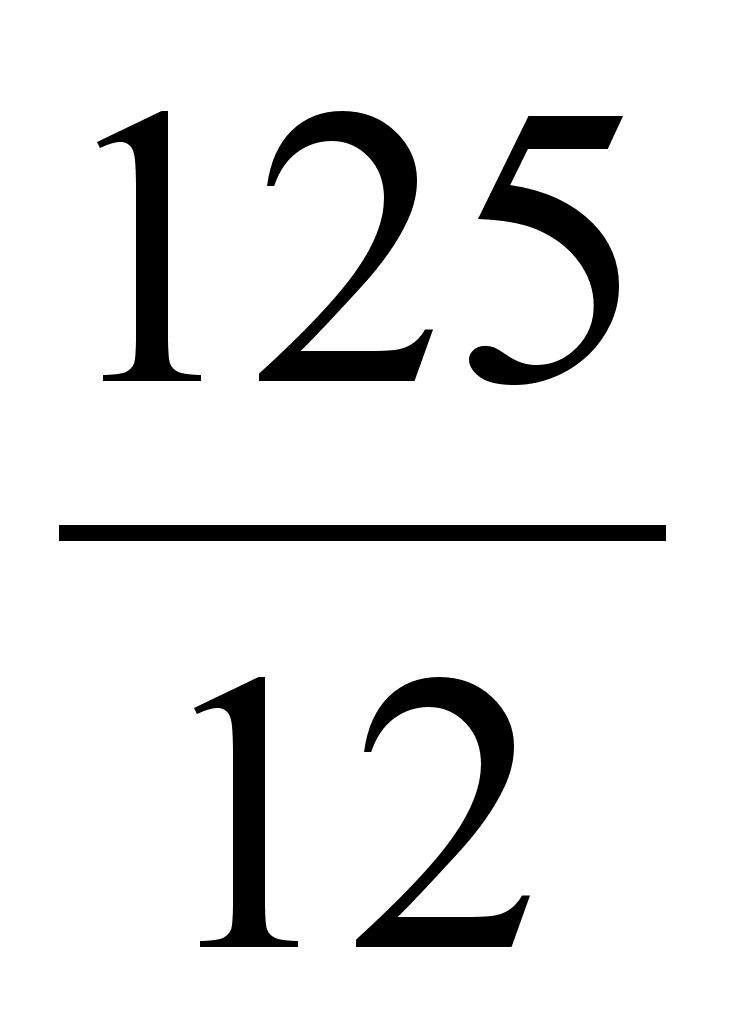
Приложение 6
Нормативы времени на шлифовальные работы
Таблица 6.1
Исходные данные для расчета норм времени наружного шлифования с продольной
подачей (Круглошлифовальные станки) (Неполное штучное время)
| Диаметр шлифования, мм | Припуск 2П, мм | Длина шлифования, L мм до | ||||||
| 80 | 100 | 125 | 160 | 200 | 250 | 315 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 200 | 0,4 | 3,3 | 3,9 | 4,5 | 5,4 | 6,4 | 7,6 | 9,2 |
| 0,5 | 3,6 | 4,2 | 4,9 | 6,0 | 7,2 | 8,6 | 10,4 | |
| 0,6 | 3,9 | 4,6 | 5,4 | 6,5 | 7,8 | 9,4 | 11,5 | |
| 0,8 | 4,3 | 5,1 | 6,0 | 7,3 | 8,8 | 10,6 | 13,0 | |
| 250 | 0,4 | 3,6 | 4,2 | 5,0 | 6,0 | 7,1 | 8,5 | 10,3 |
| 0,5 | 4,0 | 4,7 | 5,5 | 6,7 | 8,0 | 9,6 | 11,6 | |
| 0,6 | 4,3 | 5,1 | 6,0 | 7,3 | 8,8 | 10,5 | 12,8 | |
| 0,8 | 4,7 | 5,6 | 6,7 | 8,2 | 9,9 | 11,9 | 14,6 | |
| 315 | 0,5 | 4,1 | 4,8 | 5,6 | 6,8 | 8,2 | 9,8 | 11,9 |
| 0,6 | 4,4 | 5,2 | 6,1 | 7,5 | 9,0 | 10,8 | 13,1 | |
| 0,7 | 4,6 | 5,4 | 6,5 | 7,8 | 9,6 | 11,4 | 14,0 | |
| 0,9 | 5,1 | 6,0 | 7,2 | 8,8 | 10,6 | 12,9 | 15,8 | |
| 400 | 0,5 | 4,6 | 5,4 | 6,4 | 7,7 | 9,3 | 11,2 | 13,6 |
| 0,6 | 4,9 | 5,7 | 6,9 | 8,5 | 10,1 | 12,3 | 15,0 | |
| 0,8 | 5,5 | 6,5 | 7,8 | 9,5 | 11,5 | 14,0 | 17,1 | |
| 1,0 | 5,9 | 7,1 | 8,5 | 10,5 | 12,7 | 15,5 | 20,8 | |
Таблица 6.2
Исходные данные для расчета норм времени для шлифования отверстий методом
продольной подачи (внутришлифовальные станки)
|
Диаметр отверстия, мм |
Припуск на диаметр, мм |
Длина шлифования, L мм | ||||||
| 25 | 40 | 50 | 80 | 100 | 125 | 200 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 50 | 0,2 | 1,9 | 2,6 | 3,0 | 4,7 | 6,1 | 7,9 | 14 |
| 0,3 | 2,1 | 2,8 | 3,3 | 5,0 | 6,6 | 8,5 | 16 | |
| 0,5 | 2,3 | 3,1 | 3,6 | 5,5 | 7,3 | 9,4 | 18 | |
| 0,7 | 2,5 | 3,4 | 3,9 | 6,1 | 8,0 | 10 | 19 | |
| 63 | 0,5 | 2,3 | 3,1 | 3,6 | 5,3 | 6,2 | 9,0 | 16 |
| 0,7 | 2,5 | 3,4 | 4,0 | 5,8 | 6,8 | 9,9 | 18 | |
| 1,0 | 2,8 | 3,75 | 4,4 | 6,4 | 7,5 | 11 | 19 | |
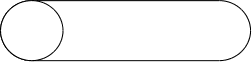


Рис. 6.1. Шлифование отверстий методом продольной подачи
Таблица 6.3
Исходные данные для получения неполного штучного времени. Плоское шлифование
периферией круга (плоскошлифовальные станки с прямоугольным столом)