Нормирование труда
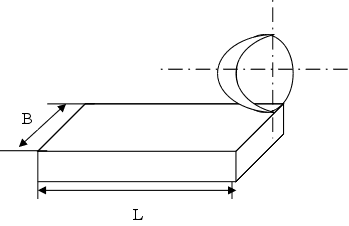
Рисунок 6.2. Шлифование периферийного круга
Таблица 6.4
Плоское шлифование торцем круга (плоскошлифовальные станки)
| Ширина шлифования, мм | Припуск на сторону, мм | Длина обрабатываемой поверхности, L мм | ||||
| 200 | 250 | 400 | 500 | 800 | ||
| Время, t мин | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 30 | 0,15 | 1,72 | 1,79 | 2,0 | 2,15 | 2,57 |
| 0,20 | 1,77 | 1,85 | 2,11 | 2,28 | 2,65 | |
| 0,25 | 1,77 | 1,86 | 2,12 | 2,29 | 2,67 | |
| 0,31 | 1,79 | 1,90 | 2,17 | 2,35 | 2,91 | |
| 0,40 | 1,85 | 1,94 | 2,25 | 2,46 | 3,06 | |
| 40 | 0,15 | 1,76 | 1,85 | 2,09 | 2,26 | 2,76 |
| 0,20 | 1,79 | 1,87 | 2,15 | 2,33 | 2,86 | |
| 0,25 | 1,83 | 1,92 | 2,02 | 2,43 | 3,02 | |
| 0,31 | 1,85 | 1,96 | 2,28 | 2,48 | 3,12 | |
| 0,40 | 1,91 | 2,03 | 2,35 | 2,63 | 3,24 | |
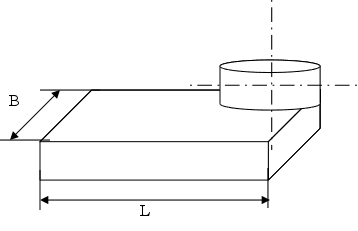
Рисунок 6.3. Шлифование периферией круга
Приведенное время в нормативной таблице 6.5 должно быть скорректировано на коэффициент, зависящий от степени заполнения стола плоскошлифовального станка.
При сверлении одинаковых отверстий вводятся следующие коэффициенты: 5 одинаковых отв. - 1,0; 4-10 отв. - 0,9; 11 - 25 отв. - 0,85; свыше 25 одинаковых отв. k = 0,8, корректирующие величину оперативного времени, указанного в таблице 7.1.
Таблица 6.5
Коэффициент корректирования нормативного времени от степени заполнения стола
|
Диаметр круга, мм |
Степень заполнения стола обрабатываемыми деталями | |||||||
| 1,0 | 0,8 | 0,63 | 0,5 | 0,4 | 0,32 | 0,25 | 0,20 | |
| 400 | 1,16 | 1,06 | 1,0 | 0,94 | 0,87 | 0,81 | 0,77 | 0,72 |
| 500 | 1,07 | 0,97 | 0,92 | 0,87 | 0,80 | 0,75 | 0,71 | 0,66 |
Приложение 7
Нормативы времени на сверлильные работы
Таблица 7.1
Исходные данные для расчета норм оперативного времени на сверление отверстий
(медные сплавы)
|
Диаметр сверла, мм |
Длина отверстия, мм | Режим обраб. | |||||||||
| 10 | 15 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | V м/мин | S мм/об | |
| 10 | 0,5 | 0,5 | 0,55 | 0,55 | 0,65 | 0,67 | 0,69 | 0,9 | - | 22-35 | 0,52 |
| 12 | 0,5 | 0,5 | 0,6 | 0,65 | 0,67 | 0,67 | 0,70 | 0,9 | - | 20-34 | 0,58 |
| 16 | 0,5 | 0,5 | 0,6 | 0,60 | 0,67 | 0,68 | 0,70 | 0,91 | - | 19-33 | 0,68 |
| 20 | 0,5 | 0,55 | 0,6 | 0,65 | 0,67 | 0,68 | 0,73 | 0,91 | 0,95 | 23-29 | 0,78 |
| 25 | 0,5 | 0,55 | 0,65 | 0,65 | 0,67 | 0,68 | 0,73 | 0,92 | 0,95 | 23-39 | 0,87 |
| 30 | 0,5 | 0,55 | 0,65 | 0,65 | 0,67 | 0,68 | 0,73 | 0,92 | 0,95 | 23-33 | 0,91 |
| 35 | 0,5 | 0,55 | 0,65 | 0,65 | 0,68 | 0,68 | 0,73 | 0,92 | 0,95 | 24-34 | 1,0 |
1 Первый элемент операции не очищается