Операционный менеджмент
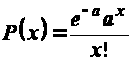 для х=0, 1, 2, 3, 4...
где Р (х) — вероятность х прибытии;
х — число прибытии в единицу времени;
а — среднее количество прибытии;
е— основание натурального логарифма 2,7183.
Поведение прибытии. Большинство моделей очередей полагают, что приходящие заказчики являются «терпеливыми». Терпеливые клиенты — это люди или машины, которые ожидают своей очереди до тех пор, пока их не обслужат, и не меняют очередь. К сожалению, жизнь сложнее, поскольку люди не всегда бывают терпеливыми. Клиенты, которые являются нетерпеливыми, отказываются присоединиться к очереди, потому что она слишком длинная, что не соответствует их запросам и интересам. Другая разновидность нетерпеливых клиентов — это те, которые, становясь в очередь, затем оказываются нетерпеливыми и покидают ее без завершения действия. Действительно, обе эти ситуации только подчеркивают необходимость теории очередей и анализа ожидания в очередях.
Дать определение характеристике очереди линейных систем ожидания
Характеристика очереди. Сама по себе очередь ожидания — это второй компонент системы очередей. Длина очереди может быть или ограниченной, или неограниченной. Очередь является ограниченной, если она не может по закону или физическим ограничениям увеличиваться до бесконечности. Это может быть в случае небольшой парикмахерской, которая имеет только ограниченное количество мест для ожидания. Аналитические модели очередей, рассматриваемые в этой главе, работают с неограниченными по длине очередями. Очередь является неограниченной, если нет ограничений на ее размер, как в примере обслуживания прибывающих автомобилей.
Вторая характеристика очередей относится к дисциплине очереди. Это касается правила, по которому клиенты в очереди получают обслуживание. Большинство систем использует дисциплину очереди, известную как правило: «первый пришел — первый ушел» (F1FО).
В госпитале или в супермаркете на экспресс-узле расчета различные приоритеты могут не соответствовать правилу F1FО. Пациенты в госпитале, которые находятся в критическом состоянии, могут идти вперед с приоритетом на обслуживание по сравнению с пациентами с легкими травмами. Покупатели менее чем с десятью покупками могут проходить на экспресс-узел расчета (но тогда они обслуживаются, как «первый пришел — первый обслужен»).
Термин F1FS(«первый пришел — первый обслужен») используется как заменитель F1FО, а другая дисциплина LIFS(«последний пришел — первый обслужен») распространена, когда мате риалы уложены так. что достать их можно только сверху.
Основные конфигурации системы очередей. Системы обслуживания обычно классифицируются по числу каналов, напри мер по числу серверов, и числу фаз, по числу позиций обслуживания, которые должны быть пройдены.
Одноканальная система очереди — с одним сервером, напри мер, банк, который имеет только одно открытое окно обслуживания, или одна точка обслуживания в ресторане быстрого обслуживания. С другой стороны, если банк имеет нескольких клерков и каждый клиент ожидает в одной общей очереди к первому освободившемуся окошку, тогда мы имеем многоканальную систему очереди. Большинство банков сегодня — это многоканальные системы обслуживания, так же как большинство парикмахерских, касс продажи авиабилетов и отделений связи.
Однофазная система обслуживания — это такая, в которой клиент получает обслуживание только от одной станции и затем покидает систему. Ресторан быстрого обслуживания, в котором человек, принимающий заказ, также приносит еду и получает деньги,— это однофазная система. Так, в офисе по выдаче водительских удостоверений, в котором лицо. принимающее заявление, также проводит тестирование и собирает деньги, имеет место однофазная система. Если ресторан требует разместить заказ в одном месте, заплатить в другом и взять еду в третьем, он становится многофазной системой. Соответственно, если агентство по выдаче водительских прав большое или в нем очень много посетителей, клиент, вероятно, вынужден будет прождать в очереди, чтобы заполнить заявление (первая остановка в обслуживании), затем стоять снова на экзамен (вторая остановка в обслуживании) и, наконец, в третьем месте заплатить деньги.
Характеристика конфигураций систем обслуживания
Основные конфигурации системы очередей. Системы обслуживания обычно классифицируются по числу каналов, напри мер по числу серверов, и числу фаз, по числу позиций обслуживания, которые должны быть пройдены.
Одноканальная система очереди — с одним сервером, напри мер, банк, который имеет только одно открытое окно обслуживания, или одна точка обслуживания в ресторане быстрого обслуживания. С другой стороны, если банк имеет нескольких клерков и каждый клиент ожидает в одной общей очереди к первому освободившемуся окошку, тогда мы имеем многоканальную систему очереди. Большинство банков сегодня — это многоканальные системы обслуживания, так же как большинство парикмахерских, касс продажи авиабилетов и отделений связи.
Однофазная система обслуживания — это такая, в которой клиент получает обслуживание только от одной станции и затем покидает систему. Ресторан быстрого обслуживания, в котором человек, принимающий заказ, также приносит еду и получает деньги,— это однофазная система. Так, в офисе по выдаче водительских удостоверений, в котором лицо. принимающее заявление, также проводит тестирование и собирает деньги, имеет место однофазная система. Если ресторан требует разместить заказ в одном месте, заплатить в другом и взять еду в третьем, он становится многофазной системой. Соответственно, если агентство по выдаче водительских прав большое или в нем очень много посетителей, клиент, вероятно, вынужден будет прождать в очереди, чтобы заполнить заявление (первая остановка в обслуживании), затем стоять снова на экзамен (вторая остановка в обслуживании) и, наконец, в третьем месте заплатить деньги.
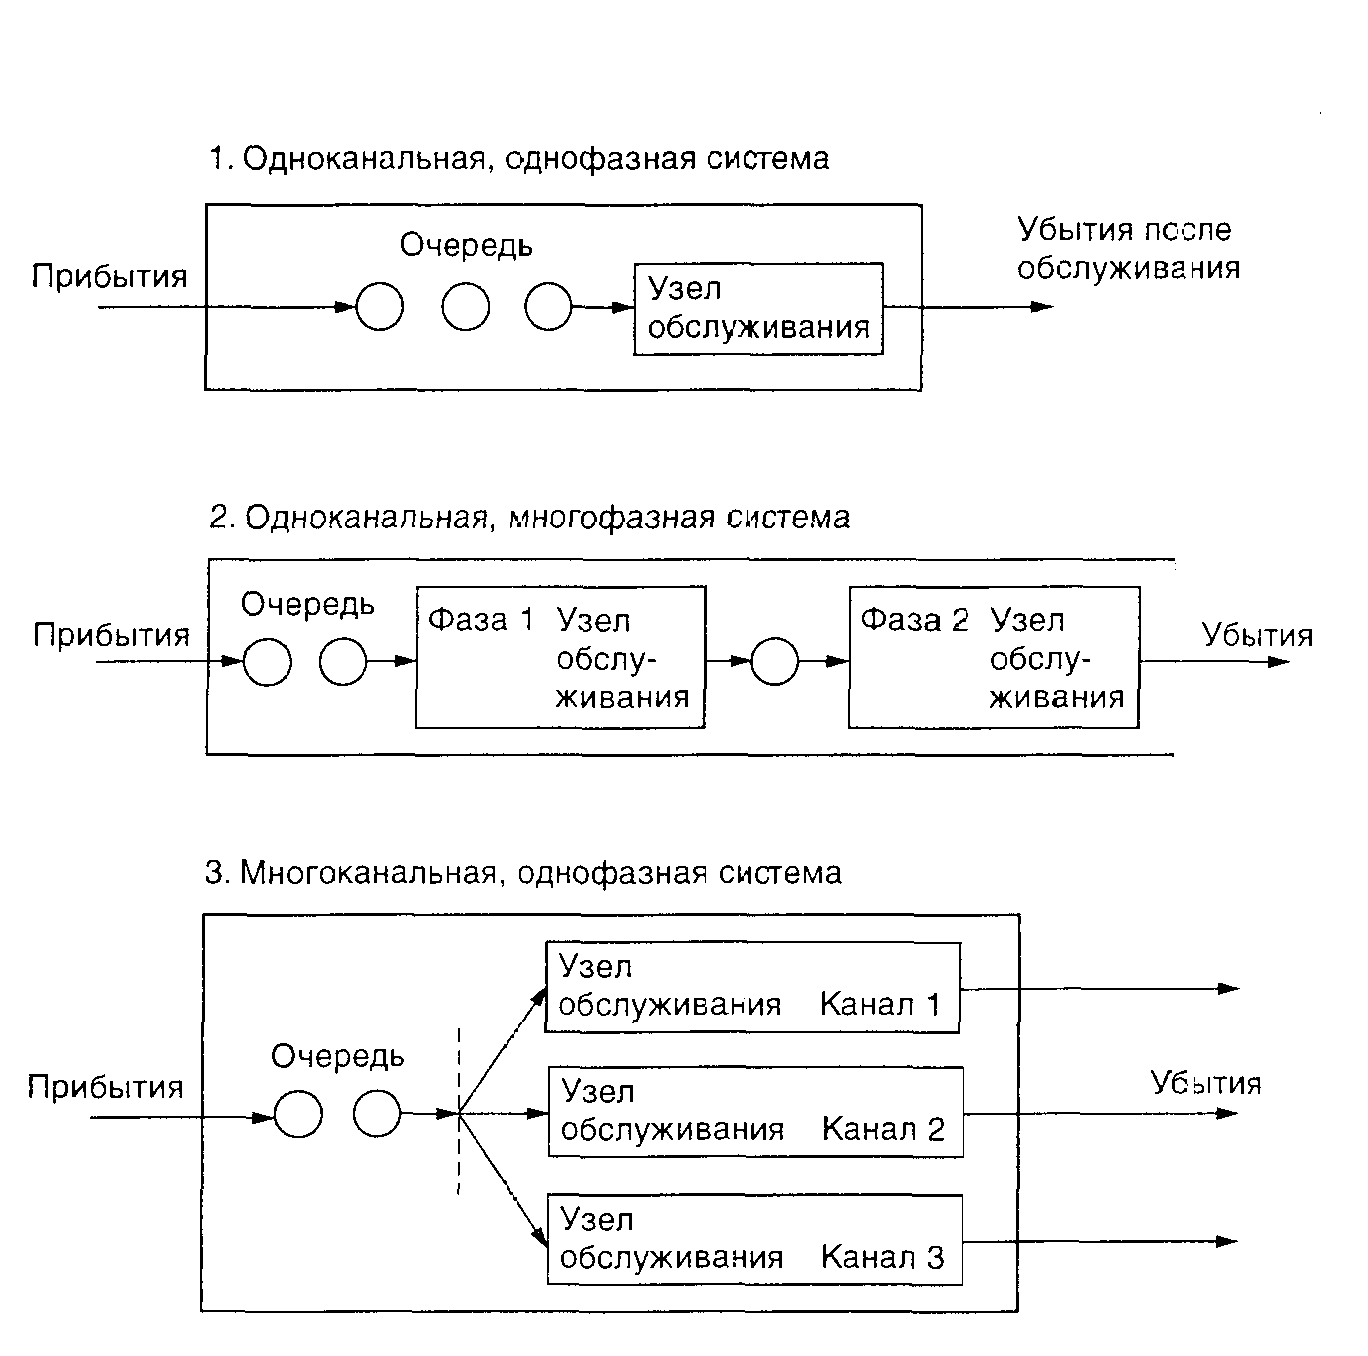
4. Многоканальная, многофазная система
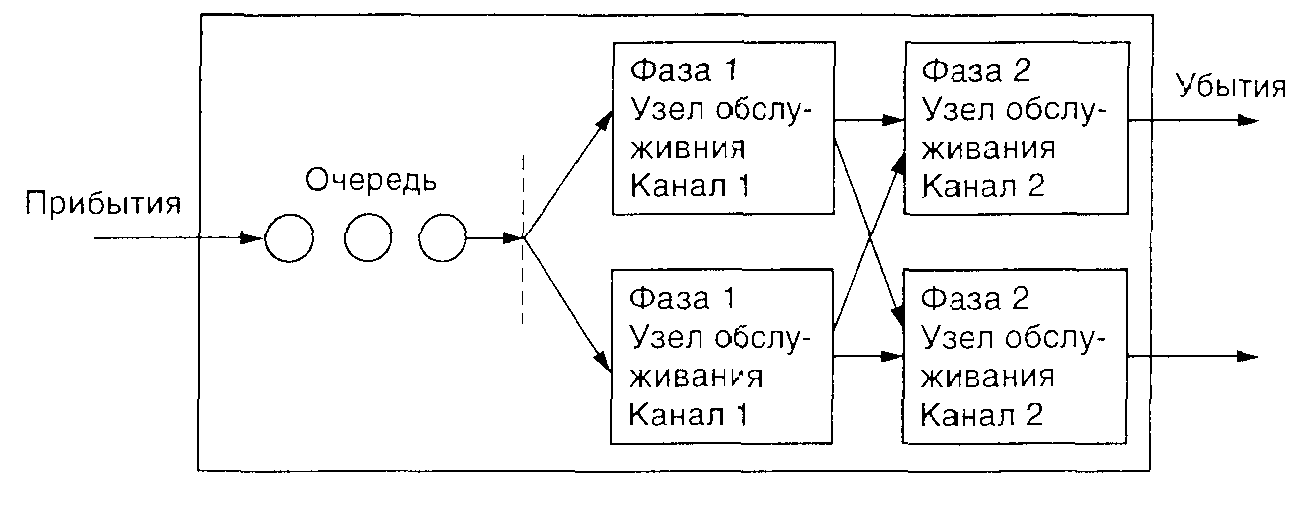
Рис. 2. 0сновные конфигурации систем обслуживания
Определение моделей очередей
| Моде ли | Наименование модели | Пример | Число каналов | Число фаз | Распре деление прибытии | Распре деление времени обслуживания | Размер источника | Дисциплина очереди | ||||
| А | Простая (М/М/1) | Окно кассира в банке | Одноканальная | Одна | Пуассона | Экспоненциальное | Не ограничен | FIFO | ||||
| В | Многоканальная (М/М/S) | Окно продажи авиабилетов | Много канальная | Одна | Пуассона | Экспоненциальное | Не ограничен | FIFO | ||||
| С | С постоянным временем обслуживания (МD1) | Автоматическая мойка машин | Одноканальная | Одна | Пуассона | Постоянное | Не ограничен | FIFO | ||||
| D | С ограниченным размером источника | Цех только с 16 машинами, которые могут ломаться | Одноканальная | Одна | Пуассона | Экспоненциальное | Ограничен | FIFO | ||||
Модель А. Одноканальная модель очередей с пуассоновым распределением прибытии и экспоненциальным временем обслуживания. Наиболее общий случай теории очередей представляет собой одноканальная, или односервисная, очередь обслуживания. В этом случае прибытия формируют простую очередь на обслуживание к одной станции. Мы допускаем, что последующие условия относятся к этому типу систем.
1. Прибытия обслуживаются по правилу «первый пришел— первый ушел» (FIFO) и каждое прибытие ожидает обслуживания в зависимости от длины очереди.
2. Прибытия являются независимыми от предыдущих прибытии. но среднее число прибытии не изменяется во времени.
3. Прибытия описываются пуассоновым распределением вероятности и поступают из неограниченного (или очень-очень большого источника).
4. Время обслуживания изменяется от одного клиента к другому, эти отрезки времени независимы друг от друга, но их среднее время известно.
5. Время обслуживания подчинено отрицательному экспоненциальному закону распределения.
6. Время обслуживания меньше времени между прибытиями. Когда эти условия выполнены, можно применить ряд формул для модели очередей А.
Модель В. Многоканальная модель очередей. Следующий логический шаг — это рассмотрение многоканальной системы очередей, в которой два или более сервера, или канала, способны обслуживать клиентов. Предположим, что клиенты, ожидающие сервиса, из очереди обслуживаются первым освободившимся сервером. Пример такой многоканальной однофазной очереди мы находим сегодня во многих банках. Общая очередь формируется, и клиент из начала очереди обслуживается первым свободным оператором — для типичной многоканальной конфигурации).
Многоканальная система представляется здесь снова в предположении, что заявки следуют пуассонову распределению вероятности и что время обслуживания имеет экспоненциальное распре деление. Обслуживание ведется по правилу «первый пришел — первый ушел», и все серверы работают по этому правилу. Другие предположения, описанные ранее для одноканальной модели, применимы и здесь.
Уравнения очередей для модели В (которая также именуется в технике М/М/S) являются, очевидно, более общими, чем те, которые используются в одноканальной модели. Они применяются точно так же и требуют такого же типа данных, как и простые модели.
Модель Д. Модель с ограниченным источником. Когда имеется ограниченный источник потенциальных клиентов для центра обслуживания, нам необходима другая модель очередей. Эта мо дель будет использована, если, например, нужно ремонтировать оборудование, имея только пять машин; если вы ответственны за обслуживание в полете 10 самолетов или если вы работаете в отделении госпиталя, рассчитанном на 20 коек. Модель с ограниченным источником имеет дело с некоторым числом объектов, требующих внимания.
Содержание этой модели отличается от трех ранее описанных моделей очередей тем, что теперь существует связь между длиной очереди и правилом появления заявки.
Проиллюстрируем экстремальную ситуацию, когда предприятие имеет пять машин и все пять сломались и ожидают ремонта. В общем, чем длиннее очередь в модели ожидания с ограничен ным источником, тем меньше прибытии клиентов или машин.
Заметим, что формулы для модели с ограниченным источником используют другие переменные по сравнению с моделями А, В и С. Для простоты, чтобы можно было использовать калькулятор, определяются переменные О и Р. Причем представляет вероятность того, что машина, нуждающаяся в ремонте, будет ожидать в очереди; Р означает коэффициент эффективности времени ожидания. Заметим, что О и Р необходимы для расчетов больше, чем другие конечные формулы модели.
Литература:
Козловский В.А. и др. Производственный и операционный менеджмент.
Учебник – СПб: «Специальная Литература», 1998. с. 86
Макаренко М.В., Махалина О.М. Производственный менеджмент: Учеб. пособие для вузов.- М.: «Издательство ПРИОР», 1998. – 384 с.
Ричард Чейз и др. Производственный и операционный менеджмент. – М.: Издательский дом «Вильямс», 2001.- 704 с.
4. Стратегия товара
Дать определение стадиям разработки товара
Стратегия товара — это выбор, определение и дизайн товаров.
Товары и услуги могут быть разнообразны. . Цель стратегии товара — это обеспечить конкурентное преимущество для товара.
Несмотря на попытки введения новых товаров, многие из них не становятся успешными, хотя выбор товара, определение и дизайн осуществляются постоянно. Считается, что только один из 25 представленных товаров действительно становится успешным. Многие товары проходят через стадию разработки, конечный дизайн и предварительные стадии производства, но не достигают рынка..
Конкуренция на базе времени. Жизненный цикл товара становится короче. Это увеличивает важность разработки товара. Поэтому более быстрый разработчик новых товаров постоянно выигрывает по отношению к медленным разработчикам и получает конкурентное преимущество. Эта конкуренция называется конкуренцией на базе времени.
Как используется командный подход при разработке товара?
Наилучшим подходом к разработке товара будет командный подход. Известны такого рода команды, как команды разработки товара, команды разработки технологичности и команды ценового инжиниринга. Японский подход к команде — это не разделение их организации на отделы разработки и исследований, создания оборудования, производства и т. д. Для японского стиля характерно групповой подход и работу в команде соединять в деятельности одной организации. Японские культура и стиль руководства более коллегиальны, а организация менее структурирована, чем в большинстве западных систем. Поэтому они не считают необходимым создавать «команды», обеспечивая необходимые коммуникации и координацию. Тем не менее, типичный для запада стиль и традиционная мудрость — это использовать команды.
Команды, разрабатывающие успешные товары, как правило, имеют:
поддержку верхнего руководства;
квалифицированного опытного руководителя с авторитетом принятия решения;
формальную организацию в команде;
программы обучения для обучения навыкам и способам разработки товара;
команду, состоящую из различных взаимодействующих специалистов;
адекватное снабжение, фондирование и сопровождение со стороны продавца.
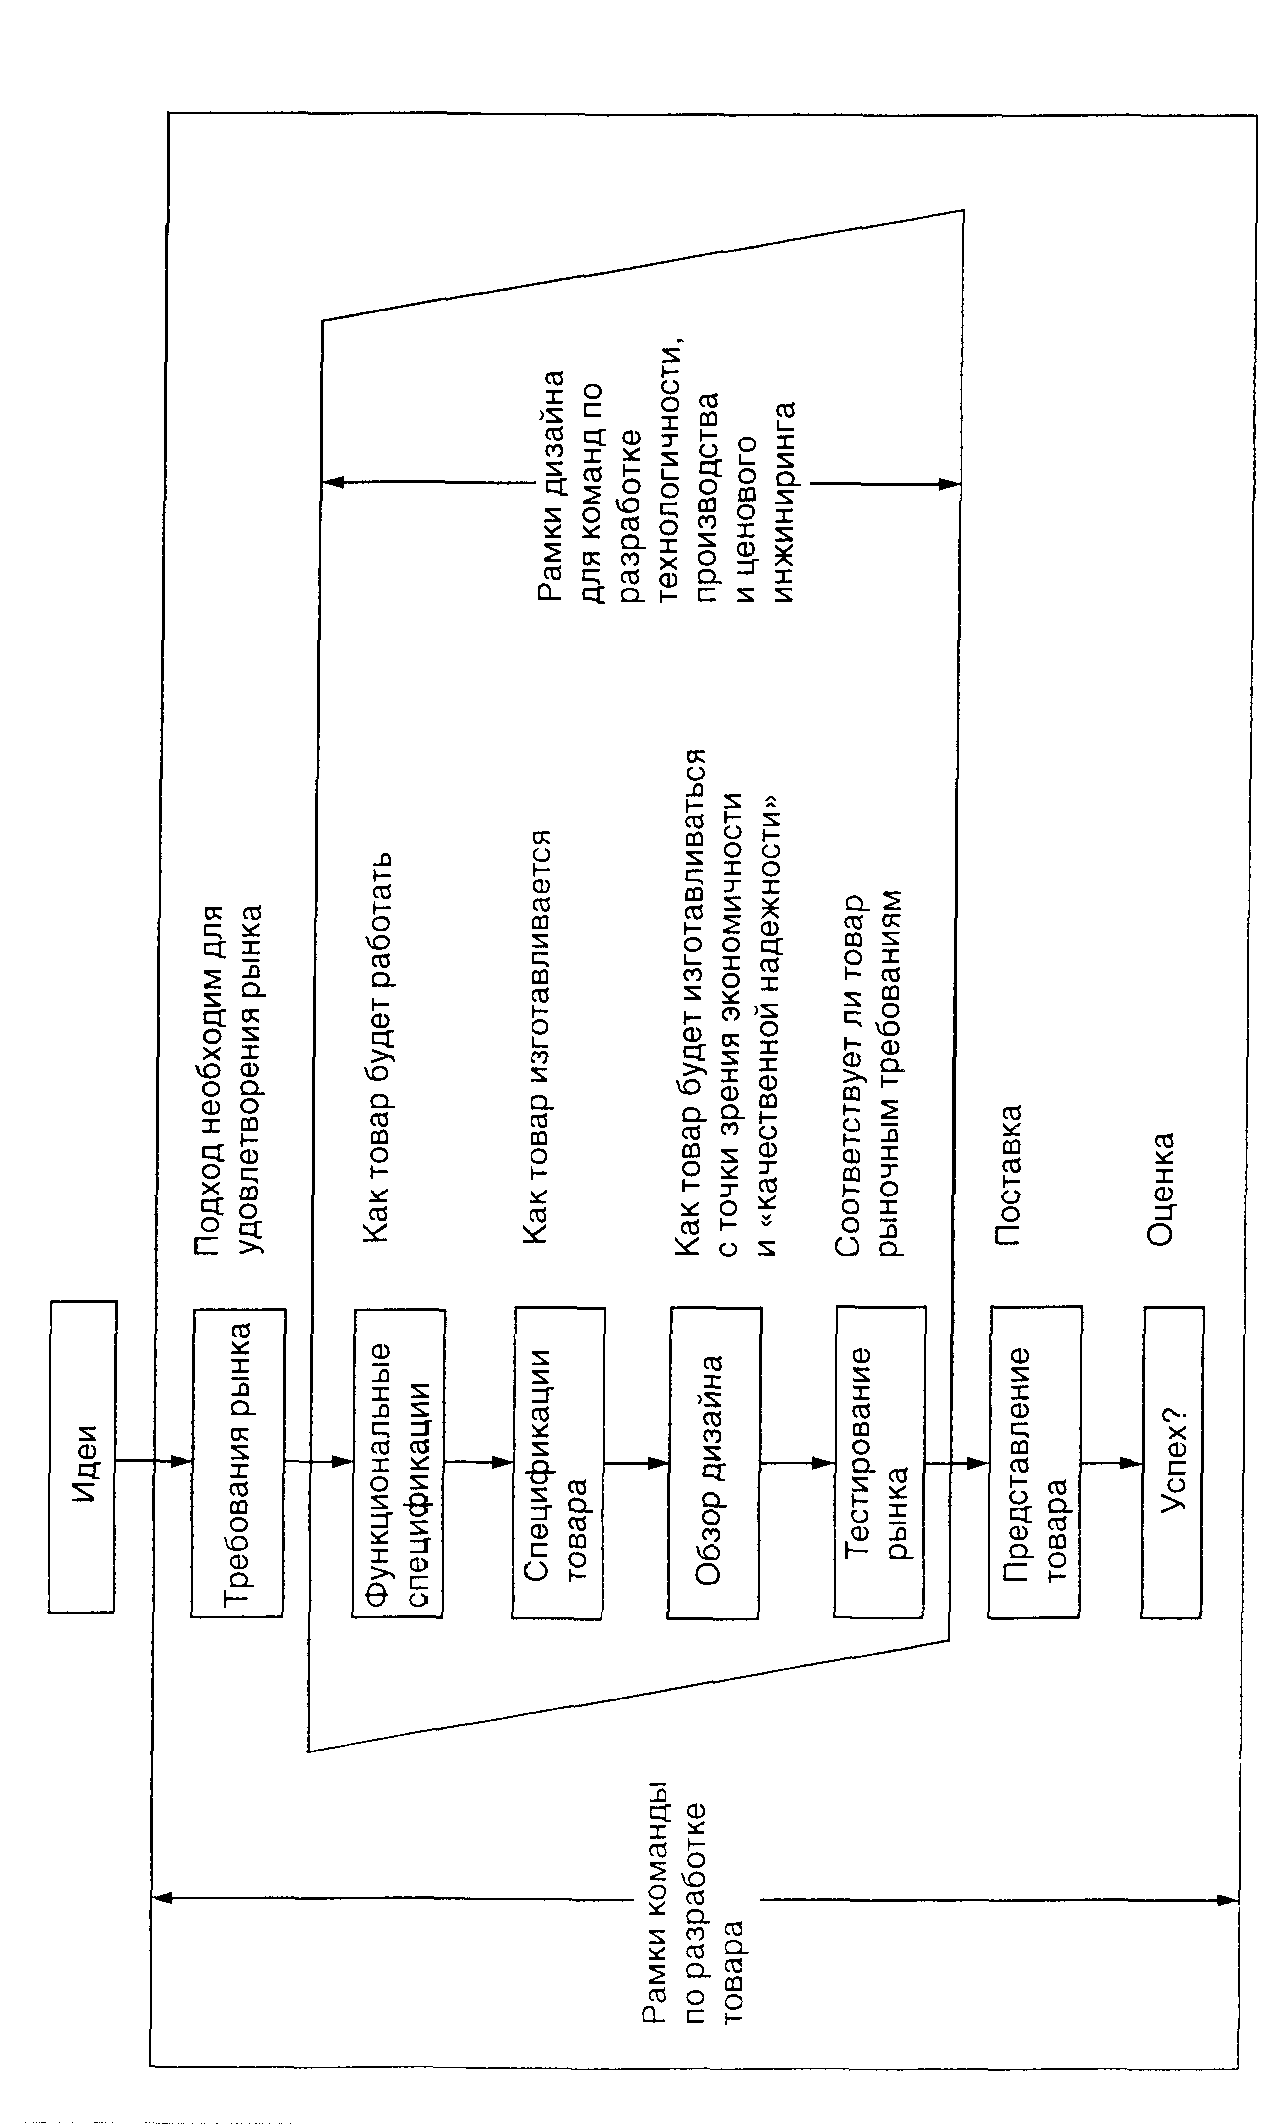
Команда разработки товара — занятые, несущие ответственность в переносе требований рынка на товар и в достижении успеха товара (рис. 1).
Такие команды часто включают в себя специалистов по маркетингу, производству, закупкам, контролю качества и персонал, занятый обслуживанием клиента. Многие команды также имеют представителей продавца. Вне зависимости от официальной природы условий разработки товара исследования показывают, что успех вероятен только в случае открытого сотрудничества, где с потенциальным вкладом в разработку могут выступить все участники команды.
Команды по разработке технологичной конструкции и ФСА.
Цель команды по разработке товара — создать успех товару или сервису. Это включает соответствие требованиям рынка, технологичность конструкции и соответствие требованиям сервиса. Команды по технологичности и ФСА, с одной стороны, имеют более узкую задачу. Их задача — улучшение конструкции и спецификации на этапе исследований, разработки, конструирования и на стадии производства самого товара.
В дополнение к немедленному, очевидному изменению затрат разработка технологичной конструкции и ФСА может давать и другие выводы. Они включают в себя:
уменьшение сложности товара;
дополнительную стандартизацию компонент;
улучшение функциональных аспектов товара;
улучшение дизайна операции;
улучшение безопасности операции;
улучшение возможности ухода за товаром и обслуживания товара;
создание качественной надежной конструкции.
Команды (коллективы) разработки товара, команды создания технологичной конструкции и команды ФСА могут оказаться наилучшим средством уменьшения затрат, доступным операционным менеджерам. Они получают улучшение ценности путем определения существенных функций товара и путем достижения этих функций без снижения качества. Программы ФСА, если управляются эффективно, обычно уменьшают затраты в пределах от 15 до 70% без ухудшения качества. Некоторые исследования установили, что на каждый доллар, потраченный на ФСА, может быть получено от $10 до $25 снижения затрат!
Влияние жизненного цикла товара на операционные стратегии
Операционные менеджеры должны быть готовы разрабатывать новый товар, но они должны быть готовы и совершенствовать существующие производственные линии. Товары следует периодически проверять, чтобы выявить, на каком этапе жизненного цикла они находятся, и решать, необходимы ли их улучшения либо модификации.
Товары, которые находятся на стадии внедрения жизненного цикла, могут потребовать необычных расходов для: 1) исследований: 2) разработки товара; 3) модификации и улучшения производственного процесса: 4) разработки поставщика. Товар на этой стадии может потребовать таких усилий, потому что еще необходима «точная настройка на рынок, как, впрочем, и процесса, каким он производится. Например. когда видеомагнитофоны впервые были представлены, черты их дизайна, требуемые публикой, все еще определялись. В то же самое время производственные менеджеры искали наилучшие способы производства.
Следующая фаза жизненного цикла — фаза роста. Здесь конструкция начинает стабилизироваться. На этой стадии нужно прогнозирование требуемых мощностей. Обеспечение дополни тельных мощностей или улучшение существующих необходимо для адаптации к росту спроса на товар.
Третья фаза — это фаза зрелости. На третьей фазе появляются конкуренты на рынке, поэтому может быть приемлемо производство с большим объемом и меньшим количеством усовершенствований. Улучшение учета затрат, снижение количества типоразмеров может быть эффективно или необходимо для рентабельности и сохранения доли рынка.
Конечная фаза — это фаза спада. Здесь службе менеджмента необходимо поторопиться в определении тех продуктов, жизненный цикл которых заканчивается. До полного вымирания товар даст некоторый уменьшающийся вклад фирме и линиям производства, перед тем как его производство нужно будет остановить. В такие умирающие товары не следует инвестировать ресурсы и талант управления.
Эффективно работающий операционный менеджер направляет усилия к снижению затрат и улучшению вклада в те изделия, которые показывают лучшие перспективы. Здесь действует Парето-принцип, используемый по отношению к номенклатуре выпускаемых изделий. Ресурсы инвестируются на несколько самых важных изделий, а не на большое количество тривиальных. Анализ товаров по ценности предполагает создание списка товаров в убывающей последовательности их вклада в денежном выражении по каждому товару. При этом анализе также создается список общего годового вклада в денежном выражении по каждому товару. Небольшой вклад на одну штуку по определенному виду изделия может предстать совершенно другим, если изделие этого вида составляет огромную долю в продажах компании.
Документирование товара
Как только новый товар или сервис выбирается для внедрения, он должен быть определен. Сначала товар или сервис определяется в терминах их функций, т. е. для чего именно он предназначен. Затем товар проектируется, т. е. определяется, как функции будут достигнуты..
Подобные спецификации товара необходимы для обеспечения эффективного производства. Проблемы оборудования, его расположения и людских ресурсов не могут быть решены до тех пор, пока товар не определен, не спроектирован и не отдокументирован. Поэтому каждой организации требуются документы для определения их товаров. В этих случаях составляется письменная спецификация. Действительно, письменные спецификации и стандарты существуют и обеспечивают определение многих товаров.
В случае с самолетом, как и с большинством других производимых изделий, компонент обычно определяется чертежом, в основном, ссылаются на инженерный чертеж.
Инженерный чертеж показывает размеры, допуски, материалы и окончательный вид компонента. Понятие «документирование» от носится к любому продукту, поэтому оно шире. чем система конструкторской документации.) Инженерный чертеж будет единицей и спецификации материалов, деталей и узлов для производимого изделия
. Спецификация материалов, детален и узлов (ВОМ) — это список всех компонентов, их описание и количество, требуемое, чтобы сделать одну единицу товара. Инженерный чертеж показывает, как изготовить одну единицу в ВОМ. Изменения или модификации инженерного чертежа называют извещениями на изменения (ЕСN).
В сфере обслуживания ВОМ извещает о порционном стандарте контроля, так, например, ресторан разрабатывает стандарт контроля для сочного гамбургера и других предлагаемых блюд.
Такие сборки являются частью следующих верхних узлов их родительской спецификации. Товары, в дополнение к определенным письменным спецификациям, как. например, документ порционного стандарта контроля или спецификация материалов, деталей и узлов, могут быть определены другими способа ми, например, товары — химические вещества, краски, нефтепродукты могут быть определены с помощью формул или про порций.
Для многих компонентов товара есть выбор: производить их самостоятельно или покупать? Выбор между этими решениями известен как решения покупать или делать. Решение покупать или делать определяет, что фирма желает купить. Многие части могут быть куплены как стандартные, производимые кем-либо еще. Такие стандартные изделия не требуют спецификации материалов или инженерного чертежа, поскольку их описание как стандартного изделия однозначно.
Современные инженерные чертежи включают коды, так называемые коды групповой технологии. Групповая технология требует, чтобы компоненты были определены с помощью кодирующей схемы, которая определяет тип обработки (такой, как сверление) и параметры обработки (такие, как размер), ход для обзора посредством кода групповой технологии целого ряда компонент, чтобы увидеть, не подходит ли существующий компонент для использования в новом проекте. Использование существующего компонента имеет преимущество полной отмены всех затрат, связанных с разработкой и развитием новой части. Это потенциально главный способ снижения затрат. Использование групповой технологии помогает организации экономить ресурсы. При этом затраты снижаются.
Конструирование товара сильно продвинулось благодаря использованию компьютерного проектирование (САВ). При использовании CAD инженер-конструктор начинает разработку с эскиза или просто идеи. Проектировщик использует графический дисплей как чертежную доску для конструирования геометрического чертежа, и. когда геометрические определения завершены, сложная САD-система дает возможность проектировщику определить различные типы инженерных данных, такие, например, как усилие или передача тепла. CAD-система позволяет также проектировщику убедиться, что части подходят друг к другу, что они будут работать нормально после сборки. Таким образом, если проектировщик рисует деталь для автомобиля, то все составляющие, связанные с ним панели и детали изменятся, если деталь изменяется. Анализ существующей конструкции, так же как и новой, может быть сделан быстро и экономично.
ПРОИЗВОДСТВЕННЫЕ ДОКУМЕНТЫ
Как только товар выбран и спроектирован, его производство сопровождается набором документов. Кратко рассмотрим некоторые из них.
Чертеж сборки просто показывает общий вид товара. Сборочный чертеж — это трехмерный чертеж, известный как изометрический чертеж, где относительное местоположение компонентов показано по отношению друг к другу, чтобы показать, как собрать изделие .
Диаграмма сборки показывает в схематичном виде, как собирается изделие, произведенные компоненты, закупленные компоненты или комбинация тех или других. Эта диаграмма определяет точку производства, где компоненты попадают в сборочные узлы и в конечные изделия..
Маршрутный лист показывает операции, включая сборку и контроль, необходимые для компонент, определенных в ведомости состава изделия. В маршрутном листе деталь имеет одну запись на каждую операцию, выполняемую по отношению к ней. Если маршрутный лист включает специфические методы обработки и потребности в рабочей силе, то он называется картой технологического процесса. В производстве маршрутные листы обычно ссылаются на ведомости состава изделия, инженерные чертежи и сборочный чертеж.
Организации также считают необходимым разработать рабочие инструкции, в которых даются детальные инструкции, как выполнить задание. Если имеется большое разнообразие работ, рабочие инструкции часто меняются. Если работа изменяется редко, то используется руководство с описанием работы. Руководство по контролю качества также используется для оценки изделия и его компонентов, чтобы убедиться, что они соответствуют спецификациям проекта. Различные руководства по нормам обеспечивают информацией, извещающей о том, какие нужны нормы времени для наладки оборудования и каковы скорость, мощность, допуски и другие данные для каждой операции в процессе. Руководство с нормами можно найти не только в производстве, но и в других областях деятельности, таких, например, как хорошо организованный компьютерный центр.
Литература:
Козловский В.А. и др.
Производственный и операционный менеджмент.
Учебник – СПб: «Специальная Литература», 1998. с. 105
Макаренко М.В., Махалина О.М. Производственный менеджмент: Учеб. пособие для вузов.- М.: «Издательство ПРИОР», 1998. – 384 с.
Ричард Чейз и др. Производственный и операционный менеджмент. – М.: Издательский дом «Вильямс», 2001.- 704 с.
5. Стратегия процесса
Сравнительная характеристика процессов (сфокусированный на процессе, сфокусированный на продукте, повторяющийся процесс)
Сравнительные характеристики процесса с малым объемом и высоким разнообразием, повторяющегося процесса и процесс с высоким объемом и малым разнообразием
| Сфокусированный на процессе | Повторяющийся процесс | Сфокусированный на продукте |
| 1. Малое количество и большое разнообразие товаров | Обычно стандартизованные товары с выбором того, что будет производиться из модулей | Большое количество и малое разнообразие то варов |
| 2. Используется обору дование универсального, а не специального назначения | Специальное оборудование и оснастка используется как помощь на сборочных конвейерах | Используется оборудование специального, а не общего назначения |
| 3. Работники должны быть более широко подготовлены | Работники должны быть достаточно хорошо обучены | Работники должны быть менее широко подготовлены |
| 4. Должно быть много рабочих инструкций, так как каждый раз работа видоизменяется | Повторяющиеся операции уменьшают изменения в рабочих инструкциях | Наряд-заказов и рабочих инструкций мало, так как они стандартны |
| 5. Запасы материалов высоки по отношению к объему производства | Техника ЛТ используется для слежения за запасами | Запасы материалов низки по отношению к объему производства |
| 6. Незавершенное про изводство высоко по отношению к выходу | Техника ЛТ используется для слежения за производством | Незавершенное производство мало по отношению к выходу |
| 7. Медленное движение предметов обработки через предприятие | Движение, измеряемое в часах и днях | Быстрое движение предметов обработки является типичным |
| 8. Заготовки двигаются через малое число гибкого оборудования | Заготовки перемещаются конвейером, транспортными средствами, в т. ч. АТС | Материалы перемещаются по соединительным трубам, материалопроводам и т. д. |
| 9. Достаточные объемы хранилищ являются типичными | Средние или малые места хранилищ | Хранение, построенное вокруг оборудования, машин, продуктовых потоков |
| 10. Конечная продукция обычно производится по порядку и не хранится | Конечная продукция про изводится на основе частых прогнозов | Конечная продукция обычно производится на основе прогнозов и хранится |
| 11. Расписание, ориентированное на порядок запуска, является комплексным и преимущественно связано с соотношением продаж, запасов, мощностью и обслуживанием заказчиков | Расписание, ориентированное на временные характеристики. часто охватывает операции и оборудование различных моделей, а также выбор вариантов модулей по прогнозам спроса | Расписание, ориентированное на временные характеристики, устанавливающие простые и преобладающие связи с выпуском, достаточным для обеспечения прогнозируемых продаж |
| 12. Фиксированные цены с возможной тенденцией к уменьшению и высокая цена любых изменений | Фиксированные цены, зависящие от производственной мощности | Фиксированные цены с возможной тенденцией к увеличению и низкая цена любых изменений |
| 13. Ценообразование— часто выполняемая процедура, оценивает в основном работу, но цена часто становится фактически известной только после окончания работы | Цена обычно известна, хотя преимущественно на основе опытных данных | Вследствие фиксирования высокой цены цена зависит от возможности продажи товара |
Управление спросом и управление мощностью предприятия
Так как определение размера производства является решающим в успехе фирмы, теперь исследуем концепцию и технику планирования мощности. Выясним, как фирма может управлять своим спросом исходя из существующей мощности, уделим внимание технике, которая может помочь нам изменить потребные мощности.
Управление спросом. Менеджер может иметь возможность изменять спрос. В случае, когда спрос превышает мощность, фирма может урезать спрос, просто поднимая цены, планируя долгосрочное лидерство и прибыльный бизнес. В случае, когда мощность превышает спрос, фирма может захотеть стимулировать спрос через изменения цены или агрессивный маркетинг либо приспособиться к рынку через изменение товара.
Неиспользование оборудования (т. е. излишек мощности) отражается в повышении постоянных затрат: недостаточное количество оборудования делает годовой доход ниже, чем это возможно.
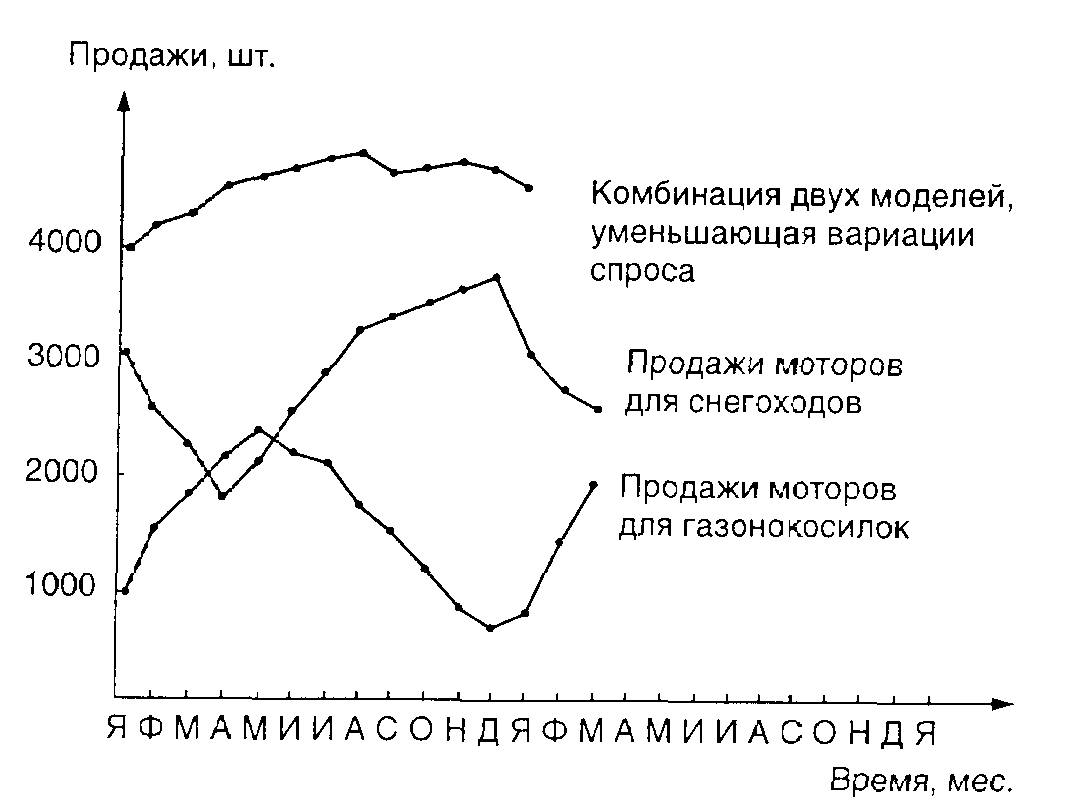
Рис. Комбинированное производство. преодолевающее колебания спроса
Таким образом, варианты факторов для математического соотношения мощности к спросу существуют. Внешние изменения включают сглаживание процесса по объему через изменение персонала; выравнивание оборудования и процессов, которое может включать покупку или продажу машин, или лизинг необходимого оборудования; совершенствование методов увеличения производства; и/или перепроектирование производимого товара.
Другие спорные вопросы по поводу мощности, с которыми менеджмент может бороться,— это сезонные и циклические колебания спроса. В таких случаях менеджер должен находить помощь в поиске товаров с комплементарными колебаниями спроса, так, чтобы товары находились в оппозиции друг к другу по спросу. Например, фирма суммирует линию моторов к снегоходам с линией моторов к газонокосилкам. С соответствующими комплементарными товарами использование оборудования и персонала может быть выровнено.
Управление мощностью. Мощность — это максимальный вы ход системы за определенный период. Мощность обычно определяет норму такую как, например, количество тонн, которое
может быть произведено за неделю, за месяц или за год. Для многих компаний измерение мощности может быть прямым. Это есть максимальное число единиц, которое может быть произведено в определенное время. Однако для ряда организаций определение мощности может быть очень сложным. Мощность может измеряться в терминах лечебных коек (госпиталь), активных прихожан (церковь) или числа совещающихся (общественная про грамма). Другие организации используют общее время работы как измеритель мощности.
Проектируемая мощность предприятия — это максимум мощности, который может быть достигнут в идеальных условиях. Большинство организаций оперируют оборудованием в меньшем размере, чем проектируемая мощность. Они делают так потому, что, по их мнению, могут оперировать более эффективно, когда их ресурсы не ограничены лимитами. Ожидаемая мощность может быть 92% от проектируемой мощности. Это понятие называют эффективностью мощности, или ее использованием.
Эффективность мощности, или коэффициент использования — это отношение ожидаемой мощности к проектируемой в про центах:
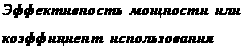
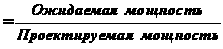
Эффективность мощности, или коэффициент использования, представляет тот максимум мощности, который фирма может достичь при данном наборе товаров, методов планирования и стандартов качества.
Другой показатель — эффект. В зависимости от того, как оборудование используется и управляется, может быть трудно или невозможно достичь 100%-ного эффекта. Обычно эффект определяет по отношению к проценту эффективность мощности. Эффект — это мера действительного выхода к эффективности мощности:
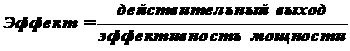
Нормативная мощность — это измеритель максимума .мощности на отобранных производствах. Нормативная мощность будет всегда ниже или эквивалентна проектируемой мощности. Для расчета нормативной мощности выполняется действие:
Нормативная мощность =
(Проектируемая мощность) х (Коэффициент использования) х (Эффект)
Прогноз требующихся мощностей. Определение требуемых мощностей может быть сложной процедурой. Оно базируется большей частью на будущем спросе. Когда спрос на товары и услуги может быть спрогнозирован с достаточной степенью точности, определение требуемой мощности может быть прямым. Это обычно требует двух фаз. В течение первой фазы будущий спрос прогнозируется традиционными методами; в течение второй фазы этот прогноз используется для определения требуемой мощности.
Провести анализ критической точки
Объектом анализа критической точки является нахождение точки (в долларах, рублях или штуках), в которой затраты равны доходу. Эта точка является критической точкой. Анализ критической точки требует оценки постоянных затрат, переменных затрат и дохода. Мы приступим для начала к определению постоянных и переменных затрат, а затем перейдем к функции дохода.
Постоянные затраты — это затраты, которые существуют, да же если ничего не производится, т. е. если ни одна единица товара не выпускается или никто не обслуживается.
Переменные затраты — это такие, которые варьируются с изменением объема производства в штуках. Главная компонента в переменных затратах — это затраты труда или материалы.
Другим элементом анализа критической точки является функция дохода. Она начинается от начала и продолжается вверх вправо, увеличиваясь с каждой проданной единицей товара. Эта линия дохода показана на рис. 7.4. Когда