Теория и практика оценки персонала
Можно выделить три группы методов: общие методы; оценка рабочего поведения; оценка результатов труда.
Рассмотрим подробнее общие методы оценки персонала организации.
Общие методы
Метод письменных характеристик – один из самых простых методов оценки персонала. Менеджер может дать оценку работе подчиненного, описав его работу своими словами. Такая оценка может быть дана полученным результатам работы сотрудника (выручка, объем реализованной продукции, ее качество), деловым качествам, подходам к выполнению тех или иных обязанностей. Также менеджер может дать рекомендации по развитию сотрудника.
Пример оценочной формы для метода письменных характеристик дан в приложении А.
Ранжирование – старейший и наиболее простой с технической точки зрения метод оценки персонала. Согласно этому методу сравниваются результаты работы сотрудников, и менеджер ранжирует всех своих подчиненных от лучшего к худшему. Данный метод предполагает, что менеджер полностью понимает должностные обязанности своих подчиненных и может сравнивать их работу одновременно на основе общих факторов. Кажущаяся простота использования этого метода обманчива.
Метод ранжирования
Сотрудник В (самый эффективный работник)
Сотрудник А
Сотрудник Г
Сотрудник Д
Сотрудник Б (наименее эффективный сотрудник)
Ранжирование пригодно только в случае небольшого количества оцениваемых сотрудников при условии, что их должностные обязанности практически одинаковы. Но даже в этом случае применение ранжирования при оценке персонала может оказаться крайне субъективным подходом и привести к большим сложностям при оценке сотрудников со средними результатами.
Градация
Система градации предусматривает наличие конкретных уровней эффективности труда, например высокоэффективный, эффективный, приемлемый, неэффективный, неприемлемый. Результаты труда каждого оцениваемого сотрудника сопоставляются с описаниями каждого из уровней, а затем сотруднику присваивается тот уровень, который наилучшим образом описывает его труд.
Данная система может быть улучшена путем предварительного распределения, т.е. каждому уровню заранее определяется соответствующий ему фиксированный процент сотрудников. Такой метод носит название "метода заданного распределения".
Существует несколько весьма веских аргументов в пользу использования этого метода, потому что он позволяет преодолеть проблему переоценки или недооценки менеджером своих подчиненных, а также присвоения средних оценок каждому подчиненному. Более того, данная технология заставляет менеджеров серьезнее относится к процессу оценки персонала, что сильно увеличивает вероятность определения тех сотрудников, которые хорошо справляются со своими обязанностями, и тех, кто не соответствует необходимым критериям.
Тем не менее технология заданного распределения по уровням эффективности может встретить сопротивление внутри организации. При неправильном применении данная технология может привести к повышенной конкуренции, подрыву доверия и ухудшению рабочей атмосферы в коллективе. С другой стороны, абсолютные стандарты определения уровня эффективности ставят перед персоналом конкретные цели, не приводя к повышенной конкуренции в коллективе, т.е. нужно еще оценивать условия применения метода.
Рейтинговая, или графическая, шкала – один из наиболее популярных современных методов оценки персонала. В рейтинговой шкале определяются различные уровни эффективности выполнения работы или владения навыком, и каждому из этих уровней сопоставляется определенный балл. Обычно менеджер может выбрать один из нескольких (как правило, от 5 до 10) уровней по каждому конкретному критерию. Критерии оценки по рейтинговой шкале в принципе могут быть любые. С помощью этого иетода можно оценивать результаты работников, степень достижения поставленных индивидуальных целей, а также степень владения каким – либо навыком или деловые качества сотрудника. Пример рейтинговой шкалы оценок приведен в приложении Б.
Данный метод предлагает единый подход (основанный на общей шкале) для оценки различных сотрудников, обеспечивая тем самым единую базу оценки персонала во всех отделах организации. Кроме того, метод рейтинговых шкал достаточно прост в использовании, не требует каких – либо больших усилий со стороны оценивающего менеджера, крупных денежных или временных затрат.
Главная проблема использования данного метода – это неопределенность при выборе оценок. Что, например, означает оценка 3 ("приемлемо") или оценка 5 ("отлично") ? В чем между ними разница и на чем основываться при выборе той или иной оценки? Чтобы таких вопросов не возникало, метод рейтинговых шкал необходимо использовать не самостоятельно, а в сочетании с другими методами оценки, позволяющими более точно определять и разграничивать различные уровни эффективности.
Методы оценки персонала.
Анализ конкретных ситуаций (метод оценки по решающей ситуации).
Анкетирование.
Баскет-метод (корзина).
Биографический метод.
Встречная аттестация.
Групповая дискуссия.
Деловые, ролевые игры игры (метод профессиональных испытаний).
Детекция лжи.
Интервью/собеседование.
Информация о хобби, увлечениях.
Лингвистическо - поведенческий профиль (LAB-profile).
Компьтерные программы для аттестации
Кейсы.
Критический инцидент.
Метод анализа почерка (графология).
Наблюдение.
Нетрадиционные методы оценки.
Оценка 360 градусов.
Проверка рекомендаций.
Профессиональное тестирование.
Психологическое тестирование.
Ранжирование. Рейтинговый метод.
Резюме.
Тайный покупатель.
Управление достижениями.
Управление посредством установки целей - Management by Objectives (MBO).
Экспертные оценки и др. [2, c.57]
Методы индивидуальной оценки. Оценочная анкета представляет собой стандартизированный набор вопросов или описаний. Оценивающий отмечает наличие или отсутствие определенной черты у оцениваемого и ставит отметку напротив ее описания. Общий рейтинг по результатам такой анкеты представляет собой сумму пометок.
Модификация оценочной анкеты — сравнительная анкета. Контролеры или специалисты по управлению персоналом готовят список описаний правильного или неправильного поведения на рабочем месте. Оценщики, наблюдавшие за поведением, располагают эти описания как бы по шкале от “отлично” до “плохо”, в результате чего появляется “ключ” анкеты. Лица, проводящие оценку труда конкретных исполнителей, отмечают наиболее подходящие описания. Оценкой результативности труда является сумма рейтингов по отмеченным описаниям.
Используют также анкету заданного выбора, в которой задаются основные характеристики и перечень вариантов поведения оцениваемого. По шкале важности оценивают в баллах набор характеристик того, как выполняет свою работу оцениваемый работник.
Шкала рейтингов поведенческих установок. В бланке описываются решающие ситуации профессиональной деятельности. Анкета рейтинга содержит обычно от шести до десяти специальных характеристик результативности труда, каждая из которых выводится из пяти или шести решающих ситуаций с описанием поведения. Лицо, проводящее оценку, отмечает то описание, которое в большей степени соответствует квалификации оцениваемого. Тип ситуации соотносится с баллом по шкале.
Описательный метод оценки заключается в том, что производящему оценку предлагают описать преимущества и недостатки поведения работника. Часто этот метод комбинируется с другими, например, со шкалами рейтинга поведенческих установок. [1, c.246]
Метод оценки по решающей ситуации. Специалисты по оценке готовят список описаний “правильного” и “неправильного” поведения работников в отдельных ситуациях и распределяют их по рубрикам в соответствии с характером работы. Лицо, проводящее оценку, готовит журнал для записей по каждому оцениваемому работнику, в который вносит примеры поведения по каждой рубрике. Затем этот журнал используется для оценки результативности труда. Как правило, метод служит для оценок, даваемых руководителем, а не коллегами и подчиненными.
Шкала наблюдения за поведением. Как и метод оценки по решающей ситуации, ориентирован на фиксацию поступков. Для определения поведения работника в целом оценщик на шкале фиксирует количество случаев, когда работник вел себя тем или иным образом.
Методы групповой оценки. Эти методы дают возможность провести сравнение эффективности работы сотрудников внутри группы, сопоставить работников между собой.
Эти методы дают возможность провести сравнение эффективности работы сотрудников внутри группы, сопоставить работников между собой.
Метод классификации. Лицо, проводящее оценку, должно распределить всех работников поочередно, от лучшего до худшего, по какому-нибудь одному общему критерию. Однако это достаточно сложно, если количество человек в группе превышает 20. Значительно проще выделить наиболее успешного или неуспешного работника, чем проранжировать средних.
Выход может быть найден, если использовать метод альтернативной классификации. Для этого лицо, проводящее оценку, вначале должно выбрать самого лучшего и самого худшего работников, затем отобрать следующих за ними и т.д. [1, c.248]
Сравнение по парам делает классификацию проще и достовернее — сравнение каждого с каждым производится в специально сгруппированных парах. Затем отмечается количество раз, когда работник оказывался лучшим в своей паре, и на основании этого строится общий рейтинг. Оценка может быть затруднена, если число сотрудников слишком велико (число пар будет слишком большим, и работа с анкетой станет утомительной).
Метод заданного распределения. Лицу, проводящему оценку, предписывается дать работникам оценки в рамках заранее заданного (фиксированного) распределения оценок.
Единственное, что требуется от эксперта, — выписать на каждую карточку фамилию работника и распределить всех оцениваемых по группам в соответствии с заданной квотой. Распределение может проводиться по разным основаниям (критериям оценки).
2.3 Анализ состояния ремонта
Как и любой анализ, анализ ремонтов на предприятии проводится с помощью показателей, которые могут отражать как технический уровень организации ремонтного производства, так и экономический. Используемая при анализе система технико-экономических показателей должна давать всестороннюю оценку экономики ремонтного производства и охватывать все элементы производства. С помощью выбранных показателей должна характеризоваться деятельность ремонтных служб при межзаводском сравнительном анализе и выявляться основные направления дальнейшего углубленного комплексного анализа.
Для проведения более качественного анализа состояния ремонта существуют определенные технико-экономические показатели, используя которые, я и буду проводить анализ на рассматриваемом мною подразделении.
При анализе и оценке работы ремонтной службы используются следующие технико-экономические показатели:
1. Время простоя оборудования в ремонте
2. Число ремонтных единиц, приходящееся на одного ремонтного рабочего
3. Себестоимость ремонта одной ремонтной единицы
4. Оборачиваемость парка запасных деталей
5. Число аварий и внеплановых ремонтов на единицу оборудования
6. Коэффициент простоев во внеплановых ремонтах
Между этими показателями существует определенная зависимость. Сокращение времени простоя оборудования в ремонте, приходящегося на одну ремонтную единицу, приводит к увеличению числа ремонтных единиц установленного оборудования, приходящегося на одного ремонтного рабочего, так как один и тот же объем ремонтных работ при сокращении времени на него может быть выполнен меньшим количеством рабочих. Это обусловливает снижение себестоимости ремонта одной ремонтной единицы. Улучшение первых трех показателей достигается посредством более эффективной организации ремонтных работ и ремонтного хозяйства, что приводит к улучшению оборачиваемости парка запасных деталей.
Анализ всех показателей проводится в сравнении с показателями, достигнутыми на специализированных ремонтных предприятиях или в динамике по конкретному предприятию. В своей курсовой работе я проведу сравнительный анализ полученных показателей за два года.
2.3.1 Анализ простоев оборудования в ремонте
По признаку значимости оборудования в общем технологическом процессе его условно можно разделить на три группы:
- уникальное, особо сложное оборудование, незначительные простои которого неизбежно влекут за собой большие производственные потери (это оборудование характеризуется наибольшими значениями коэффициентов загрузки и сменности работы);
- оборудование, простои которого в течении 1,5-2 часов не вызывают существенных производственных потерь (эта группа составляет наибольший удельный вес в общем парке оборудования);
- оборудование, простои которого в течении 2 и более часов не вызывают существенных производственных потерь (как правило, оно установлено на вспомогательных операциях производственного процесса).
Продолжительность простоя оборудования в ремонте зависит от вида ремонта, ремонтосложности оборудования, численности ремонтной бригады, технологии ремонта и организационно-технических условий выполнения ремонтных работ. Большая часть операций технического обслуживания выполняется в междусменные перерывы и нерабочие дни. Выполнение полных плановых осмотров, проверок на технологическую точность, промывок связано с простоями оборудования. При планировании технико-экономических показателей ремонтных служб суммарное время простоев оборудования на планируемый год рассчитывается на основе годовых планов-графиков ремонта и технического обслуживания и по нормам продолжительности простоя оборудования в ремонте и техническом обслуживании.
В непосредственной зависимости от величины простоев в ремонтах находятся потери основного производства. С увеличением периодичности и продолжительности ремонтов простои оборудования растут, а следовательно, увеличиваются и потери основного производства. Сокращение простоя оборудования также позволяет увеличить объем выпускаемой продукции. Таким образом, при планировании ремонтов большое значение уделяется простоям оборудования, следовательно, при анализе состояния ремонта одним из технико-экономических показателей является время простоя оборудования в ремонте, приходящееся на одну ремонтную единицу. Этот показатель определяется делением суммарного простоя оборудования в ремонте на число ремонтных единиц оборудования, которое подвергается ремонту в данном плановом периоде (формула 8).
 (8)
гдеТП – время простоя оборудования в ремонте;
ΣТПi – суммарное время простоя в ремонте оборудования;
Σi – количество ремонтных единиц оборудования в отчетном периоде.
На практике необходимо добиваться сокращения этого показателя.
Проанализируем время простоя в 2007 и 2008 годах.
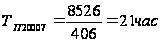
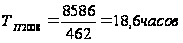
Как видим, несмотря на увеличение количества ремонтных единиц оборудования (+56), время простоя при ремонте уменьшилось (-2,4).
Из этого следует, что проведены мероприятия, повышающие эффективность использования ресурсов в ремонтном производстве, направленные на повышение ремонтопригодности оборудования, освоение новой техники и новых технологических процессов, использование более эффективных видов материалов, механизацию труда рабочих, создание бригад регламентированного техобслуживания.
Проведем также факторный анализ времени простоя по таким факторам, как время простоя при капитальных ремонтах и время простоя при текущих ремонтах и техническом обслуживании (таблица 1):
Таблица 1 – Расчет влияния факторов на общее время простоя при ремонтах.
| Алгоритм расчета | Расчет | Время простоя, час |
|
|
|
21 |
|
|
|
19,5 |
|
|
|
18,6 |
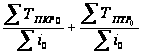

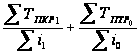

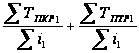

Общее время простоя при ремонтах уменьшилось на 2,4 часа, в том числе за счет:
уменьшения времени простоя при капитальных ремонтах19,5-21=-1,5 часа
уменьшения времени простоя при текущих ремонтах18,6-19,5=-0,9 часа
Итак, результаты анализа времени простоя оборудования дали положительную тенденцию ее изменения. Однако, это не значит, что больше не нужно проводить мероприятия по уменьшению этого показателя. Существует ряд мероприятий, позволяющих снизить время простоя оборудования в ремонтах и при техническом обслуживании. К ним можно отнести: разработку типовых технологических процессов ремонта для однотипного оборудования, применение прогрессивных способов восстановления и упрочнения деталей, заменяемых при ремонтах, применение групповых методов обработки деталей, замену дефицитных материалов прогрессивными. Все это позволит повысить эффективность технологической и конструкторской подготовки ремонтных работ.
Также снизить время простоев позволит внедрение улучшающих мероприятий в организацию производства и труда, это: внедрение метода ремонта некоторых видов оборудования и изготовления запасных частей специализированной организацией, централизация ремонта отдельных узлов, создание специализированных участков, внедрение агрегатного метода ремонта, внедрение типовых проектов организации труда и средств организации труда, применение методов диагностики и прогнозирования, широкое применение средств технологического оснащения и механизации ремонтных работ, совершенствование систем оплаты труда и материального стимулирования.
2.3.2 Анализ производительности труда ремонтного персонала
Одной из статей затрат на ремонт оборудования является оплата труда ремонтного персонала, соответственно сократить затраты на ремонт можно при уменьшении затрат на оплату труда, при этом должна учитываться производительность труда, что бы все запланированные ремонты выполнялись качественно и в срок. Качественное выполнение ремонтных работ, а так же предупреждение нарушений правил эксплуатации оборудования со стороны основных рабочих способствует снижению объемов ремонтных работ, являются надежной гарантией работы оборудования до очередного планового ремонта. Производительность труда является одним из обобщающих показателей использования трудовых ресурсов. Производительность труда целесообразно определять в условных единицах ремонта и приведенных единицах ремонтной сложности на одного рабочего. Очень часто на предприятиях оборудование закрепляется за бригадами по территориальному принципу (по производственным участкам) и по признаку однотипности оборудования, что способствует повышению качества выполняемых работ и росту производительности труда ремонтных рабочих. При планировании трудовых ресурсов учитывается относительное уменьшение численности работающих за счет роста производительности труда на основе проведения мероприятий по снижению трудоемкости и рациональному использованию рабочего времени.
При анализе состояния ремонта производительность труда ремонтных рабочих характеризует число ремонтных единиц установленного оборудования, приходящееся на одного ремонтного рабочего, которое должно постоянно увеличиваться (формула 9).
 (9)
гдеP – число ремонтных единиц оборудования на одного рабочего;
n – численность ремонтного персонала.
Теперь определим этот показатель для исследуемых годов.
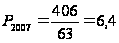
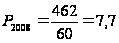
В 2008 году произошло сокращение численности ремонтного персонала (-3) и увеличение числа ремонтных единиц, однако производительность рабочих-ремонтников увеличилась на 1,3 единицы. Данное повышение производительности труда рабочих-ремонтников могло произойти за счет внедрения мероприятий по механизации труда рабочих, улучшения организации труда и производства, совершенствования нормирования, внедрения типовых структур управления, совершенствования диагностики, создания комплексных и специализированных бригад регламентированного техобслуживания.
Повышение производительности труда за счет перечисленных факторов позволяет одновременно повысить качество ремонтов, удлинить ремонтные циклы, сократить простои оборудования во внеплановых ремонтах. Условное высвобождение ремонтного персонала достигается благодаря повышению производительности труда и проведению ряда мероприятий, которые одновременно влияют на повышение эффективности использования основных фондов. Это – повышение ремонтопригодности оборудования, обновление устаревшего оборудования, укомплектование парка оборудования по количеству и по структуре.
Рациональное использование трудовых ресурсов предполагает создание организационно-экономических условий для решения задач экономического, технического и социального характера, направленных на повышение эффективности использования трудовых ресурсов. Это подразумевает разработку и внедрение мероприятий научной организации труда, внедрение коллективных форм организации труда, применение прогрессивных систем оплаты труда и материального стимулирования.
Организация коллективных форм труда – это организация бригад по профессиональному признаку (комплексных бригад, специализированных бригад) и по времени деятельности на протяжении суток (сменные и сквозные бригады). Комплексной считается бригада, составленная из рабочих разных профессий, требующихся для выполнения работ, поручаемых бригаде. Бригадами комплексного ремонтного обслуживания являются цеховые слесарно-ремонтные бригады, выполняющие все виды ремонта и технического обслуживанию по закрепленному оборудованию. Специализированной бригадой называют группу рабочих одной профессии, выполняющих общее задание. Сменными называются бригады, работающие только в одну смену. Сквозная бригада представляет собой группу рабочих, деятельность которой не прерывается после окончания одной смены, а продолжается силами других рабочих этой бригады во второй и третьей сменах.
Для более эффективного использования трудовых ресурсов и повышения производительности труда рекомендуется оптимальное сочетание на практике всех выше перечисленных форм коллективного труда.
2.3.3 Анализ себестоимости ремонта
Целью каждого предприятия является экономия при производстве всех работ, в том числе ремонтных. Поэтому одной из основных характеристик состояния ремонта являются затраты на проведение ремонтных работ, то есть их себестоимость. При расчете себестоимости ремонта учитываются затраты на используемые материалы, электроэнергию, заработную плату рабочих, услуги, выполняемые другими подразделениями, транспортные и прочие расходы. При комплексном анализе обычно сопоставляются технико-экономические показатели в расчете на единицу ремонтной сложности эксплуатируемого оборудования.
При планировании технико-экономических показателей ремонтных служб после определения объемов работ по ремонту и техническому обслуживанию оборудования в планируемом году и необходимой для их выполнения численности рабочих рассчитывают общие затраты на проведение ремонтов. Потребность в материалах для ремонта оборудования планируется исходя из плановых объемов ремонтных работ в единицах ремонтосложности по годовым планам-графикам, а также исходя из норм расхода основных материалов, покупных комплектующих изделий, вспомогательных, смазочных и обтирочных материалов на капитальный, текущий ремонт и техническое обслуживание. Затраты на оплату труда ремонтного персонала состоят из заработной платы по тарифу, премий рабочим за выполнение показателей и прочих доплат. Сумму заработной платы при составлении плана определяют с учетом суммарной трудоемкости ремонтов и производительности ремонтного персонала. Накладные расходы (цеховые и общезаводские) начисляют исходя из суммы основной заработной платы ремонтных рабочих, их процент рассчитывает плановый отдел предприятия. Работа по планированию показателей ремонтного производства завершается составлением смет и затрат на техническое обслуживание и ремонт оборудования. Стоимость одной единицы ремонтосложности различных видов и групп оборудования используется при расчете объема ремонтных работ в стоимостном выражении.
После проведения каждого ремонта по факту составляется акт приемки выполненных работ (приложение Г), в котором отражаются затраты на проведение ремонтной работы отдельного оборудования по запасным частям, вспомогательным материалам, услугам и заработной плате.
Себестоимость ремонта одной ремонтной единицы определяется делением всех расходов (включая накладные) по ремонту в течение определенного времени на число ремонтных единиц оборудования, ремонтируемого за этот же период (формула 10). Необходимо стремиться к максимальному снижению этого показателя, так как это позволяет снизить себестоимость основной продукции. Однако при этом необходимо следить, чтобы снижение себестоимости ремонта не приводило к снижению качества выполняемых работ, что может отразиться на общем состоянии ремонта на предприятии.
 (10)
гдеС – себестоимость ремонта одной единицы оборудования;
ΣЗi – стоимость затрат на ремонт всего парка оборудования в отчетном периоде.
Проанализируем себестоимость ремонта по фактическим затратам 2007 и 2008 года, приведенным в таблице 2.
Таблица 2 – Фактические затраты на ремонт.
| Вид ремонта и затрат | 2007 год, руб. | 2008 год, руб. | Изменение |
| Текущий и ТО | 5948146,14 | 5623106,18 | -325039,96 |
| Запасные части | 963218,44 | 854217,82 | -109000,62 |
| Вспомогательные материалы | 1475594,04 | 1565292,62 | +89698,58 |
| Услуги других подразделений | 503114,55 | 435250,62 | -67863,93 |
| Заработная плата | 3006219,11 | 2768345,12 | -237873,99 |
| Капитальный | 2045130,26 | 2287175,44 | +242045,18 |
| Запасные части | 295418,71 | 348292,03 | +52873,32 |
| Вспомогательные материалы | 324904,25 | 247333,64 | -77570,61 |
| Услуги других подразделений | 103265,98 | 164516,13 | +61250,15 |
| Заработная плата | 1321541,32 | 1527033,64 | +205492,32 |
| Всего | 7993276,40 | 7910281,62 | -82994,78 |
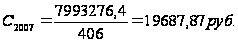
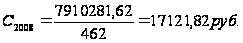
Итак, по сравнению с 2007 годом произошло снижение уровня затрат на ремонт единицы оборудования (-2566,05). Также мы видим, что произошел рост затрат на капитальный ремонт при параллельном снижении затрат на текущий ремонт и техническое обслуживание. Поэтому можно говорить о повышении внимания к капитальным ремонтам за счет более детальной замены запасных частей. Теперь определим влияние факторов на это снижение уровня затрат (таблица 3).
Таблица 3 – Расчет влияния факторов на изменение уровня себестоимости.
| Алгоритм расчета | Расчет | Сумма, руб. |
|
|
|
19867,87 |
|
|
|
19190,62 |
|
|
|
18679,33 |
|
|
|
18483,98 |
|
|
|
17121,82 |

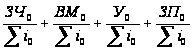
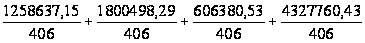
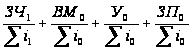
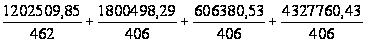
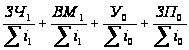
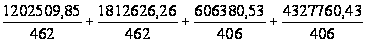
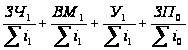
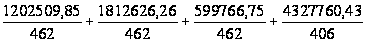
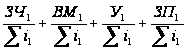
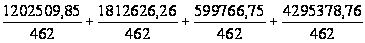
Снижение себестоимости произошло за счет:
уменьшения затрат на запасные части19190,62-19867,87=-677,25
уменьшения затрат на вспомогательные материалы18679,33-19190,62=-511,29
уменьшения затрат на услуги18483,98-18679,33=-195,35
уменьшения затрат на материалы17121,82-18483,98=-1362,16
Как видим, по всем статьям затрат произошло снижение, что может быть обусловлено переходом на режим экономии или улучшением состояния ремонтируемого оборудования.
2.3.4 Анализ оборачиваемости парка запасных частей
Планирование материальных ресурсов для проведения ремонтных работ, производящееся на предприятиях, направлено на материальное обеспечение выполнения планового объема ремонтных работ, а также на создание необходимых запасов материальных ресурсов для выполнения внеплановых ремонтов. Годовая потребность в запасных частях в натуральном выражении определяется одним из трех способов: расчетом через годовые нормы расхода запасных частей и узлов на единицу оборудования, через нормы расхода запасных частей по видам ремонта, через статистические данные фактического расхода за отчетные периоды. Для уникального оборудования потребность в запасных частях на ремонт устанавливается на основе анализа ведомостей дефектов и периодичности замены деталей. При планировании материальных ресурсов учитываются возможности улучшения использования материалов, замены дефицитных материалов более дешевыми и эффективными, появляющимися в связи с научно-техническим прогрессом и за счет внутрипроизводственных резервов, учитывается увеличение доли запасных частей, получаемых со специализированных заводов в связи с развитием специализации ремонтного производства.
Все запасные части, используемые для ремонтных нужд, учитываются на складах. При этом предприятия разрабатывают классификаторы материалов, в бюро планово-предупредительных ремонтов разрабатываются классификаторы сменных и запасных деталей и их нормативные запасы для ремонта технологического оборудования. Каждой позиции материальных ресурсов присваивается номенклатурный номер, который является шифром при оперативно-техническом и бухгалтерском учете.
Основной чертой ремонта является замена запасных частей, следовательно, одним из существенных показателей анализа состояния ремонта может служить оборачиваемость парка запасных деталей, равная отношению стоимости израсходованных запасных деталей к среднему остатку их в кладовых (формула 11). Этот показатель должен быть максимально большим.
 (11)
гдеО – оборачиваемость запасных частей;
ЗЧрасх – стоимость израсходованных запасных частей;
ЗЧост – остаток запасных частей.
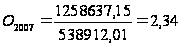
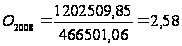
Рассчитав показатели оборачиваемости парка запасных частей, увидим, что оба показателя не плохие и наблюдается даже рост (+0,16), что является положительной динамикой и свидетельствует о более эффективном планировании объема запасных частей, необходимых для ремонта, более эффективном их использовании.
2.3.5 Анализ числа аварий на единицу оборудования
Даже самые современные, научно обоснованные системы ремонта не могут полностью исключить случайные ремонты (аварийные, внеплановые), их количество можно только ограничить. Для нормального функционирования оборудования необходимы службы, осуществляющие не только плановые, но и аварийные ремонты. Постоянное отвлечение комплексных ремонтных бригад на устранение аварийных ремонтов не позволяет им в полном объеме выполнять планово-предупредительные работы.
Увеличение количества аварийных ремонтов приводит к росту времени простоя, а следовательно к росту затрат и уменьшению объемов выпуска продукции. Поэтому для эффективного анализа состояния ремонта используют также такой показатель, как число аварий, поломок и внеплановых ремонтов на единицу оборудования, характеризующий эффективность системы планово-предупредительных ремонтов (формула 12). Это число должно быть минимальным.
Контроль работы оборудования дает возможность практически полностью исключить внезапные отказы в работе оборудования и обеспечить максимально возможный фонд времени его работы. Существуют два метода контроля: направленный, при котором измерение характеристик работы оборудования производится постоянно, в течение всего периода его работы, что позволяет своевременно выявлять появившиеся изменения в работе оборудования и предупреждать внезапные отказы; выборочный, при котором значение характеристик работы оборудования снимается через установленные промежутки времени, определяемые критической зоной их эксплуатации. Рациональная организация смазки оборудования в сочетании с использованием механизированных устройств и современной вычислительной техники позволяет сократить количество поломок и аварий оборудования.
 (12)
гдеА – число аварий на единицу оборудования;
Nа – число аварий в общем по подразделению за отчетный период.
В 2007 и 2008 годах число аварий по управлению составляло 7 и 3 соответственно. Определим искомый показатель:
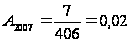
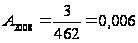
Из расчетов видно, что число аварий на единицу оборудования, во-первых, очень незначительно, а во-вторых, он снизился, что является хорошим показателем эффективности системы планово-предупредительных ремонтов в управлении и качества проводимых ремонтов.
Основная причина аварий и поломок оборудования – это некачественный ремонт. Качество ремонтов обеспечивается ремонтопригодностью конструкции машин, наличием универсальной и специальной технологической оснастки, применением рациональных методов