Розробка виробничої структури підприємства
Міністерство освіти і науки України
Національний університет водного господарства і природокористування
Кафедра менеджменту
Курсова робота
на тему:
"Розробка виробничої структури підприємства"
Виконав:
студент ФМ МО-42
Варнава О.П.
Перевірила:
викладач
Радчук Л.В.
Рівне 2008
ПЛАН
Вступ
РОЗДІЛ 1. РОЗРОБКА ВИРОБНИЧОЇ ПРОГРАМИ
РОЗДІЛ 2. ОБҐРУНТУВАННЯ ВИРОБНИЧОГО ПРОЦЕСУ
2.1. Технологічний процес виробництва
2.2. Вибір типу виробництва
2.3. Вибір виду сполучення технологічних операцій
2.4. Розрахунок тривалості виробничого циклу
РОЗДІЛ 3. ОРГАНІЗАЦІЯ ДОПОМІЖНОГО ВИРОБНИЦТВА
3.1. Організація ремонтного господарства
3.2. Організація інструментального господарства
РОЗДІЛ 4. ОРГАНІЗАЦІЯ ОБСЛУГОВУЮЧИХ ПІДРОЗДІЛІВ
4.1. Організація енергетичного господарства
4.2. Організація транспортного господарства
4.3. Організація складського господарства
РОЗДІЛ 5. РОЗРАХУНОК ЧИСЕЛЬНОСТІ ПРАЦІВНИКІВ
РОЗДІЛ 6. ПОБУДОВА ВИРОБНИЧОЇ СТРУКТУРИ ПІДПРИЄМСТВА
Висновки
Література
Приложения
Вступ
Протягом останніх років тривале встановлення ринкової системи господарювання, активніше здійснювались економічні реформи, виявились нові аспекти реформування форм власності й структурної перебудови економіки України.
Будь-яке суспільство для забезпечення нормального рівня своєї життєдіяльності здійснює безліч видів конкретної праці. З цією метою люди створюють певні організації, які спільно виконують ту чи іншу місію і діють на засаді певних правил та процедур.
Об’єктом вивчення даної роботи є підприємство – товаровиробник, як основа первинна ланка народного господарства. Підприємство не може ефективно функціонувати без належного управління, або менеджменту.
У спрощеному розумінні, менеджмент - це уміння домагатися поставлених цілей, використовуючи працю, інтелект, мотиви поводження інших людей. Основною складовою менеджменту є операційний менеджмент, як філософія управління.
Операційний менеджмент – це діяльність, пов’язана з розробкою, використанням і удосконаленням виробничих систем на основі яких виробляється основна продукція чи послуга підприємства.
Порядок розрахунків.
Встановлюємо технологічну послідовність обробки деталі
| № переходу | Перехід |
| 1. | Встановити заготовку діаметром 220 мм в самоцентруючому патроні. |
| 2. | Обточити заготовку з діаметра 220 мм до d 207 мм на довжині 709 мм (чорнова обробка) |
| 3. | Обточити заготовку з d 207 мм до d 107 мм на довжині 360 мм. |
| 4. | Обточити заготовку з d 107 мм до d 50 мм на довжині 150 мм. |
| 5. | Обточити заготовку з d 207мм до d 205 мм на довжині 349 мм (чистове точіння). |
| 6. | Обточити заготовку з d 107 мм до d 105 мм на довжині 210 мм. |
| 7. | Обточити заготовку з d 50 мм до d 48 мм на довжині 150 мм. |
| 8. | Зняти фаску 1х45 на d 105 мм. |
| 9. | Зняти фаску 1х45 на d 205 мм. |
| 10. | Відрізати заготовку d 205 мм. |
Перехід 1-2.
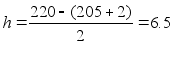 а).
Призначаємо
глибину різання
(3-8 мм) t = 3 мм.
Визначаємо припуск h = 6.5 мм
Визначаємо
кількість
проходів
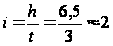
В залежності від діаметра заготовки і глибини різця визначаємо подачу
S = 1 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 26 м/хв.
в). Визначаємо число обертів
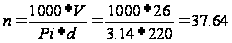 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 38 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = l1+l2+l3+y мм L= 349+210+150+5=714 мм.
Визначаємо основний час:
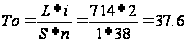 хв.
Визначаємо допоміжний час:
Тд1 = 0.8 хв.
Допоміжний час на встановлення зняття деталі
Тд2 = 2.3. хв.
Тд=Тд1+Тд2=2.3+0.8=3.1. хв.
Перехід 3.
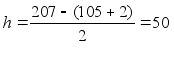 а).
Призначаємо
глибину різання
(3-8 мм) t = 3 мм.
Визначаємо припуск h = 50 мм
Визначаємо
кількість
проходів
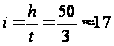
В залежності від діаметра заготовки і глибини різця визначаємо подачу
S = 1 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 26 м/хв.
в). Визначаємо число обертів
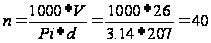 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 38 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = l2+l3+y мм L= 210+150+5=365 мм.
Визначаємо основний час:
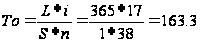 хв.
Визначаємо допоміжний час:
Тд1 = 0.8 хв.
Перехід 4.
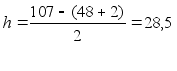 а).
Призначаємо
глибину різання
(3-8 мм) t = 3 мм.
Визначаємо припуск h = 50 мм
Визначаємо
кількість
проходів
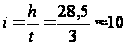
В залежності від діаметра заготовки і глибини різця визначаємо подачу
S = 0,5 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 40 м/хв.
в). Визначаємо число обертів
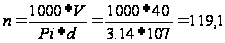 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 120 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = l3+y мм L= 150+5=155 мм.
Визначаємо основний час:
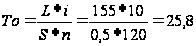 хв.
Визначаємо допоміжний час:
Тд1 = 0.8 хв.
Перехід 5.
а). Призначаємо режим різання t = 2 мм.
Визначаємо
кількість
проходів

В залежності від діаметра заготовки і глибини різця визначаємо подачу
S = 0,5 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 143 м/хв.
в). Визначаємо число обертів
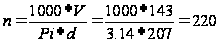 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 230 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = l1+y мм L= 349+3,5=352,5 мм.
Визначаємо основний час:
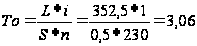 хв.
Визначаємо допоміжний час:
Тд1 = 0.8 хв.
Перехід 6.
а). Призначаємо режим різання t = 2 мм.
Визначаємо
кількість
проходів
В залежності від діаметра заготовки і глибини різця визначаємо подачу
S = 0,4 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 143 м/хв.
в). Визначаємо число обертів
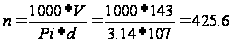 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 480 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = l2+y мм L= 210+3,5=213,5 мм.
Визначаємо основний час:
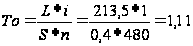 хв.
Визначаємо допоміжний час:
Тд1 = 0.8 хв.
Перехід 7.
а). Призначаємо режим різання t = 2 мм.
Визначаємо
кількість
проходів
В залежності від діаметра заготовки і глибини різця визначаємо подачу
S = 0,25 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 159 м/хв.
в). Визначаємо число обертів
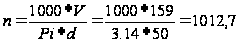 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 960 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = l3+y мм L= 150+3,5=153,5 мм.
Визначаємо основний час:
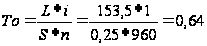 хв.
Визначаємо допоміжний час:
Тд1 = 0.8 хв.
Перехід 8.
При проточці фасок роботу виконують з ручною перемінною подачею і без зміни обертів попереднього переходу.
Основний час на проточку фасок під кутом 45о
То = 0.31 хв.
Допоміжний час Тд = 0.07 хв.
Перехід 9.
При проточці фасок роботу виконують з ручною перемінною подачею і без зміни обертів попереднього переходу.
Основний час на проточку фасок під кутом 45о
То = 0.58 хв.
Допоміжний час Тд = 0.07 хв.
Перехід 10.
Призначення режимів різання.
Глибина різця при відрізанні рівна ширині різця, прийнявши ширину різця рівною 3 мм отримаємо t = 3 мм.
В залежності від матеріалу і діаметра деталі визначаємо подачу
S = 0,2 мм/об.
б). Визначаємо швидкість різання в залежності від подачі і глибини різання.
V = 27 м/хв.
в). Визначаємо число обертів
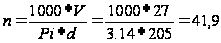 об/хв.
Марка верстату 1А62
Приймаємо максимальне число обертів n = 46 об/хв.
г). Розрахунок основного часу. Визначаємо довжину оброблювальної поверхні з урахуванням величини заходу і виходу різця
L = D/2+y мм L= 205/2+5=107,5 мм.
Визначаємо основний час:
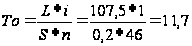 хв.
Визначаємо допоміжний час:
Тд1 = 0.2 хв.
Визначення норм часу
а). Визначаємо повний основний час на всі операції
еtос = 37,6+163,3+25,8+3,06+1,11+0,64+0,31+0,58+11,7=244,4 хв.
б) Визначаємо допоміжний час на всі операції
еtд=3,1+0,8+0,8+0,8+0,8+0,8+0,07+0,07+0,2 = 7,44 хв.
в). Визначаємо оперативний час:
Топ = еtос+ еtд = 244,4+7,44 = 251,84 хв.
г). Визначаємо додатковий час:
Тдод =Топ*К/100, де к=8
Тдод =251.84*8/100 = 20.15 хв.
д). Визначаємо підготовчо заключний час:
Тп. з. = 9 хв.
е). Визначення норми часу при умові, що потрібно обробити партію деталей 103 шт.
Тн= То+Тд+Тдод+Тп. з. /103=244,4+7,44+20,15+9/103=272,08 хв.
РОЗДІЛ 1. РОЗРОБКА ВИРОБНИЧОЇ ПРОГРАМИ
Розробку виробничої програми починають виходячи з того, що виробнича програма визначає кількість продукції певного асортименту, що виготовляє підприємство. Вона складається з врахуванням особливостей продукції, на якій спеціалізується підприємство і обґрунтовується виробничою потужністю виробника.
Виробнича програма – це максимально можливий випуск продукції певного асортименту в кількісному співвідношенні, який може здійснювати виробник за певний період часу при встановленому режиму роботи, повному використанні площ і всіх засобів виробництва при раціональній організації праці і виробництва.
Таблиця 1.
Розрахунок балансу робочого часу на одного робітника.
|
№ п/п |
Назва показників |
% від номі - нального фонду |
Кількість днів |
| 1 | Загальна кількість календарних днів | - | 366 |
|
2 2.1 2.2 |
Кількість неробочих днів, в т. ч. святкових вихідних |
- - - |
112 8 104 |
| 3 |
Кількість календарних робочих днів (номінальний фонд робочого часу) |
100 | 254 |
|
4 4.1 4.2 4.3 4.4 4.5 4.6 4.7 4.8 |
Невиходи на роботу, в т. ч. чергові і додаткові відпустки відпустки по вагітності виконання державних обов’язків через хворобу навчання неявка з дозволу адміністрації прогули простої з різних причин |
22 8 1 1 4 2 2 1 1 |
55 21 3 3 10 6 6 3 3 |
| 5 | Корисний фонд робочого часу | 78 | 199 |
Час роботи обладнання протягом робочої зміни розраховуємо за формулою:
Т = 7,65 + 0,05 ∙ n год.,
Т = 7,65 + 0,05 ∙ 3= 7,8 год.
Використовуючи величину корисного фонду робочого часу визначаємо значення виробничої потужності по кожному виду обладнання і в цілому по підприємстві:
М = Фк ∙ Nоблад
М – потужність певного виду обладнання, верстато – годин;
Фк – фактичний час роботи обладнання протягом розрахункового періоду, год.;
Nоблад – кількість одиниць певного виду обладнання на підприємстві, од.
Фк = 199 ∙ Т год.,
Фк = 199 ∙ 7,8 = 1552,2 год.
Таблиця 2.
Розрахунок виробничої потужності підприємства.
| Вид наявного обладнання | Кількість обладнання на підприємстві, од. (Nоблад) | Виробнича потужність в умовних одиницях, верстато - годин (М) |
| Ливарне | 34 | 52774,8 |
| Металоріжуче | 20 | 31044 |
| Ковальне | 17 | 26387,4 |
| Штамповочне | 23 | 35700,6 |
| Електрозварювальне | 64 | 99340,8 |
| Всього | 158 | 245247,6 |
Висновок: виробнича потужність підприємства становить 245247,6 верстато-годин.
Визначення важливої кількості виготовленої продукції за асортиментом проведено в таблиці 3, використовуючи норми верстато-годин на виготовлення одиниці продукції певного виду в такій послідовності:
визначаємо величину потужності за видами обладнання, яке необхідне для виготовлення мінімальної кількості продукції певного асортименту за формулою:
Мmin = ∑ Ні Nmin,
Ні – норма верстато - годин на одиницю певного виду продукції;
Nmin – мінімальна кількість продукції певного виду.
розраховуємо залишок потужності по всіх видах обладнання:
∆М = М - Мmin
визначаємо потреби потужності по виготовленню всіх видів продукції:
Мj = ∑ Ні
визначаємо на скільки одиниць всіх видів продукції можна випустити більше:

визначаємо найменування величини додаткової кількості продукції. Збільшуємо мінімальну кількість продукції на цю величину і визначаємо необхідну потужність для такої кількості і асортименту продукції:
Mmax = ∑ Hі (Nmax + Nmin)
визначаємо вільний залишок потужності по кожному виду обладнання:
∆M ' = M - Mmax
виявляємо "вузьке місце" даного виробництва за найменшим залишком потужності і формуємо остаточно виробничу програму підприємства.
Таблиця 3.
Розрахунок виробничої програми підприємства.
| Вид обладнання | Вир. потуж-ність, верстато-год, М | Норми витрат, верстато-год на од., Н | Вит-ти потуж-ності на мін. об'єм пр-ції, верстато-год, Мmin | Залишок потуж-ності, верстато-год, ∆М | Вит-ти потужності на одиницю всіх видів пр-ції, верстато-год, Мj | Кіль-кість продук-ції понад план, од, N max | Вит-ти потуж-ності на макс. об'єм пр-ції, верстато-год, Мmax | Вільний залишок потужності, верстато-год, ∆М' | ||||
| A | B | C | D | E | ||||||||
| ливарне | 52774,8 | 133 | 150 | 185 | 144 | 135 | 21936 | 30838,8 | 747 | 41 | 43599 | 9175,8 |
| металоріжуче | 31044 | 40 | 20 | 43 | 35 | 28 | 4730 | 26314 | 166 | 159 | 9544 | 21500 |
| ковальне | 26387,4 | 64 | 78 | 146 | 70 | 96 | 13138 | 13249,4 | 454 | 29 | 26304 | 83,4 |
| штамповочне | 35700,6 | 40 | 56 | 71 | 45 | 67 | 8354 | 27346,6 | 279 | 98 | 16445 | 19255,6 |
| електрозварювальне | 99340,8 | 174 | 229 | 226 | 180 | 215 | 30477 | 68863,8 | 1024 | 67 | 60173 | 39167,8 |
Таблиця 4.
Виробнича програма підприємства.
| Вид продукції | Необ. мін. к-сть продукції, од | Можлива к-сть продукції, од | Макс. к-сть продукції, од |
| A | 14 | 43 | 55 |
| B | 29 | 58 | 188 |
| C | 20 | 49 | 49 |
| D | 46 | 75 | 144 |
| E | 40 | 69 | 107 |
Висновок: під час розробки виробничої програми підприємства ми визначали величину корисного фонду робочого часу (1552,2 год). Oтже, розробивши виробничу програму підприємства ми визначили максимальний випуск продукції.
РОЗДІЛ 2. ОБҐРУНТУВАННЯ ВИРОБНИЧОГО ПРОЦЕСУ
При обґрунтуванні виробничого процесу враховують, що це процес перетворення сировини в готову продукцію. Виробничий процес складається з множини технологічних і нетехнологічних операцій.
Технологічні операції являють собою безпосередні зміни сировини, направлені на виготовлення продукції. Їх сукупність утворює технологічний процес виробництва.
Нетехнологічні операції являють собою необхідні за техніко-організаційними причинами перерви в технологічному процесі. Сюди необхідно віднести час на внутрішнє транспортування сировини і продукції, час внутрішньо-змінних і між змінних перетворень, час технічного контролю.
Розраховуємо складові частини виробничого процесу:
2.1. Технологічний процес виробництва
Технологічний процес – це основна частина виробничого процесу, яка об’єднує методи виготовлення продукції шляхом зміни стану, властивостей, форм і розмірів матеріалів, сировини і напівфабрикатів.
Кожен технологічний процес представлений у вигляді технологічних схем, в якій спосіб виробництва викладається у формі послідовного опису технологічних операцій, які проходять на певному обладнанні. Розробка технологічного процесу починається з аналізу деталей, які входять у виробничу програму для виявлення повторюваності і технологічної подібності. Деталі об’єднують у групи за особливими конструкціями: матеріали, заготовки, габаритні розміри, точністю обробки. Для кожної групи виділяють типові кооперативні технологічні карти.
Розрахунок складових частин продукції А, В, С, D, Е і групування деталей виконуємо виходячи з питомих витрат на одиницю продукції і виробничої програми (Таблиця 5).
Таблиця 5
| Групи складових частин виробів | Питомі витрати, од | Загальні витрати, од | Всього на виробничу програму, од | ||||||||
| A | B | C | D | E | A | B | C | D | E | ||
| деталі кріплення | 235 | 312 | 450 | 410 | 260 | 10105 | 18096 | 22050 | 30750 | 17940 | 98941 |
| симетричні деталі і обертання | 78 | 211 | 132 | 82 | 46 | 3354 | 12238 | 6468 | 6150 | 3174 | 31384 |
| корпусні деталі | 1 | 1 | 1 | 1 | 1 | 43 | 58 | 49 | 75 | 69 | 294 |
| площинні деталі | 19 | 319 | 41 | 19 | 6 | 817 | 18502 | 2009 | 1425 | 414 | 23167 |
| фігурні деталі | 112 | 7 | 49 | 25 | 7 | 4816 | 406 | 2401 | 1875 | 483 | 9981 |
Будуємо загальну технологічну схему виробничого процесу за стадіями.
Постадійна технологічна схема виготовлення виробів А, В, С, D, Е.
Error: Reference source not found
2.2. Вибір типу виробництва
Тип виробництва визначають для кожної складової групи виробів. Тип виробництва характеризується коефіцієнтом закріплення операцій за одним робочим місцем, або одиницею обладнання:

N0 – число різних операцій
Чрм – число робочих місць, на яких використовуються ці операції.
Залежність від типу виробництва, від величини коефіцієнта серійності наведена в нормативній літературі:
для масового типу виробництва К = 1;
для серійного типу виробництва 1 < К < 40;
для одиничного типу виробництва К > 40.
Залежність типу виробництва від річного обсягу випуску (од) і маси деталей (кг)
| Маса деталі, кг. | Тип виробництва | ||
| одиничне | серійне | масове | |
| < 1,0 | < 1000 | 1000 – 100000 | > 100000 |
| 1,0 – 5,0 | < 500 | 500 – 75000 | > 75000 |
| 5,0 – 10,0 | < 300 | 300 – 50000 | > 50000 |
| >10,0 | < 200 | 200 – 25000 | > 25000 |
Використовуючи дані нормативної таблиці встановлюємо тип виробництва кожної групи складових частин виробів.
Таблиця 6.
Типи виробництва кожної групи деталей
| Групи складових частин виробів | Маса деталі, кг. | Загальна кількість, од | Тип виробництва |
| Деталі і кріплення | 0,8 | 98941 | серійне |
| Симетричні деталі | 2,3 | 31384 | серійне |
| Корпусні деталі | 250 | 294 | серійне |
| Площинні деталі | 13 | 23167 | серійне |
| Фігурні деталі | 27 | 9981 | серійне |
Масове виробництво характеризується неперервним випуском одиничної продукції протягом тривалого проміжку часу на окремі робочі місця, постійно виконують одинакові технологічні операції.
Переваги:
збільшення пропускної здатності робочих місць;
можливість використання праці робітників низької кваліфікації;
значне підвищення продуктивності праці в результаті чіткого закріплення за робочими місцями певних виробничих операцій.
Недоліки:
складність переходу на інший вид продукції через специфічність обладнання.
Серійне виробництво ознаки: обробка виробів партіями з певною регулярністю після чого обладнання переналагоджується на інший виріб.
Переваги:
повне використання обладнання;
використання універсального обладнання і спеціалізованих пристосувань;
швидке перенесення виробництва.
Недоліки:
скритість розробки технологічного процесу при узгодженні технологічних операцій на окремих робочих місцях.
Одиничне виробництво ознаки: застосування при широкій номенклатурі виробів і відповідальності чи нерегулярності, повторювальності виробництва.
2.3. Вибір виду сполучення технологічних операцій
Існує 3 види побудов виробничого процесу:
послідовний – це сполучення технологічних операцій при якому на кожному робочому місці виконується відповідна технологічна операція з усіма виробами, що входять в дану партію і тільки після цього вся партія поступає на наступне, по технічному порядку, робоче місце.
Паралельний – це сполучення технологічних операцій, при якому кожен виріб, що входить у склад даної партії передається на наступну операцію поступово, тобто над партією одночасно використовуються різні операції.
Змішувальний (паралельно-послідовний) - це сполучення технологічних операцій, при якому наступна по порядку операція використовується з першим у партії до того, як попередня виконана з усіма виробами партіями, тобто частина операцій використовується в послідовному сполученні, а частина – паралельному для ліквідації простоїв, що виникають через неоднакову тривалість технологічної операції.
Вид сполучення технологічної операції визначається типом виробництва в умовах одиничного і масового виробництва застосовується паралельний вид руху виробів.
Тривалість технологічного циклу при цьому становитиме:
Т = n ∑ t од
n – кількість виробів партії, од;
∑ t од – час виконання всіх операцій з однією деталлю.
В умовах масового виробництва застосовується паралельний вид руху виробів, для чого технологічні операції погоджуються по кратності.
Тривалість технологічного циклу при цьому:
Т = ∑ t год + (n - 1) ∙ t гол
t гол – тривалість головної (найдовшої) операції.
В умовах серійного виробництва застосовується змішаний тип руху виробів.
Тривалість технологічного циклу при цьому становитиме:
Т = ∑ t год + (n - 1) ∙ (∑ t д - ∑ t к)
∑ t д - сума довгих операцій, тобто таких, що триваліші ніж попередня і наступна, сек.
∑ t к – сума коротких операцій, тобто таких, що менш триваліші, ніж суміжні, сек.
Розраховуємо тривалість технологічного процесу по кожній групі складових частин виробів.
Таблиця 7.
Визначення тривалості технологічного циклу виготовлення виробів.
| Групи складових частин виробів | Тривалість технологічних операцій, сек. |
Тривалість технологіч ного процесу, сек |
|||||
| 1 | 2 | 3 | 4 | 5 | год. | дн. (зміни) | |
| Деталі кріплення | 14 | 6 | 18 | 10 | 12 | 768 | 100 |
| Симетричні деталі | 39 | 11 | 26 | 17 | 24 | 522 | 68 |
| Корпусні деталі | 70 | 50 | 190 | 90 | 80 | 17 | 2 |
| Площинні деталі | 86 | 16 | 48 | 23 | 75 | 1075 | 140 |
| Фігурні деталі | 38 | 27 | 90 | 43 | 52 | 299 | 39 |
Висновок: при виробництві деталей використовуємо змішаний вид сполучення, оскільки вони виготовляються в умовах серійного типу виробництва.
2.4. Розрахунок тривалості виробничого циклу
При розрахунку тривалості виробничого циклу вважаємо, що виробничий цикл – це проміжок часу від моменту запуску сировини чи матеріалів у виробництво до повного виготовлення і здачі продукції. Виробничий цикл складається з робочого періоду і періоду перетворення.
Робочий період включає час технологічних операцій, підготовчо-заготівельних робіт, природних процесів, технічного контролю, транспортування матеріалів в процесі обробки.
Період перерв складається з часу між змінних і між операційних перерв.
Тривалість виробничого циклу визначається для одного виробу чи партії виробів за формулою:
Тц = ∑tтех + ∑tп-з + ∑tзб + ∑tпр + ∑tк + ∑tтр + ∑tмз + ∑tмо
∑tтех – сума часу технологічних операцій;
∑tп-з – сума часу підготовчо-заготівельних процесів;
∑tзб – сума часу збірних процесів;
∑tпр – сума часу природних процесів;
∑tк – сума часу технічного контролю;
∑tтр – сума часу на транспортування напівфабрикатів;
∑tмз – сума часу міжзмінних перерв у виробництві;
∑tмо – сума часу міжопераційних перерв у виробництві.
Розрахунок тривалості виробничого циклу проводиться для всієї виробничої програми. Для цього розраховуємо складові тривалості виробничого циклу кожного виду виробу. Тривалість технологічних операцій розподіляємо виходячи з їх загальної кількості на виготовлення певної групи виробів (таблиця 7) і питомих витрат на одиницю виробу (таблиця 5).
Значення інших складових умовно приймемо:
∑tп-з = 0,2 ∙ ∑tтех
∑tзб = 0,3 ∙ ∑tтех
∑tпр = 0,05 ∙ ∑tтех
∑tк = 0,05 ∙ ∑tтех
∑tтр = 0,1 ∙ ∑tтех
∑tмз = 0,6 ∙ ∑tтех
∑tмо = 0,4 ∙ ∑tтех
Таблиця 8
Розрахунок тривалості основного виробничого циклу
| Вид виро-бу | Тривалість основного технологічного процесу, год | ∑tтех | ∑tп-з | ∑tзб | ∑tпр | ∑tк | ∑tтр | ∑tмз | ∑tмо | Тривалість циклу | |||||
| кріплення | симетричні | корпусні | площинні | фігурні | год | дні | |||||||||
| A | 78 | 56 | 2 | 38 | 144 | 318 | 64 | 95 | 16 | 16 | 32 | 191 | 127 | 859 | 110 |
| B | 140 | 204 | 3 | 859 | 12 | 1218 | 244 | 365 | 61 | 61 | 122 | 731 | 487 | 3289 | 422 |
| C | 171 | 108 | 3 | 93 | 72 | 447 | 89 | 134 | 22 | 22 | 45 | 268 | 179 | 1206 | 155 |
| D | 239 | 102 | 4 | 66 | 56 | 467 | 93 | 140 | 23 | 23 | 47 | 280 | 187 | 1260 | 162 |
| E | 139 | 53 | 4 | 19 | 14 | 229 | 46 | 69 | 11 | 11 | 23 | 137 | 92 | 618 | 79 |
| ∑ | 768 | 522 | 17 | 1075 | 299 | 2679 | 536 | 803 | 133 | 133 | 269 | 1607 | 1072 | 7232 | 928 |
Таблиця 9.
Календарний графік виконання виробничої програми.
| № вир-го підрозділу | Асор-т виробів |
Тр-сть циклу |
Календарний графік 199 днів | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||
| №1 | В | 422 |
|
199 | ||||||||
| №2 | B | 422 |
|
199 | ||||||||
| №3 | B |
|
24 | |||||||||
| D | 162 | 162 | ||||||||||
|
|
||||||||||||
| №4 | C |
|
155 | |||||||||
| №5 | A | 110 |
|
110 | ||||||||
| E | 79 |
|
79 | |||||||||

 422
 155


Будуємо календарний графік випуску виробів, об’єднуючи виготовлення деяких в одному виробничому підрозділі таким чином щоб календарні терміни приблизно дорівнювали корисному фонду робочого часу. Для скорочення деяких виробничих циклів можна зменшити витрати часу на організаційно-технічні заходи: технічний контроль, між операційні і між змінні перерви.
Висновок: управління виробничою підсистемою пов’язано з вирішенням основних завдань, які стоять перед виробничими підрозділами підприємства, зокрема: управління самого виробництва, тобто плануванням асортименту продукції, плануванням виробничих процесів, технологією виконання цих процесів, які безпосередньо пов‘язані з виробництвом.
Виробничий процес передбачає наявність технічної підсистеми, яка включає систему підготовки виробництва (конструкторські розробки, складання виробничих планів) та саме виробництво.
Виробництво передбачає процес перетворення предметів праці за допомогою засобів виробництва та працівників у готову продукцію.
Виконання виробничої програми для виробу А становить 110 дні, для виробу В - 422 дні, для С - 155 днів, для D – 162 днів, для Е – 79 дні.
РОЗДІЛ 3. ОРГАНІЗАЦІЯ ДОПОМІЖНОГО ВИРОБНИЦТВА
3.1. Організація ремонтного господарства
Ремонтне господарство підприємства призначене для виконання сукупності робіт з технічного обслуговування обладнання для запобігання передчасного спрацювання машин і механізмів, своєчасному ремонту та модернізації обладнання.
Організація ремонту і обслуговування обладнання спирається на систему планово-попереджувального ремонту, зміст якої заклечається в проведенні міжремонтного обслуговування малих, середніх капітальних ремонтів з певною послідовністю і періодичністю.
В залежності від розмірів і серійності основного виробничого складу та особливостей обладнання ремонтне господарство може функціонувати за централізованою, децентралізованою чи рухомою формою організації.
Централізована форма – зосереджує в одному спеціалізованому підрозділі (ремонтний цех) всі види ремонтів, застосовується для невеликих підприємств з кількістю обладнання до 600 одиниць.
Децентралізована форма – передбачає створення в кожному виробничому підрозділі ремонтного господарства, яке виконує всі види ремонту обладнання тільки певного виробничого підрозділу. Застосовується в умовах специфічного виробництва чи у випадках суттєвих