Разработка процессов системы менеджмента качества применительно к производству фильтроэлементов воздушных для двигателей КАМАЗ
Распространение документов по подразделениям, фиксирование факта ознакомления с новыми редакциями документов, полномочия ответственных за согласование и утверждение документа, контроль актуальности - все эти рутинные процедуры берет на себя система.
В план мероприятий по улучшению СМК также входит и повышение качества продукции. В данном случае предлагается повысить такие технические характеристики фильтроэлементов, как коэффициент пропуска пыли и усилие отрыва крышек.
Известно, что качество фильтра обеспечивается комплектующими, технологией и контролем на всех стадиях изготовления. Как сообщает журнал «Автомобиль и сервис», самый дорогой фильтр несравненно дешевле самого недорогого ремонта. По данным расчета специалистов, нарушение работы воздухозаборника из-за низкокачественного фильтрующего элемента увеличивает расход топлива на 15%. То есть при стоимости дизельного топлива 20 руб. за литр некачественный фильтр обходится в 840 руб. на 1000 км пробега. А качественный фильтр перерасхода топлива не вызывает.
Средний коэффициент пропуска пыли — один из самых важных показателей. Так, если он достигает 1%, количество пыли, попадающей в силовой агрегат, увеличивается многократно. Поэтому производители сражаются за десятые и даже сотые доли процента. Согласно нормативу по РД 37.001.622-95 «Воздухоочистители двигателей внутреннего сгорания. Общие технические требования» гласит: не более 0,6%. Технические условия КАМАЗ выставляют более жесткие требования: не более 0,2%. Концентрация пыли на наших дорогах в несколько раз выше, чем на европейских - содержание твердых частиц в воздухе колеблется от 2 до 10 мг/куб. метр. За год эксплуатации в воздушный фильтр автомобиля мощностью 100 л/с попадает от 30 до 150 грамм пыли. В случае недостаточной фильтрации пыль оказывается в камере сгорания и в масле. Результатом становится ускоренный износ поршневой группы (до 5-8 раз быстрее установленного ресурса), а также потеря мощности и повышенный расход топлива.
Воздушный фильтр должен сохранять свои характеристики при попадании воды, быть устойчивым к воздействию масла, паров топлива, картерных газов, а также высокой (до 90 °С) температуры. Долговечность и надежность воздушного фильтра прежде всего зависит от материала фильтроэлемента. Сегодня применяются несколько видов материалов – целлюлоза, целлюлоза с пропиткой, композиционные материалы (слои целлюлозы и синтетики), чистая синтетика. Чистая дешевая целлюлоза разлагается быстрее остальных. Добавка 25% полиэфира увеличивает стойкость материала в пять раз. А 100%-ная синтетика в 13 раз устойчивей к неблагоприятной среде, чем целлюлоза. Ресурс также зависит и от площади фильтроэлемента. Квадратный метр самых распространенных фильтровальных материалов (целлюлозы и композита) способен поглотить от 200 до 300 грамм пыли.
Очевидно, что достичь оптимального сочетания важнейших характеристик фильтровального элемента – пылеемкости, стойкости, пористости и сопротивляемости потоку, весьма непросто. Поэтому было принято решение использовать при производстве фильтроэлементов другой вид фильтровального материала, обладающего всеми вышеуказанными характеристиками. Самым крупным поставщиком является транснациональная компания «Hollingsworth&Vose», являющаяся поставщиком материалов и запасных частей таких автогигантов как Форд и Дженерал Моторс, «Caterpillar», а также их дочерних предприятий. Именно эта компания одна из немногих сумела создать синтетические фильтровальные элементы, позволяющие достичь ресурса в 100 000 километров, как для воздушных фильтров, так и для масляных.
Усилие отрыва крышек не менее 3920 Н является необходимым требованием ТУ 67.122.567-90. Этот показатель напрямую зависит от процесса терможелатинизации фильтроэлементов, и в частности поддержания температуры в течение определенного времени. Отсутствие соответствующих приборов контроля температуры приводит к тому, что фильтроэлементы не всегда проходят испытания на усилие отрыва крышек, поэтому было принято решение автоматизировать процесс терможелатинизации фильтроэлементов.
Основная задача обучения, подготовки и переподготовки работников заключается в удовлетворении потребностей предприятия в квалифицированных работниках и создании основы для дальнейшего стратегического развития предприятия.
На предприятии должны быть специалисты, прошедшие подготовку: по вопросам обеспечения качества на базе стандартов ИСО серии 9000 (менеджер по качеству, кандидат в эксперты по сертификации систем качества, ведущий аудитор систем качества или др. - как минимум один человек), аудиторы по внутренним проверкам, также прошедшие специализированное обучение. Кроме того, обучение по вопросам обеспечения качества должен пройти в той или иной степени весь персонал предприятия - обычно это обучение проводится консультантами или силами своих специалистов, прошедших обучение в сторонних организациях и имеющих соответствующий документ. Для эффективного ведения работ по разработке СМК 20-30 % персонала предприятия (от общей численности) должны пройти обучение по вопросам менеджмента качества на основе стандартов ИСО серии 9000, остальной персонал должен быть обязательно проинформирован о том, что на предприятии ведется разработка СМК (с чем это связано, какие изменения происходят в связи с этим и т.д.). Обучение может проводиться как в сторонних организациях, так и непосредственно на предприятии, что менее затратно и более эффективно.
Основная форма занятий, проводимых с высшими руководителями, не лекции, а беседы и обсуждения проблем. Обучение проводится в течение 8-12 часов по специальной программе, охватывающей тематику разработки и внедрения, эффективного использования и поэтапного совершенствования СМК. Учебные планы и программы разрабатываются специалистами предприятия совместно с инженером по подготовке кадров и утверждаются Генеральным директором. Программы теоретического и производственного обучения разрабатываются на основе квалификационных характеристик, с учетом специфики производства или исходя из конкретной целевой задачи обучения.
Затем начинается обучение руководителей среднего звена, непосредственно связанных с разработкой и внедрением СМК. Причем оно ведется с учетом отношения к СМК высшего руководства предприятия. В зависимости от программы обучения на это отводится время от двух до пяти недель.
Одна из эффективных форм повышения квалификации работников - представительные конференции, на которых обсуждается широкий круг вопросов, связанных с решением проблемы качества.
Обучение персонала в значительной мере связано с пониманием того, какие выгоды получает в результате организация и какие издержки она несет при обучении разных категорий работников.
Выгоды, получаемые организацией в результате обучения персонала, выражаются в следующем:
Обучение специалистов позволяет организации более успешно решать проблемы, связанные с новыми направлениями деятельности, и поддерживать необходимый уровень конкурентоспособности (повышение качества и производительности (эффективности) труда персонала, сокращение издержек и снижение себестоимости, снижение травматизма и т.п.);
повышение приверженности персонала своей организации, снижение текучести кадров;
повышение способности персонала адаптироваться к изменяющимся социально-экономическим условиям и требованиям рынка. Таким образом, организация повышает ценность находящихся в ее распоряжении человеческих ресурсов;
обучение специалистов позволяет поддерживать и распространять среди сотрудников основные ценности и приоритеты организационной культуры, пропагандировать новые подходы и нормы поведения, призванные поддерживать организационную стратегию.
Для работника польза от обучения состоит в следующем:
более высокая удовлетворенность своей работой;
рост самоуважения;
рост квалификации, компетентности;
расширение карьерных перспектив как внутри, так и вне организации.
Обучение персонала связано не только с выгодами. Оно влечет за собой и определенные издержки. Среди издержек, связанных с обучением работников, можно выделить прямые и косвенные издержки. К прямым издержкам могут быть отнесены расходы на оплату преподавателей и вспомогательного персонала, на учебные материалы, аренду помещений. К косвенным издержкам относятся расходы, связанные с необходимостью освобождения сотрудников от работы на период их участия в учебной программе (как правило, с сохранением зарплаты). Кроме того, обучение или повышение квалификации одних работников часто оборачивается дополнительной нагрузкой на других. Этим работникам на какое-то время приходится выполнять не только свою работу, но и работу отсутствующих коллег.
Взаимозаменяемость работников необходима, так как часто приходится сталкиваться с такими ситуациями, когда в случае отсутствия работника по какой-либо причине (командировке, болезни и т.д.) или после увольнения требуется довольно большой период времени, чтобы найти ему замену, в то время как производство не может останавливаться и ждать. Поэтому необходимо составить матрицы распределения ответственности всех процессов на ОАО «ХХХ» и выявить те сферы, где взаимозаменяемость не обеспечивается и составить планы обучения и переподготовки персонала.
Организации следует разработать результативные и эффективные процессы определения потенциальных источников для закупаемых материалов с целью развития имеющихся поставщиков или партнеров и оценки их способностей поставлять требуемую продукцию, чтобы обеспечивать результативность эффективность процессов закупок в целом.
Для повышения результативности этого процесса были разработаны дополнительные критерии оценки поставщиков.
Таблица 8-Критерии оценки поставщиков
|
Наименование критериев оценки |
Показатели состояния критериев |
Оценка В баллах |
Подразделение, осуществляющее оценку |
| 1 | 2 | 3 | 4 |
|
1.Состояние обеспечения СМК продукции у поставщика (при необходимости) |
СМК соответствует отечественным стандартам, что подтверждено соответствующим сертификатом сертификационных органов СМК разработана, документирована, внедрена и подготовлена к сертификации СМК имеется, но не охватывает весь комплекс документов, предусмотренных МС ИСО 9000 СМК не документирована |
4 2-3 1 0 |
СлК СлК СлК СлК |
| 2.Цена на продукцию поставщика |
2.1 Приемлемая 2.2 Неприемлемая, но других альтернатив нет 2.3 Неприемлемая 2.4 Предоставление скидок |
4 1-2 0 4 |
ОМ ОМ ОМ ОМ |
| 3.Форма поставки |
3.1 Соответствует договору 3.2 Частично соответствует договору |
4 1 |
ОТК ОТК |
| 4.Реакция поставщика на претензии к качеству его продукции |
4.1 Претензий к качеству продукции поставщика нет 4.2 Меры принимаются по 100% претензий |
4 3 |
ОСС ОСС |
| 5. Соблюдение сроков поставок |
5.1 Сроки поставки соблюдаются полностью 5.2 Имеются единичные случаи срыва сроков поставок 5.3 Сроки поставок не соблюдаются ежемесячно |
4 2-3 0 |
ОСС |
| 6. Первая бесплатная поставка |
6.1 Предоставляется 6.2 Не предоставляется |
4 0 |
ОТК ОТК |
| 7. Документация |
7.1 Наличие полного комплекта документов 7.2 Наличие только самых необходимых документов |
4 3 |
ОСС ОСС ОСС |
| 8. Ассортимент товара |
8.1 Широкий ассортимент 8.2 Производство единичного вида продукции |
4 2-3 |
ОСС ОСС |
| 9. Эмоциональные требования и профессионализм |
9.1 Вежливость, легкость в общении 9.2 Доверие 9.3 Знание профессиональных тонкостей |
4 4 4 |
ОСС ОСС ОСС |
| 10. Участие в конкурсах, победитель выставок и т.п. |
10.1. Победитель конкурсов 10.2. Участник конкурсов |
4 2 |
ОСС ОСС |
Таблица 9-Категории потенциального поставщика
При проведении «первичной оценки поставщика»
|
Сумма баллов |
Категория потенциального поставщика | ||
| А | Б | В | |
| 24-32 | + | ||
| 16-24 | + | ||
| Менее 16 | + | ||
При проведении «текущей оценки »
|
Сумма баллов |
Категория действующего поставщика | ||
| А | Б | В | |
| 32-40 | + | ||
| 24-32 | + | ||
| Менее 24 | + | ||
5 СТАНДАРТИЗАЦИЯ В ПРОИЗВОДСТВЕ ФИЛЬТРОЭЛЕМЕНТОВ
5.1 Основные принципы и цели стандартизации согласно закону «О техническом регулировании»
Согласно закону «О техническом регулировании» стандартизация — деятельность по установлению правил и характеристик в целях их добровольного многократного использования, направленная на достижение упорядоченности в сферах производства и обращения продукции и повышение конкурентоспособности продукции, работ или услуг.
Стандартизация осуществляется с целью повышения уровня безопасности жизни и здоровья граждан в целом. Стандартизация осуществляется с принципами:
добровольного применения стандартов;
недопустимости создания препятствий производству и обращению продукции;
обеспечения условий для единообразного применения стандартов;
недопустимости установления стандартов противоречащих техническим регламентам;
применения международного стандарта как основы для разработки национального.
5.2 Классификация стандартов, нормативных документов, применяемых при производстве продукции
Согласно закону «О техническом регулировании» к документам в области стандартизации относятся следующие документы: национальные стандарты, стандарты организации, общероссийские классификаторы технико-экономической и социальной информации. При производстве фильтроэлементов используются различные виды стандартов. Их можно классифицировать по уровню стандартизации: национальный, межгосударственный, стандарт организации.
Национальный стандарт-это стандарт, принятый национальным органом по стандартизации.
Межгосударственный стандарт-это стандарт, принятый Межгосударственным Советом по стандартизации, метрологии и сертификации.
Стандарт организации - стандарт, утвержденный организацией.
Также стандарты подразделяются на следующие виды: основополагающие, стандарты на продукцию, на процессы и на методы контроля (испытаний, измерений, анализа). На продукцию разрабатывают: стандарты общих технических условий и стандарты технических условий. Особым видом документации являются технические условия. Технические условия –это нормативно-техническая документация. И в них непосредственно и изложены все требования, предъявляемые к фильтроэлементам. Технические характеристики фильтроэлементов определяются по РД 37.001.622-95-это средний коэффициент пропуска пыли, продолжительность работы до сопротивления 6,85 кПа и сопротивление воздушному потоку.
5.3 Классификация и кодирование фильтроэлементов
Важным средством установления связей между объектами является классификация. Использования классификаторов в современных информационных системах предполагает предварительное кодирование информации. Для кодирования фильтроэлементов используется иерархический метод, т.е. последовательное разделение множества объектов на подчиненные группировки. Также используется последовательный метод кодирования-образование кода классификационной группировки с использованием кодов последовательно расположенных подчиненных группировок, полученных при иерархической классификации. Примером такого кодирования является код продукции ОКП 456623. Код ОКП содержит шесть значащих цифр и одну контрольную цифру (контрольное число). Первые два знака идентифицируют класс продукции; третий — подкласс; четвертый — группу; пятый — подгруппу; шестой — вид продукции. Второй и третий знаки кода ОКП, как правило, разделяются пробелом. Таким образом, первые два знака 45-продукция автомобильной промышленности;
6-двигатели автомобильные, мотоциклетные, их узлы и детали;
6-узлы и детали автомобилей дизельных двигателей;
2-запасные части автомобилей дизельных двигателей; 3-фильтроэлементы тонкой очистки.
5.4 Отдел стандартизации на предприятии
На предприятии необходимо обеспечивать единство применяемых стандартов, повышать качество продукции методами стандартизации, осуществлять контроль за технической документации, поэтому необходимо создать самостоятельное структурное подразделение-отдел стандартизации. Для него необходимо разработать положение. В положении необходимо отразить структуру отдела, задачи, функции, служебные связи, права и ответственность. Положение об отделе стандартизации представлено в приложении Ж.
5.5 Государственный контроль и надзор за соблюдением обязательных требований стандартов на предприятии
В РФ функционирует система органов и служб стандартизации, проводящих работы по стандартизации на всех уровнях управления. Система построена по территориально-отраслевому принципу. Органом государственного управления, осуществляющим руководство стандартизацией в стране является федеральное агентство по техническому регулированию. Руководство работами по стандартизации агентство осуществляет непосредственно через свои научно-исследовательские институты, территориальные органы, а также через отраслевые и базовые органы по стандартизации. Территориальные органы охватывают всю территорию страны и реализуют функции и права федерального агентства на закрепленной за ними территории. Территориальные органы включают в себя центры метрологии и стандартизации, областные лаборатории государственного надзора за соблюдением стандартов и измерительной техникой. Территориальным органам предоставлено право контроля за внедрением и соблюдением стандартов и состоянием измерительной техники на предприятиях, расположенных на закрепленной территории независимо от их ведомственной подчиненности. Службы стандартизации на предприятиях организуют информацию заинтересованных подразделений о действующих стандартах и технических условиях, их изменениях, осуществляют регистрацию стандартов организации, обеспечивают подразделения необходимой нормативно-технической документацией по стандартизации.
5.6 Маркировка продукции предприятия знаком соответствия национальным стандартам
Если фильтроэлементы соответствуют требованиям национальных стандартов, то они подлежат маркировке продукции предприятия знаком соответствия национальным стандартам. Для маркировки фильтроэлементов необходимо получить лицензию на право маркирования продукции знаком соответствия национальным стандартам. Для этого необходимо подать следующие документы:
— заверенная в установленном порядке копия сертификата соответствия, выданного по результатам обязательной сертификации;
—заверенная в установленном порядке копия сертификата системы качества или производства, или заключения по результатам анализа производства,
— заверенные копии протоколов испытании продукции, проведенных изготовителем (испытательными лабораториями или специальными комиссиями);
—документ, подтверждающий оплату рассмотрения заявления.
6 КОНТРОЛЬ И ИСПЫТАНИЕ ПРОДУКЦИИ
Особое место в управлении качеством воздушных фильтроэлементов занимает контроль их качества.
Именно в процессе контроля осуществляется сопоставление фактически достигнутых результатов функционирования системы с запланированными. Контроль – это процесс определения и оценки информации об отклонениях действительных значений от заданных или их совпадении и результатах анализа.
Контроль качества фильтроэлементов должен подтверждать выполнение заданных требований к продукции, включая в себя:
1) Входной контроль. Материалы не должны использоваться в процессе без контроля; так, например, при производстве фильтроэлементов осуществляют входной контроль фильтрополотна на просвет на агрегате ФПТ-200,контроль вязкости пластизоля по ГОСТ 25276-82 «Методы определения вязкости ротационным вискозиметром при определении скорости сдвига»;
2) Промежуточный контроль (организация должна иметь специальные документы, фиксирующие процедуру контроля и испытаний внутри процесса, и осуществлять этот контроль систематически);
3) Окончательный контроль (предназначен для выявления соответствия между фактическим конечным продуктом и тем, который предусмотрен планом по качеству; включает в себя результаты всех предыдущих проверок и отражает соответствие продукта необходимым требованиям);
4)Регистрация результатов контроля и испытаний (документы о результатах контроля и испытаний предоставляются заинтересованным организациям и лицам).
По стадиям технологического процесса контроль подразделяют на операционный (в процессе изготовления) и приемочный (готовой продукции). К операционному контролю относятся:
- контроль размеров крышек фильтроэлементов;
контроль размеров внутренних и внешних цилиндров;
качество приклейки резиновой прокладки;
глубина заливки пластизолем
К приемочному контролю относятся:
контроль усилия отрыва крышек фильтроэлемента;
контроль герметичности фильтроэлементов.
При контроле качества продукции используются физические и визуальные методы, которые можно разделить на две группы: разрушающие и неразрушающие. К разрушающему контролю относятся:
контроль усилия отрыва крышек фильтроэлемента;
качество приклейки резиновой прокладки и контроль герметичности.
К неразрушающему:
контроль размеров крышек фильтроэлементов;
контроль размеров внутренних и внешних цилиндров;
глубина заливки пластизолем.
Особым видом контроля являются испытания готовой продукции. Испытание – это определение или исследование одной или нескольких характеристик изделия под воздействием совокупности физических, химических, природных или эксплуатационных факторов и условий. Испытания проводятся по соответствующим программам.
Контрольные испытания - испытания, проводимые для контроля качества объекта. Среди контрольных обычно различают приемо-сдаточные и типовые испытания. Контрольные испытания готовой продукции, проводимые при приемочном контроле, называются приемо-сдаточными. К типовым испытаниям относятся контрольные испытания продукции, проводимые с целью оценки эффективности и целесообразности вносимых изменений в конструкцию, рецептуру или технологический процесс.
При производстве фильтроэлементов проводят типовые испытания, когда, например, используют новый вид фильтрополотна, а также проводят приемо-сдаточные испытания готовой продукции на герметичность и усилие отрыва крышек.
Испытания на герметичность проводят методом опрессовки в жидкости с использованием методики по ТУ 67.122.567-90
Для испытания используют стенд (рис. 9), чистый изопропанол. Степень чистоты жидкости должна соответствовать требованиям, предъявляемым к испытаниям.
Перед испытанием проверяют соответствие размеров фильтроэлемента чертежам изготовителя.
Устанавливают чистый фильтроэлемент на стенде так, чтобы ось фильтроэлемента была параллельна поверхности жидкости.
Погружают фильтроэлемент в жидкость так, чтобы слой жидкости над ним (12 ± 3) мм при комнатной температуре (от 15 °С до 40 °С) и выдерживают в ней в течение 5 мин.
Подводят воздух внутрь фильтроэлемента под давлением 160 мм. вод. столба. Медленно поворачивают фильтроэлемент на 360° вокруг оси, подавая воздух внутрь под давлением, указанным выше.
Критерием приемки является отсутствие выделения потока пузырьков воздуха при этом давлении.
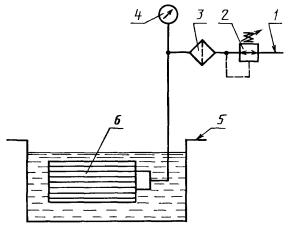
Рисунок 10-Стенд для испытаний на герметичность
1 - подвод воздуха; 2 - редукционный пневмокран; 3 - воздушный фильтр; 4 - манометр; 5 - ванна для жидкости; 6 - испытуемый фильтроэлемент
Испытания на усилие отрыва крышек проводят на универсальной разрывной машине УММ-5 согласно ТУ 67.122.567-90. Усилие отрыва должно составить не менее 3920 Н.
К лабораторным (стендовым) относятся испытания, проводимые в лабораторных условиях на испытательном стенде, т.е. на техническом устройстве, предназначенном для установки объекта испытаний в заданных положениях, создания воздействий, съема информации и осуществления управления процессом испытаний и (или) объектом испытаний.
Стендовые испытания фильтроэлементов проводятся по ГОСТ 8002-74
« Методы стендовых безмоторных испытаний воздухоочистителей». Испытания проводятся по следующим показателям:
коэффициэнт пропуска первой ступени очистки;
сопротивление фильтра;
продолжительность работы до сопротивления 6,85 кПа.
Следует обратить внимание, что при производстве фильтроэлементов встречается специальный процесс. Согласно п. 3.4.1 ИСО 9000:2000: "Процесс, в котором подтверждение соответствия конечной продукции затруднено или экономически нецелесообразно, часто относят к "специальному процессу". Другими словами, невозможно осуществить непосредственный последовательный контроль. В данном случае этим процессом является сварка.
Результативность "обычного" процесса оценивается соответствием результата заданным требованиям, а результативность "специального" процесса - соответствием действий, выполненных в рамках процесса, установленной технологии. Говоря иными словами, "обычный" процесс можно назвать результативным, когда его выход соответствует заданным требованиям, а "специальный" - когда технология получения выхода соответствует установленной. Поэтому выстраивая "обычный" процесс, нужно предусмотреть в нем операции мониторинга соответствия требованиям результатов на промежуточных и конечной стадиях производства, основанные на измерениях этих результатов. А при построении "специального" процесса приоритеты будут другими: нужно включить в него операции мониторинга соответствия технологии производства, основанные на записях о соблюдении технологии.
Необходимо подчеркнуть, что контроль качества, осуществляемый соответствующими подразделениями предприятий, является первичным (предшествующим во времени) по отношению к контролю со стороны других субъектов управления качеством. Это обстоятельство свидетельствует о необходимости первоочередного совершенствования деятельности служб технического контроля на предприятиях. На рис. 11 показан состав структурных подразделений отдела технического контроля (ОТК) предприятия ОАО «ХХХ».
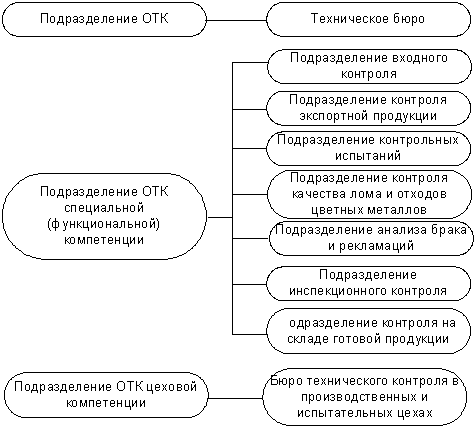
Рисунок 11- Состав структурных подразделений отдела технического контроля (ОТК) предприятия ОАО «ХХХ»
Именно контроль как одно из эффективных средств достижения намеченных целей и важнейшая функция управления способствует правильному использованию объективно существующих, а также созданных человеком предпосылок и условий выпуска продукции высокого качества. От степени совершенства контроля качества, его технического оснащения и организации во многом зависит эффективность производства в целом.
7 РАЗРАБОТКА ПРОЦЕССОВ СИСТЕМЫ МЕНЕДЖМЕНТА КАЧЕСТВА
7.1 Описание структуры системы менеджмента качества на ОАО «ХХХ»
В настоящее время на ОАО «ХХХ» разработана, внедрена и функционирует система менеджмента качества в соответствии с требованиями ГОСТ Р ИСО 9001-2001 «Системы менеджмента качества. Требования» и ГОСТ РВ 15.002-2003 «Система разработки и постановки продукции на производство. Военная техника. Системы менеджмента качества. Общие требования».
ОАО “ХХХ”, за годы своего становления и развития, прошло путь от организации традиционных методов контроля до разработки и внедрения системы качества, отвечающей требованиям ГОСТ Р ИСО 9001 и ГОСТ РВ 15.002.
В 2003г. ОАО “ХХХ” приступило к созданию СМК в соответствии с требованиями ГОСТ Р ИСО 9001-2001.
Решение о переходе к СМК было принято на заседании координационного совета при генеральном директоре, проведенном 15.01.2003г.
В 2004 г. органом по сертификации систем качества ООО «ТЦСМ ПУ» предприятию выдан сертификат соответствия системы менеджмента качества требованиям ГОСТ Р ИСО 9001-2001 (ИСО 9001-2000) № РОСС RU.ИС50.К00034 от 28.07.2004г. применительно к продукции: средства промышленной защиты органов дыхания, противогазы и респираторы, комплектующие к СИЗОД; аппараты теплообменные; агрегаты, узлы и детали, применяемые в автомобильной промышленности, сельскохозяйственной и судовой технике; металлопродукция прочая и некондиционная (бочки, барабаны); трубы из полиэтилена; изделия хозяйственного назначения из пластмасс; опрыскиватель ОП-101; оборудование для опреснения воды; рукава высокого давления; сифоны для моек и ванн; бачок смывной средне располагаемый; вентиляторы общего назначения; лестница-стремянка.
В 2004г. ОАО «ХХХ» приступило к корректировке документации СМК в соответствии с требованиями ГОСТ РВ 15.002-2003 и в 2005 г. подало заявку на проведение сертификации СМК в орган по сертификации систем качества «СОЮЗСЕРТ».
В настоящее время основополагающими документами действующей системы менеджмента качества является Политика в области качества ОАО «ХХХ» (приложение А), Цели в области качества на 2009г.(приложение Б), Руководство по качеству РМК 05808014-2005
На предприятии действует 52 стандарта предприятия, которые согласованы с представителем заказчика.
Эффективность функционирования системы менеджмента качества на предприятии подтверждена отсутствием рекламаций и претензий на продукцию.
В 2007 г. при проведении инспекционного контроля системы менеджмента качества, сертифицированной в Системе сертификации ГОСТ Р, было подтверждено соответствие СМК ОАО «ХХХ» требованиям ГОСТ Р ИСО 9001-2001 (ИСО 9001-2000).
В 2007 г. согласно дополнительному соглашению в рамках инспекционного контроля системы менеджмента качества, сертифицированной в Системе сертификации «Оборонсертифика», было подтверждено соответствие СМК ОАО «ХХХ» требованиям ГОСТ Р ИСО 9001-2001. Получен сертификат соответствия системы менеджмента качества, регистрационный номер 6300.310612/RU от 28 мая 2007 г.
СМК рассматривается как основа всей системы внутрипроизводственного управления, функционирование которой направлено на постоянное улучшение качества выпускаемой продукции, процессов и всей многообразной деятельности предприятия с целью повышения удовлетворенности потребителей путем выполнения их требований.
СМК базируется на следующих принципах:
ориентация на потребителя: предприятие зависит от своих потребителей и поэтому должно понимать их текущие и будущие потребности, выполнять их требования и стремиться превзойти их ожидания;
лидерство руководителя: руководители обеспечивают единство целей и направления деятельности организации, создают и поддерживают внутреннюю среду, в которой работники могут быть полностью вовлечены в решение задач организации;
вовлечение работников: работники всех уровней составляют основу организации, и их полное вовлечение дает возможность организации с выгодой использовать их способности;
процессный подход: желаемый результат достигается эффективнее, когда деятельностью и соответствующими ресурсами управляют как процессом;
системный подход: выявление, понимание и менеджмент взаимосвязанных процессов как системы содействует результативности и эффективности организации при достижении целей;
постоянное улучшение: постоянное улучшение деятельности организации в целом следует рассматривать как ее неизменную цель;
принятие решений, основанное на фактах: эффективные решения основываются на анализе данных и информации;
взаимовыгодные отношения с поставщиками: организация и ее поставщики взаимозависимы, и отношения взаимной выгоды повышают способность обеих сторон создавать ценности.
СМК представляет собой регламентированную нормативными документами совокупность взаимосвязанных процессов, основными из которых являются:
разработка и управление документацией по СМК;
ответственность руководства;
менеджмент ресурсов;
процессы жизненного цикла продукции;
процессы измерения, анализа и улучшения.
СМК обеспечивает комплексность реализации мероприятий по качеству, перспективных планов развития предприятия и других технических, организационных и социальных мероприятий.
Управление качеством продукции является частью менеджмента качества и осуществляется ОТК и Службой качества предприятия при содействии остальных структурных подразделений.
Структура СМК включает в себя все подразделения и службы предприятия, участвующие в процессах жизненного цикла продукции, и характеризуется распределением между ними задач и функций управления качеством продукции.
Распределение задач и функций управления качеством продукции между подразделениями регламентируются Положениями об отделах и службах, а также СТО.
Структура СМК предусматривает многоуровневую организацию управления: предприятием, цехом, участком, бригадой
Общее руководство в СМК осуществляется:
– генеральным директором;
– техническим директором ;
заместителями директоров.
На генерального директора возлагаются следующие обязанности:
– определение Политики и целей в области качества, обеспечение их понимания на всех уровнях руководства ОАО «ХХХ»;
– организация работы эффективного руководства подразделений предприятия, направление их деятельности в целях наиболее полного удовлетворения потребностей заказчиков в продукции высокого качества;
– распределение ответственности и полномочий руководства высшего звена и подразделений предприятия;
– распределение финансовых, материальных и других ресурсов, обеспечивающих достижение целей в области качества;
– оценка функционирования системы качества;
Генеральный директор несет ответственность за реализацию выработанной Политики и достижение целей предприятия в области качества.
Технический директор является представителем руководства ОАО «ХХХ». На технического директора возлагаются следующие обязанности:
– организация выработки политики в области качества, разработки и внедрения СМК;
– общее руководство проведением внутренних аудитов системы менеджмента качества;
– информирование высшего руководства по работе СМК;
– подготовка мероприятий по улучшению работы СМК;
– обеспечение определения и проведения единой технической политики, перспектив развития предприятия и путей реализации программы по всем направлениям совершенствования, реконструкции и технического перевооружения производства, направленных на изготовление продукции требуемого уровня качества.
На заместителя технического директора по качеству (заместителя представителя руководства) возлагаются следующие обязанности:
– координация и контроль деятельности и взаимодействия подразделений и должностных лиц по всем процессам СМК;
– организация и направление работы Служба качества.
Заместитель технического директора по качеству несет ответственность за организацию проведения внутренних проверок по всем процессам СМК и доведения их результатов до высшего руководства.
Координация работ, связанных с функционированием и развитием СМК, осуществляется Служба качества. Структуру и штатную численность службы качества утверждает Генеральный директор предприятия по представлению заместителя технического директора по качеству – начальника ОТК и по согласованию с отделом кадров. Служба качества имеет структуру, согласно приведенной дальше схеме.

Рисунок 12-Структура службы качества
Представитель заказчика вносит предложения и замечания по качеству продукции и технологических процессов. Предложения и замечания представителя заказчика учитываются при разработке организационно-технических мероприятий по улучшению качества продукции.
Основными задачами представителя заказчика при контроле за разработкой нормативной документации по формированию и функционированию СМК на предприятии являются:
– анализ существующих на предприятии СТО, инструкций и другой нормативной документации по СМК;
– подготовка предложений к проектам планов предприятия по разработке новых и пересмотру действующих документов и согласование данных планов;
– определение перечня нормативной документации, подлежащей согласованию с представителем заказчика;
рассмотрение и согласование нормативной документации по СМК в соответствии с установленным перечнем.
7.2 Дерево процессов системы менеджмента качества предприятия
Дерево процессов представлено в приложении В. Для того, чтобы легче представить структуру СМК ОАО «ХХХ» было разработано дерево процессов СМК. Ниже приведено его краткое поэтапное описание.
А0-производство конкурентоспособных фильтроэлементов с целью получения максимальной прибыли. Деятельность любой организации, как известно, направлена на получение прибыли. Действующая СМК на предприятии призвана удовлетворить наиболее полно потребности потребителей с целью получения прибыли.
А4-система менеджмента качества. Процветание предприятия, его успешная деятельность и руководство обеспечивает система менеджмента качества, которая должна актуализироваться, проверяться и поддерживаться в рабочем состоянии.
А5-ответственность руководителя. Именно руководство ответственно за внедрение, функционирование и поддержание в рабочем состоянии системы менеджмента качества.
А6-менеджмент ресурсов. Руководству предприятия необходимо правильно оценивать и использовать имеющиеся на предприятии виды ресурсов.
А7-процессы жизненного цикла продукции. Для того, чтобы выпускать конкурентоспособную продукцию, максимально удовлетворяющую потребителей необходимо управлять ее качеством на каждом этапе ее жизненного цикла.
А8-измерение, анализ и улучшение. Для выпуска продукции высокого качества необходимо проверять характеристики продукции посредством измерений, анализировать полученные результаты и в соответствии с ними улучшать ее.
7.3 Разработка стандарта организации «Корректирующие и предупреждающие действия»
Общие требования к содержанию СТО по каждому процессу должны соответствовать требованиям СМК, регламентированным ГОСТ Р ИСО 9001.
По всем процессам должен применяться цикл: планирование- осуществление- проверка- действие по постоянному улучшению показателей процесса. Схема цикла представлена на рисунке 13


Рисунок 13 – Схема процесса
При разработке и внедрении стандартов по СМК на предприятии учитываются:
новейшие достижения науки и техники;
передовой опыт предприятий страны по управлению качеством и повышению эффективности производства;
автоматизация и механизация процессов и контрольных операций;
использование вычислительной техники;
изучение и перенятие зарубежного опыта улучшения качества продукции.
Каждый стандарт должен содержать:
- требования (указания) к работам на каждом этапе,
- ожидаемые результаты и корректирующие воздействия при отклонениях;
- методику и средства для выполнения каждого элемента работ,
- формы документов, необходимые для сбора и анализа;
- сроки выполнения работ, перечень этапов и их последовательность;
- ответственных за выполнение работ их права и обязанности;
- гарантии выполнения требований, методы и критерии проверки выполнения, действия при невыполнении требований;
связь данного документа с другими СТО и государственными стандартами.
Процесс “Корректирующие и предупреждающие действия” является основой управления качеством продукции на предприятии. Он является заключительным этапом принятой на предприятии общесистемной методологии непрерывного улучшения качества труда, процессов и продукции.
Согласно ГОСТ Р ИСО 9001-2001 организация должна предпринимать корректирующие действия с целью устранения причин несоответствий для предупреждения повторного их возникновения и должна определить действия с целью устранения причин потенциальных несоответствий для предупреждения их появления. Процедура разработки корректирующих и предупреждающих действий имеет уже устоявшийся и циклический характер, поэтому необходимо документировать процесс «Корректирующие и предупреждающие действия» и оформить его в виде стандарта организации. Кроме того, в эту процедуру включены различные подразделения предприятия.
Корректирующие и предупреждающие действия должны проводиться по результатам анализа информации, накопленной при мониторинге процессов и сопоставлении результатов анализа с установленными требованиями и задачами в области качества.
Основой для разработки и реализации корректирующих действий являются:
данные контроля и испытаний продукции;
выявленные несоответствия продукции, процессов, процедур СМК;
результаты внутренних аудитов СМК;
рекламации и претензии потребителей;
данные об отказах изделий;
неудовлетворительное состояние оборудования или оснастки;
неудовлетворительное состояние контрольно-измерительного и испытательного оборудования;
недостаточный уровень оснащенности рабочих мест;
недостаточный уровень квалификации персонала;
отсутствие ТД на рабочих местах или ее неудовлетворительное состояние.
Разработка корректирующих действий предпринимается с целью устранения причин несоответствий продукции, процессов, процедур СМК, при получении рекламаций и претензий от потребителей, по результатам контроля, по результатам контроля соблюдения технологических процессов, контроля со стороны представителя заказчика.
Процесс “Корректирующие и предупреждающие действия” состоит из следующих основных этапов:
анализ несоответствий (включая жалобы потребителей) или установление потенциальных несоответствий;
установление причин несоответствий;
оценка необходимости действия для избежания повторения несоответствий или в целях предупреждения появление несоответствий;
определение и осуществление необходимых действий;
запись результатов предпринятых действий;
анализ предпринятых действий.
СТО «Корректирующие и предупреждающие действия» содержит: - область применения;
-нормативные ссылки;
-термины и определения;
-обозначения и сокращения;
-основные нормативные положения;
-общие положения;
-требования к проведению корректирующих и предупреждающих действий;
-требования к регистрации данных;
требования к контролю выполнения корректирующих и предупреждающих действий;
-входные данные для анализа;
-выходные данные для анализа;
-паспорт процесса;
-требования к рассылке и внесению