Разработка управленческих решений
Следует отметить, что матрица (табл. 14) симметрична относительно диагонали таким образом, что для ее заполнения достаточно рассчитать клетки над диагональю, а затем переписать заполненные строчки в соответствующий столбец.
Таблица 14
Матрица грузооборота
|
А |
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
В |
|
|
А |
0 | 0+10 | 0+33 | 76+18 | 20 | 0+48 | 0+25.5 | 17+4.5 | 0+48 | — |
| 1 | 0+10 | 0 | 60 | 73 | 36 | 58 | 41 | 16 | 59 | 16+10 |
| 2 | 0+33 | 60 | 0 | 16 | 116 | 16 | 16 | 36 | 17 | 36+33 |
| 3 | 76+18 | 73 | 16 | 0 | 17 | 19 | 81 | 41 | 0 | 20+18 |
| 4 | 20 | 36 | 116 | 17 | 0 | 55 | 17 | 56 | 21 | 41 |
| 5 | 0+48 | 58 | 16 | 19 | 55 | 0 | 59 | 36 | 40 | 0+48 |
| 6 | 0+25.5 | 41 | 16 | 81 | 17 | 59 | 0 | 60 | 54 | 0+25.5 |
| 7 | 17+4.5 | 16 | 36 | 41 | 56 | 36 | 60 | 0 | 92 | 16+4.5 |
| 8 | 0+48 | 59 | 17 | 0 | 21 | 40 | 54 | 92 | 0 | 0+48 |
|
В |
— | 16+10 | 36+33 | 20+18 | 41 | 0+48 | 0+25.5 | 16+4.5 | 0+48 | — |
|
Qi |
— | 359 | 313 | 343 | 379 | 283 | 328 | 370 | 283 | — |
|
D |
— | 10 | 33 | 18 | 0 | 48 | 25,5 | 4,5 | 48 | — |
После заполнения грузовых связей между всеми станками подсчитываются суммы грузовых связей по столбцам Qi , исключая столбцы А и В. В нашем примере эти суммы соответственно равны 284; 275; 290; 306; 278; 320; 328, 239 что говорит о том, что полученная матрица не уравновешена.
Уравновешенной матрицей считается такая, для которой суммы по строкам и столбцам равны одной и той же величине. Для расчета оптимальной очередности расположения станков необходимо иметь уравновешенную матрицу.
Процесс уравновешивания осуществляется следующим образом:
- выбирается максимальная сумма из полученных значений Qi , в нашем примере она равна 328;
- определяется
для каждого
столбца (исключая
А и В) поправки
D, рассчитываемые
по формуле:
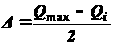
- найденные значения D добавляются в клетки А и В соответствующего столбца, а так как матрица симметрична, эти значения необходимо добавить в зеркально-отражаемые клетки А и В того же номера строки. Эта операция позволяет уравновесить матрицу, т.е. добиться, чтобы сумма грузооборотов по каждой строке и столбцу равнялась в нашем случае 328.
Полученная уравновешенная матрица (табл. 15) используется для расчета оптимальной очередности расстановки станков.
Таблица 15
Уравновешенная матрица грузооборота
|
А |
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
В |
|
|
А |
0 | 10 | 33 | 94 | 20 | 48 | 25,5 | 21,5 | 48 | — |
| 1 | 10 | 0 | 60 | 73 | 36 | 58 | 41 | 16 | 59 | 26 |
| 2 | 33 | 60 | 0 | 16 | 116 | 16 | 16 | 36 | 17 | 69 |
| 3 | 94 | 73 | 16 | 0 | 17 | 19 | 81 | 41 | 0 | 38 |
| 4 | 20 | 36 | 116 | 17 | 0 | 55 | 17 | 56 | 21 | 41 |
| 5 | 48 | 58 | 16 | 19 | 55 | 0 | 59 | 36 | 40 | 48 |
| 6 | 25,5 | 41 | 16 | 81 | 17 | 59 | 0 | 60 | 54 | 25,5 |
| 7 | 21,5 | 16 | 36 | 41 | 56 | 36 | 60 | 0 | 92 | 20,5 |
| 8 | 48 | 59 | 17 | 0 | 21 | 40 | 54 | 92 | 0 | 48 |
|
В |
— | 26 | 69 | 38 | 41 | 48 | 25,5 | 20,5 | 48 | - |
Этап 3. Расчет оптимальной очередности расстановки оборудования.
Расчет ведется по форме расчетной таблицы (табл. 16). Из уравновешенной матрицы грузооборота в расчетной таблице указываются грузовые связи кладовой заготовок А и кладовой заготовок В с каждым из станков.
Расстановка оборудования осуществляется путем выполнения последовательных шагов. За каждый шаг устанавливается два станка - слева около кладовой заготовок и справа рядом с кладовой готовых деталей. Станки выбираются по максимальному значению грузовой связи с кладовой заготовок и кладовой готовых деталей. В рассматриваемом примере 3-й станок имеет максимальную грузовую связь с кладовой заготовок, равную 55 кг., а 8-й станок имеет наибольшую связь с кладовой готовых деталей – 62,5 кг. Устанавливаем слева 3-й станок, а справа – 8-й.
Затем из матрицы грузооборота выделяют грузовые связи еще неустановленных станков 1, 2, 4, 5, 6, 7, записывают их в таблицу и суммируют с предыдущей грузовой связью этих станков со складом заготовок.
Далее выбираются максимальные значения из грузовых связей неустановленных станков. Слева эти максимальные значения равны 70 т. на 5-м станке, справа – 72,5 т на 2-м станке, соответственно, устанавливаем эти станки слева и справа. Затем процесс повторяется, выбираются максимумы из грузовых связей неустановленных станков. Эти максимумы равны 138 т. слева по 7-му станку и 109 т. справа по 6-му станку. Второй шаг позволяет установить слева седьмой станок, справа - шестой. Затем выписываются из матрицы грузооборота грузовые связи установленных станков; грузовые связи 2-го и 4-го с не установленными. Нарастающим итогом рассчитывается сумма грузооборотов по неустановленным станкам и выбираются максимальные значения: слева максимум приходится на 1-й станок, справа на 4-й станок.
Таблица 16
Расчёт оптимальной очередности расстановки оборудования
|
Номер станка |
А |
Шаг 1 |
Шаг 2 |
Шаг 3 |
Шаг 4 |
Шаг 3 |
Шаг 2 |
Шаг 1 |
В |
Номер станка |
||||||||
|
3 |
е |
6 |
е |
8 |
е |
7 |
5 |
е |
1 |
е |
4 |
е |
2 |
|||||
|
1 |
10 | 73 | 83 | 41 | 124 |
122 |
36 | 86 | 60 | 26 |
1 |
|||||||
|
2 |
83 |
69 |
2 |
|||||||||||||||
|
3 |
94 |
38 |
3 |
|||||||||||||||
|
4 |
20 | 17 | 37 |
155 |
116 | 41 |
4 |
|||||||||||
|
5 |
48 | 19 | 67 | 59 | 126 | 40 | 166 |
177 |
58 | 119 | 55 | 64 | 16 | 48 |
5 |
|||
|
6 |
25,5 | 81 |
106 |
41,5 | 16 | 25,5 |
6 |
|||||||||||
|
7 |
21,5 | 41 | 62,5 | 60 | 22,5 | 92 |
214,5 |
128,5 | 16 | 112,5 | 56 | 56,5 | 36 | 20,5 |
7 |
|||
|
8 |
48 | 0 | 48 | 92 |
140 |
86 | 21 | 65 | 17 |
48 |
8 |
|||||||
Таким образом, рассчитана оптимальная очередность расстановки станков:
А — 3 —6 — 8— 7 — 5 — 1 — 4 — 2 — В.
Этап 4. Оценка полученного результата.
Рассчитаем суммарный грузооборот при рассчитанной оптимальной очередности расстановки станков (табл. 17).
Таблица 17
Результирующий грузооборот
|
№ дет. |
А | Номер операций, закрепленных за станками | В |
Масса годовой производ. программы Qi |
li | Гi | |||||||
| 3 | 6 | 8 | 7 | 5 | 1 | 4 | 2 | ||||||
| 6 | 9;13 | 4;8 | 3;10 | 7;12 | 2 | 3;10 | 1;5 | 6 | 20 | 46 | 920 | ||
| 9 | 1;5 | 10 | 1;13 | 8;12 | 2;1 | 1;13 | 3 | 6;11 | 16 | 40 | 640 | ||
| 12 | 8 | 10 | 7 | 1;5 | 6 | 7 | 4;9 | 3;12 | 17 | 38 | 646 | ||
| 13 | 1 | 4 | 8 | 3; 10 | 2; 5 | 8 | 6; 11 | 7; 12 | 19 | 24 | 456 | ||
| 14 | 1;9 | 2;10 | 8;13 | 5 | 3;11 | 8;13 | 6;14 | 7 | 20 | 30 | 600 | ||
| 15 | 1;4 | 2;6 | 3;10 | 5 | 11 | 3;10 | 8;12 | 9 | 21 | 28 | 588 | ||
| Суммарный грузооборот | 3850 | ||||||||||||
Вывод: поставленная задача достигнута, суммарный грузооборот при оптимальной расстановке станков снижен на 773 т или на 16,72 %.
4. Оптимизация календарного планирования серийно-поточных линий и предметно-замкнутых участков
В организации производства оптимизация календарного планирования является довольно сложной задачей, решение которой оказывает значительное влияние на уровень эффективности производства. Обычно в качестве критерия этой задачи принимается совокупный производственный цикл обработки. Сокращение длительности производственного цикла обработки деталей ведет к снижению потребности в оборотных средствах.
Рассмотрим оптимизацию календарного планирования на основе использования метода проф. А.С. Валькова.
Приведем методику решения задач оптимального календарного планирования для следующих условий:
- оптимизация обработки одно маршрутных партий деталей при последовательном их виде движения;
- оптимизация обработки разно маршрутных партий деталей при последовательном их виде движения.
4.1. Оптимизация обработки одно маршрутных партий деталей при последовательном их виде движения
Задание. На основе заданного технологического процесса обработки партий деталей и заданной длительности операционных циклов требуется определить оптимальную очередность обработки деталей, обеспечивающую минимальный производственный цикл обработки партий деталей, рассчитываемый по формуле:
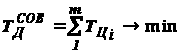 ,
(1)
где ТЦi - длительность производственного цикла обработки партий деталей i-го наименования; m - число обрабатываемых на участке партий деталей. Алгоритм решения задачи включает следующие этапы:
- расчет исходных календарных параметров;
- рассмотрение всех возможных сочетаний пар партий деталей и определение оптимальной очередности обработки в рассматриваемом сочетании;
- определение общей оптимальной очередности обработки деталей;
- построение графика, сравнение его с исходной очередностью по принятому критерию.
Исходные данные приведены в таблице 18.
Таблица 18
Исходные данные
|
Номер операции |
Длительность операционных циклов, ч | |||||
| Номер детали | ||||||
| 1 | 7 | 8 | 9 | 10 | 11 | |
| 1 | 1,8 | 0,7 | 2,9 | 2,5 | 1,5 | 0,9 |
| 2 | 2,5 | 0,9 | 2,7 | 0,8 | 1,6 | 2,6 |
| 3 | 0,4 | 2,6 | 0,7 | 1,9 | 3,4 | 2,5 |
| 4 | 2,1 | 2,9 | 2,5 | 1,5 | 0,9 | 2,7 |
| 5 | 0,9 | 1,7 | 0,4 | 1,7 | 0,9 | 2,7 |
| 6 | 1,5 | 0,9 | 1,3 | 1,6 | 0,7 | 2,9 |
| 7 | 2,9 | 2,5 | 0,5 | 2,5 | 1,5 | 1,7 |
| 8 | 0,7 | 3,5 | 2,5 | 0,8 | 1,6 | 2,6 |
На участке обрабатываются шесть партий одномаршрутных деталей, технологический процесс состоит из пяти операций.
На основе исходных данных составляется таблица календарных параметров. Каждая операция оценивается следующими параметрами:
| j | tij | Sij |
| Bij | Aij | Rij |
| - | Tkij | - |
где j - номер операции;
tij - длительность операционного цикла;
Sij - нормированное время межоперационного перерыва;
Bij - последующий цикл обработки;
Aij - предыдущий цикл обработки;
Rij - разность последующего и предыдущего циклов;
Tkij- время окончания обработки партии на операции.
Расчет исходных календарных параметров ведется по следующим зависимостям:
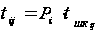 ,
где Pi - размер партии деталей i-го наименования;
tшkij - норма штучно-калькуляционного времени на выполнение j-й операции по партии i-го наименования;
Aij = Ai,j-1 + ti,j-1 + Si,j-1;
Bij = Bi,j-1 + ti,j-1 + Si,j-1;
Rij = Bij - Aij;
Tkij = Aij + tij .
Для рассматриваемого примера исходные календарные параметры принимают вид табл. 19.
Таблица 19. Исходные календарные параметры
|
1 |
7 |
8 |
8 |
10 |
11 |
|||||||||||||
|
1 |
1 | 1,8 | 0 | 1 | 0,7 | 0 | 1 | 2,9 | 0 | 1 | 2,5 | 0 | 1 | 1,5 | 0 | 1 | 0,9 | 0 |
| 11 | 0 | 11 | 15 | 0 | 15 | 10,6 | 0 | 10,6 | 10,8 | 0 | 10,8 | 10,6 | 0 | 10,6 | 17,7 | 0 | 17,7 | |
| - | 1,8 | - | - | 0,7 | - | - | 2,9 | - | - | 2,5 | - | - | 1,5 | - | - | 0,9 | - | |
|
2 |
2 | 2,5 | 0 | 2 | 0,9 | 0 | 2 | 2,7 | 0 | 2 | 0,8 | 0 | 2 | 1,6 | 0 | 2 | 2,6 | 0 |
| 8,5 | 1,8 | 6,7 | 14,1 | 0,7 | 13,4 | 7,9 | 2,9 | 5 | 10 | 2,5 | 7,5 | 9 | 1,5 | 7,5 | 15,1 | 0,9 | 14,2 | |
| - | 4,3 | - | - | 1,6 | - | - | 5,6 | - | - | 3,3 | - | - | 3,1 | - | - | 3,5 | - | |
|
3 |
3 | 0,4 | 0 | 3 | 2,6 | 0 | 3 | 0,7 | 0 | 3 | 1,9 | 0 | 3 | 3,4 | 0 | 3 | 2,5 | 0 |
| 8,1 | 4,3 | 3,8 | 11,5 | 1,6 | 9,9 | 7,2 | 5,6 | 1,6 | 8,1 | 3,3 | 4,8 | 5,6 | 3,1 | 2,5 | 12,6 | 3,5 | 9,1 | |
| - | 4,7 | - | - | 4,2 | - | - | 6,3 | - | - | 5,2 | - | - | 6,5 | - | - | 6 | - | |
|
4 |
4 | 2,1 | 0 | 4 | 2,9 | 0 | 4 | 2,5 | 0 | 4 | 1,5 | 0 | 4 | 0,9 | 0 | 4 | 2,7 | 0 |
| 6 | 4,7 | 1,3 | 8,6 | 4,2 | 4,4 | 4,7 | 6,3 | -1,6 | 6,6 | 5,2 | 1,4 | 4,7 | 6,5 | -1,8 | 9,9 | 6 | 3,9 | |
| - | 6,8 | - | - | 7,1 | - | - | 8,8 | - | - | 6,7 | - | - | 7,4 | - | - | 8,7 | - | |
|
5 |
5 | 0,9 | 0 | 5 | 1,7 | 0 | 5 | 0,4 | 0 | 5 | 1,7 | 0 | 5 | 0,9 | 0 | 5 | 2,7 | 0 |
| 5,1 | 6,8 | -1,7 | 6,9 | 7,1 | -0,2 | 4,3 | 8,8 | -4,5 | 4,9 | 6,7 | -1,8 | 3,8 | 7,4 | -3,6 | 7,2 | 8,7 | -1,5 | |
| - | 7,7 | - | - | 8,8 | - | - | 9,2 | - | - | 8,4 | - | - | 8,3 | - | - | 11,4 | - | |
|
6 |
6 | 1,5 | 0 | 6 | 0,9 | 0 | 6 | 1,3 | 0 | 6 | 1,6 | 0 | 6 | 0,7 | 0 | 6 | 2,9 | 0 |
| 3,6 | 7,7 | -4,1 | 6 | 8,8 | -2,8 | 3 | 9,2 | -6,2 | 3,3 | 8,4 | -5,1 | 3,1 | 8,3 | -5,2 | 4,3 | 11,4 | -7,1 | |
| - | 9,2 | - | - | 9,7 | - | - | 10,5 | - | - | 10 | - | - | 9 | - | - | 14,3 | - | |
|
7 |
7 | 2,9 | 0 | 7 | 2,5 | 0 | 7 | 0,5 | 0 | 7 | 2,5 | 0 | 7 | 1,5 | 0 | 7 | 1,7 | 0 |
| 0,7 | 9,2 | -8,5 | 3,5 | 9,7 | -6,2 | 2,5 | 10,5 | -8 | 0,8 | 10 | -9,2 | 1,6 | 9 | -7,4 | 2,6 | 14,3 | -11,7 | |
| - | 12,1 | - | - | 12,2 | - | - | 11 | - | - | 12,5 | - | - | 10,5 | - | - | 16 | - | |
|
8 |
8 | 0,7 | 0 | 8 | 3,5 | 0 | 8 | 2,5 | 0 | 8 | 0,8 | 0 | 8 | 1,6 | 0 | 8 | 2,6 | 0 |
| 0 | 12,1 | -12,1 | 0 | 12,2 | -12,2 | 0 | 11 | -11 | 0 | 12,5 | -12,5 | 0 | 10,5 | -10,5 | 0 | 16 | -16 | |
| - | 12,8 | - | - | 15,7 | - | - | 13,5 | - | - | 13,3 | - | - | 12,1 | - | - | 18,6 | - | |
На следующем этапе методики решения задачи рассматриваются возможные сочетания пар партий деталей и в каждом из этих сочетаний определяется оптимальная очередность их обработки.
Для каждого сочетания пар деталей составляется расчетная таблица.
| q | a,b | Rab | Rab | dab | dba | f |
| 1 | ||||||
| 2 | ||||||
| 3 | ||||||
| 4 | ||||||
| 5 |
a, b - номера рассматриваемых партий деталей;
Rab - разность разностей последующего и предыдущего циклов,
Rab=Ra-Rb, (2)
dab, dba - нормативные совмещения операционных циклов на станке при сроке начала первых операций для обеих партий деталей, равном нулю, рассчитываются по формулам:
dab=ТКa-ТНb; (3)
dba=ТКb-ТНa. (4)
Оптимальная очередность для рассматриваемого сочетания пары деталей определяются следующим образом:
1) определяются критические пары операций, которые соответствуют maxdab и maxdba . Эти пары могут быть следующих разновидностей:
1.1.) одноименные (ОИ), если maxdab и maxdba попадают на один станок;
1.2.) разноименные однонаправленные (ОН), если у этих максимумов знаки Rab и Rba одинаковые;
1.3.) разноименные разнонаправленные (РН), если у этих максимумов знаки Rab и Rba противоположные;
2) для одноименных критических пар операций оптимальная очередность соответствует положительному знаку Rab и Rba ;
3) для разноименных критических пар операций очередность определяется по знаку оценки Sab. Если знак отрицательный (или 0), то оптимальная очередность равна ab, если знак положительный - соответственно ba. При этом под ab понимаются номера партий деталей, записанные через ab по следующему правилу: если Rab на первой критической операции имеет знак плюс, то a=a; b=b; если минус, наоборот, a=b; b=a. Оценка Sab определяется по следующим зависимостям:
а) для равнонаправленных
SPHab = b2 - b1 + Bb2 - Ab1 - Ba2 + Aa1 ; (5)
б) для однонаправленных
при dab2іdab1 - по формуле (5);
при dab2<dab1 - по формуле (6);
SOHab = a1 - a2 - Aa1 - Ba2 - Ab1 + Bb2 ; (6)
где a1, a2, b1, b2 - длительности операционных циклов обработки данных партий деталей соответственно на первой или критической паре операций,
Aa1, Ab1, Ba2, Bb2 - соответственно последующие и предыдущие циклы обработки партий деталей для обозначенных партий и пар критических операций. Проиллюстрируем данный этап:
Таблица 20
| 1-7 | ||||||||||||||||||||
| q | 1-7 | R1-7 | R7-1 | d1-7 | d7-1 | fопт |
qK = 2,8- (PH); R1;7 = - 6,7 < 0 a = b = 1; b = a = 7; Sab определяется по формуле (5); S7;1=0,7-2,5+0-1,8-0+0,7=-2,9; fОПТ = a-b = 1-7; |
|||||||||||||
| 1 | 1:1 | -4 | 4 | 1,8 | 0,7 | 7-1 | ||||||||||||||
| 2 | 2:2 | -6,7 | 6,7 |
3,6 |
-0,2 | |||||||||||||||
| 3 | 3:3 | -6,1 | 6,1 | 3,1 | -0,1 | |||||||||||||||
| 4 | 4:4 | -3,1 | 3,1 | 2,6 | 2,4 | |||||||||||||||
| 5 | 5:5 | -1,5 | 1,5 | 0,6 | 2 | |||||||||||||||
| 6 | 6:6 | -1,3 | 1,3 | 0,4 | 2 | |||||||||||||||
| 7 | 7:7 | -2,3 | 2,3 | 2,4 | 3 | |||||||||||||||
| 8 | 8:8 | 0,1 | -0,1 | 0,6 |
3,6 |
|||||||||||||||
| 1-8 | ||||||||||||||||||||
| q | 1-8 | R1;8 | R8;1 | d1;8 | d8;1 | fопт | qK = 1,4 - (OH); R1;8 = 0.4 > 0 a = a= 1; b = b = 8; Sab определяется по формуле (5); S1;8=2.1-1.8+0-6-0+9.9=4.2; fОПТ = b-a =8-1; |
|||||||||||||
| 1 | 1:1 | 0,4 | -0,4 |
1,8 |
2,9 | 8-1 | ||||||||||||||
| 2 | 2:2 | 1,7 | -2 | 1,4 | 3,8 | |||||||||||||||
| 3 | 3:3 | 2,2 | -2 | -1 | 2 | |||||||||||||||
| 4 | 4:4 | 2,9 | -3 | 0,5 |
4,1 |
|||||||||||||||
| 5 | 5:5 | 2,8 | -3 | -1 | 2,4 | |||||||||||||||
| 6 | 6:6 | 2,1 | -2 | 0 | 2,8 | |||||||||||||||
| 7 | 7:7 | -0,5 | 0,5 | 1,6 | 1,8 | |||||||||||||||
| 8 | 8:8 | -1,1 | 1,1 | 1,8 | 1,4 | |||||||||||||||
| 1-9 | ||||||||||||||||||||
| q | 1-9 | R1;9 | R9;1 | d1;9 | d9;1 | fопт | qK = 2,7 - (ОИ); т.к. R91<0 => fОПТ =9-1 |
|||||||||||||
| 1 | 1:1 | 0,2 | -0,2 | 1,8 | 2,5 | 9-1 | ||||||||||||||
| 2 | 2:2 | -0,8 | 0,8 | 1,8 | 1,5 | |||||||||||||||
| 3 | 3:3 | -1 | 1 | 1,4 | 0,9 | |||||||||||||||
| 4 | 4:4 | -0,1 | 0,1 | 1,6 | 2 | |||||||||||||||
| 5 | 5:5 | 0,1 | -0,1 | 1 | 1,6 | |||||||||||||||
| 6 | 6:6 | 1 | -1 | 0,8 | 2,3 | |||||||||||||||
| 7 | 7:7 | 0,7 | -0,7 |
2,1 |
3,3 |
|||||||||||||||
| 8 | 8:8 | 0,4 | -0,4 | 0,3 | 1,2 | |||||||||||||||
| 1-10 | ||||||||||||||||||||
| q | 1-10 | R1;10 | R10;1 | d1;10 | d10;1 | fопт | qK = 4,7 - (PH); R1,10 = 3,1 > 0 a = a = 1; b = b = 10; Sab определяется по формуле (5); S1;10=1.5-0.9+1.6-6.5-0.7+4.7= -0.3; fОПТ = ab = 1-10; |
|||||||||||||
| 1 | 1:1 | 0,4 | -0,4 | 1,8 | 1,5 | 1-10 | ||||||||||||||
| 2 | 2:2 | -0,8 | 0,8 | 2,8 | 1,3 | |||||||||||||||
| 3 | 3:3 | 1,3 | -1,3 | 1,6 | 2,2 | |||||||||||||||
| 4 | 4:4 | 3,1 | -3,1 | 0,3 |
2,7 |
|||||||||||||||
| 5 | 5:5 | 1,9 | -1,9 | 0,3 | 1,5 | |||||||||||||||
| 6 | 6:6 | 1,1 | -1,1 | 0,9 | 1,3 | |||||||||||||||
| 7 | 7:7 | -1,1 | 1,1 |
3,1 |
1,3 | |||||||||||||||
| 8 | 8:8 | -1,6 | 1,6 | 2,3 | 0 | |||||||||||||||
| 1-11 | ||||||||||||||||||||
| q | 1-11 | R1;11 | R11;1 | d1;11 | d11;1 | fопт | qK = 2,7 - (PH); R6;15 = - 7,5 < 0 a = b = 1; b = a = 11; Sab определяется по формуле (5); S11;1 =2.9-2.5+0.7-1.8-2.6+0.9= -2.4; fОПТ = ab = 11-1; |
|||||||||||||
| 1 | 1:1 | -6,7 | 6,7 | 1,8 | 0,9 | 11-1 | ||||||||||||||
| 2 | 2:2 | -7,5 | 7,5 |
3,4 |
1,7 | |||||||||||||||
| 3 | 3:3 | -5,3 | 5,3 | 1,2 | 1,7 | |||||||||||||||
| 4 | 4:4 | -2,6 | 2,6 | 0,8 | 4 | |||||||||||||||
| 5 | 5:5 | -0,2 | 0,2 | -1 | 4,6 | |||||||||||||||
| 6 | 6:6 | 3 | -3 | -2,2 | 6,6 | |||||||||||||||
| 7 | 7:7 | 3,2 | -3,2 | -2,2 |
6,8 |
|||||||||||||||
| 8 | 8:8 | 3,9 | -3,9 | -3,2 | 6,5 | |||||||||||||||
| 7-8 | ||||||||||||||||||||
| q | 7-8 | R7;8 | R8;7 | d7;8 | d8;7 | fопт | qK = 2,8 - (PH); R9;12 = 8,4>0 a = a = 7; b = b = 8; Sab определяется по формуле (5); S7;8=2.5-2.7+0-2.9-0+0.7= -2.4; fОПТ = ab = 7-8; |
|||||||||||||
| 1 | 1:1 | 4,4 | -4,4 | 0,7 | 2,9 | 7-8 | ||||||||||||||
| 2 | 2:2 | 8,4 | -8,4 | -1,3 |
4,9 |
|||||||||||||||
| 3 | 3:3 | 8,3 | -8,3 | -1,4 | 4,7 | |||||||||||||||
| 4 | 4:4 | 6 | -6 | 0,8 | 4,6 | |||||||||||||||
| 5 | 5:5 | 4,3 | -4,3 | 0 | 2,1 | |||||||||||||||
| 6 | 6:6 | 3,4 | -3,4 | 0,5 | 1,7 | |||||||||||||||
| 7 | 7:7 | 1,8 | -1,8 | 1,7 | 1,3 | |||||||||||||||
| 8 | 8:8 | -1,2 | 1,2 |
4,7 |
1,3 | |||||||||||||||
| 7-9 | ||||||||||||||||||||
| q | 7-9 | R7;9 | R9;7 | d7;9 | d9;7 | fопт | qK = 3,8 - (OH); R7;9 = 5,1>0 a = a = 7; b = b = 9; Sab определяется по формуле (5); S7;9=0.8-1.9+0-3.3-0+1.6= -2.8; fОПТ = ab = 7-9; |
|||||||||||||
| 1 | 1:1 | 4,2 | -4,2 | 0,7 | 2,5 | 7-9 | ||||||||||||||
| 2 | 2:2 | 5,9 | -5,9 | -0,9 | 2,6 | |||||||||||||||
| 3 | 3:3 | 5,1 | -5,1 | 0,9 |
3,6 |
|||||||||||||||
| 4 | 4:4 | 3 | -3 | 1,9 | 2,5 | |||||||||||||||
| 5 | 5:5 | 1,6 | -1,6 | 2,1 | 1,3 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||||||||