Организация производства и менеджмент
Министерство образования и науки Российской Федерации
ПЕНЗЕНСКИЙ ГОСУДАРСТВЕННЫЙ УНИВЕРСИТЕТ
КУРСОВАЯ РАБОТА
по дисциплине:
«Организация производства и менеджмент»
ПЕНЗА 2008
Введение
Организация производства – дисциплина, раскрывающая и объясняющая закономерности рационального построения и ведения производственных систем в сфере производства материальных 6 лаг, методов, обеспечивающих наиболее целесообразное соединение и использование во времени и пространстве трудовых и материальных ресурсов с целью эффективного ведения производственных процессов и в целом предпринимательской деятельности (т.е. с целью выпуска в установленные сроки продукции требуемого количества и качества при минимальных издержках производства).
Термин «организация» образован от французского слова «organization» и означает устройство, сочетание кого-либо или чего-либо в единое целое Организация предполагает внутреннюю упорядоченность частей целого как средство достижения желаемого результата.
Производственные отношения – отношения между людьми в процессе производства и распределения материальных благ. Они развиваются под влиянием производительных сил, но и сами оказывают; активное воздействие на них, ускоряя или замедляя рост производства, технический прогресс.
Производственно-технические отношения выступают как отношения по поводу совместного туда участников процесса производства. Основой этих отношений являются разделение кооперация труда, которые ведут к обособлению отдельных работ, бригад, участков, цехов и обуславливают необходимость налаживания между ними производственных связей.
Следующая функция организации производства – установление между отдельными исполнителями и производственными подразделениями разнообразных связей, обеспечивающих совместную деятельность людей, участвующих в едином процессе производства.
Социально-экономические отношения выражают отношения между людьми, определяемые характером и формой общественного присвоения средств производства отношениями собственности. Социально-экономические отношения являются важным элементом создания единства экономических интересов общества, коллектива и отдельных работников в достижении наивысшей эффективности производства.
Организация производства реализует при этом свою третью функцию – создание организационных условий, обеспечивающих взаимодействие на экономической основе всех производственных звеньев как единой производственно-технической системы.
Наконец, можно выделить и четвертую функцию, которая призвана решать задачи создания условий для повышения уровня трудовой жизни работников, профессионального постоянного и социально-культурного саморазвития и самосовершенствования трудовых ресурсов предприятия.
Таким образом, сущность организации производства состоит в объединении и обеспечении взаимодействия личных и вещественных элементов производства, установления необходимых связей и согласованных действий участников производственного процесса, создания организационных условий для реализации экономических интересов и социальных потребностей работников на производственном предприятии.
1. Выбор организационной формы производственного участка
Для обоснования выбора организационной формы производственного участка необходимы следующие расчеты.
Планирование
программы
запуска
 по каждому
наименованию
деталей рассчитывается
по формуле
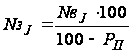 (1)
где
 – программа
выпуска j го
наименования
детали, шт.;
J – количество наименований деталей, закрепленных за участком;
 – процент
технологически
неизбежных
потерь (принимаем
2%).
В
нашем случае
 составит:
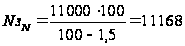 ;
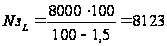 ;
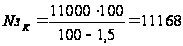 ;
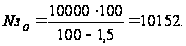
Эффективный
фонд времени
работы единицы
оборудования
 определяется
по формуле
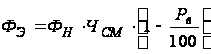 (2)
где
 – номинальный
фонд времени
работы оборудования;
 – число смен
работы участка;
 – процент потерь
времени на
плановый ремонт
оборудования
(5%).
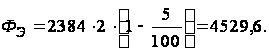
Нормативная продолжительность обработки детали i го наименования определяется по формуле
 (3)
где
 – норма штучно-калькуляционного
времени на i й
операции детали
j го наименования,
мин;
I – общее число операций технологического процесса.
TN =(2,8+0,8+1,0+3,0+3,2+2,1)/60=0,22 мин.
TK=(4,3+3,7+5,7+12,0+16,0+5,5)/60=0,79 мин.
TL=(1,2+1,7+2,5+1,5+2,3+0,9)/60=0,17 мин.
TO=(9,6+3,7+6,1+5,9+2,3+2,8)/60=0,51 мин.
Трудоемкость
программного
задания j й
детали
 рассчитывается
по формуле
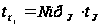 (4)
tnN=11168·0,22=2457 мин.
tnK=11168·0,79=8823 мин.
tnL=8123·0,17=1381 мин.
tnO=10152·0,51=5178 мин
Затем по формуле (5) необходимо определить общую продолжительность обработки деталей, закрепленных за участком
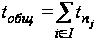 . (5)
tобщ=2457+8823+1381+5178=17839.
Расчет приведенной программы осуществляется по формуле
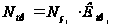 , (6)
где
 – коэффициент
приведения
j й детали к
трудоемкости
ведущей детали,
имеющей максимальную
трудоемкость
программного
задания, для
которой
 ,
для остальных
деталей определяется
по формуле
 , (7)
где
 – продолжительность
обработки
ведущей детали.
 =
 ;
 =
 ;
 =

 =

 =11168
·0,28=3127
 =11168
·1=11168
 =8123
·0,22=1787.
Следующим этапом обоснования выбора организационной формы производственного участка является определение нижнего предела необходимого числа оборудования
 (8)
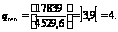
Вывод:
так как нижний
предел необходимого
числа оборудования
 получился
меньше десяти,
поэтому принимаем
решение об
организации
предметно-замкнутого
участка.
2. Организация ПЗУ обработки деталей
Определение типа производства
Определение количества единиц оборудования производится по группам однотипного оборудования (моделям станков) согласно формуле
 ,
где tНК – нормативная продолжительность работ на к-й группе оборудования, нормо ч.
Нормативная продолжительность работ рассчитывается по формуле
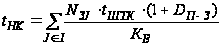
где tШТ.к – суммарная трудоёмкость по виду обработки к й группы оборудования, нормо ч.,
Dп-з – допустимая доля подготовительно – заключительного времени,
Dп-з=0,05,
КВ – средний коэффициент выполнения норм (1,1…1,2).
Планирование программы запуска по каждому виду станков:
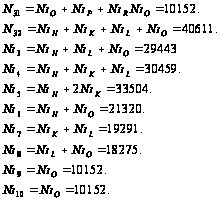
Суммарная трудоёмкость каждого вида станков:
Т5К301П=2,8+16,0+0,9=19,7
Т1А425=0,8+5,5+2,5+2,3=11,1
Т7Б55=1,0+1,7+2,8=5,5
Т692=3,0+3,7+2,3=9,0
Т5В833=3,2+4,3+5,7=13,2
Т3М151=2,1+3,7=5,8
Т16К20=12,0+1,2=13,2
Т3Н125=1,5+6,1=7,6
Т165=9,6
10. Т3451В=5,9
Нормативная продолжительность работ:
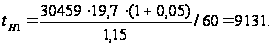

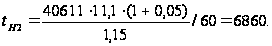
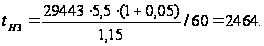
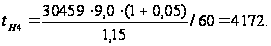
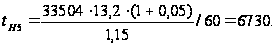
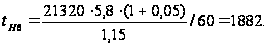
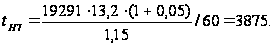
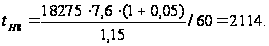
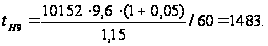
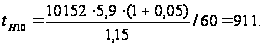
Количество единиц оборудования.
|
|
|
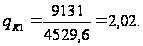
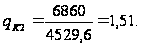
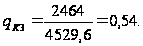
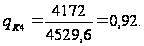
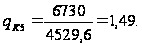
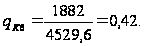
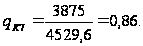
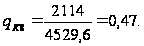
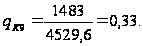
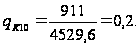
Определение типа производства на участке осуществляется по величине коэффициента закрепления операций (Кз), который показывает среднее число деталеоперацией, выполняемых на одном рабочем месте:
КЗ=1/КЗ.СР,
где КЗ.СР – средний коэффициент загрузки рабочего места одной деталеоперацией.
Таблица 1 – Расчет среднего коэффициента загрузки рабочего места одной
| Наименование станка | Модель станка | Число ед. оборуд. |
Коэфф. Загрузки |
Количество деталеопер. |
Коэфф. загрузки 1 детали |
|
| Расчётное | Принятое | |||||
| Токарный | 1А425 | 1,51 | 2 | 0,76 | 4 | 0,19 |
| 165 | 0,33 | 1 | 0,33 | 1 | 0,33 | |
| 16К20 | 0,86 | 1 | 0,86 | 2 | 0,43 | |
| Шлифовальный | 3М151 | 0,42 | 1 | 0,42 | 2 | 0,21 |
| 3451В | 0,2 | 1 | 0,2 | 1 | 0,2 | |
| 3Н125 | 0,47 | 1 | 0,47 | 2 | 0,235 | |
| Сверлильный | 5B833 | 1,49 | 2 | 0,75 | 3 | 0,25 |
| 5К301П | 2,02 | 2 | 1,01 | 3 | 0,337 | |
| Фрезерный | 692 | 0,92 | 1 | 0,92 | 3 | 0,31 |
| Строгальный | 7Б55 | 0,54 | 1 | 0,54 | 3 | 0,18 |
КЗ=1/0,268=3,7
Коэффициент закрепления больше двух, значит тип производства – крупносерийный.
Расчет длительности цикла обработки деталей
Длительность цикла простого процесса – время изготовления отдельных деталей.
Его основную часть составляет технологический цикл, состоящий из длительности операционных циклов ТО и длительности межоперационных перерывов ТМО.
Таблица 2 – Исходные данные для расчёта
| n | p | Трудоёмкость операций, мин | ТМО, мин | ТЕ, ч. | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | ||||
| 368 | 46 | 7 | 2 | 1 | 5 | 4 | 2,5 | 600 | 4 |
Операционный цикл – время обработки партий деталей на одной операции. Он равен
 ,
где n – размер партии деталей;
 – норма штучно-калькуляционного
времени на i ой
операции, мин;
 – число рабочих
мест на i ой
операции,
=1.
При многооперационном процессе совокупная длительность операционных циклов (ТС) зависит от вида движения партий деталей.
При последовательном виде движения партий и деталей с операции на операцию передается после полного окончания ее обработки на предыдущей операции.
Совокупная продолжительность операционных циклов при последовательном виде движения определяется по формуле:
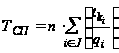 .
При последовательно-параллельном виде движения партии деталей передаются с операции на операцию частями – передаточными партиями (р) при этом операции должны протекать без перерывов.
Совокупная продолжительность операционных циклов при последовательно-параллельном виде движения определяется по формуле:
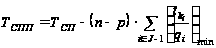 ,
где
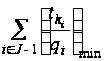 – сумма наименьших
операционных
циклов из каждой
пары смежных
операций.
При параллельном виде движения партии деталей передаются частями, которые запускаются на последующие операции сразу же после их обработки на предыдущих операциях независимо от всей партии.
Совокупная продолжительность операционных циклов при параллельном виде движения определяется по формуле:
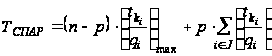 ,
где
 – максимальный
операционный
цикл.
ТСП=368·(7+2+1+5+4+2,5)=7912.
ТСПП=7912 – (368–46) ·(2+1+1+4+2,5)=4531.
ТСПАР= (368–46) ·7+46·(7+2+1+5+4+2,5)=3243.
Длительность цикла (ТЦ), кроме технологического, включает продолжительность естественных процессов (Те) и измеряется в календарных днях.
Продолжительность цикла при последовательном виде движения определяется по формуле:
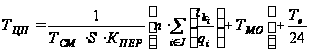 ,
где
 – продолжительность
рабочей смены
(480 мин);
S – число рабочих смен в сутки (2).
 – коэффициент
перевода рабочих
дней в календарные
(0,7).
Продолжительность цикла при последовательно-параллельном виде движении определяется по формуле:
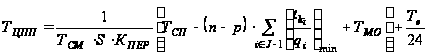 .
Продолжительность цикла при параллельном виде движения:
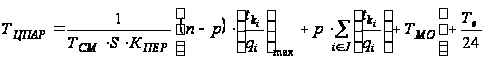 .
Т
ЦП =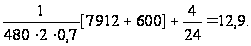
Т
ЦПП=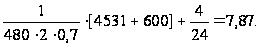
Т
ЦПАР =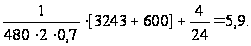
Определим совокупную продолжительность операционных циклов и продолжительность цикла при уменьшении партии деталей в два раза.
ТСП=184·(7+2+1+5+4+2,5)=3956.
ТСПП=3956 – (184–46) ·(2+1+1+4+2,5)=2507.
ТСПАР= (184–46) ·7+46·(7+2+1+5+4+2,5)=1955.
Т
ЦП =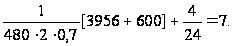
Т
ЦПП=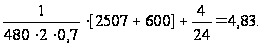
Т
ЦПАР =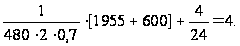
Определим совокупную продолжительность операционных циклов и продолжительность цикла при уменьшении передаточной партии в два раза.
ТСП=368·(7+2+1+5+4+2,5)=7912.
ТСПП=7912 – (368–23) ·(2+1+1+4+2,5)=4289,5.
ТСПАР= (368–23) ·7+23·(7+2+1+5+4+2,5)=2909,5.
Т
ЦП =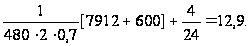
Т
ЦПП=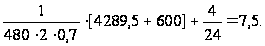
Т
ЦПАР =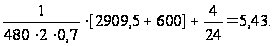
Определим совокупную продолжительность операционных циклов и продолжительность цикла при p=1.
ТСП=368·(7+2+1+5+4+2,5)=7912.
ТСПП=7912 – (368–1) ·(2+1+1+4+2,5)=4058,5.
ТСПАР= (368–1) ·7+1·(7+2+1+5+4+2,5)=2590,5.
Т
ЦП =
Т
ЦПП=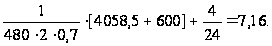
Т
ЦПАР =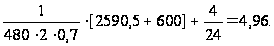
Определим совокупную продолжительность операционных циклов и продолжительность цикла при уменьшении самой продолжительной операции в два раза.
ТСП=368·(3,5+2+1+5+4+2,5)=6624.
ТСПП=6624 – (368–46) ·(2+1+1+4+2,5)=3243.
ТСПАР= (368–46) ·7+46·(3,5+2+1+5+4+2,5)=2438.
Т
ЦП =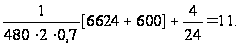
Т
ЦПП=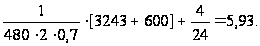
Т
ЦПАР =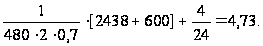
Наименьшая Тц обработки партии деталей обеспечивается при параллельном виде движения. Но при этом имеет место существенный для практики недостаток – все операции, кроме самой трудоемкой, выполняются с перерывами, что приводит к недозагрузке оборудования.
Уменьшение п способствует сокращению Тс наиболее существенно при последовательном виде движения. Оно приводит к сокращению степени параллельности обработки партии деталей на смежных операциях при последовательно-параллельном и параллельном видах движения.
Уменьшение р в два раза сокращает ТСПП примерно на 5,3%, а ТСПАР – на 10,3%. При поштучной передаче деталей это сокращение соответственно составляет 10,4% и 20,1%, т.е. значительнее влияет при параллельном виде движения.
Сокращение длительности самой трудоемкой операции в два раза уменьшает ТСП на 16,3%, ТСПП на 28,4% и ТСПАР на 24,8%.
Таким образом, в данной ситуации целесообразно выбрать последовательно-параллельный вид движения и предусмотреть мероприятия по сокращению самой трудоемкой операции.
Оптимизация длительности цикла и порядка запуска деталей в обработку
Таблица 3 – Исходные данные для примера определения порядка запуска партий деталей
| Детали | Длительность операционных циклов, ч | Т1 | Т2 | Т2 – Т1 | Варианты запуска | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | I | II | ||||
| N | 4 | 7 | 11 | 2 | 5 | 8 | 22 | 15 | -7 | L | L |
| K | 6 | 14 | 15 | 2 | 3 | 7 | 35 | 12 | -23 | N | N |
| L | 2 | 6 | 10 | 7 | 5 | 8 | 18 | 20 | 2 | K | O |
| O | 13 | 7 | 6 | 4 | 2 | 3 | 26 | 9 | -17 | O | K |
Для определения совокупной длительности цикла обработки партии деталей используются следующие алгоритмы:
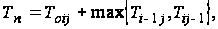
где
 – операционный
цикл обработки
j ой детали
на i ой операции.
Таблица 4 – Матрица трудоемкостей для последовательного вида движения
| Детали | I вариант | Детали | II вариант | |||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 1 | 2 | 3 | 4 | 5 | 6 | |||
| L | 2/2 | 6/8 | 10/18 | 7/25 | 5/30 | 8/38 | L | 2/2 | 6/8 | 10/18 | 7/25 | 5/30 | 8/38 | |
| N | 4/6 | 7/15 | 11/29 | 2/31 | 5/36 | 8/46 | N | 4/6 | 7/15 | 11/29 | 2/31 | 5/36 | 8/46 | |
| K | 6/12 | 14/29 | 15/44 | 2/46 | 3/49 | 7/56 | O | 13/19 | 7/26 | 6/35 | 4/39 | 2/41 | 3/49 | |
| O | 13/25 | 7/36 | 6/50 | 4/54 | 2/56 | 3/59 | K | 6/25 | 14/40 | 15/55 | 2/57 | 3/60 | 7/67 | |
|
|
|
|||||||||||||
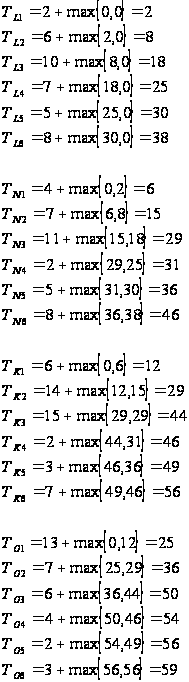
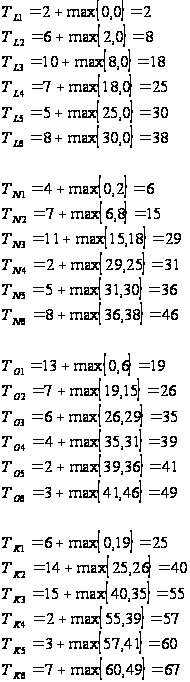
Таблица 5 – Матрица трудоемкостей для последовательно-параллельного вида движения
| Детали | I вариант | Детали | II вариант | ||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 1 | 2 | 3 | 4 | 5 | 6 | ||
| L | 2/2 | 6/6 | 10/10 | 7/10 | 5/10 | 8/13 | L | 2/2 | 6/6 | 10/10 | 7/10 | 5/10 | 8/13 |
| N | 4/6 | 7/13 | 11/21 | 2/21 | 5/24 | 8/27 | N | 4/6 | 7/13 | 11/21 | 2/21 | 5/24 | 8/27 |
| K | 6/12 | 14/27 | 15/36 | 2/36 | 3/37 | 7/41 | O | 13/19 | 7/20 | 6/27 | 4/27 | 2/27 | 3/30 |
| O | 13/25 | 7/34 | 6/42 | 4/42 | 2/42 | 3/44 | K | 6/25 | 14/34 | 15/42 | 2/42 | 3/43 | 7/47 |
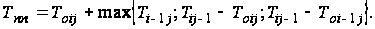
|
|
|
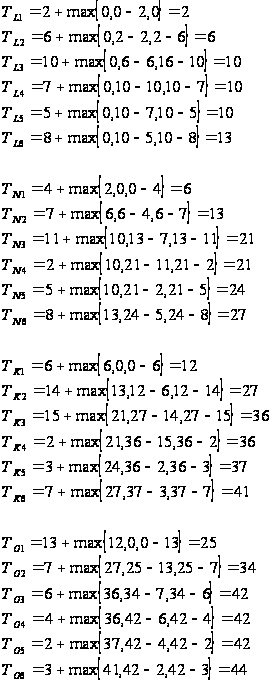
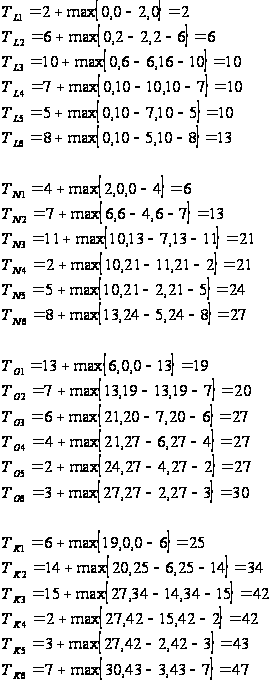
При последовательно-параллельном виде движения достигается наименьшая совокупная длительность цикла.
Составление календарного плана графика загрузки оборудования на предметно-замкнутом участке
При построении моделей плана-графика учитываются следующие условия:
партии деталей запускаются в обработку одновременно, согласно определенной предварительно оптимальной последовательности;
трудоемкость обработки одной детали по сравнению с совокупной продолжительностью операционных циклов изготовления всей партии.
Исходные данные для загрузки оборудования при последовательном виде движения.
Совокупная продолжительность изготовления партий деталей, закрепленных за участком, при отсутствии простоев оборудования определяется по формулам:
– для последовательного вида движения
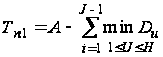 ,
где
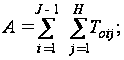
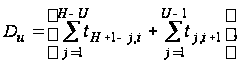
– для последовательно-параллельного вдиа движения с поштучной передачей деталей.
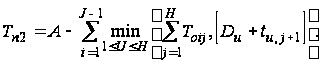
Таблица 6 – Исходные данные для загрузки оборудования при последовательном виде движения
| Детали | I вариант | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| L | 2 | 6 | 10 | 7 | 5 | 8 |
| N | 4 | 7 | 11 | 2 | 5 | 8 |
| K | 6 | 14 | 15 | 2 | 3 | 7 |
| O | 13 | 7 | 6 | 4 | 2 | 3 |
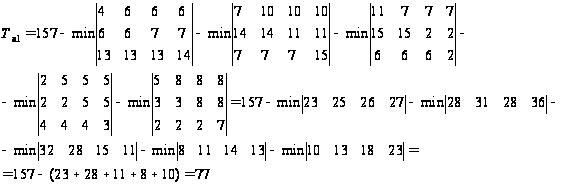
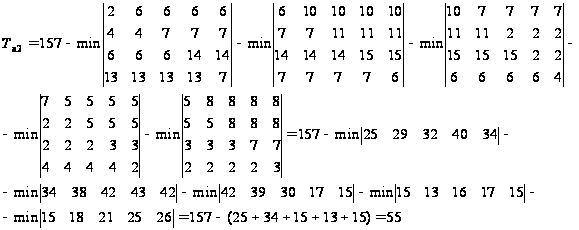
Таблица 7 – Исходные данные для загрузки оборудования при последовательно – параллельном виде движения
| Детали | I вариант | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| L | 2 | 6 | 10 | 7 | 5 | 8 |
| N | 4 | 7 | 11 | 2 | 5 | 8 |
| K | 6 | 14 | 15 | 2 | 3 | 7 |
| O | 13 | 7 | 6 | 4 | 2 | 3 |
Использование различных критериев при построении моделей календарного плана-графика способствует решению разных производственных задач. Выбор оптимального варианта плана возможен лишь при наличии других показателей. Например, таких, как минимум прослеживания партий деталей в ожидании запуска и оборудования, минимальных потерь от связывания оборотных средств в незавершенном производстве.
В данной ситуации при отсутствии дополнительной информации целесообразно рекомендовать критерий минимизации совокупной длительности цикла при наложении ограничений на другие показатели. С этой точки зрения рациональной будет модель календарного плана-графика для последовательно – параллельного вида движения при варианте запуска L, N, K, O.
3. Выбор оптимальной планировки оборудования на участке
За критерий оптимальности принят минимальный грузооборот. Оптимальная планировка оборудования П*, обеспечивающая минимум суммарного грузооборота Го, соответствует
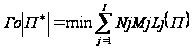
За участком закреплена обработка деталей нескольких наименований (1,2,3,4). Детали изготавливаются на станках: токарном (Т), сверлильном (С), фрезерном (Ф), расточном (Р), шлифовальном (Ш). Маршруты обработки различные. Среднее расстояние между площадками, на которых следует размещать станки – 3 метра.
Таблица 8 – Исходные данные по трудоемкости обработки
| Наименование детали | Ф | Т | Р | С | Ш |
| N | - | 0,12 | 0,09 | 0,15 | - |
| K | 0,08 | 0,09 | 0,02 | 0,11 | - |
| L | 0,12 | 0,08 | - | 0,09 | 0,15 |
| O | 0,22 | - | - | 0,085 | 0,12 |
Таблица 9 – Исходные данные для расчета грузооборота
| Наименование детали | Программа выпуска, шт. | Масса, кг | Маршрут обработки (шифр станков) | |
| Одной детали | Программа выпуска | |||
| N | 11000 | 5,6 | 61600 | Ф-Т-Р-Ш |
| K | 11000 | 2,5 | 27500 | Т-С-Ф-Р |
| L | 8000 | 3,0 | 24000 | Т-Ф-С-Ш |
| O | 10000 | 0,95 | 9500 | С-Ф-Ш |
Таблица 10 – Расчет количества станков
| Тип детали | Программа выпуска | Вид станка и продолжительность обработки, нормо-ч | |||||||||
| Ф | Т | Р | С | Ш | |||||||
|
|
|
|
|
|
|
|
|
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||

