Організація праці
Хронометражем досягаються наступні основні цілі: накопичення даних про тривалість окремих елементів оперативного часу, що приймаються при розрахунку технічно обгрунтованих норм, зокрема на основі таких даних побудовані нормативи допоміжного часу, основного ручного, основного машинно-ручного і ін.; встановлення технічних норм часу на операції, що не підлягають нормуванню розрахунковим методом; наприклад, на збірних, монтажних, слюсарних роботах; вивчення прийомів і методів роботи кращих робітників з метою широкого поширення їх виробничого досвіду; з метою синхронізації часу на виконання окремих операції в поточному виробництві. Об’єктом хронометражу, як правило, є виробнича операція.
Хронометраж проводиться з допомогою різноманітних вимірювальних пристроїв – секундомірів і хронометрів, хронографів і спеціальної фото- і кіноапаратури. Техніка його проведення складається з наступних основних етапів: підготовка до хронометражу; безпосереднє спостереження і заміри часу; обробка отриманих даних, їх аналіз і висновки. В процесі підготовки спостерігач повинен попередньо повідомити робітника про проведення спостережень і пояснити їх. Окрім цього спостерігач ознайомлюється з обладнанням, організацією і обслуговуванням робочого місця, на котрому буде виконуватись операція, що вивчається. Виконання операції доручається робітнику відповідної кваліфікації і з середньою продуктивністю праці, якщо хронометраж не ставить цілі вивчення і поширення методів роботи передовиків виробництва. Перед початком хронометражу необхідно організувати роботу таким чином, щоб робітник був забезпечений всім необхідним і його робоче місце було в порядку.
На лицьовій стороні спостережного листа фіксується назва цеху, ділянки, тип і інвентарний номер обладнання, назва досліджуваної операції, вказується прізвищу робітника, його табельний номер, спеціальність, стаж роботи по даній спеціальності і загальний стаж, тарифний розряд, середній процент виконання норм та інші дані.
Досліджувану виробничу операцію розчленовують на складові її елементи, тобто на окремі прийоми і невеликі технологічні комплекси прийомів, по яких будуть проводитися спостереження і заміри часу. Елементи операції записуються в реєстраційній частині спостережного листа.
При розчленування операції на елементи для забезпечення точності замірів визначається границі, що відокремлюють їх один від одного. З цією метою встановлюють так звані фіксажні точки, під якими приймаються чіткі зовнішні ознаки, що дають можливість робити висновок про початок і закінчення того чи іншого прийому операції. Наприклад, по відношенню до комплексу прийомів “взяти деталь, встановити і закріпити в патроні” фіксажною точкою, що визначає початок цього прийому, буде слугувати момент дотику руки робітника до деталі, а фіксажною точкою, що визначає закінчення комплексу прийомів, буде служити момент відриву руки робітника від ключа, котрим проводилось закріплення деталі у патроні верстату. Фіксажні точки кожного прийому записуються у відповідній графі спостережного листа. Якщо хронометраж проводиться по поточному часу, може вказуватися лише кінцева фіксажна точка відповідного елементу операції, оскільки вона одночасно визначає початок наступного елементу.
Кількість замірів, яку необхідно провести при хронометражі, залежить від ряду факторів, в основному від типу виробництва і тривалості досліджуваної операції, окремих елементів. Чим операція коротша, тим більша кількість спостережень необхідна для отримання достовірної тривалості окремих її елементів. В масовому виробництві потрібна більша кількість спостережень, ніж в серійному, так як дані про середню тривалість елементів операції повинні характеризуватися високою точністю. В практичній роботі необхідну кількість замірів можна визначити за таблицею 3.
Таблиця 3 – Кількість замірів при одному
хронометражному спостереженні.
|
Характер роботи і степінь участі в ній робітника. |
Тривалість елементу роботи, с |
||
|
До 15.0 |
Від 15.0 до 60.0 |
Понад 60.0 |
|
|
Машинна Машинно-ручна Ручна |
8-10 22-26 37-42 |
8-10 18-21 26-30 |
5-9 14-18 21-26 |
На другому етапі хронометражу проводяться спостереження і заміри тривалості окремих елементів досліджуваної операції двома способами: заміри (відліки) по поточному часу, тобто неперервним способом, – суцільний хронометраж; окремі заміри затрат часу – вибірковий хронометраж. Для запису замірів слугує хронометражний лист або хронокарта.
Спосіб замірів по поточному часу полягає в тому, що в момент початку першого прийому (або комплексів прийомів) досліджуваної операції обидві стрілки двохстрілочного секундоміра пускаються в хід. В момент закінчення кожного прийому (або їх комплексу) допоміжна стрілка зупиняється, по ній проводиться відлік часу, який описується в спостережному листі в стрічці відповідного елементу операцій в графі, що позначена буквою “П” (поточний час). Головно стрілка секундоміра продовжує вести безперервний відлік часу. Після запису показів допоміжної стрілки вона знову пускається в хід, ривком досягає ту, що йде, і вони разом продовжують відлік часу. В потрібний момент допоміжна стрілка знову зупиняється, спостерігач знімає показники часу, і так продовжується на протязі всього періоду спостереження, тобто до тих пір, поки не буде проведено необхідну кількість замірів (спостережень) по всіх елементах операції, що вивчається. При такому способі замірів затрати часу на хронометруванні значно менші, ніж при проведенні окремих замірів.
При роботі з однострілочним секундоміром зняття показів проводиться без зупинки стрілки, тобто на ходу, що вимагає навику і не забезпечує такої високої точності, як спостереження з допомогою двохстрілочного секундоміра.
Спосіб окремих замірів, або вибірковий, заключається в тому, що в момент початку прийому (або комплексу прийомів) операції стрілка секундоміра пускається в хід. В момент закінчення прийому операції секундомір зупиняють, проводиться відлік часу за показами стрілки, і результат записується в спостережному листі в стрічці відповідного прийому операції в графі “П”. Цей час показує тривалість замірюваного прийому (або комплексу прийомів) операції.
Після запису стрілка секундоміра повертається в вихідне положення. З початком наступного прийому досліджуваної операції спостерігач повторює всі дії в тому ж порядку.
Цей спосіб менш зручний, так як спостерігач не має можливості зразу почати замір другого прийому операції, в кращому випадку він може почати замір третього прийому, тобто спостерігач витрачає в два-три рази більше часу, ніж при неперервному способі. Тому спосіб окремих замірів затрат часу застосовується переважно в тих випадках, коли необхідно визначити тривалість окремо вибраних прийомів операції.
По закінченню спостережень підходять до третього етапу хронометрування – обробки отриманих даних, їх аналізу і складанню висновків. Обробка спостережень, якщо хронометраж проводився способом заміру по поточному часу, заключається перш за все у визначені тривалості окремих елементів операції. Тривалість кожного прийому розраховується вирахуванням із поточного часу, записаного проти даного елементу, поточного часу, зафіксованого проти суміжного попереднього етапу.
Тривалості по кожному елементу операції складають хронометражний ряд. Кількість рядів дорівнює кількості прийомів і комплексів, на які розчленована досліджувана операція, а кількість замірів в хроноряді – числу спостережень. Застосовуючи спосіб окремих замірів часу, хронометражні ряди отримують зразу ж на другому етапі роботи. Потім проводять їх аналіз, тобто визначають коливання в тривалостях, виявляють причини відхилень і виключають ті тривалості, які відмічені в спостережному листі як дефектні або якщо їх дефектність виявлена в процесі аналізу. Ступінь стійкості кожного хронометражного ряду характеризується коефіцієнтом стійкості:
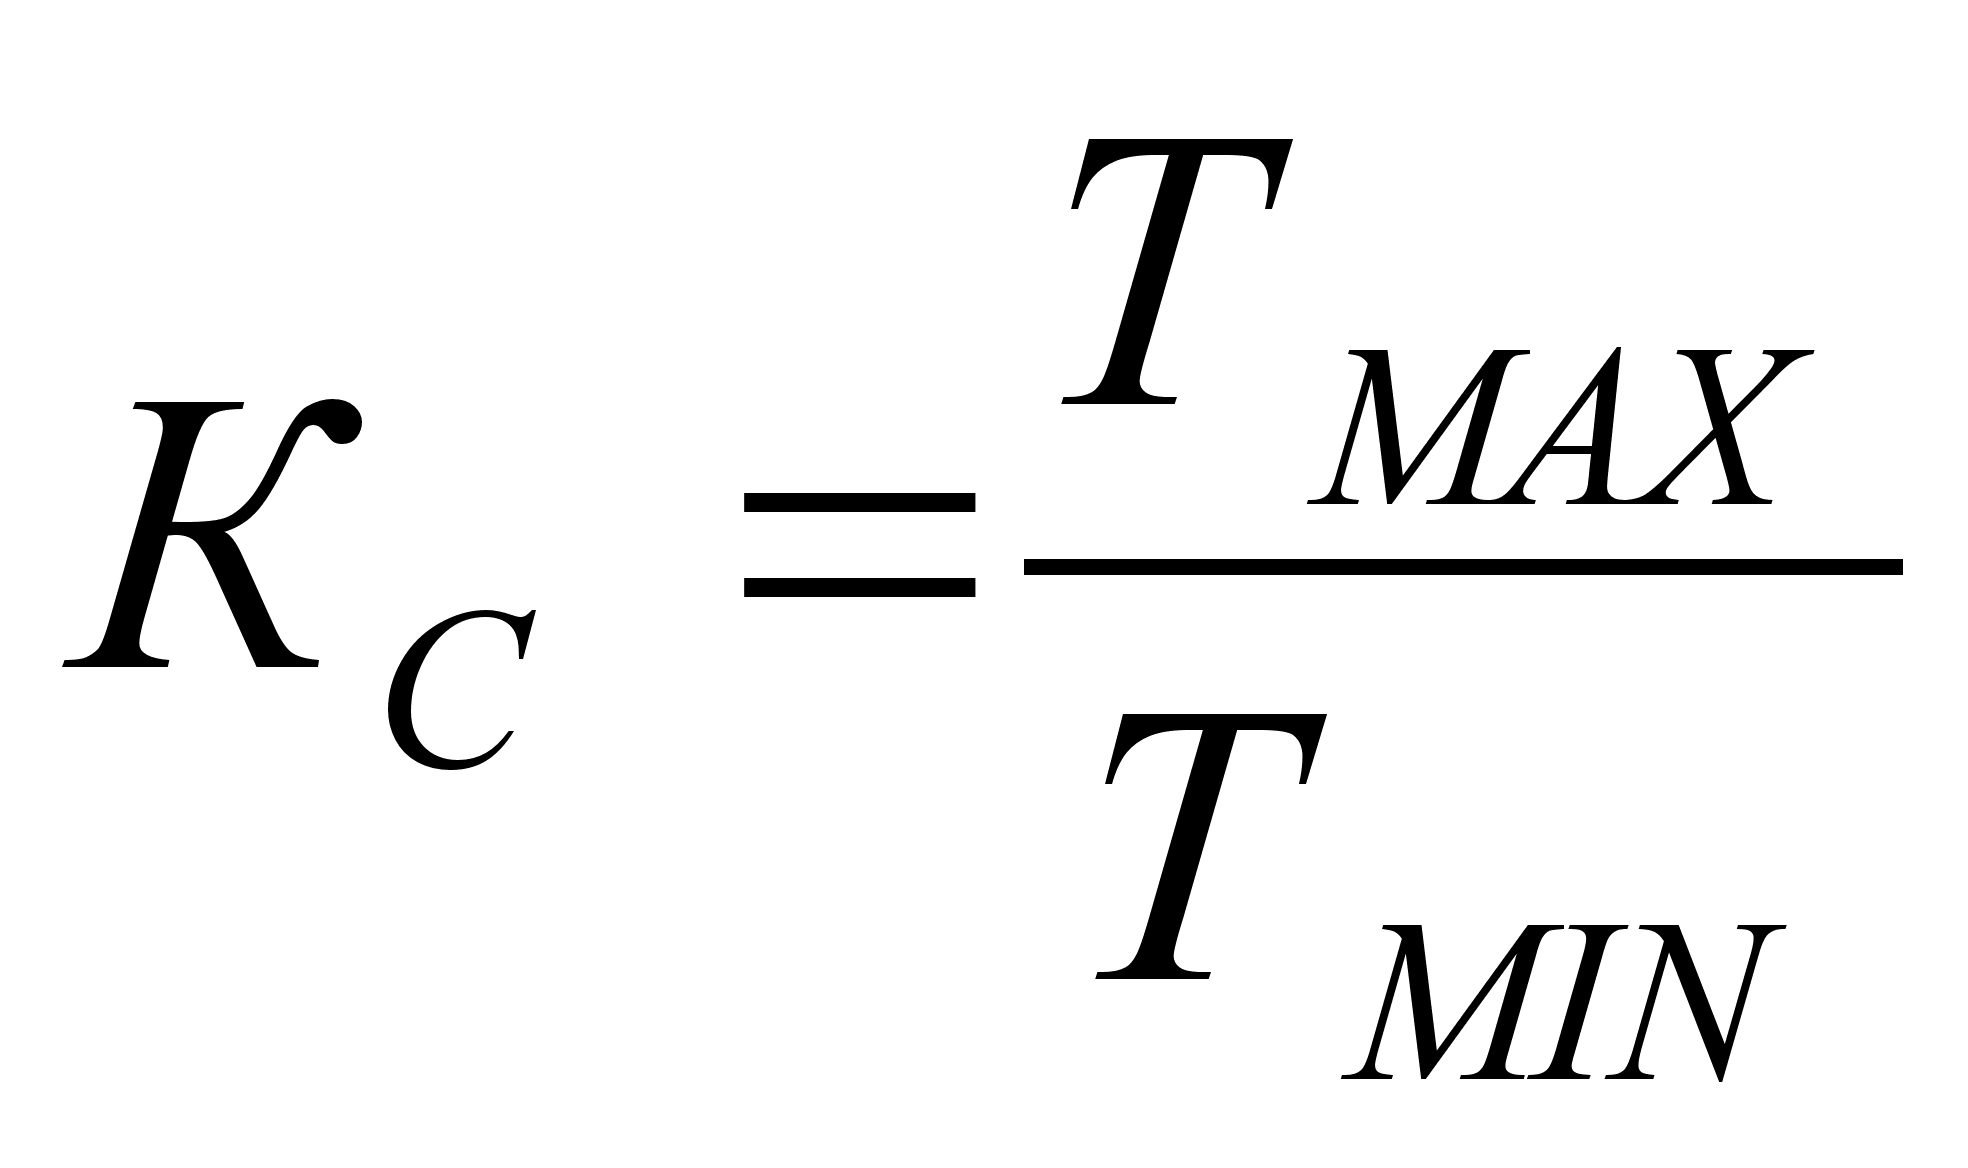 ,
де Тмах,Тmin – найбільша і найменша тривалість прийому операції в ряді.
Нормативні коефіцієнти стійкості (таблиця 4) встановлені на основі багаторазових спостережень при різних типах виробництва. Цей коефіцієнт розраховується границею допустимого розсіювання замірів хроноряду.
Таблиця 4 – Нормативні коефіцієнти стійкості.
|
Тип виробництва на даному робочому місці. |
Тривалість елемента роботи, що вивчається. |
Нормативний коефіцієнт стійкості хронометражного ряду при різних видах робіт. |
|||
|
Машин-на |
Машин-но-ручна |
При спос-тереженні за роботою обладнання |
Робота вручну. |
||
|
Масове |
До 10 Понад 10 |
1,2 1,1 |
1,5 1,2 |
1,5 1,3 |
2,0 1,5 |
|
Крупносерійне |
До 10 Понад 10 |
1,2 1,1 |
1,6 1,3 |
1,8 1,5 |
2,3 1,7 |
|
Серійне |
До 10 Понад 10 |
1,2 1,1 |
2,0 1,6 |
2,0 1,8 |
2,5 2,3 |
|
Мілкосерійне і одиничне, не залежить від тривалості. |
1,2 |
2,0 |
2,5 |
3,0 |
|
Тривалості всіх замірів ряду, визнаних придатними, сумуються і записуються у графу “Сума тривалостей”. Потім визначають середню тривалість прийому як середню арифметичну, розділяючи суми тривалостей по всім замірам (спостереженням) ряду на число цих замірів, не рахуючи виключених. Знайдена середня арифметична приймається як нормальна тривалість даного прийому або комплексу прийомів операції і записується в відповідну графу хронометражної карти.
Сума середніх тривалостей всіх прийомів операцій складає нормальну тривалість виконання операцій в цілому.
2.2.3. Фотохронометраж.
Фотохронометраж – це спосіб сумісного проведення фото- і хронометричних спостережень, застосовується, як правило, в мілкосерійному і індивідуальному виробництві, на роботах, які регулярно повторюються на протязі місяця, року, але чергування прийомів має довільний характер. В основному це стосується робіт, що виконуються в добувних галузях – лісозаготівельній і т.п. В даному випадку фіксуються всі затрати робочого часу на протязі зміни, а в ході вивчення проводиться хронометраж окремих робіт з розчленуванням їх на елементи. Таке поєднання хронометражу і фотографії робочого часу дозволяє встановити повторюваність окремих робіт, питому вагу підготовчих робіт в балансі робочого дня, використання робочого часу, структуру оперативного часу, найбільш ефективні прийоми праці. При фотохронометражі застосовуються суцільні (неперервні) і вибіркові заміри. Об’єктом спостереження є робота одного робітника, бригади або робітника-багатоверстатника. Вимірювання робочого часу проводять різними приладами і пристроями, наприклад, секундомірами.
Найбільш точні і суб’єктивні результати отримуються при використанні фото- і кінозйомки, а також оцилографічного запису.
2.3. Метод моментних спостережень.
На ряді машинобудівних заходів і на підприємствах інших галузей промисловості вивчення затрат робочого часу проводиться методом моментних спостережень, який вигідно відрізняється від методу безпосередніх замірів. Це простий статистичний спосіб отримання середніх даних про фактичне завантаження робітників і обладнання ділянок, цехів і підприємства в цілому, оснований на теорії ймовірності і передбачає вибіркові спостереження. Він доцільний, коли проводиться велика кількість спостережень – не менше за 10-20 об’єктами. Суть методу полягає в заміні неперервної реєстрації тривалості затрат часу при безпосередніх замірах (звичайна фотографія) врахуванням кількості спостережуваних моментів, тобто фіксацією не абсолютних затрат часу, а числа моментів (явищ, що відбуваються) затрат.
Для досягнення потрібної точності результатів спостережень завчасно встановлюється їх об’єм, тобто число моментів, яке необхідно зафіксувати. Число моментів залежить від питомої ваги досліджуваних затрат, від заданої ймовірності, а також від допустимої відносної похибки спостережень. Воно визначається за формулами, виведеними на основі законів математичної статистики:
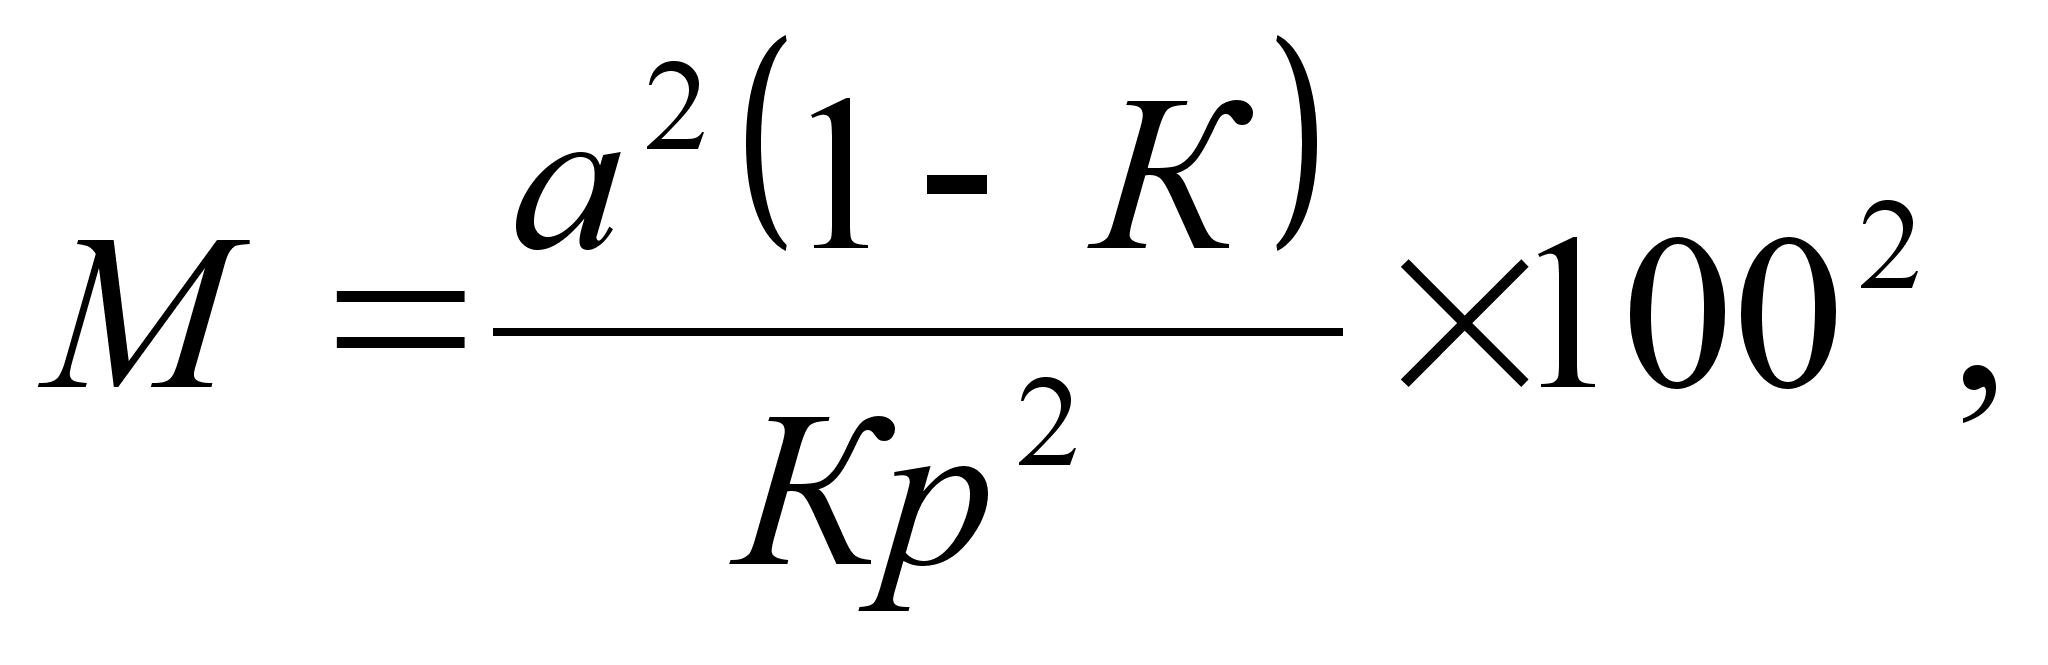
де а – коефіцієнт, що залежить від заданої ймовірності; К – питома вага досліджуваних категорій затрат робочого часу в загальних затратах за час спостережень; р – допустима відносна похибка спостережень.
При визначенні числа спостережень питома вага досліджуваних затрат К встановлюється на основі даних проведених раніше спостережень в вигляді коефіцієнта. Допустима відносна похибка р залежить від степені потрібної точності: чим вища точність, тим менший процент допустимої похибки і тим більше число моментів необхідно зафіксувати. Допустима відносна похибка залежить від питомої ваги досліджуваних затрат. Якщо останні незначні, похибку можна отримати без істотного зниження точності результатів спостереження.
Наприклад, якщо досліджувані затрати складають приблизно 80%, або К=0,8, р=5%, а=2 (при стабільності виробництва), то кількість моментів, яку необхідно зафіксувати згідно формули:
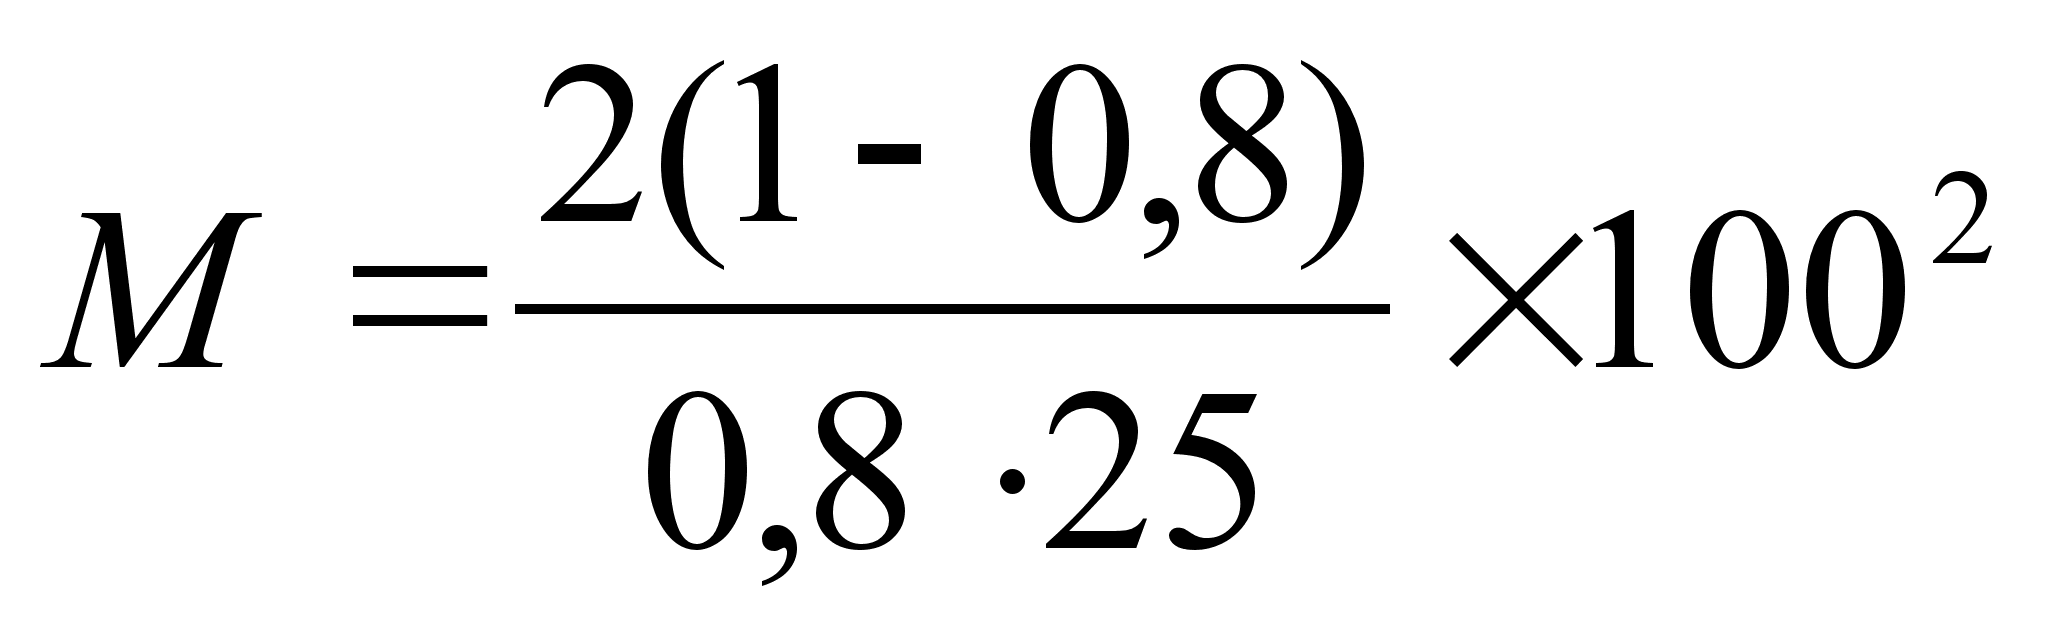 ,
складе 200.
Перед початком спостережень на лицевій стороні спостережного листа записуються загальні відомості: назва цеху, ділянки, номер зміни, кількість спостережуваних робочих місць, дата, прізвище спостерігача, число спостережень, кількість обходів, час початку обходу, наводиться також перелік категорій затрат робочого часу роботи обладнання з їх умовними позначеннями – індексами. Потім встановлюється маршрут обходу, визначається його довжина і час, необхідні на один обхід; встановлюються фіксажні пункти, тобто місця, де повинні фіксуватися моменти з допомогою індексів. Розроблений маршрут обходу, не повинен порушуватися. Необхідно також виконати намічене число обходів за визначений час. Якщо в нашому прикладі вивчається двадцять виконавців, то число обходів буде рівне десяти (200:20=10). Після закінчення підготовчої роботи приступають до спостережень.
Моментні спостереження проводяться як періодичні обходи ділянок, де розміщені робочі місця виконавців, по встановленому маршруту. Порівнявшись з робочим місцем, спостерігач визначає, чим зайняті робітник або обладнання в даний момент часу, і записує результат в лист спостережень, тобто відмічає кількість моментів затрат робочого часу або роботи обладнання і перерв.
При графічному
методі спостереження
записуються
у вигляді точок
і ліній. Перші
чотири помітки
наносяться
точками, що
утворюють
контур ( : : ), наступні
– лініями по
вертикалі,
горизонталі
і діагоналі
(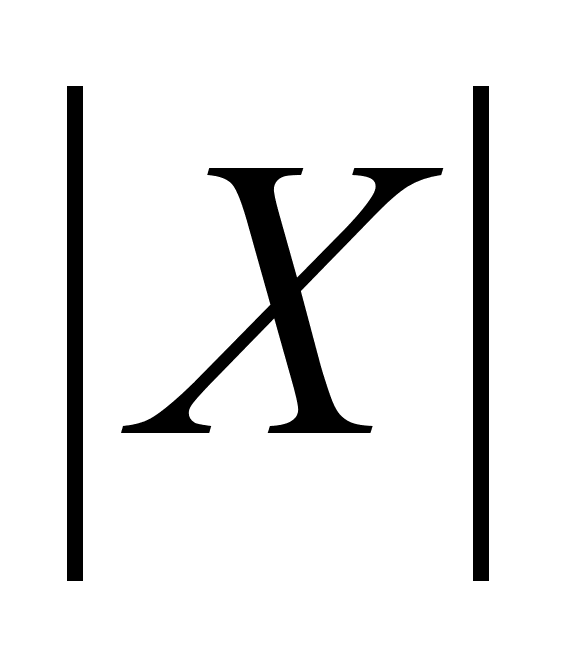 ).
Такий квадрат
з діагоналями
складає десять
зафіксованих
моментів. Далі
викладений
порядок нанесення
поміток повторюється.
При такому
способі фіксації
можна швидко
підрахувати
загальну кількість
отриманих
моментів.
В процесі обробки даних спостережень підраховують кількість моментів по кожному виду затрат робочого часу і визначається процентний вираз кожної категорії затрат в загальній сумі отриманих моментів.
Потім визначається коефіцієнт корисної роботи всієї групи робітників (або обладнання) як відношення суми моментів (спостережень), що враховують підготовчо-заключну роботу ПЗ, оперативну роботу ОЧ, обслуговування робочого місця Тех, Орг, час на відпочинок і особисті потреби ВОП до загальної кількості спостережень М:
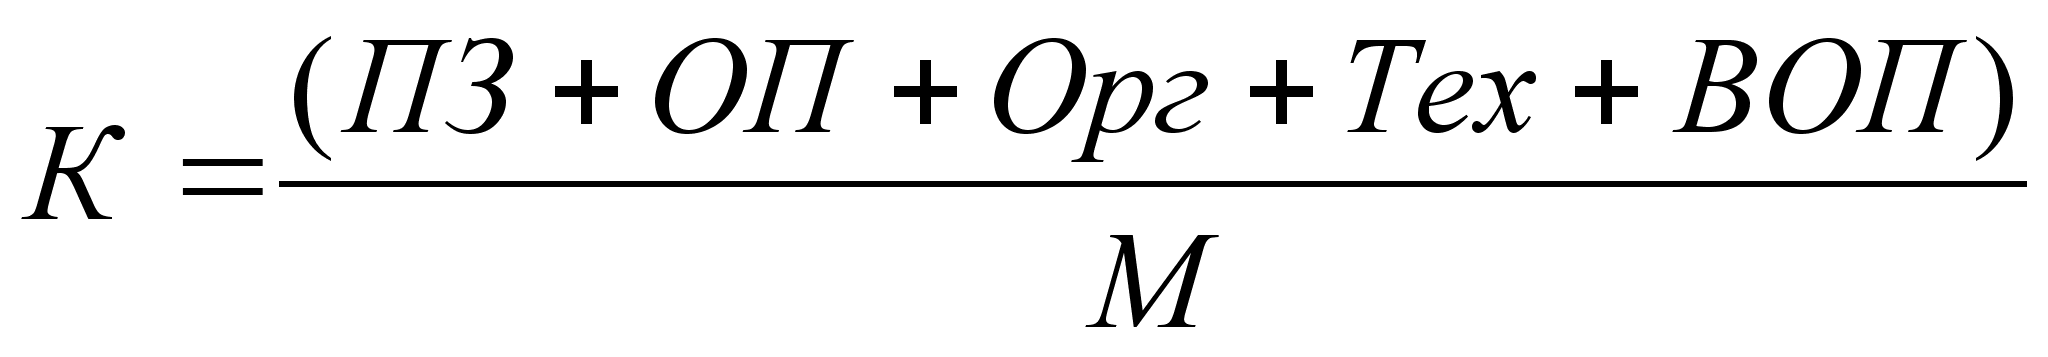 .
Потім проводиться аналіз втрат робочого часу і їх причин, розробка міроприємств по усуненню недоліків і покращенню організації праці в порядку, прийнятому індивідуальної і групової фотографії. Метод моментних спостережень має ряд переваг в порівнянні з груповою фотографією: не потрібно перевіряти час кожного спостереження з тим, щоб він співпадав з попередньо наміченим інтервалом, а достатньо відмітити тільки початок кожного обходу; спрощується процес обробки отриманих даних; створюється можливість перервати процес спостереження, не знижуючи точності результатів, при умові, що за визначений наперед час буде проведено необхідну кількість обходів; проводити спостереження інженерно-технічному персоналу в процесі виконання їх безпосередніх обов’язків.
За результатами моментних спостережень розробляються організаційно-технічні міроприємства, спрямовані на ліквідацію виявлених недоліків в використанні робочого часу і часу роботи обладнання.
Розділ ІІІ. Проект заходів, спрямованих на усунення
непродуктивних затрат праці і витрат
робочого часу на промисловому підприємстві
(приклад –АТ “Ватра”).
3.1. Виявлення джерел росту продуктивності праці в
результаті аналізу трудомісткості виготовлення
виробів.
Основою для проведення досліджень праці, а саме процесу її нормування служить так звана додаткова трудомісткість і матеріаломісткість.
З точки зору дослідження праці розрізняють основну і додаткову трудомісткість та матеріаломісткість. Це по суті своїй теоретичне розділення в дійсності дозволяє визначити напрями досліджень, що мають за мету зниження непродуктивних затрат праці і втрат робочого часу, трудомісткості і матеріаломісткості, а завдяки цьому – досягнення росту продуктивності праці і покращення економічних результатів.
Основна трудомісткість – це трудомісткість, яка була б необхідною, якщо б ідеально сконструйований виріб вироблявся на правильно підібраних машинах із застосуванням найбільш досконалих методів праці і без втрат часу.
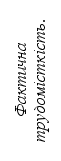

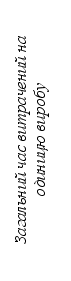
А
В
С
D



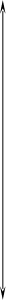
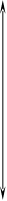
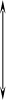
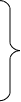
Основна
трудомісткість.
Додаткова трудомісткість:
викликана неправильною
конструкцією виробу;
обумовлена недосконалими
методами виробництва.
Час витрат:
з організаційно технічних
причин;
з причин, що залежать від
робітника.
Рисунок 1.
Додаткова трудомісткість – це додатковий робочий час, витрачений на виробництво виробу при неправильних організаційно-технічних умовах. Він виражається різницею між фактичною і основною трудомісткістю, а також витрат робочого часу є основною метою дослідження і вдосконалення процесів праці.
Додаткову трудомісткість визначають:
Неправильна конструкція виробів, тобто недостатня технологічність конструкції; недостатній степінь типізації виробу або його частин; невідповідні технічні умови на матеріали; надто високі вимоги, що висуваються до якості продукції;
Недосконалі методи виробництва, а саме –неправильний підбір або використання машин та інструментів; неправильні параметри технологічного процесу; невідповідний розподіл робочого процесу на операції, що приводять до зайвих маніпуляцій з предметами праці і до зайвого руху виконавців; неправильне виконання робочих функцій, що приводить до зайвих рухів і зусиль робітника;
Час , витрачений з організаційно-технічних причин, тобто велика різнорідність виготовлюваних підприємством виробів і пов’язані з цим дрібні серії виготовлюваної продукції; зміни конструкції виробу в ході його виробництва; помилка планування виробництва і недогляд в роботі транспорту, що викликають затримку в забезпеченні засобами виробництва і матеріалами; поганий технічний стан або аварії машин і обладнання, обумовлені неплановим і недостатнім доглядом за ними і несвоєчасним ремонтом; нечітка робота відділу інструментального господарства, що приводить до простоїв на робочих місцях; невідповідні умови праці, що викликають зниження продуктивності праці; недостатній рівень безпечності гігієни праці;
Час витрачений з причин, що залежать від робітника, тобто запізнення, неявки на роботу, необгрунтовані перерви, низька інтенсивність праці; недостатня якість праці, що приводить до виникнення браку; недотримання правил техніки безпеки, що приводить до перерв в роботі або непрацездатності.
Все перераховане вище визначає напрями дослідження праці, його об’єм і предмет, а також задачі вдосконалення процесів праці.
Перелічені факти, які негативно впливають на трудомісткість в бік її зниження, і на виробничий процес в цілому, частково є нормованими. Розгляд з метою усунення непродуктивних її витрат вимагає по елементного аналізу, і, як результат, складається чітко визначені міроприємства по зниженню втрат. Заходи по усуненню ненормованих затрат праці тісно пов’язані з попередніми і носять організаційний характер.
В результаті проведеного аналізу в АТ “Ватра” нами виявлені непродуктивні втрати часу з таких причин:
Введення нового і модернізація діючого обладнання;
Зміна технології виробництва на деяких ділянках виробничої діяльності з впровадженням більш прогресивної технології;
Покращення конструкції виробів;
Відсутність автоматизації процесів на етапі постачання робочого місця робітника необхідними заготовками, оснащенням і інструментами;
Перебої в постачанні електроенергії з організаційно-технічних причин;
Перебої в постачанні матеріалами з вини керівництва підприємства або транспортних організацій;
Завищені норми часу на виготовлення продукції;
Закінчення строку дії тимчасових норм, встановлених на період освоєння нової продукції, техніки, технології і нових форм організації виробництва та праці;
Невідповідна до нових технологій і техніки кваліфікація працівників;
Низька дисципліна праці на деяких етапах виробництва.
Усунення даних причин вимагає застосування гнучкої системи управління техніко-організаційним розвитком виробництва і критичного ставлення до стану організації виробництва і менеджменту в АТ “Ватра”. Слід звернути належну увагу на наступні етапи системи управління техніко-організаційним розвитком:
1. Розвиток організації, планування і управління виробництвом.
Вдосконалення організації підготовки виробництва.
Підвищення рівня кооперації, спеціалізації і комбінування виробництва.
Раціоналізація основних виробничих процесів.
Організація технічного контролю якості.
Вдосконалення організації допоміжних і обслуговуючих процесів.
Покращення оперативного управління виробництвом.
Підвищення рівня механізації управлінської праці, вдосконалення обліку, звітності і діловодства.
Впровадження перелічених заходів прямим чином здійснюють глобальний вплив як на саму організаційну структуру, так і на окремі етапи виробництва.
Але конкретне значення для складання проекту заходів, які мають на меті усунення непродуктивних втрат має:
Вдосконалення організації праці.
Розділення і кооперація праці на основі впровадження колективних його форм, суміщення професій, розширення зон обслуговування.
Організація і обслуговування робочих місць на основі впровадження типових проектів.
Вивчення і поширення передових прийомів і методів праці.
Підвищення кваліфікації і перепідготовка кадрів.
Вдосконалення нормування праці.
Покращення умов праці.
Особливу увагу ми звернули на підвищення кваліфікації і перепідготовку кадрів, вдосконалення нормування праці і дисципліни праці, так як на нашу думку реалізація цих заходів в АТ “Ватра” дасть найсуттєвіші впливи як на процес виробництва в цілому та досягнення високих економічних результатів, так і на процес нормування, зокрема.
3.2. Організація робіт по встановленню нових,
діючих і впровадженню технічно обгрунтованих
норм праці.
Роботу по встановленню нових і перегляду діючих норм праці проводять на основі рекомендацій по організації нормування праці і встановленню нових і зміни діючих норм виробітку, часу і обслуговування в виробничих галузях народного господарства, затверджених Держкомпраці України.
Заміна діючих норм виробітку, часу обслуговування і нормативів чисельності необхідна по мірі впровадження організаційно-технічних міроприємств, що забезпечують ріст продуктивності праці: введення нового і модернізація діючого обладнання, впровадження прогресивної технології, вдосконалення оргтехоснащення і інструменту, покращення конструкції виробу, механізації і автоматизації виробничих процесів, вдосконалення організації робочих місць і т.д.
Перегляд норм по праці здійснюють у випадку наявності застарілих норм на роботах, трудомісткість яких змінилась в результаті загального покращення організації виробництва і праці або росту професійної майстерності робітників, або того і другого; наявності норм, при встановленні яких був неправильно врахований організаційно-технічний рівень виробництва; закінчення терміну дії тимчасових норм, встановлених на період освоєння нової продукції, техніки, технології або нових форм організації виробництва і праці; ініціативи окремих робітників і трудових колективів.
З метою встановлення якості використовуваних на підприємстві нормативів по праці, забезпеченості підприємства нормативами і підготовки пропозицій по перегляду норм праці проводять оперативний і цільовий аналіз якості норм.
Визначення застарілих норм, чисельності робітників, що виконують або значно перевиконують норми, проводять в ході оперативного аналізу, котрий проводять кожного кварталу по великим сукупностям норм праці (професіям, групам робітників, ділянкам, підприємствам). Аналізують наступні показники: середній процент виконання норми часу (виробітку) робітниками відрядниками; розподіл чисельності робітників-відрядників за степенем виконання норм; чисельність робітників-відрядників, що не виконують норми, значно перевиконуючих норми, працюючих по застарілим нормам; кількість застарілих норм. Аналізовані показники порівнюються з аналогічними показниками відповідного минулого періоду.
Цільовий аналіз проводять по мірі необхідності для встановлення причин невиконання, перевиконання або застарівання норм праці на визначених технологічних операціях шляхом вивчення і аналізу затрат робочого часу, перевірки і розрахунку норм методами технічного нормування або порівняння з діючими на аналогічних роботах.
Календарний план перегляду діючих норм праці розробляють на початку планового року на основі намічених до впровадження організаційно-технічних міроприємств, що забезпечують ріст продуктивності праці і результатів перевірки діючих норм праці. Перегляд застарілих норм здійснюють в строки, визначені керівниками підприємства в угоді з профкомом. Знову встановлені норми праці, як правило, не змінюються до наступного строку перегляду застарілих норм. Помилково встановлені норми переглядають по мірі їх виявлення. Строки перегляду норм праці узгоджують по строкам впровадження відповідних міроприємств і показниками плану по праці.
Нові норми виробітку, часу і обслуговування, нормативи чисельності, в тому числі встановлені в результаті перегляду, утверджуються керівництвом підприємства за згодою з профкомом. В порядку, встановленому керівником і профкомом об’єднання, норми можуть утверджуватися керівниками виробничих одиниць, що входять в склад об’єднання, за узгодженням з відповідними профкомами.
Для впровадження технічно-обгрунтованих норм по праці необхідно довести всі параметри робочого місця до проектних, передбачених при розрахунку даної норми по праці; навчити робітників раціональним методам праці; забезпечити точне дотримання запроектованих переглянутими нормами режимів роботи обладнання, виконання прийомів операції тими ж способами і в тій же послідовності, як це регламентується встановленими нормами. При впровадження ТОН слід проводити виробничий інструктаж для показу і ознайомлення з раціональними прийомами виконання роботи.
Норми і список міроприємств по їх впровадженню оголошують на зборах не пізніше, ніж за місяць до їх впровадження і вирішують на вихідному місці для вивчення. В випадку незгоди з якимось положенням робітники можуть внести свої зауваження. З протіканням місяця, якщо не надійшло ніяких зауважень, норми рахують введеними в дію.
Контроль за встановленням нових і переглядом діючих норм праці здійснюють шляхом перевірки наявності і правильності вказівок даних про норми праці технологічні процеси, відомості норм часу і розцінок, робочі наряди; стану виконання робіт графіка технологічної підготовки виробництва в частині розрахунку норм праці; аналізу звітних даних календарного плану.
Контроль роботи підприємств по встановленню нових і перегляду діючих норм праці на рівні ВПО і галузі проводять систематично на основі перевірки або при атестації робочих місць в частині нормування праці або одночасно з комплексною ревізією фінансово-господарською діяльністю підприємства.
3.3. Форми підготовки і підвищення кваліфікації
кадрів.
Неперервно зростаюча потреба в посиленні роботи по підготовці і підвищенню кваліфікації кадрів викликана рядом причин, і в першу чергу ростом складності продукції, технології і організації виробництва, і, як наслідок, – встановлення нових норм праці.
Підготовка робочих кадрів для роботи на машинобудівних підприємствах проводиться в системі професійно-технічного навчання і безпосередньо на виробництві.
Професійно-технічні училища(ПТУ) готують робітників по найбільш складним професіям високого рівня кваліфікації, що вимагають більш тривалих термінів навчання – від 1 до 4 років. ПТУ спеціалізовані на випуску робітників визначеного профілю для певних галузей і навіть підприємств. Тому кожне із училищ закріплюється за одним або групою підприємств. Такий зв’язок дозволяє враховувати конкретні потреби виробництва, уточнювати навчальні плани, дисципліни. В ПТУ вивчають теоретичні дисципліни по даній професії, конструкцію і правила експлуатації обладнання, проводять лабораторні роботи в навчальних майстернях, виробляють професійні навички під час проходження виробничої практики на підприємстві. В середніх ПТУ учні поряд зі спеціальністю одержують загальну середню освіту. Переваги підготовки кадрів через ПТУ обумовлені тим, що викладачі володіють досвідом і методикою навчання, в ході навчання раціонально поєднують теоретичні і практичні заняття. Тому випускники ПТУ володіють високим культурно-технічним рівнем, як правило, швидше підвищують кваліфікацію.
Підготовка робітників на виробництві регламентується “Типовим положенням про професійне навчання робітників на виробництві”, затвердженого постановою Держкомпраці України, Держпрофосвіти України. Переліки професій і спеціальностей, за якими може проводитись підготовка робітників безпосередньо на виробництві, а також терміни навчання по ним визначаються Держпрофосвітою України за згодою з Держкомпраці України. Термін навчання встановлюється в залежності від складності підготовки, але не повинен перевищувати шість місяців. В такі терміни проводиться підготовка робітників по суміжних спеціальностям для тих, хто має необхідну загально-теоретичну підготовку і досвід роботи по суміжній або спорідненій спеціальності. Підготовка тривалістю більше півроку може здійснюватися тільки з дозволу Держпрофосвіти України.
Основними формами підготовки робітників на виробництві служать індивідуальне, групове і курсове навчання. Індивідуальне навчання найбільш широко поширене. Кожний, хто навчається, закріплюється за кваліфікованим робітником, майстром або іншим інструктором виробничого навчання або включається в робочу бригаду, в якій його навчає бригадир або висококваліфікований робітник. Навчання проводиться в реальних виробничих умовах,