Разработка технологического процесса упрочнения кулачка главного вала с использованием лазерного излучения
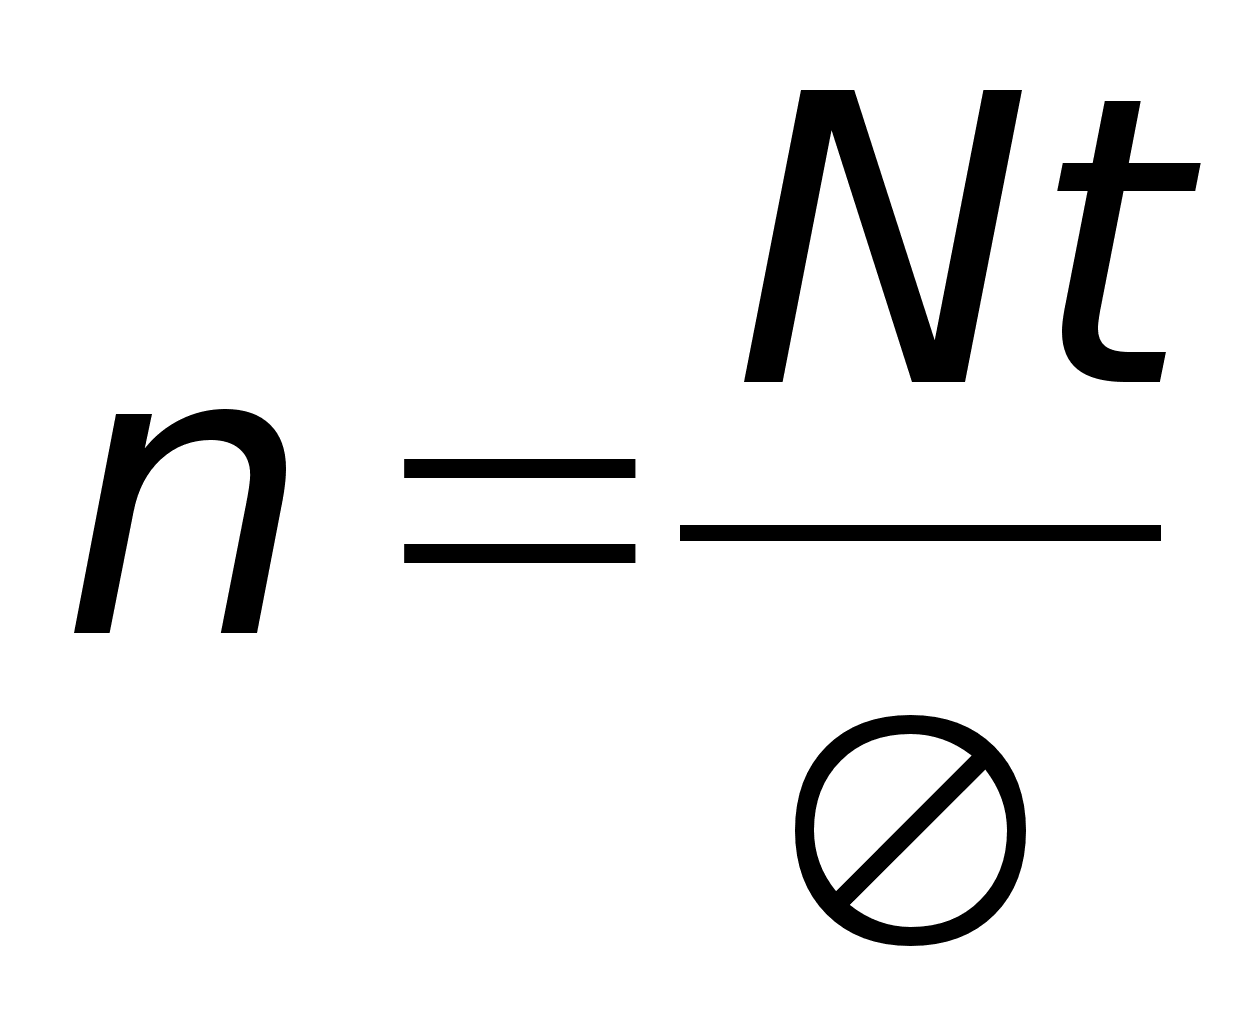 ,
где t – число дней, на которые необходимо иметь запас деталей на складе при 5 – дневной 2-х сменной рабочей недели для обеспечения непрерывной сборки;
 - число рабочих
дней в году.
t = 8 –
10 дней [11]
= 253 дня [11]
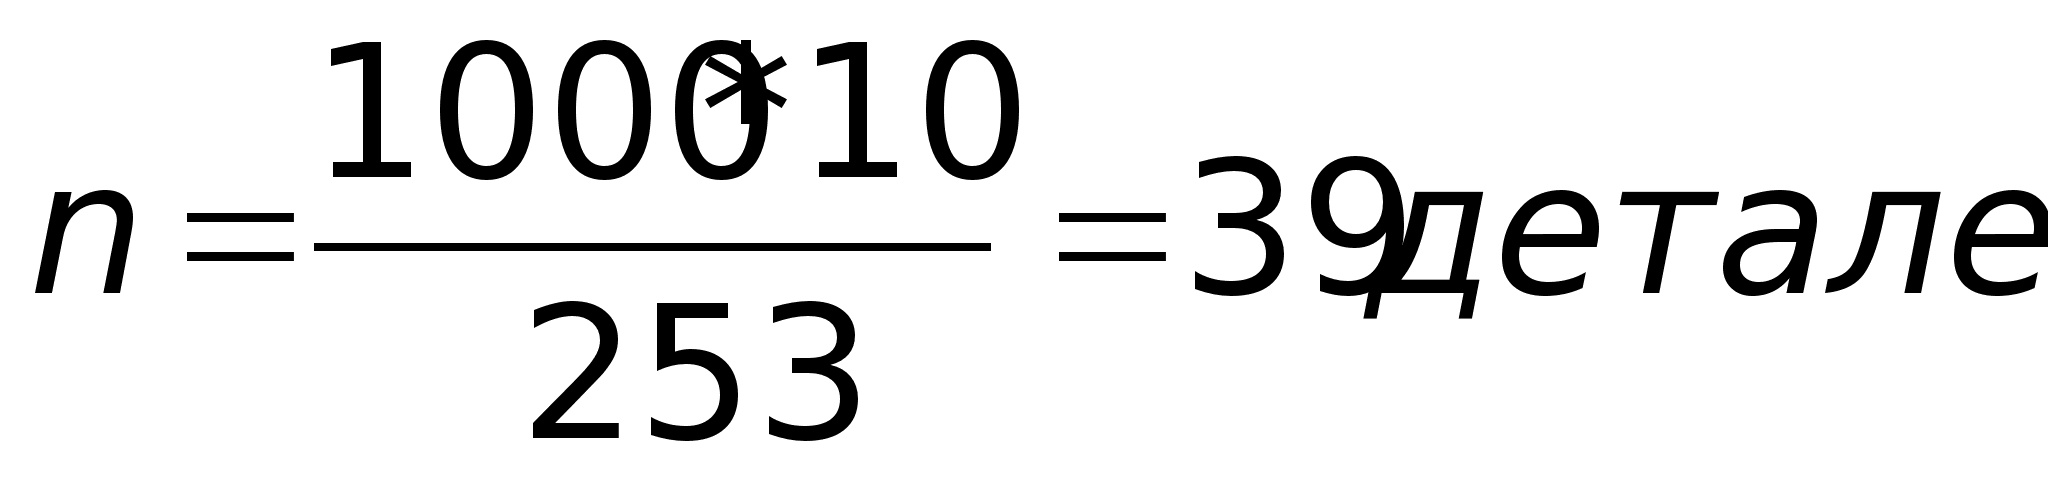 ,
Выбор способа получения заготовки. Для условий серийного производства выбираем в качестве заготовки штамповку на горизонтально кованой машине II класса точности. [1]
Рассчитаем массу заготовки
mз = γ * vз, где
γ = 7,814 г/см3 – плотность металла [7]
vз – Объём заготовки, см3
vз = 3,14 * 8,02 * 2,6 + 3,14 * 6,052 * 0,6 – 3,14 * 2,82 *3,2 = 512,7 см3
mз = γ * vз = 7,8 * 512,7 = 3998 гр = 3,998 кг
Коэффициент использования металла
Ким = mд / mз = 2,7 / 3,998 = 0,675
Себестоимость заготовки
Sзаг = (С / 1000 * mз * Кт * Кс * Кв * Км * Кп) – (mз - mд) * Sотк / 1000, руб [5]
Ci = 18900 руб/т стоимость 1 т заготовки [5]
Sотх = 1788 руб/т стоимость 1 т отходов
Кт, Кс, Кв, Км, Кп – коэффициенты, зависящие от класса точности, группы сложности, массы, марки материала и объёма производства заготовки.
Кт = 1; Кс = 0,87; Кв = 1,14; Км = 1,18; Кп = 1
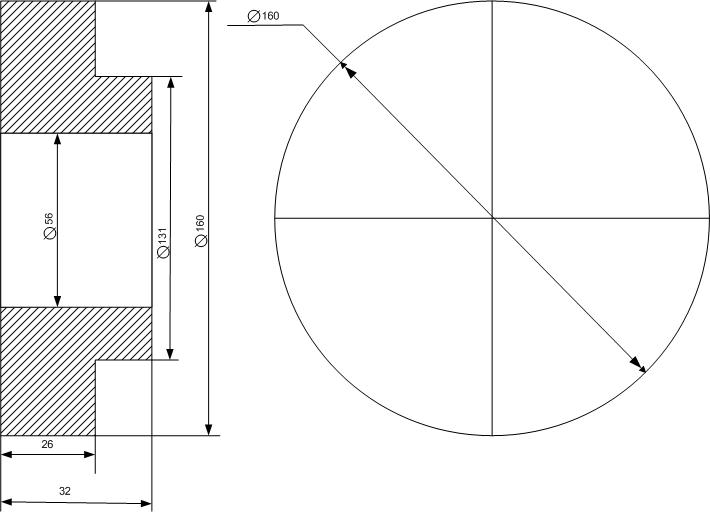
Рис. 4.1 Эскиз штамповки
Sзаг = (18900/1000 * 3,998 * 1 * 0,87 * 1,14 * 1,18 * 1,0) – (3,998 – 2,7) * 1788/1000 = 86,2
Маршрутный технологический процесс
000 Заготовительная
Штамповка на ГКМ и зачистка от окалины
005 Карусельно – фрезерная
1 переход фрезеровать торец бобышки 130
010 Токарная
А Установить в 3-х кулачковый патрон
1 переход подрезать торец начерно
2 переход подрезать торец начисто
3 переход расточить начерно
4 переход расточить начисто
5 переход снять фаску 1 х 450
015 Сверлильная
А Установить в приспособление
1 переход снять фаску 1 х 450
017 Сверлильная
1 переход центровать 4 отверстия
2 переход сверлить и снять фаску
3 переход нарезать резьбу М8-6q в 4 отверстиях
020 Копировально – фрезерная
А Установить на жёсткую оправку 60Н7
1 переход фрезеровать наружный контур
025 Слесарная доводка профиля Ra = 0,8 мкм
Расчёт припуска +0,030
Поверхность 60Н7
Отверстие обрабатывается черновым растачиванием Н9 + 0,074
Отверстие обрабатывается чистовым растачиванием Н7 + 0,030
Точность заготовки +1,2 - 0,7 [10]
Припуск рассчитываем аналитическим методом [10]
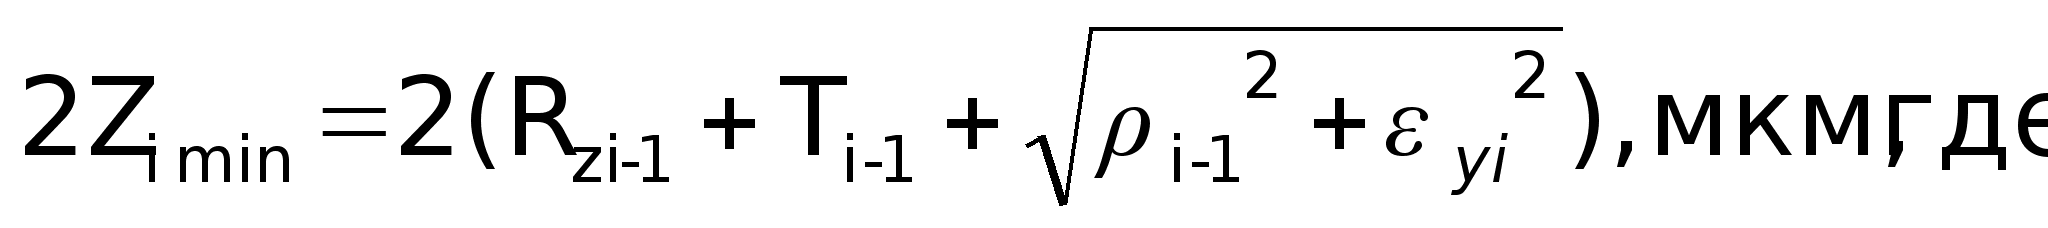
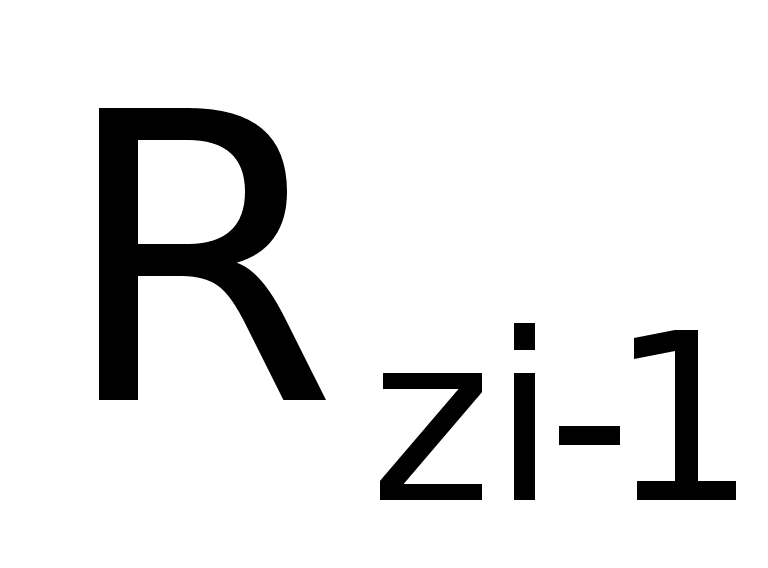 - высота
микронеровностей,
оставшихся
после выполнения
предыдущего
перехода, мкм
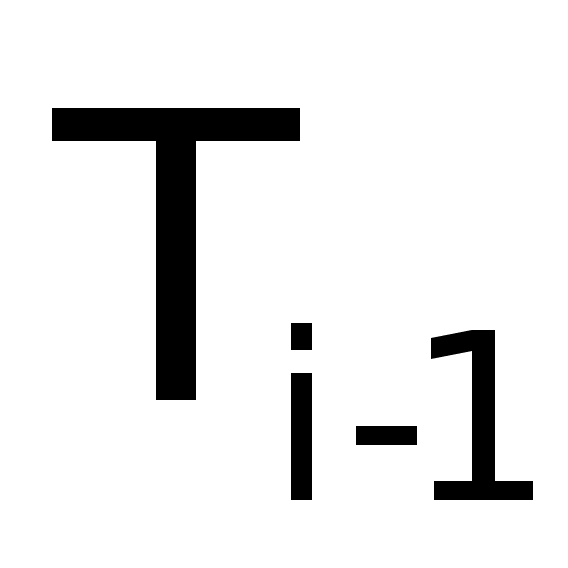 - дефектный
слой после
предыдущего
перехода, мкм
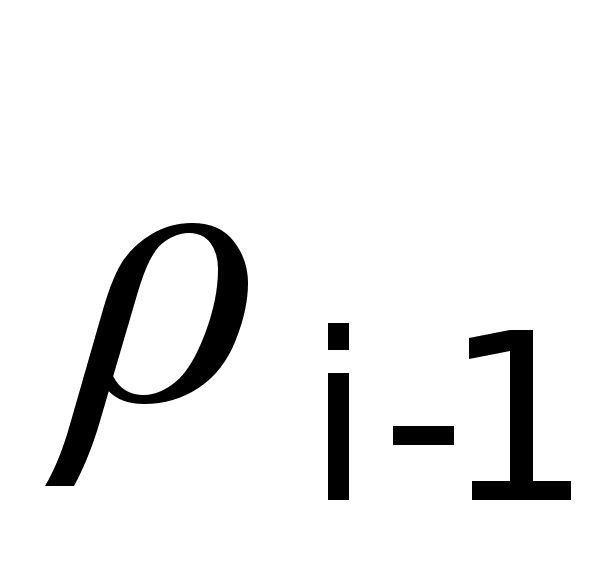 - суммарное
значение
пространственных
отклонений
после предыдущего
перехода, мкм
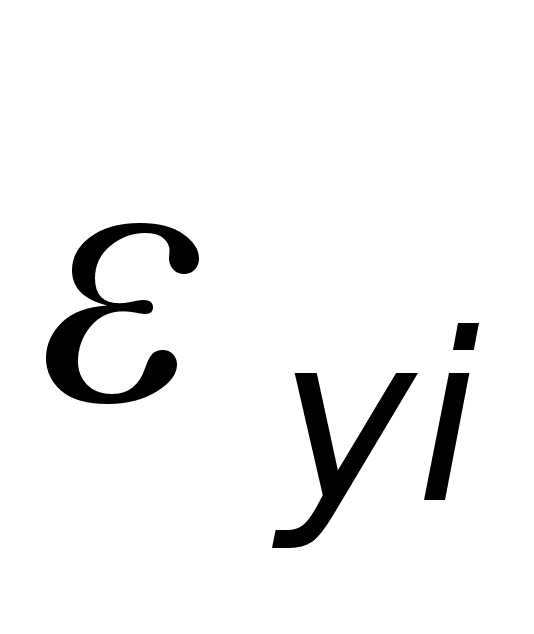 - погрешность
установки на
выполняемом
переходе, мкм
Черновое растачивание
= 150 мккм;
= 200 мкм;
=
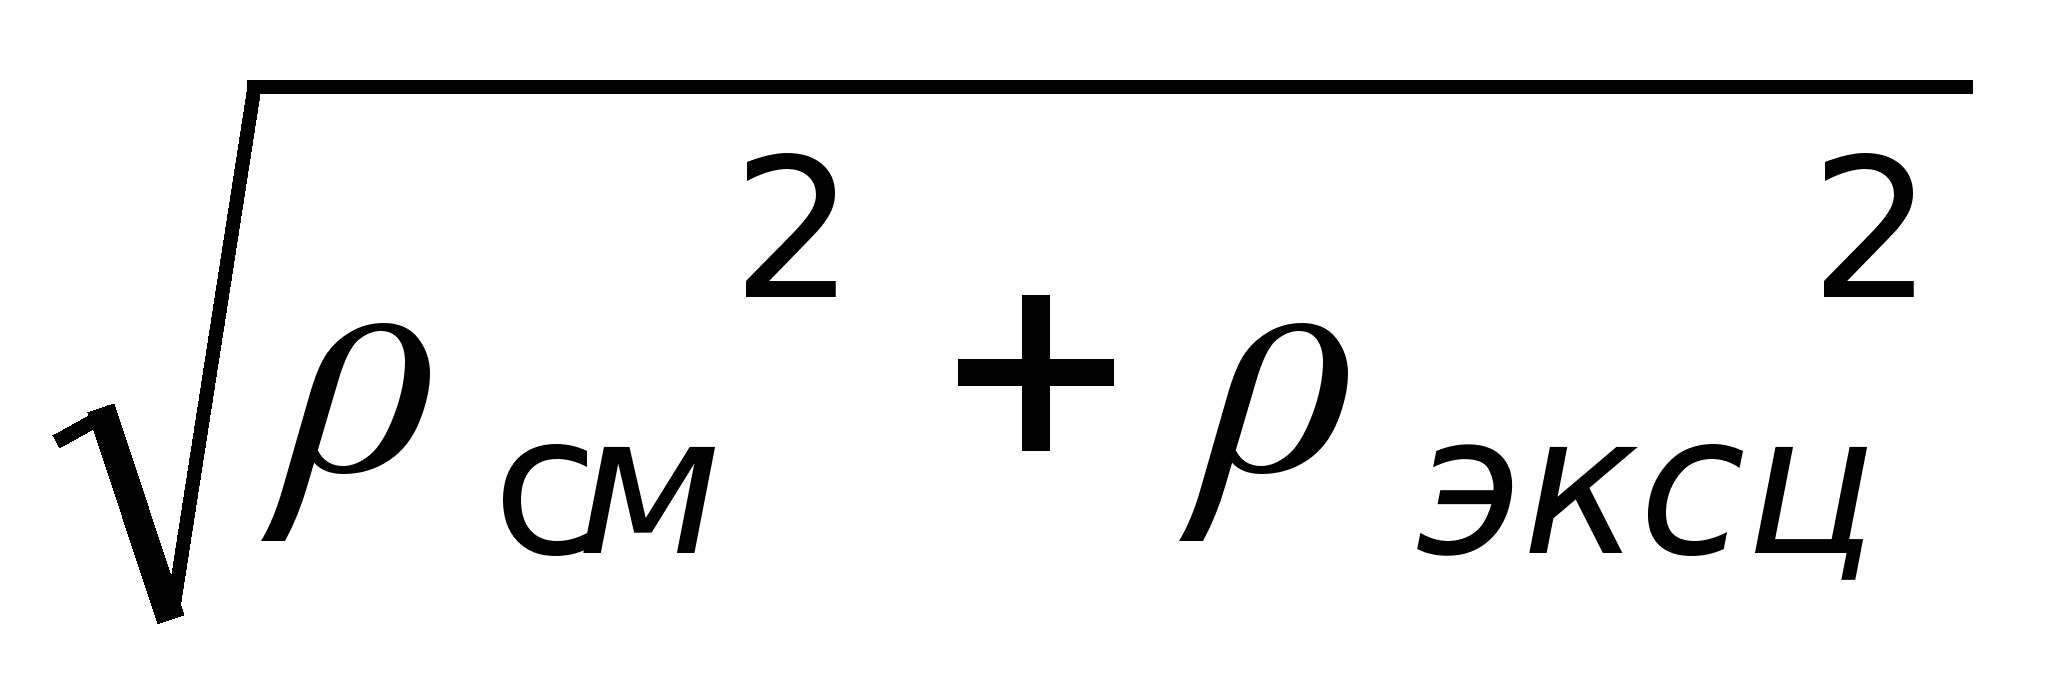 ,
= 300 мкм [10]
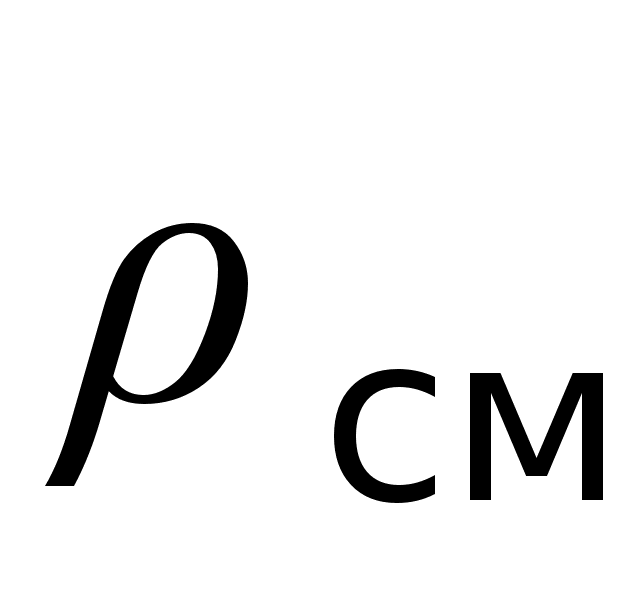 - погрешность
смещения отверстия,
мкм
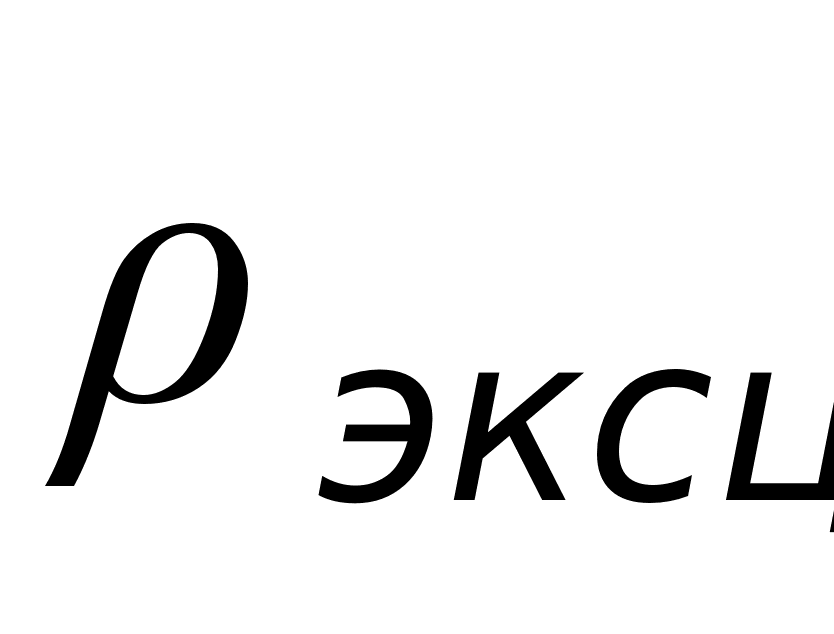 - эксцентриситет
отверстия, мкм
= 450 мкм;
= 500 мкм; [10]
=
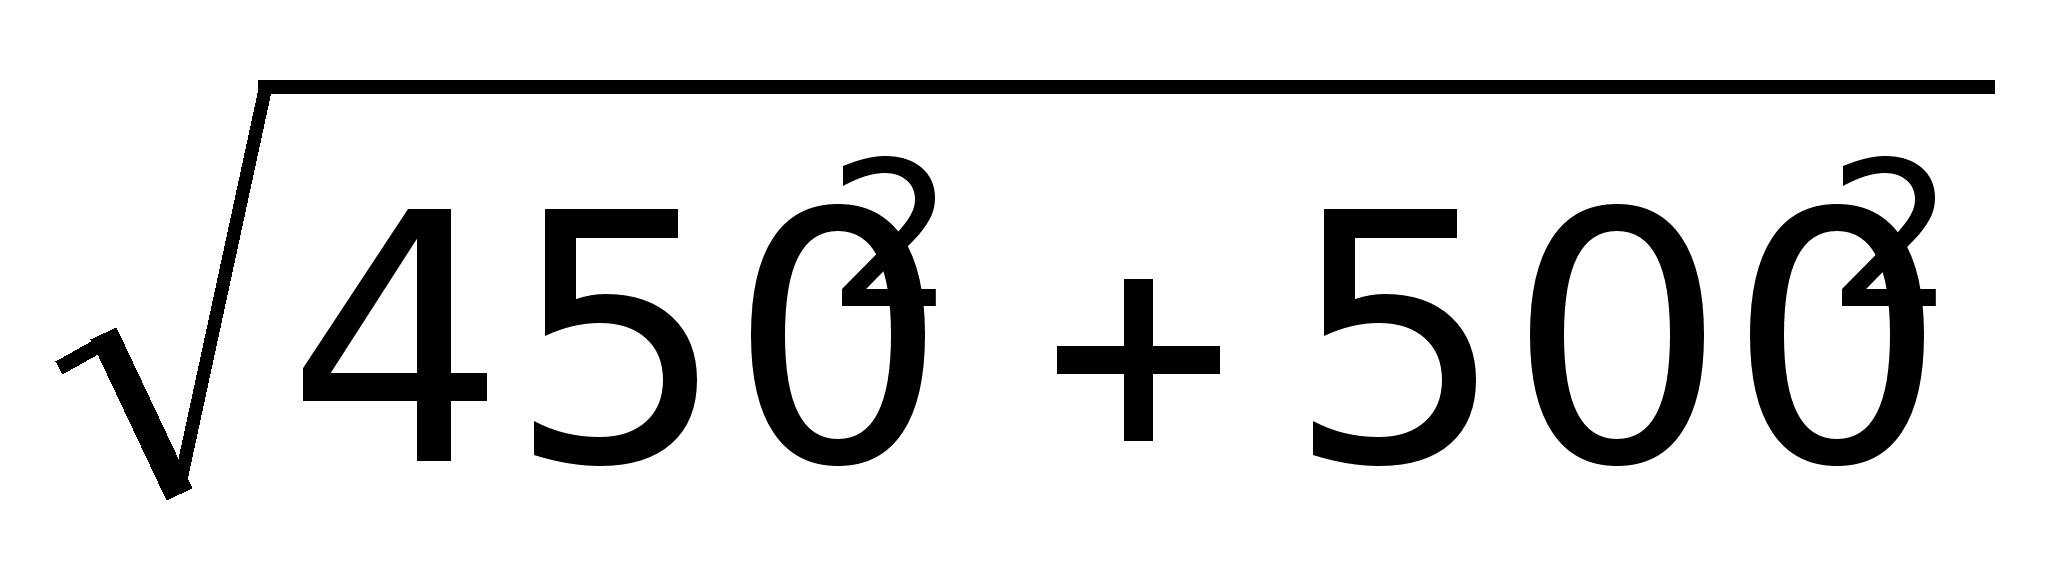 =675
мкм
Lt, min
= 21150 + 200 +
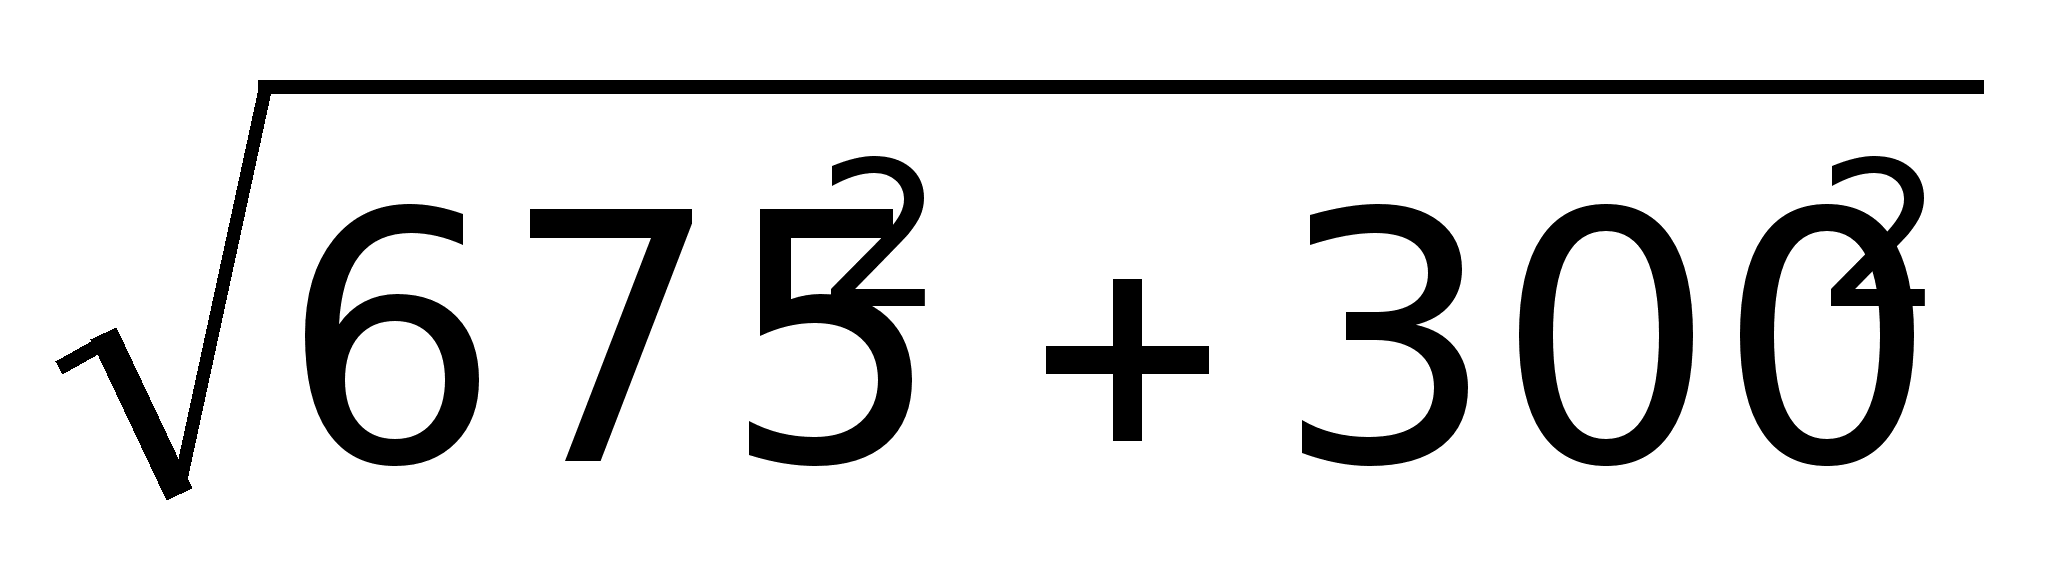 =2
* 1090 мкм = 2180 = 2,2 мм
Чистовое растачивание
= 50 мккм;
= 50 мкм; [10]
= 0,06 *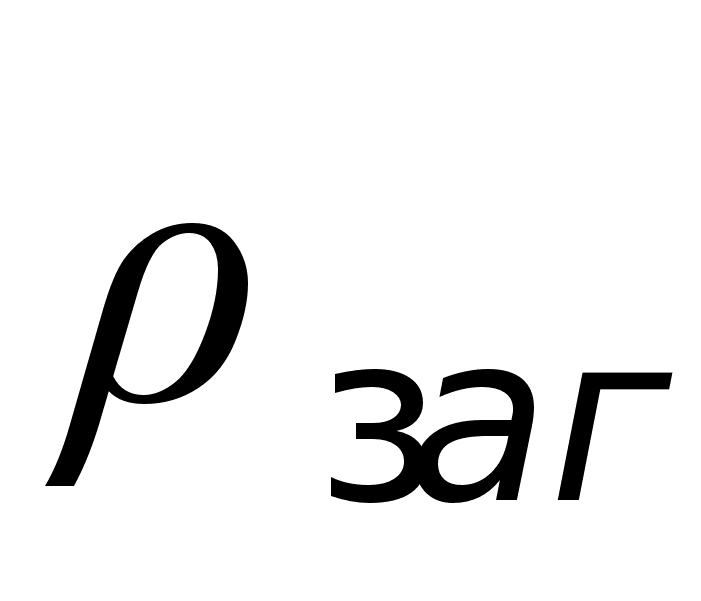 = 0,06 * 675 = 40 мкм
= 300 мкм [10]
Lt, min
= 2150 + 50 +
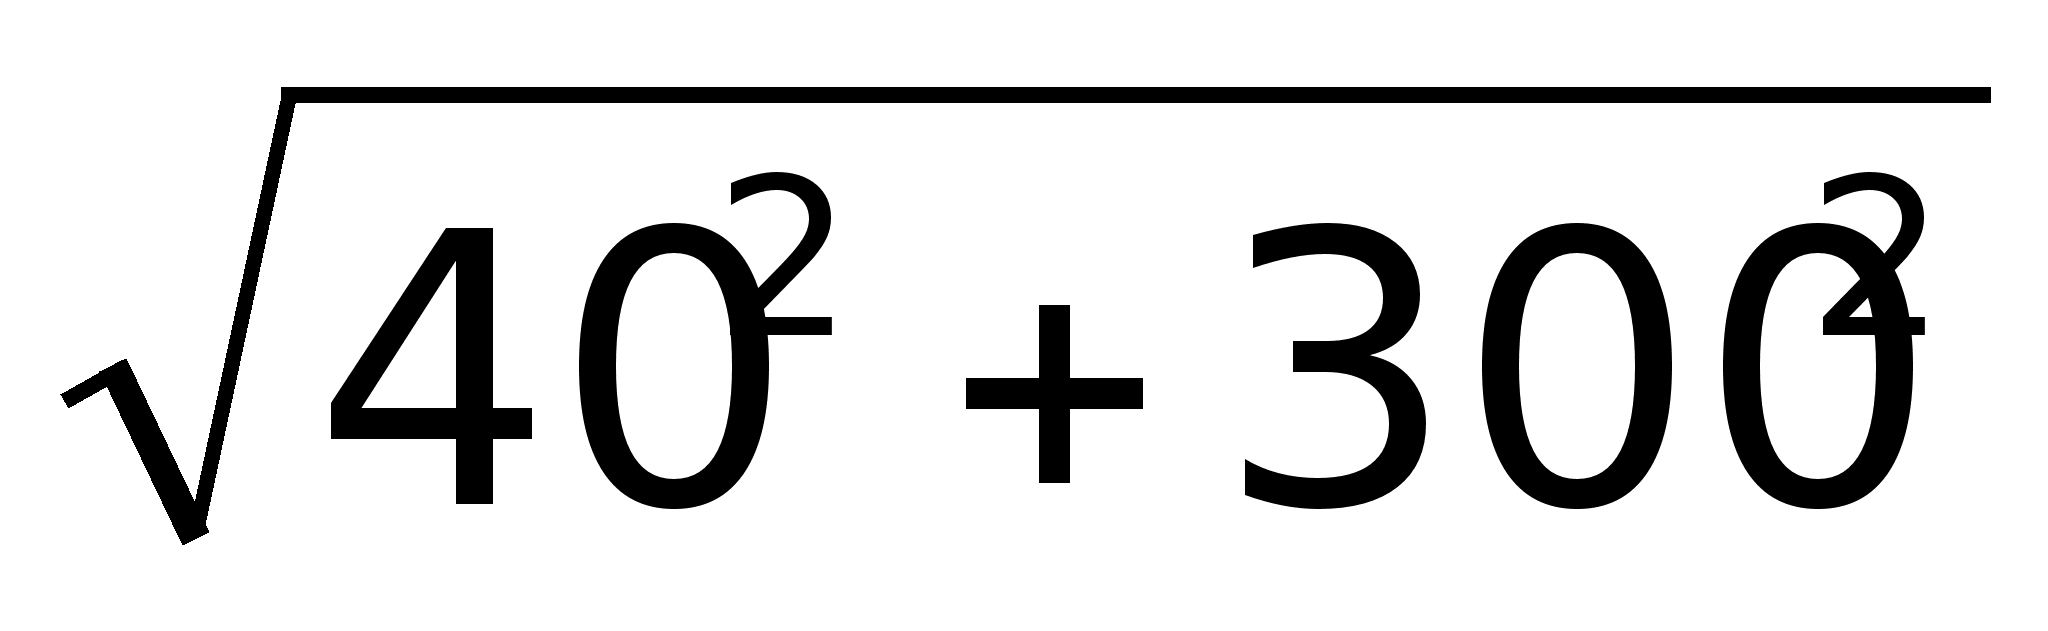 =2
* 402 мкм = 804 мкм = 0,8 мм
Таблица 4.1. Межоперационные размеры
| Технолог. переходы | Элементы припуска, мкм | Расчётный припуск, мм | Допуск, мм | Расчётный размер, мм | Предельные размеры, мм | Прицельные рипуска, мм | ||||||
| Rz | T |
|
|
D max | D min |
LZпрmax |
LZпрmin |
|||||
| Заготовка | 150 | 200 | 675 | - | - | 1,9 | 57,03 | 57,03 | 55,13 | - | - | |
| Черновое растачивание | 50 | 50 | 40 | 300 | 2,2 | 0,074 | 59,23 | 59,23 | 59,156 | 4,026 | 2,2 | |
| Чистовое растачивание | 20 | 25 | - | 300 | 0,8 | 0,030 | 60,030 | 60,030 | 60,000 | 0,844 | 0,8 | |
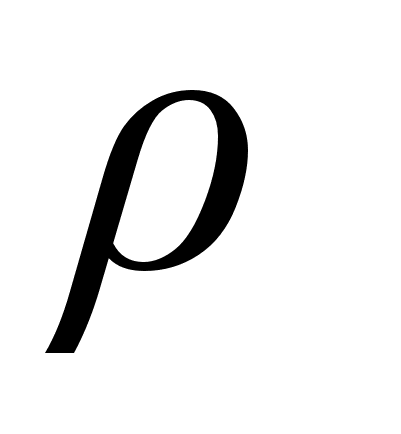
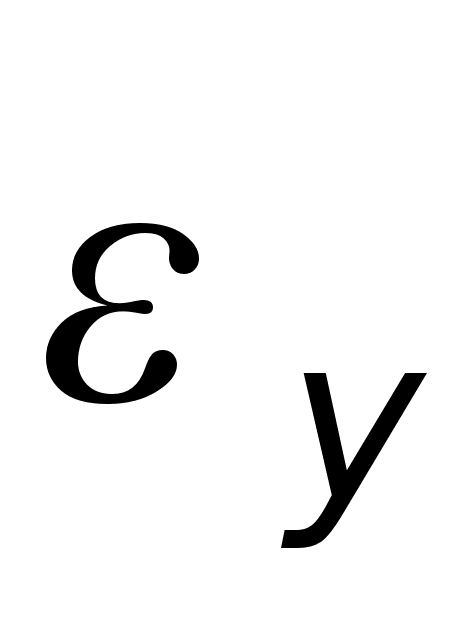
Строим схему полей допусков и межоперационных размеров
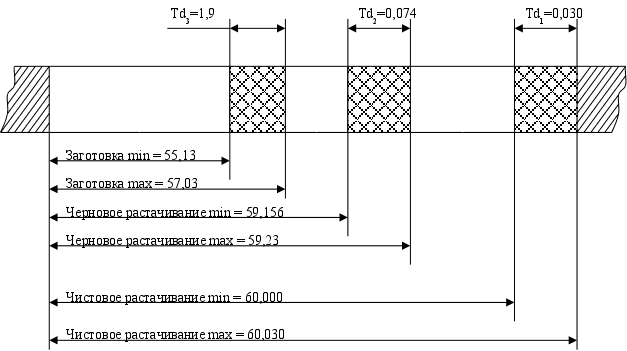
Рис. 4.2. Схема полей допусков и межоперационных размеров
4.2. Выбор оборудования, режущего, вспомогательного и мерительного инструментов
005 Карусельно-фрезерная
Станок карусельно-фрезерный 621 м [4]
Конус отверстия шпинделя №3
прицелы подач: 100 – 1250 мм/мин
прицелы чисел оборотов шпинделя: 630 – 1000 мин -1
Режущий инструмент
фреза торцевая с механическим креплением пятигранных твёрдосплавных пластин
2214-0311; D=140 мм, d=60 мм, z = 12
Вспомогательный инструмент
Втулка переходная с конусностью 7 : 24 ГОСТ 13791-78
Мерительный инструмент
Штангенциркуль ГОСТ 166-75
010 Токарная
Токарно-револьверный патронный полуавтомат 1416 [5]
Тип револьверной головки – 4-х позиционный крестообразный
Режущий инструмент
1) резец подрезной с Т15К6 НхВ = 25 * 16; ГОСТ 18871-73
2) резец расточной для сквозных отверстий НхВ = 16 * 16; ГОСТ 18882-73
3) резец расточной для снятия фаски
015 Сверлильная
Вертикально сверлильный станок 2Г175 [ ]
Режущий инструмент: зенковка 2L = 90; ГОСТ 6694-73
020 Копировально-фрезерная
Копировально-фрезерный станок 6М13К [4]
Конус отверстия шпинделя №3
Число подач: 20-315 мм/мин
Пределы чисел оборотов шпинделя: 40 – 2000 мин -1
Режущий инструмент:
Концевая фреза 25; t=4 специальная
Вспомогательный инструмент: втулка переходная ГОСТ 13791-75
Мерительный инструмент: шаблон для профиля специальный
017 Сверлильная
Вертикально - сверлильный станок с числовым программным управлением 2Р135 2 – 1 [4]
Пределы подач: 10 – 500 мм/мин
Число подач: шпинделя – 18
Пределы частот вращения шпинделя 45 – 2000 мин -1
Число скоростей шпинделя – 12
Режущий инструмент
Сверло центровочное 2,5 ГОСТО 14952-75 [4]
сверло – зенковка 7
метчик М8 ГОСТ 3266-81
Вспомогательный инструмент:
патрон для метчиков
втулка переходная
Мерительный инструмент: калибр-пробка резьбовая М8-6Н
012 Сверлильная
Вертикально-сверлильный станок 2Г175 [4]
Наибольший диаметр отверстия – 75 мм
Число оборотов шпинделя 12 – 800 мин-1
Режущий инструмент: зенковка 2х = 900; ГОСТ 6694-73
4.3. Расчёт режимов резания
005 Карусельно-фрезерная
Глубина резания t=1,0
длина резания еРез = 130 мм
длина подвода, врезания, перебег фрезы у = 20мм [12]
длина рабочего хода ерх = еРез + у = 130 + 20 = 150 мм
подача на зуб фрезы Sz = 0,15 мм/зуб [12]
стойкость инструмента Тр = ТмКф λ
Тм – табличные значения стойкости, Тм = 90 миин [ ]
Кф – коофициэнт, учитывающий количество инструментов в наладке Кф = 1 [12]
λ – коэффициент времени резания; λ = еРез / ерх = 130 / 150 = 0,86 > 0,7
Тр = Тм = 90 мин
Скорость резания V = Vт*К1*К2*К3
К1 – коэффициент, учитывающий размеры обработки
К2 – коэффициент, учитывающий вид обрабатываемого материала
К3 – коэффициент, учитывающий стойкость и материал инструмента
Vт = 220 м/мин [12], К1 = 1, К2 = 0,9, К3 = 1;
V = 220 * 0,9 * 1* 1 = 198 м/мин
Число оборотов
шпинделя n
=
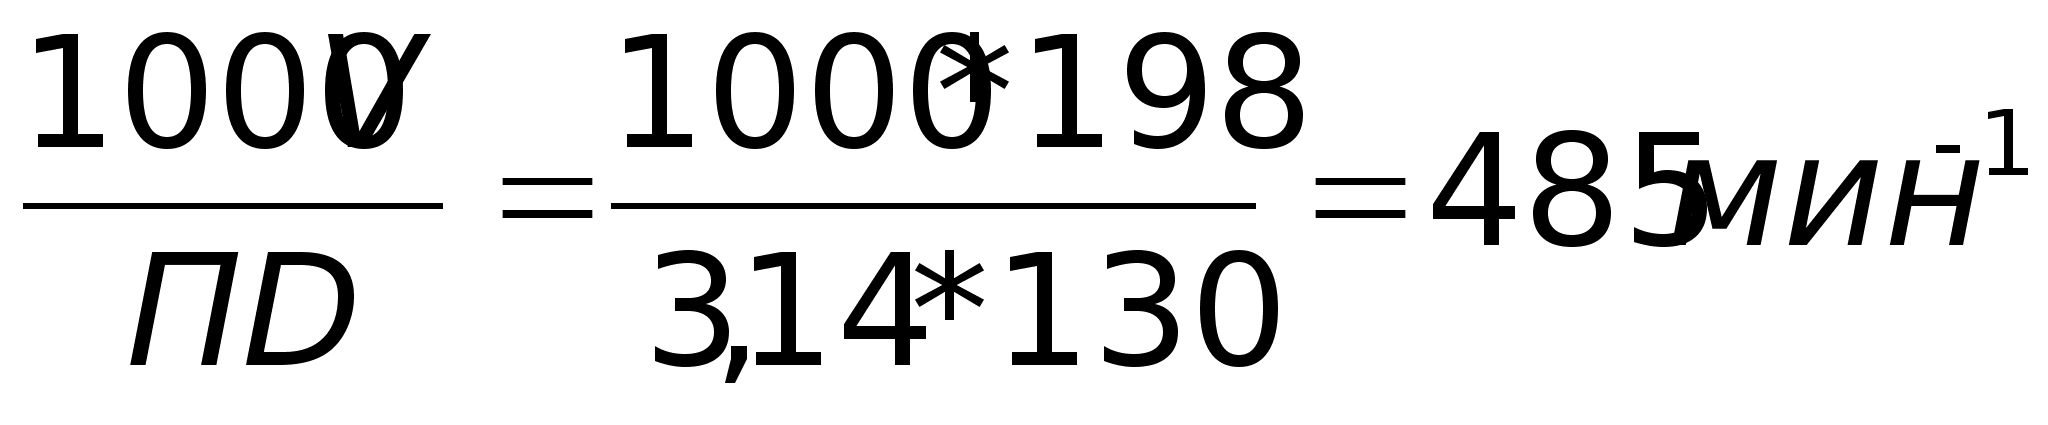
Минутная подача Sм = Sz *Z * n = 0,15 * 5,485 = 73 мм/мин
число оборотов стола nст = Sм / Пdрасп = 73 / 3,14 * 800 = 0,03 мин
dрасп = 800 мм (по паспорту станка)
Машинное время на 1 оборот станка
Тм = 1 / nст = 1 / 0,03 = 33,3 мин
На столе станка можно расположить 6 деталей тогда время цикла:
Тц = 33,3 / 6 = 5,55 мин
010 Токарная
1 переход
Глубина резания t = 1,0 мм
Длина резания еРез = (160 – 56) / 2 = 52 мм; у = 2+6 = 8 мм
Длина рабочего хода ерх = еРез + у = 52 + 8 = 60 мм
подача на оборот S0 = 0,3 мм/об [12]
стойкость инструмента Тр = Тм * λ = 120 мин
Тм = 50 мин [12];
λ = еРез / ерх = 52 / 60 = 0,86 > 0,7
Тм = 120 мин
Скорость резания V = Vт * К1 * К2 * К3 = 100 * 0,9 * 1,15 * 1,05 = 109 м/мин
Число оборотов
шпинделя n
=
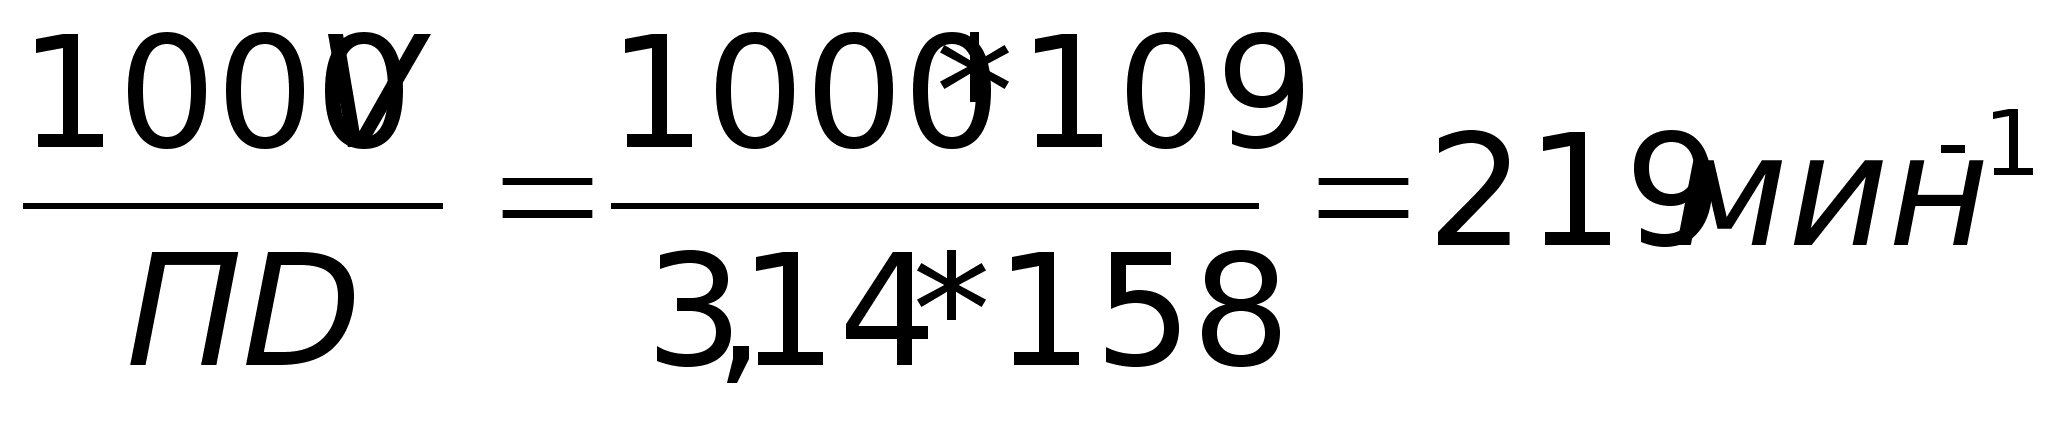
Машинное время Тм = ерх / Son = 60 / (0,3 * 200) = 1 мин
2 переход
Глубина резания t = 0,5 мм
Длина резания еРез = 52 мм; у = 8 мм [12]
Длина рабочего хода ерх = еРез + у = 52 + 8 = 60 мм
подача на оборот S0 = 0,1 мм/об
Скорость резания V = Vт * К1 * К2 * К3 = 120 * 0,9 * 1,15 * 1,05 = 130 м/мин
Число оборотов
шпинделя n
=
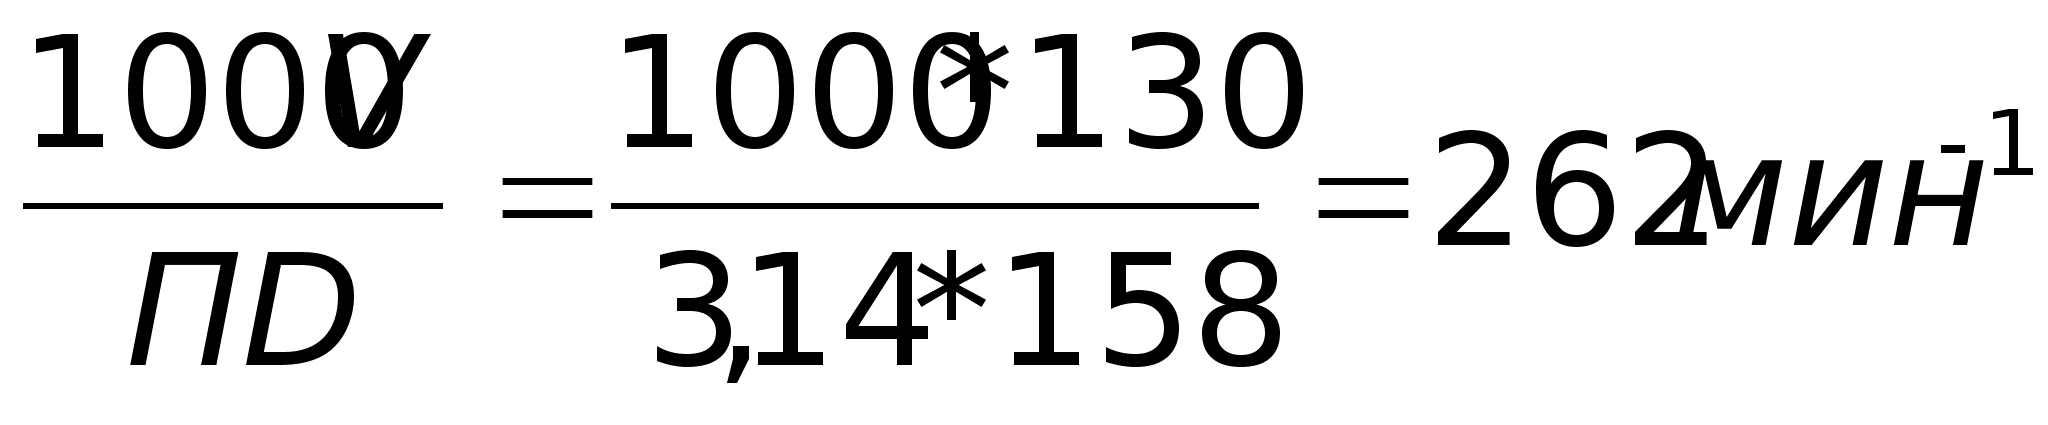
Корректируем по паспорту: Пn = 280 мин -1
Машинное время Тм = ерх / Son = 60 / (0,1 * 280) = 2,14 мин
3 переход
Глубина
резания t
=
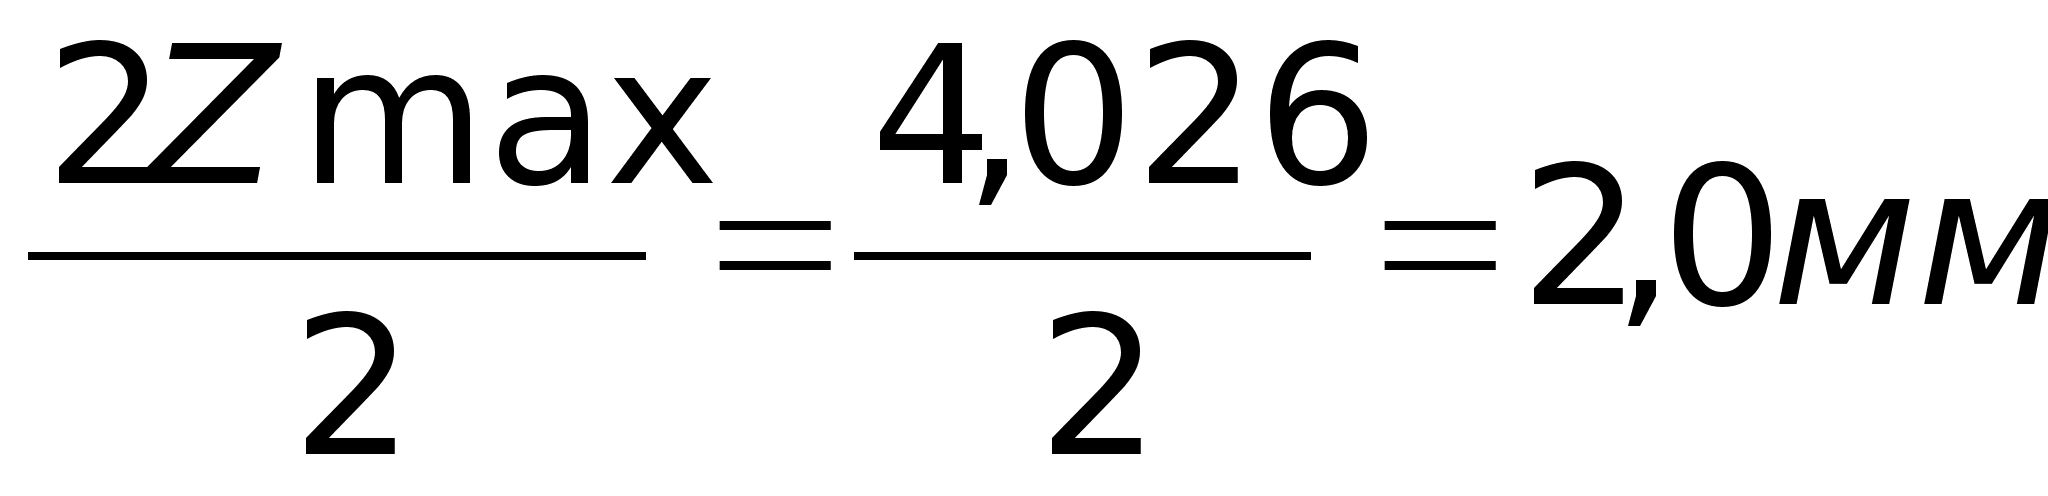
Длина резания еРез = 30 мм;
длина подвода, вращение, перебег резца у = 8 мм [12]
Длина рабочего хода ерх = еРез + у = 30 + 8 = 38 мм
Стойкость резца Тр = Тм λ =120 мин
λ = еРез / ерх = 30 / 38 = 0,78 > 0,7
Скорость резания V = Vт * К1 * К2 * К3 = 135 * 0,9 * 1,15 * 1,0 = 140 м/мин
Число оборотов
шпинделя n
=
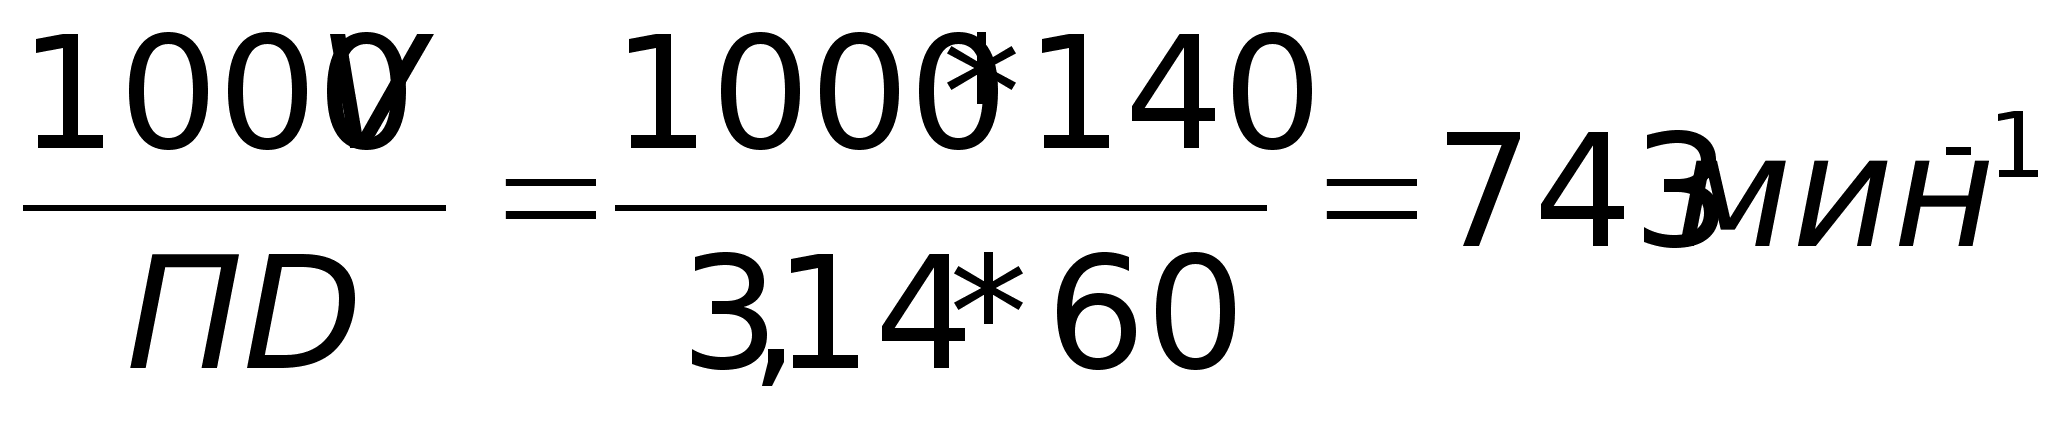
Машинное время Тм = ерх / Son = 38 / (0,3 * 750) = 0,17 мин
4 переход
Глубина
резания t
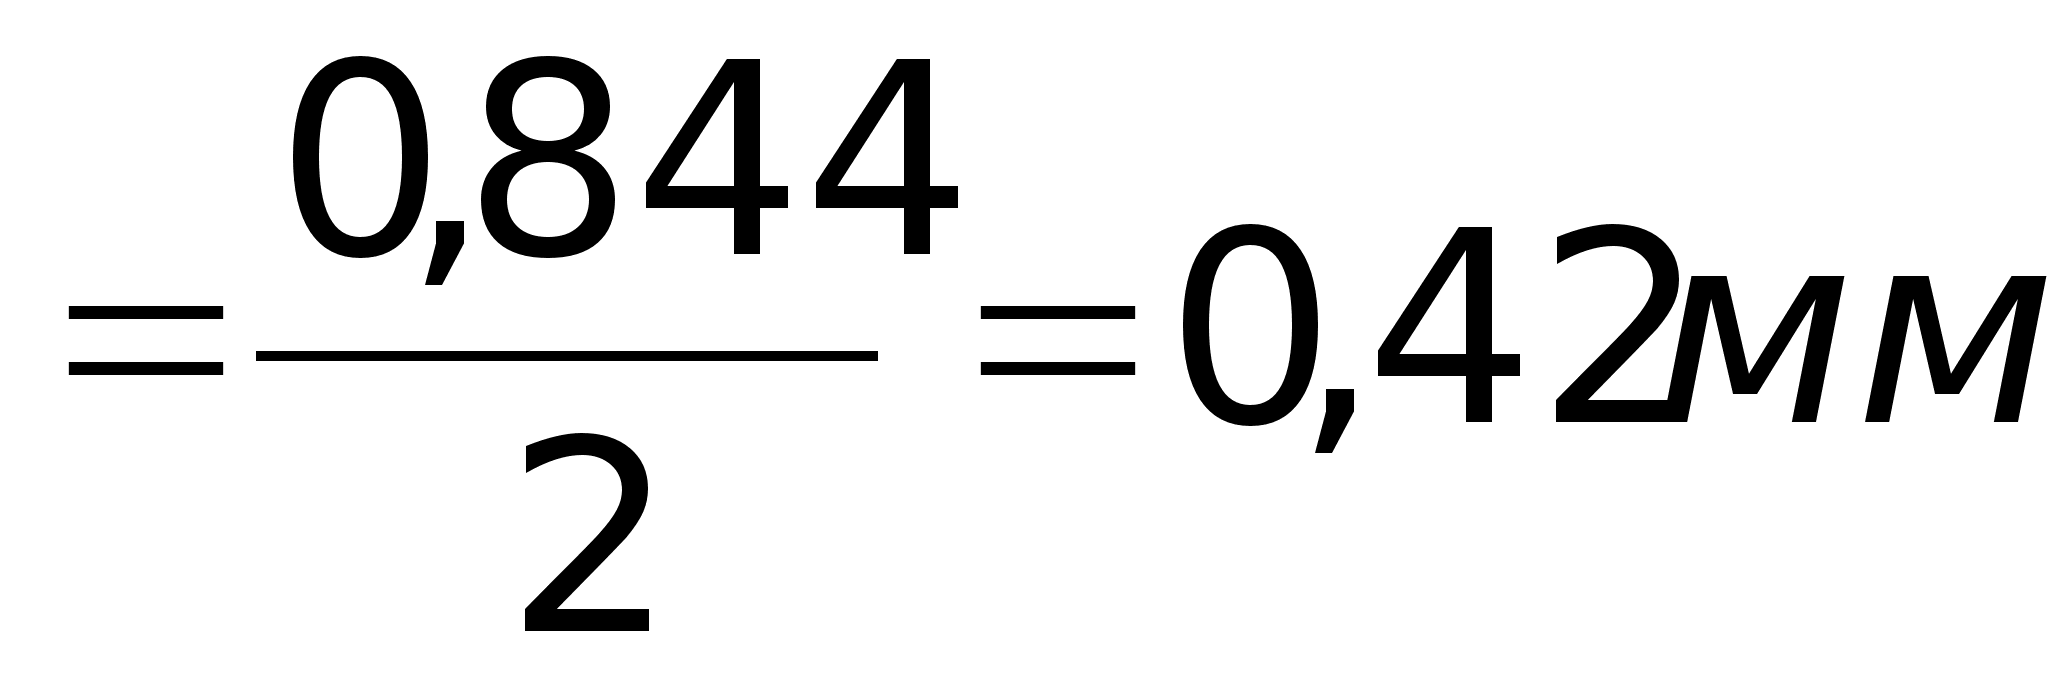
Длина резания еРез = 30 мм; у = 8 мм [12]
Длина рабочего хода ерх = еРез + у = 30 + 8 = 38 мм
Скорость резания V = Vт * К1 * К2 * К3 = 155 * 0,9 * 1,15 * 1,0 = 160 м/мин
Число оборотов
шпинделя n
=
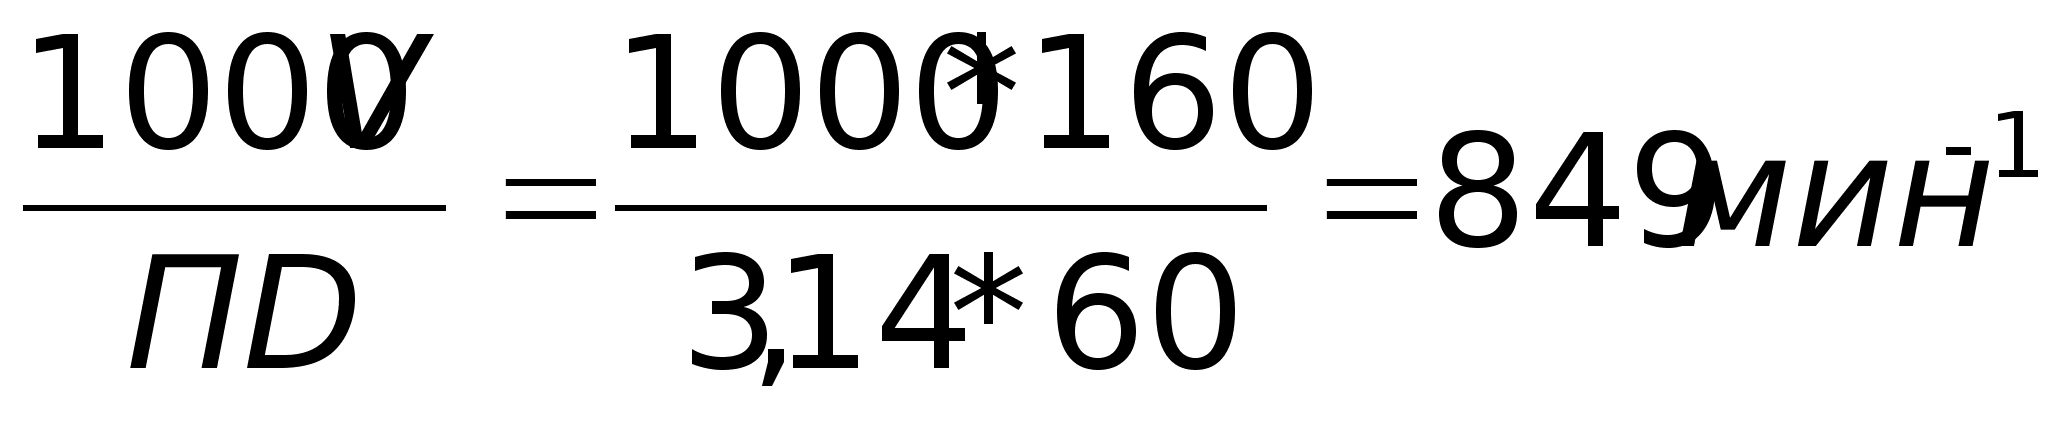
Машинное время Тм = ерх / Son = 38 / (0,1 * 850) = 0,45 мин
5 переход
Глубина резания t = 1,0 мм
Длина резания еРез =1 мм; у = 3 мм [12]
Длина рабочего хода ерх = еРез + у = 1 + 3 = 4 мм
Подача на оборот S0 =0,1 мм/об
Скорость резания V = 160 м/мин
Число оборотов
шпинделя n
=
Машинное время Тм = ерх / Son = 4 / (0,1 * 850) = 0,45 мин
015 Сверлильная
1 переход
Глубина резания t = 1,0 мм
Длина резания еРез =1,0 мм; у = 4 мм [12]
Длина рабочего хода ерх = еРез + у = 1 + 4 = 5 мм
Подача на оборот S0 =0,75 мм/об [12]
Скорость резания V = Vт * К1 * К2 * К3 = 17 * 0,9 * 1,15 * 1,0 = 17,6 м/мин
Число оборотов
шпинделя n
=
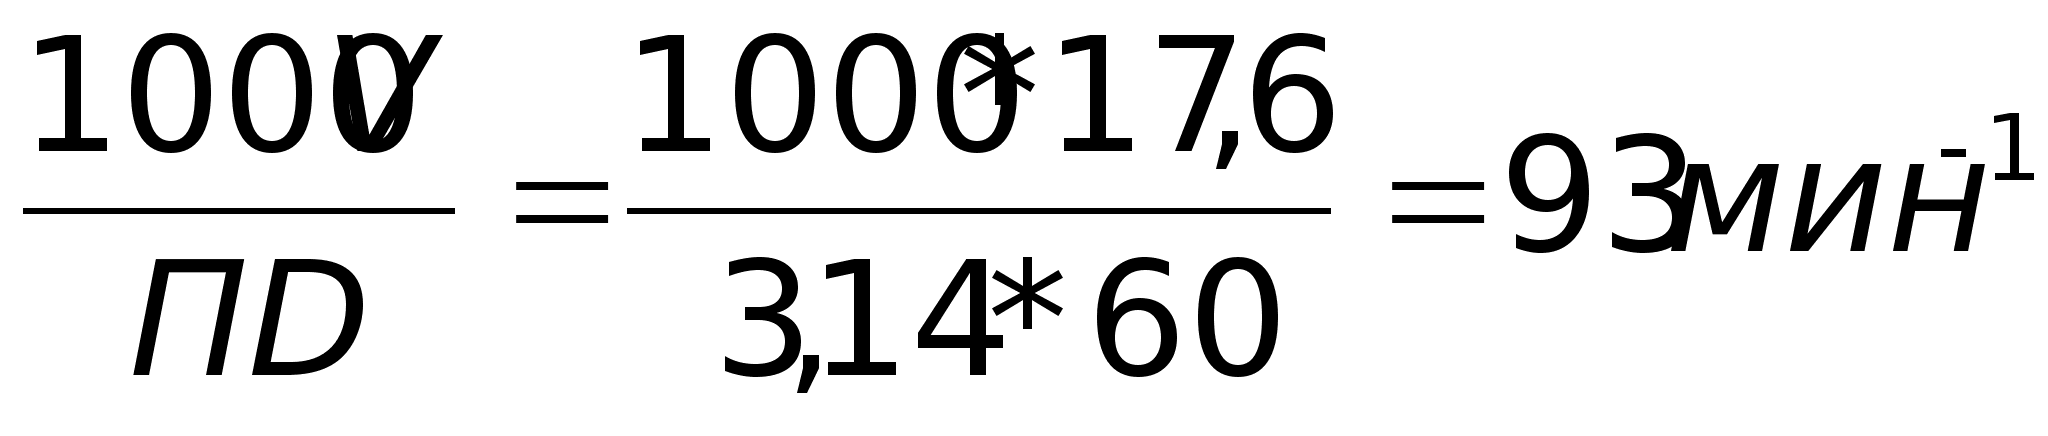
Машинное время Тм = ерх / Son = 5 / (0,25 * 93) = 0,21 мин
017 Сверлильная
1 переход
Центровать 2,5
Глубина резания t = D / 2 = 2,5 / 2 = 1,25 мм
Подача на оборот S0 =0,04 мм/об
Стойкость сверла Т= 20 мин [12]
Скорость резания V = Vт * К1 * К2 * К3 = 22 * 0,55 * 1,25 * 1,0 = 15 м/мин
Число оборотов
шпинделя n
=
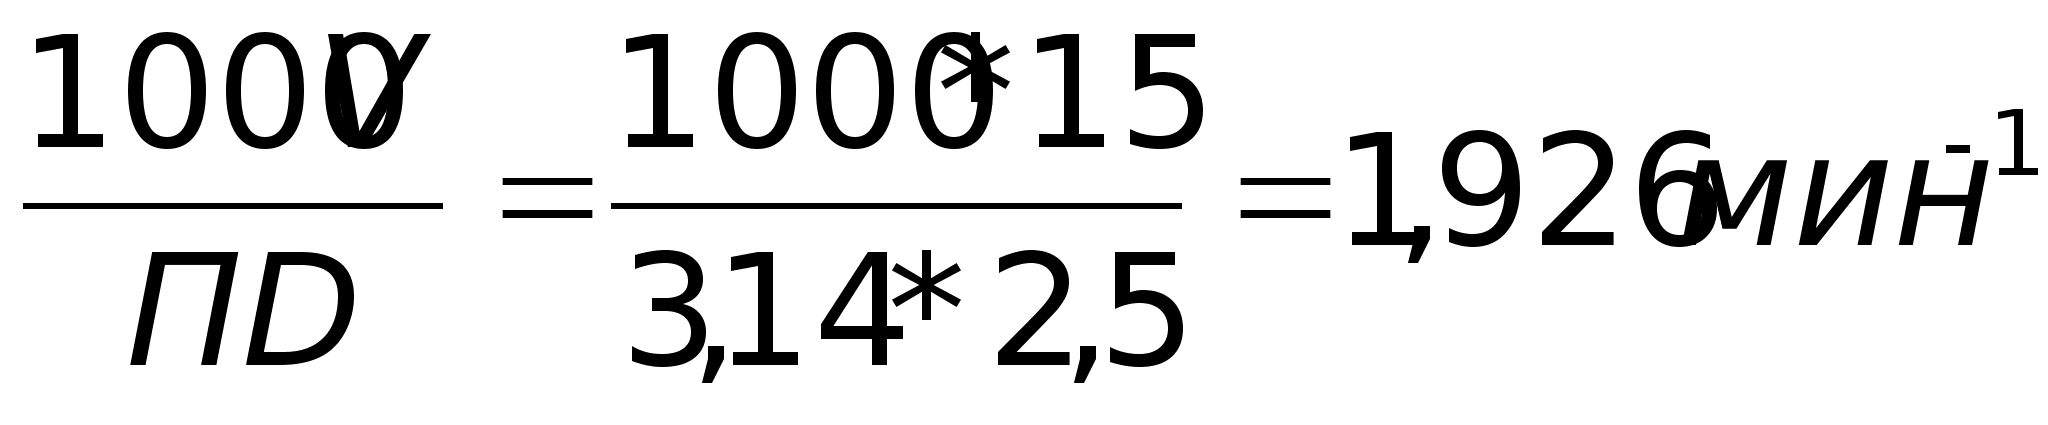
Корректируем по паспорту Пn =2000 мин-1
Действительная скорость резца
Vд =
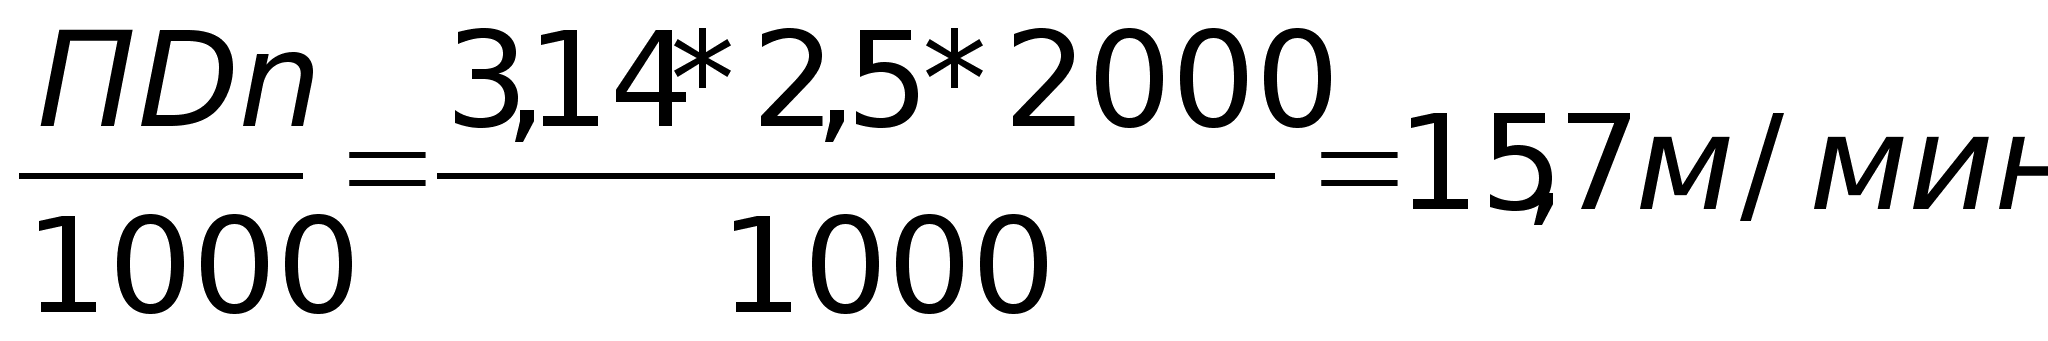
Минутная подача Sн = S0 * n = 0,06 * 2000 =120 мм/мин
Корректируем по паспорту станка Sн = 100 мм/мин
Машинное время Тм = ерх / Sн , где
ерх – длина рабочего хода, мм
ерх = ерез + у = 4 + 2 = 6 мм,
ерез = 4мм; у = 2 мм [12]
Машинное время Тм = ерх / Sн = 6 / 100 = 0,06 мин
2 переход
Глубина резания t = D / 2 = 7 / 2 = 3,5 мм
Подача на оборот S0 =0,11 мм/об
Скорость резания V = Vт * К1 * К2 * К3 = 25 * 0,55 * 1,25 * 1,0 = 17,2 м/мин
Число оборотов
шпинделя n
=
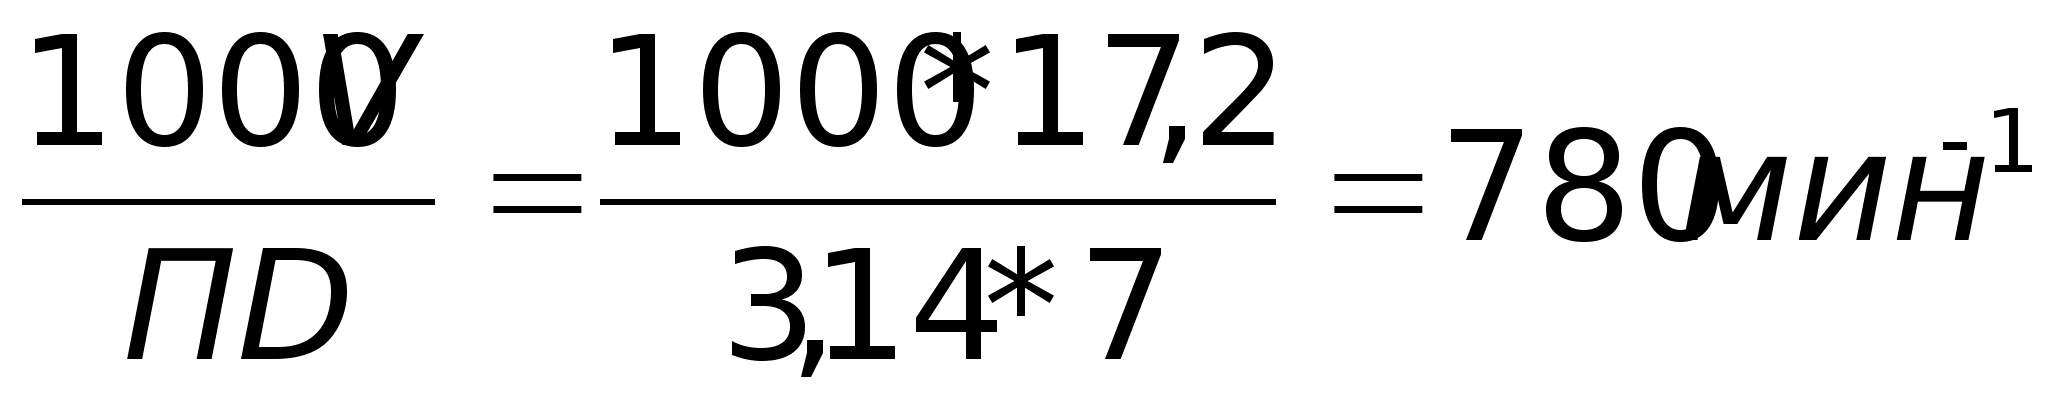
Корректируем по паспорту Пn =720 мин-1
Действительная скорость резца
Vд =
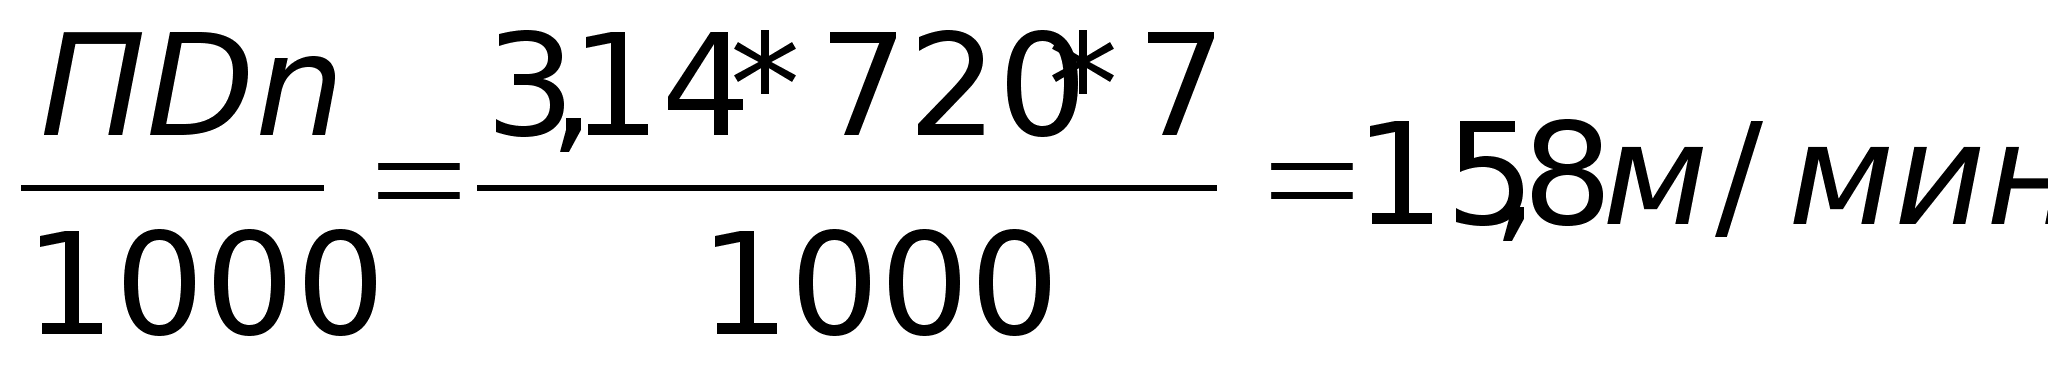
Минутная подача Sн = S0 * n = 0,11 * 720 =79,2 мм/мин
Машинное время Тм = ерх / Sн = 20 / 79 = 0,28 мин
ерх = ерез + у = 20 + 2 =22
3 переход
Глубина резания t = р = 1,0 мм
Подача на оборот S0 = 1 мм/об [12]
Скорость резания V =Vт * Кv
Кv – коэффициент, учитывающий вид обрабатываемого материала
Кv = 0,7; Vт = 10 м/мин.
V = 10 * 0,7 = 7 м/мин
Число оборотов
шпинделя n
=
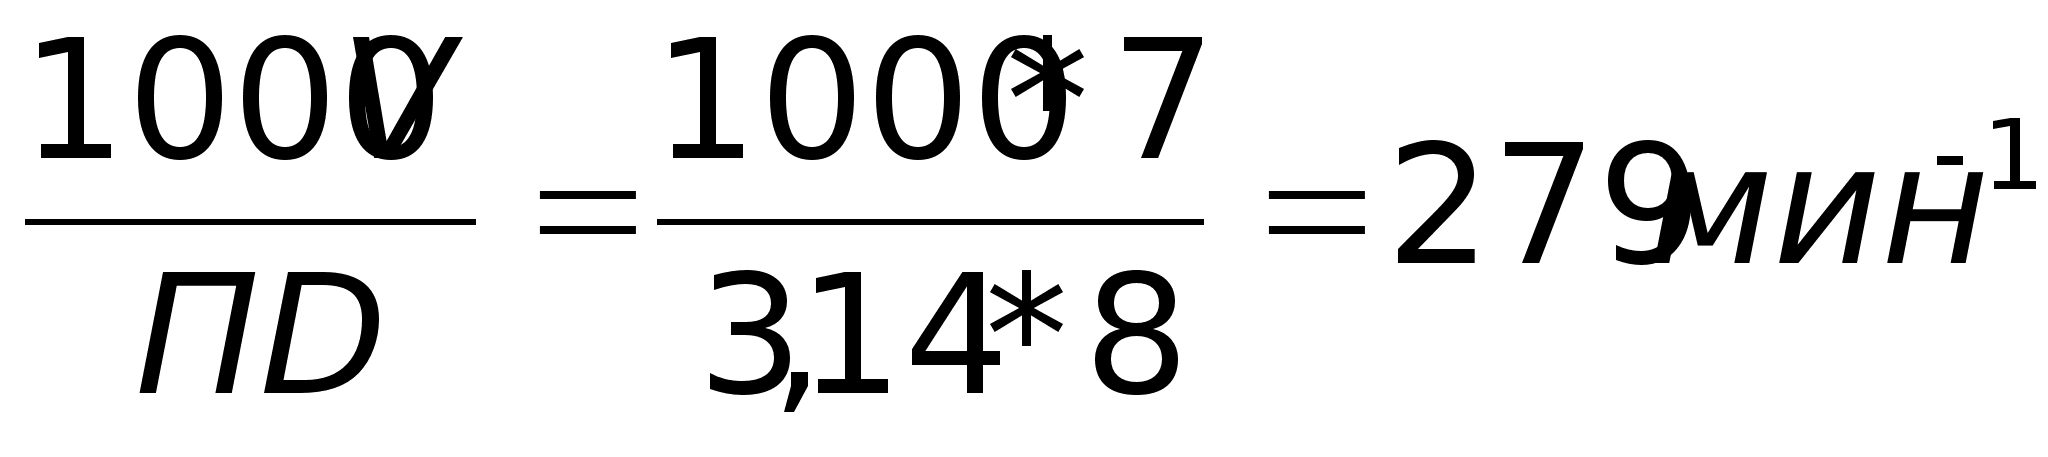
Корректируем по паспорту Пn =280 мин-1
Машинное время Тм = 2ерх / Sн = 2 * 17 / 1,0280 = 0,15 мин
ерх = ерез + у = 15 + 2 =17 мм
020 Копировально-фрезерная
Глубина резания t = 1,0 мм
Подача на зуб фрезы St = 0,04 мм/зуб [12]
Стойкость инструмента Тр = Тм * Кф * λ
Кф = 1; Тм = 60 мин [12]
λ = ерез / ерх
ерез = 2ПR = 2 * 3,14 * 80 = 502,4 мм
подвод, вращение перебег фрезы у = 5 мм [12]
ерх = ерез + у = 502,4 + 5 = 507б4 мм
Скорость резания V = Vn * К1 * К2 * К3 =50,07 * 0,8 * 1,2 = 33,6 м/мин
Число оборотов
шпинделя n
=
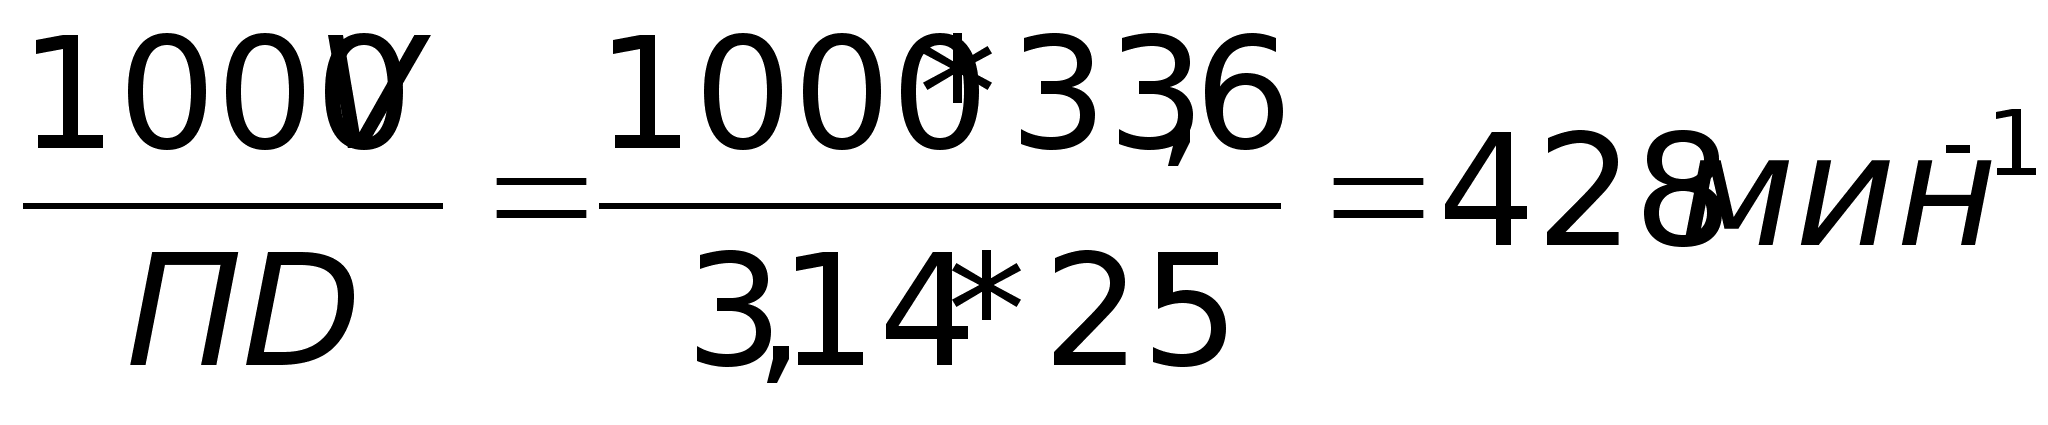
Корректируем по паспорту Пn =400 мин-1
Действительная скорость резца
Vд =
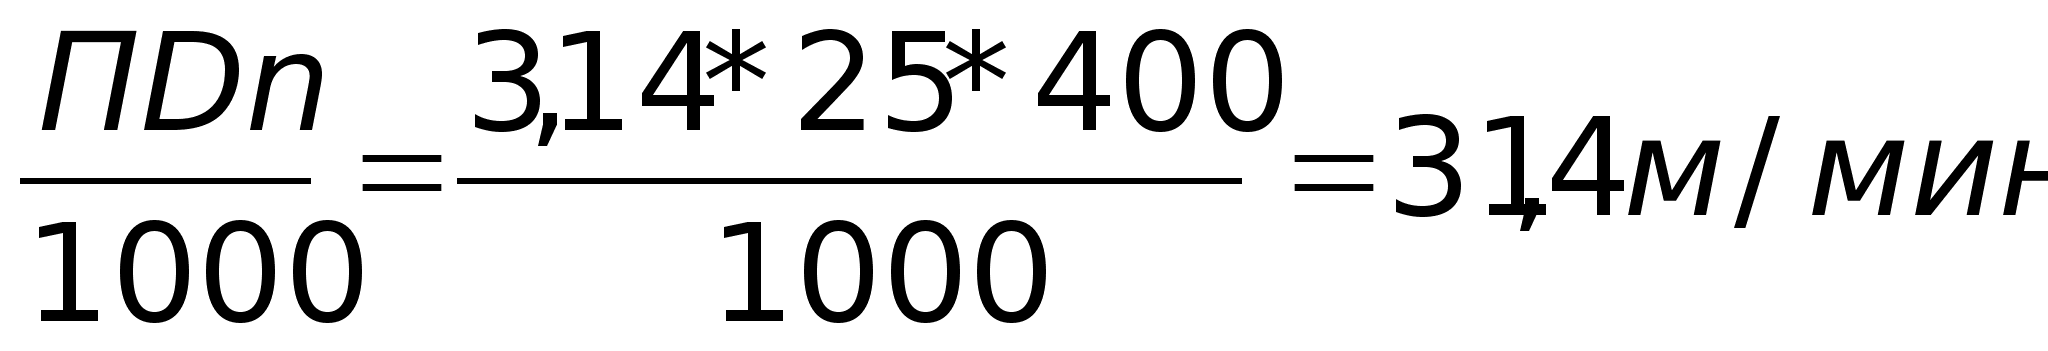
Машинное время Тм = ерх / (SZ * n * Z )= 507,4 / (0,04 * 4 * 400)= 7,9 мин
4.4. Нормирование технологического процесса
005 Карусельно-фрезерная
Штучно-калькуляционное время
Тшт-к = Тшт + Тn-3 / n, мин [13]
Тшт – штучное время на операцию
Тn-3 – подготовительно – заключительное время на операцию
n = 39 деталей (размер партии деталей)
Тшт = Тц * Кобсл, [13]
Тц – время цикла, Тц = 5,55 мин
Кобсл – коэффициент, учитывающий время обслуживания рабочего места; Кобсл = 1,04 мин.
Тшт = 5,55 * 1,04 =5,772 мин
Тn-3 = 12 + 13 = 25 [13]
Тшт-к = Тшт + Тn-3 / n = 5,772 + 25 / 39 = 6,42 мин
010 Токарная
Машинное время на операцию
Тм = Тм1 + Тм2 + Тм3 + Тм4 + Тм5 = 1,0 + 2,14 + 0,17 + 0,45 + 0,45 = 4,21 мин
Вспомогательное время на операцию
Тв = Тву + Твп + Тви = 0,82 + 1,03 + 0,23 = 2,08 мин
Тву – вспомогательное время на установление, крепление, съём детали;
Тву = 0,82
Твп – вспомогательное время на выполнение технологических переходов
Твп = 0,11 + 0,04 + 0,16 + 0,36 + 0,36 = 1,03 мин
Тви – время измерения
Тви = 0,13 + 0,1 = 0,23 мин [13]
Кобсл = 1,06 [13]
Штучное время Тшт = (Тм + Тв) * Кобсл = (4,21+2,08) * 1,06 = 6,7 мин
015 Сверлильная
Машинное время Тм = 0,21 мин; Кобсл = 1,075 [ ]
Вспомогательное время
Тв = Тву + Твп + Тви = 0,11 + 0,1 + 0,07 = 0,28 мин
Тву = 0,11 мин; Твп = 0,1 мин; Тви = 0,07 мин
Штучное время Тшт = (Тм + Тв) * Кщбсл = (0,21+0,28)*1,075 = 0,53 мин
Подготовительно-заключительное время:
Тn-3 = 3 + 6 = 8 [13]
Штучно - калькуляционное время:
Тшт-к = Тшт + Тn-3 / n = 0,53 + 8 / 39 = 0,74 мин
017 Сверлильная
Машинное время на операцию
Тм = Тм1 + Тм2 + Тм3 + Тм4 + Тм5 = 0,06 + 0,28 + 0,15 + 0,03 = 0,52 мин
Вспомогательное время на операцию:
Тву = 0,45 мин [13]
Твп = 0,03 + 0,1 * 16 + 0,6 * 4= 4,12 мин [12]
Тви = 0,39 мин [12]
Тв