Разработка технологического процесса упрочнения кулачка главного вала с использованием лазерного излучения
Кобсл = 1,08 [13]
Штучное время
Тшт = (Тм + Тв) * Кобсл = (0,52 +4,96) * 1,08 = 5,92 мин
Подготовительно-заключительное время:
Тn-3 = 12 * 0,25 * 4,0 + 0,8* 4 * 9 = 25,2
Штучно - калькуляционное время:
Тшт-к = Тшт + Тn-3 / n = 5,92 + 25,2 / 39 = 6,57 мин
020 Копировально-фрезерная
Машинное время Тм = 7,9 мин
Вспомогательное время:
Тв = Тву + Твп + Тви = 0,31 + 1,3 + 0,08 + 0,6 = 2,29 мин
Тву = 0,15 + 0,16 = 0,31 мин [13]
Твп = 0,65 *2 + 0,04 * 2 = 1,38 мин [13]
Тви = 0,3*2 = 0,6 мин [13]
Подготовительно- заключительное время
Тn-3 = 12 + 13 + 7 + 2 = 39 мин [13]
Штучно - калькуляционное время:
Тшт-к = Тшт + Тn-3 / n = (Тм + Тв) * Кобсл + Тn-3 / n = (7,9 + 2,29) * 1,06 + 39 / 39 = 11,8 мин
4.5. Расчёт специального калибра-пробки для контроля отверстия 60Н7 +0,030
Устанавливаем предельные размеры контролируемого отверстия
Dmax = D + ES = 60 + 0,030 = 60,030 мм
Dmin = D + EI = 60,0 мм
Устанавливаем допуски и отклонение калибров по СТ СЭВ 157-75 [2]
Z = 4 мкм, у = 3мкм; Н = 5 мкм [2]
Проходная сторона новая
Р-Пр = Dmin + Z + 0,5 Н = 60 + 0,004 + 0,0025 = 60,0065 -0,005 мм
Проходная сторона изношенная
Р-Пр изн = Dmin - у = 60,0 - 0,003 = 59,997 мм
Непроходная сторона калибра – пробки
Р-НЕ = Dmax + 0,5Н = 60,030 + 0,0025 = 60,03325 – 0,005 мм
Расчёт специального несущего инструмента концевой фрезы для 020 операции по [6] выбираем диаметр фрезы:
Фреза концевая Dp = ZS + 0,1 мм
Число зубьев
фрезы
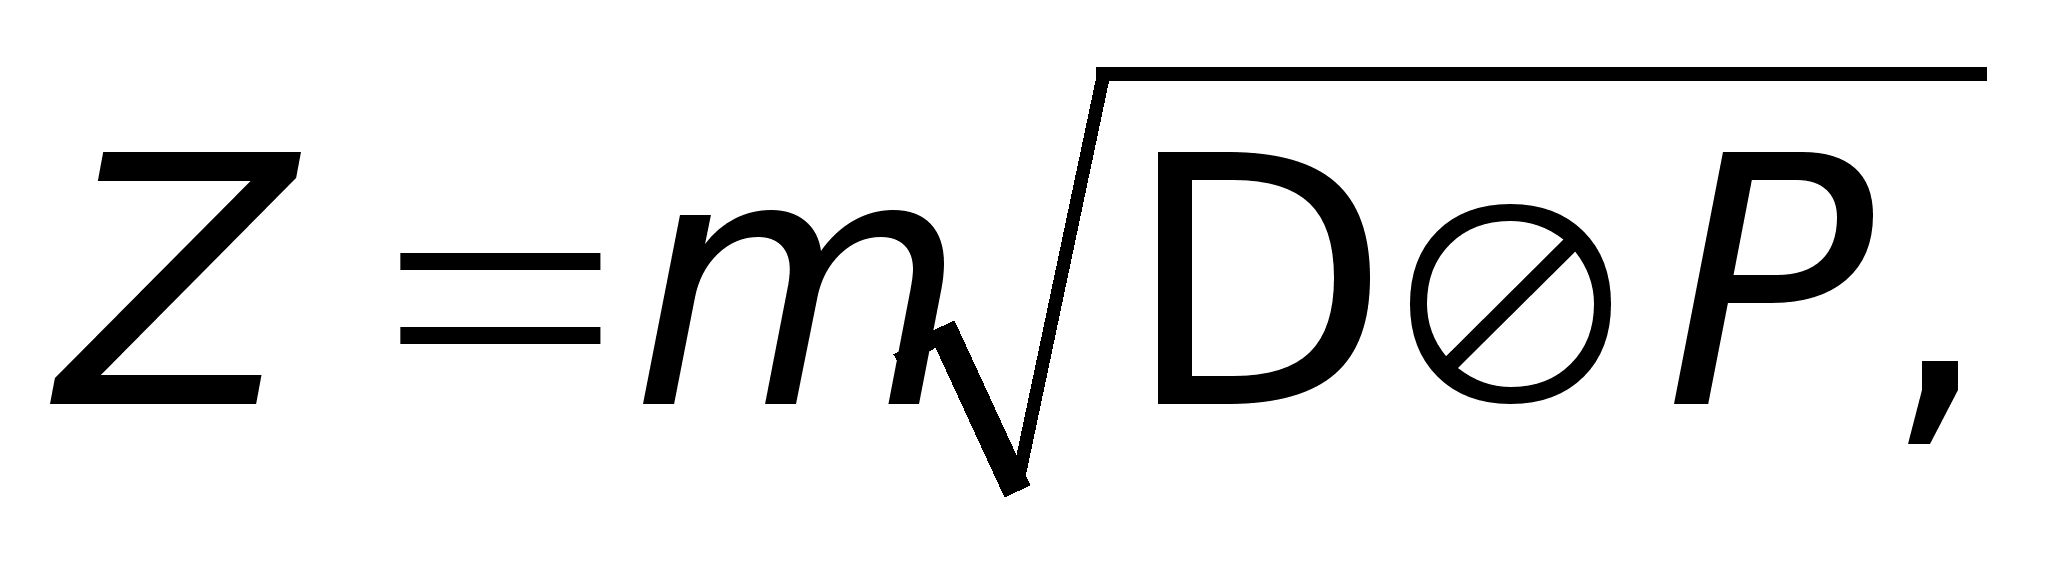
m – коэффициент, зависящий от типа фрезы
m = 1,2 для концевой фрезы [6]
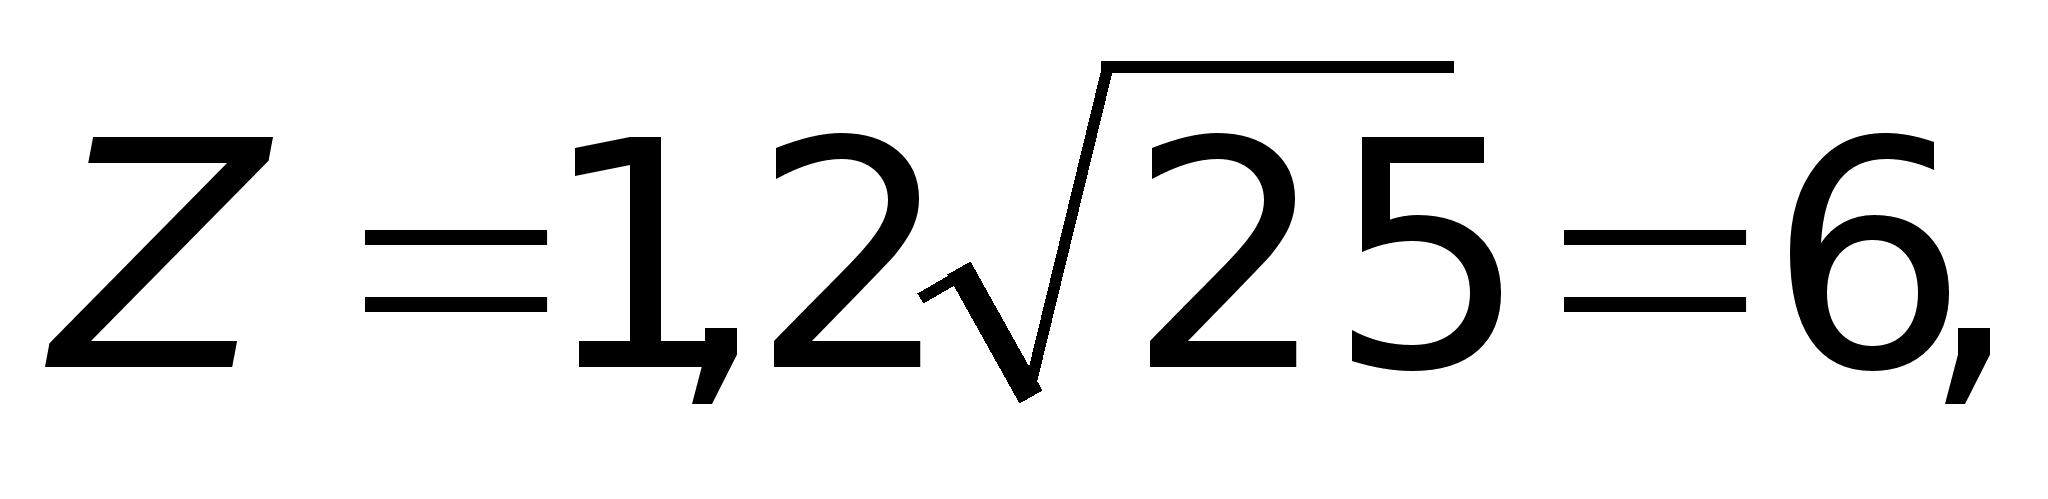 принимаем
по конструктивным
соображениям
Z=4,
Длина фрезы
L = Lp + en +exв, где
Lp – длина режущей части фрезы,
Lp = 45 мм
en – длина переходной части, en = 19 мм
exв,- длина хвостовика, exв = 86 мм
Материал фрезы – быстрорежущая сталь
Р6М5К5 ГОСТ 19265-73 с термообработкой НRC 60…64
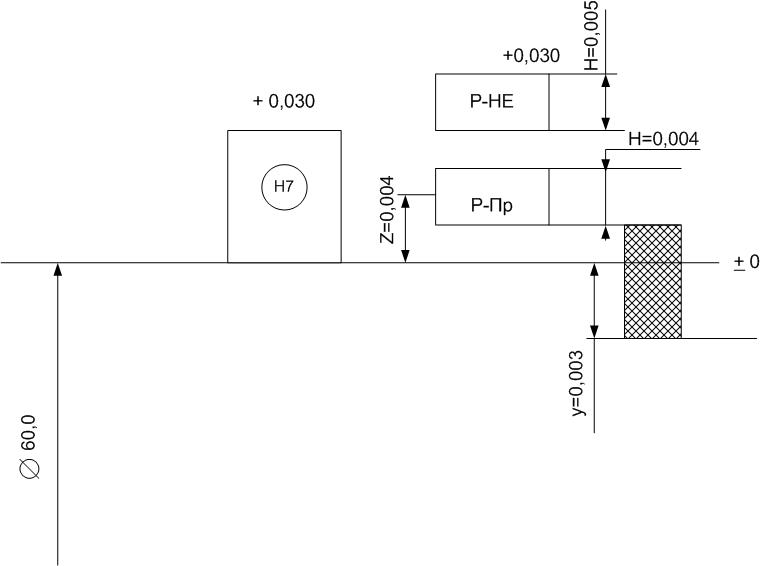
Рис. 4.3. Схема полей допусков пробки 60Н7
Главная составляющая силы резания
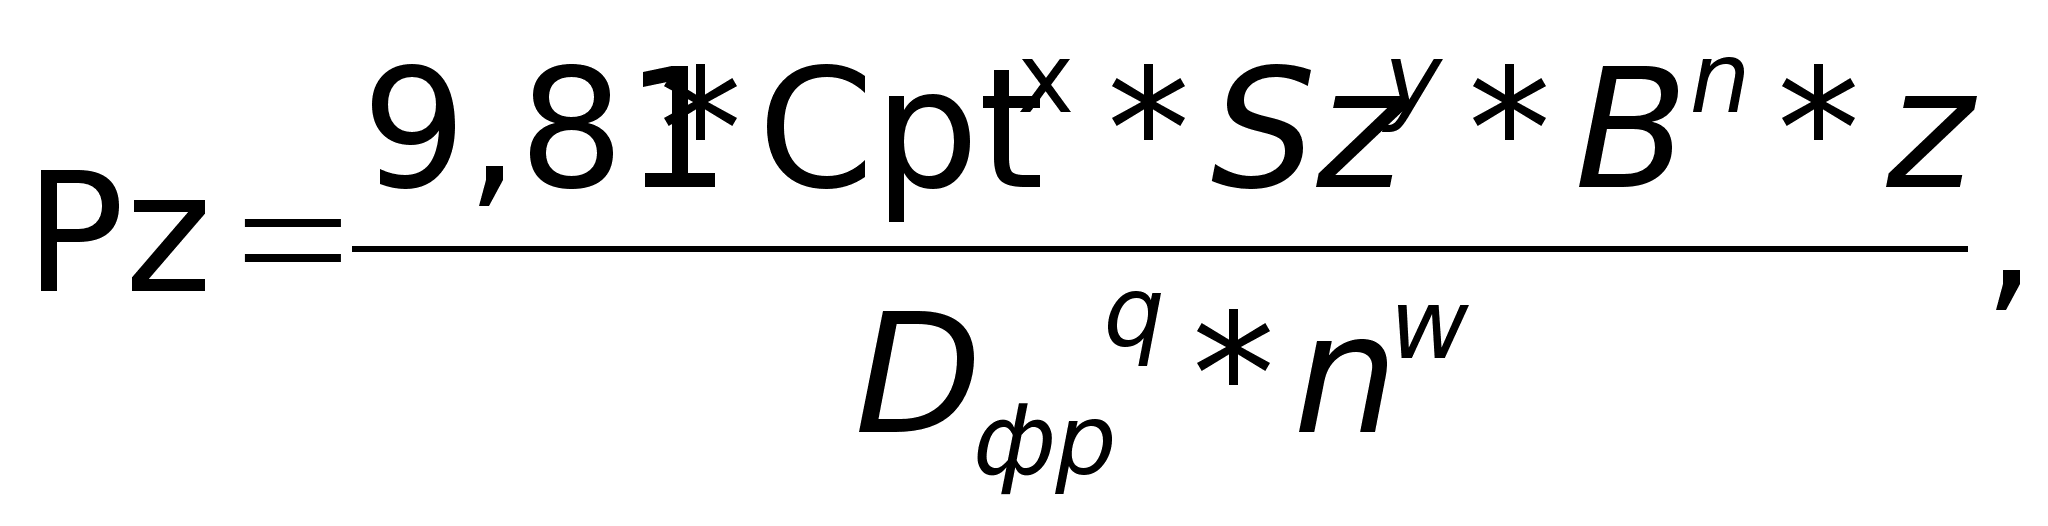 и [6]
Ср – 68,2; x=0,86; у = 0,72; n = 1; q = 0,86; w = 0; [6]
t = 1,0 мм; Sz = 0,04 мм/зуб; В = 68 мм; n = 400 мин-1; Z=4;
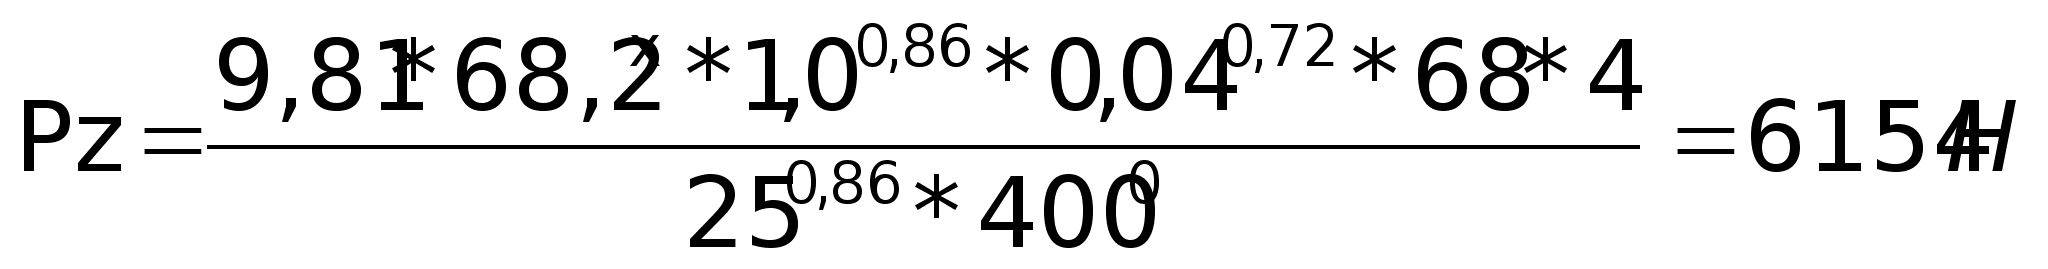
Суммарный момент, действующий на фрезу
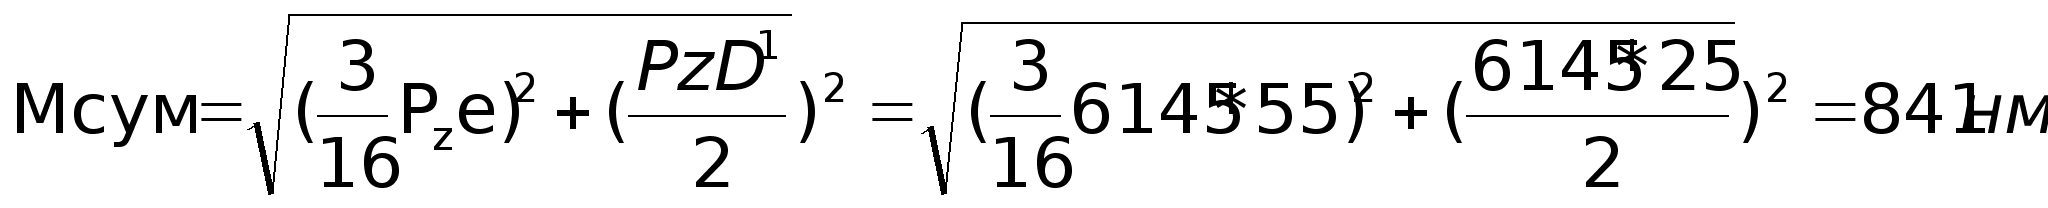
Допускаемые напряжения на изгиб хвостовика
би.д. = 250 МПа [6]
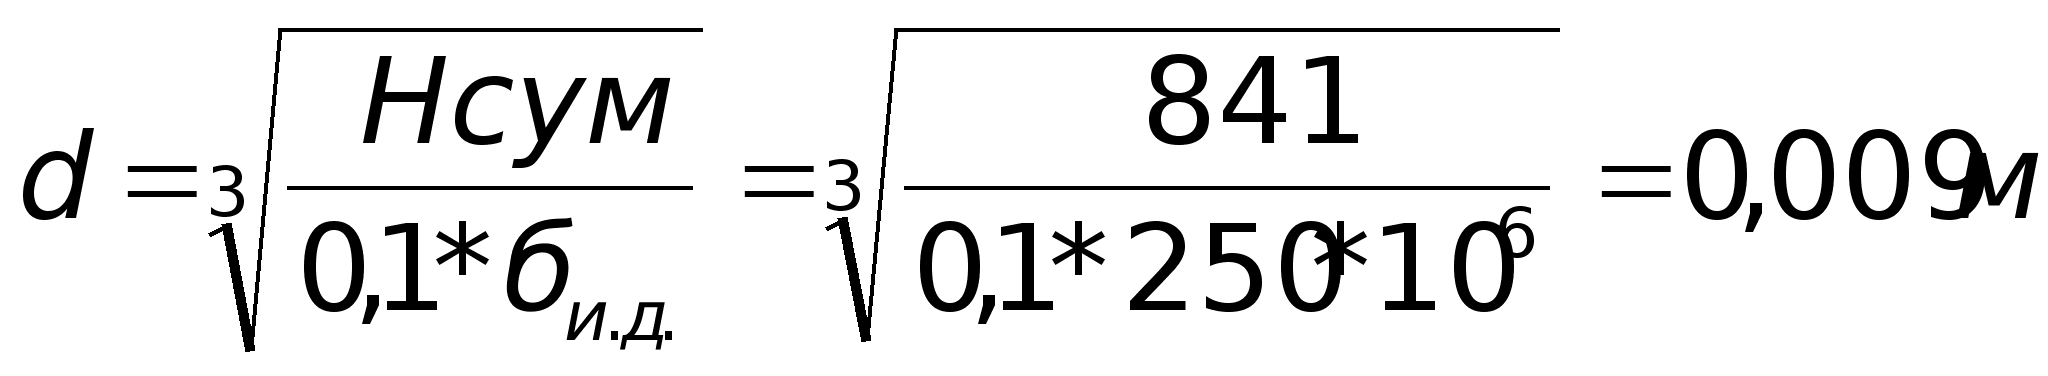
Следовательно принятый диаметр хвостовика d = мм обеспечивает безопасность работы.
5. ЭКОНОМИЧЕСКАЯ ЧАСТЬ
Введение
Целью экономической части дипломного проекта является расчет основных параметров прерывно-поточной линии по выпуску детали «Кулачок» с целью наилучшей организации его работы; расчет себестоимости изготовления детали по статьям калькуляции; определение технико-экономических показателей, характеризующих эффективность прерывно-поточной линии.
Себестоимость продукции рассчитывается на основе данных предыдущих разделов дипломного проекта. Цены на оборудование, сырье и материалы, электроэнергию и др. берутся на предприятии, на котором проходилась преддипломная практика.
5.1. Расчет параметров потока
Расчет параметров прерывно- поточной линии для детали «Кулачок» сводится к определению количества рабочих, величины такта и допустимых отклонений времени операций от такта. Прерывный поток применяется при механической обработке деталей (заготовок), когда имеет место недогрузка оборудования из-за несинхронности процесса. Прямоточные линии экономически оправдывают себя, если достигнута синхронизация части операций, включенных в технологическую цепочку линии; возможна комбинированная загрузка рабочих, работающих на недогруженном оборудовании, путем закрепления за ними двух- трех операций.
Заказ на деталь «Кулачок» будет выполняться 20 дней при работе рабочих в одну смену. После этого рабочие будут переключены на работу над другими заказами по изготовлению типовых деталей.
Определим такт запуска по формуле:
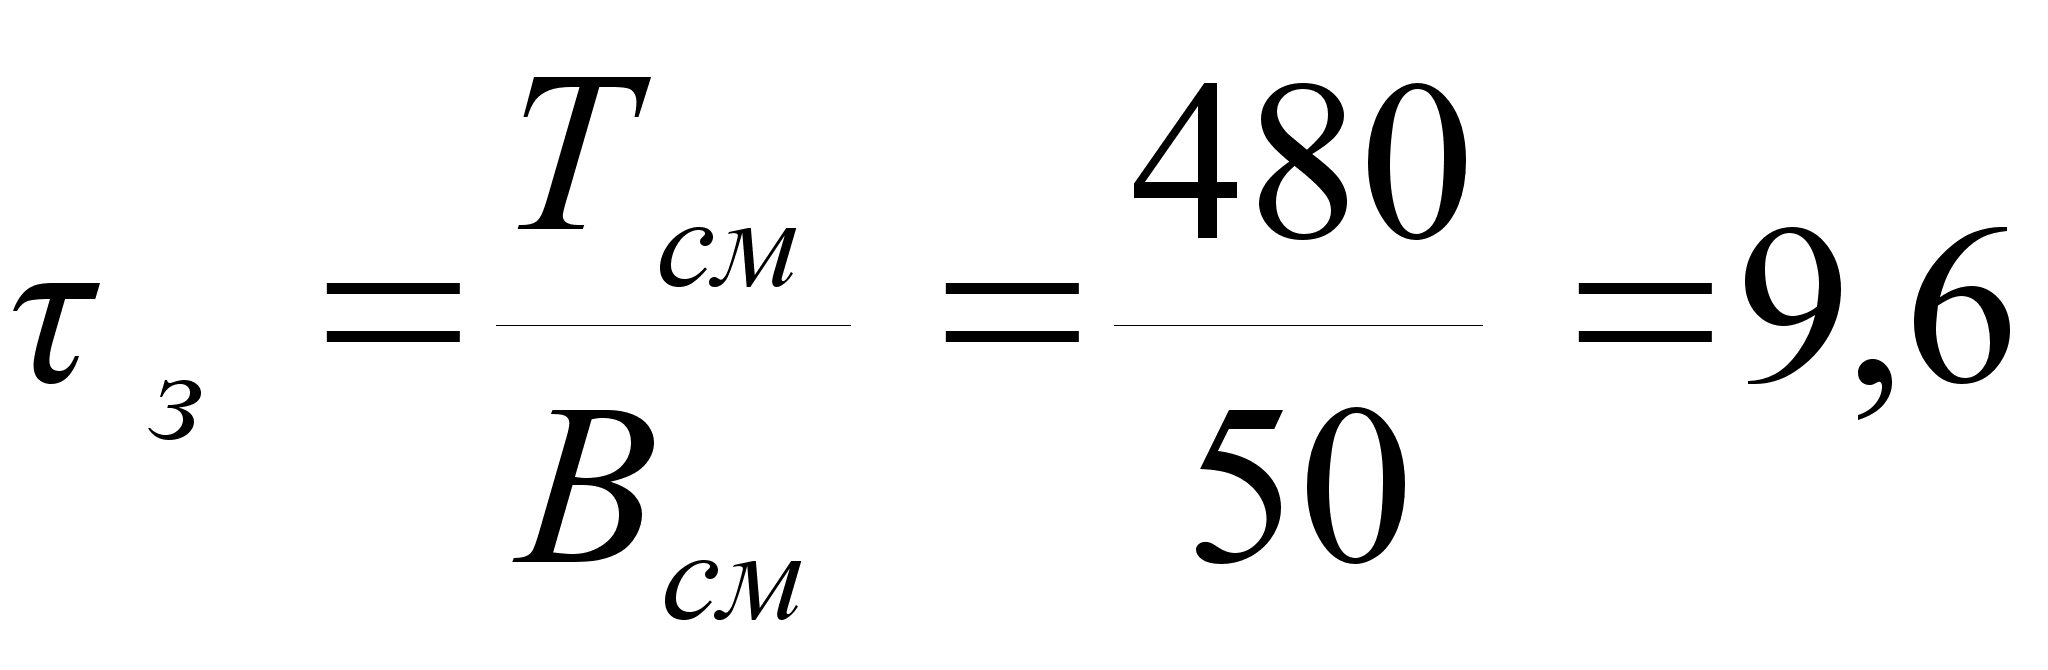 мин/деталь

где
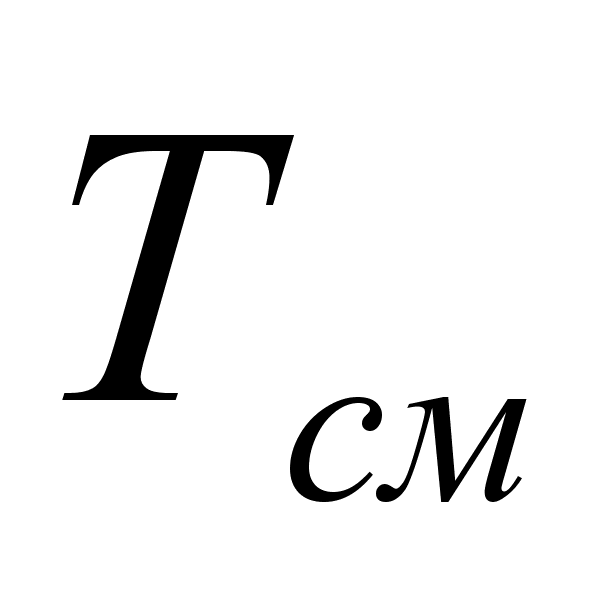 -
продолжительность
рабочей смены,
=
480 минут;
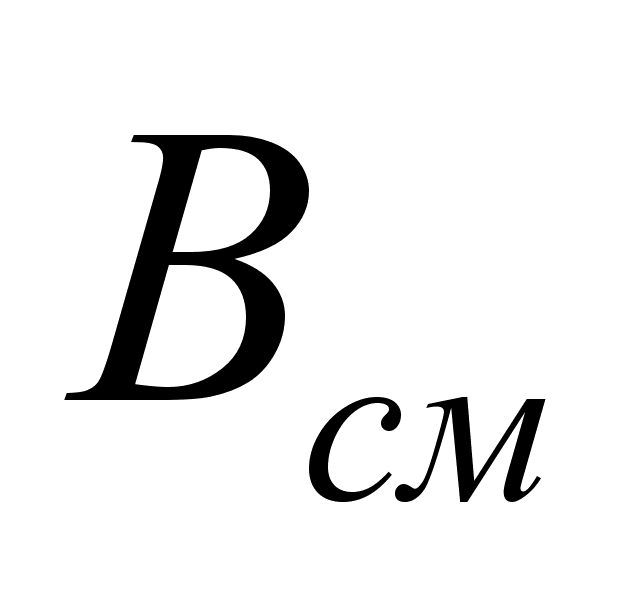 -
выпуск продукции
в смену в натуральных
единицах,
определяемый
по формуле:
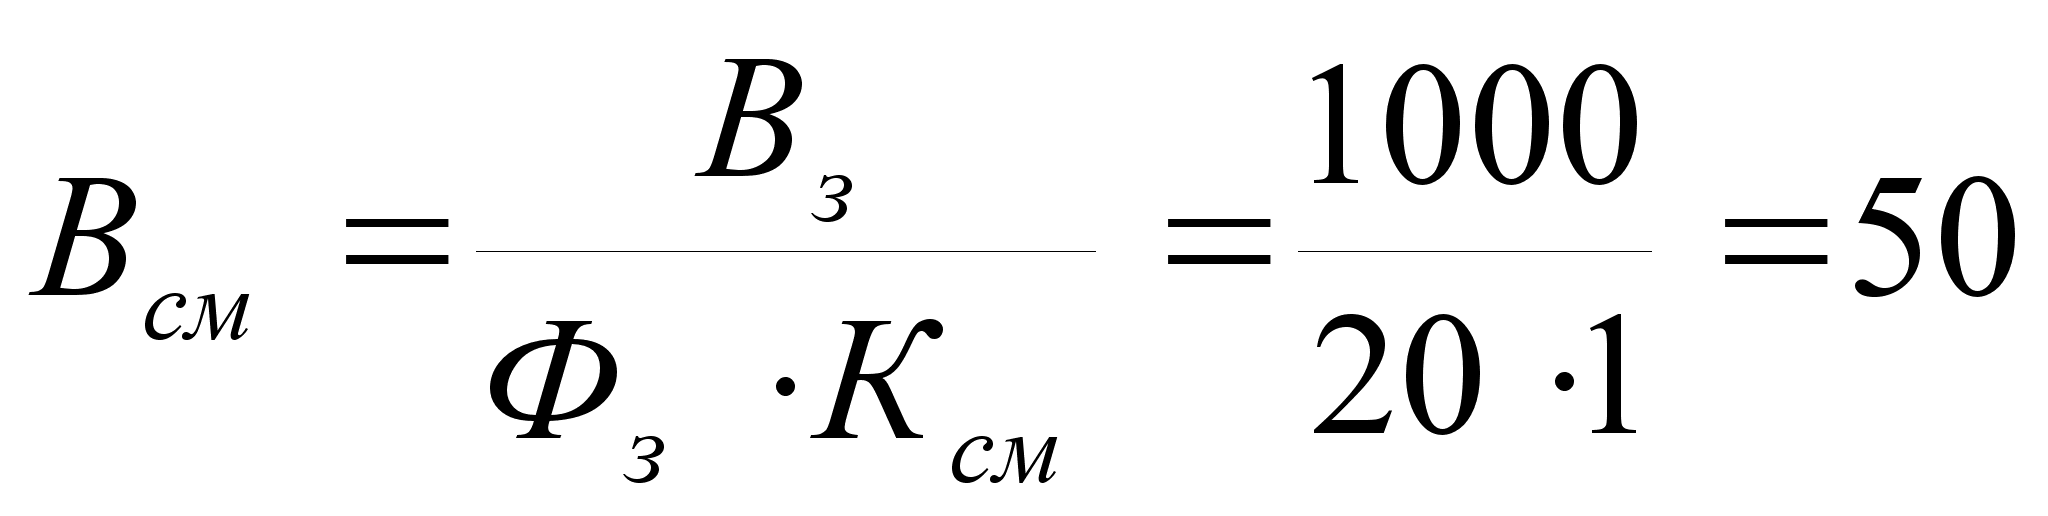 деталей;

где
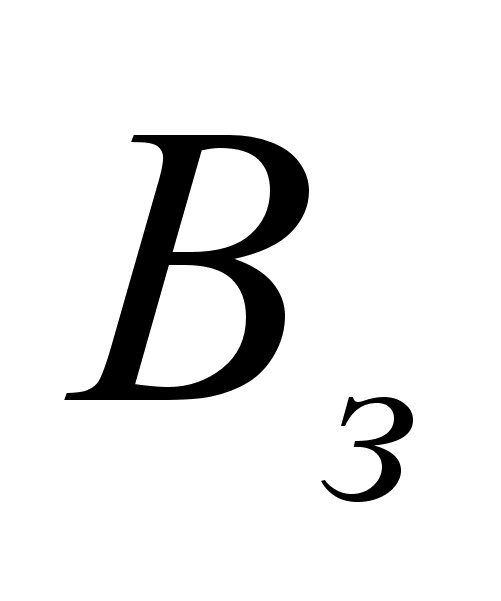 -
программа
выпуска продукции
в натуральных
единицах,
=
1000 деталей.
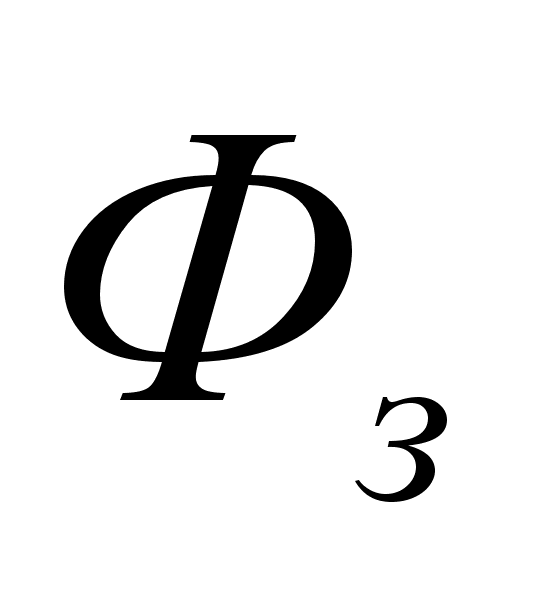 -
фонд рабочего
времени рабочих
потока, выполняющих
данный заказ,
=20
дней.
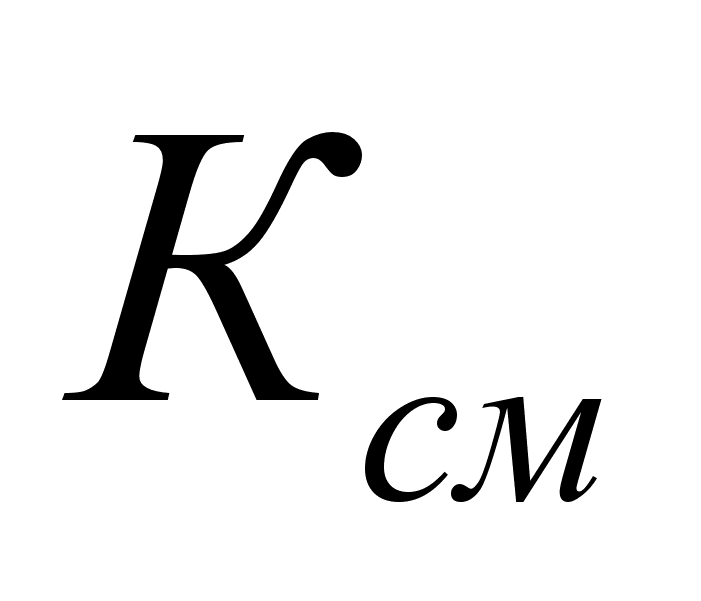 -
число смен в
сутки,
=1.
Далее определим число рабочих мест (оборудования) на каждой операции технологического процесса изготовления детали:
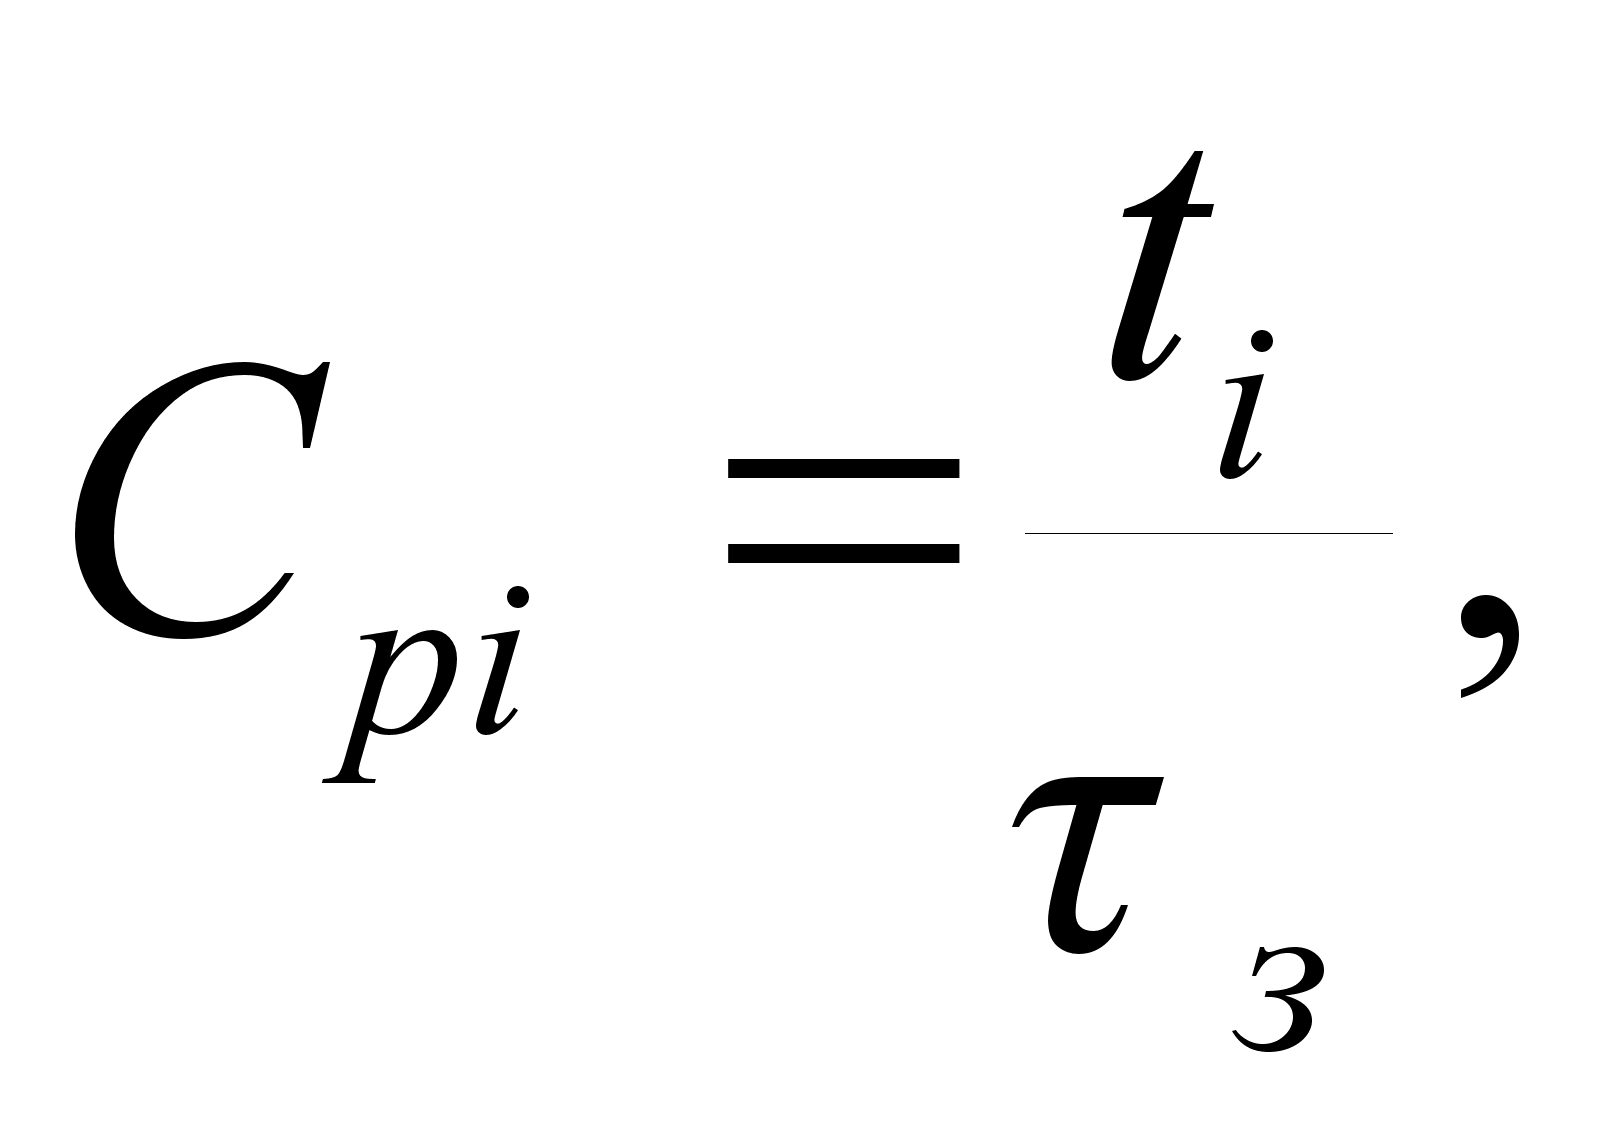

где
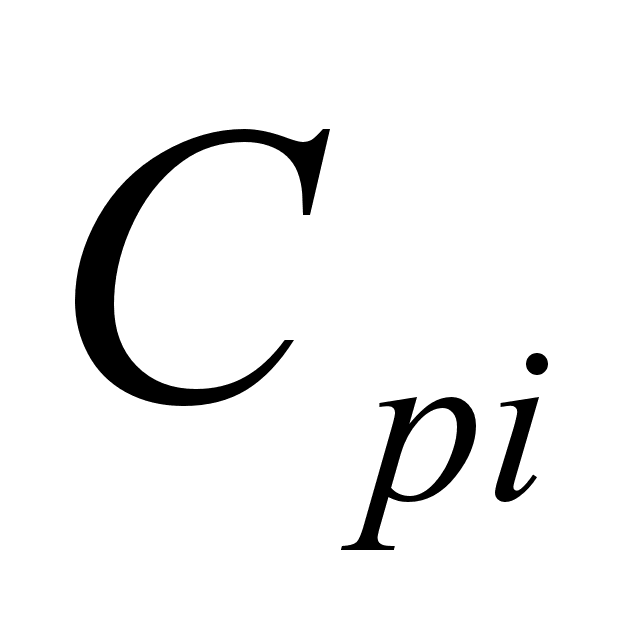 -
количество
расчетных
рабочих мест
на i-ой
операции процесса;
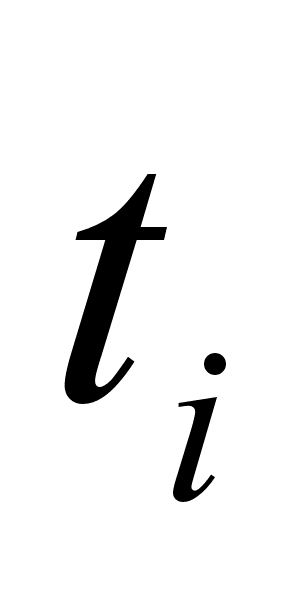 -
время выполнения
каждой операции
процесса, мин.;
Тогда, расчетное количество рабочих мест на операциях потока:
005 карусельно-фрезерная
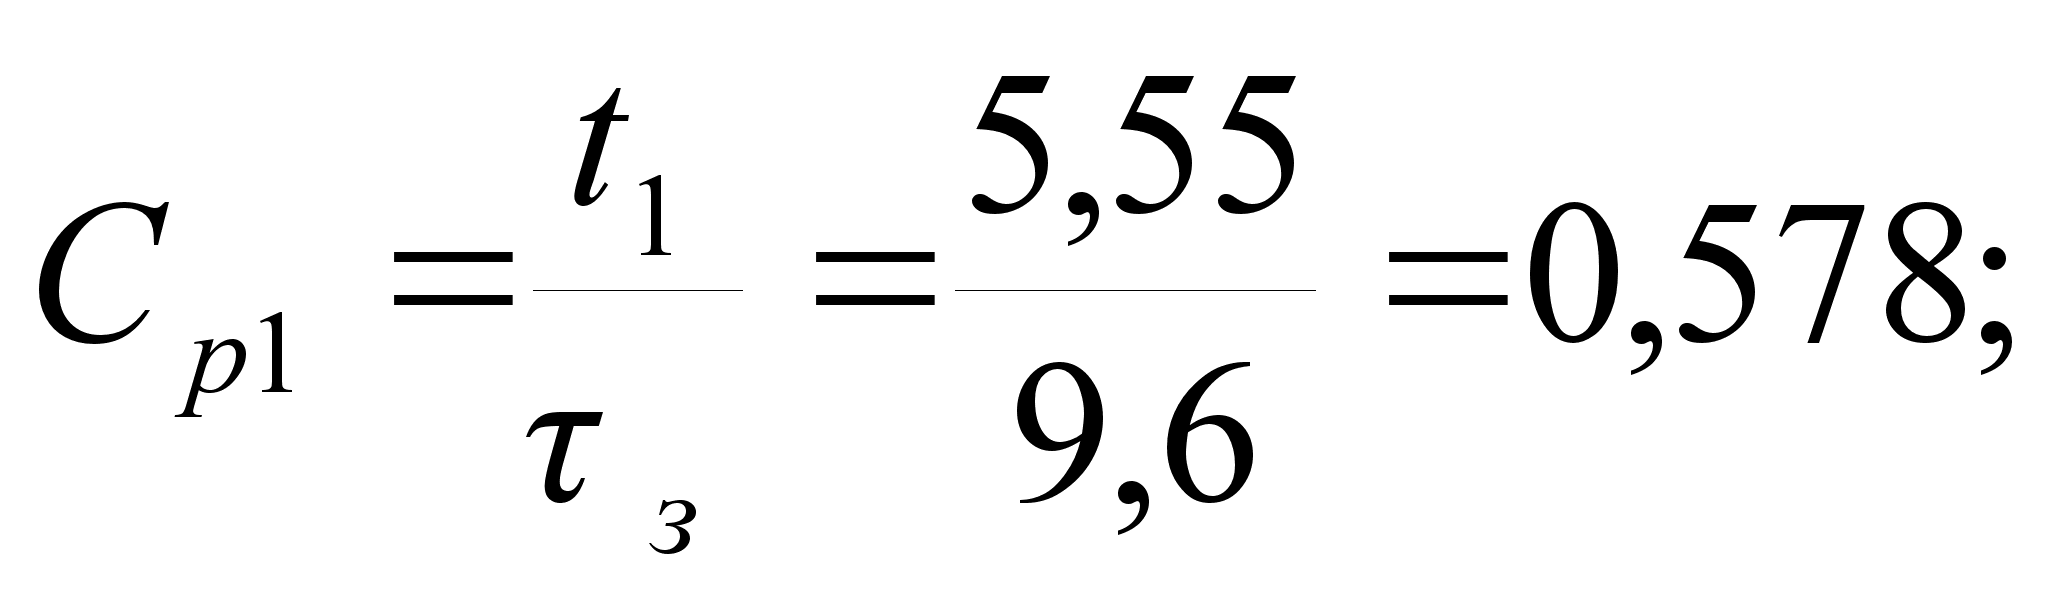
010 токарная
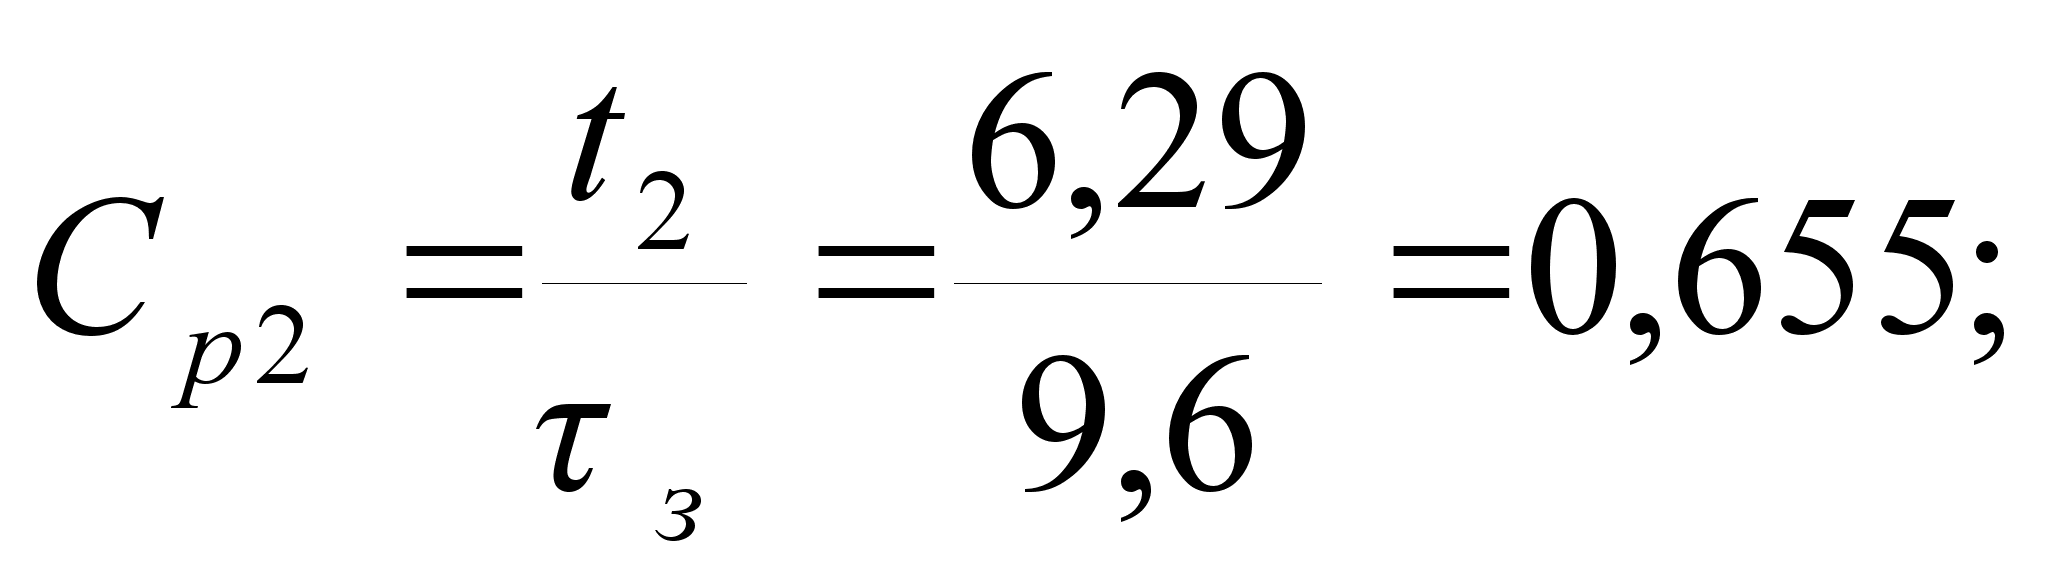
015 сверлильная
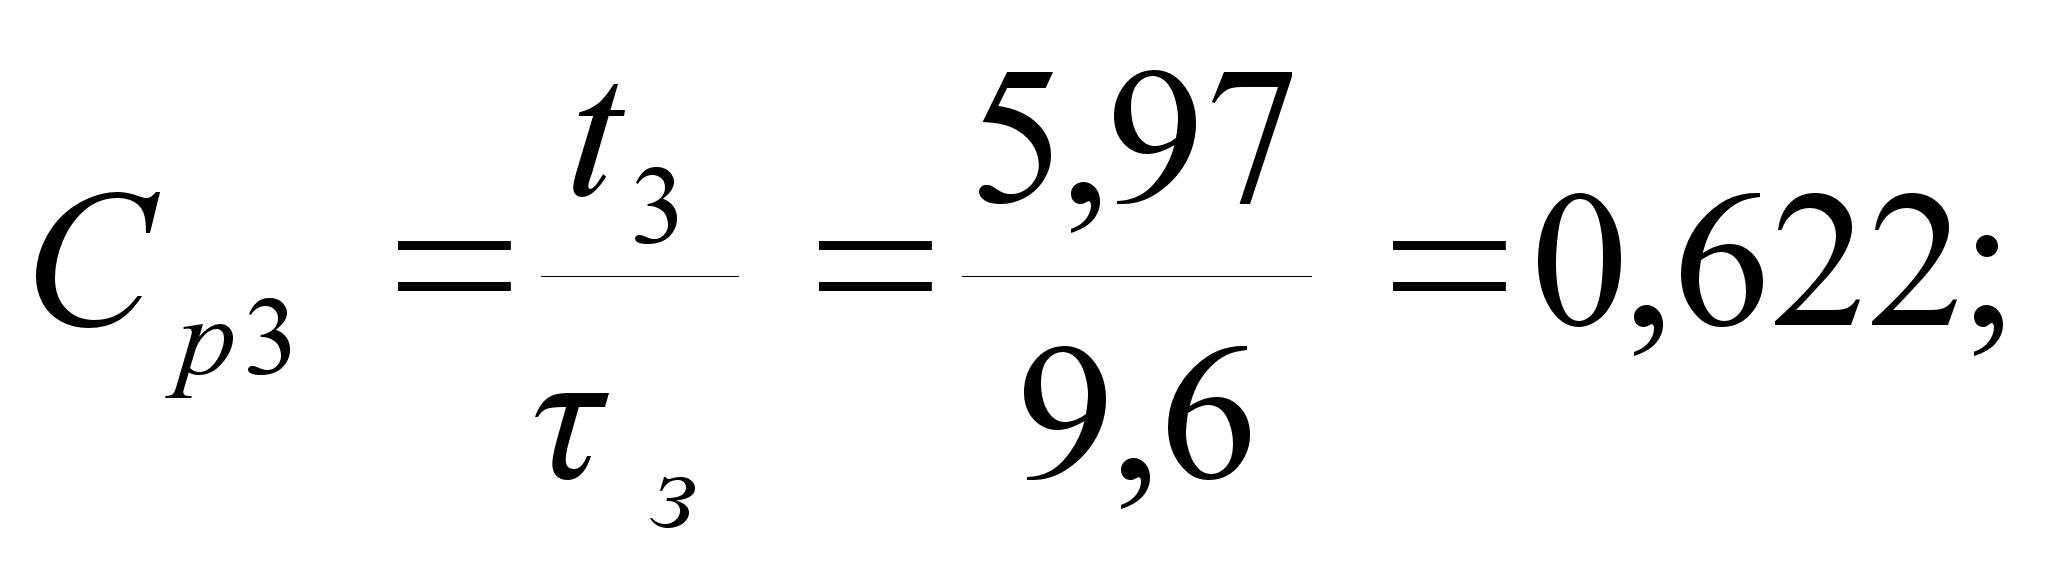
020 копировально-фрезерная
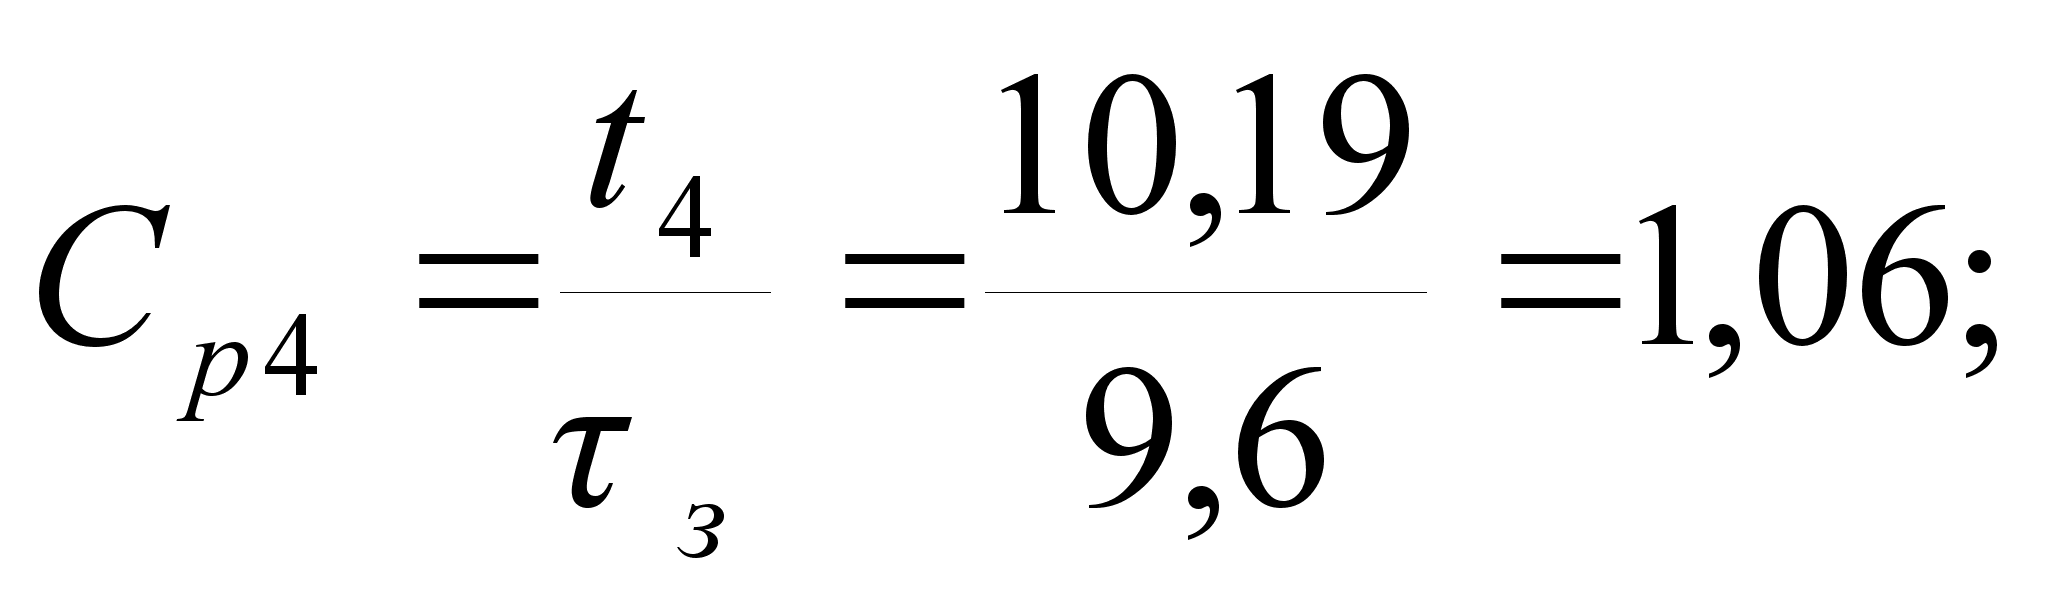
Рассчитаем
коэффициент
загрузки
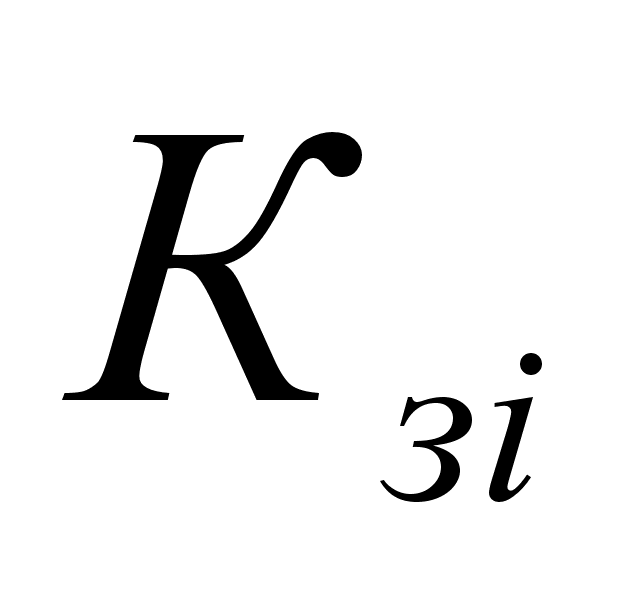 по следующей
формуле:
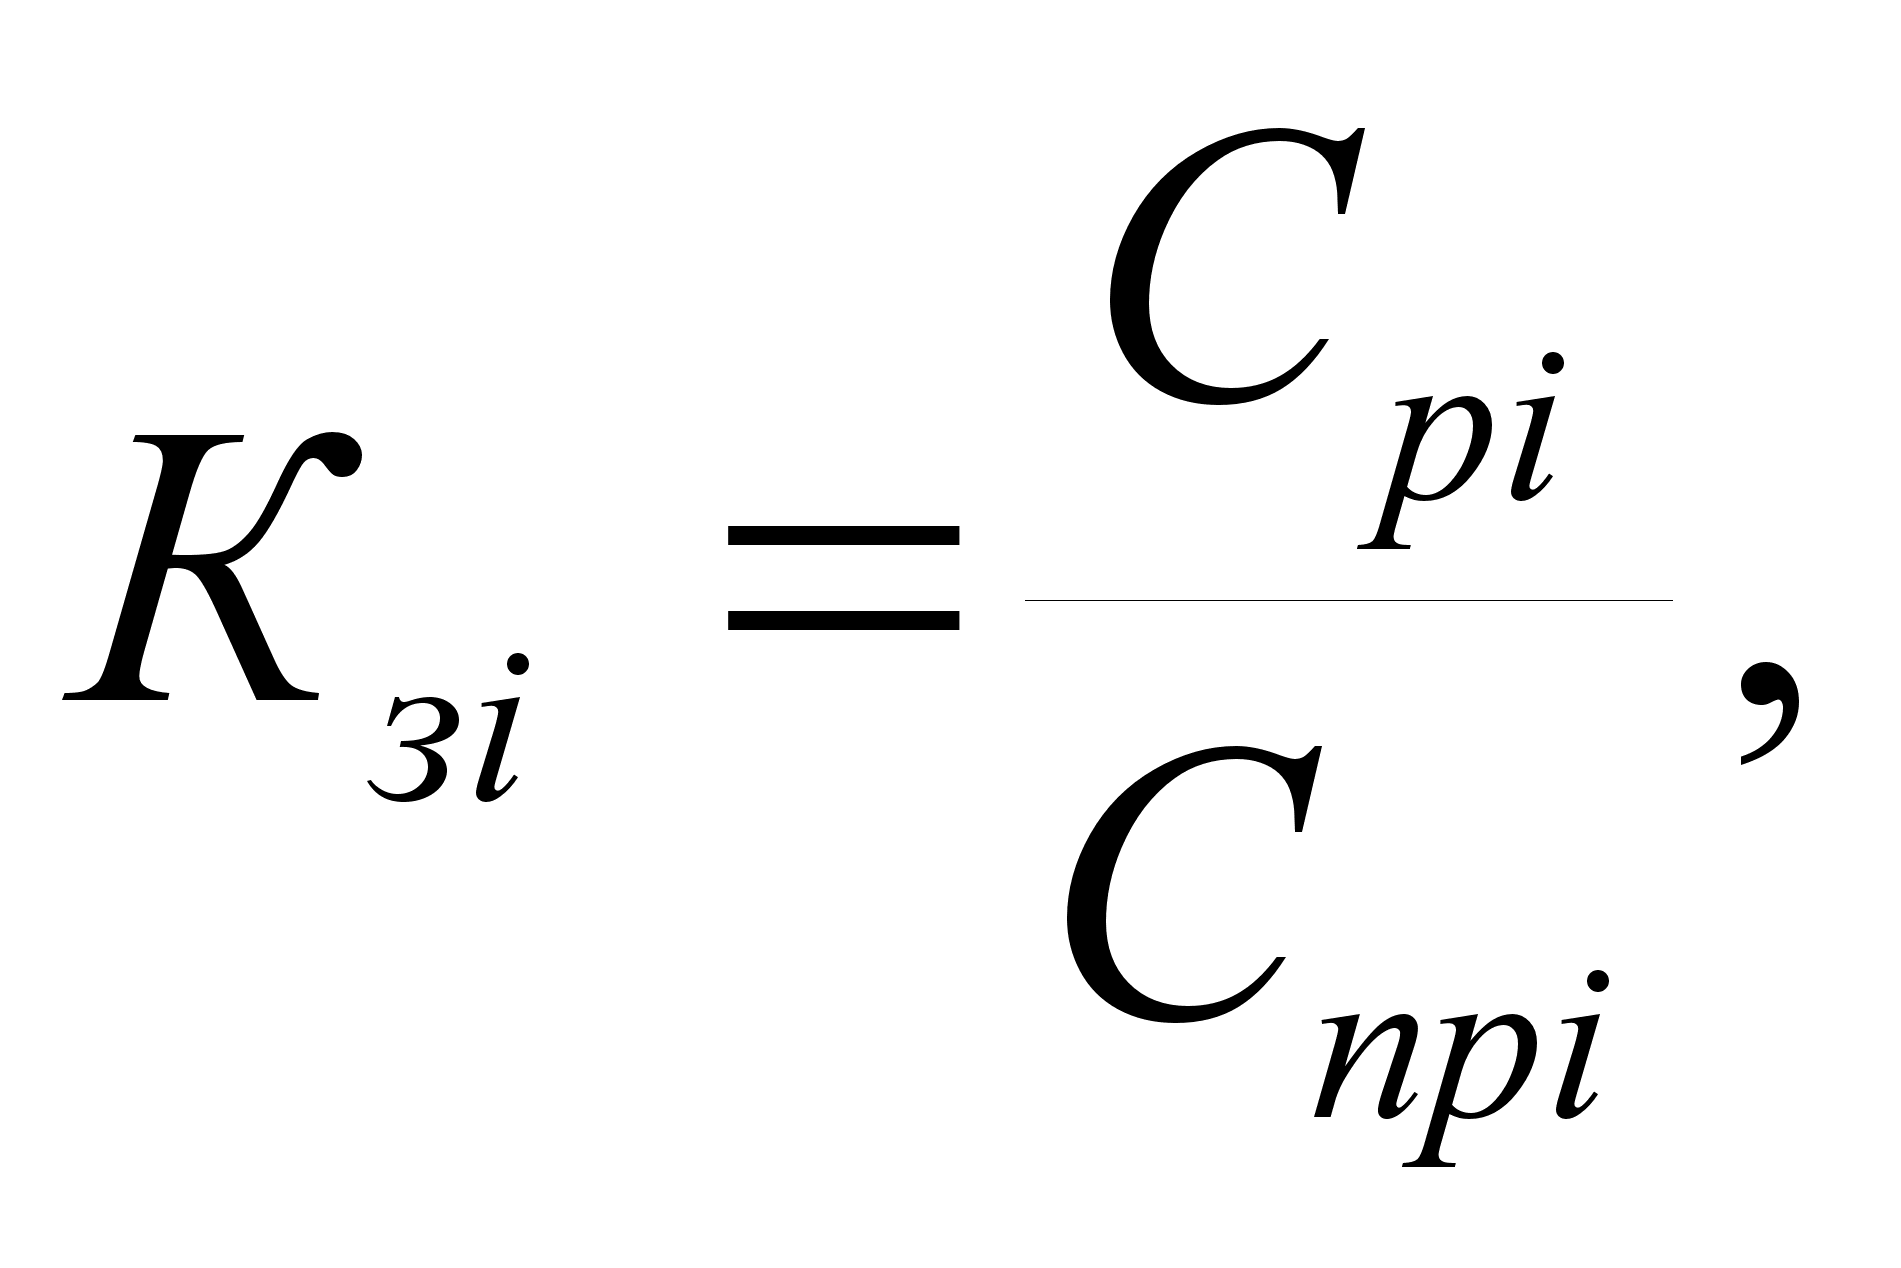

где
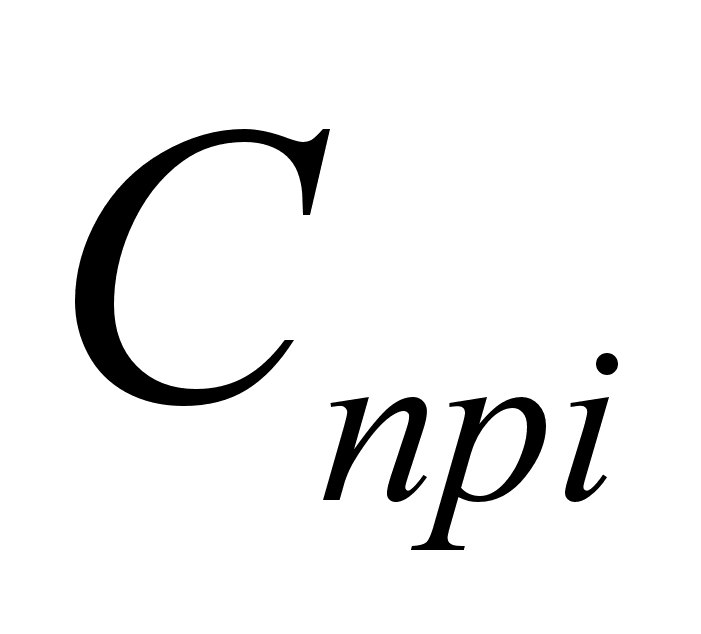 -
принятое количество
рабочих мест
на i-ой
операции.
Загруженность
рабочего на
каждой операции
потока в минутах
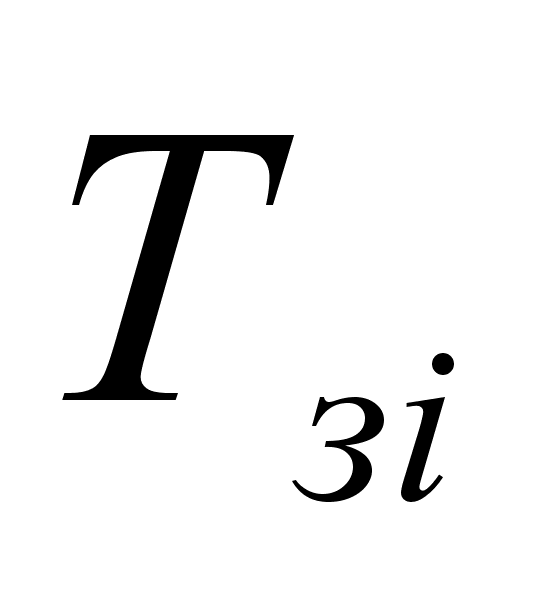 определяется
по формуле:
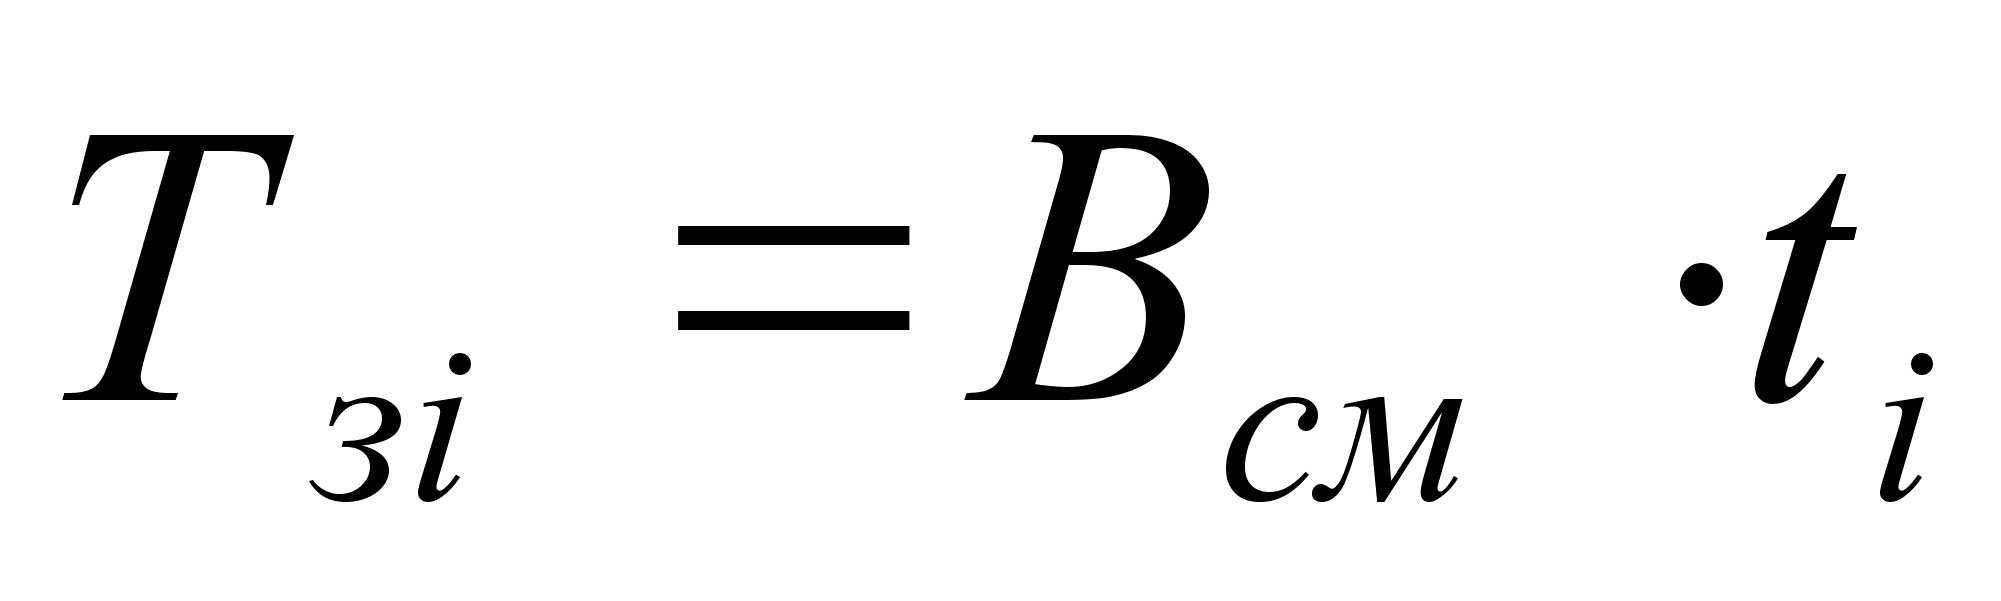 .

Расчеты по определению расчетного и принятого количества рабочих мест и загруженности рабочих представлены в таблице 5.1.
Таблица 5.1.
Определение расчетного и принятого количества рабочих мест и загруженности рабочих
| № опер. |
|
|
|
|
|
Поряд. номер рабоч. места |
Загруж. Рабоч., % |
Загруж. Рабоч., мин. |
№ раб. места |
| 005 | 5,55 | 277,5 | 0,578 | 1 | 0,578 | 1 | 57,8 | 277,5 | 1 |
| 010 | 6,29 | 314,5 | 0,655 | 1 | 0,655 | 2 | 65,5 | 314,5 | 2 |
| 015 | 5,47 | 273,5 | 0,622 | 1 | 0,622 | 3 | 62,2 | 273,5 | 3 |
| 020 |
10,19 9,6 |
509,5 480 |
1,0 1 |
1 1 |
1,06 1 |
4 | 100 | 480 | 4 |
На операции
020 коэффициент
загрузки близок
к единице
(допускается
отклонение
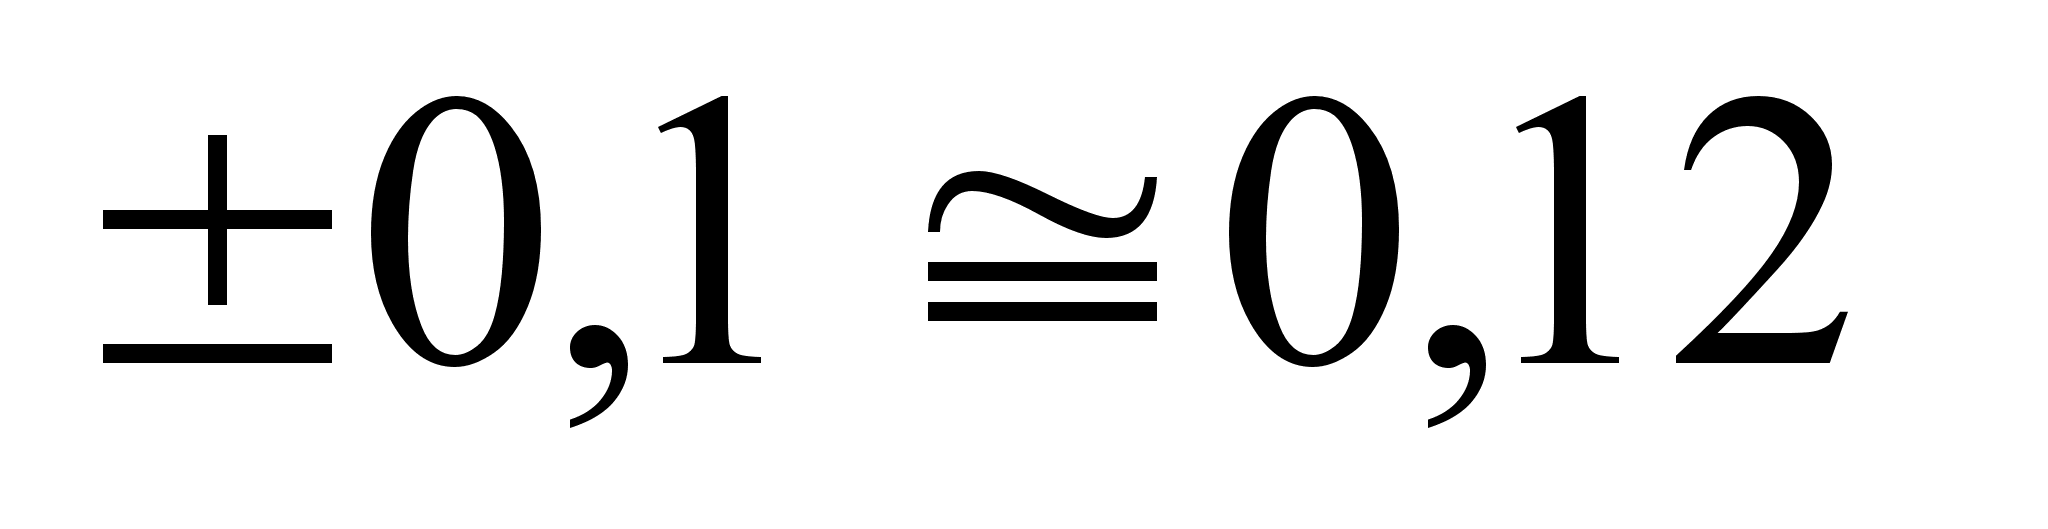 ),
поэтому производим
согласование
с
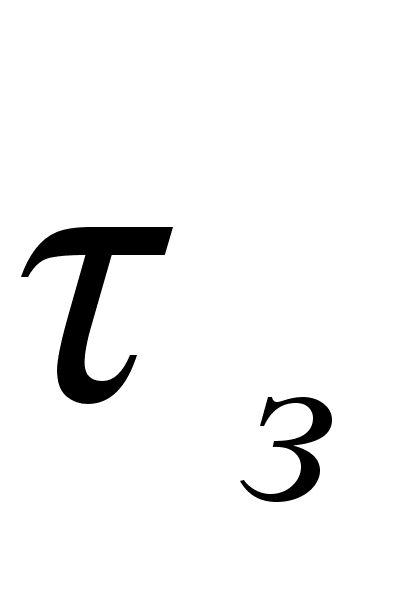 ,
то есть, принимаем
равным
=
9,6 мин.
Таким образом, принимаем на потоке 4 рабочих.
Построим стандарт-план работы потока в таблице 5.2.
Таблица 5. 2 Стандарт-план работы потока
| № опер. | 60 | 120 | 180 | 240 | 300 | 360 | 420 | 480 |
| 005 | ||||||||
| 010 | ||||||||
| 015 | ||||||||
|
020 |
Оптимальным по мощности будет считаться поток, при котором достигаются наилучшие следующие технико-экономические показатели:
коэффициент использования рабочего времени:
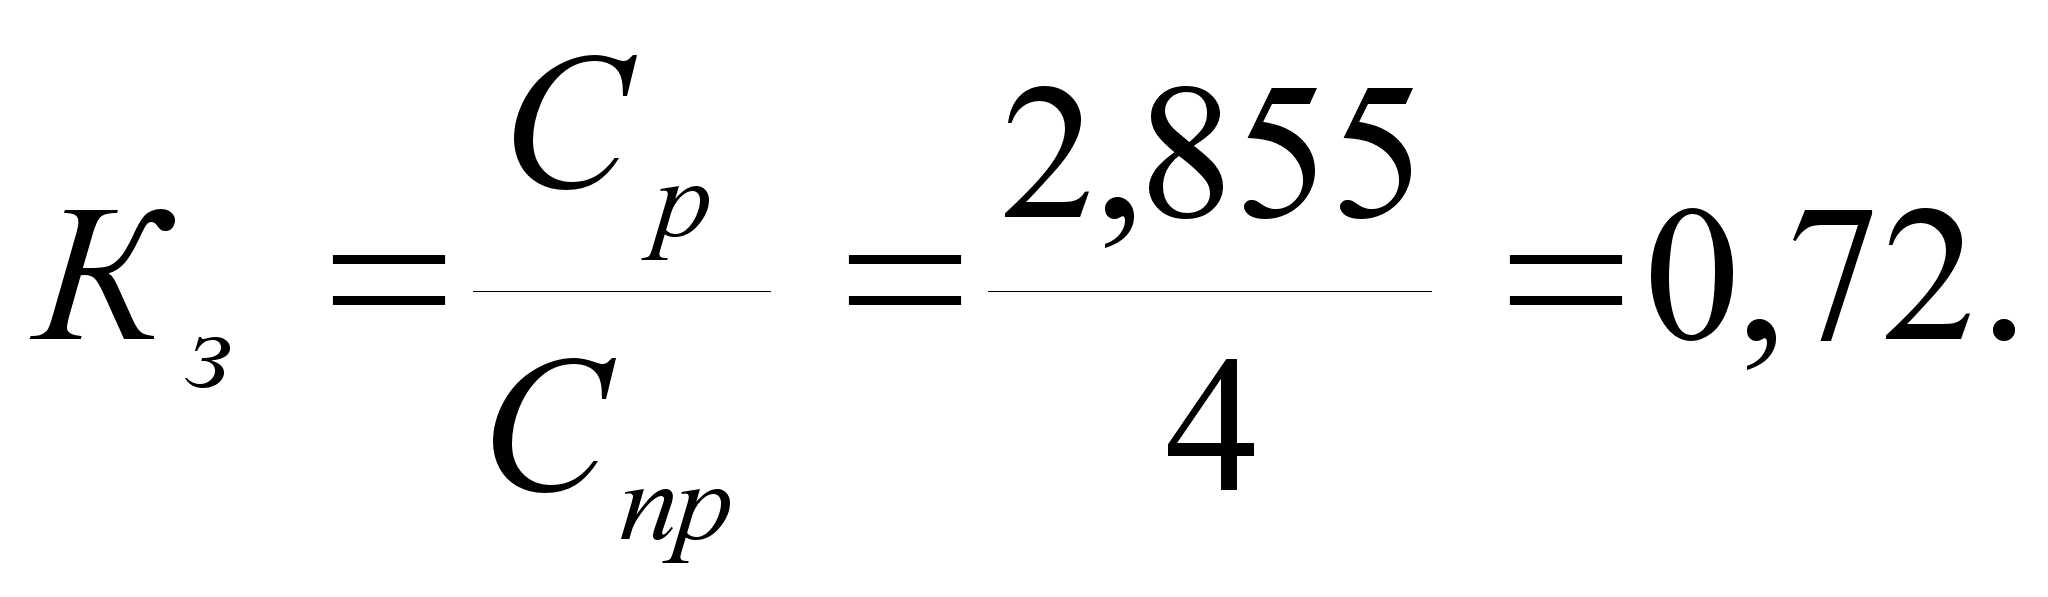

производительность труда рабочего:
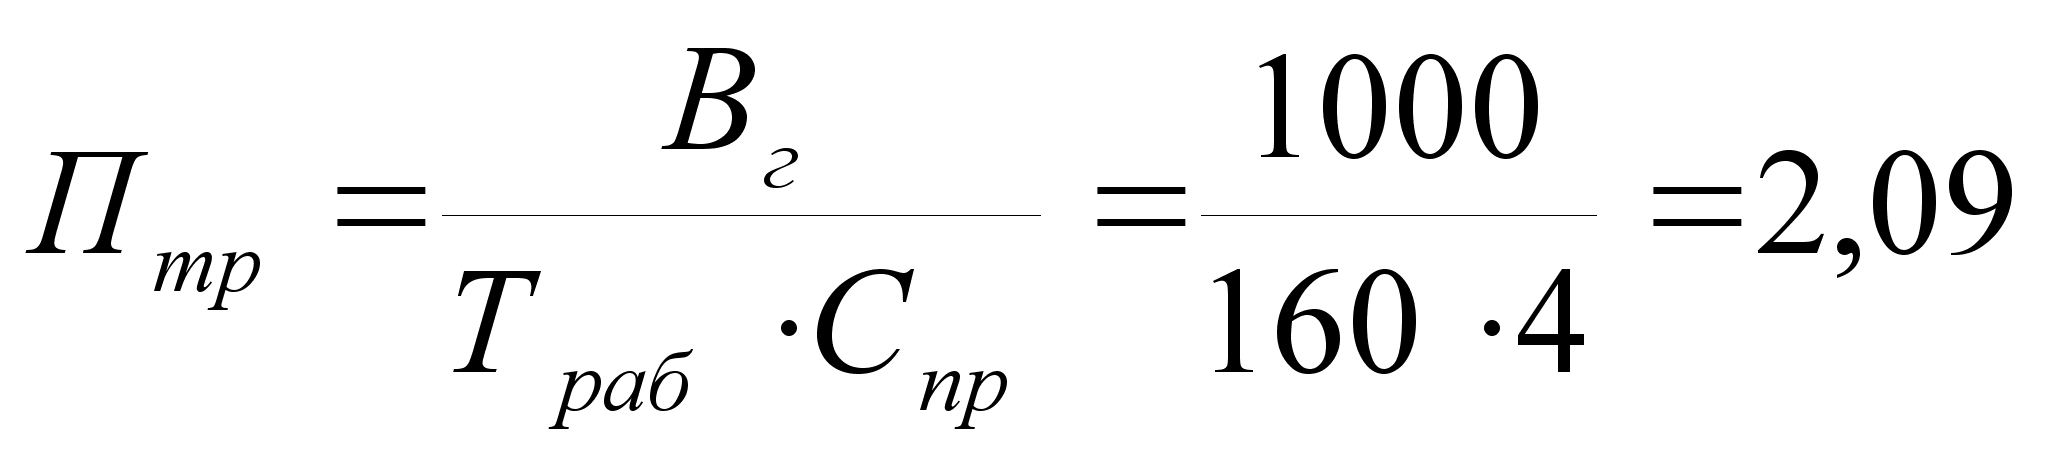 детали
в час;

где
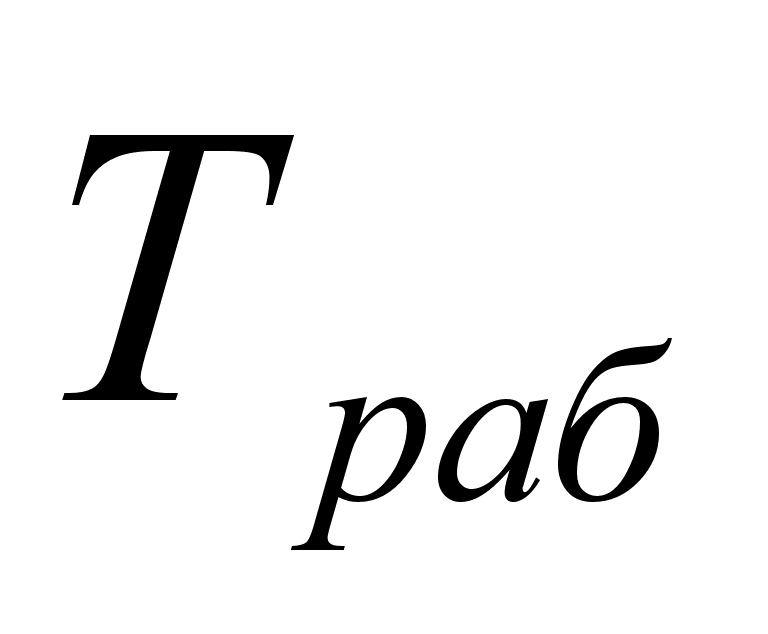 -
фонд времени
работы одного
рабочего,
выполняющего
заказ,
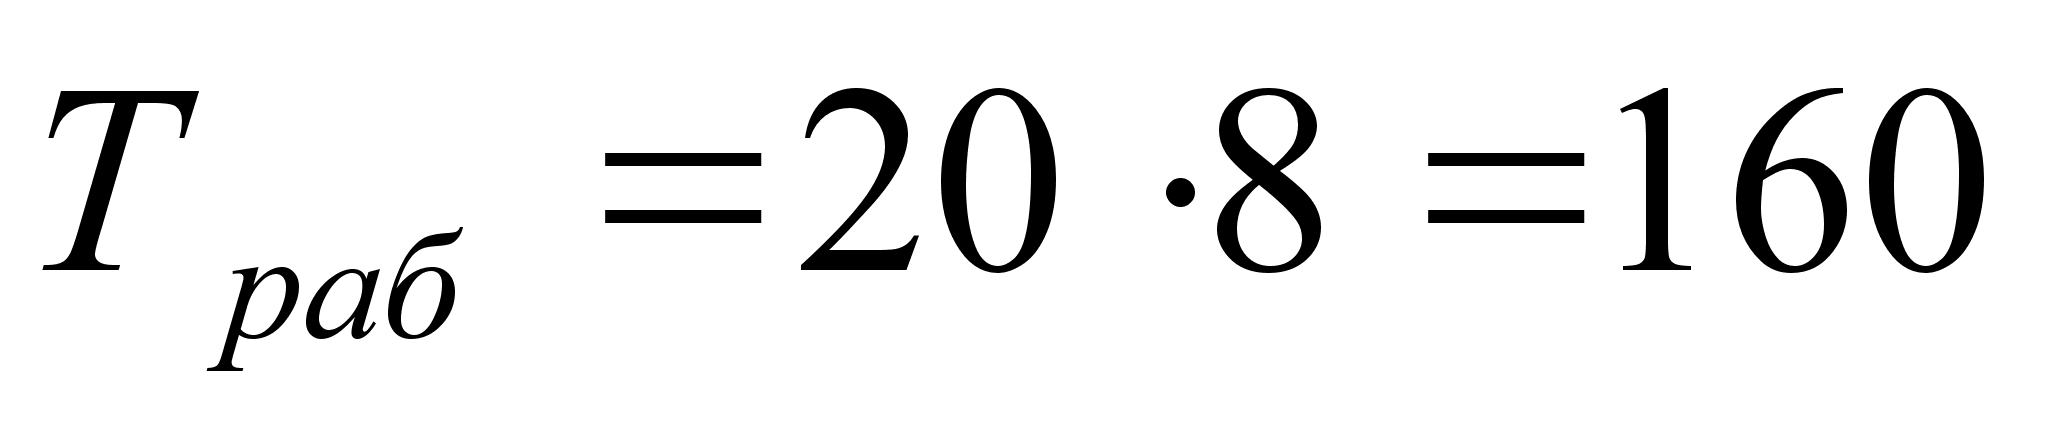 часов.
съем продукции с одного погонного метра поточной линии:
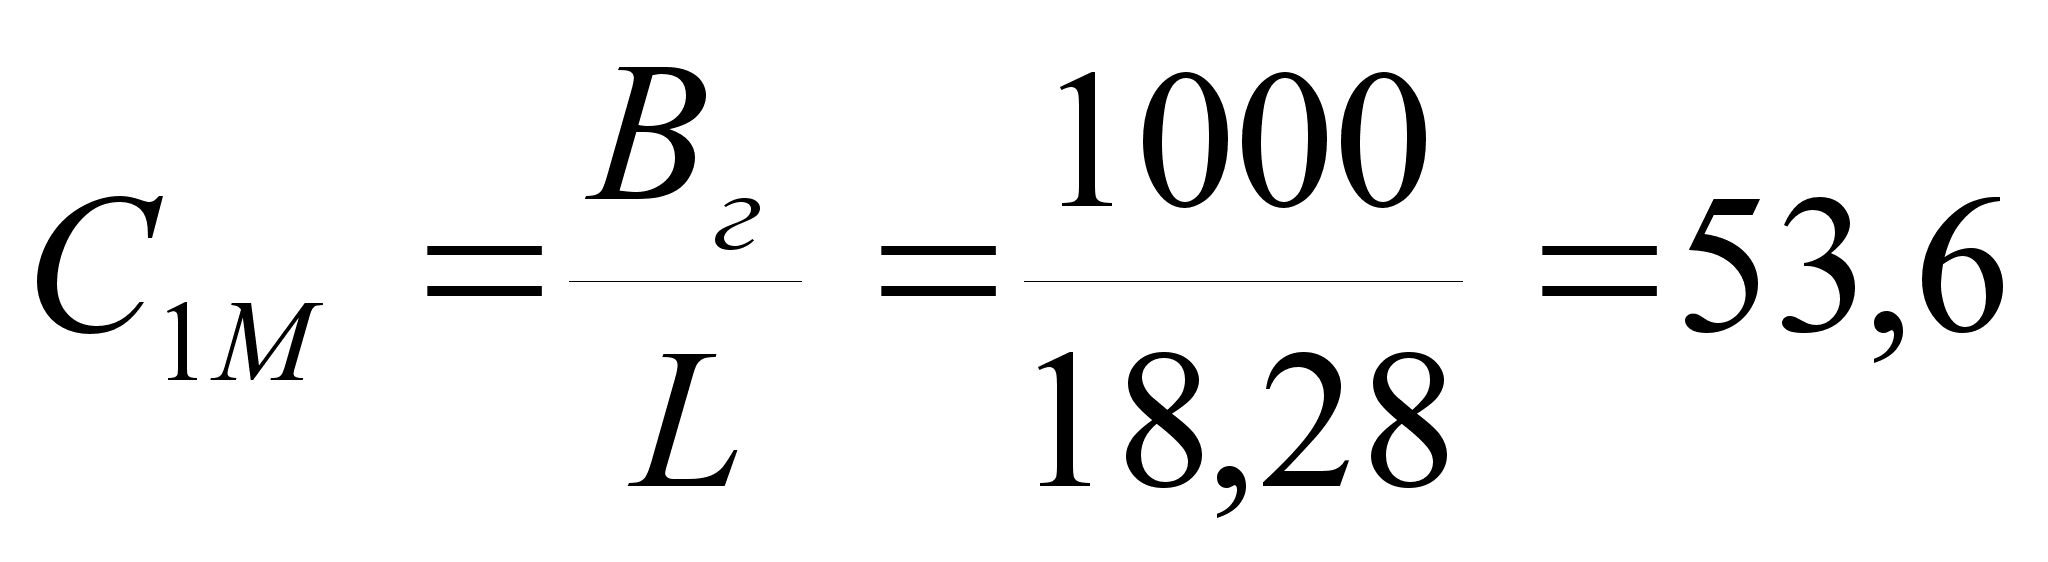 дет./метр;

Где L- длина поточной линии, метры.
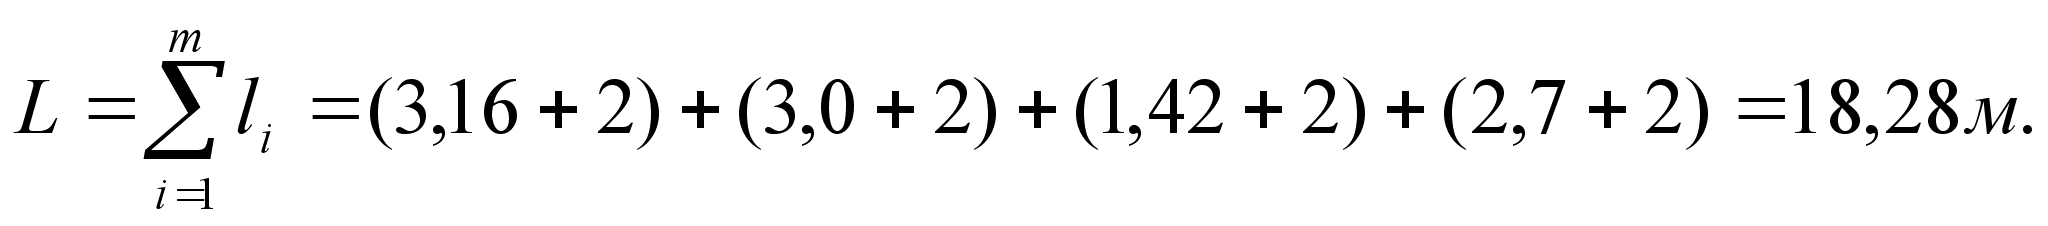
где
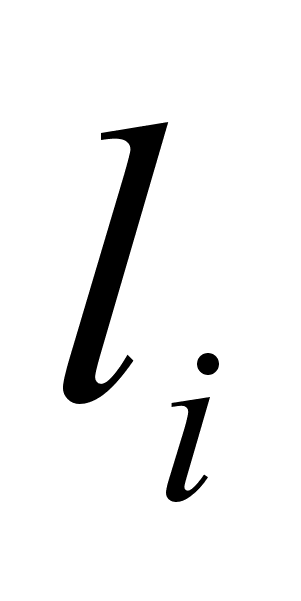 -
шаг рабочего
места (берется
из таблицы
3.3).
коэффициент использования оборудования:
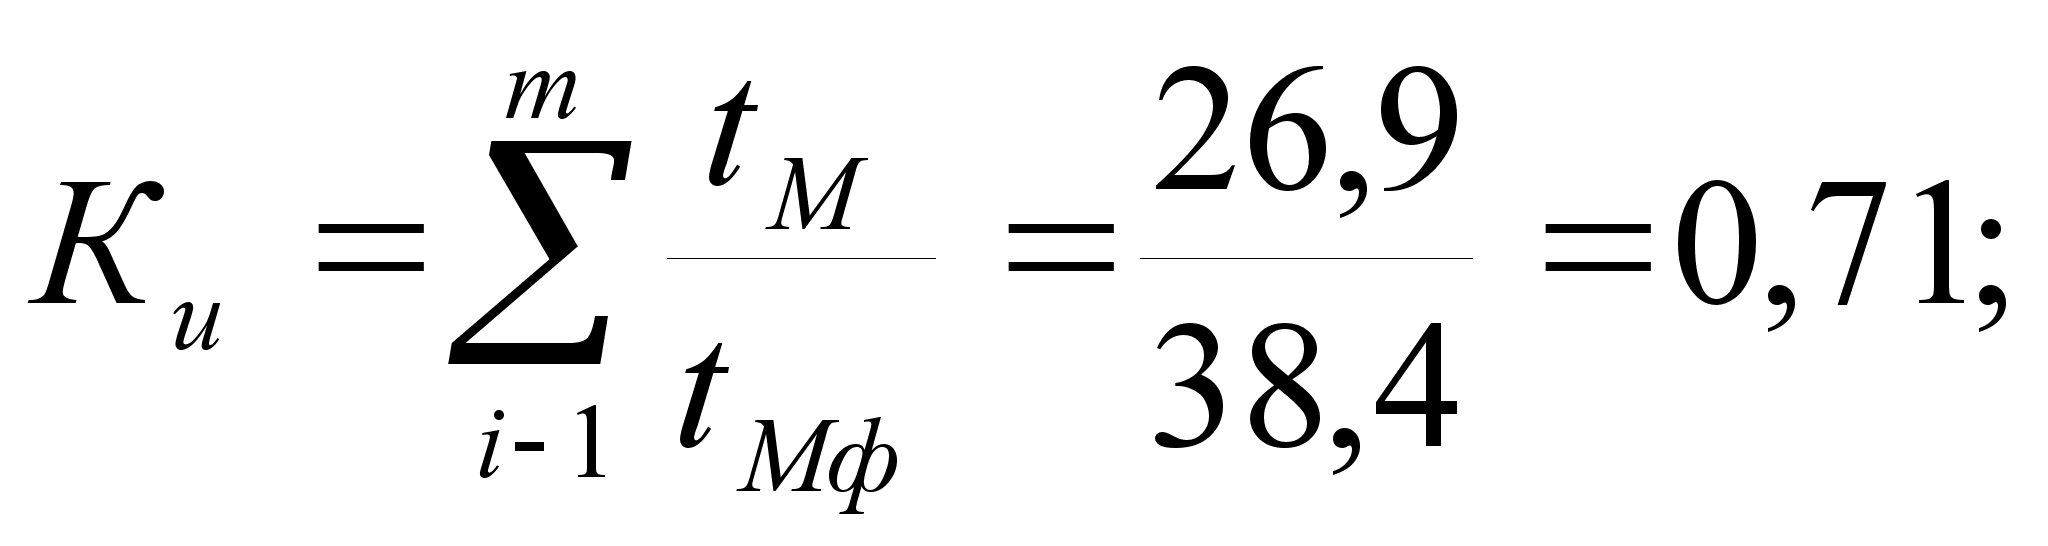
где
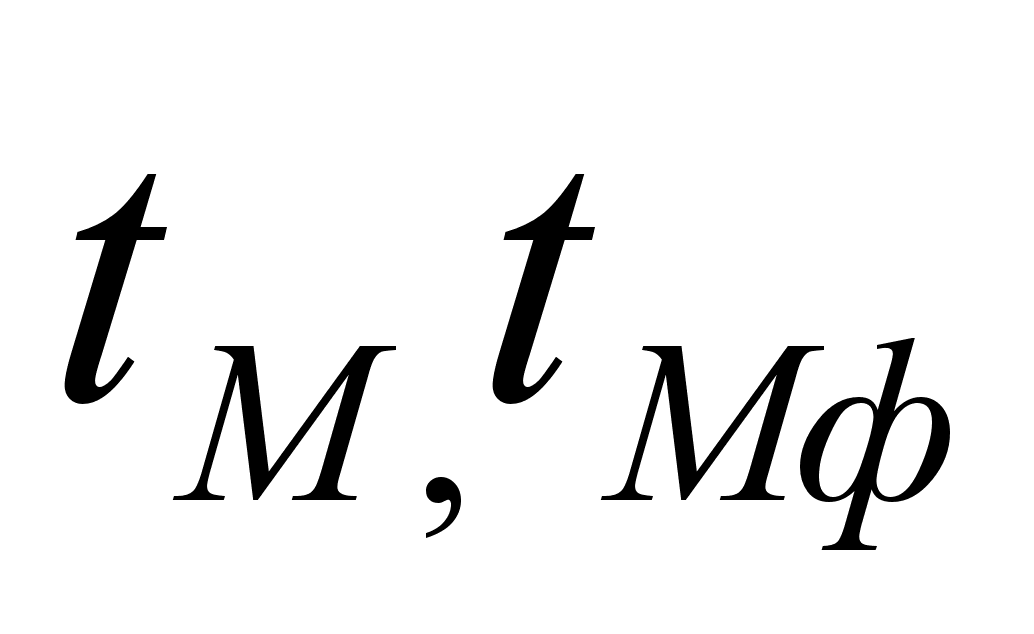 -
соответственно
расчетные и
принятые затраты
времени на
выполнение
механизированных
операций, часы.
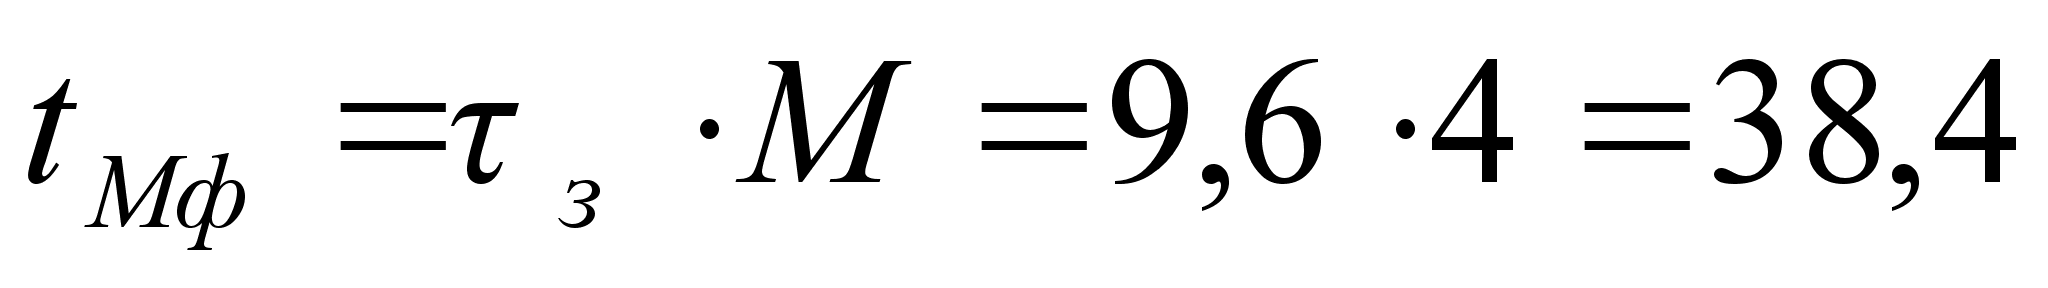 мин;

где М- количество машин, М=5.
стоимость оборудования, приходящаяся на одно изделие:
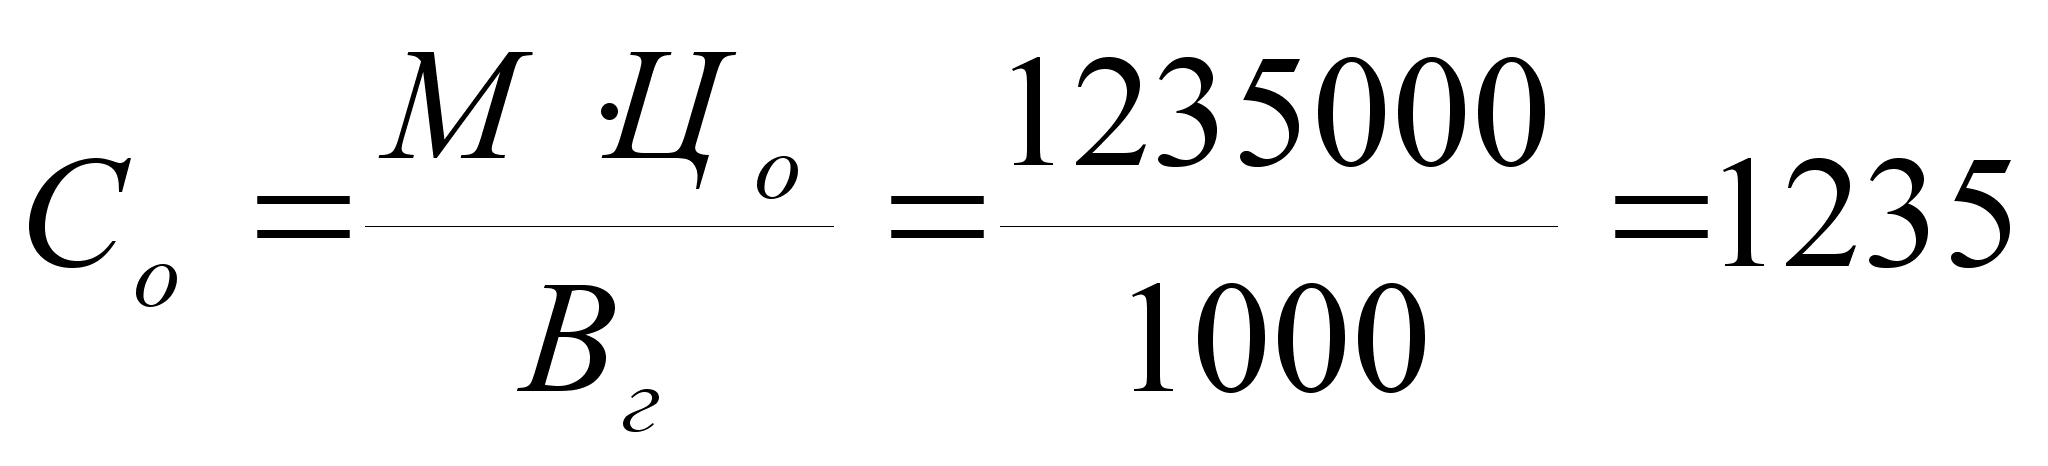 руб./изд.

где
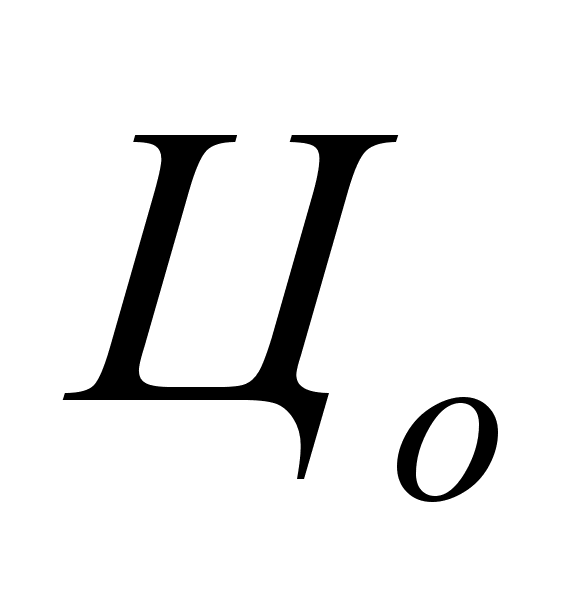 -
цена единицы
оборудования.
Цены и параметры оборудования представлены в таблице 5.3.
Таблица 5.3. Цены и параметры оборудования
| № операции и марка станка |
Цена едини-цы оборудова-ния, рубли |
Мощность электро-двигателя, кВт |
Длина станка, метры |
Ширина станка, метры | Проходы по длине, метры | Проходы по ширине, метры | Количество единиц |
| 005карусельно-фрезерный 621 М | 330000 | 10 | 3,16 | 1,48 | 2 | 1 | 1 |
| 010 токарно-револьверный | 315000 | 4,5 | 3,0 | 1,16 | 2 | 1 | 1 |
| 015 сверлильный 2Г175 | 230000 | 11 | 1,42 | 1,92 | 2 | 1 | 1 |
| 020 копировально-фрезерный 6М13К | 360000 | 7,5 | 2,7 | 2,17 | 2 | 1 | 1 |
Оперативное время рассчитывается по формуле:
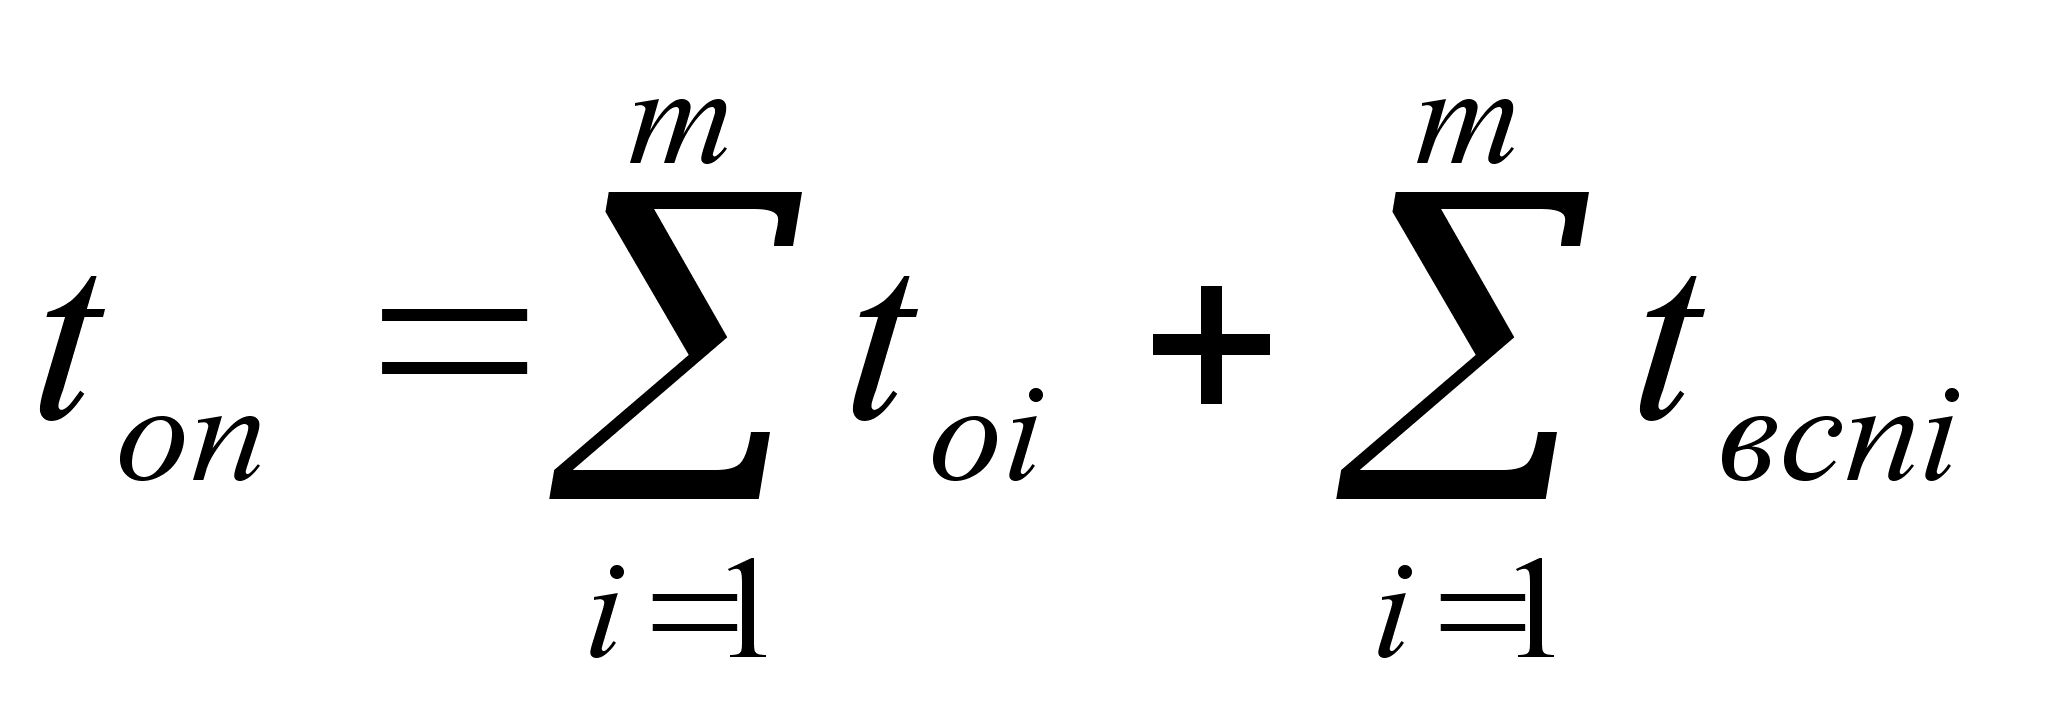 ,

где
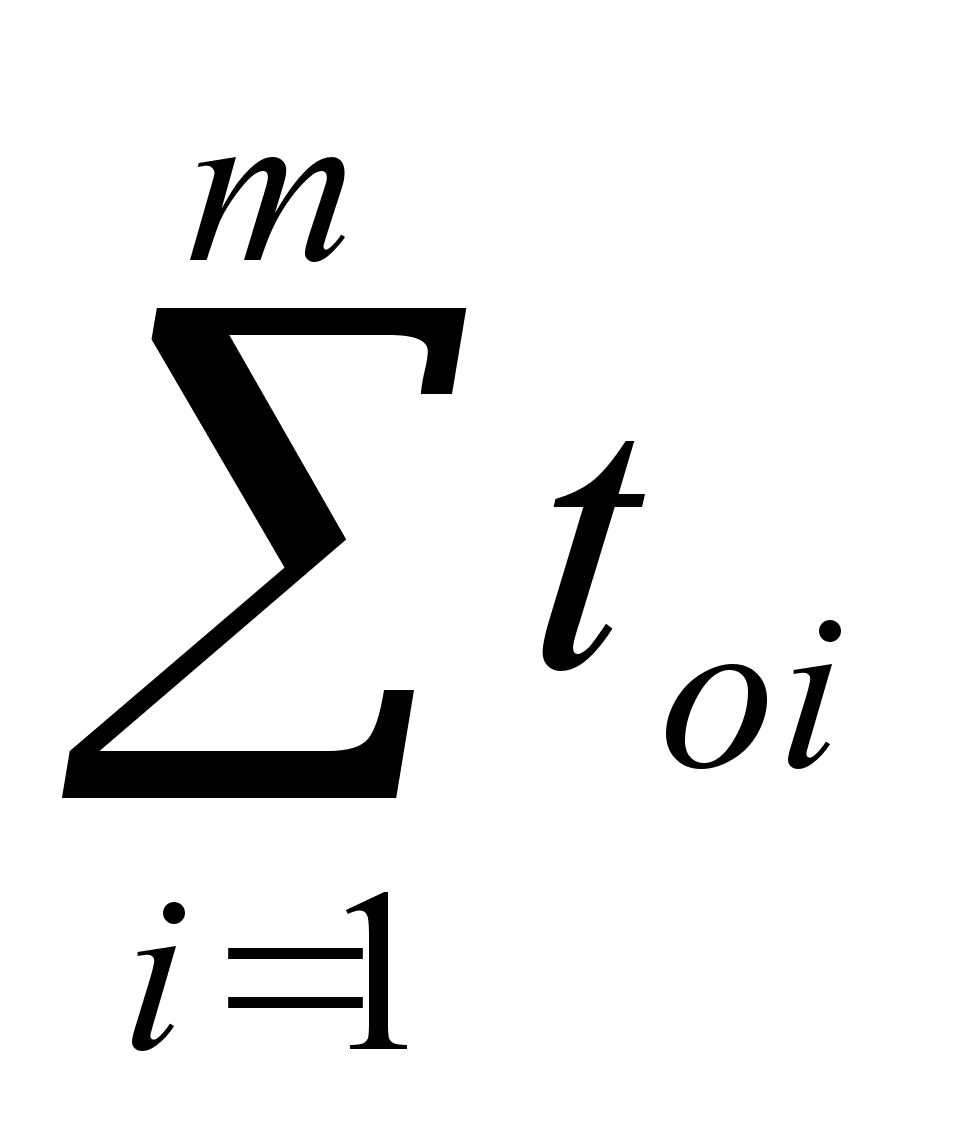 -
сумма основного
времени m-
переходов,
минуты;
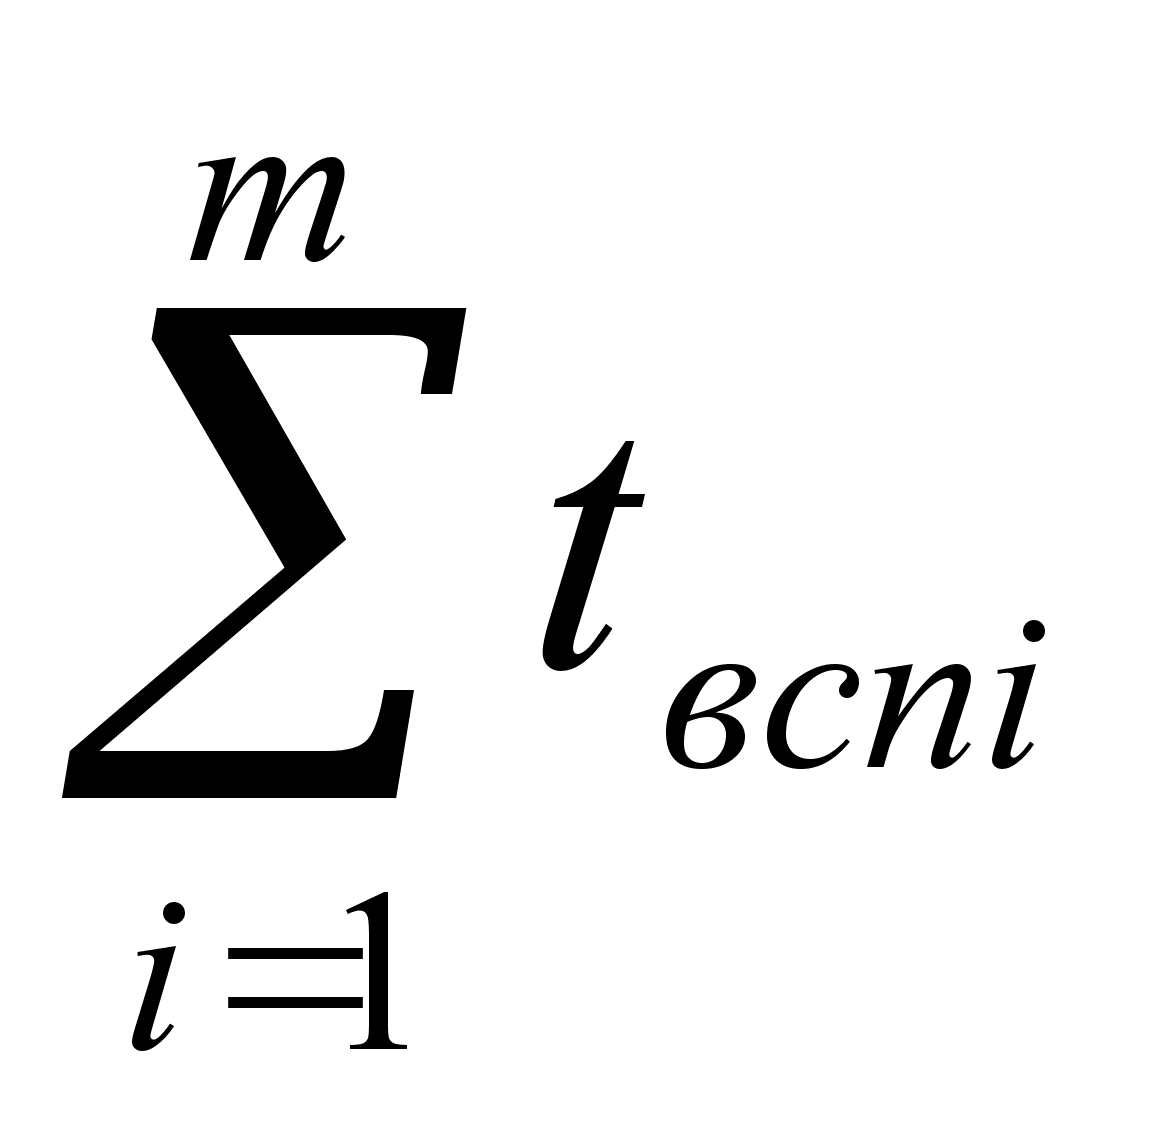 -
сумма вспомогательного
времени m-
переходов,
минуты.
Тогда, оперативное время на операциях потока:
005 карусельно-фрезерная
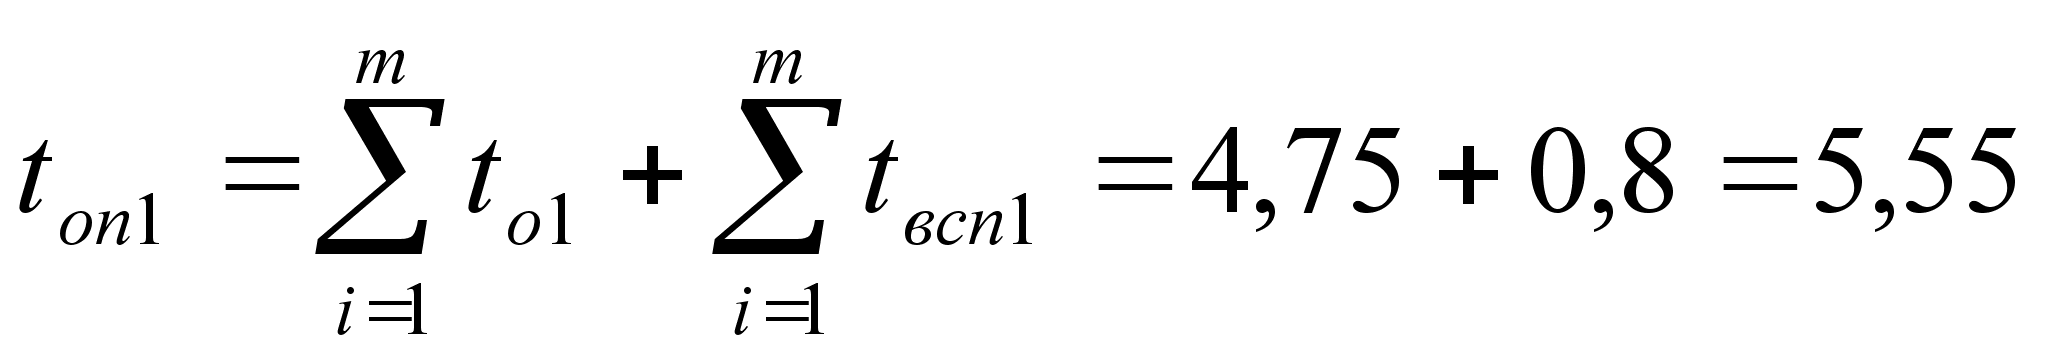 мин;
010 токарная
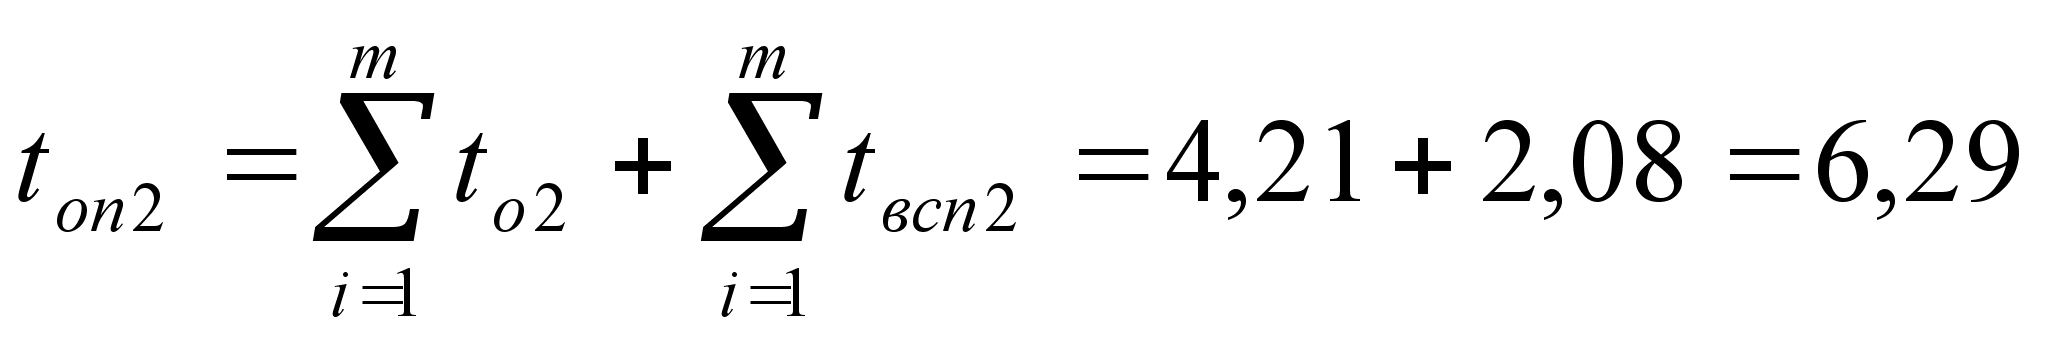 мин;
015 сверлильная
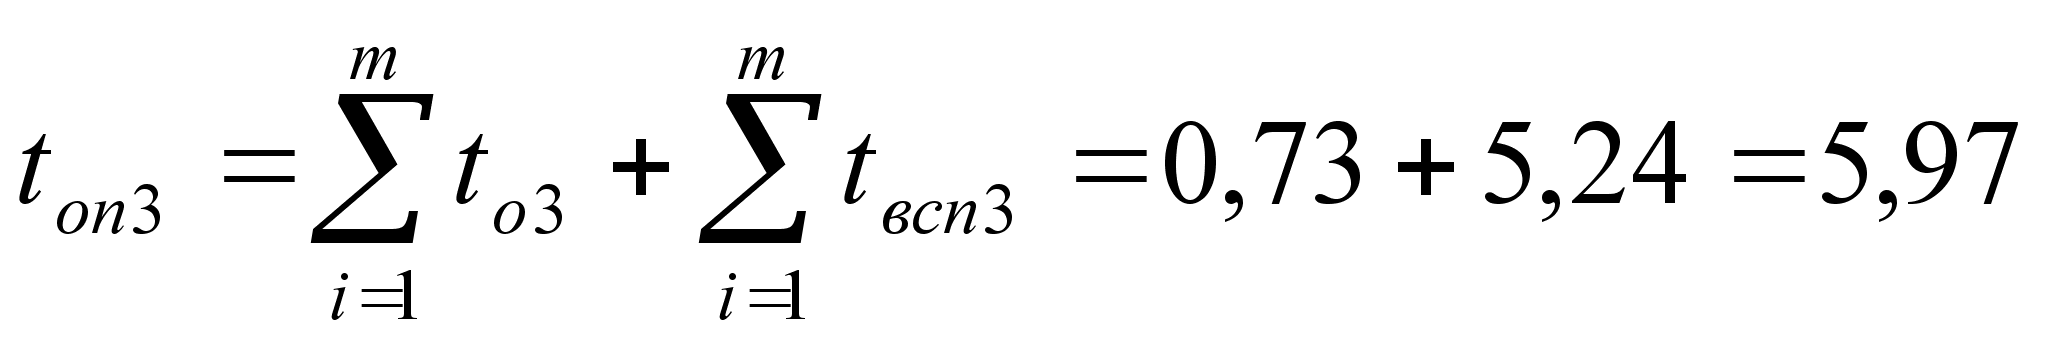 мин;
020 копировально-фрезерная
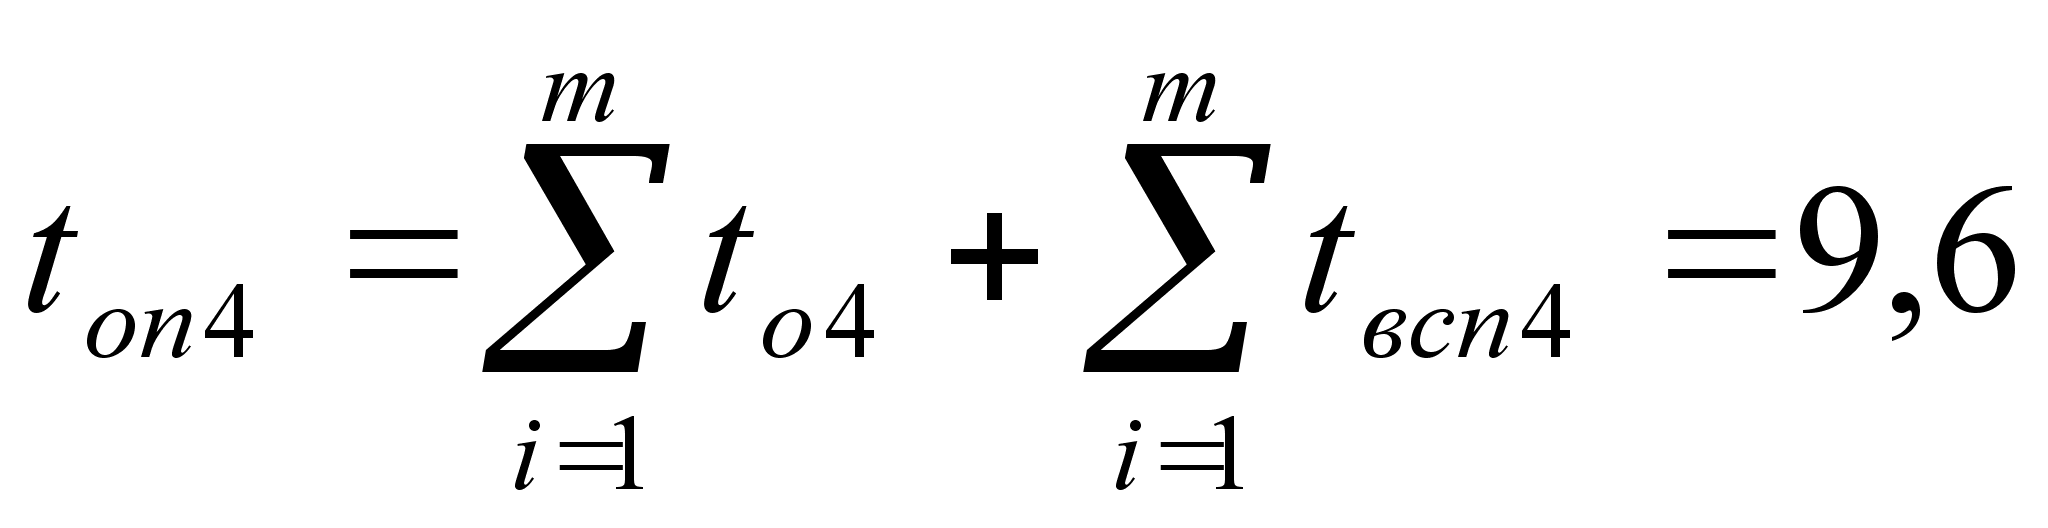 мин.
Штучное время определяется по формуле:
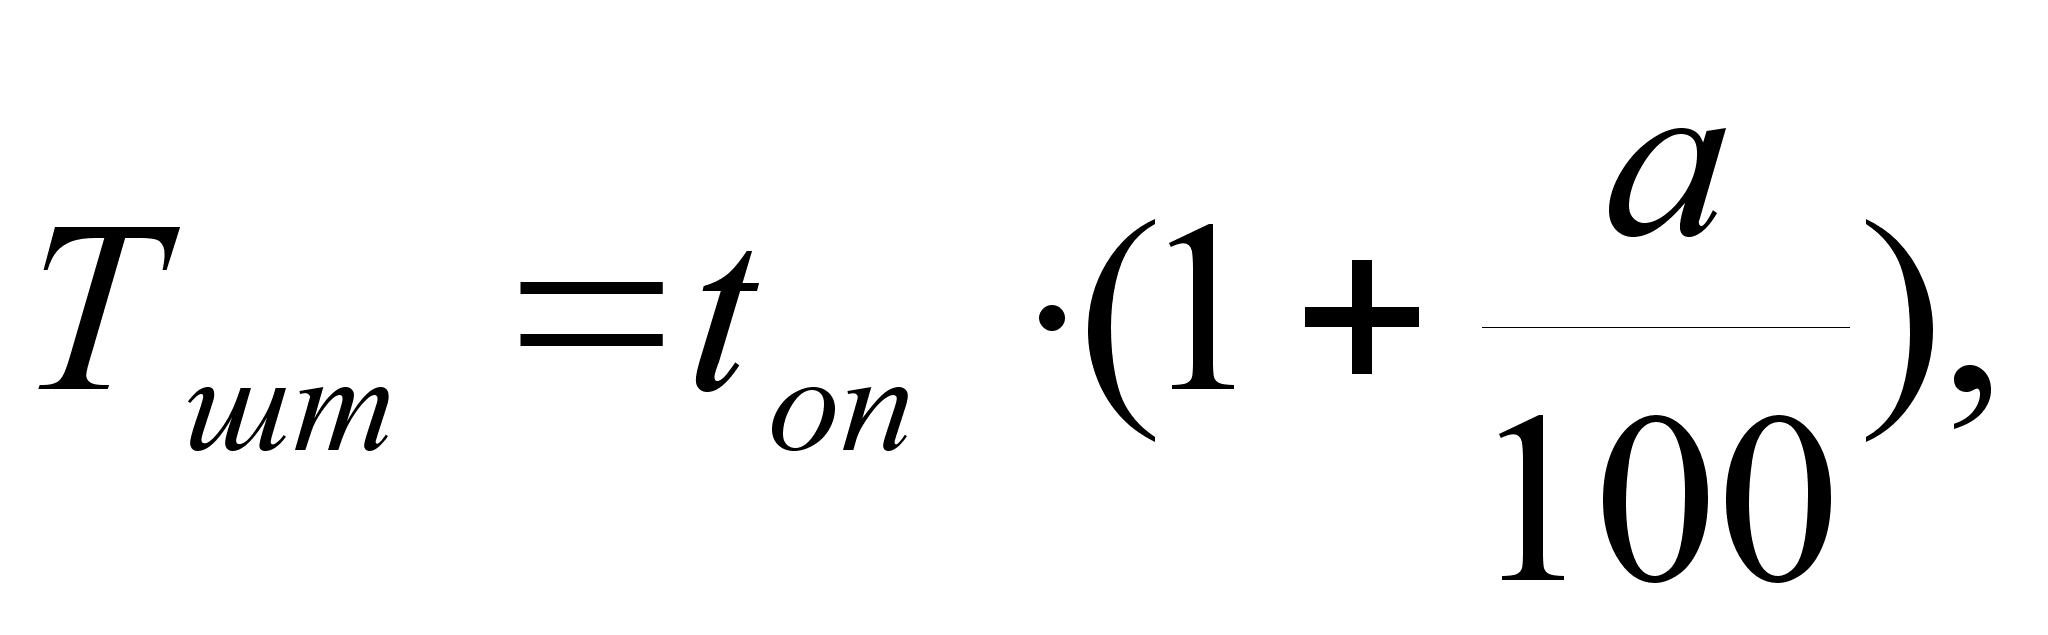

где а- процент перерывов на техническое и организационное обслуживание рабочего места, на отдых и личные надобности рабочего.
Тогда, штучное время на операциях потока:
005 карусельно-фрезерная
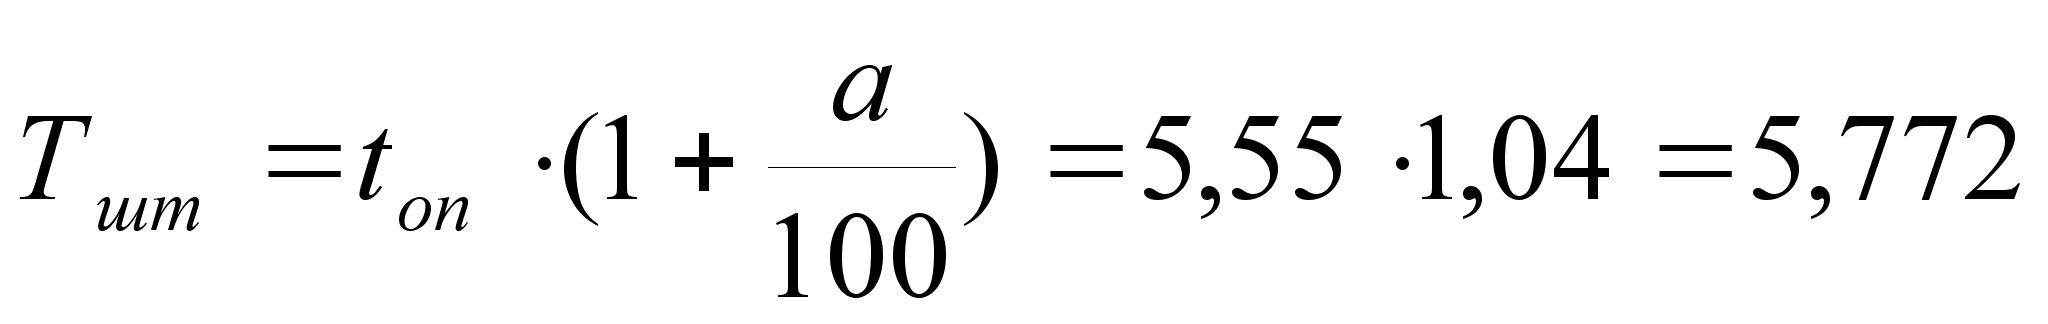 мин;
010 токарная
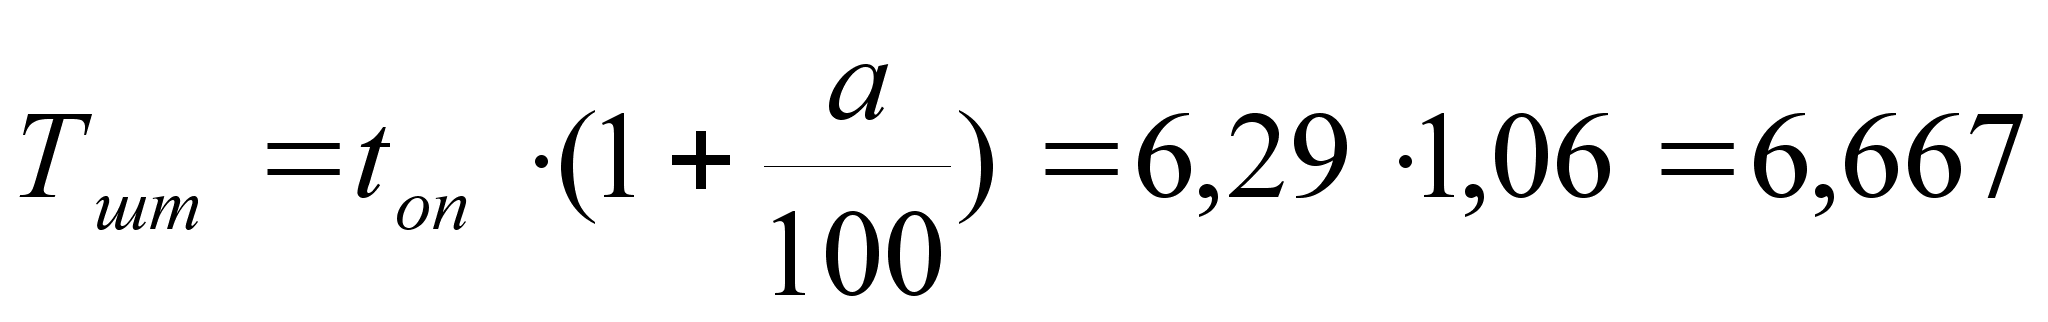 мин;
015 сверлильная
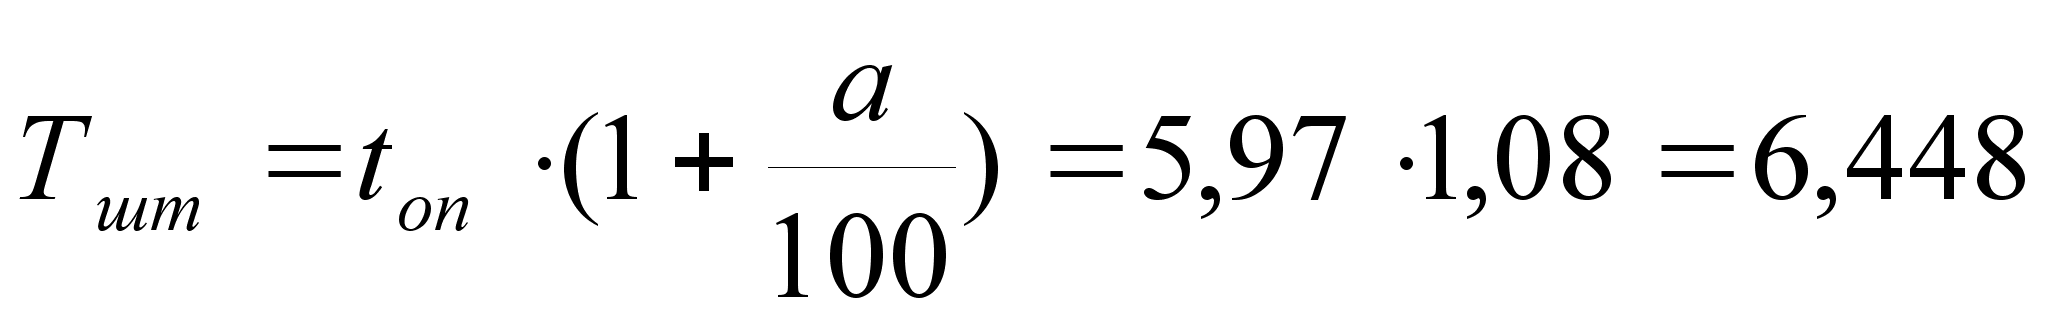 мин;
005 копировально-фрезерная
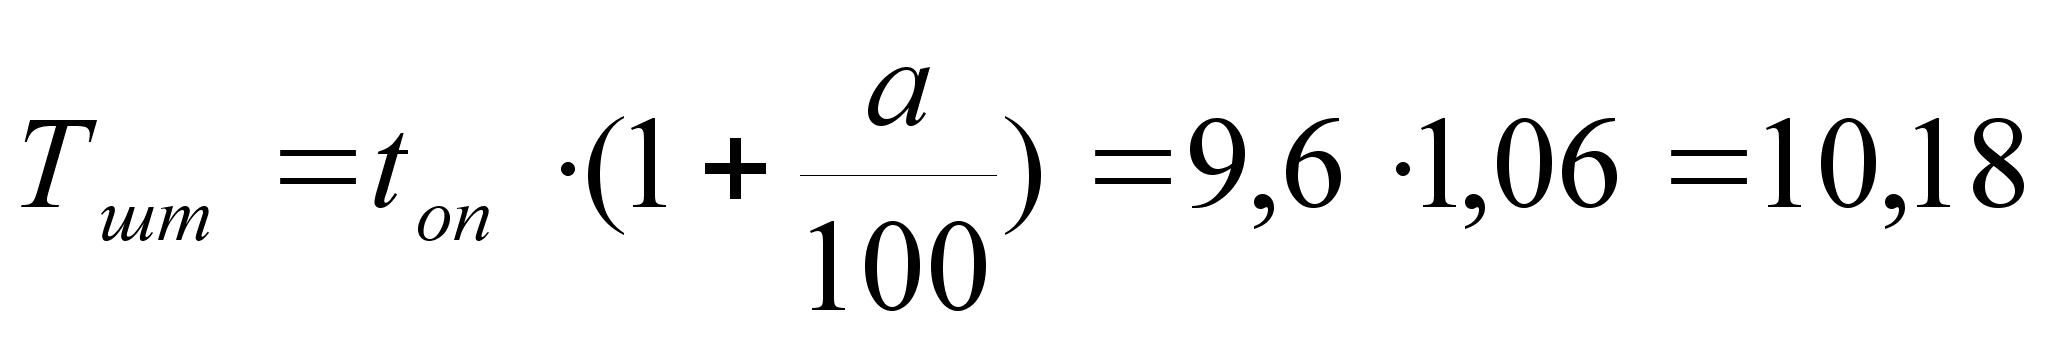 мин.
Штучно- калькуляционное время рассчитывается по формуле:
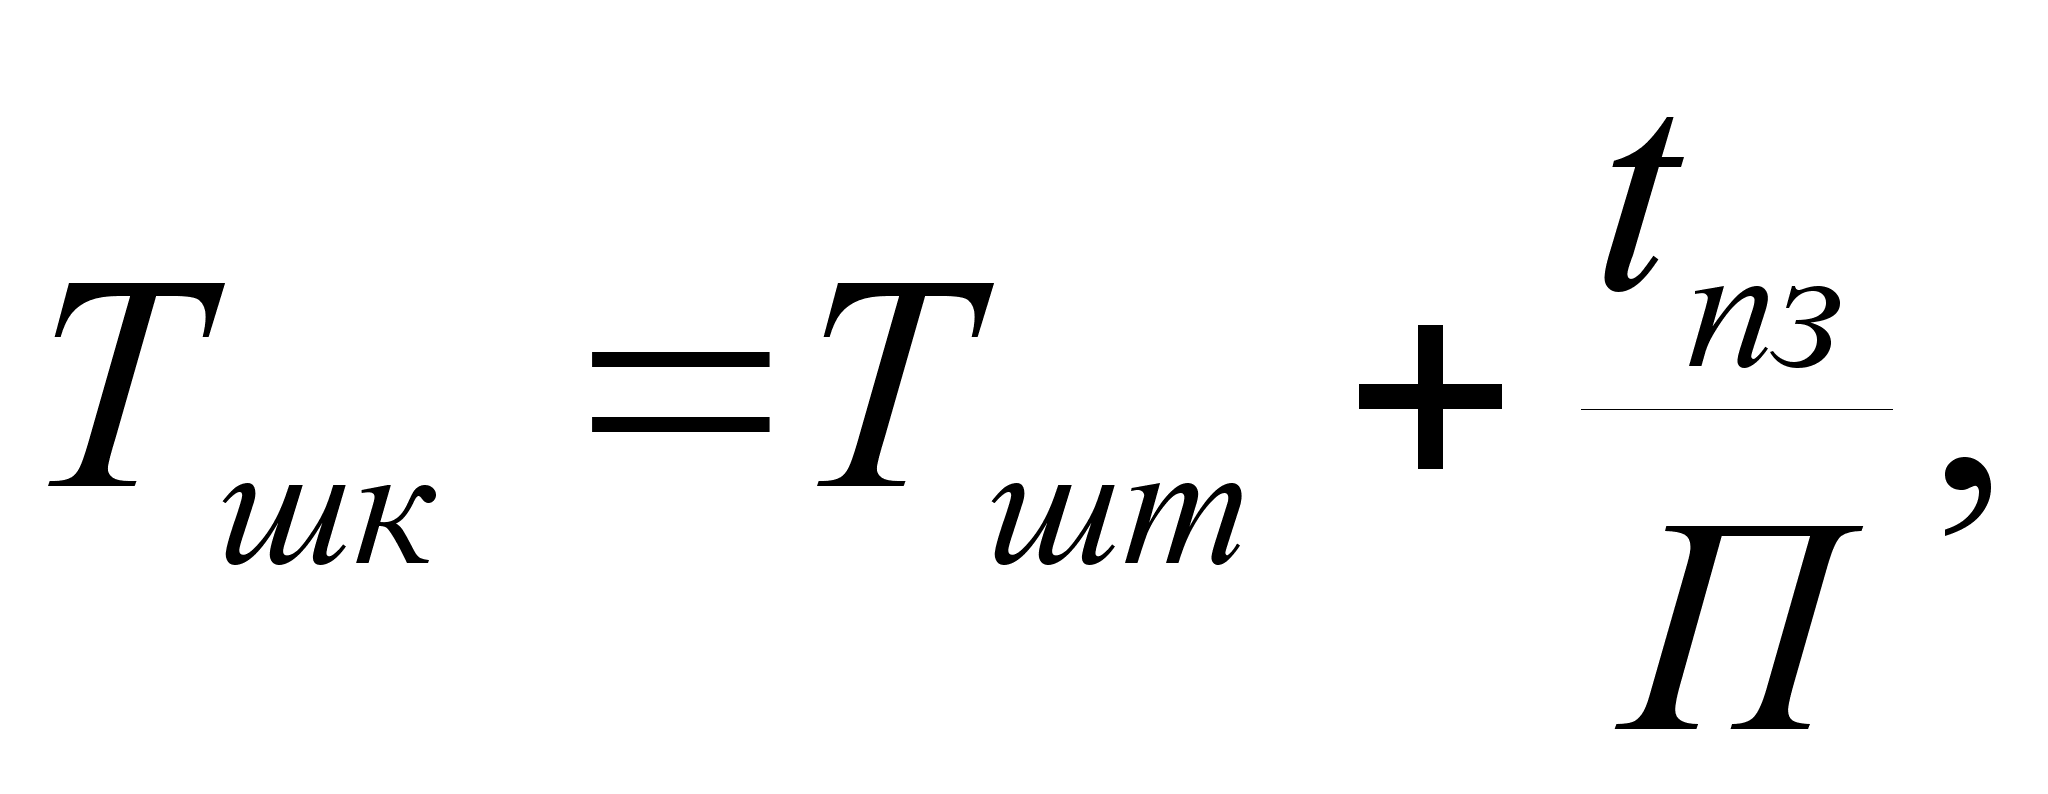

где
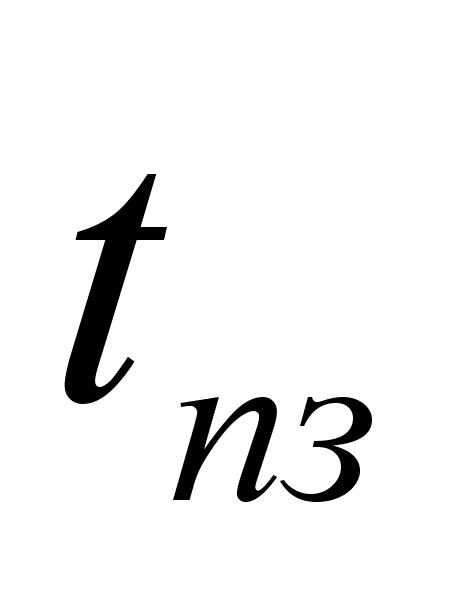 -
подготовительно-
заключительное
время, мин.;
П- размер партии деталей, который определяется по формуле:
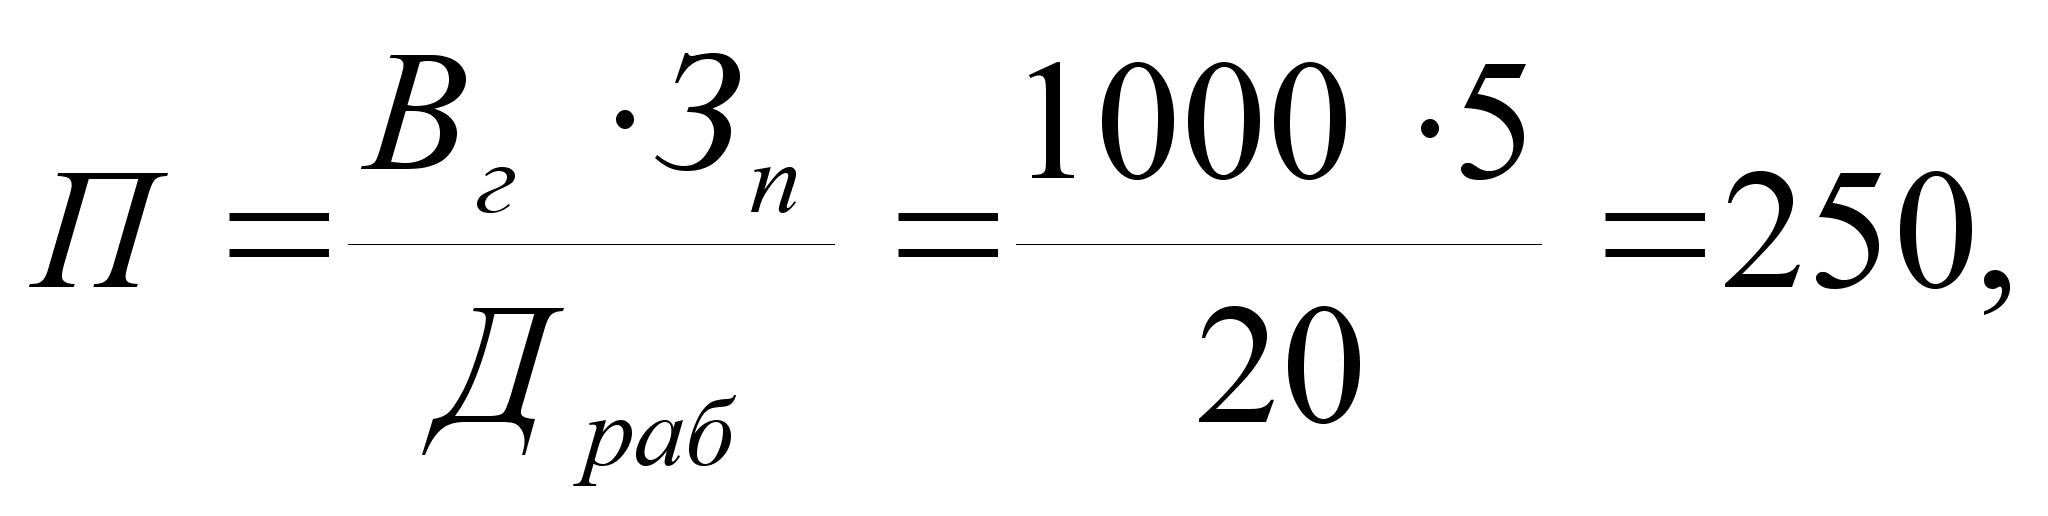

где
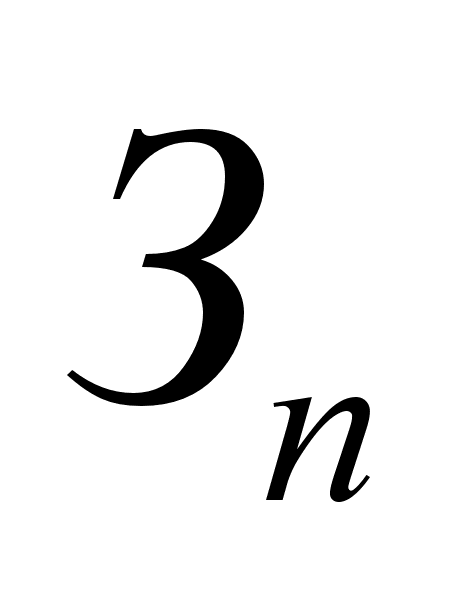 -
число дней, на
которое нужно
иметь запас
деталей на
складе, для
легких деталей
=5
дней.
Тогда, штучно-калькуляционное время на операциях потока:
005 карусельно-фрезерная
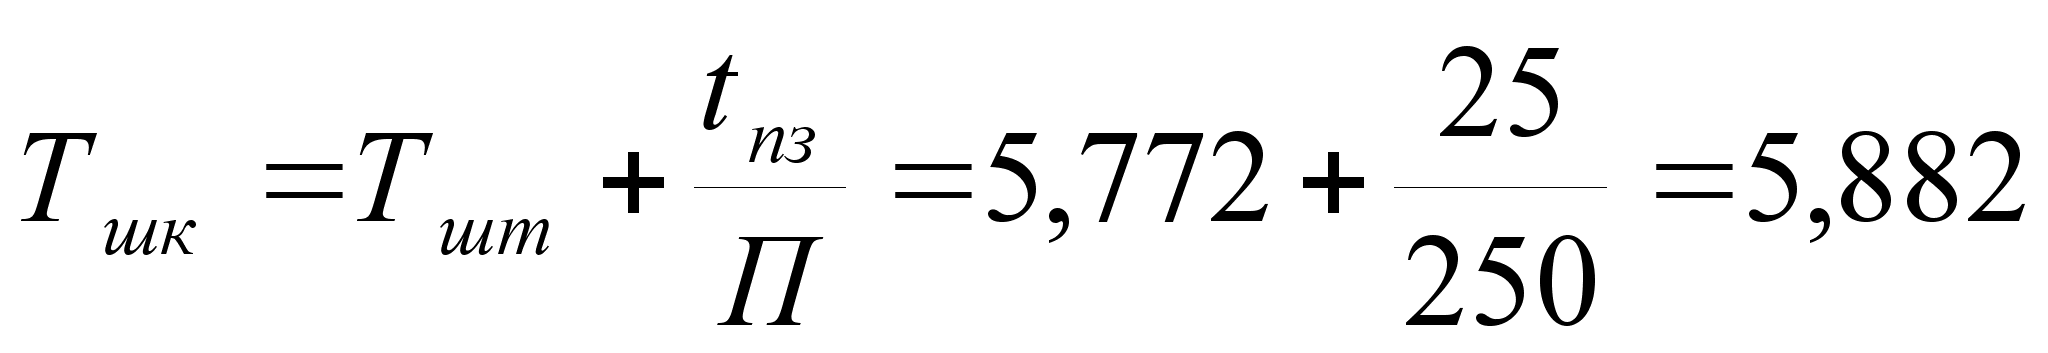 мин;
010 токарная
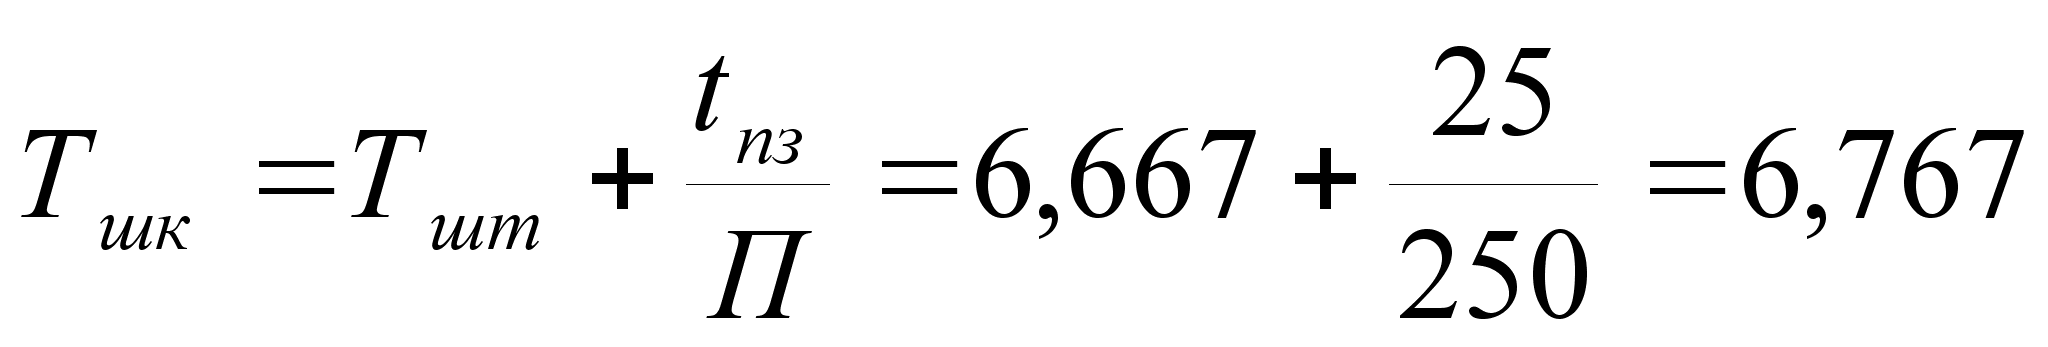 мин;
015 сверлильная
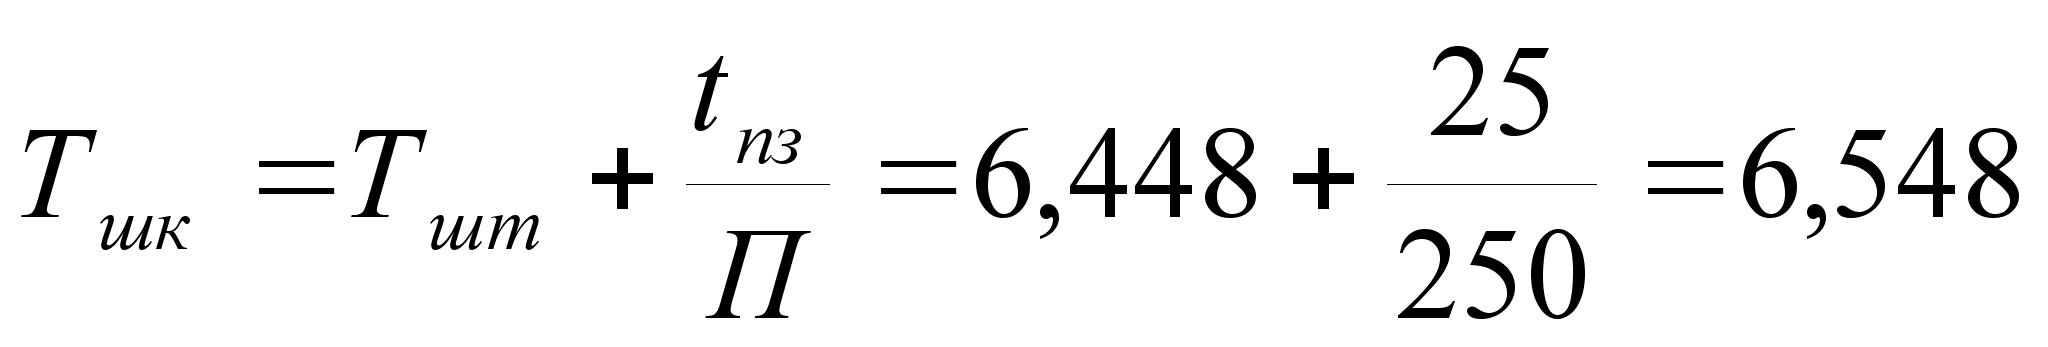 мин;
005 копировально-фрезерная
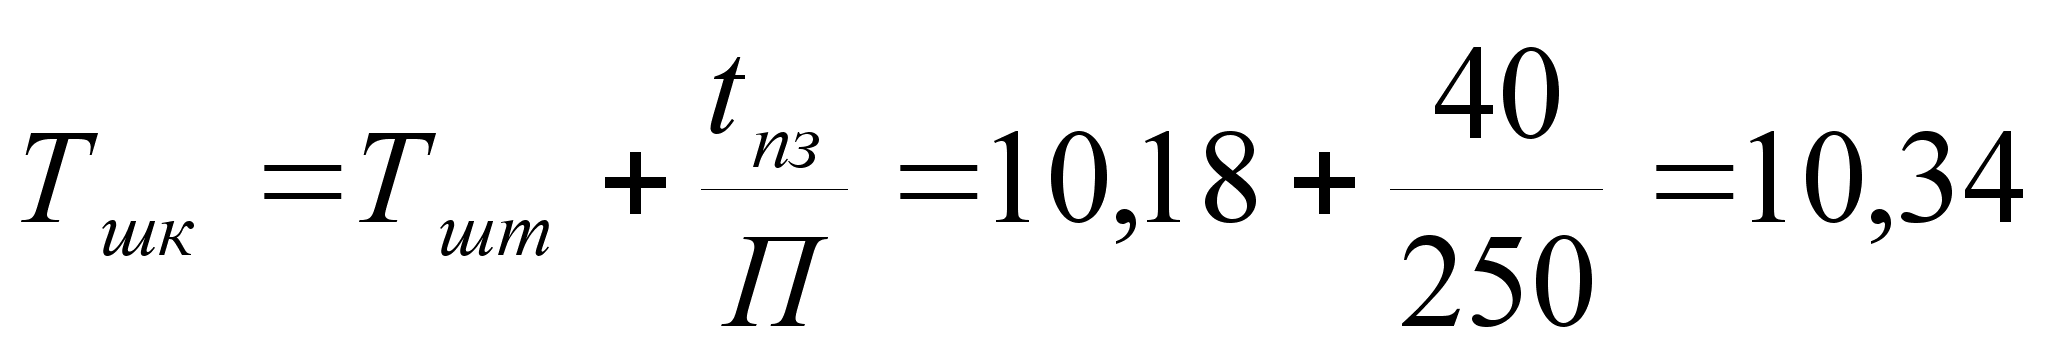 мин.
Норма выработки за смену определяется по формуле:
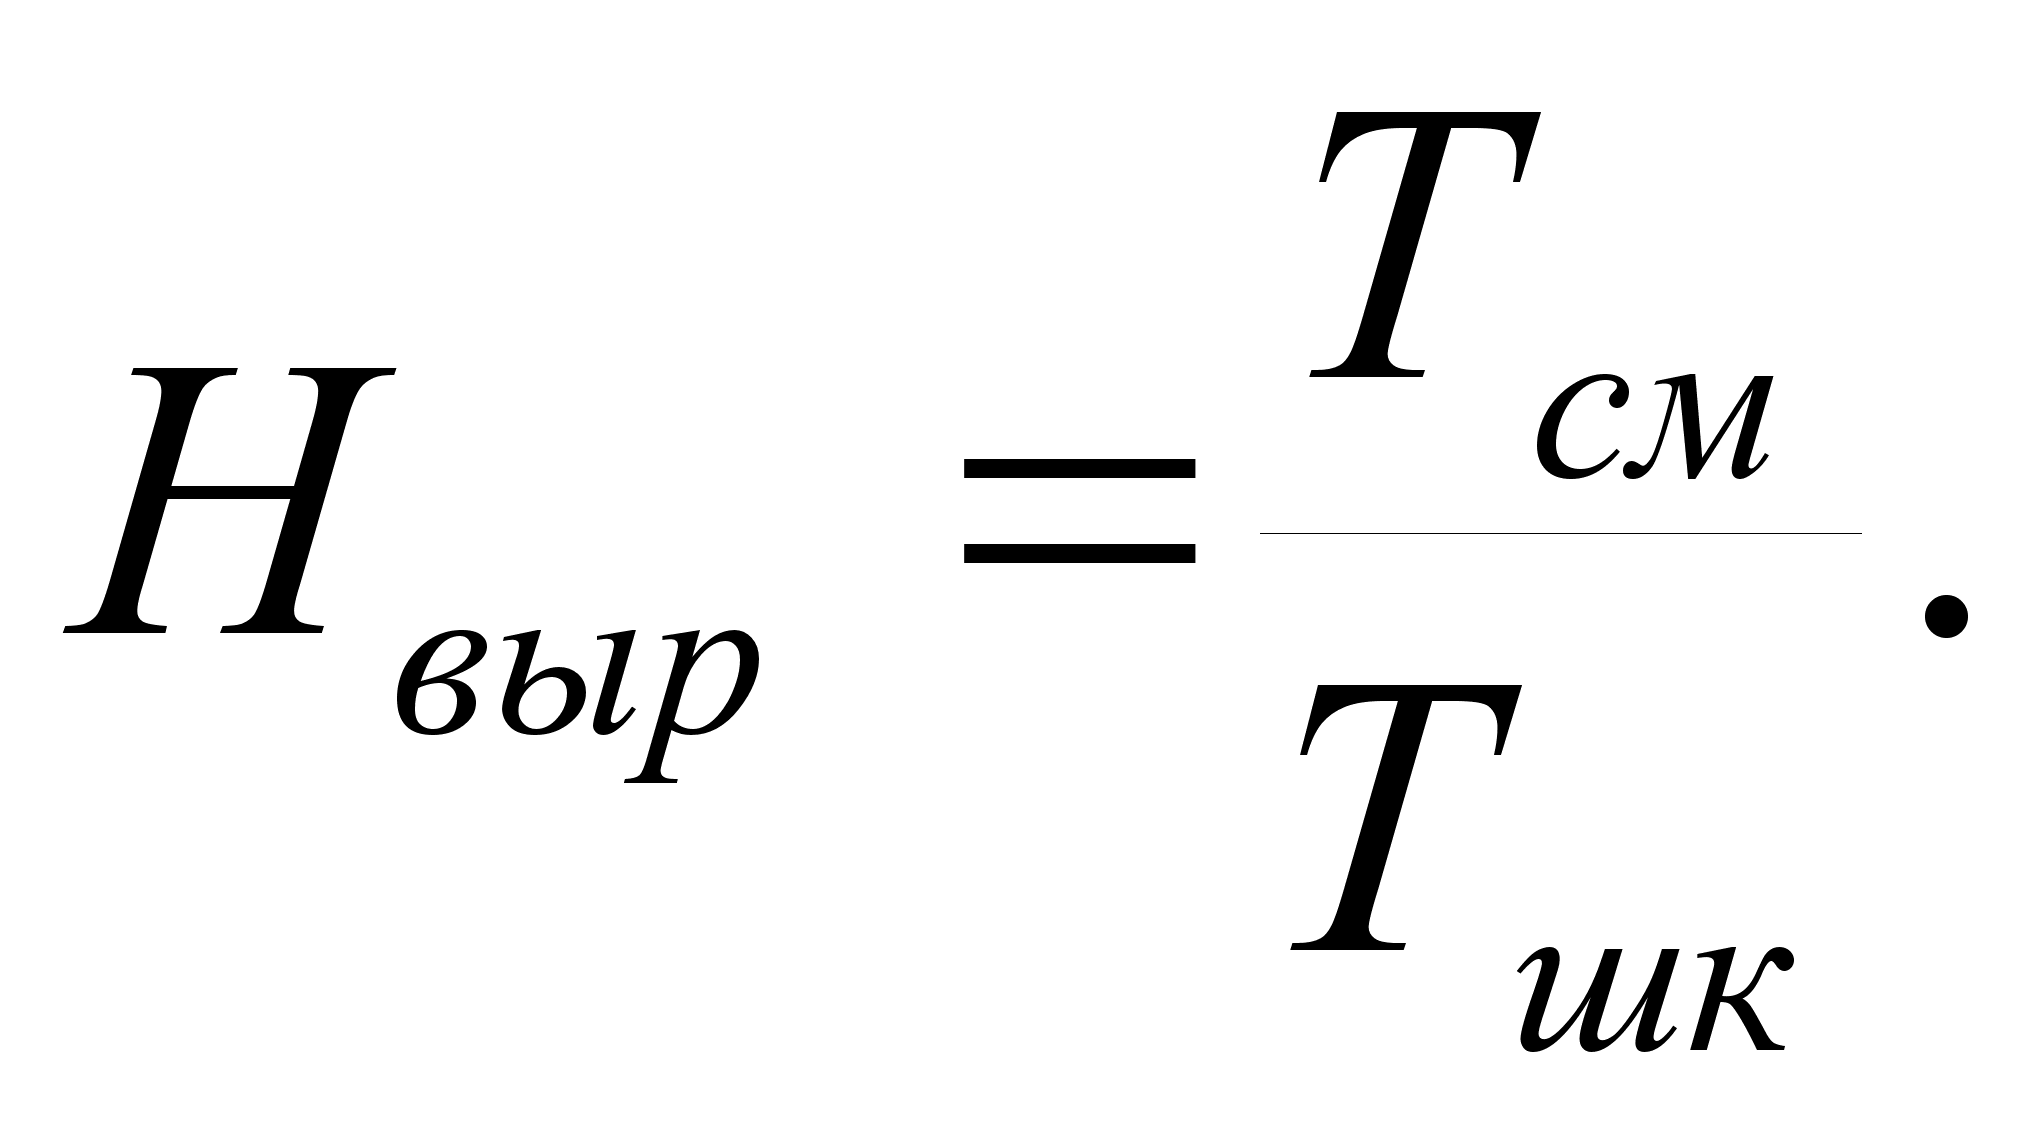

Тогда, норма выработки на операциях потока:
005 карусельно-фрезерная
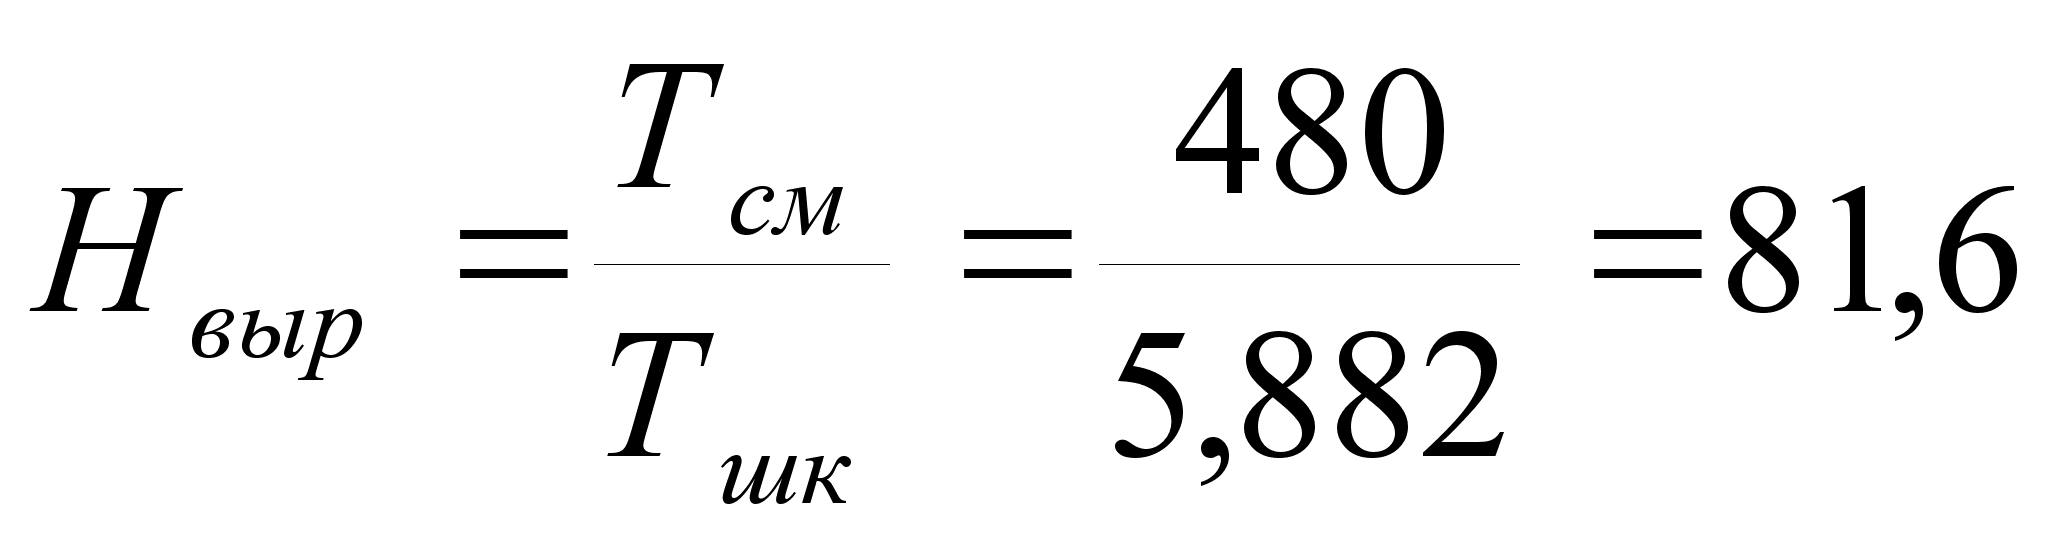 шт.
010 токарная
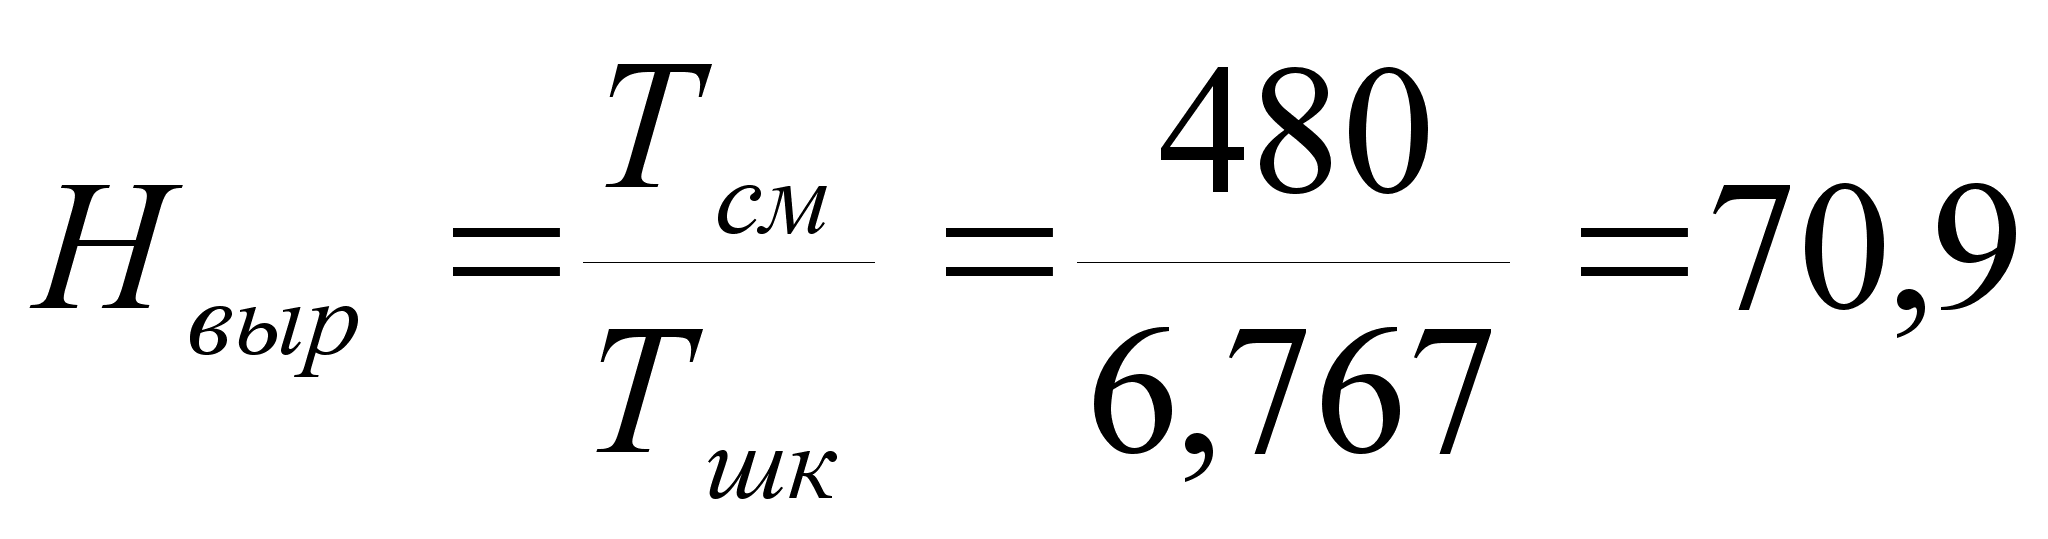 шт.
015 сверлильная
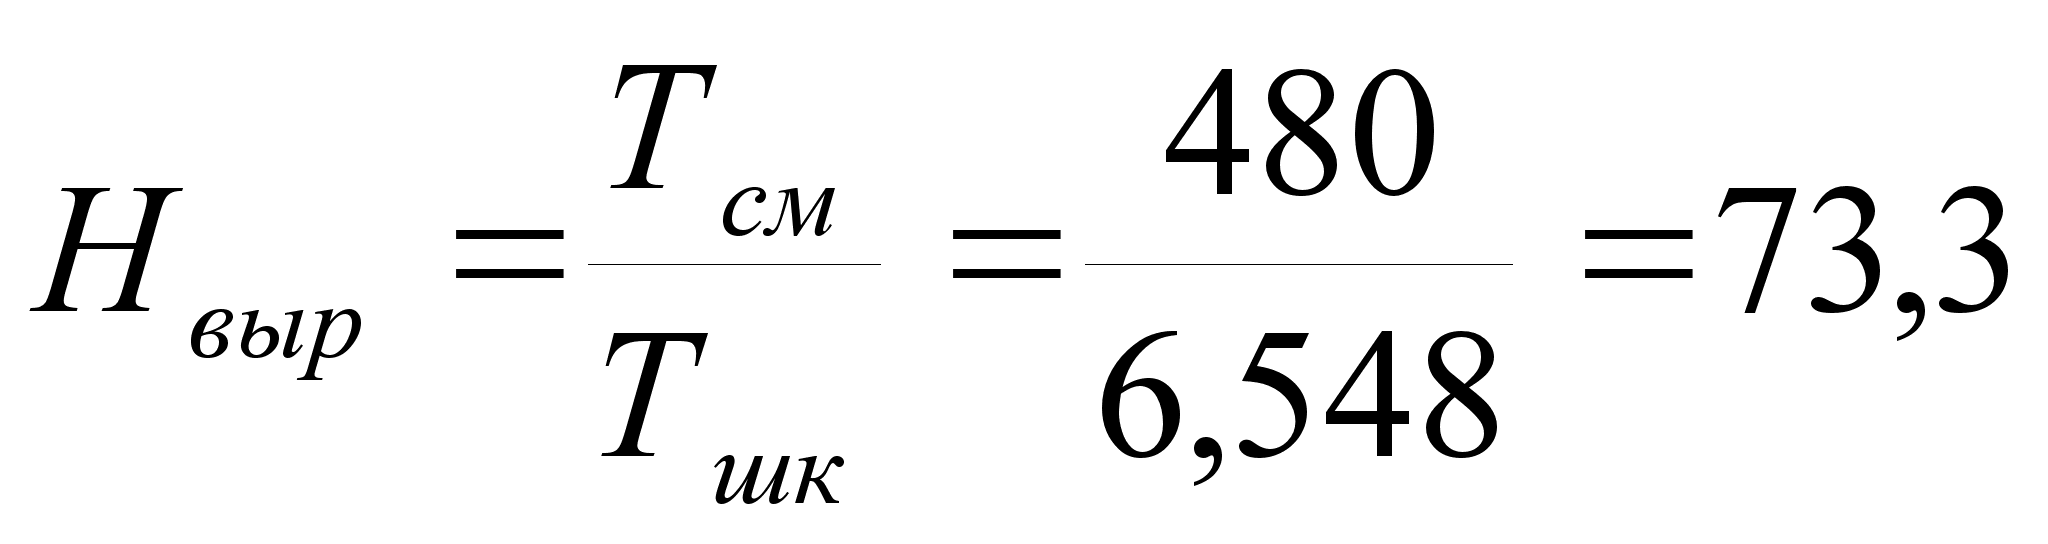 шт.
005 копировально-фрезерная
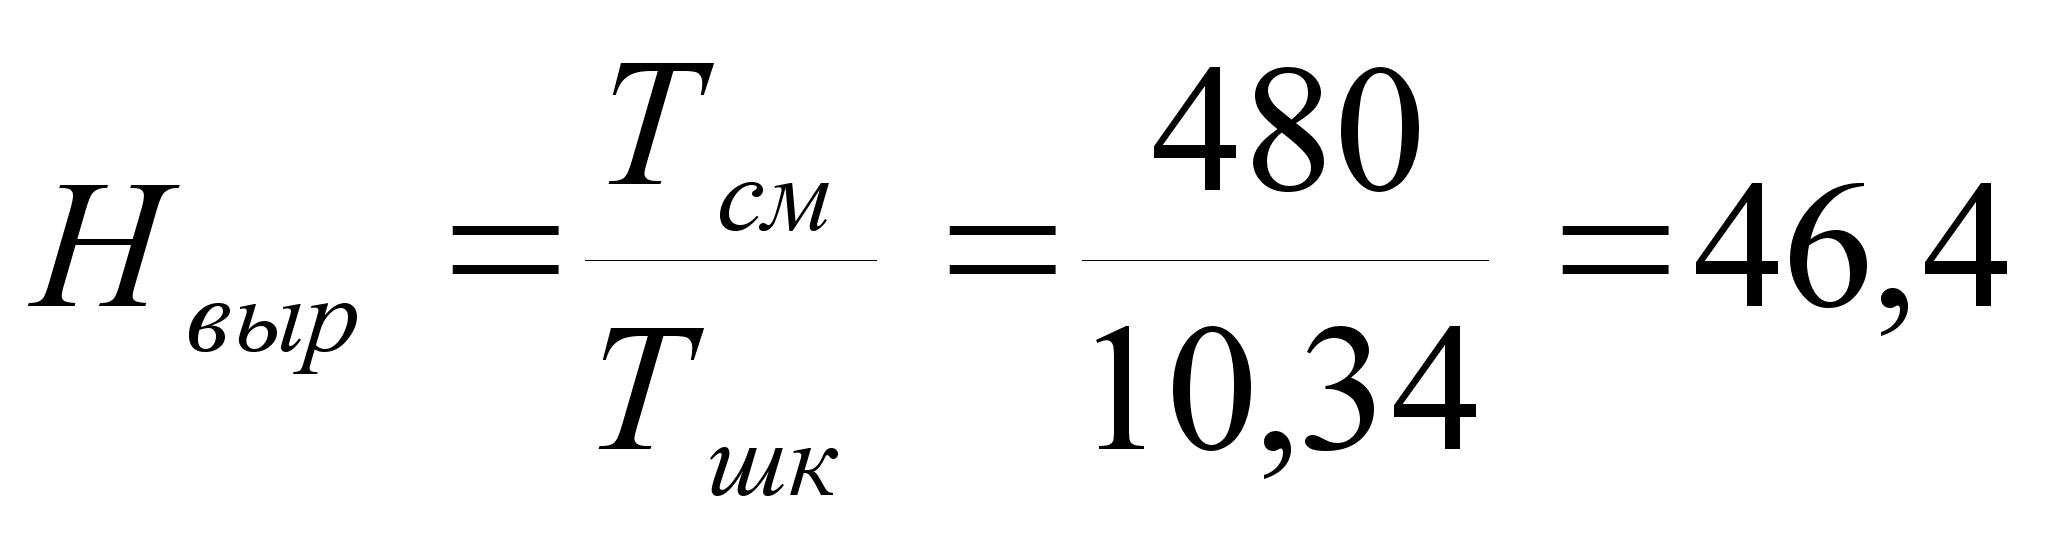 шт.
Длительность технологического цикла при последовательно- параллельном виде движения предметов труда рассчитывается по формуле:
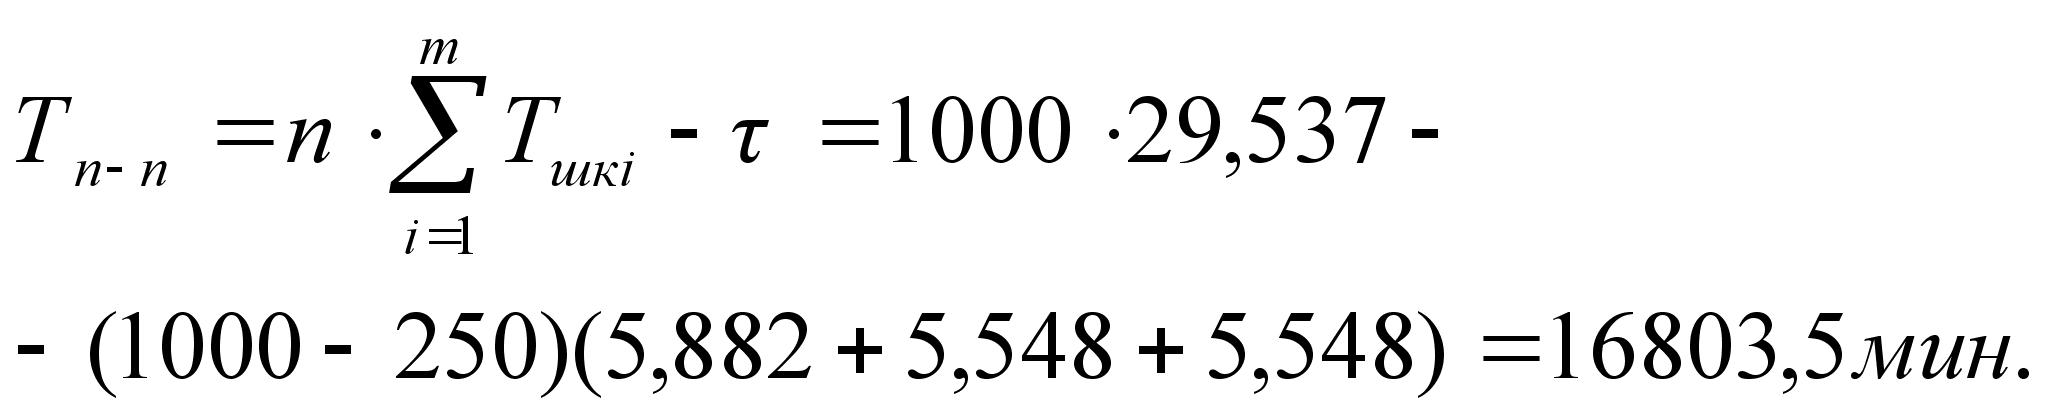

где
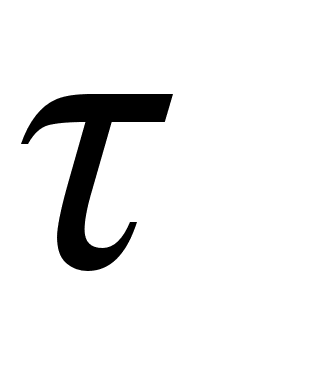 -
время совмещения
между смежными
операциями
потока:
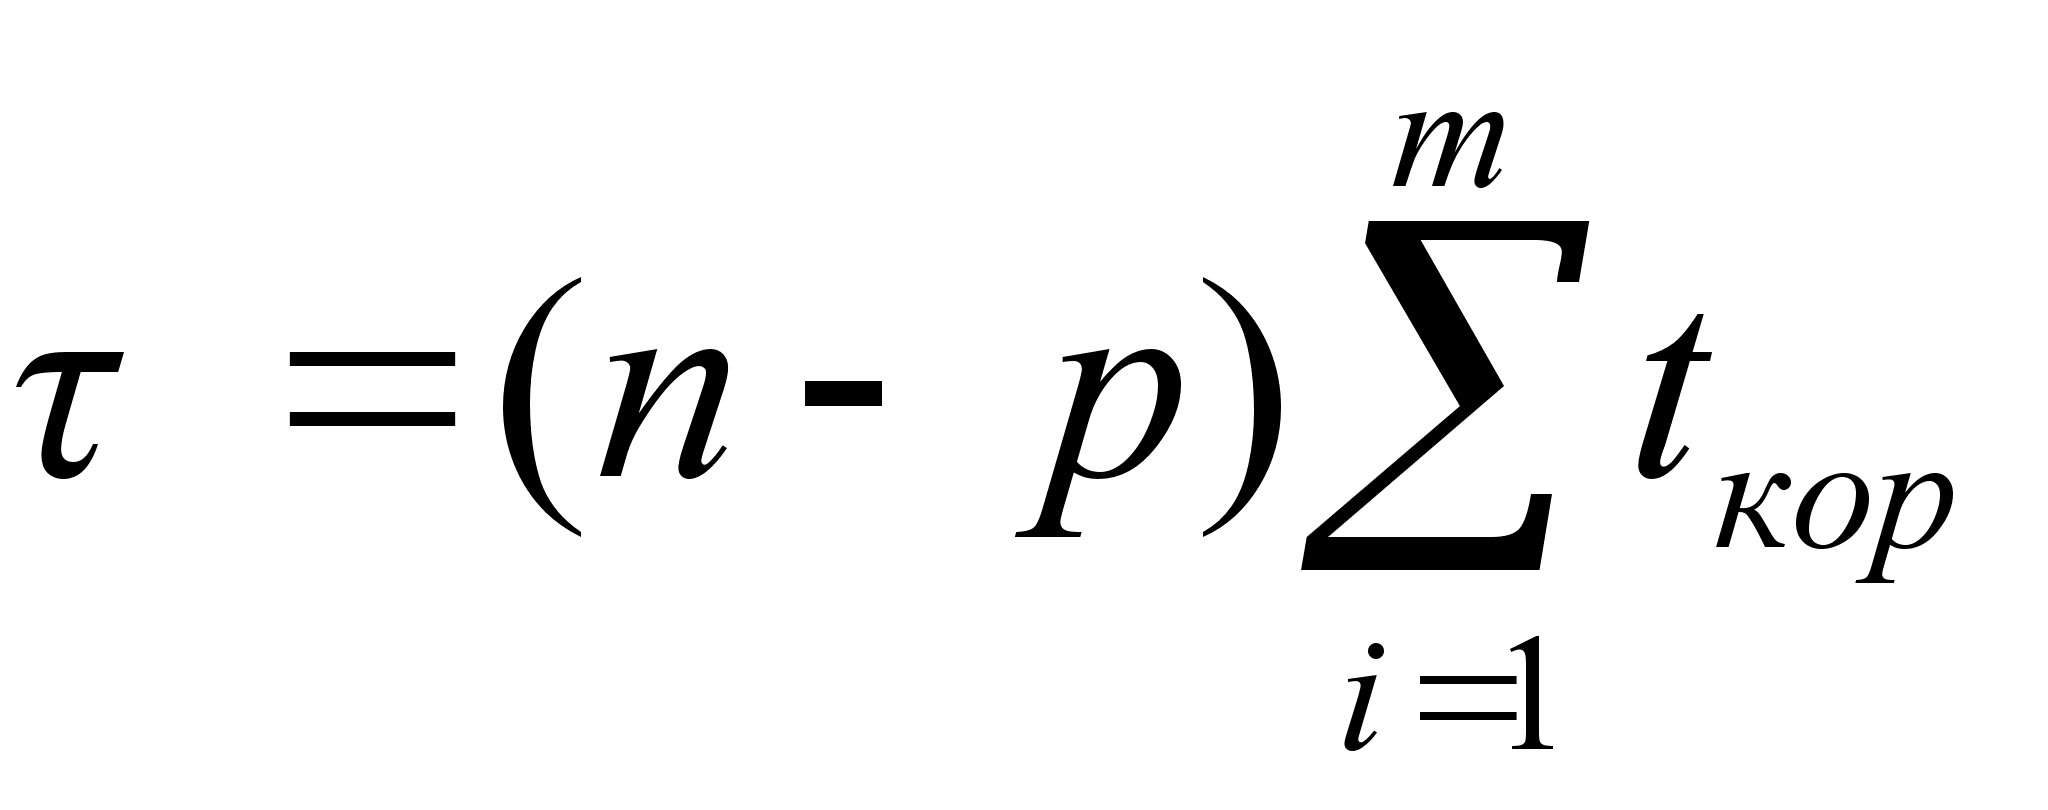 ,

где
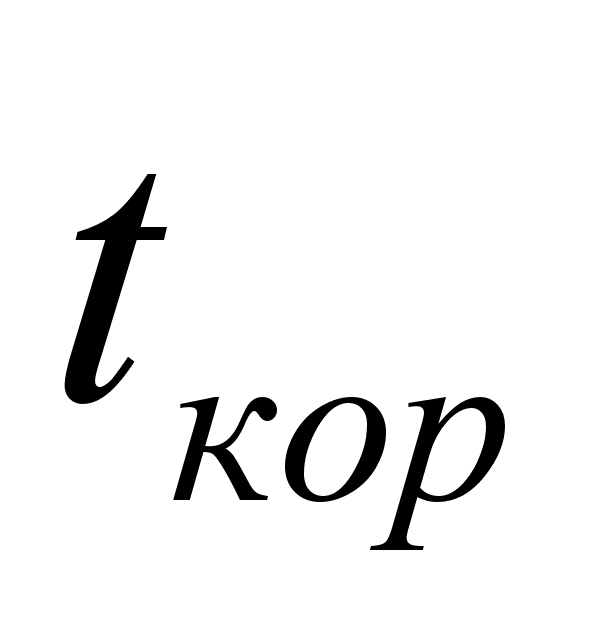 -
время наиболее
короткой из
двух смежных
операций;
n- размер партии деталей;
p- размер передаточной партии деталей.
Длительность операционного цикла определяется по формуле:
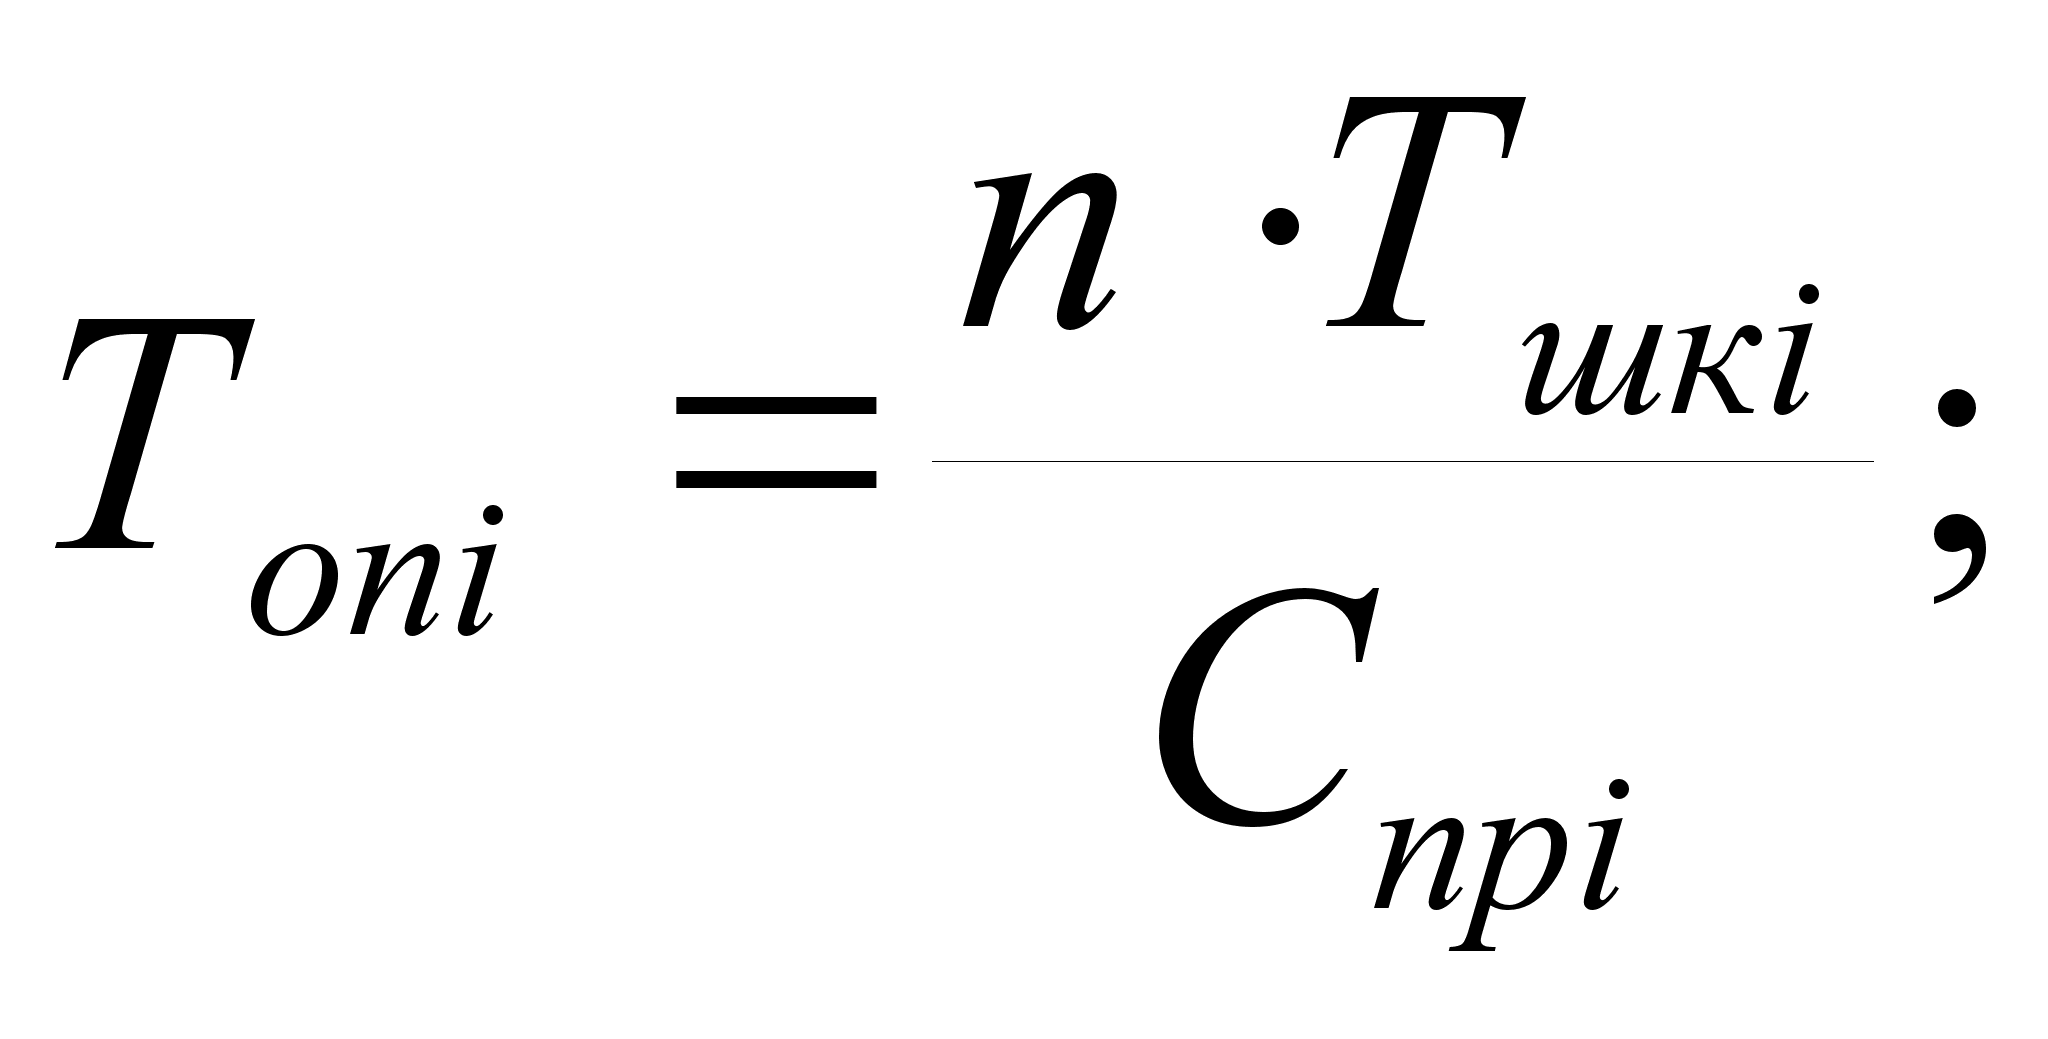

Тогда операционное время на операциях потока:
005 карусельно-фрезерная
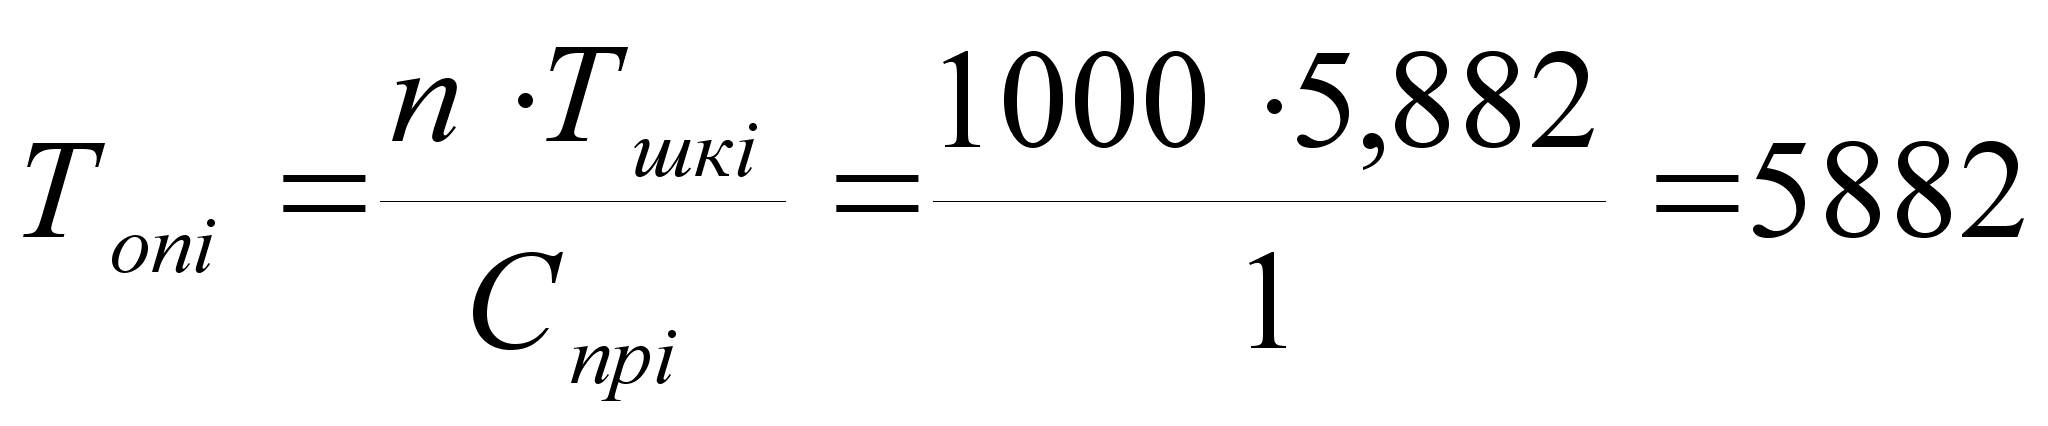 мин;
010 токарная
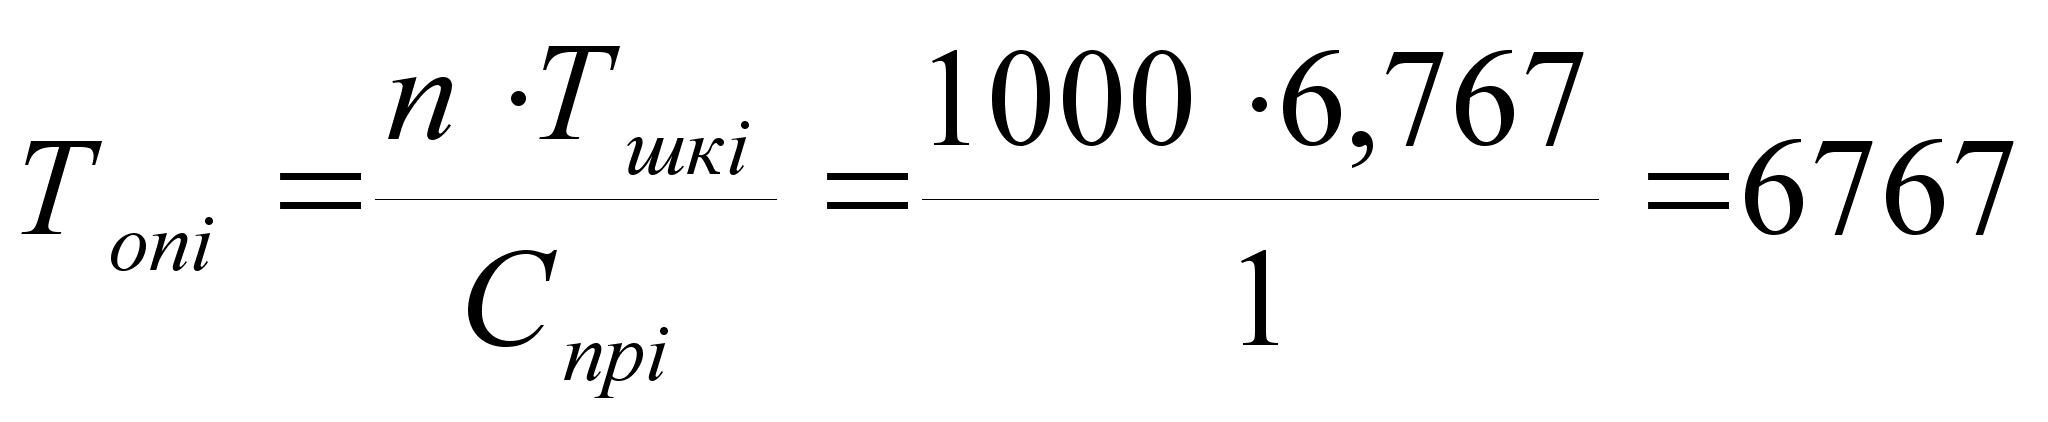 мин;
015 сверлильная
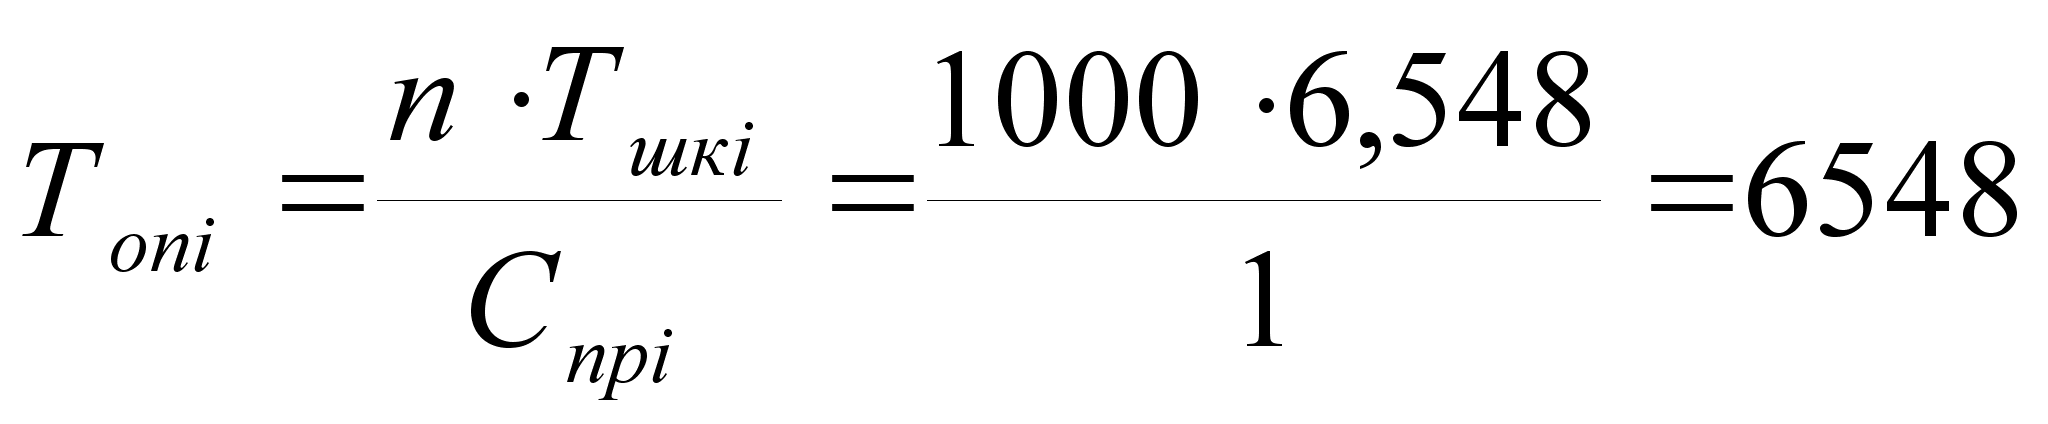 мин;
020 зубофрезерная
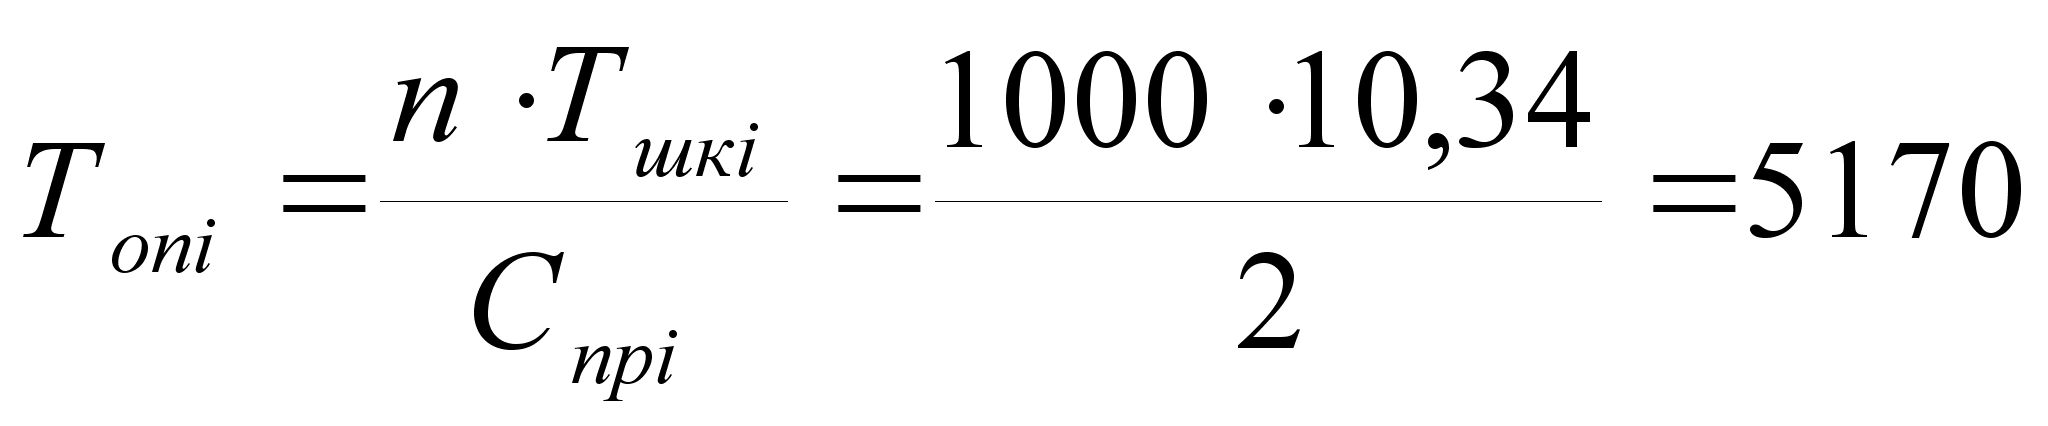 мин;
5.2. Расчет себестоимости изготовления детали
Себестоимость продукции слагается из затрат по следующим статьям калькуляции:
сырье и материалы за вычетом отходов:
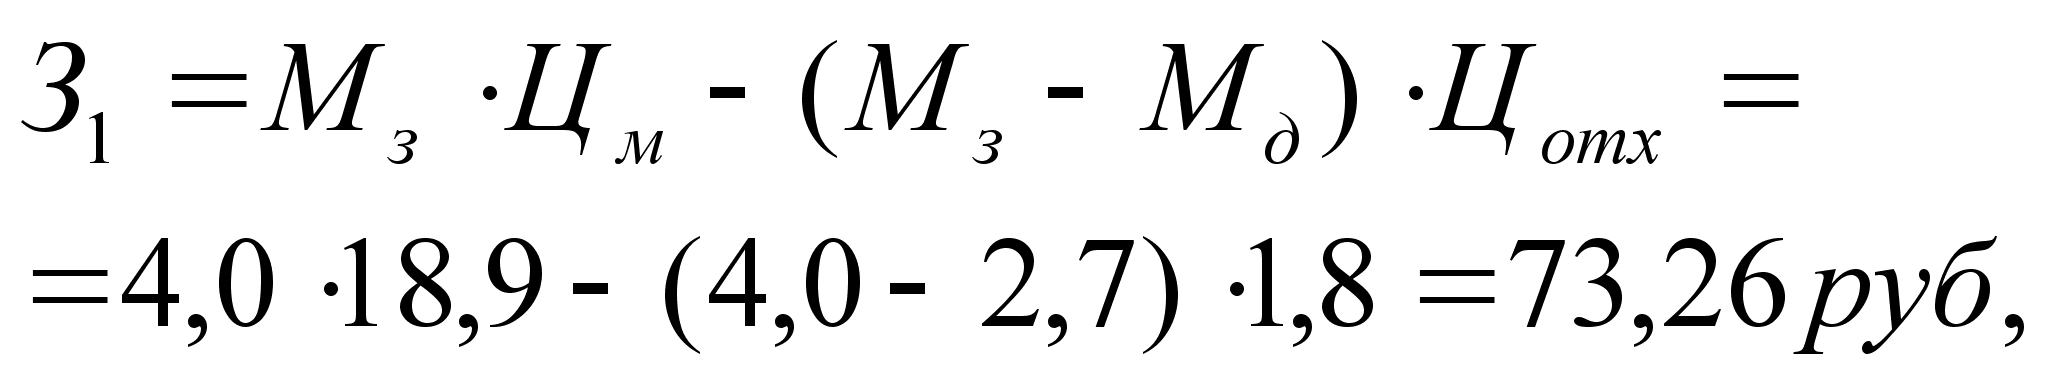

где
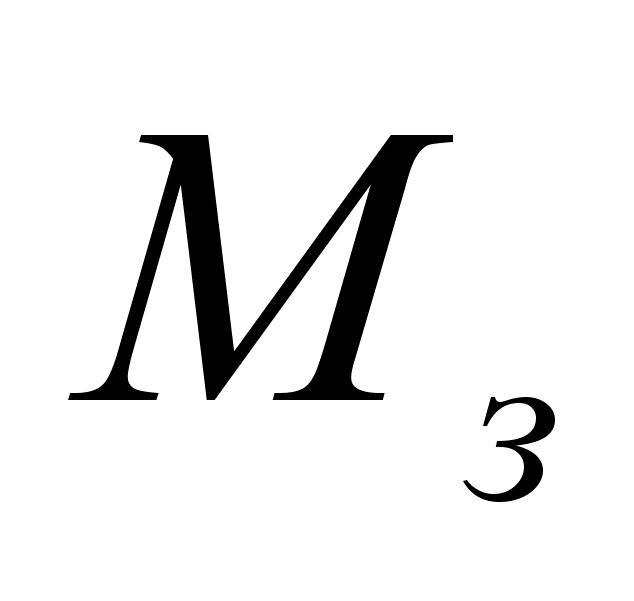 -
норма расхода
материала на
одну деталь,
=
4,0 кг; принимаем
ее равной массе
заготовки;
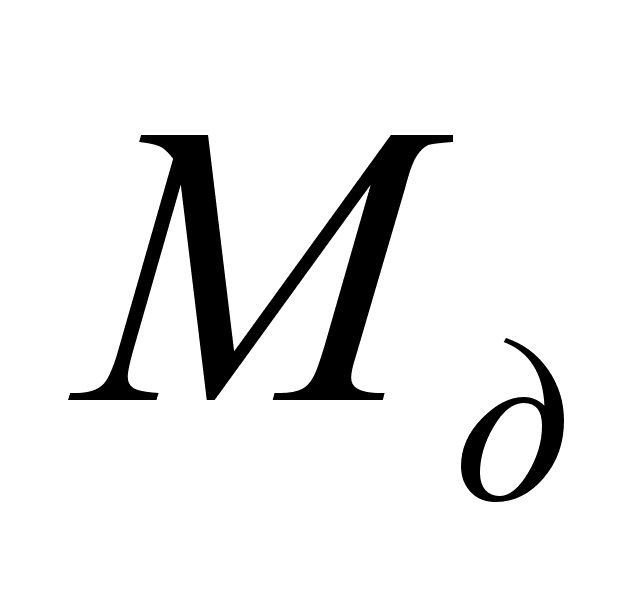 -
масса детали,
=2,7
кг;
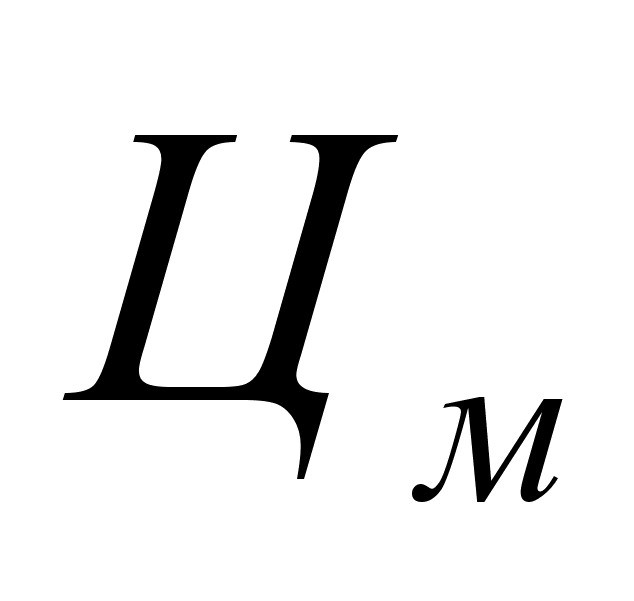 -
стоимость
одного килограмма
материала,
=
18,9 руб.;
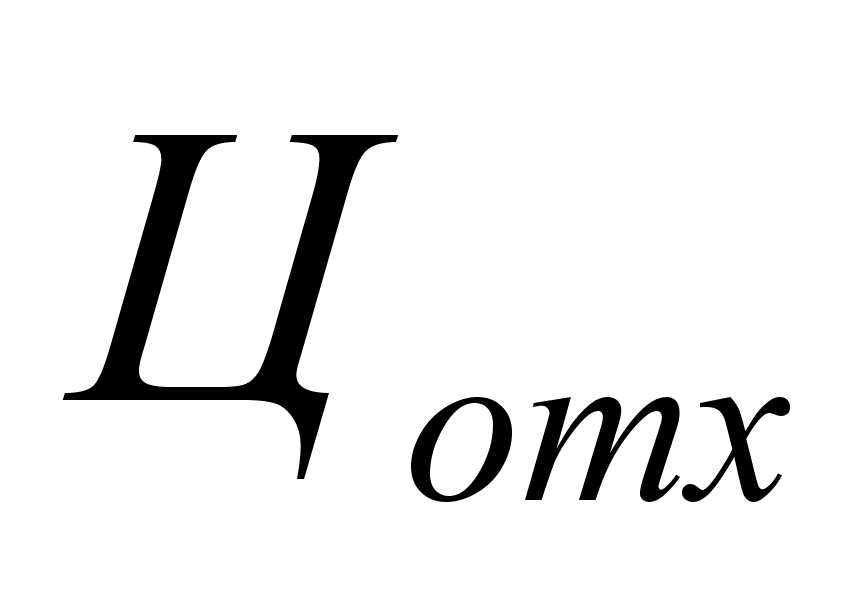 -
стоимость
одного килограмма
реализуемых
отходов,
=1,8
руб.
вспомогательные материалы
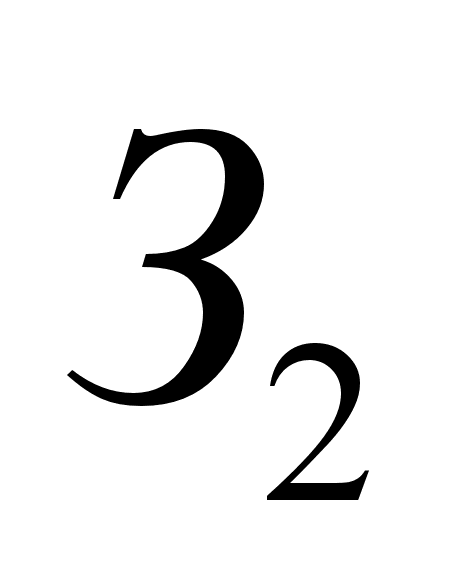 -
нет.
энергия на технологические нужды:
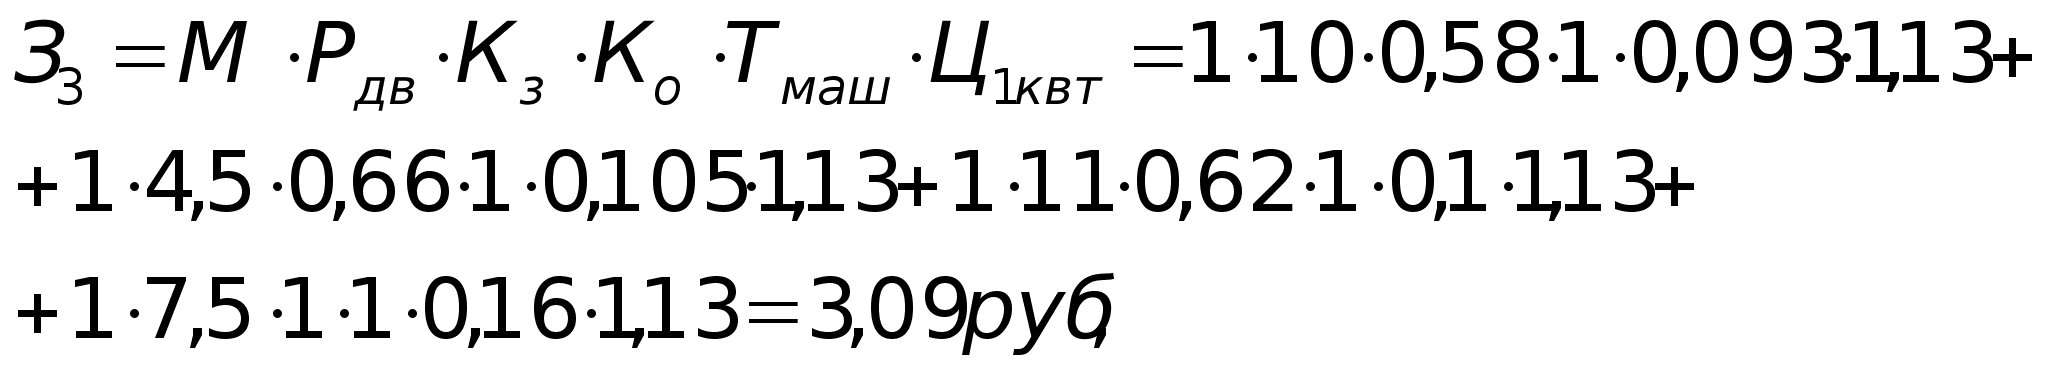

где
М-
количество
машин;
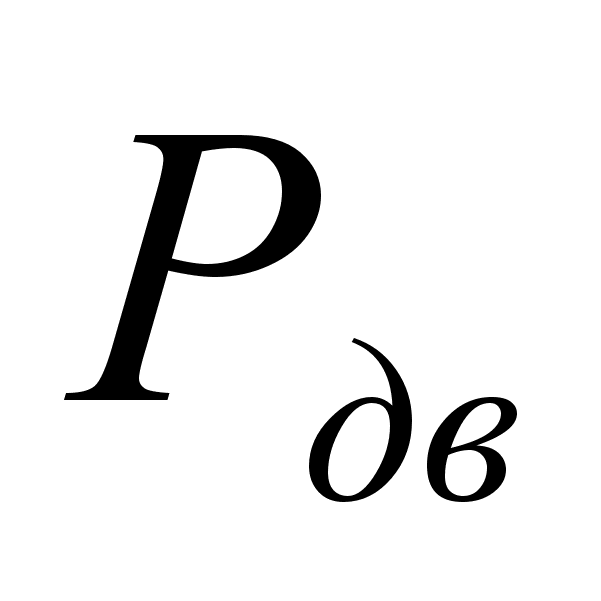 -
мощность
электродвигателя,
кВт (берется
из таблицы
3.3);
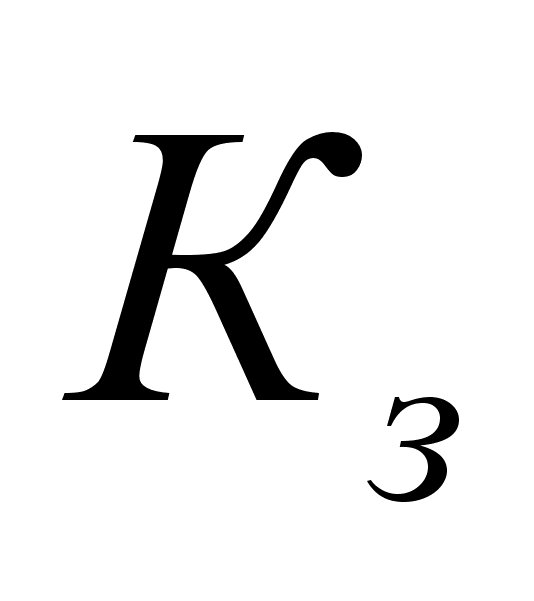 -
коэффициент
загрузки
электродвигателя
по мощности;
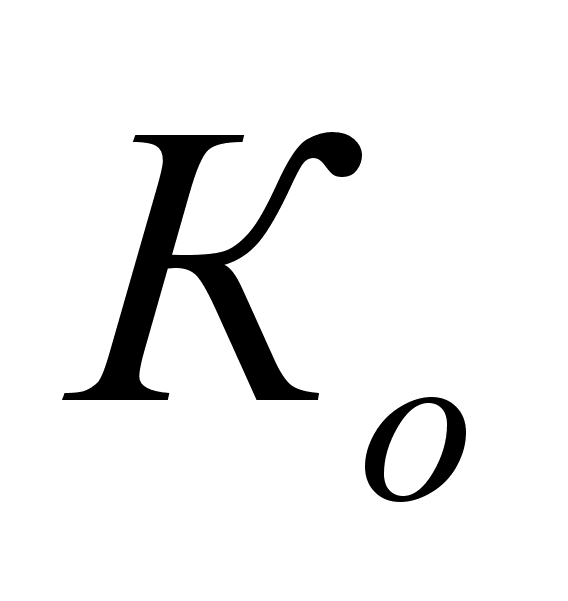 -
коэффициент
одновременности
работы машин;
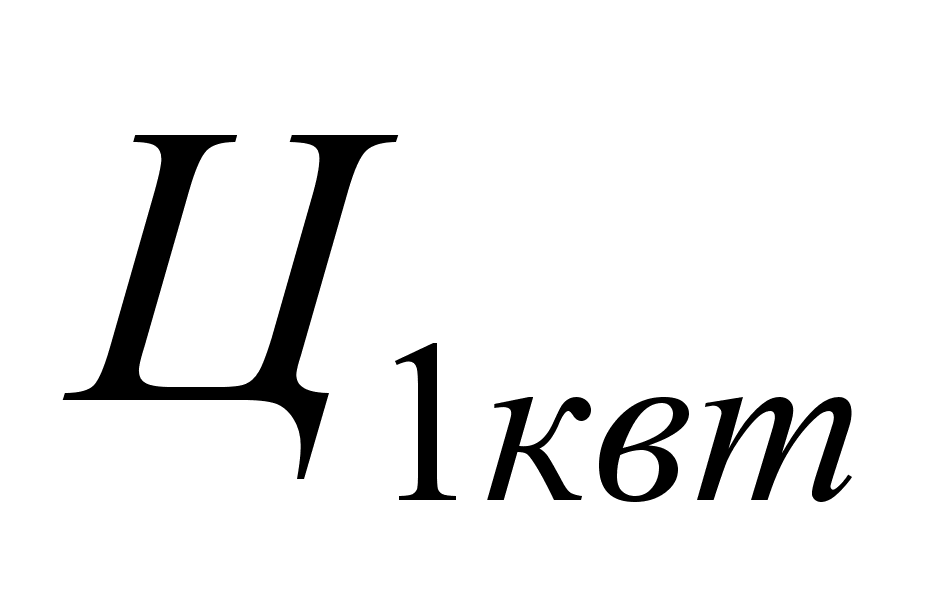 -
цена 1 кВт,
=
1,13 руб;
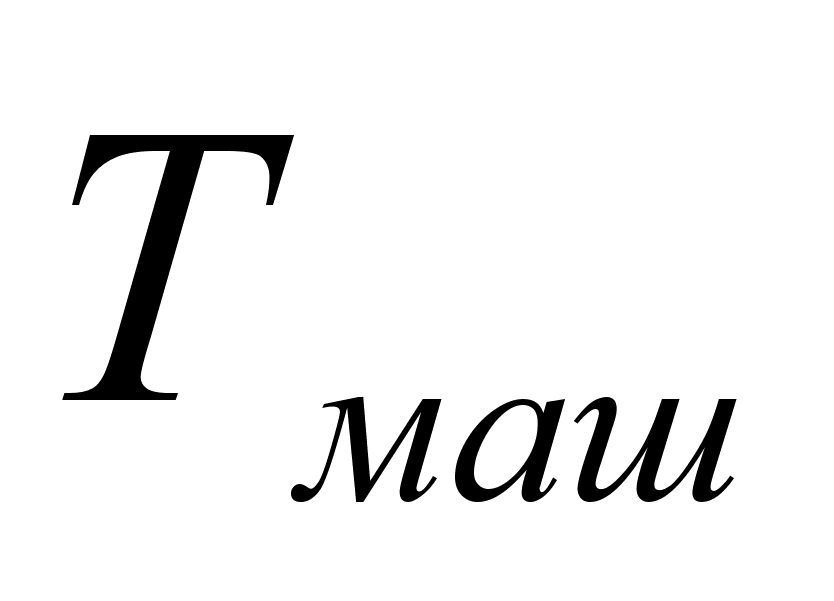 -
машинное время
выполнения
операций потока,
часы.
заработная плата производственных рабочих, включая дополнительную заработную плату и отчисления на социальные нужды -
Основная заработная плата рабочих определяется по формуле:
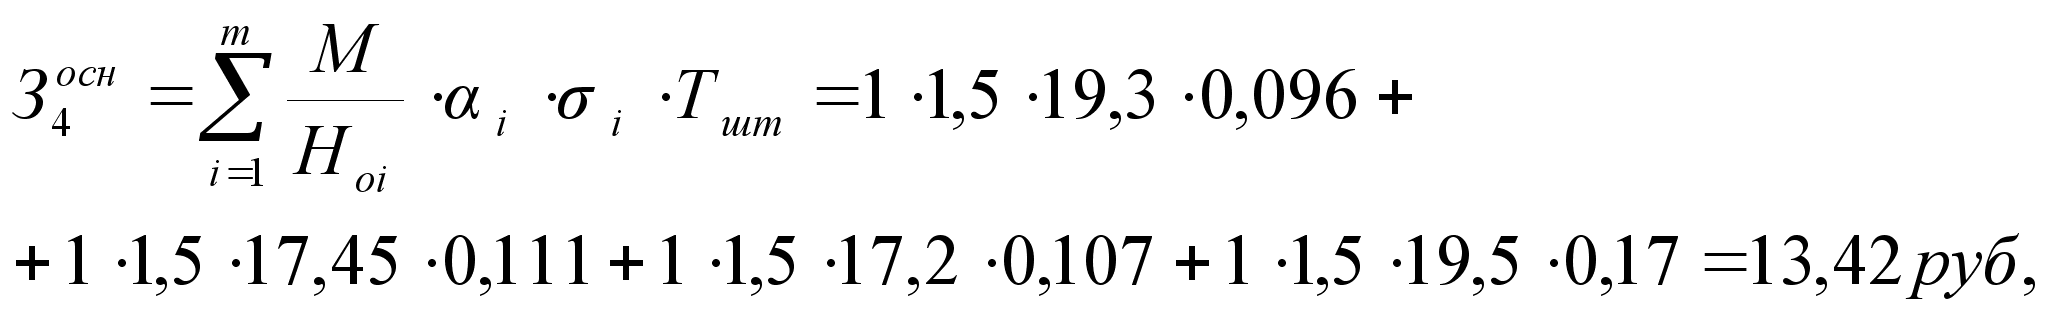

где
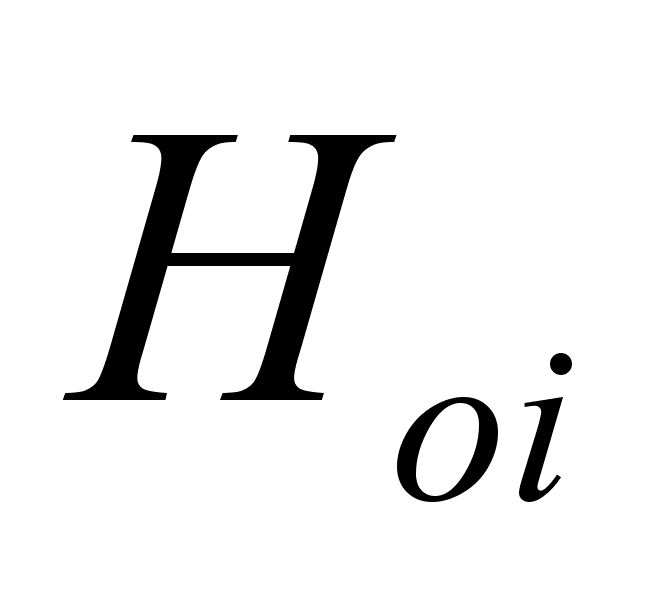 -
норма обслуживания
машин по каждой
профессии
основных
производственных
рабочих;
М- число машин для каждой профессии основных производственных рабочих;
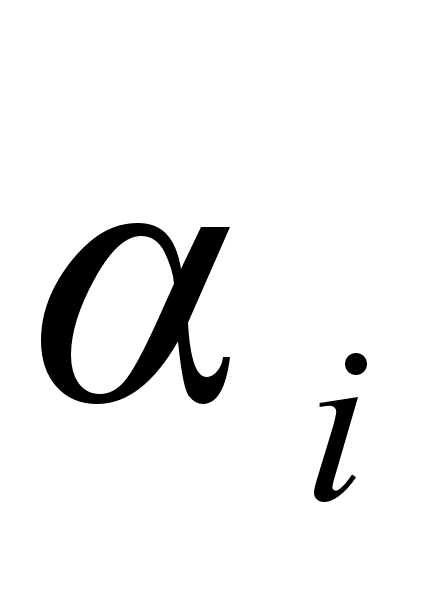 -
коэффициент,
учитывающий
средний процент
премии,
=1,5;
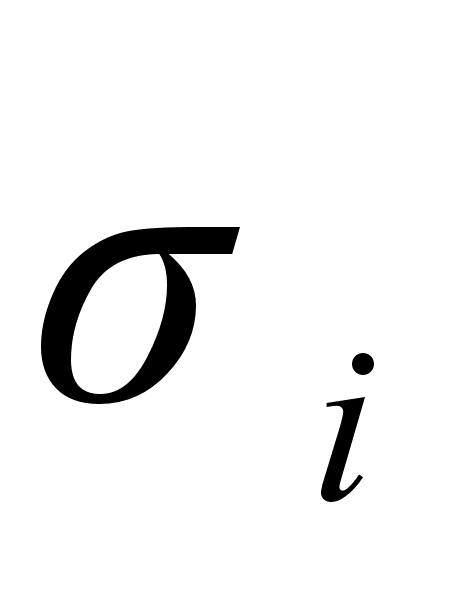 -
часовая тарифная
ставка рабочих
i-ой
профессии,
фрезеровщика
5-го разряда =
19,3 руб.;
токаря
4-го разряда =
17,45 руб.;
сверлильщика
4 разряда= 17,2 руб.;
зубофрезеровщика
5 разряда= 19,5 руб.
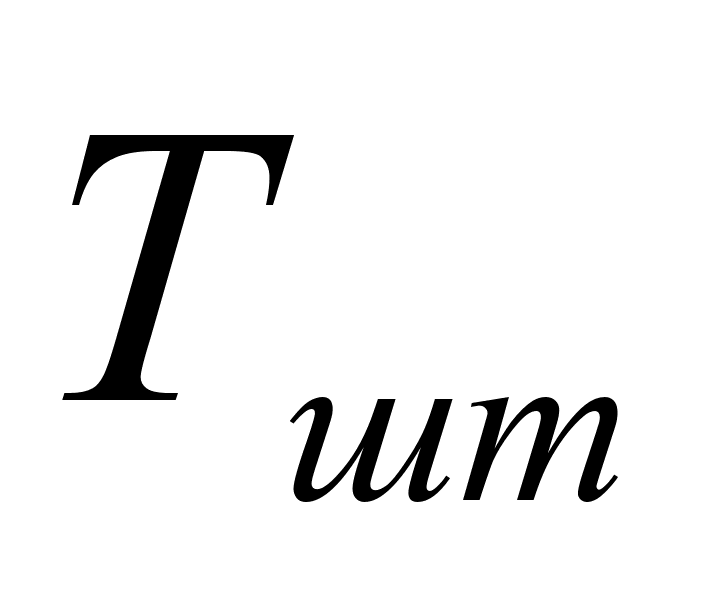 -
штучное время
выполнения
каждой операции,
часы.
Дополнительная заработная плата:
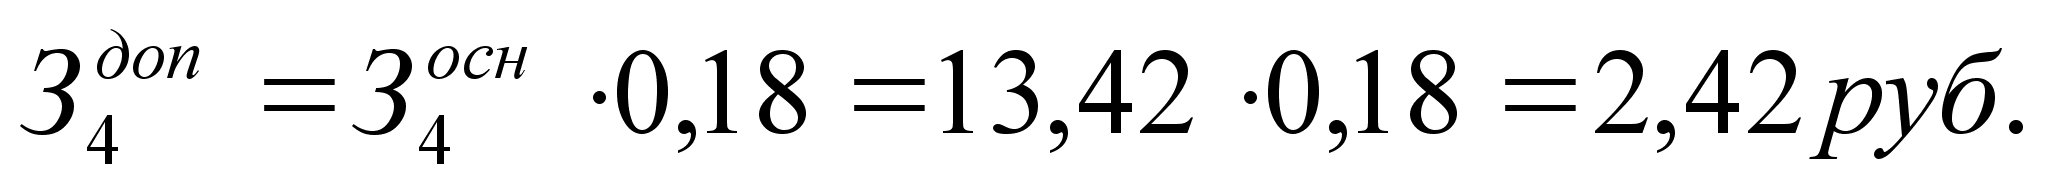

Отчисления на социальные нужды:
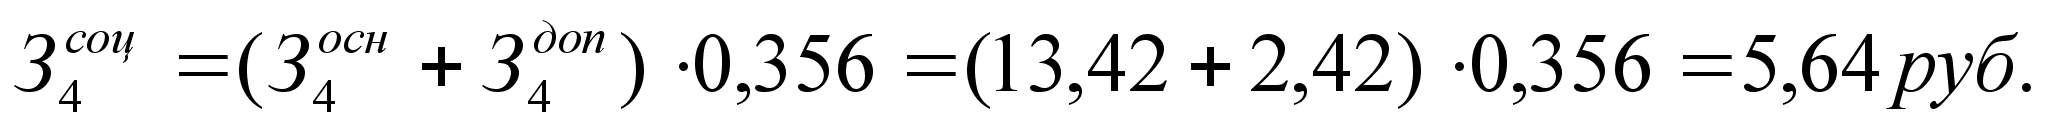
Таким образом, заработная плата производственных рабочих равна:
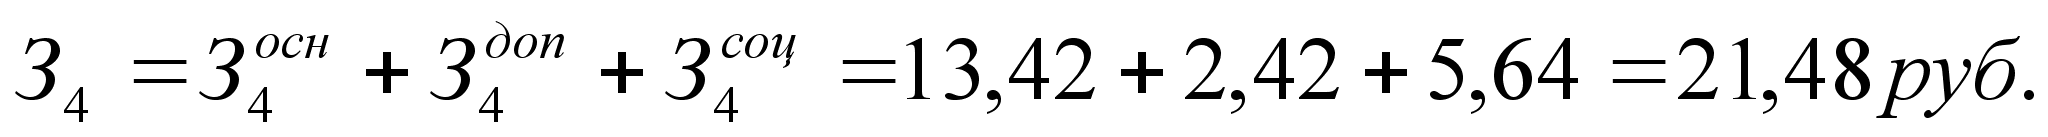
амортизация оборудования и зданий
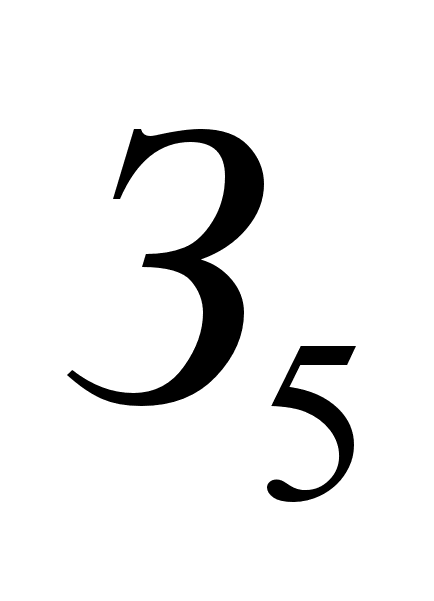 рассчитывается
по формуле:
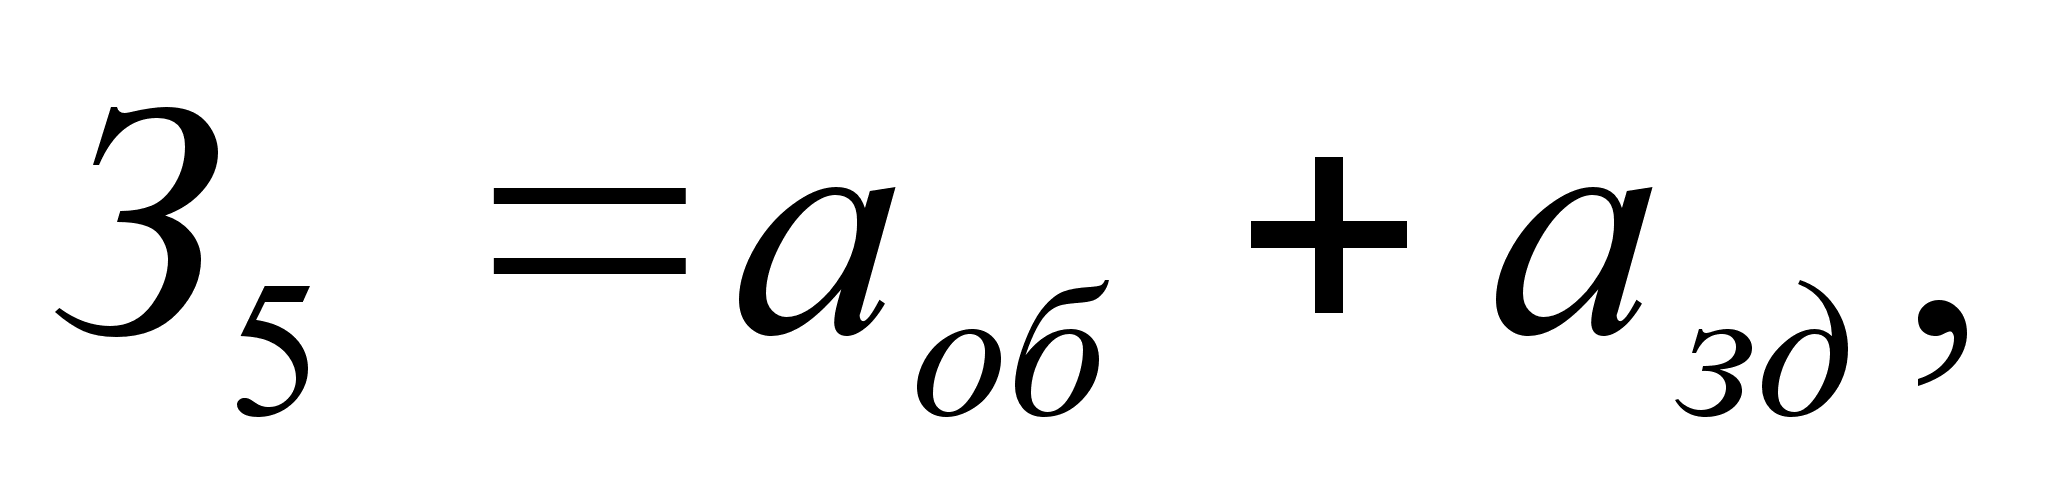
где
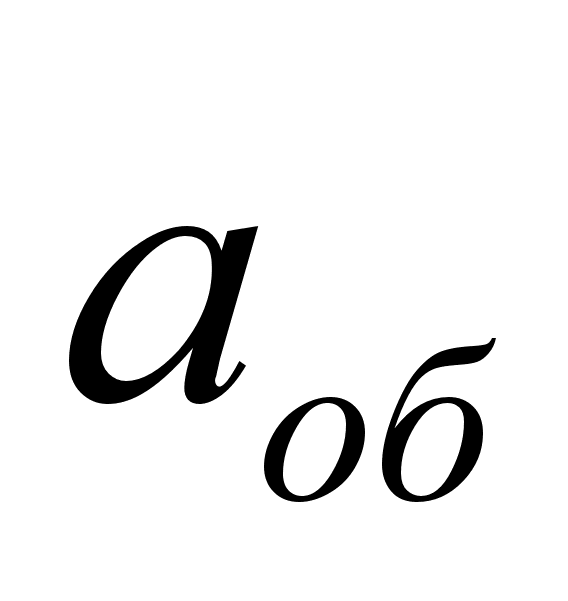 -
амортизация
оборудования,
руб.;
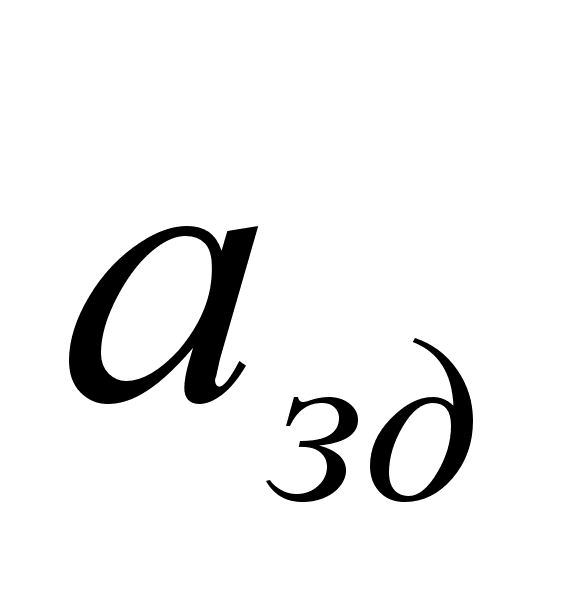 -
амортизация
зданий, руб.
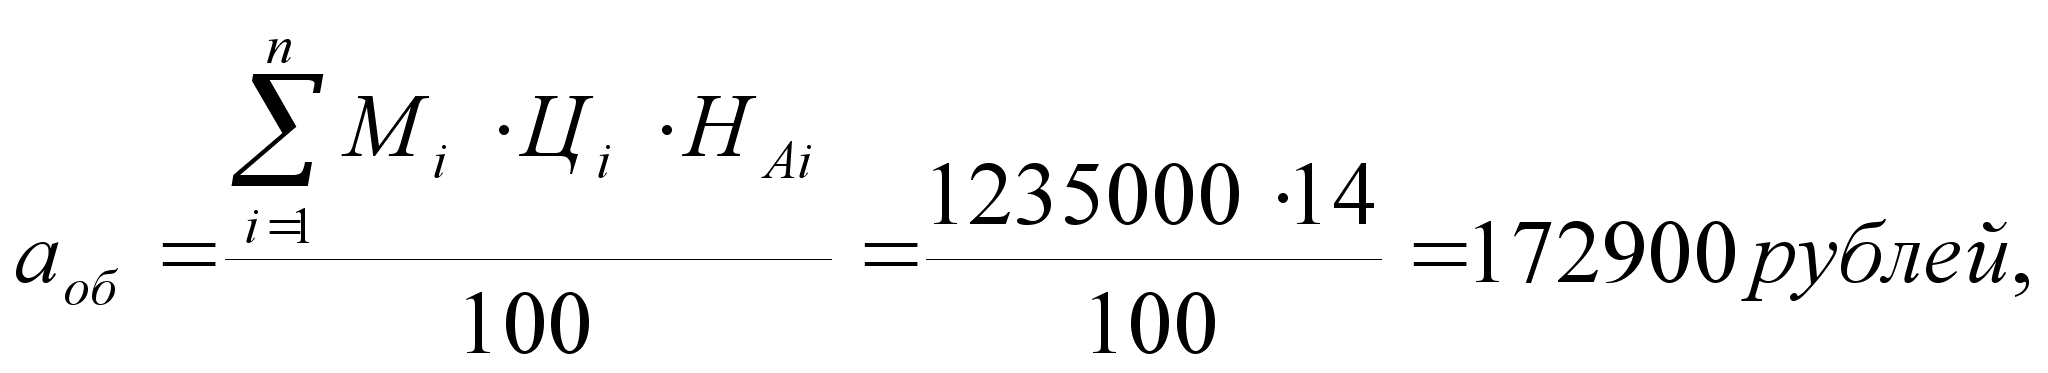
где
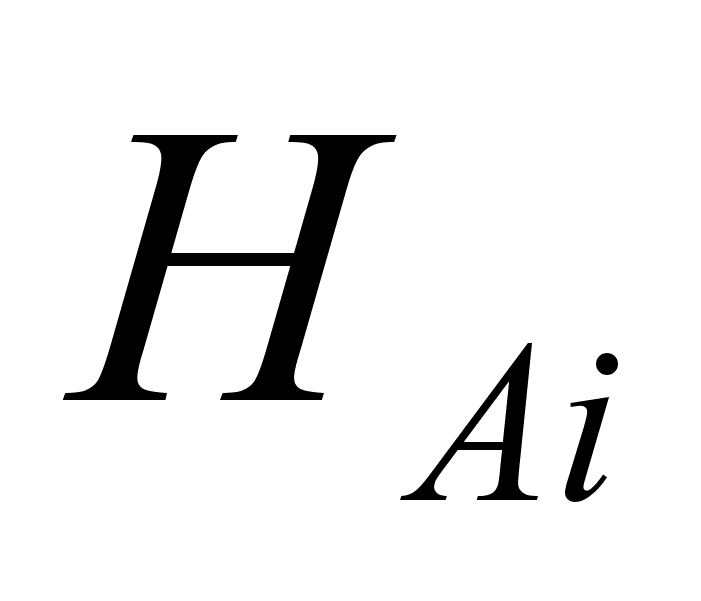 -
годовая норма
амортизации
на полное
восстановление
i-го
оборудования,
=14%;
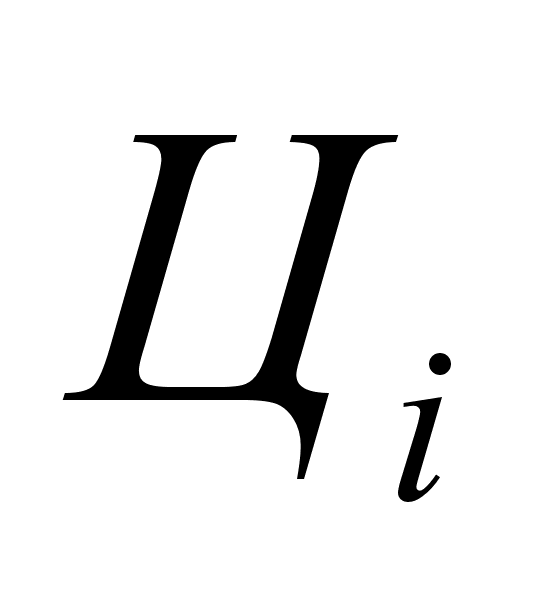 -
цена единицы
i-го
оборудования,
руб. (берется
из таблицы
3.3).
Найденная сумма амортизационных отчислений рассчитана на год, поэтому необходимо пересчитать ее на срок выполнения заказа – 20 дней:
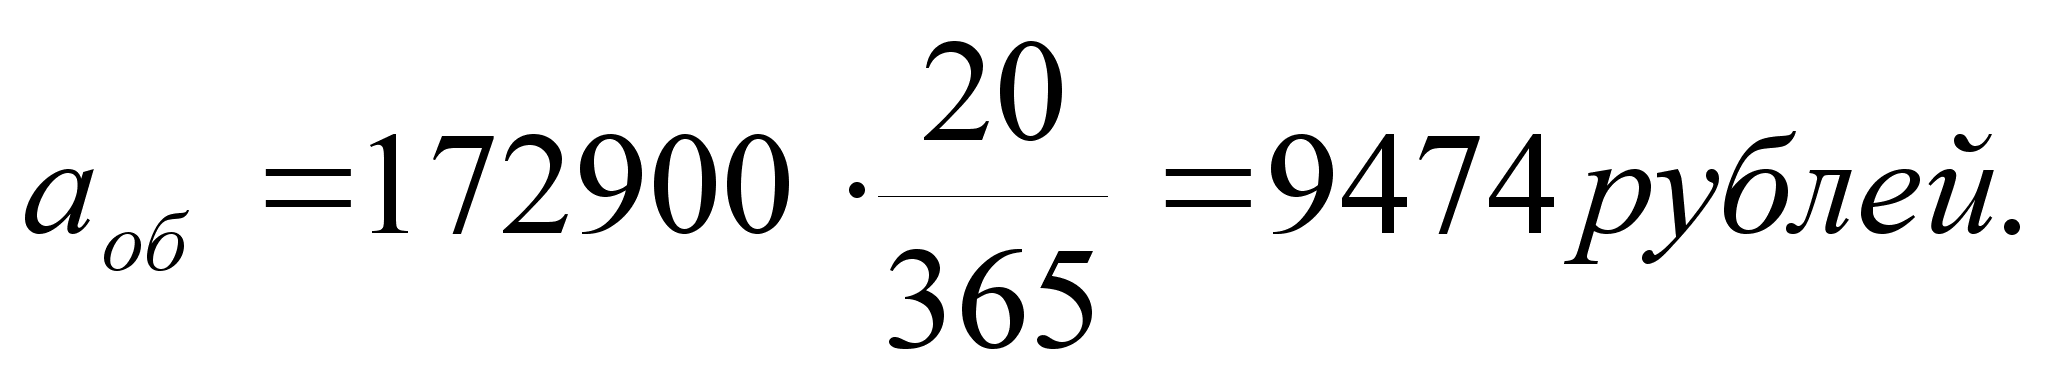
Тогда на одну деталь:
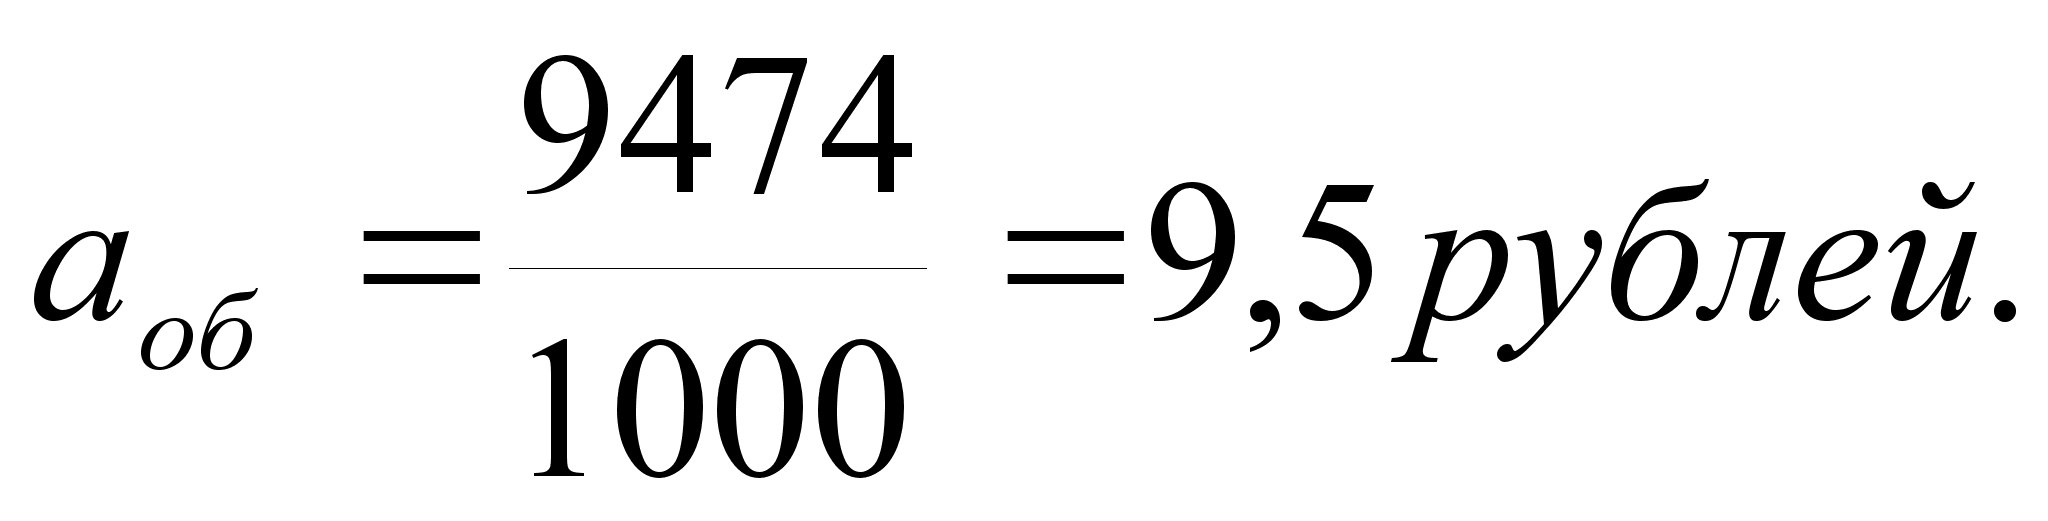
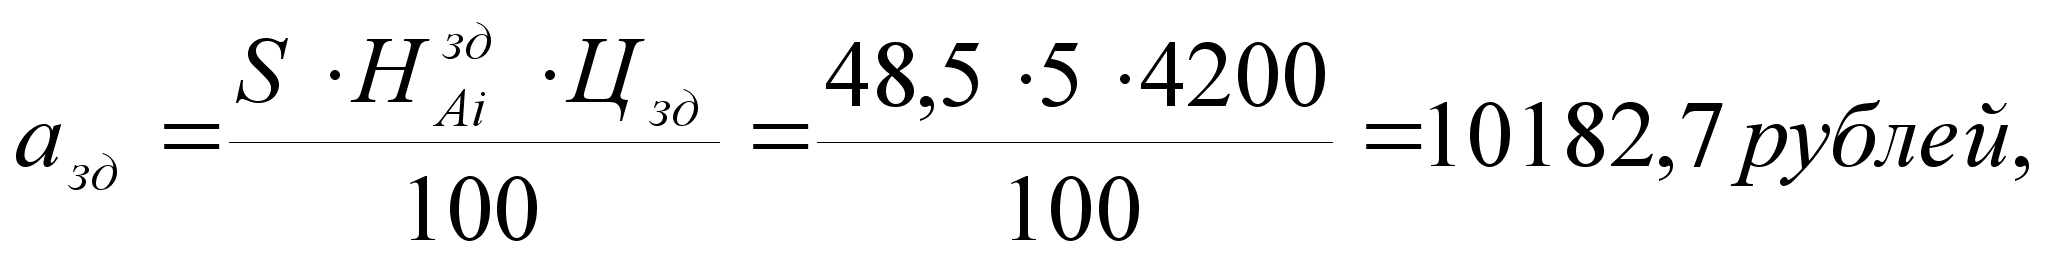
где
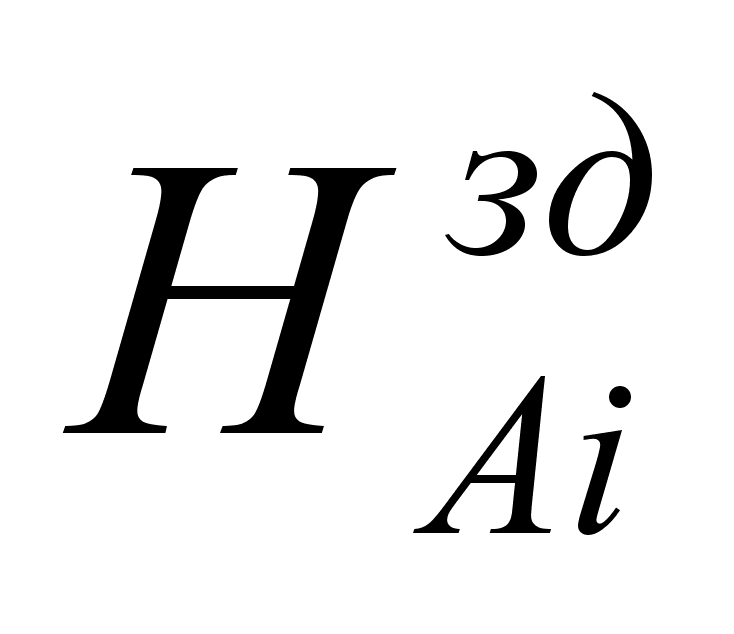 -
годовая норма
амортизации
на полное
восстановление
зданий,
=5%;
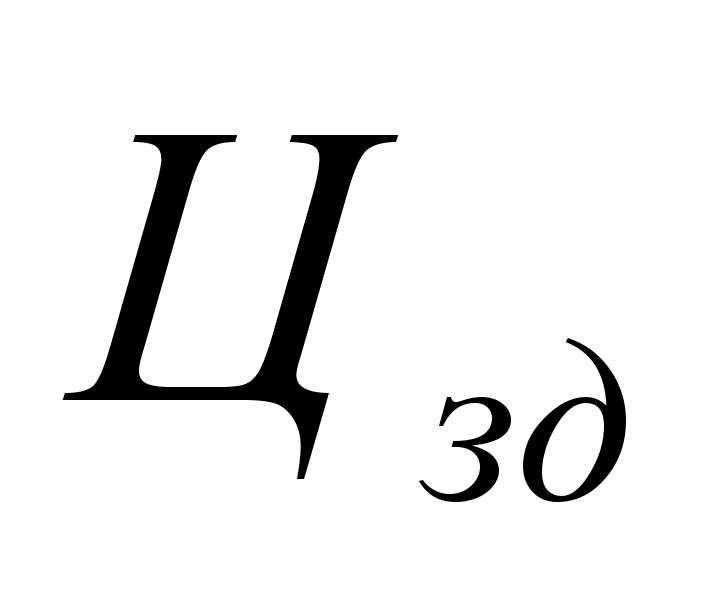 -
цена одного
квадратного
метра производственной
площади, руб.
=4200
руб.
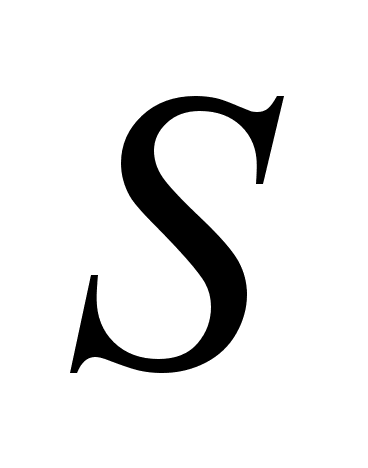 -
площадь производственного
здания, квадратные
метры;
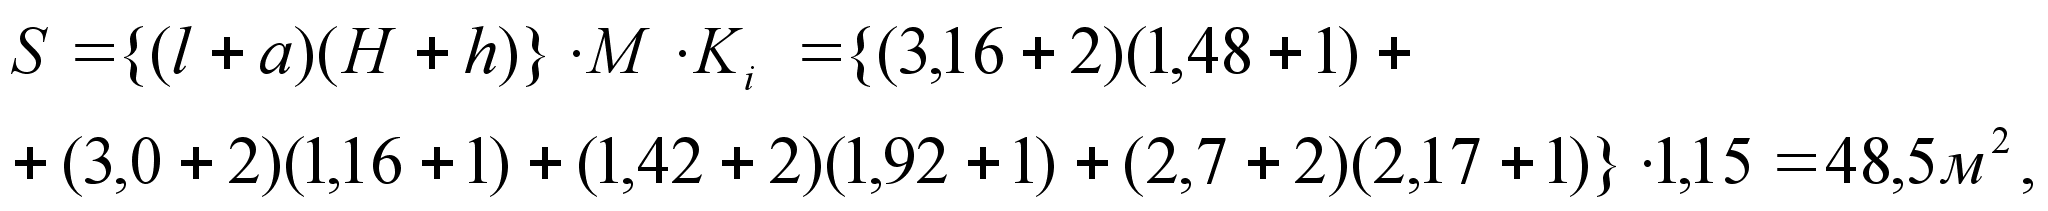
где l- длина машины, метры,