Литьё цветных металлов в металлические формы - кокили
Увеличение стойкости кокиля при литье чугуна, стали, медных сплавов позволяет повысить эффективность производства отливок благодаря снижению затрат на изготовление кокиля, расширить область применения этого перспективного технологического процесса.
Таблица 2.2
Приблизительная стойкость кокилей
|
Заливаемый сплав |
Отливки |
Материал кокиля |
Стойкость кокиля (число отливок) |
|
Медные |
Мелкие Средние |
Чугун |
1000—10000 1000—8000 |
|
Мелкие Средние |
Сталь |
1 000— 1 500 500 - 3000 |
|
|
Алюминиевые, магниевые, цинковые |
Мелкие Средние Крупные |
Чугун |
Сотни тысяч Десятки тысяч Несколько тысяч |
Основной причиной разрушения кокиля являются сложные термохимические процессы, вызываемые неравномерным циклическим нагревом и охлаждением рабочей стенки кокиля во всех трех ее измерениях (по толщине, длине, ширине). Это приводит к появлению неоднородного, изменяющегося с изменением температуры поля напряжений в стенке кокиля, вызывающего ее упругие и пластические деформации. Последние приводят к остаточным деформациям и напряжениям. Теоретически показано, что в поверхностном слое кокиля нереализованная термическая деформация обычно в 2 раза превосходит деформацию, соответствующую пределу текучести материалов при определенной температуре. Поэтому в каждом цикле нагружения (заливка — выбивка) деформация сжатия сменяется деформацией растяжения, что приводит к термической усталости материала кокиля. Термические напряжения возникают также вследствие структурных превращений и роста зерна материала кокиля, протекающих тем интенсивнее, чем выше температура его нагрева.
Способность кокиля выдерживать термические напряжения зависит от механических свойств его материала при температурах работы кокиля. Эти свойства резко снижаются при нагреве. Напри- : мер, предел текучести стали 15 при нагреве до 900 К уменьшается в 3 раза.
Уровень возникающих в кокиле напряжений зависит также от конструкции кокиля — толщины его стенки, конструкции ребер жесткости и т. д. Например, тонкие ребра жесткости большой высоты приводят к появлению трещин на рабочей поверхности кокиля, а низкие ребра могут не обеспечить жесткость кокиля и привести к короблению.
Стойкость кокилей обеспечивается конструктивными, технологическими и эксплуатационными методами.
Конструктивные методы основаны на правильном выборе материалов для кокилей в зависимости от преобладающего вида разрушения, разработки рациональной конструкции кокиля.
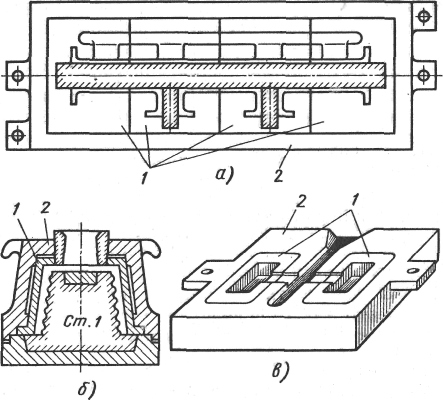 Термические
напряжения,
приводящие
к снижению
стойкости
кокиля, являются
следствием
нереализованной
термической
деформации:
менее нагретые
части кокиля
(слои рабочей
стенки, прилегающие
к внешней нерабочей
поверхности,
ребра жесткости)
препятствуют
расширению
нагревающейся
металлом отливки
части кокиля.
Уменьшить
напряжения
возможно, если
термическая
деформация
нагретой части
происходит
беспрепятственно.
Этого можно
достичь, если
расчленить
рабочую стенку
кокиля на отдельные
элементы (вставки)
в продольном
(рис. 2.10, 6) или поперечном
(рис. 2.10, а) направлениях.
Тогда вследствие
зазоров между
элементами
кокиля каждый
из них при нагреве
расширяется
свободно.
Рис. 2.10. Кокиль с расчленением стенки:
а — поперечным; б — продольным; в — вставка в кокиль; 1 — вставки; 2 — корпус
Для повышения стойкости кокилей используют сменные вставки 1, оформляющие рабочую полость кокиля (рис. 2.10, в). Благодаря зазорам между корпусом 2 и вставкой 1 термическая деформация вставки протекает свободно, возникающие в ней напряжения снижаются, стойкость кокиля возрастает. Наиболее эффективно использование сменных вставок в многоместных кокилях.Технологические методы направлены на повышение стойкости поверхностного слоя рабочей полости, имеющего наибольшую температуру при работе кокиля. Для этого используют армирование, поверхностное легирование, алитирование, силицирование, термическую обработку различных видов, наплавку, напыление на рабочую поверхность материалов, повышающих стойкость кокиля. Каждый из этих способов предназначен для повышения стойкости кокиля к разрушениям определенного вида.
Рис. 2.11. Зависимость температуры кокиля от темпа работы
Эксплуатационные методы повышения стойкости кокилей основаны на строгой регламентации температурного режима кокиля, зависящего от температуры кокиля перед заливкой, температуры заливаемого металла, состава, свойств и состояния огнеупорного покрытия на его рабочей поверхности, темпа (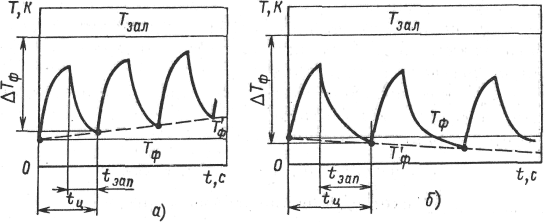 частоты
заливок) работы
кокиля. Перед
заливкой кокиль
нагревают или
охлаждают (если
он был нагрет)
до оптимальной
для данного
сплава и отливки
температуры
TФ
(см. табл. 2.4). Начальная
температура
Тф
кокиля
зависит от
темпа работы
кокиля (рис.
2.11). При повышении
темпа работы
сокращается
продолжительность
tц
цикла,
в основном
вследствие
уменьшения
времени t3an
от
выбивки отливки
из кокиля до
следующей
заливки. Это
приводит к
тому, что в момент
заливки кокиль
имеет температуру
несколько выше
требуемой (рис.
2.11, а), С увеличением
Ц кокиля уменьшается
разность температур
АГФ
— Тюл
— Тф
и соответственно
уменьшаются
остаточные
напряжения
в кокилях из
упруго-пластических
материалов.
Вместе с тем
повышение Гф
способствует
интенсификации
коррозии, структурных
превращений
и других процессов
в материале
кокиля, что
снижает его
стойкость.
 При
уменьшении
темпа работы
(рис. 2.11,6) продолжительность
цикла возрастает
также из-за
увеличения
времени t3an.
Это
приведет к
тому, что перед
очередной
заливкой температура
Т'ф
будет
ниже заданной,
соответственно
возрастет
разность температур
АГФ
и увеличатся
остаточные
напряжения
в кокиле, его
стойкость
понизится.
Производственные
данные показывают
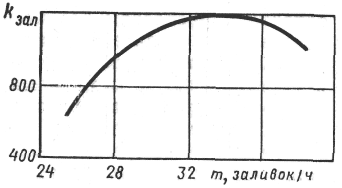
(рис. 2.12), что для
данного конкретного
кокиля существует
оптимальный
темп работы
т, при котором
стойкость его
&зал
наибольшая.
На стойкость кокиля оказывает влияние температура заливаемого металла Гзал. Повышение температуры металла выше требуемой по технологии для данной отливки приводит к снижению стойкости кокиля и ухудшению качества отливки — усадочным раковинам, рыхлотам, трещинам.
Рис. 2.12. Зависимость стойкости k кокиля от темпа ра.боты m
Стойкость кокиля может быть повышена при надлежащем уходе за ним при эксплуатации. Это обеспечивается системой планово-предупредительного ремонта (ППР).ТЕХНОЛОГИЯ ЛИТЬЯ В КОКИЛЬ
Технологические режимы литья
Почти всегда, за исключением особых случаев, требуемое качество отливки достигается при условии, если литейная форма заполнена расплавом без неспаев, газовых и неметаллических включений в отливке, а при затвердевании в отливке не образовалось усадочных дефектов — раковин, пористости, трещин — и ее структура и механические свойства отвечают заданным. Из теории формирования отливки известно, что эти условия достижения качества во многом зависят от того, насколько данный технологический прооцесс обеспечивает выполнение одного из общих принципов получения качественной отливки — ее направленное затвердеание и питание. Направленное затвердевание и питание усадки отливки обеспечивается комплексом мероприятий: рациональной конструкцией отливки, ее расположением в форме, конструкцией ЛПС, технологическими режимами литья, конструкцией и свойствами материала формы и т. д., назначаемых технологом с учетом свойств сплава и особенностей взаимодействия формы с расплавом. Напомним, что при литье в кокиль главная из этих особенностей — высокая интенсивность охлаждения расплава и отливки. Это затрудняет заполнение формы расплавом, ускоряет охлаждение его в форме, что не всегда благоприятно влияет на качество отливок, особенно чугунных.
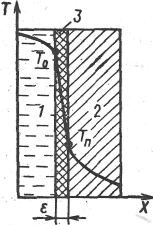 Интенсивность
теплового
взаимодействия
между кокилем
и расплавом
или отливкой
возможно регулировать
в широких пределах.
Обычно это
достигается
созданием
определенного
термического
сопротивления
на границе
контакта отливки
1
(расплав)
— рабочая поверхность
полости кокиля
2
(рис.
2.13). Для этого на
поверхности
полости кокиля
наносят слой
3
огнеупорной
облицовки и
краски (табл.
2.3). Благодаря
меньшей по
сравнению с
металлом кокиля
теплопроводности
λкр
огнеупорного
покрытия между
отливкой и
кокилем возникает
термическое
сопротивление
переносу теплоты:
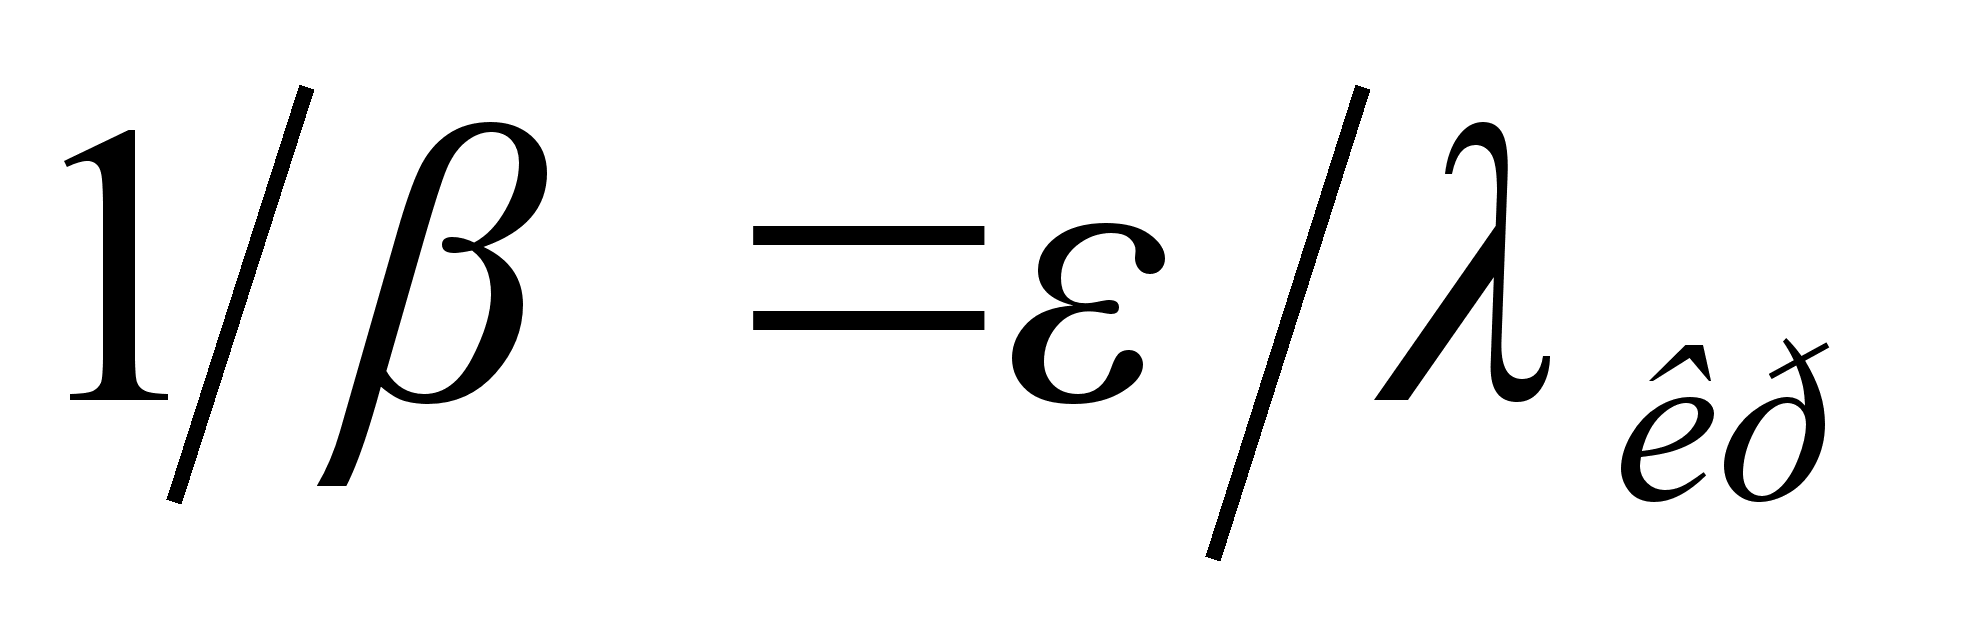 ,
где
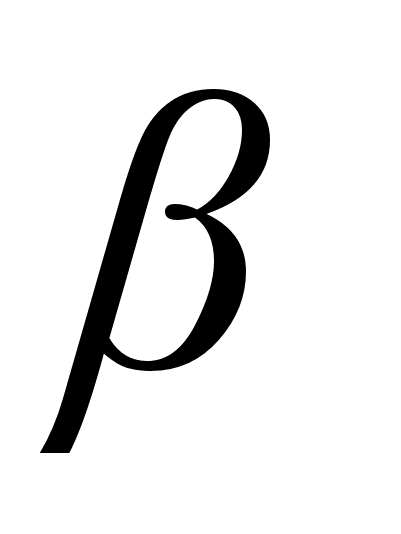 -
коэффициент
тепловой проводимости
огнеупорного
покрытия-
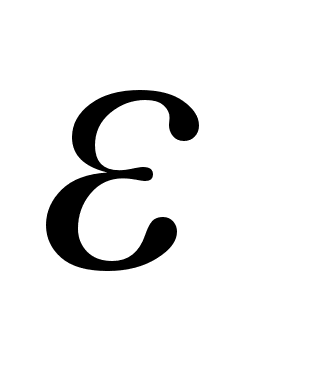 — толщина слоя
огнеупорного
покрытия.
О
Рис. 2.13. Схема распределения температур в системе отливка—кокиль
гнеупорное покрытие уменьшает скорость q отвода теплоты от расплава и отливки, зависящую от тепловой проводимости огнеупорного покрытия и разности между температурой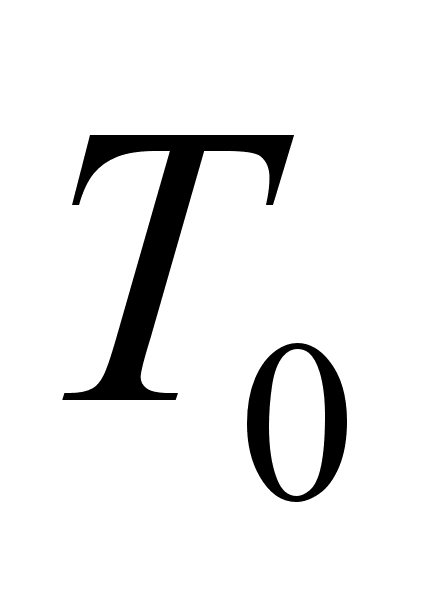 поверхности
отливки и температуры
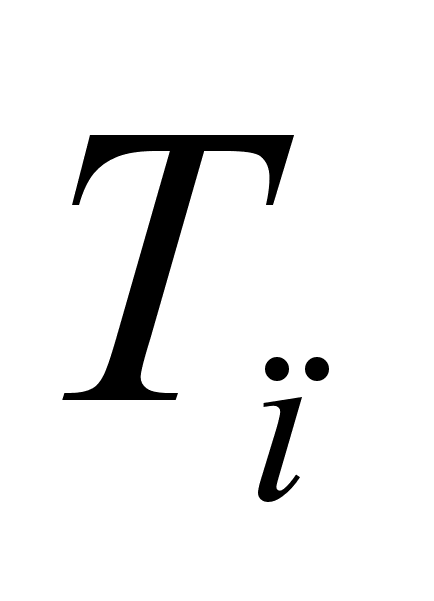 поверхности
кокиля:
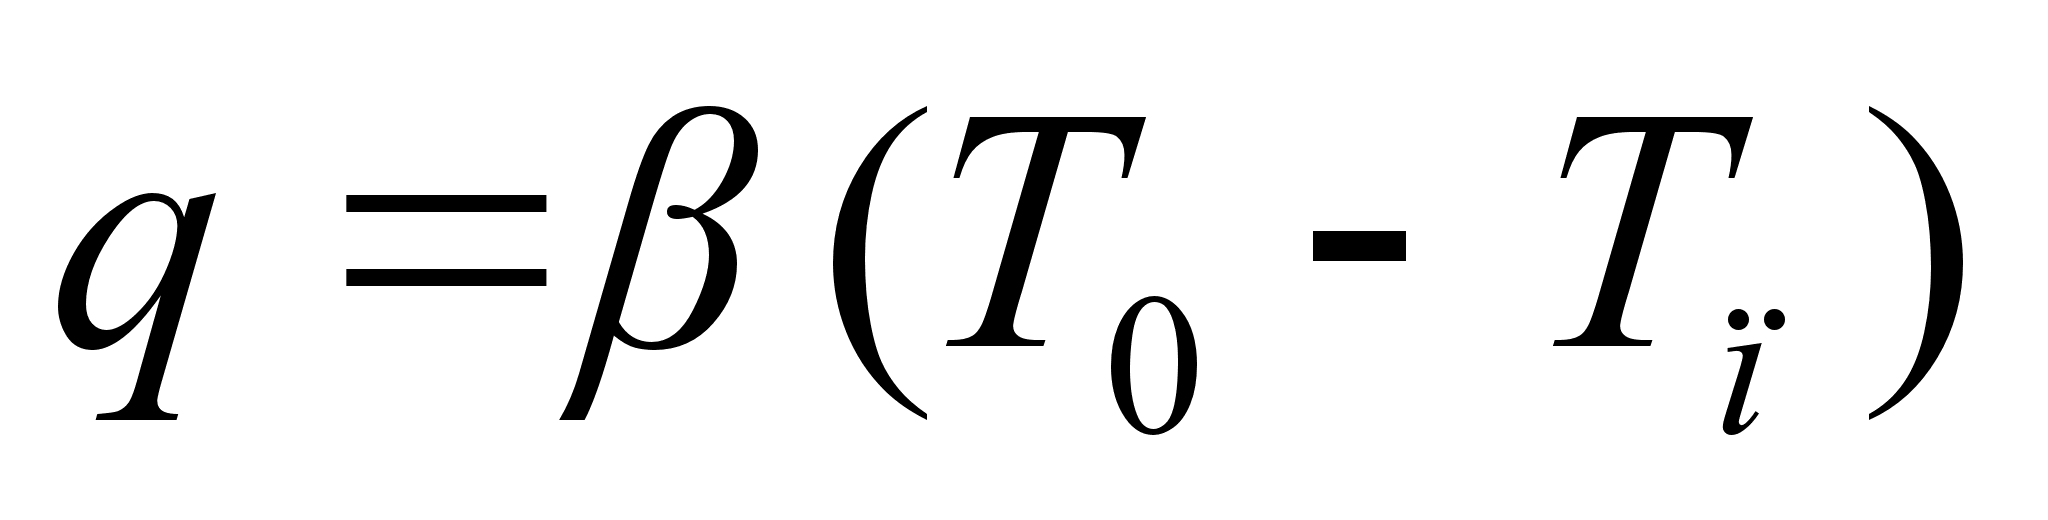 .
Величины
и λкр
возможно изменять
в самых широких
пределах, регулируя
коэффициент
тепловой
проводимости
огнеупорного
покрытия и
соответственно
скорость охлаждения
отливки, а
следовательно,
ее структуру,
плотность,
механические
свойства.
Таблица 2.3
Составы огнеупорных покрытий (красок) кокилем
|
Назначение |
Компоненты |
Содержание, мас.% |
Коэффициент теплопроводности, Вт/ (.ч -К) |
|
Для отливок из алюми- ниевых сплавок |
1 Окись цинка |
15 |
0,41 |
|
Асбест прокаленный (пудра) |
5 |
||
|
Жидкое стекло |
3 |
||
|
Вода |
77 |
||
|
2. * Асбест прокаленный |
8.7 |
0,27 |
|
|
Мел молотый |
17,5 |
||
|
Жидкое стекло |
3,5 |
||
|
Вода |
70,3 |
||
|
Для отливок id магние- |
3. Тальк |
18 |
0,39 |
|
вых сплавок |
Борная кислота |
2,5 |
|
|
Жидкое стекло |
2,5 |
||
|
Вода |
77 |
||
|
Для отливок из чугуна |
4. Пылевидный кварц |
10— 15 |
0,58 |
|
Жидкое стекло |
3 - 5 |
||
|
Вода |
87—80 |
||
|
5. * Молотый шамот |
40 |
0,25 |
|
|
Жидкое стекло |
6 |
||
|
Вода |
54 |
||
|
Марганцевокйслый ка- |
|||
|
лий 0,05 % (сверх 100 %) |
|||
|
Для отливок из стали |
6. Огнеупорная составляю- |
30 —40 |
0,3 |
|
щая (циркон, карбооунд, |
|||
|
окись хрома) |
|||
|
Жидкое стекло |
5 - 9 |
||
|
Борная кислота |
0,7—0,8 |
||
|
Вода |
Остальное до плотно- сти 1,1-1,22 г/см3 |
* Составы применяют для покрытия поверхности литниковых каналов и выпоров.
В
соответствии
с необходимой
скоростью
отвода теплоты
от различных
мест отливки
толщину
и
теплопроводность
λкр
огнеупорного
покрытия можно
делать разными
в различных
частях кокиля,
создавая условия
для направленного
затвердевания
отливки, регулируя
скорость ее
охлаждения
в отдельных
местах.
Огнеупорное покрытие уменьшает скорость нагрева рабочей поверхности кокиля; благодаря термическому сопротивлению огнеупорного покрытия температура рабочей поверхности будет ниже, чем без покрытия. Это снижает разность температур по толщине кокиля, уменьшает температурные напряжения в нем и повышает его стойкость.
Огнеупорное покрытие на поверхности кокиля должно иметь заданную теплопроводность, хорошо наноситься и удерживаться на поверхности формы, противостоять резким колебаниям температуры, не выделять газов при нагреве, способных растворяться в отливке или создавать на ее поверхности газовые раковины. Покрытия приготовляют из огнеупорных материалов, связующих, активизаторов и стабилизаторов (см. табл. 2.3).
В качестве огнеупорных материалов применяют пылевидный кварц, шамотный порошок, окислы и карбиды металлов, тальк, графит, асбест. Связующие для покрытий — жидкое стекло, огнеупорная глина, сульфитный щелок.
Активизаторы применяют для улучшения схватывания с поверхностью кокиля. В качестве активизаторов используют для шамотных и асбестовых покрытий буру (Na2B4O7* lOH2O) и борную кислоту (Н3ВO4); для маршалитовых — кремнефто-ристый натрий (Na2SiF6), для тальковых — буру, борную кислоту или марганцевокислый калий. Перед приготовлением огнеупорные материалы просеивают через сито 016—01.
Стабилизаторы применяют для того, чтобы уменьшить седиментацию огнеупорных составляющих покрытия. Чаще всего это поверхностно-активные вещества ОП5, ОП7.
При литье в кокиль чугуна для устранения отбела в отливках на огнеупорное покрытие наносят копоть (сажу) ацетиленового пламени.
Толщину слоя огнеупорного покрытия контролируют измерительными пластинами, проволочками, прямым измерением, электроконтактным способом. При прямом измерении толщину слоя облицовки определяют микрометром (рис. 2.14): измеряют расстояние от базовой поверхности 1 до поверхностей 2 и 3, соответственно не покрытой и покрытой облицовкой. Разность дает толщину слоя облицовки.
Схема распределения температур в системе отливка — покрытие — форма практически реализуется только для поверхностей отливки, которые при усадке образуют плотный контакт с кокилем, между охватываемыми поверхностями отливки и кокилем образуется зазор, изменяющийся по мере усадки отливки. Этот зазор заполнен воздухом и газами, выделяющимися из покрытия. Образование зазора приводит к увеличению термического сопротивления переносу теплоты от отливки в кокиль. Поэтому со стороны внутренних стенок отливка охлаждается интенсивнее, чем со стороны внешних. В результате смещается зона образования осевой пористости отливки к наружной ее стенке, что следует учитывать при разработке системы питания усадки отливки.
Рассмотренное
явление используют
для устранения
отбела в поверхностных
случаях чугунных
отливок. Для
этого после
образов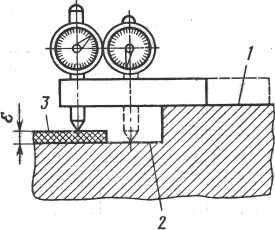 ания
в отливке твердой
корочки достаточной
прочности
кокиль слегка
раскрывают
гак чтобы между
поверхностями
отливки и кокиля
образовался
воздушный
зазор. Тогда
теплота затвердевания
внутренних
слоев отливки,
проходя через
затвердевающую
наружную корку,
разогревает
ее и в результате
происходит
«самоотжиг»
отливки — она
не имеет отбела.
Рис. 2.14. Измерение толщины краски или облицовки на кокиле
Скорость отвода теплоты от расплава и отливки зависит от разницы между температурами поверхностей отливки Т0 и кокиля Тп С повышением температуры заливаемого расплава возрастает температура То и скорость отвода теплоты от отливки; с повышением температуры Тn скорость отвода теплоты от отливки уменьшается. Поэтому на практике широко используют регулирование скорости отвода теплоты от расплава и отливки, изменяя температуры заливаемого сплава или кокиля перед заливкой. Однако чрезмерное снижение температуры заливаемого сплава приводит к ухудшению заполняемости кокиля. Повышение температуры кокиля увеличивает опасность приваривания отливки к кокилю, особенно при литье чугуна и стали, снижает стойкость кокиля.
Практически установлено, что оптимальная температура кокиля перед заливкой зависит от заливаемого сплава, толщины стенки отливки и ее конфигурации (табл. 2.4).
Температура заливки расплава в кокиль зависит от его химического состава, толщины стенки отливки, способа ее питания при затвердевании. Оптимальные температуры заливки в кокиль различных сплавов приведены ниже.
Особенности изготовления отливок из различных сплавов
Технологические режимы изготовления отливок из различных сплавов обусловлены их литейными свойствами, конструкцией отливок и требованиями, предъявляемыми к их качеству.
Таблица 2.4
Температура нагрева кокилей перед заливкой
|
Сплавы |
Отливки |
Толщина стенки отливок, мм |
Температура нагрева кокиля, К |
|
Алюминиевые |
Тонкостенные, ребристые |
1,6—2,1 |
673—693 |
|
Ребристые, корпусные |
5—10 |
623—673 |
|
|
Простые, без ребер |
<8>8 |
523—623 473—523 |
|
|
Магниевые |
Тонкостенные, сложные |
623—670 |
|
|
Медные |
Толстостенные Средней сложности |
5—10 |
523—620 393—473 |
Отливки из алюминиевых сплавов
Литейные свойства. Согласно ГОСТу литейные алюминиевые сплавы разделены на пять групп. Наилучшими литейными свойствами обладают сплавы I группы — силумины. Они имеют хорошую жидкотекучесть, небольшую (0,9—1%) линейную усадку, стойки к образованию трещин, достаточно герметичны. Это сплавы марок АЛ2, АЛ4, АЛ9, их широко используют в производстве. Однако они склонны к образованию грубой крупнозернистой эвтектики в структуре отливки и растворению газов.
При литье силуминов в кокиль структура отливок вследствие высокой скорости кристаллизации получается мелкозернистой. Основной недостаток сплавов I группы при литье в кокиль — склонность к образованию рассеянной газовой пористости в отливках.
Сплавы II группы (медистые силумины) также нередко отливают в кокиль. Эти сплавы обладают достаточно хорошими литейными свойствами и более высокой прочностью, чем силумины, менее склонны к образованию газовой пористости в отливках.
Сплавы III — V групп имеют худшие литейные свойства — пониженную жидкотекучесть, повышенную усадку (до 1,3%), склонны к образованию трещин, рыхлот и пористости в отливках. Получение отливок из этих сплавов требует строгого соблюдения технологических режимов, обеспечения хорошего заполнения формы, питания отливок при затвердевании.
Все литейные алюминиевые сплавы в жидком состоянии интенсивно растворяют газы и окисляются. При затвердевании сплава газы выделяются из раствора и образуют газовую и газоусадочную пористость, которая снижает механические свойства и герметичность отливок. Образующаяся на поверхности расплава пленка окислов при заполнении формы может разрушаться и попадать в тело отливки, снижая ее механические свойства и герметичность. При высоких скоростях движения расплава в литниковой системе пленка окислов, перемешиваясь с воздухом, образует пену, попадание которой в полость формы приводит к дефектам в теле отливок.
Влияние кокиля на свойства отливок. Интенсивное охлаждение расплава и отливки в кокиле увеличивает скорость ее затвердевания, что благоприятно влияет на структуру — измельчается зерно твердого раствора, эвтектики и вторичных фаз. Структура силуминов, отлитых в кокиль, близка к структуре модифицированных сплавов; снижается опасность появления газовой и газоусадочной пористости, уменьшается вредное влияние железа и других примесей. Это позволяет допускать большее содержание железа в алюминиевых отливках, получаемых в кокилях, по сравнению с отливками в песчаные формы. Все это способствует повышению механических свойств отливок, их герметичности.
Кокили для литья алюминиевых сплавов применяют массивные, толстостенные. Такие кокили имеют высокую стойкость и большую тепловую инерцию: после нагрева до рабочей температуры они охлаждаются медленно. Это позволяет с большей точностью поддерживать температурный режим литья и получать тонкостенные отливки. Для отливок сложной конфигурации используют кокили, имеющие системы нагрева или охлаждения отдельных частей. Это дает возможность обеспечить направленное затвердевание и питание отливок. Для получения точных отливок рабочую полость кокиля обычно выполняют обработкой резанием.
Положение отливки в форме должно способствовать ее направленному затвердеванию: топкие части отливки располагают внизу, а массивные вверху, устанавливая на них прибыли и питающие выпоры.
Литниковая система должна обеспечивать спокойное, плавное поступление расплава в полость формы, надежное улавливание окисных плен, шлаковых включений и предотвратить их образование в каналах литниковой системы и полости кокиля, способствовать направленному затвердеванию и питанию массивных узлов отливки.
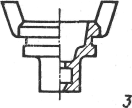
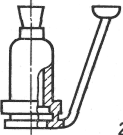
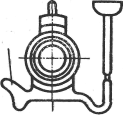
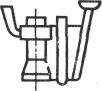
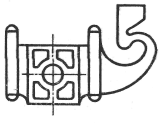
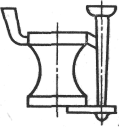
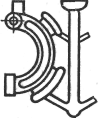
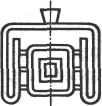
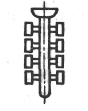
Используют литниковые системы с подводом расплава сверху, снизу, сбоку, комбинированные и ярусные (рис. 2.15, а).
Литниковые системы с верхним подводом используют для невысоких отливок типа втулок и колец (I, 1—3). Такие литниковые системы просты, позволяют достичь высокого коэффициента выхода годного. Заливка с кантовкой кокилей с такой литниковой системой обеспечивает плавное заполнение формы и способствует направленному затвердеванию отливок.
Литниковые системы с подводом расплава снизу используют для отливок корпусов, высоких втулок, крышек (II, 1—3). Для уменьшения скорости входа расплава в форму стояк делают зигзагообразным (II, 1), наклонным (II, 2). Для задержания шлака устанавливают шлакозадерживающие бобышки Б (II, 1); для удаления первых охлажденных порций расплава, содержащих шлаковые включения, используют промывники П (II 3).
Литниковые системы с подводом расплав, а сбоку через щелевой литник (III, 1—3), предложенные акад. А. А. Бочваром и проф. А. Г. Спасским, сохраняют основные преимущества сифонной заливки и способствуют направленному затвердеванию Отливки. На практике используют несколько вариантов таких систем. Стояки выполняют также наклонными или сложной формы, так называемые гусиные шейки. Эти стояки снижают скорость, исключают захват воздуха, образование шла ков и пены в литниковой системе, обеспечивают плавное заполнение формы расплавом. При заливке крупных отливок обязательным элементом литниковой системы является вертикальный канал, являющийся коллектором.
-
I  1
 2
II 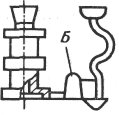 1
 2
 3
III 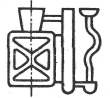 1
 2
 3
IV 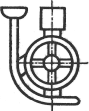 1
 2
 3
V 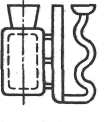 1
 2
 3
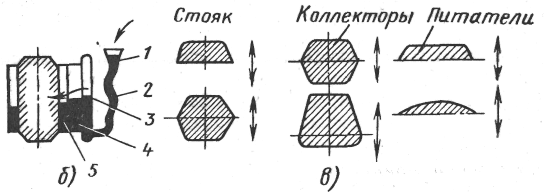
Рис. 2.15. Литниковые системы для алюминиевых и магниевых сплавов (а), работа щелевой литниковой системы (б), сечения элементов литниковой системы (в)
Расплав (рис. 2.15,6) из чаши / поступает в зигзагообразный стояк 2, а из него — в вертикальный канал 3 — колодец — и вертикальный щелевой питатель 4, Соотношение площадей поперечных сечений элементов литниковой системы подбирают так, чтобы уровень расплава в форме во время ее заполнения был ниже уровня в канале 3; верхние порции расплава должны сливаться в форму и замещаться более горячим расплавом. Размеры канала 3 и питателя 4 назначают сообразно с толщиной стенки отливки 5; чтобы избежать усадочных дефектов в отливке, расплав в канале 3 и питателе 4 должен затвердевать позже отливки. Недостаток литниковой системы — большой расход металла на литники и сложность отделения их от отливки.
Литниковые системы с комбинированным подводом используют для сложных отливок (см. рис. 2.15,а IV, 1—3). Нижний питатель способствует спокойному заполнению формы, а верхний подает наиболее горячий расплав под прибыль, улучшая ее питающее действие.
Ярусные литниковые системы используют для улучшения заполнения формы тонкостенных сложных или мелких отливок (V, 1—3).
Размеры элементов литниковых систем для отливок из алюминиевых и магниевых сплавов определяют, исходя из следующих положений: значения критерия Re для различных элементов литниковой системы (стояка, коллектора, питателей) не должны превосходить гарантирующих минимальное попадание окислов и неметаллических включений в форму вследствие нарушении сплошности; скорость движения расплава в форме должна обеспечить ее заполнение без образования в отливке неслитин и спаев.
Ниже приведены максимальные допустимые значения критерия Re = ud/v для различных элементов литниковых систем, по данным Н. М. Галдина и Е. Б. Ноткина [8]:
|
Стояк Коллектор Питатели Форма: простая . сложная |
43500—48300 28000—33800 7800—5300 2600—1350 780 |
Из приведенных данных следует, что для получения качественных отливок скорость движения расплава должна убывать от сечения стояка к питателю. Поэтому для отливок из алюми ниевых сплавов применяют расширяющиеся литниковые системы с соотношением
fc:fк:fп=l:2:3 или 1:2:4, (2.1)
где fc, fк, fn — площади поперечного сечения стояка, коллектора, питателя соответственно.
Для крупных (50—70 кг) и высоких (750 мм) отливок fc:fк:fп=1:3:4 или 1:3:5.
Для определения среднего значения минимально допустимой скорости подъема расплава в форме иф используют различные теоретические и экспериментальные зависимости, учитывающие химический состав сплава, конфигурацию отливки, температуру формы и сплава и т. д. Наиболее простой, но достаточно точной, является зависимость, установленная А. А. Лебедевым [8],
uф =(3,0ч4,2)/lo, (2.2)
где uф — начальная скорость подъема расплава в форме, см/с; lо — характерная толщина стенки отливки, см; при отношении Hо/lо<50 принимают меньшие значения коэффициента в правой части (2.2), при Hо/lо>50 — большие его значения; Н0 — высота отливки без прибылей и выпоров.
При литье мелких и средних отливок в кокиль площадь поперечного сечения стояка определяют по формуле
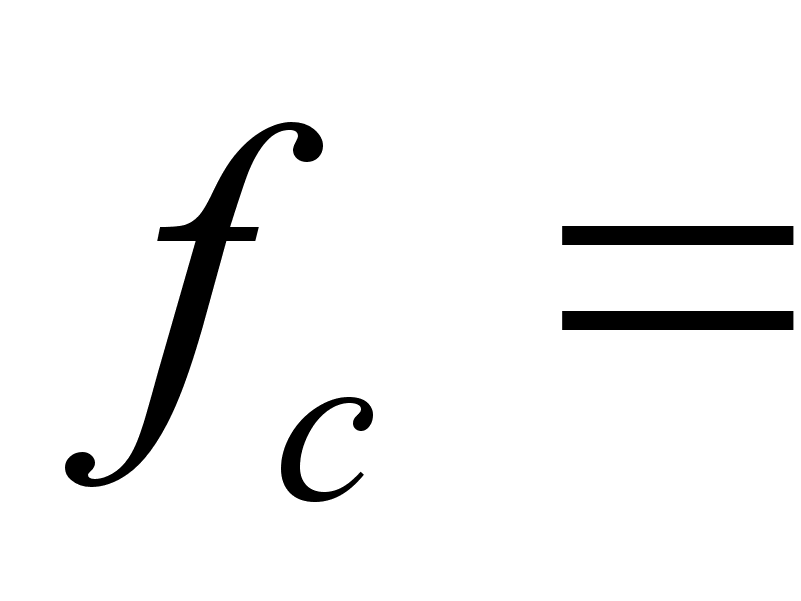 (3,0ч4,2)
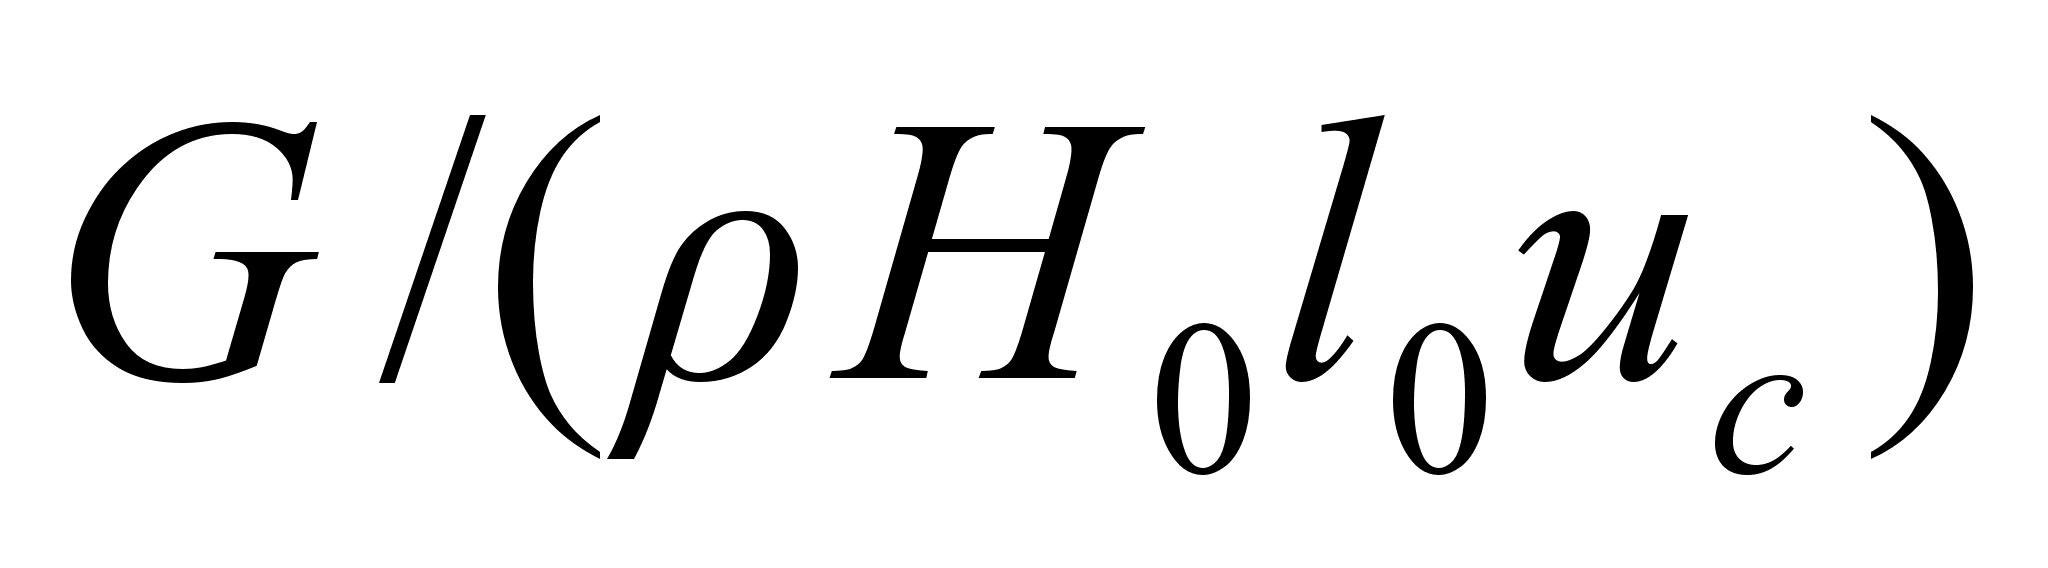 ,
(2.3)
где
G
—
масса отливки,
г;
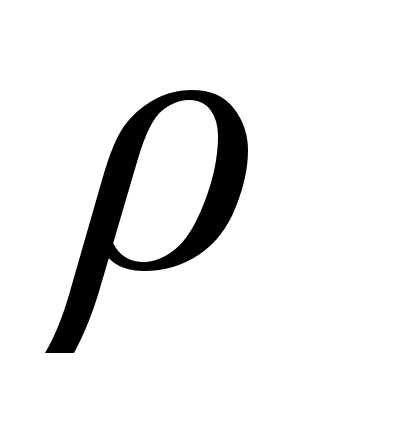 — плотность
сплава,
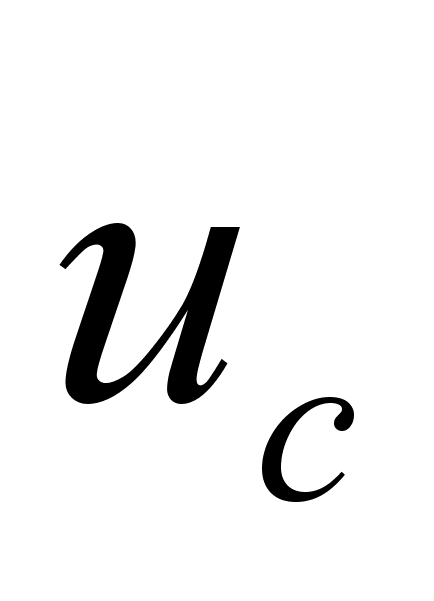 - скорость
движения расплава
в узком сечении
стояка, см/с.
Скорость
определяют
по формуле
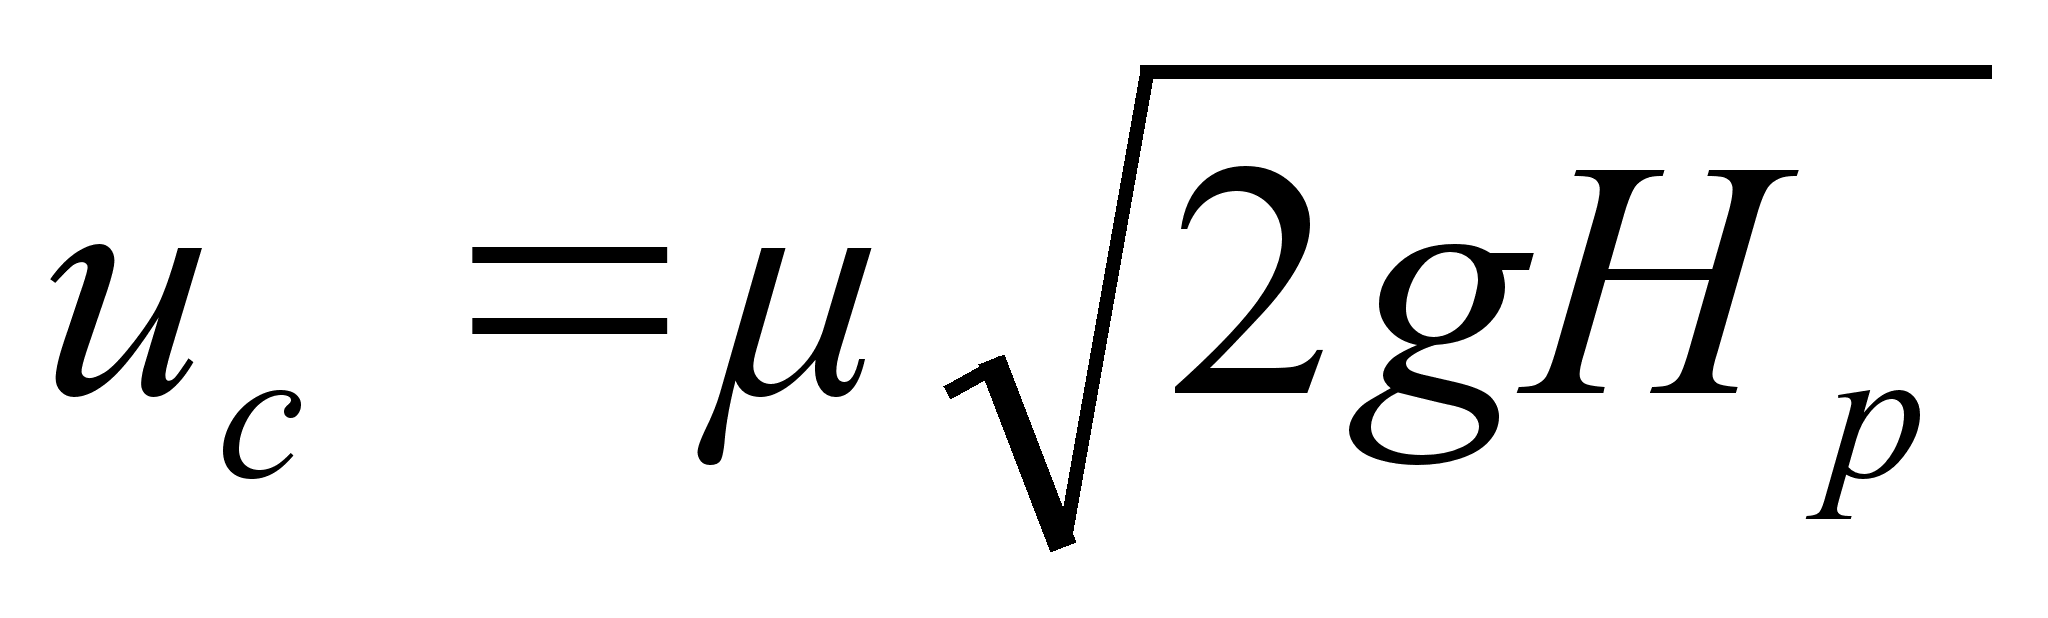 ,
где
расчетный
напор, определяют
по известным
формулам [4];
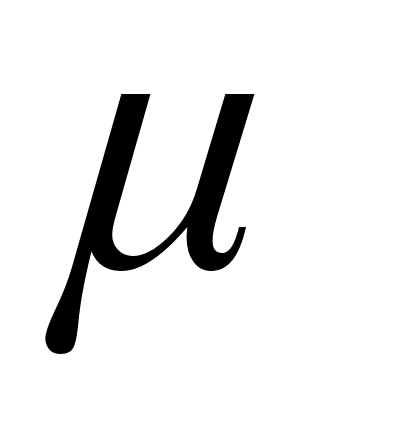 —
коэффициент
расхода, принимают
[4]:
=
0,65ч0,76 для нижнего
подвода;
==0,7ч0,8 для ярусной
системы;
=
0,56ч0,67 для комбинированного
способа подвода.
Меньшие значения
принимают
для пониженных
температур
заливки.
Определив
по формуле
(2.3)
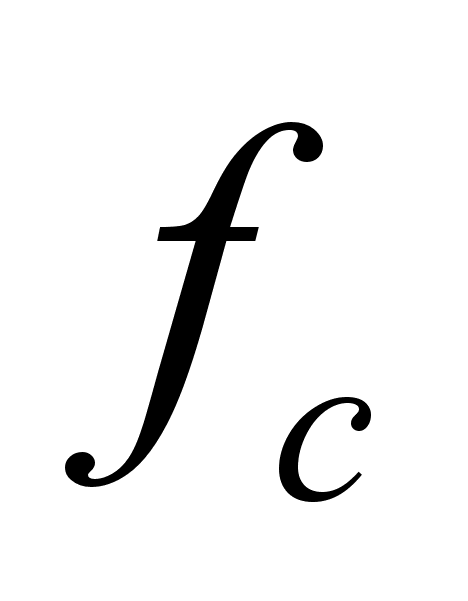 ,
по соотношению
(2.1) находят площади
поперечного
сечения остальных
элементов
литниковой
системы. В кокиле
выполняют
каналы литниковой
системы в
соответствии
с минимальными
расчетными
размерами,
которые при
доводке технологии
отливки в случае
необходимости
увеличивают.
При литье крупных, сложных отливок для определения размеров литниковой системы пользуются специальными методами [8].
Технологические режимы литья назначают в зависимости от свойств сплава, конфигурации отливки и предъявляемых к ней требований.
Состав и толщину слоя краски на поверхности рабочей полости кокиля назначают в соответствии с рекомендациями табл. 2.3. Для регулирования скорости отвода теплоты от различных частей отливки толщину и свойства огнеупорных покрытий в разных частях кокиля часто делают различными. Для1 окраски в этом случае используют трафареты. Поверхности каналов литниковой системы покрывают более толстым слоем красок с пониженной теплопроводностью, а поверхности прибыльных частей иногда оклеивают тонколистовым асбестом (клеем служит жидкое стекло).
Температуру нагрева кокиля перед