Продольно-резательный станок производительностью 350 т/сутки
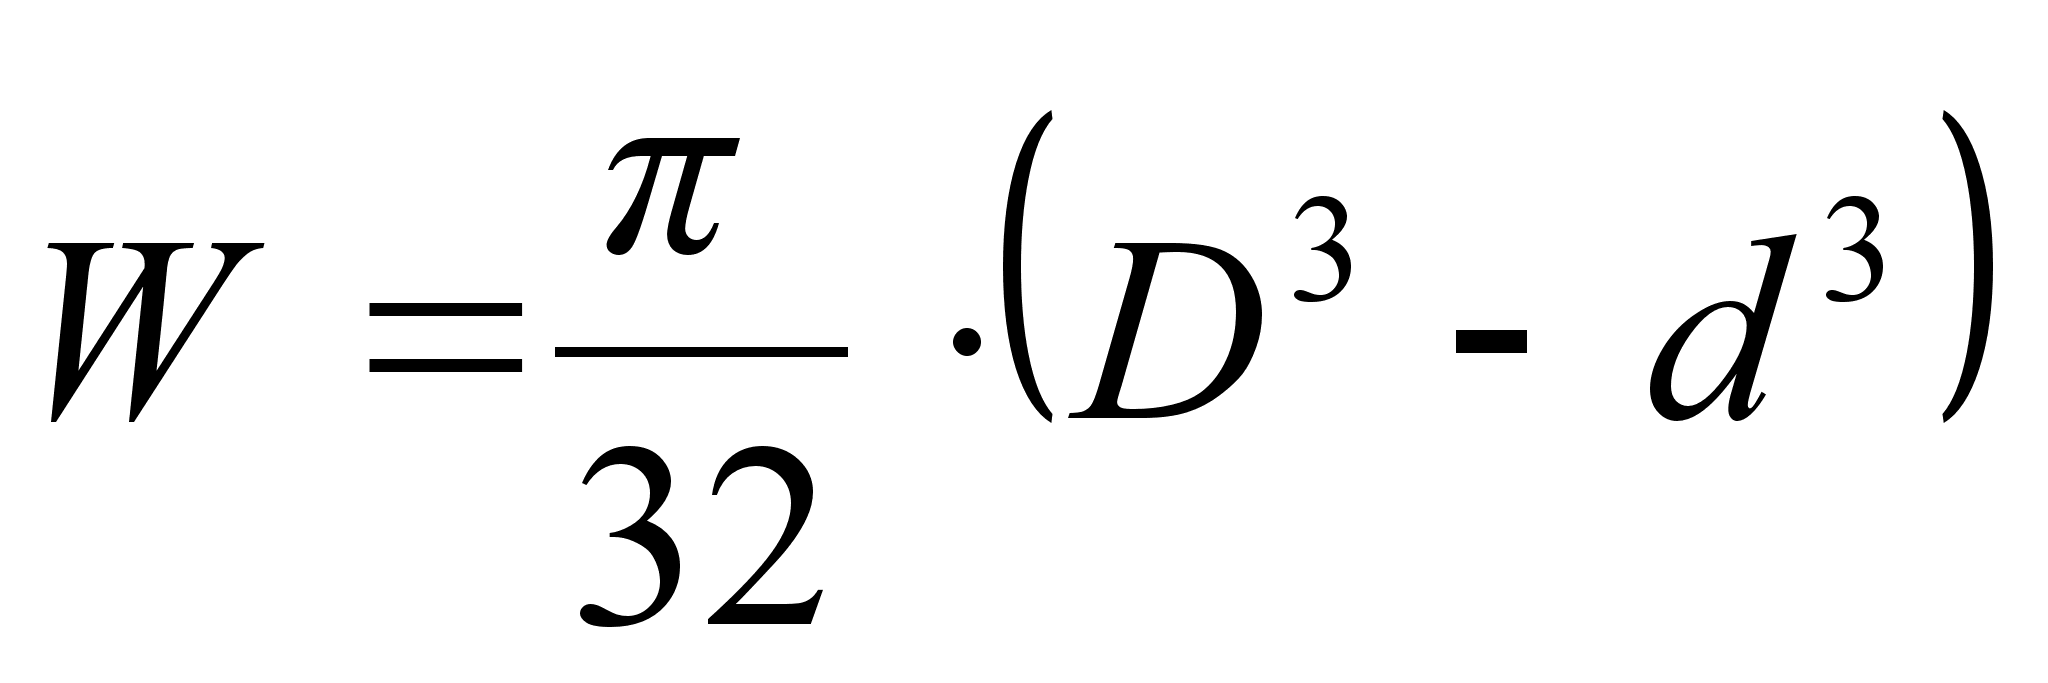
где D – наружный диаметр вала, м
d – внутренний диаметр вала, м
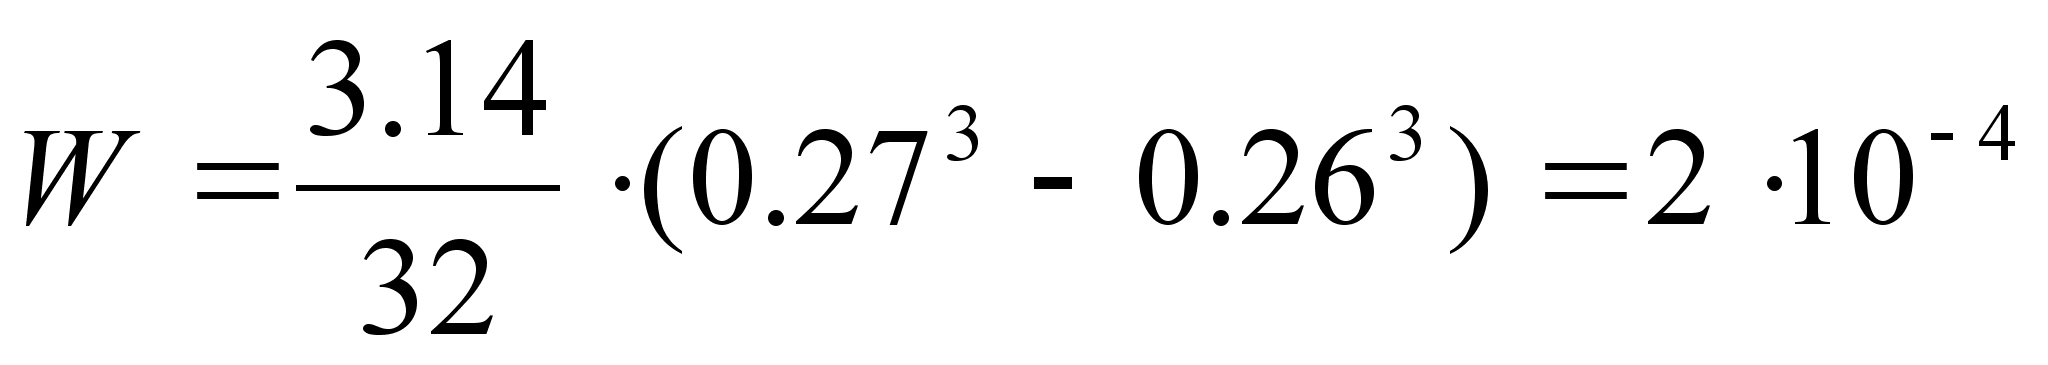
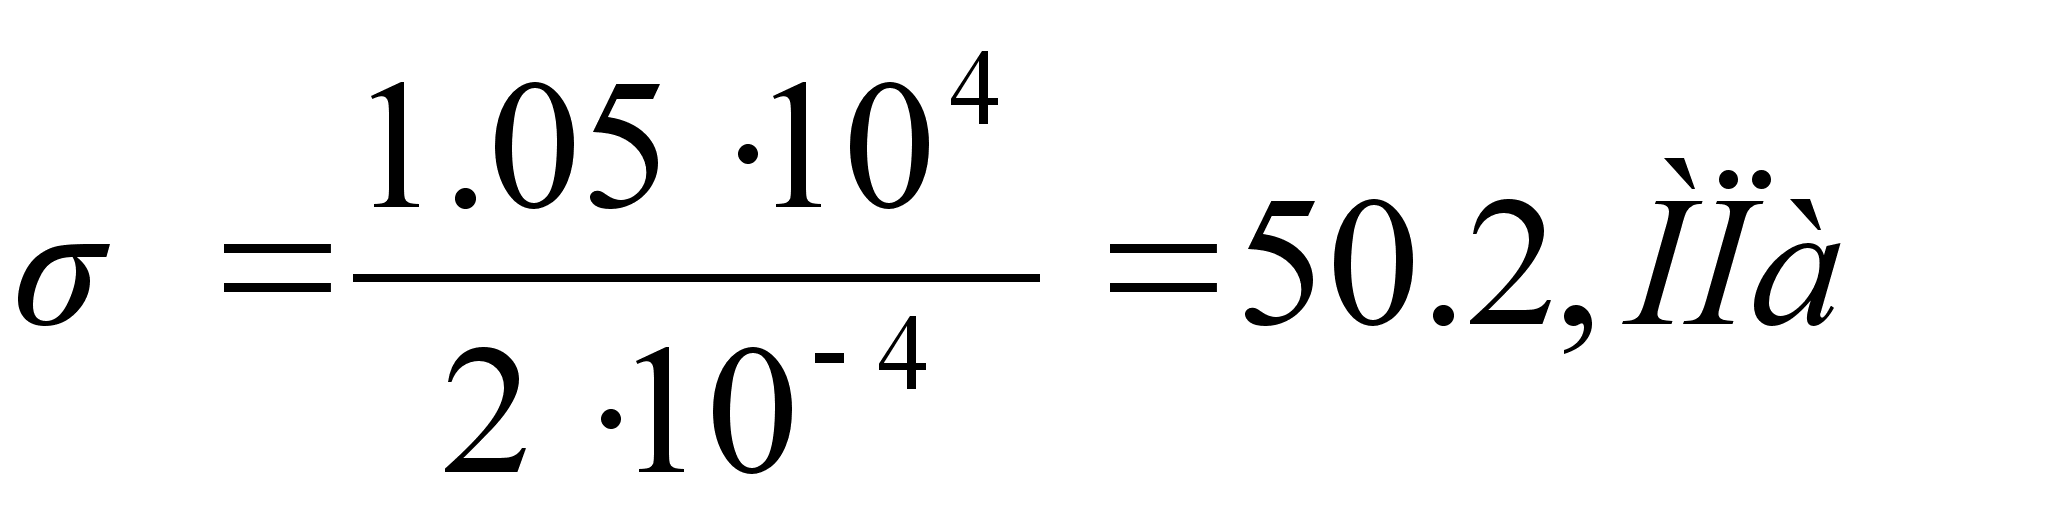
Допускаемое напряжение изгиба [-1] для стальных труб не должно превышать 150160 МПа
=50.2 МПа < [-1]=150 МПа
Условие выполняется!
4.8. Расчет гидроцилиндров спускного устройства
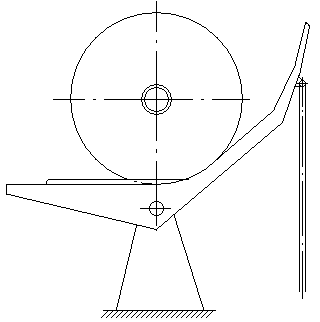
Рис. 4.8.1. Схема спускного устройства
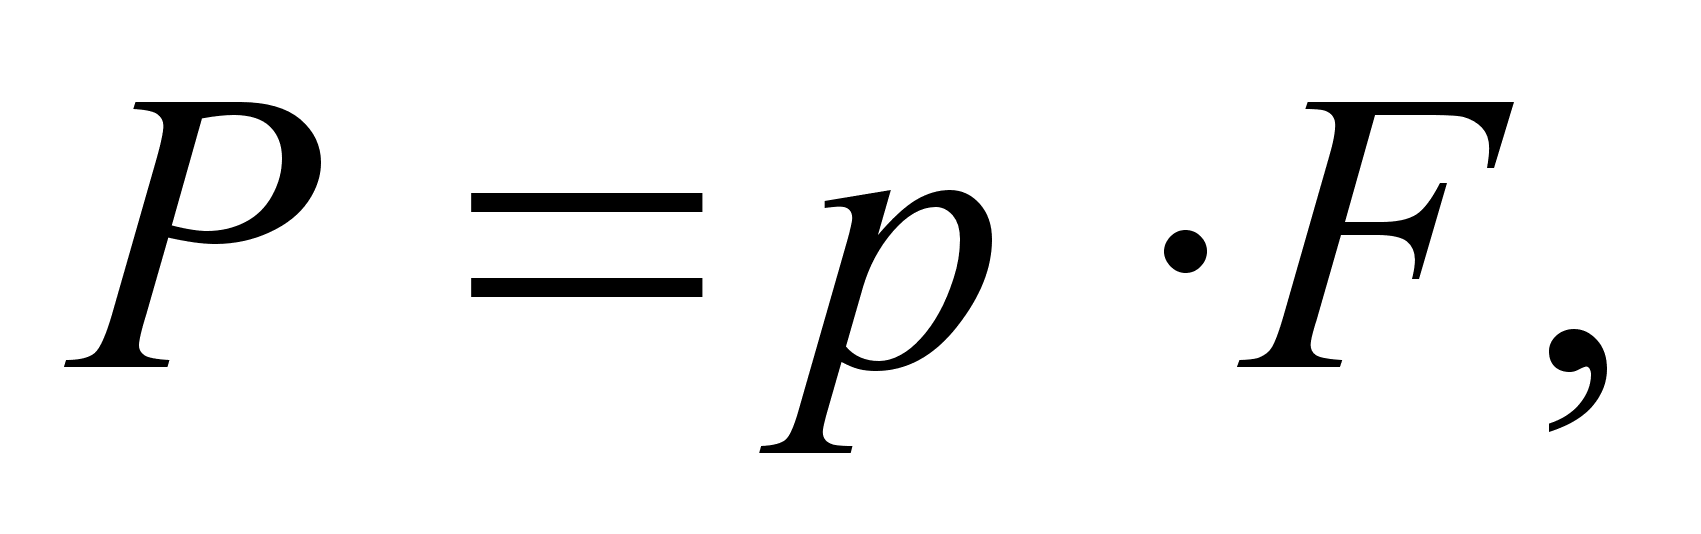
где р – давление в гидроцилиндре,
F – площадь поршня гидроцилиндра
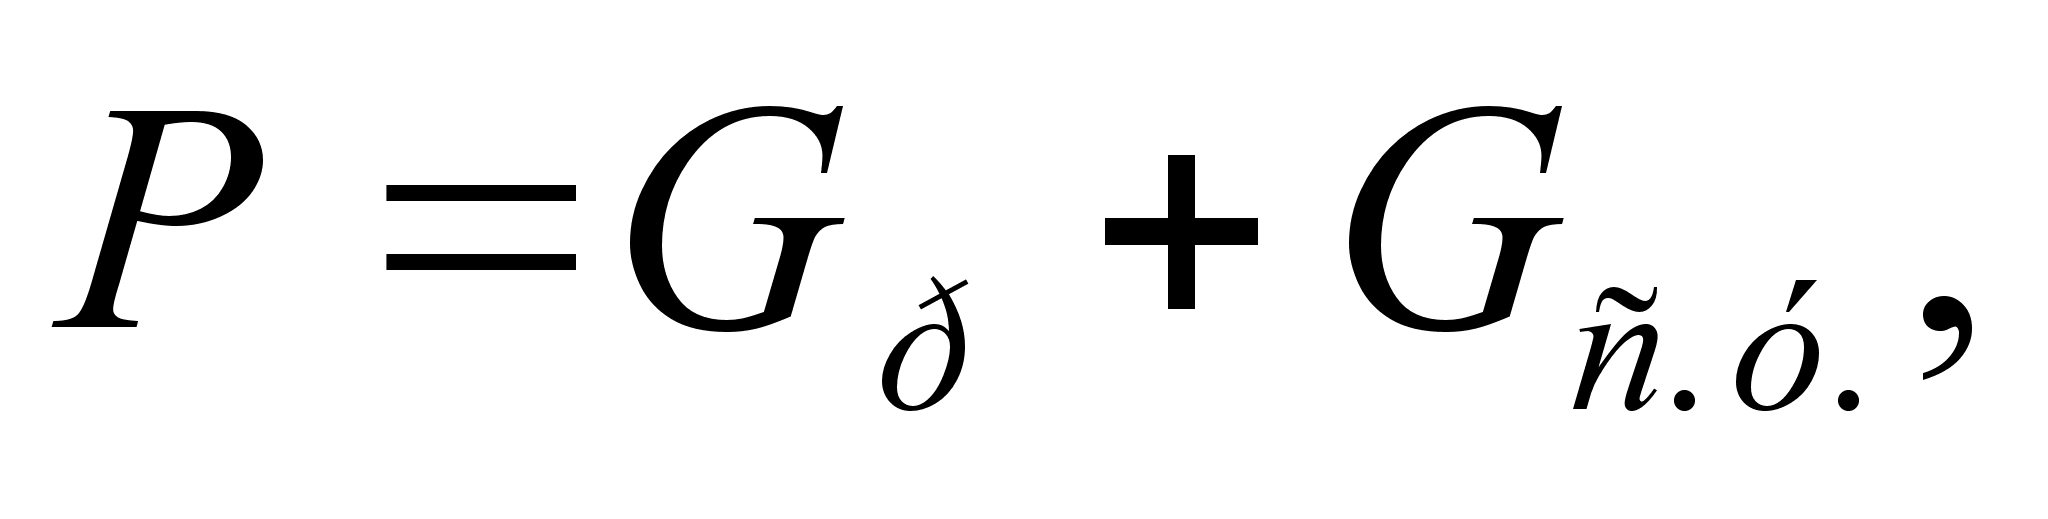
где Gр – вес рулона, Н
Gc.у. – вес спускного устройства,
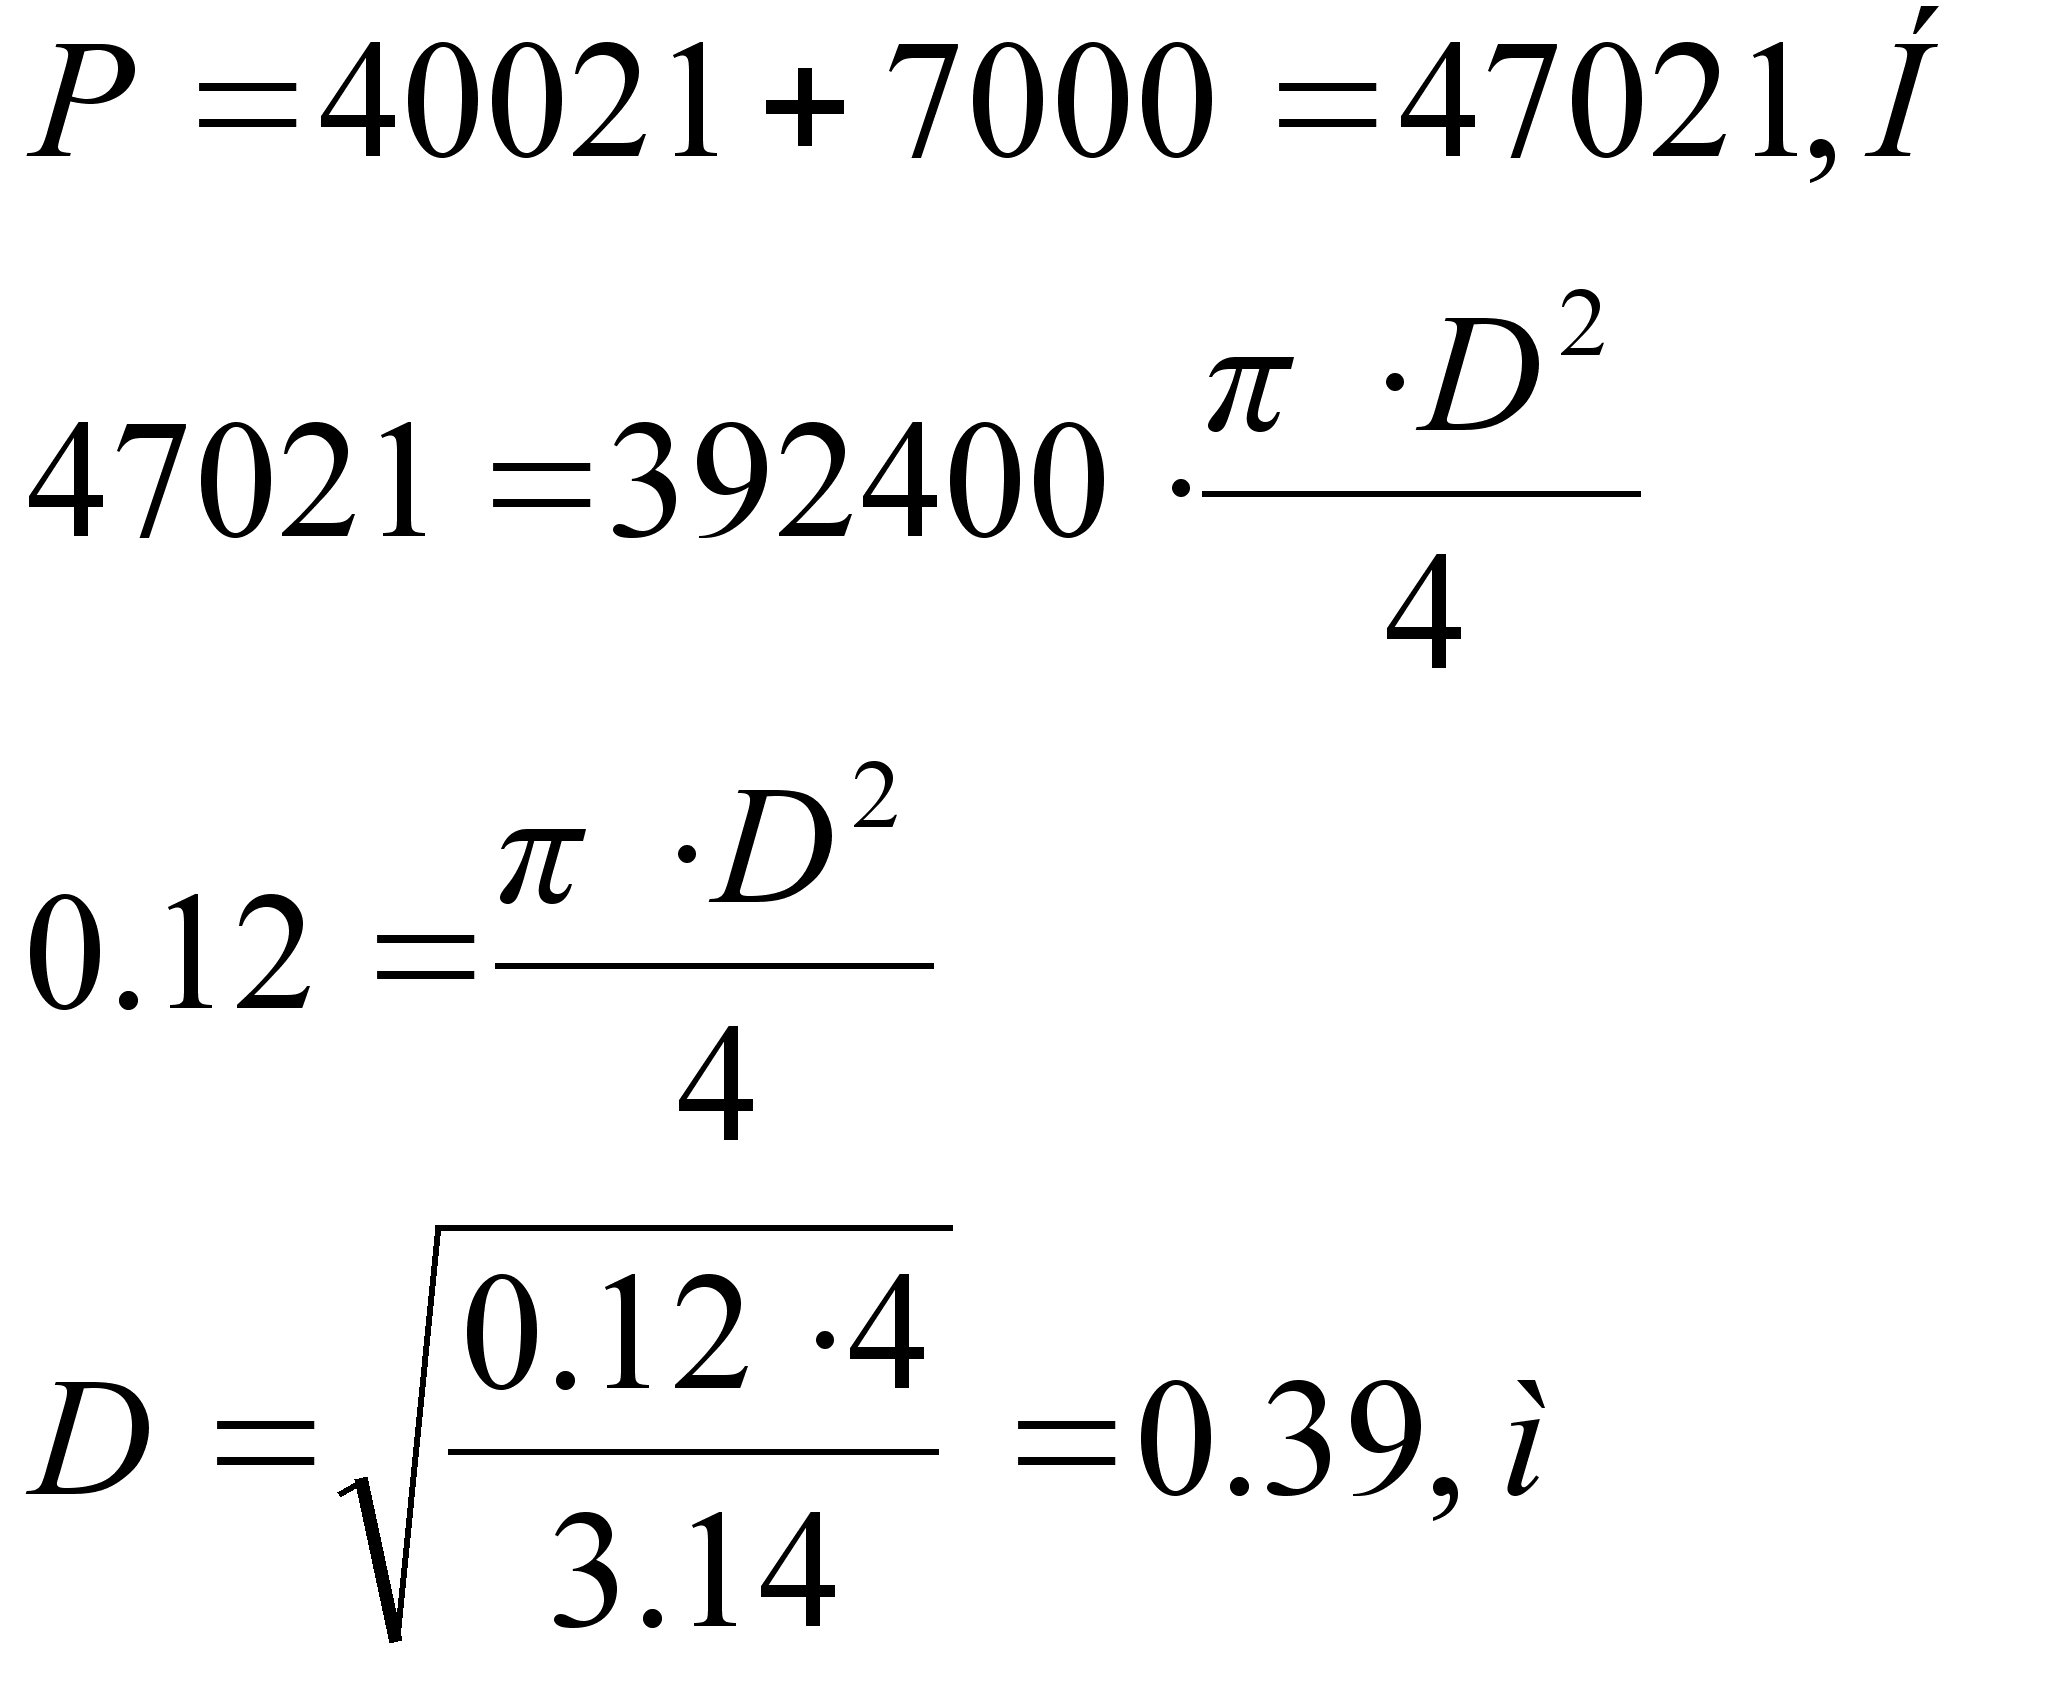
Т. к. спускное устройство имеет два гидроцилиндра, диаметр каждого будет равен 195 мм.
5. Автоматизация
5.1. Регулирование плотности намотки рулонов
Для обеспечения качественной плотности намотки рулонов на продольно – резательном станке применяется прижимной вал, который обеспечивает необходимое усилие прижима наматываемого рулона картона к несущим валам, тем самым обеспечивая постоянное линейное давление и сцепление несущих валов с наматываемым рулоном.
В начальный момент работы требуемое линейное давление между рулоном и несущим валом обеспечивается за счет прижима прижимного вала. По мере роста диаметра наматываемого рулона усилие прижима прижимного вала уменьшается пропорционально росту массы наматываемого рулона. В момент, когда необходимое линейное давление будет обеспечиваться весом намотанного рулона, возникает необходимость вывешивания прижимного вала.
Пневматические цилиндры установленные с обоих концов прижимного вала позволяют поддерживать постоянным линейное давление между рулоном и прижимным валом при различной толщине бумажного полотна с правого и левого края.
Воздух (рис. 5.1.1.) из магистрали поступает в штоковые полости цилиндров через регуляторы давления 2РД и 3РД, настраиваемые вручную независимо друг от друга для лицевой и приводной сторон. Контроль давления сжатого воздуха после регуляторов 2РД и 3РД производится по манометрам 2М и 3М, установленными как и регуляторы на пульте.
Перемещение механизма прижимного вала осуществляется пневмоцилиндрами двухстороннего действия, расположеннымми с лицевой и приводной стороны. При подъеме прижимного вала включается электромагнит воздухораспределителя 10ВРЭ, сжатый воздух через регулятор 8РД и воздухораспределитель поступает в штоковые полости цилиндров, при этом воздух из поршневых полостей сбрасывается в атмосферу через вентиль 2В9 и воздухораспределитель 9ВРЭ.
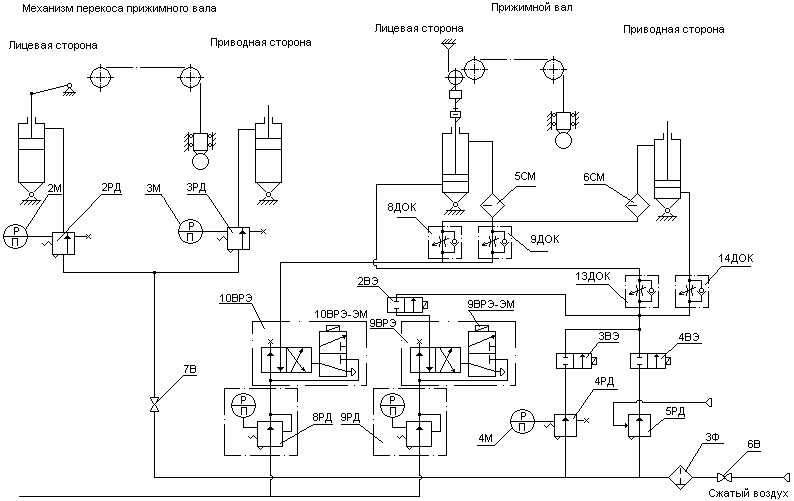
Рис. 5.1.1. Схема пневматическая принципиальная регулирования плотности намотки рулонов
При опускании прижимного вала включаются электромагниты вентиля 2ВЭ и воздухораспределителя 9ВРЭ, сжатый воздух поступает в поршневые полости пневмоцилиндров, а штоковые – соединяются с атмосферой через воздухораспределитель 10ВРЭ.
При ручном режиме работы прижим вала осуществляется регулятором давления 4РД, установленным на пульте и настраиваемым вручную по манометру 4М. При этом включается электромагнит вентиля 2ВЭ, воздух поступает в поршневые полости, а из штоковых полостей воздух через воздухораспределитель 10ВРЭ стравливается в атмосферу.
Дроссели 8ДОК, 9ДОК, 13ДОК и 14ДОК позволяют регулировать скорость подъема и опускания вала.
Для останова прижимного вала в режиме подъема или опускания в любом промежуточном положении и при необходимости снятия прижима необходимо обесточить все электромагниты.
Возможные режимы работы прижимного вала
табл. 5.1.1
|
Наименование механизма |
Режим работы |
Электромагниты |
||||
|
2ВЭ |
10ВРЭ |
9ВРЭ |
4ВЭ |
3ВЭ |
||
|
Прижимной вал |
Снять прижим |
- |
- |
- |
- |
- |
Поднять |
- |
+ |
- |
- |
- |
|
|
Опустить |
+ |
- |
+ |
- |
- |
|
|
Прижим автомат |
+ |
- |
- |
+ |
- |
|
|
Прижим ручной |
+ |
- |
- |
- |
+ |
|
5.2. Схема пневматическая принципиальная
Схема (рис. 5.2.1.) предусматривает автоматический прижим прижимного вала (усилие прижима вала к рулону находится в функции от диаметра наматываемого рулона). На оси звездочки прижимного вала установлен сельсин - датчик, электрически связанный с сельсин - приемником, находящегося в пульте. Ось сельсин - приемника механически связана с осью пневматического преобразователя ПП, выдающего пневматический сигнал, пропорциональный углу поворота сельсин – приемника, т.е. перемещению прижимного вала. Выходной сигнал преобразователя поступает на выход пропорционального регулятора ПР. Выходной сигнал регулятора пропорционален разности давления входного сигнала и давления задания, настраиваемого задатчиком ЗУ. Сигнал от пропорционального регулятора ПР поступает на управляемую мембрану регулятора 5РД (см. рис 5.2.1), являющегося усилителем этого сигнала по давлению и по мощности. Сжатый воздух о регулятора 5РД при автоматическом режиме прижима прижимного вала через вентиль 4В9 (электромагнит включен) поступает в поршневые полости пневмоцилиндров, производя его прижим при намотке.
Регуляторы РДФ устанавливают давление питания (Рпит. = 1,4 + 10% кгс/см2) пропорционально регулятора и пневмопреобразователя.
С помощью задатчика ЗУ по манометру М, находящихся на пульте, устанавливают задание на регулятор, соответствующее необходимому прижиму.
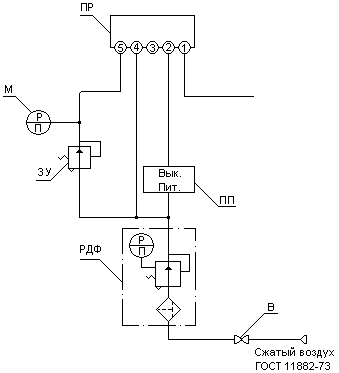
Рис. 5.2.1 Схема пневматическая принципиальная
5.3. Описание приборов используемых в схемах
2М … 4М – манометр показывающий общего назначения МОШ 1-100
2РД … 3РД – пневмоклапан П-КР12-12
6В, 7В – вентиль запорный муфтовый 15 НЖ 6бк
9ВРЭ, 10ВРЭ – пневмораспределитель В64-25М
9ВРЭ-ЭМ, 10ВРЭ-ЭМ – электромагнит
8РД, 9РД – пневмоклапан П-КР 25-11
2ВЭ … 4ВЭ – вентиль мембранный с электромагнитным приводом 15КЧ888р СВМ-220В
4РД – пневмоклапан П-КР 16-12
5РД – регулятор давления С5.16.21.200
3Ф – фильтр влагоотделитель 22-16Х40 ГОСТ17437-72
8ДОК, 9ДОК, 13ДОК, 14ДОК – пневмодроссель 16-1 ГОСТ 19485-74
5СМ, 6СМ – маслораспределитель В44-24
6. Экономическая часть
6.1. Смета капитальных затрат
В качестве базы для сравнения проектируемого продольно-резательного станка выбираем станок обрезной шириной 4200 мм и фактической рабочей скоростью 1100 м/мин.
Проектируемый продольно-резательный станок отличается от базового более простой конструкцией валов. Стоимость базового станка с учетом переоценки основных фондов 22 023 500 руб. Стоимость проектируемого станка с учетом изменения конструкции валов 22 003 100 руб., причем стоимость двух несущих, бумаговедущего и тамбурного валов 800 000 руб.
Капитальные затраты определяются расчетом на основе составления сметы затрат.
табл. 6.1.1
|
№ п/п |
Наименование затрат |
Сумма затрат, руб |
|
1 |
Основное оборудование (несущие, бумаговедущий и тамбурный валы) |
800 000 |
|
2 |
Дополнительные комплектующие изделия |
80 000 |
|
3 |
Установочные расходы |
90 600 |
|
Всего затрат (К см) |
970 600 |
6.2. Расчет фактической суммы капитальных затрат:
Кф отличается от сметной Ксм в зависимости от уровня морального и физического износа заменяемых деталей
Так как старые узлы физически и морально устарели и полностью амортизированы, то они сдаются в лом.
Кф = Ксм – Л= 970 600 – 9 500 = 961 100 руб,
где Л – стоимость лома, руб., определяется по формуле:
Л = m Ц = 9.5 1000 = 9 500 руб.
где m – масса (вес) демонтируемых узлов, 9.5 т
Ц – цена металлолома, 1000 руб./т
6.3. Расчет условной годовой экономии
Изменение затрат на амортизационные отчисления определяем по формуле:
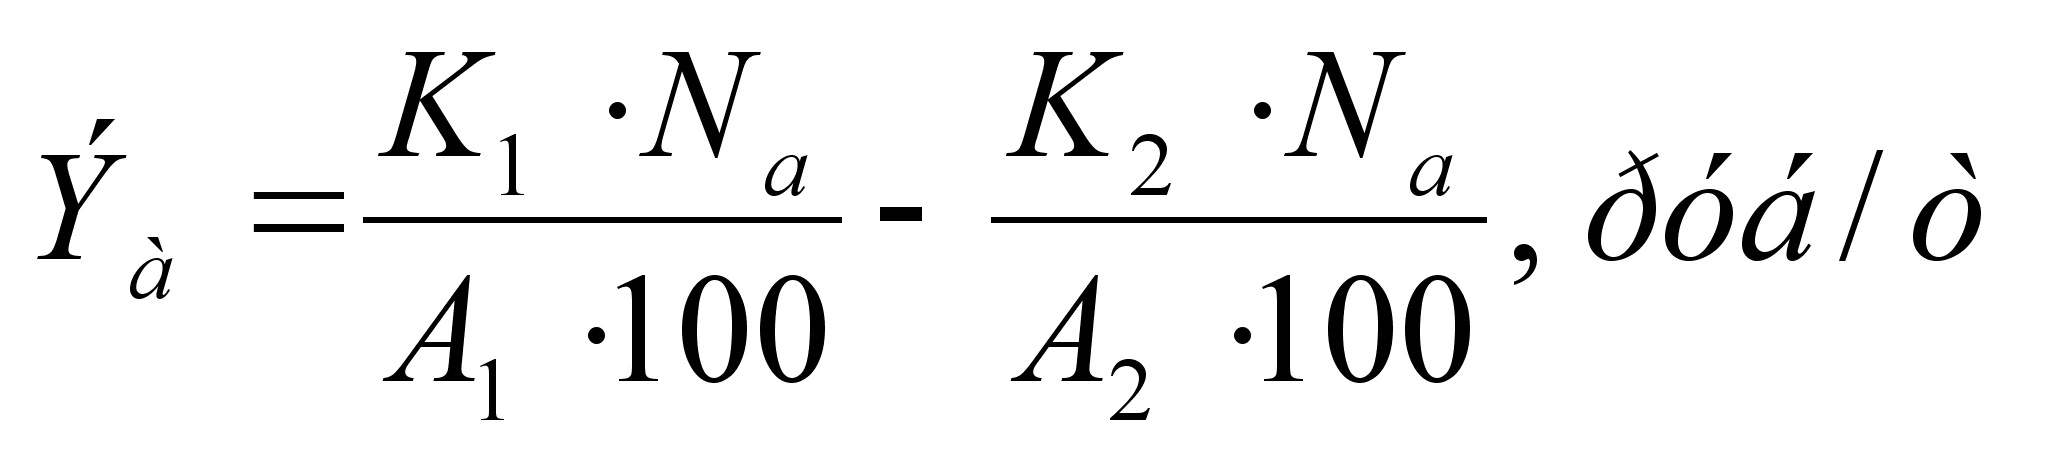
где К1 и К2 – стоимость базового и проектируемого станка, равная соответственно 22 023 500 руб. и 22 003 110 руб.;
А1 и А2 – годовая производительность базового и проектируемого станка, равная 120000 т/год;
Na – норма амортизационных отчислений, равная 7%
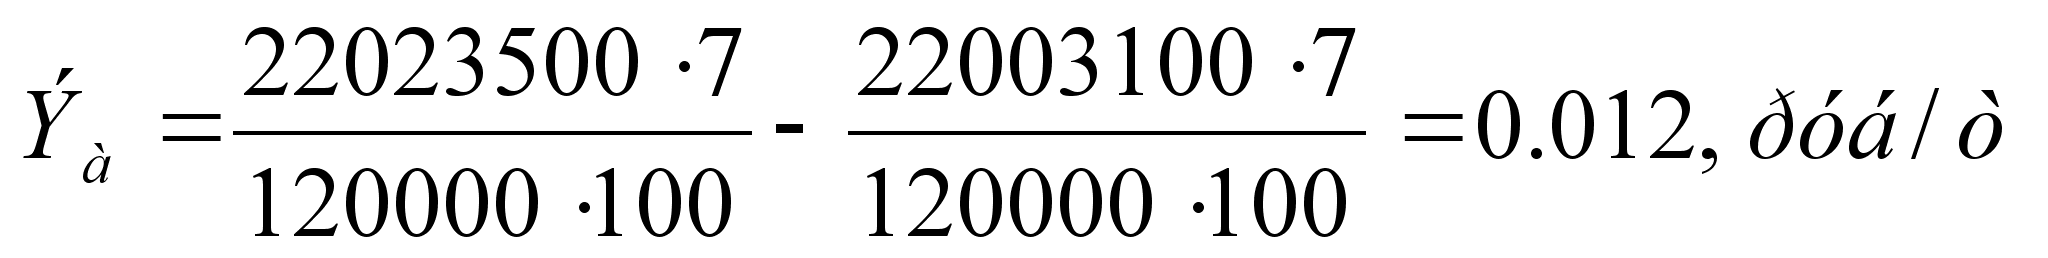
Изменение затрат на ремонты определяется по формуле:
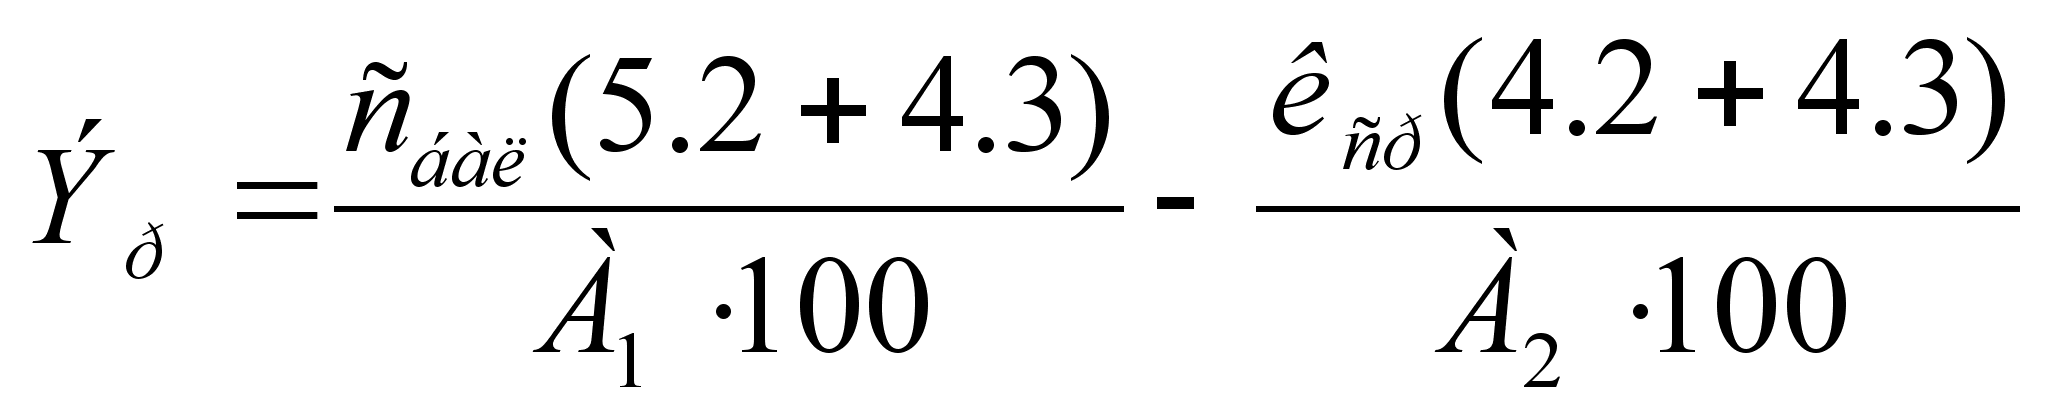
где сбал – стоимость валов базового станка, равная 1 180 000 руб.
кпр – стоимость валов проектируемого станка, равная 970 600 руб.
5.2 и 4.2 – затраты на текущий ремонт к стоимости оборудования соответственно до и после модернизации, %
4.3 – затраты на капитальный ремонт, %
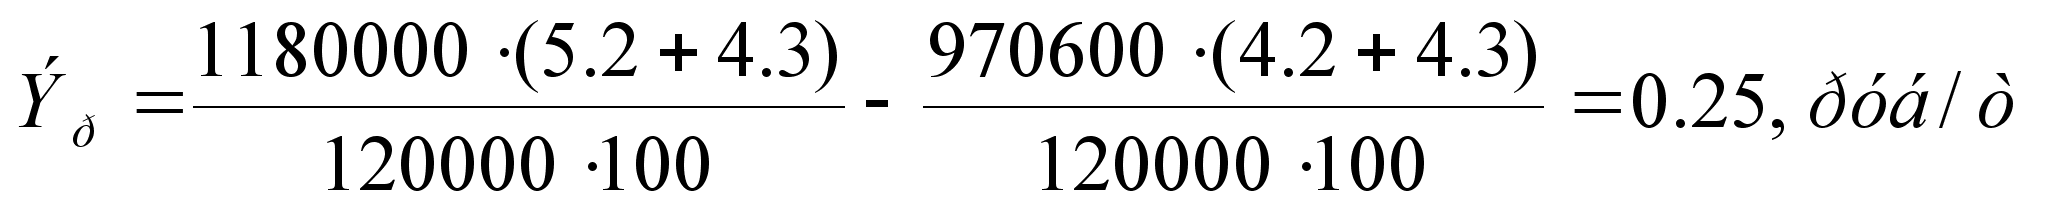
Изменение затрат на электроэнергию:
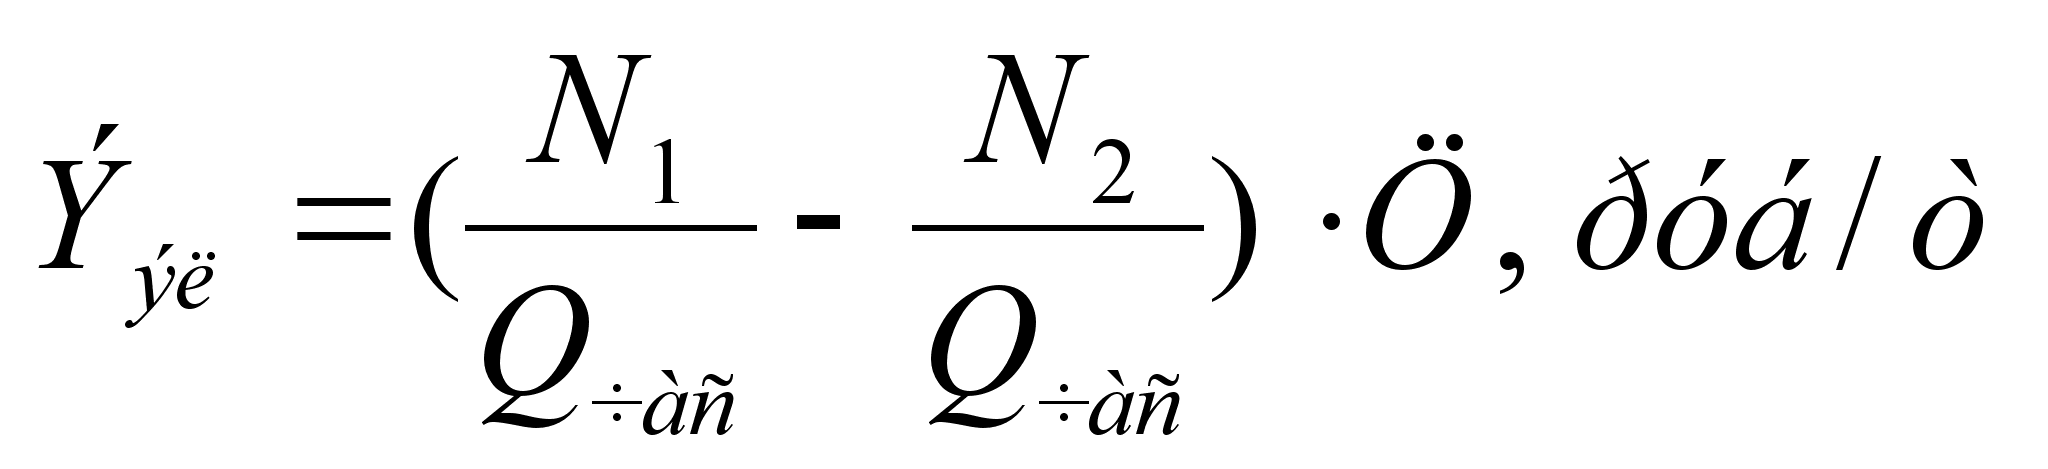
где N1 и N2 – мощность двигателей базового и проектируемого станка, равная соответственно 250 и 200 кВт;
Qчас – часовая производительность, равная 14,5 т/ч;
Ц – цена 1 кВт ч электроэнергии, равная 0,5 руб/кВт ч
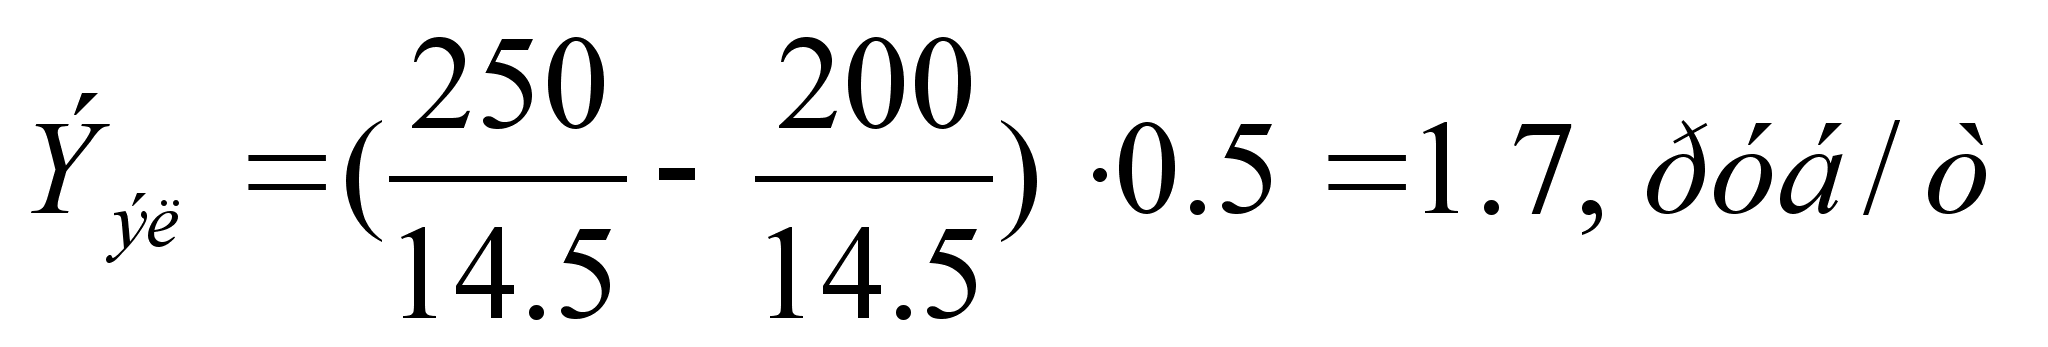
Изменение процента брака находим через производительность:
Запланированная производительность после модификации:
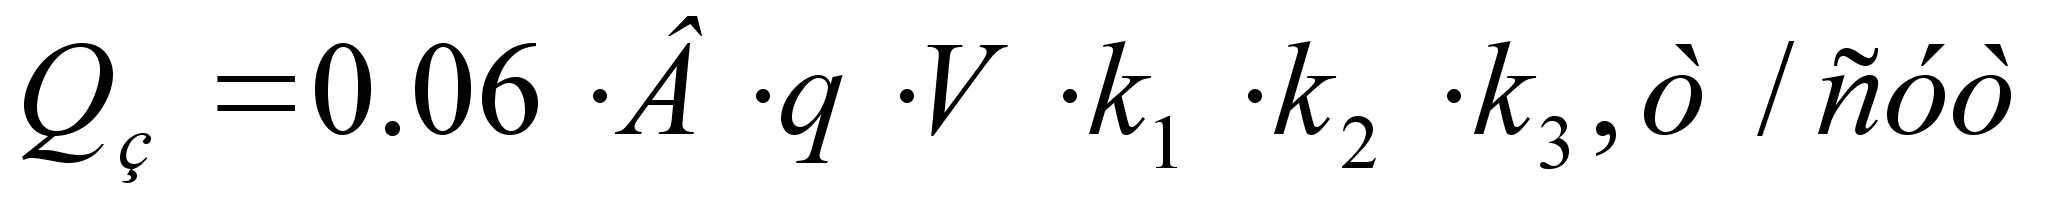
где, В – ширина обрезная, 4.2 м
q – вес 1м2, 350 гр. = 0.35 кг
V - скорость рабочая (фактическая), 1100 м/мин
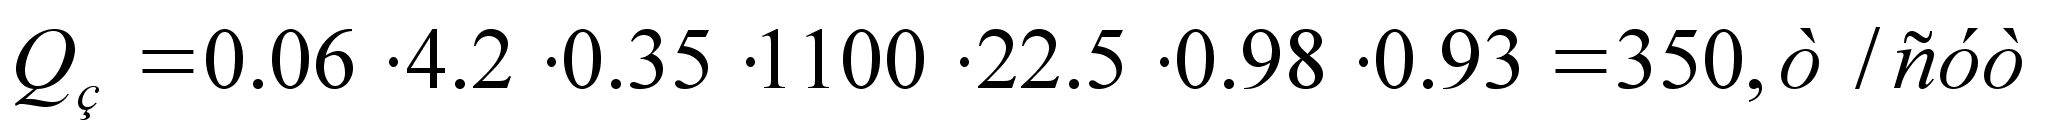
Фактическая производительность до модификации:
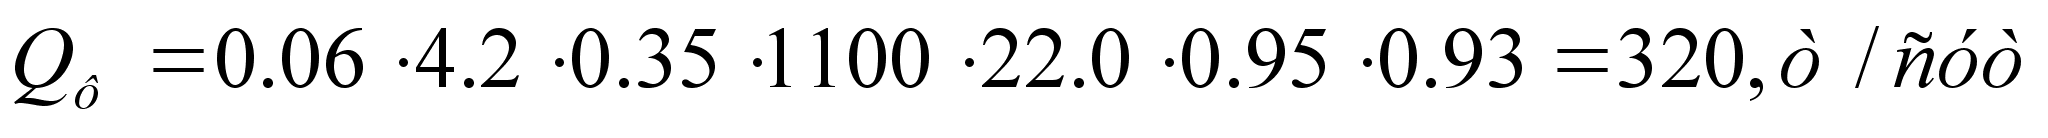
Количество брака, который уходит в бракомелку равно 4.2% от суточной производительности. На проектируемом станке количество брака уменьшается в полтора раза.
Разница между полной себестоимостью продукции и стоимостью композиции, руб.:
2 000 – 1 200 = 800 руб.
Условная экономия по браку:
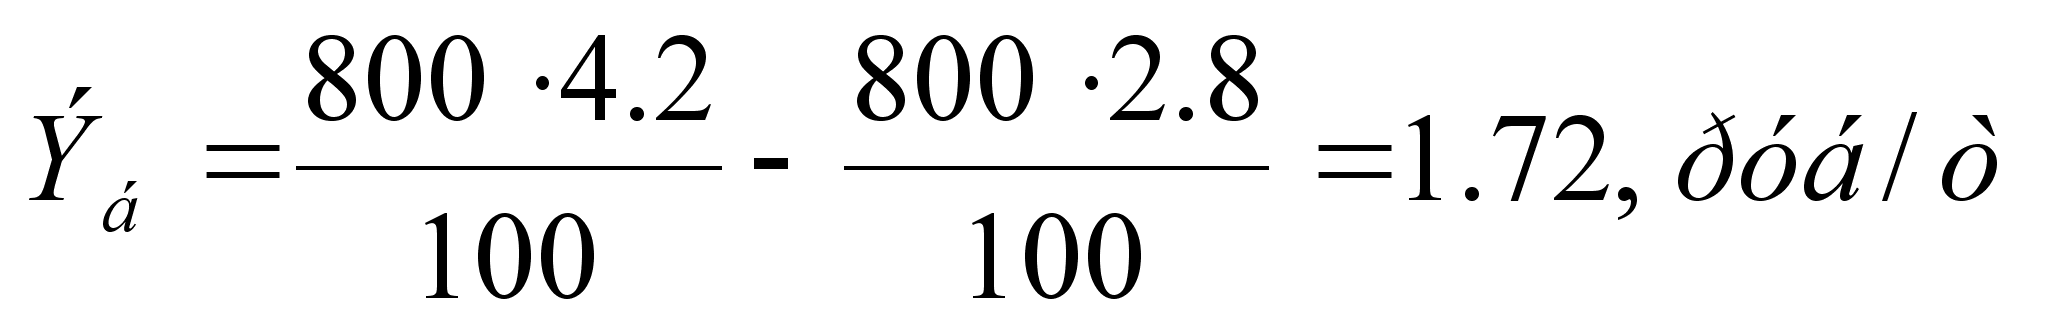
Общая сумма условно годовой экономии:
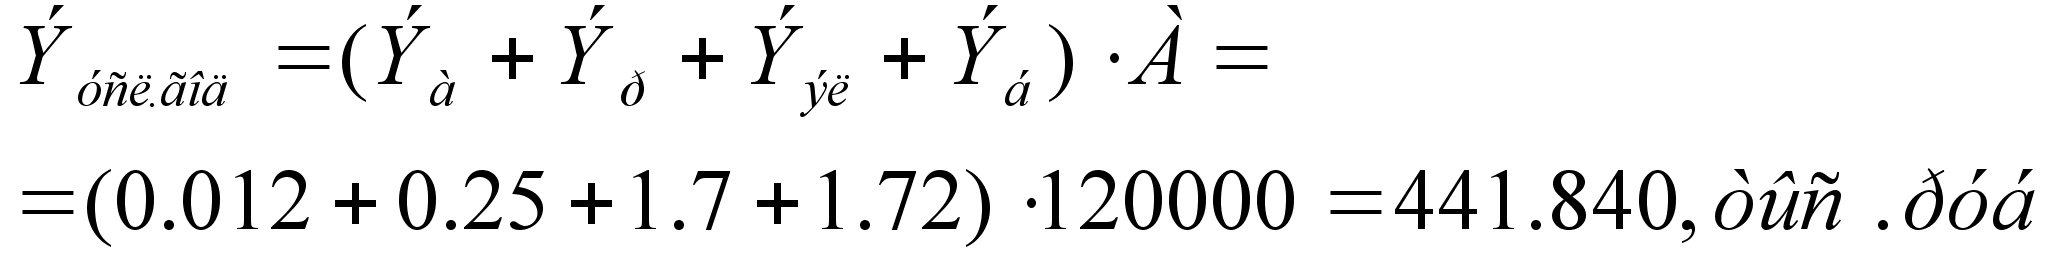
Коэффициент экономической эффективности:
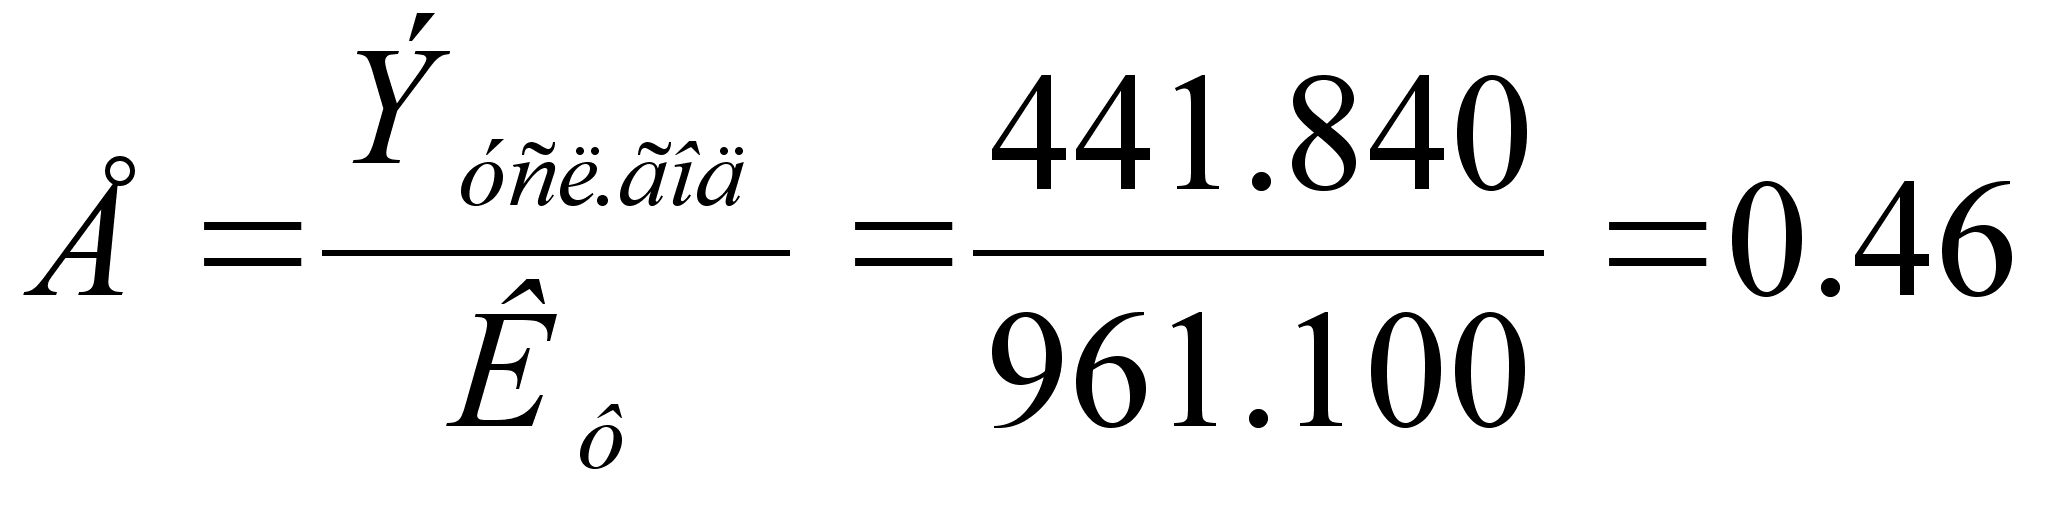
Годовой экономический эффект:
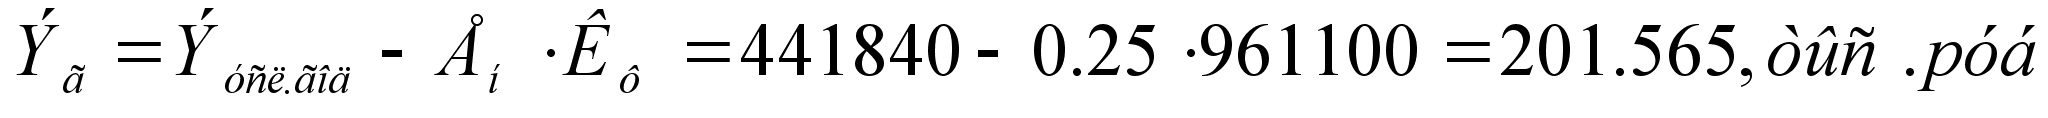
При нормативном коэффициенте равным Ен = 0.25 мероприятия по замене валов будут достаточно эффективными.
7. Безопасность объекта
7.1. Анализ условий труда
По мере усложнения системы “Человек-техника” все более ощутимее становится экономические и социальные потери от несоответствия условий труда и техники производства возможностям человека. Анализ условий труда на участке продольно-резательного станка, приводит к заключению о потенциальной опасности данного участка. Суть опасности заключается в том, что воздействие присутствующих опасных и вредных производственных факторов на человека, приводит к травмам, заболеваниям, ухудшению самочувствия и другим последствиям.
На участке имеются следующие вредные и опасные факторы:
1. механические факторы, характеризующиеся воздействием на человека кинетической, потенциальной энергий и механическим вращением. К ним относятся кинетическая энергия движущихся и вращающихся тел, шум, вибрация.
2. термические факторы, характеризующиеся тепловой энергией и аномальной температурой. К ним относятся температура нагретых предметов, поверхностей и окружающей среды.
3. электрические факторы, характеризующиеся наличием токоведущих частей оборудования.
4. микроклиматические факторы, характеризующиеся наличием в окружающем воздухе пылевыделения.
При разработке мероприятий по улучшению условий труда необходимо учитывать весь комплекс факторов, воздействующих на формирование безопасных условий труда.
7.2. Защита от движущих частей, шума и вибрации.
На проектируемом станке предусмотрено ограждение опасных мест станка таких как: вращающиеся детали станка, муфты. При поднятой перегородке невозможно переключить скорость станка с заправочной на рабочую. Для экстренного торможения при несчастном случае предусмотрен пневматический дисковый тормоз, который останавливает продольно-резательный станок за 0,5 с.
Шум и вибрация на производственном участке наносит большой ущерб, вредно действуя на организм человека и снижая производительность труда.
Шум - это беспорядочное хаотическое сочетание волн различной частоты и интенсивности.
Шум возникает при механических колебаниях. Различают три формы воздействия шума на органы слуха:
а) утомление слуха;
б) шумовая травма;
в) посредственная тугоухость.
Для снижения шума, возникающего в цехе, предусмотрено: массивный бетонный фундамент, шумопоглащающие лаки, применение звукоизолирующих кожухов и акустических экранов на оборудовании, являющимся источниками повышенного уровня шума.
7.3. Пожарная безопасность.
Пожары на бумагоделательных предприятиях представляют большую опасность для работающих и могут причинить огромный материальный ущерб. К основным причинам пожаров, возникающих при производстве бумаги, можно отнести: нарушение технологического режима, неисправность электрооборудования (короткое замыкание, перегрузки), самовозгорание промасленной ветоши и других материалов, склонных к самовозгоранию, несоблюдение графика планового ремонта, реконструкции установок с отклонением от технологических схем. На участке продольно-резательного станка возможны следующие причины возникновения пожара: перегрузка проводов, короткое замыкание, возникновение больших переходных сопротивлений, самовозгорание различных материалов, смесей и масел, высокая концентрация воспламеняемой смеси пыли с воздухом. Для локализации и ликвидации пожара внутрицеховыми средствами создаются следующие условия предупреждения пожаров: курить только в строго отведенных местах, подтеки и разливы масла и растворителя убирать ветошью, ветошь должна находиться в специально приспособленном контейнере.
7.4. Электробезопасность.
Широкое применение в промышленности электродвигателей, систем управления, работающих в различных условиях, связана с применением электрической энергии и требует обеспечения электробезопасности, разработки мероприятий и средств, обеспечивающих защиту людей от воздействия электрического тока.
Электрический ток проходя через организм, оказывает термическое, электролитическое, и биологическое воздействие, вызывая местные и общие электротравмы. Основными причинами воздействия тока на человека являются:
- случайное прикосновение или приближение на опасное расстояние к токоведущим частям;
- появление напряжения на металлических частях оборудования в результате повреждения изоляции или ошибочных действий персонала;
- шаговое напряжение в результате замыкания провода на землю.
Существуют следующие основные меры защиты от поражения током, применяемые отдельно или в сочетании друг с другом: недоступность токоведущих частей, защитное заземление, применение специальных электрозащитных средств, зануление, защитное отключение, электрическое разделение сетей разного напряжения, применение малого напряжения, изоляция токоведущих частей, выравнивание потенциалов.
Одно из наиболее часто применяемой мерой защиты от поражения током является защитное заземление.
Заземление - преднамеренное электрическое соединение с землей металлических нетоковедущих частей, которые могут оказаться под напряжением. Разделяют заземлители искусственные, предназначенные для целей заземления, и естественные - находящиеся в земле металлические предметы для иных целей. Для искусственных заземлителей применяют обычно вертикальные и горизонтальные электроды. В качестве вертикальных электродов используют стальные трубы диаметром 3 5 см и стальные уголки размером от 40 х 40 до 60 х 60 мм длиной 3 5 м. Также применяют стальные прутки диаметром 10 20 мм и длиной 10 м. Для связи вертикальных электродов и в качестве самостоятельного горизонтального электрода используют сталь сечением не менее 4 х 12 мм и сталь круглого сечения диаметром не менее 6 мм.
В качестве заземляющих проводников применяют полосовую или круглую сталь, прокладку которых производят открыто по конструкции здания на специальных опорах. Заземлительное оборудование присоединяется к магистрали заземления параллельно отдельными проводниками
В электроустановках (ЭУ) напряжением до 1000 В с изолированной нейтралью и в ЭУ постоянного тока с изолированной средней точкой применяют защитное заземление в сочетании с контролем изоляции или защитное отключение.
В этих электроустановках сеть напряжением до 1000 В, связанную с сетью напряжением выше 1000 В через трансформатор, защищают от появления в этой сети высокого напряжения при повреждении изоляции между обмотками низшего и высшего напряжения пробивным предохранителем, который может быть установлен в каждой фазе на стороне низшего напряжения трансформатора.
Защитное отключение применяется в качестве основного или дополнительного способа защиты в случае, если не может быть обеспечена безопасность применением защитного заземления или зануления или их применение вызывает трудности.
Все электродвигатели проектируемого станка имеют защитное заземление.
7. 5. Освещение производственного участка.
Правильно спроектированное и выполненное освещение производственного участка улучшает условия работы, снижает утомляемость, способствует повышению производительности труда и качества выпускаемых полуфабрикатов, безопасности труда и снижению травматизма на участке.
Освещение рабочего участка - важнейший фактор создания нормальных условий труда. В зависимости от источника света производственное освещение может быть двух видов естественное и искусственное.
Естественное освещение подразделяется на боковое, осуществимое через световые проемы в наружных стенах; верхнее, осуществимое через аэрационные и зенитные фонари, проемы в перекрытиях; комбинированное, когда к верхнему освещению добавляется боковое. Искусственное освещение может быть двух систем - общее и комбинированное, когда к общему освещению добавляется местное, концентрирующее световой поток непосредственно на рабочих местах.
Проектируемый станок имеет общее искусственное освещение с равномерным расположением светильников т.е. с одинаковыми расстояниями между ними. Зона ножей и зона несущих валов освещается двумя рядами светильников. Светильники представляют собой две штанги, закрепленные с помощью кронштейнов к станинам. К штангам подвешены светильники типа ПВЛ-2Х40.
7.6. Очистка воздушной среды.
Одно из необходимых условий здорового и высокопроизводительного труда – обеспечить нормальные условия и чистоту воздуха на участке. Требуемое состояние воздуха рабочей зоны может быть обеспечено выполнением определенных мероприятий к основным из которых относятся:
1. Применение технологических процессов и оборудования, исключающих образование вредных веществ или попадания их в рабочую зону.
2. Надежная герметизация оборудования, в частности валов, где нагреваются подшипники, с поверхности которых испаряется масло.
3. Установка на проектируемом участке устройства вентиляции или кондиционирования.
4. Применение средств индивидуальной защиты, а именно: спецодежда, защищающее тело человека; защитные очки и фильтрующие средства защиты; защитные мази, защищающее кожу рук от масел (при смазке подшипников и деталей двигателя); защитные рукавицы (при выполнении транспортировочных работ).
Процесс резки бумаги обычно сопровождается побочным явлением, отрицательно влияющий на микроклимат производственного помещения. Эти побочные явления называются вредными выделениями. К их числу относится и пылевыделение – выделение пыли в количествах, обуславливающих запыленность сверх нормы. На продольно-резательных станках используется механическая резка бумаги и в результате воздействия механизма резки на полотно происходит обрыв волокон, которые и образуют пыль. Влияние пыли на безопасность здоровья обслуживающего персонала обуславливает применение пневмотранспорта отходов. На рис. 10.5.1. показана схема удаления отходов резки на проектируемом станке.
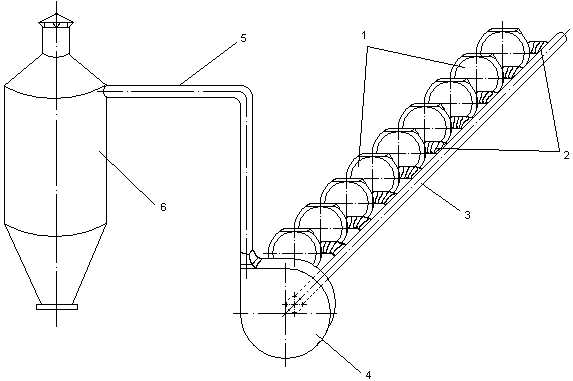
Рис. 7.6.1. Схема отсоса пыли от ножей.
1 – пылеприемники; 2 – гофрированные шланги; 3, 5 – трубопровод; 4 – вентилятор; 6 – циклон.
7.7. Расчет пневмотранспорта отходов от ПРС
Находим секундный расход отходов от каждой пары ножей по формуле:
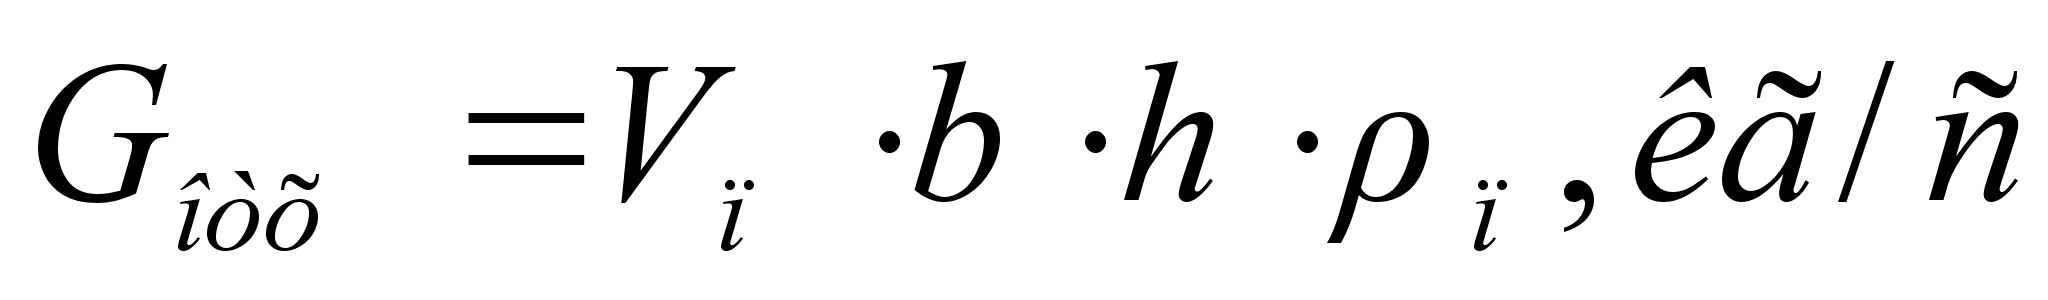
где Vп – скорость подачи бумажного полотна,
b – ширина разреза
h – толщина бумажного полотна
п – плотность бумажного полотна
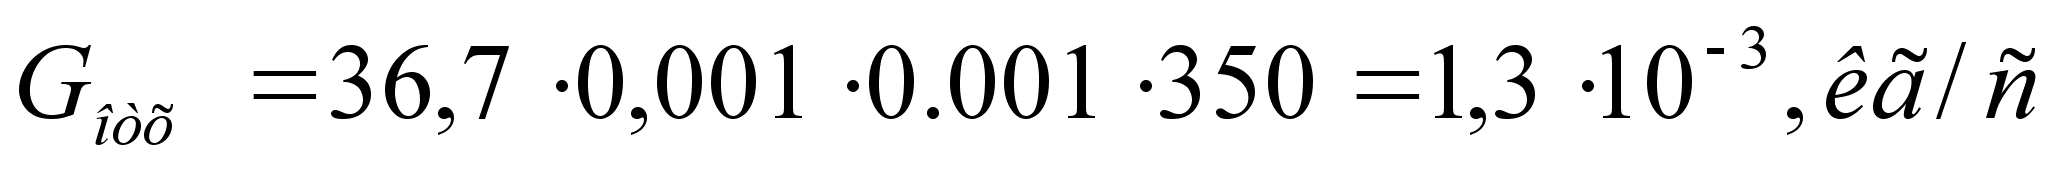
Количество воздуха, которое необходимо просасывать через кожухопылеприемник одной пары ножей, определяем по формуле:
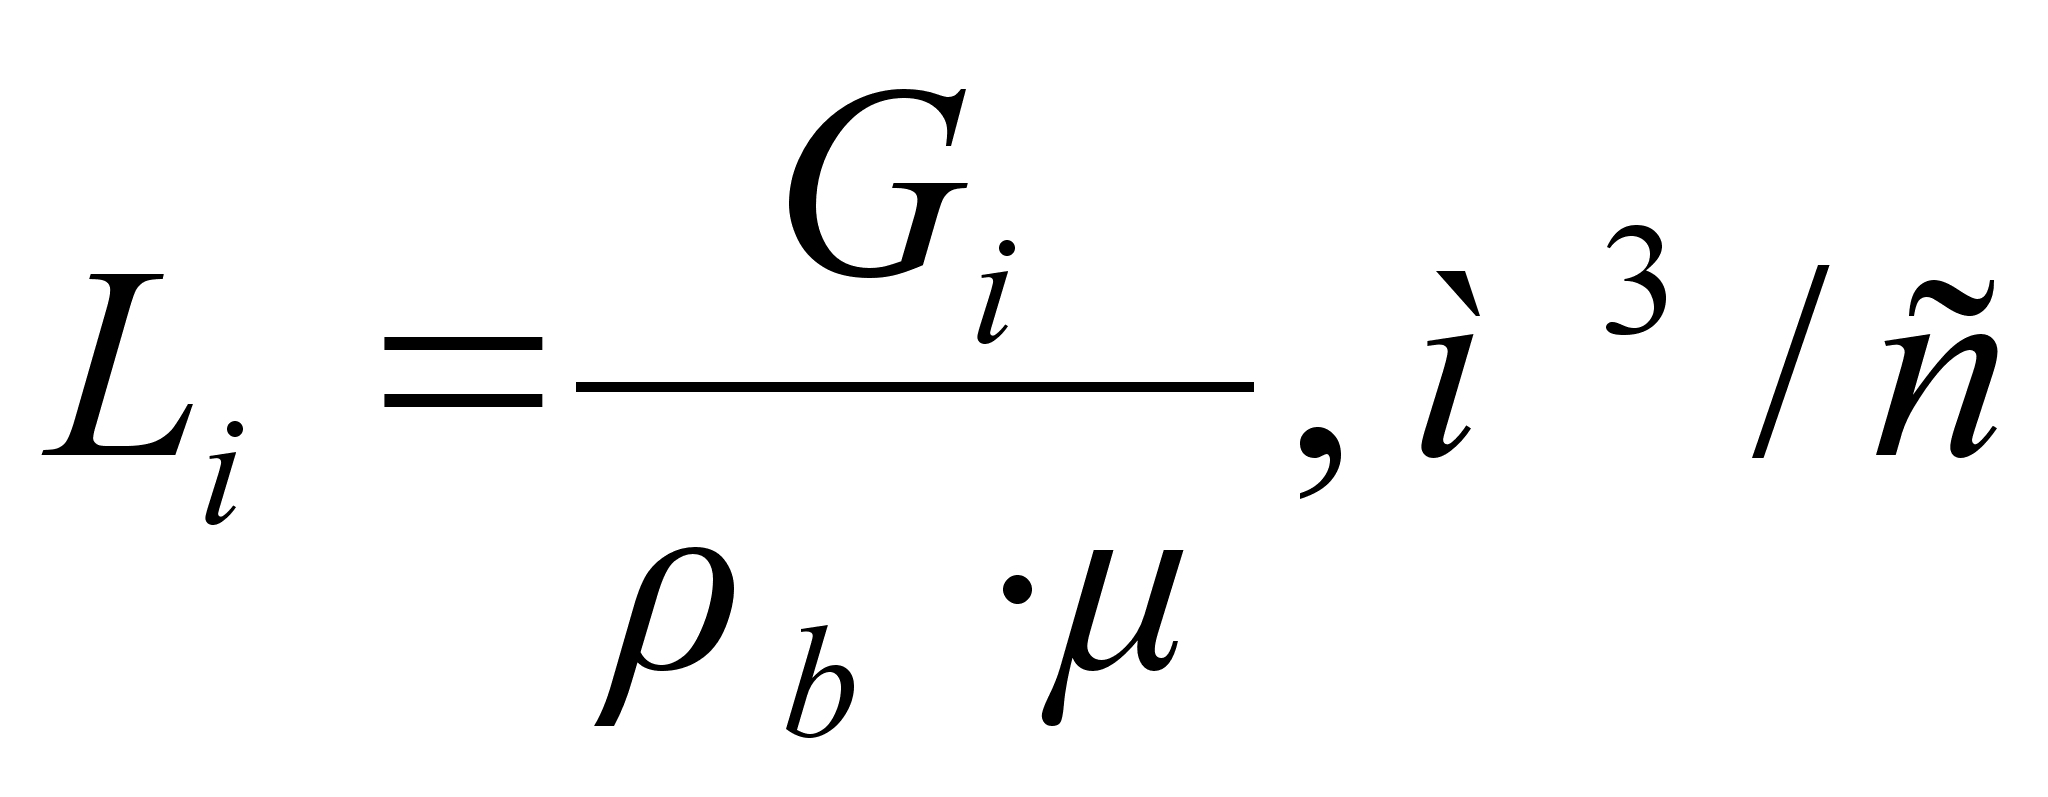
где Gi – количество отходов, отсасываемых от кожухопылеприемников,
b – плотность воздуха
– весовая концентрация аэросмеси
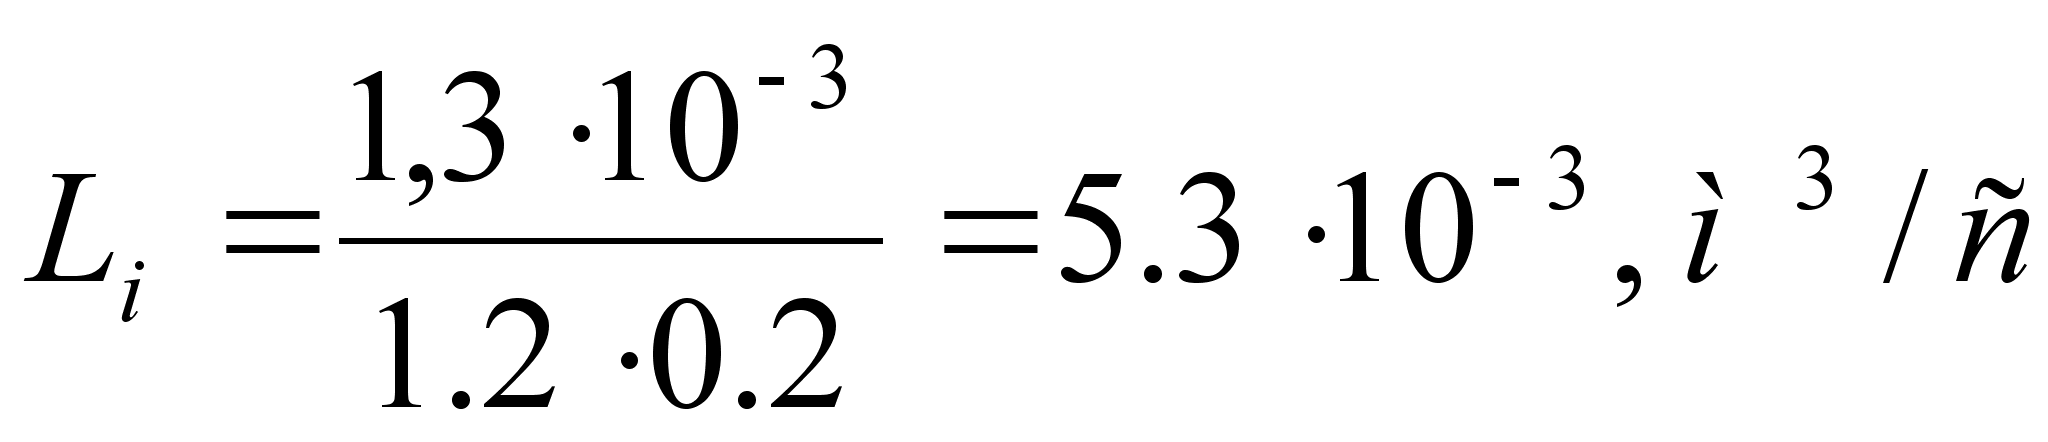
Зная расход воздуха, находим внутренний диаметр трубопровода по формуле:
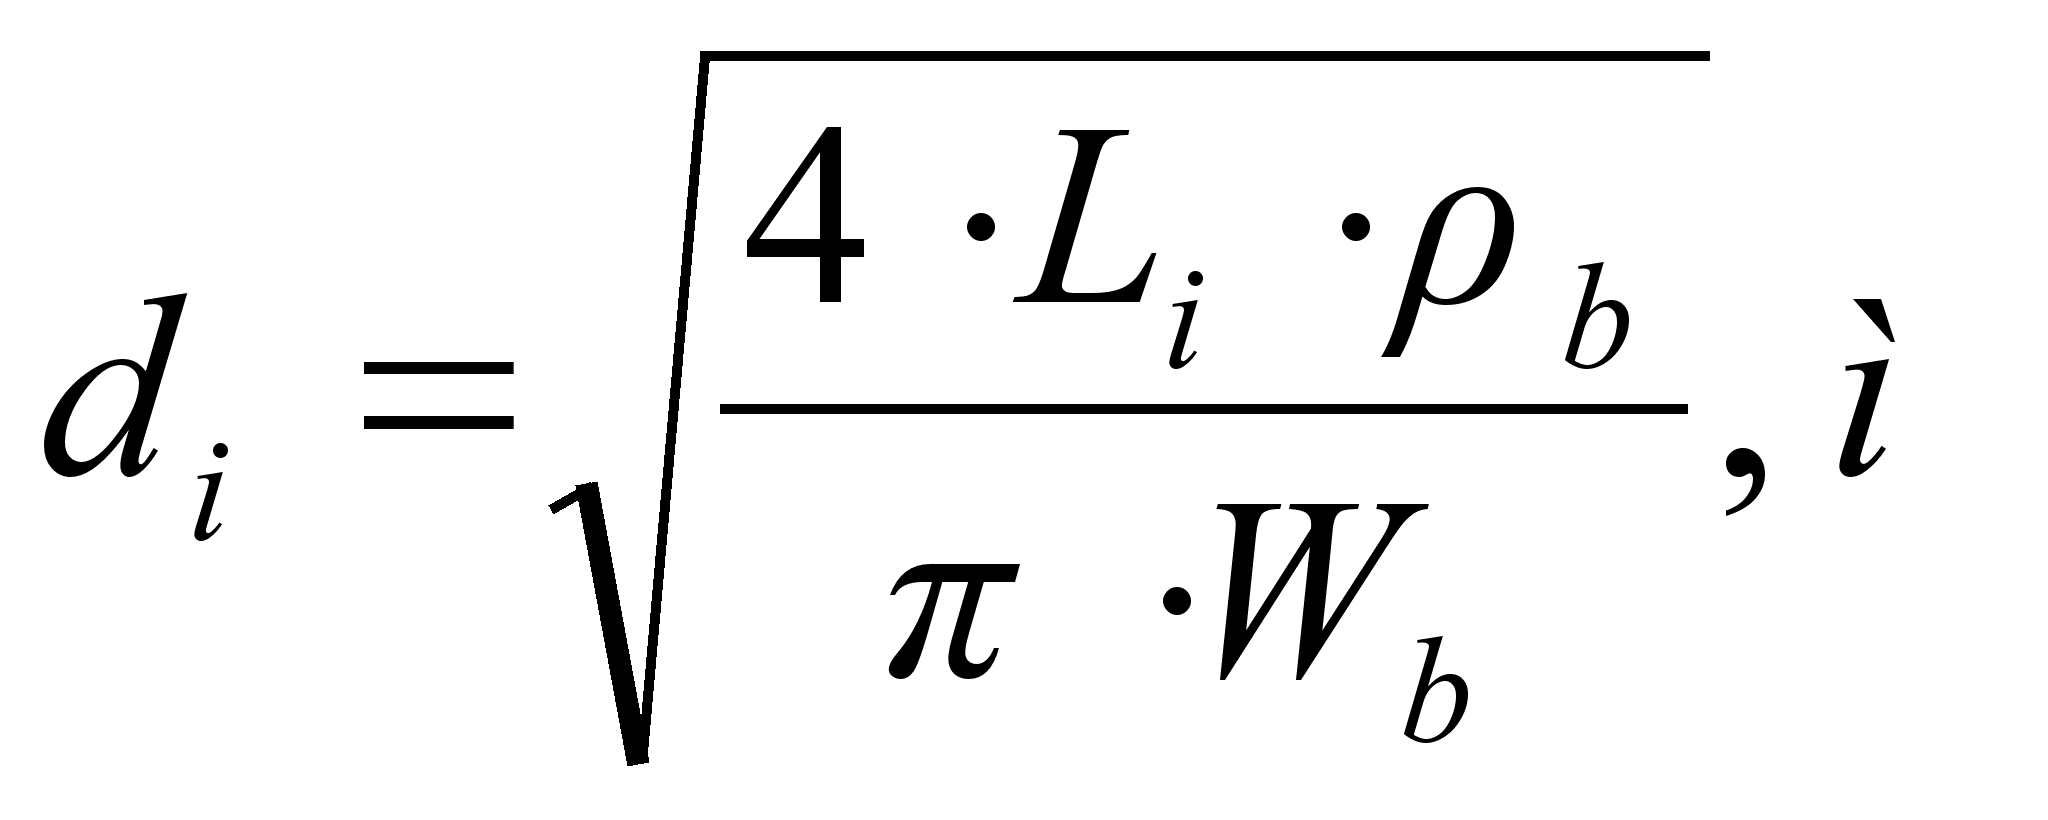
где Wb – средняя скорость воздушного потока,
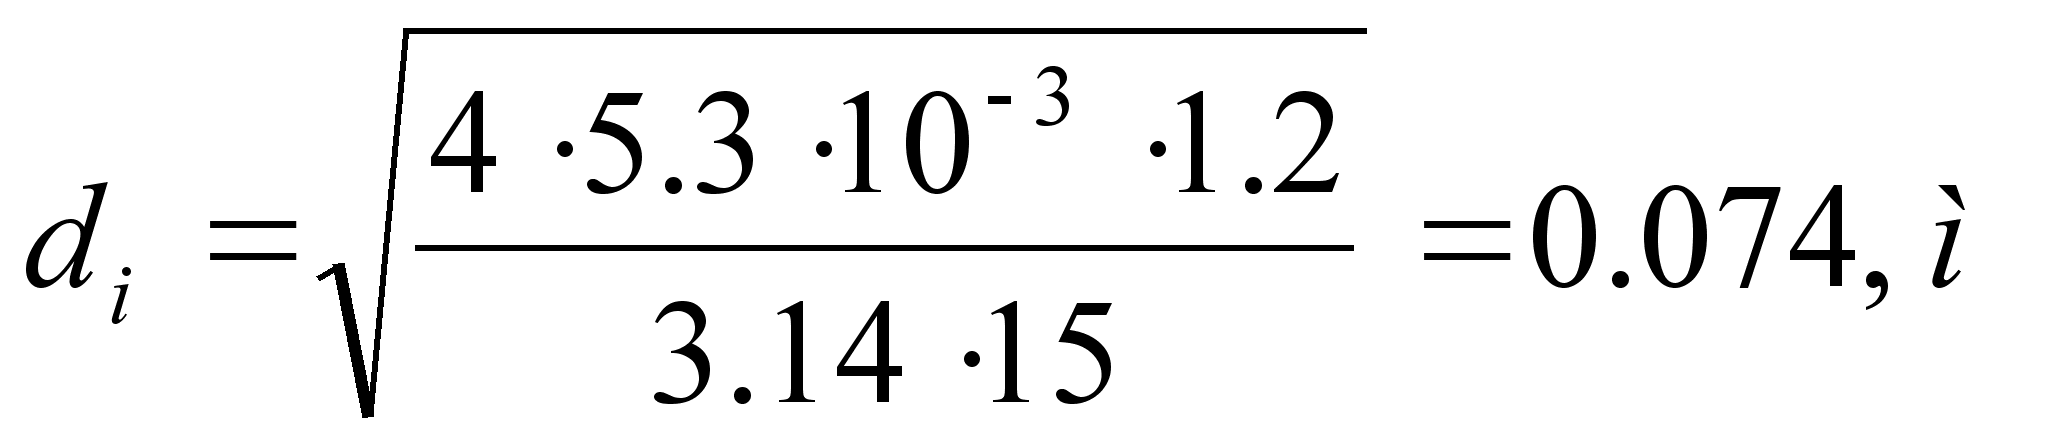
принимаем внутренний диаметр трубопровода d = 0.08 м
Общее давление, которое должен развивать вентилятор, складывается из суммарных потерь давления на всасывающем и нагнетательным участках трубопровода.
Потеря давление в общем случае складывается из:
а) потерь на придание смеси кинетической энергии:
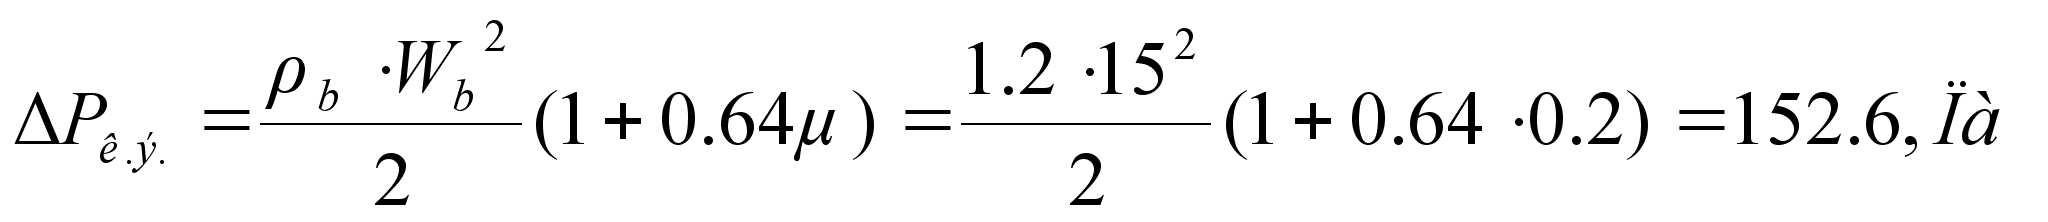
б) потерь на местные сопротивления – в кожухах пылеприемниках
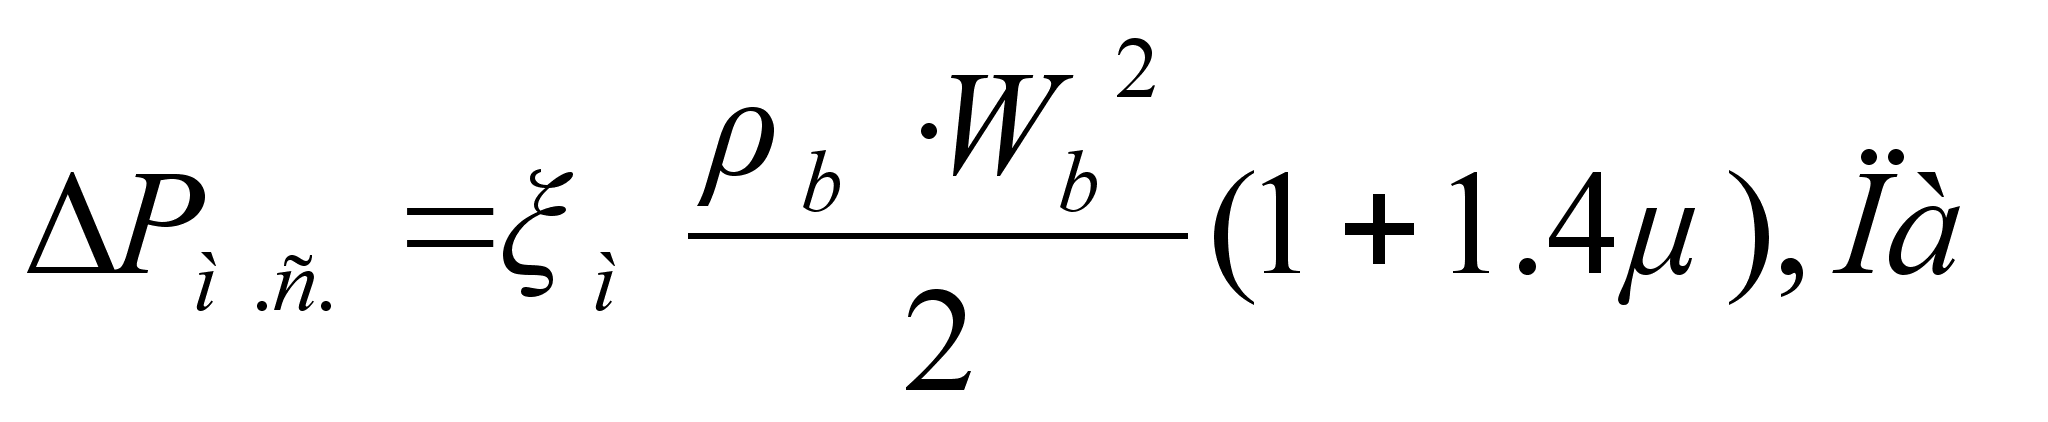
где м – коэффициент местного сопротивления
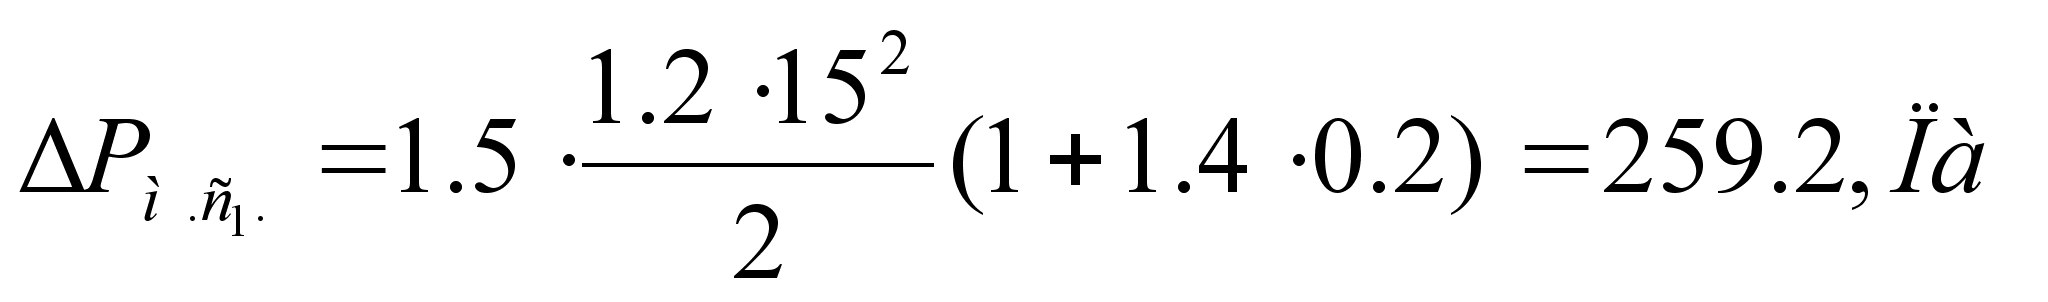
на поворотах м =0,12
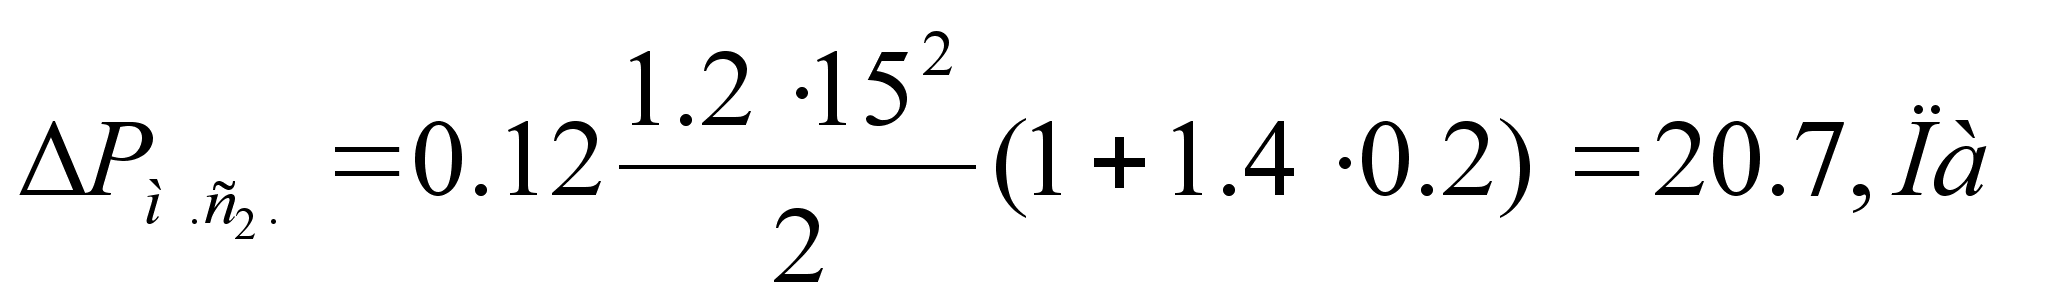
в местах врезки воздуховодов м =0,12
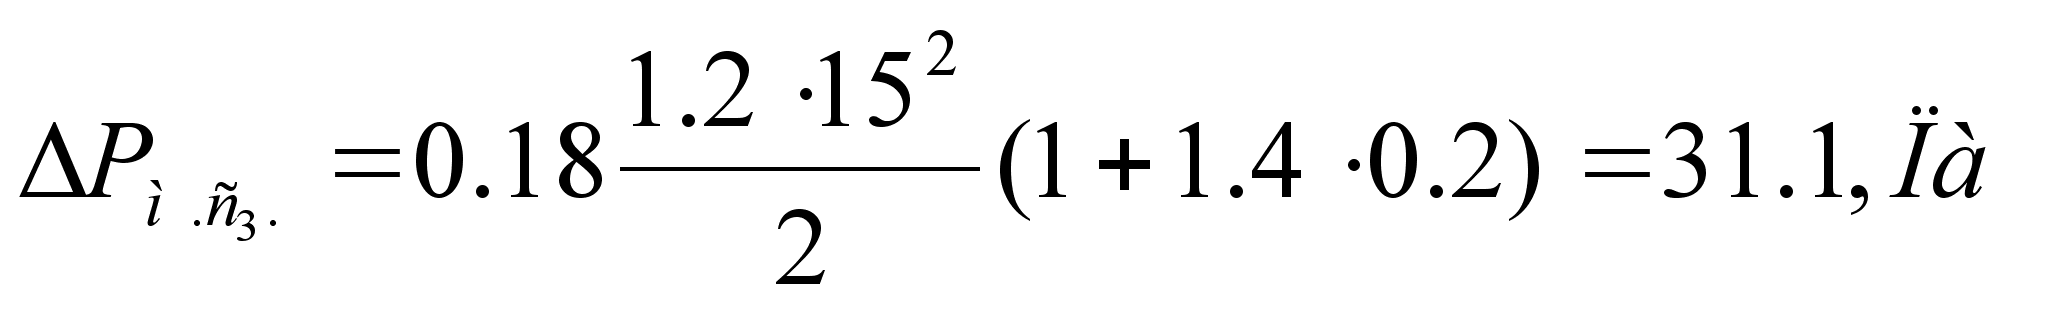
в) потерь в прямолинейных участках:
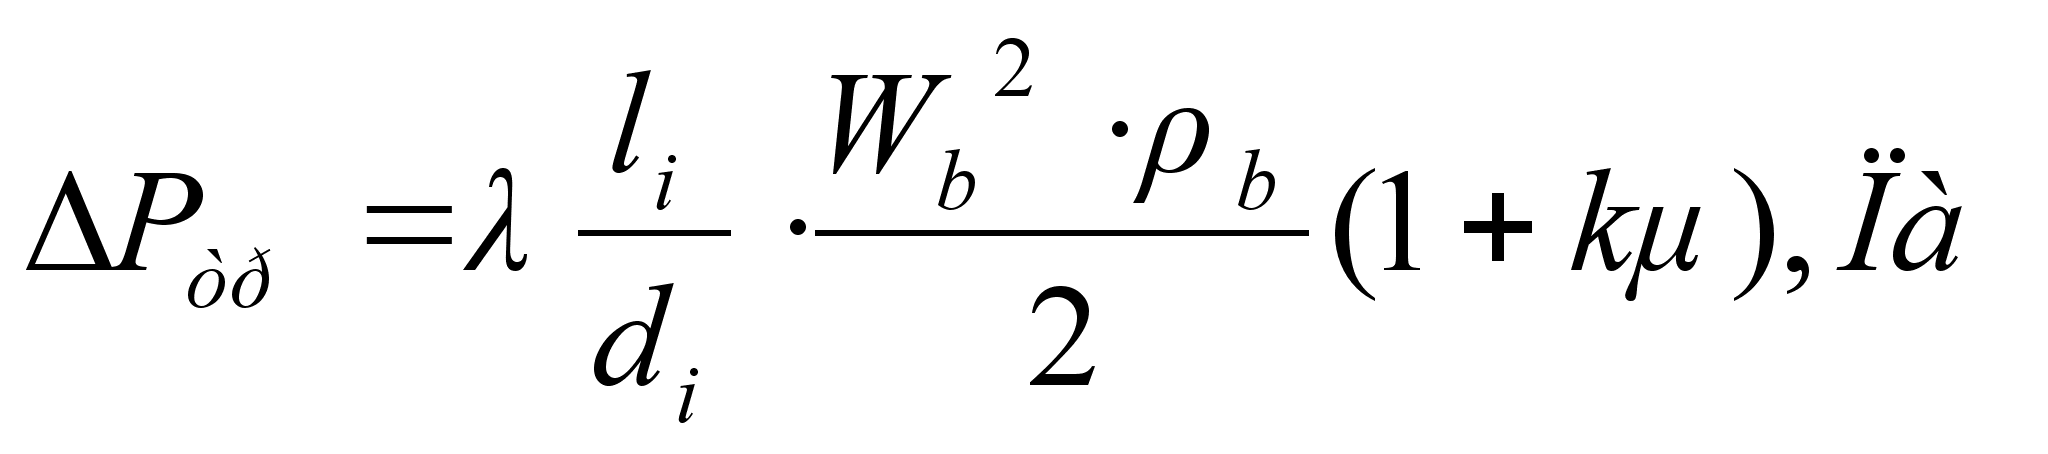
где – коэффициент сопротивления трубопровода при движении в нем чистого воздуха
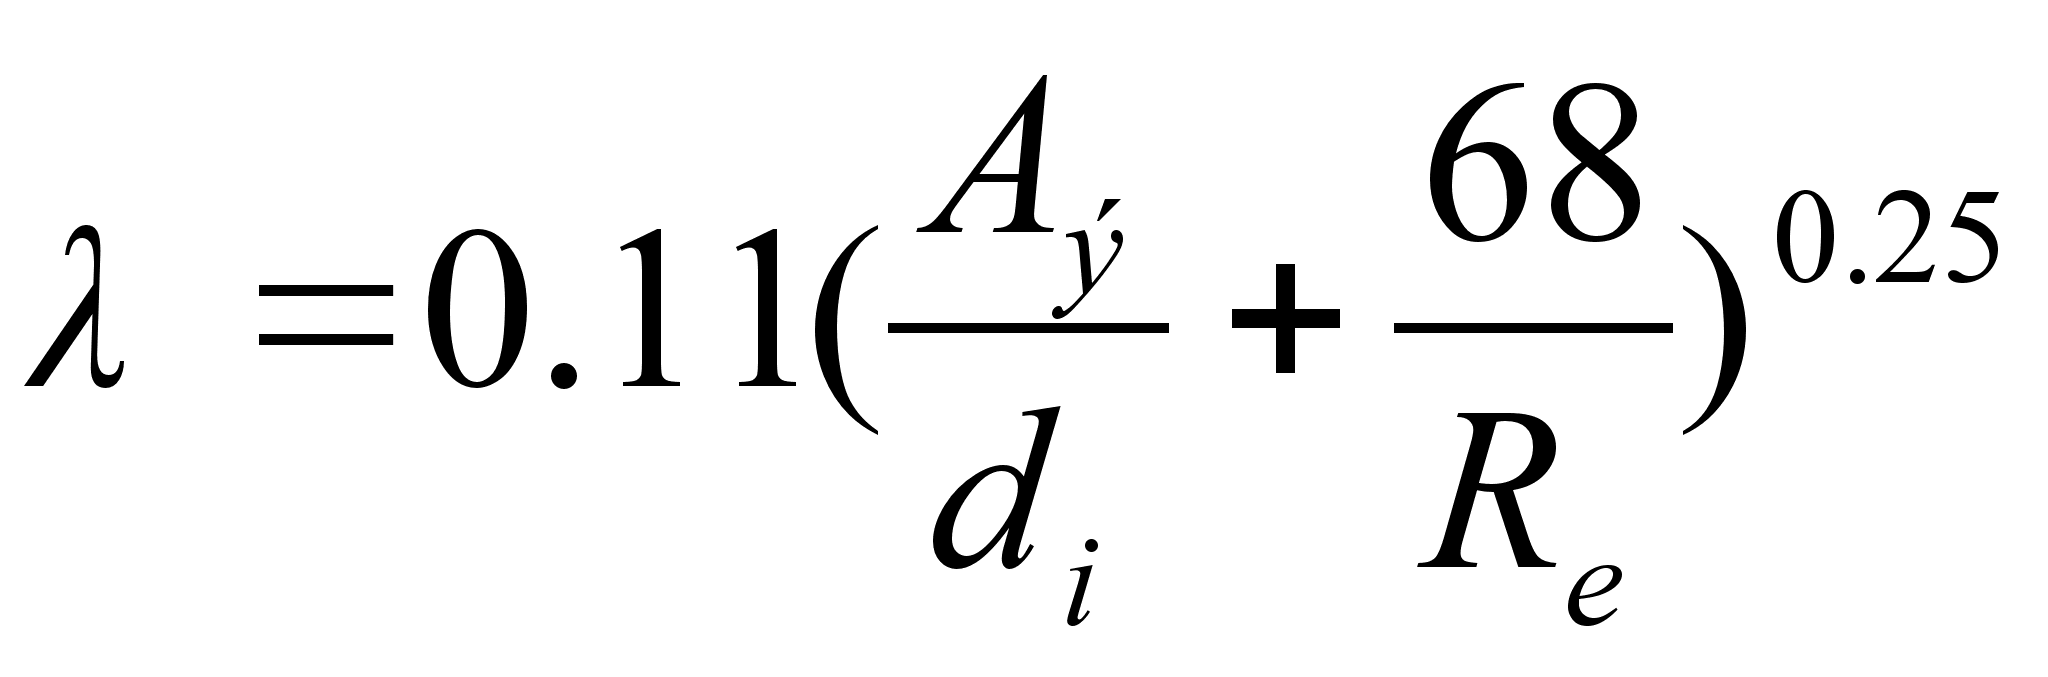
где di – внутренний диаметр трубопровода
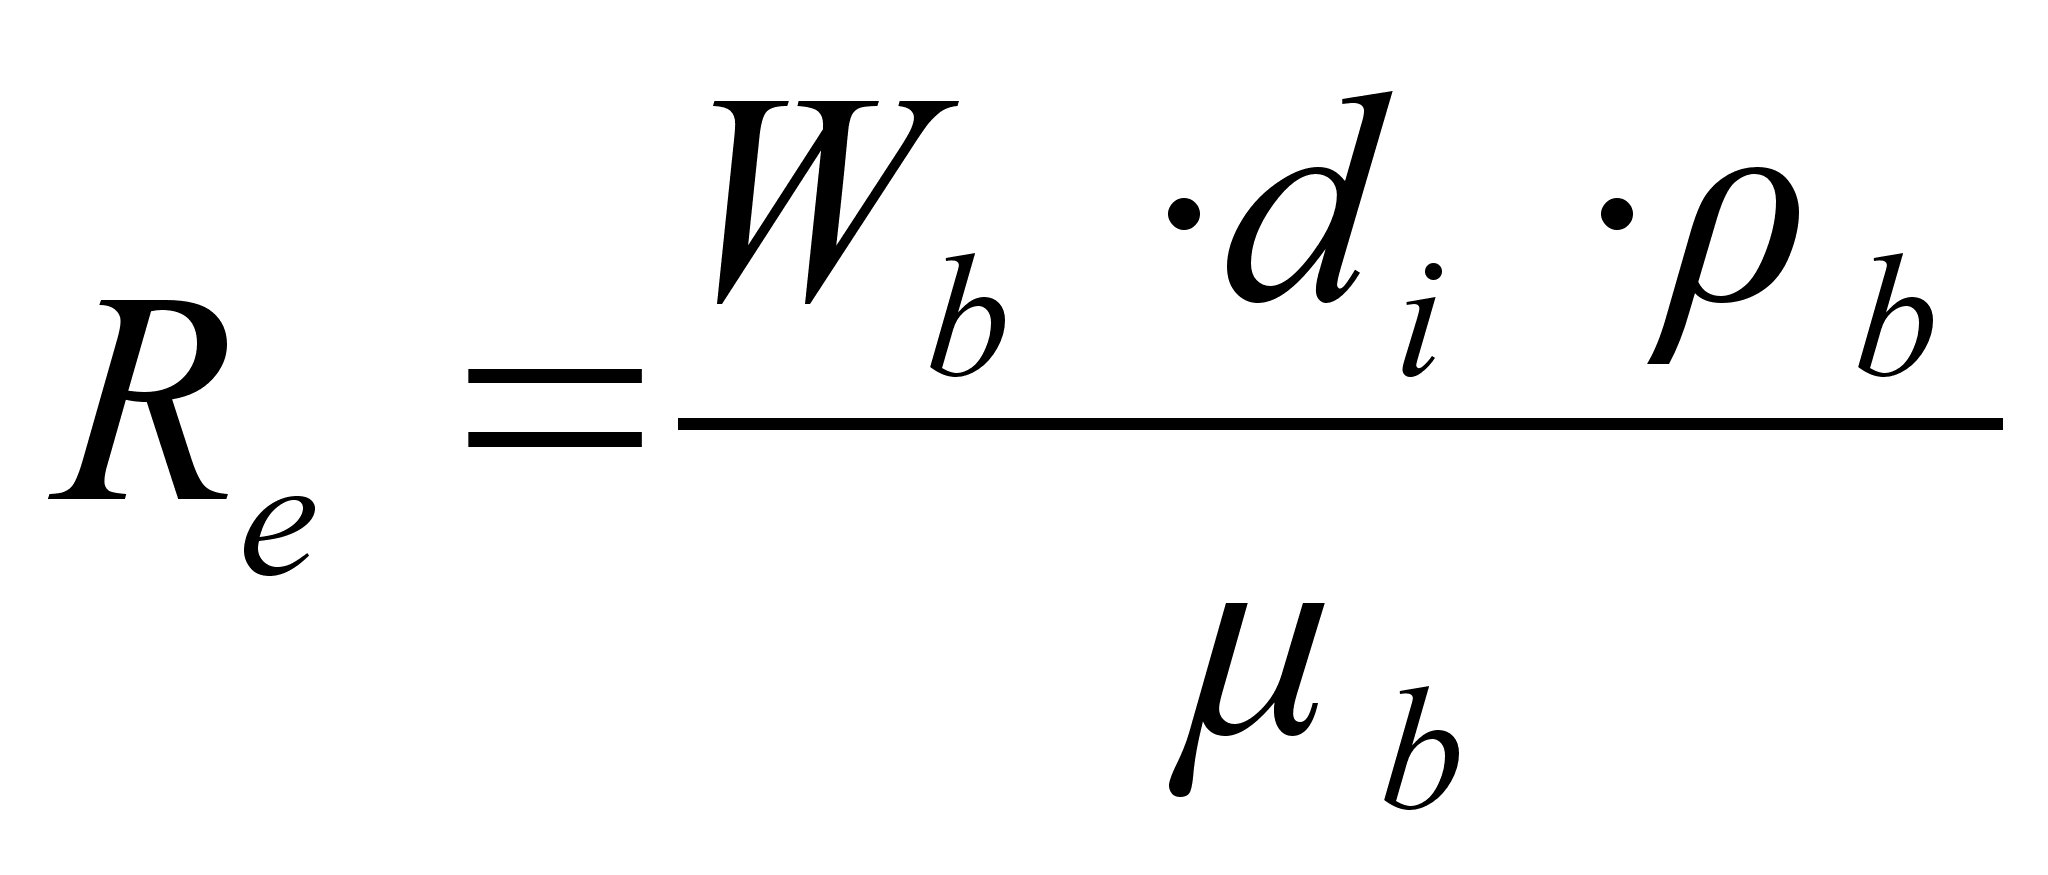
где i – динамический коэффициент вязкости для воздуха
э – эквивалентная шероховатость трубопровода
li – длина участка трубопровода
R – опытный коэффициент зависящий от физико – механических свойств транспортного материала и скорости транспортирования.
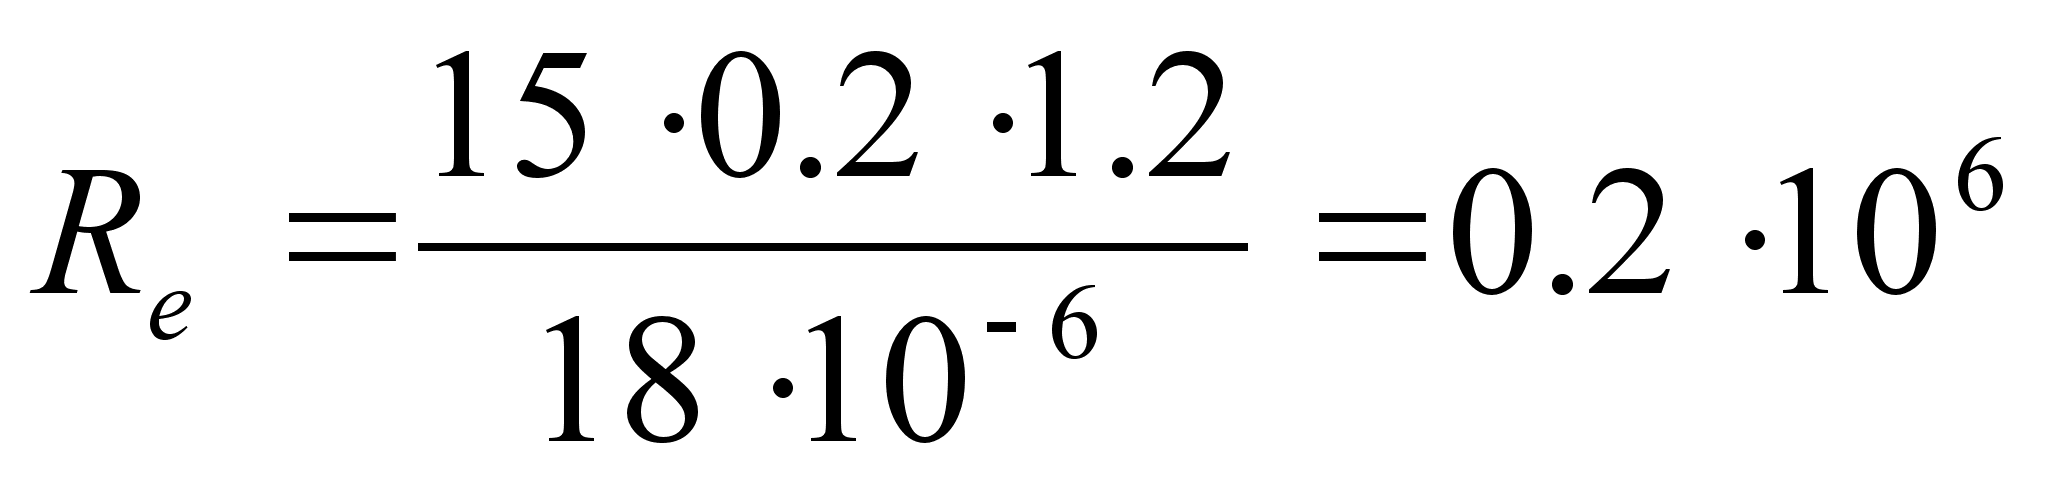
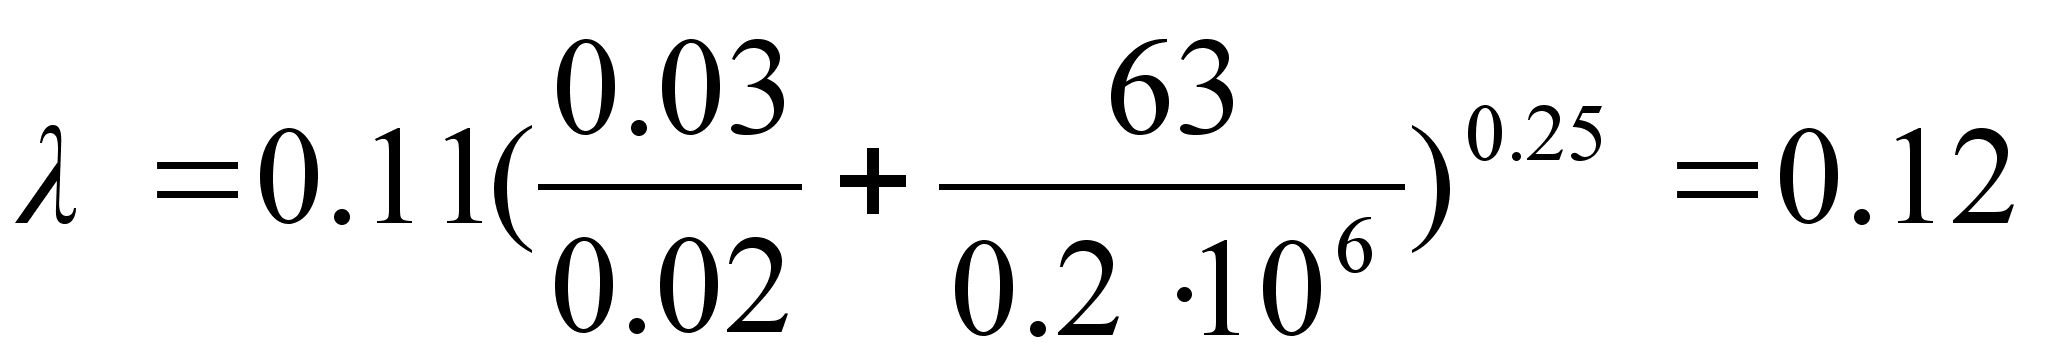
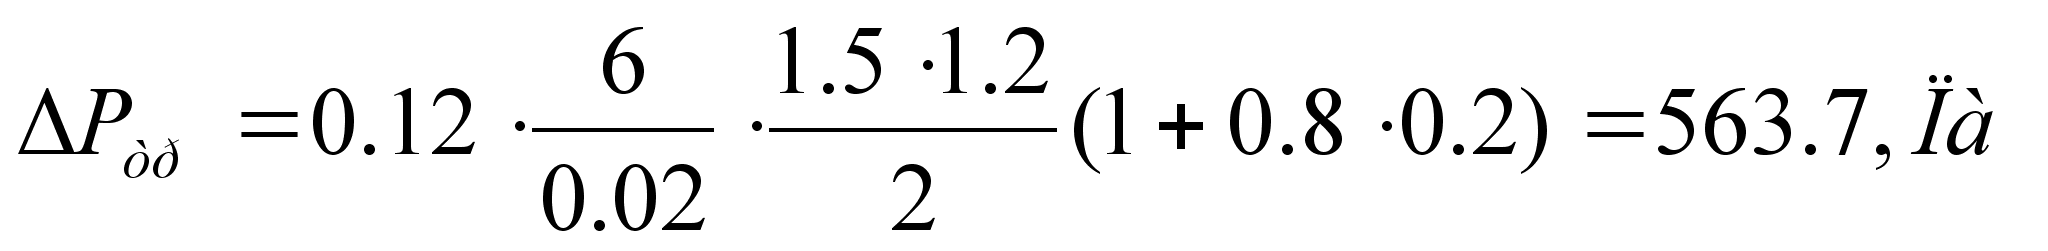
Общий перепад давления:
P=152,6+259,2+20,7+31,1+563,7=1027,3 Па
По графику подбираем центробежный пылевой вентилятор Ц6-46 №3 с комплектующими двигателями А2 и А02 со следующими параметрами n=2440 об/мин, Q=0,65 тыс. м3/г
Затем по графику выбираем циклон ЦН-11, одиночный, с перепадом давления Р=120 кг/м3; Q=0,45 тыс. м3/г; D=250 мм; H=950 мм; m=115.72 кг.
8. Перечень используемой литературы
Бумагоделательные и отделочные машины, изд. 3-е, испр. и доп. Эйдлин И. Я. Изд-во «Лесная промышленность», Москва, 1970 г., 623 с.
Технологический расчет процессов обезвоживания на сеточной части бумагоделательных машин с использованием ЭВМ. Методические указания к курсовому и дипломному проектированию. Под ред. проф. И. Д. Кугушева. Сост. А. Е. Слуцкий, А. П. Спирин, Ю. Н. Швецов; ЛТИ ЦБП, Л., 1988. 27 с
Расчет основных конструктивных и технологических параметров продольно-резательных станков. Методические указания по выполнению самостоятельной работы. Третьяков С.Ю., Калугин Ю.К., Ленинград, 1990. 14 с.
Справочник механика целлюлозно-бумажного предприятия. Пожитков В. И., Калинин М. И., Старец И. С. и др.; Под ред. канд. техн. Наук М. И. Калинина. – М.: Лесная пром-сть, 1983 г., 415 с
Журнал «Бумага и жизнь» № 3, 2002 г. изд. «Украина»
Эксплуатация и ремонт бумагоделательных машин. С. С. Киселев, М. ГосЛесБум. 1973 г, 320 с
Валы бумагоделательных и отделочных машин. Эйдлин И. Я., М. ГосЛесБум. 1961 г, 590 с
Раздел «Охрана труда» в дипломных проектах студентов механического факультета. Методические указания. Сост.: Якимов В. И. – Л; ЛТИЦБП, 1985 г. 18 с
ГОСТ 7933-75 «Картон коробочный»
Методические указания для выполнения контрольных работ по курсу «Вентиляция и кондиционирование воздуха целлюлозно – бумажных предприятий». Сост.: Наместников И. В., Якимов В. И. – Л; ЛТИЦБП, 1975 г. 46 с
Дипломное проектирование. Методические указания. Порядок изложения и построения пояснительной записки. Сост.: Кугушев И. Д., Калугин Ю. К. – Л; ЛТИЦБП, 1986 г. 24 с
Автоматика и автоматизация производственных процессов целлюлозно – бумажных производств, Буйлов Г. П., Дронин В. А., Серебряков Н. Г. , М; Экология 1995 г, 320 с
Дипломное проектирование, часть II. Порядок оформления графической части (методические указания). Сост.: Кугушев И. Д., Калугин Ю. К. – Л; ЛТИЦБП, 1986 г. 32 с
Обоснование типажа ПРС машин. Каупельсон Г. Н. – Л; ЛТИЦБП, 1965 г. 260 с
Методы повышения работоспособности резательных аппаратов. Кисилев С. С. М; Лесная промышленность, 1968 г., 280 с
Оборудование ЦБП. Чичаев В. А.; М; Лесная промышленность, 1981 г., 330 с
Экономическое обоснование организации ремонта и модернизации с использованием сетевых моделей. Терешкина Т. Р., Коваленко Ю. К., Лапин Ю. И. –СПб; СПбГТУРП, 1993 г.,32 с
Overview
скоростьскорость2
тормоз
экономика
Sheet 1: скорость
| 343.97 | длина нам бумаги, м | |||
| вес рулона, кг | ||||
| толщ. бум. полот, м | 0.01 | 8776.61 | ||
| наружн.диаметр рул D, м | 2.2 | чертеж | ||
| диам тамб вала,D, м | 0.15 | Калинин 53 стр | ||
| скорость БДМ по приводу, м/мин | 450 | 508.3 | скорость ПРС м/мин | |
| коэф запаса >1 | 1.15 | |||
| t всп, вспомог. время 6-8 мин | 7 | |||
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |