Продольно-резательный станок производительностью 350 т/сутки
Sheet 2: скорость2
| 242.6 | критич скор. м/с | 108.5 | допуск скор намат м/с | ||
| разрывн длин картона в прод напр, м | 6000 | 0.000265 | критич. углов скор, с-1 | ||
| ускорение силы тяж, м/с2 | 9.81 | ||||
| радиус рулона. М | 2.2 | 139326293.8 | статич прогиб рул, м | ||
| вес тамбурного вала, кг | 150 | ||||
| вес рулона бумги, кг | 8777 | 10000 | |||
| расст меж центр подшип там вал, м | 4.6 | ||||
| ширина бумажного полотна, м | 4.2 | ||||
| Ес - модуль объемной упруг стали, МПа | 2.1 | ||||
| Ic -момент инерц поп сеч стальн там вал, м4 | 50 | ||||
| Еб-мод прод упруг намот рул 600-1000 МПа | 600 | ||||
| мом инерц поп сеч намот рул, м4 | 45.6 | ||||
| жестк сечения цапфы тамб валика | 30 | ||||
| длина цапфы (раст от цент подш до р ч в), м | 0.2 | ||||
| плотность намотан бумаги 550-650 кг/м3 | 550 | ||||
| момент инерции рулона бумаги | 16770.6 | ||||
| толщина бумаги, б, м | 0 | метода |
Sheet 3: тормоз
| линейное натяжение, q, Н/м | 2100 |
| коэффициент | 0.1 |
| тормоз мом, Мт, Н м | 5292 |
| диам рул в момен обрыв, м | 1.2 |
| мощн тормож, Вт, Nт | 4483578.11 |
| торм. мом для ост., Мтор, Нм | 83378.789 |
| время тормож 2-5 сек | 3 |
| движущ момент, Мр, Нм | 393902589.61 |
| время разгона, tр, сек (30-60) | 30 |
| Механизм торможения ПРС |
Sheet 4: экономика
| стоим базов станка | 24023550 | ||||
| стоим проект | 24002110 | изм затр на аморт | 0.01 | т.руб/т | |
| произв базов | 122500 | ||||
| произв проек | 122500 | ||||
| норма амортиз | 5.3 | ||||
| стоим вал баз ст | 118000 | изм затр на рем | |||
| стоим вал проек ст | 97600 |
Санкт-Петербургский Государственный Технологический Университет
Растительных Полимеров
Кафедра МАС
Отчет о преддипломной практике
На тему: Продольно-резательный станок производительностью 350 тонн в сутки коробочного картона
|
Руководитель Третьяков С. Ю. |
Студент 6 курса заочного отделения Завьялов А.В. шифр 971-429 |
Санкт-Петербург
2002 г.
Общие сведения о предприятии и выпускаемой продукции.
Санкт-Петербургский картоно – полиграфический комбинат находится в Гатчинском районе Ленинградской области в 30 км. от города Санкт-Петербурга и 1,5 км. от станции Антропшино на берегу реки Ижора.
Санкт-Петербургский картоно – полиграфический комбинат специализируется на выработке из макулатуры высококачественного картона хром-эрзац макулатурного (мелованного и немелованного) и заготовок картонных коробок с многокрасочной печатью.
В качестве сырья для изготовления продукции используется 80% макулатуры и 20% беленой целлюлозы.
Общая мощность картонного производства составляет 2000 тысяч тонн картона в год (без учета мелования).
Картоноделательные машины К-27 спроектированы ЦНИИ БумМашем с использованием проекта машин с вакуум - формующими цилиндрами типа «Сауч - формер» фирмы Эшер – Висс.
Изготовителем и поставщиком картоноделательных машин является завод тяжелого бумагоделательного машиностроения «ИжТяжБумМаш» с доукомплектованием по импорту следующих частей:
вакуум – формующей части со вспомогательным оборудованием;
прессовой части;
клеильного пресса (для КДМ №1)
Основное технологическое оборудование размещено в двух производственных блоках № 1 и №2.
В состав блока №1 входят следующие производства:
Склад макулатуры, завод макулатурной массы мощностью 240 тысяч тонн массы в год, в составе отдела роспуска полуфабрикатов и отдела подготовки макулатурной массы.
Картоноделательный цех мощностью 200 тысяч тонн картона в год (без учета мелования)
В состав блока №2 входят следующие технологические производства:
склад готовой продукции;
главный материальный склад;
участок приготовления химикатов и мелованной пасты со складами химикатов;
цех переработки картона в составе участка листового картона мощностью 20,9 тысяч тонн в год товарного листового картона;
участок малоформатных рулонов мощностью 41,9 тысяч тонн в год;
участок склеенного картона мощностью 26,5 тысяч тонн в год;
производство заготовок коробок с многокрасочной печатью и складом заготовок коробок мощностью 50 тысяч тонн в год.
Водоснабжение комбината осуществляется в основном сточной водой БКФ «Коммунар», очищенной сточной водой после собственных очистных сооружений.
Год ввода картоно – полиграфического комбината в эксплуатацию – 1982 г.
Генеральный проектировщик. Проектировщик технологической и строительной части – Гипробум.
Разработчик технологического процесса – УкрНПОбумпром и фирма Эшер – Висс.
2. Картоноделательные машины.
На комбинате установлены две картоноделательные машины марки К-22.
Каждая КДМ оснащена семью вакуумформующими цилиндрами и служит для изготовления коробочного картона массой 1 м2 от 200 до 500 грамм.
Ширина мокрого полотна картона, мм 4500
Ширина полотна картона после отсечки кромок, мм 4450
Максимальная необрезная ширина, мм 4270
Производительность при 93% а.с.в. нанакате, т/24 ч. 360
Картоноделательные машины состоят из следующих частей: сеточной, прессовой и сушильной.
Сеточная часть состоит из 7 вакуум - формующих устройств, в комплект которых входят 7 напускных устройств для подачи массы на формующие цилиндры, каждый из семи массных потоков, предназначенных для подачи на формующие цилиндры, оснащен автономной системой очистки, емкостями для массы и воды с насосами.
3. Характеристика производимой продукции.
Основной продукцией комбината является картон хром – эрзац макулатурный, предназначенный для изготовления коробок, пачек и другой потребительской тары с многокрасочной печатью и без печати для нужд народного хозяйства, выпускается по ТУ 13-0281020-97-90 и коробочный картон для изготовления коробок без печати по ТУ 13-028-1020-99-90 и СТП 2-63-91.
Картон хром – эрзац макулатурный должен соответствовать требованием ГОСТ 7933 и настоящих технических условий и изготовляются по технологическому регламенту, утвержденному в установленном порядке.
Марки
Картон должен изготавливаться следующих марок:
МО – мелованный для офсетного и типоофсетного способов печати.
МГ – мелованный для глубокого способа печати.
Н – не мелованный для офсетного, типоофсетного и высокого способов печати.
Допускается применять картон всех марок для упаковки пищевых продуктов с влажностью не более 15% без использования дополнительных упаковочных средств.
Картон должен вырабатываться в рулонах, бобинах и листах. Размеры по ширине и диаметру рулонов и бобин и форматы листового картона устанавливаются по согласованию сторон.
Допуск отклонений по размерам не должен превышать:
3 мм. по листовому картону и ширине рулонов.
2 мм. по ширине бобин.
Картон должен вырабатываться с обрезанными кромками. Обрезанные кромки должны быть ровными и чистыми. Картон, изготовляемый в рулонах, должен наматываться белым слоем наружу.
Техническая характеристика
Картон должен изготовляться многослойным. Покровный слой картона должен изготовляться из беленой целлюлозы. Остальные слои картона должны изготовляться из макулатуры или ее смеси с другими волокнистыми полуфабрикатами за исключением макулатуры марки МС-12 по ГОСТ 10700.
3.4. Методы испытаний.
Испытания картона в кондиционированных условиях допускается проводить периодически. Периодичность испытания в кондиционированных условиях и коэффициент пересчета норм показателей качества картона для этих условий устанавливается в технологических регламентах.
4. Общие сведения о продольно – резательном станке
4.1. Назначение изделия
Станки продольно – резательные С5-304.00.000 левого исполнения и С5П-304.00.000 правого исполнения предназначены для разрезания и перемотки в рулоны картона массой 1 м2 150…750 г/м2.
Станки расчитаны на работу в помещении с температурой не ниже + 50 С и относительной влажностью воздуха 65…85%.
Завод – изготовитель: Ижевский завод тяжелых бумагоделательных машин.
4.2. Техническая характеристика.
4.2.1. Обрезная ширина бумажного полотна, мм 4200
4.2.2. Скорость станка, м/мин
максимальная 1200
минимальная 300
заправочная 25
Максимальный диаметр наматываемого рулона, мм 1500
Максимальный диаметр разматываемого рулона, мм 2200
Минимальная ширина наматываемого рулона, мм 420
Пределы изменения натяжения полотна картона на раскате, кгс/см 0,3…1,2
Габариты станка, мм
Длина 16640
Высота с приямком 5804
Ширина 11475
Масса, кг 74000
Резка бумаги по принципу ножниц
Количество пар ножей 9…11
Намотка бесштанговая
Внутренний диаметр намоточной гильзы, мм 75, 125, 250
Минимальная толщина стенки гильзы, мм 10
Заправка полотна бумаги нижняя
Род тока электропривода станка постоянный
Предел регулирования 1: 4
Тип преобразователей электропривода тиристорные
Напряжение электросети, в 380
Частота тока, гц 50
Режим работы непрерывный
Система смазки комбинированная6 консистентная и жидкая картерная.
Общее описание работы станка
На продольно – резательном станке перематывается рулон картона, поступающий с наката картоноделательной машины. В процессе перемотки производится продольная резка на полосы стандартной ширины и намотка в рулоны требуемого диаметра.
Процесс переработки рулона на продольно – резательном станке состоит из целого ряда последовательно выполняемых операций. Рулон картона после снятия с наката картоноделательной машины, устанавливается в стойках раската. Корпуса подшипников тамбурного вала зажимаются рычагами с помощью пневмоцилиндров; тамбурный вал соединяется с генератором привода раската муфтой включения.
Разматываемое с тамбурного вала полотно картона огибает бумаговедущий вал, проходит по направляющему аппарату верхними и нижними ножами, огибает снизу несущий вал. При этом несущие валы и бумаговедущий вал работают на уровне заправочной скорости и крайние верхние ножи находятся в контакте с нижними. Резка осуществляется по принципу ножниц. Для облегчения процесса проводки бумажного полотна предусмотрен транспортер заправочной. После проводки полотна картона между несущими валами привод останавливают. На несущие валы укладывают гильзы, зажимают штоками кареток бесштанговой намотки и заправляют на них картон. Для расправления разрезаемого полотна перед несущими валами установлен расправочный вал. Необходимое линейное давление между рулоном и несущими валами в начальный период намотки создается прижимным валом. Чтобы линейное давление оставалось примерно постоянным, по мере увеличения диаметра рулона, прижимной вал вывешивается двумя пневмоцилиндрами. Для обеспечения безопасной работы на станке установлены ограждения. После заправки полотна гильзы поднимают ограждение, опускают прижимной вал, включают верхние ножи и вентилятор разрыватель. Станок включают для работы на заправочной скорости и, убедившись в нормальном ходе процесса перемотки, разгоняют до требуемого уровня рабочей скорости.
На заправочной скорости станок может работать при опущенном ограждении рулона. Переход на рабочую скорость и работа на рабочей скорости может происходить только при поднятом ограждении.
Станок по программе разгоняется, работает на заданном уровне рабочей скорости и, при достижении требуемого диаметра рулона или метража бумаги в рулоне, привод автоматически тормозится. Автоматическое управление отдельными механизмами станка осуществляется с помощью конечных выключателей, установленных на станке.
После полной остановки станка прижимной вал поднимается, разжимаются штоки кареток бесштанговой намотки, выключаются крайние верхние ножи, опускается ограждение и стол приемный. Готовые рулоны сталкиваются сталкивателем.
Для обеспечения бесперебойной работы станка устанавливается накопитель. На накопитель укладываются рулоны, снимаемые с наката машины.
4.5. Механизм регулирования давления между рулоном и несущими валами
Плотная намотка бумаги на продольно-резательном станке достигается путем прижима наматываемого рулона к несущим валам. Для этой цели служит прижимный валик, устанавливаемый над наматываемым рулоном. Схема сил, действующих на рулон и несущие валы, показана на рис. 4.5.1.
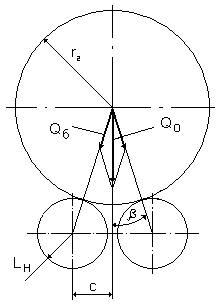
Рис. 4.5.1. Схема нагрузок на несущие валы
Общая вертикальная нагрузка Qo на несущие валы складывается из веса намотанной бумаги Qб, веса намоточного вала (если он установлен) Qн и давления Qп прижимного вала на рулон
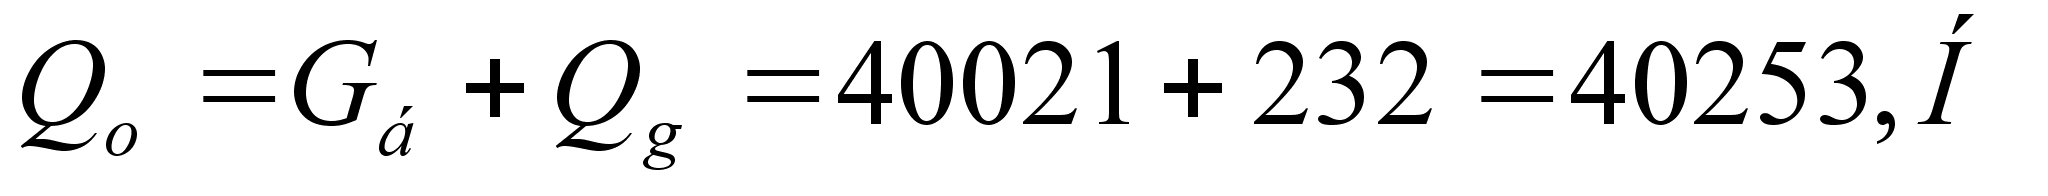
Линейное давление между рулоном и несущими валами равно:
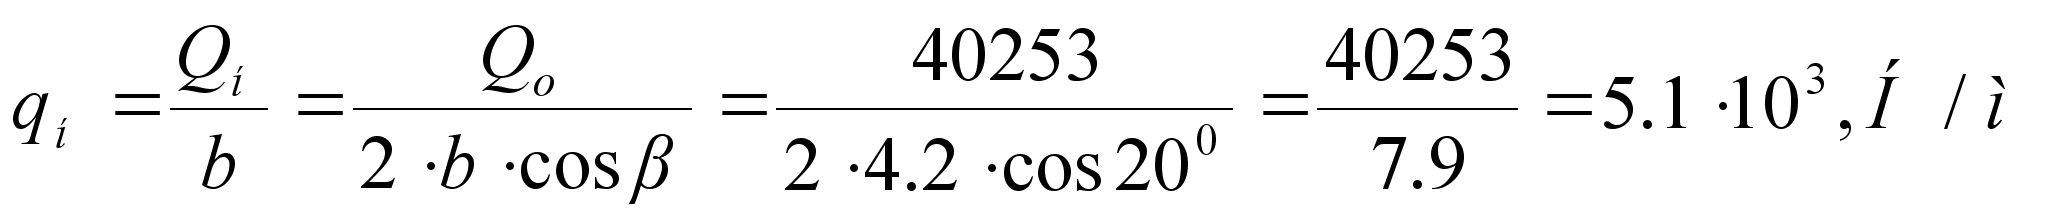
где - угол между вертикалью и линией соединения центров рулона и несущего вала.
В свою очередь, угол определяется выражением:
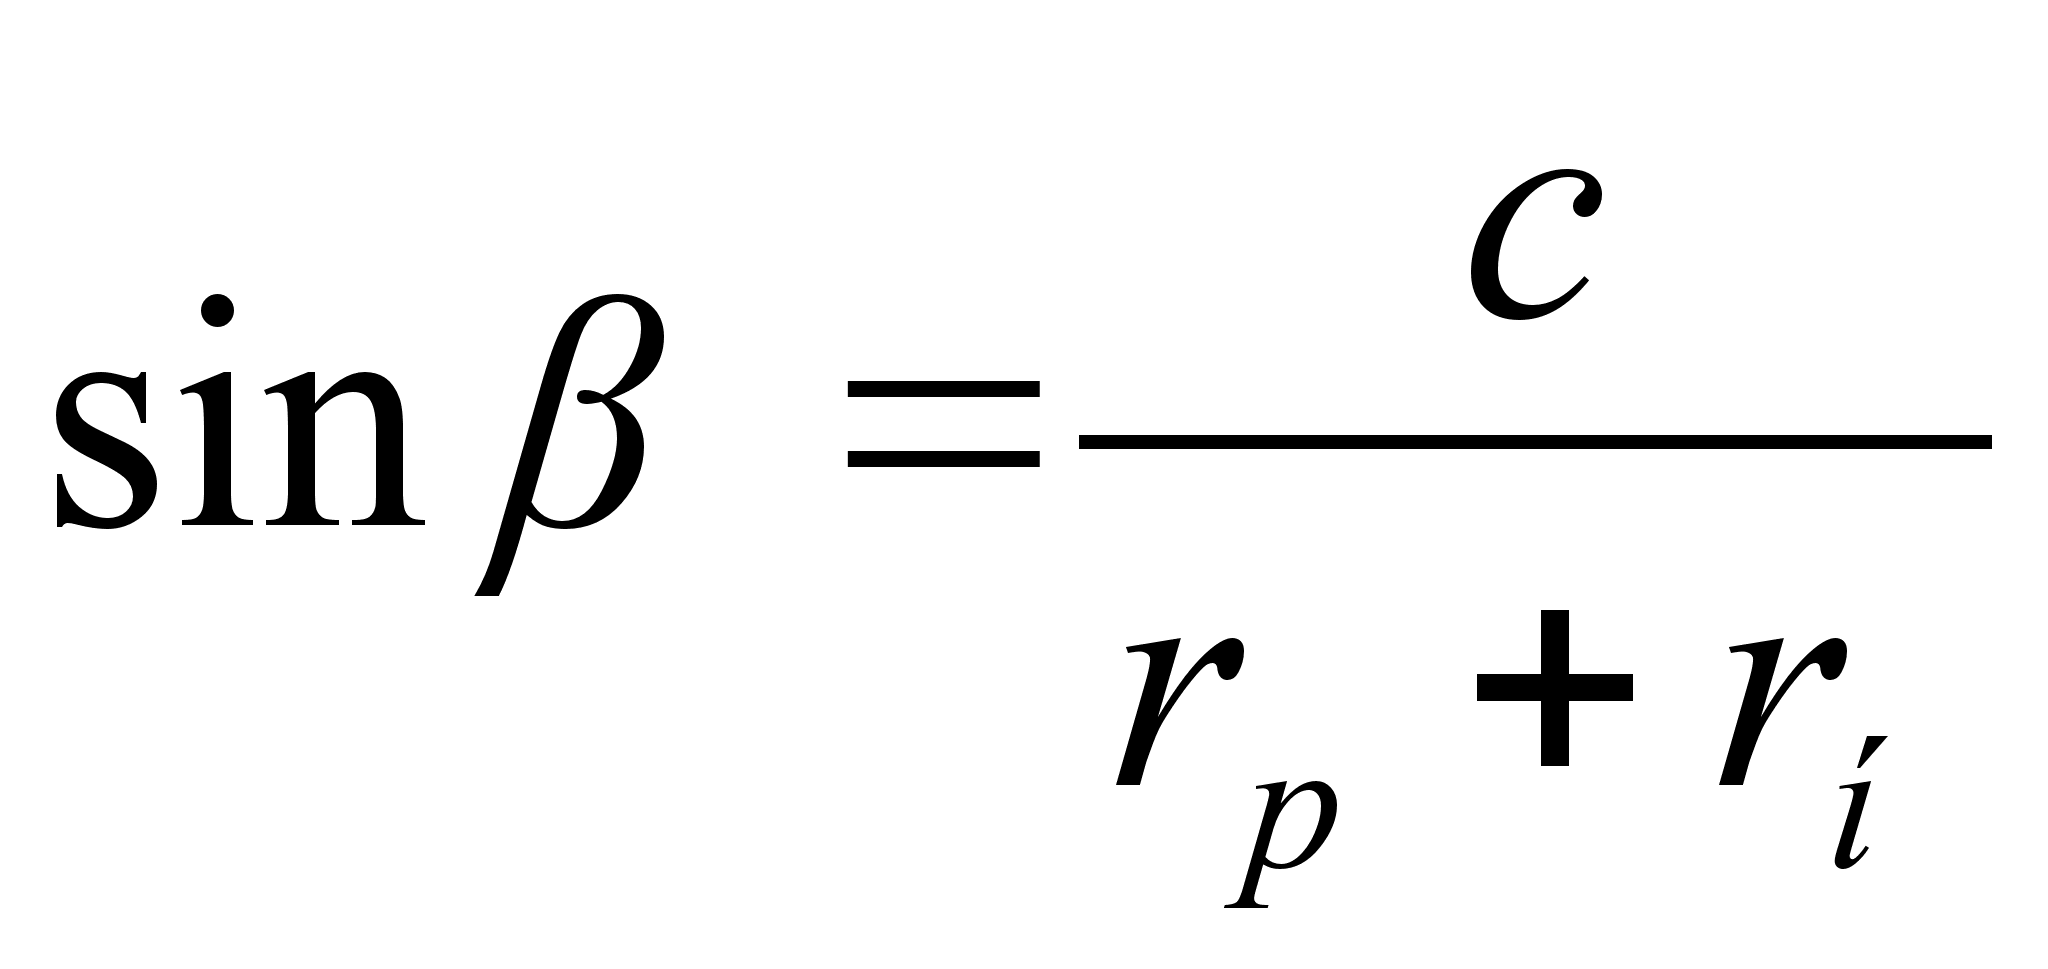
где с – половина расстояния между центрами несущих валов, м
rр и rн – соответственно радиусы рулона и несущих валов, м
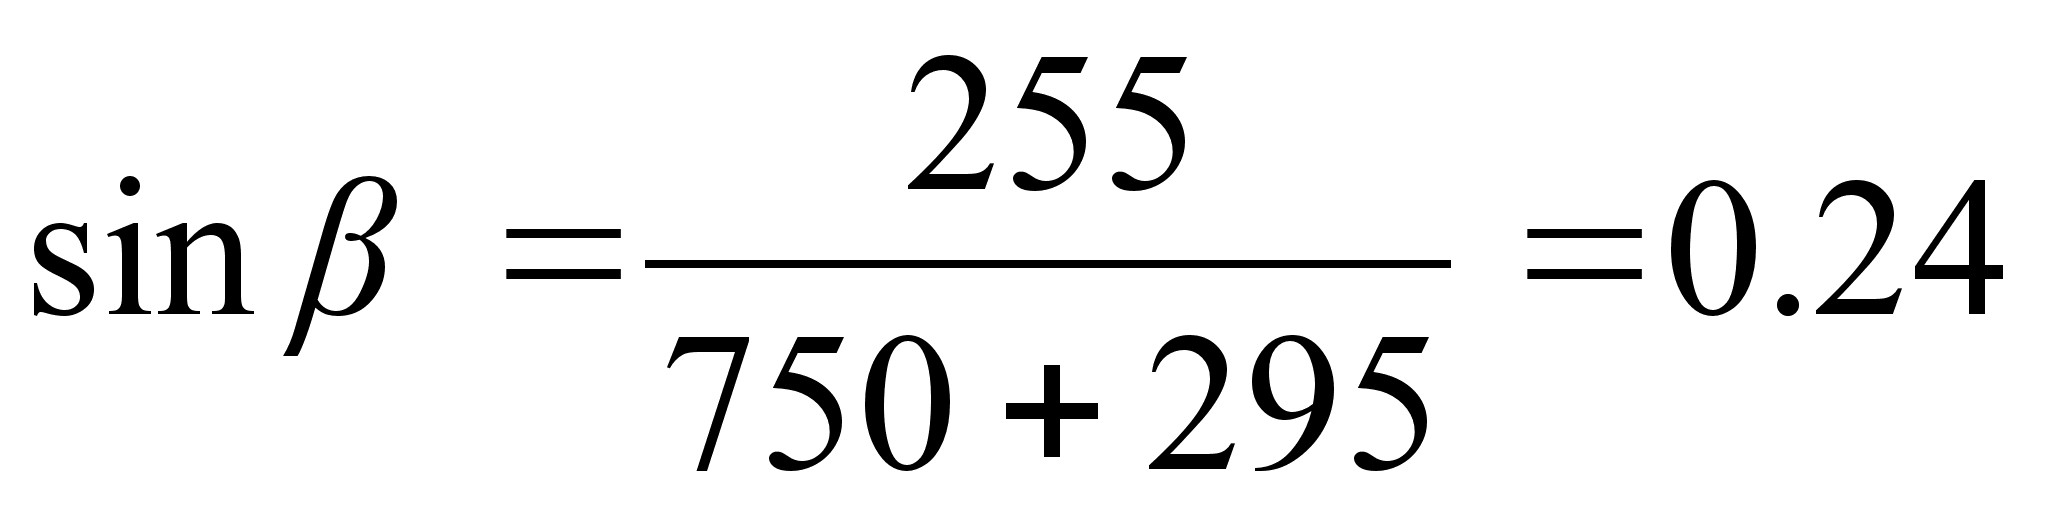
Установлено, что достаточная плотность намотки достигается при qн (34)103 Н/м. С таким давлением прижимается прижимной валик в начале намотки бумаги. По мере увеличения радиуса рулона его вес возрастает, и чтобы сохранить линейное давление рулона на несущие валы постоянным, прижимный валик вывешивают с помощью специальных механизмов вывешивания. При достижении qн = (34)103 Н/м его выводят из контакта с рулоном, и далее плотность намотки обеспечивается действием веса рулона на несущие валы. Для автоматизации процесса вывешивания прижимного вала на современных ПРС устанавливают программные регуляторы давления.
Вопросы на защите:
при увеличении производительности КДМ и невозможности увеличивать скорость станка – установка второго п-р. станка
почему выбраны рифленые несущие валы а невалы с напылением - рифленые несущие валы досих пор остаются актуальными для картона
Чем регулируется (обеспечивается) плотность намотки – натяжением полотна, наличием прижимного вала, разным соотношением скоростей несущих валов, скорость второго по ходу несущего вала на 1-2% выше чем первого
Кол-во тамбурных валов – 10 штук
Марки сталей несущих валов Ст50 или30Х
Для чего служит тормозной генератор – для обеспечения постоянного натяжения полотна
Материал ножей – ШХ15 с твердостью 60-65 по Бринелю
что такое металл – материал с металлической связью между атомами, при увеличении температуры материала увеличивается электрическое сопротивление
Для чего служат несущие валы – для поддержания наматываемого рулона и придания ему вращательного движения
Для чего на несущем валу присутствуют спиральные канавки, правые на одной половине и левые на другой – для увеличения коэф. трения между несущими валами и наматываемым рулоном, уменьшения шума при работе станка, удаления воздуха из промежутка между валами и рулоном, для расправления бум. полотна
За счет чего уменьшилось вспомогательное время – за счет самозатачивающихся и самоустанавливающихся ножей.
Для чего нужен бумаговедущий вал - для расправления бум. полотна
еще был вопрос по безопасности объекта но я его не помню точно, вроде как о защите от движущихся частей, отвечал что-то про блокираторы.
За новыми схемами станков и более свежей информацией по ним, а также за помощью по диплому, обращайтесь в ЦНИИ БумМаш, там всегда помогут, в отличие от руководителей проектов, в БумМаше можно чертить если хорошо попросить (знал бы я это в период дипломного проектирования)
Вашему вниманию предложен проект продольно-резательного станка производительностью 350 т/сутки.
В настоящее время, несмотря на то, что наблюдается некоторое вытеснение упаковочных картонов полимерными материалами, в некоторых сегментах рынка картоны по-прежнему остаются незаменимыми, в силу своих преимуществ, таких как, возможность декорирования и конструирования, небольшой вес, прочность. Картоны сравнительно недороги, а главное, универсальны.
Картонная тара – остается одним из стабильно растущих сегментов на рынке упаковки, что подразумевает многообразие различных ее видов, начиная c индивидуальной (коробки для шоколадных конфет, печенья, пачки сигарет) и заканчивая транспортной упаковкой (картонные коробки и ящики). Сегодня, большое внимание уделяется не только качеству товара, но и качеству его упаковки, ее дизайну, эргономичности, экологической чистоте и информативности, и поэтому спрос на качественную потребительскую и транспортную картонную тару среди отечественных производителей растет. Тем более что картон и бумага являются наиболее распространенными упаковочными материалами, как в нашей стране, так и во многих европейских странах.
Можно прогнозировать дальнейшее динамичное развитие целлюлозно-бумажной отрасли в целом и сектора картонной тары в частности. А как следствие увеличения сегмента рынка картонной тары можно ожидать повышение рентабельности предприятий, работающих в этом направлении, и их инвестиционной привлекательности.
Сырьем для изготовления картона является беленая целлюлоза, макулатура или другие волокнистые полуфабрикаты, процентное соотношение для сырья может быть различным, в зависимости от марки изготовляемого картона.
Картон хром – эрзац макулатурный изготавливается следующих марок:
МО – мелованный для офсетного и типоофсетного способов печати.
МГ – мелованный для глубокого способа печати.
Н – не мелованный для офсетного, типоофсетного и высокого способов печати.
Картон изготовляется в рулонах, в листах, в бобинах, в коробках или пачках правильной геометрической формы, в зависимости от дальнейшего применения. Размеры по ширине и диаметру рулонов и бобин и форматы листового картона устанавливаются по