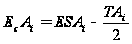Закрепление теоретических знаний, по курсу "Взаимозаменяемость, стандартизация и технические измерения"
 ):
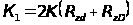
В свою очередь
поправочный
коэффициент
 выбирается
[3] из табл. 2.6.
Таблица 2.6
| Метод сборки сопряжения |
Коэффициент
|
| Механическая запрессовка без смазки | 0,25 ч 0,50 |
| Тоже с мазкой | 0,20 ч 0,35 |
| С нагревом втулки | 0,40 ч 0,50 |
| С охлаждением вала | 0,60 ч 0,70 |
Поправочных
коэффициент
 учитывает
действие
центробежных,
сил снижающих
прочность
сопряжения,
и составляет
1ч4 мкм,
если
 мкм скорость
вращения узла
не превышает
30 м/с [3].
Поправочный
коэффициент
 ,
зависит от
изменения
контактного
давленая в
связи с ростом
отношения
 и выбирается
[3] по табл. 2.7.
Таблица 2.7.
|
Отношение
|
Отношение
диаметров
|
||
| 0 ч 0,2 | 0,3 ч 0,7 | 0,8 ч 0,9 | |
| 0,2 | 0,46 ч 0,52 | 0,42 ч 0,45 | 0,57 ч 0,62 |
| 0,4 | 0,73 ч 0,76 | 0,75 ч 0,80 | 0,80 ч 0,84 |
| 0,6 | 0,82 ч 0,85 | 0,84 ч 0,87 | 0,86 ч 0,90 |
| 0,8 | 0,84 ч 0,86 | 0,86 ч 0,88 | 0,87 ч 0,93 |
| 1,0 | 0,86 ч 0,88 | 0,88 ч 0,91 | 0,90 ч 0,95 |

Расчет неподвижной посадки
Рассчитать
и выбрать посадку
в системе отверстия
для установки
червячного
колеса на ступицу.
Номинальный
диаметр сопряжения
 мм; длина сопряжения
 мм; отношение
 ;
материал ступицы
– сталь 18ХГМ;
материал червячного
колеса (обода)
– сталь 40ХН; высота
микронеровностей
 мкм и
 мкм; наружный
диаметр колеса
 мм;
диаметр отверстия
на валу (ступица)
 мм; прессование
производится
на прессе со
смазкой; коэффициент
трения
 ;
крутящий момент,
передаваемый
сопряжением,
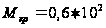 Н*м.По табл.
подбираем
необходимые
значения параметров
и поправочных
коэффициентов:
 Па;
 Па;
 ;
 ;
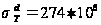 Па;
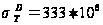 Па;
 ;
 мкм;

Подсчитываем
значения
коэффициентов
 ,
 и
 :
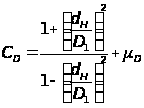 ;
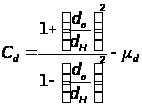 ,

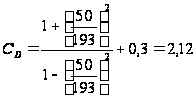 ;
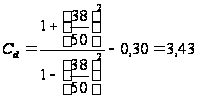 ;
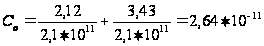 1/Па
По формулам
(2.15) и (2.16) находим
величину
 :
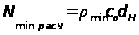 ,
 ;
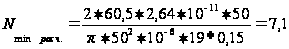 мкм
Определяем
значение поправочного
коэффициента
 :
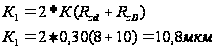
По формуле (2.20) рассчитываем величину:
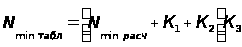
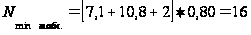 мкм.
По формулам
(2.18) и (2.17) находим
значения
 и

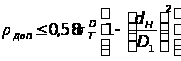
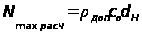
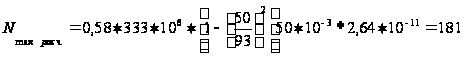 мкм
Находим
далее, по формуле
(2.20) величину
 :
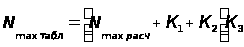 ;
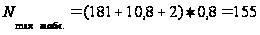 мкм
Принимая теоретико-вероятностный метод, по формуле (2.6) рассчитываем значение допусков вала Td и втулки TD (подставляя в (2.6) вместо зазоров натяги).
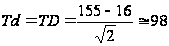 мкм
По таблицам от СТ СЭФ 145-75 подбираем, что ближайшим меньшим оказывается допуск Td=TD=98 мкм, что соответствует квалитету IT10(несмотря что по расчетам получился 10 квалитет я могу взять только 8). Из схемы (рис. 4) находим, что нижнее отклонение поля допуска вала

2.2 Расчет и построение полей допусков предельных калибров
Допуски и их расположение рабочих и контрольных калибров регламентированы стандартом СТ СЭВ 157-75 «Калибры гладкие для размеров до 50 мм». Для контроля отверстий применяются калибры-пробки, а для контроля вала - калибры-скобы. С конструкциям калибров следует ознакомиться в справочнике [4]. По назначению калибры делятся на рабочие, приёмные и контрольные (контркалибры).
Рабочие калибры (проходной Р-ПР, непроходной Р-НЕ) предназначены для контроля размеров деталей в процессе их изготовления. Этими калибрами пользуются на рабочих местах.
Приёмными калибрами П-ПР и П-НЕ пользуется представитель заказчика при выборочном инспекционном контроле деталей.
Контрольные калибры K-ПP и К-НЕ и К-И предназначены для контроля размеров рабочих калибров-скоб. Контроль рабочих калибров-скоб производится универсальными измерительными средствами.
При построении
схемы полей
допусков калибров
(рис.5) необходимо
знать, что
номинальными
размерами, от
которых откладываются
отклонения,
для калибров
служат предельные
размеры деталей.
Следовательно,
для проходного
калибра-пробки
отклонения
откладываются
от наименьшего
предельного
размера отверстия
 ,
а для непроходного
калибра-пробки
– от наибольшего
предельного
размера
 .
Для калибра-скобы
размеры проходной
стороны от
 вала, а непроходной
-
 вала. Поле допуска
проходного
калибра состоит
из двух частей:
на изготовление
и на износ, поскольку
в процессе
контроля проходная
сторона калибра
должна полностью
проходить на
всю длину
контролируемой
детали. Для
непроходных
калибров,
изнашивающихся
незначительно
в процессе
контроля,
устанавливают
лишь допуск
на его изготовление.
При построении полей допусков калибров по таблицам СТ СЭВ157-75 определить отклонение середины поля допуска на изготовление проходного калибра: для отверстия (координата Z) относительно наименьшего предельного размера, а для вала (координата Z1) относительно наибольшего предельного размера. Для отверстия диаметром 32 мм квалитета JT7 Z = 3,5 мкм, а для вала того же размера и квалитет JT6 Z1 = -3,5 мкм. Допуски на изготовление калибров Р-ПР и Р- (см. таблицы СТ CЭB 157-75) равны: для калибров – пробок – Н = 4 мкм, а для калибров – скоб – Н1 = 4 мкм. Значения половин допусков для проходных калибров отложить симметрично относительно осей Z и Z1, а для непроходных калибров – относительно наибольшего предельного размера отверстия для пробки и наименьшего предельного размера вала для скобы.
Значения верхнего ES(es)k и нижнего EJ(ei)k отклонения калибров Р-ПР на изготовление относительно номинальных размеров определяются следующим образом:
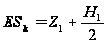 ;
 ;
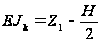 ;

В рассматриваемом примере (рис.5) они равны: для калибра-пробки esk = 3,5 + 2 = 5,5 мкм, eik = 3,5 – 2 = 1,5 мкм; для калибра – скобы
ESk = - 3,5 + 2 = 1,5 мкм, EJk = - 3,5 – 2 = - 5,5 мкм.
Определим границы износа калибров у и у1, которые в данном случае для проходной пробки и скобы соответственно равны:
у = - 3 мкм и у1 = 3 мкм. Величины допусков на износ калибров будут составлять по 4,5 мкм. По таблицам CT СЭВ 157-75 необходимо определить также значение допусков на изготовление калибров K-И и построить поля их допусков, руководствуясь схемой, приведенной в этом стандарте.
Подсчитать исполнительные размеры калибров по формулам, представленным в таблицах стандарта СТ СЭВ 157-75. Исполнительным называется размер, проставленный на рабочем чертеже калибра.
Для калибра – пробки.
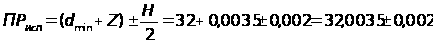 мм.
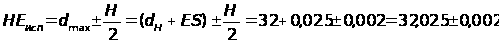 мм.
Для калибра – скобы.
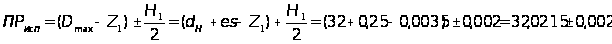 мм
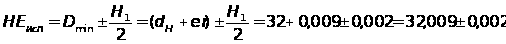 мм.
Для контрольных калибров.
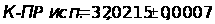 мм;
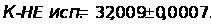 мм;
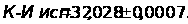 мм.
2.5 Общие указания и рекомендации по расчету посадок и калибров
2.5.1 Исходные данные для расчета подвижной переходной и неподвижной посадок гладких сопряжений, а также посадки подшипника качения задаются каждому студенту и помещаются в бланке – задании к курсовой работе (см. форму 2).
2.5.2 Конкретное сопряжение, используемое для расчета посадок, также указывается в бланке – задании в виде названия сопряжения (например, вал – шестерня, вал – шкив, ступица – обод червячного колеса и т.д.).
2.5.3 Для расчета калибров в бланке – задании указывается конкретное сопряжение по образцу п. 2.5.2.
2.5.4 По описанной части курсовой работы вычерчиваются схемы, показанные на рис. 1-5, но применительно к рассчитанным (или выбранным) данным
2.5.5 Все расчеты следует производить в Международной системе физических величин, руководствуясь при этом стандартом СТ СЭВ 1052 – 78 [5].
3. РАСЧЕТ РАЗМЕРНЫХ ЦЕПЕЙ
Цель расчета. Исходя из служебного назначения и условий работы узла или механизма научиться составлять и рассчитывать размерные цепи.
3.1 Общие указания по составлению размерных цепей
Размерной цепью (по ГОСТ 1639-70) называется совокупность размеров, образующих замкнутый контур и участвующих в решении поставленной задачи. Задачи, которые решаются с помощью размерных цепей, могут быть конструкторскими (выбор размеров и точности звеньев), технологическими (обеспечение заданного зазора при сборке), настроечными (наладка станков), связанными с выполнением технических измерений и другими. Размерные цепи бывают различных видов в зависимости от назначения (конструкторские, технологические, измерительные), характера взаимного расположения звеньев (линейные, угловые, плоские, пространственные), принадлежности к детали или узлу (подетальные, сборочные) и др.
Размерные цепи состоят из звеньев, в качестве которых могут быть размеры деталей, зазоры и натяги. Различают несколько видов звеньев. Исходное звено – это звено, возникающее в результате постановки задачи при проектировании, для решения которой используется размерная цепь (например, обеспечить заданную параллельность стола станка к оси шпинделя). Замыкающее звено – это звено, получаемое в размерное цепи последним в результате решения поставленной задачи, том числе при изготовлении, сборке и измерении. Составляющее звено - это звено размерной цепи, изменение которого вызывает изменение исходного или замыкающего звена. Составляющие звенья делятся на увеличивающие и уменьшающие. Увеличивающее звено – это составляющее звено, с увеличением которого увеличивается исходное или замыкающее звено. Уменьшающее звено – это звено, с увеличением которого уменьшается исходное или замыкающее звено.
Одно из составляющих звеньев при необходимости может быть принято в качестве компенсирующего звена. Компенсирующее звено – это предварительно выбранное составляющее звено, изменением которого достигается требуемая точность замыкающего звена.
При решении размерных цепей возникают два вида задач: (первая и вторая).
Первая задача заключается в определении номинального размера, допуска и предельных отклонений замыкающего звена по заданным номинальным размерам, допускам и отклонениям составляющих звеньев. Эта задача чаще всего встречается при расчетах технологических процессов или как проверочная при конструировании деталей и узлов машин.
Вторая задача заключается в определение величины допуска и отклонений составляющих звеньев по заданным номинальным размерам всех звеньев цепи и заданным предельным размерам замыкающего звена. Данная задача типична для конструкторских расчетов.
Следует иметь в ввиду, что в литературе можно встретить название
указанных задач как прямая и обратная.
Существует ряд методов расчета размерных цепей:
а) метод полной взаимозаменяемости;
б)метод неполной взаимозаменяемости (теоретико-вероятностный);
в) метод ограниченной взаимозаменяемости (группового подбора).
Введем условные обозначения параметров цепи. Номинальные размеры составляющих увеличивающих звеньев – А1, А2, … Аi ; уменьшающих – A3’, A4’, … Aj’.
Номинальный размер замыкающего звена - АD. Допуски составляющих звеньев – TA1, TA2, TA3, TAi, TAj. Допуск компенсирующего звена – Тк. Верхнее и нижнее отклонения замыкающего звена - ESD, EJD (или esD и eiD). Верхние отклонения составляющих звеньев – ESA1, ESA2, ESA, (eSAi, eSA и т.д.). Нижние отклонения составляющих звеньев - EJA1, EJA2, EJA3 (eiA1, eiA2 и т.д.). верхнее и нижнее отклонения компенсирующего звена - ESk (esk) и EJk (eik).
3.2 Решение первой задачи
В современном машиностроение, особенно, серийном и массовом наиболее часто находят применение теоретико-вероятностный метод расчета размерных цепей, обеспечивающий наиболее экономичное решение технологических и конструкторских задач. Поэтому в курсовой работе используется именно данный метод решения размерных цепей.
При массовом или крупносерийном производстве, особенно в многозвенных размерных цепях, вероятность одновременного попадания на сборку, например, наибольших размеров всех уменьшающих звеньев чрезвычайно мала. Поэтому размерные цепи целесообразно рассчитывать вероятностным методом, позволяющим без расширения поля допуска замыкающего звена расширить поля допусков на изготовлении составляющих звеньев.
Номинальный размер замыкающего звена рассчитывается так:
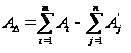 ,
(3.1)
где m и n - число увеличивающих и уменьшающих звеньев в цепи.
Допуск замыкающего звена рассчитывается следующим образом:
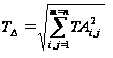 (3.2)
Значение координаты середины поля допуска замыкающего звена рассчитывается следующим образом:
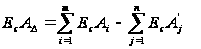 (3.3)
В свою очередь координаты середин полей допусков увеличивающих и уменьшающих звеньев рассчитываются соответственно так: