Закрепление теоретических знаний, по курсу "Взаимозаменяемость, стандартизация и технические измерения"
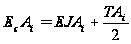 ;
(3.4)
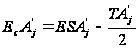 или
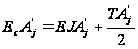 .
(3.5)
ПРИМЕР. Пусть заданы следующие значения звеньев размерной цепи, приведенной на рис. 6: увеличивающее А2=49,2 мм и уменьшающие А1’=1,1-0,25 мм; A3’=17-0,12 мм; А4'=14 мм; A5’=17-0,120 мм; Следует определить допуск и отклонение замыкающего звена АD.
По формуле (3.1) находим номинальный размер замыкающего звена:
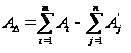 ,
АD = 49,2 - (1,1 + 17 + 14 + 17 ) = 0,1 мм.
Рассчитываем значение Ес 168 по формуле (3.4):
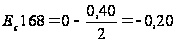 мм.
По формуле (3.5) определяем значение координат середин полей допусков уменьшающих звеньев:
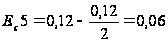 мм;
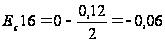 мм;
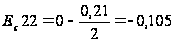 мм;
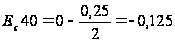 мм;
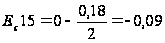 мм;
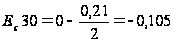 мм;
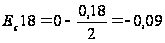 мм;
мм.
По формуле (3.3) подсчитываем значение ЕсАD :
ЕсАD=–0,20–(0.06–0,06–0,105–0,125–0,09–0,105–0,009–0,06–0,06)= =0,32 мм.
Рассчитаем допуск замыкающего звена по формуле (3.2):
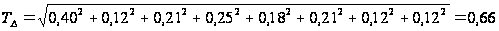 мм.
Предельные отклонения замыкающего звена рассчитываются по формулам:
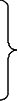
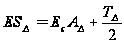 ;
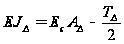 (3.6)
Следовательно:
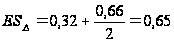 мм;
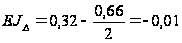 мм.
Окончательно
имеем следующее
замыкающее
звено:
 мм.
3.3 Решение второй задачи
Вторая задача распространена в практике машиностроения в значительно большей степени, чем первая. Точность составляющих размеров должна быть такой, чтобы гарантировалась заданная точность замыкающего звена. В данной задаче есть одно уравнение (3.2), а число неизвестных составляет m+n. Следовательно, для ее решения, должны быть выбраны дополнительные условия, позволяющие устранить неопределенность. В теории и практике решения размерных цепей для этих целей используется способ равных допусков или способ одного квалитета.
Способ равных допусков применяют, если составляющие звенья расположены в одном размерном интервале и могут быть выполнены с примерно одинаковой точностью. Этот способ находит ограниченное применение, так как практически очень редко встречаются размерные цепи, составляющие звенья, которые входили бы в один размерный интервал. Например, довольно простая размерная цепь, представленная на рис.6, включает размеры, входящие в 6 размерных интервалов по стандарту СЭВ 144 – 75. Однако, рассмотрим все же методику решения размерных цепей способом равных допусков, которая, хотя и редко, но применяется.
При решении методом неполной взаимозаменяемости определение средней величины допуска составляющих звеньев производится по формуле:
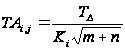 , (3.7)
Здесь Кi – коэффициент относительного рассеяния размеров. При изготовлении деталей на настроенных станках и при распределении
погрешностей размеров по закону нормального распределения Ki=1,5
Если значение TAi,j , рассчитанное по формуле (3.7), не совпадает со стандартным, то при выборе допусков следует придерживаться следующего правила. Для звеньев относительно более сложных с технологической точки зрения (например А1 , А’5 , рис.6) допуски выбираются большими, чем TAi,j ,а для технологически простых звеньев – округляются в сторону уменьшения. Если и при этом равенство (3.2) не обеспечивается, то одно из составляющих звеньев принимается за компенсирующее звено, в качестве которого обычно выбирается звено наименее ответственное с конструктивной точки зрения и наиболее простое - с технологическо. В цепи (рис.6) таким звеном могут быть втулки A4’ или А8’. Допуск компенсирующего звена рассчитывается по формуле:
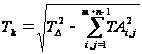 (3.8)
В качестве компенсирующих могут также использоваться не одно, а несколько звеньев (например, обе втулки A4’ и А8’ в цепи, показанной на рис.6). Тогда сумма под корнем в формуле (3.8) соответствующим образом изменяется.
Координата середины поля допуска компенсирующего звена рассчитывается по формуле (3.9) или (3.10) если звено Ак соответственно увеличивающее либо уменьшающее:
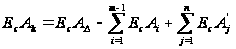 (3.9)
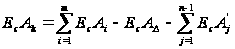 (3.10)
ПРИМЕР. В размерной цепи (рис.6) допуски звеньев A3’ и А9’ известны, так как подшипники являются стандартными (покупными) узлами, точность изготовления которых определяется классом их
точности.
В данном узле
применен
шарикоподшипник
№206 лёгкой серии
касса точности
О. По ГОСТ 8338-57 [6]
определяем
основные размера,
а по ГОСТ 520-71 отклонение
на ширину кольца,
равное 0,12 мм.
Исходя из условий
работы червячной
передачи установлено,
что осевое
смещение вала
допускается
в пределах ±0,5
мм. Следовательно,
замыкающее
звено равно
 мм и
 мкм. Поскольку
значения
 и
 равны по 120 мкм,
то по формуле
(3.17) (при
 )
рассчитываем
средний допуск
для остальных
(кроме звеньев
и
)
звеньев цепи.
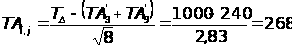 мкм
По таблицам
СТ СЭВ 145-75 принимаем
допуски звеньев,
кроме компенсирующего
 ,
а также
и
такими:
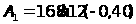 мм;
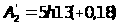 мм;
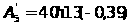 мм;
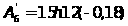 мм;
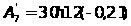 мм;
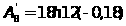 мм;
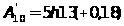 мм.
При назначения полей допусков ( H или h ) на составляющие звенья надо руководствоваться следующим простым правилом: звено (деталь) рассматривается отдельно (вне сборочного узла) и если исследуемый размер является охватываемым (валом), то следует выбрать поле h, а если охватывающим (отверстием), то – H.
Далее, проверяем
соблюдается
ли равенство,
определяемое
формулой (3.2).
Корень квадратный
из суммы квадратов
допусков составляющих
звеньев (включая
 мм) равен:
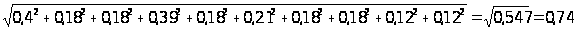
мм. Следовательно:
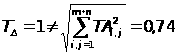 и это вызывает
необходимость
ввести в расчёт
компенсирующее
звено (
как сказано
выше), допуск
которого определяем
по формуле
(3.8):
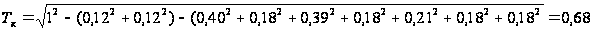 мм.
По формуле
(3.10) определяем
величину
 :
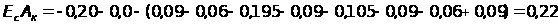 мм.
Отклонения компенсирующего звена рассчитываются по формуле (3.6):
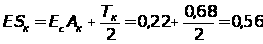 мм;
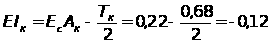 мм.
Следовательно,
компенсирующее
звено
 мм.
Произведем проверку полученных значений допусков по формуле (3.2):
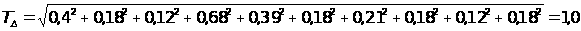 мм.
Способ равного квалитета предполагает, что все составляющие звенья выполнены по одному квалитету, а величена допусков зависит от номинального размера каждого звеньев.
При решении
задачи методом
неполной
взаимозаменяемости
коэффициент
 (число единиц
допуска в допуске)
рассчитывается
по формуле:
 ,
где i – единица допуска, рассчитываемая по формуле (2.9).
По величине
находится
квалитет, затем
значения допусков
для каждого
звена. Если при
этом не удовлетворяется
равенство
(3.2), то используют
компенсирующие
звенья, так как
это показано
выше.
Решение задачи методом неполной взаимозаменяемости, одного квалитета
Пусть заданы
следующие
значения звеньев
размерной цепи,
приведенной
на рис.: увеличивающее
А2=49,2 мм и уменьшающие
А1’=1,1-0,25 мм;
A3’=17-0,12
мм; А4'=14 мм;
A5’=17-0,120
мм;
 мкм;
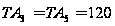 мкм. Следует
определить
допуск и отклонение
замыкающего
звена АD.
По формуле (3.1) находим номинальный размер замыкающего звена:
,
АD = 49,2 - (1,1 + 17 + 14 + 17 ) = 0,1 мм.
Рассчитаем вначале сумму единиц допусков, входящих в знаменатель формулы (3.11).
Примем для
практических
расчётов, что
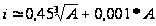 .
Для заданных
номинальных
размеров составляющих
звеньев находим,
что для
 единицы допуска
соответственно
равны: 2,14; 1,33; 1,22; 1,33 мкм.
Тогда, согласно
(3.11) и, имея ввиду,
что
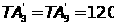 мкм, получаем:
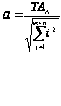
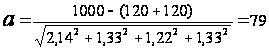
По таблице находим соответствующий коэффициент,он получился равным JT10.
Тогда: А2=49,2Н10+0,100,А3=17h10-0,070,A4=14h10-0,070, А5=17h10-0,070
По формулам (3.8), (3.9), (3.10) рассчитываем параметры компенсирующего звена А4
;
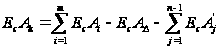
которые
оказались
следующими:
 мм;
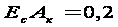 мм;
 мм;
 мм. Следовательно,
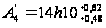 мм.
Правильность расчета проверяется по формуле (3.2).
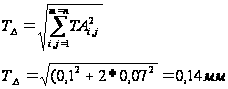
3.4 Общие указания и рекомендации по расчету размерных цепей
3.4.1 Размерная цепь рассчитывается только методом неполной взаимозаменяемости (теоретико-вероятностным методом)
3.4.2 В курсовой работе решается, как правило, вторая задача. Однако может быть задана первая задача, а также и обе (первая и вторая). В бланке-задании делается соответствующее указание и сообщаются необходимые исходные данные
3.4.3 Схема размерной цепи вычерчивается на том чертеже (рис.6), где изображен рассчитываемый узел
3.4.4 Номинальные
размеры составляющих
звеньев, кроме
тех, которые
выбираются
по стандарту
( и
 - ширина кольца
подшипников
качения), а также
заданы для всех
вариантов
постоянными
(
 ,
 и
 ),
могут назначаться
в долях от величины
l
3.4.5 Ширина червячного колеса и длина запрессовки l в задании по расчету неподвижной посадки одна и та же величина
4. ВЫБОР ИЗМЕРИТЕЛЬНЫХ СРЕДСТВ
Выбор измерительных средств является одной из важных задач, возникающих при разработке технологического процесса изготовления и приемке деталей.
Пределом допускаемой погрешности средства измерения называют наибольшую (без учета знака) его погрешность, при которой средство признается годным к практическому применению. Величина допускаемой погрешности средства измерения назначается в зависимости от допуска на измеряемый размер детали.
Так как любое
измерение
сопровождается
той или иной
погрешностью,
то это приводит
к тому, что часть
годных деталей
бракуется, а
часть негодных
деталей принимается
в качестве
годных. Это
учитывается
относительной
погрешностью
измерения
 ,
определяемой
отношением
среднего
квадратичного
отклонения
допускаемой
погрешности
средства измерения
 к заданному
допуску на
измеряемый
размер
 или
 .
Таким образом:
 (3.12)
Здесь
 (3.13), где
