Разработка технологического процесса механической обработки детали
q – 3,045 кг.;
Sотх = 25000 руб.;
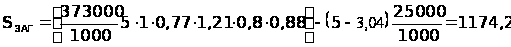 руб.
Как видно из приведенных расчётов расчётная себестоимость заготовки получаемой в закрытых штампах ниже, экономия на материале составит при стоимости тонны стали 25ХГТ ГОСТ 4543-71 порядка 140884 .руб. и годовой программе выпуска шестерни 150000 шт. составит:
Эм = N г. Ч 0,6 = 150000 Ч 0,6 = 90000 кг. (2.18)
В денежном выражении:
Эд = Эм Ч 50000 = 90 Ч 140884 = 12,678 млн. руб. (2.19)
Кроме того,
отпадает
необходимость
в оборудовании
для обрезки
облой, средняя
стоимость
пресса составляет
948520 руб. несложно
подсчитать,
что экономический
эффект от внедрения
предложенного
метода без
учёта стоимости
пресса составит:
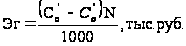 , (2.20)
где Со',Co'' - технологические себестоимости сравниваемых операций, руб;
N - годовая программа ;
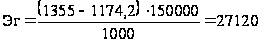 тыс.
руб,
Значит применение предложенного метода экономически целесообразно.
2.5. Выбор технологических баз
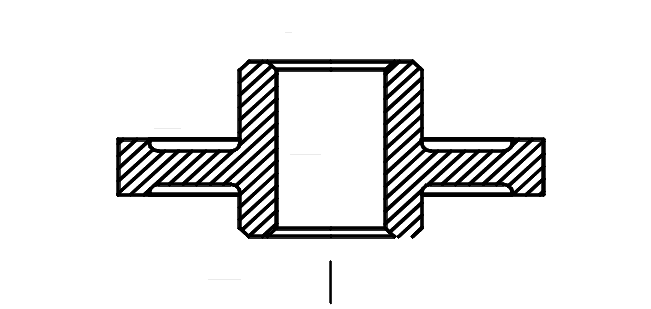
Рисунок 2.2. – Схема расположения базовых поверхностей
Точность обработки зубьев цилиндрических зубчатых колес в большой степени зависит от правильного выбора баз на зуборезных и зубоотделочных операциях и точности базовых поверхностей заготовок перед зубообработкой.
Базовыми поверхностями при обработке заготовок цилиндрических зубчатых колес могут быть поверхности, зависящие в первую очередь от конструктивных форм колес, требований к точности по техническим условиям и серийности выпуска.
При зубофрезеровании и зубошевинговании нашей шестерни за технологическую базу принимают отверстие 6, которое соответственно будет необходимо первоначально обработать. В период его обработки отверстие будет являться двойной направляющей базой. Второй технологической базой является торец зубчатого венца 3, который будет обрабатываться совместно с опорным торцом ступицы 4.
Все эти технологические и опорные базы должны обрабатываться раньше, чем нарезание зубьев, с целью исключения погрешности изготовления заготовки. Также нам необходимо придерживаться принципа сохранения баз для получения детали большей точности и исключение погрешностей переустановки.
2.6. Разработка технологического маршрута обработки детали
В условиях производства разработка технологических процессов изготовления деталей производится с учетом технического и экономического принципов. В соответствии с техническим принципом проектируемый технологический процесс должен обеспечить качество деталей, в соответствии с экономическим принципом – минимум затрат на производство готовой продукции.
Технологический процесс изготовления цилиндрического зубчатого колеса можно разбить на пять основных этапов:
Обработка заготовки перед зубонарезанием.
Формообразование зубьев.
Отделка зубьев до термообработки.
Термообработка зубчатого колеса.
Окончательная отделка баз и зубчатого венца после термообработки.
Теперь поэтапно разработаем конкретный технологический маршрут обработки нашей шестерни.
Сначала нам необходимо предварительно обработать заготовку в целях подготовки детали для зубонарезания. С учетом крупносерийного производства нам вначале необходимо обработать общий контур заготовки для зубообработки. Данные обработанные поверхности будут служить технологическими базами при формообразовании зубьев.
Для данного этапа выберем следующие операции:
для обработки насадочного отверстия и обработки торцов назначаем токарную операцию;
для получения шлицевой поверхности в посадочном отверстии шестерни примем промежуточную операцию, на которой вместе со шлицами доводится и отверстие посадки.
для окончательной доводки торцовых поверхностей и образование фасок применим еще одну токарную операцию.
Теперь переходим к этапу формообразования зубчатого венца. По рекомендациям для достижения необходимого модуля зуба и серийности производства применим операцию:
Зубофрезерование – фрезерование червячной модульной фрезой зубьев шестерни.
Зубозакругляющая – производится закругление зубьев для плавности входа в работу.
Зубофасочная – снятие фасок на острых кромках зуба.
Для этапа окончательной отделки зубьев, перед термообработкой, применим операцию – зубошевингование.
Затем для увеличения срока службы шестерни применим термообработку, что позволит увеличить стойкость зубьев к износу, а также к динамическим нагрузкам.
Любая термообработка ведет к увеличению размера зерна, так сказать температурному росту, и появлению окалины, что ведет к необходимости применения последнего этапа обработки – отделки баз и зубчатого венца после термообработки. Для данного этапа применим следующие операции:
Протяжная – окончательная обработка базовой шлицевой поверхности.
Зубообкатывающая – обкатка по зубу.
Зубохонинговальная – достижение необходимой точности и шероховатости поверхности зубьев.
По окончанию зубохонинговальной операции можно считать, что шестерня изготовлена окончательно, остается лишь проконтролировать ее на наличие брака.
2.7. Разработка технологических операций
2.7.1. Выбор модели оборудования
Выбор модели станка определяется прежде всего возможностью изготовления на нем деталей необходимых размеров и формы, качество ее поверхности. Если эти требования можно обеспечить обработкой на различных станках, определенную модель станка вбирают из следующих соображений:
соответствие его основных размеров габаритам обрабатываемых деталей, устанавливаемых по принятой схеме обработки;
возможность работы на оптимальных режимах резания;
производительности – заданному масштабу производства;
соответствие станка требуемой мощности при обработке;
возможность механизации и автоматизации выполняемой обработки;
обеспечение наименьшей себестоимости обработки;
возможности приобретения станка;
необходимости использования имеющихся станков.
В условиях крупносерийного массового производства нужно стремиться к тому, чтобы на одной операции было занято не более одного – двух станков. Если это условие не выполняется, следует выбирать более производительную модель станка (мношпиндельный, многопозиционный или агрегатный).
В общем случае нужно стремиться наиболее полно использовать станки. Иногда допустимо применять станки высокой производительности, если их загрузка ниже требуемой, но себестоимость обработки детали меньше, чем на других, полностью загруженных станках.
Выбор станков для проектируемого технологического процесса производится уже после того, как каждая операция предварительно разработана. Это значит, что намечены, выбраны или определены:
метод обработки поверхностей;
пропуск на обработку;
режущий инструмент.
Универсальные станки обычно используются в единичном производстве вследствие большого количества операций, выполняемых на данных станках и низкой их производительности. В нашем же случае тип производства – крупносерийный, вследствие чего, будет характерно использование специальных, многопозиционных и многошпиндельных станков, у которых их стоимость перекрывается их производительностью.
Теперь перейдем к этапу подбора моделей оборудования применимо к нашему технологическому процессу обработки детали типа "шестерни" (501701216). Заготовкой в данном случае является штамповка с общими габаритными размерами d 192 х 56 мм. Материалом заготовки является сталь 25ХГТ (ГОСТ 4543-88).
Для первой токарной операции будет использоваться токарный восьмипозиционный станок 1К282. Данный станок подходит для крупносерийного производства. На данном станке возможна обработка заготовки на семи позициях различным инструментом, а восьмая позиция является загрузочной, которая позволяет перекрывать время установки детали на станок за счет одновременной ее обработки на других позициях.
Этот станок подходит нам и по следующим критериям:
обрабатываемый размер заготовки – 250 мм.;
мощность – 50 кВт;
габариты – 3070 х 2945 х 3872.
Для промежуточной операции наиболее предпочтительным является применение вертикально-протяжных станков вследствие их малых габаритных размеров. Применим на данной операции станок модели 7Б68. Значение его характеристик, влияющих на его выбор, являются следующие:
габаритные размеры 4550 х 2760 х 5870 мм.;
мощность – 80 кВт.;
рабочая сторона стола – 710 мм.;
тяговая сила – 800 кН.
Для дальнейшей токарной обработки принимаем токарный многорезцовый станок модели 1Н713. Данный станок обладает таким необходимым свойством, как возможность многоинструментальной обработки заготовки. Станок 1Н713 обладает следующими характеристиками:
наибольший размер обрабатываемой заготовки устанавливаемой над суппортом – 250 мм.;
мощность – 5 кВт.;
габаритные размеры –2450 х 1250 х 1980 мм.
На зубообрабатывающую операцию применим специальный зубофрезерный станок модели АВС-12-1676. Этот станок обладает следующими техническими характеристиками:
наибольший диаметр обрабатываемой заготовки – 320 мм.;
мощность – 7,5 кВт.;
габаритные размеры – 1790 х 1000 х 2450 мм.
Для увеличения производительности на данном станке обработка ведется сразу нескольких деталей, предварительно уложив между ними прокладочное кольцо.
Для закругления зубьев применяем зубозакругляющий станок 5Н580 со следующими характеристиками:
мощность – 5кВт.;
габаритные размеры –1620 х 1050 х 1415 мм.;
наибольший размер обрабатываемой детали – 250 мм.
На зубошевинговальную операцию применим специальный станок модели АВС02В со следующими техническими характеристиками:
наибольший обрабатываемый диаметр заготовки – 250 мм.;
мощность – 3 кВт.
Габаритные размеры – 1820 х 1500 х 2120 мм.
Для обкатки зубьев применим станок зубообкатный модели 5В722 со следующими характеристиками:
наибольший диаметр обрабатываемой заготовки – 200 мм.;
мощность – 2,1 кВт.;
габаритные размеры – 1540 х 1100 х 1550 мм.
На операцию по хонингованию зубьев зубчатого колеса применим станок зубохонинговальный модели 5В913 со следующими характеристиками:
наибольший обрабатываемый диаметр – 320 мм.;
мощность – 3 кВт.;
габаритные размеры – 1650 х 1460 х 1620 мм.
2.7.2. Выбор технологической оснастки
Правила выбора технологической оснастки регламентируются соответствующими ГОСТами. К ней относятся: приспособления, инструменты и средства измерения и контроля.
В случае применения стандартной оснастки рекомендуется пользоваться альбомами ее типовых конструкций и соответствующими стандартами.
На 005 операции используется следующая оснастка: приспособление специальное.
Позиция ІІІ: стойка для зенкера специальная; зенкер твердосплавный; пробка специальная на р-р Ш 47+0,62 .
Позиция V: резец проходной правый 2100-4016 Т15 К10, ГОСТ 18878-73; стойка для резца специальная; резец проходной левый 2112-424 Т15 К10, ГОСТ 18878-73; стойка для резца специальная; скоба ГОСТ 24853-81 на р-р 29,3-0,52 .
Позиция VII: стойка для резца специальная; резец фасочный правый 2136-4041 ГОСТ 18879-73; резец расточной 2142-4052 ГОСТ18879-73; шаблон специальный на р-р Ш 62,7±0,6; пробка 8141-4248 ГОСТ 14807-81 на р-р Ш50,6-0,6 ; скоба ГОСТ 24853-81 на р-р Ш70 ± 0,6.
Позиция II: стойка для резцов специальная; резец проходной левый 2100-4016 Т5К10 ГОСТ 18878-73; скоба ГОСТ 24853-81 на р-р 54,2-0,4; скоба ГОСТ 24853-81 на р-р 20-0,28.
Позиция IV: стойка для резца специальная; резец проходной 2102-1007 Т5 К10 ГОСТ 18878-73; скоба ГОСТ 24853-81 на р-р 189,8-0,6.
Позиция VI: стойка для резцов специальная; резец фасочный левый 2136-4071 Т5К10 ГОСТ 18878-81; резец фасочный правый 21364052 Т5К10 ГОСТ 18878-81.
Позиция VIII: стойка для резца специальная; резец фасочный 2136-4052 Т5К10 ГОСТ 18878-81.
Для операции 010: планшайба опорная; патрон рабочий; патрон вспомогательный; крышечка шлицевая специальная; пробка плоская специальная на размер Ш60,08+0,05.
Операция 015: оправка разжимная специальная; центр передний 7032-0035 ГОСТ 13214-67; центр задний 7032-0112 ГОСТ 13214-67; планшайба поводковая; втулка переходная специальная.
Оснастка на поперечный суппорт: стойка для резцов специальная; резец подрезной специальный 2 шт.; резец подрезной правый специальный 2 шт.; резец фасочный левый 2136-4052 ГОСТ 188-81; скоба ГОСТ 24853-81 на р-р 19-0,28; шаблон специальный на р-р 53,3±0,15; шаблон специальный на р-р 5±0,6 х 30°.
На продольный суппорт: стойка для резца специальная; резец проходной 2100-4015 ГОСТ 18878-81; скоба ГОСТ 24853-81 на р-р Ш189-0,3.
Операция 025: оправка для фрезы специальная; фреза червячная сборная Т15К6; скоба шаговая специальная на р-р 62,336-0,1.
Операция 030: приспособление специальное; цанга; фреза кольцевая специальная Р5К10; шаблон специальный на р-р R 5,5±0,5; шаблон специальный на р-р R 24±3.
Операция 045: приспособление специальное; оправка для круга специальная 2 шт.; круг шлифовальный ПП80 х 3 х 25 24А25С2В35 м/с 2 кл Б ГОСТ 2424-83 2 шт.
Операция 050: загрузочное устройство специальное; приспособление для установки деталей; шевер специальный; индикатор ИРБ 584-75; контрольный прибор МЦ 400Б; измерительное колесо; установочный диск для контролирующего колеса; втулка; контрольный прибор для проверки направления зуба специальный.
Операция 065: шайба опорная; патрон вспомогательный; протяжка шлицевая специальная; пробка плоская специальная на р-р Ш60-0,02+0,14 ; пробка "не" 7,068+0,141+0,254 и "не" Ш60+0,16.
Операция 070: шестерни обкатные – 3 шт.
На 075 операции используется оснастка, что и на операции 050.
Согласно индивидуальному заданию в качестве специального режущего инструмента рассмотрим червячную модульную фрезу, применяемую для нарезания зубьев m = 4,5, Z = 40, b = 19 мм, угол зацепления – α = 20°, степень точности 10-9-9вс.
Материал режущей части сталь Т10К5, корпус изготовлен из стали 40Х ГОСТ 1050-74 после ТО твердость должна достигать HRCэ 40…45, зубья крепятся механически.
Выбор основных параметров режущей части осуществим в зависимости от свойств обрабатываемого материала согласно методике изложенной в [ ].
По ГОСТ 9324-80 наружный диаметр фрезы dа =120 мм.
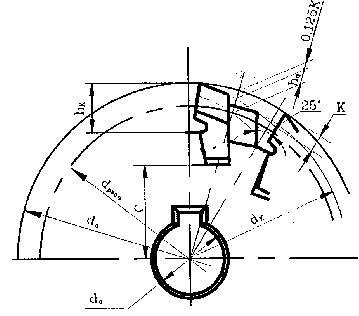 Определяем
диаметр корпуса
инструмента
рисунок 2.3.
Рисунок 2.3. – Конструктивные элементы сборной червячной фрезы.
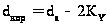 ;
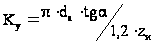 ;
(2.21)
Где КY и Кz – условная величина затылования и число зубьев фрезы;
 - задний угол
на вершине
фрезы.
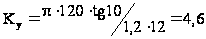 мм; (2.22)
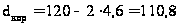 мм; (2.23)
Определяем конструктивные части реек и пазов под них по [ ]:
Ширина паза В1 =10 мм и изготавливается по 7 квалитету точности.
Стенку паза на противоположную опорной, как и на зубе, для фрез с модулем m > 4 выполняют с поднутрением под углом 5°.
Величину В2 принимаем равной 15 мм что обеспечит 16 – 17 переточек.
Величина b = 6 мм.
Полную высоту затылованного зуба определяем по формуле:
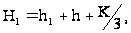 (2.24)
где К величина затылования
 (2.25)
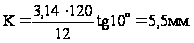
Толщина корпуса от дна канавки до отверстия не должна быть менее
15 мм.
Число зубьев фрезы:
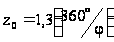 ; (2.26)
где h0 – высота зуба фрезы
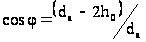 (2.27)
h0 = 2,55m = 2,55 Ч 4,15 = 11,475 мм;
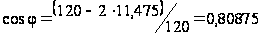 ;
Тогда:
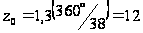 .
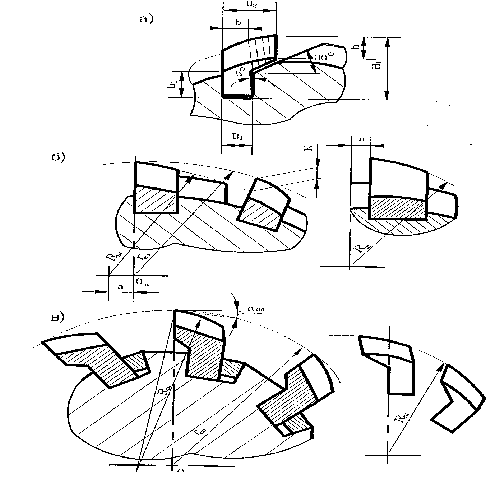
Рисунок 2.4. – Схемы установки затылованного зуба в корпусе червячной фрезы.
3. Длина рабочей части фрезы:
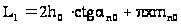 ; (2.28)
где х = 5 – выбирается по таблице 8,1
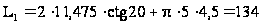 мм.
Принимаем L1 = 135 мм.
4. Ширина буртиков l = 5 мм, [7,стр.309].
5. Полная длина фрезы L = L1 + 2l = 135+2Ч5 = 145 мм
6. Диаметр буртиков D = (1,5…1,7)d = 1,5∙40 = 60 мм.
Принимаем D = 60 мм.
7. Диаметр посадочного отверстия
d = (0,2…0,45)da = 0,3∙120 = 40 мм.
Определение элементов профиля в нормальном сечении.1. Шаг по нормали Рn = π∙m = 3,14∙4,5 = 14,13 мм. (2.29) 2. Толщина зуба в нормальном сечении на делительной прямой
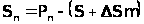 ; (2.30)
где S – толщина зуба колеса по дуге делительной окружности с учетом необходимого бокового зазора в передаче
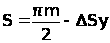 ; (2.31)
DSy – величина утоньшения зубьев нарезаемых колес для образования бокового зазора после чистовой обработки
DSш – припуск под последующее шевингование
DSy = 0,11
DSш = 0,2
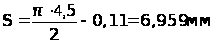 (2.32)
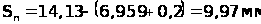 (2.33)3.
Высота головки
зуба для нарезания
некоррегированной
шестерниha
= 1,25m = 1,25∙4,5 = 5,625 мм. (2.34)
4. Высота ножки зубаhf = 1,25m = 1,25∙4,5 = 5,625 мм. (2.35)5. Полная высота зубаh = 2,5m = 2,5∙4,5 = 11,25 мм. (2.36)6. Радиус закругления профиля головки зубаpa = 0,25m = 0,25∙4,5 = 1,125 мм. (2.37)7. Радиус закругления ножки зубаpf = 0,3m = 0,3∙4,5 = 1,35 мм. (2.38)8. Толщина зуба на вершинеSa = Sn – 2hatgαtωo =9,97 – 2∙5,625∙tg20° = 5,88 мм. (2.39)9. Канавку для выхода шлифовального круга выбираем следующих размеров:- ширина – 2 мм;- глубина – 1 мм;радиус скругления – 1 мм,10. Угол наклона стружечной канавки β0 = 2°,
11. Профильный угол – 20°,
Определение элементов режущей части фрезы.
1. Передний угол γв = 0, 2. Задний угол при вершине зубьев αв = 10°, 3. Угол на боковых сторонах профиля tgαб = tgαв∙sinαtωo = tg10°∙sin20° = 0,06; (2.40)αб = 3°27ў.4. Число зубьев принимаем z = 12.5. Размеры канавки для размещения стружки:
глубина канавки
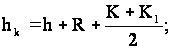 (2.41)
где R – радиус закругления дна канавки, R = 1,5 мм.
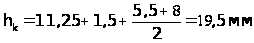
6. Угол стружечной канавки θ = 25°,
7. Средний расчетный диаметр фрезы
dp = da – 2ha – 0,25K = 120 – 2∙5,625 – 0,25∙5,5 = 107,375 мм. (2.42)
8. Угол наклона винтовой линии β0 канавок
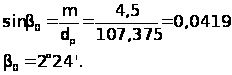 (2.43)
9. Шаг винтовой линии
hстр. = πdp∙ ctgb0 = 3,14∙107,375∙23,85 = 8045 мм. (2.44)
10. Шаг витков по оси
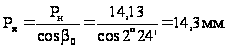 (2.45)
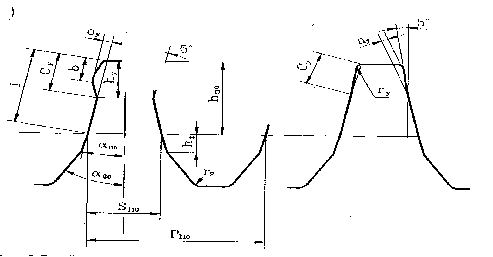
11. Положение усика рисунок 2.6.
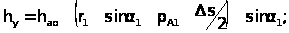 (2.46)
где r1 – радиус делительной окружности нарезаемого колеса;
a1 – угол профиля нарезаемого колеса;
pА1 – радиус кривизны профиля зуба равный:
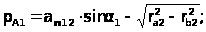 (2.47)
где ra1 и rb2 – радиусы окружностей вершин и основной сопряженного колеса;
аw12 – межосевое расстояние в передаче
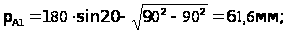 (2.48)
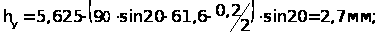
12. Высота усика
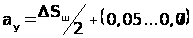 (2.49)
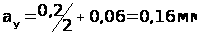 . (2.50)
Рисунок 2.5. Формы модификации профиля зуба червячной фрезы под шевингование.
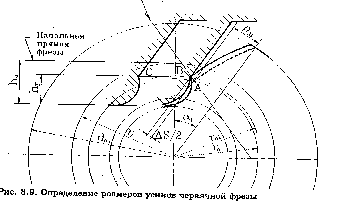
Рисунок 2.6. Определение размеров усиков червячной фрезы.
Заточка зуборезного инструмента.
Червячные фрезы для нарезания зубчатых колес затачивают двумя способами:
а) на специальных станках моделей 3642 и 3А642;
б) на универсально-заточных станках с применением копира или с помощью специального приспособления, обеспечивающего заточку в строгом соответствии у установленным углом w подъема винтовой линии.
Заточка производится тыльной стороной тарельчатого круга, чтобы исключить возможность повреждения соседних зубьев при заточке плоской стороны. Характеристика круга и режим работы назначаются в зависимости от физико-механических свойств материала фрезы и требований к качеству заточки.
При заточке на специальных станках обеспечивается автоматическое деление от зуба к зубу и поворот фрезы во время продольного хода согласно шагу стружечной канавки.
При заточке могут возникнуть ошибки в настройке оборудования, установке круга и другие дефекты, которые повлияют на точность профиля зубьев фрезы, следовательно, и на точность нарезаемых колес. Возможны следующие четыре ошибки:
Передние поверхности затачиваются с положительными передними углами (+g). Зубья фрезы теряют точный профиль зубчатой рейки, режущие кромки режущие кромки в нормальном сечении становятся криволинейными; с одной стороны зуба кромка выпуклая, а с другой – вогнутая как показано на рис.2.7.а.
Передние поверхности затачиваются с отрицательными углами (+g). Погрешности профиля получаются такими же, как и в первом случае но в обратном порядке (рис.2.7.б). завалы на режущих кромках, образующиеся при неправильных режимах заточки, также создают отрицательные передние углы и, следовательно, вызывают искажение профиля около вершины зубьев.
Неравномерный окружной шаг фрезы, возникающий от неточности делительного устройства или копира. В этом случае некоторые зубья выходят вперед за теоретически правильное положение на величину x а другие – несколько назад на величину x1 как показано на рис.2.7.в. Такой дефект заточки приводит к радиальному биению зубьев.
Отклонение шага винтовой канавки Sк от заданного на чертеже. Такое отклонение вызывается неправильной работой передаточных звеньев заточного станка (зазоры, неточный подбор передаточных отношений зубчатых передач) и приводит к конусности фрезы. Это, в свою очередь, изменяет профиль зубьев так же, как и неправильность окружного шага (рис.2.7.в), но вдоль оси фрезы.
Таблица 2.3. – Допускаемые отклонения червячных фрез класса В
| Элементы | Допускаемые отклонения червячных фрез класса В, связанные с переточкой при модуле в мм. | |||||||
| 1,0-2,25 | 2,25-4,0 | 4-6 | 6-8 | 8-10 | 10-14 | 14-20 | ||
| Радиальное биение по d в мм | 0,04 | 0,05 | 0,06 | 0,06 | 0,08 | 0,08 | 0,10 | |
| Допуск
на
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||