Разработка технологического процесса механической обработки детали
Только в сторону подну-
трения
Фрезы после переточки контролируют по ряду элементов, указанных в таблице 2.3.
Шероховатость заточенных передних поверхностей фрез должна находиться в пределах 8-го класса чистоты, а подвергавшихся доводке алмазными кругами - 9 – 10-го классов.
 На
передних поверхностях
не допускаются
завалы, режущие
кромки должны
быть ровными,
без зарубин
и выкрашиваний.
в)
Рисунок 2.7. Искажение профиля зуба фрезы в зависимости от величины переднего угла заточки
2.7.3. Расчёт припусков
В настоящее время существует два метода определения припусков: опытно-статистический и расчётно-аналитический.
В первом случае величина припуска устанавливается по данным таблиц на всю обработку без распределения припусков по операциям. Для этого используются соответствующие ГОСТы в которых приведены номинальные значения припусков, которые в свою очередь являются несколько завышенными. Они не отражают полной реальной ситуации в каждом конкретном случае обработки.
В крупносерийном и массовом производствах применяют как правило расчётно-аналитический метод определения припусков. В качестве примера рассмотрим назначения припусков на охватываемую и охватывающую поверхности по методике изложенной в [ ].
Расчёт припуска на наружный диаметр зубчатого венца 189 мм:
Обработка наружного диаметра осуществляется на 005 и 015 операциях, операционные эскизы обработки представлены в приложении.
Исходными данными для расчёта припусков по ГОСТ 7505-89 являются:
Масса детали – 3,045 кг;
Группа стали – М2;
Класс точности – Т3;
Степень сложности – С2;
Исходный индекс – 11.
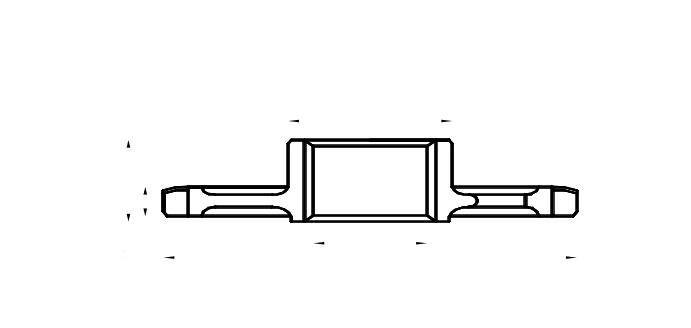
Рисунок 2.8. – Эскиз детали
Кроме этого исходными данными для расчёта являются: величина шероховатости поверхности Rz и глубина дефектного слоя h (табл. 4.25, [ ]), суммарное пространственное отклонение для заготовки данного типа, определяется по зависимости вида:
 (2.51)
где ρкор – величина коробления заготовки;
 мм
табл. 4.29, [
];
погрешность установки заготовки при обработке определяется из выражения:
 (2.52)
где εб – погрешность базирования;
εз – погрешность закрепления.
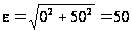 мкм,
Погрешности заготовки вследствие их копирования при обработке частично сохраняются на обрабатываемой детали пропорционально коэффициенту уменьшения погрешности Ку = 0,06 – при обдирочной обработке, Ку = 0,05 – при получистовой обработке . Минимальное значение межоперационного припуска определим по формуле:
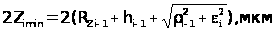 (2.53)
Минимальный припуск под черновое точение:
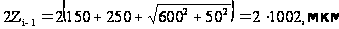 ;
Минимальный припуск под получистовое точение:
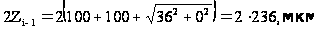 ;
Расчетный размер:
dp1 = 188,54 мм;
dp2 = 188,54 + 472 = 189,01 мм;
dp3 = 189,01 + 2,004 = 191,02 мм;
Рассчитаем общий номинальный припуск и номинальный допуск заготовки:
Z0 ном = Z0 min + Нз - Нд = 2,46 + 0,9 – 0,46 = 2,9 мм; (2.54)
dз ном = d0 ном + Z0 ном = 189+2,9 = 191,9 мм. (2.55)
Проверяем правильность выполнения расчетов:
2Zi max - 2Zi min = dDi-1 - dDi;
0,7 – 0,46 = 0,4 – 0,16;
4,1 – 2,0 = 2,5 – 0,4;
Условия выполняются. Расчеты выполнены, верно.
Полученные результаты сведены в таблице 2.4.
Таблица 2.4.– Расчёт припусков и предельных размеров по технологическим переходам обработки поверхности Ш189-0,46, мм шестерни
| Технологические переходы обработки Ш189 | Элемент припуска | 2zmin, мкм | Расчётный размер dр, мм | Допуск δ, мкм | Предельный размер, мм | Пред., значение припуска | |||||
| Rz | h | r | ε | d,min | d,max | 2Zmin | 2Zmax | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Штамповка | 150 | 250 | 600 | - | - | 191,02 | 2500 | 191,0 | 193,5 | - | - |
| Точ. черновое | 100 | 100 | 36 | 40 | 2Ч1002 | 189,01 | 400 | 189,0 | 189,4 | 2,0 | 4,1 |
| Точ. получист | - | - | - | 40 | 2Ч236 | 188,54 | 160 | 188,5 | 188,7 | 0,46 | 0,7 |
Итого: 2,46 4,8
Аналогично производим расчёт припусков на обработку отверстия Ш52 мм и результаты расчёта также представим в виде таблицы.
Таблица 2.5.– Расчёт припусков и предельных размеров по технологическим переходам обработки отверстия Ш52 мм шестерни
|
Технологические переходы обработки Ш52 |
Элемент припуска | 2zmin, мкм | Расчётный размер dр, мм | Допуск δ, мкм | Предельный размер, мм | Пред., значение припуска | |||||
| Rz | h | Ρ | ε | d,min | d,max | 2Zmin | 2Zmax | ||||
| Штампока | 150 | 250 | 1342 | - | - | 47,33 | 2000 | 45,3 | 47,3 | - | - |
| Зенкерование | 63 | 50 | 81 | 50 | 2Ч1743 | 50,82 | 620 | 50,18 | 50,8 | 3,5 | 4,88 |
| Точ.чистовое | - | - | - | 50 | 2Ч192 | 51,2 | 400 | 50,8 | 51,2 | 0,4 | 0,62 |
Итого: 3,9 5,5
Ниже представлены схемы расположения припусков и допусков на рассчитанные выше обрабатываемые поверхности.
На остальные поверхности припуски назначаем по ГОСТ 7505-89 и результаты сведём в таблицу.
Таблица 2.6.– Значения припусков
| Выдерживаемый размер | По ГОСТ | Расчётные значения |
| 1 | 2 | 3 |
| Ш75 |
2,6 |
- |
| Ш189 |
3,0 |
2,9 |
| Ш52 |
2,6 |
4,6 |
| 1 | 2 | 3 |
| 53 |
2,6 |
- |
| 19 |
2,4 |
- |


Как видно из полученных результатов расчётные значения припусков значительно ниже тех значений, которые выбирались по ГОСТ, это объясняется тем, что в случае использования расчётно-аналитического метода учитываются конкретные условия и требования, предъявляемые к обрабатываемой поверхности, а не используются усреднённые значения.
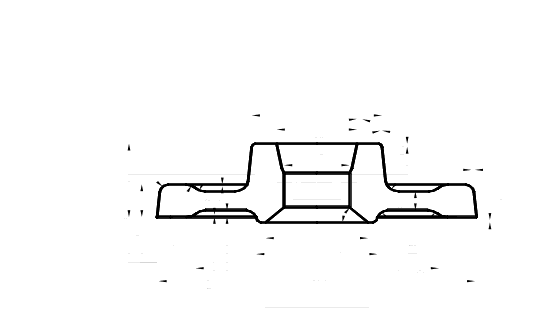
Рисунок 2.9.– Эскиз заготовки
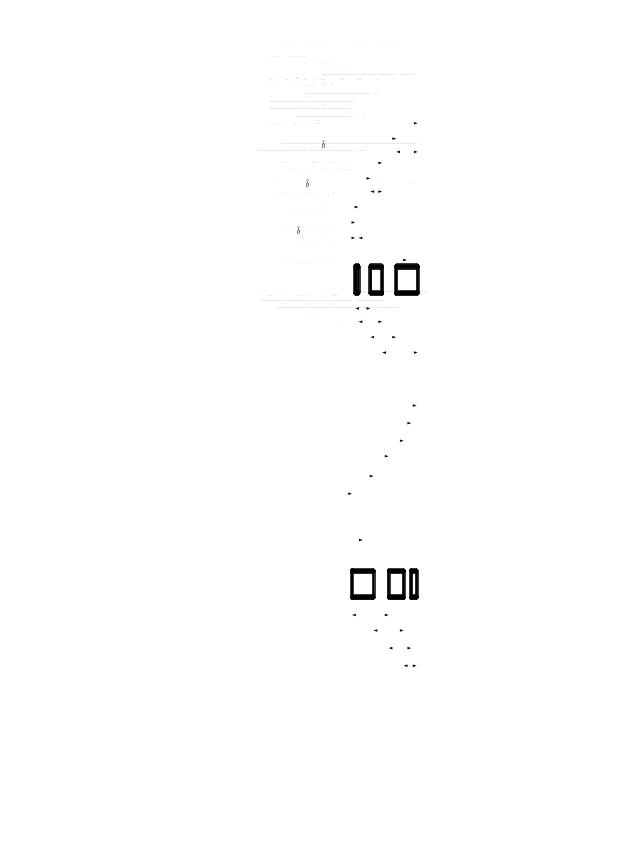
Рисунок 2.10.– Схема расположения припусков
2.7.4. Расчет режимов резания
Режимы резания устанавливаются в зависимости от требуемой точности и качества обрабатываемых поверхностей, а также исходя из условий минимально возможной себестоимости и наибольшей производительности.
В настоящее время применяются, как правило, две методики по расчёту режимов обработки: расчётно-аналитический метод и по нормативным данным. В первом случае используется методика изложенная в [ ], во втором пользуются справочником [ ].
Рассмотрим подробно методику назначения режимов резания расчётно-аналитическим методом на примере 005 операции рассматриваемого технологического процесса (операционный эскиз смотреть в приложении). Ведётся токарная обработка наружного диаметра (Ш189мм) зубчатого колеса (позиция IV).
Глубина резания t = 1 мм. Согласно методике изложенной в [19], скорость резания определим по зависимости вида:
V = CVKV / (Tmtxsy), (2.56)
где КV – поправочный коэффициент представляющий собой произведения ряда коэффициентов, а именно:
КМV - учитывает влияние материала заготовки, КМV = КГ (750/GВ)nv;
КГ – характеризует группу стали по обрабатываемости, КГ = 1,0;
GВ – предел прочности обрабатываемого материала, GВ = 620 МПа;
КnV – коэффициент отражающий фактическое состояние поверхности заготовки, КnV = 0,8;
КИV - коэффициент учитывающий качество материала режущего инструмента, КИV = 0,65;
КТИ – учитывает изменение стойкости при многоинструментальной обработке, КТИ = 1,7;
Таким образом:
КV = 1,0 (750/620)1,0 Ч0,8Ч0,65Ч1,7 = 1,07.
CV – поправочный коэффициент, CV = 420;
Т – величина периода стойкости инструмента, в нашем случае принимается равной 240 мин;
S – величина подачи, назначается в соответствии с глубиной резания, S = 0,26 мм/об;
m,x,y–показатели степени, назначаются согласно рекомендациям в [19], m = 0.2, x = 0.15, y = 0.2.
Таким образом значение скорости резания определится, как:
V = 420Ч1,07 / (2400,2 Ч 10,15 Ч 0,260,2) = 197 м/мин.
В качестве примера назначения режимов обработки на основании нормативных данных рассмотрим процесс зенкерования отверстия (Ш47 мм), операция 005, позиция III. Согласно методике изложенной в [ ] скорость резания определяется из следующей зависимости:
V = Vтабл. К1 К2 К3, (2.57)
где Vтабл. – скорость резания определяемая по таблице, Vтабл. = 58 м/мин;
К1 – коэффициент, зависящий от обрабатываемого материала, К1 = 1,0;
К2 - коэффициент, зависящий от отношения принятой подачи к подаче, указанной в таблице, Sтабл = 0,48 мм/об, Sпр = 0,5 мм/об, значит 0,5 / 0,48 = 1,04, соответственно К2 = 1,05;
К3 - коэффициент, зависящий от стойкости инструмента, Т = 240 мин, значит К3 = 0,8.
Вследствие того, что зенкерование идёт по корке, то Vтабл. Уменьшаем на 20% и получаем, что Vтабл. = 48 м/мин.
Окончательно получим:
V = 48Ч1,1Ч1,05Ч0,8 = 45 м/мин,
Что соответствует n = 300 об/мин.
Режимы резания для остальных операции механической обработки будем назначать, руководствуясь нормативами [ ], результаты расчётов сведены в таблице 2.7.
Таблица 2.7. – Режимы резания (расчётные)
| Базовый вариант | Предлагаемый вариант | ||||||
| № опер. | № пер. | t, мм | S, мм/об | V, м/мин | t, мм | S, мм/об | V, м/мин |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 005 | II | 1,6 | 0,313 | 95 | 0,75 | 0,31 | 150 |
| III | 6 | 0,481 | 25,7 | 3,5 | 0,50 | 45 | |
| IV | 1,5 | 0,313 | 95 | 1 | 0,31 | 148,4 | |
| V | 4 | 0,313 | 95 | 0,75 | 0,31 | 150 | |
| VI | 0,7 | 0,267 | 93 | 6 | 0,26 | 106,8 | |
| VII | 0,9 | 0,267 | 92 | 1,8 | 0,26 | 79,5 | |
| VIII | 0,6 | 0,267 | 93 | 6 | 0,26 | 88,6 | |
| 010 | - | - | 2 | - | - | 3 | |
| 015 | Продольн. | 0,8 | 0,16 | 83,1 | 0,8 | 0,31 | 148 |
| Поперечн. | 0,5 | 0,2 | 83,1 | 0,5 | 0,2 | 149 | |
| 025 | 10,125 | 2,6/6,5 | 31,4 | 10,125 | 2,6/6,5 | 88,5 | |
| 035 | 0,5 | - | tZ =1,26 c/зуб | 0,5 | - | tZ =1,0 c/зуб | |
| 045 | 1,5 |
2 об.заг/мин |
50 | 1,5 |
2 об.заг/мин |
54 | |
| 050 | 0,22 | 0,7 | 113 | 0,22 | 0,8 | 113 | |
| 065 | - | - | 15 | - | - | 15 | |
| 070 | - | - | - | - | |||
| 75 | 0,015 | - | 149 | 0,015 | - | 149 | |
Анализируя результаты таблицы можно утверждать, что применения более совершенных инструментальных материалов позволяет работать с более высокими режимами, а это в свою очередь открывает новые пути возможного повышения производительности и снижения себестоимости продукции. Приведенные результаты должны быть откорректированы в соответствии с технологическими возможностями используемого оборудования.
2.7.5. Расчет технологических норм времени
Под технически обоснованной нормой времени понимается время, необходимое для выполнения заданного объёма работы (операции) при определённых организационно-технических условиях и наиболее эффективном использовании всех средств производства.
В массовом производстве определяется норма штучного времени:
Тшт = То + Тв + Тоб + Тот , (2.58)
где То – основное время;
Тв – вспомогательное время, время на управление станком (включить, выключить и т.п.), установку и снятие заготовки, подвод и отвод режущего инструмента, измерение заготовки;
Тоб – время на обслуживание рабочего места;
Тот – время перерывав на отдых.
В свою очередь:
Тоб = Ттех + Торг , (2.59)
где Ттех – время на техническое обслуживание, это смазка станка, удаление стружки, смена режущего инструмента определяемое в % от То или по формуле:
Ттех = ТоТсм / Тр , (2.60)
где Тсм – время на смену инструмента (-ов);
Тр – стойкость режущего инструмента;
далее:
Торг – время на организационное обслуживание, это подготовка станка к работе в начале смены и уборка его в конце смены, передача станка сменщику определяется в % от операционного времени, а Топ = То + Тв.
В качестве примера рассмотрим процесс нормирования токарной операции 015 и операции зубошевингования 050, пользуясь нормативными данными из
[ ]. Для этого составим сводную таблицу по режимам резания.
Таблица 2.8. – Сводные данные по режимам резания
| Наименование опера-ции |
t, мм |
lрез/lр.х. мм |
Т, мин |
Sp/Sпр, Мм/об |
nр/nпр, об/мин |
Vp/Vпр, м/мин |
Sм, мм/мин |
То, мин |
Ре /Рр, кВт |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 005/II | 0,75 | 21/27 | 240 |
0,318/ 0,31 |
253/250 | 152/150 | 77,5 | 0,35 | 1,95/2,2 |
| 005/III | 3,5 | 56/66 | 240 |
0,51/ 0,50 |
304/300 | 45/44 | 150 | 0,43 | 4,7/5,17 |
| 005/IV | 1 | 23/29 | 240 |
0,318/ 0,31 |
253/250 | 150/148 | 77,5 | 0,37 | 1,55/1,7 |
| 005/V | 0,75 | 21/27 | 240 |
0,318/ 0,31 |
250/250 | 150/150 | 77,5 | 0,35 | 1,95/2,2 |
| 005/VI | 6 | 5/8 | 240 |
0,254/ 0,26 |
170/180 | 102/107 | 46,8 | 0,17 | 12/13,2 |
| 005/VII | 1,8 | 54/60 | 240 |
0,254/ 0,26 |
503/500 | 80/79 | 130 | 0,46 | 7,23/7,95 |
| 005/VIII | 6 | 6/9 | 240 |
0,254/ 0,26 |
416/450 | 82/89 | 117 | 0,08 | 5/5,5 |
| 010 | - | 54/750 | 480 | - | - | 3 / 3 | 3000 | 0,25 | 4,9/5,25 |
| 015/прод | 0,8 | 19/25 | 240 |
0,318/ 0,31 |
256/250 | 152/148 | 77,5 | 0,32 | 1,35/1,5 |
| 015/поп | 0,5 | 19/25 | 240 |
0,21/ 0,2 |
252/250 | 150/149 | 50 | 0,5 | 7,8/8,6 |
| 025 | 10,125 | 45/84 | 480 | 2,6/2,6 | 458/500 | 73/88,5 | 1300 | 0,65 | 4,05/4,25 |
| 035 | 0,5 | 8/12 | 500 |
tZ =1,0 c/зуб |
700 | 44/44 | - | 0,67 | 0,69/0,74 |
| 045 | 1,5 | 10,125/13,125 | 15 |
2об.заг/ мин |
12000/ 12000 |
3000/ 3000 |
- | 0,69 | 0,22/0,25 |
| 050 | 0,22 |
9,46/ 9,46 |
6000 |
0,04мм/ х.стола |
190/190 | 113/113 | 115 | 0,494 | 0,25/0,29 |
| 065 | - | 53/350 | 480 | - | - | 15/15 | 15000 | 0,023 | 2,61/2,9 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 70 | - | - | - | - | 300 | - | - | 0,2 | 0,19/0,2 |
| 75 |
4 дв.ход. |
9,46/ 9,46 |
1500 | - | 250/250 | 149/149 | 85 | 0,45 | 0,21/0,26 |
На токарной операции 025, основное время определим по формуле:
Продольный суппорт:
То = Lр.х. / (Sоn), (2.61)
где Lр.х. = Lp + Lп + Lд ,
Lр – длина резания, Lp = 19мм;
Lп – величина подвода, Lп = 3 мм;
Lд – дополнительная длина хода, Lд = 3 мм,
значит: Lр.х. = 19 + 3 +3 = 25 мм.
Окончательно:
То = 25 / (0,31Ч250) = 0,32 мин;
Поперечный суппорт:
То = Lр.х. / (Sоn), (2.62)
где Lр.х. = Lp + Lп + Lд ,
Lр – длина резания, Lp = 22мм;
Lп – величина подвода, Lп = 3 мм;
Lд – дополнительная длина хода, Lд = 0 мм,
значит: Lр.х. = 22 + 3 = 25 мм.
Окончательно:
То = 25 / (0,2Ч250) = 0,5 мин;
Так как на поперечном суппорте время обработки больше то в расчетах используем его основное время.
Тв = 0,09 + 0,024 + 0,01 = 0,124 мин; Топ = 0,5 + 0,124= 0,624 мин;
Ттех = 0,5Ч1,72 / 240 = 0,0036 мин; Торг = 0,624Ч0,018 = 0,011 мин;
Тоб = 0,0036 + 0,0117 = 0,0153 мин; Тот = 0,624Ч0,06 = 0,037 мин.
Значит:
Тшт = 0,5 + 0,124 + 0,0153 + 0,037 = 0,676 мин.
Нормирование зубошевинговальной операции также проведём на основе зависимостей представленных в [17]. С целью повышения производительности применяем шевингование с тангенциальной подачей, поэтому:
То = Lр.х. nц / Sм , (2.63)
где 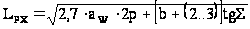 (2.64)
аw – номинальное межосевое расстояние, аw = 280 мм;
2р – припуск на толщину зуба, 2р = 0,11 мм;
b – ширина зубчатого венца, b = 19 мм;
Σ – угол скрещивания осей детали и инструмента, Σ = 15 0;
nц – количество двойных ходов за цикл обработки, nц = 6;
Sм = 115 мм /мин.
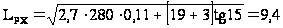 мм;
То = 9,467Ч6 / 115 = 0,494 мин.
Тв = 0,08 мин; Тоб = 0,0179 мин; Тот = 0,034 мин;
Тшт = 0,494 + 0,08 + 0,0179 + 0,034 = 0,626 мин.
Аналогично нормируем оставшиеся технологические операции и полученные результаты сводим в таблице 2.9.
Таблица 2.9. – Сводная таблица технических норм времени по операциям
| № оп. | То, мин | ТВ, мин | Топ, мин | Тоб, мин | Тот, мин | Тшт, мин | |||
| Тус | Туп | Тиз | Ттех | Торг | |||||
| 005 | 0,46 | 0,23 | 0 | 0 | 0,46 | 0,064 | 0,011 | 0,0267 | 0,562 |
| 010 | 0,25 | 0,062 | 0,09 | 0,12 | 0,522 | 0,008 | 0,0038 | 0,031 | 0,565 |
| 015 | 0,5 | 0,09 | 0,034 | 0,075 | 0,624 | 0,0036 | 0,011 | 0,037 | 0,676 |
| 025 | 0,65 | 0,2 | 0,06 | 0,24 | 0,91 | 0,09 | 0,012 | 0,055 | 1,067 |
| 035 | 0,67 | 0,128 | 0,02 | 0,008 | 0,818 | 0,0134 | 0,011 | 0,066 | 0,908 |
| 045 | 0,69 | 0,128 | 0,02 | 0 | 0,838 | 0,0414 | 0,012 | 0,05 | 0,941 |
| 050 | 0,494 | 0,06 | 0,02 | 0,17 | 0,574 | 0,0099 | 0,008 | 0,034 | 0,626 |
| 065 | 0,063 | 0,062 | 0,09 | 0,0765 | 0,292 | 0,0013 | 0,0008 | 0,018 | 0,312 |
| 070 | 0,2 | 0,06 | 0,02 | 0 | 0,28 | 0,002 | 0,002 | 0,012 | 0,296 |
| 075 | 0,45 | 0,06 | 0,02 | 0,17 | 0,53 | 0,009 | 0,0072 | 0,0318 | 0,578 |
Как видно из приведенной выше таблицы применение новых инструментальных материалов, новых методов обработки на некоторых операциях позволили существенно сократить нормы штучного времени.
2.7.6. Определение загрузки оборудования
Необходимое количество оборудования можно определить по общей зависимости вида:
mр = ТштNг / (60Fэ ηз.н) , (2.65)
где Fэ – эффективный годовой фонд времени работы единицы оборудования, Fэ = 4030 часов.
ηз.н - нормативный коэффициент загрузки оборудования, (принимаем 0,7).
Если полученное число единиц оборудования для данной операции окажется дробным, оно округляется до целого в сторону увеличения.
Коэффициент загрузки станка ηз определяется, как отношение расчётного количества станков mp, занятых на данной операции процесса, к принятому (фактическому) mпр.
ηз = mр / mпр. (2.66)
Если на операции обработки принятого количества станков недостаточно для обеспечения их работы с загрузкой, не превышающей планируемой (0,75…0,8), то необходимо с помощью технологических мероприятий увеличить их производительность или увеличить количество станков на операции. Коэффициенты загрузки станков не должны значительно превышать планируемый нормативный коэффициент загрузки оборудования, т.е. на каждом рабочем месте должен быть необходимый резерв свободного времени.
Уровень механизации технологической операции характеризует коэффициент использования оборудования по основному времени. Он определяется, как отношение основного времени к штучному. Низкое его значение указывает на большую долю ручного труда:
ηо = То / Тшт . (2.67)
Коэффициент использования оборудования по мощности представляет собой отношение мощности необходимой для осуществления процесса обработки к фактической мощности установленного на станке привода главного движения:
ηм = Рн / Рст . (2.68)
При этом необходимая мощность для осуществления процесса резания определяется по зависимости вида:
Рн = Ре / η , (2.69)
где Ре – эффективная мощность, используемая только на резание;
η – коэффициент, учитывающий потери в приводе станка, (0,8…0,85).
Последний коэффициент показывает, насколько удачно подобрано оборудование. Необходимо стремиться к его более полной загрузке.
Результаты расчётов представленных выше коэффициентов приведены в таблице 2.10.
Таблица 2.10. – Расчёт коэффициентов использования оборудования
| № оп. | Тоi, мин | Тштi, мин | mрi | mпрi | ηзi | ηоi | Рст, кВт | Рн, кВт | ηмi |
| 005 | 0,46 | 0,562 | 0,5 | 1 | 0,5 | 0,82 | 40 | 37,92 | 0,95 |
| 010 | 0,25 | 0,565 | 0,5 | 1 | 0,5 | 0,44 | 11 | 5,25 | 0,48 |
| 015 | 0,5 | 0,676 | 0,6 | 1 | 0,6 | 0,74 | 17 | 10,1 | 0,59 |
| 025 | 0,65 | 1,067 | 0,94 | 1 | 0,94 | 0,61 | 5 | 4,25 | 0,85 |
| 035 | 0,67 | 0,908 | 0,8 | 1 | 0,8 | 0,74 | 1,1 | 0,74 | 0,67 |
| 045 | 0,69 | 0,941 | 0,82 | 1 | 0,82 | 0,73 | 0,32 | 0,25 | 0,78 |
| 050 | 0,494 | 0,626 | 0,56 | 1 | 0,56 | 0,79 | 0,9 | 0,29 | 0,32 |
| 065 | 0,063 | 0,312 | 0,27 | 1 | 0,27 | 0,20 | 11 | 2,9 | 0,26 |
| 070 | 0,2 | 0,296 | 0,25 | 1 | 0,25 | 0,68 | 0,3 | 0,2 | 0,67 |
| 075 | 0,45 | 0,578 | 0,51 | 1 | 0,51 | 0,78 | 0,9 | 0,26 | 0,29 |
| Ср.зн. | - | - | - | - | 0,65 | - | 6,216 | 0,59 |
3. ЭКОНОМИЧЕСКАЯ ЧАСТЬ
3.1. Расчет себестоимости изготовления детали при годовой программе выпуска
В состав капитальных сложений включаются единовременные затраты на формирование основных фондов с учетом входного налога на добавленную стоимость (НДС).
По предложенной методике [ ] в общем случае величина капитальных вложений включает следующие составляющие, млн. руб.:
К = Кзд + Коб + Ктр + Кинт + Кинв + Ксоп, (3.1)
где Кзд - капвложения в здания;
Коб - капвложения в рабочие машины и оборудование;
Ктр - капвложения в транспортные средства;
Кинт - капвложения в универсальную техническую оснастку и инструмент;
Кинв - капвложения в производственный инвентарь;
Ксоп - сопутствующие капвложения.
Т.к все капиталовложения рассчитываются с учетом коэффициента загрузки оборудования -Кз.о.
Величину капитальных вложений в производственную площадь для размещения оборудования, проектируемого технологического процесса, определим по формуле:
m
Кзд = е (Sj Mпрj Кдj + S) · Цзд · Кз.о. , (3.2)
j=1
где Sj - площадь, приходящаяся на единицу оборудования j-го наименования, кв.м;
Mпр - принятое количество единиц оборудования j-го наименования, шт.;
Кдj - коэффициент, учитывающий дополнительную площадь, (Кдj = 1,8);
S - площадь, потребная для размещения транспортных устройств, систем упралвения станками с ЧПУ, кв.м;
Цзд - стоимость одного кв.м производственной площади, млн. руб.
(Цзд = 0,196 млн. руб.).
Кз.о. - коэффициент, учитывающий загрузку оборудования
Капитальные вложения в технологическое оборудование рассчитываются исходя из его количества по операциям и цен по формуле:
m
Коб = е Мпрj Цj (1 + Ат + Аф + Ам) Кз.о., (3.3)
j=1
где Цj - оптовая (договорная) цена единицы оборудования j-го наименования;
Ат - коэффициент, учитывающий транспортные расходы: Ат = 0,02 ... 0,05; (принимаем Ат = 0,04);
Аф - коэффициент, учитывающий затраты на устройство фундамента. В данном проекте металлорежущее оборудование устанавливается без сооружения специального фундамента: Аф = 0;
Ам - коэффициент, учитывающий затраты на монтаж оборудования: Ам = 0,02 ... 0,05. (принимаем Ам = 0,03).
Расчеты по капиталовложениям в здание и оборудование приведены в таблице 3.1.
Таблица 3.1. – Капитальные вложения в здание и оборудование
| Базовый вариант | ||||||||
| Наименование оборудования | Кол-во оборуд. Мпр, шт | Площадь 1 станка S, кв.м | Площадь одного станка с учетом доп. площади SxКд, м2 | Цена 1м2 произв. площади Цзд, млн. руб. | Цена 1 станка Ц, млн. руб. | Коэффициент, учыт. Загрузуку оборудования, Кз.о. | Капвло-жения в здание Кзд, млн. руб. | Капвложения в обору-дование Коб, млн. руб. |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1. 1К282 | 1 | 9,040 | 16,272 | 0,196 | 17,900 | 0,603 | 1,923 | 11,550 |
| 2. 7А520 | 1 | 7,364 | 13,255 | 0,196 | 8,090 | 0,480 | 1,247 | 4,155 |
| 3. ИТ-100 | 1 | 11,800 | 21,240 | 0,196 | 27,900 | 0,785 | 3,268 | 23,435 |
| 4. АВС 612-1251 | 1 | 5,250 | 9,450 | 0,196 | 14,400 | 0,957 | 1,773 | 14,745 |
| 5. 5Д580 | 1 | 3,400 | 6,120 | 0,196 | 8,700 | 0,772 | 0,926 | 7,187 |
| 6. 5Б525-2 | 1 | 1,438 | 2,588 | 0,196 | 13,800 | 0,559 | 0,284 | 8,254 |
| 7. 5702В | 1 | 4,573 | 8,231 | 0,196 | 9,500 | 0,800 | 1,291 | 8,132 |
| 8. П6326 | 1 | 3,190 | 5,742 | 0,196 | 15,200 | 0,480 | 0,540 | 7,806 |
| 9. Обкатн. станок | 1 | 4,290 | 7,722 | 0,196 | 13,100 | 0,243 | 0,368 | 3,406 |
| 10. 5В913 | 1 | 5,740 | 10,332 | 0,196 | 14,750 | 0,603 | 1,221 | 9,517 |
| 11. 1Н713 | 1 | 3,160 | 5,688 | 0,196 | 6,450 | 0,710 | 0,792 | 4,900 |
|
ИТОГО: |
11 |
13,933 |
103,087 |
|||||
| Проектный вариант | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1. 1К282 | 1 | 9,040 | 16,272 | 0,196 | 17,900 | 0,500 | 1,595 | 9,577 |
| 2. 7Б68 | 1 | 5,38 | 9,684 | 0,196 | 33,100 | 0,500 | 0,949 | 17,709 |
| 3. 1Н713 | 1 | 3,160 | 5,688 | 0,196 | 6,450 | 0,600 | 0,669 | 4,141 |
| 4. АВС 12-1676 | 1 | 6,4 | 11,520 | 0,196 | 12,740 | 0,940 | 2,122 | 12,814 |
| 5. 5Н580 | 1 | 2,65 | 4,77 | 0,196 | 17,000 | 0,80 | 0,748 | 14,552 |
| 6. 5525-5 | 1 | 1,46 | 2,628 | 0,196 | 8,300 | 0,82 | 0,422 | 7,282 |
| 7 АВС02В | 1 | 3,190 | 5,742 | 0,196 | 18,740 | 0,56 | 0,630 | 11,229 |
| 8. 7Б68 | 1 | 5,38 | 9,684 | 0,196 | 32,250 | 0,27 | 0,512 | 9,317 |
| 9. 5В722 | 1 | 2,69 | 4,842 | 0,196 | 12,400 | 0,25 | 0,237 | 3,317 |
| 10. 5В913 | 1 | 5,740 | 10,332 | 0,196 | 11,750 | 0,51 | 1,033 | 6,412 |
|
ИТОГО: |
10 |
8,917 |
96,350 |
|||||
Потребность в инвестициях сведем в таблицу.
Таблица 3.2. – Потребность в инвестициях.
| Направления | Базовый вариант | Проектный вариант | ||
| инвестиций | Кол-во | Сумма, млн.руб. | Кол-во | Сумма, млн.руб. |
| Здания и соотружения, м2 | 180,921 | 13,633 | 81,162 | 8,917 |
| Оборудование, шт. | 11 | 103,087 | 10 | 96,350 |
| Транспортные средства, шт. | 1,735 | 1735 | ||
| Производственный инвентарь, шт. | 11 | 0,358 | 10 | 0,326 |
| Итого основных фондов | 118,813 | 107,328 | ||
| Оборотные средства | 13,370 | 11,015 | ||
| Инвестиции, всего | 132,183 | 118,343 | ||
Расчет себестоимости продукции
Себестоимость продукции представляет сумму