Совершенствование организации производства на предприятиях сервиса
где tвр – норма времени на обработку обезличенного изделия на пятновыводном станке, мин (2.35 мин); Тт.п -технически неизбежные потери рабочего времени 8 – 10% от продолжительности смены
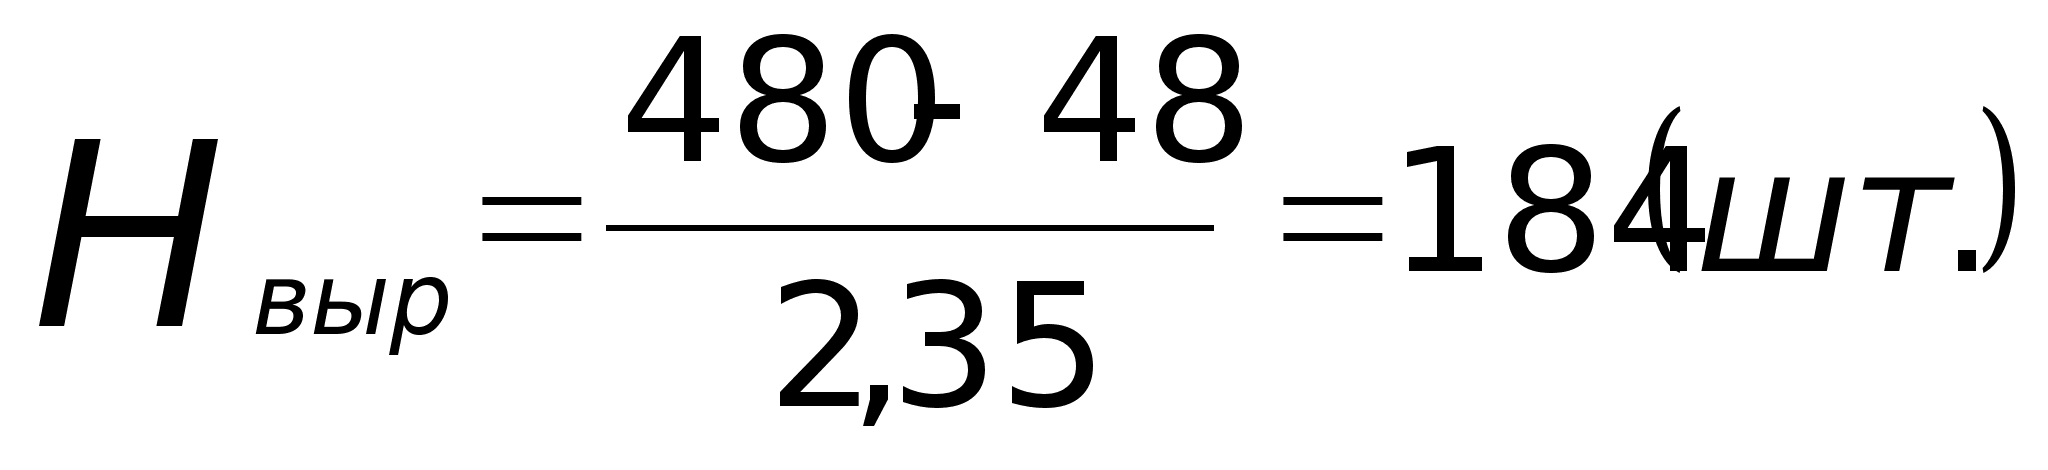
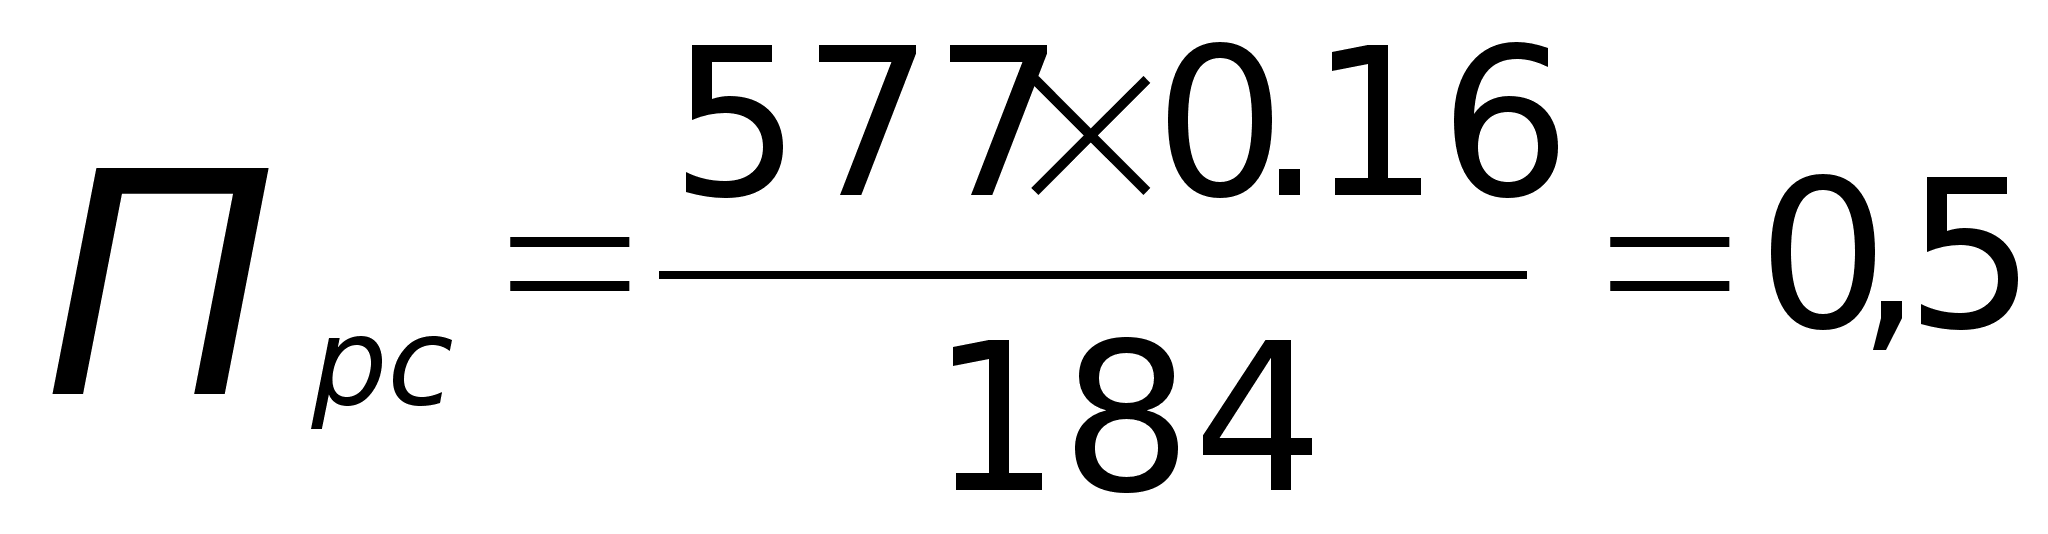 .
Принятое количество станков (Пп.с) определяется путем округления расчетного, но при условии перезагрузки не более 12%. А на нашем предприятии недозагрузка 50% при 1 пятновыводном станке.
Коэффециент загрузки пятновыводных станков (Кз.с.) расчитывается по формуле:
Кз.с. = Пр.с / Пп.с
Кз.с. = 0.5 /1 =0.5 или 50 %
Итак, из полученных данных можно сделать вывод, что оборудование на участке выведения пятен установлено в количестве одного станка и загружено оно на 50%.
1.2.3 Участок влажно – тепловой отделки изделий
На участке влажно-тепловой отделки изделий изделия подвергаются воздействию тепла, влаги, механического воздействия. Влага способствует пластификации волокон, тепло создает условия для некоторого увеличения подвижности макромолекул волокнистых материалов. Механические воздействия дают возможность распрямить поверхность ткани и создать при охлаждении устойчивый эффект на ней за счет образования новых водородных связей между макромолекулами.
Рассмотрим некоторые виды отделок.
Отделка на манекенах. Манекены бывают однокукольные и двухкукольные. Несмотря на различия в конструкциях принцип действия одинаков. Одежду помещают на чехол, закрепляют с помощью планок, и вовнутрь чехла подают пар. Под давлением пара чехол расправляется и прижимается к одежде. Пар увлажняет одежду, подогревает её, делая ее более пластичной и расправляя морщины. Процесс пропаривания длится в зависимости от вида изделия от нескольких секунд до 2-3 минут.
Обработка на прессе. Основными частями являются опорная станина, стол и две плиты: неподвижная нижняя и подвижная верхняя. Через отверстия перфорации при обработке изделий проходит пар. Поверхность нижней плиты покрывается тонкой латунной сеткой.
Исходными данными для расчета являются технологические карты на влажно-тепловую отделку изделий (приложение) и количество изделий по каждому виду ассортимента в штуках (данные гр.5, табл. 1.2.2.1).
Расчетное количество рабочих мест (Пр.вто) на участке отделки изделий рассчитывается отдельно по каждой ассортиментной группе по формуле:
N
П р.вто
= ,
Нвыр.вто
где, N – количество изделий в штуках определенного ассортимента;
Тсм – Тт.п
 Нвыр.вто
= ,
Tвр.к
где, tвр – норма времени на обработку единицы изделия конкретного ассортимента, мин (Прил. 3).
Все расчеты по определению количества рабочих мест по ассортиментным группам сводим в таблицу 1.2.3.1.
Таблица 1.2.3.1
Расчет количества рабочих мест по влажно-тепловой обработке
| Ассортиментная группа | Количество изделий, шт. | Норма времени мин. | Норма выработки одного рабочего места , ед. |
Количество рабочих мест |
||
| расчетное | принятое | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| 1. Пальто зимнее | 34 | 6.75 | 64 | 0,53 | 1 | |
| 2. Пальто демисезонное | 45 | 6.75 | 64 | 0,7 | 1 | |
| 3. Плащи | 33 | 9.5 | 45 | 0,7 | 1 | |
| 4. Пиджаки | 114 | 5.8 | 74 | 1,54 | 2 | |
| 5. Брюки | 77 | 3.8 | 114 | 0,68 | 1 | |
| 6. Платье | 122 | 5.72 | 76 | 1,6 | 2 | |
| 7. Юбки | 91 | 3.02 | 143 | 0,63 | 1 | |
| 8.Трикотажные изделия | 61 | 2.1 | 206 | 0,3 | 1 | |
| ИТОГО | 577 | - | - | 10 | ||
Для повышения уровня использования отделочного оборудования организуют сдвоенные и строенные рабочие места. Время работы каждого вида оборудования сопоставляется с продолжительностью всех технологических операций. Если это время равно или меньше продолжительности операции, то достаточно установить одну единицу оборудования, если оно больше длительности операции, то необходимо установить 2 и более единиц оборудования.
Рассчитаем коэффициент загрузки оборудования на нашем предприятии участка ВТО по ассортиментным группам (прил. 3).
ti
Кз вто
= ,
Tоб n
где , ti – суммарное время работы одного вида оборудования; Tоб – общее время на выполнение технологических операций; n – количество однотипного оборудования , установленного на данном рабочем месте.
пальто зимнее
Паровой маникен Кз = 80*1/405= 0,198
Универсальный пресс Кз = 40*5/405 = 0,494
Электропаровой утюг Кз = 120*1/405= 0,296
пальто демисезонное
Паровой маникен Кз = 80*1/405= 0,198
Универсальный пресс Кз = 40*5/405 = 0,494
Электропаровой утюг Кз = 120*1/405= 0,296
плащи
Паровой маникен Кз = 111*1/572= 0,194
Универсальный пресс Кз = 46*5/572 = 0,402
Электропаровой утюг Кз = 226*1/572= 0,395
пиджаки: Паровой маникен Кз = 85*2/346= 0,49
Универсальный пресс Кз = (46 + 40*4)*2/346 = 1,19
Электропаровой утюг Кз = 56*2/346= 0,32
брюки: Брючный маникен Кз = (9+56,5)*1/227,6=0,288
Брючный пресс Кз = (22,1+70)*1/227,6=0,405
Отделочные головки Кз = 35*1/227,6=0,154
платья: Паровой манекен Кз = (20+71,5+5)*2/343= 0,56
Пресс ‘‘ПП-0,02’’ Кз = (226,5 + 10)*2/343 = 0,690
трикотажные изделия: Отпарочный стол Кз = 1,4/2,1 = 0,67
Электропаровой утуг Кз = 0,2/2,1=0,095
юбки: Паровой манекен Кз = 1*1/3,02= 0,331
Пресс ‘‘ПП-0,02’’ Кз = 0,92/3,02=0,305
Рассчитаем общий коэффициент загрузки по каждому виду оборудования.
Паровой манекен: 0,38*1+0,19*1+0,19*1+0,49*1+0,56*1+0,33*1=2,14
Если установим два маникена, то перезагрузка будет на 14%, а допустимо только 12%. Значит нужно установить три единицы оборудования. Аналогично расчитывается и по другим видам. Универсальный пресс 0,494+0,494+0,402+0,595*2=2,54 или 3 единицы. Электропаровой утюг 0,296+0,296+0,395+0,32+0,095=1,385 или 2единицы.
Брючный маникен 0,288 или 1 единица.
Брючный пресс 0,405 или 1 единица.
Отделочные головки 0,154 или 1 единица.
Пресс “ПП-0,02” 0,690*2+0,305=1,68 или 2 единицы.
Отпарочный стол 0,67 или 1 единица.
Итого: 14 единиц оборудования нужно установить на участке влажно- тепловой обработки.
1.3 Организация работы комплексных бригад и расчет
их численного состава
Нерациональность использования рабочего времени и дезорганизация производства на предприятиях химической чистки устраняется организационной формой, предусматривающей использование комплексных бригад.
Комплексная бригада обычно объединяет в своём составе рабочих различных специальностей. При организации бригад за каждым его членом закрепляется для постоянного выполнения определенная технологическая операция. Однако в случае необходимости каждый член бригады выполняет одну или несколько смежных операций.
При работе комплексной бригады устанавливается общая расценка на все технологические операции. Заработная плата начисляется в целом на бригаду, а распределение ее между членами бригады производится в соответствии с квалификацией, количеством отработанного времени и трудовым вкладом каждого члена бригады в общие результаты труда коллектива. Тем самым заработная плата рабочего становится в прямую зависимость от успешной работы бригады в целом. Это создает заинтересованность всех членов бригады в полезном использовании каждой минуты свободного времени.
Из-за эффективности организации технологического процесса с использованием комплексных бригад, она получила широкое распространение на предприятиях химической чистки изделий. В состав комплексных бригад входят рабочие, занятые первичной и промежуточной сортировкой изделий, удалением пятен, зачисткой изделий перед обработкой в среде органических растворителей и стиркой в водных растворах. Аппаратчики машин химчистки обычно не включаются в состав этих бригад. Таким образом, комплексные бригады за исключением процесса обработки изделий в среде органических растворителей выполняют все работы по чистке изделий.
Принцип работы комплексных бригад полная взаимозаменяемость. Любой член бригады может переключится на выполнение наиболее необходимый в данный момент технологической операции. Это ликвидирует простои, связанные с временным изменением объёмов работ по отдельным операциям, и обеспечивает рациональное использование рабочего времени всех членов бригады.
Кроме этого, своевременное переключение рабочих на наиболее необходимые участки работы способствуют ликвидации узких мест, более простому продвижению заказов по технологическому процессу и сокращению сроков выполнения заказов.
При организации комплексных бригад устанавливается коллективная ответственность за сохранность изделий и отпадает необходимость приема и передачи их по операциям, которые выполняются членами комплексных бригад. За счет этого общая норма времени на чистку изделия в бригаде меньше суммарного времени по отдельным технологическим операциям.
Более рациональное использование времени членов комплексных бригад и сокращение времени на обработку единицы изделия существенно повышают производительность труда на предприятии.
Чтобы обеспечить рациональное использование времени рабочих, необходимо точно определять численный состав комплексных бригад.
Расчетное число рабочих по каждой технологической операции определяется по формуле:
Нвр*Осм
 Чр =
,
Тсм –Квн
где, Чр – расчетное число рабочих; Нвр – планируемая норма времени на выполнение данной технологической операции, мин; Осм – планируемый сменный объём услуг, шт; Квн – планируемый коэффециент выполнения норм выработки по данным технологической операции.
Списочный состав комплексной бригады определяется по формуле:
Чр * 100
Чсп =
,
100 – П
где, П – число целодневных простоев.
Расчет сводится в таблицу 1.3.1(Прил. 4)
Чпр = 4,43*100/(100-10) = 4,9; то есть принятое количество рабочих 5 человека. Этот расчет нам пригодится для расчетов при организации ремонтного хозяйства.
2. ОРГАНИЗАЦИЯ РЕМОНТНОГО ХОЗЯЙСТВА
Одной из наиболее эффективных форм организации ремонта оборудования является система планово-предупредительного ремонта (ППР). При этой системе машины, аппараты, механизмы ремонтируются в определенной последовательности, в заранее установленные планом сроки, не дожидаясь момента полного выхода из строя.
В систему ППР включаются следующие виды работ:
межремонтное обслуживание оборудования;
периодические осмотры оборудования;
ремонт оборудования.
Межремонтное обслуживание предполагает в первую очередь тщательно организованный уход за оборудованием: содержание его в чистоте; систематическую смазку, правильную эксплуатацию, наблюдение за состоянием и работой оборудования, своевременную его регулировку и наладку.
Периодические осмотры проводятся строго по установленному графику силами ремонтных бригад. Осуществляется осмотр оборудования на точность и надежность его работы, выявляются неполадки, определяется объем и уточняются сроки предстоящего очередного ремонта, производится промывка и смена масла в смазочных системах оборудования. Периодические осмотры, как правило, проводятся в нерабочее время.
Ремонт оборудования подразделяется на три вида: малый, средний и капитальный.
При малом ремонте устраняют мелкие неполадки и дефекты в работе оборудования, заменяют отдельные детали, регулируют и налаживают ход машин и агрегатов. Производят его преимущественно в нерабочее время.
При среднем ремонте производят частичную разборку оборудования, заменяют или восстанавливают отдельные узлы или детали машин, восстанавливают производительность и точность работы оборудования.
При капитальном ремонте осуществляют полную разборку машин и агрегатов, устраняют все имеющиеся неполадки и дефекты, заменяют и восстанавливают изношенные узлы и детали, регулируют всю систему автоматики и управления, выполняют окраску оборудования. При капитальном ремонте полностью восстанавливают все первоначальные эксплуатационные качества машин.
Средний и капитальный ремонт требуют остановки оборудования и проводятся в рабочее время.
Часто при капитальном ремонте в целях повышения производительности осуществляется и модернизация оборудования, после чего срок эксплуатации оборудования будет не менее 5 лет, производительность повысится на 20-30%, а затраты окупятся за 2-3 года. [4, с.64]
Межремонтное обслуживание оборудования, периодические осмотры, малые и средние ремонты, выполняемые чаще одного раза в год, осуществляются за счет текущих расходов предприятия. Затраты на выполнение этих работ относятся на себестоимость услуг в том периоде (месяце), когда они осуществлены.
Капитальный ремонт и модернизация оборудования, а также средний ремонт, выполняющийся не чаще одного раза в год, производятся за счет амортизационных отчислений.
Наряду с высоким качеством ремонтных работ важной задачей ремонтной службы предприятия является сокращение времени нахождения оборудования в ремонте. Это достигается высоким уровнем организации ремонтных работ, созданием специализированных ремонтных бригад, одновременностью выполнения ремонтных операций, повышением производительности труда ремонтных рабочих, обеспеченностью предприятий всеми необходимыми запасными частями и деталями, более полным использованием нерабочего времени для ремонта оборудования.
Необходимые данные для разработки графика ППР:
количество состава оборудования;
категория ремонтной сложности, определяемая по таблице 2.1. [11, с.37] (Прил. 5);
нормы трудоемкости ремонта оборудования, приведенные в таблице 2.2. [11, с.38] (Прил. 5);
структуры ремонтного цикла (таблица 2.3. Прил. 5; [11, с.34]).
Для расчета трудоемкости работ и времени простоя оборудования на ремонте используются следующие формулы:
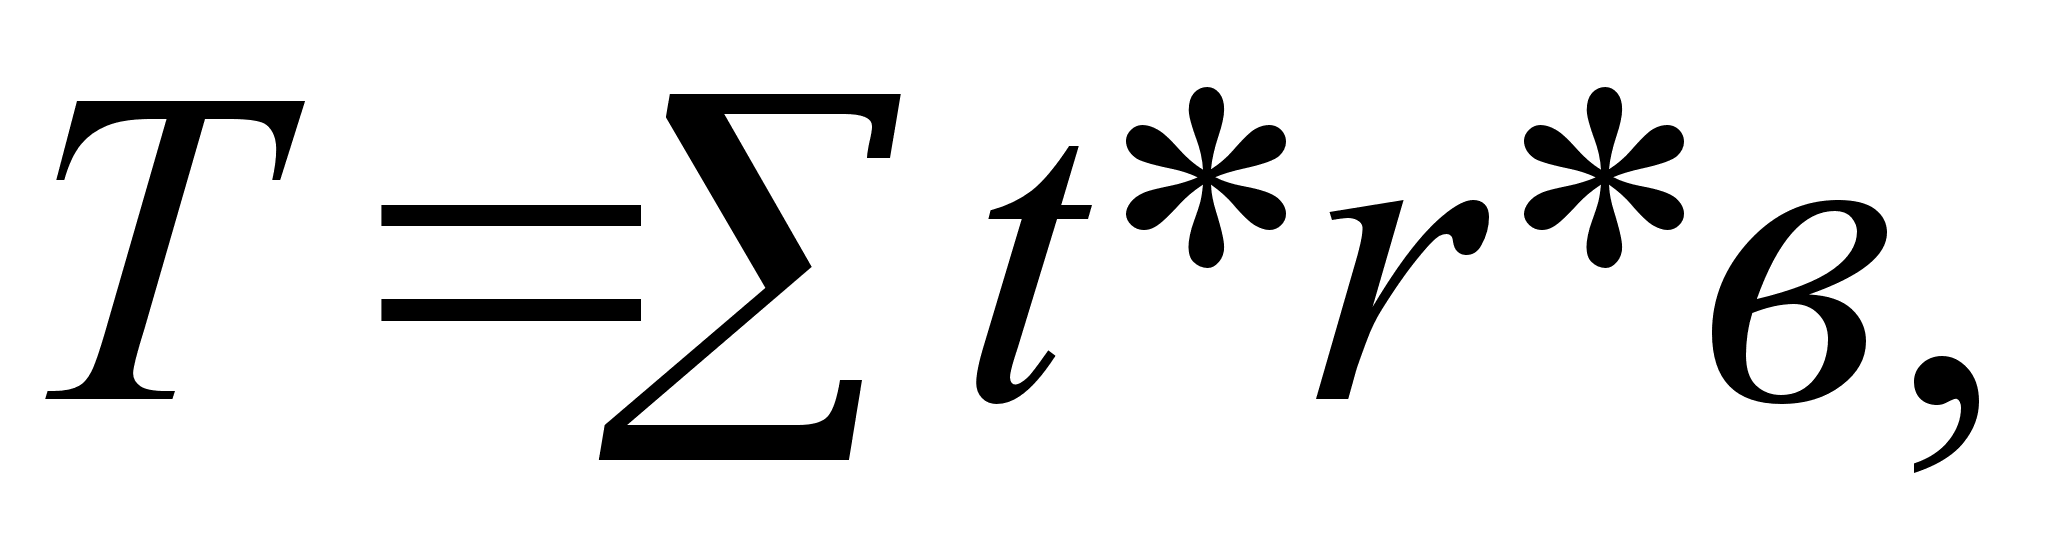
где, Т – трудоемкость работ, нормо-ч; t –норма времени на различные виды ремонтных работ в расчете на одну условную единицу ремонтной сложности, нормо-ч; r – категория ремонтной сложности; в – количество однотипных ремонтов.
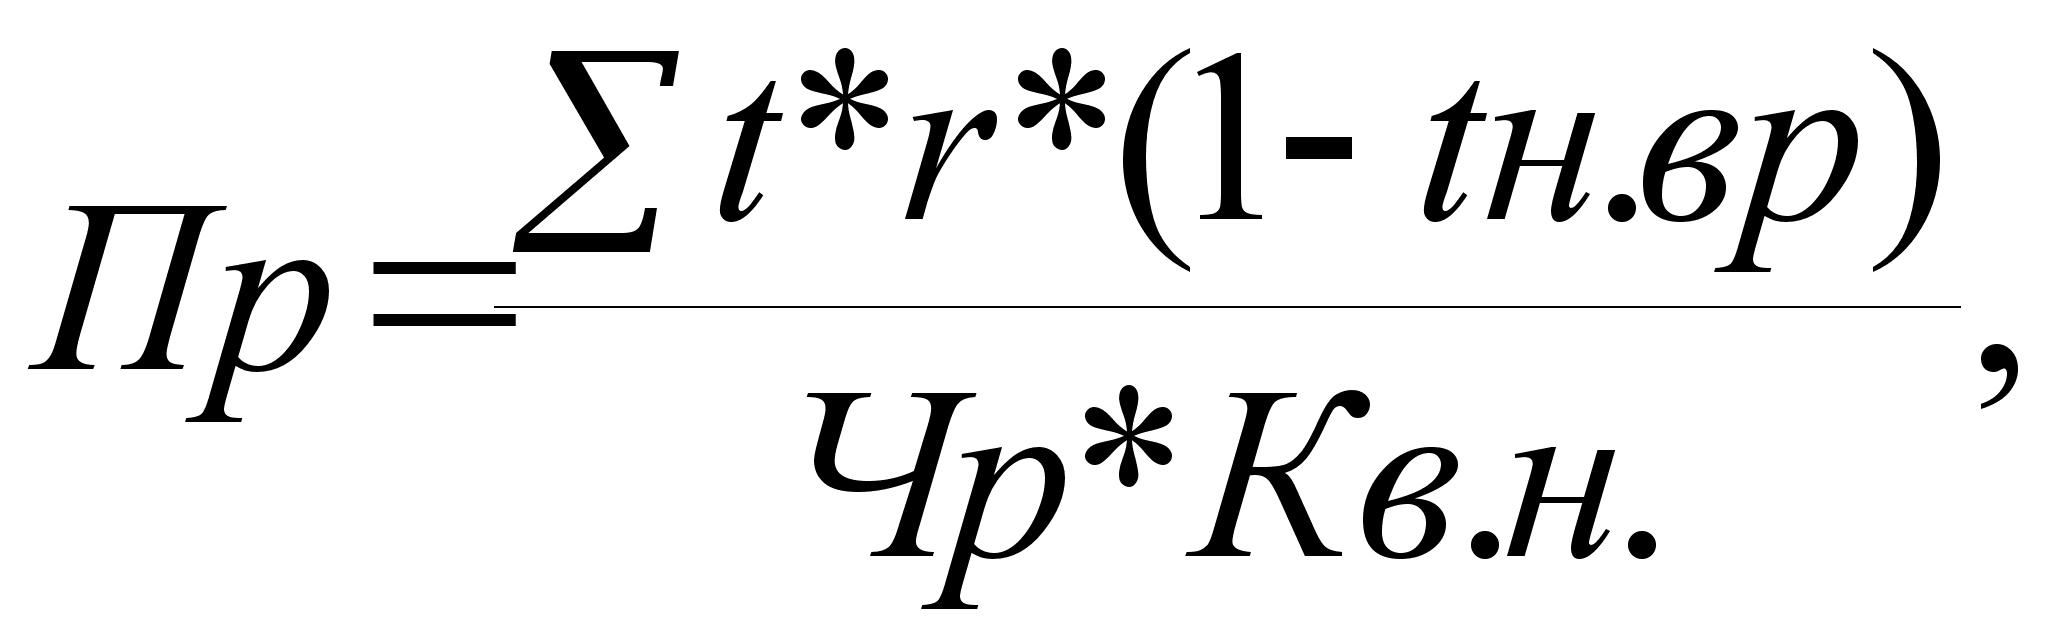
где Пр – время простоя оборудования на ремонте, ч; tн.вр – доля ремонтных работ, выполняемых в нерабочее время, (tн.вр=0,20); Чp – численный состав бригады, одновременно осуществляющей ремонт данного вида, (5 человек); Кв.н. – коэффициент выполнения норм выработки ремонтными рабочими, (1,15). [11, с.22-23]
Все данные по ремонту машины химической чистки ТБ-25(последний ремонт-Т3, сентябрь) сведены в приложение 5.
3. ОРГАНИЗАЦИЯ ОБСЛУЖИВАНИЯ НАСЕЛЕНИЯ
Успешная работа производственных звеньев предприятий химической чистки и крашения изделий во многом зависит от уровня обслуживания населения. Чем лучше организовано обслуживание, тем охотнее, чаще и регулярнее заказчик обращается к услугам данного предприятия. А это одно из важнейших условий, обеспечивающих возможность рациональной организации производственного процесса.
Под организацией обслуживания населения следует понимать комплекс мероприятий, направленных на сокращение потерь времени и создание максимальных удобств для заказчиков при одновременном обеспечении высокого качества услуг и сжатых сроков их выполнения.
Важнейшим звеном в организации обслуживания населения химической чисткой и крашением являются приемные пункты. Все крупные предприятия данной отраслевой группы бытовых услуг работают при помощи системы обособленных приемных пунктов. Для характеристики роли приемных пунктов в организации работы этих предприятий достаточно отметить, что почти каждый третий работник предприятия связан с приемом или выдачей заказов.
В практике работы предприятий химчистки различают несколько видов приемных пунктов.
Наиболее распространенными являются стационарные приемные пункты, осуществляющие постоянный (ежедневный) прием и выдачу заказов. Стационарные приемные пункты, как правило, размещаются в центрах густонаселенных районов и микрорайонов городов, в крупных селах и рабочих поселках, имеют постоянный штат работников, который по численности соответствует их пропускной способности.
Разновидностью стационарных являются приемные пункты периодического действия. Эти приемные пункты организуются в менее населенных районах и осуществляют прием и выдачу заказов в определенные дни и часы. Режим работы устанавливается в соответствии со спросом на услуги в каждом конкретном районе обслуживания. Часто такие приемные пункты организуются в районах новостроек и через определенное время становятся стационарными.
Значительное развитие в последние годы получили передвижные приемные пункты. В этих случаях прием и выдача заказов могут осуществляться непосредственно в передвижных автофургонах или в специально выделенных для временного пользования помещениях предприятий, учреждений и других организаций.
Передвижные приемные пункты функционируют как в городской, так и в сельской местности. В городах эти приемные пункты осуществляют прием заказов непосредственно на предприятиях, в учреждениях, в общежитиях, гостиницах. В сельской местности передвижные приемные пункты часто еще являются единственной формой обслуживания сельского населения. Разработка специальных маршрутов движения этих приемных пунктов, установление точных дней и часов их работы - непременное условие их эффективности.
Одна из наиболее прогрессивных форм обслуживания населения –прием и выдача заказов на дому – осуществляется тоже при помощи передвижных приемных пунктов. Рациональная организация обслуживания населения на дому предполагает тщательное изучение и выбор района обслуживания, установление приемлемого для заказчиков времени приема и выдачи заказов и строгое его соблюдение, постепенное уменьшение размеров доплат к цене за обслуживание на дому.
Все приемные пункты предприятий химчистки делятся на специализированные и комплексные.
Специализация может устанавливаться по отдельным видам услуг (приемный пункт по химической чистке, приемный пункт по крашению изделий); по отдельным группам изделий (приемный пункт по чистке ковров, приемный пункт по крашению меха и