Совершенствование организации производства на предприятиях сервиса
Наиболее часто на предприятиях функционируют комплексные приемные пункты, принимающие от населения заказы на все виды услуг, которые выполняются на данном предприятии.
Комплексные приемные пункты обеспечивают более полную загрузку приемщиков заказов и весьма удобны для населения.
Основными функциями приемных пунктов является прием заказов от населения, метка изделий, подготовка их к отправке на фабрику и выдача готовых заказов.
В ряде случаев на приемных пунктах выполняются и некоторые технологические операции: удаление пятен в присутствии заказчика, влажно-тепловая обработка изделий, пришивка пуговиц.
В организации приемных пунктов предприятий химчистки следует отметить ряд недостатков. Отсутствуют научно обоснованные рекомендации по размещению приемных пунктов, поэтому выбор места для приемного пункта, как правило, носит случайный характер и часто определяется наличием свободного помещения. Часть приемных пунктов размещается в малоприспособленных помещениях, не всегда оправданы режимы их работы, слабо организована реклама.
Устранение этих недостатков повысит эффективность работы приемных пунктов, увеличит объем поступающих заказов и улучшит обслуживание населения.
Заключение
В данном курсовом проекте была рассмотрена организация производственного процесса на предприятии химической чистки.
Были рассмотрены все производственные стадии и рассчитаны необходимые показатели такие как сменный объём работ, количество станков на каждом из участков, коэффициенты их загрузки, нормы выработки. Рассчитана численность комплексной бригады.
Для проектируемого ателье была организована система планово-предупредительного ремонта оборудования, показано назначение её в обеспечении бесперебойной работы оборудования и дана характеристика основных видов обслуживания и ремонтов.
Так же были предложены для внедрения на нашем предприятии наиболее прогрессивных форм обслуживания населения.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Балабан В. А. Организация и нормирование труда служащих на предприятиях бытового обслуживания: Учеб. пособие для вузов. М.: Легпромбытиздат, 1989г. 256с.
Гарифулина Ф. К., Гуков Н. В. Организация и планирование деятельности предприятия бытового обслуживания: Учеб. М.: Легпромбытиздат, 1989 г. 266 с.
Максимов А. А. Организация производства на предприятиях в сфере сервиса (БО). Методические указания. Омск: ОГИС, 2001 г. 27 с.
Найгеборин У. М. Организация и планирование предприятий химчистки. М.: Легкая и пищевая промышленность, 1993 г.
Низовцев Г. А., Найгеборин У. М. Организация и планирование предприятий бытового обслуживания населения: Учебник для вузов. В двух ч. М.: Лёгкая и пищевая промышленность, 1983 г.
Организация и планирование химического производства: Учеб. / В.Л. Клименко, П. П. Табурчак, и др.: Под ред. В.Л. Клименко. Л.: Химия,1989.-368 с.
Организация, планирование и управление деятельностью промышленных предприятий: Учеб. для экон. спец. вузов. – 2-е изд., перераб. и доп. М: Высш.шк.,1984г. 335с.
Положения о системе планово – предупредительного ремонта технологического оборудования предприятий бытового обслуживания населения РСФСР – М.: изд-во «ЛиПП», 1985г. – 99с.
Практикум по экономике, организации и нормированию труда: Уч.пособие/Под ред. Погосяна Г.Р. М.: Экономика, 1991г. – 276с.
Реброва Н.П. Организация производства на предприятиях отрасли. Учеб.пособие. Омск, ОГИС, 1998г. – 45с.
Реброва Н.П., Виниченко А.В., Ультан С.И. Организация оказания услуг. Методические указания к выполнению курсового проекта для студентов специальности 06.08. Омск: ОГИС, 1997г. – 39с.
Соловьев В.Н. Управление предприятием бытового обслуживания: Учеб. для вузов – М.: Легпромбытиздат, 1990г. – 192с.
Фатхутдинов Р.А. Организация производства. М.: «ИНФРА-М», 2000г. – 377с.
Управление и организация в сфере услуг / Под ред. Хаксевер К., Рендел Б. И др. 2-е изд. – Спб.: Питер, 2002г. – 752с.
Чернявский Д.И. Организация производства. Омск: Изд-о ОмГТУ, 1998г.- 62 с.
Чернявский Д.И. Организация производства. Омск: Изд-о ОмГТУ, 1997г.-124 с.
Шепеленко Г.И. Экономика, организация и планирование производства на предприятии. Омск: «Март», 2000г. – 544с.
Яворович А.Н., Харина Л.И. Организация производства и обслуживания. Методические указания. Омск: ОГИС, 2002г. – 49с.
Яворович А.Н. Организация и планирование производства. Учебное пособие. – Омск: ОГИС, 1998г. – 140с.
Ядгаров Я.С. Бытовое обслуживание: экономика и культура сервиса – М.: Экономика, 1990г. – 206с.
Приложение 1
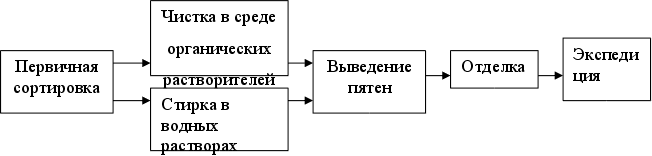
А
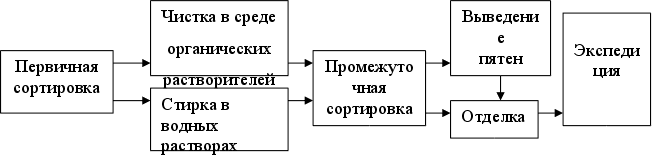
Б


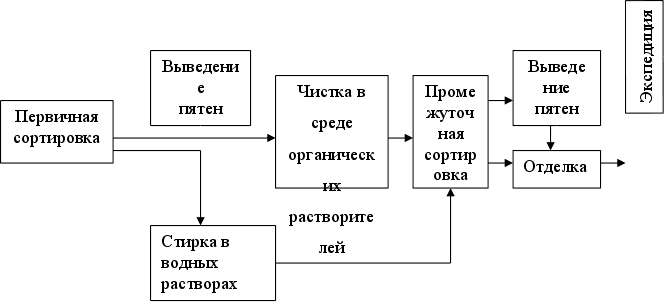
В
Рис. 1.1. Организационные формы технологических процессов химической
чистки
Приложение 2
Таблица 1.2.1.1.
Основные технические характеристики и категории ремонтной сложности машин химической чистки
|
Наименование оборудования (тип.марка) |
Емкость барабана, кг. |
Длительность цикла обработки партии, мин | Нанесение фильтровального порошка, мин | Чистка воздушного фильтра, мин |
Загрузка и выгрузка изделий в машину, мин |
Категория ремонтной сложности |
Мощность двигателей, кВт |
| 1.МХЧ- 5 | 5 | 20 | 5 | 4 | 1 | 14 | 3,9 |
| 2.КХ-013 | 9 | 30 | 5 | 5 | 1 | 16 | 33,0 |
| 3.Специма 12 Р | 12 | 32 | 6 | 4 | 2 | 14 | 7,0 |
| 4.МХЧА-18 | 18 | 35 | 6 | 6 | 2 | 16 | 6,6 |
| 5.КХ-016 | 50 | 40 | 7 | 7 | 3 | 18 | 20,8 |
| 6.КХ-018 | 100 | 37 | 8 | 6 | 4 | 18 | 36,0 |
| 7.Бевер -100 | 100 | 30 | 6 | 7 | 3 | 18 | 34,9 |
| 8.Тримор 25-4 | 25 | 38 | 5 | 4 | 2 | 18 | 11,8 |
| 9.ТБ-25 | 25 | 33 | 7 | 6 | 2 | 16 | 9,2 |
| 10.КХ-014 | 30 | 40 | 5 | 4 | 4 | 16 | 15,5 |
| 11.Гофман-60 | 60 | 25 | 4 | 4 | 2 | 8 | 8,4 |
| 12.Спенснер | 27 | 30 | 5 | 7 | 1 | 18 | 10,7 |
| 13.Экстон-100 | 100 | 43 | 6 | 6 | 3 | 18 | 22,8 |
| 14.Синхлор-30 | 30 | 35 | 5 | 6 | 2 | 14 | 7,0 |
Приложение 3
Таблица 1.3.
Типовой режим влажно-тепловой обработки
| Наименование операции |
Оборудование |
Продолжительность операции, с |
|||
|
Для зимних пальто |
Для пальто демисезонных |
После обработки органическими растворителями |
|||
|
Для пиджаков |
Для плащей |
||||
| 1.Отделка на манекене |
Паровой манекен |
80 | 80 | 85 | 111 |
| 2.Отпарка правой полы |
Универсальный пресс |
40 | 40 | 40 | 46 |
| 3.Отпарка левой полы | -//- | 40 | 40 | 40 | 46 |
| 4.Отпарка левого борта | -//- | 40 | 40 | 40 | 46 |
| 5.Отпарка воротника | -//- | 40 | 40 | 40 | 46 |
| 6.Отпарка правого борта | -//- | 40 | 40 | 40 | 46 |
|
7.Подглаживание подкладки карманов и прикладов рукавов и верха |
Электроутюг паровой | 120 | 120 | 56 | 226 |
|
8.Подвешивание на вешалку |
--- | 5 | 5 | 5 | 5 |
| ИТОГО | 405 6,75мин | 405 6,75мин |
346 5,8мин |
572 9,5мин |
|
Продолжение приложения 3
Таблица 1.4.
Отделка платьев шерстяных, полушерстяных, шелковых и др.
| Наименование операции | Оборудование |
Продолжительность операции, с. |
|
1.Надевание на манекен платья и подготовка его к отправке |
Паровой манекен (ПВМГ-1) | 20 |
| 2.Отправка и просушивание | -//- | 71,5 |
| 3.Снятие с манекена | -//- | 5 |
| 4.Подготовка к глажению | Пресс «ПП-0.02» | 10 |
| 5.Глажение всех швов, лифа, юбки | -//- | 226,5 |
| 6.Расправление платья, подвешивание на вешалку | --- | 10 |
| ИТОГО | 343 или 5,72мин | |
Таблица 1.5.
Отделка брюк
| Наименование операции | Оборудование | Продолжительность операции, с. |
| 1. Расправка карманов | --- | 10 |
| 2.Надевание брюк на манекен |
Брючный манекен |
9 |
| 3.Отпаривание и высушивание | -//- | 56,5 |
| 4.Подготовка к отделке на прессе | --- | 5 |
| 5.Прессирование | Брючный пресс | 22,1 |
| 6.Доведение стрелок до полного фасона | -//- | 70 |
| 7.Подглаживание карманов, пояса, гульфика, манжет |
Отделочные головки |
35 |
| 8.Пришивание петель и подвешивание на вешалку | --- | 20 |
| ИТОГО | 227,6 или 3,8 мин | |
Продолжение приложения 3
Таблица 1.6.
Технологическая карта отделки юбок
| Наименование операции | Оборудование | Продолжительность операции, мин |
| 1.Подготовка юбок к отпариванию | --- | 0,30 |
| 2.Отделка юбок на манекене |
Паровой манекен «ПВМГ-1» |
1,00 |
| 3.Отделка юбок на прессе | Пресс «ПП-0.02» | 0,92 |
| 4.Пришивание петель и подвешивание на вешалку | --- | 0,80 |
| Общая продолжительность процесса, мин | 3,02 | |
Таблица 1.7.
Технологическая карта отделки трикотажа
| Наименование операции | Оборудование | Продолжительность операции, мин |
| 1.Подготовка изделий к отпариванию | --- | 0,2 |
|
2.Отделка изделий на прессе (поочередно отделывают середину изделия, боковые края с рукавами, воротник, лацканы, карманы) |
Отпарочный стол «СТ-1-М» и др. | 1,4 |
| 3. Подглаживание подкладки | Электроутюг паровой | 0,2 |
| 4. Складывание изделия | --- | 0,3 |
| Общая продолжительность процесса, мин | 2,1 | |
Приложение 4
Таблица 1.3.1
Определение численности рабочих комплексных бригад
|
Техно-логическая операция |
Удельный вес изде-лий про-ходящих обработку по данной операции,% |
Коли-чество изделий, проходя-щих обработку на данной операции в смему, шт |
Плани-руемые нормы времени на обработку одного изделия, Нвр, мин |
Плани-руемый Коэф-фециент Выпол-нения норм выработ-ки, Кв.п |
Общая тудоёмкость работ |
Расчетное число рабочих, Чр |
|
|
По Пла-ну |
С уче-том пере-выполнения Норм |
||||||
| 1.Первич-ная сорти-ровка | 100 | 577 | 1,15 | 1,15 | 663,6 | 577,04 | 1,20 |
| 2.Зачист-ка изделий | 40 | 230,8 | 1,15 | 1,16 | 265,42 | 288,81 | 0,60 |
| 3.Удале-ние пятен | 16 | 92,32 | 2,35 | 1,10 | 216,95 | 197,23 | 0,41 |
| 4.Обработ-ка в вод-ных раст-ворах | 12 | 69,24 | 2,59 | 1,15 | 179,33 | 155,94 | 0,32 |
| 5. Сушка | 12 | 69,24 | 0,82 | 1,10 | 56,78 | 51,62 | 0,11 |
| 6.Промежуточная сортировка | 106 | 611,62 | 1,62 | 1,15 | 990,82 | 861,51 | 1,79 |
| ИТОГО | Х | Х | Х | Х | 2372 | 2132,2 | 2,43 |
Приложение 5
Таблица 1.9.
Примерный удельный вес отдельных технологических операций в общем объеме изделий, проходящих обработку на фабрике химической чистки
|
Наименование технологических операций |
Удельный вес изделий, поступающих на данную технологическую операцию, % |
| 1. Первичная сортировка | 100 |
|
2. Зачистка перед обработкой в среде органических растворителей |
30-40 |
| 3. Выведение пятен | 15-20 |
|
4. Обработка в среде органических растворителей |
88-92 |
| 5. Обработка в водных растворах | 8-12 |
| 6. Сушка | 8-12 |
| 7. Промежуточная сортировка | 100-110 |
Таблица 2.2.
Нормативы времени на единицу ремонтной сложности для оборудования предприятия химической чистки и крашения изделий
|
Виды работ |
Нормативы трудоемкости, нормо-ч | |||
|
Техническое обслуживание |
Текущий ремонт |
Средний ремонт |
Капитальный ремонт |
|
|
Ремонт технологического оборудования: слесарные |
0,5 | 4 | 15 | 23 |
| станочные | 0,05 | 0,5 | 1,5 | 5 |
| прочие | 0,25 | 1,15 | 6,5 | 7 |
| ИТОГО | 0,80 | 6,0 | 23,0 | 35,0 |
Таблица 2.3.
Структуры ремонтных циклов на предприятиях
по химической чистке
| Машины и автоматы химической чистки |
О-О-О-Т1-О-О-О-Т2-О-О-О-Т3 О-О-О-С1-О-О-О-Т4-О-О-О-Т5 О-О-О-Т6-О-О-О-С2-О-О-О-Т7 О-О-О-Т8-О-О-О-Т9-О-О-О-К |
| Пятновыводные станки |
О-О-О-Т1-О-О-О-Т2-О-О-О-Т3 О-О-О-Т4-О-О-О-Т5-О-О-О-К |
| Прессы, манекены, столы гладильные |
О-О-О-Т1-О-О-О-Т2-О-О-О-Т3 О-О-О-Т4-О-О-О-Т5-О-О-О-Т6 О-О-О-Т7-О-О-О-Т8-О-О-О-К |
Продолжение приложение 5
План – график ремонта оборудования
| Наименование оборудования, модель, марка | Инвентарный № | Категория сложности работ | Последний ремонт | Виды и трудоемкость ремонтных работ, плановые простои (помесячно) | Трудоемкость ремонтных работ, н/ч | Простоев в ремонте, ч | ||||||||||||||
| Вид ремонта | Дата ремонта | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | Слесарные | Станочные | Прочие | ||||
|
10. ТБ-25 |
15 | 16 | Т3 | IX |
С1 368 76,2 |
О 12,8 2,6 |
О 12,8 2,6 |
О 12,8 2,6 |
Т4 96 19,9 |
О 12,8 2,6 |
О 12,8 2,6 |
О 12,8 2,6 |
Т5 96 19,9 |
О 12,8 2,6 |
О 12,8 2,6 |
О 12,8 2,6 |
440 | 47,2 | 356 | 159,4 |