Разработка проекта хлопкопрядильной фабрики
Таблица 4.7Технические характеристики кольцевой прядильной машины Rieter G33
|
Показатели |
Rieter G33 |
| Перерабатываемое сырье | хлопок, химические волокна и смеси с длиной волокна до 60 мм |
| Линейная плотность пряжи, текс | 4 – 107 |
| Крутка, кр/м | 240 – 2570 |
| Вытяжка | 12 – 80 |
| Вытяжной прибор | 3Ч3 двухремешковый |
| Количество веретен | 288 – 1200 (48 в секции) |
| Расстояние между веретенами | 70, 75 |
|
Частота вращения веретен, мин-1 |
до 20000 |
| Диаметр колец, мм | 36, 38, 40, 42, 45, 48, 51 |
| Диаметр початка, мм | 180 – 250 |
| Прерыватель питания | есть |
| Наличие автосъемника | есть |
| Наличие автоприсучивания | есть |
| Тип привода веретен | тесьма |
|
Габариты, мм: ширина длина |
1062 L=(кол-во веретен/48Ч1680)+4145 для РМВ=70 мм; L=(кол-во веретен/48Ч1600)+4145 для РМВ=75мм |
5. Разработка плана прядения
План прядения является основным документом прядильной фабрики, определяющим технологию производства пряжи. Он содержит основные данные, определяющие заправку машин всех переходов для выработки пряжи требуемой линейной плотности и качества. План прядения определяет производительность всех машин и их количество.
Составление плана прядения и выбор технологического оборудования проводят параллельно, так как технические возможности машины влияют на параметры плана прядения. С другой стороны, изменение отдельных параметров плана прядения иногда вызывает необходимость изменения сделанного ранее выбора машины.
Разработка плана прядения проводится по следующим этапам:
Выбор и обоснование линейной плотности всех полуфабрикатов, числа сложений и вытяжек, осуществляемых на машинах всех переходов.
Выбор и обоснование коэффициентов крутки и величины крутки ровницы и пряжи.
Выбор и обоснование скорости выпуска продукта на всех машинах, а также частоты вращения веретен на ровничных и прядильных машинах.
Расчет теоретической производительности машины, выпуска, веретена, кг/ч.
Расчет коэффициентов полезного времени и работающего оборудования.
Расчет нормы и плановой производительности одной машины, выпуска, веретена с учетом КПВ и КРО, кг/ч и другие параметры.
Чтобы обосновать каждый параметр плана прядения, необходимо пользоваться технической литературой, а также знать опыт работы передовых предприятий.
Выбор оборудования производят одновременно с составлением плана прядения. При этом в зависимости от линейной плотности пряжи, ее назначения и требований, предъявляемых к ней, а также в зависимости от качества перерабатываемого хлопкового волокна выбирают современное высокопроизводительное оборудование, обеспечивающее наибольшую эффективность обработки волокна на всех переходах обработки.
Следует стремиться к наибольшему использованию мощностей вытяжных приборов, получению высокой производительности оборудования за счет увеличения частоты вращения выпускающих органов машин. Вытяжку и скорость оборудования следует выбирать в разумных пределах, при которых качество продукта и уровень обрывности в прядении обеспечивали бы экономное расходование сырья, максимальный выход пряжи из смеси хлопка, достаточно высокие зоны обслуживания основных производственных рабочих и в конечном счете минимальную себестоимость пряжи.
Оптимальным, то есть наилучшим планом прядения, является такой, при котором потребуются наименьшие капитальные затраты на оборудование, будут созданы наилучшие условия труда и обеспечено высокое качество продукции.
Расчет параметров плана прядения осуществляется по следующей методике:
Расчет параметров плана прядения обычно начинают с прядильной машины.
Выбор линейной плотности полуфабрикатов, величины вытяжки и числа сложений на каждой машине производят в следующем порядке. Зная линейную плотность пряжи, выбирают величину вытяжки и число сложений на прядильной машине в соответствии с ее технической характеристикой. Для принятого типа вытяжного прибора следует использовать максимально возможно большую величину вытяжки.
Линейную плотность ровницы, поступающей на прядильную машину, определяют из следующего соотношения:
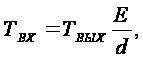
где Твх – линейная плотность продукта, поступающего в машину, текс;
Твых – линейная плотность вырабатываемого продукта (в данном случае пряжи), текс;
Е – вытяжка на машине;
d – число сложений.
По основе:
Твх (КПМ) = 16,5 текс;
Твх (РМ) = 16,5Ч30/1 = 495 текс;
Твх (Л-II) = 495Ч10/1 = 4950 текс;
Твх (Л-I) = 4950Ч8/8 = 4950 текс;
Твх (ГЧМ) = 4950Ч8/8 = 4950 текс;
Твх (ЛС) = 4950Ч90/8 = 55687,5 текс;
Твх (Л-0) = 55687,5Ч2/28 = 3977,68 текс;
Твх (ЧМ) = 3977,68Ч8/8 = 3977,68 текс.
По утку:
Твх (КПМ) = 11,8 текс;
Твх (РМ) = 11,8Ч40/1 = 472 текс;
Твх (Л-II) = 472Ч10/1 = 4720 текс;
Твх (Л-I) = 4720Ч8/8 = 4720 текс;
Твх (ГЧМ) = 4720Ч8/8 = 4720 текс;
Твх (ЛС) = 4720Ч90/8 = 53100 текс;
Твх (Л-0) = 53100Ч2/28 = 3792,86 текс;
Твх (ЧМ) = 3792,86Ч8/8 = 3792,86 текс.
При использовании пневмомеханических прядильных машин выбирают линейную плотность питающей ленты. Линейная плотность питающей ленты берется тем меньше, чем меньше линейная плотность пряжи. Затем рассчитывается величина необходимой вытяжки продукта на пневмомеханической прядильной машине.
При расчете линейной плотности ленты с ленточных машин вытяжка принимается близкой к числу сложений на ней с учетом рекомендаций, приводимых в литературе.
Вытяжка на чесальной и гребнечесальной машинах рассчитывается по величине утонения продукта с учетом процента выделяемых отходов.
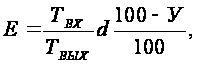
где У – процент отходов.
Вытяжку по всем переходам производства следует выбирать в пределах, указанных в технических характеристиках оборудования.
При выборе оптимальной крутки на ровничных и прядильных машинах исходят из длины волокна и сорта хлопка. Чем длиннее волокно, тем меньше должно быть число кручений на единицу длины пряжи определенной линейной плотности. Чем выше линейная плотность пряжи по одинаковой длине волокна, тем меньше крутка пряжи.
Крутка основной пряжи выбирается на 10-15% выше, чем крутка уточной пряжи одной и той же линейной плотности. Гребенной пряже при прочих равных условиях сообщается меньшая крутка, чем кардной. Для определения крутки ровницы и пряжи сначала выбирают коэффициент крутки aТ в зависимости от системы прядения, длины волокна, линейной плотности продукта, а для пряжи - и в зависимости от ее назначения и способа прядения.
По выбранному коэффициенту крутки определяют число кручений на 1 м ровницы и пряжи по формуле
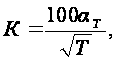
где К – число кручений на 1 м ровницы или пряжи;
aТ – табличный коэффициент крутки;
Т – линейная плотность ровницы или пряжи, текс.
По основе:
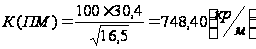 ;
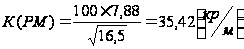 .
По утку:
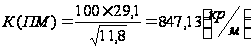 ;
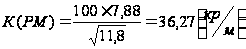 .
Скорость выпускных рабочих органов устанавливают в соответствии с паспортными данными на машину, а на прядильных машинах – с учетом допустимой скорости бегунка (30-45 м/с).
Обычно в паспорте указан диапазон скорости. В первоначальном варианте разработки плана прядения не рекомендуется задавать максимальную скорость выпуска и максимальную частоту вращения веретен.
Теоретическая производительность технологического оборудования непосредственно зависит от скорости выпуска полуфабрикатов, пряжи, линейной плотности их, а также от величины крутки, сообщаемой продукту, и определяется по следующим формулам:
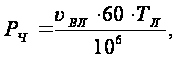
где РЧ – производительность чесальной машины, кг/ч;
uВЛ – линейная скорость валиков лентоукладчика, м/мин;
ТЛ – линейная плотность ленты, текс;
По основе:
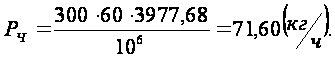
По утку:
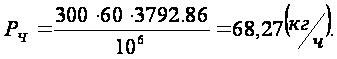
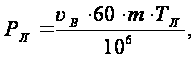
где РЛ – производительность ленточной машины, кг/ч;
uВ – скорость выпуска, м/мин;
m – число выпусков на машине;
ТЛ – линейная плотность ленты, текс;
По основе:
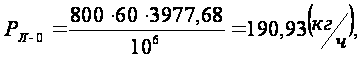
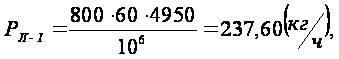
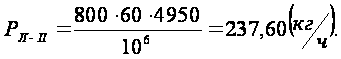
По утку:
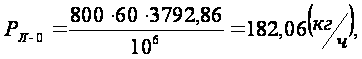
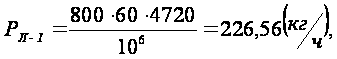
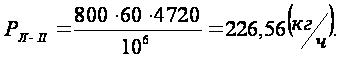
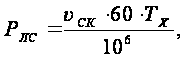
где РЛС – производительность лентосоединительной машины, кг/ч;
uСК – линейная скорость скатывающих валов, м/мин;
ТХ – линейная плотность холстика, текс;
По основе:
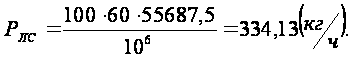
По утку:
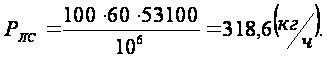
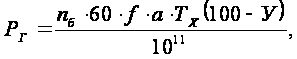
где РГ – производительность гребнечесальной машины, кг/ч;
nб – частота вращения гребенного барабанчика, мин-1;
f – длина питания, мм;
а – число выпусков;
ТХ – линейная плотность холстика, текс;
У – процент гребенных очесов к массе холстика, %, см. расчет выхода пряжи и полуфабрикатов;
По основе:
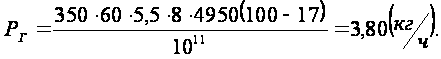
По утку:
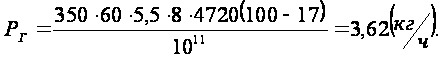
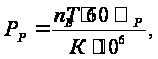
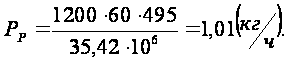
где РР – производительность одного веретена ровничной машины, кг/ч;
nВ – частота вращения веретен, мин-1;
ТР – линейная плотность ровницы, текс;
К – число кручений на 1 м ровницы;
По основе:
По утку:
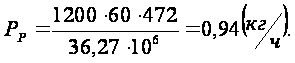
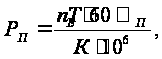
где РП – производительность одного веретена (камеры) прядильной машины, кг/ч;
nВ – частота вращения веретен (камер), мин-1;
ТП – линейная плотность пряжи, текс;
К – число кручений на 1 м пряжи.
По основе:
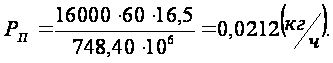
По утку:
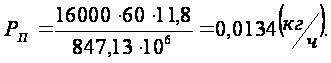
По теоретической производительности машин каждого перехода определяют норму производительности, то есть производительность отдельных машин с учетом технологических перерывов (снятие съема, перезаправка, ликвидация обрывов и т.п.) и перерывов по техническим причинам (чистка, смазка и мелкий ремонт с остановом машин).
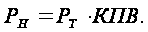
С учетом плановых простоев на капитальный и средний ремонт вычисляют плановую или расчетную производительность. Для этой цели определяют коэффициент работающего оборудования (КРО), учитывающий плановые простои. Затем находят коэффициент использования машин – КИМ.
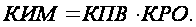
Плановая производительность
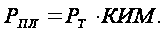
По плановой производительности определяют необходимое количество оборудования.
Расчет коэффициентов КВП и КРО осуществляется по литературе.
Ниже предоставлены планы прядения для выработки основной и уточной пряжи (табл. 5.1 и табл. 5.2 соответственно).
6. Расчет выхода пряжи, полуфабрикатов и
коэффициента загона по переходам прядильного производства
Выходом пряжи или полуфабриката называется отношение количества пряжи и полуфабрикатов к количеству израсходованного для его получения сырья, выраженное в процентах, то есть
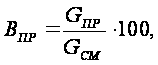
где ВПР – выход пряжи, %;
GПР – масса пряжи, полученной из сырья, кг;
GСМ – масса сырья, кг.
Если принять количество пряжи, выпускаемой с прядильных машин, за 100%, то полуфабрикатов потребуется по массе больше, так как на каждом переходе, начиная с разрыхлительно-очистительного агрегата, возникают потери материала – отходы. Их количество зависит от организации производства, от принятого режима обработки и уровня техники на предприятии, засоренности хлопка и других причин и обычно нормируется. Нормы выхода пряжи, обратов и отходов из хлопка различны для различных систем прядения, способов переработки и сорта волокна.
При выборе выходов и обратов необходимо обеспечить хорошую очистку волокна от сорных примесей и в то же время обеспечить максимальное сокращение потерь волокна в отходы и особенно в обраты.
Если смесь состоит из нескольких компонентов с различным выходом для каждого компонента, то выход пряжи, обратов и отходов из смеси в этом случае определяется по формуле
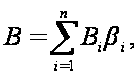
где Вi – выход i-го компонента в смеси;
bi – доля i-го компонента в смеси.
Расчет нормы выхода пряжи, обратов и отходов из хлопкового волокна по основе и утку представлены в таблицах 6.1 и 6.2, соответственно.
Таблица 6.1 Нормы выхода пряжи, обратов и отходов из хлопкового волокна (%) (основа)
| Вид продукта и отходов | Промышленный сорт хлопкового волокна | ||
| I | II | Средневзве-шенная норма | |
| %-ное соотношение | 40% | 60% | |
| Пряжа из хлопкового волокна | 71 | 69,85 | 70,31 |
| Всего обратов и отходов, в т.ч.: | 29 | 30,15 | 29,69 |
| рвань ленты | 1,6 | 1,6 | 1,6 |
| рвань ровницы | 0,45 | 0,45 | 0,45 |
| мычка | 2 | 2 | 2 |
| колечки | 0,1 | 0,1 | 0,1 |
| гребенной очес | 17 | 17 | 17 |
| кардный очес | 1,85 | 2,05 | 1,97 |
| Орешек и трепальный пух | 2,55 | 3,25 | 2,97 |
| Орешек и чесальный пух | 1,6 | 1,85 | 1,75 |
| Чистая подметь | 0,15 | 0,15 | 0,15 |
| Путанка | 0,1 | 0,1 | 0,1 |
| Пух с чесальных палок, верхних валиков и чистителей | 0,15 | 0,15 | 0,15 |
| Загрязненная подметь | 0,1 | 0,1 | 0,1 |
| Прочие отходы (подвальный пух с фильтров, загрязненная и масляная подметь) | 0,35 | 0,35 | 0,35 |
| Невидимые отходы | 1 | 1 | 1 |
| Всего | 100 | 100 | 100 |
| Вид продукта и отходов | Промышленный сорт хлопкового волокна | ||
| I | II | Средневзве-шенная норма | |
| %-ное соотношение | 60% | 40% | |
| Пряжа из хлопкового волокна | 71 | 69,85 | 70,54 |
| Всего обратов и отходов, в т.ч.: | 29 | 30,15 | 29,46 |
| рвань ленты | 1,6 | 1,6 | 1,6 |
| рвань ровницы | 0,45 | 0,45 | 0,45 |
| мычка | 2 | 2 | 2 |
| колечки | 0,1 | 0,1 | 0,1 |
| гребенной очес | 17 | 17 | 17 |
| кардный очес | 1,85 | 2,05 | 1,93 |
| Орешек и трепальный пух | 2,55 | 3,25 | 2,83 |
| Орешек и чесальный пух | 1,6 | 1,85 | 1,7 |
| Чистая подметь | 0,15 | 0,15 | 0,15 |
| Путанка | 0,1 | 0,1 | 0,1 |
| Пух с чесальных палок, верхних валиков и чистителей | 0,15 | 0,15 | 0,15 |
| Загрязненная подметь | 0,1 | 0,1 | 0,1 |
| Прочие отходы (подвальный пух с фильтров, загрязненная и масляная подметь) | 0,35 | 0,35 | 0,35 |
| Невидимые отходы | 1 | 1 | 1 |
| Всего | 100 | 100 | 100 |
Затем разрабатывают баланс отходов по переходам, где распределяют обраты и отходы по переходам обработки в соответствии с планом прядения. Это распределение сводят в таблицу выходов.
Если отходы того или иного вида выделяются на нескольких переходах, то их количество делится между переходами в процентном отношении, указанном в таблице.
Если принято бесхолстовое питание чесальных машин, то будет отсутствовать рвань холстов; если применяется пневмомеханический способ прядения, то исключается рвань ровницы и другие виды отходов, выделяемых на ровничной машине.
Суммируя все потери (отходы) одного перехода (например, на прядильных машинах), получают общие потери сырья (полуфабриката) на данном переходе. Затем аналогично определяют потери на каждом переходе.
Итог по вертикальной графе «Всего отходов» должен быть равен итогу по горизонтальной строке «всего обратов и отходов».
Коэффициент загона показывает, сколько полуфабрикатов необходимо выработать для того, чтобы из него получить 100 кг пряжи. Он определяется как
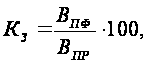
где ВПФ – выход полуфабрикатов, %;
ВПР – выход пряжи, %.
Коэффициент загона может колебаться в значительных пределах, так как он зависит от способа чесания, числа переходов и требований, предъявляемых к пряже.
Распределение волокнистых отходов разных видов по технологическим переходам и расчет выхода пряжи из смеси имеют ряд особенностей. Объ-емы выпускаемой смесовой пряжи в настоящее время составляют значительную долю всей продукции прядильного производства. Однако поведение разнородных волокон при их совместной и раздельной переработке имеет существенные особенности. В связи с этим при расчете отходов разнородных волокон по переходам необходимо учитывать как вид смешиваемых волокон, так и организацию процесса смешивания и всей технологии в целом.
Если смешивание разнородных волокон осуществляется на машинах разрыхлительно-очистительного агрегата, то расчет выхода полуфабрикатов и коэффициента загона ведется так же, как при производстве хлопчатобумажной пряжи с учетом рекомендуемых норм отходов, приведенных в литературе.
Однако на практике в ряде случаев рекомендуется осуществлять раздельную подготовку компонентов к смешиванию с последующим их соединением на одном из переходов технологического процесса, например, при использовании ленточных резально-штапелирующих и разрыво-смешивающих машин для переработки жгутовых химических волокон или при получении хлопкохимических пряж по гребенной системе прядения.
При расчете выходов отходов в прядении хлопка в смеси с химическими волокнами приходится рассчитывать отдельно выходы из хлопка, из химических волокон и из их смеси.
При расчетах необходимо в соответствии со следующей методикой:
Пользуясь нормативами выходов пряжи и количества отходов хлопкового и химического волокна, определяют выход пряжи и отходов каждого компонента, а также средневзвешенное количество отходов на тех переходах, где перерабатывается смесь волокон. При расчете выхода хлопкового волокна в данном случае необходимо пользоваться нормами для гребенной системы прядения, а для химического волокна – нормами для кардной системы прядения. Необходимо также учесть, что в данном примере количество ленточных переходов, на котором перерабатывается химическое волокно, увеличено до трех. В связи с этим количество отходов каждого вида должно быть увеличено на процент отходов, выделяемых на 1 ленточном переходе. Так, процент выхода рвани ленты увеличивается в 1,25 раз.
Распределяют отходы по переходам прядильного производства. При этом важно точно разделить виды отходов на три группы:
отходы, которые выделяются только при переработке волокон отдельных компонентов (пух трепальный, кардный очес и др.);
отходы, которые выделяются только при переработке смеси (рвань ровницы, мычка и колечки и др.);
отходы, которые выделяются как при переработке отдельных компонентов, так и при переработке волокон из смеси (рвань ленты). При распределении по переходам таких отходов необходимо учитывать нормы, приведенные в табл. П.3.3 и П.3.4. Для тех переходов, на которых компоненты перерабатываются отдельно, определяется суммарный процент рвани ленты, который записывается в соответствующую ячейку таблицы. Например, в гребенной системе прядения 55 % рвани ленты выделяется до гребнечесания включительно, то есть в данном примере эта величина соответствует рвани ленты из хлопкового волокна, а оставшиеся 45 % - рвани ленты из смеси.
Рассчитывают процент отходов, выделяемых из химического волокна, из хлопка и из смеси волокон на соответствующих переходах.
Рассчитывают выход полуфабрикатов и пряжи.
Рассчитывают процент загона полуфабрикатов при условии выработки химической пряжи и хлопковой пряжи, то есть рассчитывают количество полуфабрикатов, необходимое для выработки 100 кг пряжи каждого вида.
Рассчитывают выход хлопкохимической ленты, ровницы и пряжи.
Рассчитывают процент загона полуфабрикатов из отдельных компонентов и из смеси их, то есть количество их для получения 100 кг хлопкохимической пряжи.
Распределение отходов по переходам прядильного производства для гребенной системы прядения по основе и утку показано в таблицах 6.3 и 6.4, соответственно.
7. Расчет количества смеси, полуфабрикатов и пряжи по переходам прядильного производства
Расчет количества смеси, полуфабрикатов и пряжи, вырабатываемых в 1 час, производят в связи с тем, что производительность всех машин определяется как количество продукта, вырабатываемое в 1 час. Это количество продуктов по каждому переходу называют часовым заданием. При расчете часового задания первоначально необходимо определить количество веретен или выпусков безверетенных прядильных машин, вырабатывающих пряжу каждой линейной плотности и каждого назначения.
Если проектируемая прядильная фабрика снабжает пряжей ткацкую фабрику, вырабатывающую ткань одного артикула, то необходимо определить количество веретен, вырабатывающих основную и уточную пряжу. Этот расчет производится по-разному, в зависимости т варианта задания мощности проектируемой фабрики.
Если задано общее количество прядильных веретен или выпусков, которое должно быть установлено на фабрике, то определение количества веретен или выпусков, вырабатывающих основу и уток, производятся в таком порядке.
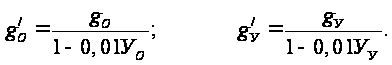
Известно общее количество веретен (выпусков) М, расход основной пряжи gО и уточной пряжи gУ на 100 пог.м. ткани, процент отходов в ткачестве по основе УО и утку УУ, плановая производительность одного веретена (выпуска) прядильной машины, вырабатывающей основу РОПЛ и уток РУПЛ.
Вначале определяют расход основной и уточной пряжи на 100 пог.м. ткани с учетом отходов:
Определяют число основных mО и уточных mУ веретен (выпусков), необходимых для выработки пряжи, для получения 100 пог.м. ткани в час:
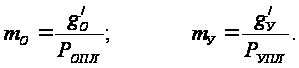
Доля основных и уточных веретен (выпусков) от общего количества основных и уточных веретен (выпусков):
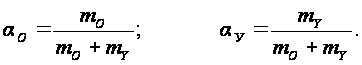
Количество основных и уточных веретен (выпусков), установленных на фабрике, определяется так:
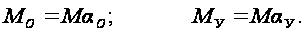
Расчет количества основных и уточных веретен представлен в табл. 7.1.
Таблица 7.1Расчет количества основных и уточных веретен
Раход пряжи на 100 пог. м. ткани с учетом отходов |
основа | уток |
| 4,248 | 3,099 | |
| Число веретен (выпусков), необходимых для выработки пряжи, для получения 100 пог. м. ткани в час | 217,792 | 251,465 |
| Доля веретен (выпусков) от общего количества веретен (выпусков) | 0,464 | 0,536 |
| Количество веретен (выпусков), установленных на фабрике | 12995 | 15005 |
| Всего веретен | 28000 | |
После расчета количества основных и уточных веретен (выпусков) определяется количество основы или утка, вырабатываемое прядильной фабрикой в 1 час по формулам

Количество смеси и полуфабрикатов, перерабатываемых в 1 час на каждом переходе, определяют, исходя из количества вырабатываемых основы и утка и коэффициентов загона по следующим формулам:
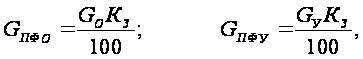
где GПФ О – количество полуфабрикатов (ровницы, ленты, холстов), необходимое для выработки GО кг основы, кг;
GПФ У – количество полуфабриката, необходимое для выработки GУ кг утка, кг;
КЗ – коэффициент загона соответствующего перехода, %.
Результаты расчетов потребного количества смеси и полуфабрикатов представлены в таблицах 7.2 и 7.3 для основной и уточной пряжи соответственно.
Таблица 7.2Расчет часового задания прядильной фабрики для выработки основной пряжи
| Переход | Вид полу-фабриката | Количество полуфабри-ката, кг/ч |
| Прядильный | пряжа | 253,46 |
| Ровничный | ровница | 262,48 |
| Ленточный II | лента | 263,86 |
| Ленточный I | лента | 265,18 |
| Гребнечесальный | лента | 266,51 |
| Лентосоединительный | холстик | 329,09 |
| Ленточный 0 | лента | 329,76 |
| Чесальный | чесальная лента | 330,50 |
| Сортировочно-трепальный | смесь | 346,07 |
Таблица 7.3
Расчет часового задания прядильной фабрики для выработки уточной пряжи
| Переход | Вид полу-фабриката | Количество полуфабри-ката, кг/ч |
| Прядильный | пряжа | 184,89 |
| Ровничный | ровница | 191,45 |
| Ленточный II | лента | 192,46 |
| Ленточный I | лента | 193,42 |
| Гребнечесальный | лента | 194,38 |
| Лентосоединительный | холстик | 239,88 |
| Ленточный 0 | лента | 240,37 |
| Чесальный | чесальная лента | 240,91 |
| Сортировочно-трепальный | смесь | 251,99 |
8. Расчет количества оборудования по переходам прядильного производства
После определения количества полуфабрикатов и смеси по всем переходам прядильного производства рассчитывают необходимое количество машин. Для этих целей используют формулу
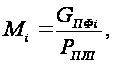
где Мi – потребное количество машин в i-м переходе;
GПФi – количество полуфабрикатов в i-м переходе, кг/ч;
РПЛi – плановая производительность машин в i-м переходе, кг/ч.
Плановая производительность берется из плана прядения.
По основе:
М (РОА) = 346,07/516,12 = 0,6705;
М (ЧМ) = 330,50/63,59 = 5,1974;
М (Л-0) = 329,76/167,54 = 1,9682;
М(ЛС) = 329,09/275,49 = 1,1946;
М (ГЧ) = 266,51/3,28 = 81,1784;
М (Л-I) = 265,18/208,49 = 1,2719;
М (Л-II) = 263,86/208,49 = 1,2655;
М (РМ) = 262,48/0,9370 = 280,1169;
М (КП) = 253,46/0,0195= 12995,371.
По утку:
М (РОА) = 251,99/516,12 = 0,4882;
М (ЧМ) = 240,91/60,64 = 3,9732;
М (Л-0) = 240,37/159,76 = 1,5046;
М(ЛС) = 239,88/262,69 = 0,9132;
М (ГЧ) = 194,38/3,13 = 62,0938;
М (Л-I) = 193,42/198,81 = 0,9729;
М (Л-II) = 192,46/198,81 = 0,9681;
М (РМ) = 191,45/0,8725= 219,4319;
М (КП) = 184,89/0,0123= 15004,629.
9. Организация сопряженности и аппаратности оборудования
При определении числа единиц оборудования должна быть соблюдена полная сопряженность машин по всем переходам. Каждый последующий переход технологического процесса должен обеспечиваться полуфабрикатами в необходимом количестве. Кроме того, должна быть соблюдена определенная кратность оборудования по всей технологической цепочке машин.
Аппаратом называется цепочка машин всех переходов, в котором машины одного перехода полностью обеспечивают полуфабрикатом машины следующего перехода.
За основы аппарата выбирают обычно машину, имеющую высокую производительность (например, лентосоединительную в гребенной системе прядения и ленточную – в кардной). Поэтому количество машин всех переходов должно делиться на количество машин, выбранных за основу аппарата, так как число аппаратов будет равно числу этих машин. Кроме того, число машин последующего перехода должно делиться на число машин предыдущего перехода или, наоборот, для четкого закрепления машин одного перехода за машинами следующего или предыдущего перехода.
Аппаратная система закрепления машин обеспечивает высокий контроль качества полуфабрикатов, так как они передаются с одного перехода на другой только в пределах данного аппарата.
При составлении аппаратности часто приходится принимать к установке число машин, отличающееся от расчетного. Поэтому после составления аппаратности проводят корректирование плана прядения либо изменением числа выпусков или веретен, установленных на одной машине, либо изменением производительности машины путем изменения скорости выпускных органов. В последнем случае производительность машины после корректирования их числа определяют из следующего соотношения:
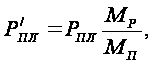
где РПЛ/ - производительность машины после корректирования их числа, кг/ч;
РПЛ – плановая производительность машины, кг/ч;
МР – расчетное количество машин;
МП – принятое количество машин.
Расчет производительности машины после корректирования их числа по основе:
Р'ПЛ (РОА) = 516,12Ч0,6705/1 = 346,06