Проектирование участка льнопрядильной фабрики
Министерство образования и науки Российской Федерации
Федеральное агентство по образованию
Костромской государственный технологический университет
Кафедра МТВМ
КУРСОВАЯ РАБОТА
Научный руководитель: Сизова Н.В.
Кострома
2008
Задание
Спроектировать участок льнопрядильной фабрики, входящей в состав комбината. Сделать расстановку его оборудования, если известно:
Участок вырабатывает оческовую вареную пряжу мокрого способа прядения с химическими волокнами Т=В 105 текс ОО, в количестве 10-12 тонн в сутки.
Участок работает в 2 смены.
Введение
Слово «лен» на всех языках означает стебли и волокно, пряжу и ткань. Это слово сразу ассоциируется с удивительными свойствами этого материала. Лен – это чистота, нежность, надежность, комфорт, престиж, мир.
Льняной комплекс России является частью социально-экономической сферы страны, в значительной степени определяющей здоровье нации и экологическую безопасность.
Текущая ситуация в льняном комплексе России, обеспечивающем работой более миллиона людей, сложная.
Ситуация в отрасли усугубилась в 2006 и в 2007 годах, когда погодные условия не позволили почти повсеместно получить качественный урожай волокна и достаточное количество посевных семян, что привело к определенному сокращению посевных площадей. Вместе с тем, в 2007 г. урожайность волокна в стране достигла 0,7 т/га.
Сложным остается положение в промышленном сегменте комплекса. Производство льняной пряжи за последние пять лет снизилось на 32,7 %, льняных тканей - на 26,6 % и составило в 2007 году соответственно 15,1 тыс. тонн и 101,2 млн. кв. метров. В последние годы сложилась тенденция снижения объемов поставок текстильных изделий из льна на экспорт. Экспорт в объеме производства льняных тканей с 67,2 % в 2003 году снизился до 31,0 % в 2007 году.
Для исправления положения в отрасли аграрная политика в льноводстве должна быть направлена на формирование эффективного конкурентоспособного производства, способствующего безопасности страны и обеспечивающего его интеграцию в мировое сельскохозяйственное производство и рынки льнопродукции.
Увеличение производства конкурентоспособной продукции невозможно без повышения технологического уровня отрасли. Анкетирование большой группы предприятий по вопросам состояния производственной базы показало, что сроки эксплуатации основной массы оборудования составляют 12–15 и более лет, а срок амортизации нашей техники – 10 лет. Моральный и физический износ активной части основных фондов – более 70 %. Это наглядно подтверждается и при ликвидации предприятий. Востребованными на рынке оборудования оказываются отдельные машины, а основная масса техники идет в металлолом. За последние 10–12 лет комплексно модернизировали свое производство до мирового уровня единицы предприятий. Из нового оборудования закупались, как правило, отдельные машины для развития так называемых «узких» мест производства. Приобретались технологические цепочки, бывшие в употреблении, выпуска конца 1980-х – начала 1990-х годов, а это также техника вчерашнего дня.
Отечественная технологическая база для инноваций в текстильной и легкой промышленности практически отсутствует. Достаточно сказать, что на производство оборудования для отрасли до 1990г. в России было задействовано свыше 100 заводов с численностью более 70 тыс. человек. Сейчас таких заводов осталось менее половины, но и на них на выпуске техники для текстильной промышленности занято лишь около 5 тыс. человек. При некотором продвижении в совершенствовании ткацких станков, чулочных автоматов, оверлоков практически прекращена разработка принципиально новой техники в других направлениях. А для инновации в отрасли необходимы технологические прорывы, подобные тем, которые были осуществлены отечественной наукой советского периода при разработке пневмопрядения. Таким образом, предприятия вынуждены ориентироваться на прогрессивное оборудование иностранных фирм.
В условиях рыночных отношений возникает жесткая конкуренция среди текстильных предприятий по ценам, качеству и ассортименту выпускаемых тканей. Потребители хотят покупать ткани, отвечающие всем требованиям мировых стандартов, по приемлемым ценам. Задача текстильных предприятий – создать конкурентоспособные ткани, быстро и с меньшими затратами освоить их выпуск.
Одним из путей решения этой задачи является приобретение оборудования и технологии зарубежных фирм, однако стоимость такого оборудования в 2–3 раза выше отечественного. Это требует огромных капиталовложений, которыми текстильные предприятия России в настоящее время не располагают.
Другой путь решения поставленной задачи – это совершенствование существующих технологий с целью получения конкурентоспособных тканей на отечественном технологическом оборудовании. Этот путь наиболее приемлем в условиях экономического кризиса.
По экспертным оценкам, проведенным Союзом инвесторов, объемы текстильного производства в России снизились в 10 раз с 1993 года. В настоящее время 60% предприятий отрасли являются убыточными.
Льняную продукцию на российском рынке предлагают 37 предприятий, из них 12 – ткани бытового назначения. Лидирующее положение среди них по количеству производимой продукции и ее доли на рынке занимают ОАО «БКЛМ», ЗАО «Гаврилов-Ямский льнокомбинат», ООО «Льнообъединение им. Зворыкина», ОАО «Яковлевская мануфактура» и ОАО «Меленковский льнокомбинат».
19 мая 2008г состоялось совместное заседание Комитета РФ по предпринимательству в текстильной и легкой промышленности на тему: «О состоянии и мерах по увеличению производства и повышению конкурентоспособности льняного комплекса России».
Участники заседания отметили, что льняной сектор экономики должен занять одно из ведущих мест в сельскохозяйственном и текстильном производстве России, способствовать повышению экспортного потенциала отрасли насыщению потребительского рынка конкурентоспособными товарами. Предпосылки к этому определены перспективой развития соответствующей отечественной сырьевой базы. Реализация Государственной программы развития сельского хозяйства и регулирования рынка сельскохозяйственной продукции, сырья и продовольствия на 2008-2012 годы позволит увеличить заготовку льноволокна в 2,5 раза по сравнению с достигнутым объемом 2007 года и довести до 120 тыс. тонн в год, что существенно снизит зависимость отечественной текстильной промышленности от конъюнктуры мирового рынка сырья. В сельском хозяйстве на развитие производства льноволокна уже в текущем году направляются значительные средства из федерального бюджета и бюджетов субъектов Российской Федерации.
В перспективе, развитие льняного комплекса России позволит создать условия для улучшения социально-экономической ситуации в 36-ти льносеящих и льноперерабатывающих регионах страны и обеспечить рабочими местами более 450 тыс. человек.
1. Расчет и анализ смески
1.1 Определим состав и критерии оценки качества плановой смески
По «отраслевым нормам качественного и количественного использования сырья в прядении на предприятиях льняной промышленности» при выработке оческовой вареной пряжи мокрого способа прядения с химическими волокнами находим плановую смеску и данные заносим в таблицу 1. (1, стр. 282 – 283.)
Таблица 1
| Номинальная линейная плотность пряжи, текс | Средний номер смески, Nср |
Удельный
расход,
|
Cостав смески | |||
| Льняной очес | Хим. волокно | |||||
| N | % | % | ||||
| Т=В 105 текс ОО | 6 | 1,287 | 6 | 67 | лавсан | 33 |
 Куд
Проверим Nср и Куд
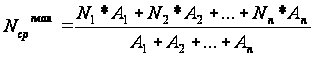
где A1, An -процентное содержание компонентов смески
N1, Nn - номер компонента
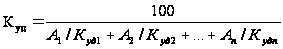
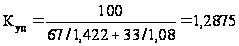
Куд – удельный расход каждого компонента (1,стр. 294 – 295)
1.2 Определяем остальные критерии плановой смески
Коэффициент использования волокна КИВ
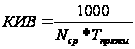
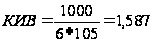
Определяем стоимость 1 кг. плановой смески
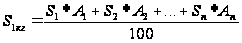
S1, S2, Sn – стоимость каждого компонента в смеске
А1, А2, Аn – процентное содержание компонентов в смеске
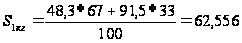 руб.
Определяем стоимость сырья идущего на изготовление 1кг пряжи
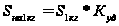
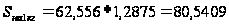 руб.
1.3 Определим способ смешивания волокон для фактической смески
Кипы очеса со склада поступают на поточную линию ПЛ-КЛ. Получаем рулоны и отправляем их на отлежку. После суточной отлежки на АКУ рулоны поступают на Ч-600-Л, где получаем смеску «А».
Ленту из хим. волокон (лавсан) готовим на ленточной резально-штапелирующей машине ЛРШ-70.
Смешивание с лентой из хим. волокон происходит на ленточной машине ЛЛ-1-Ч, на ней и происходит формирование окончательной фактической смески.
Формирование смески «А» производим на Ч-600-Л. Число рулонов на питании примем С = 10 рулонов, тогда доля волокна приходящееся на 1 рулон составит
К
 %
Очес №6 – 10рул. 10%
= 100%
Смешивание с лентой из хим. волокон производим на ленточной машине ЛЛ-1-Ч. Число сложений на питании С=10.
Примем при смешивании 7 тазов смески «А» и 3 таза ленты с лавсаном с ЛРШ-70. Доля волокна, приходящееся на 1 ленту составляет
 %
Определим состав фактической смески: 70% смески «А» + 30% лавсан. Смешивание производим на ЛЛ-1-Ч
Очес №6
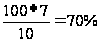
Лавсан 30%
∑100%
1.4 Определим критерий оценки качества фактической смески
Определяем средний номер смески
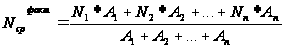
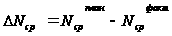
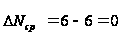
Находим удельный расход фактической смески
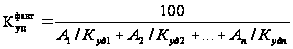 кг
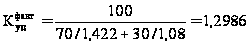 кг
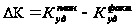
 2875-1,2986=
-0,0111кг

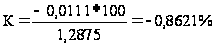
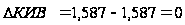
Определяем КИВ
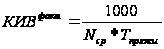
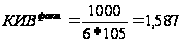
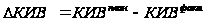
Определим стоимость 1 кг фактической смески
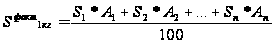 руб.
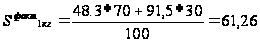 руб.
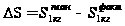
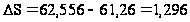 руб.

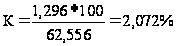
Определим стоимость сырья идущего на 1кг пряжи фактической смески
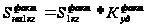
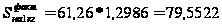 руб.
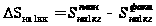
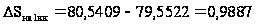 руб.
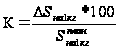
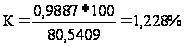 [0,1-3%]
1.5 Анализ фактической смески
Средний номер фактической смески не изменился.
Удельный расход фактической смески несколько возрос на 0,8621%, так как в смеске используем очес №6 в большем количестве.
КИВ не изменился, так как не изменился средний номер фактической смески.
Стоимость сырья идущего на изготовление 1 кг пряжи в фактической смески снизилась на 1,228%, так как содержание дешевого сырья (очеса №6) увеличилось, а содержание дорогого(лавсана) уменьшилось.
2. Выбор и обоснование схемы производственного процесса
Склад сырья
Для бесперебойной работы предприятия, поддержания постоянного состава смесей на длительные периоды времени при фабрике необходимо иметь запасы сырья и постоянно их пополнять.
Качество льняного волокна в большей степени зависит от порядка и соблюдения требования его хранения на складе.
При хранении волокно должно приобрести необходимую и равномерно распределенную по всей массе влажность, которая обеспечивает наилучшие свойства. Для лубяных волокон такая влажность составляет 12-14%.
В процессе хранения при нормальной влажности в волокне происходят релаксационные процессы, снимающие внутренние напряжения, полученные в процессах первичной обработки и прессования. В результате поглощения влаги улучшаются эластические свойства волокон, повышается их прочность и гибкость. Процесс поглощения влаги волокнами происходит медленно, еще медленнее протекают релаксационные процессы. Поэтому для отлежки требуется значительное время, причем этот процесс проходит лучше, если волокно хранится в непрессованном виде.
При хранении волокна нельзя допускать ни его пересыхания, ни излишнего повышения влажности, при недостаточном доступе воздуха это может привести к его перегреванию или гниению.
Необходимо предохранять волокна от намокания, пожара и повреждений, а также обеспечить хранение волокна по сортам и его разновидностям для правильного учета и составления смесей. Все складские помещения должны быть оборудованы таким образом, чтобы удовлетворять требованиям, предъявляемым к волокну.
Складские помещения строят из несгораемых материалов. Склады обычно не отапливаются. Чтобы воздух в летнее время не прогревался и волокно не пересыхало, окна делают небольшими, высоко под крышей и выходящими на северную сторону. С этой же целью железные крыши складов изолируют деревянной подшивкой. Температура воздуха в складах в летнее время не должна превышать 20°С, и относительная влажность воздуха должна составлять 65-75%. Чтобы волокно не отсыревало и не портилось от соприкосновения с полом, его укладывают на деревянные решетки. Такими же решетками обшивают и стены склада.
Волокно хранится в кипах, а в распакованном виде укладывается в штабеля. Для обеспечения циркуляции воздуха и предохранения волокон от нагревания штабели волокна (при хранении его в распакованном виде) делают размером не более 4x5 м и высотой не более 2,5 м. Между штабелями делают проходы шириной в 1 м. В зимнее время значительную часть волокна можно хранить в кипах; в этих случаях применяют штабеля больших размеров.
За состоянием волокна проводится систематическое наблюдение, особенно в летнее время, когда возрастает опасность его согревания. При согревании волокно немедленно раскладывается для охлаждения и просушивания.
Лубяные волокна легко загораются, поэтому в складах запрещается устанавливать светильники, предохранители, выключатели, запрещается вносить различные источники света. Обычно источники света устанавливают снаружи, и свет в склады проникает через толстые стекла.
Для противопожарной защиты в складских помещениях устанавливают воздушно-спринклерную систему, необходимое число незамерзающих огнетушителей и другие средства.
Обеспечивается также грозозащита.
Чтобы обеспечить длительное отлеживание волокна и иметь возможность составлять большие партии волокна для его смешивания, необходимо, как указывалось выше, иметь достаточные запасы сырья (не менее квартальной потребности предприятия) и соответствующие площади складских помещений. (2,стр23)
ПЛ-КЛ
Со склада сырья волокно поступает в отдел подготовки к чесанию. Кипы очесов и КЛВ подготавливаются на смесительных агрегатах ПЛ-КЛ, которые служат для предварительного рыхления, смешивания, очистки волокна, формирования грубой толстой ленты, эмульсирования ее и скатывания в рулон.
На поточной линии ПЛ-КЛ для подготовки очеса полностью механизированы все операции обработки волокна от кипы до получения ленты, которая выпускается виде рулонов. Поточная линия ПЛ-КЛ имеет 2 выпуска и состоит из 4 разборщиков кип, предназначенных для механизированной разборки и рыхления кип, смесительного транспортера, наклонного реверсивного и 2 распределительных транспортеров, 2 срабатывающих лопастей,2 питателей, 2 подающих транспортеров, 2 слоеформирующих бункеров(предназначен для выравнивания потока волокон), 2 лентоформирмующих машин с рулонными механизмами и эмульсирующими установками.
Процессы:
Предварительное рыхление волокна и разделения крупных клочков волокна на более мелкие
Небольшое распрямление, параллелизация, дробление.
Очистка от костры, сорных примесей коротких непрядомых волокон.
Смешивание волокон.
Выравнивание продукта
Формирование толстой грубой ленты
Эмульсирование
Скатывание ленты определенной длины в рулон.
Техническая характеристика
| Число выпусков | 2 |
| Состав линии, шт | 4 |
| разборщик кип РК-140-ЛП | 2 |
| питатель | 2 |
| слоеформирующий бункер | 2 |
| лентоформирующая машина | 2 |
| рулонный механизм | 1 |
| транспортеры, шт | |
| смесительный | 1 |
| наклонный | 1 |
| подающий | 2 |
| реверсивный | 1 |
| распределительный | 2 |
| Сбрасывающие лопасти, шт | 2 |
| Производительность, кг/ч | до 800 |
| Число одновременно разбираемых кип | 8 |
| Ширина вырабатываемой ленты, мм | 150 |
| Диаметр рулона, мм | до 750 |
| Линейная плотность ленты, ктекс | 120-200 |
| Габаритные размеры, мм | |
| длина | 20050 |
| ширина | 8030 |
| высота | 3105 |
| Масса, кг | 43925 |
Достоинства:
Большая производительность до 800 кг/ч.
Автоматическая разборка кип
Большой объем смешивания
Вырабатывается лента сравнительно высокого качества
Улучшение условий труда.
Имеются предохранительные устройства.
На пульте управления размещены кнопки для раздельного пуска и останова правой или левой частей поточной линии, кнопки для останова всей поточной линии и тумблеры для включения и отключения пары разборщиков кип для каждой части поточной линии.
При наработке рулона определенной длины, он автоматически отсекается без останова машины и выкатывается на взвешивающее устройство.
На машинах, входящих в линию, имеются световые сигналы, помогающие найти ту машину, на которой произошла неполадка, и определить причину останова всей линии.
Недостатки:
Большие габариты
Маленький КПВ, до 0,86
Ненадежен в работе
Техника безопасности:
Каждый работающий должен пройти инструктаж по технике безопасности и обязан строго выполнять правила безопасности работы.
Перед началом работы следует:
застегнуть и заправить одежду;
заправить волосы под косынку, концы которой не должны свисать, чтобы не попасть в движущиеся части машины;
привести в порядок рабочее место, освободить проходы от посторонних предметов;
проверить исправность машины и ограждений.
Пуская машину, надо предупредить всех находящихся около нее. Запрещается:
работать на неисправной машине,
открывать на ходу ограждения,
проводить на ходу чистку и смазку рабочих органов,
загромождать проходы между машинами,
отлучаться от машины без ее выключения или поручать наблюдение за ней другой работнице.
При возникновении на машине ненормального шума или ударов электрическим током при касании деталей машину немедленно останавливают и вызывают помощника мастера. При возникновении пожара на машине ее немедленно обесточивают и принимают меры к тушению пожара.
Не допускается работа питателей с неполным количеством планок на игольчатой решетке. Каждую смену при остановленной машине необходимо снимать намоты с шеек валов питателей, смесительной решетки, рабочих органов лентоформирующей машины и рулонного механизма. Периодически надо обмахивать машину. Один раз в неделю необходима тщательная чистка всей машины, во время которой очищается гарнитура всех рабочих органов лентоформирующей машины, а также очищаются от грязи и пуха все смазочные отверстия.
Автоматическая конвейерная установка АКУ
С поточной линии рулоны очесов поступают на автоматизированную конвейерную установку, предназначенную для транспортировки рулонов. АКУ позволяет механизировать транспортные и погрузочно-разгрузочные операции, улучшить культуру производства.
АКУ выполняет следующие функции:
Учет количества наработанных рулонов на машинах ПЛ-КЛ;
Автоматическое взвешивание рулонов и рассортировку их по массе. Рулоны, масса которых отклоняется от расчетной больше чем на ±1,5 кг, отбраковываются и возвращаются для переработки;
Автоматическая передача рулонов на транспортную линию от машины ПЛ-КЛ к механизированным стеллажам, к месту отлежки рулонов. Транспортирование совершается по одному рулону в транспортной единице (люльке), с указанием на ней адреса, в котором отмечается номер машины (последнее должно служить указанием о составе смеси);
Автоматическое распределение рулонов по адресу, комплектование ставок из девяти рулонов и перегрузка их на место для отлежки. В связи с тем что вероятность образования рулонов с массой большей или меньшей, чем расчетная, и вероятность попадания их в ставку в пределах указанных отклонений примерно одинакова, можно ожидать, что суммарная масса рулонов в ставке будет близка к расчетной;
Через 24-36 ч по истечении времени отлежки ставки разбираются по 3 рулона и перегружаются в трехместные транспортные единицы, в которых они доставляются к кардочесальным машинам. Разгрузка рулонов механизирована. (2,стр88)
Техническая характеристика
| Манипулятор | |
| Грузоподъемность, кг | 25 |
| Угловая скорость стойки, рад/с | 0,14 |
| Линейная скорость вертикального перемещения каретки приемника, м/с | 0,15 |
| Линейная скорость передвижения каретки, м/с | 0,15 |
| Ход каретки, мм | 700 |
| Габаритные размеры, мм | |
| длина | 1600 |
| ширина | 700 |
| высота | 1500 |
| Весовая установка | |
| Масса взвешиваемой пачки, кг, не более | 23 |
| Габаритные размеры, мм | |
| длина | 855 |
| ширина с тазами | 890 |
| высота | 1575 |
| Масса, кг | 250 |
| Грузоподъемность, кг | 45 |
| Вместимость, число пачек чесаной ленты | 2 |
| Усилие при перемещении, Н, не более | 120 |
| Габаритные размеры, мм | |
| диаметр | 650 |
| высота | 950 |
| Масса, кг | 20 |
Кардочесальный агрегат Ч-600Л
Чесальная машина Ч-600Л предназначена для переработки льняного очеса и короткого льноволокна, а также их смесей
При повышении производительности машины Ч-600Л в 2 раза по сравнению с производительностью машин Ч-460-Л2 качество прочеса сохраняется благодаря усилению питающего узла, применению скоростных сбивных гребней, вытяжной головки, оснащенной авторегулятором линейной плотности ленты и автоматом смены тазов. Для удобства обслуживания предусмотрена возможность работы с пониженной скоростью, для чего на машине установлен двухскоростной электродвигатель.
Процессы:
Разделение волокнистых клочков на отдельные волокна;
Очистка волокнистого материала от кострыи частично от более коротких волокон;
Перемешивание волокон и выравнивание развеса ленты и состава волокон в ленте на коротких отрезках;
Утонение поступающего в машину потока и формирование из него непрерывной ленты;
Распрямление, и параллелизация волокон в ленте, осуществляемые вытяжной головкой;
Укладка ленты в таз.
Техническая характеристика
| Рабочая ширина машины,мм | 1830 |
| Число пар рабочих органов | |
| прочеса | 7 |
| предпрочеса | 1Ѕ |
| Число съемных барабанов | 2 |
| Число ручьев на съемном барабане | 4 |
| Число пар питающих цилиндров | 1Ѕ |
| Число поддерживающих барабанчиков | 4 |
| Расстояние между верхним и нижним питающ цилиндрами по концам игл,мм | регулируемое |
| Натяжение ленты,% | |
| между нижним и верхним выпускными цилиндрами | 4 |
| между выпускным цилиндром и нижним съемным барабаном | 40 |
| на выпускном столе машины | 5 |
| Отношение скорости питающего цилиндра к скорости питающего транспортера | 1,015 |
| Вытяжка в чесальной машине | 9,85-25,3 |
| Линейная плотность выпускаемой ленты,ктекс | 18-35 |
| Производительность,кг/ч | до 120 |
| Габаритные размеры,мм | |
| длина | 5820 |
| ширина | 3970 |
| высота | 2875 |
Достоинства машины:
Повышена производительность машины до 120 кг/ч.
Смена таза автоматическая.
Упорядоченная укладка ленты в таз по гипоциклоиде.
Сравнительно высокое качество ленты, за счет наличия автоматического регулятора вытяжки.
При повышении производительности машины Ч-600-Л в 2 раза по сравнению с производительностью машин Ч-460-Л2 качество прочеса сохраняется благодаря усилению питающего узла, применению скоростных сбивных гребней, вытяжной головки, оснащенной авторегулятором линейной плотности ленты.
Для удобства обслуживания предусмотрена возможность работы с пониженной (заправочной) скоростью, для чего на машине установлен двухскоростной электродвигатель.
Недостатки машины:
Производительность, несмотря на повышение, остается довольно низкой.
Не все процессы выполняются до конца; в ленте остаются нераспутанные клочки, нераспрямленные волокна и остатки сорных примесей.
Не очень благоприятные условия труда (пыльно).
Высокая пожароопасность.
Техника безопасности:
Машина должна быть оборудована местными вентиляционными отсосами для удаления пыли от гребенных полотен, переднего автомата и места сортировки. Ременная передача от приводного электродвигателя, съемные вальяны должны иметь ограждения. Гребенные полотна должны быть ограждены раздвижными щитами с небьющимся стеклом для наблюдения за процессом. Ограждения машины должны быть сблокированы с пусковым электродвигателем.
На раме заднего автомата должна быть кнопка останова машины в аварийных случаях. Машина должна иметь звуковую сигнализацию, предупреждающую о ее пуске и не позволяющую включение приводного электродвигателя без подачи сигнала. На шейках валов съемных вальянов и гребенных полотен должны быть установлены приспособления, предотвращающие наматывание на них волокон. Машина должна быть оборудована приспособлением, предупреждающим падение колодок с направляющих автоматов. Удаление костры и пыли из-под машины должно быть автоматизировано.
Температура в цехе должна быть зимой 18-20°С, а летом не выше 24-27°С.
Машина опасна в пожарном отношении и требует очень внимательного обслуживания. Поэтому категорически запрещается:
Чистить машину во время работы;
Открывать ограждения и футляры.
При возникновении пожара необходимо немедленно перекрыть воздуховоды, чтобы огонь не распространился на другие машины, удалить волокно питающее машину и тоько затем приступить к тушению пожара.
ЛРШ-70
Ленточно-штапелирующая машина ЛРШ-70 предназначена для переработки жгутовых химических волокон в штапелирующую ленту с длиной резки волокна от 74 до 110 мм.
Машина работает следующим образом. Жгуты из коробов поступают на питающую рамку, где расправляются и натягиваются, и на приемную рамку, где формируется холстик необходимой длины. Затем холстик вытягивается между питающей и вытяжной секциями и поступает в штапелирующее устройство. При прохождении между опорным цилиндром и штапелирующим валом часть волокон в холстике разрезается на заданную длину, некоторая часть волокон остается ненарезанной. Далее холстик разъединяется разделительными цилиндрами и проходит последовательно 1-4 разрывные цилиндры, между которыми осуществляется основная вытяжка продукта и разрыв длинных волокон. После вытяжного устройства сформированная лента гофрируется в камере и укладывается плющильными валами во вращающийся таз.
Процессы:
Резка на заданную длину
Вытяжка
Формирование ленты, гофрирование ленты
Укладка ленты в таз
Техническая характеристика
| Скорость выпуска ленты,м/мин | |
| рабочая | до120 |
| кинетическая | до 140 |
| КПВ | около 0,8 |
| Линейная плотность выпускаемой ленты,ктекс | до 40 |
| Число выпусков | 1 |
| Число линий вытяжных цилиндров | 4 |
| Разводка между разделительной парой и первой линией вытяжных цилиндров,мм | 250-440 |
| Разводка между линиями вытяжных цилиндров,мм | |
| первой-второй | 150-250 |
| второй-третьей | 90-150 |
| третьей-четвертой | 90-120 |
| Размеры таза(с рамками),мм | 400*900;600*900 |
| Общая линейная плотнгость жгутов на питании,ктекс,припереработке полиэфирного волокна | 100 |
| Габаритные размеры,мм | |
| машины без питающей рамки | |
| длина | 1200 |
| ширина | 5178-5198 |
| высота | 2240 |
| машины с питающей рамкой | |
| длина | 1425 |
| ширина | 10130 |
| высота | 3080 |
| Масса,кг | |
| машины без питающей рамки | 3500 |
| машины с питающей рамкой | 4280 |
Достоинства машины:
За счет гофрирования лента получается достаточно прочной
Нет деформации волокон
Лента плотно укладывается в таз большого объема
Высокая производительность
Недостатки машины:
Лента не всегда получается ровной и, следовательно, может быть непрочной.
Ленточные машины ЛЛ-1-Ч, ЛЛ-2-Ч, ЛЛ-3-Ч
Смешивание химических волокон с очесом производится на ленточных машинах ЛЛ-1-Ч, ЛЛ-2-Ч, ЛЛ-З-Ч.
Основным назначением ленточных машин является утонение и выравнивание лент, что осуществляется путем вытягивания и многократного сложения.
Данные машины оборудованы лентоукладчиками с тазами больших диаметров и уминателями, гребни вытяжного прибора очищаются щетками на ходу машины, машины оборудованы самоостановами.
Процессы:
Утонение.
Распрямление, параллелизация, дробление и очистка.
Выравнивание, смешивание продукта.
Формирование ленты заданной линейной плотности и укладывание определенной длины в таз.
Техническая характеристика
| ЛЛ-1-Ч | ЛЛ-2-Ч | ЛЛ-3-Ч | |
| Число головок в машине | 1 | 1 | 1 |
| Число тазов со стороны питания | 10 | 10 | 10 |
| Число выпусков в головке | 1 | 2 | 3 |
| Число тазов на выпуске | 1 | 2 | 3 |
| Тип гребенного механизма | двухпольный, червячный,двухзаходный | ||
| Шаг гребней, мм | 9,2 | 9,2 | 9,2 |