Метрологія та взаємозамінність
МІНІСТЕРСТВО ОСВІТИ І НАУКИ УКРАЇНИ
УЖГОРОДСЬКИЙ НАЦІОНАЛЬНИЙ УНІВЕРСИТЕТ
ІНЖЕНЕРНО – ТЕХНІЧНИЙ ФАКУЛЬТЕТ
КАФЕДРА “ПРИЛАДОБУДУВАННЯ”
КУРСОВА РОБОТА
З дисципліни: Метрологія, стандартизація та взаємозамінність
Розробив: студент 2 – го курсу
Групи НАЕПС
Торма О. І.
Перевірив: ст. Викладач
Тютюнников С.В.
Ужгород – 2008
ЗМІСТ
Вступ
1.Гладкі циліндричні з’єднання
Посадка із зазором
1.2 Посадка з натягом
1.3 Перехідна посадка
2. Калібри для контролю гладких циліндричних деталей
3. Розмірні ланцюги
3.1 Розрахунок методом повної взаємозамінності
3.2 Розрахунок імовірнісним методом (пряма задача
4. Допуски і посадки різьбових з’єднань
Висновки
Перелік посилань
ВСТУП
В науці і техніці при розробці, компонуванні та конструюванні приладів та пристроїв необхідно забезпечувати якість виготовлення пристроїв та обладнання. Для забезпечення якості таких пристроїв необхідно використовувати методи розрахунку галузі метрології, стандартизації, взаємозамінності та технічних вимірювань.
Взаємозамінність пов’язує в єдине ціле конструювання технологію виробництва і контроль приладів та пристроїв електромеханіки та ін.
Стандартизація та уніфікація деталей і елементів приладів сприяє, за допомогою стандартизованим і уніфікованим процесам в промисловості, прискоренню та зменшенню вартості конструювання і виготовлення виробів і приладів. Тому метою даної курсової роботи за допомогою діючої системи допусків і посадок принципів їх побудови і метою їх застосування, а також за допомогою способів контролю встановлених відхилень є навчитися, виходячи із завдання, користуватися стандартами, правильно встановлюваних значення допусків і види посадок для проектованих вузлів в тому числі і норми точності геометричних параметрів.
1 ГЛАДКІ ЦИЛІНДРИЧНІ З’ЄДНАННЯ
Посадка із зазором
Завдання1.
Задано з’єднання Ш80H8/h7. Визначити граничні розміри і відхилення отвору та вала, найбільший і найменший зазори, допуск посадки, побудувати схему полів допусків з’єднання.
Розв’язок. За ДСТУ 2500 – 94 визначаємо основні відхилення і граничні розміри отвору і вала.
Отвір Ш80H8. EI=0(це основне відхилення системи отвору). Найменший діаметр отвору буде Dmin = D + EI = 80 + 0 = 80 мм; верхнє відхилення отвору, ES = +46 мкм; найбільший діаметр отвору буде Dmax = D + ES = 80,0 + 0,046 = = 80, 046 мм.
Вал Ш80 h7. Визначаємо граничні розміри: верхнє відхилення вала es = 0 мм; тоді найбільший розмір вала буде dmax = d + es = 80,0 + 0 = 80 мм; нижнє відхилення вала ei = -30 мкм, тоді найменший розмір вала буде dmin = d+ ei = 80.0 + (-30) = 79,970 мм.
Визначаємо найменший зазор у з'єднанні Ш80H8/h7 за формулою (1.4): Smin = Dmin – dmax = EI – es = 80,0 – 80,0 = 0 – 0 = 0 мм.
Визначаємо найбільший зазор у з'єднанні Ш80H8/h7 за формулою (1.5):
Smax = Dmax – dmin = ES – ei = 80,046 – 79,970 = 0,046 – (-0,030) = 0,076 мм.
Визначаємо допуск посадки із зазором Ш80H8/h7 за формулою
TS = Smax – Smin = TD + Td = 0,076 – 0 = 0,046 + 0,030 = 0,076 мм.
Схему полів допусків з'єднання Ш80H8/h7 наведено на рис.1.1.
1.2 Посадка з натягом
Задано з’єднання -80H7/s6. Визначити граничні розміри і відхилення отвору та вала, найбільший і найменший натяги, допуск посадки. Побудувати схему полів допусків з’єднання.
Розв’язок. За ДСТУ 2500 – 94 визначаємо основні відхилення і граничні розміри отвору і вала.
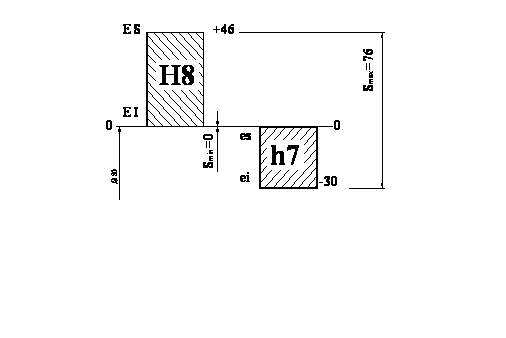
Рис.1.1 Схему полів допусків з'єднання Ш80H8/h7.
Отвір
Ж80Н7.
Нижнє
відхилення
отвору ЕІ = 0.
Найменший
діаметр отвору
буде D =
D + EI = 80 + 0 =
80 мм;
верхнє відхилення
отвору, ЕS
= +30 мкм; найбільший
діаметр отвору
буде D
 = D + ES = 80,0 +
0,030 = =80,030 мм.
Вал Ж80
s6. Визначаємо
граничні розміри:
нижнє відхилення
вала еi
= = +59 мкм, тоді найменший
розмір вала
d=
d + ei
= 80,0 + 0,059 = 80,059 мм; верхнє
відхилення
вала es
= +78 мкм, тоді найбільший
розмір вала
d=
=d + es
= 80,0 + 0,078 = 80,078 мм.
Найменший натяг визначаємо за формулою (1.6):
N=
d-
D=
ei – ES =
80,059 – 80,030 = 0,059 – 0,030 = 0,029 мм.
Найбільший натяг визначаємо за формулою (1.7):
N=
d-
D=
es – EI
= 80,078 – 80,0 = 0,078 – 0 = 0,078 мм.
Визначаємо допуск посадки з’єднання Ж80H7/r6 з натягом:
TN = N-
N=
TD + Td = 0,078 – 0,029 = 0,030 + 0,019 = 0,049 мм.
Схему полів допусків з’єднання Ж80H7/s6 на рис. 1.2.ст.6.
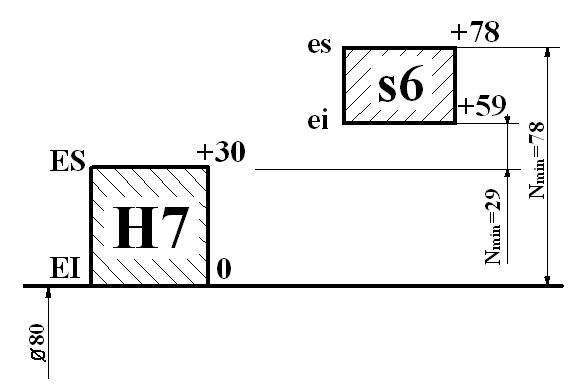
Рис.1.2 Схему полів допусків з’єднання Ж80H7/s6.
1.3 Перехідна посадка
Задана перехідна посадка Ш80Js7/ h6. Визначити граничні розміри і відхилення отвору та вала, найбільший зазор і найбільший натяг, допуск посадки. Побудувати схему полів допусків з’єднання. Визначити імовірність одержання зазорів і натягів та побудувати криву нормального розподілу в довільному маcштабі.
Розвязок. За ДСТУ 2500 – 94 визначаємо основні відхилення і граничні розміри.
Отвір Ш80Js7 верхнє відхилення отвору ES=+15мкм. Нижнє відхилення отвору EI = -15 мкм.
Визначимо граничні розміри
найменший діаметр Dmin = D + EI= 80,0 + (-0,015) = 79,985 мм
найбільший діаметр Dmax = D + ES = 80,0 + (0,015) = 80,015 мм.
Вал &80h6. Верхнє відхилення вала es = 0 , нижнє відхилення ei = -19 мкм.
Визначимо граничні розміри:
найбільший діаметр dmax = d + es = 80,0 + 0 = 80 мм;
найменший діаметр dmin = d + ei = 80,0 + (-0,019) = 79,981 мм;
Найбільший зазор у з’єднанні Ш80Js7/h6 визначається за формулою:
Smax = Dmax – dmin = 80,015 – 79,981 = 0,034 мм,
а найбільший натяг:
Nmax= dmax – Dmin = 80,0 – 79,985 = 0,015 мм.
Допуск посадки з’єднання Ш80Js7/h6 : T (SN) = Smax + Nmax = 0,034+ + 0,015 = 0,049 мм,
або
T (SN) = TD + Td = 0,030 + 0,019 = 0,049 мм.
Схему полів допусків перехідної посадки з’єднання Ш80Js7/h6 наведено на рис. 1.3.
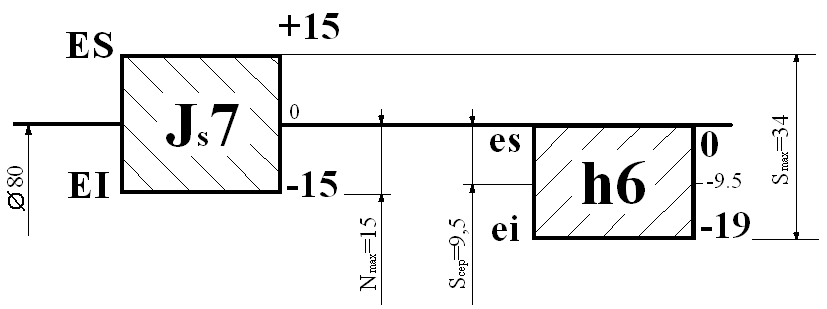
Рис.1.3 Схема полів допусків перехідної посадки з’єднання Ш80Js7/h6.
Визначення найбільшого натягу та зазору з’єднання можна було провести і наступним чином:
найбільший зазор Smax = ES – ei = 15 – (-0,019) = 0,034 мм;
найбільший натяг Nmax = es – EI = 0 – (-0,015) = 0,015 мм.
Для розрахунку імовірності одержання зазору і натягу приймемо наступні умови:
Розсіювання відхилень розмірів отвору і вала підлягає нормальному розподілу (закону Гауса);
Границі полів розсіювання (для закону Гауса при великій виборці деталей обмежується з достатньою імовірності 6у) відхилень співпадають з границями полів допусків, тобто
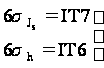
З цього виразу визначаю середньоквадратичні значення випадкових величин(відхилення розмірів отвору і вала):
6уJs = IT7 = 0,030/6 = 0,005 мм,
6уh = IT6 = 0,019/6 = 0,00317 мм.
Відхилення розмірів вала і отвору являють собою незалежні випадкові величини і тому для визначення середньоквадратичної посадки у∆ застосуємо правило сумування:
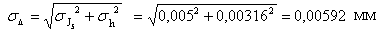
Побудуємо криву розподілу зазорів – натягів у певному масштабі (рис.1.10). Центром групування є величина середнього зазору, оскільки при середніх значеннях отвору 15 – 15 = 0 мкм і валу (-19)/2 = -9,5 отримується зазор рівний 0 – (-9,5) = 9,5 мкм.
Тоді найбільш імовірнісний зазор
SPmax= 0,027 мм,
а найбільший імовірнісний натяг
NPmax=-0,0085 мм,
значення яких проставлені на рис.1.10.ст.9
Імовірність зазору в межах 0...3,5мкм можна визначити за допомогою інтегралу Фо(z), де z = x/ у∆ = 1,605 . З таблиці значень Функції Лапласа Ф0(z) [2], стор. 106, табл. 6.1 (див. Додаток А) знаходимо для z = 1,605 імовірність одержання зазорів Ф0(1,605) = 0,4457 .
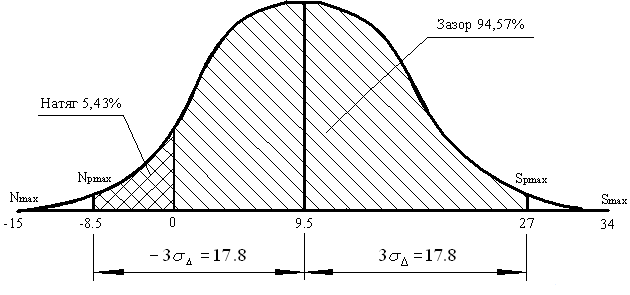
Рис. 1.10 Крива розподілу зазорів – натягів для з’єднання.
Таким чином, імовірність одержання зазорів в з’єднанні Ps = 0,5 + 0,4457 = 0,9457 або 94,57%.
Імовірність одержання натягів (заштрихована площа під кривою розподілу розмірів) PN = 1 – 0,9457 = 0,0543 або 5,43% .
Даний розрахунок є наближеним, оскільки в ньому не враховані можливості зміщення центра групування відносно середини поля допуску внаслідок систематичних похибок.
2 КАЛІБРИ ДЛЯ КОНТРОЛЮ ГЛАДКИХ ЦИЛІНДРИЧНИХ ДЕТАЛЕЙ
Задано циліндричне з’єднання Ж80H8/h7. Розрахувати калібри.
Розв’язок.
1. Визначаємо за ДСТУ 2500 - 94 [1] граничні відхилення і розміри отвору (Ж80H8).
ES = 46 мкм; D=
D + ES = 80,0 + 0,046 = 80,046 мм;
EI = 0 мкм; D=
D + EI = 80,0 + 0 = 80,0 мм.
За ГОСТ 24853 – 81 [3], табл. 2 знаходимо дані для розрахунку розмірів калібрів: H = 5 мкм; Y = 5 мкм; Z = 7 мкм; a = 0.
Розрахунок виконавчих розмірів виконуємо за формулами, які приведені в [3], табл. 1.
Найбільший розмір прохідного нового калібру - пробки ПР:
ПР=
D+
Z + H/2 = 80,0 + 0,007 + 0,0025 = 80,0095 мм.
Найменший
розмір спрацьованого
калібру - пробки
ПР :
ПР=
D-
Y = 80,0 - 0,005 = 79,995 мм.
Найбільший розмір непрохідного калібру - пробки НЕ:
НЕ=
D+
H/2 = 80,046 + 0,0025 = 80,049 мм.
Отже, виконавчі розміри калібру - пробки Ж80 Н7:
ПР = 80,0095 мм;
ПР=
79,995 мм;
НЕ = 80,049
мм.
Побудуємо схему розміщення полів допусків калібру - пробки Ж80 Н7 у відповідності до [3], кресл. 1 (рис. 2.1, ст.11).
2. Визначаємо за [1] відхилення і розміри валу (Ж80 h7).
es = 0 мкм; d=
d + es = 80,0 + 0 = 80,0 мм;
ei = -30 мкм;
d
= d + ei = 80,0 + (-0,030) = 79,970
мм.
За ГОСТ 24853 -
81 [3], табл. 2 знаходимо
дані для розрахунку
розмірів калібрів:
H = 5 мкм; H
 = 2 мкм; Y
= 3 мкм; Z
= 4 мкм.
Розрахунок виконавчих розмірів виконуємо за формулами, які приведені в [3], табл. 1.
Примітка. В даній таблиці у формулах розміри отворів і валів позначені однаково - літерою D з відповідними індексами .Для зручності, згідно означення в п. 1.1, будемо використовувати позначення розміру валу d.
Найменший розмір прохідного нового калібру - скоби ПР:
ПР=
d-
Z
-
H/2
= 80,0 -
0,004 -
0,0025 = 79,994 мм.
Найбільший
розмір спрацьованого
калібру - скоби
ПР:
ПР=
d+
Y
= 80,0 + 0,003 = 80,003 мм.
Найменший розмір непрохідного калібру - скоби НЕ:
НЕ=
d
-
H/2
= 79,970 -
0,0025 = 79,968 мм.
Отже, виконавчі розміри калібру - скоби Ж80 h7:
ПР = 79,994 мм;
ПР=
80,003 мм;
НЕ = 79,967
мм;
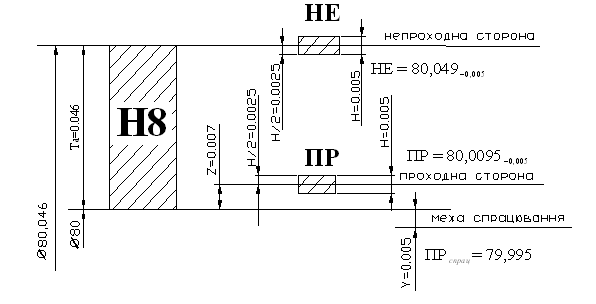
Рис. 2.1 Схема розміщення полів допусків калібру - пробки Ж80 Н7.
3. Визначаємо розміри контрольних калібрів для калібру - скоби.
Найбільший розмір для контролю прохідного нового калібру - скоби:
К - ПР=
d-
Z
+ H/2
= 80,0 - 0,004 + 0,001 = 79,997 мм.
Найбільший розмір для контролю непрохідного нового калібру - скоби:
К-НЕ=
d+
H/2
= 79,981 + 0,001 = 79,971 мм.
Найбільший розмір для контролю спрацьованого калібру скоби:
К-I=
d+
Y
+ H/2
= 80,0 + 0,003 + 0,001 = 80,004 мм.
Отже, виконавчі розміри для контролю калібру - скоби Ж80 h6:
К – ПР = 79,997 мм;
К-НЕ = 79,971
мм;
К-I = 80,004
мм.
Побудуємо схему розміщення полів допусків калібру - скоби Ж80 h7 у відповідності до [3], кресл. 5 (рис. 2.2).
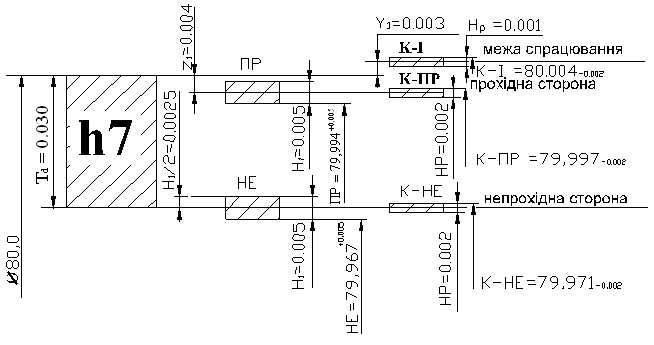
Рис.2.2Схема розміщення полів допусків калібр – скоби Ж80 h7.
Ескізи калібру – пробки і калібру – скоби показані на рис. 2.3.ст. 13.
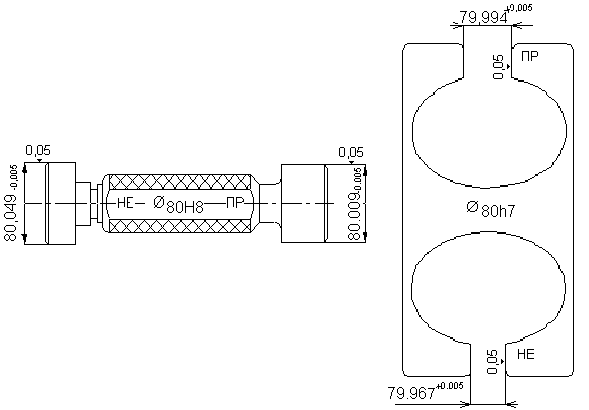
Рис.2.3 Ескізи калібру – пробки і калібру – скоби.
3 РОЗМІРНІ ЛАНЦЮГИ
На рис. 3.2 показаний вузол кріплення диску ротора 1 на валу 5. Крутний момент диску ротора передається через пальці 4, призначення яких полягає в захисті машини і двигуна від перевантажень. За службовим призначенням пристрою необхідно, щоб зазор між диском ротору і ступицею 3 був витриманий в межах від 1,1 до 1,3 мм. Ступиця на валу кріпиться ковпаком – гайкою 2. Необхідно визначити допуски (відхилень) для всіх розмірів деталей, які впливають на величину вказаного зазору.
1. В даній задачі замикальною ланкою є зазор В∆. Приймаємо номінальний розмір цього зазору В∆ = 1 мм. Тоді, згідно завдання:
[В∆max] = 1,2 мм; [В∆min] = 0,2 мм;
[ES∆] = +0,2 мм; [EI∆] = -0,8 мм;
[∆c∆] = -0,3 мм; [T∆] = 1,0 мм.
а)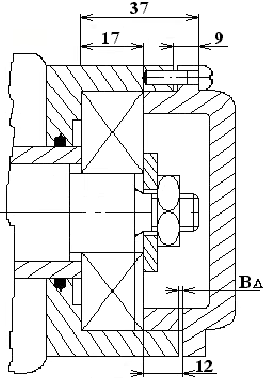 б)
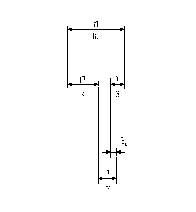
2. За рис. 3.1, а визначаємо ланцюг розмірів, які впливають на зміну замикаючої ланки і складаємо схему розмірного ланцюга (рис. 3.2. б). Зменшувальною є ланка В3, всі інші – збільшуючими.
3. Номінальні розміри складових ланок: В1 = 12 мм; В2 = 17 мм; В3 = 37 мм; В4 = 9 мм. Складаємо рівняння розмірного ланцюга (3.1):
В∆ = (В1 + В2 + В4 ) - В3 = (12 + 17 + 9) – 37 =1 (мм).
Отже, номінальні розміри складових ланок призначені правильно.
4. Розрахуємо допуски складових ланок за способом одного квалітету. За формулою (3.14) ст.23 і табл. 3.1 визначаємо середнє число одиниць допуску складових розмірів:
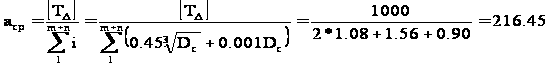 мкм;
По табл. 3.2 знаходимо, що таке число одиниць допуску відповідає наближено 12 – му квалітету в ЄСДП. Приймаємо, що така точність в даних умовах доцільна.
5. Таким чином, допуски складових розмірів з врахуванням степені складності виготовлення приймаємо згідно [1]: T1 =180 мкм; T2 = 180 мкм; T3 =250 мкм; T4 = 150 мкм.
Перевіряємо правельність призначення допусків складових ланок за рівнянням (3.4):
T∆ = 0,18*2 + 0,25 + 0,15 = 0,76 < [T∆] » 1,0 мм.
6. Призначаємо граничні відхилення на всі складові розміри виходячи з економічної доцільності виготовлення. Для ступеневих ланок В1 призначаємо відхилення js, тобто Dс1 =0. Для B3 призначаємо граничне відхилення js,тобто Dс3= 0. Для B4 призначаємо граничне відхилення c, тобто Dс4 = EI + 1/2T4 = = -0.155 мм ( EI = -0.230 мм). Тоді середнє відхилення поля допуску В2 = Вх (див. 3.18) [8], стор. 24:
Dс2 = Dcxзб = Dс3 – (Dс1 + Dс4) + [DсD]
Граничні відхилення В2 = Вх (3.19) [8], стор. 24:
ЕS2= ЕSx = Dcxзб + 1/2T2 = –145 + 90= –55мкм;
EI2 = EIx = Dcxзб – 1/2Т2 = –145 – 90 = –235 мкм.
Одержані
значення близькі
до 17d12 ;
Dc2
= –140 мкм.
Прийняті розміри і відхилення заносимо в табл. 3.1:
Таблиця 3.1
| Позначення ланок | Можлива кінцева технологічна операція | Розміри і відхилення, мм | Примітка |
| BD | Складання |
1 |
За умовою |
| B1 | Токарна обробка | 12±0,090 | 12 js12 |
| B2 | Токарна обробка |
17
|
17d12 |
| B3 | Токарна обробка | 37±0,125 | 37 js12 |
| B4 | Токарна обробка |
9 |
9c12 |


7. Правильність призначення граничних відхилень перевіряємо за формулами (3.8), (3.9), (3.10) [8], стор. 22:
ESD = (Dc2 +Dc1 + Dc4) - Dc3 + 1/2TD = (–140 + 0 – 155) – 0 + 380 = 0,085 ≤ [ESD] = = 0,2 мм;
EID = (Dc2 +Dc1 + Dc4) – Dc3 – 1/2TD = (–140 + 0 – 135) –0– 380 = –0,655 ≥ [EID] = =