Разработка технологического процесса ремонта цилиндрической крышки дизеля ПД-1М


 - из табл.16 [5],
 - расчётный
коэффициент
исходя из t=0,025.
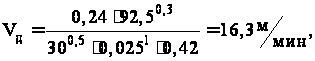

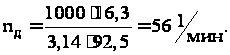
Из условия габарита детали принимаем шлифовальный станок 1М151, паспортные данные:
наибольший размер устанавливаемой заготовки:
длина -

диаметр
-

скорость
перемещения
стола
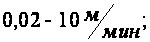
частота
вращения детали
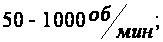
частота
вращения круга
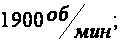
мощность

КПД =
Так как
 не превышает
паспортные
данные станка,
то принимаем
её за действительную
частоту вращения
детали.
Скорость вращения шлифовального круга:
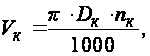

где
 - диаметр шлифовального
круга, мм,
 - частота вращения
шлифовального
круга, ОБ/МИН;
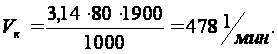
Эффективная мощность:
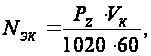

где
 - тангенциальная
сила резания,
 .
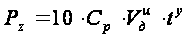 ,
где


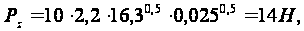
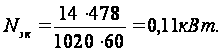
Потребляемая мощность:
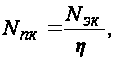
где
 - КПД станка;
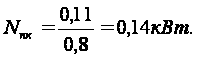
Основное технологическое время:
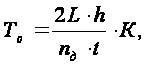
где
 - длина продольного
хода детали,
мм,
 - припуск на
обработку, мм,
 - коэффициент
точности шлифования
и износа круга.

где
 =5
- длина обрабатываемой
поверхности,
мм;
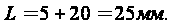
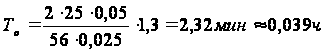
Штучно-калькуляционное время:
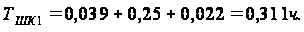
где
 - время на установку
и снятие детали,
ч,
 - технологический
перерыв, ч.
Нормирование наплавочных работ
Наплавку аргоном производят при помощи установки УДАР-100. В качестве присадочного материала используют проволоку из стеллита марки ВЭК по АМТУ-291-66. В качестве электрода используется вольфрамовый пруток. После наплавки клапаны помещают в муфельную печь или песок, нагретый до температуры 100-150°С, где они медленно остывают.
Расчет сварочного тока при сварке проволокой сплошного сечения производится по формуле:
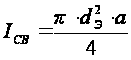 ,
А
где а=40-50 - плотность тока в электродной проволоке, А/мм2,dЭ =2,0 - диаметр электродной проволоки, мм;
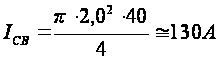
Механизированные способы сварки позволяют применять значительно большие плотности тока по сравнению с ручной сваркой. Это объясняется меньшей длиной вылета электрода.
Напряжение дуги и расход углекислого газа выбираются в зависимости от силы сварочного тока по таблице 6.1 [6]:
При сварочном токе 110А напряжение дуги принимаем 20В, расход аргона равен 9 Л/МИН.
Скорость подачи электродной проволоки рассчитывается по формуле:
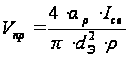 ,
м/ч
где
 - коэффициент
расплавления
проволоки,
г/Ач,
dЭ=2,0 - диаметр электродной проволоки, мм,
 - плотность
наплавленного
металла, г/см2;
Значение
рассчитывается
по формуле:
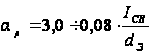
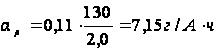
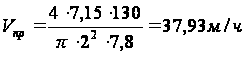
Скорость наплавки рассчитывается по формуле:
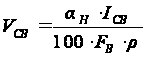 ,
м/ч
где
 - коэффициент
наплавки, г/Ач.
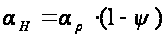 ,
г/Ач
где
 =0,1-0,15
- коэффициент
потерь металла
на угар и разбрызгивание.
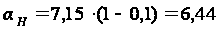 ,
г/Ач
FВ=0,1-0,2 - площадь поперечного сечения одного валика, см2.
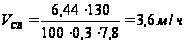
Масса наплавленного металла рассчитывается по следующей формуле:
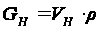 ,
г
где VН - объем наплавленного металла, см1.
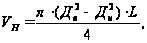 см1
где L=0,5 - ширина наплавленного слоя, см.
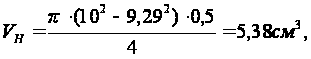
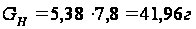
Время горения дуги определяется по формуле:
 ,
ч
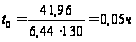
Полное время сварки определяется по формуле:
 ,
ч
где КП=0,6-0,2 - коэффициент использования сварочного поста.
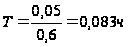
Штучно-калькуляционное время:
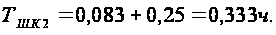
где
- время на установку
и снятие детали,
ч.
Расход электродной проволоки рассчитывается по формуле:
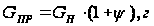 ,
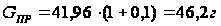
Расход электроэнергии определяется по формуле:
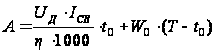 ,
кВтч
где
 - КПД источника
питания,
Wo=0,2-0,4 - мощность источника питания, работающего на холостом ходе, кВт;
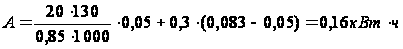
Нормирование токарных работ
Размеры тарелок доводят до нормы на токарном станке, используя резцы с пластинками марки Т15К6.
На рисунке 6.2 приведена технологическая схема точения.
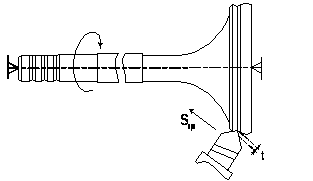
Рисунок 6.2 - Технологическая схема точения
В соответствии с рекомендациями [5] принимаем подачу S = 0,5 мм/об, глубину резанья t = 0,5 мм.
Определим расчётную скорость резания по формуле:
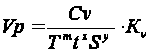 ,
м/мин
где Сv=150 - коэффициент, учитывающий условия резания,
Т=60-90 - период стойкости инструмента, мин,
S=0,5 - подача, мм/об,
Kv - корректирующий коэффициент,
m=0,2, x=0,15, y=0,15 - показатели степени.
КV=КMV КПВ КИВ КФ КГ
где КMV - коэффициент, учитывающий влияние материала заготовки.

где
 - предел прочности
материала
заготовки, МПа.
NV =1,25 - показатель.
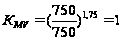
КПВ=1 - коэффициент, учитывающий состояние поверхности заготовки,
КИВ=1 - коэффициент, учитывающий материал режущей части резца,
КФ=1,2 - коэффициент, учитывающий главный угол в плане резца,
КГ =1 - коэффициент, учитывающий величину радиуса при вершине резца;
КV =1,2
Для проверки возможности реализации Vр на станке 16Б05П определяем расчетную частоту вращения шпинделя nр, об/мин по формуле:

где Д0 =100 - диаметр заготовки до обработки, мм;
По формуле определим расчётную скорость резания:
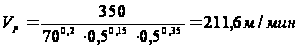
По формуле определим частоту вращения шпинделя:
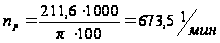
Краткие паспортные данные станка 16Б05П:
число ступеней частоты вращения шпинделя - 18; расстояние между центрами - 500мм; наибольший диаметр обрабатываемой детали - 250мм; частота вращения шпинделя - 10.1000об/ мин; число ступеней подачи суппорта - 18; мощность главного электродвигателя - 1,5 кВт; коэффициент полезного действия - 0,8; наибольшая сила подачи - 980 Н.
Для дальнейших расчетов принимаем ближайшую меньшую частоту вращения шпинделя в соответствии с характеристикой станка, nСТ = 200 об/мин.
По принятому значению nст определяем фактическую скорость резания Vφ, м/мин по формуле:
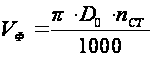 ,
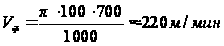
Сила резания Р, Н, раскладывается на составляющие силы, направленные по осям координат станка (тангенциальную РZ, радиальную РУ и осевую РХ).
Тангенциальную силу раскладываем по формуле:
РZ=10*CР*tХ*SУ*Vn*КР, Н
где CР =200 - постоянная,
х=1, у=0,25, n=0 - показатели степени,
КР - поправочный коэффициент;
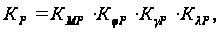
где КМР=1 - коэффициент, учитывающий влияние качества обрабатываемого материала,
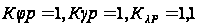 - коэффициенты,
учитывающие
влияние геометрических
параметров
инструмента
на силы резания
при обработке;
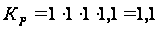
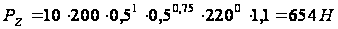
Определим осевую силу по формуле:
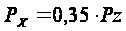 ,
Н
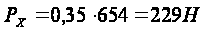
Радиальную силу Ру определим по следующей формуле:
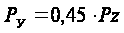 ,
Н,
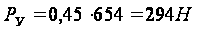
Осевая сила РX (сила подачи) расчётная меньше паспортной силы подачи станка, что является в пределах нормы.
Рассчитаем эффективную мощность резания по следующей формуле:
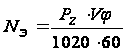 ,
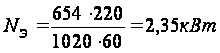
Определим потребную мощность на шпинделе станка по формуле:
 ,
где
 - коэффициент
полезного
действия станка,
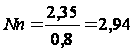 ,
кВт
Определим основное технологическое время по формуле:
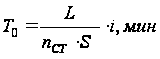
где L - расчетная длина обработки, мм,
i=2 - количество проходов;
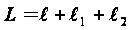
где - чертежный
размер обрабатываемой
детали, мм;
 - величина врезания
резца, мм;
 - величина перебега
резца, мм.
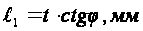
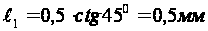
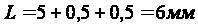
По формуле определим основное технологическое время на точение T0:
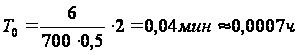
Штучно-калькуляционное время: