Модернизация станка Nagel
При калибрующей, формообразующей и, особенно, упрочняющей обработке зона распространения наклепа может быть значительно расширена. Достаточно сказать, что обкатыванием роликами в настоящее время достигается распространение наклепа на глубину свыше 20 мм [25], что в ряде случаев позволяет отказаться от поверхностной закалки при обработке, например, валов, штоков, плунжеров большого диаметра и значительной длины.
Упрочнение металла весьма устойчиво во времени. Исследования [24] показали, что наклеп металла и остаточные напряжения, созданные при обкатывании роликами шеек железнодорожных осей, а также соответствующее повышение усталостной прочности в пределах 500 млн. циклов после испытания практически не изменяется. Такая длительность испытания соответствует 1 650 000 км пробега или 25 годам работы вагона.
1.6.6 Напряжения
Неоднородная пластическая деформация при всех видах обработки металлов давлением приводит не только к упрочнению, но и к образованию в поверхностном слое металла значительных по величине остаточных сжимающих напряжений. На основании результатов многочисленных исследований [4], [17], [23], [25] роль упрочнения и остаточных сжимающих напряжений в повышении сопротивляемости усталости может быть признана равноценной.
Эффект повышения усталостной прочности особо значителен при упрочняющей обработке давлением. Предел выносливости для обточенного образца составляет 22,8 кГ/мм, а для обкатанного – 30,2 кГ/мм [24]. Даже при чистовой обработке давлением, осуществляемой с относительно малыми усилиями обкатывания, в поверхностном слое металла, распространяющемся на глубину 0,02-0,03 мм, возникают значительные по величине сжимающие усилия.
В зависимости от условий обработки давлением влияние качества поверхности, особенно физических характеристик (степени и глубины наклепа, напряжений), на эксплуатационные свойства металлов может быть весьма существенным или, наоборот, мало ощутимым. Так, при формообразовании, калибровании, упрочнении, когда степень деформации определяется соответственно необходимостью придания заготовке определенной формы и размеров, требуемой точности размеров, степени упрочнения и достигает больших значений, изменения структуры и физико-механических свойств поверхностного слоя металла по сравнению с исходными может существенно повлиять на его эксплуатационные свойства. При отделочной же чистовой обработке давлением, осуществляемой с минимальными усилиями, обеспечивающими достижение требуемой степени шероховатости, изменение качества поверхности по сравнению с исходным бывает незначительным.
1.6.7 Прирабатываемость и износостойкость
Основные выводы, характеризующие влияние предварительного упрочнения (наклепа) на износ, могут быть приведены к следующему.
Повышение твердости поверхностных слоев должно:
а) уменьшить износ при механическом и молекулярном взаимодействии трущихся поверхностей ввиду повышения их жесткости и уменьшения взаимного внедрения;
б) способствовать диффузии кислорода воздуха в металл поверхностного слоя и образованию в нем твердых химических соединений;
в) уменьшить износ за счет смятия и истирания в результате повышения устойчивости против разрушения поверхностей при наличии непосредственного их контакта.
Все указанное относится к трущимся поверхностям, предварительно обработанным давлением. Однако, в данном случае влияние на приработку и износ наклепа, возникающего при пластической деформации, сочетается с влиянием особых по форму шероховатостей, остающихся на поверхности после обкатывания роликами. Такие шероховатости образуют микрорельеф, отличающийся (при одинаковой высоте неровностей) от микрорельефа поверхностей, обработанных резанием, о чем уже говорилось ранее.
Основные отличия состоят в том, что при полном сглаживании исходных неровностей (или частичном, когда на поверхности остаются лишь отдельные следы наиболее глубоких впадин), вновь образующиеся в результате обкатывания неровности не имеют заостренных вершин, характерных для неровностей, возникающих при обработке резанием, и опорная плоскость получается значительно большой. Создаются лучшие условия для образования между трущимися поверхностями сплошной масляной пленки. Это не может не сказаться на повышении сопротивления таких поверхностей изнашиванию [9], [14] и оказывает особенно большое влияние на протекание процесса приработки трущихся поверхностей.
Обычно ускоренный начальный износ объясняется повышенной деформацией и истиранием неровностей трущейся поверхности в связи с малой величиной фактической поверхности соприкосновения в начальный период работы пары трения. Пластическое смятие вершин неровностей продолжается до тех пор, пока увеличивающаяся поверхность фактического контакта не станет достаточно большой для несения внешней нагрузки.
Однако, как показали исследования [14], характер и величина начального износа определяются не только высотой исходных неровностей, но, в значительной мере, зависят от степени предварительного наклепа металла поверхностного слоя и его упрочнения в процессе износа.
Таким образом, поверхности, обработанные давлением, для которых характерно не только отсутствие заостренных шероховатостей, уменьшающих фактическую площадь контакта, на и большая опорная плоскость, а также наклеп, создаваемый, в частности, при обкатывании роликами, будут вести себя в период начального износа и прирабатываться иначе, чем поверхности, обработанные резанием [8], [9], [15].
Известно [24], что при оптимальной для данных условий трения шероховатости трущейся поверхности высота исходных неровностей в процессе износа не изменяется (или уменьшается незначительно), а длительность приработки и износ оказываются наименьшими. Поэтому длительность приработки является надежным критерием качества подготовки поверхностей, работающих на износ [24].
Опыты выявили также, что на износостойкость поверхностей, обработанных давлением, существенное влияние оказывают возникающие остаточные напряжения и наклеп. Наиболее благоприятными в этом отношении являются сжимающие окружные остаточные напряжения, достигающие в поверхностных слоях значительных величин.
1.7 Цель и задачи дипломного проекта
Обработка, основанная на пластическом деформировании тонкого поверхностного слоя, имеет по сравнению с обработкой точением, шлифованием, полированием, доводкой ряд преимуществ, в том числе:
- сохраняется целость волокон металла и образуется мелкозернистая структура-текстура в поверхностном слое;
- отсутствует шаржирование обрабатываемой поверхности частичками шлифовальных кругов, полировочных паст;
- отсутствуют термические дефекты;
- стабильны процессы обработки, обеспечивающие стабильное качество поверхности, можно достигать минимального параметра шероховатости поверхности (Rа=0,1 … 0,05 мкм и менее) как на термически необработанных сталях, цветных сплавах, так и на высокопрочных материалах, сохраняя исходную форму заготовок;
- можно уменьшить шероховатость поверхности в несколько раз за один рабочий ход;
- создается благоприятная форма микронеровностей с большей долей опорной площади;
- можно образовывать регулярные микрорельефы с заданной площадью углублений для задержания смазочного материала;
- создаются благоприятные сжимающие остаточные напряжения в поверхностном слое;
- плавно и стабильно повышается микротвердость поверхности;
- подавляющее большинство методов не повышает геометрической точности поверхности, обычно сохраняется точность, достигнутая на предшествующей операции.
Указанные и другие преимущества методов ППД обеспечивают повышение износостойкости, сопротивления усталости, контактной выносливости и других эксплуатационных свойств обрабатываемых деталей на 20-50%.
Таким образом, полагаем целью дипломного проекта повышение износостойкости шеек коленчатого вала путем замены метода полирования на обработку поверхностным пластическим деформированием (обкатывание цилиндрическими роликами по авт. св. № 1717648). Для достижения поставленной цели необходимо решить следующие задачи, позволяющие реализовать метод ППД на полировальном станке:
- рассчитать режимы накатывания применительно к высокопрочному чугуну, учитывая сложности, связанные с его малой пластичностью;
- модернизировать существующий специальный станок для полирования в станок для обкатывания, в том числе:
- модернизировать полировальные рычаги для увеличения силы зажима;
- изменить привод вращения для обеспечения бесцентровой обработки;
- модернизировать устройство подъема заготовки, учитывая новые конструктивные особенности станка;
- модернизировать портальный манипулятор для повышения его надежности;
- спроектировать роликовые накатные головки.
Решению поставленных задач и посвящен настоящий дипломный проект.
2. РАСЧЕТ ОСНОВНЫХ ТЕХНОЛОГИЧЕСКИХ ПАРАМЕТРОВ
2.1 Оптимальная шероховатость трущихся поверхностей
Наличие оптимальной шероховатости достаточно широко исследовано и подтверждено практикой. По терминологии авторов [9], [14], [24] под равновесной шероховатостью понимается воспроизводимая в стационарных условиях шероховатость, которой соответствует наименьшая интенсивность изнашивания, или шероховатость, устанавливающаяся на фрикционном контакте при неизменном режиме трения только после завершения процесса приработки.
Равновесная шероховатость, устанавливающаяся на трущихся телах, зависит от ряда факторов: механических свойств поверхностей, смазки, условий работы, конфигурации сопряженных поверхностей и т.д. В литературе имеется различное мнение исследователей по установлению равновесной шероховатости поверхностей. По данным авторов [9], [14], [15], [17], [24] в процессе приработки устанавливается вполне определенная шероховатость. Имеются также утверждения [9] о том, что высокая начальная гладкость поверхности является наилучшей в отношении длительности и качества процесса приработки.
Существует мнение [9], что для каждого конкретного сопряжения имеется своя наиболее рациональная шероховатость. Если такую шероховатость сообщить поверхности в процессе механической обработки, то величина износа и длительность приработки трущихся поверхностей будут минимальными. Однако вопрос об оптимальной шероховатости теоретически не был решен, и для различных условий работы ее устанавливали экспериментально.
В то же время испытания, проведенные на американских автомобильных заводах “Бьюик” и др. [9] показывают, что наименьший износ сопряженной пары шейка вала - подшипник получается не при наиболее гладкой поверхности шейки (как это, казалось бы, должно быть), а при поверхности, имеющей квадратическое отклонение профиля 1-2 мкм. Причину такого странного, на первый взгляд, явления главный инженер фирмы “Бьюик” Ч.А. Чейн (Ch.A. Chayne) видит в том, что канавки или микроскопические углубления между рисками на поверхности шейки служат микроканалами, по которым распределяется смазка, а также в том, что в случае разрыва масляной пленки ее целостность при наличии местных масляных карманов, образуемых микроуглублениями поверхности, восстанавливается сравнительно быстро. С гладкой же поверхности масло лучше выдавливается, и целостность пленки восстановить труднее. Завод “Бьюик” пошел даже на увеличение шероховатости цилиндра в скользящей сопряженной паре цилиндр-поршень до Rа=0,3-0,5 мкм [9].
В работе [9] приведены результаты исследования деталей кривошипно-шатунного механизма двигателей. Параметр установившейся шероховатости на приработанных поверхностях коренных и шатунных шеек коленчатого вала после длительной эксплуатации составляет Rа=0,25 мкм. Очевидно, что наиболее целесообразным является такой вид технологической отделочной обработки, при котором параметры шероховатости наиболее близко соответствуют параметрам приработанных поверхностей.
2.2 Режимы обкатывания
В качестве исходных данных при отделочной обработке задается лишь шероховатость поверхности детали, а требуется определить режим обработки давлением. Как выяснилось выше, оптимальная шероховатость шеек коленчатого вала составляет Rа=0,25 мкм.
2.2.1 Усилие обкатывания
Усилие обкатывания, определяемое величиной давления на деформирующие элементы, влияет на шероховатость образующейся при обкатывании поверхности, степень и глубину наклепа, величину напряжений, возникающих в поверхностном слое металла, и на физико-механические свойства металла. Во всех случаях давление должно быть минимальной величиной, при которой достигаются требуемые шероховатость поверхности и степень упрочнения [24]. Сложность определения величины усилия обкатывания обусловлена тем, что зависимость между этой величиной и основными качественными показателями – шероховатостью и степенью упрочнения – не линейна. Качественно эти зависимости таковы: усилие обкатывания должно быть тем выше, чем менее пластичен обрабатываемый материал, чем выше шероховатость и волнистость исходной поверхности, чем больше ее опорная плоскость, чем выше требования к шероховатости детали, чем больше радиус сферы и ширина цилиндрического пояска, чем больше подача и скорость при обкатывании и чем меньше число проходов.
Именно из-за трудностей расчета и относительно низкой его точности в подавляющем большинстве случаев величина давления на деформирующие элементы обкатников как в производственных, так и в лабораторных условиях устанавливается опытным путем. Лишь в последнее время на основании экспериментальных и теоретических исследований предложены различные методики [4], [14], [15], [24] расчета рабочего усилия при чистовой обработке давлением.
Таким образом, усилие обкатывания может быть определено:
а) опытным путем – методом пробных проходов. Метод осуществим в лабораторных и цеховых условиях, когда используется имеющийся инструмент или когда инструмент специально проектируется и необходимо проверить полученную расчетом величину давления обкатывания. Этот метод является пока наиболее простым и надежным;
б) по формулам, построенным на основании экспериментальных данных и теоретических расчетов.
В результате экспериментальных исследований [24] были получены приближенные формулы для определения усилий:
при обкатывании роликом с цилиндрическим пояском:
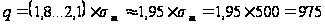 ,
(1)
где q – максимальное значение давления обкатывания данного материала, МПа;
σm – предел текучести чугуна ВЧ-75-03, МПа;
σm = 500 МПа.
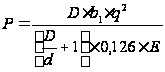 ,
(2)
где Р – усилие обкатывания, Н;
D – диаметр обрабатываемой детали (шатунной, коренной шеек и сальника), мм,
Dш=47,84 мм, Dк=50,8 мм, Dс=70 мм;
b1 – ширина обрабатываемой поверхности, мм,
b1ш=21,8 мм, b1к=23 мм, b1с=20 мм;
d – диаметр накатного ролика, мм,
d=10 мм;
Е – модуль упругости, МПа,
Е=200000 МПа.
Для коренных шеек:
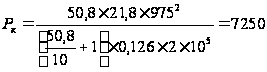 (Н).
Для шатунных шеек:
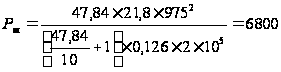 (Н).
Для сальника:
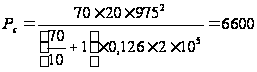 (Н).
Для определения удельного давления на обрабатываемую поверхность необходимо найти площадь отпечатка, получаемого при вдавливании цилиндрического ролика в поверхность детали. Для определения площади пятна контакта нужно знать длину и ширину получаемого отпечатка. Так как ролик является цилиндрическим, длина отпечатка равна длине обрабатываемой поверхности, т.е. равна b1. Ширина пятна определяется по формуле [4]:
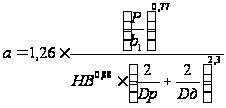 ,
(3)
где Р – усилие, прилагаемое к ролику, кГ;
HB – твердость детали по Бринеллю, HB=500;
Dр - диаметр ролика, мм, Dр=10 мм;
Dд – диаметр детали, мм.
Для коренных шеек: b1=23 мм, Dд=50,8 мм, P=725 кГ,
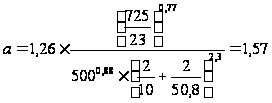 (мм).
Для шатунных шеек: b1=21,8 мм, Dд=47,84 мм, P=680 кГ,
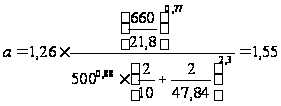 (мм).
Для сальника: b1=20 мм, Dд=70 мм, P=660 кГ,
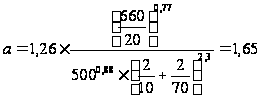 (мм).
 ,
(4)
где Руд – удельное давление, Н/мм2.
Для коренных шеек:
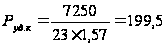 (Н/мм2).
Для шатунных шеек:
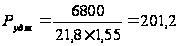 (Н/мм2).
Для сальника:
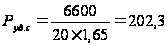 (Н/мм2).
2.2.2 Подача
Ввиду определенных технологических и конструктивных трудностей принимается способ накатывания без продольной подачи, лишь с радиальным давлением на ролик. Длина ролика в этом случае соответствует длине обрабатываемой поверхности. Для обкатывания в таких случаях применяют стержневые цилиндрические ролики [14].
2.2.3 Число проходов
Число проходов увеличивает кратность приложения давления. Однако, существенное влияние на шероховатость поверхности, как показывают исследования [8], [23] и опыт промышленного применения обкатывания, оказывает лишь второй проход. Второй проход неизбежен при малой жесткости заготовки, ограничивающей возможность приложения усилий, необходимых для сглаживания исходных неровностей за один проход. Третий и последующие проходы дают малоощутимый эффект улучшения шероховатости.
При упрочняющем обкатывании увеличение числа проходов приводит к повышению характеристик упрочнения. Однако, интенсификация упрочнения за счет увеличения числа проходов также ограничена. С увеличением числа проходов выше допустимого глубина наклепа продолжает расти, хотя и медленнее, а поверхностная твердость вследствие разрушения тонкого поверхностного слоя снижается, причем глубина перенаклепанного слоя значительно меньше общей глубины наклепа. На основании результатов исследования [14] глубина наклепа практически не изменяется при обработке с числом проходов более 15.
Учитывая рекомендации и в соответствии с авт.св. № 1717648 принимается обработка с числом проходов i=10.
2.2.4 Скорость обкатывания
Как показывают результаты исследований [24] и промышленный опыт применения обкатывания с целью как чистовой обработки, так и упрочнения, скорость обкатывания – фактор режима, наименее заметно сказывающийся на всех показателях процесса.
Скорость обкатывания обычно не превышает 100 м/мин.
Однако необходимо учитывать, что при работе даже в этом диапазоне скоростей, а тем более со скоростями, превышающими 150 м/мин (такие скорости осуществимы при обкатывании инструментами инерционного действия, а также инструментами с гидропластовыми опорами), с увеличением скорости при прочих равных условиях деформирующее действие уменьшается, что объясняется инерцией распространения пластической деформации. Так, при обкатывании стальных образцов (сталь 45) шаром диаметром 10 мм с подачей 0,06 мм/об, с увеличением скорости обкатывания с 4 до 200 м/мин остаточная деформация (уменьшение диаметра образца) уменьшилась на 22% [24]. Работа с максимальными скоростями также ограничивается в связи со снижением точности формы и стабильности шероховатости вследствие неизбежного с увеличением скорости дисбаланса вращающегося инструмента и заготовки.
Принимается, таким образом, скорость обкатывания V=20 м/мин.
 ,
(5)
где n – частота вращения шпинделя, об/мин.
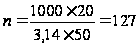 (об/мин).
Основное время:
 (6)
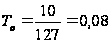 (мин) ≈5 сек.
2.2.5 Глубина наклепа
Глубина наклепа определяется по следующей формуле [4]:
 ,
(7)
где t – глубина наклепа, мм.
На коренных шейках:
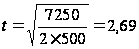 (мм).
На шатунных шейках:
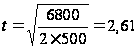 (мм).
На сальнике:
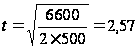 (мм).
Даже при режимах, характерных для чистовой обработки давлением, не ставящей целью упрочнение, и отличающейся относительно малыми значениями усилий, прилагаемых к деформирующим элементам, и, соответственно, невысокой степенью деформации, микротвердость может увеличиваться по сравнению с исходной на 30-40%. Даже при сравнительно малой глубине распространения наклепа, что характерно для чистовой обработки давлением, его влияние на такие эксплуатационные свойства металла, как износостойкость, сопротивление схватыванию и пластическому деформированию, весьма существенно.
2.2.6 Расчет трудоемкости операции
Оперативное время вычисляется по формуле:
Топ=То+Твсп.неп, (8)
где Топ – оперативное время, мин;
То – основное время, мин, То=0,08 мин;
Твсп.неп – вспомогательное время, мин, Твсп.неп=0,76 мин.
Топ=0,08+0,76=0,84 (мин).
Время на техническое обслуживание рабочего места:
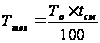 ,
(9)
где tсм – время на смену режущего инструмента, tсм=10%.
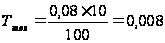 (мин).
Время организационного обслуживания рабочего места:
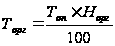 ,
(10)
где Норг – норматив на организационное обслуживание, Норг=5%.
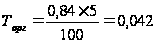 (мин).
Время на отдых:
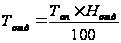 ,
(11)
где Нотд – норматив времени на отдых, Нотд=7%.
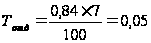 (мин).
Штучное время:
Тшт=То+Твсп.неп+Ттех+Торг+Тотд (12)
Тшт=0,08+0,76+0,008+0,013+0,05=0,91 (мин).
3. ОБОСНОВАНИЕ ТЕХНИЧЕСКОЙ ХАРАКТЕРИСТИКИ СТАНКА
3.1 Обоснование бесцентровой обработки
Обработка коленчатого вала на станке NAGEL проводится в центрах, вал вращается с помощью поводкового патрона. Зажимные рычаги имеют возможность перемещаться в радиальном направлении и, по сути, свободно висят на обрабатываемой детали, нагружая ее своим весом. В связи с тем, что полировальные рычаги имеют малую силу зажима, их габариты малы и масса одного рычага составляет 15 кг. Однако, в модернизированном станке будет применена сила зажима Р=725 кГ, и габариты спроектированных рычагов значительно отличаются от предыдущих. Масса одного рычага составляет 40 кг, всего рычагов – 10 шт. Учитывая, что вал, длина которого составляет 500 мм, изготовлен из чугуна, допустимое напряжение растяжения которого меньше допустимого напряжения на сжатие в 4 раза и меньше предела прочности в 5 раз [5] и составляет 140 МПа, вероятно появление недопустимых деформаций в процессе обработки. Поэтому необходимо рассчитать обрабатываемый вал на прочность. Вал, жестко зажатый в центрах, представляет собой двухопорную балку со статическим нагружением в местах расположения рычагов. Для упрощения расчетов допустим, что десять сосредоточенных сил Р=400 Н на длине 500 мм представляют собой равномерно распределенную нагрузку q:
 ,
(13)
где n – количество сосредоточенных сил, n=10 сил.
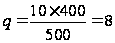 (Н/мм).
Также для упрощения расчета допустим, что вал представляет собой балку равномерного сечения. Расчет будет проводиться для растянутой зоны деформированного вала в опасном сечении, которым считается галтель.
Условие прочности для растянутой зоны:
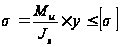 ,
(14)
где Ми – изгибающий момент в опасном сечении, Н∙мм;
Jx – осевой момент инерции опасного сечения, мм;
y – величина растянутой зоны балки, т.е. ее диаметра, мм, y=23 мм;
[σ] – допустимое напряжение растяжение чугуна, [σ]=140 МПа.
Максимальное значение изгибающего момента:
 ,
(15)
где L – длина опасного сечения, мм.
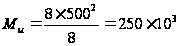 (Н∙мм).
Осевой момент инерции:
 ,
(16)
где d – диаметр балки, мм, d=46 мм.
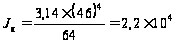 (мм).
Используя формулу (14), имеем:
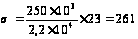 (МПа).
Так как 261 МПа > 140 МПа, т.е. σ > [σ], то деталь при рассмотренном условии является непрочной.
В связи с этим необходимо предусмотреть такой способ зажима, чтобы вал не испытывал изгибающих нагрузок или испытывал, но в меньшей мере. Таким способом является схема бесцентровой обработки, при которой вал зажимается в неподвижно закрепленных рычагах обкатывания коренных шеек, а рычаги, зажимающие шатунные шейки, выполняют одновременно циклическое вращение, получая его от эталонных коленвалов, приводимых, в свою очередь, во вращение шпинделем станка и обеспечивая обработку. Такая схема широко применяется в машиностроении и реализована с разными конструктивными особенностями в станках 4481, Б-016, Б-033, Б-039 [12].
3.2 Расчет привода вращения
3.2.1 Кинематический расчет
Уравнение кинематического баланса:
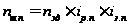 ,
(17)
где nэд - частота вращения электродвигателя, об/мин, nэд=1500 об/ мин;
iр.п – передаточное отношение ременной передачи;
iз.п – передаточное отношение зубчатой передачи, принимается iз.п=1/4.
Из уравнения (17) находим iр.п:
 ,
(18)
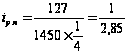 .
3.2.2 Расчет технических характеристик
Тяговый момент на приводном валу
Для вращения шпинделя необходимо преодолеть момент трения, возникающий в зоне обработки и приложенный к обрабатываемой детали:
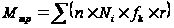 ,
(19)
где n – число точек приложения силы нормального давления;
r – радиус обрабатываемой шейки в месте приложения силы, м;
Ni – сила нормального давления, Н;
fk – коэффициент трения качения, fk=0,02.
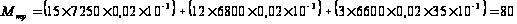 (Н∙м)
Тяговый момент:
Мт ≥ Мтр. (20)
Принимается Мт=81 Н∙м.
Крутящий момент на валу №1

 ,
(21)
где
 - кпд зубчатой
передачи,
=0,98.
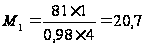 (Н/м).
Крутящий момент на валу электродвигателя
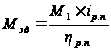 ,
(22)
где ηр.п – кпд ременной передачи, ηр.п=0,8.
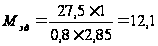 (Н/м).
Мощность на валу электродвигателя
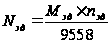 ,
(23)
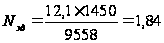 (кВт).
Выбираем асинхронный электродвигатель 2А100L4У3, мощность N=2 кВт, n=1500 об/мин.
4. РАСЧЕТ И ОПИСАНИЕ ОСНОВНЫХ УЗЛОВ СТАНКА
4.1 Расчет привода вращения
4.1.1 Выбор оптимального расположения опор
Анализируя конструкцию станков-аналогов 4481, Б-016, Б-033, Б-039 [12], можно прийти к выводу, что у всех них отношение вылета переднего конца шпинделя к величине пролета между передней и задней опорами (параметр k [16]) одинаково и составляет k=2,5. Значение k=2,5 является минимальным рекомендуемым [16] для обеспечения требуемой жесткости шпинделя металлообрабатывающих станков. Поэтому принимается k=2,5. Конструктивно, учитывая величину полумуфты, расположенной на шпинделе, назначается вылет переднего конца шпинделя а=130 мм. Расстояние между опорами в таком случае:
 ,
(24)
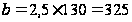 (мм).
4.1.2 Расчет зубчатой передачи
Проектный расчет производится с целью ориентировочного определения модуля. В качестве исходных принимаются следующие данные:
М – крутящий момент на валу ведущего зубчатого колеса, М=20,7 Н∙м;
z1 – число зубьев ведущего зубчатого колеса, z1=25;
z2 – число зубьев ведомого зубчатого колеса, z2=100;
ψ – коэффициент ширины зуба, принимается ψ=15;
σ – угол наклона зубьев, принимается σ=15.
Ориентировочно, величина модуля определяется по формуле:
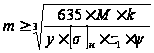 .
(25)
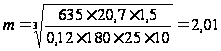 (мм).
Принимается ближайшее стандартное значение m=2 мм.
4.1.3 Расчет эталон-вала
Эталон-вал представляет собой коленчатый вал, аналогичный обрабатываемой детали. Предназначен эталон-вал для передачи вращения со шпинделя на зажимные рычаги шатунных шеек. Для обеспечения малого прогиба вал является трехопорным, т.е. статически неопределим. Статическая нагрузка на вал представляет собой сосредоточенные массы рычагов, приложенные в центре каждой шатунной шейки. Дисбаланс вращающихся деталей создает в опорах дополнительные радиальные нагрузки. Эти силы вращаются вместе с валами, создавая в опорах периодически изменяющуюся нагрузку, вызывая колебания. Известно также, что вращение сосредоточенной массы m вокруг оси [6] сопровождается появлением динамической нагрузки. Она стремится разорвать шатунную шейку, увеличивая ее эксцентриситет, поэтому в опасном сечении (соединение коренной и шатунной шеек) возникает продольная динамическая сила:
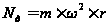 ,
(26)
где m – масса рычага, кг, m=40 кг;
w – частота вращения эталон-вала, 1/с, w=13,2 1/с;
r – эксцентриситет, мм, r=40 мм.
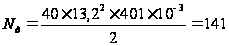 (Н).
Статическая нагрузка:
 ,
(27)
где g – ускорение свободного падения, м/с, g=9,8 м/с.
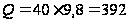 (Н).
Уравнение моментов относительно точки А:
 ,
(28)